CNC加工のフィレット:半径の選び方・コスト削減・面取りとの比較
1 min
- CNC加工におけるフィレットとは?
- CNC加工部品の内側フィレットと外側フィレット
- 面取りとフィレットの主な違い
- CNC加工でフィレットを形成する方法
- CNC加工部品のフィレット設計指針
- CNC加工でフィレットを使用すべき場合
- CNC加工におけるフィレットのコスト検討
- JLCCNCの高精度CNCフィレット加工
- まとめ
- よくある質問
フィレットは、CNC加工における機能的な形状であり、単なる装飾ではありません。半径と配置は、工具の選定、サイクルタイム、部品強度に影響します。特に内側コーナーでは、切削工具によって加工可能な形状が制限されます。このガイドでは、フィレットの基本、加工方法、面取りとの違い、性能とコストを両立する半径の選び方を解説します。
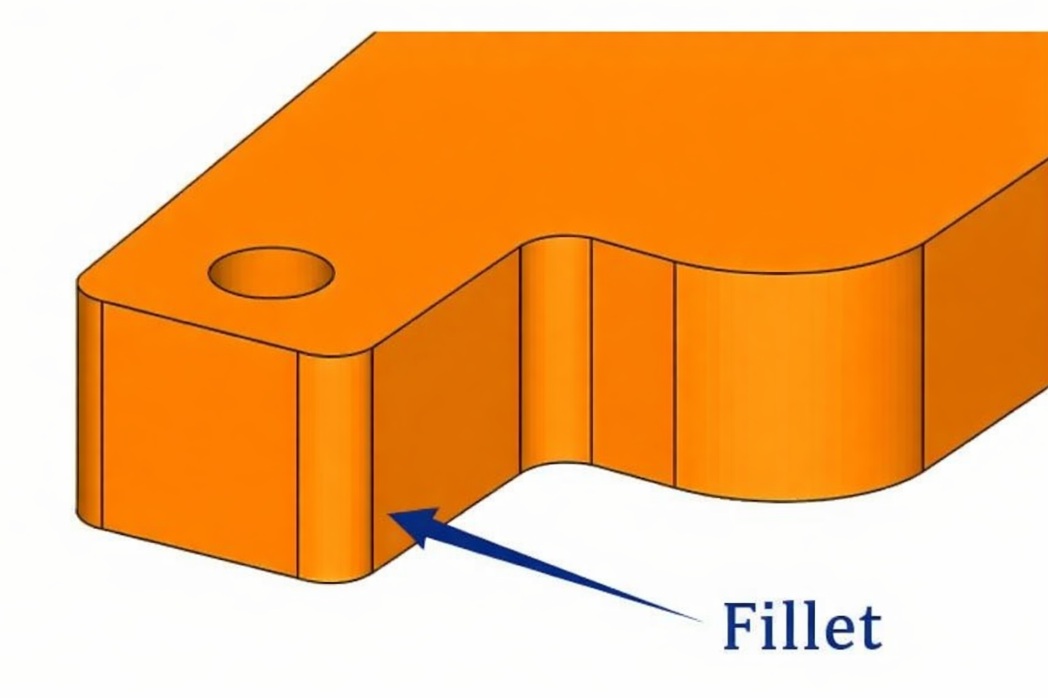
CNC加工におけるフィレット[画像出典: https://www.shutterstock.com/ AI編集]
CNC加工におけるフィレットとは?
機械設計において、フィレットとは、二つの面やエッジの間を滑らかにつなぐ丸みであり、半径Rで定義されます(例:R2 mm、R0.125 in)。
フィレットは、以下の目的で使用します:
● コーナー部の応力集中を低減する(疲労性能の向上)
● 特にエンドミルの形状によって制約される内側コーナーの製造性を改善する
● 滑らかな接続形状によって、嵌合、接触、流れを改善する
CNC加工部品の内側フィレットと外側フィレット
CNC加工では、内側フィレットと外側フィレットは異なる目的で設計されます。内側フィレットは主に切削工具による制約を受けますが、外側フィレットは通常、より容易に加工できます。この違いを理解することで、不要なコストを増やさずに、性能要件を満たす半径を選定できます。
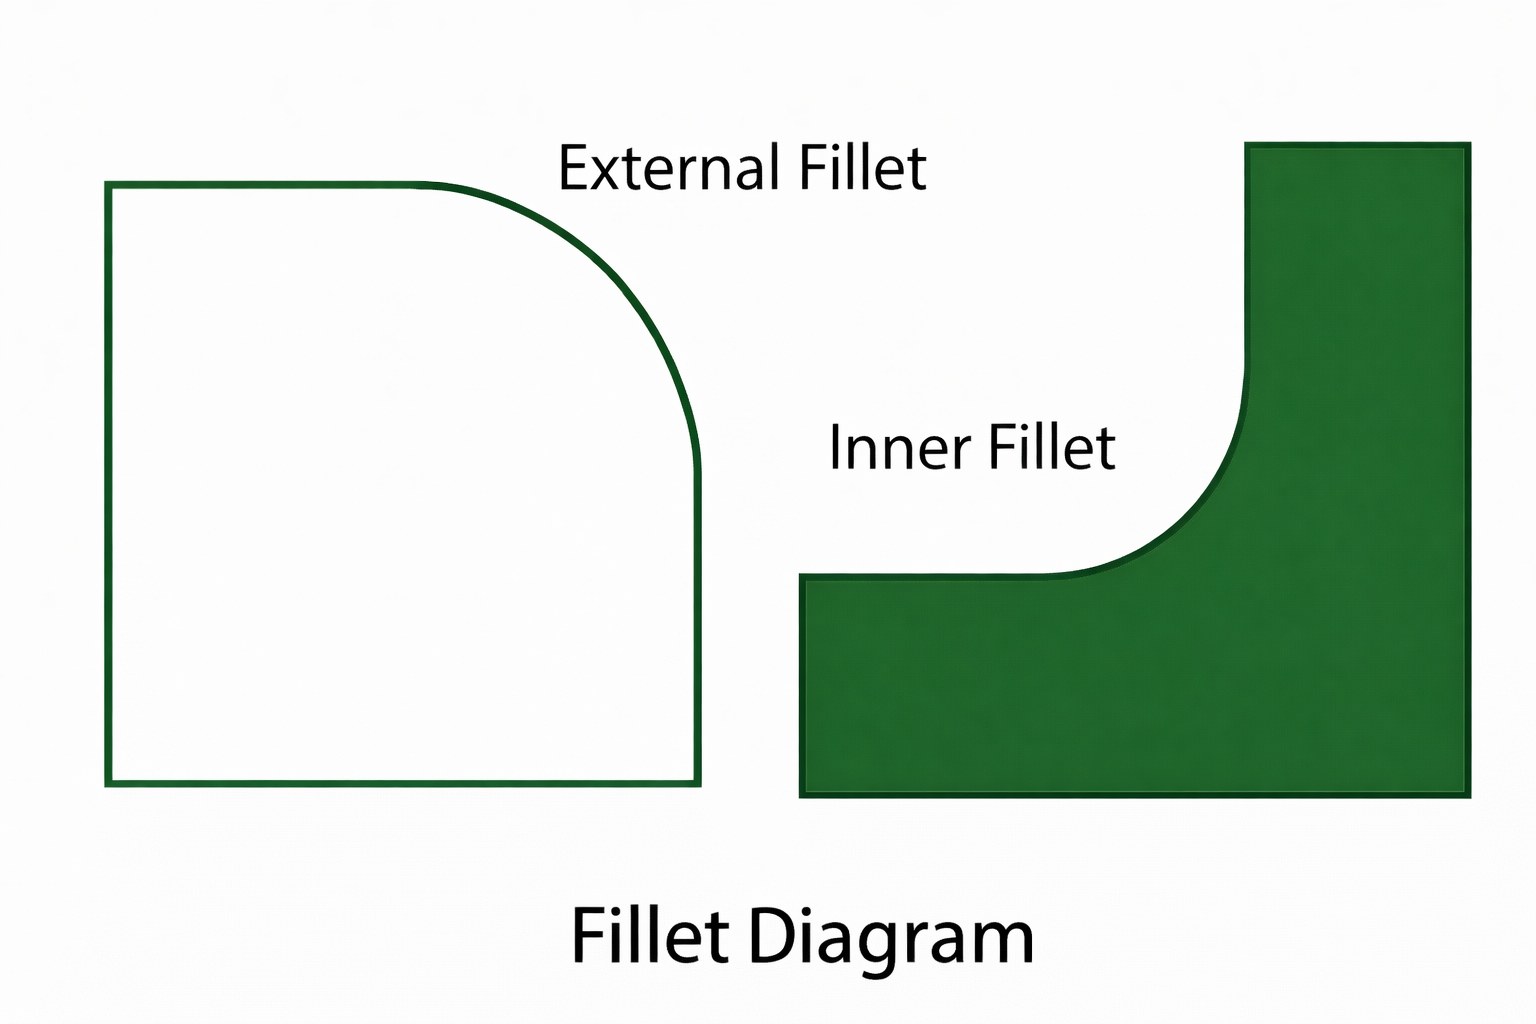
CNC部品の内側フィレットと外側フィレット[画像出典: https://www.shutterstock.com/ AI編集]
内側フィレット:工具の制約とコストへの影響
CNC加工では、内側フィレットが切削工具の形状によって直接制約されるため、その設計が加工に大きく影響します。実用上の最小フィレット半径は、CAD上の希望値ではなく、工具径、工具の到達長さ、ポケット深さによって決まります。実際に、内側コーナーのフィレット半径は、CAD上の希望値ではなく、エンドミル径、工具の到達長さ、ポケット深さに基づいて設定します。
フライス工具は円形であり、完全に鋭い内側コーナーを加工できないため、ポケット、溝、キャビティには一般に内側フィレットが生じます。一般的なフライス加工形状では、実用上の最小内側フィレット半径は、ポケット深さ、工具の到達長さ、剛性(長さと直径の比)にも左右されます。
小さな内側フィレットでは小径工具が必要になるため、コストが増加しやすくなります。小径工具には、通常、以下の特徴があります:
1. 送り速度が低くなり、サイクルタイムが長くなる
2. 剛性が低いため、たわみや表面仕上げの問題が生じやすい
3. 摩耗が速く、折損もしやすいため、工具の損傷リスクと交換頻度が増える
例えば、内側フィレットに0.5 mmの半径を指定すると、微小径エンドミルが必要になる場合があります。小径工具では、低い送りと小さな切込みによってサイクルタイムが長くなり、特に硬い材料や深いポケットでは、工具折損のリスクも高まります。
外側フィレット:用途と設計上の利点
外側フィレットは、部品外側のエッジやコーナーに設ける丸みであり、通常、工具形状による制約が比較的小さくなります。一般に、以下の目的で使用します:
● エッジの耐久性を高め、露出したコーナーの欠けを低減する
● 鋭いエッジをなくし、取扱い時の安全性を高める
● 滑らかな接続形状によって外観を改善する
● 組立て時の引っ掛かりや軽微な干渉を低減する
外側フィレットは、大径で剛性の高い工具を使用できることが多いため、通常、小さな内側フィレットよりも短時間かつ低コストで加工できます。一般に、加工上の必要性ではなく、耐久性、安全性、人間工学、外観を考慮して設けます。
内側フィレットと外側フィレットの主な違いを、以下に示します:
| 比較項目 | 内側フィレット | 外側フィレット |
|---|---|---|
| 位置 | ポケット、溝、キャビティの内側コーナー | 部品外側のエッジやコーナー |
| 主な目的 | 工具の到達性と製造性の確保 | 強度、安全性、外観の向上 |
| 工具による制約 | エンドミル径による厳しい制約を受ける | 工具による制約は小さい |
| 設計を左右する要因 | 切削工具の形状 | 機能、人間工学、外観上の要件 |
| 一般的な半径 | 標準工具を使用できる大きめの半径が望ましい | 必要に応じて大小を選択可能 |
| 加工への影響 | 半径が小さいほど、サイクルタイムとコストが増加 | 一般に短時間で容易に加工可能 |
| コストへの影響度 | 高い—小さな半径はコストを大幅に増加させる | 半径を小さくしても、コストへの影響は比較的小さい |
| 一般的な用途 | ポケットのコーナー、リブ、内側の接続部 | ハウジングのエッジ、フランジ、露出したコーナー |
CNC加工部品でフィレットを設ける一般的な箇所
フィレットはCNC加工部品に広く使用され、特に以下の箇所でよく見られます:
● ポケットや溝のコーナー (エンドミルの形状に起因)
● リブと壁、ボスと壁の接続部(応力集中の低減と荷重伝達の改善)
● フランジやハウジングの接続部 (強度の確保と形状変化の平滑化)
● 取付部や荷重を負担するコーナー(疲労性能と耐久性の向上)
CNC切削工具は円形であるため、特に内側コーナーでは、フィレットが避けられないことがあります。適切な半径は製造性、強度、コスト効率を改善するため、設計の初期段階で計画する必要があります。
面取りとフィレットの主な違い
面取りとフィレットは、どちらもエッジ形状を変更しますが、対応する課題が異なります。応力低減や滑らかな接続にはフィレットを使用し、簡単なエッジ処理、挿入ガイド、加工の簡素化には面取りを使用します。
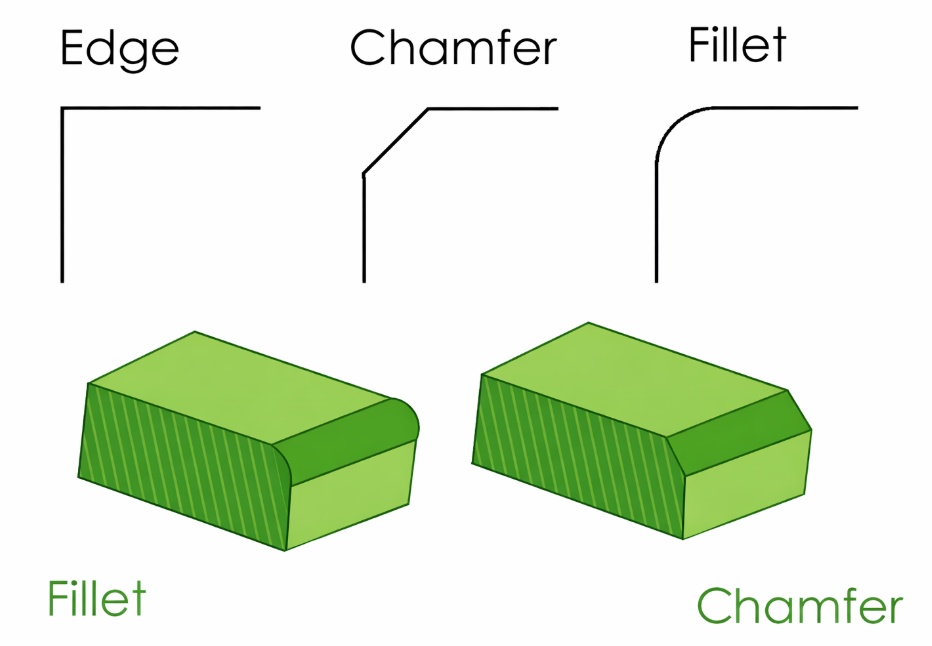
面取りとフィレットの比較[画像出典: https://www.shutterstock.com/ AI編集]
面取りとフィレットの幾何形状の違い
フィレットは、半径で定義される丸みを持ったエッジやコーナーです。
面取りは、角度と寸法で定義される平坦な傾斜面です(例:1 mm × 45°)。
| 比較項目 | フィレット | 面取り |
|---|---|---|
| 形状 | 半径を持つ曲面 | 平坦な傾斜面 |
| 応力の分散 | 優れている | 中程度 |
| 工具 | 半径による制約がある | 単純 |
| 加工速度 | 小さな半径では低速になる | 速い |
| 外観 | 滑らかで自然な印象 | シャープで機械的な印象 |
フィレットと面取りの機能上の目的
フィレットは、以下の場合に使用します:
● 応力集中の低減が重要な場合
● 疲労性能が重要な場合
● 面同士を滑らかにつなぐ必要がある場合
● 内部形状を使用可能な工具に適合させる必要がある場合
面取りは、以下の場合に使用します:
● エッジ処理やバリ取りを迅速に行いたい場合
● 締結部品などに、組立て時の挿入ガイドが必要な場合
● 単純で低コストな形状を設けたい場合
フィレットと面取りの強度面を比較すると、一般にフィレットのほうが、形状変化部の応力分布を滑らかにし、応力集中を効果的に低減します。十分な半径を確保できる場合、繰返し荷重を受ける部品の疲労亀裂の発生を遅らせるのに役立ちます。
CNC加工でフィレットを形成する方法
CNC加工では、フィレットは通常のフライス加工中に形成され、独立した仕上げ工程になることは一般的ではありません。フィレットは意図的に設計されますが、多くの用途では、ポケット、溝、輪郭を加工する工具の直径や形状によって制約されます。したがって、実現可能なフィレット寸法は、工具径、工具の到達長さ、加工戦略によって決まります。
これらの制約を理解することで、標準工具に適合する現実的な半径を選定し、製造性を向上させ、不要な加工の複雑化を避けられます。つまり、内側コーナーのR加工は、公称形状だけでなく、主に工具寸法と工具の到達性に左右されます。
フィレット加工に使用する一般的なCNC工具
フィレット加工に使用する一般的な工具を以下に紹介します。
フィレット加工に使用する一般的なCNC工具[画像出典: https://www.shutterstock.com/]
1. フラットエンドミル
フラットエンドミルは、CNCフライス加工で内側コーナーを加工する際に最も広く使用される工具です。一般的な内側コーナーでは、実現可能な最小半径は、おおむね工具半径に相当します。つまり、エンドミルの半径が、1回のパスで加工できる内側コーナーの最小半径を実質的に決めます。したがって、追加工程を使用せずに内側コーナーをどこまで鋭く加工できるかは、エンドミルの半径によって制限されます。標準的な工具寸法を選ぶことで、サイクルタイムを短縮し、剛性を高め、CNCプログラミングと工具経路の計画を簡素化できます。
2. ラジアスエンドミル
ラジアスエンドミルは、工具の刃先コーナーに小さな丸みを持つ工具です。角が鋭いエンドミルと比べて、刃先強度を高め、チッピングやコーナー摩耗を低減するために使用します。特に、安定した刃先耐久性が求められる部品加工に適しています。
3. ボールエンドミル
ボールエンドミルは、3次元のフィレットや複雑な曲面の加工に広く使用されます。球状の刃先によって滑らかな接続面を形成できますが、特に小さな半径では、フラットエンドミルよりも加工時間が長くなる傾向があります。
4. 総形カッター
総形カッターは、1回の切削で一定半径のフィレットを加工するための専用工具です。均一な半径と短いサイクルタイムによって専用工具の費用を回収できる、大量生産や同じ形状を繰り返し加工する用途で主に使用されます。
加工上の制約と最小フィレット半径
フィレット半径は、以下によって制約されます:
● 工具径
● 工具の長さと直径の比、および工具の到達長さ
● 材料の硬さ
● 工作機械の剛性
CNC加工におけるフィレット半径の実用的な指針:
● 実用上可能な範囲で、最も大きなフィレット半径を選定します。
● 部品内の内側フィレット半径を統一します。
● フィレット半径が小さくなると、加工が大幅に複雑化し、製造コスト全体が増加します。
ポケット深さに応じた推奨内側フィレット半径
目安として、ポケットが深くなるほど内側コーナー半径を大きくし、大径で剛性の高い工具を使用できるようにすると、サイクルタイムを短縮できます。
| ポケット深さ(H) | 推奨エンドミル径の範囲(D) | 推奨最小フィレット半径(R) | 備考(材料・仕上げ) |
|---|---|---|---|
| ≤ 3 mm | 1–2 mm | R0.5–1.0 mm | 浅い深さではR0.5 mmに対応可能です。硬い材料では、より大きな半径が必要になる場合があります。 |
| 3–10 mm | 2–4 mm | R1.0–1.5 mm | 工具剛性と安定した表面仕上げを確保するため、大きめの半径を使用します。 |
| 10–20 mm | 4–6 mm | R1.5–2.5 mm | 深いポケットはたわみのリスクを高めるため、半径の統一と工具が到達しやすい経路を優先します。 |
| 20–40 mm | 6–10 mm | R2.5–4.5 mm | 半径の制約が厳しくなる場合は、深さの低減、逃げの追加、形状の分割などの設計変更を検討します。 |
CNC加工部品のフィレット設計指針
CADでは通常、エッジやフィーチャを指定する機能を使用し、半径を入力してフィレットを追加します。CNC加工では、実際に使用できる工具寸法に半径を合わせることが重要です。標準的な半径に統一すると、工具交換を減らし、CAMプログラミングを簡素化できます。
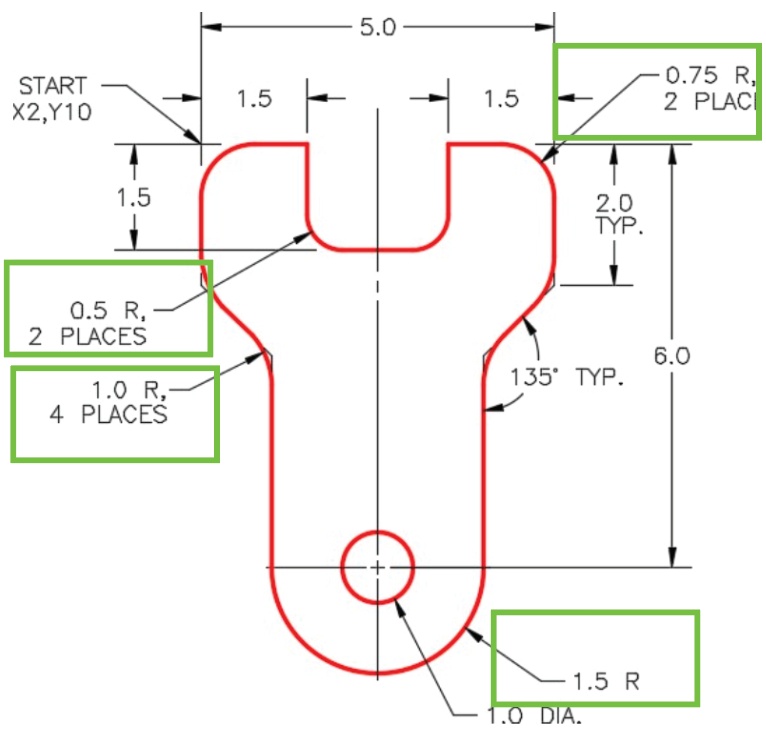
機械設計におけるフィレット[画像出典: https://www.shutterstock.com/ AI編集]
適切なフィレット設計は、強度、工具の到達性、製造コストを両立させます。実用的な半径に統一することで、部品を加工しやすくし、長期的な性能も向上させられます。
CADモデルでのフィレット半径の選定
CADでフィレットの詳細を設計する際は、不要な加工の複雑化を防ぐため、工具の制約だけでなく、事業上の要件も考慮する必要があります。
● 加工: 一般的なエンドミル寸法に対応する標準的なフィレット半径を使用し、特殊工具が不要になるようにします。
● 内側フィレット半径を部品全体で統一し、CAMプログラミングを簡素化するとともに、工具交換を最小限に抑えます。
● 微小フィレットを避ける—極めて小さい半径は、機能を改善せずに、サイクルタイムや工具摩耗を増加させることがあります。
● フィレット寸法を選定する際は、市販工具の入手性を考慮し、標準工具で効率的に加工できる半径を採用します。
● 内側フィレット半径を調整する際は、ポケット深さと工具の到達性に合わせます。
CNC加工性と部品強度を向上させる設計のポイント
基本的な半径の選定に加えて、フィレットを適切な箇所に設けることで、加工の安定性、構造健全性、部品品質を高める必要があります。
1. 可能な限り内側フィレット半径を大きくすることで、強度と剛性の高い大径工具を使用できるようにします。
2. 多数の異なるフィレット寸法を混在させないようにします。寸法が多いほど、プログラミングが難しくなり、加工費も高くなります。
3. 荷重を負担する部分にフィレットを設けることで、鋭いコーナーによる応力集中を低減し、疲労寿命を向上させます。
4. 重要なフィレットの寸法は、図面上で明示します。特に、強度や嵌合に関わる箇所では重要です。
5. フィレットを計画的に設計することで、CNC加工性、構造性能、経済性を向上させます。
よくあるフィレット設計のミスと対策
● ミス:同じ部品に、多数の異なる半径を使用する。
対策:機能上許容される範囲で半径を統一し、工具交換、CAMの複雑さ、サイクルタイムを低減します。
● ミス:深いポケットに、微小なフィレットを指定する。
対策:内側コーナーのフィレット半径を大きくするか、形状を変更し、工具剛性を高めて加工リスクを低減します。
● ミス:設計の最終段階でフィレットを追加し、手戻りが発生する。
対策:CAD設計の初期段階でフィレットを計画し、最初のDFMレビューで半径を標準工具に合わせます。
● ミス:追加工程を指定せずに、鋭い内側コーナーを要求する。
対策:必要に応じて放電加工やコーナー仕上げを指定するか、許容可能な半径を設けるよう設計を変更し、コストと納期を管理します。
CNC加工でフィレットを使用すべき場合
フィレットは、単なる外観上の要素ではありません。CNC加工では、工具の到達性を確保するために必要となることが多く、用途に応じて、強度、疲労寿命、取扱いやすさの向上にも役立ちます。
1. 重要な内側コーナーの加工性を確保するために必要
円形の切削工具では鋭い交差部を加工できないため、CNC加工で形成する内側コーナーにはフィレットを設ける必要があります。半径ゼロの内側コーナーは、放電加工などの追加工程でのみ実現でき、その分、コストと納期が増加します。通常のCNC加工では、内側フィレットは加工可能な形状にするための基本要件です。
2. 応力集中を低減し、部品寿命を延ばす
フィレットは、鋭い形状変化を滑らかにすることで、応力集中を低減します。高荷重部品、繰返し荷重を受ける部品、薄肉構造では、鋭いコーナーが亀裂や早期故障の原因になることがあります。適切な大きさのフィレットを設けることで、使用寿命、信頼性、耐久性を向上させられます。
3. 取扱い・組立て・外観を改善するための任意の用途
フィレットは、取扱い時の安全性と外観品質を高めるためにも設計されます。鋭いエッジをなくし、面同士を滑らかにつなぐことで、完成部品の全体的な外観と、見た目から感じられる品質を向上させます。
CNC加工におけるフィレットのコスト検討
CNC加工のコストは、フィレット設計に直接左右されます。以下で詳しく解説します。
フィレット寸法と半径の統一がCNC加工コストに与える影響
以下の場合、コストが増加します:
● フィレット半径が非常に小さい
● 複数の異なるフィレット寸法を使用する。
● 特殊工具が必要になる
● 追加の工具動作が必要になる。
フィレットを大きくすると、サイクルタイムの短縮とプログラミングの簡素化につながります。
フィレットと面取りのコスト上のトレードオフ
一方、フィレットは、より優れた機械的性能を提供できます。面取りとフィレットの選択では、コストと機能性のバランスを取る必要があります。
● 面取りは、より短時間で加工できます。
● より単純な工具を使用できます。
● プログラミングも比較的容易です
JLCCNCの高精度CNCフィレット加工
JLCCNCのCNCフィレット加工能力:
● 最小内側フィレット半径: R0.5 mm (深さ≤3 mmの場合)。
● ポケット深さに応じた標準的な内側コーナー加工能力:ポケット深さをH(mm)とした場合、当社の標準的なフライス加工では、通常、以下の関係を目安とします。
R≈(H/10)+0.5, D≈H/5
ここで、Rは内側コーナーの最小半径、Dは推奨エンドミル径(mm)です。
● 工具に基づくフィレットの対応範囲:形状の深さに応じて工具径と到達長さを選定します。半径を大きくすると、剛性の高い工具を使用でき、加工速度と品質の一貫性が向上します。
● 鋭いコーナーが必要な場合:鋭い内側コーナーを維持する必要がある場合は、放電加工によるコーナー仕上げなどの追加工程に対応できます。また、コストを抑えるため、半径を設ける設計変更もご提案できます。
半径と深さの詳細な設計基準、および工具径との対応については、CNC加工設計ガイドラインをご覧ください。
まとめ
フィレットは、CNC加工部品の耐久性と加工性を向上させます。特に、工具による制約を受ける内側コーナーで重要です。コストを管理するには、実用上可能な範囲で半径を大きくし、部品全体で半径を統一します。応力が重要となる接続部にはフィレットを使用し、主な目的が簡単なエッジ処理や組立て時の挿入ガイドであれば、面取りを使用します。
よくある質問
CNC加工におけるフィレットとは何ですか?
フィレットとは、半径Rで定義される丸みを持つコーナーです。CNC加工部品の鋭いエッジに代えて設けます。
CNC加工で実現できる最小フィレット半径は、どの程度ですか?
実現可能な最小内側フィレット半径は、ポケット深さと工具の到達性によって異なります。一般的な目安として、深さ≤ 3 mmではR0.5 mmに対応できます。深い形状では、工具剛性と加工の安定性を維持するため、通常、より大きな半径が必要です。
小さなフィレットは、なぜ加工コストを増加させるのですか?
半径が小さいほど、小径エンドミルが必要になり、工具の到達長さも長くなることがあるため、剛性が低下します。その結果、送り速度の低下、パス数の増加、工具摩耗の増大、サイクルタイムの延長が生じ、全体のコストが増加します。
鋭い内側コーナーが必要な場合は、どのように設計すればよいですか?
通常のフライス加工では、完全に鋭い内側コーナーを形成できません。鋭いコーナーが機能上不可欠な場合は、放電加工やコーナー仕上げなどの追加工程を指定します。または、許容可能な内側半径を設けるように形状を変更し、コストと納期を抑えます。
CNC加工の内側コーナーには、なぜフィレットが必要なのですか?
フライス工具は円形であるため、放電加工などの追加工程を使用しない限り、CNC加工で完全に鋭い内側コーナーを形成できないためです。
面取りとフィレットは、どちらが適していますか?
応力低減と疲労寿命の向上には、フィレットが適しています。迅速なエッジ処理、挿入ガイド、加工コストの低減には、通常、面取りが適しています。
フィレットは、どのように加工しますか?
半径と表面形状に応じて、フラットエンドミル、ラジアスエンドミル、ボールエンドミルを使用して加工します。
フィレットは、面取りよりも高コストですか?
多くの場合、そうなります。フィレット半径が小さい、または統一されていないと、サイクルタイムや工具交換が増加する場合があります。面取りは通常、より短時間かつ低コストで加工できます。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......