CNCローレット加工ガイド:種類・模様・設計のポイント
1 min
- CNC加工におけるローレット加工とは:定義と目的
- CNC旋盤におけるローレット加工の仕組み
- 機能別に見るローレット模様の種類
- ローレット加工で部品の直径は変わるか
- 適切なローレット模様の選び方
- CNCローレット加工の工程上の考慮事項
- ローレット部品の設計指針(DFM)
- ローレット加工でよくある不良と予防方法
- ローレット加工とほかの表面テクスチャ加工の比較
- CNCローレット加工を使用すべき場合
- ローレット加工に関するよくある質問
CNCローレット加工の重要ポイント
- CNCローレット加工は、摩擦力や抜け止めが必要な箇所に使用されます。代表的な用途には、グリップ、つまみねじ、圧入接合部があります。
- 模様は任意に選ぶものではありません。主なローレットの種類は、平目、綾目、斜目の3つです。標準的なローレット模様の中では、綾目は複数の方向に滑り止め効果を発揮するため、一般的なグリップに適しています。平目は、主に軸方向の動きに関わる用途で使用されます。
- ローレット加工は寸法を変化させます。形成されるローレットの凹凸によって材料が外側へ押し出され、外径が増加します。特にはめあいが厳しい場合は、加工前にこの変化を考慮する必要があります。
- 加工上の制約を理解することが重要です。材料、工具の状態、送り条件によって、模様がどれだけ鮮明に形成されるかが決まります。軟らかい金属は転造に適しており、硬い材料では、一貫した品質を得るために切削ローレット加工が必要になることがよくあります。
- 設計意図は早い段階で明確にする必要があります。グリップ性能、ピッチ、深さは、使用者の操作方法に合わせます。しまりばめに用いる場合は、相手部品を損傷させずに保持できる模様が必要です。
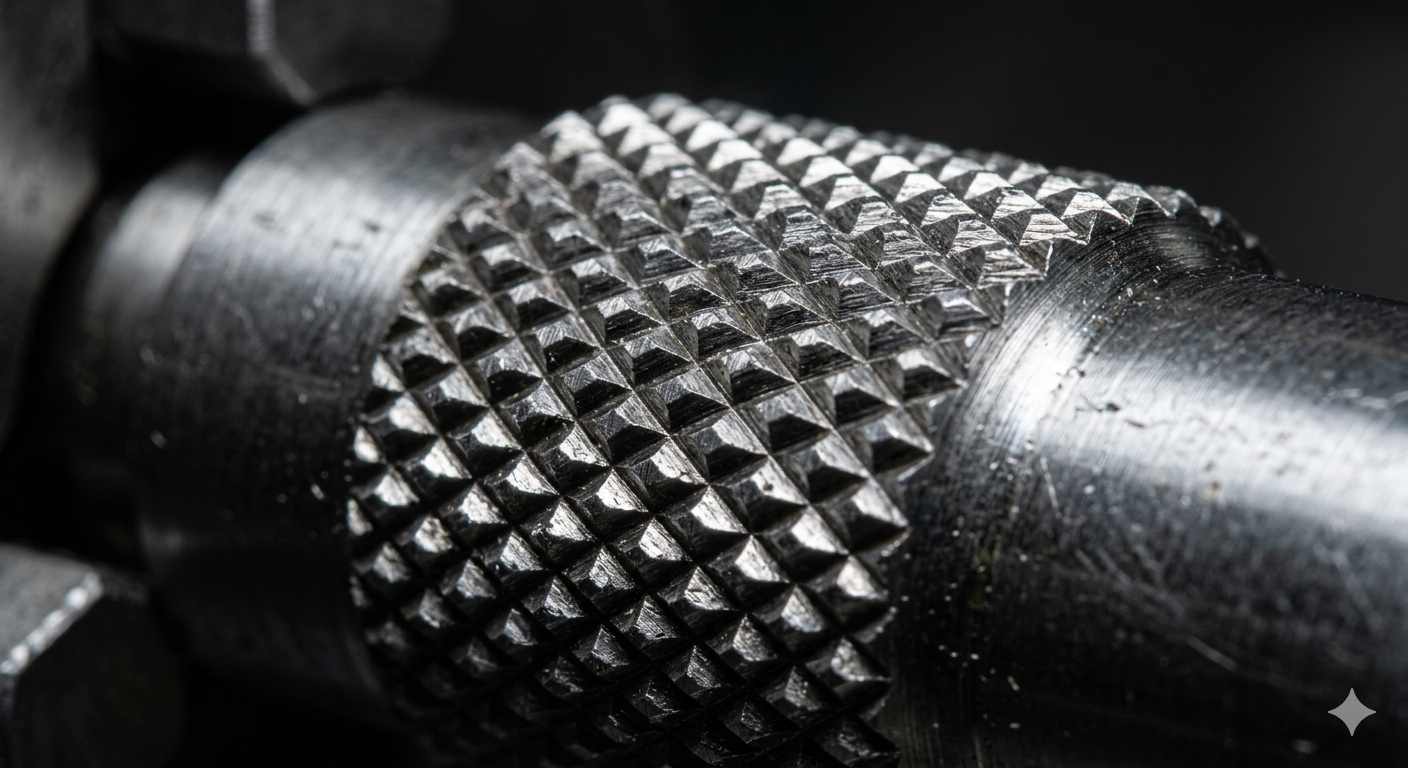
(AI生成)円筒形金属部品に施された綾目ローレット模様
CNC加工におけるローレット加工は、表面加工の一種です。工具によって材料を塑性流動させるか切削し、部品表面に所定の模様を形成することで、グリップ性能を向上させたり、機械的なはめあいを補助したりします。
実際には、これは機能を持つ加工形状です。ローレット加工の定義は、機械加工における表面仕上げよりも、表面工学に近いものです。部品の握りやすさ、組立方法、荷重下での性能に影響します。CNCローレット加工は、部品の基本形状だけでは十分なグリップ力や保持力を得られない場合に使用されます。
本記事では、ローレット加工の機械的な仕組み、模様とピッチの選定を左右する要因、加工上の限界を解説します。CNC部品にローレット形状を設計する場合、加工前の判断によって、模様がきれいに形成されるか、組立時に問題が生じるかが決まります。
CNC加工におけるローレット加工とは:定義と目的
ローレット加工は、材料を変形または切削することで、表面に規則的な凹凸模様を形成する加工方法です。主に、グリップ性能の向上、摩擦の増加、部品間の機械的なしめしろの形成に使用されます。
CNC加工では、軸、ノブ、締結部品など、表面の接触状態が性能に影響する円筒部品にローレット加工を施します。
一般的な仕上げ加工とは異なり、ローレット加工は外観の改善ではなく、荷重下で機能する接触面を得るために、表面形状を直接変化させます。
部品におけるローレット加工の適用箇所
ローレット加工は、表面の接触が機能上の役割を担う部品に適用されます。特に、滑らかな表面だけでは、グリップ、トルク伝達、機械的な保持を確実に実現できない場合に使用されます。
ノブ、つまみねじ、調整ダイヤルなどの手動操作部品では、手と部品表面の間の摩擦を増やすことで握りやすさを高め、操作中の滑りを抑えます。
圧入や抜け止めの用途では、ローレット加工によって相手部品との機械的なかみ合いを強化します。盛り上がった模様が局所的なしめしろを形成し、追加の締結部品を使わずに、樹脂や軽合金などの軟らかい材料へ部品を固定しやすくします。
滑りを生じさせずにトルクを伝達する必要がある軸や回転部品にも使用されます。凹凸のある表面によって接合部の摩擦が増し、設計によっては、キー、ピン、接着剤への依存を減らせます。
ただし、ローレット加工は、精密なはめあい面、シール面、厳しい寸法管理が必要な部品には適していません。外径が変化し、表面に凹凸が生じるため、高精度アセンブリのはめあいや位置合わせに悪影響を及ぼす場合があります。
CNC旋盤におけるローレット加工の仕組み
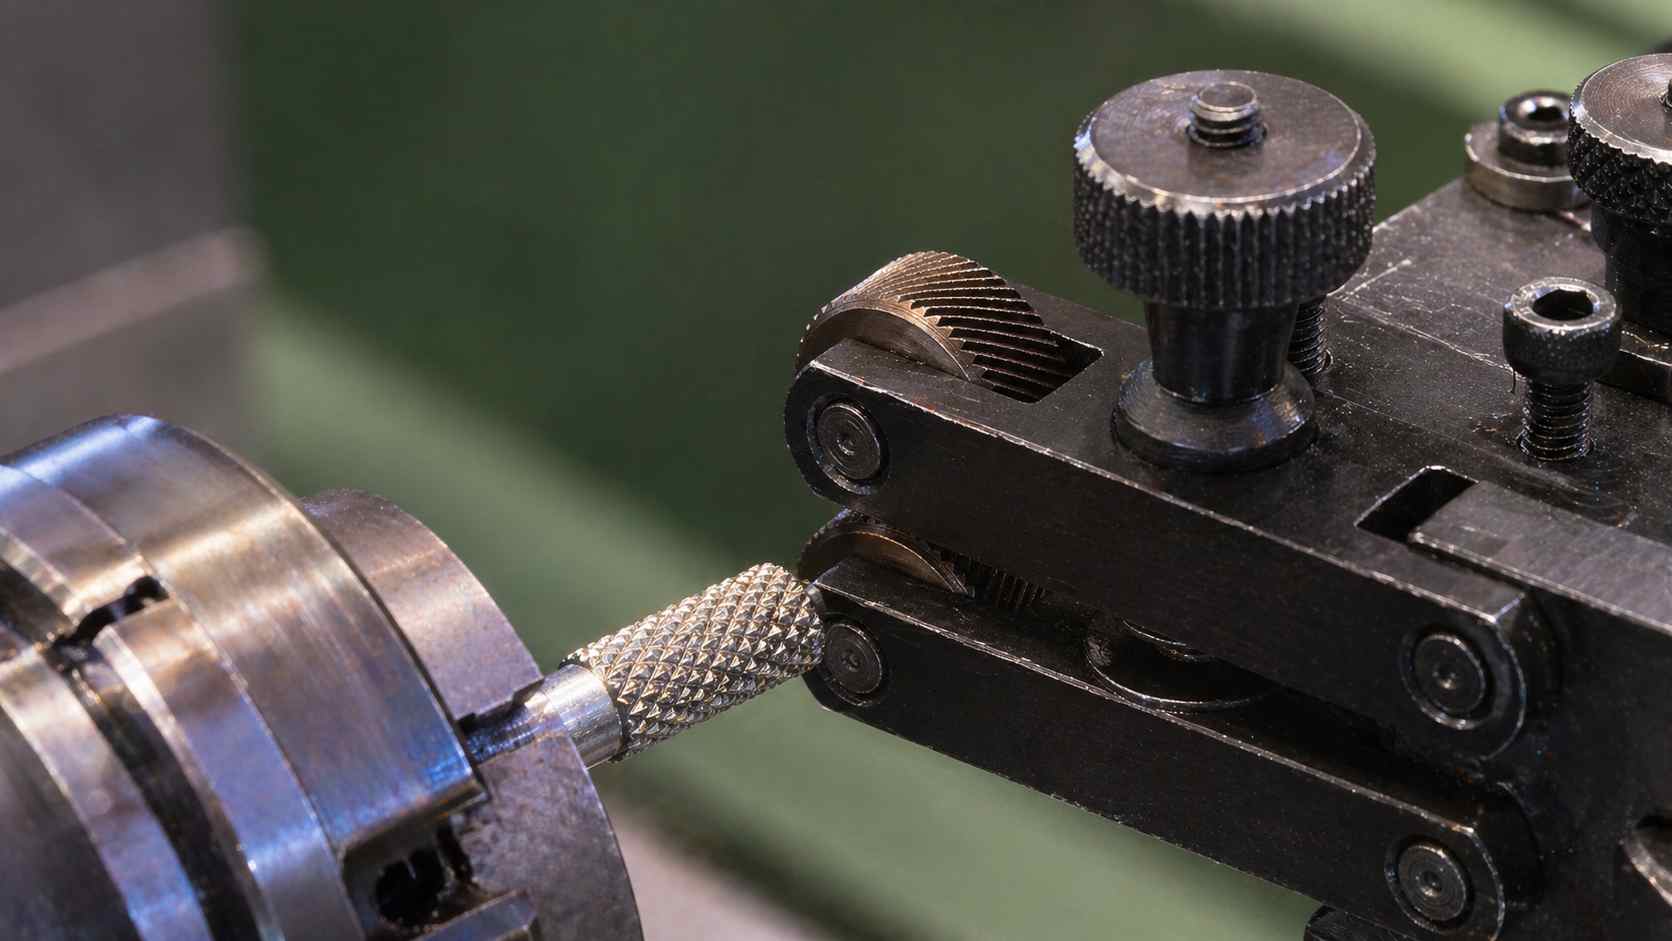
(AI生成)CNCローレット加工
CNCローレットは、送りを同期させながら、回転するワークに模様付き工具を押し付けるか、工具で切削することで形成されます。工具は負荷を受けながら表面に接触します。この接触状態によって材料の流動と、ローレットの凹凸がどれだけ鮮明に形成されるかが決まります。
加工結果を左右するのは接触の力学です。転造では材料を外側と側方へ押し流します。切削では模様の経路に沿って材料を除去します。どちらも表面形状を変化させますが、機械への負荷は異なります。転造では、特に硬い合金で負荷が急増します。切削は転造より負荷を均等に分散できますが、工具の安定した位置合わせが必要です。
送りと主軸回転数は、模様のピッチに合わせて同期させる必要があります。送り速度がローレット模様の円周方向の間隔に合っていないと、工具は自分が形成した溝を正しくたどれません。このとき、二重目や模様のむしれが発生します。目追い不良の多くは、1回転当たりの送り量が不適切であるか、加工開始径がピッチに適合していないことに起因します。
転造ローレット加工と切削ローレット加工
転造では材料を塑性流動させます。切りくずは発生しません。表面が加工硬化し、外径が増加します。軟らかい金属や、サイクルタイムが重要な大量生産で広く使用されます。
切削では、材料をせん断して模様を形成します。切りくずが発生します。主軸への負荷は小さく、予測しやすくなります。硬い材料や、速度よりも模様の鮮明さを重視する場合に適しています。
どちらも有効なローレット加工の方式です。選択は、材料の加工特性、公差の制約、機械剛性によって決まります。
工具の接触と押付け力の仕組み
工具は軸に対して正しく直角に当て、一定の径方向押付け力で切り込ませる必要があります。押付け力が小さすぎると、ローレットの凹凸が浅く、不完全になります。大きすぎると、山頂がつぶれ、模様が変形します。
最初の食い付きが重要です。不完全な目追い痕を防ぐには、工具を速やかに所定の深さまで食い付かせる必要があります。ゆっくり押し込むと、表面全体に残る二重の圧痕が生じやすくなります。
一貫性を左右するのは剛性です。刃物台や部品にたわみがあれば、模様の深さのばらつきとして現れます。
送りの同期と目追い
目追いの安定性は、1回転当たりの送り量を模様のピッチに合わせることに左右されます。工具は各パスで同じ溝に再び入る必要があります。そうでなければ、新しい経路を形成します。その結果、ローレット模様が二重になったり、つぶれて不鮮明になったりします。
直径も関係します。加工前の直径がピッチに適合していないと、送りが正しくても模様同士が干渉します。目追いを安定させるため、直径をわずかに調整する段取りもあります。
機能別に見るローレット模様の種類
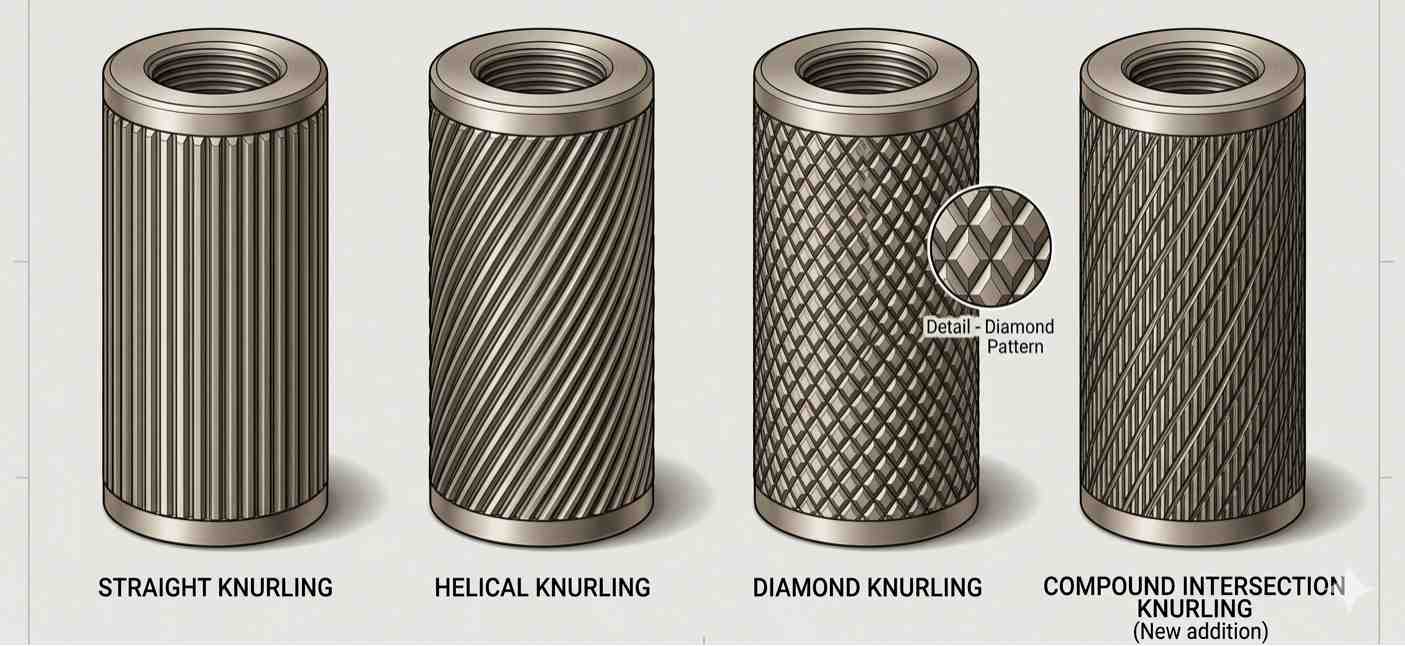
(AI生成)さまざまなローレット模様の図
ローレット模様は、工具形状と部品軸に対する向きによって決まります。この形状が、表面での荷重の受け方と、接触したときの感触を左右します。推測で選ぶものではありません。
多くのCNC用途では、平目、綾目、斜目という3つの基本的なローレットを使用します。派生形もありますが、基本的な挙動は変わりません。
平目ローレット:軸方向のグリップ
平目ローレットの筋は、軸に平行に形成されます。工具の角度は実質的に0°です。
直線状の山を形成し、接触には方向性があります。
軸方向に力が加わる用途で使用されます。押込みばめ、摺動部品、軸方向の保持力を管理する必要がある部品などが該当します。表面は特定の一方向の動きに抵抗し、それ以外の方向では効果が小さくなります。
綾目ローレット:多方向のグリップ
綾目ローレット模様は、通常、軸に対して約30°に設定された、互いに逆向きの2つの筋によって形成されます。
これにより、線ではなく点で接触する、交差した格子状のローレット模様が生まれます。
グリップ効果は複数の方向に働きます。荷重は筋に沿ってではなく、複数の山頂に分散されます。このため、多くの手動操作部品に使用されています。滑り止め効果が高く、摩耗後も性能を維持しやすい模様です。
斜目と特殊模様:荷重分散・特殊用途
斜目ローレットは、表面に沿ったらせん状の経路を形成します。
接触は交差する線ではなく、連続した経路に沿って生じます。これにより、回転時や摺動接触時の力の伝達方法が変わります。
滑らかなかみ合いや、方向性のある操作感が重要な場合に使用されます。標準的な生産では比較的少なく、段取り条件に敏感で、わずかな誤差が模様にすぐ現れます。
ローレット加工で部品の直径は変わるか
はい。ローレット加工では表面が平滑ではなくなるため、直径が変化します。材料が移動または除去され、外周形状が変わります。これは例外的な現象ではなく、加工に伴って生じる変化です。
材料の塑性流動
転造ローレット加工では、工具の押付け力によって材料を外側へ押し出します。切りくずは発生しません。山頂は移動した金属で形成されるため、実効外径が増加します。
切削ローレット加工では、工具が模様に沿って材料を除去します。外径の増加は小さくなりますが、表面形状は元の直径から変化します。
直径の増加範囲
増加量は一定ではありません。ピッチ、深さ、材料によって異なります。
転造ローレット加工では、ピッチと材料に応じて、現場で一般的に見られる直径増加量は約0.02~0.15 mmです。アルミニウムなどの軟らかい材料では、押付け力を管理しないと、さらに大きくなる場合があります。硬い合金では、増加量はこの範囲の小さい側になります。
固定値ではなく、実用上の目安です。
公差への影響
この点が、生産で問題になりやすい部分です。
ローレット模様を形成する前に、最終寸法まで仕上げてはいけません。あらかじめ小さめに加工し、ローレット加工後に公差内へ収めます。
また、測定も単純ではありません。ノギスでは山頂間の寸法を測りますが、実際のはめあいは、荷重下で山頂がどの程度つぶれるかによって決まります。
ほかの部品とかみ合う場合は、加工前の直径ではなく、ローレット加工後の状態を基準に設計します。
厳しい公差が求められるアセンブリでは、ローレット加工を、一定の寸法補正で予測できる工程ではなく、形状変化にばらつきを伴う工程として扱う必要があります。
適切なローレット模様の選び方
模様の選定は、好みではなく制約条件への適合によって行います。機能、材料の加工特性、形状上の限界を整合させます。一つでも見落とすと、部品が滑ったり、寸法が許容範囲を外れたりします。
グリップ性能と外観のトレードオフ
まず、機能要件を明確にします。これが、その後の判断全体を決めます。
グリップを重視する部品では、表面の強いかみ合いが必要です。複数方向に接触を分散できるため、綾目が主流です。平目の用途は比較的限定され、主に軸方向の荷重伝達に使用されます。
外観を重視する部品では、表面の鋭さを抑えます。通常は細かいピッチと浅い加工深さを選びますが、その分、得られる摩擦力は低下します。
| 判断要素 | グリップ重視 | 外観重視 |
|---|---|---|
| 模様の形状 | 綾目、平目 | 細かい綾目、浅い斜目 |
| 表面のかみ合い | 強い | 適度に管理 |
| ピッチによる傾向 | 粗い間隔ほど食い付きが強くなる | 細かい間隔ほど見た目が落ち着く |
| 機能上のリスク | 摩耗、強い接触による影響 | 荷重下での滑り |
設計上の狙いは異なります。両方を同じ程度に最適化しようとすると、どちらも十分に達成できなくなります。
材料の硬さと模様の品質
材料によって、ローレットの凹凸がきれいに形成されるか、つぶれるかが決まります。
アルミニウムや黄銅などの軟らかい金属は、標準的な転造圧力で鮮明に成形できます。炭素鋼は、一般に軟質金属と硬質合金の中間に位置します。ステンレス鋼や焼入れ合金は変形抵抗が大きいため、切削ローレット加工や工具の補強が必要になります。
| 材料区分 | 模様の形成特性 | 加工の安定性 |
|---|---|---|
| アルミニウム | 円滑に塑性流動し、山頂が鮮明に形成される | 安定 |
| 黄銅 | 非常に安定した成形 | 安定 |
| 軟鋼 | 適切な押付け力で良好に成形可能 | 中程度 |
| ステンレス鋼 | 工具負荷が高く、むしれのリスクがある | 転造では不安定 |
| 焼入れ合金 | 転造による成形が難しい | 切削が必要 |
材料と加工方法の組合せが不適切だと、山頂のつぶれや筋のむしれとして直ちに現れます。
厳密な直径管理や特定のピッチ要件がある設計では、生産前にローレット加工の挙動を検証する必要があることがよくあります。JLCCNCはCADファイルを確認し、実際の加工上の制約に基づいて、ピッチの適合性、直径の増加、製造性を検討できます。ファイルをアップロードすると、当社のエンジニアが形状を確認し、生産開始前に公差や直径に関する注意点を提示したうえで、煩雑なやり取りなく見積もりをご案内します。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
製造上の制約と直径の限界
ローレット加工では、荷重によって形状が変化します。この変化を避けることはできません。
転造後は直径が増加します。ピッチは円周長に適合している必要があり、適合しなければ目追い不良が生じます。1回転当たりの送り量がずれると、工具は元の経路をたどらなくなり、二つ目の模様を形成し始めます。
| 制約条件 | 実際に起こる現象 |
|---|---|
| ピッチと直径の不適合 | 二重目、または模様のつぶれ |
| 前加工寸法の補正がない | 最終外径が公差を超える |
| 小径部品 | 模様の重なりによる不安定化のリスクが高い |
| 大径部品 | 模様の位置合わせがより安定する |
不整合が模様全体に広がると、加工中に補正することはできません。機械は回転するたびに同じ誤差を繰り返します。
最終的に、模様の選定は、必要なグリップ性能、材料の変形特性、許容寸法変化の間で制約を調整する作業です。
CNCローレット加工の工程上の考慮事項
ローレット加工の工程管理では、荷重下での安定性が重要です。押付け力、剛性、送りの同期がわずかに変動しても、その影響が全周に現れます。加工が始まってからは、有効な工程内補正ができません。
直径の増加と公差への影響
CNCの転造ローレット加工では、表面の材料が外側へ押し出されます。そのため、最終直径は前加工時の値より大きくなります。
増加量は一定ではありません。材料の変形特性、工具の押込み深さ、ピッチのかみ合いによって変わります。生産現場では、通常、一定の取り代ではなく、変動する寸法補正量として扱います。
現場でよく見られる変化の範囲:
- アルミニウム:半径方向に約0.03~0.12 mm拡大
- 軟鋼:約0.02~0.10 mm
- ステンレス鋼:変形抵抗が大きいため、増加量が一定しない
切削ローレット加工では、外側への材料の移動の大部分を回避できますが、材料除去によって形状は変化します。いずれの場合も、最終外径は加工開始時の外径と同じではありません。
加工前に補正しないと、組立段階で公差の積み重ねに問題が生じます。
工具の押付け力と機械剛性
押付け力が表面の健全性を左右します。
押付け力が小さい場合:
- 不完全な圧痕
- ローレットの凹凸の形成不足
- 荷重下での模様のつぶれ
押付け力が大きい場合:
- 山頂のつぶれ
- 表面のむしれ
- 工具摩耗の加速
押付け力を安定して維持できるかどうかは、機械剛性によって決まります。刃物台、主軸、ワーク保持部のたわみは、深さの不均一として直接現れます。
主な不具合は、工具の損傷ではなく、回転ごとに接触力が一定しなくなることです。これが始まると、模様は自然には修正されません。
高剛性の段取りは繰返し精度につながり、剛性の低い段取りはばらつきにつながります。そのばらつきは、最終的な模様にも残ります。
表面仕上げと一貫性の管理
表面の一貫性は、加工サイクル全体で目追いを安定して維持できるかどうかに左右されます。
主な不安定化要因:
- 1回転当たりの送り量の不適合による二重目
- 直径の不適合によるピッチのかみ合いの崩れ
- 振動による山頂形成の不均一
一度きれいな目が形成されたら、その同期を維持する必要があります。一度でも同期が崩れると、工具は二つ目の経路を形成し始めます。その不良は全周に広がります。
次の条件で一貫性が向上します。
- 負荷がかかっても主軸回転数が安定している
- 1回転当たりの送り量が模様のピッチに正確に合っている
- 最初の接触後、押付け力が一定に保たれる
- ワーク保持によって微小な動きを防止している
ローレット部品の設計指針(DFM)
ローレット加工の設計では、主に制約条件を管理します。単に表面形状を追加するのではなく、すでに制約のある形状に、管理された変形を加えるためです。その限界を無視すると、模様を正常に形成できません。
推奨直径とピッチの適合
ローレットの性能は、ピッチと円周長の適合性に左右されます。1回転当たりの送り量がローレットのピッチに合っていないと、工具がずれて二重目を形成します。
実用上、一般的な工業用ローレットのピッチは0.3~1.6 mm程度ですが、使用できるピッチは好みではなく、部品の直径によって決まります。
条件に応じた基本則として、小径ほど目追いが敏感になり、大径ほど模様の位置合わせが安定します。ピッチが適合しないと、模様の重なり、むしれ、薄い二重痕が生じます。
直径とピッチの間に、すべてに当てはまる一定の比率はありません。形状と主軸回転の同期に関わる問題です。
薄肉部と変形の回避
転造ローレット加工では径方向の力が加わるため、薄肉部には適していません。
肉厚が小さいと、材料が均一な塑性流動を支えられません。その結果、楕円化、局所的なつぶれ、ローレット深さのばらつきが生じます。
典型的な不具合は、工具負荷で壁がたわみ、円周方向に模様の深さがばらつき、成形後に真円度が損なわれることです。
設計上の原則は明確です。壁が径方向の圧縮に耐えられなければ、ローレットは均一になりません。
材料が変形しやすく、変形後の形状を支える力が小さい軟質材料では、さらに重要になります。
ローレット加工後の仕上げに関する取り代
ローレット加工後に可能な後処理は限られます。表面の材料が移動した時点で、平滑な基準面としては扱えなくなります。
二次仕上げが必要な場合、ローレット加工後の研削や旋削は山頂の鮮明さを失わせ、研磨はグリップに寄与する面積を減らします。また、再加工によって模様形状が大きく崩れる場合があります。
ローレット加工でよくある不良と予防方法
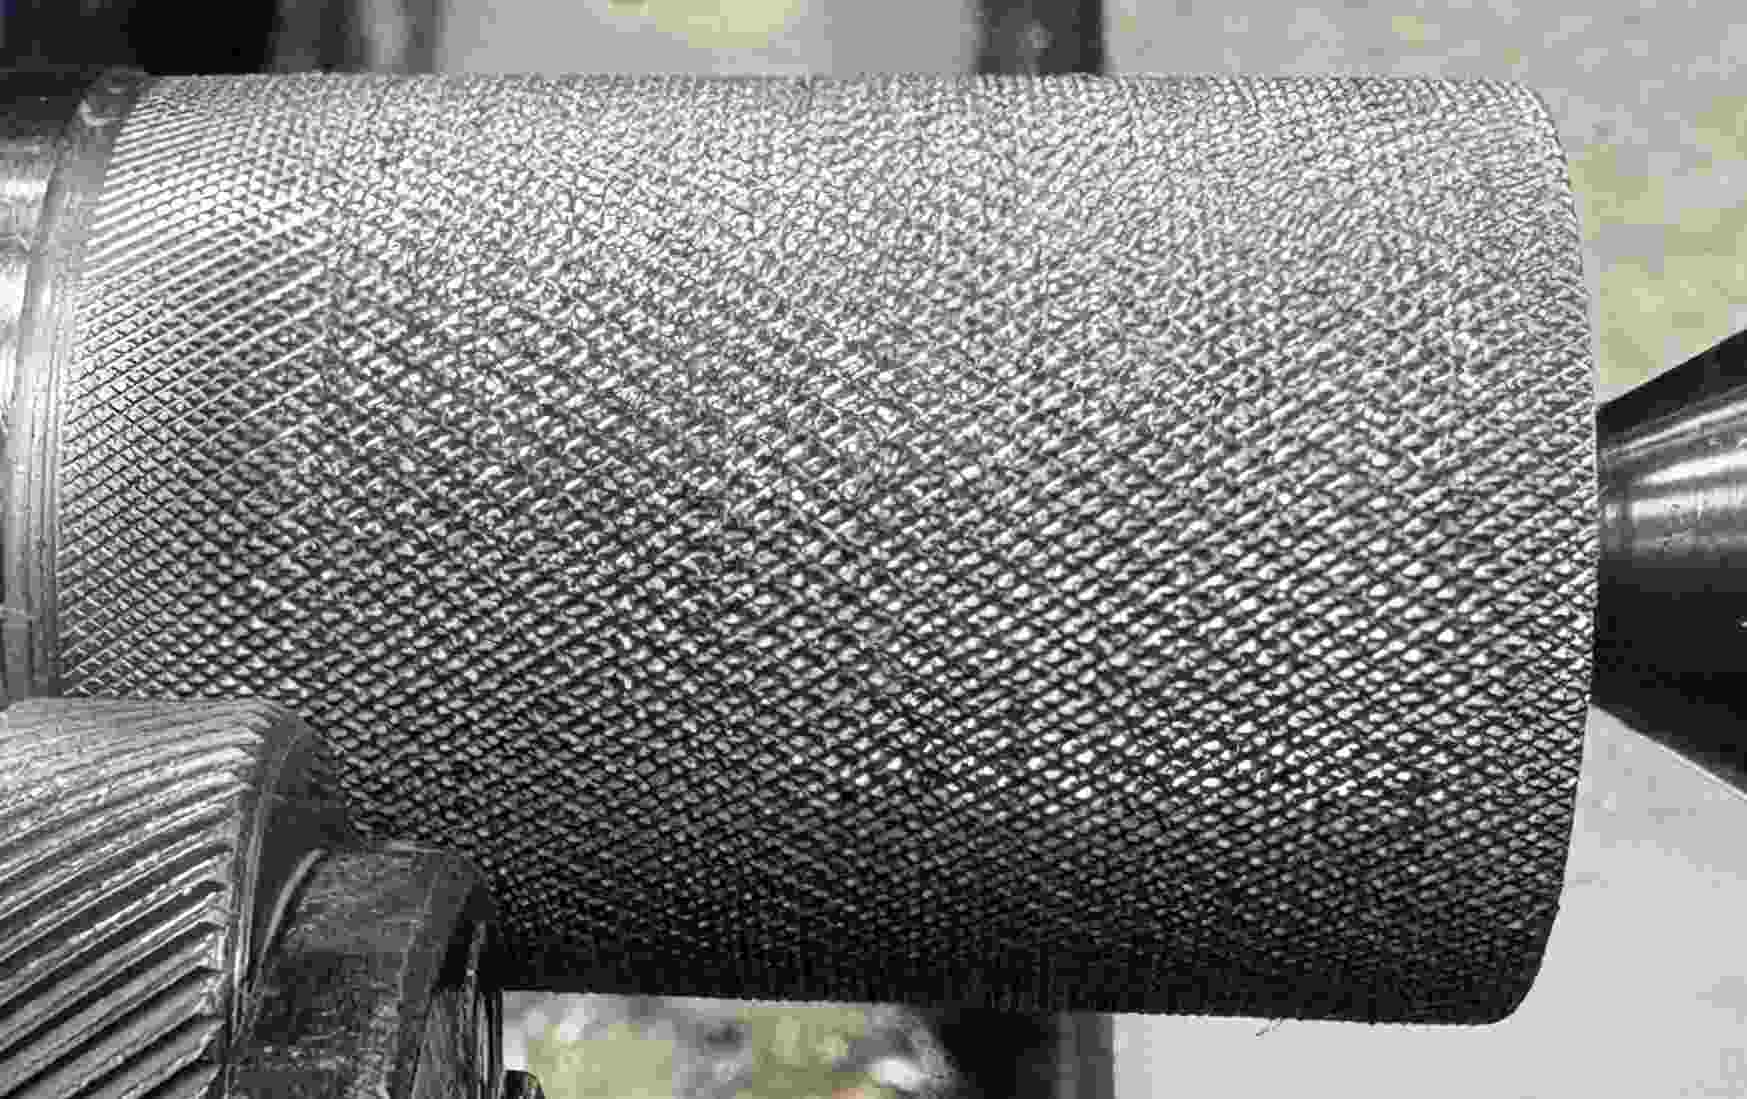
(Reddit)ローレット加工不良
二重目と模様のずれ
工具が、それまで安定して追従していた溝から外れ、二つ目の経路を形成し始めると発生します。
主な原因は、送りとピッチの不適合です。工具が表面との同期を失い、別の筋へ移ります。
最初の食い付きが不安定な場合や、接触中に主軸回転数が変化する場合にも発生します。
対策は段取りの段階で行う必要があります。接触前に1回転当たりの送り量をピッチに合わせ、最初の食い付きで確実に目追いを安定させます。
一度模様が二重になると、元には戻せません。
表面のむしれと材料の引きずり
接触領域の過負荷によって生じます。
過大な押付け力は、正常な成形を妨げます。明確なローレットの凹凸が形成される代わりに、材料が不均一に流動したり、山頂がむしれたりします。
軟らかい材料は、管理されていない荷重下で引き延ばされます。硬い材料は、表面が耐えられる限界を力が超えると破断します。
摩耗した工具は、成形する代わりに材料を引きずるため、この影響を増大させます。
対策は、食い付き時の押付け力を管理し、接触後も安定した負荷を維持することです。加工前に工具の状態を確認する必要があります。
深さのばらつきと外観不良
深さのばらつきは、回転中の不安定さから生じます。
刃物台やワーク保持部の微小な動きは、部品の円周方向における山頂高さの不均一として現れます。
素材の長手方向に材料特性のばらつきがあると、変形抵抗の異なる領域で加工深さが変わり、この影響が増幅される場合があります。
ローレット加工とほかの表面テクスチャ加工の比較
表面テクスチャ加工は、表面がどのように荷重を受けるかに基づいて選定します。ローレット加工は形状を変化させ、機械加工は材料を除去し、コーティングは表面に層を形成します。目的が同じでも、物理的な原理は異なります。
ローレット加工と切削によるテクスチャ加工
切削によるテクスチャは、工具経路に沿った材料除去によって形成されます。工具が材料を削り、形状の一部を取り除くことで模様を作ります。材料が外側に押し出されないため、寸法は安定します。
ローレット加工では挙動が異なります。工具が材料を流動させたり、局所的にせん断したりするため、表面に変形した構造が形成されます。これが、加工後に直径が変化する理由です。
生産の観点では、切削テクスチャ加工の負担は工具経路の複雑さとサイクルタイムに応じて増加します。ローレット加工では、段取り条件への敏感さと工具接触の安定性が重要になります。
| 比較項目 | ローレット加工 | 切削によるテクスチャ加工 |
|---|---|---|
| 主な原理 | 塑性変形または局所的な切削 | 材料除去 |
| 寸法の挙動 | 材料の移動により外径が増加 | 基本形状を維持 |
| 模様の形成 | 工具形状に沿った表面材料の流動 | 管理された切削経路 |
| 生産を左右する要素 | 段取り+接触の安定性 | 工具経路の加工時間+プログラミング |
ローレット加工とコーティング・ブラスト処理
コーティングとブラスト処理は、構造的な形状を作るものではなく、主に表面層の状態を変化させます。
ブラスト処理は、管理された研掃によって作用します。微細な表面粗さを増やして摩擦を高めますが、荷重を受ける形状は形成しません。コーティングは、表面の化学的性質を変えたり、薄い保護層を加えたりします。触感は変えられますが、形状を作り出すものではありません。
ローレット加工は、恒久的な幾何学的構造を形成します。単に処理された層ではなく、表面そのものが、荷重下で機能する接触部になります。
ブラスト処理面やコーティング面は、表面状態が維持されることに依存します。ローレット面は形状に依存し、その形状は機械的摩耗に対して比較的ゆっくり劣化します。
| 比較項目 | ローレット加工 | ブラスト処理 | コーティング |
|---|---|---|---|
| 表面形成の原理 | 構造的な変形 | 研掃による表面改質 | 皮膜の形成 |
| グリップ効果の源 | 形状によるかみ合い | 摩擦の増加 | 表面エネルギー/仕上げ状態 |
| 摩耗による変化 | 時間とともに形状が失われる | 粗さが低下する | 皮膜が劣化する |
| 寸法への影響 | 大きい | 小さい | 小さい |
判断基準は、好みではなく物理的な原理です。荷重伝達が表面形状に依存する場合、ローレット加工は主要な構造的選択肢の一つです。表面状態に依存する場合は、ブラスト処理やコーティングで対応できます。
ローレット加工が適していない場合
ローレット加工が、常に適切な表面加工とは限りません。利点よりもリスクが大きくなる場合があります。
厳しい公差が求められる部品
ローレット加工は、材料の移動や除去によって外径を変化させます。
寸法制限やはめあい管理が厳しい部品では、この変動によって公差管理が不安定になります。通常の機械加工面の方が、結果を予測しやすくなります。
薄肉部品
ローレット加工では、径方向の力が加わります。
肉厚が小さいと、構造が均一な変形を支えられません。そのため、薄肉部品の加工では、楕円化、変形、模様深さのばらつきが生じます。
外観だけを目的とする表面
機械的な荷重を受けず、見た目の模様だけが必要な場合、ローレット加工は効率的ではありません。
ブラスト処理や軽い切削加工なら、形状を変えたり加工負荷を追加したりせずに、均一な外観を得られます。
CNCローレット加工を使用すべき場合
CNCローレット加工は、表面に機械的な機能が必要な場合に使用します。単に仕上がった外観を得たいだけの場合には適していません。判断は、グリップ、保持、表面上の制約に基づいて行います。これらの要件がなければ、ローレット加工は工程に不要な負荷を加えます。
機能的なグリップ要件
手で直接触れる部分に、管理された摩擦が必要な場合、ローレット加工を採用する合理性があります。繰り返し操作する中で、トルク伝達や滑り止めが必要な箇所が代表的です。
ノブ、調整ダイヤル、工具との接触部など、滑らかな表面では荷重下で機能を満たせない箇所が該当します。単に粗さを増すのではなく、材料の変形や切削によって、安定したグリップ構造を形成するよう設計します。
直径の拡大、平面部、セレーションなど、部品形状だけでグリップを確保できる場合、ローレット加工は重複した機能となり、工程を複雑にするだけです。
圧入と抜け止めの用途
保持用途のローレット加工は、寸法精度よりも、表面の食い付きによってしめしろが機能する場合に使用します。
樹脂用インサートや精度要件の低いアセンブリでは、盛り上がったローレット模様が表面のかみ合い面積を増やし、機械的な固定力を高めます。これは精密はめあいの方法ではなく、公差の緩さを補う方法です。
転造によって直径が変化し、かみ合い力にもばらつきが生じるため、寸法安定性が重要な厳しい公差のはめあいでは避けるべきです。
外観とブランド表現のための表面
ローレット加工は、見た目の模様を付けるために使用されることもありますが、優先度の低い用途です。
「機械加工らしい品質感」を伝える、再現性のある工業的な模様を形成できますが、このような用途では機能の改善にはつながりません。
機械的な荷重を受けず、ブランド表現や外観上の特徴を付けることが目的であれば、ブラスト処理や軽い切削仕上げの方が管理しやすく、リスクも低くなります。ローレット加工は不要な変形を加え、後続の仕上げを複雑にする場合があります。
ローレット加工では、初期段階で詳細を適切に決めることが重要です。模様、ピッチ、前加工径、材料のすべてが、完成部品が正常に機能するか、手直しが必要になるかを左右します。
JLCCNCは、ピッチ0.8 mmおよび1.0 mmの平目・綾目ローレット加工に対応しています。加工前の技術検討で、実際の機械条件に照らし、直径の増加、ピッチの目追い、公差の積み重ねを確認します。
形状が確定したら、CADファイルをアップロードして、1ドルからの即時見積もりを取得できます。部品の複雑さと段取りに応じて、最短3日の納期で対応します。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
ローレット加工に関するよくある質問
Q: 機械加工におけるローレット加工とは何ですか?
ローレット加工は、工具でワーク表面を変形または切削し、グリップや機械的なかみ合いのための凹凸模様を形成する加工方法です。
Q: ローレットには、どのような種類がありますか?
主な模様は、平目、綾目、斜目の3種類です。工具形状と表面の接触方向が異なります。
Q: ローレット加工で二重目が発生する原因は何ですか?
1回転当たりの送り量がローレットのピッチに合っていないと、二重目が発生します。工具が元の溝をたどらなくなり、二つ目の経路を形成し始めます。通常は、食い付き時の同期の不適合によって生じます。
Q: ローレット加工で部品の直径は変わりますか?
はい。転造ローレット加工では、材料が外側へ押し出され、外径が増加します。変化量は一定ではなく、材料、ピッチ、押付け力によって異なります。
Q: ローレット加工は切削と転造のどちらで行いますか?
どちらの方法もあります。転造は切りくずを発生させずに材料を塑性流動させ、切削は材料を除去して模様を形成します。選択は、材料の硬さと工程安定性の要件によって決まります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......