GD&Tにおける面輪郭度(Profile of a Surface):記号・公差・実例
1 min
- GD&Tにおける面輪郭度とは?
- 面輪郭度記号と幾何特性記入枠
- 面輪郭度の仕組み
- 面輪郭度とその他のGD&T管理項目の違い
- 面輪郭度を使用すべきケース
- 面輪郭度公差の代表的な用途
- 図面上で面輪郭度公差を指定する方法
- 面輪郭度の測定方法
- 面輪郭度の実践的な適用例
- 面輪郭度でよくあるミス
- 面輪郭度に関するFAQ
要点まとめ
- 面輪郭度は、面の形状を制御する幾何公差であり、データムを指定することで面の方向や位置も管理できます。
- 面輪郭度記号は、三次元形状に対する幾何的な管理範囲を示します。
- 基準寸法は、理論上正確な輪郭形状を定義します。
- データム参照は、管理対象となる領域の方向や位置を決定します。
- 検査では、加工された面形状を理論形状と比較して評価します。
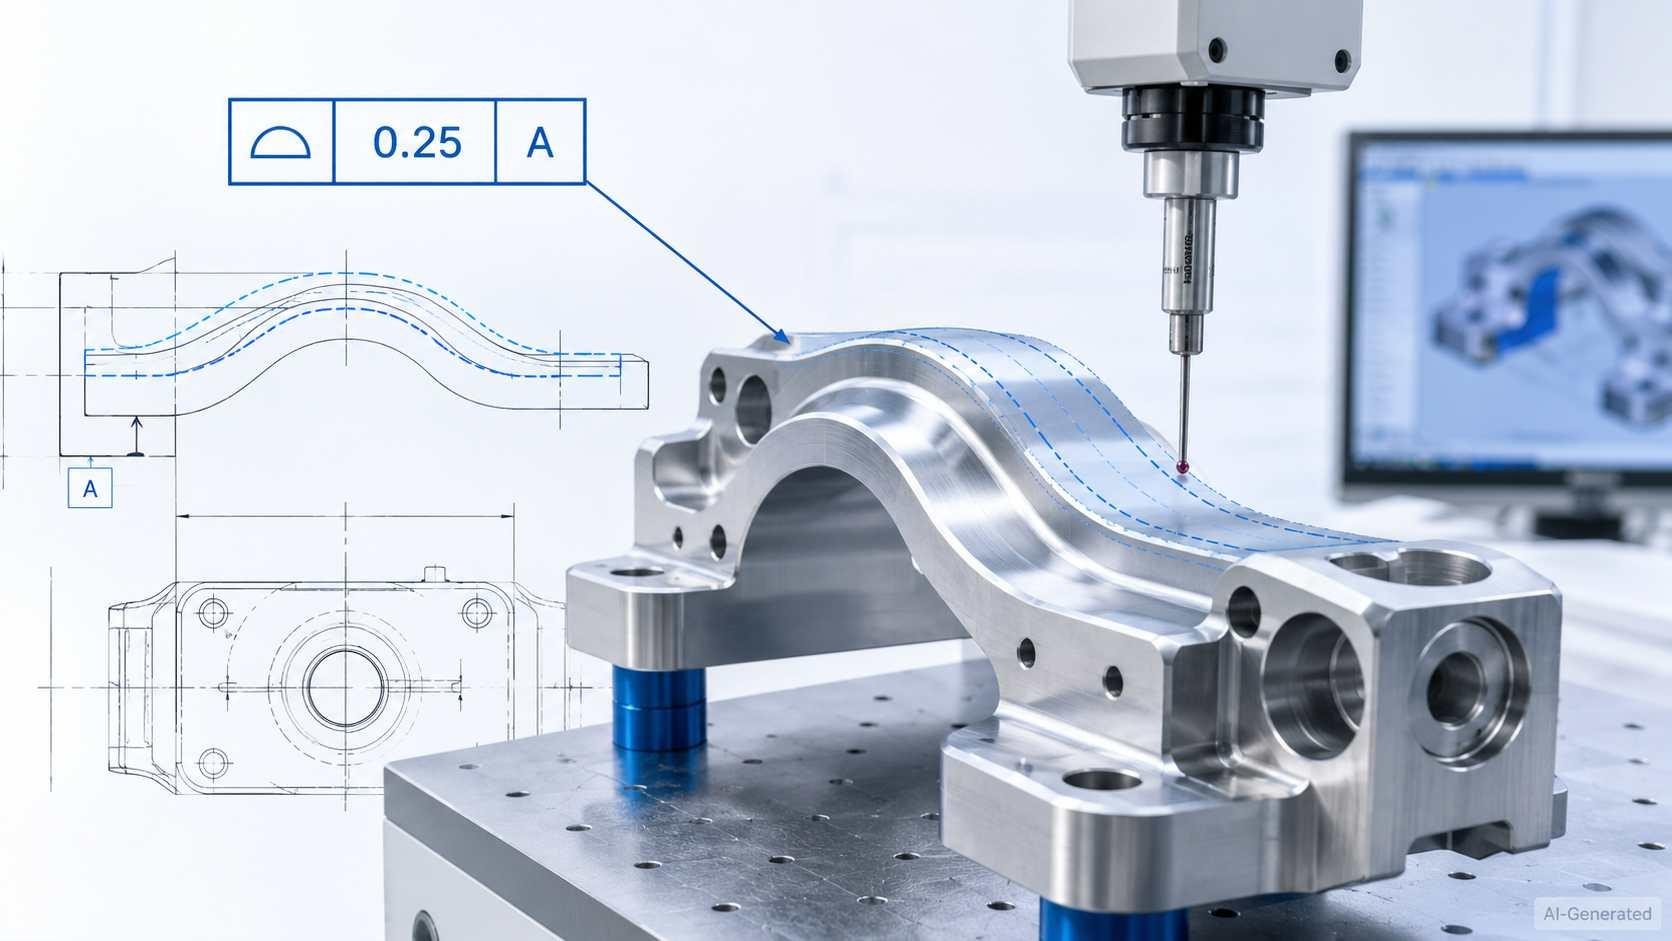
加工部品の面輪郭度を三次元測定機で検査
面輪郭度の要求事項を理解することで、設計者は複雑な形状を1つのGD&T指示で定義でき、設計意図と製造・検証工程を効果的につなげることができます。
GD&Tにおける面輪郭度とは?
GD&T(幾何寸法公差)における面輪郭度とは、理論上正確な輪郭形状を基準として、その周囲に設定される三次元の公差域を定義する幾何公差です。 加工後の形状が設計上の理論輪郭からどの程度ずれることが許容されるかを管理します。
面輪郭度で管理できる項目
データム参照の有無によって、面輪郭度は形状のみを管理する場合と、面の方向や位置まで管理する場合があります。 そのため、曲面、滑らかな接続部、自由曲面など複雑な形状の管理に適しています。
面輪郭度記号と幾何特性記入枠
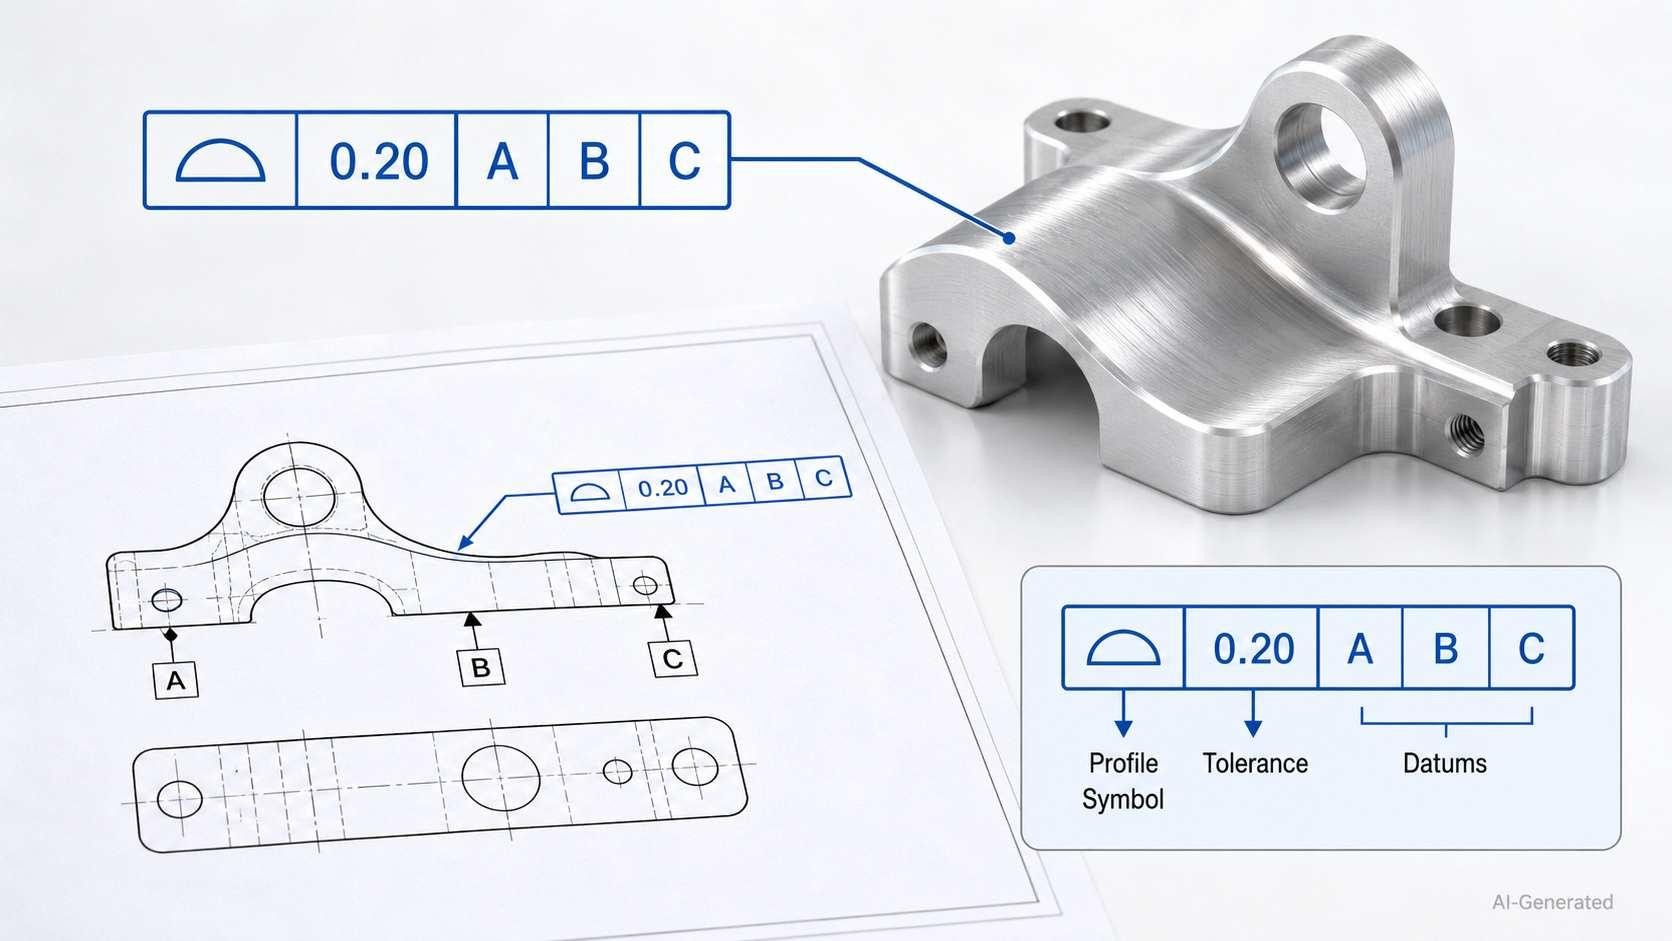
面輪郭度記号と幾何特性記入枠
面輪郭度記号
面輪郭度記号は、半円形の曲線と直線を組み合わせた形状で、幾何特性記入枠内に表示されます。 この記号は、図面上で管理対象となる三次元輪郭形状を示します。
面輪郭度の規定は、ASME Y14.5などのGD&T規格で定義されています。 ASME Y14.5-2018では、図面における幾何寸法公差の適用方法が規定されています。 GD&Tでは、データムを指定することで、面形状だけでなく方向や位置も制御できます。
国際的な図面では、地域や顧客要求に応じてISO 1101などのGPS(製品幾何仕様)規格が使用される場合もあります。
幾何特性記入枠
幾何特性記入枠には、幾何公差記号、公差値、および必要に応じてデータム参照が記載されます。 データム参照を設定することで、対象となる面形状を基準座標系に対して正確に管理できます。
面輪郭度指示の読み方
面輪郭度の指示は、左から右へ順番に読み取ります。
- 管理する幾何特性を確認する
- 指定された公差値を確認する
- 記載されたデータムの順序を確認する
この順序により、検査時に使用する面輪郭度要求とデータム参照体系を把握できます。 指示には、一次データム、二次データム、三次データムの3段階が含まれる場合があります。
面輪郭度の仕組み
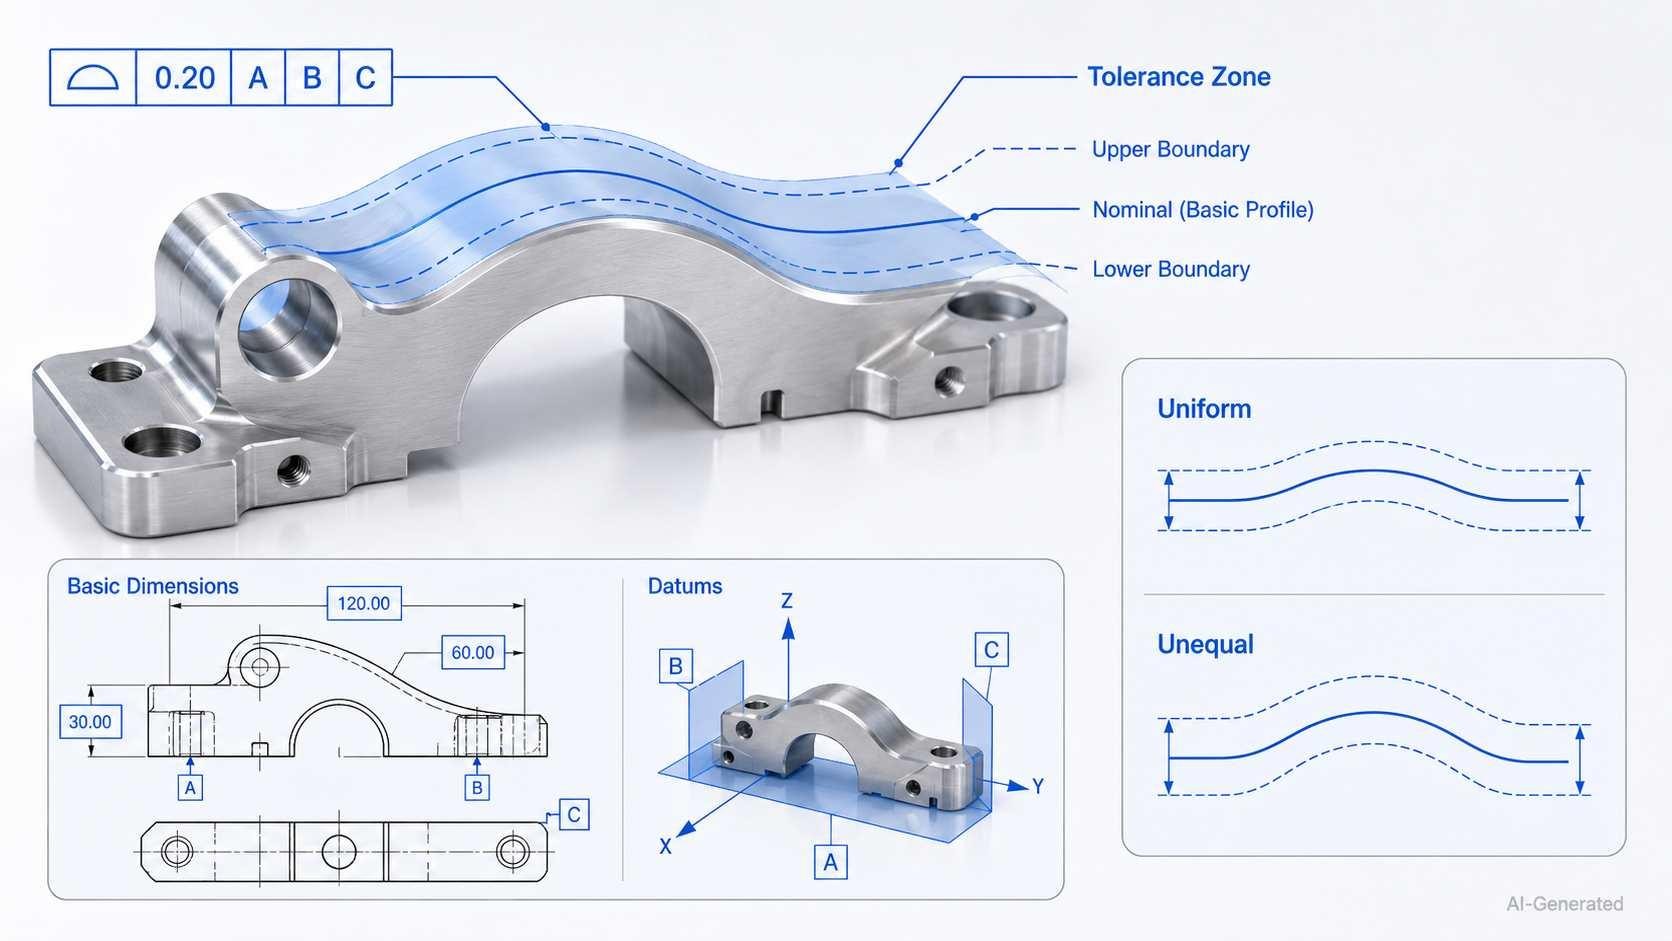
データムと基準寸法を含む面輪郭度公差域
公差域
GD&Tにおける面輪郭度公差は、理論上正確な輪郭に沿って設定された2つの境界による三次元の公差域を形成します。
例えば、均等配分された0.20mmの公差域では、理論輪郭を中心として両側に0.10mmずつの許容範囲が設定されます。 管理対象となる面上のすべての点は、この公差域内に収まる必要があります。 特別な指定がない限り、公差域は理論輪郭を中心に均等配置されます。
基準寸法
枠で囲まれた基準寸法は、輪郭形状の理論上正確なサイズ、形状、および位置を定義します。 検査では、この理論形状を基準として実際の加工面の偏差を評価します。
例えば、枠付き25.00mmの基準寸法は理論的に完全な寸法を示し、実際の許容変動は別途指定された幾何公差によって管理されます。
データム参照
幾何特性記入枠にデータムが指定されている場合、公差域はデータム参照座標系に固定され、対象面の方向や位置が管理されます。
一般的な3-2-1方式のデータム設定では、剛体の6自由度を拘束できます。 3つの一次接触点によって基準平面を設定し、2つの二次接触点で部品の方向を決定し、1つの三次接触点によって最終的な位置決めを行います。
データムが指定されていない場合、面輪郭度は基本的に形状のみを管理します。
均等配分と不均等配分の面輪郭度
均等配分の公差域では、理論輪郭を中心として指定された幅の公差が均等に設定されます。
一方、不均等配分(Unequal Disposition)では、公差域を一方向へ移動させることで、合計公差値を維持しながら許容範囲の位置を変更できます。
例えば、0.60mmの面輪郭度指示にⓊ0.20が指定されている場合、理論輪郭に対して外側へ0.20mm、内側へ0.40mmの公差域が設定されます。
面輪郭度の要求は、加工方法、検査工程、製造コストに影響を与える重要な要素です。 JLCCNCでは、加工開始前のエンジニアリングレビューにおいてGD&T図面を確認し、製造上の課題や最適な加工方法を検討します。

高精度CNC加工サービス
CADモデルと図面をアップロードすることで、製造可否レビューおよびCNC加工のお見積もりをご依頼いただけます。
面輪郭度とその他のGD&T管理項目の違い
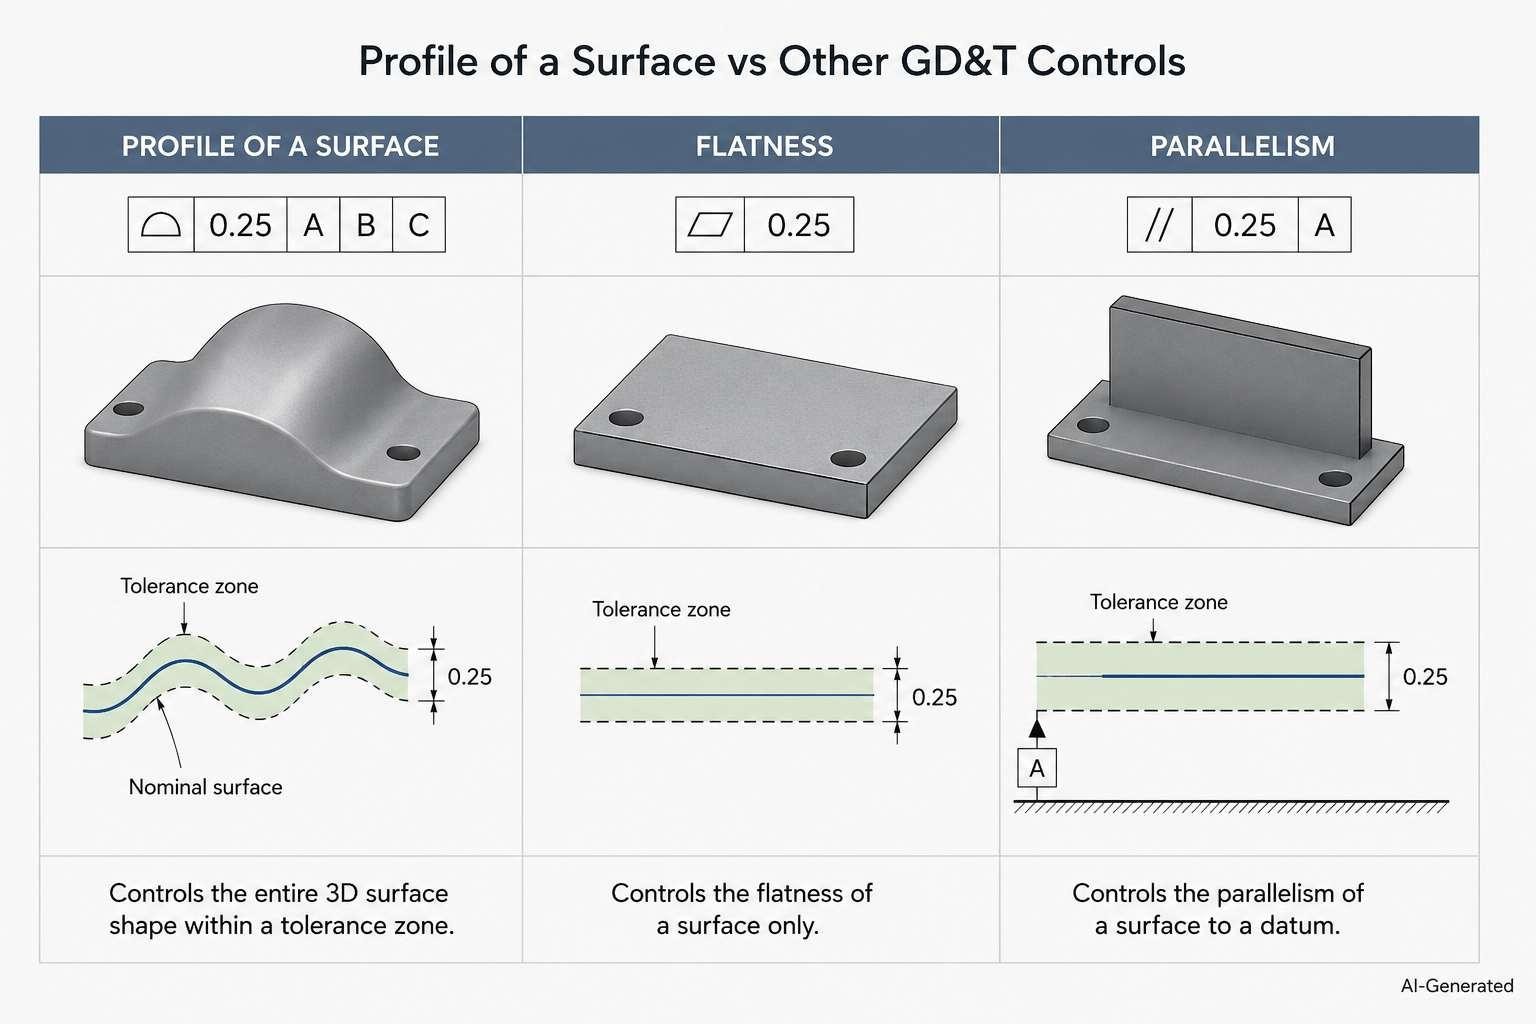
面輪郭度と平面度・平行度の比較
面輪郭度と線輪郭度の違い
線輪郭度は、指定された各断面における二次元輪郭を評価します。 一方、面輪郭度は対象となる三次元全体の表面形状を評価します。
断面ごとの管理が必要な場合は線輪郭度を使用し、複雑な三次元形状全体を統一的に管理する場合は面輪郭度が適しています。
面輪郭度と平面度の違い
GD&T平面度は、平面形状のみに適用される幾何公差です。 対象面の方向や位置を制御することはできません。
一方、面輪郭度は曲面やデータムに関連付けられた面形状の管理に適しています。
面輪郭度と位置度の違い
位置度は、穴やスロットなどサイズを持つ形状の軸位置や中心位置を管理するために使用されます。
一方、面輪郭度は境界形状そのものが機能に影響する場合に適しています。
面輪郭度を使用すべきケース
形状と位置を同時に管理する必要がある場合
機能上重要な境界面について、形状を維持しながら、指定したデータムに対する方向や位置も管理する必要がある場合、面輪郭度記号を使用します。
1つの幾何特性記入枠によって、対象面全体の複数の要求事項を統合的に管理できます。
複雑な曲面や自由曲面が重要な場合
タービンブレード、滑らかな接続面、成形部品、その他の自由曲面形状では、複数の個別公差よりも面輪郭度を使用することで、理論輪郭に沿った効果的な管理が可能になります。
特に、組立精度、シール性能、流体特性、製品性能などに影響する境界面では、面輪郭度が有効です。
より単純なGD&T管理で十分な場合
要求される幾何的条件が1種類のみの場合は、平面度、真直度、位置度、方向公差など、より適切なGD&T項目を使用します。
機能を満たしながら、製造コストを抑えるためには、必要以上に厳しい公差設定を避け、最も適切な管理方法を選択することが重要です。
面輪郭度公差の代表的な用途
複雑なCNC加工面
面輪郭度は、高精度CNC加工によって製造される曲面ポケット、タービンブレード、インペラ、滑らかな接続面などの管理に適しています。
加工面全体の形状偏差が部品性能に影響する場合、個別の形状公差では管理が難しい複雑な形状を、1つの要求として統一的に制御できます。
鋳造・鍛造部品
鋳造品や鍛造品では、抜き勾配、R形状、滑らかな接続部など、工具によって形成される複雑な形状が含まれる場合があります。
面輪郭度を使用することで、多数の個別寸法ではなく、機能に基づいた1つの仕様として関連形状を管理できます。
成形部品
樹脂ケース、シール部品、人間工学的な外装部品などには、曲面、リブ、嵌合面が含まれる場合があります。
面輪郭度によって、重要な嵌合部分を保護しながら、機能に影響しない部分には適切な自由度を持たせることができます。
航空宇宙・医療部品
航空機用翼形状部品や患者個別対応の医療インプラントでは、流体特性、接触状態、人体への適合性などのために複雑な形状管理が必要です。
面輪郭度は、これらの機能的な境界形状を統一的に指定・検査するための有効な方法です。
図面上で面輪郭度公差を指定する方法
データム参照の選択
部品の組立方法、支持方法、検査方法を考慮して、適切なデータムを設定します。
データムの順序は、部品の機能に必要な自由度のみを拘束するように設定する必要があります。
適切な公差値の設定
公差値は、機能要求、製造能力、測定方法を考慮して決定します。
必要以上に厳しい公差を設定すると、加工コストや検査負荷が増加するため、性能を維持できる適切な範囲で設定することが重要です。
機能面への面輪郭度適用
シール性能、接触状態、流体性能、外観、組立機能などに影響する輪郭面には、面輪郭度を適用することが適しています。
一方、機能への影響が少ない領域では、必要な範囲だけに限定して指示することが推奨されます。
過剰な公差設定を避ける
すべての面に対して厳しい公差を設定することは避けるべきです。
重要な領域と非重要領域を区別し、製品性能に影響しない部分には適切な許容範囲を設定することで、効率的な製造が可能になります。
面輪郭度の測定方法
三次元測定機(CMM)
三次元測定機(CMM)は、プローブによって加工面上の複数ポイントを取得し、その座標をCADモデルの理論形状と比較して面輪郭度を評価します。
複雑な曲面形状やデータム基準による評価にも対応できます。
光学測定システム
レーザースキャナーや光学式プロファイラは、非接触で表面データを取得できます。
接触測定が難しい精密部品、大型部品、微細形状の測定に適しています。
機能検査方法
専用ゲージや嵌合治具を使用することで、実際の組立状態に近い条件で合否判定を行うことができます。
検査レポート
検査レポートには、データム位置合わせ、測定ポイント、偏差量、面輪郭度の結果などが記録されます。
一貫した検査記録は、品質管理や製造工程の改善にも役立ちます。
面輪郭度の実践的な適用例
CNC加工部品の表面
複雑な形状を持つハウジング面では、仕様や必要なCNC加工公差に応じて、A・B・Cのデータムに対する0.20mmの面輪郭度が指定される場合があります。
加工者は基準寸法に従って加工を行い、三次元測定機(CMM)によって測定ポイントと理論CADモデルを比較することで、要求精度を確認します。
鋳造部品
ポンプケーシングなどの鋳造部品では、外壁全体に1.0mmの面輪郭度公差が指定される場合があります。
この公差設定により、鋳造工程による形状ばらつきを許容しながら、フランジ面や流路形状など重要な機能部分を保護できます。
検査では、スキャナーなどを使用して表面形状を取得し、指定された公差域内に収まっているかを確認します。
自由曲面
航空機用翼形状部品などの自由曲面では、空力性能を維持するため、特定領域に0.10mmの面輪郭度が指定される場合があります。
高密度な光学スキャンデータを利用することで、少ない測定点では発見が難しい局所的な高低差も確認できます。
CNC加工アルミニウムハウジングの例
複雑な曲面を持つアルミニウム製ハウジングでは、A・B・Cデータムを基準として0.05mmの面輪郭度公差が要求される場合があります。
加工面とデータム形状との関係を維持するためには、安定した治具設計と適切なCNC加工工程の設定が必要です。
加工後は、三次元測定機(CMM)によって実際の測定面と理論CADモデルを比較し、要求仕様への適合性を確認します。
面輪郭度でよくあるミス
基準寸法の記載不足
- 基準寸法が不足している場合、理論上の輪郭形状や位置が明確に定義されません。 その結果、製造担当者や検査担当者が評価基準を判断できず、加工開始前に図面修正が必要になる可能性があります。
不適切なデータム参照
- 部品の実際の組立状態と一致しないデータム設定を行うと、良品が不合格になる、または不良品が合格する可能性があります。 データムの順序は、機能上の接触条件や必要な拘束方向に合わせて設定する必要があります。
より単純なGD&T管理で対応可能な箇所への面輪郭度適用
- 平面度、直角度、位置度などのより単純な幾何公差で十分な場合、面輪郭度を使用すると図面が複雑になり、検査作業も増加する可能性があります。 必要な機能を満たす範囲で、最も適切な管理方法を選択することが重要です。
過度に厳しい面輪郭度公差の設定
- 機能上必要以上に厳しい公差を設定すると、加工時間、スクラップリスク、検査負荷、製造コストが増加する可能性があります。 部品の機能要求と製造能力を考慮して、適切な許容範囲を設定してください。
面輪郭度に関するFAQ
Q:面輪郭度とは何ですか?
面輪郭度とは、GD&Tにおいて三次元輪郭全体の形状偏差を制御する幾何公差です。
Q:面輪郭度公差とは何ですか?
面輪郭度公差とは、理論上正確な形状を基準として、2つの境界間で許容される公差幅を示します。
Q:面輪郭度記号は何を意味しますか?
面輪郭度記号は、対象となる面が幾何特性記入枠で指定された公差域内に収まる必要があることを示します。
Q:面輪郭度はどのように測定しますか?
三次元測定機(CMM)、3Dスキャナー、または光学測定システムによって表面データを取得し、指定された位置合わせ条件で理論モデルと比較します。
Q:面輪郭度にはデータムが必要ですか?
必ずしも必要ではありません。 データムがない場合は主に形状を制御し、データムを指定することで方向や位置の管理が可能になります。
Q:線輪郭度と面輪郭度の違いは何ですか?
線輪郭度は指定された二次元断面を評価します。 一方、面輪郭度は三次元表面全体を対象として評価します。
Q:面輪郭度と平面度の違いは何ですか?
平面度は平面形状のみを管理する幾何公差です。 一方、面輪郭度は曲面形状やデータムとの関係も管理できます。
Q:面輪郭度はいつ使用すべきですか?
複雑な輪郭形状、滑らかな接続面、または複数の面を統合的に管理する必要がある場合に使用します。
Q:面輪郭度で位置を管理できますか?
はい。 データム参照を設定することで、面輪郭度は基準座標系に対する面の方向や位置を管理できます。
学び続ける
CNC加工における工具オフセットとは?種類・設定方法・ベストプラクティス
CNC工具オフセット設定と測定表示 重要ポイント CNCオフセットは、プログラム上の指令と実際の工具位置を正確につなぐ重要な設定です。 工具長データはZ軸方向の加工深さ制御に使用されます。 工具径データは輪郭加工時の寸法精度を維持します。 ジオメトリ値は工具の測定基準となる基本データを定義します。 摩耗補正値は量産加工中の微調整に利用されます。 正確なデータ確認により、本加工前の不良リスクを低減できます。 適切なオフセット管理は、工具・治具・加工部品を保護します。 CNC加工 において、工具オフセットはプログラムされた加工経路を高精度な部品へ変換するための重要な設定要素です。 送り速度、主軸回転速度、加工時間を検討する前に、CNC制御装置は工具刃先の正確な位置情報を必要とします。 正確な工具データが設定されていることで、設計図面で要求された位置へ工具エッジを正しく配置できます。 CNC加工における工具オフセットとは? 工具オフセットとは、CNC制御装置内に保存される補正値であり、取り付けられた工具の刃先または先端位置をプログラム上の基準位置に対して補正するためのデータです。 なぜCNC加工機にはオ......
加工におけるびびり振動:原因・影響・低減方法
CNCフライス加工中に発生したびびり痕 びびり振動 簡易診断チェックリスト 症状 主な原因 最初に行う対策 高音の異常音が発生する 再生びびり振動 主軸回転速度を±15%変更する 深いポケット加工時のみ発生する 工具突き出し量が大きすぎる 工具長を短くする 薄肉部品で発生する ワーク剛性不足 固定方法を改善する 工具交換後に発生する 振れ量またはホルダーの問題 工具ホルダーを確認する 仕上げ加工時のみ発生する 切込み不足による擦れ加工 送り速度または回転速度を調整する 最初は小さな振動音でした。 しかし、次第に高音の異常音へ変化し、前回の加工ではRa 0.8μmだった表面が、今回は波状のびびり痕だらけになっている。 工具寿命も大幅に低下し、良品加工から何が変わったのか分からない――。 加工におけるびびり振動は、経験豊富な加工技術者であれば音だけで判断できる一方、初心者にとっては原因特定に時間がかかる代表的な問題です。 しかし、びびり振動は偶然発生するものではありません。 切削力、工具、ワーク固定、加工条件が相互作用することで発生する、物理的に予測可能な現象です。 単純に加工条件を変更して試行錯誤す......
CNC加工におけるチップシンニング:計算式・送り速度・計算ツール
ポイントまとめ チップシンニングは、ラジアル切込み量が小さい場合に実際の切りくず厚さを低下させる現象です。 目標とする切削負荷を維持するには、1刃あたり送り量を調整する必要があります。 計算式では、工具径、ステップオーバー、工具の切削接触角度を考慮します。 チップシンニング計算ツールを使用することで、送り速度補正を加工前に算出できます。 この方法は、フルスロット加工ではなく、部分的な切削幅を使用する加工に適しています。 チップシンニングとは、工具のステップオーバー(横方向切込み)が小さい場合に発生する現象で、設定された1刃あたり送り量よりも実際の切りくず厚さが薄くなることを指します。 この現象を理解することで、プログラマーは適切な送り速度を設定し、目標となる切削負荷を維持できます。 低ラジアル切込みによる薄い切りくずを伴うCNCフライス加工 チップシンニングとは? チップシンニングとは、ラジアル方向の切込み量が制限されることで、実際の未変形切りくず厚さがプログラムされた1刃あたり送り量より小さくなる現象です。 工具回転時の切りくず厚さ 各切削刃は円弧状の軌跡を描きながら材料を除去します。 その接触......
GD&Tにおける面輪郭度(Profile of a Surface):記号・公差・実例
要点まとめ 面輪郭度は、面の形状を制御する幾何公差であり、データムを指定することで面の方向や位置も管理できます。 面輪郭度記号は、三次元形状に対する幾何的な管理範囲を示します。 基準寸法は、理論上正確な輪郭形状を定義します。 データム参照は、管理対象となる領域の方向や位置を決定します。 検査では、加工された面形状を理論形状と比較して評価します。 加工部品の面輪郭度を三次元測定機で検査 面輪郭度の要求事項を理解することで、設計者は複雑な形状を1つのGD&T指示で定義でき、設計意図と製造・検証工程を効果的につなげることができます。 GD&Tにおける面輪郭度とは? GD&T(幾何寸法公差)における面輪郭度とは、理論上正確な輪郭形状を基準として、その周囲に設定される三次元の公差域を定義する幾何公差です。 加工後の形状が設計上の理論輪郭からどの程度ずれることが許容されるかを管理します。 面輪郭度で管理できる項目 データム参照の有無によって、面輪郭度は形状のみを管理する場合と、面の方向や位置まで管理する場合があります。 そのため、曲面、滑らかな接続部、自由曲面など複雑な形状の管理に適しています。 面輪郭度記号......
アクリル板の切断:加工方法・工具・作業のポイント
要点 アクリル板の適切な切断方法は、板厚、切断面の要求品質、生産数量によって異なります。 薄いアクリル板の直線切断には、専用のアクリルカッターで溝を付けて折る方法が使用できます。適用できる板厚は、材料と工具の仕様を確認します。 12 mm程度までの中厚板には、適した細目の鋸刃と適切な速度を用いた切断が有効です。 12 mmを超える厚板や複雑な形状では、CNCルーターやCO₂レーザーなどを、設備の対応板厚に応じて検討します。 割れを抑えるには、切断線の近くを適切に支持し、材料に適した刃と送り速度を使用します。支持位置は、板厚や工具条件に合わせて決めます。 CNC加工とレーザー切断は、数量が多い部品や精密加工で有力な選択肢です。 保護フィルムを早く剥がすと、表面傷やマーキング不良のリスクが高まります。ただし、レーザー加工ではフィルムの適合性を別途確認します。 CNCルーターによるアクリル板の切断 プレキシガラス(アクリル板、PMMA)は、適切な工具と方法を用いることで、きれいに切断できます。軽量で透明性が高く、扱いやすい材料ですが、工具選定、切断速度、支持方法が不適切だと、割れ、欠け、切断面の溶融が発......
スポットフェイスと深座ぐりの違い:用途と選定ガイド
スポットフェイスと深座ぐりの比較早見表 スポットフェイスと深座ぐりは、いずれも穴の周囲に設ける加工形状です。スポットフェイスは、ボルトや座金のための平坦な座面を形成します。一方、深座ぐりは、ねじ頭部を部品表面と面一、または表面より低い位置に収めるための円筒状のくぼみを形成します。 両者の主な違いを、次の表に示します。 比較項目 スポットフェイス(座面加工) 深座ぐり(カウンターボア) 主な目的 平坦な座面を形成する 締結部品の頭部を収める平底のくぼみを形成する 加工深さ 浅い 通常、スポットフェイスより深い 材料除去量 座面を形成するための必要最小限 頭部を収めるために必要な量 締結部品の位置 頭部は部品表面より上に残る 頭部を表面と面一、または表面より低く収める 代表的な締結部品 ボルト、ナット、座金 六角穴付きボルトなど 主な用途 鋳物、鍛造品、粗い表面 精密組立品、機械部品 加工時間 比較的短い 切削深さが大きいため、比較的長い 代表的な図面指示 スポットフェイス(SF) 深座ぐり(⌴) 図面では、座ぐり記号に略号「SF」を組み合わせ、浅い座面加工のみが必要であることを示す場合があります。適......