精密製造のためのGD&T真直度記号・公差ガイド
2 min
- GD&Tの真直度とは
- 真直度指示の読み方
- 真直度公差域の仕組み
- 表面の真直度
- 円筒形体における軸線の真直度
- 機械製図における真直度公差の選定
- 製造時に真直度誤差が発生する原因
- 残留応力と材料の変形
- GD&T真直度の例と図面解釈
- 真直度の測定と検査
- GD&T真直度とその他の幾何公差の違い
- 真直度を管理するためのベストプラクティス
- GD&Tの真直度に関するよくある質問
要点
- GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。
- 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。
- 表面の真直度は、表面上の個々の線要素を管理します。
- 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。
- 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。
- 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。
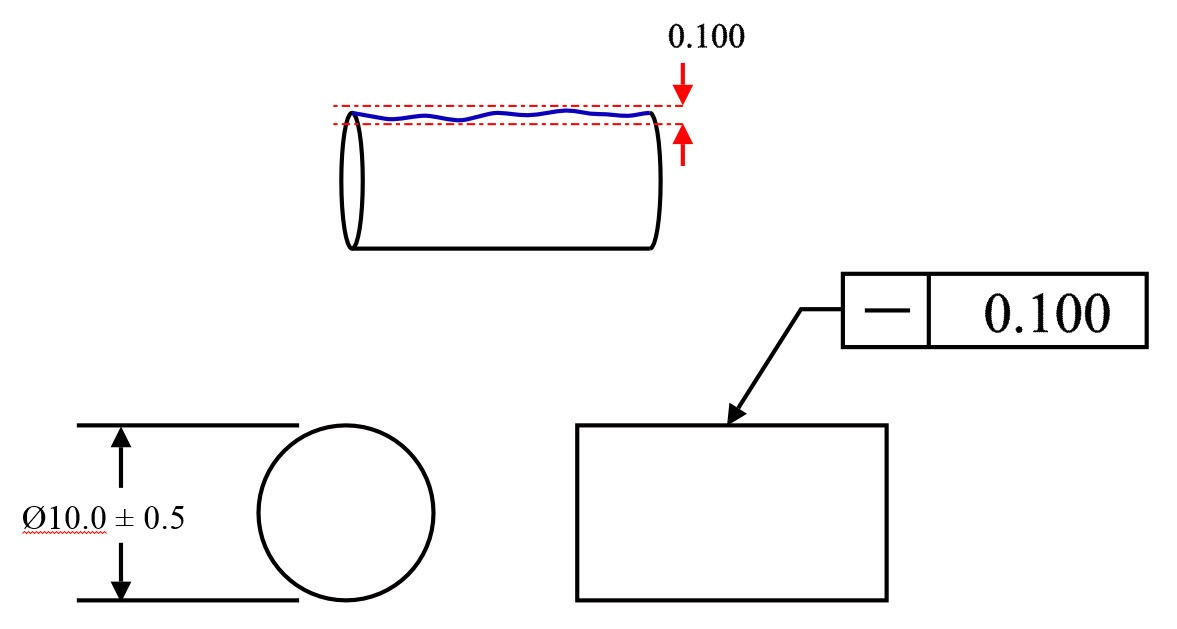
(GD&Tの基礎)真直度の説明図
シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。
寸法公差は大きさを規制しますが、形状までは規制しません。そのために使用するのが、GD&Tにおける真直度です。表面の真直度と軸線の真直度の違いは、GD&Tを学び始めたエンジニアが混同しやすいポイントでもあります。
本ガイドでは両方の真直度を取り上げ、単純な定義だけでなく、図面を正しく解釈するための考え方を中心に解説します。
GD&Tの真直度とは
GD&Tの真直度とは、データムを参照せず、表面の線要素または形体の軸線が、理論的に完全な直線からどの程度ずれてよいかを規制する形状公差です。
GD&Tにおける真直度の定義
GD&Tにおける真直度は、線要素または軸線が理想的な直線からどの程度偏差してよいかを制限します。幾何公差記入枠では水平線の記号で示され、データムは使用しません。これは、真直度が他の形体との関係ではなく、対象形体そのものを基準として管理する形状公差だからです。
真直度公差の目的
寸法公差は、形体の大きさの上限と下限を規制します。しかし、測定点間の形状までは規制しません。たとえば、直径公差が25.00±0.05mmのシャフトは、すべての断面で寸法限界内にあっても、長手方向に明らかに湾曲している場合があります。
この場合、直径は合格していますが、軸線は真っ直ぐではありません。GD&Tの真直度は、このような湾曲を検出・規制します。真直度は寸法公差の代わりではなく、寸法公差と併用するものです。
製造において真直度が重要な理由
真直度が重要となる主な理由は、機能と組立性の2つです。軸受内で回転するシャフトが湾曲していると、軸受位置へ周期的な曲げ応力が加わり、疲労寿命の低下と軸受荷重の増加を招きます。シャフトが寸法仕様を満たしていても、早期に故障する可能性があります。
軸線へGD&Tの真直度を指定すれば、軸受ジャーナル間でシャフトが直線からどの程度ずれてよいかを制限でき、この問題を防止できます。
組立面では、相手部品の穴へ挿入する円筒形体について、直径公差だけでは長手方向の組立条件を十分に管理できません。すべての断面で最大直径より0.02mm小さいシャフトでも、全長にわたって0.15mm湾曲していれば、すきまの小さい穴へ挿入できない場合があります。軸線の真直度は、この不足を補います。
シャフト、ガイドレール、精密嵌合部など、真直度が重要な部品では、図面の解釈だけでなく製造能力も重要です。JLCCNCは、形状精度の管理、安定した工程設計、公差要件に適した検査を必要とするカスタム部品のCNC加工に対応し、GD&T指示を安定して製造可能な部品へ反映できるよう支援します。

精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
真直度指示の読み方
(GD&Tの基礎)真直度記号
GD&Tの真直度記号は、幾何公差記入枠内に表示される1本の水平線です。真直度は形状公差であるため、常にデータム参照なしで使用します。
指示を正しく解釈するには、まず幾何公差記入枠がどこに接続されているかを確認します。表面へ向けて指示されている場合は、表面の真直度を管理します。円筒形体の直径寸法へ関連付けられている場合は、軸線の真直度を管理します。
公差域の形状は、指定する真直度の種類によって異なります。表面の真直度では、公差値だけ離れた2本の平行線で公差域を構成します。軸線の真直度では、指定された公差値を直径とする円筒公差域を使用します。公差値の前に直径記号がある場合は、導出中心線に対する円筒公差域を示します。
正しく解釈するには、実体公差方式の修正記号が付いているかも確認する必要があります。表面の真直度にはMMCまたはLMCを適用しません。軸線の真直度をサイズ形体へ適用する場合は、実体公差方式を使用でき、実寸法がMMCから離れるほどボーナス公差が得られます。
真直度公差域の仕組み
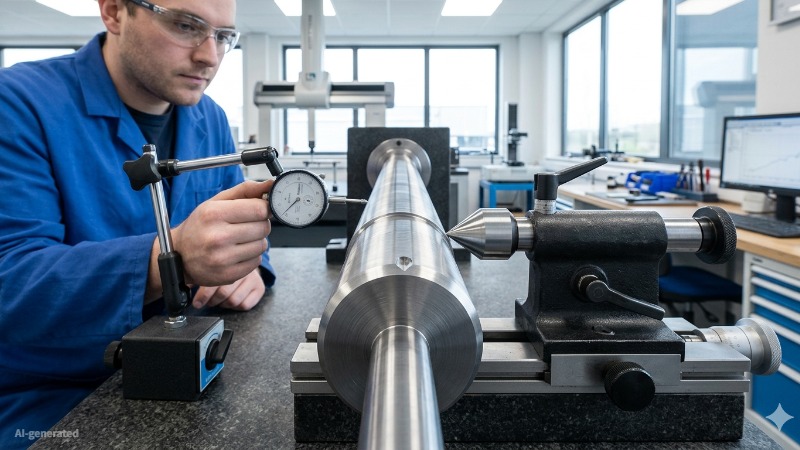
(AI生成)真直度公差域を示すシャフトの測定状態
形状公差としての真直度
GD&Tにおける真直度、平面度、真円度、円筒度などの形状公差には、外部のデータムを参照せず、形体そのものの形状を管理するという共通点があります。公差域は管理対象形体から設定されるため、データム参照は不要であり、使用できません。
そのため、GD&Tの真直度は位置と姿勢から独立しています。シャフトが組立空間内で誤った位置にあっても、真直度は独立して評価されます。形体の幾何学情報から軸線を導出し、測定された中心線を該当する真直度公差域に対して評価します。
実際の検査では、測定ソフトウェアが規定された当てはめ方法を使用して偏差を算出する場合があります。シャフトが空間内のどこに位置しているかは、真直度評価には関係ありません。
表面と軸線における公差の違い
| 比較項目 | 表面の真直度 | 軸線の真直度 |
|---|---|---|
| 管理対象 | 表面上の個々の線要素 | 円筒形体の導出中心線 |
| 公差域の形状 | 各線要素に対する2本の平行線 | 三次元の円筒 |
| 公差値が表すもの | 2本の平行線間の幅 | 円筒公差域の直径 |
| データム参照 | 不要 | 不要 |
| MMC・LMCの適用 | 不可 | 可能 |
| 検証方法 | 表面に沿ったダイヤルゲージ測定 | CMMによる中心線算出、または機能ゲージ |
| 代表的な用途 | 平面、摺動面、シール面 | シャフト、ピン、組立用円筒形体 |
| 寸法公差との関係 | 独立しており、両方を満たす必要がある | MMC適用時は寸法公差を超える形状公差を得られる場合がある |
| ASME Y14.5のルール#1との関係 | 通常、ルール#1だけでは個別に指定されない | 軸線の真直度指示により、ルール#1とは別の管理が適用される |
データムを参照しない真直度
真直度指示にデータム参照がないことは、記載漏れではありません。これは、真直度という幾何公差の本質的な特徴です。GD&Tにおける姿勢公差と位置公差は、形体と別の基準との関係を定義するため、データムが必要です。平行度は表面とデータム平面の関係を規制し、直角度は形体とデータム軸線またはデータム平面の関係を規制します。
真直度は、形体を外部の基準と関連付けません。対象形体を、その理想形状である完全な直線に対して管理します。この自己参照的な性質により、真直度指示へデータムを追加することは、管理目的そのものを変えてしまう根本的な誤りとなります。
表面の真直度
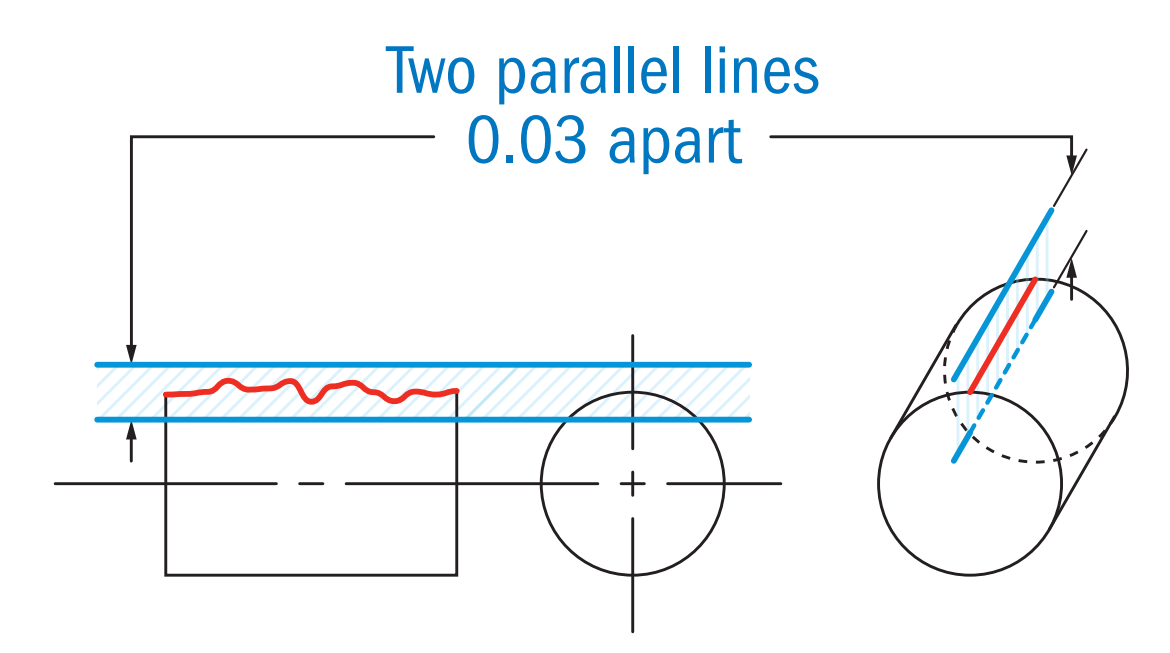
(GD&Tの基礎)表面真直度の公差域
表面真直度の要件
表面の真直度は、呼び上は平面または円筒面である表面上の線要素へ適用し、指定方向における各線要素が理想的な直線からどの程度ずれてよいかを規制します。
表面全長にわたって安定した接触が必要な場合に広く使用されます。具体的には、摺動面、シール面、軸受レール、ガイド面など、表面の湾曲によって接触圧やすきまが不均一になる用途です。
この公差は、表面全体ではなく、個々の線要素へ適用されます。これは重要な違いです。表面の真直度は平面度を管理しません。各線要素の真直度が良好でも、表面全体が傾斜していたり、複雑に変形していたり、一方向へ湾曲していたりする可能性があります。
表面全体を1つの平面内へ収める必要がある場合は、平面度を使用します。真直度は、個々の線要素の挙動が重要な場合に使用します。たとえば相手面と摺動する部品で、表面全体の関係よりも長手方向の接触状態が重要となる場合です。
表面真直度の公差域
表面の真直度では、各線要素に対して個別に公差域を設定します。公差値は、各線要素が収まらなければならない2本の平行線間の幅を定義します。公差域の姿勢は固定されず、各線要素の偏差が最小になる方向へ配置されます。
幾何公差記入枠で一方向の真直度を指定した場合、たとえばフライス加工面へ0.05mmの真直度を指示すると、その方向における線要素へ管理が適用されます。長手方向と幅方向の両方で真直度を管理する必要がある場合は、2つの個別指示が必要であり、それぞれ独立して満たす必要があります。
表面真直度の一般的な用途
工作機械の案内面では、真直度誤差が全移動範囲の位置決め誤差へつながります。油圧シリンダの内面では、表面の真直度がシールの挙動と横荷重の分布へ影響します。
長いシャフトの外周面では、軸受軌道との接触を均一にするため、表面上の線要素を真っ直ぐに保つ必要があります。金型のパーティング面では、真直度不良がバリの発生原因となります。
円筒形体における軸線の真直度
軸線真直度の定義
GD&Tにおける軸線の真直度は、円筒形体の導出中心線、つまり形体の長手方向に沿った各断面の中心を結んだ線を管理します。
この違いは、軸線真直度が何を許容し、何を禁止するかを理解するうえで重要です。軸線真直度公差が0.1mmのシャフトでは、導出中心線全体が直径0.1mmの円筒公差域内に収まる必要があります。
寸法公差も同時に満たしている限り、シャフト表面にうねりや直径変化があっても、中心線が公差域内に収まっていれば軸線真直度の要件を満たすことがあります。
シャフトと穴の真直度管理
シャフトの真直度は、軸線真直度の最も一般的な用途です。曲げ荷重を受ける長いシャフト、複数の軸受で支持されるシャフト、組立時にすきまの小さい複数の穴を通過する必要があるシャフトには、軸線真直度を明示的に指定することが有効です。
軸線真直度を指定しない場合、直径公差に合格するシャフトでも、組立不能となるほど湾曲したり、寸法公差では検出できない軸受の芯ずれを発生させたりする可能性があります。
機械加工された穴は比較的短く、通常は寸法公差と一般的な加工精度によって軸線偏差を十分に管理できるため、穴の真直度を明示的に指定する例は比較的少なくなります。
ただし、深い中ぐり穴、長いドリル穴、長い嵌合長さにわたって相手シャフトと高精度に整列する必要がある精密穴では、軸線真直度を指定することで要件を明確にできます。
組立における機能的重要性
軸線真直度が組立機能へ与える影響は、嵌合長さ全体におけるシャフトと穴の実効すきまによって決まります。シャフトと穴がそれぞれの直径公差を満たしていても、シャフト軸線の湾曲によって嵌合途中に干渉が生じれば、組み立てることができません。
GD&Tの実効状態という概念は、この条件を表します。最大実体状態(MMC)におけるシャフトの実効状態は、最大直径に軸線真直度公差を加えた値です。これは、寸法公差と真直度公差の両方を満たすシャフトが占有し得る最悪条件の包絡面を表します。
相手穴の実効状態は、最小直径から適用される幾何公差を差し引いて求めます。組立を保証するには、シャフトの実効状態が穴の実効状態より小さくなければなりません。シャフトの軸線真直度は、この計算へ直接影響します。
機械製図における真直度公差の選定
厳しい公差と緩い公差
真直度公差は、機能要件から選定します。形体が真っ直ぐでない場合に、組立性、荷重分布、シール性能、疲労寿命へどのような影響が生じるかを検討し、その影響の重大性に応じて公差を決定します。
0.1~0.5mm以上の比較的緩い真直度公差は、重要度の低い形体、小さな偏差が機能へ影響しない長い区間、または加工工程で自然に得られる真直度が十分な場合に適しています。
0.01~0.05mmの厳しい真直度公差は、精密軸受取付部、摺動接触部、シール接合部、小さな偏差が機能や組立へ直接影響する形体に適しています。
機能要件とはめあい
真直度公差は、保護すべき機能限界より厳しく設定する必要があります。たとえば、シャフトをすきまの小さい穴へ確実に通すため、全長における軸線偏差を0.15mm以下に抑える必要がある場合は、機能限界と公差限界の間に設計上の余裕を設け、軸線真直度を0.1mm以下に設定します。
軸線真直度が実効状態の計算へ影響する嵌合形体では、最悪条件でも組立可能であることを確認できるよう、寸法公差と合わせて真直度公差を選定します。
製造能力上の限界
加工工程で安定して実現できる値より厳しい真直度公差を指定すると、検査不合格率が高まり、工程能力に合った公差を指定する場合より製造費が増加します。
鋼製シャフトのCNC旋削では、部品形状、支持条件、工程管理に応じて、高性能な量産設備で一般に0.02~0.05mm程度の軸線真直度を実現できる場合があります。後工程の研削なしで0.005mmを要求すると、機能上の効果が必ずしも向上しないにもかかわらず、製造費と検査負担が増加します。
実用的な工程能力の目安として、適切に整備された旋盤による精密CNC旋削では、支持条件、材料、検査方法に応じて、長さ約300mmまでのシャフトで0.02~0.05mm程度の軸線真直度を実現できる場合があります。
円筒研削では0.005~0.01mm、センタレス研削では0.005~0.015mm、平面研削では長さ300mm当たり0.005~0.01mm程度の表面真直度を実現できます。短い区間で0.005mm未満を求める場合は、ねじ研削や精密ラッピングなどが必要になる場合があります。
製造時に真直度誤差が発生する原因
工具たわみと切削抵抗
長いシャフトを旋削すると、半径方向の切削抵抗によって工具とワークが互いに離れる方向へ押されます。ワークは工具から逃げる方向へたわみ、支持されていない区間の中央で変形量が最大になります。
その結果、中央部の直径が両端よりわずかに大きくなり、軸線は切削抵抗と反対方向へ湾曲します。
変形量は、シャフトの剛性、つまり直径と材質、支持方法、切込み深さ、送り速度によって異なります。支持方法には、チャックのみ、チャックと心押台、両センタ支持などがあります。
直径25mm、長さ300mmの鋼製シャフトを片側だけで支持すると、中程度の切削抵抗でも約0.05~0.15mmたわむ場合があります。同じシャフトを両センタで支持すれば、たわみはその一部まで低減します。工具とワークのたわみを真直度誤差の原因として理解することが、管理の第一歩です。
残留応力と材料の変形
素材、棒材、鍛造品、鋳造品には、その製造履歴に起因する残留応力があります。機械加工で材料を非対称に除去すると、応力の均衡が崩れ、部品が変形します。
大きな残留応力を持つ棒材から旋削したシャフトは、加工直後には真っ直ぐでも、応力が再分布することで、一晩静置した後に0.1mm以上変形する場合があります。
この応力解放による変形を考慮して、荒加工では仕上げ代を残し、精密シャフトでは仕上げ加工前に応力除去熱処理を指定します。荒旋削によって応力状態を変化させ、変形の大部分を先に発生させます。応力除去後の安定した部品へ仕上げ旋削を行うことで、使用中も安定した寸法と真直度を得られます。
加工中の熱変形
ワークは、切削熱と摩擦によって加工中に温度が上昇します。20℃のシャフトが加工中に35℃まで上昇すると、長さ300mmの鋼製シャフトは長手方向へ約0.05mm膨張します。直径方向の膨張はこれより小さいものの、熱分布が不均一であれば熱膨張も均一にはなりません。
ヒートシンクのように作用するチャック付近は中央部より低温に保たれるため、膨張量の差によってシャフトが湾曲する可能性があります。
厳しい軸線真直度が要求される場合は、安定した大量給油、荒加工と仕上げ加工の間における温度安定化、一定温度での測定が重要です。寸法測定の標準基準温度は20℃です。これらの工程管理によって、真直度誤差に対する熱の影響を低減できます。
治具と工程安定性
加工中の部品保持方法は、完成部品の真直度へ直接影響します。摩耗した爪を持つ三つ爪チャックでシャフトを把持すると、わずかに偏心した状態で固定されます。工具が加工する各直径は主軸軸線に対して同心になりますが、部品本来の幾何学的軸線が主軸軸線と一致しません。
その結果、外観上は真っ直ぐに見えても、実際の軸線が呼び軸線からずれたシャフトとなる可能性があります。
高精度な軸線真直度が必要な加工では、両センタ旋削によってチャックの把持誤差を排除できます。加工軸線はチャックではなく、センタによって定義されます。
短い部品では、三つ爪チャックよりコレットチャックの方が良好な同心度を得られます。四つ爪単動チャックでは、切削前に部品位置を高精度に調整できるため、正確な位置決めを必要とする厳しい公差の加工に適しています。
GD&T真直度の例と図面解釈
表面真直度の例
長さ400mmのアルミニウム製レールが、長手方向に沿って摺動部品と均一に接触する必要があるとします。設計者は、レール上面へ0.05mmの表面真直度を指定します。
指示の読み方は次のとおりです。幾何公差記入枠には水平線の真直度記号と、その後に0.05が表示されています。データム参照はありません。引出線はレールの上面へ接続されています。
検査では、上面の長手軸と平行に延びる各線要素が、幅0.05mmの公差域、つまり間隔0.05mmの2本の平行線内に収まることを確認します。各線要素は個別に評価します。
表面が幅方向へ0.08mm湾曲していても、各線要素がそれぞれ0.05mm以内に収まっていれば、長手方向の真直度には合格する可能性があります。表面全体のうねりは、個々の線要素の真直度とは別の管理事項です。
軸線真直度の例
直径30mm、長さ200mmの鋼製シャフトを、ハウジング内のすきまの小さい2つの穴へ通す必要があるとします。設計者は、シャフトの直径寸法へ直径0.1mmの軸線真直度を指定します。
幾何公差記入枠には、真直度記号、直径記号(⌀)、0.1の順に記載され、直径30mmの寸法へ関連付けられています。データム参照はありません。
検査では、シャフトの長手方向に沿った各断面中心から求めた導出中心線が、直径0.1mmの円筒公差域内に収まる必要があります。円筒公差域はデータムへ固定されず、中心線の測定データへ最適に適合するよう配置されます。
各直径測定値が30mmの寸法公差内であっても、最適に配置した状態で中心線の全偏差が0.1mmを超えれば、そのシャフトは真直度不合格です。
よくある解釈上の間違い
表面真直度と軸線真直度を同じものとして扱う:同じ記号を使用しますが、管理対象はまったく異なります。誤った解釈をすると、公差域の形状と検証方法も誤ったものになります。
真直度指示へデータムを追加する:真直度はデータムを参照しません。データムとの関係を管理するのであれば、平行度など別の幾何公差を適切な記号で指定する必要があります。
軸線真直度の公差値を半径と誤解する:軸線真直度の場合、公差値は円筒公差域の半径ではなく直径です。0.1mmの真直度公差は直径0.1mmの公差域を示し、中心に対する偏差は半径方向で最大±0.05mmとなります。
表面真直度を軸線へ適用する:表面真直度は表面上の線要素を管理するものであり、円筒形体の軸線を管理できません。軸線を管理するには、幾何公差記入枠を直径寸法へ関連付ける必要があります。
ルール#1があれば軸線真直度は不要と考える:ASME Y14.5のルール#1では、特に指定がない限り、サイズ形体に対してMMC時の完全形状を要求します。一方、軸線真直度、特にMMCを適用した指示は、導出中心線へ明確な管理を追加します。寸法限界と該当するASME Y14.5の規則を合わせて解釈する必要があります。
真直度が重要なシャフト、レール、精密部品が必要ですか?JLCCNCは、厳しいGD&T管理、詳細な検査、短納期に対応したCNC加工部品を提供します。CADファイルをアップロードして、今すぐ見積もりをご依頼ください。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
真直度の測定と検査
真直度の測定方法
表面の真直度は、一般にダイヤルゲージ、ストレートエッジ、定盤などを使用して確認します。管理対象の線要素に沿ってダイヤルゲージを移動させ、測定範囲全体の変動量を指定公差と比較します。
軸線真直度では、目に見える表面ではなく導出中心線へ要件を適用するため、測定がより複雑です。高精度な検証には、三次元測定機(CMM)が適しています。CMMで複数の断面を測定して各中心を算出し、その導出中心線が指定された円筒公差域内に収まるかを評価します。
Vブロックとダイヤルゲージを使用する現場測定は、シャフトの工程確認には有効です。ただし、測定値には表面形状、真円度、段取り条件の影響も含まれるため、GD&Tにおける軸線真直度を直接検証する方法ではありません。
検査計画とコスト
真直度公差は、現実的な検査方法と合わせて指定する必要があります。比較的緩い真直度公差は、ダイヤルゲージを使用した簡易検査で迅速に確認できます。一方、厳しい軸線真直度は、CMMによる評価または機能ゲージを必要とする場合があります。
公差が厳しくなり、評価方法が複雑になるほど、検査コストは増加します。そのため、形体の機能要件を保護できる範囲で最も緩い真直度公差を使用し、本当に必要な形体にのみ厳しい公差を指定することが、最も経済的です。
GD&T真直度とその他の幾何公差の違い
| 比較項目 | 真直度 | 平面度 | 平行度 | 振れ |
|---|---|---|---|---|
| 管理対象 | 線要素または導出中心線 | 表面全体 | データムに対する姿勢 | 基準軸線を中心に回転させた際の表面偏差 |
| データム | 不要 | 不要 | 必要 | 必要 |
| 公差域の形状 | 2本の平行線(表面)または円筒(軸線) | 2つの平行平面 | 2つの平行平面など | データム軸線を基準とする振れ公差域 |
| 適用対象 | 線要素、円筒形体の軸線 | 平面形体 | 平面または軸線 | 円筒面または端面 |
| MMCの適用 | 可能(軸線のみ) | 不可 | サイズ形体の軸線などでは可能 | 不可 |
| 検査方法 | ダイヤルゲージによる走査、またはCMMによる中心線評価 | 定盤とダイヤルゲージ | CMM、またはデータムを基準としたダイヤルゲージ測定 | 部品を回転させながらダイヤルゲージで測定 |
| 形状を管理するか | はい | はい | 主に姿勢を管理 | 回転時の総合偏差を管理 |
| 姿勢を管理するか | いいえ | いいえ | はい | 部分的に含む |
| 位置を管理するか | いいえ | いいえ | いいえ | いいえ |
| 寸法公差を補完するか | はい | はい | 直接は補完しない | 直接は補完しない |
真直度を管理するためのベストプラクティス
材料変形の低減
最初に荒加工を行い、応力を解放・安定させてから仕上げ加工を行います。アルミニウムの精密部品では、荒加工と仕上げ加工の間に時効処理を行うか、一晩静置して自然に応力を解放させる方法が一般的です。
鋼では、550~650℃で管理された応力除去処理を行い、その後ゆっくり冷却することで、仕上げ加工前に残留応力の大部分を除去できます。
厳しい軸線真直度が必要な部品は、最終直径に対して1~2mmの取り代を残して荒旋削し、応力除去後に最終寸法まで仕上げ旋削します。この工程順序により、加工後も寸法と真直度が安定した部品を得られます。
材料選定も重要です。SUSなど加工硬化しやすい材種や偏析の大きい材料に比べ、均一な金属組織を持つ快削鋼や6061-T6アルミニウムは、切削抵抗のばらつきが小さく、旋削時に安定した真直度を得やすくなります。
加工条件の最適化
両センタ旋削は、チャック把持による偏心を排除し、長いシャフトで最も良好な軸線真直度を得やすい方法です。長さと直径の比が8:1を超えるシャフトでは、中央部を振れ止めで支持することで、自重によるたわみと切削抵抗による直径変動を低減できます。
最終的な真直度を決定する仕上げ加工では、0.1~0.3mm程度の浅い切込みを使用して切削抵抗を抑え、ワークのたわみを低減します。
鋭利なインサートを使用し、0.05~0.1mm/rev程度の低い送り量で仕上げ加工することで、切削抵抗の安定性と表面品質を同時に維持できます。段付きシャフトの仕上げでは、周速一定制御を使用することで、直径が変化しても切削条件を一定に保てます。
GD&Tの真直度に関するよくある質問
Q:GD&Tにおける真直度とは何ですか?
GD&Tの真直度とは、表面上の線要素、または円筒形体の導出中心線が、理論的に完全な直線からどの程度ずれてよいかを規制する形状公差です。水平線の記号を使用し、データム参照は必要ありません。
Q:GD&Tの真直度記号はどのようなものですか?
GD&Tで最も単純な記号の一つである、1本の水平線です。幾何公差記入枠の最初の区画に配置され、その後に公差値が続きます。データム参照区画はありません。公差値の前に直径記号(⌀)がある場合は、公差域が円筒であり、表面上の線要素ではなく形体の軸線へ適用されることを示します。
Q:表面の真直度と軸線の真直度の違いは何ですか?
表面の真直度は、表面上の個々の線要素を管理します。軸線の真直度は、円筒形体の導出中心線を円筒公差域内で管理します。
Q:真直度公差はどのように測定しますか?
表面の真直度は、表面に沿ってダイヤルゲージを移動させ、測定長さ全体の変動量を記録して測定します。軸線真直度は、三次元測定機で複数の断面を測定し、それぞれの中心を算出して導出中心線を求め、基準となる直線からの偏差を評価します。MMCを適用した軸線真直度の実効状態は、機能ゲージでも確認できます。
Q:真直度にはデータムが必要ですか?
いいえ。真直度は形状公差であるため、データムを参照しません。
学び続ける
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......
CNCクランプ方式:種類、配置、加工安定性
CNCクランプの要点 CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。 クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。 メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。 (AI生成)金属ワークを固定するCNCマシンバイス 機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。 クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加......
コンターミリング:工具経路、曲面加工、CNCプログラミングのポイント
コンターミリングの概要と要点 CNC工作機械では、外周、内周、曲面、複雑形状のコンターミリングが可能です。 加工結果は、工具形状、工具経路、切削条件、プログラム検証の精度によって左右されます。 高い寸法精度を得るには、工具接触量、パス間隔、工具動作、段取りを適切に管理する必要があります。 平面形状、自由曲面、深い形状、多軸加工など、さまざまな加工へ適用できます。 材料特性、工具突出し量、振動、工具たわみ、サイクルタイムは加工の安定性に影響します。 金型、航空宇宙部品、医療部品、産業機器部品などに広く使用されています。 曲面金属ワークをコンターミリングするCNC工作機械 現代の機械部品では、大きさだけでなく、その形状によって性能が向上する場合があります。コンターミリングは、複数軸を協調制御した切削動作により、このような設計形状をCNC加工で実現します。 コンターミリングとは コンターミリングとは、カッターが指定された輪郭、境界、またはプログラムされた経路に沿って移動し、部品形状を形成するCNCフライス加工です。加工方法に応じて、二次元の輪郭、段差を持つ三次元形状、複数の工具動作によって形成する自由曲......
GD&Tの平面度:平面度公差と記号をわかりやすく解説
要点 GD&Tの平面度は、寸法公差とは独立して、表面が理想的な平面からどの程度ずれてよいかを規制する幾何公差です。データムは参照しません。 平面度のGD&T記号は単純な平行四辺形で、データム文字を伴わず、幾何公差記入枠内に単独で示されます。 平面度公差は、互いに平行な2平面からなる三次元公差域を定義し、対象表面上のすべての点がその間に収まる必要があります。 機械加工における平面度は、最終仕上げ工程だけでなく、切削抵抗、ワーク保持、熱膨張、残留応力の影響も受けます。 表面の平面度は、シール面、取付面、2つの部品を隙間なく密着させる必要がある接合面で特に重要です。 (AI生成)定盤上で行う機械加工済み金属プレートの平面度検査 部品を定盤の上に置き、軽く揺らすことで平面度を確認できます。ただし、これは定性的な確認方法であり、GD&Tに準拠した測定方法の代わりにはなりません。部品が定盤上でがたつく場合、寸法限界を満たしていても、その部品は平らではありません。GD&Tの平面度は、通常の寸法公差では検出できないことが多い、このような問題を管理するための幾何公差です。 その他の幾何公差記号について詳しくは、CN......
CNC加工におけるプランジミーリング:メリット、工具選定、切削条件
プランジミーリングの要点 プランジミーリングは、工具の側面切削を主体とせず、カッターをZ軸方向へ送り込んで材料を除去する加工方法です。 切削抵抗の多くを主軸方向へ作用させるため、工具のたわみを低減できます。 深いポケット、キャビティ、ロングリーチ形状、重荒加工などに広く使用されます。 大量の材料を除去する場合は刃先交換式プランジカッター、小さな形状にはセンターカット対応エンドミルが一般的です。 送り速度と切削速度は、工具形状、被削材、切込み深さ、工作機械の剛性によって異なります。 深い形状で切りくず排出が不十分になると、発熱、工具摩耗、加工安定性の低下を招きます。 プランジミーリングは主に荒加工に使用され、最終寸法と表面品質を得るため、通常は一般的なミーリングによる仕上げ加工を行います。 深いポケット、鍛造面、大きな取り代は、荒加工を複雑にする要因です。工具の突出し量が長くなるほど、主軸出力よりも半径方向の切削抵抗が大きな問題となることがあります。 プランジミーリングは、従来とは異なる方法で材料を除去します。あらかじめ設定した複数の位置で工具をワークへ送り込み、プランジ動作を繰り返して加工します。......