CNC加工におけるT溝フライス加工:加工工程・T溝カッター・公差・設計ガイド
1 min
- CNC加工におけるT溝フライス加工とは
- T溝フライス加工の工程
- CNC加工でT溝フライス加工が難しい理由
- T溝カッターと加工安定性
- T溝フライス加工の寸法精度と表面仕上げ
- T溝フライス加工における材料別の考慮事項
- T溝フライス加工における形状上の課題
- T溝形状の設計上の考慮事項
- T溝フライス加工でよくある加工不良
- T溝フライス加工とほかの溝加工方法の比較
- T溝フライス加工のまとめ
- T溝フライス加工に関するよくある質問
T溝フライス加工は、Tナット、治具プレート、モジュール式T溝フレームなどのクランプシステムに用いる、アンダーカット形状の溝を形成するCNC加工です。
一般的な溝フライス加工とは異なり、T溝加工では、表面下に隠れたアンダーカット形状を加工するため、専用のT溝カッターが必要です。
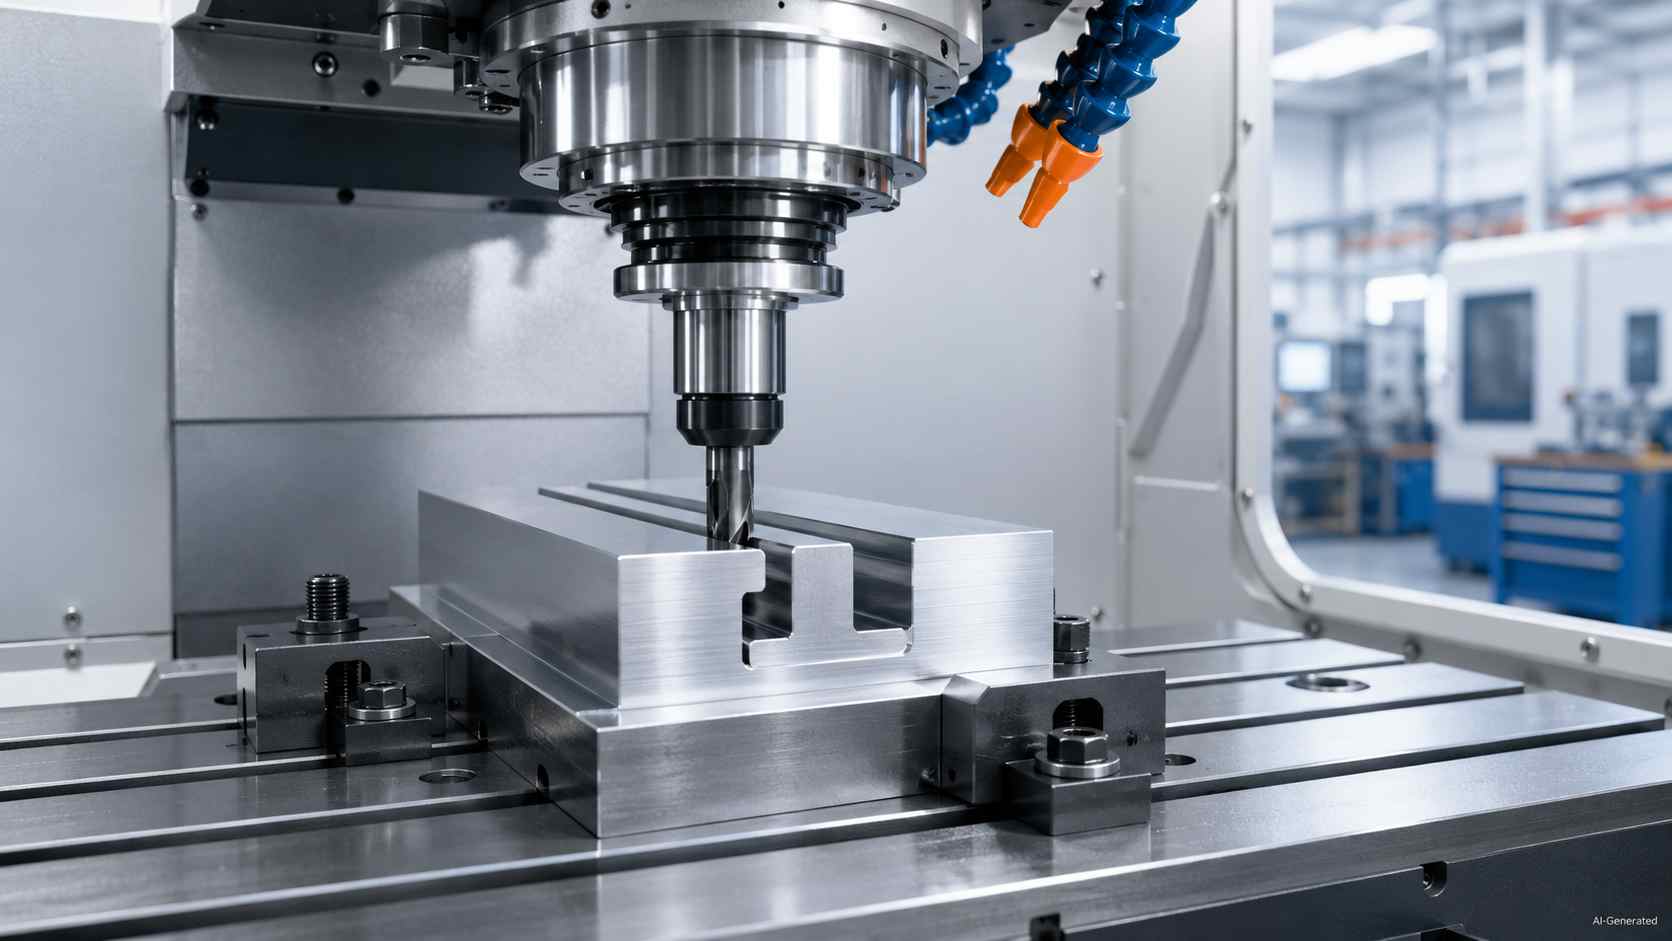
金属ワークを加工するCNC用T溝カッター
CNC加工におけるT溝フライス加工とは
T溝フライス加工は、上部に狭い開口部、下部に幅の広い空間を持つアンダーカット溝を形成するCNC加工です。ボルトやナットを案内しながら移動させ、クランプするための経路を設けます。
通常の直溝との形状の違い
通常のフライス加工溝とは異なり、T溝は表面下に幅の広い部分を持ちます。これにより、締結部品を溝の長手方向に移動させながら、荷重がかかった状態でも抜けないよう保持できます。
T溝が使用される箇所
CNCによるT溝加工では、この形状は工作機械のテーブル、治具プレート、モジュール式フレーム、組立用レールなどによく見られます。これらの箇所では、追加の穴加工をせずに、Tナット、ボルト、クランプ、ブラケットの固定位置を調整する必要があります。
T溝フライス加工の工程
アンダーカット加工前の溝加工
T溝フライス加工では、通常、最初に標準的なエンドミルで開口部となる溝を加工します。多くのCNC加工工程では、この初期工程を一般的な溝フライス加工と同じ基本原理で行い、その後、T溝カッターでアンダーカット形状を形成します。これは、後工程の工具が、表面下に隠れた領域を加工する前に、上部を通過できる空間を確保する必要があるためです。
T溝カッターによる加工とアンダーカットの形成
次に、幅の広いカッターヘッドを、あらかじめ加工した溝に沿って移動させ、下側の材料を除去します。これにより、工具を無垢の材料に無理に押し込むことなく、T溝形状を形成できます。
仕上げ・バリ取り・検査
切削後は、エッジの面取り、切りくずの除去、内部形状の確認を行います。残ったバリや内部に詰まった切りくずは、クランプ部品の滑らかな移動を妨げることがあります。
CNC加工でT溝フライス加工が難しい理由
T溝フライス加工では、一般的な溝加工よりも加工条件が厳しくなります。工具が狭い開口部の下で材料を除去するため、工具剛性、切りくず排出、切削液の供給、加工中の視認性が制限されます。溝の深さや長さが増すほど、わずかな安定性の問題が寸法精度や表面状態に影響しやすくなります。
アンダーカット形状による工具アクセスの制約
通常のエンドミル加工とは異なり、T溝フライス加工では上面の下にある材料を切削します。カッターヘッドは、狭い開口部を介して、その下にある幅の広い内部空間を加工する必要があります。この形状により工具の突出し量が増え、特に深い形状や狭い溝では剛性が低下します。
深溝内部の切りくず排出
溝のアンダーカット部に切りくずがたまると、排出が難しくなります。深い溝では、内部に残った切りくずを刃先が再切削し、発熱、表面損傷、工具摩耗が増加する場合があります。溝が深くなるほど、エアブロー、切削液の供給方向、適切な送り条件が重要になります。
カッター首部のたわみと振動
T溝カッターには、通常、シャンクとカッターヘッドの間に細い首部があります。切削負荷がかかると、この部分は標準的なエンドミルよりもたわみやすくなります。長い到達距離、断続的な切削、不安定なワーク保持によって振動が増幅され、溝内部にびびり痕が残ることがあります。
切削液の供給と熱の蓄積
T溝加工では、内部に隠れた切削領域への切削液供給が制限されます。特に、切りくずの排出に時間がかかる鋼やステンレス鋼の部品では、カッターヘッド周辺に熱が蓄積しやすくなります。切削液の供給が不安定になると、通常、インサートの摩耗や刃先の損傷が進みやすくなります。
溝の出口でのバリ発生
バリは、工具がワークから抜ける箇所や、溝の端部を切り抜ける箇所によく発生します。出口付近にある支持されていない薄い材料は、きれいに分離せずに曲がることがあり、特に軟質のアルミニウム材で生じやすくなります。T溝をスライドナット、クランプ、精密治具の位置合わせに使用する場合は、通常、後工程でのバリ取り が必要です。
T溝カッターと加工安定性
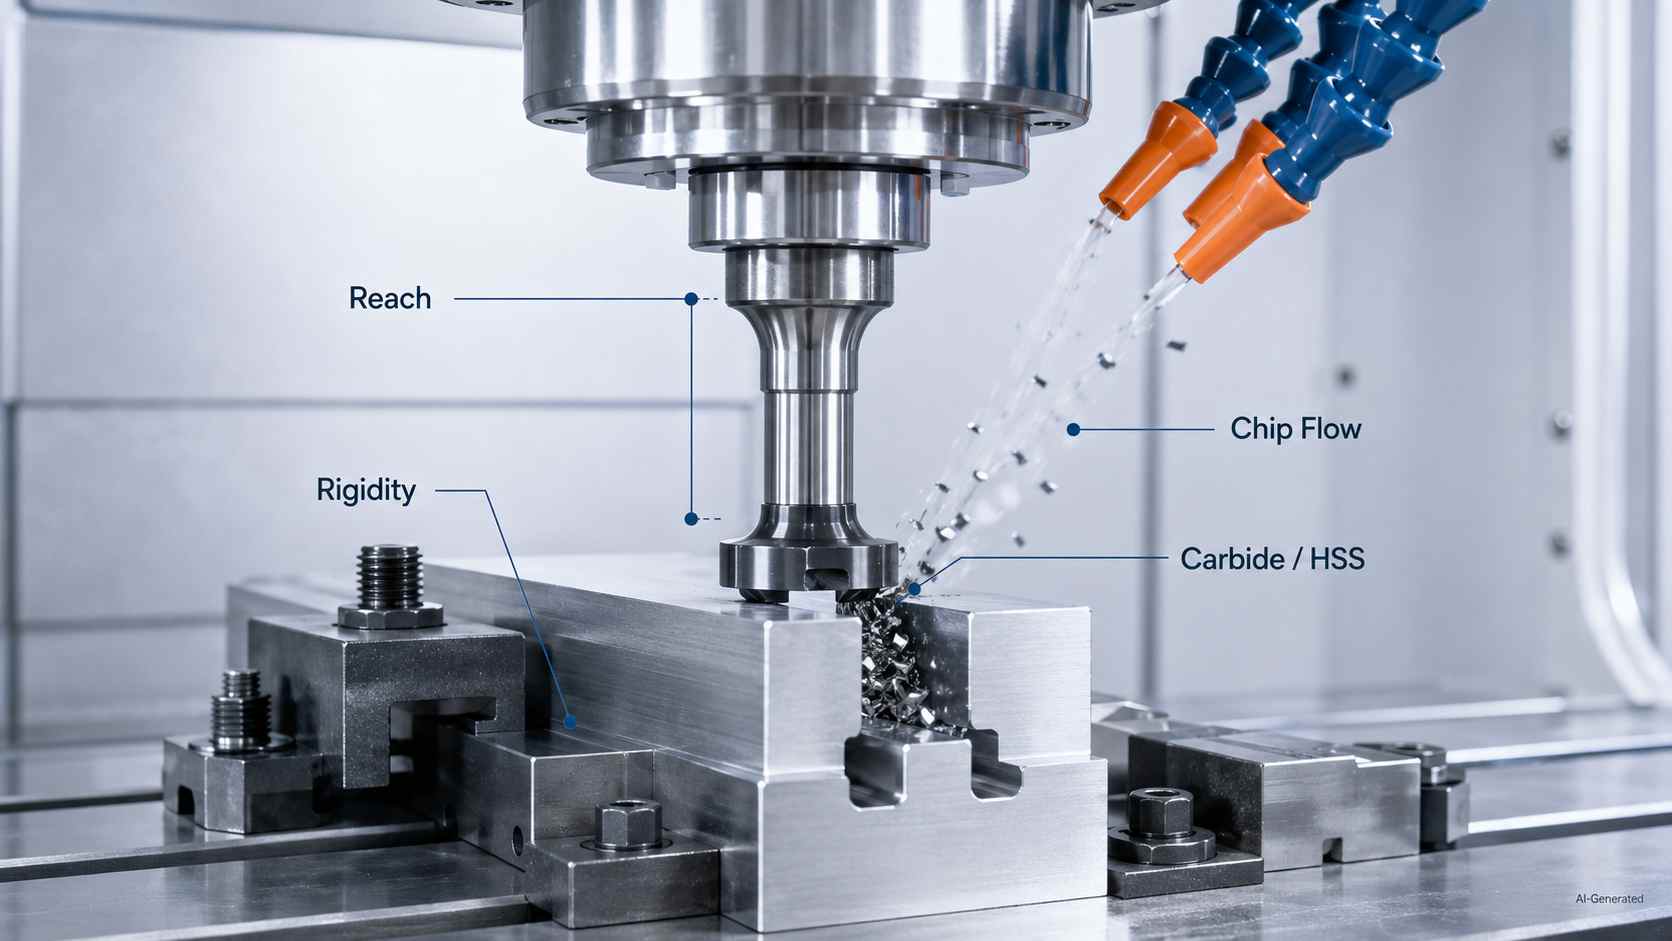
代替テキスト:切りくずの流れと切削液供給を考慮したT溝カッターの安定性
カッター形状と到達範囲の制限
T溝カッターは、幅の広いカッターヘッドと細い首部・シャンクを備えています。そのため、通常は切削条件を確定する前に、刃部の幅、首部の逃げ、有効到達長さを確認して工具を選定します。刃先交換式T溝カッターの最大切込み深さは、一般にインサートのサイズに応じて8~15 mmです。
T溝フライス加工中のびびりリスク
首部が狭い開口部を通過する一方で、カッターヘッドは上面の下にある材料を除去します。過大な突出し量、不十分な保持力、不適切な送り条件は、振動を増大させることがあります。
超硬工具とハイス工具の選択
T溝加工では、耐摩耗性と耐熱性が重要なCNC生産に超硬工具が適しています。ハイス工具は、靭性と再研磨のしやすさが求められる低速加工に適しています。
T溝フライス加工の寸法精度と表面仕上げ
T溝形状の重要寸法
溝幅、深さ、肩部の高さ、基準位置によって、相手となる締結部品を適切に収められるかどうかが決まります。適切な仕様を定めることで、安定した移動と再現性の高いクランプ精度を確保できます。参考として、M24の締結部品に対応するDIN 650のT溝構成には、開口幅が約28 mmのものがあります。溝全体の寸法は、テーブルの設計や規格の等級によって異なります。下部の形状が上面の下に部分的に隠れているため、アンダーカット部の寸法は、開放された溝よりも検査が難しくなることがよくあります。
溝内部の表面仕上げの課題
T溝の内面では、表面粗さを管理する必要があります。摺動時の接触、摩擦、摩耗は、寸法精度だけでは決まらないためです。
組立用途における累積公差
T溝の各面に生じるわずかな寸法差は、組立時に累積することがあります。対応する寸法と検査要件を図面に明記する必要があります。薄肉形状や深溝などの一部の条件では、6061-T6アルミニウムにおいて、残留応力の解放により、加工後に0.05-0.10 mm程度の寸法変化が生じる場合があります。
T溝フライス加工における材料別の考慮事項
アルミニウムと鋼のT溝加工特性の違い
アルミニウムは小さな切削力で加工できますが、材料が引き延ばされやすく、エッジが盛り上がることがあります。一方、鋼は工具に対する抵抗が大きく、加工負荷と発熱が増加します。
材料が表面仕上げとエッジの健全性に与える影響
軟質のアルミニウム材では、溝のエッジに沿って材料が引き延ばされることがあります。一方、硬い鋼では、切りくず排出が不安定になると、むしれ痕が残りやすくなります。
材料による工具摩耗と切削安定性の違い
T溝加工では、最初の切削から材料の選択が工具寿命に影響します。靭性の高い材料にT溝を加工する場合は、切削しやすいアルミニウムの場合よりも、熱、負荷、摩耗に注意する必要があります。
T溝フライス加工における形状上の課題
深溝と工具到達長さの制約
T溝フライス加工では、溝が深くなるほど工具のアクセスが制限され、突出し量が増加します。そのため、プログラミング前の設計段階で、工具の到達長さを検討することが重要です。突出し量を短くすると加工を安定させやすくなりますが、深い凹部では段階的な材料除去が必要になる場合があります。
薄肉部と変形リスク
薄肉部の近くをフライス加工すると、切削力によって部品が変形することがあります。形状を公差範囲内に維持するには、適切なクランプと、工具の切削関与量の管理が不可欠です。
長尺レールと振動制御
長尺のT溝付きレールでは振動が増幅されることがあり、適切な支持、送り速度、工具経路を採用しなければ、表面にうねりが生じます。
T溝形状の設計上の考慮事項
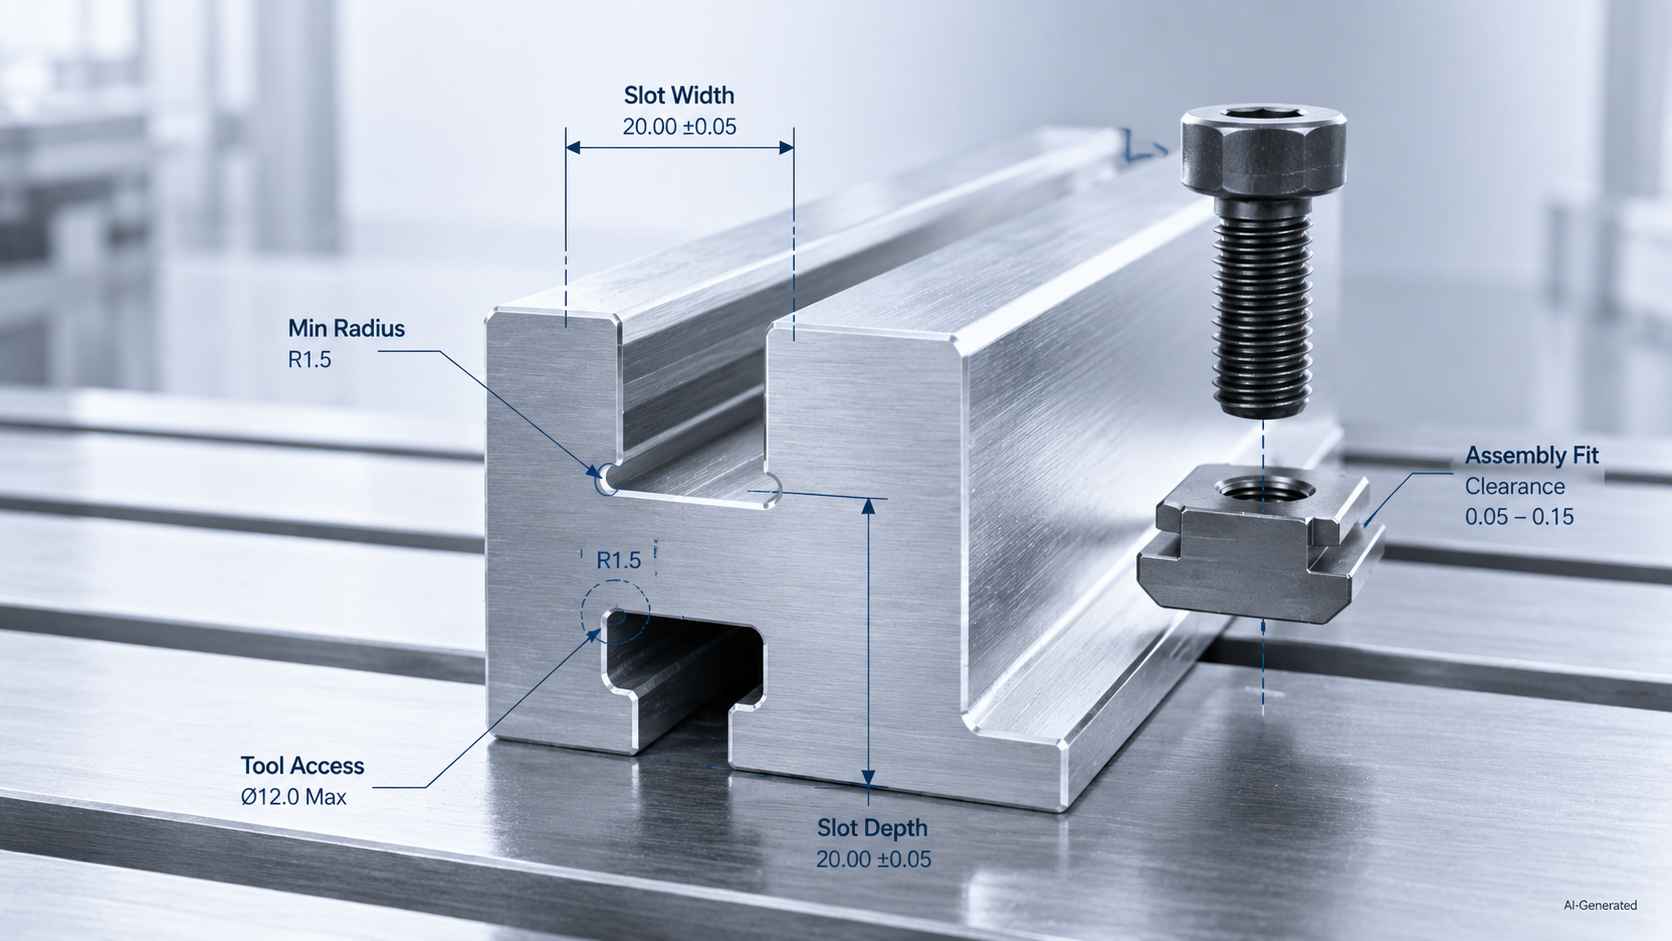
代替テキスト:ボルトとTナットの位置関係を考慮したT溝の設計寸法
工具クリアランスの原則
T溝の設計では、必ずカッターヘッドの直径と首部のクリアランスを考慮する必要があります。溝が小さすぎると、工具が適切に進入できず、工具のたわみのリスクが高まります。
標準寸法の原則
多くのT溝システムはDIN 650または同様の規格に準拠しており、一般的な溝幅は、ボルトサイズと用途に応じて10~20 mmです。
深さ比の原則
溝深さは、工具径に対する許容比率を超えないようにする必要があります。これを超えると、工具のたわみが寸法精度に大きく影響します。
組立クリアランスの原則
Tナットや摺動部品には、適切に管理されたクリアランスが必要です。すき間が不足すると、組立時に引っ掛かりや固着が生じます。
量産に適したT溝部品を実現するには、工具アクセスや公差の問題を防ぐため、早期の製造性検討が重要です。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
T溝フライス加工でよくある加工不良
溝の出口でのバリ発生
溝の出口では、支持されていない材料がきれいに分離せず、曲がったり破断したりすることで、バリが発生しやすくなります。
工具のたわみと溝幅誤差
T溝カッターは切削力によってたわむことがあり、その結果、溝の片側が広がったり、長手方向にテーパが生じたりする可能性があります。
アンダーカット内部の振動痕
工具の動きが不安定になると、溝内部に周期的な加工痕が生じ、びびりを示す波状の表面になることがあります。
長尺T溝レールの平面度不良
T溝付きレールは、クランプ、熱、不均一な切削負荷によってワークが所定の平面から変位すると、平面度が損なわれることがあります。これは、後の組立全体の位置合わせに影響します。
T溝フライス加工とほかの溝加工方法の比較
T溝フライス加工と一般的な溝フライス加工の比較
一般的な溝は、キー、配線、位置決め形状などの開放された溝に適しています。一方、T溝フライス加工では、クランプやナットを抜けないように保持しながら移動させることができます。この設計によって組立時の調整性が高まりますが、専用工具と入念な計画が必要です。
T溝フライス加工とアリ溝加工の比較
アリ溝加工では、傾斜面を利用してくさび作用と摺動案内を実現します。一方、T溝フレームでは、モジュール式の締結に対応するため、下側に幅の広い部分が必要です。どちらを選ぶかは、位置調整可能なクランプが必要か、傾斜面同士のかみ合い接触が必要かによって決まります。
T溝フライス加工のまとめ
T溝フライス加工では、加工開始前に、工具アクセス、溝形状、寸法管理を一体として計画することが重要です。アンダーカット形状によって工具の到達範囲と検査のアクセスが制限されるため、わずかな段取りの変更が、安定性、表面仕上げ、最終的なはめあいに影響することがあります。
JLCCNC は、アルミニウム、鋼、ステンレス鋼、エンジニアリングプラスチックを対象に、治具プレート、レール、そのほかの精密CNC部品のカスタムT溝加工に対応しています。CADファイルをアップロードすれば迅速な見積もりを取得でき、部品形状と生産要件に応じて、価格は1ドルから、納期は最短3日で対応します。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
T溝フライス加工に関するよくある質問
Q: T溝フライス加工にはどのような工具を使用しますか?
T溝フライス加工では、通常、2種類の工具を使用します。最初にエンドミルで直溝を加工し、続いてT溝カッターでアンダーカット部を加工します。剛性、耐摩耗性、寸法安定性に優れる超硬カッターが広く使用されています。
Q: T溝加工にはどの材料が適していますか?
アルミニウムは加工しやすく、切りくずを効率よく排出できるため、治具プレートや軽量部品に広く使用されます。炭素鋼は構造用途で広く使用されますが、ステンレス鋼は切削力が大きく、熱の蓄積やバリの発生もあるため、加工がより難しくなります。
Q: CNC加工におけるT溝とは何ですか?
断面がT字形の加工溝です。上部に狭い開口部、その下に幅の広いアンダーカット部を設け、クランプ部品を案内・保持するために使用します。
Q: T溝フライス加工に専用カッターが必要なのはなぜですか?
通常のエンドミルだけでは、表面下に隠れた下側の形状を形成できないためです。そのため、先に工具進入用の溝を加工してから、総形カッターを使用します。
Q: T溝フライス加工でびびりが発生する原因は何ですか?
びびりは、通常、工具の突出し量が過大な場合や、アンダーカット部に切りくずが詰まった場合に発生します。深い溝や首部の細いカッターは、特に振動の影響を受けやすくなります。
Q: CNCによるT溝フライス加工では、どの程度の精度を実現できますか?
精度は、機械の状態、工具の振れ、ワーク保持、熱膨張、材料の挙動、検査方法によって決まります。厳しい精度が求められる加工では、より高度な工程管理が必要です。
Q: T溝加工のバリは、どのように低減しますか?
切れ味の良い工具、適切な送り条件、出口部の支持、切削液、エアブロー、加工後のエッジ面取りによって、バリを低減できます。
学び続ける
ブランチャード研削:加工方法・用途・適用場面
ブランチャード研削の重要ポイント ブランチャード研削は、切断や熱処理後の大型平板部品から余分な取り代を除去し、面を平らに整える初期工程です。 表面仕上げよりも高い材料除去率を重視するため、通常は円弧状の研削模様が残り、平面度のばらつきもある程度生じます。 厳しい平面度や滑らかな接触面が求められる、最終的な精密仕上げ面には適していません。 部品の状態と必要な精度に応じて、平面研削やCNC仕上げ加工の前に使用されます。 ブランチャード研削は、切断後に余分な厚みや表面の凹凸が残る大型プレートに広く適用されます。フライス加工や軽い研削を何度も繰り返して修正する代わりに、少ないサイクルでプレートを使用可能な厚さに近づけます。部品を回転テーブル上に保持し、立軸に取り付けた砥石で表面を研削するため、接触面積が大きく、一般的な平面研削よりも高い材料除去率が得られます。 技術的には、最終仕上げではなく、初期段階のCNC研削工程として使用されるのが一般的です。より厳しい精度が求められる工程に入る前に、スケールやのこ切断痕を除去し、厚さを目標寸法に近づけます。完全に平坦な面にはならず、表面には円弧状の模様が残りますが、......
CNCローレット加工ガイド:種類・模様・設計のポイント
CNCローレット加工の重要ポイント CNCローレット加工は、摩擦力や抜け止めが必要な箇所に使用されます。代表的な用途には、グリップ、つまみねじ、圧入接合部があります。 模様は任意に選ぶものではありません。主なローレットの種類は、平目、綾目、斜目の3つです。標準的なローレット模様の中では、綾目は複数の方向に滑り止め効果を発揮するため、一般的なグリップに適しています。平目は、主に軸方向の動きに関わる用途で使用されます。 ローレット加工は寸法を変化させます。形成されるローレットの凹凸によって材料が外側へ押し出され、外径が増加します。特にはめあいが厳しい場合は、加工前にこの変化を考慮する必要があります。 加工上の制約を理解することが重要です。材料、工具の状態、送り条件によって、模様がどれだけ鮮明に形成されるかが決まります。軟らかい金属は転造に適しており、硬い材料では、一貫した品質を得るために切削ローレット加工が必要になることがよくあります。 設計意図は早い段階で明確にする必要があります。グリップ性能、ピッチ、深さは、使用者の操作方法に合わせます。しまりばめに用いる場合は、相手部品を損傷させずに保持できる模......
平フライス加工とは?加工工程・平フライス・主な利点
重要ポイント • 平フライス加工は、安定した切削と均一な材料除去によって、幅広い平面を加工する横形フライス加工です。 • 平フライスは円筒状の外周刃で材料を除去するため、ベースプレート、基準面、素材の前加工に適しています。 • 平フライスの主な種類には、直刃、ねじれ刃、軽切削用、重切削用があり、それぞれ異なる負荷や仕上げ要件に対応します。 • 平フライス加工の重要な要素には、工具選定、送り方向、アーバー剛性、ワーク保持の安定性があります。 • 平フライス加工の主な利点は、平面加工での高効率、高い剛性、良好な寸法の一貫性です。一方、主な制約は、複雑な形状に対する柔軟性が低いことです。これらは加工の難易度、品質、コストに直接影響します。 • 製造現場の平フライス加工は、大きく単純な平面形状で最も効果を発揮し、工程選定時には正面フライス加工やエンドミル加工と比較されます。 平フライス加工とは? 水平アーバーに取り付けられた円筒形の平フライスの模式図 平フライス加工は、単純で信頼性が高いため、かえって注目されにくい加工方法です。均一な材料除去と安定した切削力によって平面を加工するために広く使用され、後続の......
細穴放電加工:加工工程・加工能力・用途・制約
細穴放電加工の重要ポイント 細穴放電加工は、制御された放電によって材料を除去する非接触加工です。 工具鋼、焼入れ鋼、チタン、超硬合金など、硬い導電性材料や熱処理済みの導電性材料で、通常の機械加工が難しい場合に使用されます。 工具の折損や摩耗が重大な課題となる、深い小径穴の加工に適しています。 金型、タービン部品、精密な冷却穴、ワイヤ放電加工のスタート穴などに広く使用されています。 細穴放電加工は、材料の硬さ、深さ、形状の制約により、通常のドリル加工では目的の穴を加工できない導電性金属に使用されます。 回転工具で切削する代わりに、パイプ電極を用いた制御された放電によって材料を除去します。そのため、焼入れ鋼、超硬合金部品、深く細い穴の加工に有効です。こうした部品では、通常のドリル加工における工具と材料の接触が不安定になります。 CNC加工の現場では、細穴放電加工は主に、ワイヤ放電加工のスタート穴、金型内の深い冷却流路、高精度部品の微細穴に使用されます。 機械的な力に依存しないため、工具折損や切削応力が加工の制約要因にはなりません。代わりに、放電エネルギー、加工液のフラッシング効率、電極の状態が工程管理......
CNC加工における肩削り加工:工具・加工精度・切削方法
肩削り加工の重要ポイント 肩削り加工は、ポケット、座面、構造上の段差部など、角物部品において垂直壁と平面が交わる段付き形状を形成するために使用されます。 工具の側刃が壁面を、底刃が底面を形成するため、切削負荷の変化は壁面位置と表面状態に直接影響します。 切込みが深くなると工具のたわみが増加し、鋼などの硬い材料では壁面位置がずれることがあるため、加工深さを段階的に管理する必要があります。 工具の選択は加工結果に影響します。短いソリッド工具は壁面を管理しやすい一方、ロングリーチ工具や刃先交換式工具では、安定性を維持するために切削関与量を抑える必要があります。 側面の重切削は発熱と振動を増加させます。また、閉じたポケットでは、切りくずの再切削や壁面損傷を防ぐため、切りくず排出を慎重に管理する必要があります。 肩削り用カッターは、CNC加工で垂直壁の精度と明確な段付き形状が求められる場合、特に平面とほぼ直角の壁面が交わる部品に使用されます。工具の切れ刃が1回のパスで垂直壁と段差の底面の両方を形成するため、この加工は工具と材料の切削接触状態に大きく左右されます。実際の壁面状態は、工具形状だけでなく、工具のた......
総形フライス加工:加工工程・工具・種類・利点・用途
重要ポイント • 総形フライス加工は、特定の輪郭形状を持つカッターを使用し、その形状を直接転写することで複雑な輪郭を加工します。 • 総形フライスは、自身の刃形をワークに直接転写するため、高い繰返し精度が得られます。 • 総形フライスの代表的な種類には、凹形、凸形、コーナー丸め用、歯切り用があります。 • 総形フライス加工は、大量生産で同じ輪郭を繰り返し加工する場合に、高い効率を発揮します。 • 超硬総形フライスは、ハイス工具よりも耐摩耗性と輪郭形状の維持性能に優れています。 • 総形フライス加工は、歯車、スプライン、溝、R形状、独自の輪郭形状などに使用されます。 (AI生成)総形フライスによる輪郭形状の加工 総形フライス加工は、工具経路の動きによって形状を作り出すのではなく、特定の輪郭を加工する方法です。工具自体が目的の形状を備えており、1回のパスでその形状を部品に直接転写します。そのため、複数の部品に同じ輪郭が繰り返し現れる溝、輪郭部、複雑なエッジなどを効率よく加工できます。 総形フライス加工とは? 多くのフライス加工では、工具の動きによって形状を作ります。機械がプログラムされた経路をたどり、......