CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
1 min
- テーパ旋削とは
- 機械加工部品におけるテーパ形状の役割
- CNC加工でよく使われるテーパ形状
- 旋盤における主なテーパ旋削方法
- テーパ削り装置とCNCの動作制御
- テーパ角度と寸法精度の管理
- テーパ旋削中の加工特性
- テーパ旋削で発生しやすい問題
- 適切なテーパ旋削方法の選び方
- CNCテーパ旋削の主な用途
- テーパ旋削のまとめ
- テーパ旋削に関するよくある質問
テーパ旋削の重要ポイント
- テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。
- 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。
- テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。
- 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。
- テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。
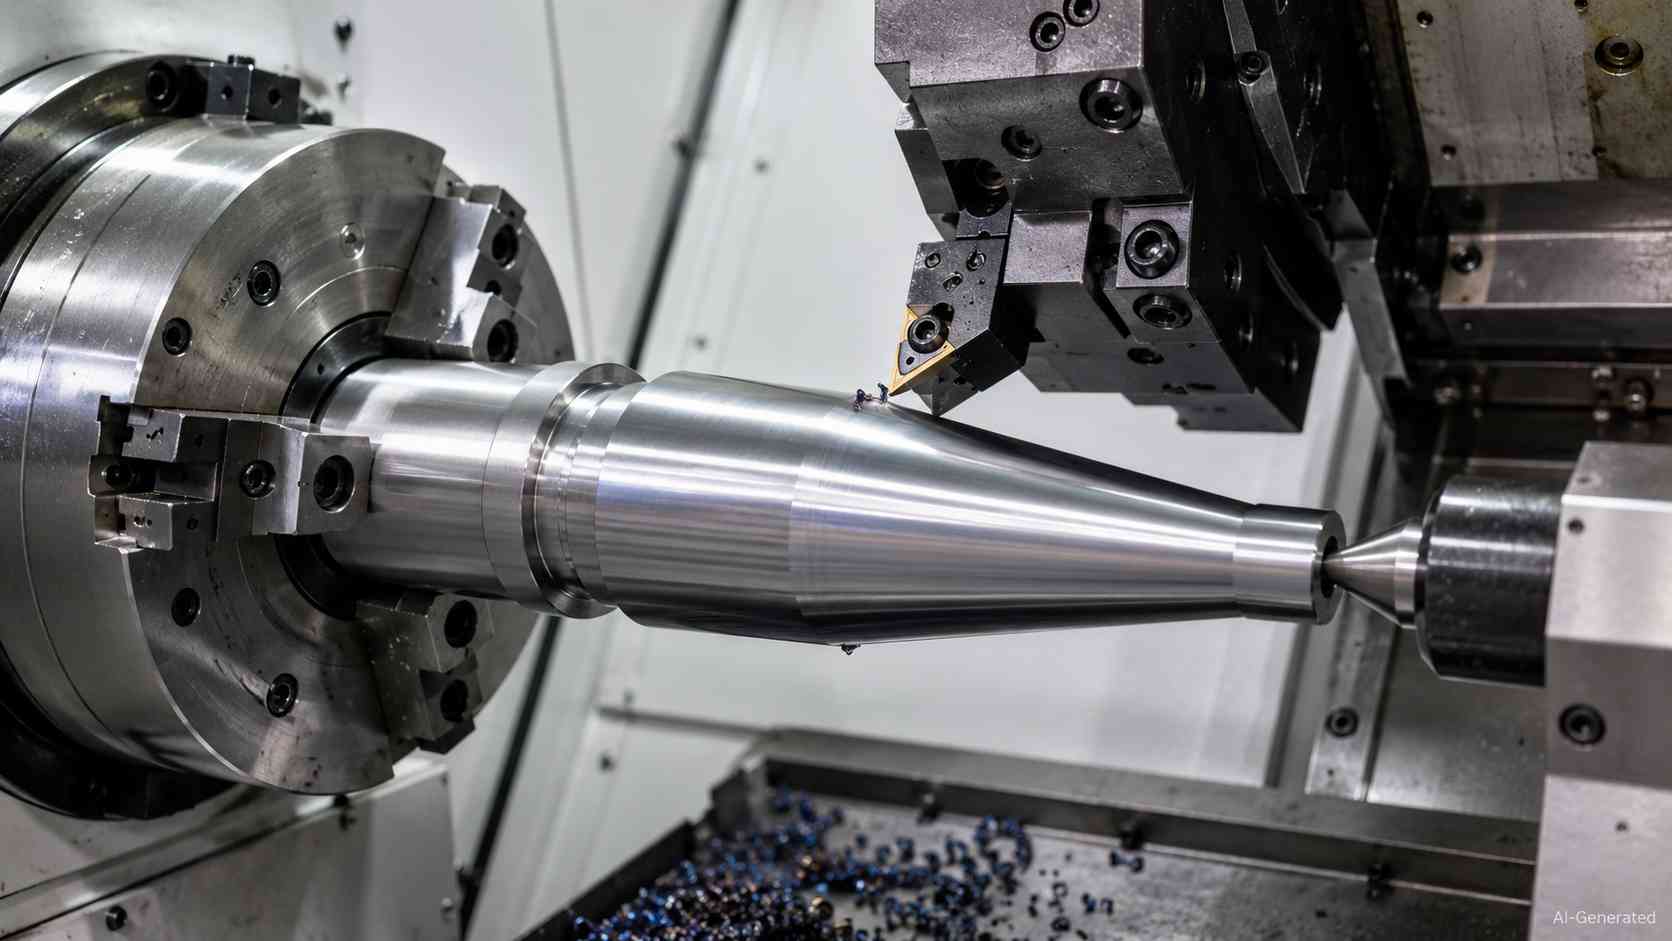
CNC旋盤による金属軸のテーパ加工
テーパ旋削とは
テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。
加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。
ストレート旋削との形状の違い
ストレート旋削では、軸方向に直径が一定の円筒面を加工します。一方、テーパ旋削では、所定の長さにわたって直径が大径側から小径側へ連続的に変化します。そのため、通常の軸線に平行な切削に加え、工具の送り方向、機械のアライメント、送り動作の安定性、表面粗さの均一性を考慮する必要があります。
機械加工部品におけるテーパ形状の役割
自己求心作用と芯合わせ
テーパ面同士が接触すると、接合する部品が共通の軸線上へ導かれます。ツールホルダ、スリーブ、主軸との接合部では、平らな肩面だけに頼らず、テーパ形状を利用して再現性の高い位置決めを行います。
摩擦による保持とトルク伝達
2つの円すい面を押し付けると、その接触面に生じる摩擦によってトルクを伝達できます。テーパ角度は、保持力、取り外しやすさ、トルク伝達能力に直接影響するため、用途に合わせた角度の選定が重要です。
密封性と同軸精度の確保
テーパ面のくさび作用は、穴や軸の周囲に均一な接触圧力を生じさせるのに役立ちます。適切に設計・加工されたテーパ接合部は、密封性の確保や、使用中の回転部品の同軸精度の維持に寄与します。
ねじ結合や圧入の代わりにテーパ接合を採用する理由
正確な位置決め、荷重の伝達、保守時の分解性が求められる場合、テーパ接合は有効な選択肢です。適切な設計により、安定した着座と保持力を確保しながら、ねじ部の摩耗や圧入面の損傷を抑えた着脱が可能になります。
CNC加工でよく使われるテーパ形状
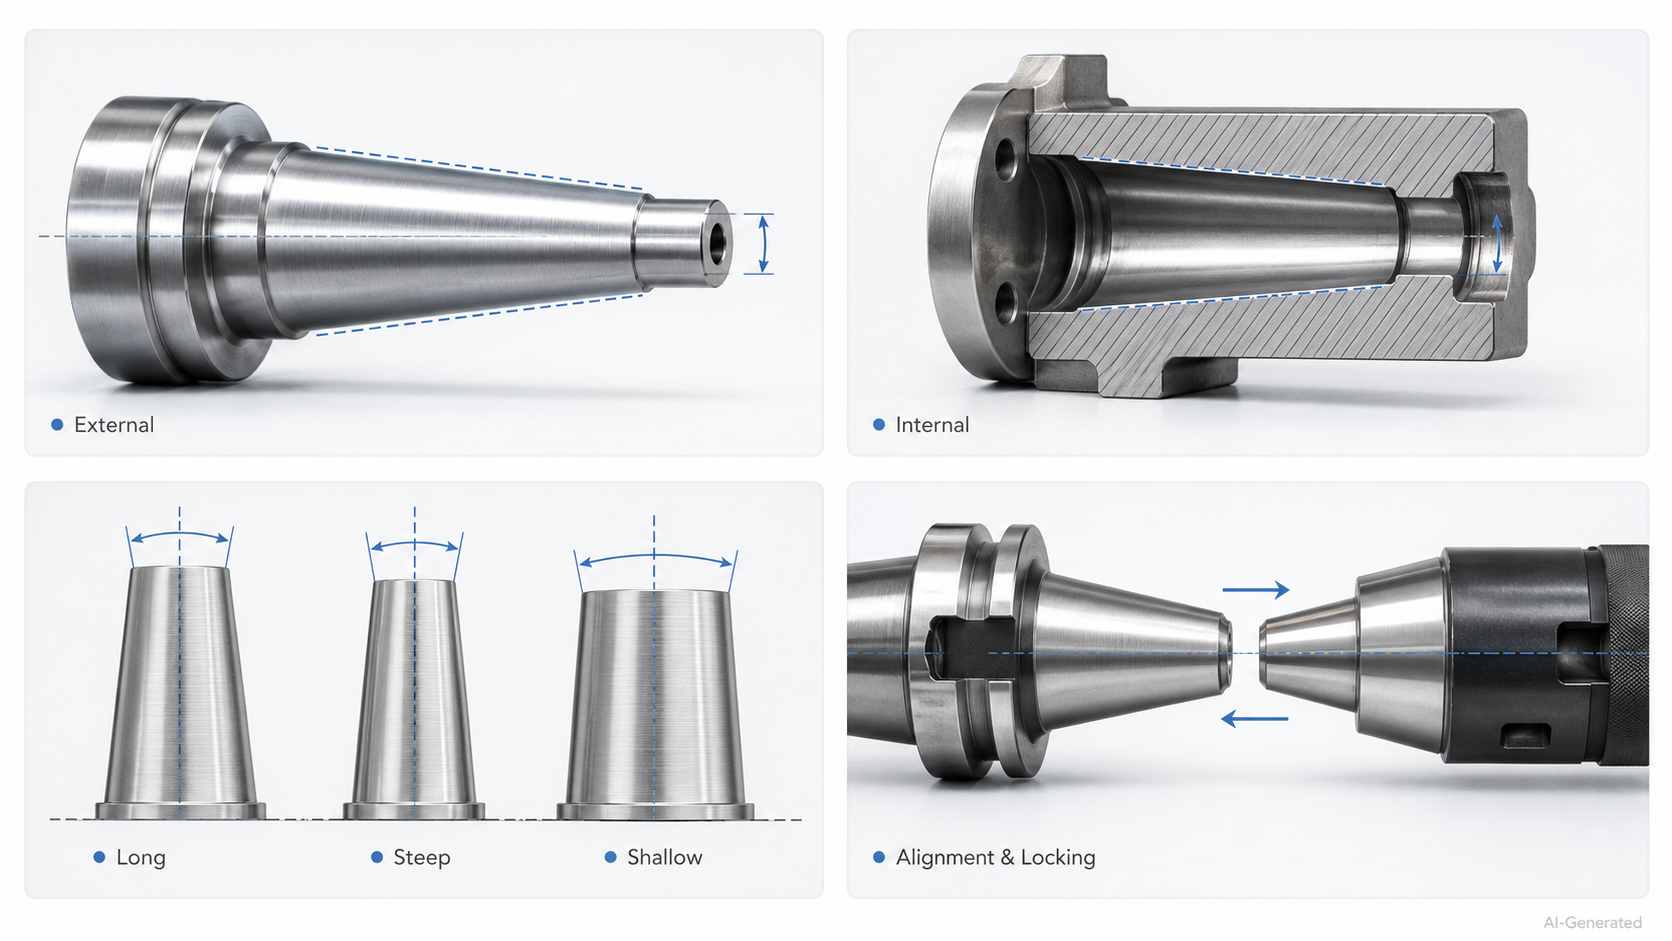
CNC加工で使われる代表的なテーパ形状と接合部
軸や回転部品の外径テーパ
外径テーパは、軸、ピン、回転体などの外周に加工する円すい面です。カップリング、プーリー、スリーブなどを組み付ける際の案内面や着座面として機能します。
穴や工具接合部の内径テーパ
内径テーパは、穴の内側に形成する円すい状の受け面です。中ぐり工具やリーマが加工位置へ到達できることに加え、相手側のシャンクを挿入したときに、安定した接触が得られる表面品質が求められます。
長いテーパ・急勾配のテーパ・緩勾配のテーパ
テーパの長さと勾配によって、加工上の重点が変わります。長いテーパでは送り動作の精度、急勾配のテーパでは工具の接近スペース、緩勾配のテーパでは面全体にわたる慎重な寸法測定が重要になります。
芯合わせと保持を目的とする機能テーパ
テーパ旋削では、単に円すい形状を作るだけでなく、着座、取り外し、荷重支持、工具の正確な位置決めなど、必要な機能に適したテーパ形状を選ぶことが重要です。
標準化された機械用テーパ
テーパ接合部には、独自寸法ではなく、標準化された形状を採用するものもあります。モールステーパは、緩やかなテーパ角による自己保持作用を利用するもので、ドリル、工具保持部、主軸の接合部などに広く使用されています。一方、より急勾配の機械用テーパは、工具を素早く取り外す必要がある用途や、工具交換を繰り返す用途に適しています。
CNC加工では、採用するテーパ規格が、工具の互換性、振れ、接触の安定性、生産時の検査要件に影響します。
旋盤における主なテーパ旋削方法
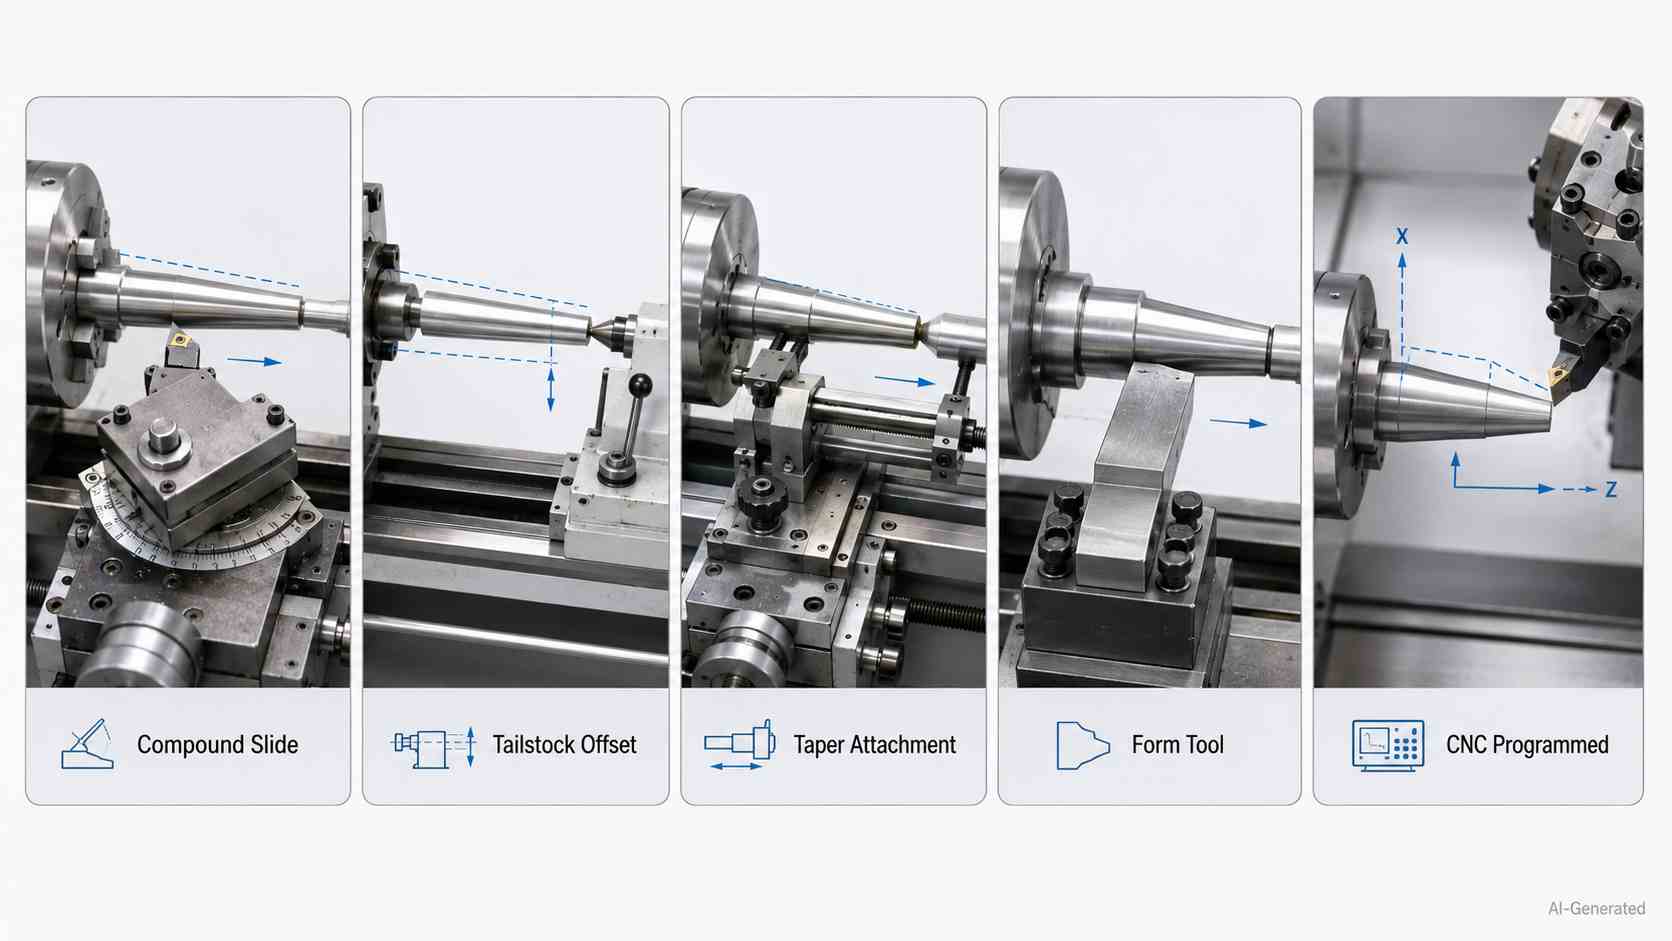
旋盤における主なテーパ旋削方法
刃物台を旋回させる方法
上部刃物台を所定の角度に旋回させ、送りハンドルを操作して工具を斜めに移動させます。送り量を作業者が直接調整できるため、比較的短いテーパの加工に適しています。
心押し台を偏位させる方法
心押し台を横方向にずらし、ワークの軸線を主軸の軸線に対してわずかに傾けて加工する方法です。主に汎用旋盤で、長く緩やかな外径テーパを加工する際に使用されます。偏位量を正確に設定するとともに、加工後は心押し台を元の位置に戻し、芯合わせを確認する必要があります。
テーパ削り装置を使用する方法
旋盤用のテーパ削り装置は、所定の角度に設定した案内棒を利用し、往復台の移動に連動して横送り台を動かします。長いテーパや形状の均一性が求められる加工で、手動送りより安定した工具移動を得やすくなります。
総形バイトを使用する方法
短く、テーパ角度の大きい形状では、必要な輪郭を刃先に持つ総形バイトを使用できます。工具の移動距離を短くできる一方、刃先の接触幅が広いため、切削負荷が大きくなりやすい点に注意が必要です。
CNCプログラムによるテーパ旋削
CNC旋盤では、プログラムで複数の軸を協調制御することにより、テーパ形状を加工します。工具経路、サイクルタイム、製品間の寸法安定性を管理しやすく、同じ形状を繰り返し加工する量産に適しています。
テーパ削り装置とCNCの動作制御
機械式テーパ削り装置
機械式テーパ削り装置は、往復台の移動と、角度を設定した案内棒を連動させます。軸方向の送りに合わせて横送り台が所定の経路を移動するため、長いワークでも作業者のハンドル操作だけに頼らず、同じ角度を繰り返し加工しやすくなります。
CNCの軸補間とサーボ制御
CNC装置は、直線補間によってX軸とZ軸を同時に制御します。サーボ制御により各軸の動作を同期させることで、プログラムされたテーパ形状を再現し、製品間の寸法のばらつきを抑えます。
工具の取付けと芯高精度
工具経路が正しくても、刃先を主軸の中心高さに正確に合わせる必要があります。芯高や工具ホルダの取付け方向が不適切だと、加工される形状が設計上のテーパからずれる原因になります。
工具形状とインサートの選定
インサートの形状、ノーズR、すくい角、刃先処理は、テーパ面を滑らかに加工できるかどうかに影響します。適切な工具を選ぶことで、表面粗さ、切削抵抗、テーパ面全体の寸法精度をバランスよく確保できます。
テーパ角度と寸法精度の管理
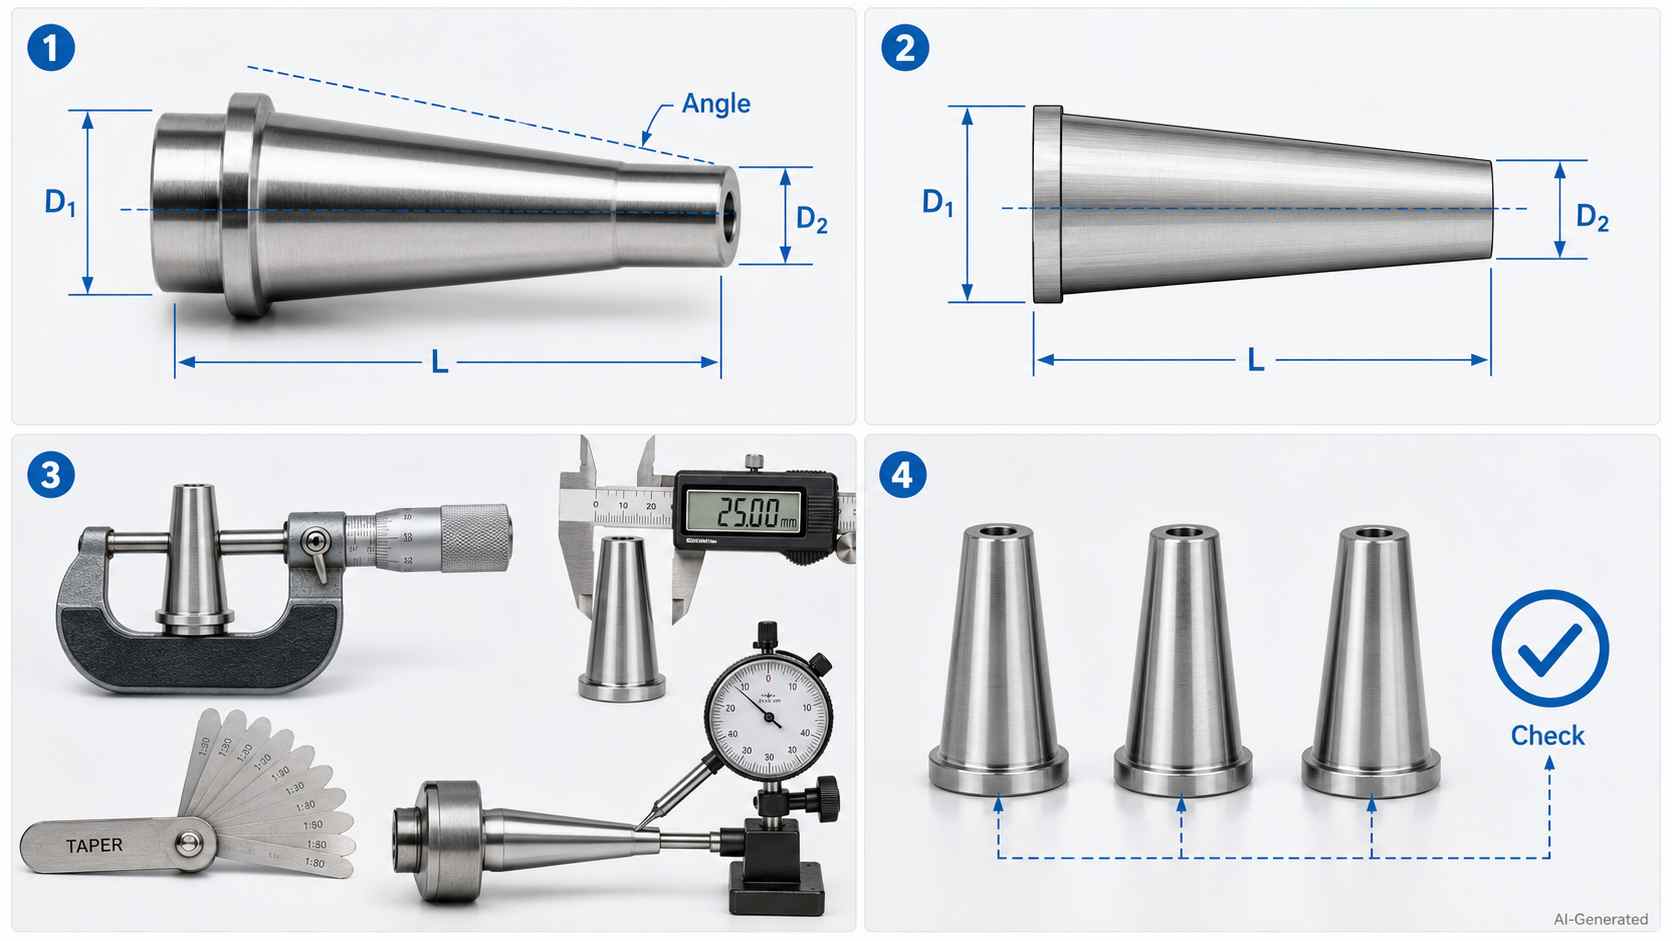
テーパ角度の測定と検査に使用する機器
テーパ比と角度の計算
まず、図面の指示を確認します。テーパ旋削では、図面に示されたテーパ角度を、機械の設定と各軸の移動量に正確に反映させる必要があります。テーパ半角は、大径、小径、テーパ長さから求めます。
テーパ半角は、次の式で計算できます。
tan(θ) = (D − d) / (2L)
ここで、θはテーパ半角、Dは大径、dは小径、Lは軸方向のテーパ長さです。
直径差とテーパ長さの関係
同じ直径差でも、テーパ長さが短いほど勾配は急になり、長いほど緩やかになります。長いテーパでは、広い加工範囲にわたって工具の送り精度を管理する必要があります。
テーパ形状の測定と検査
加工後は、要求公差に応じて、マイクロメータ、テーパゲージ、光学式測定機、三次元測定機などを使用します。両端の直径やテーパ面の形状に加え、必要に応じて相手部品との当たり状態も確認します。
テーパ形状のばらつきの確認
量産では、1個の製品が合格するだけでは不十分です。複数の製品の測定値を継続的に確認し、寸法変動が組立に影響する前に、工具補正値や摩耗補正値を調整します。
長いテーパや緩勾配のテーパでは、わずかな角度誤差が広い範囲の接触状態に影響します。そのため、段取り時の芯合わせ、支持剛性、検査方法をより厳密に管理する必要があります。
JLCCNCでは、生産開始前にテーパ形状、ワーク保持の安定性、工具の接近性を確認します。特に、主軸とのはめあい部、シール接触面、精密回転機構に使用する部品では、これらの検討を重視しています。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質管理。
テーパ旋削中の加工特性
テーパ面に沿った切削力の変化
工具がテーパ形状に沿って移動すると、加工条件によって切りくず厚さや刃先の接触状態が変化する場合があります。切削負荷の変化を確認し、必要に応じて送り量や切込みを調整することで、安定した切削状態を維持します。
工具のたわみと長尺部品の安定性
切削負荷の変動は、工具や細長いワークのたわみにつながります。特に突き出しが長い場合は影響が大きくなります。工具の突き出しを短くし、断面の大きい工具シャンクを使用することで、工具側の剛性を高め、加工精度を確保しやすくなります。
ワークの支持と安定性
ワークが長くなるほど、センタの押付け力、チャックの把握状態、軸端側の支持条件が加工結果に影響します。適切な支持を行うことで、切削中のワークのたわみを低減できます。
テーパ面の表面粗さ
テーパ面の表面粗さは、切削の安定性、インサート形状、加工中の接触状態の均一性に左右されます。汎用旋盤で長いテーパを加工する場合、機械的に工具経路を案内するテーパ削り装置は、送りのばらつきや面のうねりを抑えるのに役立ちます。
発熱と切りくず排出
長い切削では、熱の蓄積と切りくずの排出状態もテーパ精度に影響します。刃先へ適切に切削油剤を供給し、切りくずの流れを管理することで、刃先の擦れ、加工面のむしれ、仕上げ加工時の寸法変動を抑えます。
テーパ旋削で発生しやすい問題
テーパ角度のずれと形状誤差
角度のずれは、刃物台の角度設定、心押し台の偏位量、プログラムの選択や設定値、基準径の誤りなどによって生じます。加工面が外観上は良好に見えても、ゲージで確認すると、図面で指定されたテーパ形状と一致していない場合があります。
びびりと加工面の不均一
切削中に振動が生じると、テーパ面に波状模様、帯状の加工痕、光沢の不均一などが現れます。振動が各パスの加工面に転写されるため、表面品質だけでなく、寸法公差の維持も難しくなります。
テーパ全長にわたる寸法のばらつき
発熱、切削抵抗、案内部の摩耗、不安定なクランプ状態などにより、寸法が変動する場合があります。その結果、一端は目標寸法に近いのに他端は外れるなど、テーパ全長にわたって測定値が不均一になります。
同軸精度の不足と着座不良
ワークの芯ずれや工具位置の不適切な設定があると、直径の検査には合格しても、相手部品へ均一に着座しない場合があります。これにより、回転時の振れ、局部的な接触痕、負荷時の接合状態の不安定化などが生じる可能性があります。
工具摩耗と表面品質の低下
刃先が摩耗すると、切削抵抗が増加し、表面品質が低下します。それまで公差を維持できていた加工方法でも、継続して製造する前に、工具交換、工具補正、切削条件の見直しが必要になる場合があります。
適切なテーパ旋削方法の選び方
短いテーパと長いテーパの加工要件
短いテーパには、角度を直接設定できる簡潔な段取りが適しています。一方、長いテーパでは、広い移動範囲にわたって工具を安定して案内する仕組みが必要です。手動調整で対応できるか、案内機構やCNC制御が必要かは、主にテーパ長さと要求公差によって判断します。
汎用旋盤とCNC旋盤の加工能力
単品加工では、作業者が測定結果を確認しながら調整できる汎用旋盤が適している場合があります。一方、同じ形状を多数の部品に加工する場合は、プログラムによる軸制御と安定した工程管理が可能なCNC加工が有利です。
試作と量産における選定
試作では、サイクルタイムよりも変更への対応力が重視されることがあります。一方、量産では、安定した段取り、調整作業の削減、再現性の高い検査結果が重要です。テーパ旋削方法の選定は、加工費と品質の両面から検討する必要があります。
CNCテーパ旋削の主な用途
ツールホルダと工作機械の接合部
ツールホルダのテーパシャンクは、主軸内で工具を位置決めする役割を担います。繰り返しの工具交換、精密な振れ管理、フライス加工や旋削加工中の安定した荷重伝達を支える接合部として使用されます。
軸・主軸・回転部品
軸や主軸部品に設けたテーパ座は、プーリー、歯車、カラー、軸受関連部品などの芯合わせに役立ちます。適切な接触と保持力を確保することで、高速回転時や負荷がかかる条件でも、安定した回転を支えます。
軸のテーパ部は、軸受取付部、肩部、固定用ねじ部などと組み合わせて加工されることが一般的です。
油圧部品とシール部
油圧ポートや円すい座のシール部では、テーパ面全周の密着が重要です。テーパ旋削によって接触面を適切に加工することで、加圧時の漏れ経路を抑えるのに役立ちます。
航空宇宙部品と精密機械部品
航空宇宙部品では、認定要件に対応したCNC加工工程、厳格な品質検査、安定した形状精度が求められる場合があります。一方、既存設備を使用する補助的な加工では、最終検査前のテーパ形状の加工に、旋盤用テーパ削り装置が活用されることもあります。
テーパ旋削のまとめ
テーパ旋削は、部品の外形だけでなく、接合部の機能にも影響します。わずかな角度誤差でも、主軸接合部の接触位置が変化したり、回転機構の着座安定性が低下したりする可能性があります。長いテーパでは、加工位置に伴う切削力の変化も考慮し、ワークの保持状態と工具剛性を確保する必要があります。
適切な加工方法は、加工条件によって異なります。短いテーパを汎用旋盤で加工する場合は、刃物台の旋回で対応できることがあります。長い部品では、テーパ削り装置やCNCの軸補間制御を利用することで、テーパ全長にわたって工具経路を安定させやすくなります。
テーパ部品の高い同軸精度と厳しい角度公差を実現するには、徹底した工程管理が欠かせません。JLCCNCでは、高性能CNCターニングセンタの複数軸による直線補間と工程内検査を活用し、カスタムテーパ部品の適切なはめあいと位置合わせを支えます。CADファイルをアップロードして、製造性評価(DFM)のフィードバックと製作見積もりをご確認ください。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質管理。
テーパ旋削に関するよくある質問
Q:機械加工におけるテーパ旋削とは何ですか?
回転するワークに、円すい状の面を形成する加工です。所定の長さにわたって直径が徐々に変化し、一端と他端で直径が異なる形状になります。
Q:旋盤用のテーパ削り装置とは何ですか?
工具が斜めの経路に沿って移動するよう案内する、旋盤用の付属装置です。長いテーパ面の加工で、作業者の手動送りによるばらつきを抑えるのに役立ちます。
Q:最も高精度なテーパ旋削方法は何ですか?
繰り返し加工では、CNCの軸制御が有力な選択肢です。ただし、汎用旋盤でも、テーパ削り装置を適切に調整し、段取りを正確に行うことで、安定した加工結果を得られます。
Q:テーパ削り装置はどのように動作しますか?
角度を設定した案内機構によって、往復台の移動に連動して横送り台を動かします。これにより、工具がワークに沿って所定の勾配を描きます。
Q:内径テーパ旋削と外径テーパ旋削の違いは何ですか?
外径テーパ旋削は部品の外周面を加工し、内径テーパ旋削は穴の内面をテーパ状に加工します。それぞれの加工位置に適した工具の接近方法、測定器、保持方法を検討する必要があります。
Q:CNC旋削でテーパ角度はどのように計算しますか?
大径D、小径d、軸方向のテーパ長さLから、tan(θ) = (D − d) / (2L)でテーパ半角θを求めます。CNCプログラムでは、各軸を協調制御して、この形状に沿って工具を移動させます。
Q:手動加工よりCNCテーパ旋削が適しているのは、どのような場合ですか?
同じ形状を多数の部品に加工する場合や、厳しい寸法管理と再現性の高い検査結果が求められる場合です。頻繁な手動調整を減らせる点でも有利です。
Q:テーパ旋削とストレート旋削の違いは何ですか?
ストレート旋削は、ワークの軸方向に直径が一定の円筒面を加工します。テーパ旋削は、回転軸に対して工具を斜めに送り、軸方向に直径が連続的に変化する面を加工します。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......