文字の切削加工とは:CNCによる文字彫刻の仕組みと加工方法
1 min
- 文字の切削加工とは
- CNC文字加工の流れ:CADから彫刻完成まで
- CNC文字加工の設計指針
- 工具選定と切削方法
- CNC文字彫刻の主な加工方法
- 材料別のCNC文字加工のポイント
- CNC文字加工・レーザーマーキング・化学エッチングの比較
- 製造現場におけるCNC文字加工の用途
- 特注のCNC文字加工と製造サービス
- 文字加工で起こりやすい課題
- 文字の切削加工とCNC文字彫刻に関するよくある質問
CNC文字加工の重要ポイント
- 文字の切削加工は、プログラムされた工具経路に沿って、部品表面に文字、数字、記号を直接彫り込むCNC加工です。
- 部品識別、規格・法規に対応する表示、ブランド表示、機能表示など、幅広い用途に使用されます。
- 書体、工具寸法、加工深さ、材料が、文字の仕上がりを左右します。
- ラベルや印刷とは異なり、材料自体に凹形状を形成するため、耐久性の高い表示が可能です。
- 文字の最小形状は、使用する工具径や刃先形状で再現できる大きさに設計する必要があります。
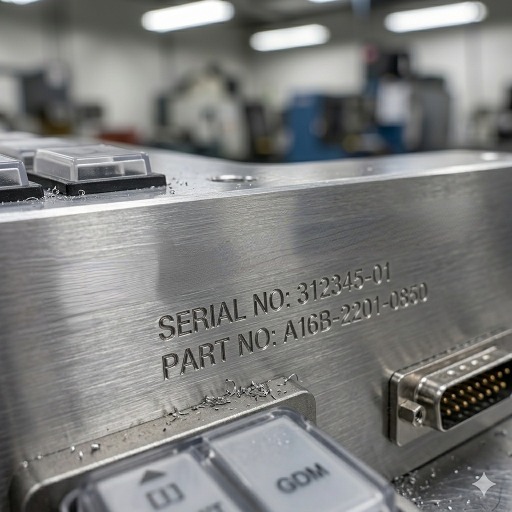
工業用の文字を彫刻したCNC切削アルミニウムパネル。(AI生成画像)
文字の切削加工(Text Milling)は、部品表面に文字、数字、記号を直接彫り込むCNC加工です。印刷ラベルや表面のみに施すマーキングとは異なり、材料に加工形状を形成するため、摩耗、洗浄、厳しい使用環境に対して高い耐久性を持たせられます。シリアル番号、部品識別、操作パネル、工業用銘板、製品のブランド表示などに使用されます。本記事では、その仕組み、一般的な彫刻やレーザーマーキングとの違い、品質を左右する設計・工具条件を解説します。
CNCによる文字彫刻は、機械の銘板、医療器具、航空宇宙部品、産業用パネルなどで見られます。加工自体は比較的単純でも、鮮明で均一な文字を得るには、書体と工具の適合、加工条件、表面状態などへの配慮が必要です。
ここでは、加工の基本から品質に影響する要因、図面での適切な指示方法までを紹介します。
JLCCNCでは、CNC加工工程の一部として、文字、シリアル番号、パネル表示、任意の識別マークなどを部品へ直接加工できます。同じ段取りで加工することで、表示の位置精度と均一性を確保し、別工程でのマーキングを減らせる場合があります。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
文字の切削加工とは
文字の切削加工の定義
文字の切削加工は、回転する切削工具をプログラムされた経路に沿って移動させ、ワーク表面に文字、数字、記号を彫り込む加工です。表示を表面に貼り付けたり印刷したりするのではなく、材料そのものに文字形状を形成します。
この違いは、表示の耐久性に関わります。彫刻文字は、ラベルのように剥がれることがなく、印刷のように色落ちすることもありません。ただし、強い摩耗や腐食、後加工によって判読性が低下する可能性はあります。繰り返し滅菌する医療器具などでは、使用条件に適合した彫刻表示が、長期間の識別に有効です。
文字加工はCNC彫刻の一種であり、装飾模様や一般的な表面テクスチャではなく、判読可能な文字、数字、記号の形成を主な目的とします。一般的なCNCフライス設備に、文字形状に適した工具経路を組み合わせて加工します。
製造現場における主な用途
代表的な用途は部品識別です。シリアル番号、部品番号、日付コード、改訂記号などを直接加工することで、部品と一体になった識別情報を残せます。航空宇宙、医療、防衛などの分野では、適用される規格や契約条件に応じて、トレーサビリティを確保するための表示が求められます。
産業設備の規格表示や安全表示にも使用されます。継手の定格圧力、電気機器筐体の定格電圧、化学設備の材質表示などは、部品と同じ使用環境に耐え、必要な期間にわたって読み取れることが重要です。
治工具の識別にも広く用いられます。例えば、似た位置決め箇所が多数ある治具プレートでは、明確な文字表示が段取りミスの防止に役立ちます。切削による識別表示は、クーラント、切りくず、繰り返しの取扱いにさらされる治工具に適しています。
医療器具では、寸法表示、製品コード、製造元の識別などに使用されます。繰り返しの高圧蒸気滅菌に対して、材料、加工深さ、清浄性を含めた適合性を確認する必要があります。
ブランド表示や外観用途では、消費者向け製品、特注部品、展示用部品などに採用されます。文字加工を施したアルマイト処理アルミニウムパネル、ステンレス製銘板、切削加工したトロフィー部品などが代表例です。
CNC文字加工の流れ:CADから彫刻完成まで
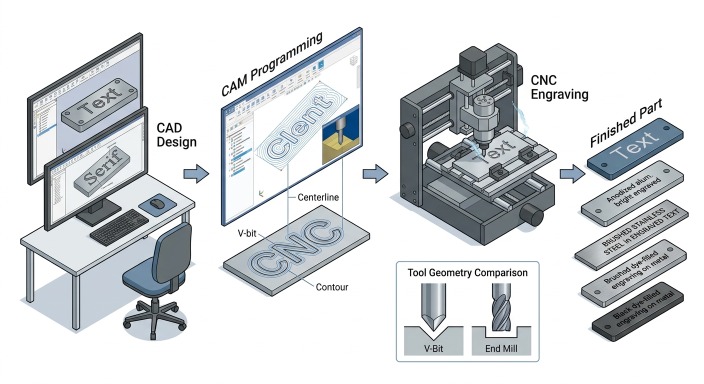
CAD設計からCNC文字加工の完成までの工程。(AI生成画像)
文字加工はCAD設計から始まります。最初に検討すべき項目の一つが書体です。画面上で美しく見える書体でも、切削に適しているとは限りません。セリフ体には文字の端に細い飾りがあり、文字を小さくすると、工具で再現できる最小幅を下回ることがあります。その結果、細部が加工されなかったり、形状が崩れたりします。サンセリフ体は線幅が比較的均一で、加工しやすい傾向があります。
字間も重要です。文字を詰めすぎると、隣接する文字の間に薄い材料が残ります。深い彫刻では、その部分が欠けたり変形したりする場合があります。多くのCAMソフトでは字間を調整でき、標準設定より少し広げることで、加工性と判読性を改善できます。
文字を配置する面の向きは、工具の接近性と段取りに影響します。平面上の加工は比較的容易ですが、傾斜面、曲面、奥まったパネルでは、適切な治具、三次元工具経路、必要に応じた4軸・5軸加工を検討します。工具と加工面の位置関係が適切でないと、深さや線幅が不均一になる場合があります。
工具経路の生成
CAMでは、文字形状を工具経路に変換します。多くのソフトには文字加工機能があり、書体、文字列、文字高さなどを設定して各文字の経路を生成できます。
最初に確認する制約は工具寸法です。平底エンドミルによる一般的な輪郭加工では、内側の隅部を工具半径より小さな半径に加工することはできません。工具が文字の細部に入らない場合は、削り残しや形状の変化が生じます。
文字高さが5 mm未満では、直径0.5~2 mm程度の小径エンドミルや彫刻工具が必要になる場合があります。小径工具は剛性が低く、送りや振れの管理が重要です。一般的な識別表示では、加工深さ0.1~0.5 mm程度が一つの目安になります。深くすると視認性や摩耗に対する余裕を確保できる場合がありますが、加工時間と工具負荷が増加します。
中心線彫刻と輪郭彫刻
文字の工具経路には、主に中心線をたどる方法と、輪郭に沿って加工する方法があります。中心線彫刻は各画線の中心を一本の経路で加工し、短時間で識別表示を形成するのに適しています。輪郭彫刻は文字の外周や内周に沿って工具を移動させ、輪郭を明確に形成します。
文字高さが4 mm未満のような小さな文字では、V字彫刻工具による中心線彫刻が有効な選択肢です。V字工具は、切込み深さによって有効な切削幅が変わります。Vカービングなどの対応するCAM機能では、深さを変化させて文字幅や隅部形状を表現します。工具形状だけで深さが自動調整されるわけではありません。
文字高さが4~5 mmを超え、細部に工具が入る十分な空間がある場合は、エンドミルやボールエンドミルによる輪郭加工も有効になります。実際の選定は、書体、線幅、材料、要求する溝形状によって異なります。
文字内部をポケット加工すると、文字領域全体を一定の深さまで除去できます。加工時間は長くなりますが、大きな文字を明瞭に表現する方法として適しています。
送り・回転速度・CAM設定
文字加工では、ポストプロセッサを含むCAM設定とNC装置の動作特性が仕上がりに影響します。細かな文字では、通常の材料除去加工より控えめな送りが必要になる場合があります。アルミニウムの微細彫刻では500~1,500 mm/min程度、一般的なフライス加工では2,000~5,000 mm/min程度が設定例として挙げられますが、工具径、刃数、切込み、機械の加減速性能によって適切な値は変わります。
小径彫刻工具では、必要な切削速度を確保するため、15,000~24,000 min−1程度の高い主軸回転速度を使用する例もあります。実際の条件は、工具メーカーの推奨値と設備能力に基づいて決定します。
細かな文字では、短い距離で方向転換を繰り返すため、刃先の微小な欠けでも、文字の縁の荒れとして現れます。狭い溝は切りくずも排出しにくく、再切削によって面粗さの悪化や工具摩耗が進む場合があります。
加工点に向けたエアブローは、細い彫刻溝の切りくず排出に有効な場合があります。必要な潤滑・冷却は材料と工具に応じて確保します。深い彫刻では、深さを分けて加工し、適宜退避して切りくずを除去すると、溝内の清浄性と工具寿命を改善できます。
表面仕上げと視認性
文字の読みやすさは、彫刻部と周囲の表面とのコントラストに大きく左右されます。通常照明下で読み取る識別表示では、溝内部を極めて滑らかにすることよりも、背景との見え方の差を確保することが重要な場合があります。
例えば、着色アルマイト処理済みのアルミニウムに文字を彫ると、溝内で皮膜が除去され、明るい母材が露出します。これにより追加の色入れなしで高い視認性を得られます。ただし、露出部の耐食性などは使用環境に応じて確認します。
ステンレス鋼は、彫刻部と未加工部の自然なコントラストが小さい場合があります。色入れ、彫刻部へのレーザーによる黒色マーキング、背景と文字部の異なる仕上げなどを組み合わせることで、判読性を高められます。
CNC文字加工の設計指針
文字加工の品質は、文字形状に大きく依存します。画面上で読める文字でも、金属や樹脂にそのまま加工できるとは限りません。主な検討項目は、書体、線幅、字間、文字高さ、彫刻深さ、工具が再現する最小形状です。
サンセリフ体は、線幅が比較的均一で形状も単純なため、CNC文字加工に適しています。日本語では、細い飾りを持つ明朝体より、十分な線幅のあるゴシック体が加工しやすい傾向があります。装飾書体や筆記体は、鋭い内角、細い接続部、きつい曲線を含むため、工具の制約を受けやすくなります。
最小文字寸法は、書体と使用可能な工具によって決まります。アルミニウムでは、微細工具を使用して高さ2 mm程度の単純な文字を彫刻できる場合もありますが、安定した量産を考えると、より大きな文字が適しています。一般的な金属で、単純な英数字を加工する場合は、高さ4 mm程度を保守的な検討の出発点にできます。漢字など画数の多い文字や、ステンレス鋼・チタンなどでは、より大きな寸法が必要になる場合があります。
字間が狭すぎると、文字間に残る材料が薄くなり、特に深い彫刻では欠けや変形が発生しやすくなります。標準の字間を少し広げることは、加工性と判読性の改善に有効です。
深さは、外観だけでなく表示の機能と使用条件から選びます。0.1~0.2 mm程度の浅い彫刻は短時間で加工できますが、暗い環境や摩耗後には読みにくくなる場合があります。0.3~0.5 mm程度は、判読性と加工時間のバランスを検討する際の一例です。ただし、部品強度への影響は肉厚と応力状態によって異なります。深い彫刻は加工時間を増やし、荷重を受ける箇所では応力集中の原因となるため、配置にも配慮します。
工具半径も重要な制約です。内角や細かな曲線は、工具の有効切削半径より鋭く加工できません。工具が入らない細部では、角が丸まる、削り残しが出る、囲まれた空間が不明瞭になるなどの問題が生じます。小さな文字にはV字工具や微細彫刻工具、大きな文字にはエンドミルなどを使い分けます。
また、正確に加工された文字でも、溝と背景が同じように光を反射すると読みにくくなります。表面仕上げ、アルマイト処理、色入れ、背景のテクスチャも含めて検討します。
図面で文字彫刻を指示する方法
文字が機能、トレーサビリティ、外観に関わる場合は、加工現場の判断だけに任せず、図面で明確に定義します。「文字を彫刻する」といった注記だけでは、寸法、位置、判読性、仕上がりを十分に管理できません。
基本となる指示項目は、文字内容、文字高さ、深さ、配置です。ブランド表示などで指定書体が必要な場合は、書体名、代替可能な書体、または輪郭データを提示します。中心線彫刻、輪郭彫刻、文字内部のポケット加工は見え方が異なるため、重要な場合は加工方法も指定します。
周辺の表面状態も必要に応じて指示します。アルマイト処理済みアルミニウムでは母材の露出によるコントラスト、ステンレス鋼では色入れやヘアライン背景などを利用できます。視認性が重要な場合は、要求内容を図面や部品仕様書に記載します。
文字位置には、機能上必要な場合に限って厳しい公差を設定します。穴、操作部、切欠き、はめ合い形状と位置を合わせる場合は、基準を指定し、関連形状から寸法を与えます。傾斜面や操作パネルなどで向きが重要な場合も、明示します。
量産では、呼び寸法だけでなく、最低限必要な判読性を定めることも有効です。シリアル番号や小さな識別表示では、材料、工具、仕上げによる外観差を考慮した合否基準を設定します。
図面には、必要に応じて次の項目を記載します。
- 文字内容
- 書体または書体の種類
- 文字高さ
- 彫刻深さ
- 加工方法
- 配置と向き
- 表面仕上げとコントラスト
- 色入れの有無と仕様
- 機能上必要な公差
工具選定と切削方法
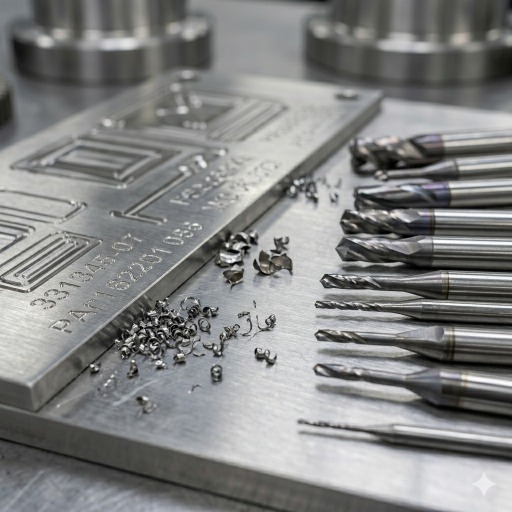
CNC文字加工に使用するV字彫刻工具と小径エンドミル。(AI生成画像)
工具選定は、文字品質、加工時間、工程の安定性に大きく影響します。主な選択肢は、V字彫刻工具、小径エンドミル、ボールエンドミルです。
V字彫刻工具は、細い文字や浅い彫刻に適しています。特に、画線の中心をたどる中心線彫刻で有効です。浅い切込みでは有効切削幅を小さくできるため、小さな文字の狭い箇所を表現しやすくなります。
エンドミルは、輪郭彫刻、文字内部のポケット加工、一定幅の溝、平底形状などに適しています。大きな文字、色入れを行う彫刻、寸法の均一性を重視する凹文字で使用されます。丸い溝底が必要な場合は、ボールエンドミルも選択肢になります。
高さ4~5 mm未満の文字ではV字工具、それより大きく工具が入る余裕のある文字ではエンドミルが選ばれやすくなります。ただし、この境界は書体、材料、必要な線幅と溝形状によって変わります。
微細工具は、主軸の振れ、工具のたわみ、切りくずの再切削に敏感です。一般加工では使用可能に見える工具でも、細かい文字では刃先損傷が角の荒れや線幅の不均一として現れる場合があります。
切削条件は、適切な回転速度、制御された送り、浅い切込み、確実な切りくず排出を基本とします。エアブローやクーラントは、材料と工具に合わせて選定します。深い加工では、複数回に分けた切込みと適切な退避によって、溝の清浄性を高め、工具負荷を抑えられます。
工具径は、文字内の最小形状を基準に選びます。工具が大きすぎる場合、機械の位置決め精度を高めても、意図した文字形状を再現することはできません。文字も、加工性を検討すべき部品形状として扱うことが重要です。
CNC文字彫刻の主な加工方法
以下の深さは代表的な検討例です。適用可否は、文字寸法、材料、工具、部品肉厚によって異なります。
| 加工方法 | 仕組み | 深さの目安 | 適した用途 | 主な制約 |
|---|---|---|---|---|
| V字工具による彫刻 | 円すい状の刃先で中心線などをたどる。深さが増えると線幅が広がる | 0.1~0.8 mm | 高さ5 mm未満の細かな文字、識別表示、アルマイト処理アルミニウム | 深さの変化が線幅に影響する。平底を必要とする色入れ仕様には適さない場合がある |
| エンドミルによる線彫り | 平底またはボールエンドミルで、所定の線や輪郭を一定深さに加工する | 0.2~2.0 mm | 高さ5 mm超の文字、一定幅の溝、色入れ用の彫刻 | 内角の半径が工具径に制約され、細かな文字には小径工具が必要 |
| 文字領域のポケット加工 | 文字内部、または浮き文字の周囲を一定深さまで除去する | 0.3~3.0 mm | 視認性を重視する凹文字・浮き文字、ブランド表示、ロゴ | 加工時間と工具摩耗が増え、細部に工具が入る寸法が必要 |
| 浅い表面彫刻 | 表面を浅く切削して表示する | 0.05~0.15 mm | 仕上げ面への外観表示、浅い識別マーク | 摩耗に対する余裕が小さく、環境によって判読性が低下しやすい |
| 深彫り | 複数回の切込みで深い文字溝を形成する | 0.5~5.0 mm | 粗い取扱いや摩耗を考慮した識別表示、大きな文字 | 加工時間が長く、荷重を受ける断面では応力集中と肉厚への影響を検討する必要がある |
| ヘリカルランプ進入 | 垂直突込みではなく、らせん状の経路で材料に進入する | 形状と工具による | 直接突込みの負荷を抑えたい材料や文字ポケット | 工具が旋回できる空間が必要で、細い文字溝には適用しにくい |
| 輪郭彫刻 | 工具半径を考慮し、文字の内外輪郭に沿って加工する | 0.2~1.5 mm | 中~大サイズの明瞭な文字、外観重視の部品 | 細部への工具接近性が必要で、複雑な書体では加工時間が増える |
材料別のCNC文字加工のポイント
アルミニウムへの文字彫刻
アルミニウムは、文字加工で広く使用される、比較的加工しやすい材料です。適切な工具と条件で細部を再現しやすく、硬い金属より小さな文字を加工できる場合があります。6061-T6などは、彫刻パネル、筐体、工業用銘板に使用されます。
着色アルマイト処理済みの表面に文字を彫ると、溝内で明るい母材が露出し、良好なコントラストを得られます。操作パネル、計器盤、ブランド表示を施す機器部品に多く採用される理由の一つです。
主な加工上の課題は、溝の縁に生じるバリです。鋭利な工具、安定した送り、形状を損なわない軽いバリ取りが対策になります。鋳造アルミニウムでは、合金組成や鋳巣などが外観に影響する場合があるため、見た目を重視する用途では展伸材も検討します。
ステンレス鋼への文字彫刻
ステンレス鋼にも耐久性の高い文字を形成できますが、アルミニウムより加工条件の管理が重要です。加工硬化、大きな切削抵抗、背景とのコントラストの小ささが課題となります。
工具、送り、切りくず排出を適切に管理し、溝壁の荒れやエッジの不鮮明さを防ぎます。小さな文字も加工可能ですが、文字を大きくし、形状を単純化すると、量産時の品質を安定させやすくなります。
視認性については、色入れ、部分的な表面仕上げ、背景のテクスチャなどを検討します。深さだけに頼らず、実際の照明と使用環境で読みやすさを確認することが重要です。
樹脂・アクリルへの文字加工
アクリル、POM、ナイロンなど、多くの樹脂はCNC文字加工に対応します。細かな文字も形成できますが、摩擦熱や材料の変形への配慮が必要です。
アクリルでは、溶融や擦れを防ぐため、鋭利な工具と適切な送りを使用します。加工溝がすりガラス状に見えることで、光沢のある背景とのコントラストを得られる場合があり、看板、外観カバー、表示パネルなどに使用されます。
POMやナイロンも、治具、筐体、産業用部品の文字表示に適しています。一方、PTFEやエラストマーなどの軟らかい材料では、切削時に変形しやすく、輪郭の鮮明な微細文字を維持しにくい場合があります。
CNC文字加工・レーザーマーキング・化学エッチングの比較
数値は工法選定のための参考例です。専用微細加工、レーザー深彫りなどでは、対応範囲が異なります。
| 比較項目 | CNC文字加工 | レーザーマーキング | 化学エッチング |
|---|---|---|---|
| 加工深さ | 例:0.05~5.0 mm。工具と形状に応じて設定できる | 変色による表示は実質的に深さを持たない。浅い除去加工では0.001~0.1 mm程度が一例 | 例:0.01~0.5 mm。材料と処理時間による |
| 材料除去 | 切削によって除去する | 表面の変色、皮膜除去、材料除去など、方式によって異なる | 薬液によって材料を溶解除去する |
| 耐久性 | 材料に溝を形成するため高い。深さと使用条件に依存する | 方式と材料による。浅い表示は摩耗の影響を受ける場合がある | 良好だが、摩耗面では深さが耐久性に影響する |
| 加工速度 | 単純な表示は比較的短時間。複雑な文字では時間が増える | 浅い識別表示では高速で、数秒で処理できる場合がある | マスキングなどの準備が必要だが、一括処理に対応しやすい |
| 設備・段取り費 | 既存のCNC設備を使用できる場合は導入しやすい | 専用設備が必要で、仕様によって費用が大きく異なる | 薬液管理、マスキング、排液処理などが必要 |
| 部品当たりのコスト | 既存の加工工程に組み込む小ロット品で有利な場合がある | 大量の識別表示で有利になりやすい | 平板部品の一括処理で有利な場合がある |
| 最小形状寸法 | 一般的な検討例は0.3~0.5 mm程度。工具と材料による | 0.05~0.1 mm程度の微細表示に対応できる場合がある | 0.1~0.2 mm程度が一例。深さや薬液条件による |
| 対象材料 | 多くの金属と樹脂 | 金属、一部の樹脂、アルマイト処理アルミニウムなど | 主に金属。材質に適した薬液が必要 |
| 深さの管理 | 工具位置によって管理する | 照射条件と方式による。深彫りには対応設備と追加時間が必要 | 時間、温度、薬液状態などの工程管理が必要 |
| 周辺への影響 | 切削力、バリ、残留応力などへの配慮が必要 | 条件によって熱影響が生じる | 細部に側方腐食やアンダーカットが生じる場合がある |
| 金属上の判読性 | 色入れや背景仕上げによって改善できる | 材料と条件が適切であれば高いコントラストを得やすい | 材料、深さ、表面状態によって異なる |
| 規格・法規への適合 | 表示内容、深さ、配置などを適用要求に照らして確認する | 表示品質と材料への影響を含めて適合性を確認する | 表示品質、残留物、工程管理などの要求を確認する |
| 適した用途 | 切削部品と同じ段取りで行う文字加工、深さを必要とする表示 | 完成部品への高速な識別表示 | 平板部品の一括マーキング |
| 適合性の検討が必要な用途 | 表示だけを大量に追加する工程 | 大きな摩耗代を必要とする深い表示 | 複雑な三次元形状やマスキングしにくい面 |
選定の考え方:部品と同じ段取りで加工する場合、物理的な深さが必要な場合、表面マークではなく切削形状として表示を残したい場合は、CNC文字加工が有力です。完成部品への大量の識別表示にはレーザーマーキング、浅い表示で対応できる平板部品の一括処理には化学エッチングが適する場合があります。
製造現場におけるCNC文字加工の用途
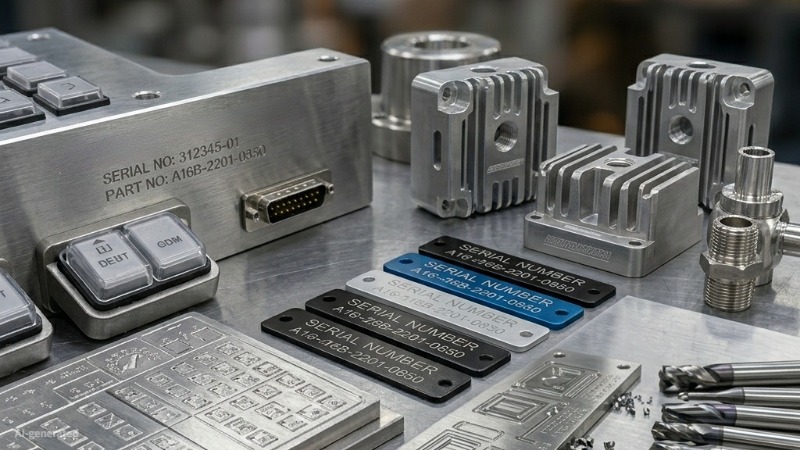
CNCによる文字彫刻を施した産業用部品。(AI生成画像)
製品識別とシリアル番号
部品番号、シリアル番号、日付コード、ロット番号、改訂表示などを直接加工し、部品と一体の情報として残します。トレーサビリティ、検査、長期耐久性を重視する分野で有効です。
ブランド表示とロゴ彫刻
製品ブランド、会社名、型式、ロゴなどにも使用されます。印刷ラベルより耐久性を確保しやすく、高級感を重視する金属製品にも適しています。単純な識別表示以上に、書体の統一、字間、細部形状の再現性が重要です。
操作パネルと銘板
操作パネルや銘板では、文字、記号、機器取付け用の穴や切欠きを同じ部品に配置します。これらを同一段取りで加工すると、表示と機能形状の位置関係を安定させやすくなります。アルマイト処理アルミニウムは、加工性と彫刻後のコントラストの両面から、よく使用されます。
特注のCNC文字加工と製造サービス
特注の文字加工は、表示をラベルや後工程のマークとして追加するのではなく、部品形状の一部として形成したい場合に適しています。操作パネル、銘板、部品識別、ブランド表示を施す筐体、治具表示などが代表例です。穴、切欠き、基準面などとの位置合わせが重要な場合にも有効です。
見積もりと製造には、通常、2D図面、必要に応じた3D CADモデル、文字内容、文字高さ、深さ、配置、仕上げ・コントラストの指示を用意します。指定書体、ロゴ、レイアウトが重要な場合は、そのデータも図面一式に含めます。
試作と量産では、基本工程は共通していても重点が異なります。試作では実際の材料と仕上げで、判読性、寸法、配置、外観を確認します。量産では、再現性、工具寿命、加工時間、数量全体での品質の均一性を重視します。
同じ段取りで文字、穴、ポケット、外形を加工できれば、別の治具やマーキング工程で位置を合わせ直す必要を減らせます。部品の取扱いを減らし、位置ずれのリスクを抑え、部品間の均一性を高められます。
文字位置を機能形状と同じワーク座標系から定義できることも利点です。パネル、計器面、治具プレートなど、近接する形状と文字を視覚的・寸法的に整合させたい用途で有効です。
特注の文字彫刻は、設計・見積もり段階で早めに定義することを推奨します。明確な図面、加工可能な文字形状、適切な工具選定によって、製造時の微細形状の問題を減らせます。JLCCNCでは、試作から繰り返し生産まで、部品全体のCNC加工工程に組み込んだ文字彫刻に対応します。
高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
文字加工で起こりやすい課題
代表的な問題は、輪郭の不鮮明さ、バリ、深さのばらつき、判読性の不足です。主な原因は、工具に対して文字が細かすぎること、工具の摩耗や寸法の不適合、狭い溝での切りくず滞留、仕上げ面のコントラスト不足です。
多くの問題は、設計段階で対策できます。単純な書体、十分な字間、無理のない文字寸法、安定した切削条件、適切なコントラストを確保することが、鮮明で再現性の高い文字加工につながります。
文字の切削加工とCNC文字彫刻に関するよくある質問
CNC加工における文字の切削加工とは何ですか?
CNC切削工具を使用して、材料に文字、数字、ロゴ、識別マークなどを直接彫り込む加工です。
CNC文字加工には、どのような工具を使用しますか?
主にV字彫刻工具、各種彫刻カッタ、小径エンドミルを使用します。必要な文字寸法、線幅、深さ、溝底形状に応じて選定します。
ステンレス鋼にもCNCで文字を彫刻できますか?
はい。適切な超硬彫刻工具、送りと回転速度、十分な剛性を持つ段取りを組み合わせて加工できます。加工硬化、切りくず排出、文字のコントラストにも配慮します。
彫刻と文字の切削加工の違いは何ですか?
彫刻は、文字、模様、図形などを彫り込む加工全般を指します。文字の切削加工は、そのうち文字や数字などをCNC切削工具で形成する加工です。深さだけで両者が区別されるわけではなく、浅い線彫りから深い文字ポケットまで含まれます。
CNC文字彫刻の最小文字寸法はどのくらいですか?
材料、書体、線幅、工具形状によって異なります。一般的な金属に単純な英数字を安定して加工する場合、高さ4 mm程度を保守的な検討の出発点にできます。微細工具ではさらに小さくできる場合もありますが、漢字などの複雑な文字には、より大きな寸法が必要になることがあります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......