ダイカストとは?製造工程・材料・用途を徹底解説
1 min
- ダイカストとは
- ダイカスト工程
- ダイカスト材料と合金の選定
- アルミニウムダイカスト
- ダイカスト部品の産業用途
- ダイカストのメリット
- ダイカストの制約
- ダイカストと他の製造方法の比較
- ダイカスト部品の設計ガイドライン
- 代表的なダイカスト欠陥と対策
- ダイカスト後のCNC加工
- ダイカストのコスト要因
- ダイカストよりCNC加工が適する場合
- ダイカストに関するよくある質問
要点
- ダイカストは、溶融金属を高圧で再利用可能な鋼製金型に充填し、高い寸法精度と良好な表面品質を備えた部品を量産する鋳造法です。
- アルミニウムダイカストは、軽量性、強度、耐食性のバランスに優れ、最も広く利用されています。
- 金型準備、射出、冷却、製品取出しを1サイクルとし、部品サイズに応じて数秒から数分で繰り返します。
- 金型費を回収できる量産では複雑形状を経済的に製造できるため、自動車、電子機器、産業機器に広く採用されています。
- 主な材料はアルミニウム、亜鉛、マグネシウム合金で、必要な強度、重量、コストに応じて選定します。
- 中~大量生産に適しており、試作や少量生産では金型費が不要なCNC加工のほうが経済的な場合があります。
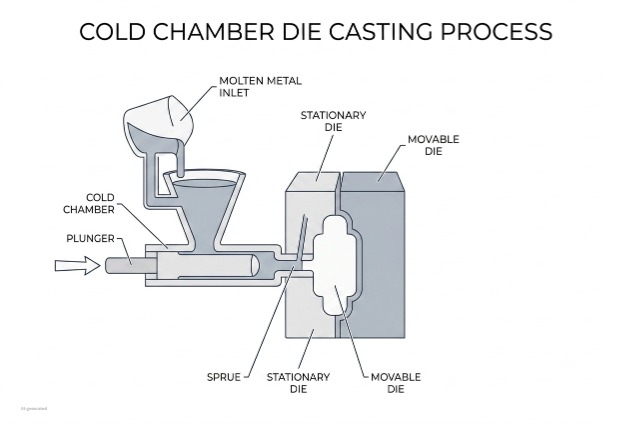
(AI生成)コールドチャンバーダイカスト工程
小型のアルミニウム製ハウジング、ヒンジブラケット、モーターケース、アダプターシェルなどの多くは、溶融金属を高圧で鋼製金型へ充填して作られています。ダイカストは、複雑な金属部品を迅速かつ安定して量産できる、経済性に優れた製造方法です。
本ガイドでは、ダイカストの概要、工程、一般的な材料、CNC加工と比較した場合の選定基準を解説します。
JLCCNCでは、ダイカストや二次CNC加工を開始する前に、図面と生産要件を製造基準に照らして確認します。これにより、工法選定、公差、形状の製造性に関する問題を未然に抑えます。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
ダイカストとは
ダイカストの定義
ダイカストとは、溶融金属を「ダイ」と呼ばれる鋼製金型のキャビティへ高圧で充填し、冷却・凝固させた後、完成品または完成品に近い形状の部品として取り出す製造方法です。
ダイカストが製造業で広く利用される理由
金型完成後の追加部品1個当たりのコストは、主に材料費、機械稼働時間、エネルギー使用量で決まります。量産では、ビレットから同じ形状を削り出す場合よりも大幅に低コストになることがあります。切削加工では、生産数量にかかわらず各部品に加工時間と材料ロスが発生します。
また、切削加工では高コスト、あるいは経済的に実現困難な形状も一体成形できます。内部リブ、ボス、複雑な外形、取付形状などを1回の射出で形成でき、複数の機械加工部品や組立部品を1つのダイカスト部品に置き換えられる場合があります。
ダイカスト工程
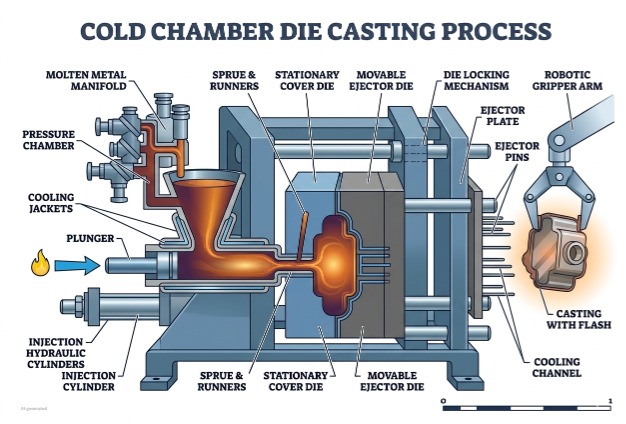
(AI生成)ダイカスト工程
金型の準備と離型剤の塗布
各ショットの前に、金型キャビティへ離型剤を噴霧します。離型剤は、凝固した製品が固着や破損を起こさず金型から離れるようにするとともに、溶湯の流動・凝固に影響する金型表面温度を調整します。
金型温度の管理は非常に重要です。温度が低すぎると充填完了前に溶湯が凝固し、湯回り不良が発生します。高すぎると、離型可能な温度まで冷却する時間が長くなります。量産時は、充填品質、冷却時間、離型性のバランスが取れる安定した温度範囲に管理します。
溶湯の射出
合金に適した温度で炉内に保持した溶湯を射出室へ移し、閉じた金型へ高圧で射出します。ホットチャンバー方式では射出機構が溶湯内にあり、融点の低い亜鉛・マグネシウム合金に多く用いられます。コールドチャンバー方式では、サイクルごとに溶湯を独立したスリーブへ注湯します。高温のアルミニウムはホットチャンバー部品を劣化させるため、アルミニウムダイカストではこの方式が一般的です。
キャビティの充填は、多くの場合1秒未満で完了します。この高速充填により薄肉や微細形状を成形できますが、キャビティ内の空気が抜ける時間も短くなります。ベント設計や工程管理が不十分な場合に、鋳巣が発生する主な理由の1つです。
冷却・凝固・製品取出し
充填後は、押出し力に耐えて形状を維持できるまで金属を冷却します。冷却時間は肉厚、部品質量、金型温度によって異なり、厚肉部は表面が固まっていても内部まで凝固するのに時間がかかります。
十分に凝固すると、エジェクタピンで製品を金型から押し出します。この段階の鋳造物は「ショット」と呼ばれ、製品本体のほか、溶湯の流路であるランナーやゲートも含みます。これらは二次工程で除去され、金型は直ちに閉じて次のサイクルへ移ります。
ダイカスト材料と合金の選定
最も広く使用されるダイカスト材料はアルミニウムです。
亜鉛ダイカスト合金
代表的なZamak系亜鉛合金はアルミニウムより融点が低く、サイクルを短縮できます。金型が受ける熱応力も小さいため、金型寿命が長くなります。同体積のアルミニウム部品より重い一方、寸法安定性と微細形状の再現性に優れ、めっきとの相性も良いため、装飾金物、コネクター、小型精密部品に多く使われます。
マグネシウムなどの材料
マグネシウムは、一般的なダイカスト金属の中で最も軽量です。軽量化を最優先し、過酷な腐食環境にさらされない部品に適しています。厳しい環境ではアルミニウムより慎重な防食対策が必要です。ノートPCやカメラの筐体、自動車用シートフレームなどに使用されます。
銅系合金や特殊合金も使用できますが、溶融温度、金型への負担、コストが高いため、採用例は限られます。
アルミニウムダイカスト
一般的なアルミニウムダイカスト合金
アルミニウムダイカストの大部分は、少数の代表的な合金で占められます。A380は鋳造性、強度、コストのバランスに優れ、自動車や一般産業用途に広く使われる汎用合金です。ADC12はA380に近い組成・特性を持つ日本規格の代表的合金で、アジアのサプライチェーンで広く使用されています。耐食性や気密性を重視する用途ではAlSi10Mgなどの低銅合金も使用されますが、対応可能な合金はサプライヤーや鋳造方法によって異なります。
A380・ADC12・AlSi10Mgの比較
A380とADC12は組成が近く、用途によっては同等材として扱われます。いずれもアルミニウム-シリコン-銅系合金で、一般にシリコン約8~11%、銅約1.5~3.5%を含みます。多くの用途では、調達地域で標準的な合金を選択できます。
AlSi10Mgは銅の大部分をマグネシウムに置き換えた合金です。銅含有量が少ないため、一般にA380やADC12より耐食性と気密性に優れ、液体や気体を保持する部品に適します。鋳放し状態の強度はA380よりやや低い傾向がありますが、鋳巣管理とサプライヤーの能力によっては、後処理や特殊な熱処理に対して良好な特性を示します。
機械的性質
A380とADC12の引張強さは、肉厚、工程管理、試験条件により異なりますが、一般に300 MPa台前半~中盤です。鋳放し状態のAlSi10Mgはこれより低い傾向にありますが、T6などの熱処理によって引張強さと伸びを改善でき、衝撃荷重を受ける部品でも強度と靱性のバランスを高められます。
耐食性
すべてのアルミニウムダイカスト合金は自然酸化皮膜を形成しますが、耐食性は添加元素の影響を受けます。A380とADC12は銅を含むため、低銅のAlSi10Mgより厳しい腐食環境で影響を受けやすくなります。屋外、海洋、薬品環境では、母材にかかわらずAlSi10Mgの採用や、陽極酸化、粉体塗装などの後処理が重要です。
CNC加工時の注意点
ダイカスト部品では、金型だけでは最終公差を満たせない形状に二次CNC加工を行います。A380やADC12はシリコン含有量が高く、シリコン粒子が研磨材のように作用するため、6061などの展伸材より工具摩耗が進みやすい傾向があります。加工不能という意味ではありませんが、工具寿命と切削条件をビレット材とは別に設定する必要があります。
ダイカスト部品の産業用途
自動車部品
自動車産業はダイカスト部品の最大市場の1つです。エンジン部品、トランスミッションケース、ブラケット、構造部品のほか、複数のプレス・溶接鋼板部品を置き換える大型構造鋳物にも利用されます。燃費向上やEV航続距離の延長に向けた軽量化により、アルミニウムダイカストの採用が拡大しています。
電子機器・消費者製品
ノートPCやスマートフォンの筐体、カメラボディ、電源アダプター、コネクターケースなどに採用されています。薄肉、微細形状、寸法の再現性を量産で実現できるためです。亜鉛ダイカストは、微細形状やめっき品質が重要な小型コネクターや金物に適しています。
産業機器・機械部品
ポンプハウジング、ギヤケース、バルブボディ、モーターケースなど、冷却フィン、内部流路、取付ボスを含む複雑形状を経済的に量産する用途で広く利用されています。
ダイカストのメリット
高い生産効率
金型と工程条件が確立すれば、小型亜鉛部品では数秒、大型アルミニウム部品でも数分程度のサイクルで生産できます。部品サイズとサイクルタイムによっては、1台で1日に大量生産が可能です。工程の多くが自動化され、作業者は主に機械管理やトリミングなどの二次工程を担当します。
優れた寸法精度
精密加工された鋼製金型内で成形するため、部品形状や金型状態によりますが、多くの寸法で数分の1 mm程度の精度を得られます。さらに厳しい公差が必要な箇所だけを二次CNC加工でき、部品全体を削る必要はありません。
良好な表面品質と再現性
ダイカスト表面は多くの用途で十分に滑らかで、必要な前処理後には塗装、粉体塗装、めっきの良好な下地になります。同じキャビティから成形するため個体差が小さく、金型摩耗が大きくなければ、量産初期から1万個目まで高い一貫性を維持できます。
ダイカストの制約
高額な金型費
最大の制約です。中程度の複雑さを持つ量産金型でも、サイズ、形状、キャビティ数によって15,000米ドルから100,000米ドルを超える場合があります。この費用を生産数量で償却するため、1個当たりの金型負担を適正化できる生産量が必要です。
材料・サイズの制限
経済的にダイカストできる金属は限られます。比較的融点が低く、溶融時の流動性に優れる合金が適しているため、アルミニウム、亜鉛、マグネシウムが中心です。高融点金属は金型への負担が大きく、一般的ではありません。大型部品には大型で高価な機械と金型が必要となり、投資を正当化するために一層多くの生産量が求められます。
少量生産の課題
数十個程度では、金型費が総費用の大部分を占めるため、通常は経済的ではありません。数百~数千個でも、他工法では製造が極めて難しい形状でない限り、別の工程が有利な場合があります。ダイカストの経済性は量産を前提としており、一定数量未満では利点を得にくくなります。
ダイカストと他の製造方法の比較
| 製造方法 | 適した用途 | メリット | 制約 |
|---|---|---|---|
| CNC加工 | 試作、少量生産、設計変更、超高精度部品 | 金型費・最低発注数量が不要、設計変更が容易、高精度 | 数量が増えても1個当たりコストが大きく下がりにくい |
| ダイカスト | 中~大量生産、複雑な金属部品 | 量産時の低単価、短いサイクル、複雑形状の一体成形 | 初期金型費が高く、金型完成後の設計変更が高額 |
| ダイカスト+CNC加工 | 複雑形状と高精度形状を併せ持つ量産部品 | ダイカストの経済性とCNC加工の精度を両立し、総加工時間を短縮 | 二次工程と追加の工程設計が必要 |
CNC加工と鋳造の比較については、こちらの詳しいガイドをご覧ください。
ダイカスト部品の設計ガイドライン
推奨肉厚
薄肉は充填・冷却が速く、サイクル短縮に有利ですが、薄すぎると凝固前に充填できず湯回り不良が発生します。一般的なアルミニウムダイカストの構造壁では2~4 mmが目安ですが、部品と工程によっては局所的にさらに薄くできます。均一な肉厚が望ましく、厚肉から薄肉への急激な変化は冷却速度の差を生み、内部応力や欠陥の原因になります。
抜き勾配
金型開閉方向と平行な面には、製品を引きずりや固着なく取り出すためのわずかなテーパーが必要です。抜き勾配が不足すると、離型時に製品と金型がかじり、表面品質や金型を損傷します。必要角度は面の深さやテクスチャーによって異なるため、設計初期から盛り込むことで高額な金型修正を回避できます。
リブと補強形状
リブを使用すれば、壁全体を厚くして重量を増やすことなく剛性を高められます。ただし、隣接壁に対してリブが厚すぎると冷却が遅れ、付け根にヒケや鋳巣が発生する可能性があります。リブ厚は壁厚に対して適切な比率にします。
ボスと取付形状
ねじや位置決めピン用の円筒状ボスも、リブと同様の設計原則に従います。機能上必要な肉厚を確保しながら、周辺より凝固が遅れる過大な熱容量を避けます。鋳放し穴を最終寸法にするには、ドリル、タップ、リーマなどの二次加工を行うことが一般的です。
鋳巣・引け巣の防止
欠陥が発生しやすい位置を予測した設計が重要です。周辺より冷却が遅く内部収縮が生じやすい、孤立した大きな厚肉部を避け、全体の肉厚を均一にすることで、工程条件だけに頼らず欠陥リスクを低減できます。
二次CNC加工を考慮した設計
二次加工が必要な形状は、設計段階から加工取り代、治具固定に使える明確でアクセスしやすい基準面、工具接近性を確保します。鋳造形状が加工対象への工具アクセスを妨げないようにします。
代表的なダイカスト欠陥と対策
| 欠陥 | 主な原因 | 一般的な対策 |
|---|---|---|
| 鋳巣(ポロシティ) | 高速射出時に巻き込まれた空気、または凝固中に溶湯から放出されたガスが内部空洞を形成します。 | ゲート設計、流れの乱れ、射出速度を最適化し、真空ダイカストで充填前の残留空気を除去します。 |
| 引け巣 | 凝固収縮する部分へ溶湯を補給できず、特に厚肉部に内部空洞が発生します。 | 肉厚を均一にし、孤立した厚肉部を避け、凝固中の給湯経路を改善します。 |
| バリ | 摩耗、型締め力不足、金型ずれにより、パーティング面、スライド、エジェクタピン周辺から余分な金属が漏れます。 | 型締め力を高め、金型部品を保守し、摩耗面を修復して工程条件を最適化します。 |
| 湯境 | 2つの溶湯流が合流前に冷え、完全に融合しません。 | ゲートと流路を改善し、溶湯温度と射出速度を調整して適切な充填状態を維持します。 |
金属鋳造の欠陥については、こちらの詳しいガイドをご覧ください。
ダイカスト後のCNC加工
二次加工が必要な理由
鋳放し状態でも良好な品質を得られますが、すべての形状で十分とは限りません。相手部品と正確に位置合わせする取付穴、鋳造公差以上の平面度が必要なシール面、直接鋳造できないねじ穴などは、離型後に機械加工が必要です。
公差の向上
鋳放し公差は、部品サイズや形状に応じて一般に数十分の1 mm~約0.5 mmです。軸受穴、精密取付パターン、シール面などにはCNC加工を行い、用途に応じて0.01 mm単位の公差まで仕上げます。
一般的なCNC加工
代表的な二次工程は、穴あけ・タップ、基準面やシール面のフライス加工、軸受・シャフト用精密穴のボーリング、相手部品と密着する取付面の加工です。通常は部品全体ではなく、少数の重要形状だけを加工します。
ダイカストのコスト要因
金型
金型費は製品単価に直接表示されなくても、生産数量に配賦されるプロジェクト全体の主要コストです。部品サイズ、複雑さ、キャビティ数、必要な金型寿命によって決まります。
材料
1個当たりの材料費は、主に部品体積と合金の市況価格で決まります。アルミニウム、亜鉛、マグネシウムの価格は変動し、量産では1個当たりが小額でも総コストに占める割合が大きくなります。
生産数量
金型費は金型寿命内の総生産数で配賦されます。少量では1個当たりの金型負担が大きく、量産では無視できる水準まで低下し、材料費と加工費が中心になります。
仕上げ
用途に応じて、トリミング、二次加工、陽極酸化、めっき、粉体塗装、組立などが必要です。外観や耐食性が重要な部品では、仕上げ費が鋳造費を上回ることもあります。
ダイカストよりCNC加工が適する場合
試作
設計を検証する前に金型を製作すると、変更時に高額な金型修正や再製作が必要です。CNC加工なら、金型へ投資する前に実材料の部品で設計を検証できます。
少量生産
総生産数が数十~数百個程度の場合、ダイカストの金型費を回収できないことがほとんどです。CNC加工は1個当たりでは高くても、金型投資が不要なため、プロジェクト総額を大幅に抑えられます。
迅速な設計変更
開発中で設計変更を繰り返す製品はダイカストに不向きです。CNC加工なら、各変更は基本的にプログラム更新で対応でき、金型への影響がありません。
厳しい公差が広範囲に必要な部品
1~2箇所の二次加工ではなく、部品全体に鋳造精度を超える厳しい公差が必要な場合、ダイカスト後にほぼ全寸法を加工するより、ビレットから部品全体を削り出すほうが実用的な場合があります。
ダイカストに関するよくある質問
Q:ダイカストとは何ですか?
溶融金属を再利用可能な鋼製金型へ高圧で射出し、冷却・凝固後に製品を取り出す製造方法です。複雑な金属部品を、高い寸法精度と良好な表面品質で量産できます。
Q:ダイカストにはどのような材料を使用しますか?
主な材料はアルミニウム、亜鉛、マグネシウム合金です。アルミニウムは軽量性、強度、耐食性のバランスに優れ、最も広く利用されています。亜鉛は微細形状と寸法安定性に、マグネシウムは軽量化に優れます。
Q:ダイカスト部品のメリットは何ですか?
量産効率、鋳放し状態での良好な寸法精度、少ない前処理で塗装・めっきに対応できる滑らかな表面、同一キャビティによる高い個体間再現性が挙げられます。
Q:アルミニウムがダイカストに多く使われる理由は何ですか?
軽量で比強度と耐食性に優れ、熱伝導性も良いため、電子機器やモーターの筐体に適しています。鋳造性にも優れ、薄肉部や複雑形状を安定して充填できます。
Q:ダイカストとCNC加工の違いは何ですか?
ダイカストは高額な初期金型投資が必要ですが、量産時の単価が低く、複雑形状を一体成形できます。CNC加工は金型費が不要で、試作、少量生産、開発中の部品に経済的ですが、大量生産ではダイカストより1個当たりコストが高くなる傾向があります。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......