CNC加工のベベルエッジ:定義・種類・指定方法
1 min
- CNC加工におけるベベルエッジとは?
- CNC加工で使用するベベルの種類
- CNCベベル加工の方法と加工能力
- CNCベベル加工によく使用される材料
- ベベル・面取り・フィレット:知っておくべき主な違い
- ベベルエッジを設ける機能上の理由
- ベベル加工を追加する前の設計上の検討事項
- JLCCNCのCNCベベルエッジ加工
- よくある質問
CNC加工で理想的なエッジを設計することは、見た目ほど簡単ではありません。CADモデル上では問題なく見える鋭いコーナーでも、実際には欠けや嵌合不良を引き起こし、取扱い時の安全性を損なう可能性があります。エッジ設計のわずかな見落としが、後工程で高額な再加工につながった事例を、当社は数多く見てきました。
JLCCNCでは、ベベル加工を細心の注意を払って行っています。材料ごとに適切な工具を選び、切削戦略を最適化し、適切な角度を設定します。これにより、設計意図を損なわず、生産を遅らせることなく、滑らかで高精度なエッジを安定して製作しています。
この記事では、CNC加工におけるベベルエッジについて解説します。ベベルの種類、加工方法、一般的な課題、適切な指示方法を実務的な観点から紹介します。
CNC加工におけるベベルエッジとは?
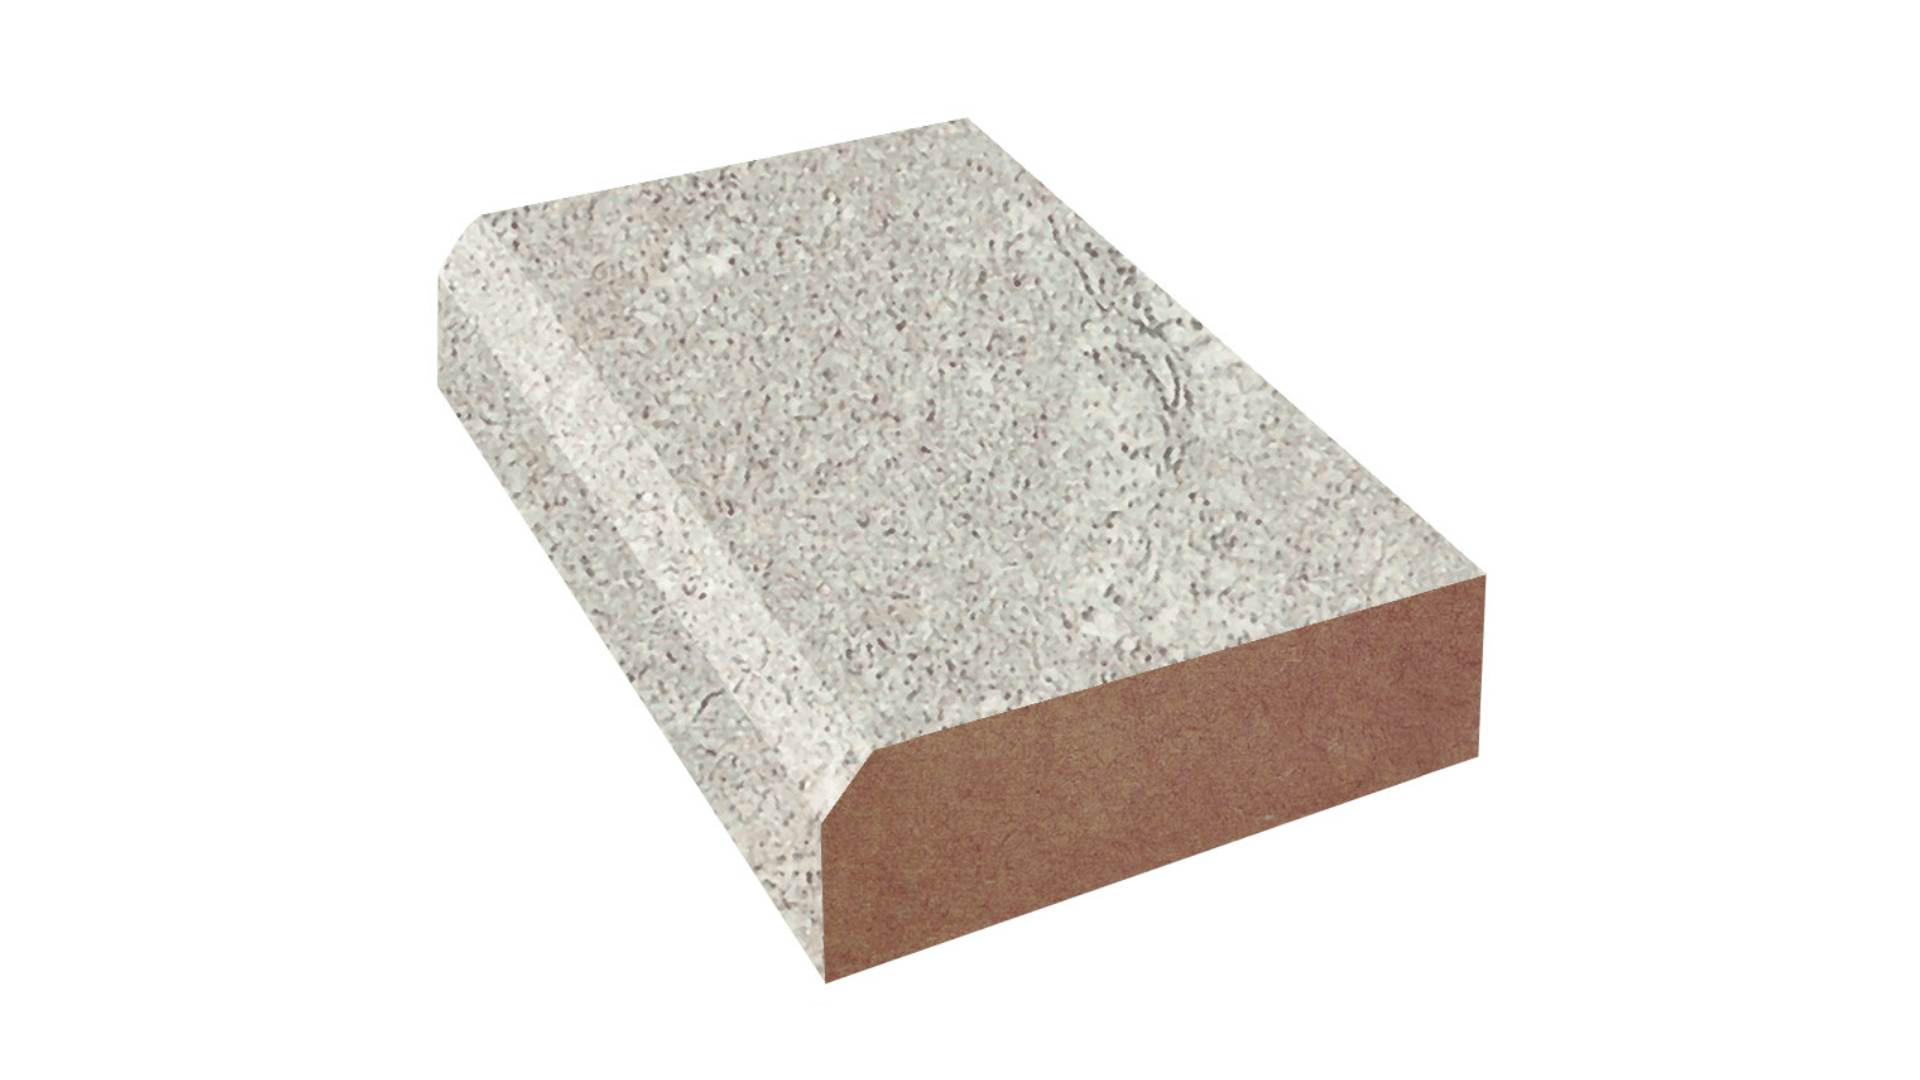
ベベルエッジの拡大写真。[出典: cabinetmakerwarehouse.com]
CNC加工におけるベベルエッジとは、加工部品の鋭い90度の角を削り、傾斜面にしたエッジです。ベベル角度は、部品設計、材料、機能要件に応じて異なり、金属製ブラケット、プラスチック筐体、特注パネルなどに広く使用されます。
ベベルエッジは、CNC加工部品において複数の重要な役割を果たします:
● 組立性の向上:ベベルが部品の組付け時のガイドとなり、厳しい公差のアセンブリで、摩擦、位置ずれ、損傷のリスクを低減します。
● 応力の分散:鋭いコーナーをなくすことで、荷重下で亀裂、疲労、早期故障につながる応力集中を低減します。
● 作業者の安全性:エッジを傾斜面にすることで鋭い角を減らし、取扱い時や取付け時の切り傷、引っ掛かり、損傷のリスクを抑えます。
● 外観と機能を両立する仕上げ:ベベルエッジは、整った高品質な外観を生み出すとともに、締結部品の取付け、表面処理、後続の組立工程に適したエッジを形成します。
JLCCNCでは、部品の材料と用途に応じて、各ベベルエッジを設計します。切削工具、ベベル角度、送り速度を慎重に選定し、欠けや表面欠陥のない、均一でバリのないエッジを実現します。
CNC加工で使用するベベルの種類
CNC加工では、機能や組立ての目的に応じて、いくつかの一般的なベベル形状を使用します。適切なベベル加工によって、滑らかな組立て、応力の低減、取扱い時に危険となる鋭いエッジの除去が可能になります。
CNC部品の一般的なベベル角度
● 角度(15~30度):傾斜が緩やかなベベルです。摺動させたり、相互に嵌め合わせたりする部品に使用します。材料の除去量を抑えながら、部品の組付けを案内します。
● 角度(30~45度):傾斜が比較的急なベベルです。エッジに沿って応力を分散します。特注ブラケット、支持部品、荷重を受ける部品に使用します。
● 特殊角度:部品形状や特定の締結部品に適合させるため、特別なベベル角度が必要になる場合があります。当社では、必要な角度のベベルを加工できるようにCNC工作機械をプログラムします。
片面ベベル・両面ベベル・複合ベベル
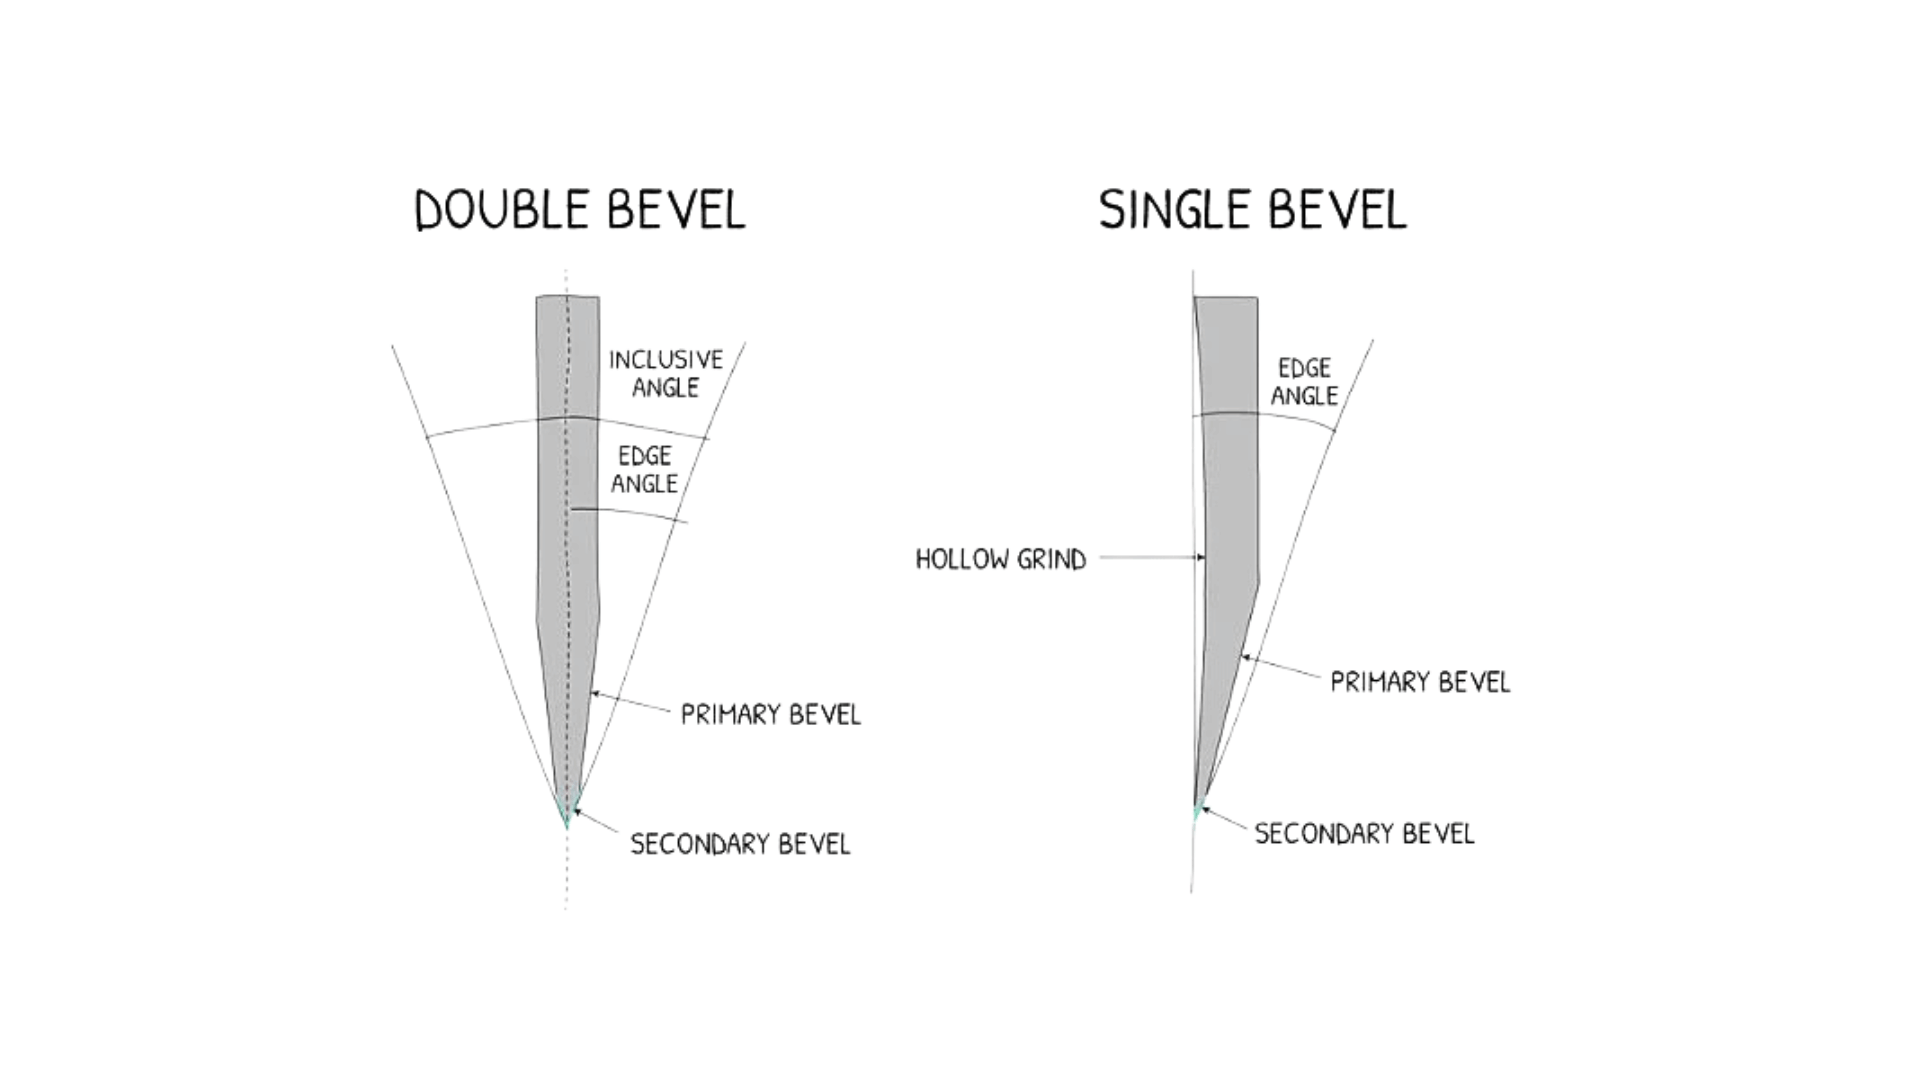
一次ベベル角度と二次ベベル角度を示す、片面ベベルと両面ベベルの模式図。[出典: dreamofjapan.com]
● 片面ベベル:エッジの片側だけに傾斜面を設けます。最も加工しやすく、部品の組付け案内や鋭い角の除去に適しています。通常、ブラケット、パネル、比較的単純な部品に使用します。
● 両面ベベル:エッジの両側に傾斜面を設けます。対称形状の部品に適しており、荷重を均等に分散します。
● 複合ベベル:同じエッジに複数のベベルを組み合わせた形状で、平坦部を含む場合もあります。複雑な接続部を持つ部品や、特定箇所の応力を管理するために設計します。計画と加工の難易度は高くなりますが、高精度用途でよく使用されます。
ベベル形状の比較表
表1:一般的なベベル形状
| ベベルの種類 | 用途 | 複雑さ | 利点 |
|---|---|---|---|
| 片面ベベル | 単純な組立て、鋭いエッジの除去 | 低い | 部品を嵌め合わせやすくし、取扱い時の安全性を向上 |
| 両面ベベル | 対称部品、応力の均等化 | 中程度 | 力のバランスを取り、外観を整える |
| 複合ベベル | 複雑な嵌合や高応力の用途 | 高い | 位置合わせを確保し、荷重を精密に分散 |
CNCベベル加工の方法と加工能力
ベベルエッジは、部品の外観を整えるだけではありません。組立性、安全性、応力分布に直接影響します。CNC工作機械による精密ベベル加工では、綿密な計画、適切な切削工具と送りの選定、工作機械の段取りが重要です。加工方法を理解することで、設計者や技術者は、エッジの欠け、不適切な角度、嵌合不良などの一般的な問題を回避できます。
CNC工作機械によるベベルエッジの加工方法
CNC工作機械では、ベベルの種類、材料、部品の複雑さに応じて、複数の加工方法を使用します:
面取りフライス加工:面取りカッターを使用し、CNC工作機械で部品のエッジを切削する方法です。45度の工具が一般的ですが、設計要件に応じて他の角度も使用します。加工角度、切込み深さ、送り速度は、材料に基づいてプログラミング時に設定します。例えば、アルミニウムは高い送り速度で迅速に加工できますが、ステンレス鋼では、過度な発熱やバリの発生を避けるため、送り速度を低くする必要があります。
多軸フライス加工:複数の面に傾斜形状を持つ部品には、4軸または5軸CNC工作機械 が適しています。これにより、1回の段取りで両面ベベルや複合ベベルを加工できます。多軸フライス加工は、複数のエッジが複雑な角度で交わる航空宇宙用ブラケットや精密ハウジングで、特に有効です。
主軸を傾斜させたエンドミル加工:完全な多軸加工機能を備えていない工作機械でも、主軸を傾けてベベル角度に近づけられる場合があります。主軸を傾斜させたエンドミル加工は、単純な片面ベベルに適用できます。ただし、非常に急な角度や複合角度への対応は困難です。この方法では、部品に対する正確な工具位置と適切なクランプが重要であり、わずかな位置ずれでもエッジ品質に悪影響を与える場合があります。
表面仕上げの管理:ベベルは、幾何形状と表面仕上げの両方で評価されます。平坦面にベベルを設ける加工は比較的容易で、標準的な角度付き切削工具を使用できます。一方、ラジアス工具や多軸フライス加工でフィレットを形成する場合は、滑らかな曲面エッジを得るために追加の加工が必要になります。
CNCベベル加工によく使用される材料
材料の種類によって、ベベル加工時の挙動は異なります。一般的に使用される材料を以下に紹介します。
アルミニウム(6061、7075):アルミニウムは、軽量で加工しやすい材料です。送りを適切に最適化すると、高精度で滑らかなベベルが得られます。ただし、送りが速すぎると、部品にびびりが発生します。逆に、送りが低すぎると、部品表面に加工痕が残ります。
ステンレス鋼(304、316):ステンレス鋼は加工が難しく、切削中に大きく発熱します。そのため、部品のエッジが変形したり、加工硬化が生じたりする場合があります。低めの送り、鋭利な切削工具、剛性の高いクランプシステムの使用を推奨します。
黄銅・銅:黄銅と銅は比較的軟らかく、粘りのある材料です。そのため、鋭利な切削工具を使用し、材料が擦り延ばされて加工面が荒れるのを防ぐために潤滑剤を使用します。
プラスチック(ABS、ナイロン、PMMA):プラスチックは、高い主軸回転速度で加工すると溶融しやすい傾向があります。きれいなエッジを維持するには、送りを適切に管理し、鋭利な切削工具を使用する必要があります。
合金鋼:合金鋼を加工する際は、材料除去量、切削角度、送り速度の管理が重要です。これにより、特に荷重を負担する部品で、バリや不均一なエッジを防ぐことができます。
ベベル・面取り・フィレット:知っておくべき主な違い
前述のとおり、CNC部品のエッジ処理は、単なる外観上の問題ではありません。組立性、強度、安全性、そして最終的なコストに直接影響します。不適切なエッジ処理を選ぶと、部品が嵌まらない、早期に摩耗する、製造費が高くなるといった問題が生じる場合があります。機能部品を効率的かつ経済的に設計するには、ベベル、面取り、フィレットの違いを理解することが不可欠です。
CNC加工におけるベベルと面取りの比較
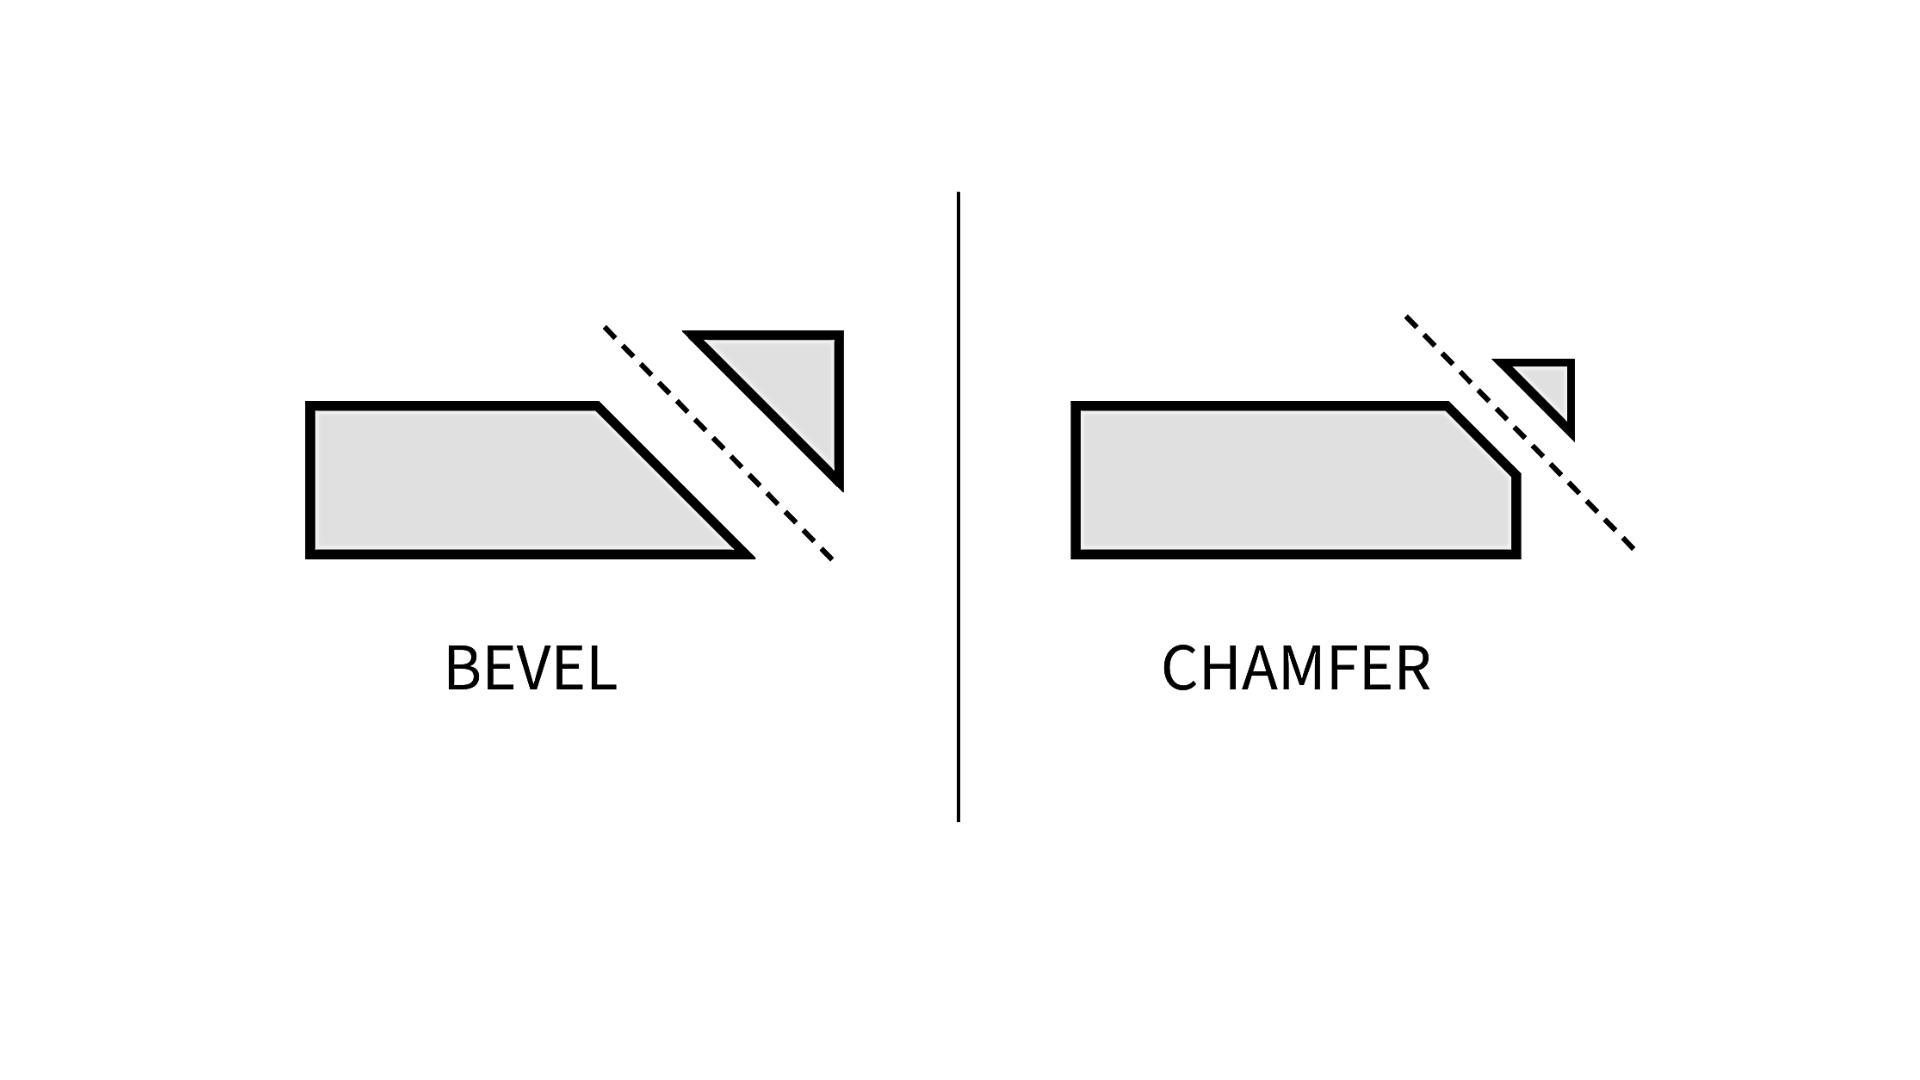
ワークのベベルと面取りの違いを、角度とエッジ形状に着目して示す模式図。[出典: unionfab.com]
ベベルエッジ(傾斜したエッジ)は、コーナーやエッジの全長にわたって設けられます。一般に、部品の組付けを補助する、コーナーの応力集中を低減する、取扱い時に作業者を傷つける可能性のある鋭いエッジを除去するといった目的で使用します。
一方、面取りは、角を直線的かつ平坦に削り取る加工です。鋭いコーナーを除去し、一般にベベルよりも小さく、目立ちにくい形状です。組立て時の位置合わせや、取扱い時のエッジ損傷の低減によく使用されます。
主な違いは、意図する目的と傾斜面の角度にあります。ベベルは緩やかな角度にも急な角度にも設定でき、荷重分布に関わる設計上の機能要件を満たすためによく使用されます。対して、面取りは一般に小さな傾斜面(通常45°)であり、主に嵌合や取扱いやすさを目的として使用されます。
CNC加工におけるベベルとフィレットの比較
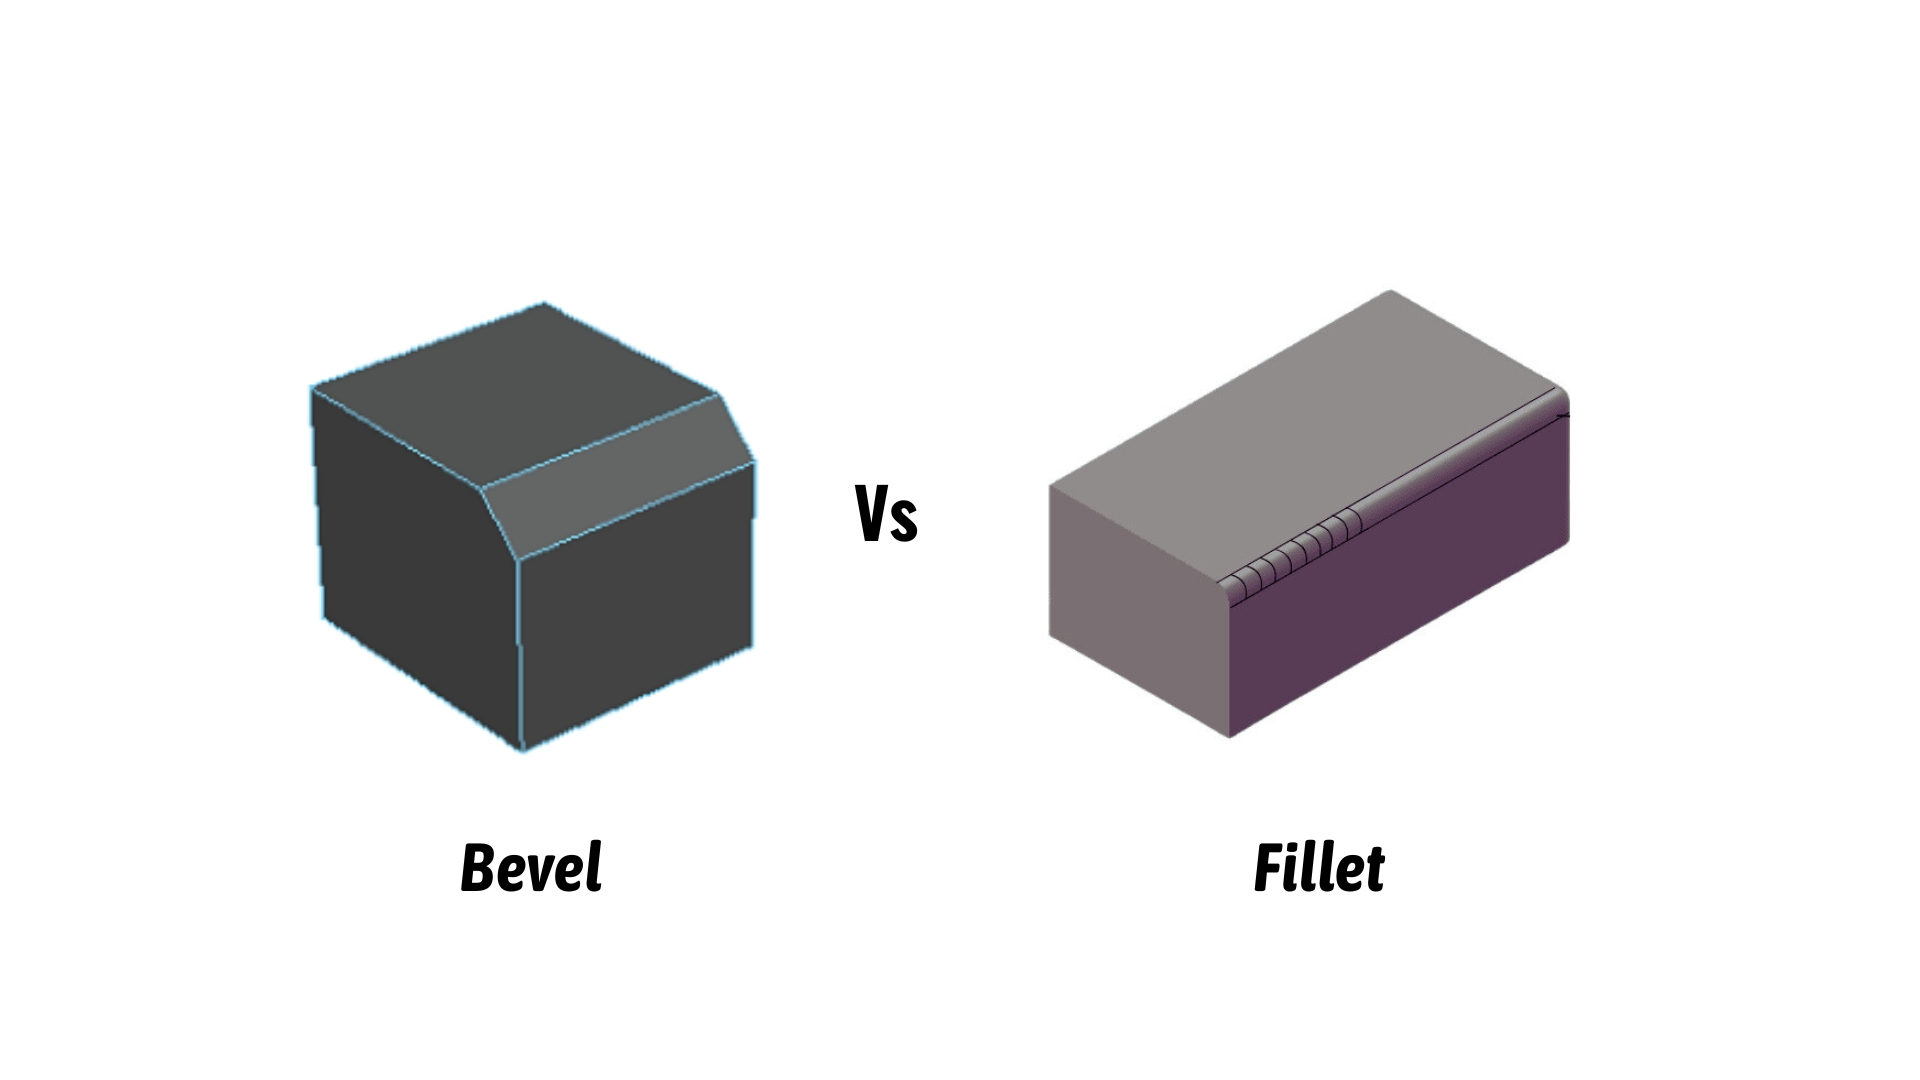
部品のベベルエッジとフィレットを比較した3D図。
フィレットは、部品の鋭いコーナーを丸めた曲面形状です。傾斜面で接続するベベルとは異なり、フィレットは応力をより広い範囲に分散します。そのため、高い応力を受ける部品で、亀裂や疲労の発生リスクを低減します。
平坦面のベベルは比較的容易に加工でき、標準的な角度付き切削工具を使用できます。フィレットでは、滑らかな曲面エッジを形成するため、ラジアス工具や多軸加工が必要になります。
組立てや外観のために角度付きエッジが必要な場合はベベルを使用し、構造強度や応力緩和を重視する場合はフィレットを使用します。
ベベルエッジを選ぶべき場合
ベベルエッジは、CNC部品の機能、組立性、応力への耐性に重要な役割を果たします。適切なベベルを選ぶには、部品の用途、材料特性、他の部品との相互作用を理解する必要があります。
面取り・フィレット・ベベルの簡易比較表
表2:面取り・フィレット・ベベルの比較
| 比較項目 | ベベル | 面取り | フィレット |
|---|---|---|---|
| エッジ形状 | 傾斜したエッジ | 直線的に削ったコーナー | 丸みを持つコーナー |
| 代表的な用途 | 組立て時の嵌合、荷重伝達、外観 | 組立ての容易化、エッジ保護 | 応力緩和、疲労の低減 |
| 加工方法 | 面取りカッター、多軸加工、傾斜ヘッド | 面取りカッター、斜め切削 | ラジアスカッター、ボールエンドミル |
| 加工の複雑さ | 中程度 | 低い | 高い |
| 対応材料 | 金属、プラスチック | 金属、プラスチック | 金属、プラスチック |
| 外観 | シャープで機械的な印象 | 控えめで機能的 | 滑らかで洗練された印象 |
ベベルエッジを設ける機能上の理由
組立て時の位置合わせと嵌合
ベベルエッジを持つ部品は、持たない部品よりも容易に嵌め合わせることができます。公差が非常に厳しいアセンブリでは、わずかなベベルがかじりや位置ずれを防ぎ、生産時の作業時間を短縮します。
例えば、フレームに挿入する金属製ブラケットでは、接触するエッジに45度のベベルを設けることで、無理な力を加えたり損傷させたりすることなく、フレームへ挿入しやすくなります。
応力の分散
鋭いコーナーは応力が集中する弱点となり、亀裂や疲労が発生しやすくなります。適切に設計されたベベルは、荷重をより広い範囲に分散し、耐久性を向上させます。自動車のマウントや産業用ブラケットなど、繰返し荷重を受ける部品では、応力を管理するためにベベルを設けることで、性能と寿命を向上させられます。
表面接触と接合
ベベル加工は、締結、溶接、摺動によって接触する二つの部品を、接触箇所で適切に収めるのに役立ちます。また、ねじが接触する平坦な領域を形成し、周囲の材料に対して面一に収まるようにします。ベベルを設けることで、機械的な性能の一貫性が得られ、長期的な摩耗の可能性を低減できます。
安全性と取扱いやすさ
機械加工部品には、鋭いエッジが残ることがあります。これらは、作業者や周辺設備を傷つける可能性があります。滑らかなベベルを設けることで、製品の機能を維持しながら、こうした危険を大幅に低減できます。特に、薄板金属製品や、頻繁に組立て・分解を行う部品に有効です。
ベベル加工を追加する前の設計上の検討事項
材料と加工上の制約
ベベルの加工方法は、対象材料によって決まります。一般に、チタンやステンレス鋼などの硬い材料では、ワークの欠けを防ぐため、低い送り速度と適切な工具形状が必要です。プラスチックや軟らかい金属は、硬い金属より速く加工できますが、厳密な公差管理は引き続き必要です。
ベベルの角度と長さ
ベベルの角度と長さは、必要な機能に合わせて設計する必要があります。角度が大きすぎると、組立てが難しくなる場合があります。一方、角度が小さすぎると、部品内部の応力集中を十分に緩和できない場合があります。JLCCNCでは、技術者がCAD(コンピューター支援設計)モデリングとシミュレーションを使用し、部品ごとの設計意図に合う最適なベベル角度を検討します。
多軸加工の必要性
複合角度で構成されるベベルでは、必要な幾何形状を実現するため、4軸または5軸CNC加工が必要になる場合があります。部品形状と公差要件に基づいて工具経路を設定し、±0.05 mm以内の高い精度を確保します。
表面仕上げの検討
ベベルエッジの幾何形状に加えて、表面仕上げ品質も部品性能に影響します。例えば、研磨やアルマイト処理を施したベベルエッジは、摩擦や腐食を大幅に低減し、外観を向上させることができます。機能部品では、当社の専門技術者が、要求される表面仕上げ品質と加工効率を両立させ、強度と実用性を備えた部品を製作します。
JLCCNCのCNCベベルエッジ加工
JLCCNCでは、お客様の機能要件と設計要件を満たすため、ベベルエッジを丁寧に加工します。ベベルは、部品の位置合わせを改善し、応力を分散し、鋭い角を除去して、滑らかな組立てを実現します。すべてのエッジについて、精度、仕上がり、一貫性を慎重に管理します。
設計検証と工具経路の計画
CADファイルを確認し、ベベルの角度、長さ、位置を検証します。工具経路をシミュレーションし、びびり、工具痕、寸法のずれを防ぎます。複数角度や複合形状のベベルは、4軸・5軸CNC工作機械で加工し、ISO 2768の品質基準に対応します。
材料に応じた加工
材料に合わせて工具と加工速度を最適化し、ベベルを切削します。アルミニウム6061・7075、ステンレス鋼304、銅、黄銅、ABS・POM・ナイロンなどのエンジニアリングプラスチックには、超硬工具やダイヤモンドコーティング工具を使用します。送り速度を管理し、欠け、変形、バリを防ぎます。
表面仕上げと精度
エッジを滑らかで均一に仕上げ、ビーズブラスト、アルマイト処理、導電性アルマイト処理などにも対応します。三次元測定機(CMM)と精密測定器で重要寸法を検証し、金属で±0.05 mm、プラスチックで±0.1 mmの公差を実現します。
当社の強み
● 追加の隠れた費用がない、明確な価格設定
● 安全性と機能性能を確保する、バリのない加工面
● 応力分散と接合面に合わせて最適化したベベル角度
● ISO 9001:2015認証に基づく品質管理と社内検査
● 試作から量産までの短納期対応
プロジェクトのご相談や、即時の無料オンライン見積もりをご希望の方は、ぜひお問い合わせください!
よくある質問
CNC加工では、ベベルと面取りは同じものですか?
いいえ。ベベルは、構造上または機能上の目的を持つ、比較的大きな傾斜エッジです。一方、面取りは通常、鋭いエッジの除去や組立ての補助を目的とした、小さな45°の加工面です。
CNC加工の標準的なベベル角度は何度ですか?
単一の標準角度はありません。一般的なベベル角度は15°~45°で、部品の機能、材料、組立要件によって異なります。
加工が難しいベベル角度を指定すると、どうなりますか?
非常に急な角度や緩やかな角度は、特にステンレス鋼などの硬い金属では加工が難しくなります。非標準角度では、特殊工具や多軸加工が必要になることが多く、コストと加工時間が増加します。そのため、設計を確定する前に加工担当者へ確認することを推奨します。
ベベルエッジは、CADファイルにモデル化すべきですか?それとも注記だけでよいですか?
嵌合、組立て、応力に影響するベベルは、CADでモデル化することを推奨します。外観を目的とした軽微なエッジ処理であれば、通常、「すべての鋭いエッジを除去」のような注記で十分です。CADでモデル化すると、加工側の推測を減らせます。
ベベルによって部品が弱くなることはありますか?
はい。荷重を負担する部分の近くで材料を除去すると、部品が弱くなる可能性があります。そのため、高応力部では、力を分散させるために、代わりにフィレットを使用する必要があります。
ベベルエッジが正しく加工されないのは、なぜですか?
角度不良は通常、工具の段取り、CAD/CAMでの方向設定、不適切な送り速度の選択に起因します。わずかな段取りのミスでも、ベベルにばらつきが生じる場合があります。
アクリルやABSなどのプラスチックでも、金属のようにきれいなベベルを加工できますか?
プラスチックは、加工速度が速すぎたり、工具が不適切だったりすると、欠けや溶融が発生する場合があります。低めの送り、鋭利な工具、必要に応じた軽い手仕上げによって、通常、きれいなエッジが得られます。
ベベルエッジは、検査を複雑にしますか?
はい、多少複雑になります。ベベルは角度と幅の測定が必要であり、三次元測定機や角度計を使用することがよくあります。図面に明確な公差を記載することで、誤りを防ぎやすくなります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......