CNC輪郭フライス加工とは?加工工程・加工方法・用途
1 min
- CNC加工における輪郭フライス加工とは
- 輪郭フライス加工による部品形状の形成
- 輪郭フライス加工の管理が難しい理由:精度と安定性
- 輪郭フライス加工の方法と切削条件
- 輪郭フライス加工を使用すべき場合
- 輪郭フライス加工とほかのフライス加工の比較
- 輪郭フライス加工を改善する設計指針(DFM)
- 輪郭フライス加工のコストが高くなる場合
- 輪郭フライス加工を使用すべきでない場合
- 輪郭フライス加工の代表的な用途
- CNC輪郭フライス加工の重要ポイント
- 輪郭フライス加工に関するよくある質問
輪郭フライス加工は、プログラムされた輪郭に沿って切削し、部品の外周または内周の形状を形成するCNC加工です。2Dまたは2.5D加工において、輪郭の形成、エッジ精度の向上、部品形状の仕上げに広く使用されます。
実際の輪郭フライス加工では、工具のたわみ、切削力、ワークの安定性を厳密に管理する必要があります。工具経路や段取りのわずかなずれでも、特に薄肉壁や長い輪郭経路では、寸法精度と表面品質に影響します。技術者は、安定した加工結果を維持するため、剛性、工具選定、切削方法を重視します。
本記事では、輪郭フライス加工の仕組み、精度管理が難しくなる理由、実際の生産現場で加工安定性を高める方法を解説します。
CNC加工における輪郭フライス加工とは
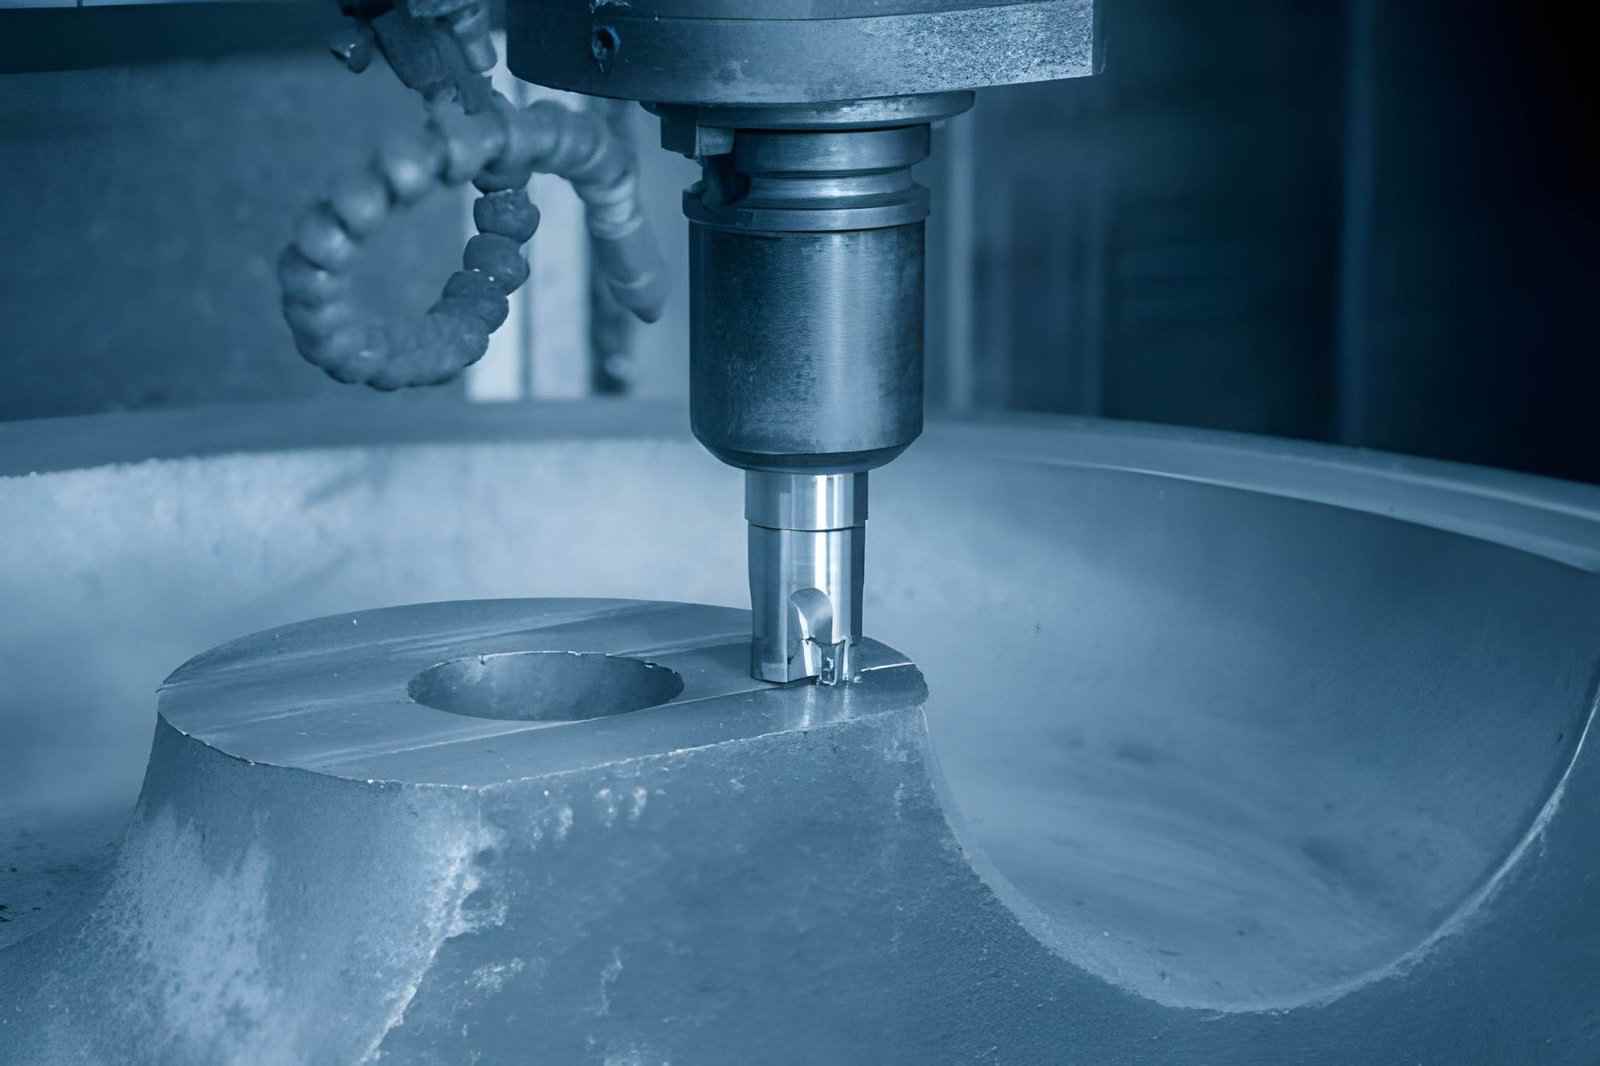
CNC工具がワーク上面で輪郭フライス加工を行っている様子。(iStock)
輪郭フライス加工は、工具が所定の輪郭に沿って移動し、部品の縁の形状を形成または仕上げるCNC加工です。
- 工具は、プログラムされた輪郭経路に沿ってX・Y方向へ移動します。
- 工具がワークの側面に沿って材料を除去します。
- 一般的な3軸構成では、切削中も主軸は垂直方向を維持します。
- 部品の外周と内周の形状を定めます。
- プレート、ブラケット、ハウジング、フレーム、カバーなどの加工に使用されます。
輪郭フライス加工による部品形状の形成
輪郭フライス加工は、工具を所定の輪郭に沿って移動させ、ワークの縁から材料を除去することで部品形状を形成します。ポケット全体の材料を除去するのではなく、工具経路を制御して輪郭を作ることに重点を置きます。
大量の材料除去ではなく、輪郭に沿った工具移動
輪郭フライス加工では、大量の材料を除去するのではなく、部品の外周または内周に沿って加工し、形状を形成します。
- 工具は、プログラムされた輪郭経路に沿ってX・Y方向へ移動します。
- 材料除去は部品の境界部に集中し、形状が段階的に形成されます。
- 領域全体の材料除去ではなく、形状の形成を目的とします。
- 工具経路の精度が、最終的な形状品質を直接左右します。
外周に沿った径方向の切削接触
工具は側面から材料に切り込み、部品の縁の輪郭を形成します。
- 工具の外周切れ刃がワークに接触します。
- 切込み量を制御し、切削負荷を管理します。
- 安定した側面切削動作によって外周を形成します。
- 工具のたわみは、エッジ精度に直接影響します。
連続する加工パスによる形状形成
最終形状は、1回の切削ではなく、管理された複数のパスによって形成します。
- 粗加工で余分な材料を除去し、最終形状に近づけます。
- 中仕上げでエッジ精度と安定性を高めます。
- 仕上げパスで最終寸法と表面品質を決めます。
- 各パスで取り代を徐々に減らし、応力とたわみを管理します。
輪郭フライス加工の管理が難しい理由:精度と安定性
輪郭フライス加工では、輪郭に沿って切削力が作用し続け、その力が形状、進行方向、切削接触長さによって変化するため、管理が難しくなります。その結果、工具剛性、機械の応答、部品剛性のわずかな変化に敏感な加工となります。
連続的な輪郭切削による工具のたわみ
工具には側面切削力が継続的に作用し、弾性変形と寸法偏差が生じます。
- 径方向の切削力によって、工具がプログラムされた輪郭から押し離されます。
- 工具の突出し量が長いほどたわみが増え、特に工具径の3倍を超える場合に顕著になります。
- 切込み深さが増すと側方負荷が大きくなり、垂直壁にテーパが生じます。
方向転換時の機械の動的挙動
輪郭の接続部では、機械の応答限界と補間動作によって精度が低下します。
- 急なコーナーや小さなR部では、軸の反転によってサーボの追従遅れが生じます。
- 高送りでは、方向転換時の輪郭追従精度が低下します。
- 複雑な曲線形状では、円弧補間誤差が現れます。
負荷変動と形状に起因する不安定化
切削負荷は形状に応じて連続的に変化し、同じ加工工程内でも安定性に影響します。
- 薄肉壁は構造剛性が低いため、振動が増加します。
- 鋭いコーナーでは、工具の切削接触時に負荷が急増します。
- 取り代の状態が一定でないと、各パスの切削力が不均一になります。
輪郭フライス加工の方法と切削条件
輪郭フライス加工の性能は、切削方向、切削接触量、深さ、工具経路の管理方法によって決まります。これらの設定のわずかな変化が、たわみ、表面仕上げ、寸法精度に直接影響します。
ダウンカットとアップカットの比較
切削方向によって、工具とワークに作用する力の向きが変わります。
- ダウンカットは、工具を材料へ引き込む作用によって、工具のたわみを低減できる場合があります。ただし、その効果は機械のバックラッシ、剛性、材料によって異なります。
- 摩擦が小さく、切りくず負荷が安定するため、表面仕上げが向上します。
- アップカットは、断続的な接触や硬い表面を伴う粗加工で、安定性を高めます。
ダウンカットとアップカットの詳しい比較では、各方法による力の方向と切りくず生成の違いを解説しています。
比較表
| 比較項目 | ダウンカット | アップカット |
|---|---|---|
| 切削力の方向 | 送り方向と同じで、切削開始部の摩擦が小さい | 送り方向と逆で、切削開始部のこすれが大きい |
| 工具のたわみ | 小さく、通常、径方向荷重が10 - 30%低減 | 刃先への押付け作用により大きくなる |
| 表面粗さ(Ra) | 仕上げパスで約0.8 - 3.2 µm | 段取りに応じて約1.6 - 6.3 µm |
| 切りくず厚さの変化 | 厚い状態から薄くなり、切削が安定 | 薄い状態から厚くなり、こすれが増加 |
| 工具摩耗の進行 | 安定したCNCの段取りでは小さい | 摩耗性の高い材料や断続切削で大きい |
| 適した用途 | 仕上げ、輪郭精度の確保、薄肉壁 | 粗加工、スケール除去、不安定な素材 |
径方向切込みとピックフィード量の管理
ピックフィード量は、各パスで工具が材料にどの程度切り込むかを決めます。
- ピックフィード量を小さくすると、エッジ精度が向上し、切削力が低減します。
- ピックフィード量を大きくすると材料除去率は高まりますが、工具のたわみリスクが増加します。
- 仕上げ時の一般的なピックフィード量は、工具径の5~15%です。
切込み深さと加工パスの計画
安定性を維持するため、段階的な切削によって材料除去を管理します。
- 粗加工では切込みを深くし、大部分の材料を効率よく除去します。
- 仕上げでは浅く切り込み、寸法精度と表面品質を確保します。
- 0.2~0.5 mmの取り代を残すことで、最終輪郭の一貫性が向上します。
工具選定と工具経路の最適化
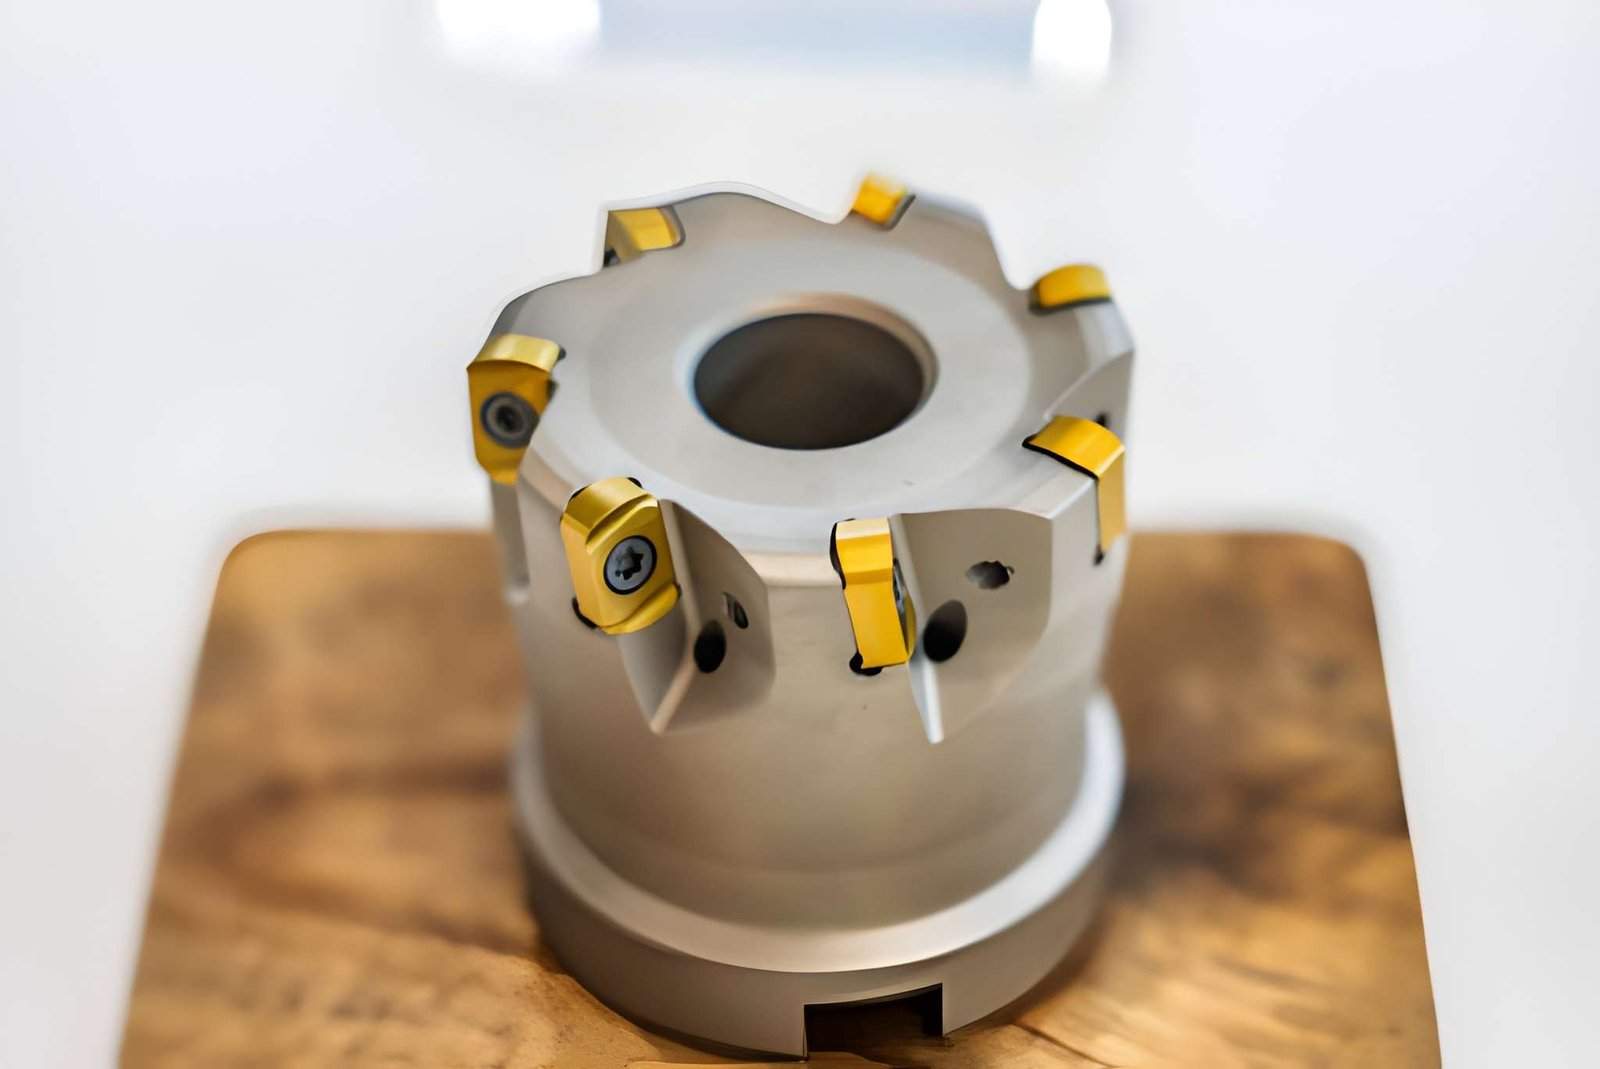
CNC加工で使用する輪郭フライス工具。超硬切れ刃とインサートを備えています。(iStock)
工具と経路の設計は、振動とエッジ品質に直接影響します。
- 鋭利な切削工具は、バリの発生と切削力の変動を低減します。
- 工具の突出し量を短くすると、剛性が高まり、たわみが減少します。
- 工具経路を滑らかにつなぐことで、方向転換時の振動を抑えられます。
- 最適化したCAM経路は、曲線や複雑な輪郭で加工の一貫性を高めます。
輪郭フライス加工を使用すべき場合
輪郭フライス加工は、大量の材料除去よりも、正確な輪郭形成が部品形状や機能要件を左右する場合に、最も効果を発揮します。
輪郭フライス加工は縁の形状形成に適しており、ポケット加工は内部の材料除去、正面フライス加工は平面の形成に適しています。
輪郭フライス加工とほかのフライス加工の比較
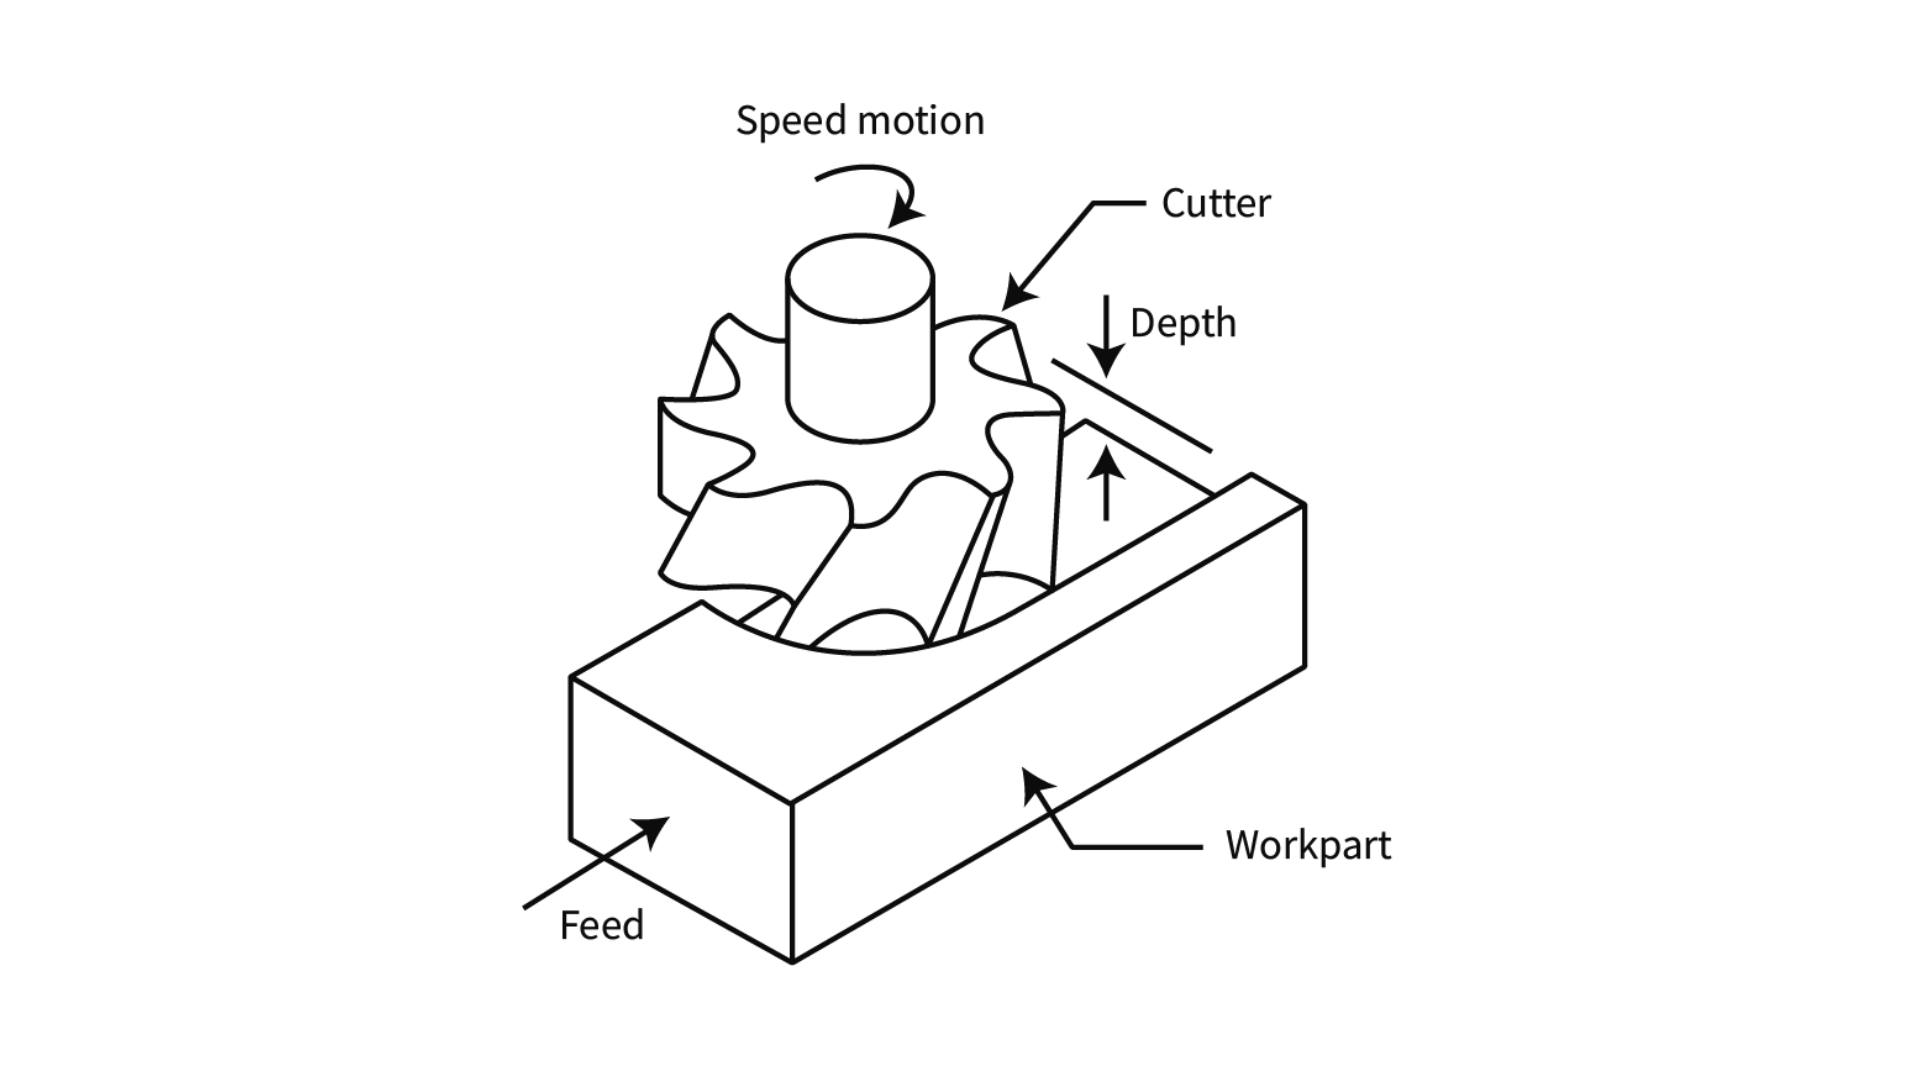
CNC加工における正面フライス加工の模式図。(出典:spee3d.com)
輪郭フライス加工、ポケット加工、正面フライス加工は、いずれも回転工具で材料を除去しますが、対象とする部品形状が異なります。各加工には、それぞれ異なる切削挙動、負荷分布、精度管理の要件があります。
| 比較項目 | 輪郭フライス加工 | ポケット加工 | 正面フライス加工 |
|---|---|---|---|
| 主な目的 | 部品の縁の形状形成 | 内部キャビティの材料除去 | 平面の仕上げ |
| 切削領域 | 外周または内周に沿った領域 | 囲まれた内部領域 | 広い平面領域 |
| 工具の切削接触 | 側面切削、部分的な接触 | 複数方向で全面的に切削 | 工具の正面側による広い接触 |
| 材料除去率 | 中程度 | 高い | 非常に高い |
| 精度管理 | たわみと振動の影響を受けやすい | 粗加工後は安定 | 高剛性の段取りで高い安定性 |
| 一般的な公差範囲 | ±0.02~±0.10 mm | ±0.05~±0.20 mm | ±0.02~±0.05 mm |
| 代表的な用途 | ブラケット、ハウジング、フレーム | ポケット、キャビティ、金型 | プレートの面加工、素材の平面出し |
輪郭フライス加工を改善する設計指針(DFM)
設計上の選択は、輪郭フライス加工の工具安定性、たわみ、表面品質を直接左右します。不適切な形状は切削負荷の変動を増やして振動につながり、安定した設計は加工結果を予測可能に保ちます。
鋭い内側コーナーと小さすぎるRを避ける
鋭いコーナーでは工具が急に方向転換するため、負荷の急増と工具のたわみが発生しやすくなります。
- 内側コーナー半径は、少なくとも工具径の0.5倍とします。例えば、直径10 mmのエンドミルでは5 mmです。
- Rを大きくすると、方向転換時のサーボ負荷が低減し、輪郭が滑らかになります。
- Rがゼロのコーナーは、停止痕を生じさせ、工具進入部の摩耗を増加させます。
- 標準工具サイズに合わせることで、補間誤差と工具応力を低減できます。
肉厚を一定に保ち、安定性を確保する
肉厚が不均一だと剛性が変化し、輪郭加工中の切削安定性に直接影響します。
- 断面間の剛性の偏りを避けるため、肉厚の変動を20~30%以内に抑えます。
- アルミニウムの2 mm未満の薄肉壁は、側方負荷によってびびりが生じやすくなります。
- 厚肉から薄肉への急激な変化は、局所的にたわみやすい領域を作ります。
- 剛性を均一にすると、仕上げパスでの寸法の繰返し精度が向上します。
重要な縁に仕上げ代を設ける
材料除去量を管理することで、精度を高め、最終切削時の負荷を低減できます。
- 仕上げ加工用に、片側0.2~0.5 mmの取り代を残します。
- 最終輪郭パスの前に、粗加工で大部分の材料を除去します。
- 仕上げパスは切込み量が小さいため、工具のたわみを抑えられます。
- 取り代を一定に保つことで、バッチ間の寸法管理が改善します。
支持のない長い縁を減らす
支持のない長い縁は剛性を低下させ、側面切削力による振動を増加させます。
- 縁の長さが壁の高さの3 - 5倍を超えると、鋼やアルミニウムでたわみリスクが高まります。
- リブや支持壁を追加し、加工中の局所剛性を高めます。
- 長い輪郭を区分し、工具が連続して切削する区間を短くします。
輪郭フライス加工のコストが高くなる場合
形状によって低速切削、追加パス、頻繁な安定性管理が必要になると、輪郭フライス加工のコストが上昇します。主な要因は、材料除去率の低下と、形状ごとの主軸稼働時間の増加です。
長い輪郭によるサイクルタイムの増加
長い工具経路では、輪郭全体に沿って工具が切削し続けるため、加工時間が増加します。
- 300 - 500 mmの輪郭加工は、同じ領域のポケット加工より2 - 4倍長くかかる場合があります。
- 薄肉部では、送り速度を約1500 mm/minから約600~900 mm/minへ下げる必要があります。
- 各コーナーの方向転換で、減速と再加速の時間が加わります。
- 長い連続経路は工具摩耗を増加させ、早期の工具交換が必要になります。
厳しい公差に伴う仕上げパスの追加
厳しい寸法限界を満たすには、加工段階と検査を追加する必要があります。
- 精度管理のため、仕上げ代を通常、片側0.5 mmから0.2 mmへ減らします。
- 中仕上げと最終仕上げの2パスにすると、サイクルタイムが20~40%増加します。
- 厳密に管理された段取りで±0.01~0.02 mmの公差を加工する場合、送り速度を300~800 mm/minへ下げることがよくあります。
- 精密加工では、工程内測定によって、段取りごとに5~15分が追加されます。
薄肉壁によって切削条件を抑える必要がある場合
剛性の低い部品では、たわみと不良品の発生を防ぐため、切削負荷を低減する必要があります。
- アルミニウムの2~3 mm未満の薄肉壁では、切込み深さを0.5 mm未満に抑える必要があります。
- 振動を管理するため、ピックフィード量を通常、工具径の10~20%に抑えます。
- 1回の効率的な粗加工の代わりに、軽い切削を複数回行います。
輪郭フライス加工を使用すべきでない場合
形状、剛性、工具アクセスによって安定した側面切削が制限される場合、輪郭フライス加工は適していません。このような場合は、ほかの加工方法の方が、精度、サイクルタイム、表面品質を適切に管理できます。
ポケット加工やほかの加工方法に適した形状
部品によっては、縁に沿った切削ではなく、大量の材料除去が必要です。
- 大きな内部キャビティは、輪郭パスよりもポケット加工の方が速く加工できます。
- 深く幅広い溝では、輪郭フライス加工の工具接触長さが増え、不安定になります。
- 3D面には、縁をたどる加工ではなく、3D輪郭加工や曲面加工が必要です。
- 材料除去量が多い場合、輪郭加工だけで対応するとサイクルタイムが増加します。
高い剛性と最小限のたわみが求められる部品
薄い部品やたわみやすい部品は、側面切削中の工具の押付け力によって精度が低下します。
- 2 - 3 mm未満の薄肉壁は、径方向の切削負荷によってたわみます。
- 高さのある垂直壁は、工具のたわみとテーパのリスクを高めます。
- 剛性の低い部品には、縁の輪郭加工ではなく、正面側の加工や支持を確保した加工が必要です。
- 高精度面には、側方負荷ではなく、安定した全面接触による加工が必要です。
工具アクセスや安定性が制限される場合
形状や段取り条件の制約は、輪郭フライス加工の効果を低下させます。
- 深い内部形状は、縁に沿った工具経路への直接アクセスを妨げます。
- 複雑な治具は、工具のクリアランスを減らし、衝突リスクを高めます。
- クランプが不安定だと、連続した輪郭切削中の振動が増加します。
輪郭フライス加工の代表的な用途
輪郭フライス加工は、正確な外周または内周の形状が主な要件となる部品に使用されます。輪郭が、部品の機能、はめあい、組立時の位置合わせを決める場合に適用します。
構造部品の外周輪郭
構造部品では、組立時の適合と位置合わせのため、正確な外形が必要になることがよくあります。
- 機械フレームや荷重を支える部品には、精度を管理した外周形状が必要です。
- 外周輪郭によって、相手部品との位置精度を維持します。
- 大型の平板構造では、粗加工で材料を除去した後に輪郭フライス加工を行います。
- 均一な縁形状は、組立時の位置合わせと安定性を支えます。
プレート・ブラケット・筐体
平板部品や中程度の厚さの部品では、輪郭フライス加工で最終形状を形成します。
- ブラケットには、取付け時の位置合わせのため、正確な縁の輪郭が必要です。
- プレートは、正面フライス加工と穴あけの後、最終寸法に加工します。
- 筐体では、組立時の適合を確保するため、明確な外周形状が必要です。
- 輪郭フライス加工は、バッチ生産で部品外形の一貫性を確保します。
明確なエッジ形状が必要な部品
機能や外観の要件から、明確で正確なエッジが必要な部品があります。
- ガスケット座面には、滑らかで精度を管理した縁が必要です。
- カバーやハウジングには、シール性を確保するための精密な輪郭形状が必要です。
- 外観部品には、加工後の均一なエッジ品質が求められます。
- 最終輪郭パスでバリを除去し、部品の輪郭を明確に仕上げます。
CNC輪郭フライス加工の重要ポイント
輪郭フライス加工は、正確な縁形状と、管理された輪郭切削が部品の機能を左右する場合に有効です。良好な寸法管理が可能ですが、その安定性は、工具剛性、段取り設計、側面切削時の材料挙動に大きく左右されます。
- 輪郭フライス加工は、大量の材料除去ではなく、明確な外周または内周輪郭を持つ部品に最適です。
- 精度は、特に長い縁や薄肉壁での工具のたわみの管理によって決まります。
- 輪郭が長い、公差が厳しい、仕上げパスが必要といった場合、サイクルタイムが増加します。
- 薄肉壁、鋭いコーナー、支持のない長い縁を避けることで、工程の安定性が向上します。
- 大量の取り代除去が必要な形状や、工具アクセスが制限される形状では非効率になります。
JLCCNCは、最適化された工具経路、高剛性の治具、厳密な公差管理を備えたCNCフライス加工サービスを提供しています。
価格は1ドルから、納期は最短3日で、試作から量産まで、高精度な輪郭部品の製造を支援します。
CADファイルをアップロードして、即時見積もりをご利用ください。
輪郭フライス加工に関するよくある質問
Q: 輪郭フライス加工とは何ですか?どのように加工しますか?
輪郭フライス加工は、工具をプログラムされた輪郭に沿って移動させ、部品の縁形状を形成または仕上げるCNC加工です。大量の材料除去ではなく、主に外周や内周の加工に適用されます。
Q: プロファイル加工とコンタリングの違いは何ですか?
プロファイル加工は、部品の縁に沿って切削し、最終形状を形成することを重視します。コンタリングは、複数の面、深さの変化、多軸動作を含む、より複雑な工具経路をたどる加工です。プロファイル加工は主に2Dを対象とし、コンタリングは3D加工にも対応します。
Q: 輪郭フライス加工の精度管理が難しいのはなぜですか?
工具が縁に沿って連続的に切削するため、たわみと振動が増加し、精度管理が難しくなります。方向転換も機械の応答に影響し、薄肉壁は切削力による変位を増幅するため、寸法のばらつきにつながります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......