製造現場におけるCNC加工の段取り:ワーク保持・工具補正・加工精度
1 min
- CNC加工の段取りとは
- CNC工作機械の段取り手順
- 段取りがCNC加工精度に与える影響
- 加工方法に応じた段取りの考え方
- CNC加工の段取りで起こりやすい問題
- 量産開始前の段取り確認
- CNC加工の段取りチェックリスト
- 生産現場でCNC加工の段取り時間を短縮する方法
- 工作機械の性能が段取りの安定性に与える影響
- CNC加工の段取りにおける衝突防止
- CNC加工の段取りで重要なこと
- CNC加工の段取りに関するよくある質問
CNC加工の段取りで押さえるべきポイント
- CNC加工の段取りでは、加工開始前に工作機械、工具位置、ワークの保持状態、ワーク座標系の関係を正しく設定します。
- 段取りの不備は、寸法の変動、びびり、不安定な切削、予期しない検査不合格となって現れることがあります。
- プログラム上の各動作は設定された基準値に依存するため、工具補正値と加工基準の位置合わせが加工精度に直接影響します。
- 量産開始前には、空運転と初品検査によって、すきま不足、補正値の誤り、危険な動作などを確認します。
- 多軸加工では、工具姿勢やホルダの位置関係が加工中に変化するため、より慎重な段取り確認が必要です。
- 位置決め再現性の高い治具や機上計測システムは、特に繰り返し生産において、ロット間の段取りばらつきの低減に役立ちます。
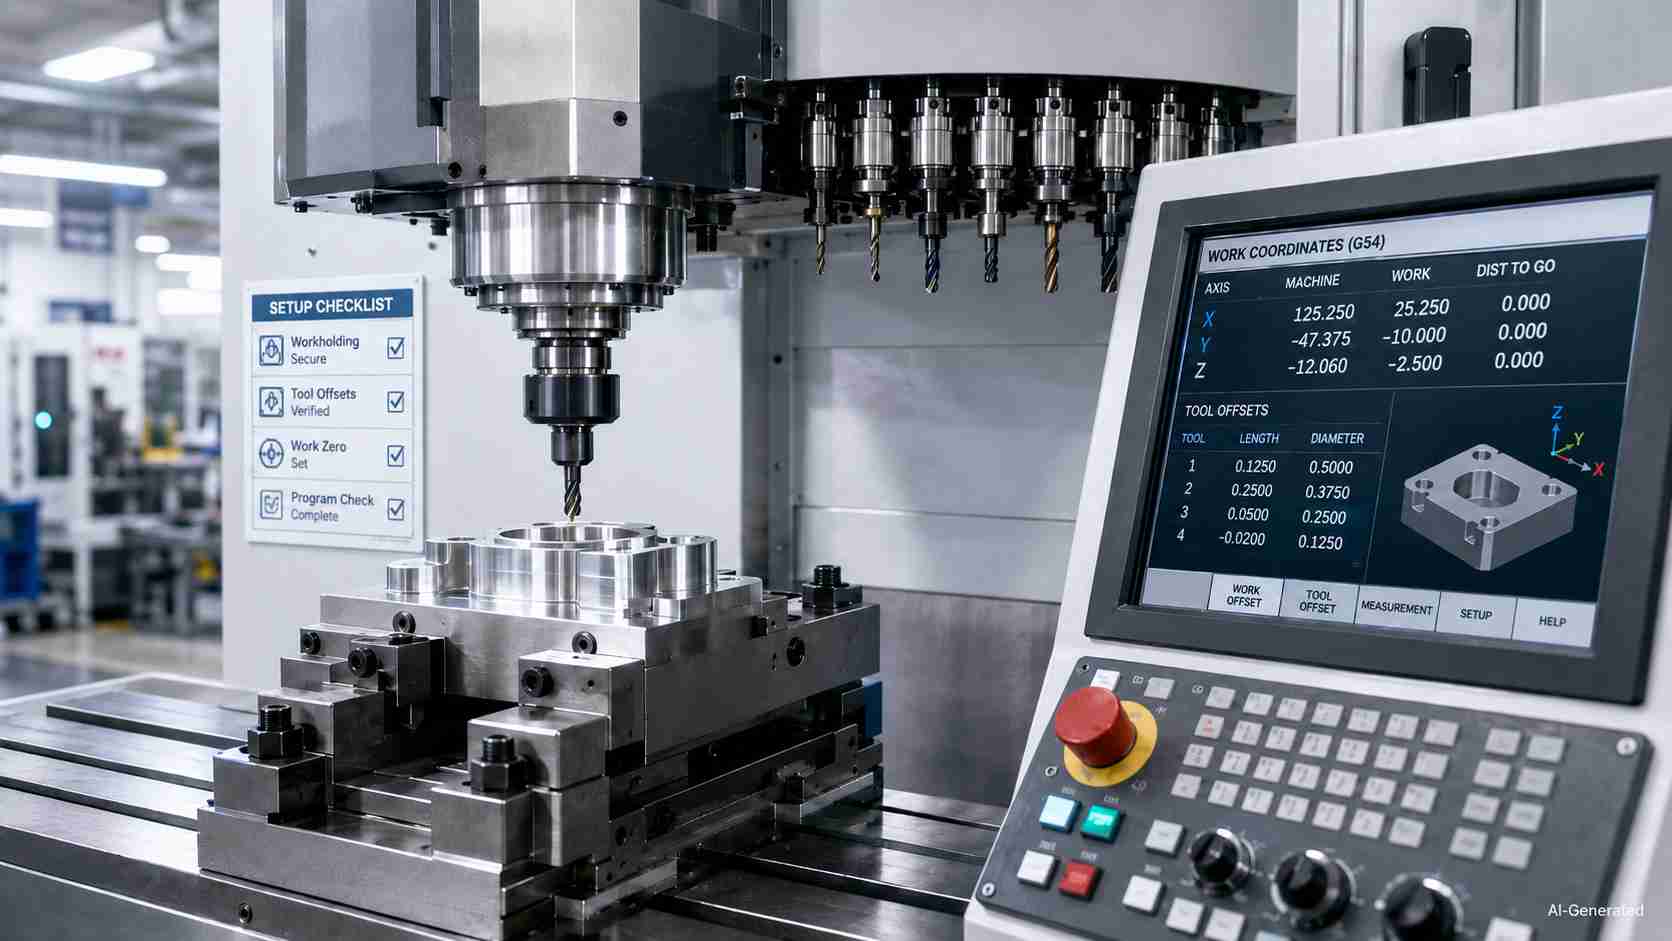
治具、工具、操作画面を確認しながら行うCNC加工の段取り。
加工サイクルを安定して運用するには、加工計画、工作機械、使用工具、ワークの取付位置を整合させる必要があります。その役割を担うのが、CNC加工の段取りです。段取りは品質管理の出発点でもあり、適切に行うことで想定外の不具合を減らし、初品承認からロット完了まで、図面要求に沿った安定した加工を実現しやすくなります。
CNC加工の段取りとは
CNC加工の段取りとは、本加工の開始前に、機械の状態、切削工具、座標値、ワークの保持状態などを整える作業です。図面や加工計画で求められる条件を、実際の工作機械上に反映します。
段取りの品質が生産に影響する理由
段取りの不備は、寸法の変動、不安定な切削、初品品質のばらつきなどにつながります。安定した段取りは、加工の再現性を高め、不良の発生リスクを抑え、ロット全体で加工状態を一定に保つための基盤です。本加工に入る前に、工具長が正しく把握され、原点が適切に設定され、ワークが安定して支持されている必要があります。
CNC加工の段取りとプログラミングの違い
プログラミングは工具の動きをデータとして定義する作業であり、段取りはそのデータを実際の機械上で実行できる状態に整える作業です。NCプログラムが正しくても、工具補正値、ワークの固定方法、座標基準などに誤りがあれば、狙いどおりの加工はできません。CNCプログラミングが動作の指示を定めるのに対し、段取りはその動作によって目的の形状を安全かつ正確に加工するための物理的な条件を整えます。
CNC工作機械の段取り手順
手順1:治具とワークを準備する
段取りは、計画に沿って治具の準備から進めます。ワークを位置決めして固定し、予定する工具経路に対して適切に取り付けられているか確認します。薄肉部品では、粗加工前に締付力を抑えたり、支持点を追加したりして、変形を防ぐ工夫が必要になる場合があります。
手順2:工具を取り付け、工具補正値を設定する
治具の準備後は、切削工具を取り付けます。各工具を測定し、対応する工具番号と補正値をNC装置に正しく登録します。
工具長の確認には、ツールプリセッタや機上の工具測定装置などを使用します。工具長補正のわずかな誤りでも、穴深さや段差位置がロット全体でずれる原因となります。
手順3:ワーク座標系を設定する
加工基準は、図面上の位置と機械の動作を結び付ける基準です。想定した値だけに頼らず、プログラム上の座標が実際のワーク位置と一致していることを確認します。
ワーク座標系の設定誤りは、段取りに起因する代表的な不具合の一つです。特に、治具の交換後やワークの再取付け後には、再確認が重要です。
手順4:プログラムの動作と機械の移動範囲を確認する
ワーク座標系を確認したら、切削開始前に工具経路を点検します。空運転では、工具とワークの間に十分なすきまを確保した状態で、予期しない移動、ホルダの干渉、退避量の不足などを確認します。
多軸加工では、回転軸の動作に伴って工具姿勢が変わるため、追加の確認が必要になります。
手順5:切削前に空運転を行う
初回の動作確認では、早送りオーバーライドを下げ、工具の接近動作、退避高さ、治具とのすきまを確認しながら運転します。
ホルダの干渉が懸念される狭い箇所では、シングルブロック運転を使用し、動作を一つずつ確認する方法も有効です。
手順6:初品検査を行い、量産開始を判断する
承認された初品は、その後の生産を管理する基準となります。連続加工に移行する前に、重要寸法、基準間の位置関係、表面状態などを確認します。
補正値を変更した場合は、その内容を速やかに記録し、同じ段取り条件を再現できるようにします。
段取りがCNC加工精度に与える影響
治具の剛性とワークの変位
治具の剛性が不足していると、切削力によってワークが変位し、工具とワークの位置関係が安定しません。その結果、寸法の変動、びびり跡、肉厚の不均一などが生じます。こうした場合は、プログラムだけでなく、保持状態や支持剛性を確認する必要があります。
工具の振れと加工精度
工具に振れがあると、各切れ刃の切削量が不均一になり、穴径、エッジ品質、加工面の仕上がりに影響します。ホルダの取付け状態や工具の振れを適切に管理することで、切削の安定性と表面品質の均一性を高められます。
基準のずれと公差の累積
設定した原点や基準方向がずれると、その基準に関連する複数の形状へ位置誤差が及びます。さらに、複数工程や寸法連鎖を通じて誤差が積み重なると、許容公差を満たすことが難しくなります。わずかな基準のずれでも、単一寸法にとどまらず、部品全体の位置関係に影響する点に注意が必要です。
繰り返し生産における段取りの再現性
繰り返し生産では、工具データ、ワーク座標系、締付条件を統一して管理することが重要です。同じ条件を再現できれば、再受注時にも表面品質、位置精度、部品間のばらつきを管理しやすくなります。一般的なCNCフライス加工では、Ra 3.2~6.3 µm程度の表面粗さが仕上がりの一例となりますが、実際の値は工具、材料、切削条件などによって異なります。
加工方法に応じた段取りの考え方
CNCフライス加工の段取り
フライス加工では、横方向の切削力に対して角材などのワークを安定して保持しながら、加工面への工具の接近経路を確保します。加工前には、バイスの位置合わせ、基準面・基準辺の選定、工具の接近性を重点的に確認します。
CNC旋盤の段取りとワーク支持
旋盤加工では、丸棒などのワークに対し、チャックの把握状態、心押しによる支持、材料の突出し長さなどを確認します。回転時の安定性を確保するため、把握圧力、支持方法、加工長さの管理を適切に行う必要があります。
多軸CNC加工の段取り上の課題
多軸加工では、工具がさまざまな角度からワークに接近します。そのため、ホルダ、主軸、素材、クランプが互いに干渉しないよう、治具の配置と十分な動作空間を確保する必要があります。
試作・小ロット・量産に応じた段取り
単発加工から繰り返し生産へ移行すると、適した段取り方法も変わります。試作では柔軟な保持方法と入念な確認を重視し、小ロットでは治具の共用性と調整のしやすさを両立させます。量産では、標準化された作業手順と再現性の高い設備・治具によって、安定した生産を目指します。
CNC加工の段取りで起こりやすい問題
工具補正値の誤り
工具補正値が間違っていると、NC装置は実際とは異なる工具寸法に基づいて動作します。その結果、加工深さ、段差位置、穴径などが図面の指示値から外れる可能性があります。
ワーク保持の不安定さ
締付力や支持が不足すると、切削荷重によってワークがずれ、不良、手直し、検査の遅延につながります。安定した位置決めには、適切な治具の選定と、加工条件に合ったワーク保持方法が重要です。
加工基準の位置ずれ
加工基準がずれると、それに基づく各動作も誤った位置から実行されます。工具経路が正しく作成されていても、複数の寸法や位置関係が同時に不適合となる場合があります。
工具の突出し長さが過大
工具の突出し長さが大きすぎると、たわみや振動が発生しやすくなります。加工サイクル自体に問題がなくても、テーパ、びびり、面粗さの悪化、工具寿命の低下として現れることがあります。
複数工程における段取り誤差
ワークを再度固定したり、向きを変えたりすると、その都度、位置決め誤差が生じる可能性があります。こうした誤差が工程間で累積すると、後工程での寸法確保や最終検査が難しくなります。
量産開始前の段取り確認
工具補正値と工具状態を確認する
ロットの加工開始前に、工具長、工具径、摩耗補正値、切れ刃の状態を確認します。これにより、工具の損傷や補正値の入力誤りを早期に発見できます。例えばリーマ仕上げは取り代が小さく、穴径や加工条件によっては0.1~0.5 mm程度となる場合もあるため、工具寸法や下穴条件を正確に管理する必要があります。
治具の位置合わせと締付状態を確認する
治具の取付位置、クランプの接触状態、締付力を確認します。切削力が作用する前に、ワークが安定して支持されていることを確かめます。
座標系とプログラムの整合を確認する
ワーク原点とプログラム上の動作を照合し、工具経路、素材の位置、機械座標との関係が一致していることを確認します。
空運転と初品検査を実施する
空運転で切削を伴わない動作確認を行った後、初品を加工して図面要求への適合性を検査します。この確認を経て量産に移行することで、不良の発生リスクを抑え、加工の再現性を高められます。
CNC加工の段取りチェックリスト
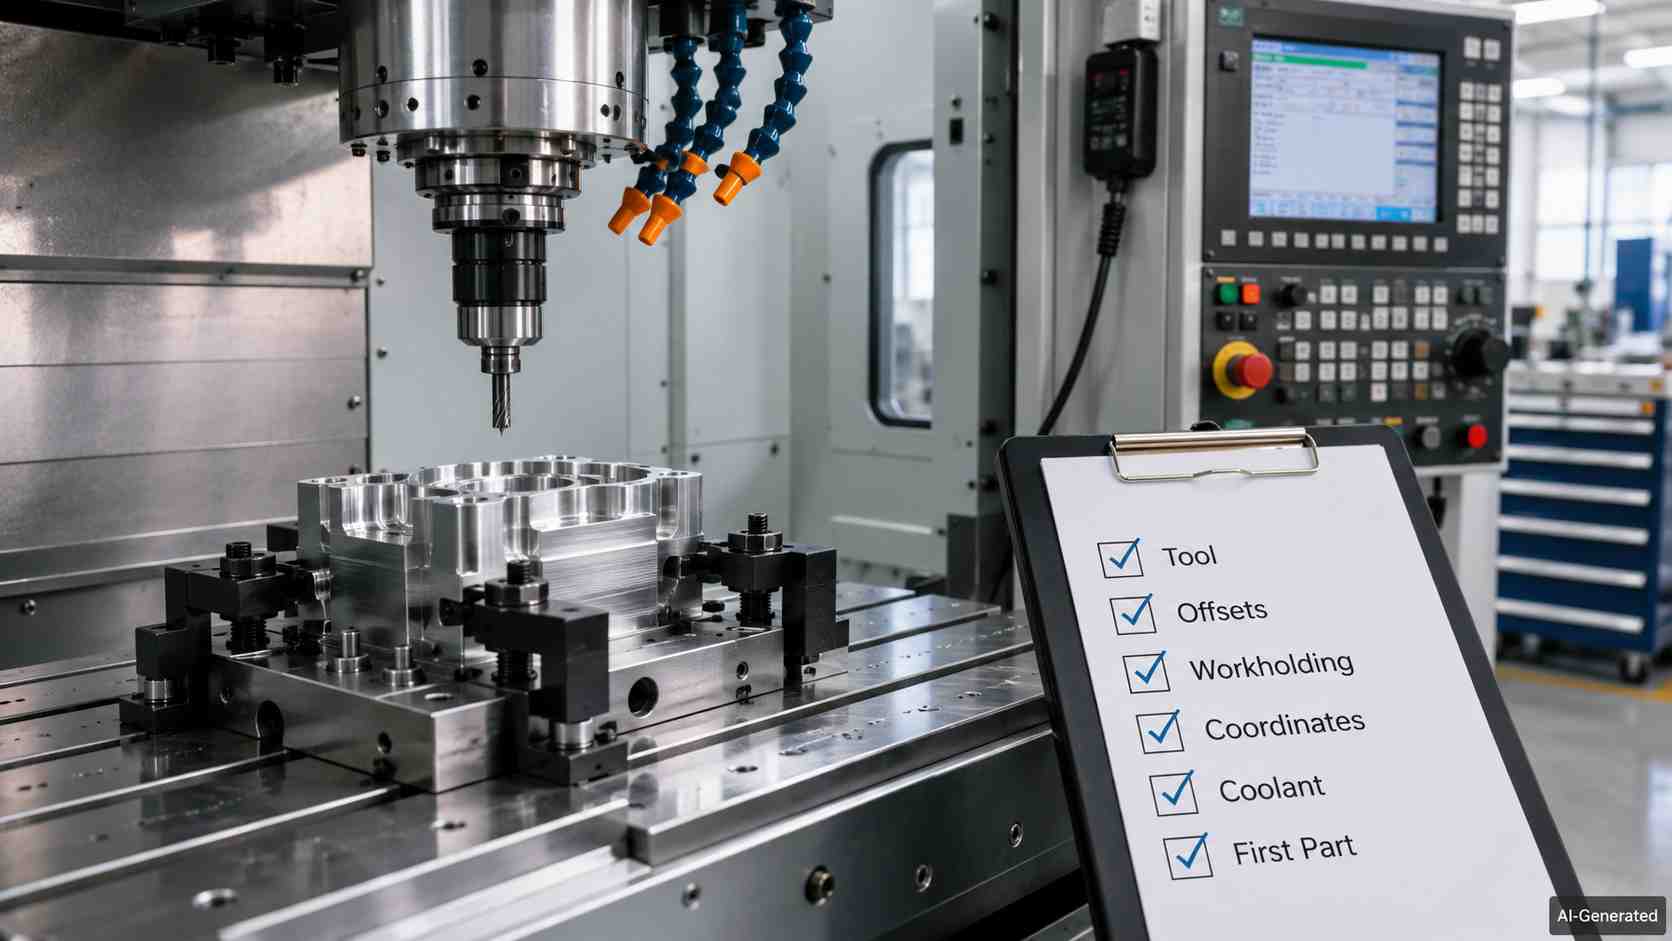
固定したワークとCNC加工の段取りチェックリスト。
工具の取付けと補正値
加工開始前に、工具ホルダ、インサート、ゲージ長、摩耗補正値などを確認します。チェックリストに記録することで、作業者の記憶だけに頼らず、段取りを管理できます。
ワーク保持とクランプ
口金、ストッパ、締付ねじ、クランプ位置などを確認し、切削荷重がかかってもワークがずれず、過度な傷や変形も生じない保持状態になっているか点検します。
加工基準と座標系
図面上の基準とNC装置に設定した座標値を照合します。基準の選択違い、ワーク座標系の設定誤り、使用する座標系の取り違えなどがないか、改めて確認します。
クーラント、すきま、空運転
ワーク位置と設定値を確認したら、クーラントの供給状態、切りくずの排出経路、機械の移動範囲、空運転時の動作を点検します。実際に切削を始める前に、干渉の可能性を確認します。
量産開始前の初品承認
最後に、初品の測定結果を図面要求と比較します。調整内容を記録し、必要な承認を得てから、後続品の連続加工に移行します。
生産現場でCNC加工の段取り時間を短縮する方法
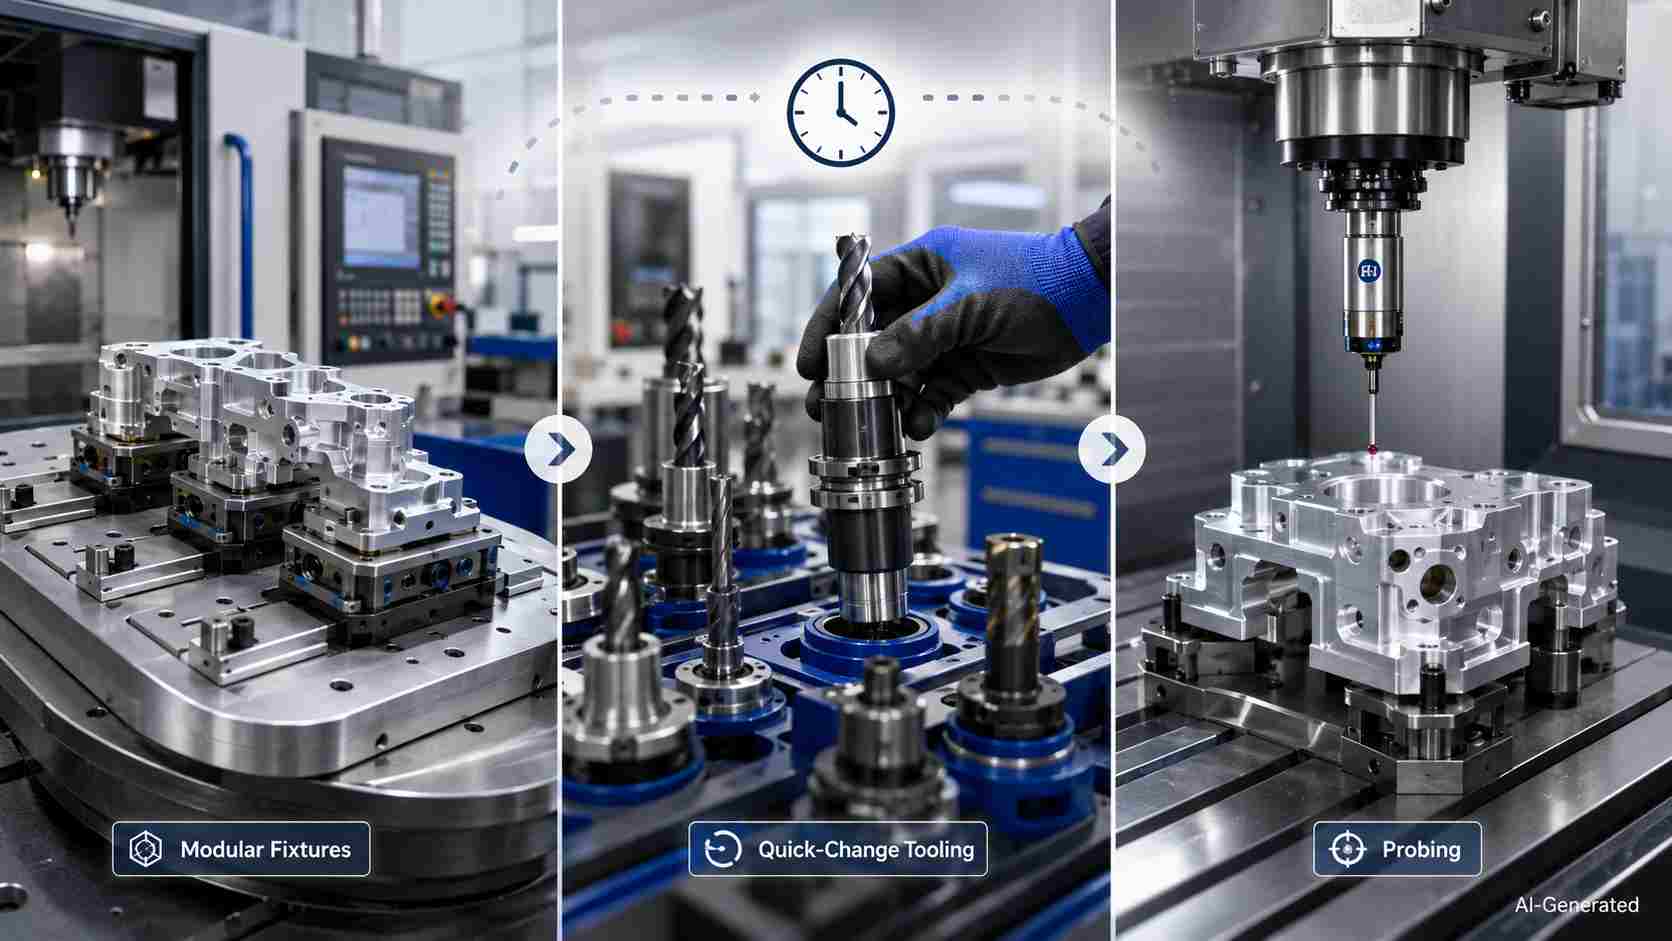
治具、工具、機上計測を活用したCNC加工の段取り時間短縮。
モジュラー治具と交換しやすいツーリングを活用する
モジュラー式の治具プレート、プリセット済みの工具ホルダ、再利用可能な位置決め部品を使用すると、既知の位置関係を維持しながら段取り替えを進められます。時間短縮の基本は、作業を急ぐことではなく、再現性の高い機構と手順を整えることです。治具や作業手順の改善により、段取り時間を約20~30%短縮したとする事例もありますが、効果は対象工程によって異なります。
工程間の段取り替えを効率化する
共通工具をまとめて使用し、次工程の治具や工具を事前に準備します。また、工具のプリセットなど、機械を止めずに行える作業を外段取り化することで、機械の停止時間を短縮できます。
機上計測と自動化支援を活用する
ワーク計測用のタッチプローブや工具測定装置は、素材位置の検出、工具寸法の測定、NC装置内の補正値更新などに活用できます。測定結果に基づいて初期条件を設定することで、手作業による確認や入力を減らせます。
繰り返し生産や複雑な治具を使用する加工では、DFM(製造性検討)の段階で、工具の接近性、公差要求、ワーク保持方法と併せて段取り計画を確認します。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
工作機械の性能が段取りの安定性に与える影響
機械剛性と熱安定性
剛性の高い機械構造は、切削荷重による変形を抑えます。また、適切な暖機運転と温度管理は、熱変位の抑制に役立ちます。これらが、ロット全体で寸法を安定させるための基盤となります。
主軸精度と各軸の位置決め精度
主軸の回転精度、各軸の位置決め精度、軸間の幾何精度は、指令位置と実際の加工位置の一致に影響します。主軸の振れを抑え、軸移動の精度を適切に確認・管理することで、位置ずれ、テーパ、穴配列などの位置誤差を低減できます。
工具保持システムと振れの管理
ホルダの状態やテーパ部の接触状態が悪いと、振れが増え、切削の均一性が低下します。テーパ面の適切な接触、コレットの状態、必要最小限のゲージ長を確保することで、工具の偏心を抑え、切れ刃の摩耗、真円度、表面性状を管理しやすくなります。
自動化と機上計測システム
プローブや自動確認機能を使用すると、段取り時に測定結果をフィードバックできます。繰り返し加工を始める前に、ワーク位置や工具の状態をNC装置上で確認し、必要な補正に反映できます。
CNC加工の段取りにおける衝突防止
ホルダのすきまと治具干渉
衝突は、切削開始前の接近動作でも発生します。CAMシミュレーション上では工具がワークに干渉していなくても、実機ではホルダ本体がクランプ、バイスの口金、治具の角部などに接触する場合があります。
特に、深いポケットの加工や多軸加工では注意が必要です。直径12 mmのエンドミル自体に十分なすきまがあっても、工具後方のホルダは径が大きいため、傾斜動作や早送り時に周囲へ干渉する可能性があります。
段取り確認では、主に次の項目を点検します。
- ホルダの外径
- 工具のゲージ長
- クランプの高さ
- 主軸・工具の接近角度
- 退避動作中のすきま
工具を変更するよりも、治具の位置や構成をわずかに変えることで、効率よく問題を解決できる場合があります。
空運転とシングルブロックによる確認
新しい治具や変更後のプログラムを使用する場合は、初品加工前の空運転が特に重要です。工具とワークの間に十分なすきまを確保し、軸の移動、退避高さ、接近動作を確認します。
初回確認では、早送りオーバーライドを下げて運転します。ホルダがクランプや加工済みの壁面に近づく箇所では、シングルブロック運転を併用する方法もあります。
5軸加工では、回転軸の動作に伴って工具とワークの相対姿勢が変化します。ある角度では確保されていたすきまが、テーブルの回転後にはなくなる可能性があるため、姿勢変化を含めた確認が必要です。
座標設定の誤りと移動範囲超過のリスク
ワーク座標系の設定誤りは、段取りに起因する衝突の代表的な原因です。Z原点の位置や使用するワーク座標系を間違えると、異常な動作に気付く前に工具や主軸が治具へ接触する可能性があります。
大型ワークでは、機械の移動限界付近での位置関係を目視だけで把握しにくくなるため、さらに慎重な確認が求められます。
段取り確認では、次の項目を点検します。
- ワーク座標系と補正値
- 機械原点と原点復帰状態
- ソフトリミットの設定
- 安全な退避位置
- シミュレーションと実際の取付姿勢の一致
実績のある加工プログラムでも、設定した座標と実際のワーク位置が一致していなければ、正常な加工はできません。
多軸加工における複雑な干渉リスク
同時5軸加工では、機械構成に応じて主軸側や回転テーブル側が動作し、ホルダ、ワーク、治具の位置関係が変化するため、干渉確認が複雑になります。
垂直方向の加工では問題のない段取りでも、B軸の傾斜やC軸の回転によって、治具とのすきまが不足する場合があります。
そのため、多軸加工の段取りでは、次の確認・対策を組み合わせます。
- デジタルシミュレーション
- 機械の運動学モデルと実機の整合確認
- ホルダ全体の外形と動作範囲を含めた干渉確認
- 加工に必要な範囲でのゲージ長の短縮
航空宇宙部品や金型の加工などで背の高い治具を使用する場合は、回転時のわずかな位置変動も考慮し、追加のすきまを確保することがあります。
CNC加工の段取りで重要なこと
段取りの良し悪しは、加工開始後も品質に影響し続けます。治具剛性は切削荷重に対するワークの変位を左右し、補正値の精度は加工位置を左右します。複数工程の加工では、再取付けのたびに生じる小さな誤差が累積する可能性もあります。
加工上の問題は、必ずしもNCプログラムに原因があるとは限りません。ワーク座標系のわずかなずれは加工形状全体の位置ずれにつながり、過大な工具突出しは仕上げ加工や深いポケット加工で振動を引き起こすことがあります。
複雑なCNC加工部品では、生産開始前に、工具の接近性や検査要件と併せて段取り計画を確認することが重要です。JLCCNCでは、試作と量産のどちらについても、DFM(製造性検討)の段階でこうした加工条件を確認します。
CADファイルをアップロードして、見積もりをご確認ください。加工料金は1米ドルから、納期は最短3日です。
高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
CNC加工の段取りに関するよくある質問
CNC加工の段取りとは何ですか?
加工開始前に、機械、工具、ワーク保持、クーラント、座標や補正値などを準備・設定する作業です。加工計画を実際の機械上で正確に実行できる状態に整えます。
加工精度を確保するうえで、段取りが重要なのはなぜですか?
加工精度は、切削開始前の準備に大きく左右されるためです。工具寸法、ワーク保持、座標設定が適切に整っていれば、各形状を図面どおりに加工しやすくなります。
段取りチェックリストには何を含めますか?
工具の取付け、補正値、治具の状態、ワーク原点、クーラント供給、動作範囲、初品承認などを含めます。一般的な形状では±0.1 mm程度が加工公差の一例となる場合もありますが、合否判定には図面や適用する普通公差などの指定を使用します。
CNC加工の工具補正は、どのような役割を持ちますか?
工具補正は、工具長、工具径、刃先位置、摩耗量などをNC装置に反映する機能です。プログラム全体を書き換えずに、工具ごとの寸法差や摩耗に対応し、加工位置や寸法を調整できます。
CNC加工の段取りミスは、何が原因で起こりますか?
補正値や座標値の入力誤り、固定不良、位置合わせの不備、工具摩耗、作業引継ぎの不足などが主な原因です。いずれも、加工結果が図面要求から外れる原因となります。
量産加工で段取り時間を短縮するには、どうすればよいですか?
再現性の高い治具、プリセット済み工具、整理された工具・治具台車、機上計測、標準作業手順などを活用します。繰り返し作業から確認漏れや調整の手間を減らし、外段取りを進めることが有効です。
CNC加工の段取りには、どのくらい時間がかかりますか?
部品形状、機械の種類、必要な治具、工具数、検査内容、作業者の習熟度によって異なります。実績のある繰り返し加工では数分で済む場合もありますが、複雑な加工では数時間かかることもあります。
学び続ける
CNC加工におけるフライス加工の種類:加工方法・用途・違い
フライス加工で押さえておきたいポイント フライス加工の主な違いは、工具が材料にどのように切り込み、切削力が部品と主軸にどのように伝わるかにあります。 同じCNCフライス盤でも、工具の種類、工具経路の戦略、段取りの剛性によって、まったく異なる加工を行えます。 全幅の溝加工、深いポケット加工、薄肉部の仕上げ加工では、同じ工具と材料を使用しても、切削条件が大きく異なります。 加工の安定性には、通常、加工方法の名称そのものよりも、工具の切削関与の状態が大きく影響します。 生産加工では、最大の切削力よりも、安定した切りくず排出と工具負荷の管理が重要になることがよくあります。 最適なフライス加工戦略は、通常、工具の突出し量を短く保ち、加工全体を通して工具を安定させ、負荷を一定に維持できる方法です。 (AI生成画像)CNCフライス加工でアルミニウムブロックを切削する超硬エンドミル フライス加工の種類を紹介するガイドの多くは、名称と定義を列挙しています。しかし、ある加工方法が特定の作業に適し、別の方法が適さない理由を理解するには、それだけでは十分ではありません。正面フライス加工と外周刃によるフライス加工の違いは、......
CNC制御装置とは?種類・ソフトウェアと動作原理
押さえておきたいポイント • 制御装置は、達成可能な位置決め精度、輪郭加工性能、繰返し精度に大きく影響します。ただし、実際の機械精度は、機械構造、フィードバック機器、熱安定性、サーボ調整、機械の状態にも左右されます。 • CNC制御装置は種類によって適した用途が異なり、ステッピングモータを用いたオープンループ方式は軽負荷作業に、閉ループのサーボ方式は生産現場の精密加工に適しています。 • 主要なCNC制御プラットフォームには、FANUC、Siemens、三菱電機、HEIDENHAIN、Haasがあり、それぞれ機能、プログラミング環境、システム連携に異なる強みがあります。制御装置と機械本体は同一のものではなく、機械の機械的品質にかかわらず、制御装置の能力が機械で達成できる性能の上限を決めます。 CNC制御装置は、Gコードを読み取り、工具の動きを計算し、機械の各軸、主軸、補助システムへリアルタイムに指令を送るハードウェアとソフトウェアのシステムです。CNC工作機械の頭脳として、運動、フィードバック、機械のシーケンス制御を協調させ、高精度な部品を製造します。 適切な制御装置を選定すれば、機械は仕様どおり......
CNC製造における溝加工:種類・工具・高精度加工の課題
溝加工で押さえておきたいポイント CNCによる溝加工は、機械部品のOリング装着溝、止め輪溝、軸受の位置決め部、逃げ部などに広く使用されます。 溝幅と溝深さは、単なる加工寸法ではなく、通常は機能要件に基づいて決定されます。 内径溝や深溝の加工では、標準的な切削工具ではなく、専用の溝入れ工具が必要になることがよくあります。 生産現場では、溝幅と底面の精度を維持するため、複数回に分けて切削する方法が一般的です。 溝が深くなるほど切りくずの排出空間が限られるため、切りくず処理が重要になります。 Oリング溝やシール溝では、わずかな寸法変化が密封性能に影響するため、通常はより厳密な検査が行われます。 工具の突出し長さは溝加工の安定性に直接影響し、特に内径溝加工では重要です。 旋盤とフライス盤による溝加工では、溝の向きや工具の進入性に応じて切削条件が異なります。 鋭利なエッジは組立や部品の取り扱いに影響するため、溝加工後にバリ取り工程を追加することが一般的です。 溝形状は、組立品のはめあい、動作、密封性能に直接関わるため、最終検査の重要な確認箇所となることがよくあります。 機械加工部品には、止め輪、Oリング、シ......
文字の切削加工とは:CNCによる文字彫刻の仕組みと加工方法
CNC文字加工の重要ポイント 文字の切削加工は、プログラムされた工具経路に沿って、部品表面に文字、数字、記号を直接彫り込むCNC加工です。 部品識別、規格・法規に対応する表示、ブランド表示、機能表示など、幅広い用途に使用されます。 書体、工具寸法、加工深さ、材料が、文字の仕上がりを左右します。 ラベルや印刷とは異なり、材料自体に凹形状を形成するため、耐久性の高い表示が可能です。 文字の最小形状は、使用する工具径や刃先形状で再現できる大きさに設計する必要があります。 工業用の文字を彫刻したCNC切削アルミニウムパネル。(AI生成画像) 文字の切削加工(Text Milling)は、部品表面に文字、数字、記号を直接彫り込むCNC加工です。印刷ラベルや表面のみに施すマーキングとは異なり、材料に加工形状を形成するため、摩耗、洗浄、厳しい使用環境に対して高い耐久性を持たせられます。シリアル番号、部品識別、操作パネル、工業用銘板、製品のブランド表示などに使用されます。本記事では、その仕組み、一般的な彫刻やレーザーマーキングとの違い、品質を左右する設計・工具条件を解説します。 CNCによる文字彫刻は、機械の銘板......
外周刃によるフライス加工と正面フライス加工:CNC加工における主な違い
外周刃によるフライス加工と正面フライス加工の比較 比較項目 外周刃によるフライス加工 正面フライス加工 主に使用する切れ刃 工具の外周刃 主切れ刃と、仕上げ面を形成する正面側の切れ刃 切削力の特徴 工具とワークに作用する半径方向の力が重要となる 切込み角や工具形状に応じて、軸方向と半径方向の分力が変わる 形成する面 工具軸に平行な面、側壁、溝、輪郭など 工具軸に垂直な平面 代表的な工具 エンドミル、平フライス、サイドカッタ、メタルソー 正面フライス、シェル形正面フライス、フライカッタ 主軸の向き 立て形・横形の両方に対応 加工面に対して主軸を垂直に配置する 表面仕上げ 側壁や輪郭面の仕上げに適する 広い平面を均一に仕上げやすい 主な用途 ポケット側壁、溝、輪郭、曲面など 広い平面、基準面の加工 切りくず厚さの変化 アップカットでは薄い状態から厚くなり、ダウンカットでは厚い状態から薄くなる 工具位置、切込み角、切削幅によって変化する 主軸への半径方向荷重 側面切削では大きくなりやすい 工具形状と切削条件に依存する 主軸への軸方向荷重 ねじれ角や加工条件によって発生する 工具の切込み角などによって大き......
プラスチック溶接とは:主な工法・接合技術・産業用途を解説
プラスチック溶接の重要ポイント 一般的なプラスチック溶接の対象は、加熱すると軟化し、冷却すると再び固化する熱可塑性樹脂です。熱硬化性樹脂は硬化後に再溶融しないため、通常は同じ方法では溶接できません。 強固な接合を得るには、接合面の清浄度、材料の適合性、適切な入熱、冷却条件の管理が重要です。 すべての用途に最適な溶接方法はありません。材料、接合部の形状、生産数量、使用時の荷重に応じて選定します。 適合する材料を適切な条件で溶接すると、材料や接合形状、評価条件によっては、母材強度の80~100%に相当する接合強度が得られる場合があります。 熱風によるプラスチック溶接を行う作業者。(AI生成画像) プラスチック溶接は、主に熱可塑性樹脂の接合面を加熱して軟化させ、圧力を加えた状態で冷却・固化させる接合方法です。代表的な方法には、熱風溶接、熱板溶着、超音波溶着、振動溶着、レーザー溶着があります。また、関連する接合方法として、溶剤で接合面を軟化させる溶剤接合も用いられます。タンク、配管、筐体、医療機器、産業用樹脂部品などに広く採用されています。 溶接部に不具合が生じた場合、原因は樹脂そのものだけでなく、継手設......