この記事のポイント
- タップ下穴径表は、めねじ加工に必要な下穴径の目安を示す一覧表です。
- メートルねじは呼び径とピッチで、UNC・UNFねじは呼び径と1インチ当たりのねじ山数(TPI)で識別します。
- 下穴径は、タップで除去する材料の量を左右し、ねじ山のひっかかり率と加工負荷に影響します。
- この記事では、CNC加工でよく使用するメートルねじ、UNCねじ、UNFねじの下穴径表を紹介します。
はじめに
めねじ加工は、下穴を設けることから始まります。下穴は、タップの加工負荷を抑えられる大きさでありながら、必要なねじ山を形成するための材料を十分に残す必要があります。
必要なドリル径は、ねじ仕様によって変わります。例えば、M6 × 1.0とM8 × 1.25では、必要な下穴径が異なります。インチねじも同様です。1/4-20 UNCと1/4-28 UNFは呼び径が同じでも、ピッチが異なるため、下穴径も異なります。
この記事では、次の内容を解説します。
- めねじ加工に使用する、一般的なメートルねじ・UNC・UNFの下穴径表。
- ねじサイズ、ピッチ、TPI、下穴径の正しい読み取り方。
- CNC加工における下穴加工、タップ加工、ねじ穴検査の基本。
早見表:タップ下穴径
タップ下穴径表は、切削によってめねじを加工する際の下穴径を示します。以下の値は、一般的な切削タップに使用する下穴径の目安です。実際のドリル径は、目標とするねじ山のひっかかり率、ねじの公差等級、工作物の材質、タップ形状、メーカーの推奨条件によって変わる場合があります。生産では、タップメーカーが指定する下穴径の範囲を最終的な基準とします。
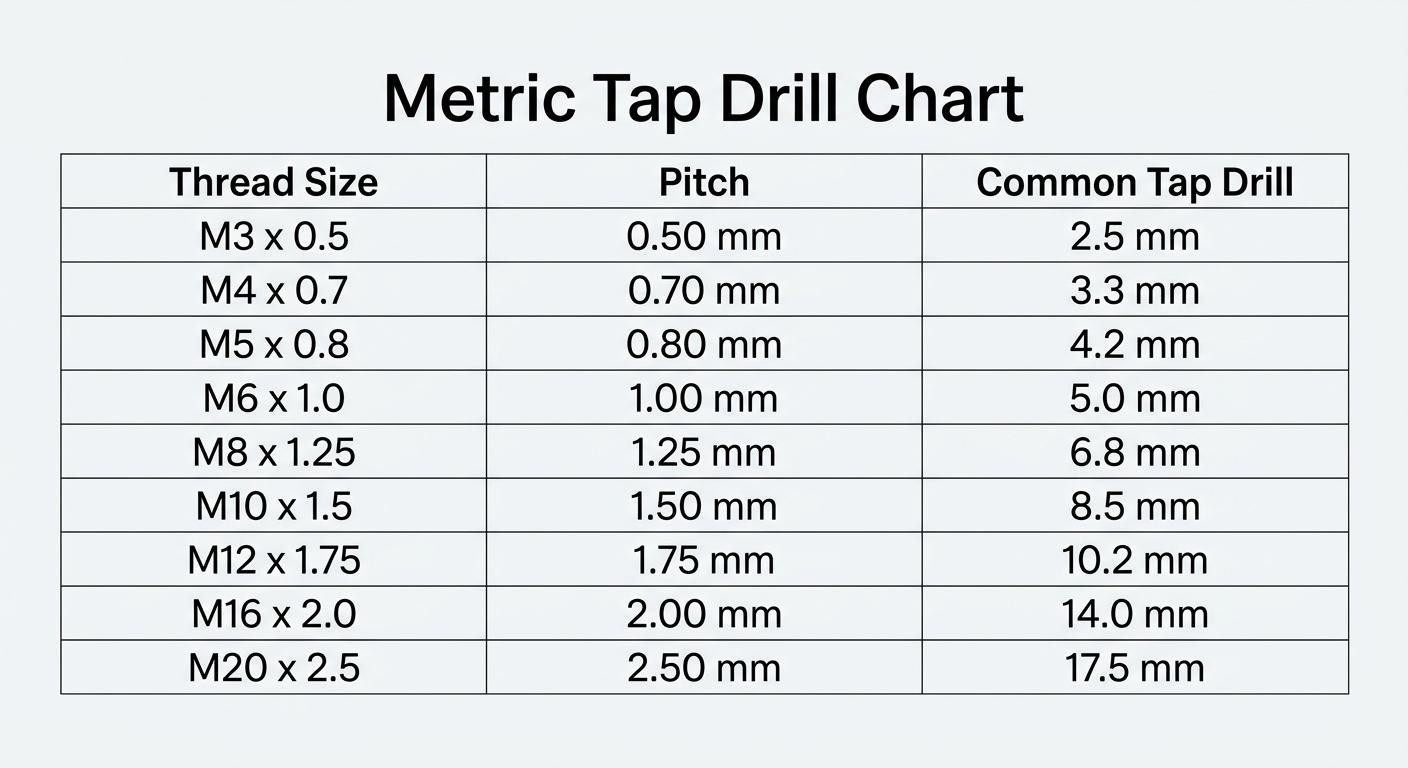
タップ下穴径は、めねじの山を形成する材料を残すため、ねじの呼び径より小さくなります。例えば、M6 × 1.0の切削タップには、一般に直径5.0 mmの下穴を使用します。1/4-20 UNCでは、一般にNo.7ドリルを使用します。実際の生産用ドリルは、指定されたねじの公差等級とタップメーカーの推奨条件に従って選定します。
メートルねじのタップ下穴径表
ユニファイ並目ねじ(UNC)のタップ下穴径表
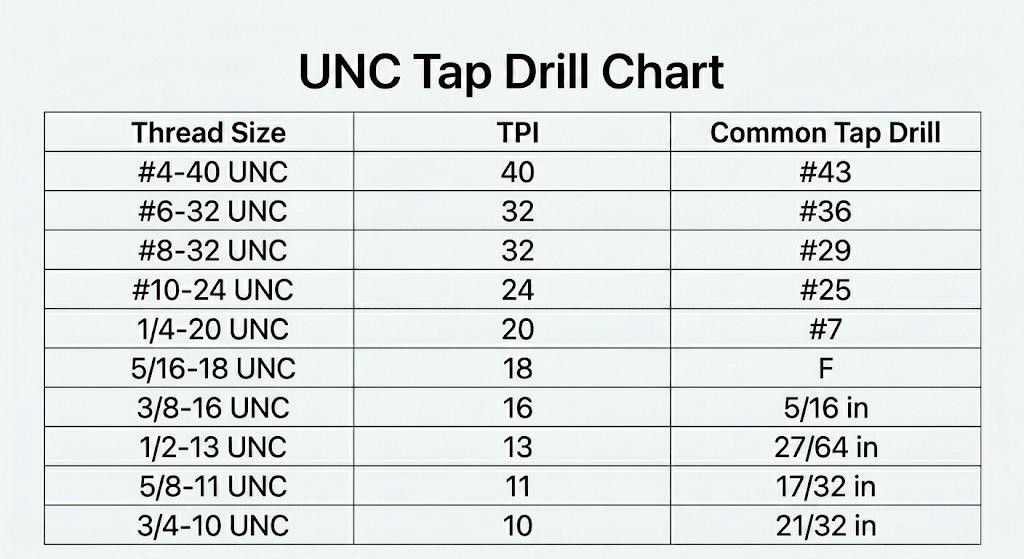
下穴径は、目標とするねじ山のひっかかり率、めねじの公差等級、工作物の材質、タップの種類、メーカーの推奨条件によって変わる場合があります。上記の寸法は、標準的なUNCねじを加工する際の一般的な目安です。
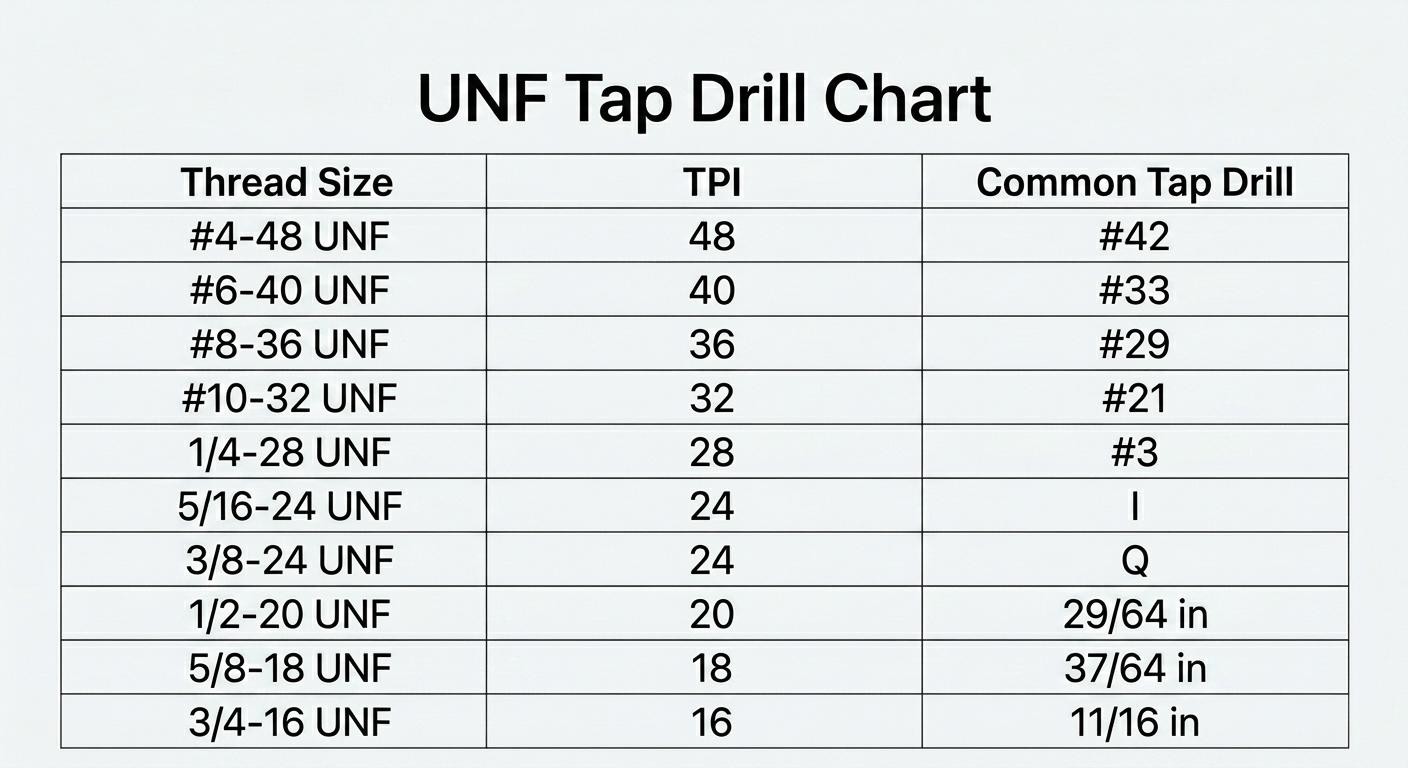
ユニファイ細目ねじ(UNF)のタップ下穴径表
下穴径表を使用する際の注意点
表の値は、一般的な切削タップに対する下穴径の目安です。最終的なドリル径は、指定されたねじの公差等級、目標とするひっかかり率、工作物の材質、タップ形状、メーカーの推奨条件によって決まります。転造タップは、材料を切削するのではなく塑性変形させてねじ山を形成するため、切削タップとは異なる下穴径データが必要です。
ねじ穴の設計については、ねじ穴設計ガイドラインもご覧ください。下穴径、有効ねじ深さ、ねじインサート、図面要求事項を解説しています。
タップ下穴径表とは?
タップ下穴径表は、めねじのサイズと、タップ加工前に必要な穴径を対応付けた参考資料です。加工担当者は、この表を使って、下穴が小さすぎることを避けながら、ねじ山を形成する材料を十分に残せる下穴径の目安を確認できます。
技術者は、主に次の場面で下穴径表を確認します。
- 設計図面の作成
- 工具の選定
- 生産前のねじ部の仕様確認
表のどの項目を使用するかは、図面のねじ指示によって決まります。下穴径表は主に穴径の参考資料であり、図面上のねじ指示や、特定の材質、タップ方式、公差等級、生産用途に対する工具メーカーの推奨条件に代わるものではありません。
タップ下穴径表の読み方
ねじの呼び方を各要素に分けて読むと、下穴径表を使いやすくなります。ねじの表記は呼び径とピッチを示し、下穴径はタップ加工前にドリルで加工する穴の直径を示します。
メートルねじの呼び径とピッチ
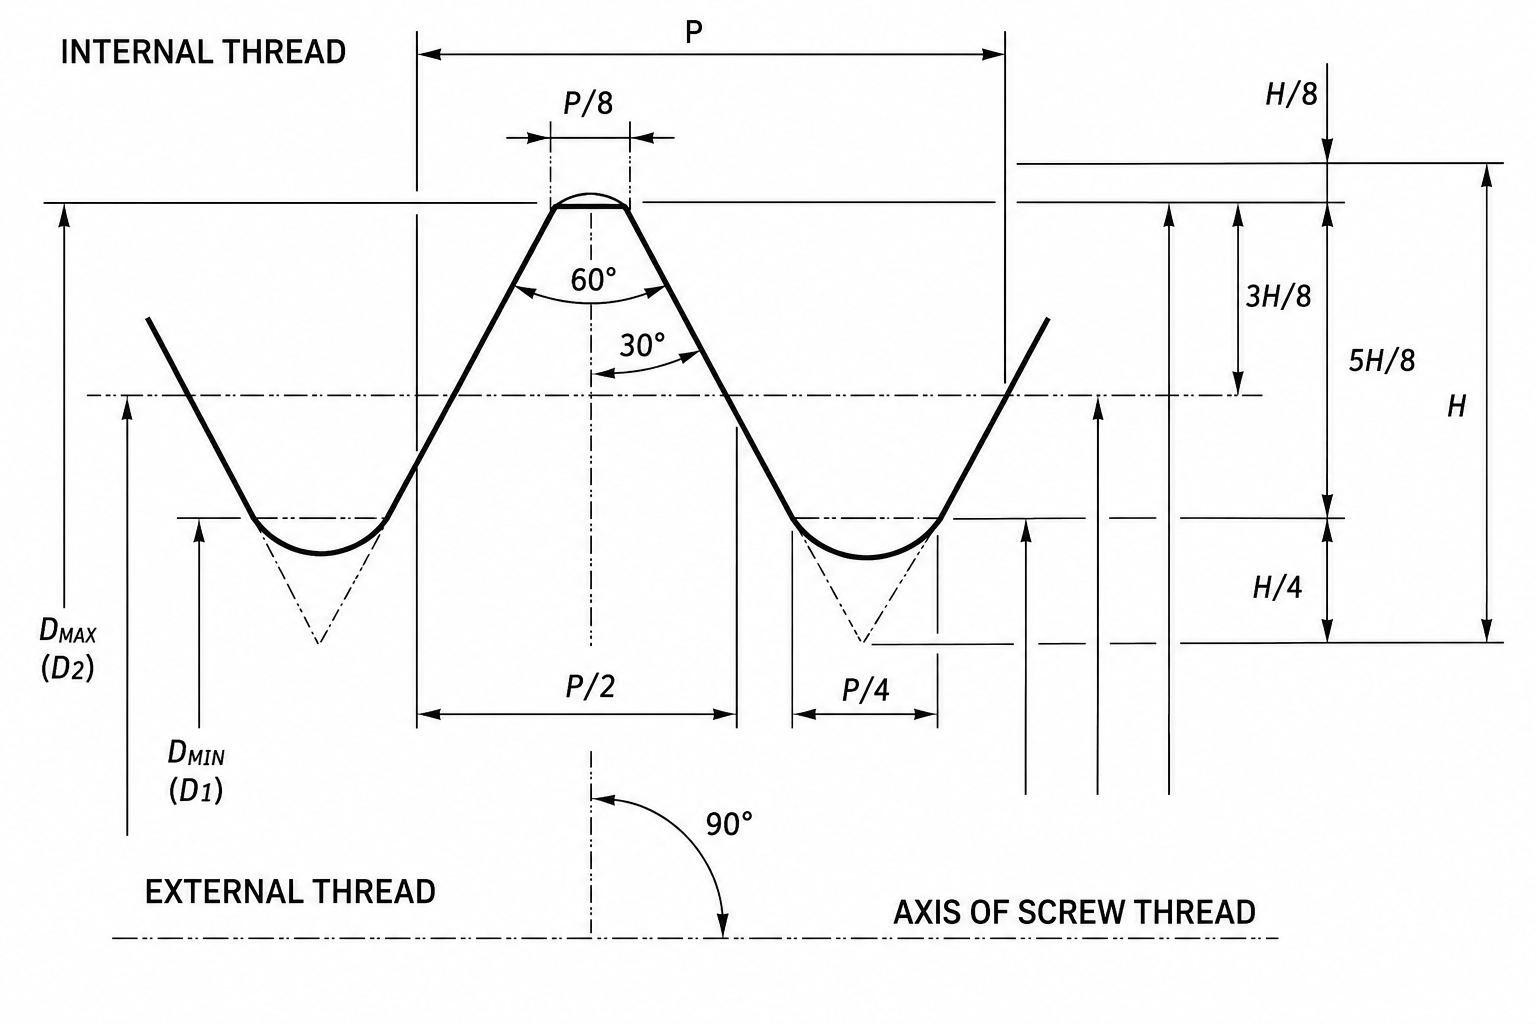
メートルねじは、呼び径とピッチをミリメートルで表します。例えば、M6 × 1.0は、呼び径6 mm、ピッチ1.0 mmを意味します。ピッチは、隣接するねじ山間の軸方向の距離です。
同じ呼び径でも、異なるピッチを使用できます。M8 × 1.25とM8 × 1.0はいずれも呼び径8 mmですが、必要な下穴径は異なります。表を参照する際は、径だけでドリルを選ばず、ねじの表記全体を照合します。
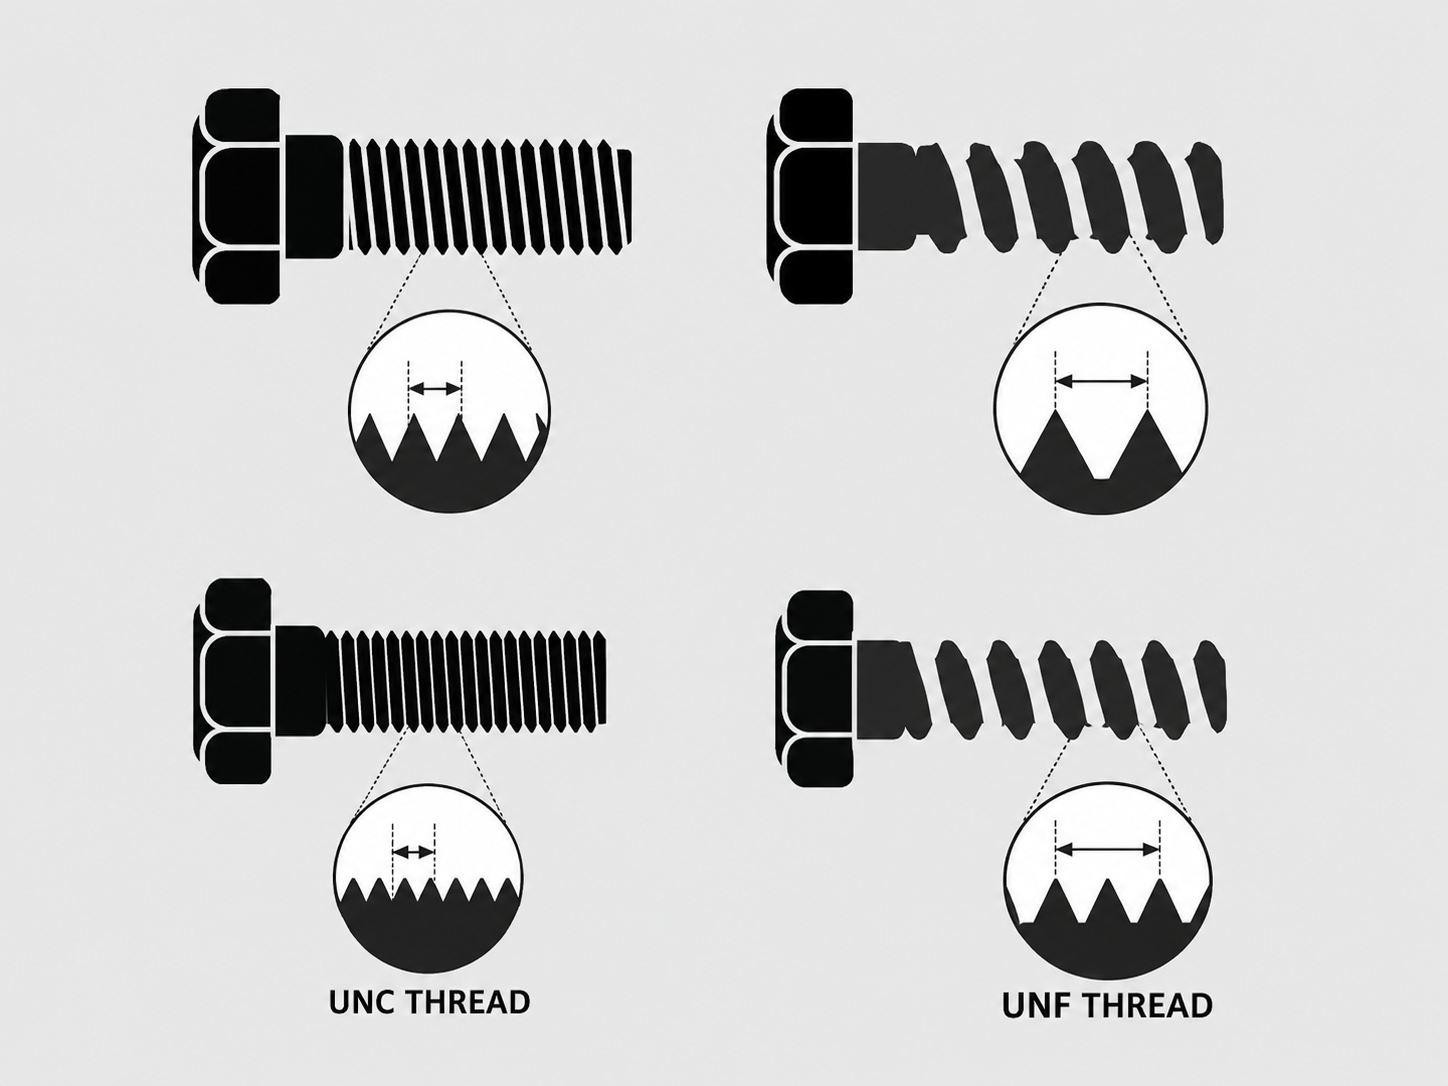
UNC・UNFねじの呼び径とTPI
インチねじは、呼び径と1インチ当たりのねじ山数(TPI)で指定します。例えば、1/4-20 UNCは呼び径1/4インチ、20 TPIを意味します。1/4-28 UNFは同じ呼び径で、28 TPIです。
したがって、両者に使用する下穴径は異なります。呼び径だけで表の項目を選ぶことはできず、ねじ系列も図面と一致させる必要があります。UNCは並目、UNFはよりピッチの細かい細目のねじです。
下穴径とねじ山のひっかかり率
タップ下穴径は、切削によってめねじを形成する前に準備する穴の直径です。残した材料からタップ加工でねじ山を形成するため、ねじの呼び径より小さくなります。
例えば、1/4-20 UNCの下穴を、直径1/4インチのドリルで加工するわけではありません。タップでめねじを形成できるよう、表にはこれより小さな下穴径が示されています。
下穴径表には、ねじ山のひっかかり率が記載される場合もあります。これは、理論上のねじ山形状に対して、どの程度の山高さを形成するかを表す割合です。めねじとおねじが軸方向にかみ合う長さである「ねじのかみ合い長さ」とは異なります。一般に、下穴径を大きくするとひっかかり率は低くなり、小さくすると高くなります。ねじ加工部を長くすると軸方向のかみ合い長さが増え、下穴径を変えるとひっかかり率が変わります。
生産用の図面では、表の値を、指定されたねじの公差等級とタップ加工方法に照らして確認します。材料の硬さ、タップ形状、コーティング、機械の段取りは、実用上の下穴径に影響する場合があります。特に、硬い合金や深い止まり穴では注意が必要です。
CNCによる下穴加工とタップ加工
CNC工作機械では、通常、下穴のドリル加工と、めねじの切削という2つの主な工程でタップ穴を形成します。次工程へ進む前に、加工した穴が図面要求事項に適合しているかを確認します。
タップ加工前のドリル加工
まず、必要な下穴径と深さにドリル加工します。止まり穴では、ドリル先端部とタップ先端部が穴底まで完全なねじを形成するわけではないため、指定された有効ねじ長さより下に十分な空間を設ける必要があります。
タップ加工前に、穴内の切りくずを除去し、清浄な状態にします。CNC工作機械のドリル加工では、部品図面に示された位置、直径、深さをプログラムします。
CNCタップ加工
リジッドタッピングでは、主軸回転と軸方向の送りをねじピッチに合わせて同期させ、通常の1条ねじでは、タップを1回転につき1ピッチ進めます。タッピングサイクルは、指定されたねじサイズ、ピッチ、穴深さ、材質、タップの種類に適合させる必要があります。
止まり穴では、必要な有効ねじ長さより下にタップの逃げが必要なため、プログラム上の深さに特に注意します。
ドリル先端形状、タップ形状、必要なねじ深さによっては、有効ねじ部の下に追加の余裕が必要です。深いタップ穴や特に長いねじ加工部では、専用工具や追加の加工時間が必要になる場合があります。
ねじ検査
タップ加工後、ねじが図面に適合しているかを確認します。めねじの検査では、指定された公差等級と公差に対応する、通り側・止まり側のねじプラグゲージが一般的に使用されます。
ねじ山が見えることだけで合否を判断してはいけません。図面に応じて、ねじサイズ、ゲージによる合否、有効ねじ深さ、穴位置、ねじ面の損傷などを確認します。
めねじを持つCNC加工部品では、図面にねじの呼び、有効ねじ深さ、穴の種類を記載してください。JLCCNCは、見積もりと製造容易性検討(DFM)の段階で、ねじ部の仕様を確認できます。

精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
タップ下穴径の選定に影響する要因
下穴用ドリルはねじの要求事項から選定しますが、最終的な下穴径は、穴の使用方法と加工方法にも左右されます。CNC加工用の図面を作成する前に、材質、穴深さ、ねじのかみ合い条件を確認することが重要です。
材質による違い
工作物の材質は、タップの切削負荷、切削トルク、切りくずの生成、工具寿命に影響します。アルミニウムや多くの黄銅合金は、一般にステンレス鋼などの難削材より低いトルクで加工できますが、具体的な下穴径はタップメーカーの推奨条件に従います。
難削材にねじ穴を指定する場合は、特に注意が必要です。すべての材質に同じ下穴径を適用できると考えず、タップメーカーが推奨するドリル径の範囲を確認します。
止まり穴と通り穴
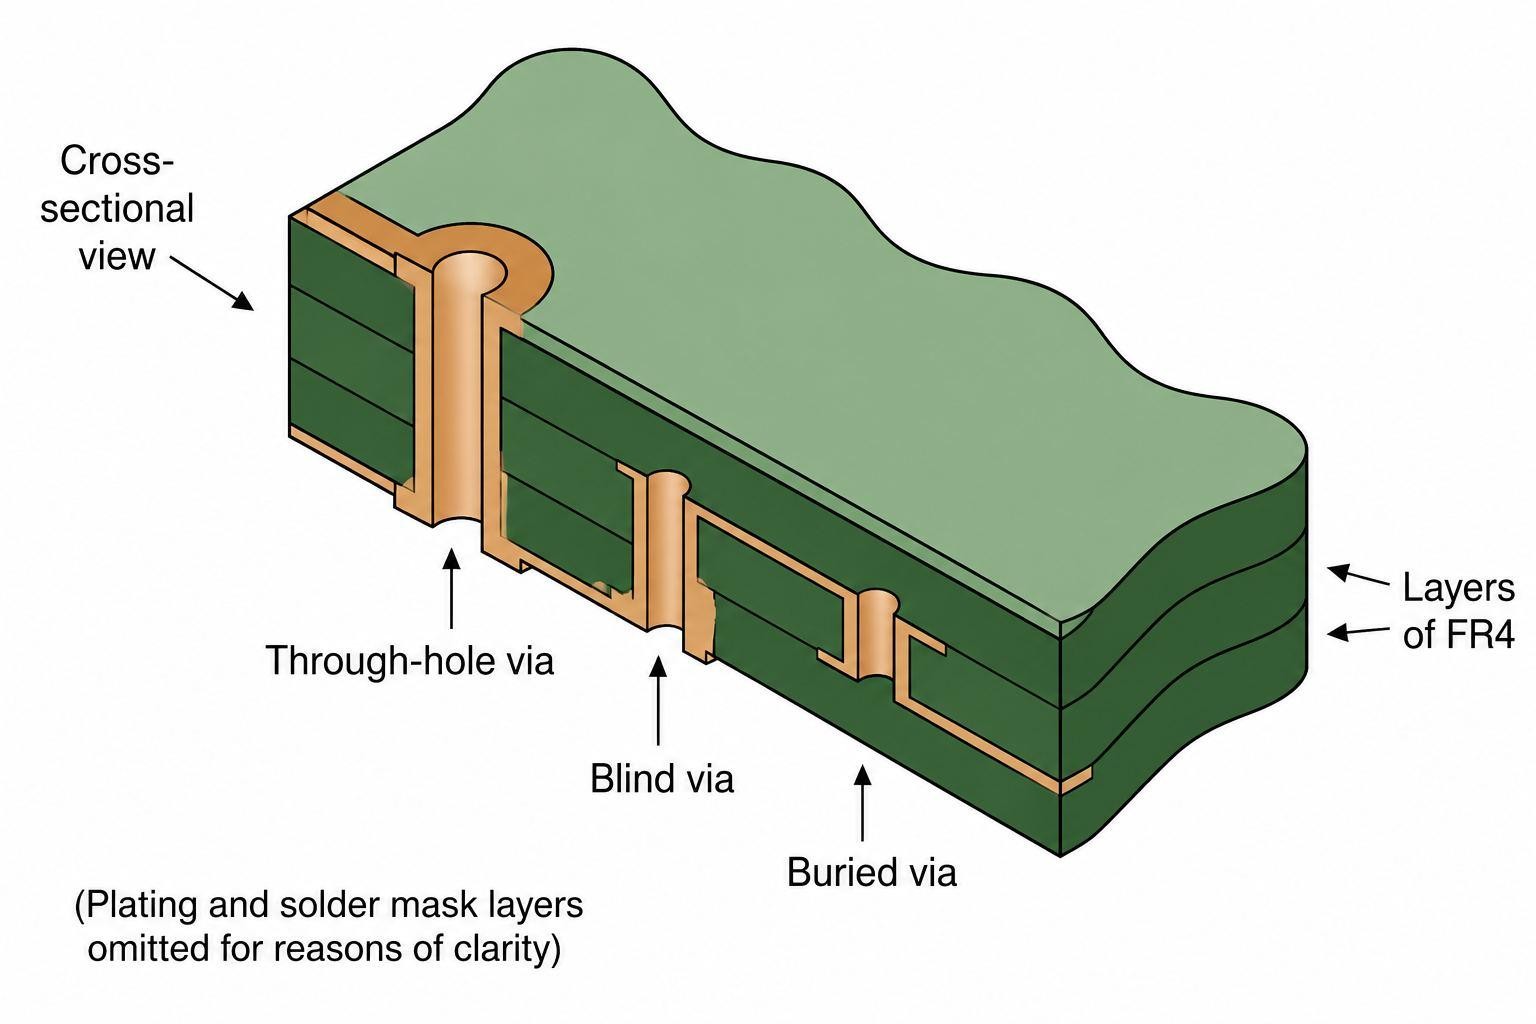
通り穴では、タップを部品の反対側まで通す空間を確保できます。止まりタップ穴では、ドリル先端部とタップの食付き部による不完全ねじ部のための余裕を設ける必要があり、下穴深さは必要な有効ねじ深さより大きくします。
例えば、止まり穴にM5の有効ねじ深さ10 mmが必要な場合、下穴の全深さを10 mmにしてはいけません。有効ねじ部より下に、ドリル先端部とタップの不完全ねじ部を収める追加の深さが必要です。ドリルには先端部があり、タップも穴底まで完全なねじ山を形成できないためです。
止まり穴の下穴全深さは、必要な有効ねじ深さに加えて、ドリル先端部とタップの食付き部によるねじ未加工部分のための、十分な余裕を確保するように設定します。
ねじのかみ合い長さ
かみ合い長さが大きいほど強いという理由だけで、深いねじを指定すべきではありません。締結部に必要なかみ合い長さを確保できていれば、それ以上に長くしても実用上のメリットが得られず、加工時間だけが増える場合があります。
JLCCNCのDFMガイドラインでは、標準的な加工条件における有効ねじ深さは、一般に穴径の約3倍を目安としています。これは製造容易性に関する指針であり、すべての締結部に共通する強度要件ではありません。より深いねじを加工できる場合もありますが、特殊工具が必要になり、加工時間と費用が増える可能性があります。
図面には、下穴全深さと有効ねじ深さが同じであると仮定せず、有効ねじ深さを明確に指定します。
下穴加工・タップ加工でよくある問題
ねじ品質が不十分な場合は、加工した穴、タップの状態、切りくずの排出、タッピングサイクルを確認し、実際の原因を特定してから工程を変更します。
ねじ品質の不良
ねじ品質の不良には、ねじフランクの粗れや損傷、不完全なねじ山、指定された通り・止まりゲージ検査での不合格などがあります。
まず、指定されたねじゲージで加工した穴を確認します。ねじ面に損傷がある場合は、タップの摩耗や刃先の欠け、加工中に穴内へ切りくずが残っていなかったかを調べます。
対処方法は原因によって異なります。摩耗したタップは交換し、切りくずの堆積が原因の場合は、穴内を清掃するとともに、加工中の排出方法を改善します。
タップの折損
止まりねじ穴内で折損したCNC加工用タップ(Yamawa)
タップが折れると工具の一部がねじ穴内に残り、部品の復旧が難しくなる場合があります。取り除く前に、折損箇所と穴の状態を確認します。
タップの損傷を調べ、切りくずの堆積、過度な摩耗、タッピングサイクルの問題、止まり穴の底への接触などを確認します。生産中に同じタップの折損が繰り返される場合は、毎回工具を交換するだけでなく、加工の段取りと条件を見直す必要があります。
タップ下穴径表に関するよくある質問
適切なタップ下穴径は、どのように調べますか?
基本的な確認手順は次のとおりです。
- まず、図面のねじサイズとピッチを確認します。
- 下穴径表から同じねじ仕様を探し、記載されたドリル径を下穴径の目安とします。
- 生産では、タップ方式と材質によって必要な下穴径が変わるため、タップメーカーの推奨径も確認します。
M6のタップ加工には、どの径のドリルを使用しますか?
標準的なM6 × 1.0を切削タップで加工する場合、一般的な下穴径の目安は5.0 mmです。M6でもピッチが異なれば、必要なドリル径は変わります。
1/4-20のタップ加工には、どのドリルを使用しますか?
1/4-20 UNCの切削タップでは、一般にNo.7ドリルを使用します。指定されたはめあい条件やタップメーカーの仕様によっては、下穴径を調整する場合があります。
タップ下穴径とねじサイズは同じですか?
異なります。タップでめねじを切削するための材料を穴の周囲に残す必要があるため、下穴径はねじの呼び径より小さくなります。例えば、M6 × 1.0では、通常、6 mmではなく5.0 mmの下穴を使用します。
CNC工作機械でタップ穴を加工できますか?
CNCマシニングセンタでは、同じ段取りで下穴加工とタップ加工を行えます。まず下穴を設け、タッピングサイクルでめねじを切削します。組立へ進める前に、適切なねじゲージで仕上がりを確認できます。
タップ下穴用ドリルとは何ですか?
タップでめねじを切削する前に、下穴を設けるためのドリルです。ねじの呼び径より小さい径を使用し、必要なねじ山のひっかかり率と加工時の余裕を確保できるように選定します。
精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
まとめ:タップ下穴径表の活用
タップ下穴径表は、ねじ加工の前に準備する穴径を確認するための資料です。まず図面の正確なねじの呼びを確認し、対応するドリル径を照合します。ピッチやTPIが少し変わるだけでも、必要な下穴径は変わる場合があります。
CNC加工では、ドリル径をタップの方式にも適合させる必要があります。切削タップは材料を除去してねじ山を形成し、転造タップは材料を塑性変形させます。そのため、推奨される下穴径は異なる場合があり、特定のはめあい条件が指定されている場合は特に注意が必要です。
タップ穴を持つCNC加工部品については、CADモデルと2D図面をJLCCNCへアップロードし、仕様確認と見積もりをご依頼ください。生産前に、ねじ仕様と加工方法の適合性を確認できます。