総形フライス加工:加工工程・工具・種類・利点・用途
1 min
- 総形フライス加工とは?
- 総形フライス加工の概要
- 総形フライス加工の仕組み
- 総形フライス加工とほかのフライス加工の比較
- 総形フライスとは?
- 総形フライスの主な種類
- 総形フライス加工の利点と制約
- 総形フライスにはどのような工具材料が使われるか
- 総形フライス加工の主な用途
- 総形フライス加工が適している場合と適していない場合
- カスタムCNC加工部品向けの総形フライス加工サービス
- 最適な総形フライスの選び方
- 総形フライス加工の品質に影響する要因
- 総形フライス加工に関するよくある質問
重要ポイント
• 総形フライス加工は、特定の輪郭形状を持つカッターを使用し、その形状を直接転写することで複雑な輪郭を加工します。
• 総形フライスは、自身の刃形をワークに直接転写するため、高い繰返し精度が得られます。
• 総形フライスの代表的な種類には、凹形、凸形、コーナー丸め用、歯切り用があります。
• 総形フライス加工は、大量生産で同じ輪郭を繰り返し加工する場合に、高い効率を発揮します。
• 超硬総形フライスは、ハイス工具よりも耐摩耗性と輪郭形状の維持性能に優れています。
• 総形フライス加工は、歯車、スプライン、溝、R形状、独自の輪郭形状などに使用されます。
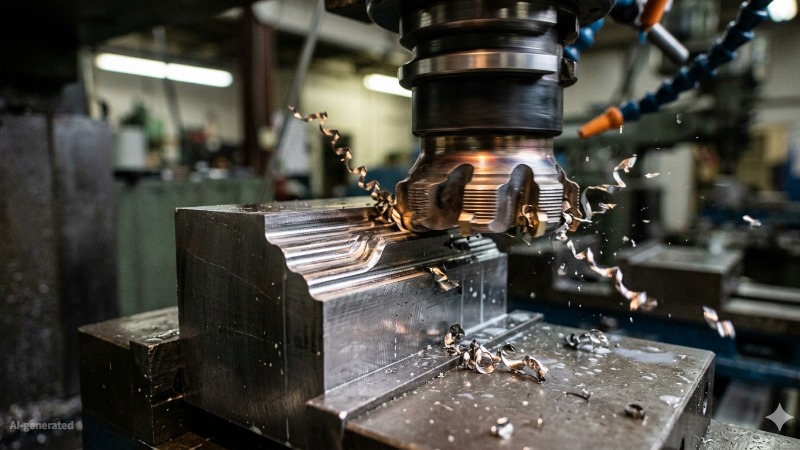
(AI生成)総形フライスによる輪郭形状の加工
総形フライス加工は、工具経路の動きによって形状を作り出すのではなく、特定の輪郭を加工する方法です。工具自体が目的の形状を備えており、1回のパスでその形状を部品に直接転写します。そのため、複数の部品に同じ輪郭が繰り返し現れる溝、輪郭部、複雑なエッジなどを効率よく加工できます。
総形フライス加工とは?
多くのフライス加工では、工具の動きによって形状を作ります。機械がプログラムされた経路をたどり、複数回のパスを重ねて最終形状を徐々に形成します。
総形フライス加工では、仕組みが異なります。目的の形状が、あらかじめ工具に組み込まれています。工具を回転させながらワークに送り込むことで、1回の加工動作でその輪郭を部品表面に直接転写します。このため、溝、R形状、歯車の歯形、独自の輪郭など、同じ形状を繰り返し加工する場合に非常に効率的です。
輪郭が工具自体によって決まるため、適切な工具を選定すれば、非常に高い繰返し精度が得られます。一方、柔軟性は低くなります。形状ごとに専用工具が必要となるため、総形フライス加工は、多数の部品に同じ形状を繰り返し加工する中量から大量の生産で最も効果を発揮します。
エンドミル加工や正面フライス加工との違いは明確です。従来のフライス加工は機械の動きによって形状を生成するのに対し、総形フライス加工は工具の輪郭から直接形状を生成します。これにより、同一の輪郭を、安定した寸法精度でより迅速に加工できます。
総形フライス加工の概要
| 項目 | 総形フライス加工 |
|---|---|
| 主な目的 | 同一輪郭の繰返し加工 |
| 形状の生成源 | 工具の輪郭形状 |
| 適した形状 | 溝、R形状、歯車 |
| 生産数量 | 中量から大量 |
| 柔軟性 | 低い |
| 表面仕上げ | 高い一貫性 |
| 一般的な工具材種 | ハイス、超硬合金 |
総形フライス加工の仕組み
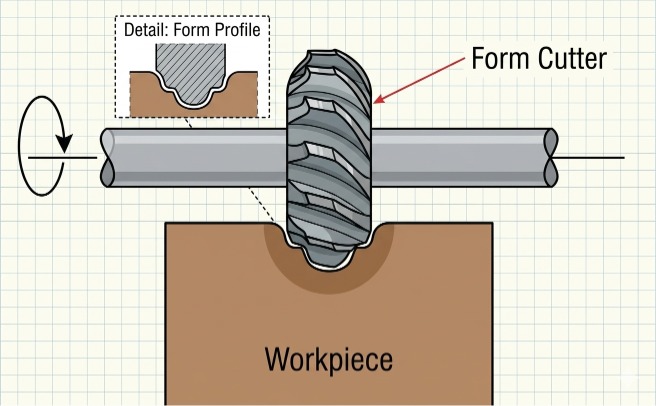
(AI生成)水平アーバーに取り付けた総形フライスの技術図
総形フライス加工の仕組みは複雑ではありません。ただし、ほかのフライス加工では見過ごしても問題になりにくい段取りの細部まで、注意を払うことが重要です。
総形フライス加工の基本工程
まず、必要な輪郭に適した総形フライスを選定します。エンドミル加工とは異なり、工具経路の補正によって形状を調整することはできません。工具の輪郭が、最初から最終形状と一致している必要があります。
次に、ワークを確実に固定し、位置合わせを行います。段取り誤差は加工輪郭に直接反映されるため、適切な位置決めが重要です。
その後、材料の種類と輪郭形状に応じて、切込み深さと加工条件を設定します。多くの用途では、1~2回のパスで輪郭全体を加工できます。最初に粗加工で余分な材料を除去し、仕上げ用にわずかな取り代を残す場合もあります。
加工中は、回転する工具をワークに対して送り、その輪郭を表面に直接転写します。加工後は、通常、公差要件に応じて、ゲージ、形状確認用テンプレート、三次元測定機(CMM)などで部品を検査します。
工具の輪郭によってワーク形状が形成される仕組み
総形フライス加工では、工具の輪郭全体が同時にワークに接触します。そのため、標準的なエンドミル加工よりも切削力が大きくなり、特に深い輪郭や複雑な輪郭の加工で顕著になります。
工具の各部分では切削条件が異なるため、熱と摩耗は工具全体に均一には分布しません。通常、外周側の切れ刃は内側よりも摩耗が速いため、輪郭精度を維持するには定期的な検査と再研磨が重要です。
工具が適切に研削され、位置合わせされていれば、加工面には工具形状が直接転写されます。工具に誤差や摩耗があれば、それも完成部品に直接反映されます。
総形フライス加工の精度に影響する主な要因
工具の形状と状態。工具精度は、総形フライス加工の品質の基礎です。工具が摩耗または損傷すると、特に長時間の生産で、加工輪郭が徐々に変化します。
段取りとワークの位置決め。適切な固定、アーバーの芯合わせ、機械剛性が不可欠です。過大な振れや振動は、輪郭精度と表面仕上げの一貫性を低下させる場合があります。
カスタムブラケット、ハウジング、溝、特定の輪郭を持つ金属部品を製造するメーカーにとって、バッチ生産では精密な段取りが特に重要です。 JLCCNCは、カスタム産業部品向けにCNC加工と板金加工サービスを提供し、再現性の高い加工品質の確保を支援しています。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
送り速度と切削速度。切削条件は、表面仕上げと工具寿命の両方に影響します。送り速度を高めると切削力が増加し、切削速度が高すぎると工具摩耗が加速します。安定した切削条件は、均一な輪郭品質の維持に役立ちます。
材料の加工特性と切りくず制御 アルミニウムなどの軟らかい材料は加工しやすい一方、硬い鋼では切削力と摩耗が増加します。適切な切削液供給と切りくず排出によって、表面仕上げを改善し、熱の蓄積を抑えられます。
総形フライス加工とほかのフライス加工の比較
| 比較項目 | 総形フライス加工 | 平フライス加工 | エンドミル加工 |
|---|---|---|---|
| 工具設計 | 特定の輪郭専用の工具(工具自体に形状を付与) | 直刃またはねじれ刃の円筒形カッター | フラットまたはボールエンドミル |
| 形状の生成方法 | 工具の輪郭から直接生成 | 工具の動きによって生成(平面) | 工具経路によって生成(複雑な形状) |
| 加工能力 | 1回のパスで複雑な輪郭を加工 | 広い平面の加工 | 溝、ポケット、3D輪郭 |
| 柔軟性 | 低い(輪郭ごとに専用工具が必要) | 中程度(平面形状に限定) | 高い(多様な形状に対応) |
| 段取りの複雑さ | 工具を用意できれば低い | 低い | 中~高程度(プログラミングが必要) |
| 効率 | 同一輪郭の繰返し加工で非常に高い | 平面加工で高い | 広い面では低く、複雑な部品では高い |
| 代表的な用途 | 歯車、溝、丸みのあるエッジ、独自の輪郭 | ベースプレート、平面 | キャビティ、溝、金型、複雑な部品 |
| 適した条件 | 同一輪郭の大量生産 | 広い平面の加工 | 複雑な部品や複数の加工形状を持つ部品 |
総形フライスとは?
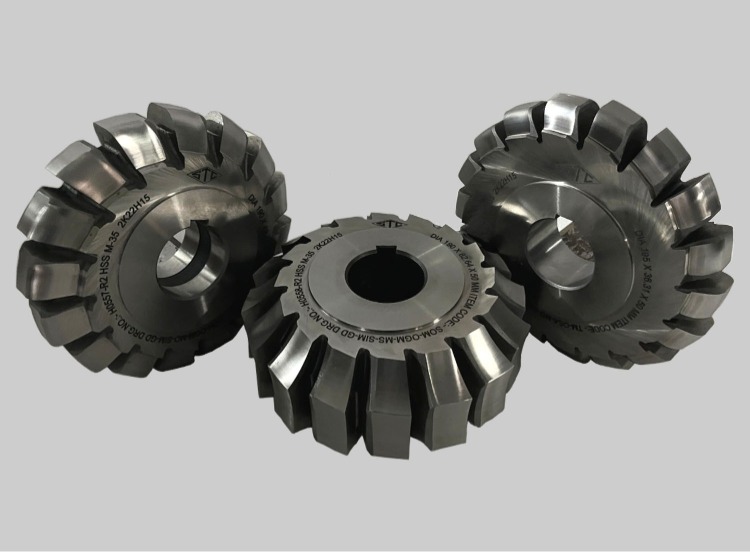
(STC gear cutting tools)総形フライス
切削工具の多くは汎用工具です。最適なCNC工具の選び方については、こちらのガイドをご覧ください。
一方、総形フライスは特定の一つの形状を繰り返し加工するために作られた専用工具です。この専用性が強みであると同時に、選定や使用を誤ると大きなコストが発生する理由でもあります。
総形フライスの構造と作動原理
総形フライスは、外周の刃を特定の輪郭に研削した回転切削工具です。工具を回転させながらワークに送り込むと、その輪郭が部品表面に直接転写されます。機械が切削動作を制御し、工具の形状が最終的な輪郭を決定します。
一般的な工具材種はハイスまたは超硬合金です。ハイスは、再研磨コストが重要な軟質材料の一般生産に使用されます。超硬合金は、硬い材料、高速加工、再研磨までの工具寿命を長くする必要がある用途に使用されます。鋼の加工では、超硬総形フライスは同等のハイス工具の3~5倍の切削速度で使用でき、摩耗の激しい切削条件でも輪郭形状を長く維持します。ただし、初期費用は大幅に高く、段取り誤差や断続切削の影響を受けやすくなります。
各刃の切れ刃後方には逃げが設けられています。逃げ角によって、刃が通過した後にワークとの接触を避け、こすれを防ぎ、次の刃が円滑に切り込めるようにします。総形フライスでは、輪郭を損なわずに、その形状に沿って逃げを設ける必要があるため、平坦な刃形の工具よりも逃げ形状が複雑です。逃げが不適切な総形フライスは、後方の面がワークをこすって発熱や仕上げ不良を招いたり、輪郭の側面を誤った形状に切削したりします。適切な逃げ形状を形成することは、総形フライスの研削が一般的な再研磨ではなく、専門技能を要する理由の一つです。
刃数は、工具径と用途によって異なります。直径50~75mmで4~6枚刃の粗刃カッターは、大きな切込みに対応し、深い輪郭でも切りくずを排出しやすくなります。細刃カッターは、刃数を増やして表面仕上げを向上させる一方、切りくずの排出空間が小さくなるため、浅い輪郭や軟らかい材料の仕上げ加工に適しています。
横形フライス加工では工具をアーバーに取り付け、立形加工では主軸に直接取り付けます。従来の総形フライス加工では、アーバー取付けが一般的です。支持された構成によって、全輪郭が同時に切削する際の大きな切削力に対し、たわみを抑えられるためです。
総形フライス加工で工具形状が重要な理由
総形フライス加工とほかの多くの加工との主な違いは、工具そのものが加工公差を決める点です。エンドミル加工では、R寸法がわずかに違っていても、工具経路のオフセットを調整して再加工できます。総形フライス加工では、工具の輪郭がそのまま部品の輪郭になります。別の工具に交換するか、工具を再研削しなければ修正できません。
そのため、工具設計、研削、検査、加工部品へと続く相互依存関係が生まれます。この連鎖の各段階で誤差が入り込む可能性があり、それらが累積します。
実例を見ると、この点がよく分かります。生産技術の中でも特に高精度な総形フライス加工が求められるタービンブレードの翼根加工では、輪郭公差±0.005–0.008mmで研削された総形フライスを使い、クリスマスツリー形の翼根形状を加工します。この形状はディスクの溝とかみ合い、翼根全体の接触応力分布は、歯形全体の輪郭精度に左右されます。片側の輪郭が公差から0.015mm外れるように研削された工具では、接触領域がずれ、応力が不均一に集中し、高温下で繰返し荷重を受ける部品に疲労き裂の起点を生じさせます。工具の誤差は、目に見える不良としてではなく、数千回の飛行サイクル後の運用中の故障として現れます。
これは極端な例ですが、原理はどの規模の加工にも当てはまります。自動車用カムシャフトのカム輪郭、変速機軸用のスプラインカッター、半月キー溝用カッター、T溝カッターなど、いずれの場合も、工具に研削された輪郭が、公差の連鎖における最初の、そして最も重要な寸法です。
工具形状と表面品質
輪郭精度は、工具形状の一つの側面です。表面品質には、さらに別の要素が関わります。各刃のすくい角、逃げ角、刃先状態が、材料の分離の滑らかさと、ワーク表面の仕上がりを決定します。
正のすくい角は、切削力と発熱を低減し、軟らかい材料での表面仕上げと工具寿命を向上させます。アルミニウムや黄銅の総形フライス加工では、通常、10~15°の正のすくい角を使用します。鋼では、刃先強度を維持するため5~10°に抑えます。焼入れ材や断続切削では、脆い超硬刃先の欠けを防ぐため、負のすくい角を用いる場合があります。負のすくい角は切削力を増加させますが、総形フライスでは輪郭そのものを構成する刃先形状を保護します。
総形フライス加工では、ほかの多くの加工以上に刃先の鋭さが重要です。刃の欠けや摩耗は、工具寿命を短くするだけでなく、輪郭を変化させるためです。R加工用カッターの刃が1枚欠けるだけでも、工具を交換または再研削するまで、後続のすべての部品のR部に平坦な箇所が形成されます。500個の生産で、これを12個目で発見するか340個目で発見するかによって、軽微な中断で済むか、大量の不良品が発生するかが変わります。
このため、生産前と生産中の総形フライス検査は、形式的な品質確認ではなく、工程管理そのものです。精密な総形フライス加工を量産で行う工場では、投影機、CMMの測定子による工具輪郭の計測、初品の表面粗さ測定が標準的に行われます。工具にある誤差は、その工具が加工するすべての部品に転写され、生産全体に拡大するため、工具自体を検査する必要があります。
総形フライスの主な種類
総形フライスの主な種類は、内側のR形状、外側の輪郭、丸みのあるコーナー、歯車の歯形、独自の形状など、それぞれ異なる輪郭に対応するよう設計されています。
| 工具の種類 | 加工される形状 | 代表的な用途 | 選定の考え方 | 生産への適性 |
|---|---|---|---|---|
| 凹形カッター | 内側のR形状(内側に湾曲した輪郭) | 溝、フィレット、丸みのある内部形状 | 内側の曲率を一定に保ち、R寸法を厳密に管理する必要がある場合に選択 | 曲面形状の繰返し加工に高い適性 |
| 凸形カッター | 外側のR形状(外側に湾曲した輪郭) | 丸みのあるエッジ、外側の輪郭 | 外面に滑らかで均一な曲率が必要な場合に使用 | バッチ生産でのエッジ輪郭加工に高い適性 |
| コーナー丸めカッター | 丸みのあるコーナー(エッジのR形状) | エッジ仕上げ、応力集中を緩和する形状 | 部品強度の向上と鋭いエッジの除去を目的に選択 | 均一なエッジ仕上げを行う生産で非常に高い適性 |
| 歯形総形カッター | 歯車の歯形 | 平歯車、スプライン | モジュール、圧力角、歯車規格に基づいて選択 | 中量から大量の歯車製造に不可欠 |
| カスタム総形カッター | 複雑な形状や非標準形状 | 専用部品、独自の輪郭 | 標準工具で形状を実現できない場合、部品形状に合わせて専用設計 | 工具費を回収できる大量生産に最適 |
総形フライス加工の利点と制約
総形フライス加工が生産現場で採用されるのは、一般的な意味での速度ではなく、加工の複雑さを減らすという独自の効率性によるものです。効果が得られるかどうかを判断するには、その輪郭を何回加工する必要があるかを考えることが重要です。
総形フライス加工が効果を発揮する場面
主な利点は、10個でも1万個でも、複雑な輪郭を加工する部品当たりの加工コストが変わらないことです。工具を用意し、段取りを調整すれば、各部品を1回のパスで加工できます。エンドミル加工では、凹状のR形状を作るために複数回の輪郭加工が必要となり、その都度、工具経路の計算、ピックフィード量の管理、削り残しの山を除去する仕上げ加工が必要です。総形フライス加工では、これが1回の送り動作になります。機械が補間によって形状を作るのではなく、工具が形状を転写します。
実際には、輪郭加工の多い部品でサイクルタイムを大幅に短縮できます。エンドミル加工では3~4分かかる半月キー溝が、総形フライス加工では1分未満で加工できます。エンドミルで開口溝を加工し、T溝カッターでアンダーカットを形成するT溝加工では、引き続き2種類の工具が必要ですが、各パスは輪郭加工ではなく1回の送り動作になります。変速機ハウジングを2,000個生産する場合、このサイクルタイムの差が予算を左右します。
もう一つの大きな利点は繰返し精度であり、機械的に何を意味するのかを具体的に理解する必要があります。輪郭加工では、工具経路の追従誤差、工具のたわみ、機械の熱変位、摩耗による工具径の変化が、部品間のばらつきとして累積します。それぞれの要因が、生産全体の寸法ばらつきに寄与します。総形フライス加工では、これらの変動要因の多くが排除されます。輪郭は機械の経路追従能力ではなく、工具形状によって決まります。適切に保守された総形フライスを高剛性の段取りで使用すれば、調整なしで数百個にわたり±0.02–0.05mm以内の輪郭を加工できます。これは、工程内測定や補正を行わない輪郭加工では、達成が難しい一貫性です。
互換性を持って組み立てる必要があるスプライン、荷重分布に影響する歯車の歯形、応力集中を緩和するR形状など、輪郭の一貫性が機能に直接関わる業界では、この繰返し精度は単なる利便性ではなく、必須要件です。
総形フライス加工が不向きになる場面
総形フライス加工を量産で効率的にする専用性は、それ以外の場面では、高コストと柔軟性の低さにつながります。
最初の障壁は工具費です。標準的なエンドミルは、直径やコーティングに応じて15~80ドルです。特定の輪郭に合わせて研削したカスタム総形フライスは、輪郭の複雑さと公差要件に応じて、ハイスで200~800ドル、超硬で500~2,000ドル以上になります。この費用は、生産数量にかかわらず固定です。10個では、加工を始める前から部品当たりの工具費が20~200ドルになります。500個では0.40~4.00ドルです。工具投資に見合う数量がある場合にのみ経済性が成立します。この損益分岐点は、部品の複雑さと輪郭公差によって大きく変わるため、推測ではなく計算が必要です。
二つ目の問題は輪郭の変更です。エンドミル加工では、設計変更は工具経路の更新で対応でき、長くても数時間程度の作業です。総形フライス加工では、輪郭を変更すると新しい工具が必要になります。製品開発の途中でR寸法が6mmから7mmに変われば、既存の総形フライスは使用できなくなります。このため、設計変更を繰り返している用途には不向きで、形状が確定し、生産数量が確認できた段階で合理的な選択肢となります。
段取り精度の要件は、多くのフライス加工より厳しく、要件を満たさない場合の影響も大きくなります。工具の振れが0.02mmを超える、工具中心線とワーク基準がずれる、治具の剛性が不足するといった問題は、いずれも後から補正できない輪郭誤差を生みます。輪郭加工では、高剛性の段取りが結果を改善しますが、剛性が多少低くても、補正によって許容できる形状を得られる場合があります。総形フライス加工では、不適切な段取りのままだと、測定で発見されるまで、生産するすべての部品に同じ誤った輪郭が形成され続けます。
工具摩耗は、この問題に時間の要素を加えます。総形フライスでは、輪郭の各部分で実効切削速度と切りくず負荷が異なるため、摩耗が不均一に進みます。外径部は、輪郭の中央部より速く摩耗します。時間の経過とともに工具形状が変化します。その変化は個々の部品では良好に見えるほど緩やかでも、長時間生産の終盤には、初期の部品と比べて公差外になるほど進行する場合があります。生産中に初品検査に相当する確認を定期的に行わなければ、摩耗による寸法変動は、後工程の組立や検査で発見されるまで見逃されます。固定の加工個数ではなく、測定した輪郭変化に基づいて再研磨間隔を設定する方が適切であり、大量の不良品につながる前に問題を発見できます。
最後に、材料の硬さは、通常の輪郭加工よりも強くこの加工方法を制限します。輪郭全体が同時に接触することで、材料の硬さに応じて大きな切削力が発生します。鋼で約38~42 HRCを超えると、多くの総形フライス形状やアーバー構成では、たわみや欠けを生じさせずに負荷を支えることが難しくなります。この硬さの領域では、総形フライス加工に代わり、高硬度材旋削や研削が用いられます。
総形フライスにはどのような工具材料が使われるか
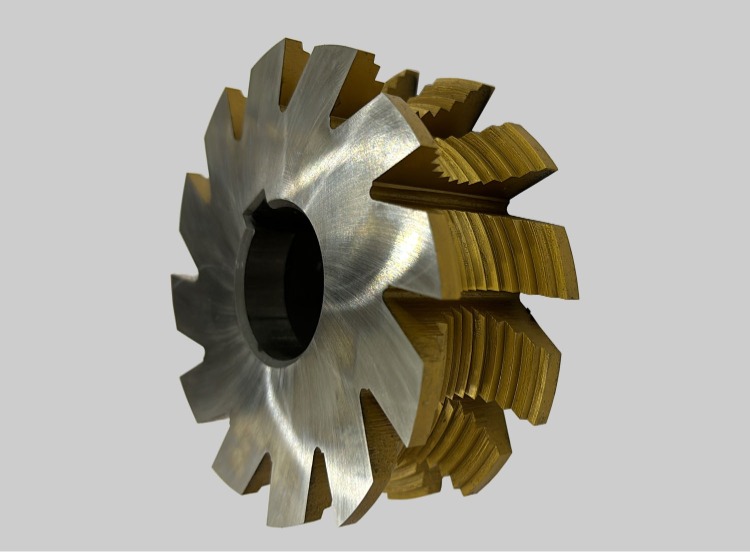
(STC)TiNコーティングを施したハイス総形フライス
高速度工具鋼・超硬合金・その他の工具材料
多くの総形フライスは、用途に応じて高速度工具鋼(ハイス、HSS)または超硬合金で製造されます。
ハイスは靭性が高く、加工条件の変動に対応しやすい材料です。断続切削や剛性が比較的低い段取りにも対応できるため、汎用的な総形フライス加工や低速加工に適しています。
超硬合金は硬さと耐摩耗性に優れています。高い切削速度で使用でき、刃先形状を長く維持できます。多数の部品で輪郭精度を一定に保つ必要がある総形フライス加工では、この点が重要です。
そのほか、摩耗を引き起こしやすい材料の加工や大量生産では、コーティング超硬工具や特殊合金も使用されます。
工具材料が耐摩耗性と性能に与える影響
工具材料は、工具が形状を維持できる期間に直接影響します。
総形フライス加工では、わずかな摩耗でも輪郭が変わります。つまり、工具の劣化とともに寸法精度が低下します。超硬合金は耐摩耗性が高いため、長時間の生産でも形状精度を維持できます。
切削速度も異なります。超硬工具はハイスの2~4倍の速度で使用でき、生産性が向上します。一方、速度よりも靭性が重要な場面では、ハイスが優れた性能を発揮します。
実際には、柔軟性と低コストを重視する場合にハイスを選びます。各種の総形フライスに再現性の高い形状加工が求められる生産環境では、一貫性、高効率、厳密な管理を重視して超硬合金を選びます。
総形フライス加工の主な用途
| 業界・用途 | 加工形状 | 総形フライス加工を使用する理由 | 代表的な部品・例 |
|---|---|---|---|
| 自動車 | 歯車、スプライン、溝 | 高い繰返し精度と、同一輪郭の迅速な加工 | 変速機用歯車、軸、カップリング |
| 航空宇宙 | 曲面、精密輪郭 | 厳密な公差管理による均一な形状 | ブラケット、構造部材の輪郭、タービン関連形状 |
| 治工具・金型製作 | 独自の輪郭、R形状、複雑なエッジ | 形状を直接生成し、加工工程を削減 | プレス金型、成形金型、成形工具 |
| 一般製造業 | 溝、フィレット、特殊輪郭 | 同一形状のバッチ生産で効率的 | 機械部品、継手 |
| 歯車製造 | 歯形 | 工具が歯車形状に正確に対応し、精度を確保 | 平歯車、インボリュート歯形 |
| 構造部品 | 丸みのあるエッジ、接続部の形状 | 応力分布と表面の一貫性を改善 | フレーム、支持部品、機械用ハウジング |
これらの用途で、総形フライス加工の強みが発揮されます。
複数の工具経路で形状を生成する代わりに、工具が自身の輪郭を部品に直接転写します。このため、多数の部品に同じ形状を最小限のばらつきで繰り返し加工する場合、総形フライスが選ばれます。
実際の総形フライス加工の適用は、一つの条件に集約できます。明確に定義された輪郭を複数の部品に繰り返し加工する場合、総形フライス加工は通常、最も速く、一貫性の高い加工方法です。
総形フライス加工が適している場合と適していない場合
総形フライス加工は、適切な生産環境で高い効果を発揮しますが、すべての加工用途に最適な方法ではありません。複数の部品に同じ輪郭を安定して繰り返し加工する場合に、最も適しています。
総形フライス加工が適している場合
総形フライス加工は、溝、R形状、スプライン、歯車の歯形、独自の輪郭など、同じ形状を繰り返し加工する用途に最適です。工具自体が目的の形状を備えているため、1回の加工動作で輪郭をワークに直接転写できます。
特に、次のような用途で価値を発揮します。
中量から大量の生産
同じ輪郭形状を繰り返し持つ部品
高い輪郭の一貫性が求められる用途
サイクルタイム短縮を重視する生産環境
自動車、航空宇宙、治工具、産業機器製造などでは、加工時間を短縮しながら繰返し精度を高めるために、総形フライス加工が広く使用されています。
総形フライス加工が最適とは限らない場合
総形フライス加工は、少量生産や設計変更が多いプロジェクトにはあまり適していません。輪郭ごとに専用工具が必要なため、わずかな形状変更でも、まったく新しい工具が必要になる場合があります。
エンドミル加工と比べると、試作開発や設計を繰り返し修正する作業に対する柔軟性も低くなります。部品形状が頻繁に変わる場合は、プログラム可能な工具経路に基づく加工の方が、通常は経済的です。
また、焼入れ材の加工では、切削力と工具摩耗が大幅に増加するため、加工が難しくなる場合があります。
損益分岐点の理解
総形フライス加工における最大のトレードオフは、工具への投資と生産効率の関係です。
標準的なエンドミル加工は、初期の工具費が低く、柔軟性に優れています。一方、総形フライス加工は、生産数量が増えると、サイクルタイムを短縮し、一貫性を向上させます。
小ロットでは、専用の総形フライスは費用対効果が低い場合があります。しかし、生産数量が多ければ、加工サイクルの短縮とばらつきの低減によって、高い工具費を相殺できることがよくあります。
カスタムCNC加工部品向けの総形フライス加工サービス
総形フライス加工は、同じ輪郭、溝、R形状、独自の形状を繰り返し製造する場合に非常に効果的ですが、安定した結果を得られるかどうかは、工具品質、機械剛性、段取り精度に大きく左右されます。多くの生産現場では、切削そのものよりも、バッチ生産全体で輪郭精度を一定に保つことの方が難しい課題です。
専門の総形フライス加工サービスを利用すべき場合
部品に次の要件がある場合、専門のCNC加工サービスが特に役立ちます。
厳しい輪郭公差
生産バッチ間で安定した繰返し精度
専用工具の選定や治工具に関する支援
ほかのCNC加工と組み合わせた複雑な輪郭加工
生産に使用できる部品の短納期対応
少量の試作であれば、標準的なエンドミル加工で十分な場合があります。しかし、生産規模が拡大したり、輪郭の一貫性が重要になったりすると、専門的な総形フライス加工能力によって、効率と寸法安定性を大きく向上させられます。
社内での総形フライス加工が難しい理由
標準的なCNCフライス加工とは異なり、総形フライス加工は、専用工具と厳密に管理された段取り条件に依存します。工具の振れ、機械振動、治具の不安定さなど、わずかな問題でも最終形状に直接影響する場合があります。
また、小規模な加工工場の多くでは、次の能力や体制が不足しています。
カスタム総形フライスへの対応
安定した高剛性の加工段取り
工程内検査能力
長時間の生産で輪郭摩耗を管理する経験
工具自体が形状を決めるため、輪郭精度を維持するには、加工経験と工程管理の両方が必要です。
総形フライス加工部品を外注する利点
総形フライス加工の外注は、特にカスタム産業部品や中量生産のプロジェクトで、工具投資、段取りの複雑さ、生産リスクの低減につながります。
十分な能力を持つCNC加工サプライヤーは、次の点を支援できます。
加工方法の最適化
輪郭の一貫性の向上
生産リードタイムの短縮
試作とバッチ生産の両方への対応
CNC加工と後工程の製作・加工の組合せ
例えば、JLCCNCは
精密な輪郭、溝、エッジ形状、再現性の高い生産品質が求められる産業部品向けに、カスタムCNC加工と板金加工サービスを提供しています。オンライン見積もり、製造性を考慮した設計(DFM)の検討、迅速な試作、生産規模の拡大に対応し、アルミニウム、ステンレス鋼、炭素鋼、黄銅、エンジニアリングプラスチックを加工できます。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
適切なCNC加工パートナーの選び方
総形フライス加工部品のサプライヤーを選ぶ際は、次の項目を評価することが重要です。
CNC工作機械の剛性と精度
輪郭加工の経験
切削工具と治工具への対応能力
対応可能な材料
品質検査工程
生産規模を拡大できる能力
カスタム加工部品のプロジェクトでは、CADファイルをアップロードして製造性の検討と即時見積もりを受けることで、加工開始前に最も効率的な生産方法を見極めやすくなります。
最適な総形フライスの選び方
部品形状と加工輪郭に基づく選定
まず、輪郭を確認します。総形フライス加工では工具が形状を決めるため、幾何形状が最初の制約条件になります。
部品に必要なのが標準的なR形状、溝、歯車の歯形であれば、既存の総形フライスの種類から選択します。非標準の輪郭には、専用工具が必要です。初期費用は増えますが、輪郭全体を切削することで、高い繰返し精度で形状を加工できます。
複雑さも重要です。急激な形状変化や小さなR形状ほど、高い工具精度が求められます。工具にある偏差は、部品に直接転写されます
材料・精度・生産数量に基づく選定
被削材は、工具材料と工具形状の両方に影響します。硬い材料には耐摩耗性の高い超硬工具が必要となり、軟らかい材料はハイスでも加工できます。
精度要件によって、必要な工具品質が決まります。高精度部品には、厳密に研削され、時間が経過しても輪郭を維持できる工具が必要です。大量生産では、摩耗が重要になります。形状を長く維持できるため、超硬工具が選ばれます。
生産数量が判断を左右します。小ロットでは、標準工具によってコストを抑えられます。大量生産では、カスタムの総形フライスによる効率向上とサイクルタイム短縮が、工具投資を正当化します。
総形フライス加工の品質に影響する要因
工具精度・工具摩耗・機械の安定性
総形フライス加工では、工具そのものが形状を決めます。工具が不正確であったり摩耗していたりすると、すべての部品にその誤差が転写されます。
工具摩耗は、輪郭を徐々に変化させます。わずかな摩耗でも、部品が公差外になる場合があります。機械の安定性も、別の要因として影響します。振動やたわみによって工具の切削状態が変化し、表面全体の一貫性が損なわれます。
切削条件と表面仕上げの管理
切削速度、送り速度、切込み深さは、仕上げと精度の両方に影響します。
切削速度を高めると生産性は向上しますが、摩耗が加速します。送りを大きくすると切削力が増加し、段取りの剛性が不足している場合には輪郭が変形する可能性があります。
表面仕上げは、1刃当たりの送り量と工具形状に関係します。安定した段取りと適切な加工条件によって、繰り返し加工する部品の表面仕上げと寸法精度の両方を維持できます。
総形フライス加工に関するよくある質問
Q: 総形フライス加工とは何ですか?
総形フライス加工は、特別な刃形を持つ工具を使用し、1回のパスでワークに特定の形状や輪郭を形成する加工方法です。
Q: 総形フライス加工はどのように行われますか?
工具を回転させながら材料に送り込み、あらかじめ定められた形状を部品に直接転写します。複雑な工具経路は必要ありません。
Q: 総形フライスとは何ですか?
総形フライスは、加工したい形状と対応する刃形を備えた、特定の輪郭専用の切削工具です。
Q: 総形フライスには、どのような種類がありますか?
代表的な種類には、凹形カッター、凸形カッター、コーナー丸めカッター、歯切りカッター、カスタム総形カッターがあります。
Q: 総形フライス加工は、どのような用途に使われますか?
総形フライス加工は、高効率な生産環境で、歯車、溝、R形状、複雑な輪郭など、同じ形状を繰り返し加工するために使用されます。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......