GD&Tにおける直角度(Perpendicularity):定義・公差・実例
2 min
- GD&Tにおける直角度とは?
- 表面の直角度と軸線の直角度
- 直角度の公差域の仕組み
- 直角度の図面指示の読み方
- 製作図面における直角度の例
- 直角度の測定方法
- 直角度と他の幾何公差の違い
- CNC加工における直角度
- 直角度に関するよくある質問
- 直角度:まとめ
要点
- 直角度は、データムに対して90°の姿勢を要求する形体に適用する姿勢公差です。
- 表面に適用する場合、対象表面全体を、参照データムに対して直角に配置された2つの平行平面の間に制限します。
- 軸線に適用する場合、実際の円筒面を直接管理するのではなく、形体から導出される軸線を指定された公差域内に制限します。
- 直角度だけでは形体の位置は定まりません。位置も管理する必要がある場合は、適切な幾何公差を併せて検討します。
- データムの選定は、検査時に直角度の基準をどのように設定するかに影響します。
- 公差記入枠には、幾何特性、公差値、適用する修飾記号、参照するデータムを示します。
GD&Tにおける直角度とは?
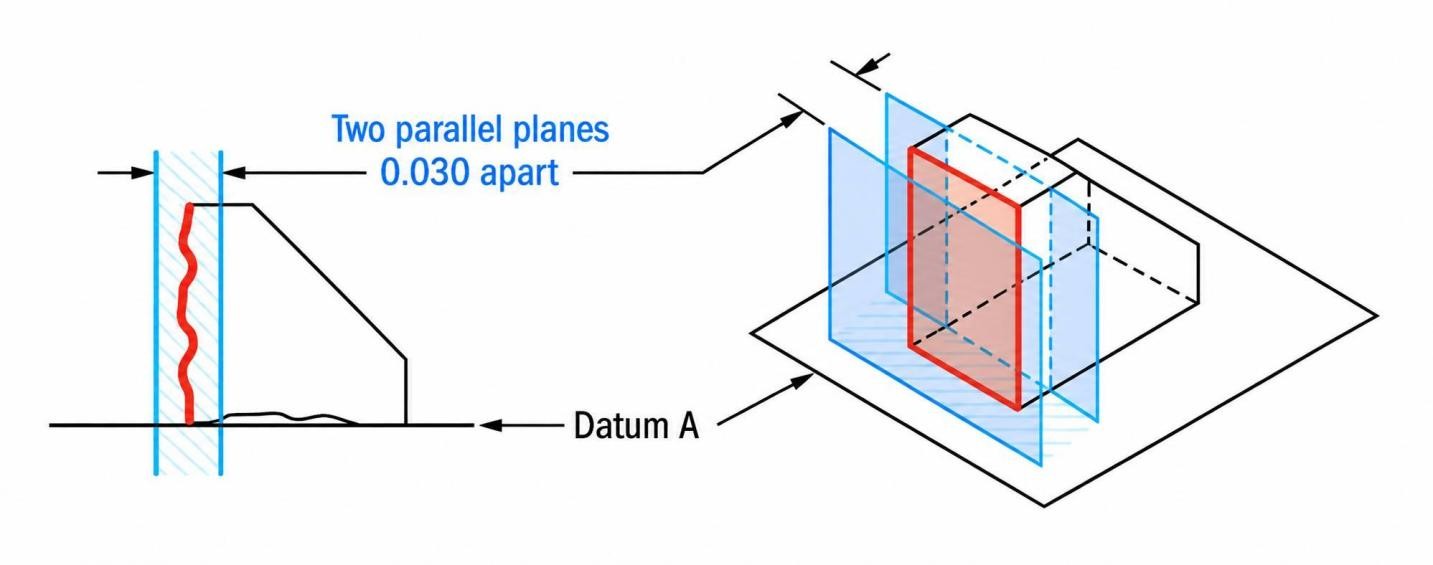
GD&Tにおける直角度(出典:GD&T Basics)
幾何寸法・公差(GD&T)における直角度は、表面、形体の軸線、導出中心平面などを、参照データムに対して90°に設定された公差域内に制限する姿勢公差です。
本記事の例は、ASME Y14.5-2018の考え方に基づいています。ISO 1101を適用する図面では、用語や解釈が異なる場合があるため、指定された規格に従って読み取ってください。
データムは、90°の関係を設定するための基準です。したがって、直角度は単に「2つの形体が直角に見えること」を意味するものではありません。まず公差記入枠のデータムを特定し、その基準に対する対象形体の要求を解釈します。
直角度は、表面、円筒状のサイズ形体から導出される軸線、幅を持つサイズ形体の導出中心平面などに適用できます。管理する形体によって図面上の指示方法が変わり、要求の読み方も異なります。
直角度の記号とデータム参照
直角度記号(出典:Tec-Ease)
直角度の記号は⟂です。公差記入枠の最初の区画に示され、その後に公差値と参照データムが続きます。
例えば、⟂ | 0.05 | Aという指示は、直角度を要求し、公差値が0.05 mm、データムAがその基準であることを示します。ここでは、図面の単位をミリメートルとしています。
データム参照は、公差記入枠がどの形体に関連付けられているかと併せて確認します。表面に指示されている場合は、その表面を管理します。サイズ形体に適用される場合は、形状に応じて導出軸線や導出中心平面を管理します。対象形体を先に確認すると、別の形状に誤って適用することを防げます。
表面の直角度と軸線の直角度
管理する幾何形状は、公差記入枠の適用先によって決まります。表面の直角度は、データムに対する表面の姿勢を管理し、公差域によって表面の形状も制限します。そのため、記入枠の接続先は、検査対象を判断するうえで重要です。
表面の直角度
表面の直角度は、参照データムに対する平面の姿勢を管理します。公差記入枠が表面やその延長線に接続されている場合、その表面に要求を適用します。
例えば、直方体の加工部品で底面をデータムAとし、垂直な側面に直角度を指示した場合、対象はその側面です。部品の中心線や近くの別の形体に要求を移して解釈してはいけません。
詳細図で複数の面が近接している場合は、特に注意が必要です。引出線を接続先までたどり、設計者が指定した表面を正確に確認します。
軸線の直角度
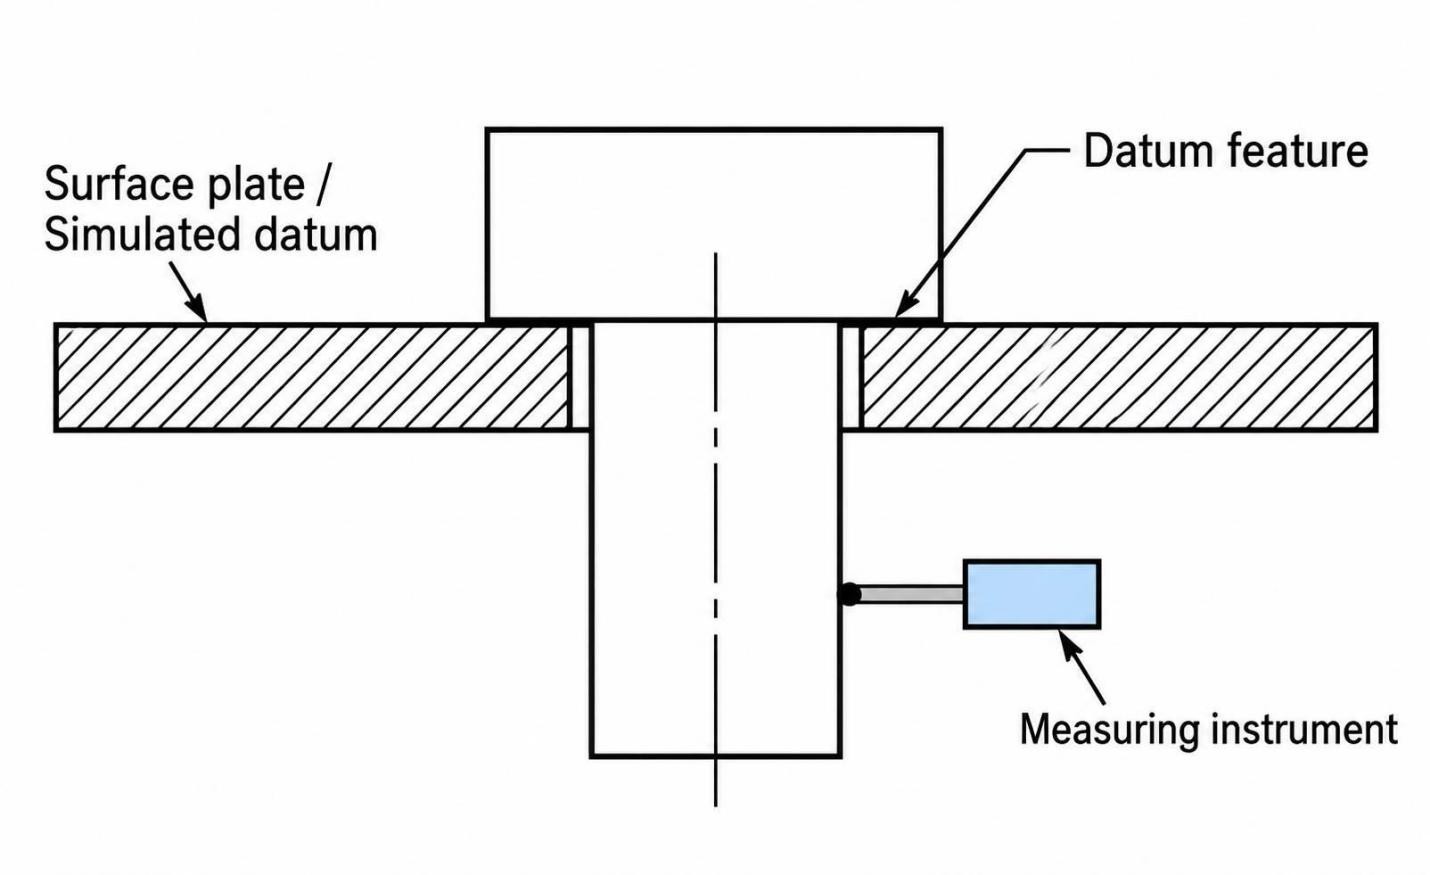
軸線の直角度(出典:Engineering Essentials)
円筒状のサイズ形体に直角度を適用する場合、対象は円筒面そのものではなく、形体から導出される軸線です。穴、ピン、軸などが代表例です。公差記入枠は、通常、円筒面へ直接指示するのではなく、形体のサイズ寸法に関連付けます。
例えば、穴の直径寸法に関連付けられた直角度指示は、穴の導出軸線に適用します。穴が円筒面を持つという理由だけで、表面の直角度として扱わないようにしてください。
幅を持つ形体では、導出中心平面を対象とする場合があります。例えば溝では、円筒軸線ではなく、対向する側面から導出される中心平面に対して要求を読み取ります。
直角度の公差域の仕組み
直角度公差は、90°±0.5°のような角度の許容範囲を直接示すものではありません。データムが基準を設定し、公差値によって、その基準に対して正確に90°の姿勢を持つ公差域を定めます。
公差域の形状は、対象によって異なります。平面では2つの平行平面を使用し、導出軸線では、公差値の前に直径記号を付けることで円筒状の公差域を指定できます。
表面の公差域
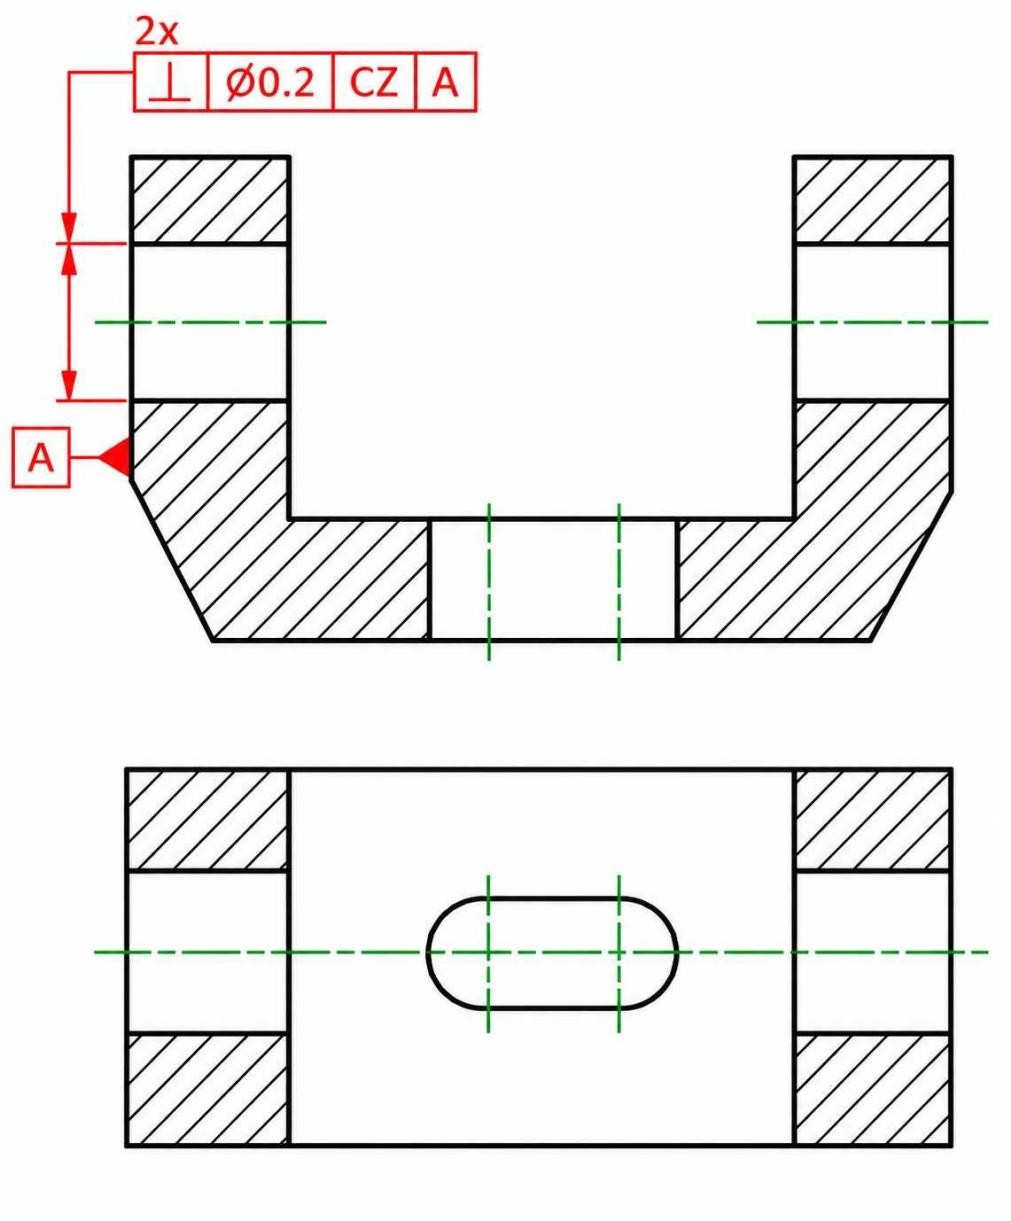
幾何公差の例(出典:MDPI)
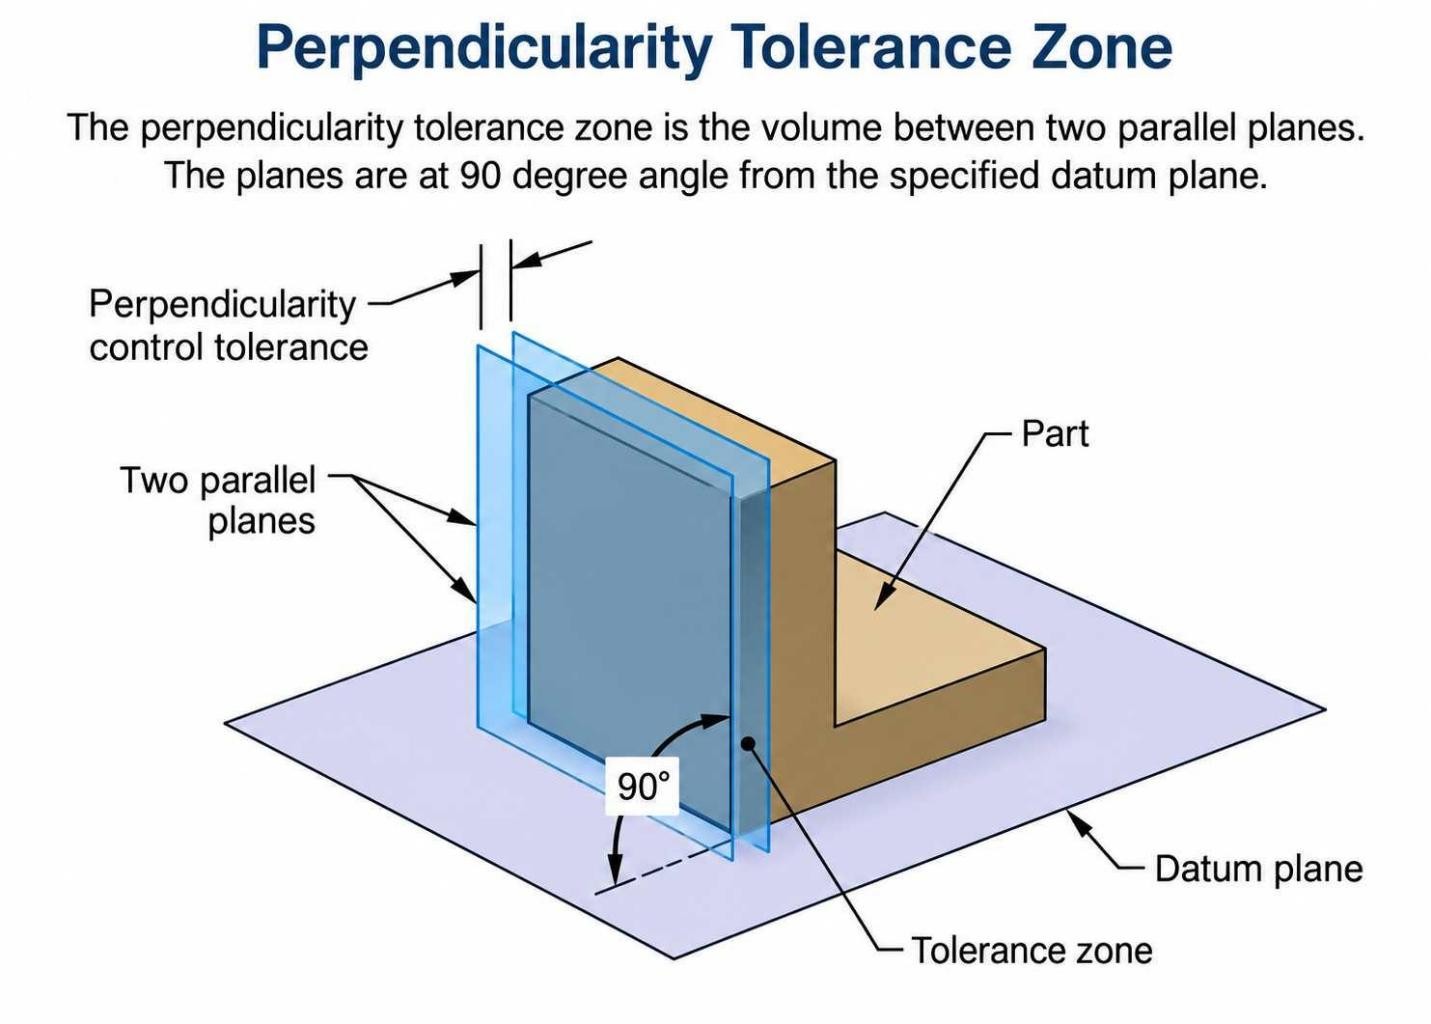
表面の直角度では、公差記入枠に示された値だけ離れた2つの平行平面が公差域を形成します。両平面は、参照データムに対して正確に90°の姿勢を持ちます。
平面に⟂ | 0.05 | Aを指定した場合、データムAを基準として、Aに直角な2つの平行平面の間に、幅0.05 mmの公差域を設定します。対象表面のすべての点が、その間に収まる必要があります。
0.05 mmは、公差域を形成する2つの平面の間隔です。データムAからの最大距離が0.05 mmという意味ではありません。公差域の姿勢はデータムに対して90°に固定されますが、その位置は実際の表面全体を包み込むように設定されます。
軸線の公差域
軸線の直角度では、公差値の前に直径記号を付けることが一般的です。この場合、公差域は、中心軸が参照データムに対して正確に90°となる円筒です。
⟂ | ⌀0.05 | Aの⌀0.05は、直径0.05 mmの円筒公差域を示します。対象形体の導出軸線は、指定された範囲全体にわたって、この円筒内に収まる必要があります。
⌀記号によって、数値の意味が変わります。この場合の0.05 mmは、2つの平行平面の間隔ではなく、公差域の直径です。
直角度を長さの公差で指定する理由
GD&Tでは、データムに対する理論的に正確な90°の関係によって、公差域の姿勢を設定します。そのうえで、対象形状が公差域内に収まるよう、長さの値で変動を制限します。
形体の長さが分かる場合、単純な傾きモデルにおける角度偏差の目安を、d = L × tan(θ)から求められます。ここで、dは長さLにわたる横方向変位、θは理論上の姿勢からの角度偏差です。ただし、これは長さと傾きの関係を理解するための近似であり、図面の適合性は、指定された幾何公差域に基づいて評価します。
同じ角度偏差でも、Lが変わると横方向変位は変わります。例えば、長さ20 mmにわたる0.05 mmの変位と、長さ100 mmにわたる0.05 mmの変位では、対応する角度が異なります。
したがって、直角度は、図面の単位による長さの公差で指定します。対象表面、軸線、導出中心平面が、指定された公差域内に収まるかを評価します。
直角度の図面指示の読み方
公差記入枠は、幾何特性記号、公差値、データム参照の順に読みます。サイズ形体では、直径記号や実体条件の修飾記号が示される場合もあります。
次の2つの指示を比較します。
表面:⟂ | 0.05 | A
穴の軸線:⟂ | ⌀0.05 Ⓜ | A
最初の指示は、対象表面に対して、データムAを基準とする直角度0.05 mmを要求します。円筒公差域ではないため、直径記号はありません。
2つ目では、⌀が円筒公差域を示し、0.05の後のⓂが、最大実体条件(MMC)において指定公差を適用することを示します。データムAは、必要な姿勢を設定する基準です。
例えば、穴に次の指示がある場合を考えます。
⟂ | ⌀0.10 Ⓜ | A
穴が最大実体サイズの場合、直角度公差は指定された⌀0.10 mmです。適用規格に従って評価した実際のサイズがMMCから離れると、その差に相当する追加の幾何公差、いわゆるボーナス公差を利用できます。
同じ軸線の指示に実体条件の修飾記号がない場合、ASME Y14.5ではサイズに関係しない条件(RFS)で適用します。この場合、MMCからのサイズの差によるボーナス公差を加えず、指定された幾何公差を使用します。
記入枠を順に読むことで、異なる要求を混同せずに済みます。公差値は許容される幾何的変動、⌀は円筒公差域の直径、Ⓜは適用する実体条件、Aは参照データムを示します。
直角度を要求するCNC部品では、加工前に、データム構成、形体の形状、検査要件を図面と併せて確認します。

高精度CNC加工サービス
CADファイルをアップロードして、CNC加工のお見積もりと、JLCCNCの技術担当者によるDFMフィードバックをご依頼ください。
製作図面における直角度の例
直角度の記入枠だけで判断せず、適用先、データム、穴や軸の場合はサイズの許容限界も確認します。次の3例で、対象形体による読み方の違いを説明します。
表面の直角度の例
表面の直角度(出典:Engineering Essentials)
加工したブラケットの底面をデータムAとし、隣接する垂直面に次の指示がある場合を考えます。
⟂ | 0.05 | A
この0.05 mmの要求は、指定された垂直面に適用されます。基準はデータムAです。
ブラケットの高さを判定する指示ではありません。また、面間距離を管理する寸法公差とも区別します。この記入枠は、対象面の直角度を定めるものです。
穴の軸線の直角度の例
軸線の直角度(出典:Mechademic)
プレートの図面に、⌀10 mmの穴と次の指示がある場合を考えます。
⟂ | ⌀0.08 | A
データムAはプレートの面です。記入枠は、サイズ形体としての穴に適用されるため、⌀0.08 mmの要求を穴の導出軸線に対して評価します。
穴径は別途確認します。直径の測定だけでは、サイズの許容限界を満たすかは分かっても、軸線の直角度を満たすかは分かりません。両方の要求を、それぞれ確認する必要があります。
MMCとボーナス公差の例
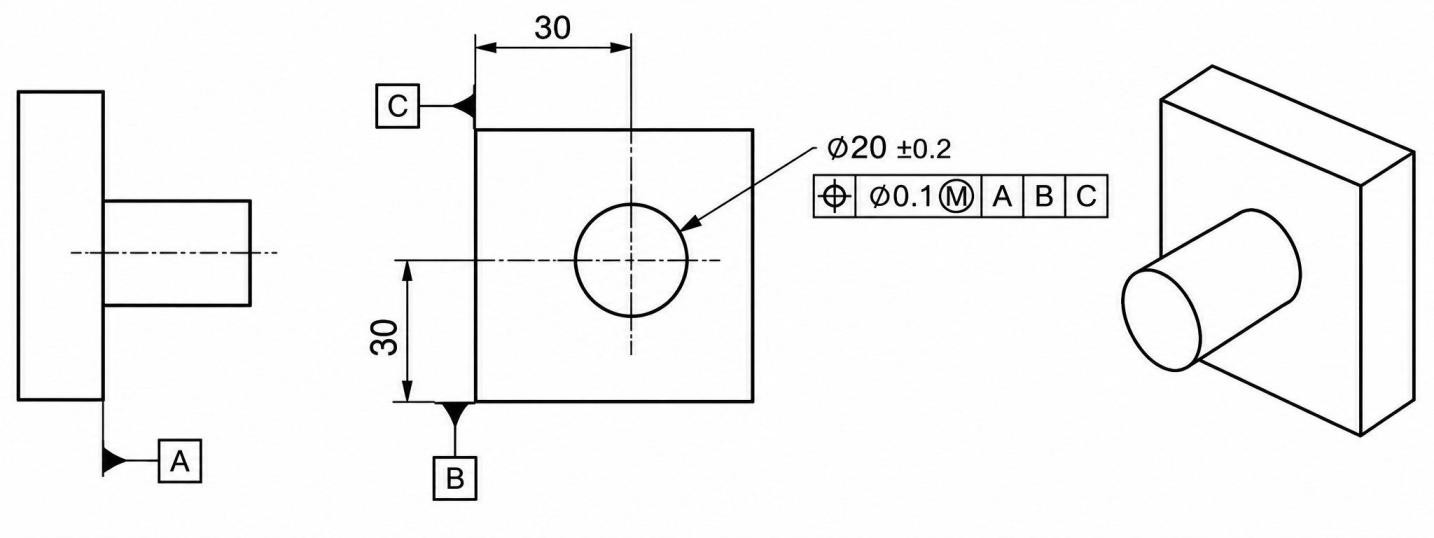
GD&Tのボーナス公差(出典:Mechademic)
穴径の許容限界が次のとおりの場合を考えます。
⌀10.0~10.2 mm
図面には、次の直角度が指定されています。
⟂ | ⌀0.10 Ⓜ | A
穴は内側のサイズ形体なので、最大実体サイズは最小径の10.0 mmです。このサイズでは、利用できる直角度公差は⌀0.10 mmです。
説明を簡単にするため、穴が適切な円筒形状を持ち、ボーナス公差の算出に使用する実際のサイズが10.12 mmと評価されたとします。MMCからの差は0.12 mmです。
ボーナス公差 = 10.12 − 10.00 = 0.12 mm
この差を、指定された幾何公差に加えます。
利用可能な直角度公差 = 0.10 + 0.12 = ⌀0.22 mm
⌀0.22 mmは、このサイズで利用できる幾何公差であり、新しい穴径公差ではありません。穴径の要求は、引き続き別途満たす必要があります。実際の検査では、単一断面の直径測定だけで判断せず、適用規格に従ったサイズの評価を使用します。
同じ条件で、実際のサイズが10.05 mmならボーナス公差は0.05 mm、10.18 mmなら0.18 mmです。利用できる直角度公差を求めるには、図面のサイズ許容限界と、適切に評価した実際のサイズの両方が必要です。
直角度の測定方法
公差記入枠で指定されたデータムから検査を開始します。対象形体を評価する前に、測定の段取りでその基準を再現する必要があります。その後の測定方法は、表面を評価するか、導出軸線を評価するかによって異なります。
表面の直角度の測定
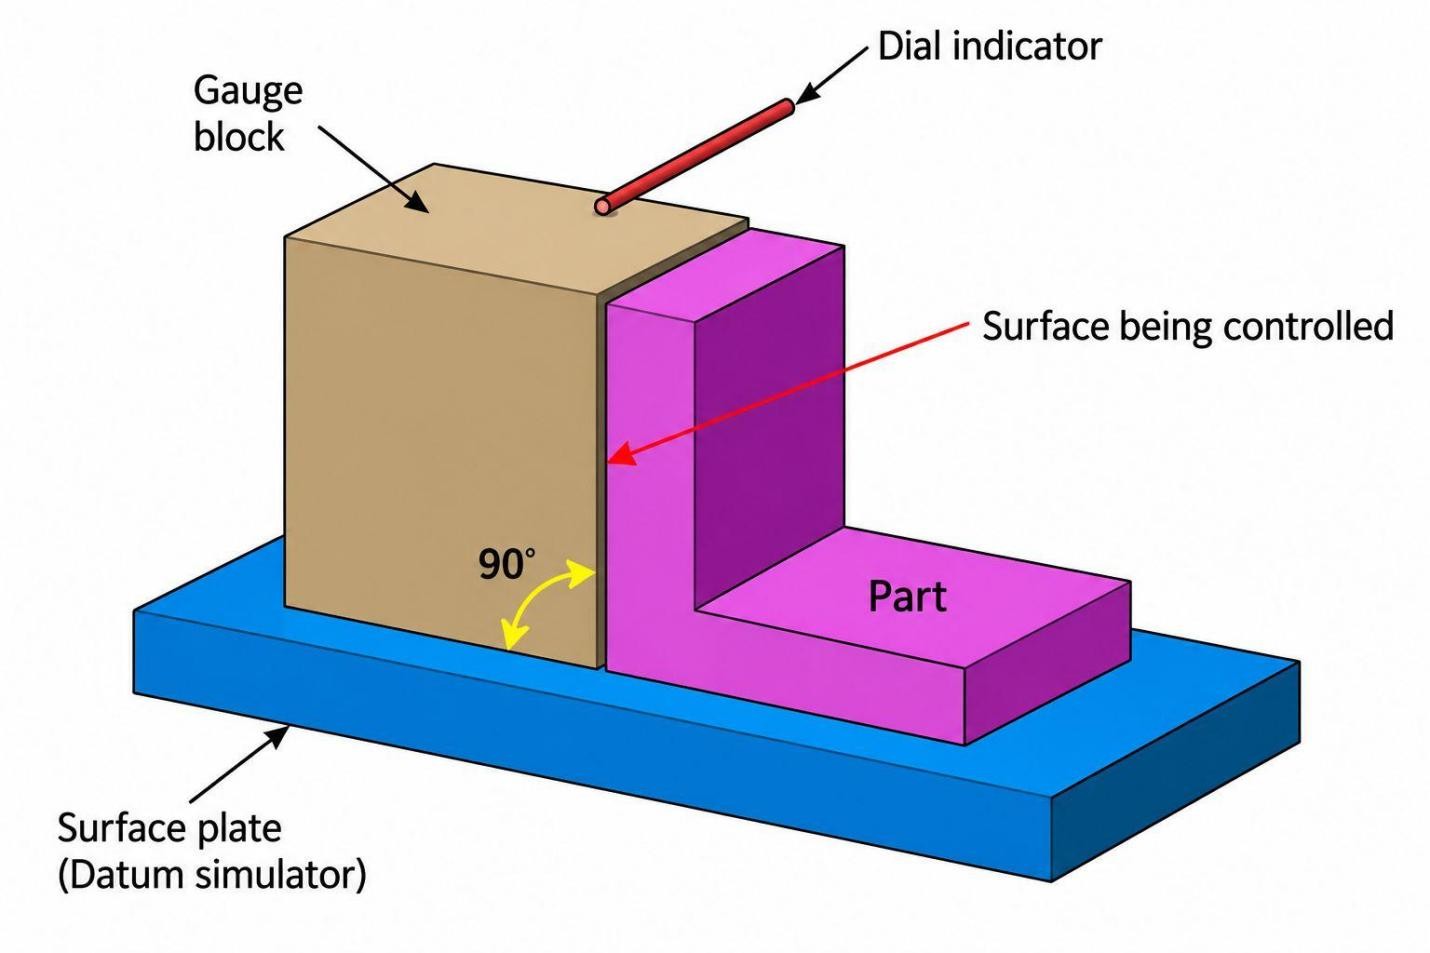
測定しやすい面であれば、定盤、適切な基準器や治具、ダイヤルゲージを組み合わせて検査できます。データム面を対応するデータムシミュレータに接触させ、測定器の移動方向を基準に対して適切に設定して、対象面を走査します。
上端と下端の2点だけの読み取りに頼らず、複数の位置で面を走査し、指定表面を十分に評価します。検査中はデータムの設定を維持し、指示値の変動を記録します。
奥まった面、短い面、途切れた表面、測定子が届きにくい形状では、この方法が難しい場合があります。その場合は、対象面の十分な範囲を測定できる方法を選びます。
軸線の直角度の測定
穴の軸線は、サイズ形体の実際の表面から導出される形状です。そのため、円筒面そのものではなく、軸線の姿勢を評価できる方法が必要です。
実用的な方法の一つは、適切な検査用マンドレルや、精度を確認したピンで穴の軸を代表させる方法です。指定データムを基準に部品を配置し、露出したマンドレルに沿って測定することで、穴の軸の姿勢を間接的に確認できます。
穴とマンドレルのすきまが大きいと、動きや傾きが測定結果に影響します。マンドレルの状態、はめあい、データムの安定性を確認し、要求精度に対して適切な方法か判断します。
CMMと機能ゲージによる検査
三次元測定機(CMM)では、同じ座標系でデータム形体と対象形体を測定できます。面では指定範囲にわたって点を取得し、穴では深さ方向の複数断面を測定して軸線を導出します。
測定プログラムは、図面のデータム構成に従って作成します。測定しやすさだけを優先して、指定データムと異なる座標合わせを行うと、評価の基準が変わる場合があります。
MMCを適用する適格なサイズ形体には、機能ゲージも有効です。数値としての直角度を報告する代わりに、サイズと幾何公差から定まる機能的な境界に適合するかを確認します。
MMCを適用した穴では、固定ピンで穴の実効状態境界を再現し、治具で指定データムとの関係を設定できます。ゲージに適切に組み付けられるかによって合否を判断します。直角度の実測値が必要な場合は、CMMなどの定量的な方法を使用します。
内側のサイズ形体の実効状態は、MMCサイズから適用する幾何公差を差し引いて求めます。機能ゲージは、直角度だけを単独で評価するのではなく、サイズと姿勢を組み合わせた組立境界を検査します。
直角度と他の幾何公差の違い
形体の方向や形状に関わる指示でも、要求内容は同じではありません。データムが必要か、姿勢を管理するか、表面と導出形体のどちらを対象とするかを確認すると、違いを整理できます。
角度寸法は、図面上の要素間に90°などの角度を指定できます。直角度は、データムに対する対象形体の姿勢を幾何公差域で制限します。平行度もデータムを参照しますが、要求する姿勢は90°ではなく平行です。
平面度は、これらの姿勢公差と異なり、別の形体をデータムとして参照せずに、表面の形状を管理します。
直角度・角度寸法・平行度・平面度・傾斜度の比較
| 指示・公差 | データムの要否 | 姿勢に関する要求 | 管理対象 | 代表的な用途 |
|---|---|---|---|---|
| 直角度 | 必要 | 参照データムに対して90° | 表面、導出軸線、導出中心平面 | 面、穴や軸の軸線、中心平面の直角な姿勢を管理 |
| 角度寸法 | それ自体には必須ではない | 角度を数値で指定 | 指定した図面要素間の角度関係 | 30°、45°、90°などの角度形状を定義 |
| 平行度 | 必要 | 参照データムに対して平行 | 表面、導出軸線、導出中心平面 | 面や軸線をデータムに対して平行に管理 |
| 平面度 | 不要 | データムに対する姿勢は定めない | 表面など、適用規格で定められた対象 | 他のデータム形体とは独立して平面形状を管理 |
| 傾斜度 | 必要 | データムに対する指定基本角度。通常は0°・90°以外 | 表面、導出軸線、導出中心平面 | 傾斜面や軸線を、指定された基本角度に対して管理 |
直角度は90°の関係、平行度は平行な関係、傾斜度はその他の指定基本角度に対する姿勢を管理します。傾斜度と直角度の詳しい比較は、GD&Tの傾斜度ガイドをご参照ください。
平行度と直角度は、いずれもデータムを基準とする姿勢公差ですが、設定する方向が異なります。
平面度を満たしていても、別の形体に対する姿勢が不適切な場合があります。平面度にはデータム参照がないためです。また、90°の角度寸法を付けるだけで、GD&Tの直角度要求が設定されるわけではありません。
形体が見た目に直角だからという理由ではなく、管理したい機能上の関係に基づいて直角度を選びます。データム、対象形状、必要な位置関係を考慮し、直角度、位置度、平行度、平面度、その他の公差のうち、適切なものを指定します。
CNC加工における直角度
CNC加工の直角度は、加工したデータム、ワークの位置決め、段取りの姿勢、対象形体を生成する工程の組み合わせで決まります。データムと対象形体を別の段取りで加工する場合、基準の移し替えが誤差の主要因になります。底面をデータムAとするなら、Aを基準とする面、穴、肩部、溝を加工する際にも、その基準関係を維持できる加工順序と固定方法が必要です。
難しくなりやすいのは、データムと対象形体を同じ向きから仕上げられない場合です。その精度は、治具の位置決め、段取り替え、前工程で作った形状に影響されます。
代表的なCNC加工の適用例
フライス加工では、加工した底面に対する垂直壁の管理が代表例です。同じ段取りで両方を仕上げられれば、機械の軸関係を利用して姿勢を管理できます。別の段取りにする場合は、仕上げ済みの底面を次工程の位置決め面として使うなど、基準の再現が必要になります。
旋削部品の肩部も代表例です。主軸が回転軸を設定し、端面加工で肩部を生成します。図面でデータム軸に対する90°の姿勢を要求する場合、肩部に直角度を指定できます。
穴では、加工方法の検討が異なります。ドリルで初期の穴を作り、より厳しい軸線管理が必要なら、ボーリングなどを検討します。リーマは主に穴径と表面状態を改善する工具であり、大きく曲がった穴方向を一般的に修正できるものではありません。長い穴では、入口だけでなく、深さ全体の工具案内と切削挙動が、最終的な軸線に影響します。
直角度に影響する製造要因
まず、対象形状をどのように加工するかを確認します。エンドミルで高い壁を仕上げると、軸方向の切削位置によって工具のたわみが変わる場合があります。そのため、壁の上部と下部で異なる形状が生じます。工具の突出しを短くし、安定した仕上げ条件を使用し、形状が許す範囲で工具径を大きくすると、たわみを抑えやすくなります。
穴では、ドリルの食い付き時のずれや、長いボーリングバーのたわみなどが影響します。リーマは既存の穴に沿いやすいため、穴方向の大きな誤差を修正する一般的な手段として扱わないようにします。
前工程でデータムを加工している場合は、段取り替えに注意します。仕上げ済みの底面Aではなく未加工面で位置決めすると、図面のデータム構成と異なる関係で加工することになります。工程が許す範囲で、指定データムを位置決めに使用できる治具を設計します。
ただし、ボス、途切れた面、周囲の形状などにより、図面上のデータムを治具へ安定して当てにくい場合があります。深いポケットでは、短い工具が望ましくても、長い工具を使わざるを得ないことがあります。こうした形状上の制約も考慮します。
CNC部品に直角度を指定する際のポイント
公差値だけでなく、対象形体の長さも確認します。同じ0.03 mmの直角度でも、形体が長くなるほど許容される傾きは小さくなり、加工要求が厳しくなります。
データムへのアクセス性も確認します。対象形体の加工時に、選んだデータムで直接位置決めできない場合は、中間治具、基準の移し替え、追加の段取りが必要になることがあります。
穴では、直角度と併せて径と深さを検討します。短い大径穴と、深さに対して径が小さい穴では、使用できる工具と加工難度が異なります。公差値は機能上必要な関係から決め、形状に応じて実現方法を検討します。
機能面と、単に呼び形状として直角な面を区別すると、不要な厳しい管理を避けられます。90°の関係に明確な要求がある形体に直角度を指定し、その他の面には適切な一般公差などを適用します。
直角度に関するよくある質問
直角度にはデータムが必要ですか?
はい。データムによって基準となる姿勢を設定し、対象形体をその基準に対する90°の公差域で評価します。
穴に直角度を適用できますか?
はい。穴の導出軸線を管理できます。軸線への要求では、通常、公差記入枠を穴のサイズ寸法に関連付けます。
直角度は90°の角度を直接管理するものですか?
90°±0.5°のような角度の許容差を示すものではありません。データムから90°の公差域を設定し、許容される変動を長さの値で指定します。
直角度は何を管理しますか?
表面、形体の軸線、導出中心平面などの、データムに対する姿勢を管理します。直角度だけで形体の位置を定めるものではありません。
直角度にMMCを適用できますか?
適用可能なサイズ形体に対しては、MMCを指定できます。適切に評価した実際のサイズがMMCから離れると、その差に相当するボーナス公差を利用できます。
直角度は平面度も制限しますか?
通常の表面の直角度では、表面全体が2つの平行平面の間に収まる必要があるため、姿勢とともに表面の形状も制限します。直角度より厳しい形状要求を独立して設けたい場合などには、平面度を追加して指定できます。
ASME Y14.5-2018では、表面自体の平面形状を直角度で制限せず、表面に接する平面の姿勢を管理したい場合、接平面修飾記号を指定できます。
直角度と位置度の違いは何ですか?
直角度はデータムに対する姿勢を管理し、位置度は基本寸法とデータム参照枠に対する形体の位置を管理します。サイズ形体に適用する位置度は、その姿勢も制限する場合があります。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
直角度:まとめ
直角度は、データムに対する90°の関係を明確に管理するための幾何公差です。正しく使用するには、対象形体を特定し、公差記入枠を読み取り、部品の機能要件に合った公差を設定する必要があります。
CNC部品では、製造時にデータムと対象形体をどのように加工・位置決めするかも考慮します。形体の深さ、アクセス性、段取り替え、固定方法、工具の到達性は、要求値を実現する加工方法に影響します。
直角度が必要な面、穴、肩部、その他のデータム関連形体を持つ部品について、JLCCNCは、製作図面とGD&T要求に基づくカスタムCNC加工に対応します。CADファイルと技術図面をお送りいただき、加工レビューとお見積もりをご依頼ください。
学び続ける
GD&Tにおける直角度(Perpendicularity):定義・公差・実例
要点 直角度は、データムに対して90°の姿勢を要求する形体に適用する姿勢公差です。 表面に適用する場合、対象表面全体を、参照データムに対して直角に配置された2つの平行平面の間に制限します。 軸線に適用する場合、実際の円筒面を直接管理するのではなく、形体から導出される軸線を指定された公差域内に制限します。 直角度だけでは形体の位置は定まりません。位置も管理する必要がある場合は、適切な幾何公差を併せて検討します。 データムの選定は、検査時に直角度の基準をどのように設定するかに影響します。 公差記入枠には、幾何特性、公差値、適用する修飾記号、参照するデータムを示します。 GD&Tにおける直角度とは? GD&Tにおける直角度(出典:GD&T Basics) 幾何寸法・公差(GD&T)における直角度は、表面、形体の軸線、導出中心平面などを、参照データムに対して90°に設定された公差域内に制限する姿勢公差です。 本記事の例は、ASME Y14.5-2018の考え方に基づいています。ISO 1101を適用する図面では、用語や解釈が異なる場合があるため、指定された規格に従って読み取ってください。 データムは、90......
GD&Tの振れ公差:定義・記号・測定方法を解説
要点 振れ公差は、指定されたデータム軸を中心に部品を回転させたときの、表面の変動を制限します。 データム形体は、振れの評価に使用する基準軸を設定するための形体です。 回転中の測定器の最大指示値と最小指示値の差を、図面で指定された公差値と比較します。 円周振れは、対象表面の各円周要素に個別に適用されます。 全振れは、指定された範囲の対象表面全体を同時に評価します。 振れ公差はサイズ公差ではなく、その値が直径寸法から決まるわけではありません。ただし、サイズ公差と振れ公差は、それぞれ形体の形状を制約するため、相互に影響する場合があります。サイズの許容限界を満たしていても、振れ公差に不適合となることがあります。 本記事は、ASME Y14.5-2018(R2024)の幾何寸法・公差(GD&T)の考え方に基づいています。ISO 1101:2017は別体系のGPS規格であるため、図面の要求事項は、プロジェクトに適用される規格に従って解釈してください。 GD&Tにおける振れとは? GD&Tにおける振れ(出典:Machining Doctor) GD&Tにおける振れは、データム軸に対する表面の変動を制限する幾何公......
GD&Tのデータム:定義・種類・記号・データム参照枠
この記事のポイント 幾何寸法・公差(GD&T)におけるデータムは、部品の他の形体の位置や姿勢を定めるために用いる、理論的に正確な基準です。実際の表面そのものではありません。 データム形体とは、部品上で指定され、データムを設定するために用いる実際の形体です。データム自体は、その形体から導かれる、理論的に正確な幾何学的基準です。 複数の形体が互いに機能する必要がある場合、データムは特に重要になります。穴パターン、軸受穴、取付面、合わせ面などが、他の形体の位置を定める基準となる場合があります。 データムを参照する順序は重要です。第一データム、第二データム、第三データムによって部品を段階的に拘束し、再現性のあるデータム参照枠を設定します。 CNC加工では、データムの構成が部品の機能、加工の段取り、ワークの固定、検査に適合している必要があります。図面上では便利に見えても、加工機や三次元測定機(CMM)で一貫して設定しにくいデータムは、後工程で問題を引き起こす可能性があります。 第一データムの基準面に基づくCNC加工部品の検査 CNC工作機械で寸法を非常に高い精度に加工できても、正しく組み立てられない部品がで......
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......