GD&Tの振れ公差:定義・記号・測定方法を解説
1 min
- GD&Tにおける振れとは?
- 振れの記号と図面指示
- 円周振れと全振れの違い
- 振れの測定方法
- 振れと他の幾何公差の違い
- CNC加工で振れ公差が使用される箇所
- 振れ公差に関するよくある質問
- 振れ公差:まとめ
要点
- 振れ公差は、指定されたデータム軸を中心に部品を回転させたときの、表面の変動を制限します。
- データム形体は、振れの評価に使用する基準軸を設定するための形体です。
- 回転中の測定器の最大指示値と最小指示値の差を、図面で指定された公差値と比較します。
- 円周振れは、対象表面の各円周要素に個別に適用されます。
- 全振れは、指定された範囲の対象表面全体を同時に評価します。
- 振れ公差はサイズ公差ではなく、その値が直径寸法から決まるわけではありません。ただし、サイズ公差と振れ公差は、それぞれ形体の形状を制約するため、相互に影響する場合があります。サイズの許容限界を満たしていても、振れ公差に不適合となることがあります。
- 本記事は、ASME Y14.5-2018(R2024)の幾何寸法・公差(GD&T)の考え方に基づいています。ISO 1101:2017は別体系のGPS規格であるため、図面の要求事項は、プロジェクトに適用される規格に従って解釈してください。
GD&Tにおける振れとは?
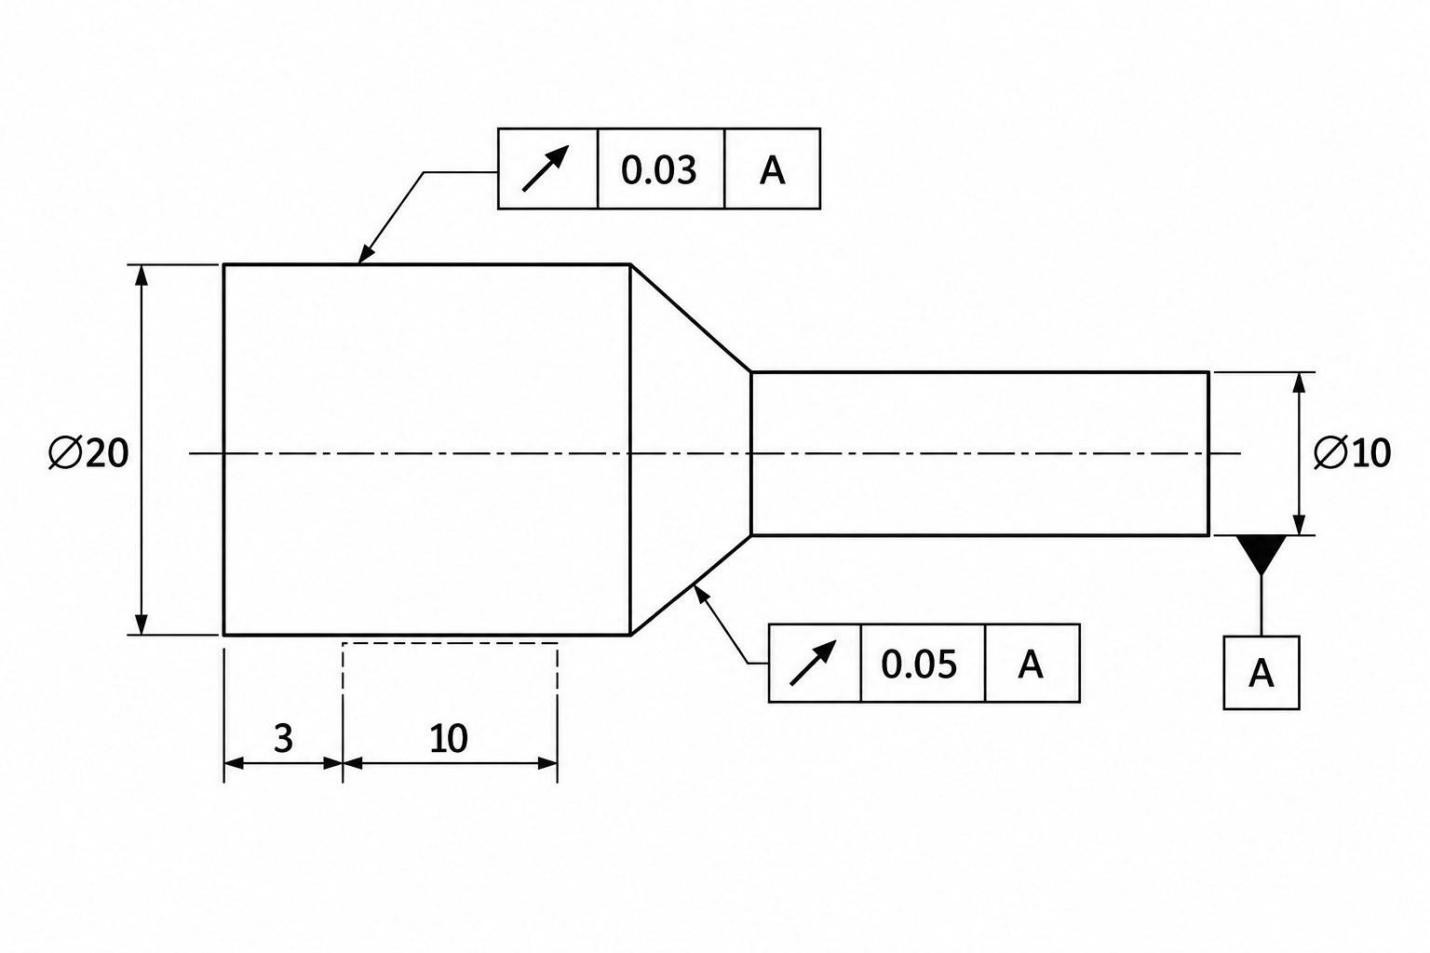
GD&Tにおける振れ(出典:Machining Doctor)
GD&Tにおける振れは、データム軸に対する表面の変動を制限する幾何公差です。検査では、一般に部品をデータム軸の周りに回転させ、対象表面を評価します。円周振れは個々の円周要素を管理し、全振れは指定された範囲の表面全体を同時に管理します。
要求事項は、公差記入枠、データム参照、対象表面を併せて読み取ります。まず、データム形体から基準軸を設定します。対象表面は、その表面自体の中心ではなく、指定されたデータム軸に対して評価します。部品を回転させると、対象となる円周要素の各点は、図面で定義された基準軸との関係に従って移動します。
公差値は、回転時に許容される表面変動の最大値を示します。例えば、データムAに対する振れ公差が0.03 mmの場合、指定された管理条件における振れは0.03 mm以下でなければなりません。この値は、表面の直径、データムAからの半径方向距離、または±0.03 mmの寸法許容差を意味しません。
振れの公差域
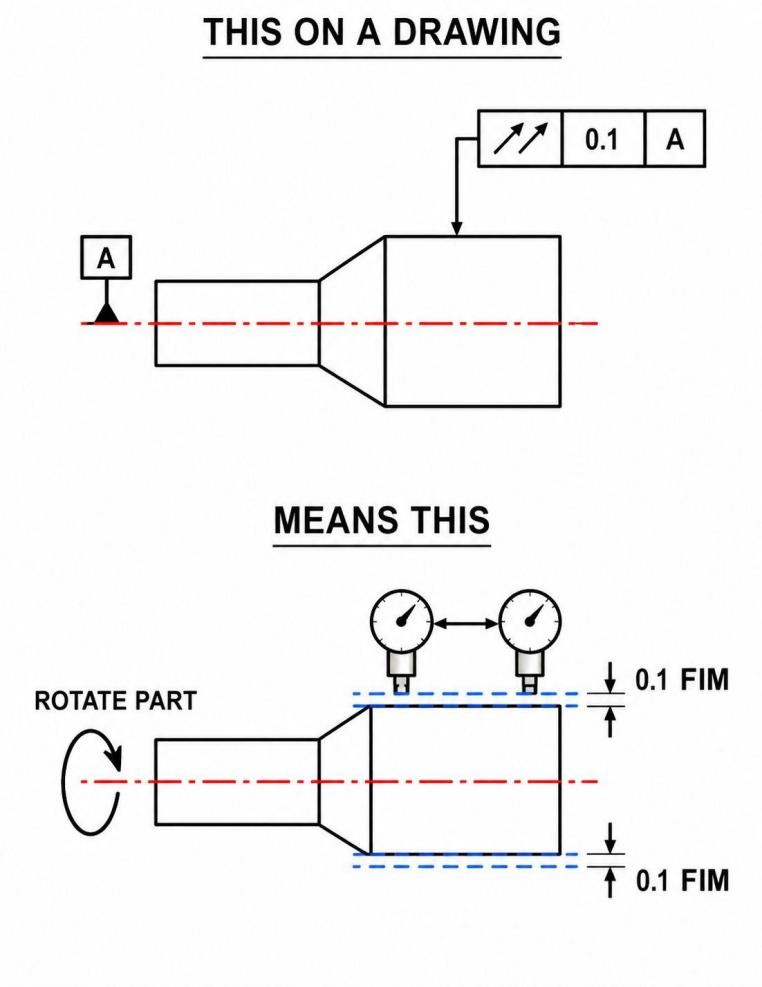
工具の振れ公差(出典:eMachineShop)
円筒面の円周振れでは、データム軸に直角な断面上の各円周要素に、公差を個別に適用します。各断面の円周要素は、半径方向に指定公差値だけ離れた、データム軸上に共通の中心を持つ2つの同心円の間に収まる必要があります。
この2つの円の直径は、適用されるサイズの許容限界の範囲内で変わり得ます。振れ公差値が示すのは、2つの円の半径方向の間隔であり、呼び径に対する±の寸法許容差ではありません。
したがって、円周振れ0.02 mmの指定は、評価する各円周要素について、境界となる2つの円の半径差を0.02 mm以内に制限するものです。指定値を呼び表面に対する±0.01 mmへ換算するものではありません。
公差域の形状は、対象表面に応じて変わります。データム軸に直角な平面では、各円周要素に対して、データム軸を中心とする同径の2つの円で公差域を定めます。これらの円は、データム軸に直角な平行平面上にあり、軸方向の間隔が指定公差値となります。円すい面では、対象表面に応じた断面の円周要素を評価します。
全振れの公差域は、各円周要素に個別に適用するのではなく、対象表面全体へ適用するため、円周振れとは異なります。この違いは、後の比較で詳しく説明します。
振れの記号と図面指示
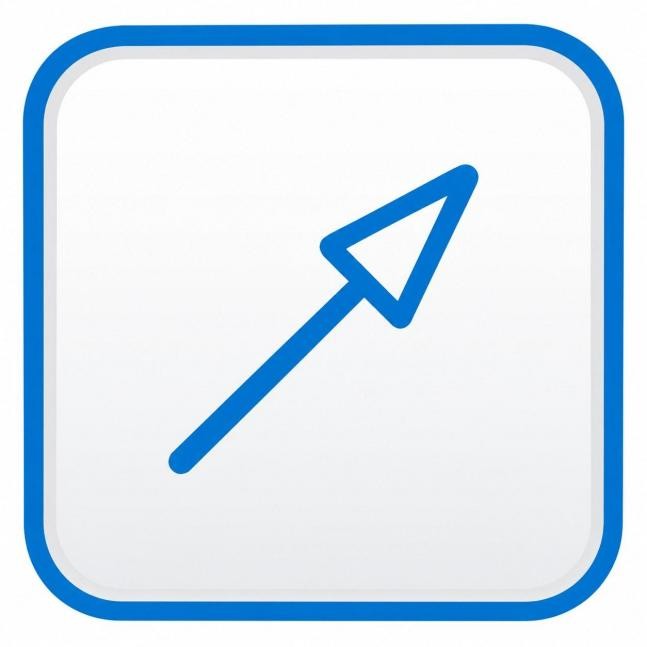
GD&Tの振れ記号(出典:Tech-Ease)
振れの図面指示を読む際は、最初に記号を確認し、次に公差値とデータム参照を読み取ります。その後、公差記入枠の引出線をたどり、対象表面を確認します。
振れの要求事項は、対象表面に関連付けた公差記入枠に示されます。基本的な記入枠には、振れの種類、公差値、データム参照を記載します。複雑な指示では、追加のデータム参照や適用可能な修飾記号を含む場合があります。
例えば、円周振れの指示は、次のように表せます。
↗ | 0.03 | A
ここでは、↗が円周振れを表す模式的な記号、0.03 mmが許容される振れ、Aが回転の基準軸を設定するデータムを示します。正式な図面では、適用規格に従った幾何公差記号を使用します。公差記入枠の引出線によって、どの表面に要求を適用するかが示されます。
振れ公差値には、最大実体条件(MMC)や最小実体条件(LMC)の修飾記号を付けません。対象形体の実際のサイズが変わっても、指定された振れ公差は増加しません。MMCからのサイズの差に基づくボーナス公差は適用されません。
振れは、必ずしも表面全体に適用されるとは限りません。円筒面や平面の一部だけを管理する場合は、基本寸法と適切な線の表し方、または区間を示す「between」記号などで対象範囲を定めます。検査では、表面全体に適用されると決めつけず、指定された軸方向・半径方向の範囲に従います。
振れ記号と公差記入枠
円周振れと全振れには、それぞれ異なる記号があります。円周振れは1本の矢印、全振れは2本の矢印で示します。記号を先に確認すると、図面で要求されている振れの種類を判断できます。
次の区画には、公差値を記載します。図面の単位がミリメートルで、記入枠に0.03とあれば、許容される振れは0.03 mmです。値の前に直径記号は付けません。この数値は円筒状の公差域の直径ではなく、許容される振れを示すためです。
引出線をたどり、どの表面に適用するか確認します。例えば段付き軸では、特定の外径面だけを指定している場合があります。図面にあるすべての円筒面に適用されるわけではありません。
データム参照と図面の解釈
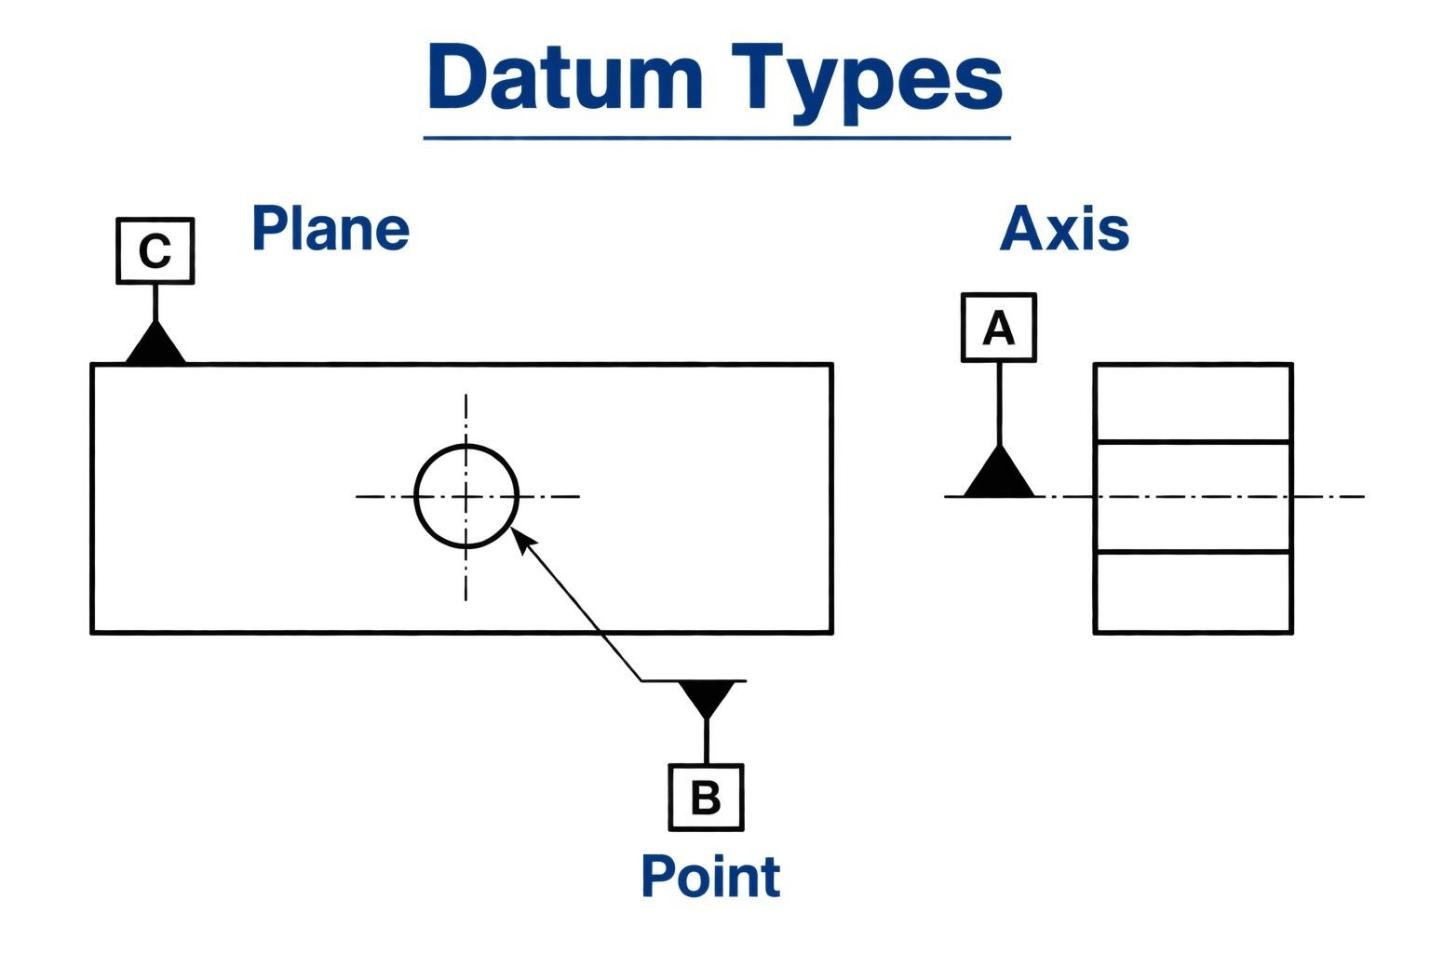
データム参照
ASME Y14.5では、公差記入枠のデータム参照によって、データム軸を設定する形体を指定します。振れの管理では、通常、実体境界に関係しないRMBの条件でデータムを設定します。十分な長さの円筒形体、離れた複数の円筒形体、円筒形体と直角な端面の組み合わせなどから、軸を設定する場合があります。記入枠にAとある場合は、図面上のデータム形体記号Aを探し、どの形体を参照するか確認します。
データムの設定は、組立時に部品がどのように位置決めされ、回転するかを反映させます。対象表面は、その軸に対して評価します。対象外径の軸そのものが、自動的に回転基準になると考えてはいけません。
そのため、記入枠内の数値だけでなく、引出線の接続先も重要です。複数の旋削外径を持つ部品でも、振れの指示が1つの表面だけに適用される場合があります。引出線とデータム参照を併せて確認することで、対象表面と回転の基準形体が明確になります。
振れ公差が必要なCNC部品をご検討中ですか?CADモデルと図面をJLCCNCにアップロードして、お見積もり前にデータム、対象表面、公差についてDFMレビューをご依頼ください。

高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
円周振れと全振れの違い
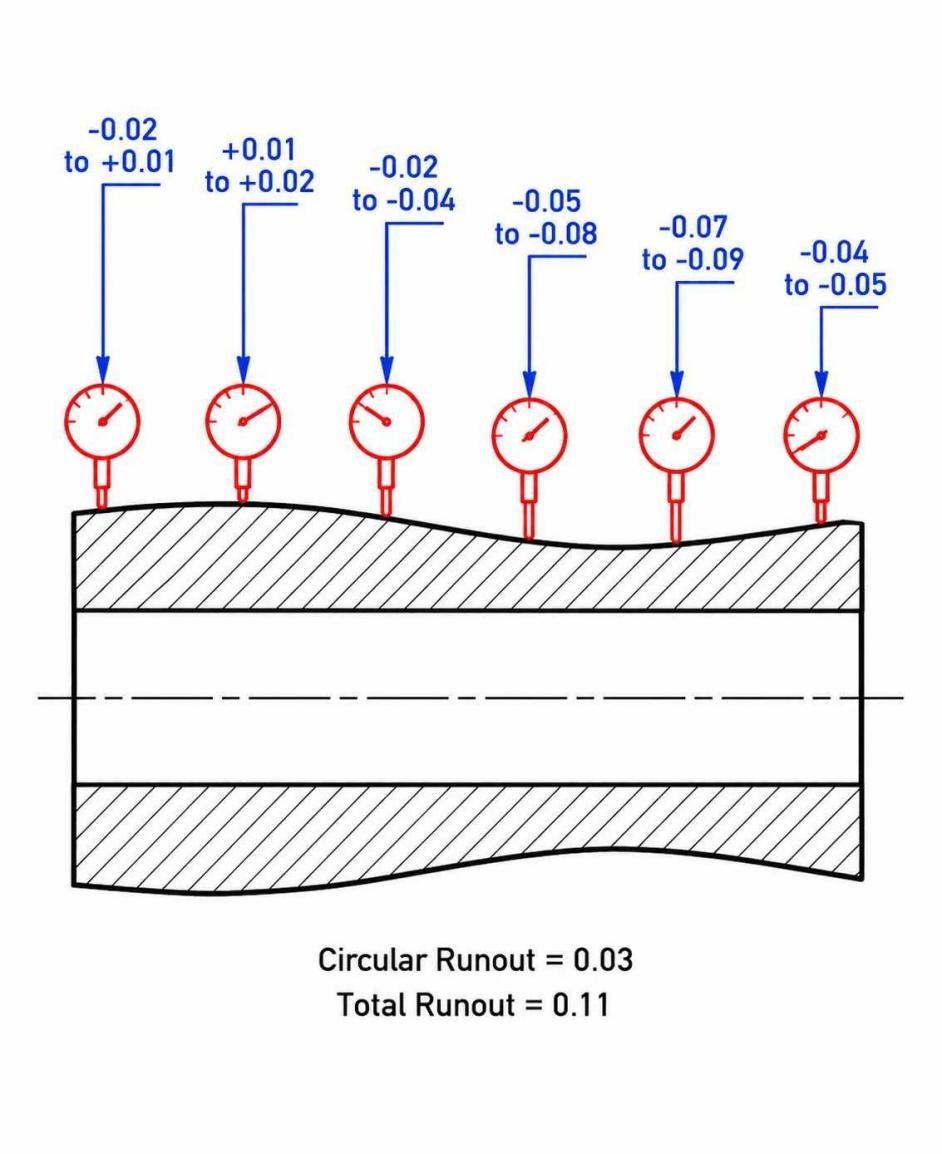
円周振れと全振れの比較(出典:dimcax.com)
両者の違いは、対象表面の長さ方向の評価に表れます。円周振れでは、各断面が指定値を個別に満たせばよいのに対し、全振れでは、表面を独立した断面に分けず、対象表面全体を1つの公差域で評価します。
そのため、検査した断面で同じ円周振れ公差を満たす2つの部品でも、断面間の長さ方向における表面の関係が異なる場合があります。全振れは、この軸方向の変化も含めて管理します。
円周振れ
円筒状のジャーナルを、左端付近、中央、右端付近で測定する例を考えます。円周振れでは、測定器を1つの軸方向位置に固定して1回転させます。その後、次の位置へ移動し、別の円周要素として測定します。
図面で円周振れ0.02 mmが指定され、ある断面で指示値の変動が0.015 mm、別の断面で0.018 mmだった場合、両方の断面は要求を満たします。各円周要素が、それぞれ0.02 mm以内に収まる必要があります。
重要なのは、断面同士の値を合算したり、一方の良好な値で他方の不適合を相殺したりしないことです。また、表面が長さ方向に徐々に変化していても、その変化全体を1つの総変動として評価するものではありません。
全振れ
円筒面の全振れでは、半径方向の間隔が指定公差値に等しい、データム軸と同軸の2つの円筒で公差域を定めます。データム軸に直角な平面では、指定値だけ離れた2つの平行平面で公差域を定めます。円周振れと異なり、対象表面のすべての要素に同時に適用します。
同じジャーナルに全振れ0.02 mmを適用する場合、測定器を1つの断面に固定したままでは評価できません。部品を回転させながら、対象となる長さ全体にわたって測定器を移動させます。
表面全体で得られたすべての指示値が、同じ0.02 mmの範囲に収まる必要があります。一方の端部で0.02 mmの範囲を設定し、他方で基準をずらした別の0.02 mmの範囲を設定することはできません。
この違いによって、個別の円周振れ検査では把握しにくい形状変化を評価できます。例えば、各断面の円周振れが良好でも、表面がデータム軸に対して長さ方向に徐々に変化している場合、全振れではその変化も結果に含まれます。
円周振れと全振れの使い分け
まず、機能上どの範囲を制約する必要があるかを考えます。各円周要素のデータム軸に対する振れを管理すれば十分な場合は、円周振れを使用します。例えば、短い位置決め外径で、個々の円周要素の管理が設計要件を満たす場合に適しています。
対象表面の一端から他端までの変化も、同じ指定値以内に収める必要がある場合は、全振れを使用します。全長にわたって機能する長いジャーナルでは、各断面の円周振れが小さくても、長さ方向の変化が接触状態に影響する場合があります。
端面でも考え方は同じです。円周振れは、固定した半径の各円周経路を個別に評価します。全振れは、指定された半径方向範囲の面全体を評価します。内周から外周までの変化を1つの公差で制限したい場合は、全振れが適しています。
| 図面で管理したい事項 | 円周振れ | 全振れ |
|---|---|---|
| 1つの円周要素を個別に評価する | 個別に適用 | 独立した評価にはしない |
| 対象表面全体を1つの公差域で評価する | 対応しない | 対応する |
| 円筒面の長さ方向の変化を制限する | 全体をまとめた変動としては管理しない | 管理する |
| 端面を異なる半径で評価する | 各円周経路に個別に適用 | 指定された半径方向範囲全体を評価 |
| 対象表面全体に1つの許容範囲を適用する | 適用しない | 適用する |
| 評価中の測定器の動き | 各回転中は1つの断面に固定 | 回転中に対象表面を走査 |
| 選定時の判断ポイント | 各円周要素の管理で十分か | 表面全体を同じ振れ範囲に収める必要があるか |
振れの測定方法
検査では、図面で指定されたデータムとの関係を再現します。対象表面に測定器を当てる前に、指定されたデータム形体からデータム軸を設定します。測定中は、その基準を維持します。
ダイヤルゲージ、てこ式ダイヤルゲージ、両センタ支持、精密回転主軸、適切なマンドレル、専用振れ測定治具などを使用できます。治具は、データム形体と部品形状に応じて選びます。治具の都合で基準軸を決めるのではなく、図面のデータムを適切に再現する必要があります。
データム軸の設定
まず、公差記入枠で指定されたデータム形体を確認します。センタ穴による基準設定が図面で定義されている軸は、適切なセンタ間で支持できます。内径の円筒形体をデータムとする場合は、そのデータムを適切に再現できるマンドレルなどを使用します。その他の形体では、指定された基準関係に対応する回転治具が必要になる場合があります。
取り付け前に、データムとの接触面を清掃します。センタの接触部にある切りくず、位置決め径のバリ、データム面の損傷、マンドレルの不適切なすきま、治具の動きなどは、回転軸のずれにつながります。その場合、指示値に段取り誤差が含まれます。
対象表面を先に芯出しし、その表面自体を基準にして同じ表面の振れを検査してはいけません。図面で明確にデータムとして指定されていない限り、対象表面そのものを回転軸の設定に使用しないでください。自己の軸を基準にすると、振れ公差で管理したい位置や同軸関係の誤差を見逃す場合があります。先にデータム軸を設定し、対象表面の実際の変動をその軸に対して評価します。
円周振れの測定
測定する円周断面に測定器を配置します。円筒面では、測定方向がデータム軸に対して半径方向となるようにします。1回転中は、測定位置を同じ軸方向位置に保ちます。
回転中に接触が途切れないよう、適切な予圧を与えます。円筒面では、測定方向を表面に対して直角、かつ概ねデータム軸の半径方向に合わせます。接触角度が不適切だと、コサイン誤差により、実際の変位の一部だけを示す場合があります。
部品をゆっくり360°回転させ、最大指示値と最小指示値を記録します。最大値から最小値を引いた全指示変動量が、その断面の円周振れの測定結果です。
円周振れは、対象表面の各円周要素に個別に適用します。指定範囲全体の適合性を確認できるよう、十分な数の位置で測定します。各位置の結果は独立しており、一方の端部の小さな値で、別の断面の大きな値を相殺することはできません。
端面の円周振れでは、測定子を指定半径に当て、測定方向をデータム軸方向に合わせます。1回転中は、その半径を固定します。指示値を取る間に半径方向へ移動すると、個別の円周経路の評価ではなくなります。
全振れの測定
全振れでは、測定器を1つの断面に固定せず、対象表面全体を走査します。円筒面では測定子を半径方向に配置し、指定された長さの一端付近から測定を開始します。部品をデータム軸の周りに回転させながら、測定器を軸方向に移動させます。
対象となる長さ全体で得られた最大値と最小値を記録します。別の軸方向位置へ移動した後に、測定器をゼロリセットしてはいけません。全体の最大値と最小値の差が、その表面の全振れの測定結果になります。
走査範囲も重要です。両端だけを測定すると、その間にある高い箇所、低い箇所、樽形、テーパなどを見逃す場合があります。最大変動を捉えられるよう、指定範囲を十分に測定します。
端面の全振れでは、測定方向を軸方向に合わせ、部品を回転させながら、指定された半径方向範囲を走査します。接触を維持し、対象面全体で1つの最大値・最小値の範囲を保持します。
一般的な測定器による検査では、全指示変動量(FIM)は、最大指示値から最小指示値を引いて求めます。振れ公差0.025 mmの場合、測定したFIMは0.025 mm以下でなければなりません。ただし、ASME Y14.5-2018における振れ公差は、幾何学的な公差域として定義されます。FIMは要求を評価するための測定方法であり、公差域そのものの定義ではありません。
三次元測定機による振れ検査
三次元測定機(CMM)でも、指定されたデータム形体から基準を設定し、測定した表面の点や断面を公差域に対して評価できます。厳しい振れ公差では、データムの再現方法、プローブのアクセス性、測定点の配置、ソフトウェアの評価方法が結果に影響します。CMMの結果は、図面の要求事項に基づいて解釈し、ダイヤルゲージのFIMと無条件に同一視しないようにします。
振れと他の幾何公差の違い
図面に振れを追加する前に、要求機能が別の軸との関係に依存するかを確認します。旋削外径には、断面の真円性、全長の円筒形状、軸受穴やジャーナルなどのデータムに対する回転関係が求められる場合があります。これらは、それぞれ異なる要求です。
別のデータム形体から設定した軸に対して、表面がどのように回転するかを管理したい場合は、振れを使用します。真円度と円筒度は形状公差であり、他の形体との関係は定めません。旧版のASME図面で使用される同心度はデータムを参照しますが、表面の直接的な変動ではなく、導出された中央点を評価します。
円周振れと真円度
軸受に取り付ける軸外径を考えます。真円度だけを指定した場合、各断面の円形状が許容範囲内かを評価します。その断面の中心が、隣接する位置決めジャーナルの軸と一致していなくても、真円度を満たす場合があります。
位置決めジャーナルが組立時の基準軸を定める場合、円周振れを使うことで、その軸と対象表面の関係を管理できます。データム参照により、対象表面をジャーナルの軸に関連付けます。
したがって、真円度検査で円周振れ検査を代替することはできません。真円度は断面の形状を、円周振れはその形状に加え、指定データム軸に対する表面の変動を評価します。
真円度については、JLCCNCの真円度・円筒度に関するガイドもご参照ください。
全振れと円筒度
長い円筒部でも同じ違いがあります。内径で位置決めされ、外径が別の部品と組み合わさるスリーブを考えます。外径の円筒度検査は、外径の円筒形状が指定された形状公差内に収まるかを評価します。内径は、この評価の基準にはなりません。
外径が内径の軸を中心に回転する必要がある場合は、データムに基づく管理が必要です。全振れでは、内径を参照して外径面の全長をその軸に対して管理できます。
そのため、円筒度の検査結果だけを、全振れ適合の証拠として扱ってはいけません。円筒度が良好でも、データム内径との関係については確認できないためです。
形状だけを管理する要求については、JLCCNCの円筒度ガイドをご参照ください。
振れと同心度
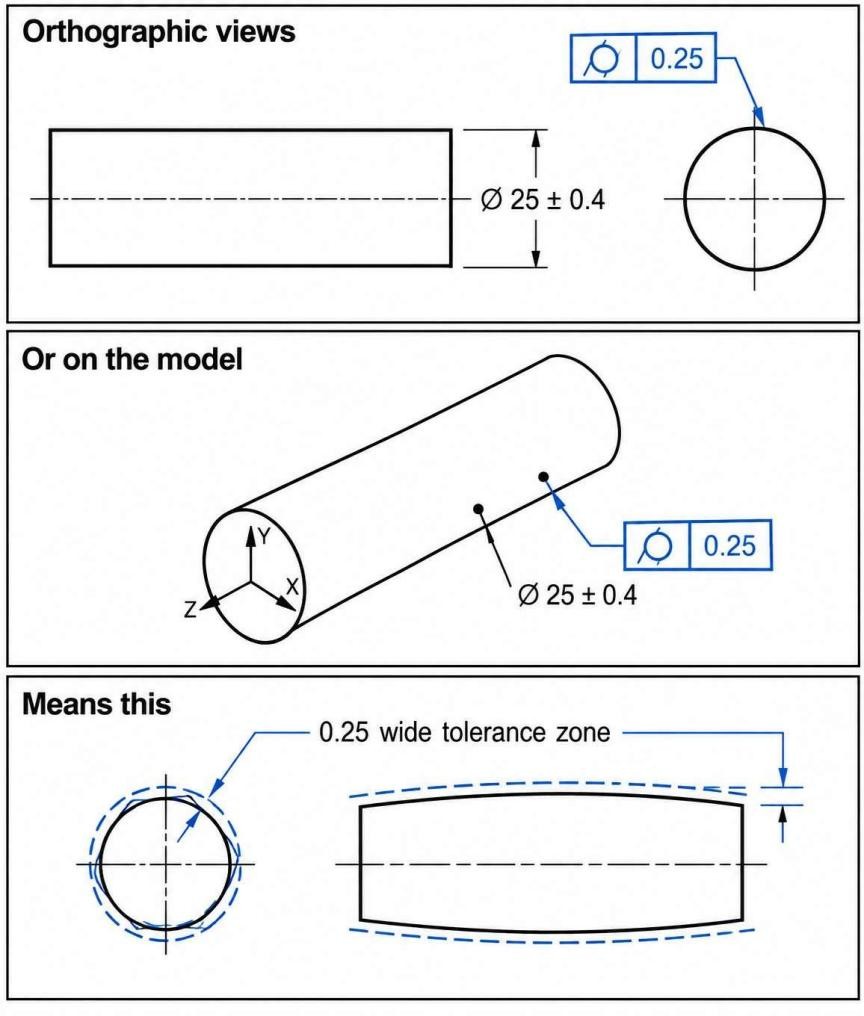
GD&Tにおける円筒度(出典:Engineers Edge)
旧版ASME規格の同心度と振れは、どちらもデータム軸を参照するため、区別に注意が必要です。違いは、何を評価しているかにあります。
振れでは、部品をデータム軸の周りに回転させたときの、実際の表面変動を評価します。同心度は、その変動量を受入値にしません。対向する表面点の測定から導出した中央点を評価します。
したがって、ダイヤルゲージで振れ0.01 mmを測定しても、同心度0.01 mmを確認したことにはなりません。どちらも軸に関係しますが、評価する量は異なります。
既存の図面で同心度が指定されている場合は、検査時に振れへ置き換えず、図面に適用される規格の要求に従います。ASME Y14.5-2018では、同心度は公差項目から削除されています。旧図面の中央点に関する要求については、JLCCNCの同心度ガイドをご参照ください。
| 公差の種類 | データム参照 | 管理する形状・関係 | 評価の基本 |
|---|---|---|---|
| 円周振れ | 必要 | 各円周要素のデータム軸に対する表面変動 | 固定断面での回転中の指示値 |
| 全振れ | 必要 | 対象表面全体のデータム軸に対する変動 | 回転中に表面全体を走査して得る指示値 |
| 真円度 | 不要 | 個々の断面の円形状 | 各断面の円形プロファイル |
| 円筒度 | 不要 | 円筒面全体の形状 | 円筒面全体で測定した点 |
| 同心度(旧版ASME規格) | 必要 | データム軸に対する導出中央点 | 対向する表面点から求めた中央点 |
CNC加工で振れ公差が使用される箇所
振れ公差は、1つの回転中心線の周囲に複数の機能面を持つ、旋削部品や内径加工部品で広く使用されます。軸受ジャーナル、シール接触面、歯車取付部、ハブの位置決め部、精密穴、フランジ端面、肩部、テーパ座面などが代表例です。
軸、軸受ジャーナル、段付き外径
軸の図面では、軸受ジャーナルに隣接する機能面を確認します。小径部にシール、別の段部に歯車、軸端付近にカップリングが取り付く場合があります。これらはジャーナルとともに回転するため、ジャーナルをデータムとして振れを指定できます。
シール接触面は代表的な例です。シールリップは回転面に接触し続けるため、その面の半径方向の変動が接触状態に影響します。振れ公差により、図面で指定された軸のデータムに対して接触面を管理します。
歯車、プーリー、カップリングを取り付ける段付き軸でも、別のジャーナルが定めるデータム軸を中心に部品が回転する必要がある場合、取付座面に振れを指定します。
穴、ハブ、内部の機能面
ハブでは、仕上げ済みの取付穴をデータム形体とすることがあります。その場合、外側の位置決め径、外周、軸受取付部などに、内径を基準とする振れを指定します。
プーリーハブでは、取付穴が軸との位置関係を定め、外側の位置決め径や外周が、その軸に対して適切に回転する必要があります。内径を基準に外側の形状を管理することで、実際にプーリーを位置決めする機能面と図面の要求を一致させられます。
内部形状の振れは、複数の機能穴を持つ部品にも適用されます。例えば、位置決め用のパイロットと軸受穴を持つハウジングでは、パイロットが部品位置を定めるなら、軸受穴をそのデータムに対して管理できます。
フランジ端面、テーパ、その他の回転面
フランジでは、振れの指示を合わせ面に付けることがあります。中央の位置決め径や穴が半径方向の位置を定め、端面が軸方向の着座を定めます。振れ公差は、この2つの機能面の関係を管理します。
軸の肩部も同様です。軸受内輪がジャーナルに取り付き、肩部に着座する場合、肩部の振れは、軸受が接触する端面を管理するものです。
テーパ座面は、円周方向と長さ方向の両方で相手部品を位置決めする場合があります。その座面が部品の別の箇所で設定したデータム軸に従う必要がある場合、テーパ面に振れを指定できます。
振れは、対象表面とデータム軸の回転関係が、はめあい、シール、位置合わせ、接触、バランス、機能上の動作に影響する箇所に適用します。
振れ公差に関するよくある質問
振れ公差にはデータムが必要ですか?
通常の部品図における振れ公差には、データム参照が必要です。データム形体から、対象表面を評価するためのデータム軸を設定します。組立状態の要求では、回転軸自体をデータム軸とせず、データム参照枠に対して回転軸を規定する場合もあります。適用規格と図面指示に従って解釈してください。
例えば、軸受ジャーナルをデータムとする軸では、他の外径面の振れをジャーナルの軸に対して測定します。対象外径自身の中心を基準にするものではありません。
平面にも円周振れを適用できますか?
データム軸に直角な平面にも適用できます。フランジ端面が代表例です。
測定器を固定した半径位置で面に当て、部品を1回転させます。その位置での最大指示値と最小指示値の差が、指定された円周振れ公差以内である必要があります。
振れは表面の位置関係だけでなく、形状も管理しますか?
振れは、データム軸との関係に加えて、振れを増加させる形状誤差も制限します。単に表面の位置を定める公差ではありません。
円周振れは各円周要素に適用されます。全振れは、円筒面の長さ方向の変化など、対象表面全体の変動も含めて管理します。
振れと同心度は同じですか?
同じではありません。旧版のASME図面では、同心度はデータム軸に対する導出中央点を、振れはその軸に対する実際の表面変動を評価します。ASME Y14.5-2018では同心度が公差項目から削除されているため、旧図面の指示は、その図面に適用される規格の版に従って解釈します。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
振れ公差:まとめ
振れ公差は、完成部品の機能に基づいて指定します。ジャーナル、穴、端面、テーパ面が指定データム軸に対して適切に回転する必要がある場合、その関係を図面で明確に示します。公差値も、実際の組立要求に合わせて選定します。
図面を発行する前に、データム形体、対象表面、振れ公差値を併せて確認してください。この3点が明確であれば、加工業者に要求を正確に伝え、検査の受入基準も定められます。
CNC部品の見積もり依頼には、適用するデータム参照、対象表面、重要寸法を含めてください。JLCCNCは、生産前にCADモデルと図面の要求事項を併せて確認できます。
学び続ける
GD&Tにおける直角度(Perpendicularity):定義・公差・実例
要点 直角度は、データムに対して90°の姿勢を要求する形体に適用する姿勢公差です。 表面に適用する場合、対象表面全体を、参照データムに対して直角に配置された2つの平行平面の間に制限します。 軸線に適用する場合、実際の円筒面を直接管理するのではなく、形体から導出される軸線を指定された公差域内に制限します。 直角度だけでは形体の位置は定まりません。位置も管理する必要がある場合は、適切な幾何公差を併せて検討します。 データムの選定は、検査時に直角度の基準をどのように設定するかに影響します。 公差記入枠には、幾何特性、公差値、適用する修飾記号、参照するデータムを示します。 GD&Tにおける直角度とは? GD&Tにおける直角度(出典:GD&T Basics) 幾何寸法・公差(GD&T)における直角度は、表面、形体の軸線、導出中心平面などを、参照データムに対して90°に設定された公差域内に制限する姿勢公差です。 本記事の例は、ASME Y14.5-2018の考え方に基づいています。ISO 1101を適用する図面では、用語や解釈が異なる場合があるため、指定された規格に従って読み取ってください。 データムは、90......
GD&Tの振れ公差:定義・記号・測定方法を解説
要点 振れ公差は、指定されたデータム軸を中心に部品を回転させたときの、表面の変動を制限します。 データム形体は、振れの評価に使用する基準軸を設定するための形体です。 回転中の測定器の最大指示値と最小指示値の差を、図面で指定された公差値と比較します。 円周振れは、対象表面の各円周要素に個別に適用されます。 全振れは、指定された範囲の対象表面全体を同時に評価します。 振れ公差はサイズ公差ではなく、その値が直径寸法から決まるわけではありません。ただし、サイズ公差と振れ公差は、それぞれ形体の形状を制約するため、相互に影響する場合があります。サイズの許容限界を満たしていても、振れ公差に不適合となることがあります。 本記事は、ASME Y14.5-2018(R2024)の幾何寸法・公差(GD&T)の考え方に基づいています。ISO 1101:2017は別体系のGPS規格であるため、図面の要求事項は、プロジェクトに適用される規格に従って解釈してください。 GD&Tにおける振れとは? GD&Tにおける振れ(出典:Machining Doctor) GD&Tにおける振れは、データム軸に対する表面の変動を制限する幾何公......
GD&Tのデータム:定義・種類・記号・データム参照枠
この記事のポイント 幾何寸法・公差(GD&T)におけるデータムは、部品の他の形体の位置や姿勢を定めるために用いる、理論的に正確な基準です。実際の表面そのものではありません。 データム形体とは、部品上で指定され、データムを設定するために用いる実際の形体です。データム自体は、その形体から導かれる、理論的に正確な幾何学的基準です。 複数の形体が互いに機能する必要がある場合、データムは特に重要になります。穴パターン、軸受穴、取付面、合わせ面などが、他の形体の位置を定める基準となる場合があります。 データムを参照する順序は重要です。第一データム、第二データム、第三データムによって部品を段階的に拘束し、再現性のあるデータム参照枠を設定します。 CNC加工では、データムの構成が部品の機能、加工の段取り、ワークの固定、検査に適合している必要があります。図面上では便利に見えても、加工機や三次元測定機(CMM)で一貫して設定しにくいデータムは、後工程で問題を引き起こす可能性があります。 第一データムの基準面に基づくCNC加工部品の検査 CNC工作機械で寸法を非常に高い精度に加工できても、正しく組み立てられない部品がで......
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......