GD&Tのデータム:定義・種類・記号・データム参照枠
1 min
- GD&Tにおけるデータムとは?
- GD&Tでよく使われるデータムの幾何形状
- 設計図面でデータム形体を指定する方法
- データム参照枠の仕組み
- GD&T指示と検査におけるデータムの使い方
- CNC加工でのデータムの選定方法
- データムに関するよくある質問
- まとめ:機能・加工・検査をつなぐデータム
この記事のポイント
- 幾何寸法・公差(GD&T)におけるデータムは、部品の他の形体の位置や姿勢を定めるために用いる、理論的に正確な基準です。実際の表面そのものではありません。
- データム形体とは、部品上で指定され、データムを設定するために用いる実際の形体です。データム自体は、その形体から導かれる、理論的に正確な幾何学的基準です。
- 複数の形体が互いに機能する必要がある場合、データムは特に重要になります。穴パターン、軸受穴、取付面、合わせ面などが、他の形体の位置を定める基準となる場合があります。
- データムを参照する順序は重要です。第一データム、第二データム、第三データムによって部品を段階的に拘束し、再現性のあるデータム参照枠を設定します。
- CNC加工では、データムの構成が部品の機能、加工の段取り、ワークの固定、検査に適合している必要があります。図面上では便利に見えても、加工機や三次元測定機(CMM)で一貫して設定しにくいデータムは、後工程で問題を引き起こす可能性があります。
第一データムの基準面に基づくCNC加工部品の検査
CNC工作機械で寸法を非常に高い精度に加工できても、正しく組み立てられない部品ができることがあります。
多くの場合、問題は一つの形体の寸法ではなく、複数の形体間の関係にあります。
4つの穴を持つ取付プレートを考えてみましょう。各穴の径が寸法公差内でも、穴パターンがずれていたり、回転していたり、不適切な面を基準にしていたりすると、組立時に問題が生じます。
ここでデータムが重要になります。
GD&Tでは、データムを用いて、形体の位置と姿勢を定める共通の基準系を設定します。図面は、個々の寸法を独立した測定値として扱うのではなく、重要な形体が定義された基準とどのような関係にあるかを、製造担当者と検査担当者に伝えます。
ASME Y14.5は、データム参照やデータム参照枠を含むGD&Tの表記と規則を定めた、米国の主要な規格です。
次の3つは密接に関連していますが、同じものではないため、最初は用語の理解に戸惑うかもしれません。
- データム形体
- データム
- データム参照枠
この3つの概念を区別すれば、多くのデータム指示を読み取りやすくなります。
GD&Tにおけるデータムとは?
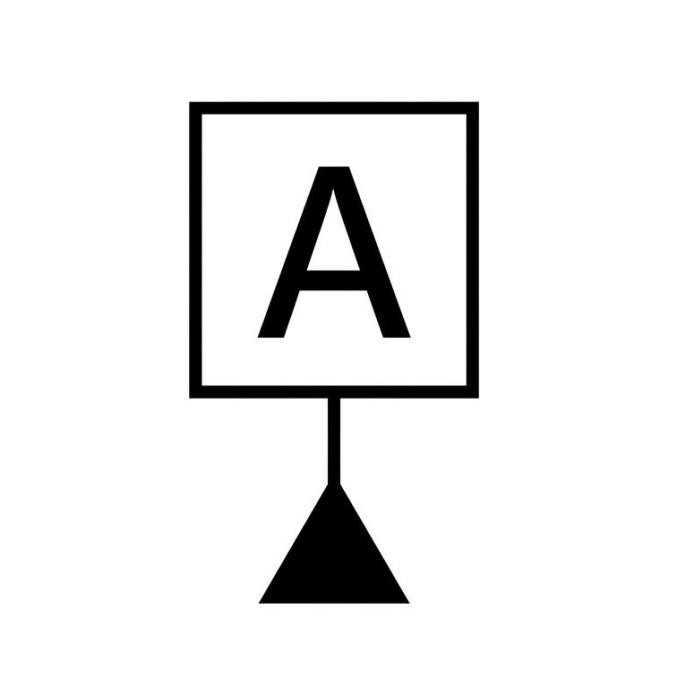
データム記号
データムは、部品の形体の位置や姿勢を定めるために用いる、理論的に正確な基準です。ASME Y14.5では、データム形体と要求される幾何学的関係に応じて、理論的に正確な点、軸線、平面として設定できます。
分かりやすい例は、平らな取付面です。
製造された部品のアルミニウムや鋼の表面は、完全な平面ではなく、形状にある程度のばらつきがあります。GD&Tでは、この不完全な表面そのものを理論上の基準として扱いません。データムは、データム形体から導かれる理想的な平面です。
製造や検査では、実体のあるデータム形体シミュレータ(実用データム形体)や数学的なデータム構築によって、理論上のデータムを再現するための基準を設定できます。
製造部品は常に完全な形状ではないため、この区別が重要です。検査では、不完全な部品を評価するために、一貫した基準が必要になります。
CNC加工図面でデータム、公差記入枠、公差域がどのように連携するかについては、CNC加工におけるGD&Tのガイドをご覧ください。
実務上、データムは、他の形体の位置、姿勢、相互関係を規制するための基準です。
例えば、CNC加工した長方形のプレートで、底部の取付面をデータムAの基準となる形体として指定したとします。その面から25 mmの位置にある穴は、任意のエッジから単に25 mm離れているのではありません。穴の位置は、図面で設定されたデータム系に対して定義されます。
データムによって、意図した形体間の関係が製造と検査の両方で明確になります。
データムとデータム形体の違い
これは、GD&Tで特に混同されやすい点の一つです。
データム形体は、部品上に実際に存在する形体です。
データムは、その形体から導かれる理論的に正確な基準です。
したがって、加工部品の平面をデータムAの基準となる形体として指定しても、次の点に注意が必要です。
- データム形体自体には、寸法、形状、姿勢、表面のばらつきが残ります。図面の別の指示でその形体を規制している場合、これらのばらつきが自動的に無視されるわけではありません。
円筒形体にも同じ考え方が当てはまります。実際の穴の内周面をデータム形体とし、そこから理論的に導かれる軸線をデータムにできます。
GD&Tでよく使われるデータムの幾何形状
データムの種類は、データム形体の幾何形状によって決まります。
広い平面からは一般にデータム平面を、円筒形体からはデータム軸線を設定できます。その他の形状からは、中心平面、直線、点を設定する場合があります。
名称を暗記するよりも、形体の幾何形状に基づいてデータムを分類すると理解しやすくなります。平面形体からは一般に平面を、円筒形体からは軸線を設定します。
データム平面
データム平面は、平面状のデータム形体から設定します。
加工した直方体のブロックを定盤に置いた状態を想像してください。底面からデータム平面を設定できます。
この平面を、部品の他の箇所に対する高さ、姿勢、位置の要求の基準として使用できます。
多くの機械部品には機能上重要な取付面があるため、データム平面は非常によく使われます。ベース、フランジ、ハウジングの面、治具に接触する面などが、その役割を担います。
データム平面は、検査時に部品を拘束するうえでも重要です。第一データム平面を再現する基準面に部品を接触させると、1方向の並進と2軸周りの回転という、3つの自由度が拘束されます。
データム軸線とデータム中心平面
重要な形体が、すべて平面とは限りません。
穴、内径部、軸、その他の円筒形体から、データム軸線を設定できます。検査担当者が実際に測定するのは円筒形体ですが、軸線自体は理論上のものです。
部品の機能が中心線を基準として成り立つ場合に有効です。
例えば、軸受穴からデータム軸線を設定し、他の穴、ポケット、円筒形体の位置を、その軸線に対して定めることがあります。
特定の形体やサイズ形体の関係では、中心平面も同様に機能します。実際の表面の一つではなく、形体の中心が機能上の基準となる場合に有効です。
このように、設定されたデータムは、実際の部品上で直接目に見えないものを表す場合があります。
データム点とデータム中心平面
平面や円筒の軸線では、規制すべき機能上の関係を十分に表せない場合、理論上の点や中心平面を用いたデータム構成にすることがあります。
データム点は、適用するデータム構成の中で基準となる、理論的に正確な位置を表します。同様に、形体の中心やサイズ形体の関係が機能上重要な場合には、適切なデータム形体から導かれる中心平面を理論上の基準として使用できます。
一般的なCNC加工図面では、平面や円筒に基づくデータム参照ほど多くはありませんが、原則は同じです。データムは理論的に正確な基準であり、データム形体はその設定に用いる実際の形体です。
設計図面でデータム形体を指定する方法
データムの意味が分かれば、図面上の記号も読み取りやすくなります。
ASME Y14.5では、長方形の枠内にデータムを識別する文字を記入し、図面上の該当する実際の形体に接続したデータム形体記号によって、データム形体を指定します。
A、B、Cなどの文字でデータム形体を識別し、公差記入枠で参照することで、適用するデータムの優先順位を定めます。
他の形体をそのデータムに対して規制する際には、この文字を公差記入枠に記入します。
表面へのデータム形体記号の指示
データム形体記号が平面を指示している場合、その面が実際のデータム形体となります。
例えば、長方形の取付面をデータムAの基準となる形体として指定できます。
設定されるデータムは、その実際の表面から導かれる、理論的に正確な平面です。
記号の指示位置は重要です。どの形体をデータム形体として指定しているかを示すためです。
似た面が複数ある図面では、特に注意が必要です。記号を別の面へ移すと、データムの参照構成全体が変わる場合があります。
サイズ形体へのデータム形体記号の指示
データム形体は、単純な平面である必要はありません。
設計上、その軸線、中心平面、その他の導出基準が必要な場合は、穴、軸、溝などのサイズ形体をデータム形体にできます。
例えば、精密な穴からデータム軸線を設定し、別の穴パターンの位置を定めることがあります。
実際の穴には、寸法や形状のばらつきがあります。データム軸線は、その形体から導かれる理論上の基準です。
部品の機能が形体群全体に依存する場合は、そのパターンをデータム形体にすることもできます。この場合、単一の穴や内径部ではなく、複数の形体について定義された関係からデータムを設定します。
データムターゲット記号とその用途
面全体を用いてデータムを設定することが適切でない場合があります。
大型部品、不規則な形状の部品、変形しやすい部品、鋳造品、鍛造品、板金部品などでは、面全体を使うと、実際の機能を反映しない基準や不安定な基準になることがあります。
データムターゲットは、データムの設定に使用する特定の箇所を指定します。
データムターゲットでは、データムシミュレータと接触する点、線、限定された領域を指定できます。
考え方は単純です。実際の表面全体が基準になると想定するのではなく、形体のどの部分で基準を設定するかを、図面で検査や治具設計の担当者に伝えます。
面全体を接触させるだけでは部品の機能状態や組立状態を適切に再現できない場合に、データムターゲットは特に有効です。
CNC加工での実務上の注意点
データム指示は、CNC加工の工程検討にも影響します。
部品の機能要求や治具の構成に適合する場合、図面上のデータム形体をCNC加工の段取り時の位置決め基準として使用できます。ただし、図面のデータムと加工機のワーク座標系は関連する概念であっても、自動的に同じ基準になるわけではありません。
そのため、図面のデータムは製造方法と切り離して選定すべきではありません。
データム参照やGD&T指示を含むCNC加工図面をお持ちですか?3D CADモデルと2D図面をアップロードして、CNC加工の見積もりをご依頼ください。JLCCNCでは、図面要求と加工・検査上の考慮事項を合わせて確認できます。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
データム参照枠の仕組み
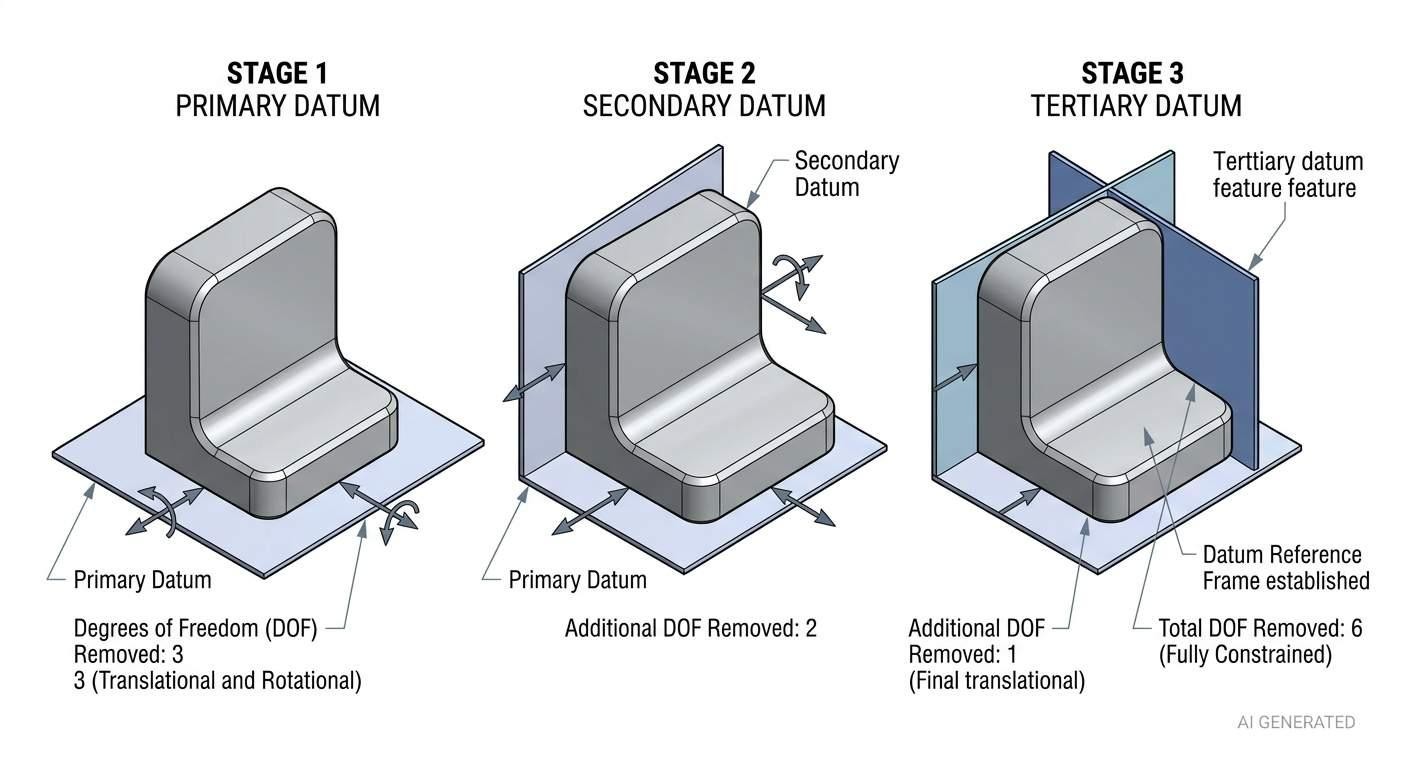
第一・第二・第三データムによるGD&Tのデータム参照枠の設定
一つのデータムだけでは、部品の位置と姿勢を完全には定められません。
データム参照枠(DRF)は、指定されたデータム形体から、定められた優先順位に従って設定する基準の枠組みです。一般的な平面による構成では、互いに直交する3つのデータム平面で構成され、寸法や公差を定める基礎となります。
部品について共通認識として定めた基準系と考えると理解しやすくなります。
部品は、3方向への並進と、3軸周りの回転が可能です。これが6つの自由度です。
データム参照枠によってこれらの自由度を段階的に拘束し、再現性のある位置決めと検査を可能にします。
第一データム・第二データム・第三データム
参照枠で最初に設定するデータムを第一データムと呼びます。
2番目に設定するものが第二データムです。
3番目に設定するものが第三データムです。
第一データムは、部品とデータム参照枠の間に最初の拘束関係を設定します。第二データムは、その第一データムとの関係を維持しながら、残りの自由度を拘束します。第三データムは、その参照枠に必要な拘束を完成させます。
これは、よく知られた3-2-1の考え方で説明されることがあります。
単純な直方体の部品では、例えば次のように設定します。
- 底面をデータムAの基準となる形体にします。
- 一方の側面をデータムBの基準となる形体にします。
- 端面をデータムCの基準となる形体にします。
この3つを組み合わせて、完全な参照枠を設定します。
ただし、すべての部品で3つの平面を使用するという規則はありません。実際のデータム構成は、形状と機能要求によって決まります。
データムによる自由度の拘束
6つの自由度は、次のとおりです。
- X方向への並進
- Y方向への並進
- Z方向への並進
- X軸周りの回転
- Y軸周りの回転
- Z軸周りの回転
3つの平面状のデータム形体に基づく一般的なデータム参照枠では、第一データムが3つの自由度、第二データムがさらに2つの自由度、第三データムが残りの1つを拘束します。データム形体の幾何形状が異なれば、拘束の仕方も異なる場合があります。
これは代表的な例であり、すべてのGD&T図面に共通する手順ではありません。円筒状のデータム形体、形体のパターン、データムターゲットなどの構成では、部品の拘束方法が変わることがあります。
常に確認すべきなのは、各データムを設定した後に、どの動きがまだ可能かという点です。
データム形体シミュレータによる参照枠の設定
データム自体は理想的な幾何学的基準であるため、検査で理論上のデータムを直接測定することはできません。測定したデータム形体から、該当するデータム関係を物理的に再現するか、数学的に構築してデータムを設定します。
データム平面は、定盤や治具の基準面など、精度を管理した面で物理的に再現できます。円筒形体に基づくデータムは、ピン、マンドレル、その他の適切なシミュレータを用いて設定できます。また、CMMでは測定した形体データから、対応するデータム軸線を数学的に構築できます。
実際の位置決めでは、データム形体を優先順位に従って治具やゲージの要素に接触させる場合があります。CMM検査では、指定された形体をプロービングし、対応するデータム要素を数学的に構築することで、同じ優先順位を設定します。
参照枠を設定した後、規制対象の形体をその参照枠に対して測定できます。
これも、データムの選定が重要な理由です。図面は、データム参照枠に対して規制される形体を評価する際に、検査で再現すべきデータム関係を定義しています。
GD&T指示と検査におけるデータムの使い方
データムの基準面を用いたCNC加工アルミニウム部品のCMM検査
幾何学的な要求が形体間の関係に依存する場合に、データムが有効になります。
例えば、平面度の指示にはデータムが不要です。一つの面の形状そのものを規制するためです。
位置度、直角度、平行度などの多くの規制では、他の形体に対する姿勢や位置によって要求が定まるため、データムが必要になります。
公差記入枠でのデータム参照
公差記入枠では、一つまたは複数のデータムを参照できます。
A、B、Cを基準として位置度を規制する穴パターンを考えてみましょう。
位置度公差は単独で存在するものではありません。穴パターンの位置は、これらのデータムで設定した参照枠の中で定められます。
A、B、Cの順序は、どのデータム形体を優先するかを検査担当者に伝えます。
同じ順序によって、設計意図も製造担当者に伝わります。
したがって、データムの順序は、単に識別しやすくするための表記ではなく、公差の構成の一部です。
データム参照枠内の理論的に正確な寸法
理論的に正確な寸法(ASMEのbasic dimensions)は、理論上の正確な位置を定義します。
GD&Tと組み合わせて、データム参照枠内における形体の理論的に正確な位置を定めるためによく使われます。一方、幾何公差は、製造された形体がその正確な位置からどの程度ずれてよいかを定めます。
そのため、GD&T図面では、穴パターンや形体の位置を示す箇所に、理論的に正確な寸法がよく記入されます。
理論的に正確な寸法は意図する幾何形状を定め、位置度やその他の幾何公差は許容されるばらつきを定めます。
データムが必要な幾何公差の種類
すべての幾何公差にデータムが必要なわけではありません。
平面度、真直度、真円度、円筒度などの形状公差は、形体そのものを評価するため、データム参照を必要としません。平行度、直角度、傾斜度などの姿勢公差では、要求される姿勢を定めるためにデータムを参照します。位置度では一般に、形体の位置を規制するためにデータム参照枠を使用します。一方、輪郭度は、姿勢や位置も規制するかどうかに応じて、データムを指定する場合と指定しない場合があります。
データムに基づくCMMの座標系設定
CMMでは、測定した形体からデータム参照枠を数学的に構築できます。
CMMは、指定されたデータム形体を測定し、図面上の優先順位に従って該当するデータム参照枠を設定します。その後、規制対象の形体を、その参照枠の中で評価します。
そのため、CMMの測定結果では、穴のX、Y、Z座標を単に報告するだけでなく、A、B、Cに対する穴の位置を示すことができます。
座標系の設定も測定の一部です。
CMMによる座標系の設定、GD&Tで規定される関係の測定、CNC加工部品の検証については、CMM検査のガイドをご覧ください。
CNC加工でのデータムの選定方法
データムの選定を図面作成だけの作業として考えず、実際の使用条件と結びつけると、より有効な選定ができます。
適切なデータムは、通常、部品の実際の機能要求に関係しています。
- 部品はどの面で支持されますか?
- 組立時にどの形体で位置決めされますか?
- 回転部品の位置や軸線を定めるのは、どの穴ですか?
- 相手部品はどの面に接触しますか?
- 加工中に部品をどのように固定しますか?
- 後の検査で同じ基準をどのように設定しますか?
これらを確認することで、実務に適したデータム構成を選定しやすくなります。
機能と組立に関する要求
まず、部品がどのように機能するかを考えます。
例えば、ギヤボックスのハウジングを加工するとします。一つの面を別のハウジングにボルトで固定し、穴に軸受を取り付けます。
取付面と軸受穴は、任意の外周エッジよりも、部品の機能にとって重要であると考えられます。
そのため、これらの機能上重要な形体が、より適切なデータム候補になります。
この考え方は、部品の実際の位置決めや機能を表しているかではなく、寸法を記入しやすいという理由だけでデータムを選定する、よくある誤りを防ぐのに役立ちます。
適切なGD&Tの構成は、単に図面を整然と見せるのではなく、設計意図を表すものであるべきです。
加工の段取りとワークの固定
製造時の段取りも重要です。
データムAの基準となる形体が広い平面であれば、その面を治具や加工機のテーブルに接触させて設置しやすくなります。
データムBの基準となる形体が側面であれば、その面をストッパに当てて位置決めできる場合があります。
これにより、図面上の基準系に対応した加工の段取りを構成できます。
データム構成は、完成品の組立において意味を持つと同時に、加工機上でも実際に設定できる必要があります。そのため、データム形体の選定では、治具との接触や配置のしやすさ、位置決めの安定性、段取りの再現性を考慮します。
CNC加工では、ワークの固定、位置決め、段取りの再現性が、データムに対する形体間の関係をどれだけ安定して加工できるかに直接影響します。
検査と複数工程間での一貫性
CNC加工の工程間で異なる位置決め形体を使って部品を再設置すると、新たな位置決めの連鎖が生じます。これらの形体のばらつきによって、部品が機能上のデータムに対してずれたり回転したりし、重要な形体間の最終的な関係を管理しにくくなる場合があります。
工程全体で継続して使用する機能上のデータムがある場合は、そのデータム形体を十分に早い段階で加工し、後続工程で形状を大きく変えずに参照できるようにすることが、一般に有利です。
例えば、ある段取りで加工する穴パターンと、別の段取りで加工する相手部品用の穴とで、共通の機能上の基準が必要になる場合があります。無関係な面を使ってその関係を再設定すると、最終的な組立関係を管理しにくくなります。
一貫したデータムの設定方針は、加工と検査を結びつけるのに役立ちます。
製造と検査で物理的な位置決め方法が異なっていても、図面上の同じデータム形体を、加工の段取り計画とCMM検査に共通する基準として使用できます。
これは、GD&Tの実務上の強みの一つです。図面は、完成品の形状を示すだけでなく、製造と測定で再現できる関係を定義しています。
図面、加工の段取り、検査計画が同じ機能上の基準に基づいていれば、そのデータム構成に沿った製造がしやすくなります。
JLCCNCでは、生産開始前に、寸法公差、GD&T指示、データム参照、検査要求を含むCNC加工図面を確認できます。
CADモデルと2D図面をアップロードしてCNC加工の見積もりをご依頼いただくことで、製造上の要求事項を合わせて確認できます。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
データムに関するよくある質問
データムとデータム形体の違いは何ですか?
データム形体は、製造された部品上に実際に存在する形体です。データムは、その形体から導かれる理論的に正確な基準です。
例えば、加工された平面がデータム形体であり、そこから導かれる理論的に正確な平面がデータムです。
穴をデータム形体にできますか?
はい。穴から導かれる軸線が機能上の基準として有効な場合、その穴をデータム形体として指定できます。同じ原則は、軸や特定の溝など、他のサイズ形体にも当てはまります。
適切なGD&Tの構成では、穴パターンをデータム形体にすることもできます。
データムとデータム参照枠の違いは何ですか?
データムは、平面や軸線など、一つの理論上の基準です。
データム参照枠は、指定されたデータムの順序によって設定される、基準系全体です。
データムを一つの基準要素、DRFを関連するデータムから構成される座標系の枠組みと考えると理解しやすくなります。
第一・第二・第三データムとは何ですか?
これらは、データムの優先順位を表します。
第一データムを最初に設定し、その関係を維持しながら第二データムを設定します。第三データムは最後に設定します。
一般的な3平面の構成では、第一データムが3つ、第二データムが2つ、第三データムが1つの自由度を拘束します。
データムターゲットとは何ですか?どのような場合に使いますか?
データムターゲットは、面全体を使う代わりに、データムの設定に用いる特定の領域、線、点を指定するものです。
大型、不規則な形状、変形しやすい形状、鋳造品、鍛造品など、基準の設定が難しく、面全体では意図した機能上の位置決めを適切に表せない形体に対して、特に有効です。
すべての幾何公差にデータムが必要ですか?
いいえ。平面度や円筒度などの形状公差は、データムなしで形体を規制できます。
その他の公差では、姿勢、位置、基準に対する関係を定めるために、データムが必要になることが多くあります。
データムの必要性は、その公差で何を規制するかによって決まります。
データムに基づく寸法指示とは何ですか?
指定したデータム形体と、そこから設定するデータム参照枠に対して、形体の位置や姿勢を定義する寸法指示の方法です。GD&Tでは、理論的に正確な寸法によって理論上の正確な位置を定め、幾何公差によって、その位置から許容されるばらつきを定めることができます。
まとめ:機能・加工・検査をつなぐデータム
有効なデータム構成は、部品の機能上重要な接続部と、位置決め、加工、検査の方法を結びつけます。データム形体が実際の形体として基準の設定に用いられ、そこから得られるデータムとデータム参照枠が、関連する形体の評価方法を定めます。
CNC加工で有効なデータム構成は、必要な段取りと検査工程を通じて、一貫して設定できるものです。図面のデータム構成が部品の機能や位置決め方法に適合していれば、任意の測定基準に頼ることなく、重要な形体間の関係を加工し、確認しやすくなります。
学び続ける
GD&Tのデータム:定義・種類・記号・データム参照枠
この記事のポイント 幾何寸法・公差(GD&T)におけるデータムは、部品の他の形体の位置や姿勢を定めるために用いる、理論的に正確な基準です。実際の表面そのものではありません。 データム形体とは、部品上で指定され、データムを設定するために用いる実際の形体です。データム自体は、その形体から導かれる、理論的に正確な幾何学的基準です。 複数の形体が互いに機能する必要がある場合、データムは特に重要になります。穴パターン、軸受穴、取付面、合わせ面などが、他の形体の位置を定める基準となる場合があります。 データムを参照する順序は重要です。第一データム、第二データム、第三データムによって部品を段階的に拘束し、再現性のあるデータム参照枠を設定します。 CNC加工では、データムの構成が部品の機能、加工の段取り、ワークの固定、検査に適合している必要があります。図面上では便利に見えても、加工機や三次元測定機(CMM)で一貫して設定しにくいデータムは、後工程で問題を引き起こす可能性があります。 第一データムの基準面に基づくCNC加工部品の検査 CNC工作機械で寸法を非常に高い精度に加工できても、正しく組み立てられない部品がで......
CNC工作機械の初心者が陥りやすい5つのミス
CNC(Computer Numerical Control:コンピュータ数値制御)工作機械は、高性能かつ幅広い加工に対応できますが、初心者にとっては習得までのハードルが高いこともあります。CNC技術によって高精度加工は身近になりましたが、上達を妨げたり、大きな損失につながったりするミスも起こりがちです。CNC工作機械を活用して良好な加工結果を得るために、初心者が陥りやすい5つのミスと、その防止策を確認しましょう。 1. 工具の段取りを急いでしまう 初心者に多いミスの一つは、工具の段取りを急いで済ませてしまうことです。工具を正しく取り付け、基準位置を設定することは高精度な加工に不可欠ですが、初心者は工具長や原点の設定を忘れたり、ホルダーへの固定が不十分になったりすることがあります。その結果、位置ずれ、切削品質の低下、さらには工作機械の損傷につながる可能性があります。 防止策: 工具の段取りは、時間に余裕を持って慎重に行ってください。工具が正しく芯出しされ、確実に固定されていることを確認します。工作機械の原点・ワーク原点・工具補正値が適切に設定されているか再確認し、利用可能な場合は自動工具測定機能を......
設計から生産まで:CNCカスタム製作プロジェクトを成功させる方法
CNC(Computer Numerical Control:コンピュータ数値制御)技術は、現代の製造業を支える中核技術の一つです。特にカスタム製作では、設計アイデアを高品質な実物部品へ迅速かつ効率的に形にできます。試作から量産まで、CNC技術は設計者とメーカーを力強く支援し、生産性と製品品質を大幅に向上させます。 本記事では、業界のベストプラクティスに基づき、設計から生産までの全工程における重要なポイントをご紹介します。単純な部品から複雑な構造物まで、CNCカスタム製作プロジェクトを高品質かつ効率的に成功させるための実用的なアドバイスをお届けします。 CNCカスタム製作プロジェクトの設計段階 1. プロジェクト要件を明確にする CNCカスタム製作プロジェクトを成功させるには、最初に要件を明確に定義する必要があります。主な項目は次のとおりです。 機能要件:強度、精度、耐久性など、部品の具体的な用途と要求性能を明確にします。 外観要件:色、表面仕上げ、質感などの詳細を指定します。 予算と納期:計画段階でコストと期間を明確にすることで、適切な加工方法と材料を選定しやすくなります。この工程は、プロジェク......
AIを活用したCNC試作:生産開始前に加工エラーを予測
現代の製造業において、CNC試作は、製品をコンセプト設計から実際の生産へ移行させるための重要な工程です。しかし、従来のCNC試作プロセスでは、設計ミス、材料の無駄、開発期間の長期化といった問題が発生することがあります。人工知能(AI)技術の急速な発展に伴い、CNC試作におけるAIの活用はますます重要になっています。AI技術を活用すれば、生産開始前に潜在的な問題を予測・修正し、開発効率と製品品質を大幅に向上させることが可能です。本記事では、CNC試作におけるAIの役割と、CNC試作の最適化および生産リスクの低減にAIを活用する方法を詳しく解説します。 I. CNC試作におけるAIの役割 1. 設計不具合の予測 AI技術は、過去のデータと設計パラメータを分析することで、CNC試作で発生する可能性のある設計不具合を予測できます。たとえば、部品設計における応力集中箇所を検出し、破損が発生する可能性のある部位を予測したうえで、最適化案を提示できます。この予測機能により、設計チームは生産開始前に設計を適切に修正し、設計不良による材料や加工工数の無駄を防げます。 2. 設計・加工パラメータの最適化 AIアルゴリ......
自動車試作で起こりやすい5つのCNC加工ミスとその防止策
CNC技術は、自動車試作における高精度部品の製造を支える中核的な加工技術です。しかし、経験豊富なエンジニアであっても、プログラミングや操作中のミスを完全に避けることはできません。ミスの内容によっては、部品の廃棄、設備の損傷、さらには人身事故など、重大な結果につながる可能性があります。本記事では、自動車試作でよく見られる5つのCNC加工ミスと、潜在的なリスクを回避するための実用的な対策をご紹介します。 I. 座標系の設定ミス:工具・工作機械・ワークの損傷につながる可能性 CNC加工では、工具を正しい経路で動かすために座標系を適切に設定する必要があります。座標系の設定を誤ると、工具が意図したツールパスから外れ、ワークが不良品になるだけでなく、設備を損傷するおそれがあります。 回避方法: 予期しない干渉を防ぐため、ワーク座標系の原点は、素材形状、基準面、クランプ方法を考慮した明確な基準位置に設定してください。設定後は、安全な退避位置と工具・ワーク・治具間のクリアランスも必ず確認します。 プログラミング時には座標系の設定を再確認し、シミュレーションやドライランを実施して、ツールパスが正しいことを検証してく......
金属加工の廃棄物を削減する5つのCNC加工手法
金属材料は決して安価ではなく、加工時間にもコストがかかります。CNC加工における廃棄物は、単なる厄介な副産物ではありません。コストを増やし、利益率を低下させ、生産効率の悪化を示す要因です。高級合金を加工する場合でも、一般的な板材を加工する場合でも、発生するスクラップの一つひとつが収益に影響します。 しかし、工程全体を抜本的に変更しなくても、廃棄物を大幅に削減できる実績のあるCNC加工手法があります。必要なのは、より適切な段取り、綿密な計画、用途に合った工具の選択です。 ここでは、加工量を増やしながら廃棄物を減らし、コストを管理するための5つのCNC加工戦略をご紹介します。 1. ネスティングソフトウェアで板金スクラップを削減する (出典:Deepnest) 板材から部品を切り出す際、今も手作業や目測で配置と間隔を決めているのであれば、材料を有効に活用できていない可能性があります。 ネスティングソフトウェアは、未使用領域を最小限に抑えるよう部品を自動配置します。さまざまな形状を隙間なく組み合わせることで、材料を節約するだけでなく、切断時間と工具摩耗を低減し、板金廃棄物の処理コストも削減できます。 ほ......