CNC製造における溝加工:種類・工具・高精度加工の課題
1 min
- 溝加工とは
- 溝加工とスロット加工・その他の加工形状の違い
- 代表的な溝加工の種類
- 溝加工用工具と加工の安定性
- 溝加工中に生じやすい変化
- 材料によって異なる溝加工の挙動
- 溝加工で発生しやすい不具合
- CNC製造を考慮した溝設計
- CNC工作機械の能力が溝加工に与える影響
- 溝加工のまとめ
- 溝加工に関するよくある質問
溝加工で押さえておきたいポイント
- CNCによる溝加工は、機械部品のOリング装着溝、止め輪溝、軸受の位置決め部、逃げ部などに広く使用されます。
- 溝幅と溝深さは、単なる加工寸法ではなく、通常は機能要件に基づいて決定されます。
- 内径溝や深溝の加工では、標準的な切削工具ではなく、専用の溝入れ工具が必要になることがよくあります。
- 生産現場では、溝幅と底面の精度を維持するため、複数回に分けて切削する方法が一般的です。
- 溝が深くなるほど切りくずの排出空間が限られるため、切りくず処理が重要になります。
- Oリング溝やシール溝では、わずかな寸法変化が密封性能に影響するため、通常はより厳密な検査が行われます。
- 工具の突出し長さは溝加工の安定性に直接影響し、特に内径溝加工では重要です。
- 旋盤とフライス盤による溝加工では、溝の向きや工具の進入性に応じて切削条件が異なります。
- 鋭利なエッジは組立や部品の取り扱いに影響するため、溝加工後にバリ取り工程を追加することが一般的です。
- 溝形状は、組立品のはめあい、動作、密封性能に直接関わるため、最終検査の重要な確認箇所となることがよくあります。
機械加工部品には、止め輪、Oリング、シールの装着や部品の位置決めを目的として、溝形状が設けられます。図面では幅、深さ、位置のみで表されることが多いため、単純な形状に見えます。しかし、実際の加工では、切りくずの排出空間が限られた狭い領域で工具が作用するため、加工条件の影響を受けやすくなります。
溝が深くなる、あるいは溝幅が狭くなると、加工条件も変化します。切りくずが切削部に残留しやすくなり、工具の切削状態が不安定になり、側面精度の維持も難しくなります。こうした影響は、わずかな寸法変化が組立に影響する内径溝やシール部で、特に顕著になります。
生産現場では、溝加工の問題はプログラミング時よりも加工後に見つかることがよくあります。バリ、底面の不均一、加工痕、溝幅のばらつきは、特に深い溝や突出し量の大きい工具を使用する加工で、切削開始後に現れる傾向があります。
本記事では、CNC製造の観点から、溝の種類、工具と加工方法、切りくず処理、溝形状を繰り返し加工する際の実務上の課題を解説します。
溝加工とは
重機用鋼製スプラインシャフトの拡大写真 - iStock
溝加工は、幅と深さを管理しながら材料を除去し、密封、保持、逃げ、組立などの機能を持つ細い凹部を形成するCNC切削加工です。
溝加工における材料除去の仕組み
- 溝加工では、広く開放された面を切削するのではなく、定められた経路内で工具を継続的に作用させて材料を除去します。
- 工具はまず限られた領域に進入し、形状設計に基づいて必要な幅と深さを段階的に形成します。
- 部品形状に応じて、外径、内径、端面、平面に溝を加工できます。
- 溝寸法のばらつきを抑えるため、荒加工と仕上げ加工を分けることがよくあります。
一般的な旋削・フライス加工との違い
一般的なCNC旋削・フライス加工では、工具が工作物上を比較的自由に移動できる広い領域から材料を除去します。一方、溝加工では狭い領域を切削し、工具が一定の幅の中で作用し続けます。
このため、溝加工では専用の溝入れ工具を使用し、小さな切込みを段階的に行うことがよくあります。内径溝や深い形状では、工具の到達性と切りくずの排出にも、より注意を払う必要があります。
表01:溝加工と一般的な旋削・フライス加工の違い
| 比較項目 | 溝加工 | 一般的な旋削・フライス加工 |
|---|---|---|
| 切削領域 | 幅が一定の狭い領域 | 比較的広く開放された面 |
| 工具の接触状態 | 工具が溝内で切削に関与し続ける | 工具が加工面上を比較的自由に移動する |
| 工具の種類 | 溝入れインサートや細幅カッター | 汎用旋削工具やエンドミル |
| 切りくずの流れ | 切りくずの排出空間が限られる | 切りくずの排出空間を確保しやすい |
| 工具の到達性 | 長い突出しの工具や内径用工具が必要になることが多い | 通常は短い突出しで安定した工具配置を確保しやすい |
| 切削方法 | 小さな切込みを管理しながら段階的に加工する | 連続的に材料を除去する |
| 精度上の重点 | 密封部やはめあい部の精度が重要 | 全体形状と寸法の形成 |
| 代表的な用途 | Oリング溝、保持溝、スロット | 端面加工、輪郭加工、ポケット加工 |
溝加工とスロット加工・その他の加工形状の違い
溝、スロット、流路、ポケットは、いずれも所定の領域から材料を除去して形成するため、混同されることがあります。CNC加工では、機能、深さと幅の比率、工具の切削への関与の仕方によって違いが生じます。
溝とスロットの違い
溝は通常、密封、保持、位置決めのための機能形状です。一方、スロットは一般に、逃げや組立時のはめあいのために設ける、貫通または開放された切込み形状です。スロットミリングと比べ、溝では深さ、エッジの状態、表面性状をより厳密に管理することが多く、特にシール部で重要になります。
溝と流路の違い
流路は一般に、液体や空気を通すための長い経路形状です。溝はそれよりも短く局所的な形状であり、Oリングや止め輪の保持など、特定の機械的機能に関わることが通常です。
溝加工とポケット加工の違い
ポケットは、比較的開放された切削空間で材料を除去して形成する、大きな凹部です。材料除去効率と工具経路の流れを重視するポケットミリングとは異なり、溝加工ははるかに狭い経路内で行われるため、切りくずの排出と工具の安定性がより大きな制約になります。
溝加工で切削幅が制限される理由
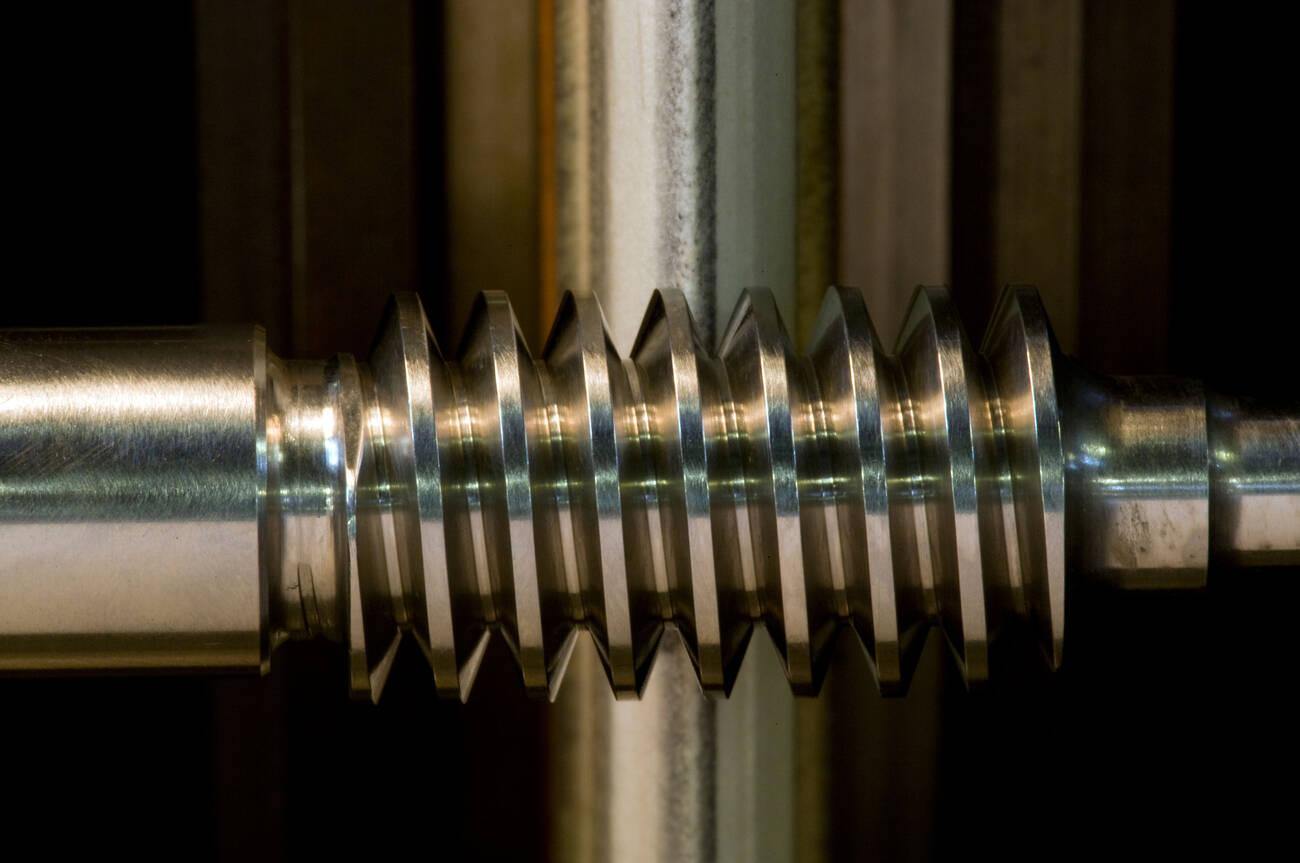
歯車軸のCNC溝加工 - Alamy
溝は一定の狭い幅で設計されるため、工具をその形状に適合させる必要があります。その結果、広い範囲で切削するのではなく、工具の限られた部分が切削に関与します。
切削領域が狭いため、切りくずは排出されにくく、押し出されるまで溝内に残りやすくなります。また、工具を動かせる空間も制限されます。そのため、工具の安定性と送りの適切な管理が加工結果を大きく左右します。
このため、CNC加工現場の溝加工では、ポケットやスロットで行うような大きな全幅切削ではなく、専用インサートを使用し、深さ方向の切込みを慎重に分けることがよくあります。
代表的な溝加工の種類
溝加工の種類は、主に形状の位置と、工具が物理的にどの方向から進入できるかによって決まります。CNC加工では、名称そのものよりも、工具の進入性、切削負荷の方向、工具が切削に関与している間の安定性が重要です。
外径溝加工
外径溝は、シャフトや旋削部品の外周面に設ける溝です。工具が開放された空間から進入するため、切削負荷が比較的安定し、工具の状態も確認しやすくなります。組立時に溝が見えやすく、検査しやすいことが求められる箇所によく用いられます。
内径溝加工
内径溝は、穴の内部に加工する溝であり、穴径によって工具の進入が制限されます。工具が狭い空間で作用するため、工具の到達性が制約になります。この構成では切りくずの排出が難しくなり、深い切込みでは工具のたわみの影響も受けやすくなります。
端面溝加工
端面溝は、部品の端面から中心方向へ加工します。工具が内側へ移動すると切削への関与角度が変化し続けるため、切削状態も連続的に変わります。そのため、加工の安定性は送り制御と工具剛性に左右されます。
Oリング溝・シール溝加工
シール溝は単なる幾何形状ではなく、シール材の圧縮を管理する機能部です。溝によって、圧力下でのエラストマーの変形量が決まります。幅や深さがわずかに変わるだけでも、シールの接触状態が変化し、実際の組立条件で漏れのリスクが高まります。
ねじ逃げ溝・アンダーカット溝
送りねじ・ボールねじセットの拡大写真 - iStock
ねじ逃げ溝は、ねじの終端に工具の抜ける空間を確保し、加工終了時の損傷を防ぐために設けます。また、ねじ部と非ねじ部の境界における応力集中を緩和し、高負荷の組立品で亀裂の発生を防ぐことにも役立ちます。
フライスによる溝加工と旋削による溝加工
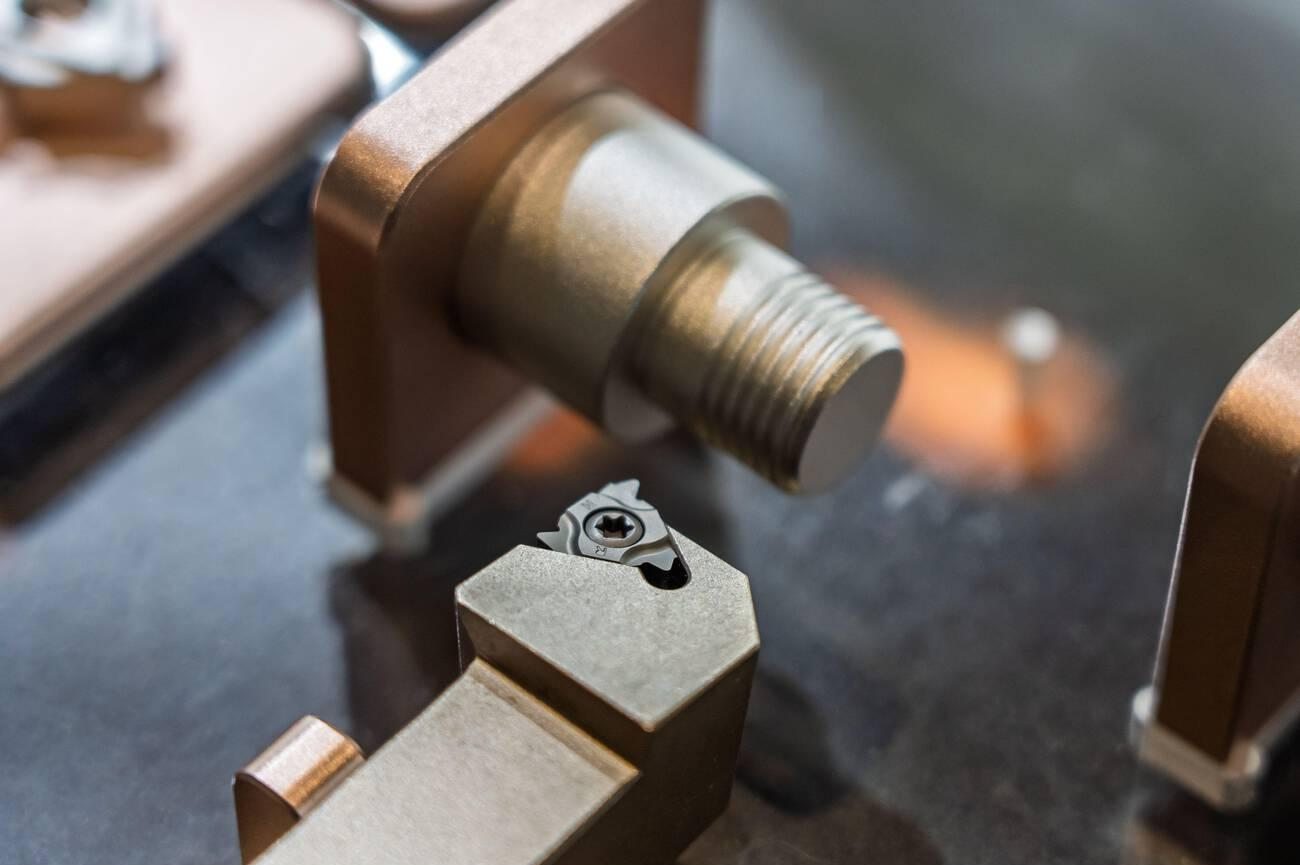
旋削による溝加工 - Alamy
旋削による溝加工は、回転する部品に対して一定の軸方向に工具を送るため、切削状態を比較的予測しやすくなります。フライスによる溝加工は、形状が回転軸に沿わない場合に用いられ、工具の切削状態は治具の安定性や多軸制御の影響をより強く受けます。
溝加工用工具と加工の安定性
溝加工では、狭い空間内での工具の取り付けと切削制御が重要です。工具が小さな切削領域内で作用し続けるため、安定性の問題は深さ、幅、表面状態に現れやすくなります。
内径溝入れ工具とインサート形状
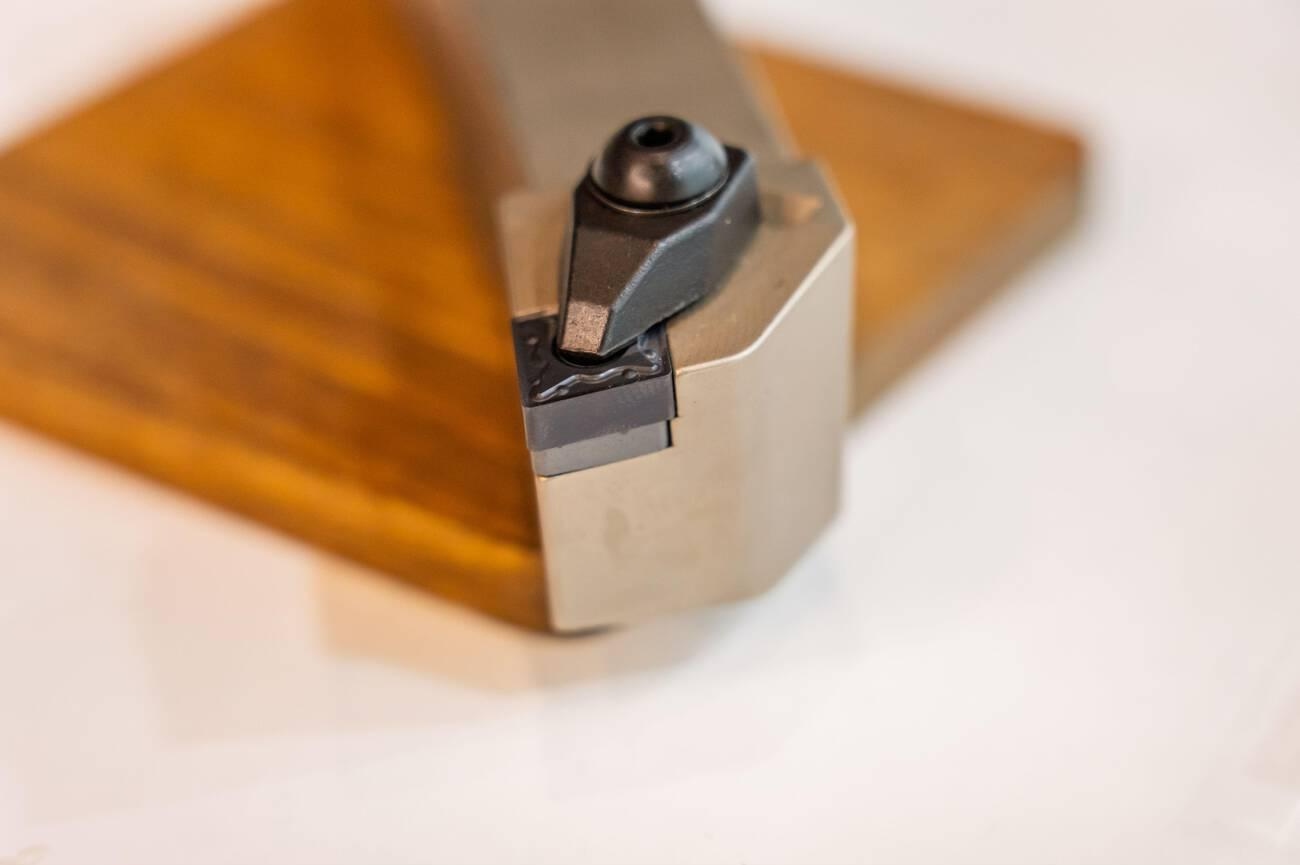
溝入れ工具 - Alamy
内径溝入れ工具 は、穴内部の進入が制限された箇所に対応するように設計されています。インサート幅は溝寸法を決め、刃先形状は隅部の形状と底面の仕上がりに影響します。実務では、まず穴径を確認し、次に必要な溝深さとクリアランスに基づいて工具を選定します。
工具の突出し長さ・剛性・機械の安定性
工具の到達距離が長くなると剛性が低下し、切削力によって工具が変位しやすくなります。深い溝では、わずかな溝幅の変化や側面の加工痕として現れることがあります。形状が許す場合は、工具長を短くすることで切削状態をより安定させられます。
クーラント供給と切りくずの排出
溝では排出空間が限られるため、切りくずが切削領域内に残りやすくなります。切りくずが滞留すると表面性状に影響し、次の切削で工具負荷も増加します。加工中に切りくずを溝の外へ排出できるよう、クーラントの供給方向を調整します。
溝形状に応じたCNC旋削とフライス加工の使い分け
回転軸に沿った溝にはCNC旋削を使用し、比較的一定した切削状態を得ます。固定された面や複雑な面上の形状にはフライス加工を使用します。フライス加工では、安定性が治具の剛性と工具経路の制御により強く依存します。
精密溝の仕上げ方法
仕上げ加工では、切込みを小さくして溝寸法を最終的な許容範囲に収めます。大きな切込みは狭い形状内で工具のたわみを増やし、側面品質に影響します。シール溝では適切な組付けを確保するため、加工後にエッジ処理を行うことがよくあります。
密封用途や高精度用途では、CNC加工後に溝研削やホーニングなどの二次仕上げを行い、表面の均一性と寸法管理を向上させる場合があります。
溝加工中に生じやすい変化
工具破損前に現れる溝幅の変化
溝加工の問題の多くは、突然ではなく徐々に現れます。深い内径溝では、負荷による工具の変位が原因で、わずかな溝幅のばらつきが最初の変化として現れることがよくあります。
溝の入口では基準寸法に近い値が測定されても、奥側では寸法が不均一になっている場合があります。突出し量の増加によって剛性が急激に低下する、長い内径溝入れ工具では、特に顕著になります。
シール溝では、幅や深さのわずかなばらつきでも、組立時のシールの圧縮状態が変わることがあります。
切りくずによる溝加工面の急速な劣化
工具が狭く閉じた経路内で作用するため、溝には切りくずが滞留しやすくなります。切りくずが安定して排出されなくなると、表面状態は急速に変化します。
アルミニウムでは、切りくずの再切削によって加工面の擦れや溝端部のバリが生じることがよくあります。ステンレス鋼では挙動が異なり、深い切込みで刃先付近に熱が集中することが、より大きな問題になります。
このため、溝加工では、多くの開放面の切削加工以上に、クーラントの供給方向と切りくずの排出が重要になります。
溝形状が組立性能に直接与える影響
外観を目的とした加工形状とは異なり、溝は通常、組立品内部の保持や密封を担います。
止め輪溝が大きすぎると、止め輪の保持力が低下する場合があります。Oリング溝が浅いとシールが過度に圧縮され、深すぎると圧力下で必要な密封接触が不足する可能性があります。
そのため、生産検査では、溝形状を周辺の加工面よりも入念に検査することがよくあります。
材料によって異なる溝加工の挙動
アルミニウムの溝加工では、切削力が主要な問題になる前に、切りくず詰まりが原因で不具合が生じることがよくあります。特に内径溝加工では長い切りくずが狭い溝内に残りやすく、側面で再切削が始まると表面性状が急速に悪化する場合があります。
ステンレス鋼では挙動が異なります。工具が溝の奥へ進むにつれて、加工硬化と熱の集中によって切削負荷が徐々に増加します。長い切りくずが生成されることも、内径加工における排出を不安定にする要因です。
焼入れ鋼では、さらに異なる問題が生じます。切削力が大きく増加し、工具摩耗が進みやすくなり、突出し量の大きい溝入れ工具では、仕上げ加工中の振動やたわみの影響を受けやすくなります。
溝加工で発生しやすい不具合
溝加工の問題は、通常、工具の進入制限、切りくず処理、狭い切削領域内での工具の安定性に起因します。これらはプログラミング時よりも、生産中に現れることがよくあります。
溝幅の過大・ばらつき
切削負荷によって工具がたわむと、溝幅が変化することがあります。剛性が低くなる長い突出しの工具や内径溝では、特に発生しやすくなります。わずかな変位でも、組立時のシールや保持部品のはめあいに影響します。
溝内部の表面性状不良
切削中に切りくずが溝内に残ると、表面性状が悪化します。切りくずの再切削や不安定な排出によって、溝側面や底面に目立つ加工痕が残ります。深い溝や狭い形状でよく見られます。
内径溝加工中の工具破損
内径溝入れ工具は、限られたクリアランスと突出し量によって大きな応力を受けます。特に深い切込みや硬い材料の加工では、急激な切りくず負荷や排出不良が工具破損につながる場合があります。
バリ・鋭利なエッジの発生
工具が負荷を受けながら材料から抜ける際、溝端部にバリが発生します。材料がきれいに破断せず変形するアルミニウムや延性の高い鋼で、よく見られます。組立前に、二次工程としてバリ取りが必要になることがよくあります。
深溝での切りくず詰まり
深い溝では排出空間が限られるため、切りくずが滞留します。詰まった切りくずは発熱を増やし、後続の切削の安定性に影響します。また、時間の経過とともに刃先を損傷する場合もあります。
薄肉部品の溝形状の変形
薄肉部品では、溝加工中の切削圧力によって変形が生じることがあります。材料の支持が不十分な場合、工具の力によって壁がわずかに変位し、加工後の溝形状が不均一になります。
CNC製造を考慮した溝設計
溝設計は、安定して加工できるか、追加の段取りや修正が必要になるかに直接影響します。CNC加工での製造性は、形状が工具の進入性、切削の安定性、検査上の制約にどの程度適合しているかによって決まります。
溝幅・溝深さの推奨事項
溝寸法は通常、機能に基づいて決定しますが、加工上の制約も考慮する必要があります。実務では、鋼の溝幅が1.0 mm未満になると工具破損のリスクが高まり、3~4 mmを超える幅の溝では、より安定した切削条件を設定しやすくなります。
深く狭い溝は、工具の到達距離が長くなるほど不安定になります。小径穴内では剛性が急激に低下するため、内径溝加工は突出し量の影響を特に受けやすくなります。この範囲を超えると、特に内径形状で工具のたわみや切りくず詰まりが目立ちやすくなります。
Oリング溝では一般にISO 3601規格に従い、適切なつぶし率を得られるように溝深さを管理します。つぶし率は用途によりますが、通常は約10%~30%です。
隅部の半径と工具クリアランスの考慮事項
工具形状の制約により、溝内部の隅部を完全な鋭角にすることはできません。少なくとも工具の刃先コーナー半径に相当する丸みが残ります。
生産加工では、0.2 mm未満の隅部半径を実現するために、専用インサートや放電加工による仕上げが必要になります。半径を大きくすると、工具寿命を延ばし、溝底の応力集中を緩和できます。
工具クリアランスは、切りくずの排出も考慮して確保する必要があります。隅部の余裕が少ない設計は切りくずの滞留を増やし、加工中の表面性状に影響します。
JLCCNCでは、生産開始前のDFM解析で溝形状を確認し、工具の到達性、切りくずの排出性、寸法の実現性を検討します。
公差と表面粗さの要求
溝の公差は機能によって異なります。シール溝では、一定した圧縮状態を維持するため、幅と深さに±0.02~±0.05 mmの管理が求められることがよくあります。
表面粗さの要求も用途によって異なります。静止シール溝では通常Ra 1.6~3.2 µm、運動用シール面では、より細かなRa 0.8~1.6 µm程度の仕上げが求められる場合があります。
より細かな仕上げでは最終パスの送りを落とす必要があるため、加工時間が増加します。
内径溝の加工性を考慮した設計
内径溝は、工具の到達性と穴径によって制約されます。工具の安定性を維持するため、可能であれば溝深さをアクセス穴径の2倍未満に抑えることが、実用上の設計目安です。
切りくずの排出は、設計の初期段階から考慮する必要があります。逃げ用スロットのない深い内径溝では、複数回に分けた切削やクーラントを活用した加工が必要になることがよくあります。
不要な深さを減らし、急激な形状変化を避けることで、工具寿命が向上し、内径溝加工中のびびりのリスクを低減できます。
CNC工作機械の能力が溝加工に与える影響
溝加工の結果は、切削中の機械の状態によって変わります。同じプログラムでも、剛性、工具の進入性、クーラントの流れが溝内での工具挙動に影響するため、機械が異なると溝品質も変化します。
機械剛性と主軸の安定性
- 剛性の低い機械では、振動がまず溝側面のわずかなうねりとして現れます。
- 安定した主軸は、繰り返し切削時の溝幅を工具寸法に近い状態に保ちます。
- 剛性の低い段取りでは、深い溝や狭い溝でばらつきが大きくなる傾向があります。
工具の突出し量と到達性の制約
- 内径溝では工具の突出し量が大きくなりやすく、切削の安定性が低下します。
- 工具の突出し量を短くすると、側面加工時の溝幅をより安定して管理できます。
- 突出し量の大きい工具で深溝を加工する場合、たわみを避けるため、通常は送りを落とす必要があります。
クーラント供給と切りくず処理
- 溝では切削中に自由な排出経路がないため、切りくずが滞留しやすくなります。
- クーラントの供給方向が適切でないと、溝底に切りくずが詰まります。
- 詰まった切りくずは、次の切削で加工痕を残し、最終的な表面性状に影響する場合があります。
複雑な溝形状への多軸加工の活用
- 多軸による工具の進入により、加工しにくい溝でも工具の突出し量を抑えられます。
- 適切な工具角度を確保することで、通常とは異なる位置にある溝でも切りくずを排出しやすくなります。
- 段取り回数を減らすことで、部品間の溝位置のばらつきを抑えやすくなります。
溝加工のまとめ
溝加工は、密封、保持、はめあいが狭い切込み形状によって決まるCNC部品に使用されます。限られた切削領域内で溝を形成するため、工具の挙動、切りくずの流れ、工具の進入条件が、最終寸法と表面状態に直接影響します。
溝の加工挙動は、開放面の切削とは異なります。工具が狭い経路内で作用し続けるため、工具負荷が増え、切りくずの排出空間が減少します。幅、深さ、エッジの状態のばらつきは、通常こうした条件から生じます。
溝は、Oリング、止め輪、ねじ逃げ、内径シール部などに広く使用されます。わずかな変化が使用時の密封圧力や組立時のはめあいに影響するため、安定した形状が求められます。
生産前には、加工中の切削トラブルを避けるため、溝設計と工具の到達性を確認します。
溝形状は公差の影響を受けやすく、加工開始後の修正が難しい場合があります。早い段階で溝形状を検討することで、生産時の工具の進入不良、切りくず詰まり、密封不良を防ぎやすくなります。
JLCCNCでは、溝形状の無料DFMレビューを提供しています。CNC加工は1ドルから、最短3日で対応します。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質保証。
溝加工に関するよくある質問
Q: 溝加工とは何ですか?
溝加工は、シャフト、穴の内面、平面などに狭い凹部を形成するCNC切削加工です。これらの溝は、シール、止め輪、組立時のはめあい形状などに使用されます。
Q: 溝加工とスロットミリングの違いは何ですか?
溝加工は、工具が一定の幅の中で作用する、狭く寸法管理された形状を形成します。スロットミリングは、逃げやはめあいのために、より広く開放された経路で材料を除去します。溝加工では工具と切りくずのための空間が少ないため、より厳密な管理が必要です。
Q: 内径溝加工にはどのような工具を使いますか?
内径溝加工では、穴内部に進入できるように設計された、超硬インサート付きの細身の工具を使用します。工具寸法は穴径と溝深さによって決まります。深い溝には長い工具が必要ですが、切削中の安定性は低下します。
Q: 溝加工で切りくずを排出しにくいのはなぜですか?
溝が狭く閉じた形状であるため、切りくずが外へ出る空間が限られるからです。深い溝では切りくずが滞留し、表面性状や工具性能に影響することがあります。
Q: 溝加工しやすい材料は何ですか?
アルミニウムと軟鋼は、滑らかに切削でき、安定した切りくずが生成されるため、比較的加工しやすい材料です。ステンレス鋼や焼入れ材は、発熱しやすく工具摩耗も速いため、加工が難しくなります。
Q: 溝の仕上げに研削やホーニングを使うのはどのような場合ですか?
非常に厳しい公差や滑らかな表面が必要な場合に、研削やホーニングを使用します。CNC切削だけでは要求を満たせないシール溝や高精度部品で、よく用いられます。
学び続ける
CNC加工におけるフライス加工の種類:加工方法・用途・違い
フライス加工で押さえておきたいポイント フライス加工の主な違いは、工具が材料にどのように切り込み、切削力が部品と主軸にどのように伝わるかにあります。 同じCNCフライス盤でも、工具の種類、工具経路の戦略、段取りの剛性によって、まったく異なる加工を行えます。 全幅の溝加工、深いポケット加工、薄肉部の仕上げ加工では、同じ工具と材料を使用しても、切削条件が大きく異なります。 加工の安定性には、通常、加工方法の名称そのものよりも、工具の切削関与の状態が大きく影響します。 生産加工では、最大の切削力よりも、安定した切りくず排出と工具負荷の管理が重要になることがよくあります。 最適なフライス加工戦略は、通常、工具の突出し量を短く保ち、加工全体を通して工具を安定させ、負荷を一定に維持できる方法です。 (AI生成画像)CNCフライス加工でアルミニウムブロックを切削する超硬エンドミル フライス加工の種類を紹介するガイドの多くは、名称と定義を列挙しています。しかし、ある加工方法が特定の作業に適し、別の方法が適さない理由を理解するには、それだけでは十分ではありません。正面フライス加工と外周刃によるフライス加工の違いは、......
CNC制御装置とは?種類・ソフトウェアと動作原理
押さえておきたいポイント • 制御装置は、達成可能な位置決め精度、輪郭加工性能、繰返し精度に大きく影響します。ただし、実際の機械精度は、機械構造、フィードバック機器、熱安定性、サーボ調整、機械の状態にも左右されます。 • CNC制御装置は種類によって適した用途が異なり、ステッピングモータを用いたオープンループ方式は軽負荷作業に、閉ループのサーボ方式は生産現場の精密加工に適しています。 • 主要なCNC制御プラットフォームには、FANUC、Siemens、三菱電機、HEIDENHAIN、Haasがあり、それぞれ機能、プログラミング環境、システム連携に異なる強みがあります。制御装置と機械本体は同一のものではなく、機械の機械的品質にかかわらず、制御装置の能力が機械で達成できる性能の上限を決めます。 CNC制御装置は、Gコードを読み取り、工具の動きを計算し、機械の各軸、主軸、補助システムへリアルタイムに指令を送るハードウェアとソフトウェアのシステムです。CNC工作機械の頭脳として、運動、フィードバック、機械のシーケンス制御を協調させ、高精度な部品を製造します。 適切な制御装置を選定すれば、機械は仕様どおり......
CNC製造における溝加工:種類・工具・高精度加工の課題
溝加工で押さえておきたいポイント CNCによる溝加工は、機械部品のOリング装着溝、止め輪溝、軸受の位置決め部、逃げ部などに広く使用されます。 溝幅と溝深さは、単なる加工寸法ではなく、通常は機能要件に基づいて決定されます。 内径溝や深溝の加工では、標準的な切削工具ではなく、専用の溝入れ工具が必要になることがよくあります。 生産現場では、溝幅と底面の精度を維持するため、複数回に分けて切削する方法が一般的です。 溝が深くなるほど切りくずの排出空間が限られるため、切りくず処理が重要になります。 Oリング溝やシール溝では、わずかな寸法変化が密封性能に影響するため、通常はより厳密な検査が行われます。 工具の突出し長さは溝加工の安定性に直接影響し、特に内径溝加工では重要です。 旋盤とフライス盤による溝加工では、溝の向きや工具の進入性に応じて切削条件が異なります。 鋭利なエッジは組立や部品の取り扱いに影響するため、溝加工後にバリ取り工程を追加することが一般的です。 溝形状は、組立品のはめあい、動作、密封性能に直接関わるため、最終検査の重要な確認箇所となることがよくあります。 機械加工部品には、止め輪、Oリング、シ......
文字の切削加工とは:CNCによる文字彫刻の仕組みと加工方法
CNC文字加工の重要ポイント 文字の切削加工は、プログラムされた工具経路に沿って、部品表面に文字、数字、記号を直接彫り込むCNC加工です。 部品識別、規格・法規に対応する表示、ブランド表示、機能表示など、幅広い用途に使用されます。 書体、工具寸法、加工深さ、材料が、文字の仕上がりを左右します。 ラベルや印刷とは異なり、材料自体に凹形状を形成するため、耐久性の高い表示が可能です。 文字の最小形状は、使用する工具径や刃先形状で再現できる大きさに設計する必要があります。 工業用の文字を彫刻したCNC切削アルミニウムパネル。(AI生成画像) 文字の切削加工(Text Milling)は、部品表面に文字、数字、記号を直接彫り込むCNC加工です。印刷ラベルや表面のみに施すマーキングとは異なり、材料に加工形状を形成するため、摩耗、洗浄、厳しい使用環境に対して高い耐久性を持たせられます。シリアル番号、部品識別、操作パネル、工業用銘板、製品のブランド表示などに使用されます。本記事では、その仕組み、一般的な彫刻やレーザーマーキングとの違い、品質を左右する設計・工具条件を解説します。 CNCによる文字彫刻は、機械の銘板......
外周刃によるフライス加工と正面フライス加工:CNC加工における主な違い
外周刃によるフライス加工と正面フライス加工の比較 比較項目 外周刃によるフライス加工 正面フライス加工 主に使用する切れ刃 工具の外周刃 主切れ刃と、仕上げ面を形成する正面側の切れ刃 切削力の特徴 工具とワークに作用する半径方向の力が重要となる 切込み角や工具形状に応じて、軸方向と半径方向の分力が変わる 形成する面 工具軸に平行な面、側壁、溝、輪郭など 工具軸に垂直な平面 代表的な工具 エンドミル、平フライス、サイドカッタ、メタルソー 正面フライス、シェル形正面フライス、フライカッタ 主軸の向き 立て形・横形の両方に対応 加工面に対して主軸を垂直に配置する 表面仕上げ 側壁や輪郭面の仕上げに適する 広い平面を均一に仕上げやすい 主な用途 ポケット側壁、溝、輪郭、曲面など 広い平面、基準面の加工 切りくず厚さの変化 アップカットでは薄い状態から厚くなり、ダウンカットでは厚い状態から薄くなる 工具位置、切込み角、切削幅によって変化する 主軸への半径方向荷重 側面切削では大きくなりやすい 工具形状と切削条件に依存する 主軸への軸方向荷重 ねじれ角や加工条件によって発生する 工具の切込み角などによって大き......
プラスチック溶接とは:主な工法・接合技術・産業用途を解説
プラスチック溶接の重要ポイント 一般的なプラスチック溶接の対象は、加熱すると軟化し、冷却すると再び固化する熱可塑性樹脂です。熱硬化性樹脂は硬化後に再溶融しないため、通常は同じ方法では溶接できません。 強固な接合を得るには、接合面の清浄度、材料の適合性、適切な入熱、冷却条件の管理が重要です。 すべての用途に最適な溶接方法はありません。材料、接合部の形状、生産数量、使用時の荷重に応じて選定します。 適合する材料を適切な条件で溶接すると、材料や接合形状、評価条件によっては、母材強度の80~100%に相当する接合強度が得られる場合があります。 熱風によるプラスチック溶接を行う作業者。(AI生成画像) プラスチック溶接は、主に熱可塑性樹脂の接合面を加熱して軟化させ、圧力を加えた状態で冷却・固化させる接合方法です。代表的な方法には、熱風溶接、熱板溶着、超音波溶着、振動溶着、レーザー溶着があります。また、関連する接合方法として、溶剤で接合面を軟化させる溶剤接合も用いられます。タンク、配管、筐体、医療機器、産業用樹脂部品などに広く採用されています。 溶接部に不具合が生じた場合、原因は樹脂そのものだけでなく、継手設......