アルミニウム部品のアルマイト皮膜を除去する方法
1 min
- アルマイト皮膜の除去が必要になる理由
- アルミニウムのアルマイト皮膜を除去する方法
- アルマイト皮膜を除去すると何が変わる?
- アルマイト皮膜の除去方法の選び方
- 部分アルマイト処理のアルミニウム部品を製造する方法
- 部分アルマイト処理の要求を2D図面で示す方法
- アルマイト皮膜の除去に関するよくある質問
- まとめ:アルマイト皮膜の除去で考慮すべきこと
この記事のポイント
- アルミニウム部品の大部分または全面からアルマイト皮膜を除去する場合、一般に化学剥離が用いられます。ただし、処理を適切に管理しないと、下地のアルミニウム母材も侵されることがあります。
- 機械的除去は工具が届く箇所に有効ですが、表面性状が変化したり、意図した量を超えて母材を除去したりする可能性があります。
- 精密部品の指定領域からアルマイト皮膜を除去する場合、CNC加工によって、より高い精度で管理できます。
- レーザー除去は、管理された局部処理に有効な場合があります。ただし、加工条件をアルマイト皮膜とアルミニウム母材に適合させる必要があります。
- アルマイト皮膜を除去しても、部品の表面状態や寸法が自動的に元に戻るわけではありません。
- 特定の領域だけを皮膜のない状態にする場合は、アルマイト処理領域、素地露出領域、境界、仕上げの種類、機能上の要求を図面に明示する必要があります。
- 量産用のCNC加工部品では、部分的なアルマイト処理の要求を表面処理業者の解釈に任せず、処理前に定義することで、一般に管理しやすくなります。
CNC加工したアルミニウム部品には、主に耐食性と外観を向上させるためにアルマイト処理を施します。膜厚の大きい硬質アルマイト処理では、表面の耐摩耗性も向上します。この処理は、別の膜を単に付着させるものではなく、アルミニウム自体の表面から、管理された酸化アルミニウム皮膜を形成するものです。
アルマイト皮膜の除去が必要になるのは、通常、機能、形状、表面仕上げの要求が変わった場合です。接地部や接触部でアルミニウム素地の露出が必要になったり、表面処理後にねじ部やはめあい部への追加加工が必要になったり、試作品に別の加工や表面処理を施す前に手直しが必要になったりします。
精密部品では、除去方法を選ぶ前に、素地を露出させる領域、許容される母材の除去量、除去後の寸法と表面に関する要求を定める必要があります。
アルマイト皮膜の除去が必要になる理由
アルマイト皮膜の除去には、性質の異なる2つの作業があります。全面除去と局部除去です。
全面剥離は、部品の処理可能な表面の大部分またはすべてを露出させ、手直しや別の表面仕上げの準備をする場合に用います。一方、局部除去は、アルマイト皮膜の大部分を維持しながら、特定の領域だけに導電性、必要な寸法やクリアランス、追加加工への対応、異なる外観などを求める場合によく用いられます。
全面除去
全面除去とは、アルミニウム部品の処理可能な表面の大部分またはすべてから、アルマイト皮膜を剥離することです。
部品の手直し、再仕上げ、修理、別の表面処理の前処理などに必要となる場合があります。指定と異なる仕上げで製造された場合や、設計変更によって既存の皮膜が適さなくなった場合にも検討されます。
化学剥離は広い面積を一度に処理できるため、全面除去でよく検討されます。ただし、アルミニウム母材への侵食を抑え、要求される剥離後の表面状態を得るために、剥離液と処理条件を管理する必要があります。
剥離液と処理条件は、アルミニウム合金、アルマイト皮膜、要求される剥離後の表面状態に適合させる必要があります。アルカリ処理への反応は合金によって異なるため、同じ剥離条件でも、すべてのアルミニウム部品で同じ表面状態が得られるとは限りません。
精密部品では、この違いが重要です。
局部除去
局部除去とは、部品の他の箇所のアルマイト皮膜を残しながら、指定領域だけから皮膜を除去することです。
代表的な対象箇所は、次のとおりです。
- 電気接触部や接地部
- ねじ部やはめあい部
- マスキングを必要とする組立接合部
- アルマイト処理後に機械加工が必要な領域
- アルミニウム同士を直接接触させる必要がある面
このような用途では、機械的除去、CNCによる二次加工、レーザー加工が、より有効な選択肢になります。
局部除去の要求は、「ここを剥離する」といった口頭指示だけで済ませるべきではありません。位置と境界を設計図面で定義する必要があります。
アルミニウムのアルマイト皮膜を除去する方法
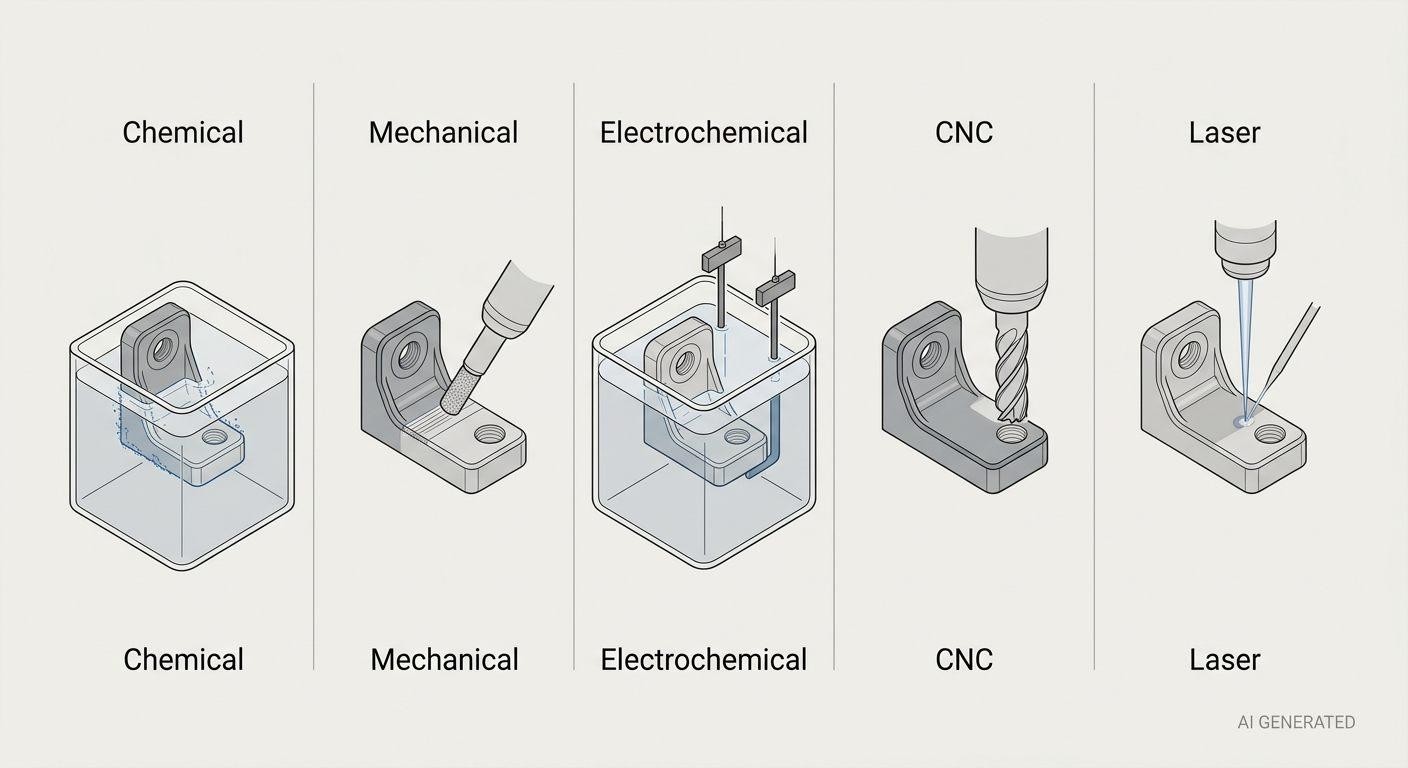
アルミニウム部品のアルマイト皮膜を除去する方法
すべてのアルミニウム部品に適した、単一の除去方法はありません。
化学剥離、機械的除去、CNCによる二次加工、レーザー除去では、アルマイト皮膜を除去する仕組みが異なります。適切な方法は、皮膜の種類、アルミニウム合金、除去領域、寸法公差、表面仕上げの要求、生産数量によって決まります。
化学剥離
化学剥離では、調合された処理液でアルマイト皮膜を溶解除去します。ただし、皮膜が除去された後は、処理液が下地のアルミニウムとも反応する場合があります。
アルミニウムの表面処理には、水酸化ナトリウムを用いた処理など、アルカリ系の薬液がよく使われます。しかし、アルミニウム自体も強アルカリ溶液と反応します。そのため、剥離処理を適切に管理しないと、母材のエッチング、寸法変化、表面の不均一化が生じることがあります。
化学剥離には強アルカリ性や酸性の薬品を用いる場合があるため、生産現場では、家庭用洗剤を使った一律の方法ではなく、表面処理業者の工程仕様と安全データシート(SDS)に従う必要があります。
米国アルマイト協会(Aluminum Anodizers Council)は、水酸化ナトリウムがアルミニウムの前処理におけるエッチング剤としても使われ、金属を除去してつや消しの表面を形成すると説明しています。
仕上げ済みのCNC加工部品を剥離する際は、この点を理解することが重要です。目的は、アルマイトの色を消すことだけではありません。母材の形状も保護する必要があります。
化学剥離は一般に、高精度な小領域よりも、広範囲や全面の除去に適しています。また、複雑な形状では、薬液の届きやすさや処理条件によって各面の反応が異なり、均一な処理が難しくなる場合があります。
生産用の部品では、剥離液、処理時間、温度、合金への適合性、必要な後処理を、精密部品上で場当たり的に決めるのではなく、表面処理の専門担当者が定める必要があります。
硬質アルマイトは、一般的な装飾用アルマイトよりも皮膜が大幅に厚いため、さらに注意が必要です。薄いType II皮膜用の剥離条件で、Type IIIの硬質皮膜にも同じ結果が得られると考えるべきではありません。
機械的除去
機械的除去では、物理的な研磨や切削によってアルマイト皮膜を取り除きます。
部品に応じて、サンディング、砥粒による仕上げ、ブラスト処理、研削、機械加工などを用います。これらの方法は、除去境界の管理精度や処理後の表面性状が大きく異なります。
対象箇所に工具や研磨材が届き、薬液への浸漬が適さない場合に有効です。ただし、表面性状が直接変化し、アルマイト皮膜とともにアルミニウム母材も除去される場合があります。
研磨による除去では、周囲のアルマイト面とは異なる表面性状が残ることがあります。過度に除去すると、意図した範囲を超えてアルミニウム素地が露出する場合もあります。外観が重視される部品では、除去領域と残された皮膜の境界が目立つことがあります。
したがって、機械的除去は、表面仕上げにある程度のばらつきを許容できる場合や、対象箇所に工具が届き、比較的管理しやすい場合に適しています。
局部除去のためのCNC二次加工
CNC加工したアルミニウム部品で、指定領域の素地を露出させる必要がある場合、十分な加工代が残り、図面で指定した安定したデータムに基づいて位置決めできれば、二次加工によって露出領域の境界と仕上がり形状を再現性よく管理できます。
仕上げ加工ではアルマイト皮膜を切り抜くため、プログラムで指定する加工深さと最終寸法によって、母材の除去量が決まります。
この方法は、露出領域に機能上の目的がある場合に特に有効です。接触面、内径部、ポケット、ねじ、合わせ面などを、皮膜がなくなったように見えるまで手作業で研磨するのではなく、除去後の指定寸法に加工できます。
ただし、機械加工では母材も除去されます。厳しい寸法要求がある箇所では、図面で最終的な仕上がり形状を考慮する必要があります。
厳しい公差が求められる形体では、二次加工の基準をアルマイト処理されたエッジ自体ではなく、安定したデータムに設定します。また、残すべき外観面のアルマイト皮膜に、クランプ跡や不用意な接触による傷が付かないよう、治具で保護する必要があります。
表面仕上げがCNC加工部品の寸法に与える影響については、CNC加工部品の表面仕上げガイドをご覧ください。
レーザー除去
レーザーによるアルマイト皮膜の除去は、専門的な表面処理工程です。処理目的と加工条件が異なるレーザーマーキングと混同すべきではありません。
レーザーはアルマイト皮膜とアルミニウム母材の両方に作用するため、処理を慎重に管理する必要があります。エネルギーが過大になると、母材の損傷、変色、表面の粗化、局所的な熱影響が生じることがあります。
レーザー除去の結果は、加工条件に大きく左右されます。エネルギー密度、パルス特性、走査条件、皮膜自体の特性によって、除去が皮膜と母材の界面で止まるか、アルミニウム表面の変質にまで及ぶかが変わります。
レーザーによる酸化皮膜の除去は、工具を接触させずに局部的にアルマイト皮膜を除去する方法として有効な場合があります。ただし、母材表面を変質させないよう、対象の皮膜とアルミニウム母材に対して工程を検証する必要があります。
要求する結果も明確にする必要があります。目的は電気接触、視認用の表示、アルミニウム素地の露出、寸法の復元のどれでしょうか。それぞれ異なる要求です。
アルミニウム部品の主要な面にはアルマイト処理が必要で、接触部、合わせ面、ねじ部、その他の機能部周辺では素地の露出が必要な場合、CADモデルと2D図面でその要求を定義してください。

部分アルマイト処理のアルミニウム部品をご検討ですか?
JLCCNCでは、加工と表面仕上げの要求を合わせて確認し、アルマイト処理と局部除去を製造工程の一部として計画できます。CADファイルをJLCCNCにアップロードして、CNC加工の見積もりをご依頼ください。
アルマイト皮膜を除去すると何が変わる?
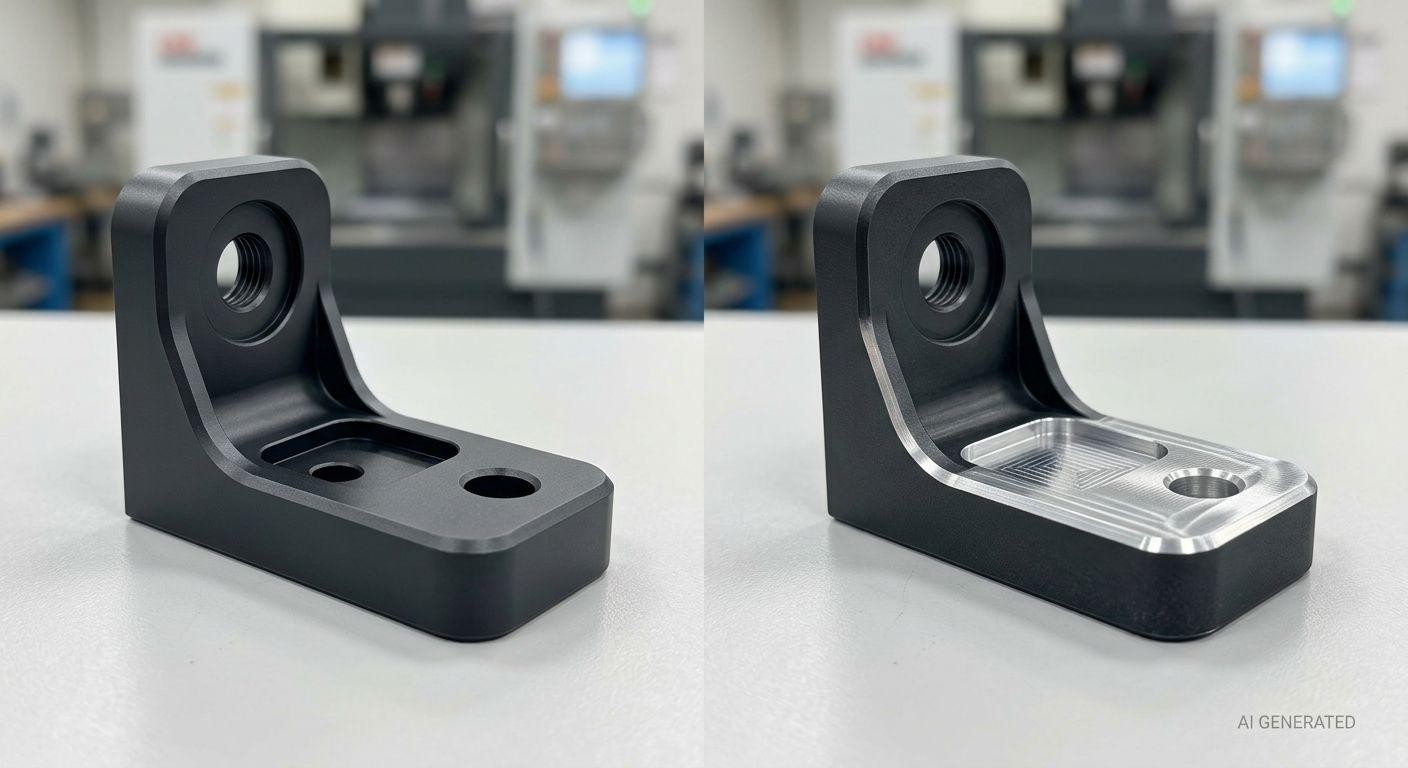
アルマイト皮膜の除去前後のアルミニウム部品
アルマイト皮膜を除去すると、アルミニウムの色以外も変わります。
特に重要な影響は、寸法、表面仕上げ、耐食性、導電性です。
寸法変化と公差範囲からの逸脱
アルマイト皮膜には、測定可能な厚さがあります。
寸法への具体的な影響は、アルマイトの種類と膜厚によって異なります。JLCCNC部品の代表的な膜厚も、仕上げの種類によって変わります。通常のアルマイト処理は、無着色で約8 μm、その他の色で約15 μm、硬質アルマイト処理は一般に約25~30 μmです。これらは代表値であり、一律の仕様限界ではないため、重要寸法は実際の仕上げ要求に基づいて評価する必要があります。JLCCNCの導電性アルマイトは約3 μmとさらに薄く、管理された導電性が必要な用途を対象としています。
皮膜を除去しても、すべての形体が自動的に元の加工寸法に戻るわけではありません。
最初の加工でアルマイトによる寸法変化を見込んでいた場合、皮膜の除去によって、形体の寸法が処理前の状態に近づくことがあります。しかし、化学剥離ではアルミニウム母材もエッチングされる場合があり、機械的除去やCNC加工では意図的に形状を変えます。そのため、除去後の寸法は、膜厚だけから推測するのではなく、実際に確認する必要があります。
精密部品では、膜厚を単純に加減できると考えず、実際の仕上がり寸法に基づいて評価する必要があります。
軸受穴、ねじ穴、軸、シール面、精密なはめあい面には、特に注意が必要です。
アルマイトの膜厚は、寸法の増加量と同じではありません。酸化皮膜は、元のアルミニウム表面より内側と外側の両方に形成されるため、指定膜厚の全量を、そのまますべての形体の寸法補正量として適用することはできません。実際の寸法変化は、アルマイト処理条件と形体の形状によって異なります。重要な内径部、ねじ、はめあいは、表面処理後の完成状態を基準として設計・工程計画と検査を行う必要があります。
表面仕上げと外観
アルマイト処理は、下地の表面を完全に隠すものではありません。加工目、ブラスト処理、ブラッシング、研磨、化学的な前処理はいずれも、最終的な外観に影響します。
アルマイト皮膜を除去すると、下地のアルミニウム表面が再び現れます。
その表面性状は、元のアルマイト面と明確に異なる場合があります。機械加工面は光沢と加工目の方向性が見える一方、化学剥離した面は、よりつや消しの外観やエッチングされた外観になることがあります。
そのため、剥離後の部品が必ずしも「アルマイト処理前と同じ外観」になるとは限りません。
外観が重要な場合は、単に「アルマイト除去」と指示するのではなく、除去後に要求する仕上げを図面で定義する必要があります。
耐食性
アルマイト処理は、管理された酸化皮膜を形成し、アルミニウム表面の耐食性と環境に対する保護性能を向上させます。
この皮膜を除去すると、アルミニウム母材が露出し、表面の保護状態が変わります。
露出した部品には薄い自然酸化皮膜がすぐに形成されますが、これは管理されたアルマイト皮膜と同等ではありません。
機能部からアルマイト皮膜を除去する場合は、その後の使用環境を考慮してください。筐体内で保護される面と、屋外に露出する接触部では、要求が大きく異なります。
導電性
アルミニウム自体は導電性を持ちますが、アルマイト皮膜には電気絶縁性があるため、アルマイト処理した表面は一般に導電性が大幅に低下します。
通常のアルマイトと硬質アルマイトは、酸化皮膜の電気絶縁性によって、一般に表面の導電性を低下させます。導電性アルマイトは、管理された電気接触を維持することを目的とした別の表面処理であり、アルミニウム素地や従来のアルマイト処理と同等に扱うべきではありません。
したがって、指定した接触領域からアルマイト皮膜を除去することで、金属同士の直接接触が可能になります。
これは、接地点、電気接点、電気的ボンディング面、一部の筐体接合部などでよく行われます。
接触に関する要求も、明確に指定する必要があります。「導電性確保のためアルマイト除去」と記載するだけでは、必要な接触面積、表面粗さ、平面度、許容される皮膜残りは定義できません。
再アルマイト処理の注意点
剥離した部品に再アルマイト処理を施せる場合がありますが、元の皮膜を除去しただけで、再処理の準備が整うとは限りません。
アルカリ剥離後は、合金成分や残留物がアルミニウム表面に残ることがあるため、再アルマイト処理の前に追加の洗浄やスマット除去が必要な場合があります。過去の加工や表面処理の履歴も、結果に影響します。
再アルマイト処理を行う場合は、アルミニウム母材が新たな処理に適しており、表面の前処理が均一に行われている必要があります。
外観が重視される部品では、特に重要です。再アルマイト処理で、最初の処理とまったく同じ外観を再現できるとは限りません。
アルマイトがCNC加工部品に与える影響、膜厚、合金、寸法計画については、アルミニウムのアルマイト処理ガイドをご覧ください。
アルマイト皮膜の除去方法の選び方
除去方法は、処理方法だけで判断せず、要求する最終状態に基づいて選定します。
新規のCNC加工部品では、部分アルマイト処理の要求を、加工と表面仕上げの工程順序の中で計画する必要があります。形状や要求される仕上げ境界に応じて、処理前のマスキング、または処理後の管理された機械加工やレーザー加工によって、皮膜のない領域をつくります。
生産開始前に、図面でこれらの領域を明確にする必要があります。
マスキング箇所や素地露出領域を具体的に示さず、「必要箇所をマスキング」といった注記だけに頼るべきではありません。
| 要求事項 | 代表的な方法 | 主な検討事項 |
|---|---|---|
| 部品の大部分からアルマイト皮膜を除去する | 化学剥離 | 母材の侵食と寸法変化を管理する |
| 工具が届く小領域から除去する | 機械的除去 | 表面性状と仕上がりの均一性 |
| 指定された精密領域から除去する | CNCによる二次加工 | 寸法管理が必要 |
| 小さな局部領域から非接触で除去する | レーザー除去 | 加工条件と母材の保護 |
| 電気接触を確保する | 局部的な機械加工または管理された除去処理 | 接触領域を図面で定義する |
| 部品全体を再仕上げする | 全面剥離後に表面の前処理を行う | 最終的な表面状態が重要 |
部分アルマイト処理のアルミニウム部品を製造する方法
特定の面を素地のまま残し、他の箇所にアルマイト処理を施す方法は、選択的なアルマイト処理の一つです。皮膜のない領域は、一般にマスキング、またはアルマイト処理後の管理された除去によってつくります。
部分アルマイト処理のアルミニウム部品を製造する方法は、大きく2つあります。
指定領域を最初からアルマイト処理しない方法と、部品全体を処理した後に、必要な箇所の皮膜を除去する方法です。
どちらも有効な方法ですが、同じものとして置き換えられるわけではありません。
アルマイト処理前のマスキング
マスキングは、指定した面にアルマイト処理が施されるのを防ぎます。
導電性を維持したい箇所、寸法を変えたくない箇所、アルマイト皮膜を形成してはならない箇所に有効です。
重要なのは、アルマイト処理の条件を踏まえてマスキングを計画することです。対象領域の形状、作業のしやすさ、通電接点、幾何形状は、境界の再現性に影響します。
小さい領域や複雑な領域では、確実なマスキングが難しい場合もあります。
生産用の部品では、どの形体が機能上重要かを表面処理業者が理解していると想定せず、意図する未処理領域を図面で定義する必要があります。
部品全体のアルマイト処理後に皮膜を除去する方法
もう一つの方法は、部品全体にアルマイト処理を施した後、特定の領域だけから皮膜を除去することです。
二次加工や、その他の管理された局部処理によって実施できます。
利点は、主要な面に連続したアルマイト皮膜を形成し、その後、必要な箇所に素地露出領域をつくれることです。
欠点は、除去作業によって母材表面が変化する可能性があることです。例えば、CNC加工では皮膜とともに一部のアルミニウムも除去します。レーザー処理では、エネルギーを適切に管理しないと、表面状態に影響することがあります。
したがって、方法の選定は形状と要求される境界によって決まります。
マスキングとアルマイト処理後の除去の比較
特定の面を未処理のまま残す必要があり、処理中にマスキング境界を管理できる形状であれば、マスキングが有効です。一方、主要な表面仕上げを施した後のほうが指定の素地露出領域をつくりやすい場合、特にその領域に機械加工や寸法に関する要求がある場合は、処理後の除去を検討できます。適切な工程順序は、部品形状、皮膜仕様、公差、表面仕上げ、要求される境界によって異なります。
単純な接触面であれば、どちらの方法も実用的な場合があります。
精密な領域が複数ある複雑な部品では、アルマイト処理の指示を確定する前に、製造工程の順序を検討する必要があります。
図面では、次の3点を明確にしてください。
- どの面にアルマイト処理を施すか?
- どの面を素地のまま残すか?
- 両者の境界は正確にどこか?
これらの情報によって、生産時に推測で判断する余地を大幅に減らせます。
部分アルマイト処理の要求を2D図面で示す方法
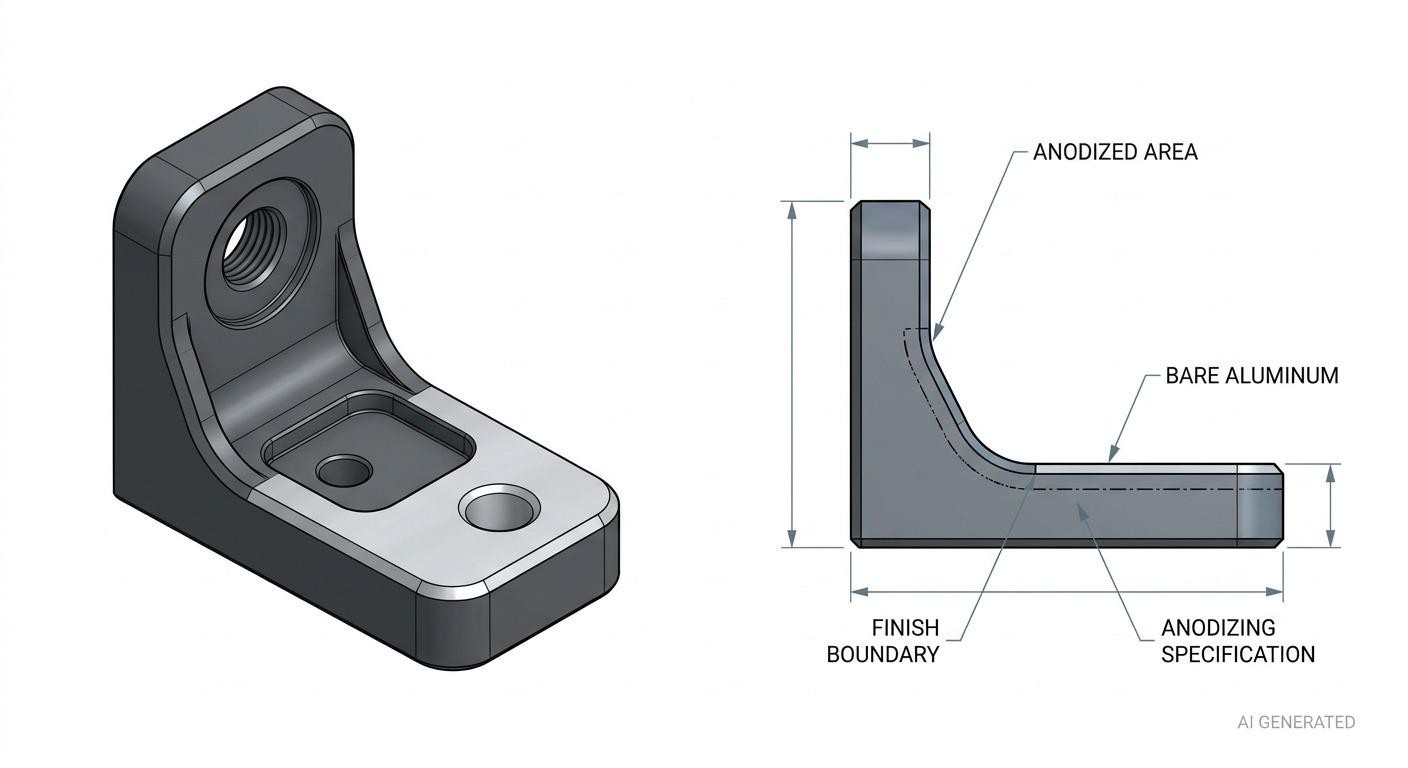
加工形状を持つCNC加工アルミニウムハウジングの3Dモデルと2D図面
部分アルマイト処理の要求は、他の機能上の製造要求と同様に扱う必要があります。
色分けされたCADモデルや「この領域は未処理」といった注記だけから、業者が境界を推測しなければならない状態にすべきではありません。
2D図面では、要求を測定・検証できる形で示す必要があります。
皮膜を形成しない領域の明示
アルミニウム素地のまま残す必要がある面を、すべて明確に指定します。
部品に適した詳細図、断面図、表面への指示、その他の標準的な製図方法を用いて示せます。
複雑な形状では、すべての要求を主投影図に詰め込むより、別の拡大詳細図を設けたほうが明確になる場合が多くあります。
機能・寸法に関する要求の定義
電気接触のために未処理領域が必要な場合は、接触面と、関連する寸法、平面度、表面粗さ、導電性の要求を指定します。
軸受取付部やはめあい部であれば、完成状態の寸法要求を定義します。
外観だけを目的とする場合は、その旨を明記します。
アルマイト処理の要求と機能要求は関連していますが、同じものではありません。
アルマイト処理領域と未処理領域の境界の指定
アルマイト面と素地露出面の境界位置を定義する必要があります。
例えば、図面で素地のまま残す領域を示し、既知の部品形状を基準として境界までの寸法を指示できます。
これは、製造担当者に「穴の周囲のアルマイトを除去」と指示するよりも、はるかに有効です。
境界の正確な位置は、組立、電気接触、外観、検査に影響します。
アルマイトの種類と仕上げの指定
図面には、アルマイト処理方法と要求する仕上げも示す必要があります。
用途に応じて、次の事項を指定します。
- アルマイトの種類
- 皮膜のクラスまたは膜厚要求
- 色
- 表面の外観
- 封孔処理の要求
- 皮膜を形成しない領域
- 表面処理の影響を受ける重要寸法
生産用のCNC加工部品では、アルマイトを最後の外観仕上げとして扱うのではなく、設計段階から考慮する必要があります。
JLCCNCのアルマイトに関するガイドでも、寸法や機能の要求が重要な場合は、皮膜の種類、クラス、目標膜厚、未処理のまま残す領域を定義することを推奨しています。
アルマイト皮膜の除去に関するよくある質問
アルマイト皮膜を除去した後、再アルマイト処理できますか?
はい。剥離したアルミニウム部品に再アルマイト処理を施せる場合があります。ただし、結果は合金、表面状態、剥離方法、その後の前処理によって異なります。古い皮膜を除去しても、新たな仕上げが元と同じ外観になるとは限りません。
アルマイト皮膜を除去すると、元の寸法に戻りますか?
必ずしも戻りません。皮膜の除去によって下地のアルミニウムが露出しますが、剥離工程自体で母材も一部除去されたり、エッチングされたりする場合があります。機械的除去やCNC加工でも形状が変わることがあります。精密部品では、元の寸法に戻ったと想定せず、該当する形体を測定してください。
アルマイト皮膜の除去は、アルミニウムの自然酸化皮膜の除去と同じですか?
いいえ。自然酸化皮膜は、露出したアルミニウムに形成される非常に薄い酸化膜です。一方、アルマイト処理は、電気化学的な工程によって、より厚く、管理された陽極酸化皮膜を意図的に形成します。
そのため、「アルミニウムの酸化皮膜を除去する方法」という検索語は、「アルマイト皮膜を除去する方法」よりも広い意味を持ちます。適切な工程は、実際に除去する酸化皮膜や表面状態によって決まります。
アルミニウム部品の一部だけからアルマイト皮膜を除去できますか?
はい。管理された機械加工、機械的除去、専門的なレーザー処理によって局部除去が可能です。適切な方法は、領域の大きさ、寸法要求、加工箇所へのアクセス、要求される表面仕上げによって異なります。
CNC加工部品では、露出領域に精密な形状が必要な場合、二次加工による除去のほうが管理しやすいことが多くあります。
CNC加工で重要寸法に影響を与えずにアルマイト皮膜を除去できますか?
CNC加工で指定領域からアルマイト皮膜を除去できますが、その際には、皮膜とともに下地のアルミニウムも管理された量だけ切削します。そのため、最終寸法は膜厚から推測するのではなく、機械加工の要求として管理する必要があります。
まとめ:アルマイト皮膜の除去で考慮すべきこと
アルマイト皮膜の除去は、単にアルミニウムを再び銀色に見せる作業ではありません。
アルマイト皮膜は、設計された表面の一部であり、除去すると部品の状態が変わります。化学剥離は広範囲を効率よく処理できますが、アルミニウム母材を侵す場合があります。機械的除去は比較的取り組みやすい方法ですが、表面状態が変化します。CNC加工は指定領域の寸法を高い精度で管理でき、レーザー処理は用途と加工条件が適切であれば、局部処理に活用できます。
最も重要なのは、部品全体の皮膜を剥離する必要があるのか、特定の領域だけをアルミニウム素地にする必要があるのかを判断することです。
部分アルマイト処理のCNC加工部品では、生産前に要求を定義してください。2D図面にアルマイト処理領域と未処理領域を示し、境界、アルマイトの種類、仕上げを指定したうえで、電気的特性、寸法、はめあい、外観に関する要求を明記します。
これにより、製造担当者は仕上げ要求を推測することなく、明確な工程に沿って作業できます。
アルマイト処理、局部的な皮膜除去、その他の表面仕上げが必要なCNC加工アルミニウム部品については、仕上げ要求を明確に示したCADモデルと図面をお送りください。
CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......