平フライス加工とは?加工工程・平フライス・主な利点
1 min
- 平フライス加工とは?
- 平フライス加工の仕組み
- 平フライス加工・正面フライス加工・エンドミル加工の比較
- 平フライスとは?
- 平フライスの主な種類
- 平フライス加工の利点と制約
- 平フライス加工の主要パラメータ
- 平フライス加工の機械・段取り・ワーク保持
- 平フライス加工における材料と性能の最適化
- 平フライス加工の用途
- JLCCNCの平フライス加工サービス
- 平フライス加工でよくある問題と対策
- 平フライス加工に関するよくある質問
重要ポイント
• 平フライス加工は、安定した切削と均一な材料除去によって、幅広い平面を加工する横形フライス加工です。
• 平フライスは円筒状の外周刃で材料を除去するため、ベースプレート、基準面、素材の前加工に適しています。
• 平フライスの主な種類には、直刃、ねじれ刃、軽切削用、重切削用があり、それぞれ異なる負荷や仕上げ要件に対応します。
• 平フライス加工の重要な要素には、工具選定、送り方向、アーバー剛性、ワーク保持の安定性があります。
• 平フライス加工の主な利点は、平面加工での高効率、高い剛性、良好な寸法の一貫性です。一方、主な制約は、複雑な形状に対する柔軟性が低いことです。これらは加工の難易度、品質、コストに直接影響します。
• 製造現場の平フライス加工は、大きく単純な平面形状で最も効果を発揮し、工程選定時には正面フライス加工やエンドミル加工と比較されます。
平フライス加工とは?
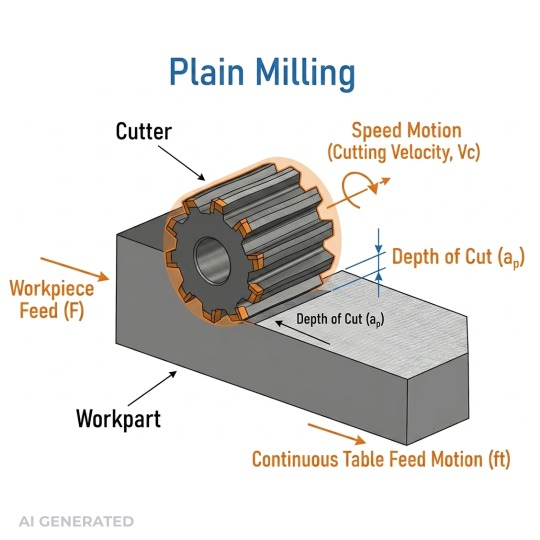
水平アーバーに取り付けられた円筒形の平フライスの模式図
平フライス加工は、単純で信頼性が高いため、かえって注目されにくい加工方法です。均一な材料除去と安定した切削力によって平面を加工するために広く使用され、後続の精密加工の基礎となることがよくあります。
工具軸は水平で、加工面に対して平行に配置されます。この向きが重要です。材料は工具の端面ではなく円筒状の外周部で除去されるため、切削力が複数の刃に同時に分散されます。これにより振動が抑えられ、安定性が高まり、大きな面をきれいに加工できます。
正面フライス加工との違いは、実際の段取り方法にも影響します。正面フライス加工は主に工具の正面側で切削しますが、平フライス加工は工具の外周部で切削します。この違いによって、切りくずの生成、切削力の方向、必要な支持方法が変わります。
生産現場では、ベースプレート、取付け面、仕上げ前の素材加工など、後工程の基準となる平坦で信頼性の高い面が必要な箇所に使用されます。目立つ作業ではありませんが、ここで誤ると、その影響は後工程全体に及びます。
加工結果を特に大きく左右するのは、工具選定、送り速度、段取りの剛性の3つです。加工原理は単純でも、その周辺に必要な管理は単純ではありません。
製造における平フライス加工の目的
製造現場で平フライス加工が用いられるのは、複雑だからではなく、信頼性が高いからです。
多くの生産工程では、正面フライス加工、穴あけ、中ぐりなどの後工程に先立ち、平坦な基準面を形成する初期加工として使用されます。この面が基準となり、その後の加工工程で位置関係と寸法の一貫性を確保します。
素材の前加工にも広く使用されます。幅広い平面領域から大量の材料を安定して除去することで、均一な加工基準を作り、後工程を簡素化するとともに、累積公差を低減します。
平フライス加工は、通常、最終仕上げ工程ではありません。初期段階で平面度を管理し、機械加工の精度と工程全体の効率を向上させる、安定した基盤を提供します。
実際の生産で、このような管理を実現するには、段取りの経験が重要になります。
JLCCNCでは、仕上げ加工前に安定した基準面を形成するため、平フライス加工を広く使用しています。工具選定とワーク保持を重視し、一貫した加工結果を維持します。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
平フライス加工の仕組み
工具が回転し、ワークが工具に向かって直線的に送られます。動作自体はこれだけですが、安定して効率よく切削できるか、びびりや早期の工具摩耗、手直しが必要な加工面を生むかを分けるのは、この動作の背後にある力学です。
アップカットとダウンカット
工具の回転に対する送り方向は、好みで決めるものではありません。ワークに作用する力の方向、切りくず形状、工具寿命が変わり、その影響は生産全体にわたって積み重なります。
アップカットでは、切削位置での工具の回転方向が送り方向と逆になります。切りくず厚さはほぼゼロから始まり、切削の進行に伴って増加します。切込みが徐々に増えるため、工具はすぐには食い付かず、切削前にわずかにこすれます。これによって刃先の発熱が増え、逃げ面摩耗が加速します。送りねじにバックラッシがある旧式の機械では、アップカットの方が依然として安全な選択肢です。切削力が送り方向に逆らって作用し、テーブルに一定方向の負荷をかけることで、バックラッシに起因する動きやびびりを抑えられるためです。
ダウンカットでは、その関係が逆になります。切りくず厚さは最大から始まり、次第に減少します。工具が直ちに食い付き、熱がワークよりも切りくずへ移るため、逃げ面摩耗が明確に低減します。アルミニウムでは、ダウンカット条件を適切に管理すると、アップカットに比べて工具寿命が20~30%向上することが一般的です。進入時に工具がこすれないため、表面仕上げも改善します。同じ段取りでアップカットではRa 3.2–6.3 µm程度になる場合でも、ダウンカットではRa 1.6–3.2 µmを達成できます。
注意すべき点は剛性です。ダウンカットでは、ワークが工具側に引き込まれます。テーブルに遊びがあったり、固定が緩かったりすると、この力によって自走的な送りが生じます。テーブルが急に前進し、切りくず負荷が急増して、工具の破損や加工面のえぐれにつながります。ボールねじ駆動と適切なワーク保持を備えた高剛性のCNCマシニングセンタでは、仕上げ加工にはほぼ常にダウンカットの方が適しています。
詳しくは、専用のダウンカットとアップカットの比較ガイドをご覧ください。
アーバーの段取り
平フライス加工では水平主軸を使用し、工具をアーバーに取り付け、オーバーアームと軸受支持部によって両側から支持します。この両持ち支持は付随的なものではありません。片持ち工具では難しい、幅広い重切削に対応できる構造上の理由です。
片持ちのエンドミルは、径方向荷重によってたわみます。そのたわみは突出し長さの3乗に比例し、同じ切削力でも、突出し量を2倍にするとたわみは8倍になります。アーバーに取り付けた平フライスでは、この変動要因をほぼ排除できます。同程度の切削負荷では、アーバー取付け工具は重切削でも片持ち工具よりたわみが大幅に小さくなります。そのため、幅広い面で寸法の一貫性を得ることが、片持ち工具よりも容易になります。
ここではアーバー径が重要です。軽切削では22mm、27mm、32mmが一般的で、鋼の重切削では40mmや50mmのアーバーを使用します。アーバー径が大きいほど曲げ剛性が大幅に高まり、幅広い切削での表面の一貫性と寸法安定性が向上します。幅広い工具で全幅切削する場合、この剛性の違いが表面仕上げと寸法安定性に直接現れます。
実際の材料除去の仕組み
工具は円筒形です。各刃が順番にワークに切り込み、切りくずを除去して抜け、次の刃が切削します。一般的な平フライス加工の速度では、この動作が十分に速く繰り返されるため、連続的に切削しているように見えます。しかし、力学的な安定性を生むのは、各刃への負荷の分散です。
1刃当たりの送り量は、表面仕上げ、工具寿命、切削力、発熱など、その後の結果全体を左右するパラメータです。鋼の平フライス加工では、工具径と材料の硬さに応じて、通常1刃当たり0.05–0.15mm程度に設定します。アルミニウムでは、表面仕上げが悪化するまでの範囲を1刃当たり0.1–0.3mmまで広げられます。最小切りくず厚さを下回る条件は、上限を超える条件と同様に有害な場合があります。切りくずが薄すぎると、工具は切削せずにこすり、有効な材料除去を行わないまま発熱し、適切な負荷で切削する場合よりも刃先摩耗が速く進みます。
切削速度は材料に応じて設定します。軟鋼にハイス平フライスを使用する場合、20~30 m/minが標準的な範囲です。超硬刃付き工具では、同じ材料で80~150 m/minまで高められます。アルミニウムに超硬工具を使用する場合、高剛性の段取りでは300~600 m/minを実現できます。これらは任意の値ではなく、刃先温度に基づく範囲です。切削速度は工具材料の熱的安定性によって制限されるため、ハイスと超硬では推奨範囲が大きく異なります。
平フライス加工の粗加工では、通常、工具の全幅を使って切削します。これが加工効率の源です。仕上げ加工では、切削力を下げて表面の一貫性を高めるため、工具の切削関与幅を小さくすることがよくあります。 また、送りをわずかに増やすことで、刃の通過間に残るカスプ高さが減少し、表面仕上げが改善します。Ra 1.6 µm未満が必要な平坦な基準面では、この調整によって別工程の研削を省略できることがあります。
平フライス加工・正面フライス加工・エンドミル加工の比較
これら3つの加工方法を選ぶ際の違いは、工具形状だけではありません
| 比較項目 | 平フライス加工 | 正面フライス加工 | エンドミル加工 |
|---|---|---|---|
| 工具軸の向き | 水平(加工面に平行) | 垂直(加工面に直角) | 垂直または多軸 |
| 対象面・形状 | 大きな平面 | 平面、特に幅広い領域 | 溝、ポケット、輪郭 |
| 材料除去方法 | 円筒形工具の外周部で材料を除去 | 主に工具の正面側で切削 | 工具先端と側面で切削 |
| 代表的な用途 | ベースプレート、基準面、素材の前加工 | 表面仕上げ、平面削り | 複雑な形状、各種加工部、キャビティ |
| 効率 | 幅広い平面で高い | 表面仕上げで高い | 大きな平面では低く、複雑な部品では高い |
正面フライス加工の仕組みと適用場面については、正面フライス加工ガイドまたは正面フライス加工とエンドミル加工の比較をご覧ください
平フライス加工が適している場合
大きな平面を安定して均一に加工する必要がある場合は、平フライス加工を使用します。
工具が部品の全幅にわたって切削できる場合に、最も効果を発揮します。横形の構成とアーバー支持によってたわみが抑えられ、大きな面でも平面度を維持しやすくなります。
製造現場の平フライス加工は、多くの場合、最初の工程です。基準面を形成し、余分な材料を除去して、後続のより厳密な加工に向けて部品を準備します。
部品が単純で、幅広く平坦であれば、平フライス加工が通常最も効率的な選択肢です。
平フライス加工が適していない場合
形状が複雑になると、平フライス加工では対応が難しくなります。
部品にポケット、溝、3D輪郭がある場合は、エンドミル加工の方が適しています。これらの形状には異なる角度から工具をアクセスさせる必要があり、横形の工具では効率よく対応できません。
大きな平面を厳しい表面品質要件で仕上げる場合は、正面フライス加工が選ばれることがよくあります。より良好な表面仕上げが得られ、上面の切削を管理しやすくなります。
したがって、判断基準は明確です。
単純な形状の幅広い平面には、平フライス加工を使用します。
細部の加工、深さの変化、多軸方向からのアクセスが必要な部品では、ほかの方法を選びます。
平フライス加工の性能は、工具形状と刃の構成に大きく左右されるため、工具設計を理解することが不可欠です。
平フライスとは?
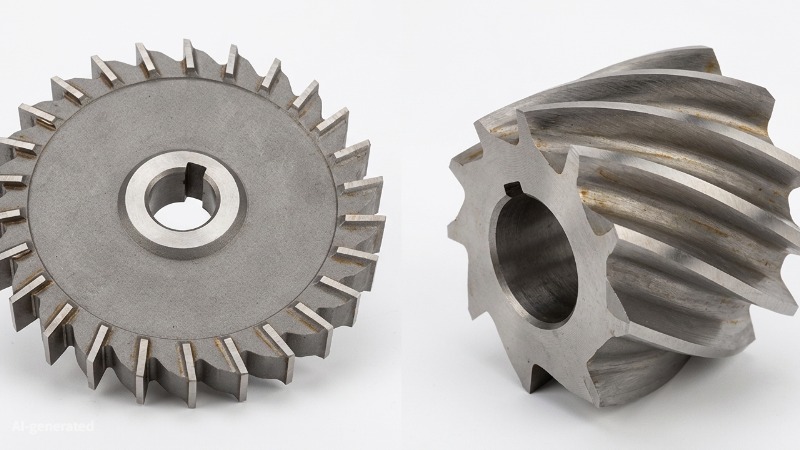
(AI生成)平フライス
平フライスは、外周部で材料を除去する多刃の円筒形工具です。この説明は正確ですが、実際の選定に必要な情報は十分ではありません。重要なのは、円筒形状、刃数、ねじれ角、幅、工具材料、コーティングが、安定性、効率、再現性をどう左右するかです。これらによって、良好な切削が得られるか、びびり、早期摩耗、仕上げのばらつきに悩まされるかが決まります。
構造と形状
工具本体には一体形と組立形があり、外周に切れ刃が形成されています。直径63mm未満の小径工具では、ハイスまたは超硬の一体形が一般的です。それ以上の径では、鋼製ボディに超硬インサートを取り付ける植刃式が増えます。これにより刃先当たりのコストを抑え、工具全体を廃棄せずに個々のインサートを交換できます。
刃形には直刃とねじれ刃があります。直刃は製造と再研磨が容易ですが、刃幅全体が同時に材料に食い付きます。そのため、刃が切り込むたびに衝撃荷重が発生します。切削力が小さい場合は対応できますが、切込みや送りが増えると振動源になります。直刃工具は、軽い仕上げ加工や、ねじれ刃による軸方向推力を避けたい材料の加工で、引き続き使用されています。
ねじれ刃は、刃の長さ方向で切込み開始のタイミングをずらすことで、衝撃の問題を解決します。刃全体が一度に接触するのではなく、一端から接触が始まり、幅方向へ徐々に進みます。この段階的な接触によって、切削力が大幅に平滑化されます。平フライスのねじれ角は、通常15~45°です。15~25°では、軸方向分力を管理しやすく、切削力の平滑化にも十分な効果があります。30~45°では耐びびり性がさらに向上しますが、軸方向推力も増加します。ねじれ角45°では、軸方向の力が径方向の力と同程度になることがあり、アーバー選定とワーク保持設計で考慮する必要があります。
刃数は、工具径と用途によって直接決まります。直径75mmの粗刃工具では4~6枚刃が一般的で、表面仕上げよりも切りくず排出を重視する重粗加工向けに設計されています。同じ直径の細刃工具では10~14枚刃になる場合があり、1刃当たりの送り量を抑えて仕上げを改善できますが、切りくず溝の空間は小さくなります。低炭素鋼やアルミニウムのように粘りのある材料で、切りくず排出が不十分なまま細刃工具を高送りで使用すると、切りくず溝が詰まり、加工を損ないます。粗刃形状が用いられるのには理由があります。
工具形状が加工性能を左右する仕組み
工具幅は1パスで加工できる幅を決めますが、自由に大きくできるわけではありません。幅広い工具では材料除去率が比例して増加しますが、切削力も幅に応じて増えます。鋼を同じ1刃当たり送り量で全幅切削する場合、幅100mmの工具は、幅50mmの工具のおよそ2倍の径方向切削力を発生させます。この増加した力がアーバー、主軸軸受、ワーク保持部にかかり、それぞれの許容能力に制限されます。実際には、幅広い工具による全幅切削は、十分な主軸動力を持つ高剛性の横形フライス盤での粗加工に使用されます。中仕上げや仕上げでは、力を抑えて表面の一貫性を高めるため、工具幅の60~75%を使用することがよくあります。
ねじれ角は、振動だけでなく、切りくずの排出方向と熱の移動にも影響します。ねじれ角を大きくすると、切りくずが軸方向に導かれて切削領域から離れるため、冷却が改善し、切りくずの再切削が起きにくくなります。再切削によって表面仕上げが急速に悪化するアルミニウムでは、35~45°のねじれ角が標準的です。軸方向推力が問題となり、切りくず量も比較的少ない硬い鋼では、15~25°が一般的です。
刃のすくい角は、工具が材料をどのようにせん断するかを決めます。鋼用の超硬工具では、通常5~15°の正のすくい角によって切削力と発熱を低減しますが、刃先強度は低下します。負のすくい角は、切削力が大きくなる代わりに刃先強度を高めるため、刃先の欠けが主な損傷形態となる焼入れ材や断続切削に使用されます。鋼用の汎用平フライスの多くは、両者のバランスを取るため、8~12°の正のすくい角を採用しています。
工具材料とコーティング
ハイス工具は、少量加工、軟らかい材料、低い初期費用と再研磨費用の面で利点がある用途で、引き続き有効です。軟鋼におけるハイスの切削速度は、およそ25~35 m/minが上限となり、それ以上では熱軟化によって摩耗が加速します。より高い速度には、超硬工具が必要です。
超硬平フライスは、材種とコーティングに応じて、鋼では80~200 m/min、アルミニウムでは300~600 m/minで使用できます。材種の選定は重要です。コバルト結合相を10%含む微粒超硬合金は、均質な材料の連続切削向けに最適化された、より硬く脆い材種よりも、断続切削や硬さの変動に対応しやすくなります。材種を指定せずに超硬を指定することは、鋼種を指定せずに鋼を指定するのと同じです。
コーティングは、刃先の摩擦と熱伝導を低減することで工具寿命を延ばします。TiNは数十年にわたって標準的に使用され、摩擦を減らし、耐摩耗性を一定程度向上させます。鋼の切削では、TiAlNがその多くを置き換えています。高温で酸化アルミニウム層を形成し、工具母材への熱の伝達を抑えるため、刃先を損傷させずに切削速度を高められるからです。アルミニウムでは、酸化アルミニウム層が被削材と結合するため、TiAlNは適していません。アルミニウムには、ノンコート超硬またはDLCコーティングの方が適しています。アルミニウムにTiAlNを使用することはよくある誤りで、構成刃先や表面仕上げ不良として現れます。
用途に合わせた工具選定
条件が明確になれば、選定は複雑ではありません。被削材が切削速度範囲とコーティングを決めます。表面仕上げ要件が刃数とねじれ角を決めます。切込み深さと切削幅が必要な剛性を決め、その結果がアーバー径と機械選定に反映されます。部品幅は工具幅を決めますが、段取り全体の許容切削力とのバランスが必要です。
選定ミスが特に多いのは刃数です。粘りのある材料に細かすぎる刃ピッチを使用して切りくず溝を詰まらせたり、仕上げ加工に粗すぎる刃ピッチを使用して、別工程で除去しなければならないカスプ状の加工痕を残したりします。材料と加工内容に適した刃数を選ぶことは、コーティングや工具材種の変更以上に効果がある場合がよくあります。
机上で適切な工程を組むことと、実際の部品でそれを実現することは別です。公差を管理した平坦で高精度な面が必要な場合は、ファイルをアップロードして、当社のエンジニアにご相談ください。発注の確約は不要です。お客様と同じ図面を確認した担当者が、迅速に見積もりを提示します。
平フライスの主な種類
選択する平フライスの種類によって、切削挙動は変わります。負荷分布、振動、表面仕上げ、材料除去率は、すべて工具形状と構造に左右されます。
工具の種類と適した用途
| 工具の種類 | 刃の設計 | 負荷への対応能力 | 表面仕上げ | 代表的な用途 |
|---|---|---|---|---|
| 直刃工具 | 工具軸に平行な刃 | 中程度 | 比較的粗い | 汎用加工、単純な段取り |
| ねじれ刃工具 | 角度を持つ刃(ねじれ刃) | 高い | 滑らか | 生産加工、安定した切削 |
| 軽切削用工具 | 小さな刃、軽量構造 | 低~中程度 | 管理しやすい | 薄い部品、軽切削 |
| 重切削用工具 | 大きな刃、高剛性ボディ | 高い | 高い材料除去率では粗くなる | 大量の材料除去 |
直刃工具とねじれ刃工具の比較
直刃工具は、材料に急に食い付きます。各刃が、その幅全体で同時にワークへ接触します。そのため、特に高送りでは衝撃力と振動が増加します。
ねじれ刃工具は、徐々に切り込みます。傾斜した刃によって接触が時間的に分散され、衝撃荷重が低減されます。これにより安定性が高まり、びびりが減少し、良好な表面仕上げが得られます。
このため、実際の製造現場の平フライス加工では、多くの生産加工でねじれ刃工具が選ばれます。直刃工具は、仕上げよりもコストや段取りを重視する、比較的単純な加工で引き続き使用されています。
軽切削用平フライスと重切削用平フライスの比較
軽切削用工具は、加工の管理性を重視して設計されています。過大な力によってたわみや変形が生じるおそれのある軟らかい材料や薄い部品に適しています。
重切削用工具は、大きな負荷への対応を重視して設計されています。1回のパスで多くの材料を除去し、大きな切削力に対応できますが、高剛性の機械と確実なワーク保持が必要です。
段取りの剛性が不足していると、重切削用工具は生産性を高めるどころか、振動を増幅します。多くの加工で問題が生じるのは、この点です。
適切な工具の種類の選び方
幅広い平面を高い材料除去率で加工する場合は、重切削用のねじれ刃工具によって、安定性と生産性を維持できます。
薄肉部を加工する場合や、たわみをより厳密に管理する必要がある場合は、軽切削用工具によって切削力を抑え、寸法精度を向上させられます。
表面仕上げを重視する場合は、ねじれ角が決定的な要素になります。材料除去率を重視する場合は、刃の大きさと工具剛性を優先します。
平フライス加工では、工具選定が機械能力と部品要件を結び付けます。選定を誤ると、工具寿命、仕上げ、サイクルタイムなど、その後のすべてに影響します。
表面仕上げの目標値と適切な指定方法については、表面仕上げガイドをご覧ください
平フライス加工の利点と制約
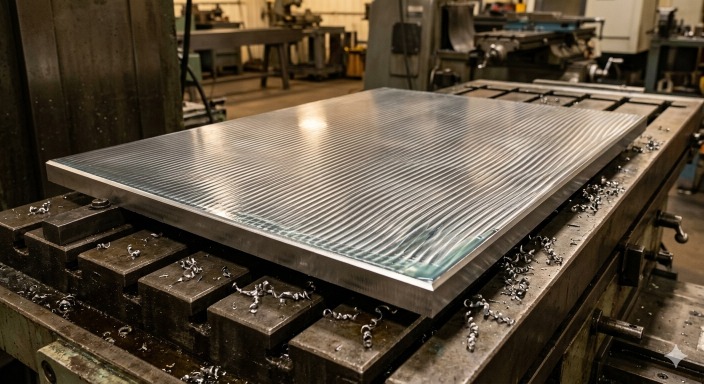
(AI生成)加工直後の大型で平坦な鋼製ベースプレート
平フライス加工の利点
平面加工での高い効率
平フライス加工は、広い面積を加工するための方法です。幅広い工具で全幅を1回のパスで加工できるため、サイクルタイムを大幅に短縮できます。横形フライス加工ラインの現場データでは、大型プレートの加工時間が、複数回のエンドミル加工と比べて20~40%短縮されています。
ある治具プレートの事例では、エンドミル加工から幅100 mmのねじれ刃平フライスに変更することで、同じ面のサイクルタイムが18分から11分に短縮されました。
安定した切削工程
アーバーで支持する構成によって剛性が高まります。工具の突出しが短くなるほど、たわみも減少します。これが寸法の一貫性を直接改善します。
実際の加工現場では、幅広い面の加工で、支持のない工具からアーバー取付けの平フライスに変更すると、びびりに関連する不良が15~25%減少したと報告されています。
大量の材料除去に適している
平フライス加工は、刃が連続的に切削へ関与するため、大きな切込み深さと高い送り速度に対応できます。
平坦な素材の粗加工では、正面フライス加工と比べて材料除去率(MRR)を1.2~1.5倍に高められる場合があり、特に炭素鋼で効果を発揮します。
ある変速機ハウジングの粗加工事例では、重切削用ねじれ刃工具で1パス当たり6 mmを安定した負荷で除去し、粗加工時間を約30%短縮しました。
単純な工具構成と段取り
段取りは明快です。工具をアーバーに取り付け、ワークの位置を合わせて加工します。複雑な工具経路や多軸プログラミングは必要ありません。
同様の平面形状を複数工具のエンドミル加工で仕上げる場合と比べ、段取り時間が30~50%短くなることがよくあります。
段取り時間がコストに直接影響する少品種生産では、この点が重要です。
平フライス加工の制約
平面に限定される
加工できる形状に制約があります。平面で最も効果を発揮しますが、部品に段差、ポケット、曲面があると、工具は適切な切削接触を維持できません。
複雑な形状には適していない
平フライス加工では、内部形状、溝、輪郭を加工できません。これらにはエンドミルや多軸加工が必要です。無理に平フライス加工で対応しようとすると、工具アクセスが悪くなり、時間を浪費します。
横形の構成が必要
平フライス加工には、水平主軸とアーバー支持が必要です。すべての工場に横形機があるわけではありません。そのため、特に立形マシニングセンタが中心のCNC加工現場では、柔軟性が制限されます。
エンドミル加工より柔軟性が低い
複数種類の加工形状を持つ部品で平フライス加工だけに頼ると、段取り変更と工具交換が増え、間接コストが追加されます。
平フライス加工の主要パラメータ
切削速度・送り速度・切込み深さ
これら3つの条件が、平フライス加工でどの程度積極的に材料を除去するかを決めます。
切削速度は熱負荷を決めます。高すぎると工具摩耗が加速し、低すぎると生産性が低下します。炭素鋼では、剛性と切削液に応じて、超硬工具で80~180 m/min程度が一般的な範囲です。
送り速度は切りくず厚さを決めます。送りを増やすと材料除去率が高まりますが、過大にすると切削力が急増します。生産現場では、工具を変更せず、送りの調整だけでサイクルタイムが15~25%変わる場合があります。
切込み深さは、平フライス加工が強みを発揮する要素です。横形の構成は、多くの立形構成よりも深い切込みに対応できます。工具幅と機械動力に応じて、粗加工で3~8 mmの切込み深さを安定して使用することが一般的です。
あるベースプレートの加工では、切込みを3 mmから6 mmに増やすことで総パス数を半減し、加工時間を約30%短縮しました。アーバー支持によって、安定性は損なわれませんでした。
切削幅と工具の切削関与量
切削幅は、工具のどの程度の幅が材料に接触するかを定めます。
全幅での切削は生産性を高めますが、切削力も増加します。部分的な接触は負荷を減らしますが、パス数とサイクルタイムが増加します。そのバランスは、機械剛性と工具設計によって決まります。
製造現場の平フライス加工では、幅広い工具を使い、1回のパスで面全体を加工します。ここに効率上の利点があります。ただし、切削接触が不適切だと負荷分布が偏り、振動や工具摩耗につながる場合があります。
工具幅と切削関与量を適切に組み合わせると、生産量を維持しながら工具寿命を20~35%向上させられます。
表面仕上げと寸法管理
平フライス加工の表面仕上げは、1刃当たりの送り量、工具形状、機械の安定性によって決まります。
送り速度を高めると生産性は向上しますが、目に見える工具痕が残ります。送りを下げると仕上げは改善しますが、生産速度は低下します。ねじれ刃工具は衝撃力を低減し、滑らかな仕上げの維持に役立ちます。
寸法管理の基礎は剛性です。アーバーで支持した工具はたわみを抑え、大きな面でも平面度を維持しやすくします。
実際には、標準的な条件でRa 1.6–3.2 µm程度の表面仕上げを達成でき、加工条件を厳密に管理すれば、さらに良好な結果も可能です。
平フライス加工の機械・段取り・ワーク保持
横形フライス盤
平フライス加工は、横形フライス盤を中心に構成されます。
水平主軸によって、工具が幅方向にわたってワークを切削できます。この配置は、立形構成と比べて切りくず排出を改善し、工具のたわみを抑えます。
生産現場では、平フライス加工を行う横形機は、同等の立形構成と比べて、平面加工の生産能力が10~25%高くなることがよくあります。
アーバー支持と工具の取付け
平フライス加工を安定させるのがアーバーです。
工具を一端だけで保持する代わりに、アーバーによって軸方向に支持します。これにより曲げ変形を抑え、負荷がかかっても工具の芯合わせを維持します。
重切削用途では、適切なアーバー支持によって工具のたわみを30%以上低減でき、表面品質と工具寿命が直接向上します。
ワーク保持と治具
ワーク保持によって、加工を安定して維持できるかどうかが決まります。
平面加工には均一な支持が必要です。部品が適切にクランプされていないと、切削力で浮いたり移動したりして、精度に影響します。
高剛性の治具は振動を抑え、均一な材料除去を可能にします。大型プレート加工では、治具の改善だけで寸法ばらつきが最大20%低減した事例があります。
製造における平フライス加工の目標は明確です。工具と部品を安定させることで、加工結果を予測可能に保ちます。
平フライス加工における材料と性能の最適化
平フライス加工に適した材料
材料の選択は、平フライス加工の挙動を直接変えます。硬さと延性に応じて、切削力、切りくず生成、工具摩耗が変化します。
| 材料 | 被削性 | 切削特性 | 平フライス加工での代表的な用途 |
|---|---|---|---|
| 炭素鋼 | 中程度 | 安定した切削、適度な工具摩耗 | ベースプレート、構造部品 |
| 合金鋼 | 比較的低い | 大きな切削力と発熱 | 荷重を支える部品 |
| アルミニウム | 高い | 小さな切削力、高速な材料除去 | 軽量プレート、ハウジング |
| 黄銅 | 非常に高い | 滑らかな切削、優れた表面仕上げ | 精密な平面部品 |
材料特性が切削性能に与える影響
硬い材料では、切削力と発熱が増加します。その結果、工具寿命が短くなり、送り速度が制限されます。
軟らかい材料では高い速度を使用できますが、別の問題が生じます。特にアルミニウムでは、切削条件を管理しないと構成刃先が発生しやすくなります。
材料の選択は、コストだけでなく、どの程度まで加工条件を高められるか、工程の安定性をどれだけ維持できるかも決めます。
平フライス加工の性能を向上させる方法
振動とびびりを低減する
びびりは、通常、剛性不足から生じます。工具の突出しを短くし、アーバーを適切に支持し、安定した治具を使用します。剛性をわずかに改善するだけでも、工具寿命を20%以上延ばせる場合があります。
工具選定を最適化する
加工内容に工具の種類を合わせます。ねじれ刃工具は安定性と仕上げを改善し、重切削用工具は材料除去率を高めます。不適切な工具は負荷を増やし、効率を低下させます。
ワーク保持の安定性を高める
平面加工には均一な支持が必要です。部品が動いたり浮いたりすると、精度は直ちに低下します。強固で均一なクランプは、ばらつきを抑え、安定した切削を維持します。
平フライス加工の用途
平面とベースプレート
平フライス加工は、基準面の形成に広く使用されます。
ある治具プレートの事例では、横形の平フライス加工で、600 mmの鋼製プレートを1回のパスで平面度公差内に加工しました。同じ加工をエンドミルで行う場合は、複数回のパスと追加の位置合わせが必要でした。
機械部品と構造部品
フレームや支持部品などの大型部品では、組立のために平面度が重要になります。
例えば、変速機ハウジングの底面は、精密な中ぐりや穴あけを始める前に、平フライス加工で安定した基準面を形成することがよくあります。この平坦な面がなければ、後工程の精度が低下します。
安定した切削が必要な大型ワーク
振動が問題になる重量部品では、平フライス加工が選ばれます。
大型機械ベッドの加工では、ねじれ刃平フライスへの変更によってびびり痕が減少し、面全体の一貫性が向上しました。材料除去率を高めても、加工は安定したままでした。
JLCCNCの平フライス加工サービス
多くの加工工場は、依頼された部品を加工します。しかし、加工前に、形状、公差、段取りを改善できると提案する工場は、それほど多くありません。
JLCCNCでは、平フライス加工の案件を生産計画に組み込む前に、技術的な検討を行います。これは単なる宣伝ではなく、お客様と当社双方の時間を浪費するやり取りを避けるための実務です。より適切な部品保持方法、用途に対して厳しすぎる公差、形状により適した加工方法があれば、費用が発生する前にお知らせします。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
平フライス加工でよくある問題と対策
平フライス加工の工程は単純ですが、段取りや条件選定のわずかな問題が、表面品質、工具寿命、全体の効率にすぐに影響する場合があります。多くの問題は、管理可能な少数の要因に起因します。
表面のびびり痕
びびりは、通常、剛性の問題です。アーバー支持の不足、過大な工具突出し、不十分なワーク保持によって、切削中の振動が増幅されます。
対策:アーバー支持を改善し、突出し量を減らし、ワークを均一かつ確実にクランプします。
表面仕上げ不良
表面仕上げの問題は、1刃当たりの送り量が不適切な場合によく発生します。小さすぎると工具は切削せずにこすり、大きすぎると目に見える工具痕が残ります。
対策:工具形状と材料に合わせて1刃当たりの送り量を調整し、より滑らかな切削接触が得られるねじれ刃工具の使用を検討します。
工具摩耗が速すぎる
早期の工具摩耗は、通常、切削速度やコーティングの不適合に関係します。工具材料に対して速度が高すぎたり、被削材に適さないコーティングを使用したりすると、刃先の劣化が加速します。
対策:工具材料(ハイスまたは超硬)に切削速度を合わせ、被削材に適したコーティングを選びます(例:アルミニウムではTiAlNを避ける)。
切りくず詰まりと排出不良
切りくずの排出空間が不足すると、切りくず詰まりが発生します。特に、アルミニウムのような延性材料に細刃工具を使用した場合に生じやすくなります。これは再切削と表面損傷につながります。
対策:刃ピッチの粗い工具を使用し、1刃当たりの送り量を適切に増やし、切りくずを加工領域から確実に排出できるようにします。
平フライス加工に関するよくある質問
Q: 平フライス加工とは何ですか?
平フライス加工は、水平主軸に取り付けた円筒形工具を回転させ、その外周刃で平面から材料を除去し、均一で平行な面を形成する加工方法です。
Q: 平フライスとは何ですか?
平フライスは、アーバーに取り付けて使用する多刃の円筒形切削工具で、平面加工時に外周部で材料を除去するように設計されています。
Q: 平フライス加工には、どのような利点がありますか?
高い材料除去率、アーバー支持による安定した切削、大きな平面を均一な結果で効率よく加工できることが利点です。
Q: 平フライス加工と正面フライス加工の違いは何ですか?
平フライス加工は、水平に配置した工具の外周部で幅広い面を切削します。一方、正面フライス加工は、垂直主軸に取り付けた工具の正面側を使用し、良好な表面仕上げや仕上げ加工に適しています。
Q: 平フライス加工は、どのような場合に使用しますか?
複雑な形状への対応よりも、安定性、効率、均一な材料除去が重視される、大きな平面の加工に使用します。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......