プラスチック溶接とは:主な工法・接合技術・産業用途を解説
1 min
- プラスチック溶接とは
- 製造現場でプラスチック溶接が使われる理由
- プラスチック溶接の仕組みと接合工程
- プラスチックの主な溶接・接合方法
- プラスチック溶接を考慮した設計
- CNC切削樹脂部品の溶接
- 熱可塑性樹脂の種類と溶接適合性
- プラスチック溶接の利点と制約
- プラスチック溶接と他の接合方法の比較
- 適切なプラスチック溶接方法の選び方
- プラスチック溶接に関するよくある質問
プラスチック溶接の重要ポイント
- 一般的なプラスチック溶接の対象は、加熱すると軟化し、冷却すると再び固化する熱可塑性樹脂です。熱硬化性樹脂は硬化後に再溶融しないため、通常は同じ方法では溶接できません。
- 強固な接合を得るには、接合面の清浄度、材料の適合性、適切な入熱、冷却条件の管理が重要です。
- すべての用途に最適な溶接方法はありません。材料、接合部の形状、生産数量、使用時の荷重に応じて選定します。
- 適合する材料を適切な条件で溶接すると、材料や接合形状、評価条件によっては、母材強度の80~100%に相当する接合強度が得られる場合があります。
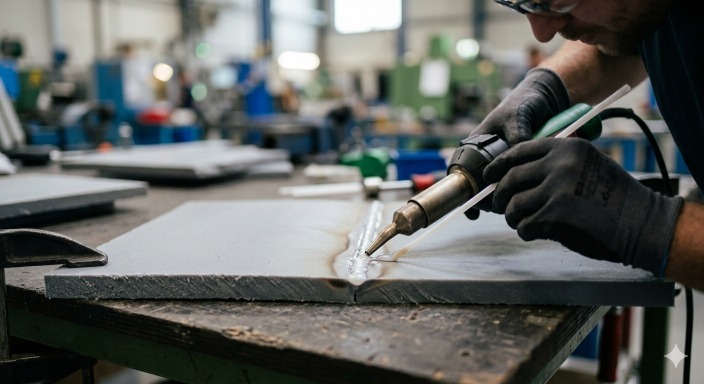
熱風によるプラスチック溶接を行う作業者。(AI生成画像)
プラスチック溶接は、主に熱可塑性樹脂の接合面を加熱して軟化させ、圧力を加えた状態で冷却・固化させる接合方法です。代表的な方法には、熱風溶接、熱板溶着、超音波溶着、振動溶着、レーザー溶着があります。また、関連する接合方法として、溶剤で接合面を軟化させる溶剤接合も用いられます。タンク、配管、筐体、医療機器、産業用樹脂部品などに広く採用されています。
溶接部に不具合が生じた場合、原因は樹脂そのものだけでなく、継手設計、入熱、材料の適合性、工法の選定にあることも少なくありません。同じようなポリプロピレンを使用したタンクでも、溶接部の設計と施工条件によって、薬液環境での性能が大きく変わる場合があります。
各接合方法の特性を理解することは、接合強度の不足、変形、漏れ、不要な組立コストを防ぐうえで重要です。
プラスチック溶接とは
プラスチック溶接の定義
プラスチック溶接は、熱可塑性樹脂の接合面を熱によって軟化させ、適切な圧力で密着させた後、冷却して一体化する製造方法です。
重要なのは、対象が「熱可塑性樹脂」であるという点です。
熱可塑性樹脂は、非晶性樹脂ではガラス転移温度を超えて適切な加工温度まで加熱することで、結晶性樹脂では結晶部分が融解する温度域まで加熱することで、接合に必要な流動性を得られます。冷却すると再び固化するため、熱硬化性樹脂のような不可逆的な硬化反応を伴わずに、再成形や溶接が可能です。
一方、硬化したエポキシ樹脂や熱硬化性ポリエステル樹脂、加硫ゴムなどは、架橋構造を持ち、加熱しても再溶融しません。そのため、一般的な熱可塑性樹脂の溶接方法をそのまま適用することはできません。
詳しくは、熱硬化性樹脂と熱可塑性樹脂の違いをご覧ください。
製造現場でプラスチック溶接が使われる理由
主な理由は、接合部の一体性です。適切に施工された熱可塑性樹脂の溶接部は、接着や機械的締結に比べて、母材が連続した状態に近い構造を形成できます。緩みが生じる締結部品を必要とせず、多くの工法では、荷重や薬品への暴露によって剥離する可能性のある接着剤層もありません。
タンク、配管、マニホールド、化学プロセス機器では、材料と工法を適切に選定することで、良好な密封性と耐薬品性を確保できます。
大量生産では、超音波溶着などにより、接合を数秒で完了できる場合があります。自動組立に組み込みやすく、生産性の面でも有効です。
超音波溶着では、部品や接合条件によって1~5秒程度のサイクルが可能な場合があります。一方、熱板溶着の所要時間は加熱・冷却条件に大きく左右され、厚肉部品では長い時間が必要です。工法ごとのサイクルタイムと設備費を含めて、生産コストを比較します。
また、自動車や航空宇宙分野の非構造部品などでは、別体の締結部品を削減し、組立品の軽量化にも役立ちます。
プラスチック溶接の仕組みと接合工程
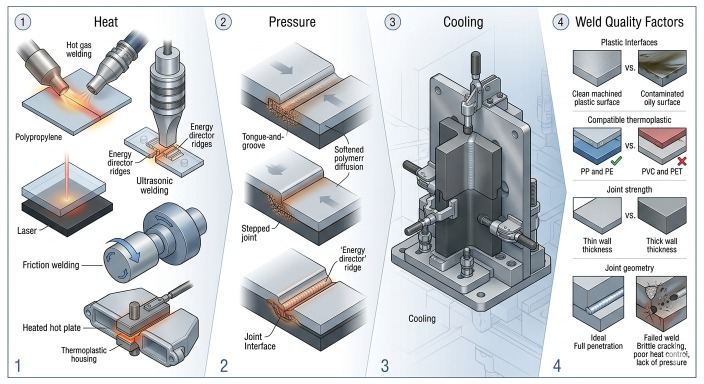
熱可塑性樹脂の溶接工程全体を示すアイソメトリック図。(AI生成画像)
熱の発生と材料の軟化
熱を利用するプラスチック溶接では、接合界面に熱を与えます。工法によって、熱風、摩擦、振動、超音波、レーザー、赤外線、加熱工具との接触など、発熱と熱供給の方法が異なります。
必要な温度は、樹脂と工法によって変わります。各材料には、熱劣化を抑えながら、接合に必要な軟化と流動を得られる加工温度範囲があります。温度条件の目安として、ポリプロピレンで約220~280℃、硬質PVCで約180~220℃が挙げられる場合がありますが、これらを共通の界面温度や装置設定値として扱うことはできません。樹脂グレード、形状、工法、温度の測定位置に応じた条件設定が必要です。PEEKなどの高耐熱樹脂には、さらに高い温度が必要となります。
接合界面の温度が低すぎると、材料の流動や分子鎖の拡散が不足します。高すぎると熱劣化が起こり、変色や脆化の原因となります。
熱は、外表面だけでなく接合界面まで到達する必要があります。厚肉部品では、界面で直接発熱する工法や、熱伝導に必要な保持時間を確保する工法が求められます。このため、肉厚は工法選定の重要な条件です。
接合と冷却
接合面が適切な温度に達したら、管理された圧力で押し合わせます。軟化した樹脂が密着し、両側の分子鎖が界面を越えて拡散することで接合が形成されます。必要な分子鎖の拡散を確保するため、温度、圧力、接触時間を適切に設定します。
接合圧力は、軟化した面を密着させ、界面での材料流動を促します。圧力が不足すると接触不良が生じ、過大になると溶融樹脂が接合部から押し出され、接合品質が低下する場合があります。
加圧状態で冷却することにより、材料が固化して十分な強度を得るまで、接合部の形状を保持します。
冷却時間は、肉厚、材料の熱伝導率、周囲の条件によって異なります。超音波溶着では短時間の保持で済む場合がありますが、厚肉部品の熱板溶着では数分を要することもあります。
接合品質を左右する要因
接合品質は、主に材料の適合性、接合面の状態、継手設計、加圧条件、入熱によって決まります。同一または適合性の高い熱可塑性樹脂同士では良好な接合を得やすい一方、汚染、不適切な形状、加工条件の不備は、分子鎖の拡散や品質の安定性を損ないます。
プラスチックの主な溶接・接合方法
最適な方法は、材料、継手形状、肉厚、公差、生産数量によって異なります。
| 接合方法 | 加熱・軟化の仕組み | 適した用途 | 代表的な材料 | 強度・特徴 | 生産上のポイント |
|---|---|---|---|---|---|
| 熱風溶接 | 加熱した気体で接合部と溶接棒を軟化させる | 大型製作品、補修、タンク、ダクト | PP、PE、PVC | 適切な施工で良好な強度を得られるが、作業者の技能に左右されやすい | 手作業では時間がかかり、小ロット製作に多く使用される |
| 熱板溶着 | 加熱板で両方の接合面を溶融させ、押し合わせる | 広い接合面、密閉筐体、液体容器 | PP、PE、ABS | 広い範囲で均一かつ高強度の接合を得やすい | 加熱・冷却時間が必要だが、安定した品質を得やすい |
| 超音波溶着 | 高周波振動によって接合界面付近に熱を発生させる | 小型精密部品、電子機器、医療機器 | ABS、PC、PS | 高速で、清浄性と再現性に優れる | 溶着工程を2秒未満で完了できる場合がある |
| 振動溶着・摩擦溶接 | 部品間の相対運動で界面に摩擦熱を発生させる | 大型の自動車部品、産業用組立品 | PP、ナイロン、ABS | 適切な接合面と運動条件で高強度の接合が可能 | 超音波溶着では対応しにくい大型部品にも適用できる |
| レーザー溶着 | 代表的な透過方式では、上側部材を透過したレーザーを界面付近で吸収させる | 外観重視の組立品、密閉電子機器、医療部品 | レーザー透過側と吸収側を適切に組み合わせた樹脂 | 局所的で精密な接合が可能で、外観への影響を抑えやすい | 樹脂の光学特性と組合せの管理が必要 |
| 溶剤接合 | 溶剤で表面を軟化・膨潤させ、接合する | PVC配管、アクリル製品、比較的単純な継手 | PVC、アクリル | 適合する材料と溶剤で強固な接合が可能 | 外部加熱を必要としないが、材料適合性と溶剤の除去・揮発時間に制約がある |
プラスチック溶接を考慮した設計
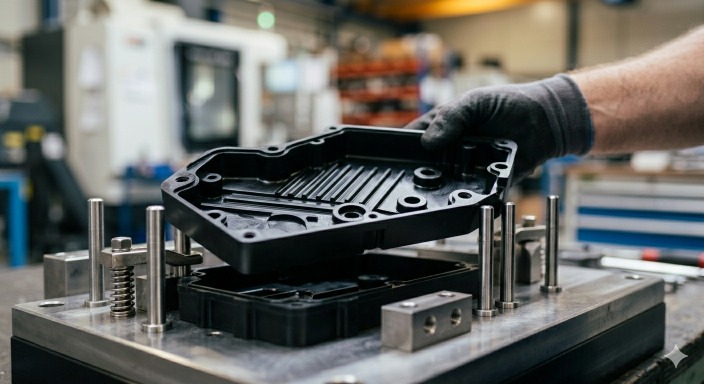
治具内で位置合わせされたCNC切削樹脂部品。(AI生成画像)
プラスチック溶接の問題は、溶接機を動かす前の設計段階から始まっていることがあります。
接合不良には、部品設計、肉厚のばらつき、不適切な継手形状、治具の支持不足、樹脂内部の熱伝達に対する見積もり違いなどが関係します。接合に適さない設計を、加工条件の調整だけで補うことには限界があります。
継手設計と接合部の形状
継手形状は、熱の集中、圧力分布、組立後の荷重伝達を左右します。
単純な平面突合せ継手は、工法や用途によって有効ですが、位置決めや荷重方向に配慮が必要です。必要に応じて、さねはぎ継手、重ね継手、スカーフ継手、エネルギーダイレクタなどを採用し、位置合わせや入熱を管理しやすくします。
超音波溶着では、成形時に小さな突起を設けたエネルギーダイレクタが有効な場合があります。例えば、高さ0.2~0.5 mm程度の三角形状の突起を用いて、接合位置にエネルギーを集中させます。適切な寸法は材料と継手形式によって異なり、せん断継手など、別の設計方法もあります。
工具の接近性も重要です。強度上優れた継手形状であっても、工具が届かなかったり、均一に加圧できなかったりすれば、安定した接合はできません。
肉厚と熱の管理
肉厚は、熱可塑性樹脂の溶接挙動を大きく左右します。
薄肉部は短時間で加熱・冷却されます。一方、厚肉部は接合に必要な温度まで加熱するのに時間がかかり、接合後も熱が残りやすくなります。この違いは、工法選定とサイクルタイムに影響します。
肉厚が不均一な場合は、薄い部分が先に軟化し、厚い部分が硬いまま残ることがあります。その結果、変形、ひけ、材料流動のばらつきが生じます。
接合部の近くでは、薄肉から厚肉へ急激に変化する形状を避け、可能な範囲で緩やかな肉厚変化にすることが重要です。
変形と収縮
熱可塑性樹脂は、冷却に伴って収縮します。
ポリプロピレンでは1~2%程度の成形収縮が目安となる場合がありますが、実際の収縮量はグレードや条件に依存し、その値を溶接部の収縮率にそのまま適用することはできません。ナイロンは成形後の吸湿によっても寸法が変化します。また、大型パネルでは、片側が先に冷えるだけでも反りが発生する場合があります。
接合部自体も、軟化した樹脂の固化に伴って収縮します。周囲の形状がその収縮を不均一に拘束すると、内部応力が生じます。
支持のない長い平面部は、特に変形しやすい形状です。大型の樹脂組立品では、接合部付近にリブ、曲面、補強形状を設け、強度だけでなく冷却時の変形も管理します。
治具と位置合わせの要件
プラスチック溶接の治具には、部品を保持する以上の役割があります。
位置合わせ、圧力分布の維持、工程中の振動への対応、熱膨張への配慮、冷却中の移動防止などを担います。加工条件が正しくても、治具が適切でなければ接合品質は安定しません。
超音波溶着では、接合部の直下を剛性の高い治具で支持し、振動エネルギーが部品のたわみに消費されないようにします。熱板溶着では、接合面が加熱板に均一に接触するよう、平行度と位置を管理します。
接合部が小さくなるほど、位置合わせの精度が重要になります。特にレーザー溶着や精密組立では、厳密な位置管理が求められます。
CNC切削樹脂部品の溶接
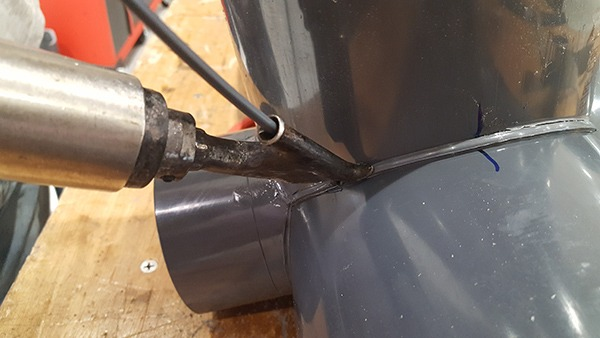
プラスチック部品の溶接作業。(cpsfab)
CNC切削部品は、成形品とは異なる条件を持つため、溶接工程にも配慮が必要です。厳しい寸法公差、鋭いエッジ、素材や切削に由来する残留応力、加工面の状態などが、接合の形成に影響します。
同じポリプロピレンでも、成形タンクとCNC切削したマニホールドでは、同一条件で良好に溶接できるとは限りません。
切削樹脂部品の接合
切削部品では、材料だけでなく、形状、公差、密封性の要求を踏まえて接合方法を選びます。特に、接合部の近くに精密な穴やシール面がある場合は、溶接による熱と変形の影響を事前に検討する必要があります。
寸法精度と溶接後の公差
溶接では、加熱と冷却に伴う寸法変化を避けられません。重要なのは、その変化量を把握して管理することです。
熱可塑性樹脂は加熱時に膨張し、冷却時に収縮します。接合強度が十分であっても、接合部付近の局所的な収縮によって、加工済み形状の位置が変わる場合があります。
CNC切削部品では、近接する穴、ポート、溝、シール部などに厳しい公差が設定されることがあり、こうした変化の影響が大きくなります。治具は、材料が軟化してから再び固化するまで、必要な形状を保持できるように設計します。
薄肉部品は特に影響を受けやすく、不均一な加熱による収縮差が広い平面の反りを引き起こします。支持のない長い壁面が、冷却時に接合部側へ曲がる場合もあります。
入熱は可能な範囲で対称かつ局所的に与え、組立品全体への不要な加熱を抑えます。
表面処理と継手設計
切削によって表面の酸化層や汚染層を除去し、新しい樹脂面を露出させることが、接合に有効な場合があります。ただし、切削面が常に成形面より溶接に適しているとは限らず、加工後の清浄度と表面状態の確認が必要です。
粗い工具跡や深い傷は接触の不均一や空気の巻込みにつながり、接合品質を低下させる場合があります。適切な表面粗さは工法によって異なるため、例えばRa 1.6~3.2 µm程度を検討する場合でも、すべての工法に共通する最適値とはせず、接合試験で確認します。
汚染も主要な不具合要因です。クーラント残留物、取扱い時の油分、成形と切削を組み合わせた部品に残る離型剤、ナイロンなどの吸湿性樹脂に含まれる水分は、接合品質に影響します。高品質なレーザー溶着や赤外線溶着では、指紋などのわずかな汚染にも注意が必要です。
表面状態と同様に、継手形状も重要です。使用する工法に合わせ、位置決め、加圧、熱の集中を管理できる形状を選定します。
熱可塑性樹脂の種類と溶接適合性
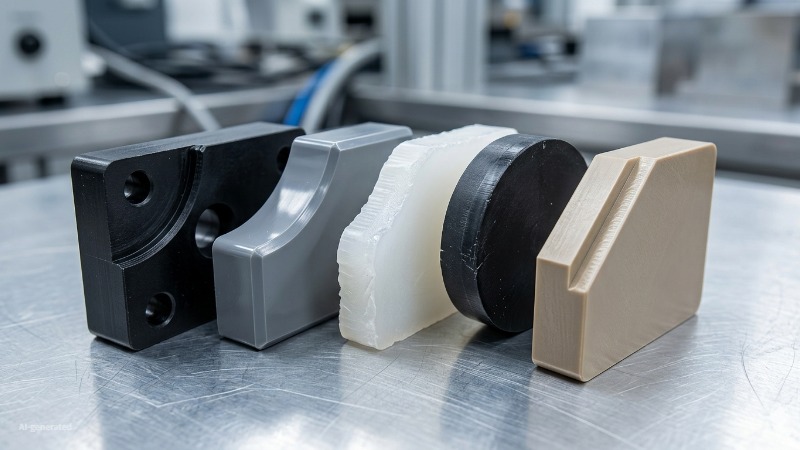
切削加工した熱可塑性樹脂の材料サンプル。(AI生成画像)
熱可塑性樹脂であっても、すべてが同じように溶接できるわけではありません。化学構造が似ていても、十分な接合強度を得にくい組合せがあります。
材料の適合性は、接合部が構造上の信頼性を持つか、母材より先に破損する弱点になるかを左右します。
接合不良の原因を調べる際は、材料の組合せと加工温度が適切かどうかを確認することが重要です。
ABSとPVCの溶接
ABSは、適切な加熱によって軟化と流動を得やすく、比較的接合しやすいエンジニアリングプラスチックです。
熱風溶接や超音波溶着などに対応し、筐体、ケース、自動車内装部品、樹脂製の組立品などに用いられます。
硬質PVCは、ダクト、配管、薬液取扱設備などで、熱風溶接や熱板溶着によって接合されます。ただし、加工可能な温度域に対して熱劣化への注意が必要です。過熱すると塩化水素ガスを発生する熱分解が起こり、接合強度と外観が損なわれます。
そのため、PVCの溶接では温度と加熱時間を厳密に管理する必要があります。
ポリプロピレンとポリエチレンの溶接
ポリプロピレン(PP)とポリエチレン(PE)は、良好な耐薬品性を持ち、適切な条件で安定した溶接が可能なことから、産業用樹脂製品に広く使用されています。
PPは、熱風、熱板、振動など、さまざまな接合方法に対応します。安定した接合を得るには、グレードや添加剤を含めた材料仕様に応じた条件設定が必要です。
PEも溶接に適した材料ですが、加熱時の軟化と熱膨張に配慮します。特に高密度ポリエチレン(HDPE)では、冷却中に形状を適切に支持しないと、変形する場合があります。
PPとPEは表面エネルギーが低く、一般に接着が難しい材料です。溶接は、接着剤層を設けずに接合できる方法として有効です。
ただし、接合強度が十分でも、組立品の剛性は材料自体の特性に左右されます。PE製品では、ABSや一部のエンジニアリングプラスチックに比べ、柔軟性が高くなる傾向があります。
CNC加工に用いられるエンジニアリングプラスチック
PEEK、PEI、PPS、ナイロン、PVDFなどでは、材種に応じて、より厳密な温度管理、清浄な接合面、専用設備が必要になる場合があります。
例えばPEEKは、高温下で優れた耐薬品性と機械特性を持つ一方、溶融接合には350℃を超える高温域が必要になります。十分な接合と熱劣化の抑制を両立できるよう、温度と保持時間を適切に管理します。
ナイロンでは、吸湿への対応が重要です。材料中の水分が加熱時に気化すると、接合部に気孔が生じる場合があります。
構造用途などでは、材料メーカーの指示と要求品質に応じて、溶接前の乾燥が必要です。
高機能樹脂も溶接できる場合がありますが、材料ごとの条件管理と工程の検証が不可欠です。
材料の適合性と溶接性
一般に、同一材料同士が最も接合しやすい組合せです。
異種樹脂では、分子鎖が界面で十分に混ざり合うかどうかが重要です。一部の組合せは接合可能ですが、熱や圧力を加えても十分な強度を得られないものもあります。
同じ樹脂系でも、添加剤の影響を考慮する必要があります。
ガラス繊維強化ナイロンは非強化ナイロンと、難燃ABSは一般的なABSと、それぞれ溶接挙動が異なります。紫外線安定剤、充填材、補強材、顔料なども、溶融流動や熱特性に影響します。
そのため、材料データシートだけで適合性を判断せず、実際の接合試験で溶接性を確認します。
重要な組立品では、理論上の適合表に加えて、要求される荷重や密封性に対応した接合品質の検証が必要です。
プラスチック溶接の利点と制約
プラスチック溶接は、機械的締結や接着では対応しにくい要求に応えられる一方、設計段階で把握すべき工程上の制約もあります。
材料と形状を工法に適合させることが、安定した品質と生産性を得るための基本です。
プラスチック溶接の利点
大きな利点は、接合部を一体化できることです。
適切な熱可塑性樹脂の溶接では、接着剤層や締結穴を設けずに、母材が連続した状態に近い接合を形成できます。また、締結部品の腐食や緩みといった課題を減らせます。
生産数量への対応力も利点です。
超音波溶着は、条件によって溶着を3秒未満で完了できます。熱板溶着は大型部品の繰り返し接合に適し、レーザー溶着は外観への影響を抑えた接合が可能です。
大量生産では、加工速度と再現性の両立が重要になります。
また、ねじ、インサート、ワッシャ、接着剤などを削減できる場合があり、部品点数、組立工程、在庫管理の簡素化につながります。
主な課題
熱を利用する溶接では、入熱と冷却の管理が重要です。
冷却収縮、薄肉部の変形、支持のない形状の位置ずれなどが発生する可能性があります。治具の支持不足や不均一な加熱は、こうした問題を大きくします。
材料適合性にも制約があります。部分的に接合しても、必要な荷重に耐えられない組合せがあります。
また、外観が良好でも、内部の接合が不十分な場合があります。油分、水分、酸化層、クーラント残留物、不適切な表面処理などによる接合不良は、破壊試験で初めて明らかになることもあります。
精密組立品では、わずかな接合部の変位が周辺形状の公差に影響します。樹脂製貯蔵タンクで許容される程度の変形でも、CNC切削した医療用マニホールドでは許容できない場合があります。
耐久性と使用性能
適切に設計・施工された熱可塑性樹脂の接合部は、材料、継手形状、工法、試験条件によって、母材強度の80~100%に相当する強度を得られる場合があります。
ただし、長期耐久性は使用環境に大きく左右されます。
温度サイクル、紫外線、薬品、持続荷重によるクリープ、振動などの影響は、樹脂の種類によって異なります。
接合部だけでなく、周囲の母材を含む組立品全体の挙動を評価する必要があります。
プラスチック溶接と他の接合方法の比較
| 比較項目 | プラスチック溶接 | 機械的締結 | 接着 |
|---|---|---|---|
| 接合原理 | 熱可塑性樹脂を軟化・溶融させ、界面を一体化する | ねじ、リベット、インサート、クリップなどで固定する | 部材間に接着剤層を形成する |
| 接合強度 | 適合する材料と条件では、母材強度の80~100%に達する場合がある | 締結部品、形状、局所的な応力集中に左右される | 接着剤の種類、継手設計、表面処理に大きく依存する |
| 密封性 | 適切な施工により、タンク、配管、密閉筐体などに対応できる | 液密性の確保には、ガスケットやシールが必要になることが多い | 適切な材料と設計で確保できるが、環境への適合確認が必要 |
| 応力分布 | 接合面を通じて荷重を伝達する | 穴や締結位置に応力が集中しやすい | 接着面で荷重を分散できるが、剥離荷重への配慮が必要 |
| 生産速度 | 超音波溶着では1~5秒程度のサイクルが可能な場合がある | 締結方式と自動化の程度によって異なる | 塗布と硬化に時間が必要な場合がある |
| 追加部材 | 多くの工法では締結部品や接着剤が不要。熱風溶接などでは溶接棒を使用する | ねじ、インサート、ワッシャ、クリップ、リベットなどが必要 | 接着剤と塗布設備が必要 |
| 重量への影響 | 締結部品を削減でき、軽量化しやすい | 締結部品の重量が加わる | 接着剤分の重量が加わる |
| 耐薬品性 | 主に母材特性に依存するが、接合状態と残留応力も影響する | 樹脂とは別に、締結部品の腐食を考慮する必要がある | 接着剤の耐薬品性を確認する必要がある |
| 分解・保守性 | 一般に恒久接合となる | ねじ締結などは分解・修理しやすい | きれいに分離することが難しい場合がある |
| 外観 | 工法と設計によって、目立ちにくい接合線を形成できる | ねじ頭や取付部が見える場合がある | はみ出しなどを管理すれば良好な外観を得られる |
| 寸法安定性 | 熱による収縮や変形への対策が必要 | 熱変形は少ないが、締付けによる変形に注意が必要 | 一般に熱変形は小さいが、硬化収縮や加熱硬化条件に注意が必要 |
| 適した用途 | 密閉部品、流体機器、大量生産品 | 保守が必要な製品、着脱パネル、構造部の取付け | 異種材料の接合、外観部品、溶接しにくい組立品 |
| 主な制約 | 材料適合性、入熱、変形、工具の接近性 | 局所的な割れ、応力集中、長期使用時の緩み | 硬化時間、環境劣化、表面処理への依存 |
密封性、耐薬品性、再現性、生産速度を重視する場合は、プラスチック溶接が有力な選択肢です。保守や分解が必要な場合は機械的締結が適し、異種材料の接合や溶接が難しい外観部品には、接着が有効な場合があります。
JLCCNCでは現在、プラスチック溶接サービスは提供していません。ただし、樹脂を使用する組立品には、切削加工した筐体、ブラケット、フレーム、金属溶接部品などが組み込まれることがあります。こうした関連部品の製造については、CNC加工および金属溶接サービスで対応します。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
適切なプラスチック溶接方法の選び方
最適な方法は、必要な品質を満たしながら、工程をできるだけ簡潔に構成できる方法です。設備の高度さだけで判断せず、材料と製品要求に合った工法を選定します。
材料に関する選定条件
最初に確認すべき条件は材料です。PP、PE、ABS、PVCはそれぞれ熱的挙動が異なり、高機能なエンジニアリングプラスチックでは、より厳密な工程管理や専用設備が必要になる場合があります。異種樹脂を接合する場合は、工法選定を進める前に材料適合性を確認します。
生産数量
生産数量によって、柔軟な手作業と高速な自動工程のどちらが経済的かが変わります。小ロット製作では熱風溶接や押出溶接、大量生産では超音波溶着やレーザー溶着が適する場合があります。設備費、サイクルタイム、自動化のしやすさを含めて比較します。
精度と外観の要求
精度と外観も、工法選定の重要な条件です。超音波溶着やレーザー溶着は、加熱を局所化しやすく、小型精密部品や外観を重視する組立品の候補となります。ただし、超音波ホーンの接触跡など、工法固有の影響も確認する必要があります。
プラスチック溶接に関するよくある質問
熱可塑性樹脂の溶接とは何ですか?
接合面を加熱して軟化・溶融させ、圧力を加えて密着させた後、冷却して一体化する方法です。基本的には、加熱による軟化と冷却による固化が可能な熱可塑性樹脂を対象とします。
どのようなプラスチックを溶接できますか?
ABS、PVC、ポリプロピレン、ポリエチレン、ナイロン、PEEKなどが対象になります。ただし、同じ樹脂名でもグレードや添加剤によって溶接性が異なるため、材料の組合せと適した工法を確認する必要があります。
最も強度の高いプラスチック溶接方法は何ですか?
すべての材料と形状に対して最も強い方法はありません。大型の熱可塑性樹脂部品では、熱板溶着や振動溶着が高い接合強度を得るための有力な選択肢です。最終的には、継手設計と使用条件に応じた試験で評価します。
CNC切削した樹脂部品も溶接できますか?
はい。適した熱可塑性樹脂であれば、産業用組立品、流体機器、精密筐体などで溶接できます。表面の清浄度、残留応力、接合時の変形、溶接後の寸法公差を考慮する必要があります。
熱可塑性樹脂の溶接と接着の違いは何ですか?
溶接は、母材そのものを軟化・溶融させて接合界面を一体化します。接着は、部材の間に設けた接着剤層によって接合します。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......