タッピンねじ:種類、ねじ山設計、用途、カスタム品の調達
1 min
- タッピンねじとは?その仕組みは?
- タッピンねじの種類とねじ山の設計
- 材料別のタッピンねじの選び方
- タッピンねじの製造工程
- タッピンねじの寸法ガイドと耐荷重の基礎
- 適切なタッピンねじの選び方
- タッピンねじとドリルねじの比較
- 高品質なタッピンねじを安定して調達する方法
- カスタムタッピンねじと小ロット製造
- タッピンねじに関するよくある質問
製造・製品開発チームで締結部品エンジニアとして12年間働く中で、タッピンねじが、ほかのほとんどの小型部品以上に、回避可能な組立不良の原因となる場面を見てきました。母材に適さないねじ山の種類を選んだり、下穴径を誤ったり、コーティングの品質を軽視したりすると、ねじ山の破損、樹脂の割れ、使用中の部品の緩みにつながります。本ガイドでは、ねじ山の設計から、量産および小ロットのカスタム製作に向けた信頼性の高い調達まで、押さえておくべき技術的な詳細を解説します。
タッピンねじとは?その仕組みは?
概要
タッピンねじは、締付け時に相手材にめねじを形成するねじで、薄板金属、樹脂、薄い複合材料に広く使用されます。ドリルねじとは異なり、多くの場合、締結前に下穴を設ける必要があります。
技術的な基本定義
タッピンねじは、締付け時に相手材にめねじを切削または塑性成形するように設計された締結部品です。一般的な小ねじで必要となる、別工程でのタップ加工を省略できます。
小ねじとの違いは次のとおりです。
- 締付け時にねじ山を形成する
- 通常は下穴が必要となる(母材の厚さや硬さによって異なる)
- 材料を切削または塑性流動させ、密着性の高い確実な締結を実現する
作動原理
締付け工程は、主に次の4段階で構成されます。
1. 下穴の準備(母材とねじ径に応じて穴径を調整)
2. トルクを管理しながらねじをねじ込む
3. ねじ切削またはねじ成形によって、かみ合うめねじを形成する
4. 組み合わせた2つの部品を締め付け、部品間で荷重を伝達する
基本となる技術原理は、材料の塑性流動または切削に伴う母材の局所的な塑性変形と、かみ合ったねじ山間の摩擦によって、長期的な保持力を得ることです。私の経験では、タッピンねじの不具合の多くは、ねじ自体ではなく、不適切な下穴径に起因しています。
主な構造的特徴
一般的なタッピンねじには、標準的な締結部品と異なる4つの主要な設計要素があります。
- 位置合わせと初期の食い付きを容易にする鋭い先端
- 母材よりも硬くなるよう硬化処理されたねじ山
- 保持強度を最大限に高める、ねじ山フランク面の大きなかみ合い
- 締付け時のカムアウトを防ぐ、トルクに強い頭部設計
タッピンねじと一般的なねじの比較
製品開発に携わり始めた方は、これらの一般的なねじを混同しがちです。以下の表に主な違いをまとめます。
| 種類 | ねじ山の形成 | 下穴 | 再使用性 | 主な用途 |
|---|---|---|---|---|
| タッピンねじ | 締付け時にねじ山を形成 | 通常は必要 | 限定的 | 薄板金属、樹脂、薄い複合材料 |
| 小ねじ | あらかじめ加工されためねじ穴が必要 | 必要 | 高い | 分解・組立を繰り返す箇所 |
| 木ねじ | 軟らかい木材に直接ねじ込む | 任意 | 中程度 | 木材、木質複合材料 |
タッピンねじの種類とねじ山の設計
ねじ山の設計は、タッピンねじの性能を左右する最も重要な要素です。用途に適さない種類を選ぶと、ほぼ確実に不具合につながります。
ねじ山の形成方式による分類
ねじ切削式タッピンねじ
先端に鋭い切削溝があり、ねじ込み時に材料を除去して、余分な切りくずを残さずにねじ山を形成します。
特徴:
- 切削溝によって母材を除去する
- 必要な締付けトルクが小さい
- 硬く剛性の高い材料に適している
適した材料:
- アルミニウム
- 鋼板
- アクリルなどの硬質樹脂
切りくずの堆積は、ねじ山の破損につながります。そのため、ねじ切削式を使用する場合は、締付け作業の合間に必ず切りくずを除去してください。
ねじ成形式タッピンねじ
切削溝を持たず、材料を塑性流動させることで、切りくずを発生させずにめねじを形成します。
特徴:
- 材料を除去せず、塑性流動させる
- 切りくずが発生せず、密閉構造の組立に適している
- 切削式よりも強固なねじ山のかみ合いが得られる
適した材料・用途:
- ABS、PC、ナイロンなどの熱可塑性樹脂
- 真鍮やアルミニウムなどの軟質金属
- 振動の少ない屋内部品の組立
ねじ転造式タッピンねじ
ねじ成形式の高性能タイプで、冷間成形によってめねじを形成します。母材の応力集中を低減し、長寿命化を図ります。
特徴:
- 母材の結晶粒組織を損なわずに、冷間でねじ山を成形する
- ねじ谷部の応力集中を低減する
- 標準的なねじ成形式よりも耐疲労性が30-40%高い
ねじ転造式タッピンねじは、継続的な振動や繰返し荷重を受ける自動車・産業用途で広く採用されています。
頭部形状による分類
頭部形状は、組立時の工具のアクセス性と仕上がりの外観の両方に影響します。一般的な形状は次の4種類です。
- なべ頭:丸みのある低い頭部で、汎用的な用途に使用
- 皿頭:表面を平滑に仕上げる必要がある用途で、頭部を面一に収める
- 座付き六角頭:高いトルク伝達性を備え、高負荷の建設用途に使用
- トラス頭:幅広で低い頭部により、薄い樹脂や板金の頭抜けを防止
駆動部形状による分類
駆動部形状は、組立速度と耐カムアウト性に直接影響します。
- 十字穴:一般的で低コストだが、高トルクではカムアウトが生じやすい
- トルクス:トルク伝達性が高く、カムアウトが少ないため、自動組立に最適
- 六角:トルク許容能力が最も高く、高負荷の建設用途に最適
- すりわり:一般的な工具で容易に調整できるが、高トルク用途には不向き
材料別のタッピンねじの選び方
信頼性の高い性能を得るには、母材に適したねじ の種類を選ぶことが不可欠です。
金属用タッピンねじ
板金や剛性の高い金属部品の組立では、硬化鋼製のねじ切削式タッピンねじが標準的な選択肢です。
選定のポイント:
- 薄い金属でのかみ合いを高める細目ねじ
- 締付け時のねじ山の変形を防ぐHRC 45以上の硬さ
- ねじ外径の80-85%に設定した下穴径
一般的な用途には、板金ブラケット、空調設備の組立、金属製家具のフレームなどがあります。
樹脂用タッピンねじ
樹脂は金属よりも割れや応力による損傷が生じやすいため、ほとんどの場合、ねじ成形式の方が適しています。
技術的な考慮事項:
- 応力割れを防ぐため、締付けトルクを最小限に抑える
- 樹脂母材に荷重を均等に分散させるため、粗いピッチのねじを使用する
- 下穴径をねじ外径の70-75%に設定する
ABS、PC、ナイロン、アクリルでの使用が推奨されますが、強化複合材料では下穴径の調整が必要になる場合があります。
例えば、昨年、私が担当した家電メーカーの顧客は、PC製機器筐体の締結ねじをねじ切削式からねじ成形式に変更し、初回の生産で割れによる不良を大幅に削減しました。
建設用途
タッピンねじは、施工の速さと高い保持強度により、商業施設や住宅の建設で広く使用されています。
建設用途での主な要件:
- 屋外環境に対応する耐食性皮膜(亜鉛めっきやダクロタイズド処理)
- 荷重を支える組立部に適した耐振動性のあるねじ山設計
- 構造用途に対応する高い耐荷重性能
一般的な用途には、屋根施工、骨組みの組立、石こうボードの取り付け、外壁の組立などがあります。
自動車用途
自動車用タッピンねじには、継続的な振動、温度変動、薬品や水分への曝露に耐える性能が求められます。
主な要件:
- 経時的な緩みを防ぐ高い耐疲労性
- 凍結防止剤や薬品による腐食に耐える耐久性の高い皮膜
- 自動組立ラインに対応する安定したねじ山品質
内装トリム、エンジンルーム内の部品、外装ボディパネル、ワイヤーハーネスの固定に使用されます。
タッピンねじの製造工程
製品開発に携わり始めたチームの多くは、タッピンねじはすべてCNC加工で製造されると考えがちですが、量産ではほとんど当てはまりません。
製造方法についての正しい理解
タッピンねじは、大量生産では通常、CNC加工で製造されません。工業的な量産では、主に次の工程が用いられます。
- 冷間圧造
- ねじ転造
- 熱処理
- 表面処理
CNC加工は、主に次の用途に使用されます。
- 試作品の製作と設計検証
- カスタムねじの少量注文
- 冷間圧造では製造できない非標準形状
試作や小ロット生産向けに非標準のカスタムねじが必要なチームにとって、CNC加工は最も迅速で費用対効果の高い選択肢です。
工程1:冷間圧造
冷間圧造では、線材に高い圧力を加え、ねじの頭部と軸部を一工程で成形します。
目的:
- 要求された設計どおりにねじ頭部を成形する
- 均一な軸径を形成する
利点:
- 高い生産速度(毎分数百個に達する場合もある)
- 量産時の低い単価
- 冷間加工による優れた材料強度
工程2:ねじ転造
ねじ転造では、切削する代わりに、硬化処理されたダイスをねじ軸部に押し付けてねじ山を成形します。
目的:
- 高精度なねじ山形状を形成する
- 材料の結晶組織の流れを整え、ねじ山の強度を高める
利点:
- 結晶組織の流れが途切れないため、耐疲労性が向上する
- ねじ山表面が滑らかになり、締付けトルクが低減する
- 切削よりも生産速度が高い
工程3:熱処理
熱処理によってねじを硬化させ、締結対象の母材よりも高い硬さを確保します。
目的:
- 硬さを管理し、締付け時のねじ山の変形を防ぐ
- 耐ねじり性と保持強度を高める
タッピンねじの一般的な硬さ範囲はHRC 45–60で、対象となる母材に応じて調整されます。
工程4:表面処理
表面処理は、ねじを腐食から保護するとともに摩擦を調整し、安定した締付けトルクを実現します。
一般的な表面処理:
- 亜鉛めっき:低コストで、屋内用途に必要な基本的な耐食性を付与
- 亜鉛ニッケル合金めっき:自動車・屋外用途向けの高い耐食性
- ニッケルめっき:良好な耐食性を備えた装飾仕上げ
- ダクロタイズド処理:建設・海洋用途向けの極めて高い耐食性
- PTFEコーティング:低摩擦により、樹脂部品へのねじ込みを容易にする
タッピンねじの寸法ガイドと耐荷重の基礎
不適切な寸法選定は、タッピンねじの不具合で特によく見られる原因の一つです。そのため、以下の項目を正確に把握することが重要です。
寸法に関する用語
タッピンねじは、主に3つの寸法で定義され、メートル系とインチ系の両方で提供されています。
- 直径:ねじ軸部の外径
- ピッチ:隣接するねじ山間の距離
- 長さ:先端から頭部座面までの長さ(皿ねじの場合は頭部を含む)
部品の寸法不一致を防ぐため、注文前に必ずサプライヤーが使用する寸法体系を確認してください。
下穴径の設定
下穴径は、ねじ山の品質と保持強度を左右する最も重要な要素です。
下穴径によって決まる項目:
- 必要な締付けトルク
- 最終的な保持力
- ねじ山の破損や母材の割れのリスク
一般的な下穴径の比率:
- 軟質材料(樹脂、軟質アルミニウム):ねじ外径の70–75%
- 硬質金属(鋼、ステンレス鋼):ねじ外径の80–85%
薄板金属の用途では、ねじの設計と母材の特性によって、下穴なしで取り付けられる場合もあります。
耐荷重を左右する要素
タッピンねじの保持強度は、ねじ自体だけでなく、主に次の4つの要素によって決まります。
- 母材の厚さ
- 母材内でのねじのかみ合い長さ
- ねじ径とねじピッチ
- 母材の引張強さ
使用現場での不具合を防ぐため、重要用途では量産前に必ず引抜き荷重とせん断荷重を試験してください。
トルクに関する考慮事項
タッピンねじでは、締付け不足よりも過大な締付けの方が、はるかによく見られる問題です。
過大な締付けによって生じる問題:
- 母材側のねじ山の破損
- ねじ軸部の破断
- 母材の応力緩和による経時的な締付け力の低下
重要な組立箇所ではトルクレンチを使用し、すべての締付け作業でトルクを一定に管理してください。
適切なタッピンねじの選び方
次の4つの観点に沿って検討することで、用途に適したねじを確実に選定できます。
材料との適合性
まず、ねじの種類とねじ山の設計を母材に合わせます。
- 金属:硬化鋼製のねじ切削式タッピンねじ
- 樹脂:粗いピッチのねじ成形式タッピンねじ
- 複合材料:切削式と成形式の両方を試験し、対象の複合材料に最も適したものを選定
機械的要件
次に、使用中にねじが受ける機械的荷重を明確にします。
- せん断荷重:径が大きく、引張強さの高いねじを選ぶ
- 引抜き荷重:ねじのかみ合い長さを増やし、細目ねじを使用する
- 振動:ねじ緩み止めコーティングや緩み止め座金を使用し、緩みを防ぐ
使用環境
組立品がさらされる使用環境を考慮します。
- 湿気や屋外環境:亜鉛ニッケル合金めっきやダクロタイズド処理などの耐食性皮膜を選ぶ
- 薬品への曝露:ステンレス鋼製またはPTFEコーティングのねじを使用する
- 極端な温度:高温または低温で劣化するめっきを避ける
生産規模
最も費用対効果の高い製造方法は、生産数量によって決まります。
- 試作:短納期に対応できるCNC加工のカスタムねじ
- 保守または小ロット生産:既製ねじ、またはCNC加工による小ロットのカスタム部品
- 量産:単価を最小限に抑えられる冷間圧造ねじ
よくある選定ミス
よくある選定ミスは、数千ドル規模の手直し費用につながるため、確実に避ける必要があります。
- 母材に適さない下穴径
- 材料に対して不適切なねじの硬さ
- 使用環境に適さないコーティングの選択
- 定格耐荷重を超える負荷
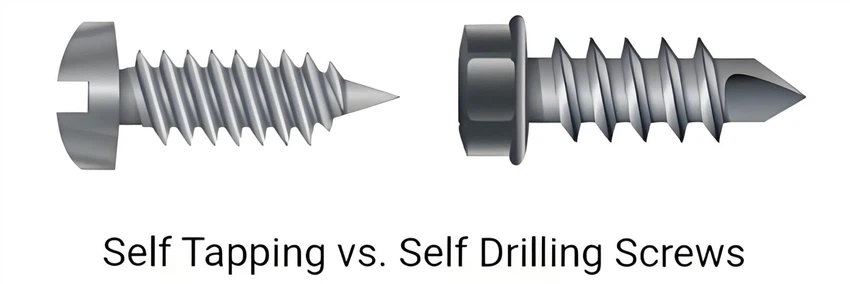
タッピンねじとドリルねじの比較
これは、製品開発に携わり始めた方から特によく受ける質問の一つです。この2種類の締結部品を混同すると、施工時に大きな問題が生じます。
| 種類 | ドリル先端 | 下穴 | 適した材料・用途 |
|---|---|---|---|
| タッピンねじ | なし | 通常は必要 | 薄い金属、樹脂 |
| ドリルねじ | あり(一体型ドリル先端) | 不要 | 厚さ2mmを超える比較的厚い鋼材 |
| 小ねじ | なし | あらかじめ加工されためねじ穴 | 組立を繰り返す用途 |
- 薄い材料を管理された条件で高精度に組み立てる場合は、タッピンねじを使用する
- 下穴加工が難しい現場で施工を迅速に行う場合は、ドリルねじを使用する
- 定期的な分解を伴う、保守可能な組立品には小ねじを使用する
高品質なタッピンねじを安定して調達する方法
高品質なタッピンねじの調達は、必ずしも複雑ではありません。ただし、低品質な部品を避けるため、いくつかの重要な点を確認する必要があります。
品質の判断指標
大量注文を行う前に、どのサプライヤーにも必ず次の試験報告書を依頼してください。
- ねじ精度検査報告書(安定したはめあいを確認するため)
- 硬さ試験報告書
- 耐食性を確認する塩水噴霧試験の結果
- トルク性能試験データ
これらの報告書の提出を拒否するサプライヤーは避けてください。品質管理を省略している可能性が極めて高いと考えられます。
国内サプライヤーと海外サプライヤーの比較
国内調達と海外調達には、それぞれ長所と短所があります。
国内サプライヤー:
- 既製品の輸送期間が短い
- 特にカスタム部品では単価が高い
- 非標準のカスタム設計への対応能力が限られる
海外サプライヤー:
- 既製品とカスタム部品の両方で価格が低い
- カスタム設計に対応する製造能力の幅が広い
- 量産時のリードタイムが長い
最小発注数量と価格の考え方
価格と最小発注数量(MOQ)は、製造方法によって大きく異なります。
- 試作用CNC加工カスタムねじ:MOQが少なく(1個からの場合も多い)、単価は高い
- 冷間圧造による量産:MOQが多く(通常10,000個以上)、単価は非常に低い
試作や少量生産向けにカスタムのタッピンねじが必要な場合、高価な冷間圧造用金型の費用を負担する必要がないため、ほとんどの場合、CNC加工が最も費用対効果の高い選択肢となります。
注意すべきサプライヤーの兆候
次のような兆候が見られるサプライヤーは避けてください。
- 試験基準が不明確、または品質報告書を確認できない
- コーティングやカスタム形状に対する追加料金が明示されていない
- 生産を外部委託しており、製造品質を管理できていない
- カスタム注文の納期保証が明確でない
カスタムタッピンねじと小ロット製造
既製ねじでは要件を満たせない用途では、カスタムタッピンねじが最適な解決策となります。
カスタムねじが適しているケース
次のような要件がある場合は、カスタムねじに投資する価値があります。
- 既製品では入手できない非標準形状
- 特殊な材料の指定(チタンや特殊合金など)
- 量産前の試作検証
- 高精度用途に対応する特殊なコーティングや公差の要件
CNC加工によるタッピンねじ
前述のとおり、CNC加工はタッピンねじの量産には使用されませんが、カスタム品の小ロット注文には最適な方法です。
主な用途:
- 試作品の製作と設計検証
- 少量生産品向けの特殊締結部品
- 冷間圧造では製造できない非標準形状
CNC加工のねじは設計の自由度が高く、小ロットでは専用金型費も不要です。
見積もりに必要な情報
カスタムタッピンねじの正確な見積もりを得るには、次の情報を準備してください。
- ねじ設計の3D CADファイル
- 必要な材料仕様
- 表面仕上げとコーティングの要件
- 発注数量
- 重要寸法の公差要件
多くのカスタム締結部品メーカーでは見積もりに数日かかりますが、JLCCNCは即時見積もりを提供しているため、すぐに次の段階へ進めます。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
タッピンねじに関するよくある質問
Q: タッピンねじは厚い金属板にも使用できますか?
はい。ただし、あらかじめ下穴を開ける必要があります。厚さ3mmを超える金属では、通常、ドリルねじの方が効率的です。非常に厚い金属には、あらかじめタップ加工した穴と小ねじを組み合わせる方が適している場合があります。
Q: 下穴径はどの程度に設定すればよいですか?
一般的な目安として、樹脂や軟質アルミニウムなどの軟質材料ではねじ外径の70-75%、鋼などの硬質金属では80-85%の下穴径を使用します。用途に適した径を確認するため、必ず事前に端材で試験してください。
Q: タッピンねじは再使用できますか?
多くの場合、取り外しによって母材に形成されためねじが損傷する可能性があるため、タッピンねじの再使用性は限定的です。再使用可能な締結部品が必要な場合は、あらかじめタップ加工した穴に小ねじを使用してください。
Q: 耐荷重には何が影響しますか?
耐荷重は、ねじ径、ねじのかみ合い長さ、母材の強度、締付けトルクの組み合わせによって決まります。重要用途では、量産前に必ず耐荷重試験を実施してください。
Q: カスタムねじの最小発注数量は何個ですか?
最小発注数量は製造方法によって異なります。CNC加工のカスタムねじは1個から対応できる一方、冷間圧造による量産ねじでは、通常10,000個以上となります。
Q: リードタイムはどのくらいですか?
冷間圧造による標準的な量産のリードタイムは2-4週間です。一方、JLCCNCのCNC加工によるカスタム小ロット注文は、最短3日で出荷でき、世界各地への配送にも対応しています。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......