形彫り放電加工機:種類・仕様・選び方
1 min
- 形彫り放電加工機:種類・仕様・選び方
- 形彫り放電加工機とは?
- 確認すべき主な機械仕様
- 電極選定のポイント
- 形彫り放電加工機の種類
- 加工内容に適した設備の選び方
- よくある誤解:1本の電極・1回の加工で仕上がるとは限らない
- よくある質問
形彫り放電加工機:種類・仕様・選び方
当社の形彫り放電加工ガイドでは、成形電極、放電による材料除去の仕組み、ワイヤ放電加工・細穴放電加工との使い分けなど、加工プロセスそのものを解説しています。本記事では加工機に焦点を当て、機種や設備構成による違いと、仕様の検討・設備の評価で重視すべきポイントを紹介します。
高精度な形彫り放電加工をお探しですか?
精密金型や治工具の製造を任せられるパートナーをお探しなら、JLCCNCにご相談ください。複雑なキャビティ、焼入れ材、精密部品に対応する形彫り放電加工、ワイヤ放電加工、細穴放電加工、CNC加工サービスを提供しています。複数の加工方法を一連の製造工程に組み込むことで、幅広い加工ニーズに柔軟に対応します。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
形彫り放電加工機とは?
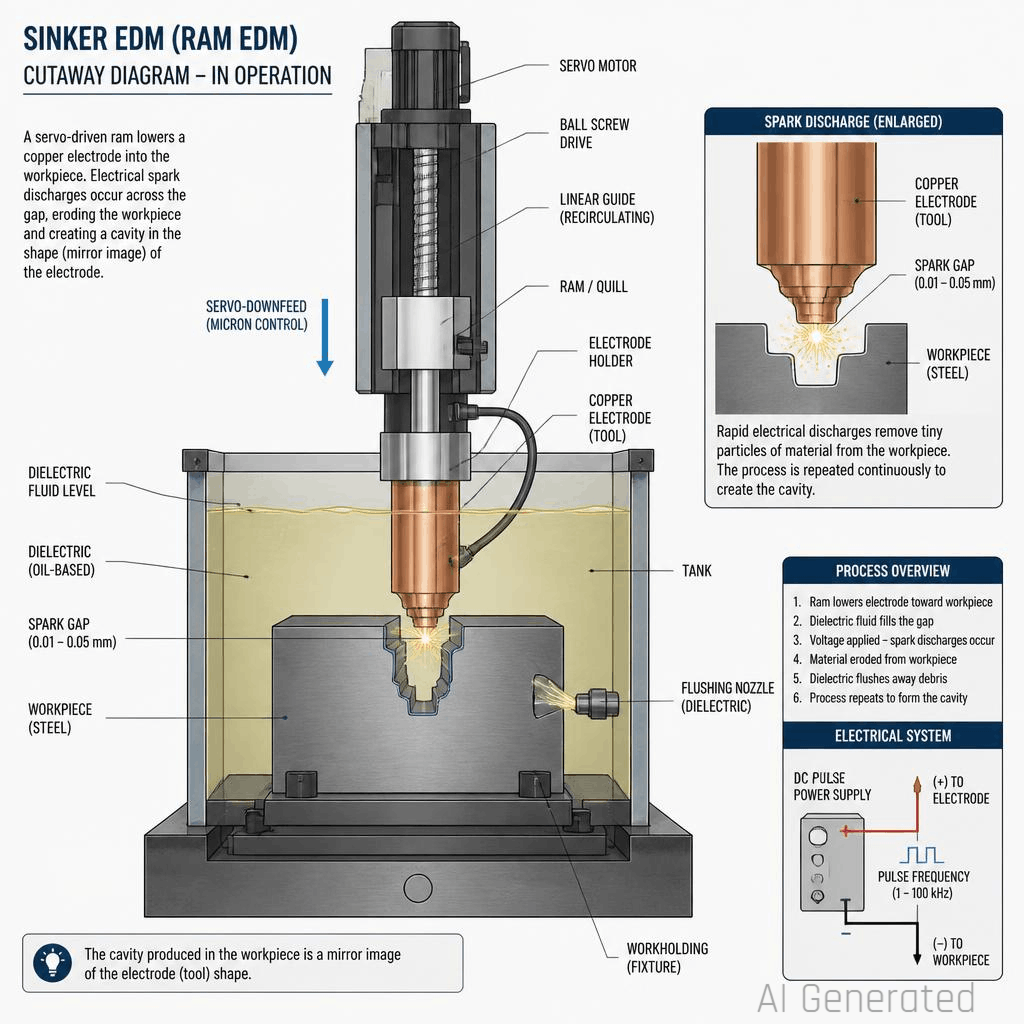
形彫り放電加工機(ラム式放電加工機とも呼ばれます)は、所定の形状に加工した電極を加工液中でワークに近づけ、電極とワークの間に発生する放電によって材料を除去し、電極形状を反転させたキャビティを形成する装置です。主な構成要素は、電極を精密に送り込むサーボ制御の主軸(ラム)、放電パルスを発生・制御する加工電源、加工槽と加工液のろ過装置、そして制御装置です。形彫り放電加工では通常、油系の加工液を使用し、ワイヤ放電加工で一般的な脱イオン水とは異なります。制御装置は極間電圧、放電のタイミング、加工液のフラッシングを管理し、キャビティが深くなっても安定した加工を維持します。
確認すべき主な機械仕様
主軸ストロークとワーク収容能力。加工可能なキャビティの深さと、テーブルに搭載できるワークの大きさを左右します。大型のモールドベースや金型部品、特に深いキャビティを加工する場合は、設備選定上の重要な制約となります。
加工電源の出力範囲。設定可能な放電電流やパルス条件の範囲を決め、最大加工速度と得られる面粗さに影響します。出力範囲が広いほど、同じ機械で高能率の荒加工から微細な仕上げ加工まで、条件を切り替えて柔軟に対応できます。
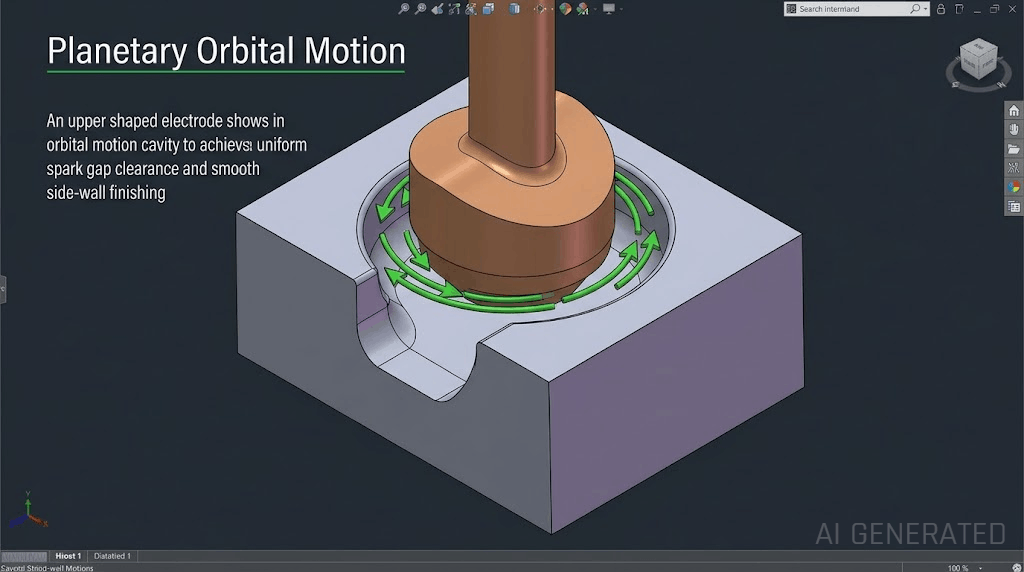
揺動加工機能。多くの形彫り放電加工機では、加工中に電極を微小な軌跡に沿って揺動させることができます。これにより、1本の電極で電極寸法よりわずかに大きいキャビティを形成したり、別の高精度な仕上げ用電極に交換せずに面粗さを改善したりできます。必要な電極の本数を減らすうえで、有効な機能です。
位置決め精度。ワークの基準形体に対して、主軸、ひいては加工するキャビティをどれだけ正確に位置決めできるかを示します。同一部品内のほかの加工形状と、キャビティの位置を高精度に合わせる場合に重要です。
自動化と無人運転への対応。上位機種では、自動電極交換や複数電極を使った連続加工に対応しています。異なる電極を使用する荒加工と複数段階の仕上げ加工を順次実行できるため、夜間の無人加工にも活用できます。
電極選定のポイント
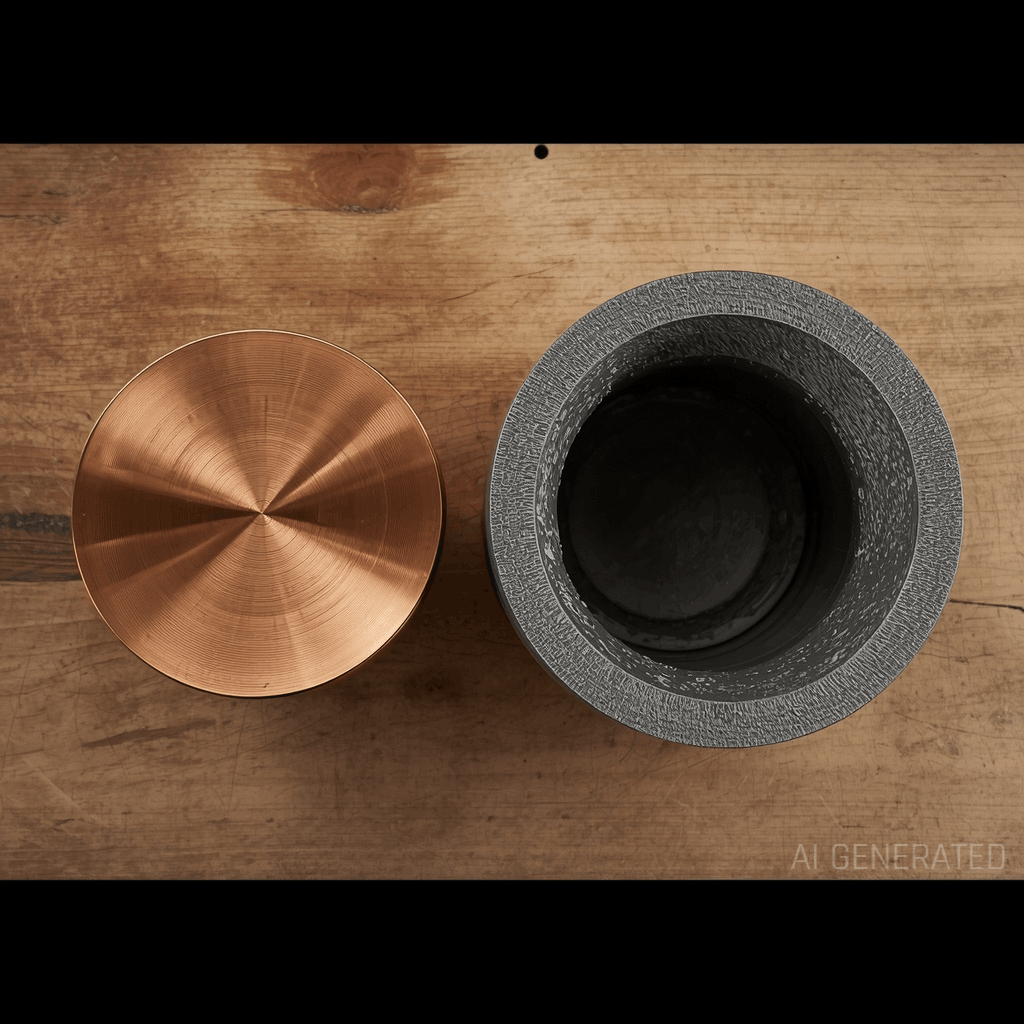
形彫り放電加工では、電極は加工に伴って消耗する工具です。その材質と設計は、加工機の性能と同じくらい重要です。銅電極は導電性に優れ、精密な形状に加工しやすいため、広く使用されています。グラファイト電極は複雑な形状でも比較的短時間で加工でき、電極製作コストを抑えられる場合があります。消耗特性は銅とは異なり、大型電極や荒加工用電極など、銅の仕上げ性能より電極製作の効率が重視される用途でよく選ばれます。長時間の加工では電極消耗が累積するため、高精度なキャビティ加工では、消耗量を考慮して電極の送りや加工軌跡を調整する電極消耗補正が重要です。これは特殊な対策ではなく、精度を維持するための基本的な工程管理の一つです。
形彫り放電加工機の種類
一般生産向け形彫り放電加工機は、金型や治工具のキャビティ加工に幅広く対応します。一般的なキャビティや細部形状に求められる寸法公差を満たすための加工能力を備えています。
高精度形彫り放電加工機は、より良好な面粗さと厳しい寸法公差への対応を重視した機種です。光学部品用金型、医療機器用の精密金型・治工具など、一般的な加工面では不十分で、加工後に多くの手磨き作業が必要となる用途に適しています。
微細形彫り放電加工機は、小型金型の入れ子や小型精密部品など、微小なキャビティや細部形状の加工に対応します。一般的な形彫り放電加工よりも精密な電極制御と、低電流域での加工条件が求められることが多くあります。
加工内容に適した設備の選び方
キャビティの深さと形状の複雑さを確認し、必要な主軸ストロークと位置決め精度を検討します。浅く単純なキャビティと、深く複雑な金型形状では、求められる加工能力が異なります。
要求される面粗さと、加工機で実現できる仕上げ範囲を照合します。揺動仕上げによって要求を満たし、コストと納期を増やす加工後の手磨きを省けるかどうかも確認する必要があります。
電極の材質と形状の複雑さは、電極製作のコストと納期に影響します。複雑な形状では、グラファイト電極のほうが同等の銅電極より短時間で製作できる場合がありますが、適切な材質は、キャビティに必要な面粗さと電極消耗特性を踏まえて選定します。
生産数量と繰り返し加工の有無を踏まえ、自動電極交換や無人運転による効果が、設備費用の増加に見合うかを判断します。単発の金型キャビティ加工では手動運転でも十分な場合がありますが、同じ金型や治工具を繰り返し製造する場合は、自動化による作業時間の削減が投資回収につながります。
よくある誤解:1本の電極・1回の加工で仕上がるとは限らない
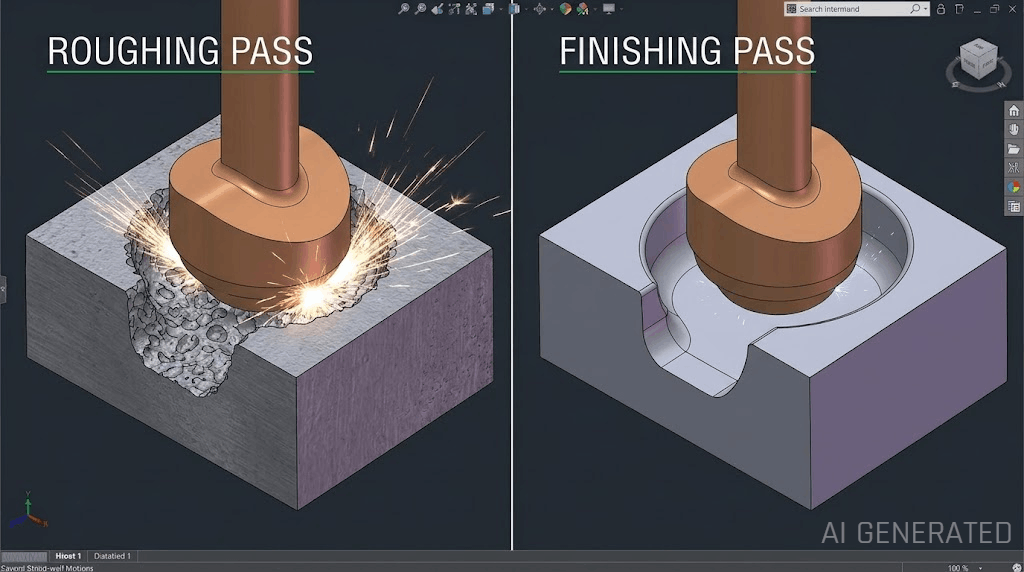
1本の電極で1回加工するだけで、荒加工から最終公差を満たす仕上げまで完了すると考えると、初めての形彫り放電加工で期待した結果が得られないことがあります。実際には、多くの精密キャビティで、材料除去速度を重視した荒加工の後に、加工条件を段階的に微細化した仕上げ加工を1回以上行います。最終仕上げに、別の高精度な電極を使用することも少なくありません。加工速度と最終的な面粗さを1本の電極・1回の加工で両立させようとするのではなく、最初から荒加工と仕上げ加工の工程を計画することが、寸法公差と面粗さの両方を満たすキャビティの製作につながります。
JLCCNCでは、形彫り放電加工、ワイヤ放電加工、細穴放電加工、一般的なCNC加工を一括して提供しています。金型や治工具の製造では、ベース部分をCNC加工で製作し、焼入れ後のキャビティ細部を形彫り放電加工で仕上げるなど、複数の加工方法を同じ製造工程に組み込めます。
次のプロジェクトに高精度な形彫り放電加工が必要ですか?CADファイルをアップロードして、高精度な放電加工・CNC加工の即時見積もりをご利用ください。
よくある質問
銅電極とグラファイト電極には、どのような違いがありますか?
銅電極は導電性に優れ、良好な仕上げ面を得やすい一方、複雑な形状では電極製作に時間とコストがかかる傾向があります。グラファイト電極は複雑な形状を比較的短時間で加工でき、製作コストを抑えられる場合があります。ただし、得られる面粗さは材質のグレードや加工条件によって異なります。キャビティに求められる面粗さと形状の複雑さを踏まえて選定することが重要です。
形彫り放電加工では、なぜ水ではなく油系の加工液を使用するのですか?
形彫り放電加工では、加工液の絶縁性や放電特性、深く複雑なキャビティでの加工安定性などを考慮し、一般に油系の加工液が使用されます。ワイヤ放電加工で広く使用される脱イオン水とは特性が異なり、加工方式に応じて適した加工液が選ばれます。
一般的なキャビティ加工には、何回の加工が必要ですか?
多くの精密キャビティでは、荒加工の後に、加工条件を段階的に微細化した仕上げ加工を1回以上行います。荒加工と仕上げ加工で異なる電極を使用することも多く、1本の電極・1回の加工だけで、高い加工速度と最終的な面粗さを両立できるケースは限られます。
形彫り放電加工の揺動加工とは何ですか?
加工中に電極を微小な円軌跡やプログラムで指定した軌跡に沿って動かす加工方法です。1本の電極で電極寸法よりわずかに大きいキャビティを形成でき、仕上げ加工では別の電極に交換せずに面粗さを改善できる場合があります。
学び続ける
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......
CNCクランプ方式:種類、配置、加工安定性
CNCクランプの要点 CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。 クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。 メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。 (AI生成)金属ワークを固定するCNCマシンバイス 機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。 クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加......
コンターミリング:工具経路、曲面加工、CNCプログラミングのポイント
コンターミリングの概要と要点 CNC工作機械では、外周、内周、曲面、複雑形状のコンターミリングが可能です。 加工結果は、工具形状、工具経路、切削条件、プログラム検証の精度によって左右されます。 高い寸法精度を得るには、工具接触量、パス間隔、工具動作、段取りを適切に管理する必要があります。 平面形状、自由曲面、深い形状、多軸加工など、さまざまな加工へ適用できます。 材料特性、工具突出し量、振動、工具たわみ、サイクルタイムは加工の安定性に影響します。 金型、航空宇宙部品、医療部品、産業機器部品などに広く使用されています。 曲面金属ワークをコンターミリングするCNC工作機械 現代の機械部品では、大きさだけでなく、その形状によって性能が向上する場合があります。コンターミリングは、複数軸を協調制御した切削動作により、このような設計形状をCNC加工で実現します。 コンターミリングとは コンターミリングとは、カッターが指定された輪郭、境界、またはプログラムされた経路に沿って移動し、部品形状を形成するCNCフライス加工です。加工方法に応じて、二次元の輪郭、段差を持つ三次元形状、複数の工具動作によって形成する自由曲......