ソフトマシニング:定義・加工方法・用途・ハードマシニングとの違い
1 min
- ソフトマシニングとは?
- ソフトマシニングの工程
- ソフトマシニングでよく使用される材料
- ソフトマシニングの工程管理パラメータ
- ソフトマシニングで使用する工具とツーリングシステム
- ソフトマシニングの利点と制約
- ソフトマシニングとハードマシニングの比較
- ソフトマシニングでよくある課題と対策
- ソフトマシニングの代表的な用途
- ソフトマシニングは高コストか
- ソフトマシニングとほかの製造方法の比較
- ソフトマシニングに適した部品の設計方法
- ソフトマシニングサービスを利用すべき場合とサプライヤーの選び方
- ソフトマシニングに関するよくある質問
重要ポイント
• ソフトマシニングは、最終熱処理前の、材料がまだ加工しやすい状態で行う機械加工です。
• 大部分の材料を除去し、基本形状を形成するとともに、後の仕上げ加工に向けて管理された取り代を残すために使用されます。
• ハードマシニングと比べ、ソフトマシニングは初期段階の材料除去に効率的であり、ハードマシニングは最終精度の確保を重視します。
• 熱処理後の部品の挙動を予測可能に保つうえで、取り代、応力分布、基準面の安定性が主な管理要素となります。
• ソフトマシニングは、熱処理を行う機械部品、試作品、少量生産に広く使用されています。
ソフトマシニングとは?
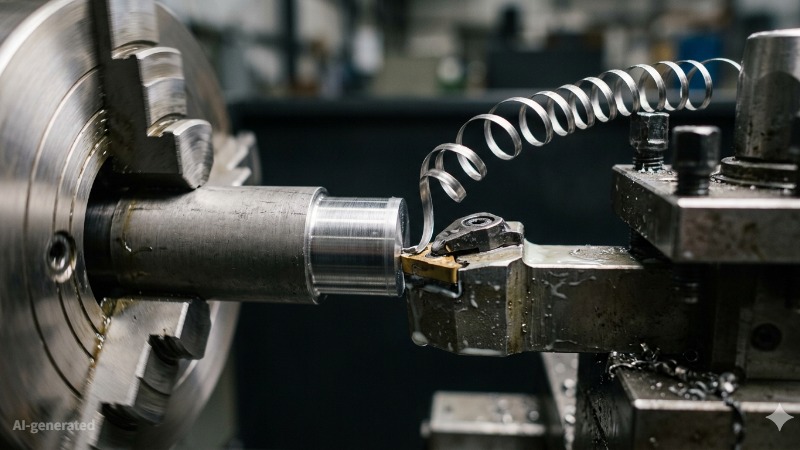
(AI生成)CNC旋盤で軟質状態の鋼製軸を加工し、切りくずが円滑に生成される様子
熱処理を行う多くの部品では、最終的な硬さに達する前に、大部分の材料を除去します。
ソフトマシニングとは、一般に、最終熱処理前の比較的軟らかく切削しやすい状態でワークを機械加工することです。熱処理前であることは、加工条件を大きく変えます。材料を切削しやすく、工具寿命が長くなり、無理な負荷をかけずに加工を高速化できます。
目的は、材料がまだ加工しやすい間に、主要な形状を形成し、大部分の材料を除去して、必要な加工形状を準備することです。
その後に熱処理を行い、材料の状態を変化させます。
ハードマシニングは、送り速度が低く、工具摩耗が速く、機械の稼働時間も長くなるため、ソフトマシニングよりも単位時間当たりのコストが高くなります。材料が軟らかく、低コストで加工できる段階で80%を除去できるなら、硬くなって高コストになる段階まで、その作業を残す理由はありません。
これは、誰かが定めた規則ではなく、部品当たりのコストに基づく考え方です。数値で検討すると、できる限り多くの加工を初期段階で行う方が有利になります。
JLCCNCでは、製造におけるソフトマシニングを、CNC加工全体の一部として扱っています。粗加工、中仕上げ、熱処理の調整、最終加工を、一体化した工程として計画します。単に部品を削るだけでなく、素材から最終公差に至る各段階で形状を適切に管理する工程を提供します。

精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
ソフトマシニングの工程
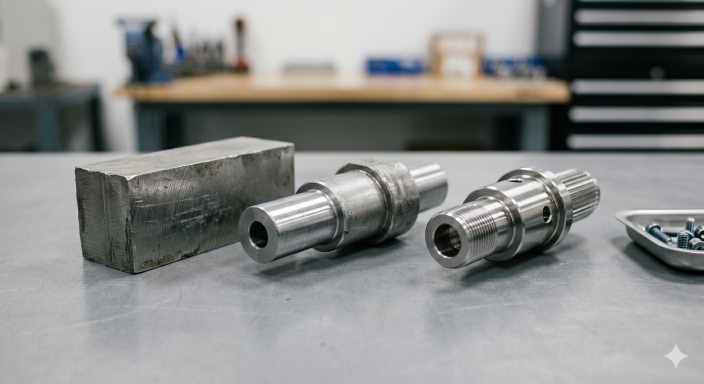
(AI生成)粗加工したブロック、中仕上げ部品、完成に近い形状
ソフトマシニングは、単に熱処理前に実施する加工の連続ではありません。形状を形成し、応力を管理し、後で部品を修正できるよう意図的に取り代を残す、管理された製造段階です。
技術的な目標は、加工しやすい間に部品を削ることだけではありません。熱処理と最終加工の結果を予測できるよう、ワークを準備することです。
各工程段階とその技術的役割
粗加工
粗加工では、通常、材料除去量を最大化するため、比較的高い負荷の加工条件を使用します。材料除去率とピックフィード量を大きくし、この段階では表面仕上げを重視しません。目標は高精度ではなく、基本形状の形成と素材状態の安定化です。ここで基準面を形成し、その後の加工はこれを基に進めます。
中仕上げ
この段階を適切に行えるかどうかが、多くの加工現場で、後工程の成否を分けます。中仕上げでは、各形状を目標寸法に近づけ、表面を整え、熱処理後に使用する基準面を準備します。切削力を低減し、一貫性を高め、温度が上昇したときの部品の挙動を予測しやすくします。
この段階は、部品の力学的な状態を整える役割も果たします。材料除去を均一化し、残りの取り代の急激な差を減らすことで、応力分布を管理し、後工程で予期しない変形が生じるリスクを低減します。
この工程を省略したり、急いで済ませたりすると、応力分布が不均一になります。応力の不均一は変形を増やし、その結果、仕上げ加工が難しくなります。
熱処理後の仕上げ
熱処理後は、ハードマシニングや研削などの仕上げ加工によって寸法変化を補正し、重要な面を最終寸法に仕上げます。
前段階のソフトマシニングを適切に管理していれば、この最終段階は、不具合の救済作業ではなく、寸法補正と精度確保の工程になります。
工程管理の要素
ソフトマシニングは、加工順序だけでなく、後の部品の挙動を左右する少数の技術的要素によって管理されます。これらの要素が、予測可能な工程と、熱処理後の修正が困難な部品との違いを生みます。
取り代
取り代は、熱処理前に特定の面へ意図的に残す材料の量です。ソフトマシニングにおける最も重要な管理要素の一つです。
残す材料が少なすぎると、熱処理後の変形や寸法変化を補正するための取り代が不足する場合があります。多すぎると、硬い状態で除去する材料が増えるため、仕上げ工程のコストが高くなります。
そのため、取り代は単なる余分な材料ではありません。変形を修正する能力と最終加工コストのバランスを取るために計画する余裕です。
応力分布
応力分布も、工程管理の重要な要素です。材料を除去すると、ワーク内部の応力の釣合いが変化します。不均一な加工は、その不均衡をさらに悪化させる場合があります。
部品の一方を大きく削り、他方を厚いまま残すと、熱処理中の反応が不均一になる場合があります。その結果、変形や形状のずれが生じたり、最終寸法を維持しにくくなったりします。
このため、ソフトマシニングでは、対称性とバランスを考慮して工程を計画することがよくあります。均一な材料除去は、残留応力の集中を低減し、後工程の寸法変化を予測しやすくします。
基準面の安定性
熱処理後に部品を再クランプする場合、基準面の安定性が重要です。ソフトマシニングで形成した基準面は、後工程で正確に位置決めできる状態を維持している必要があります。
基準面の配置が不適切であったり、剛性が不足していたり、熱変化の影響を受けやすかったりすると、熱処理後の位置合わせと測定が難しくなります。これは仕上げ精度に直接影響します。
実際には、技術者は単に作業上の都合で基準面を加工するわけではありません。材料の状態が変わった後でも、部品を再び確実に位置決めできるように形成します。
この工程を慎重に管理する理由
ソフトマシニングが有効なのは、部品を加工しやすい段階で、大部分の材料を除去できるためです。ただし、本当の価値は速度だけではなく、管理性にあります。
技術者は、ソフトマシニングによって形状を形成し、応力を管理し、基準面の健全性を維持し、後の補正に適した取り代を残します。これらを適切に管理すると、熱処理を管理しやすくなり、最終加工の結果も予測しやすくなります。
ソフトマシニングでよく使用される材料
ソフトマシニングは幅広い金属に使用されますが、共通するのは、最終的な強度や硬さに達する前の、切削しやすい状態で加工するという点です。
材料は任意に選ぶものではありません。切削挙動、工具寿命、実機上でのソフトマシニング工程の安定性に直接影響します。
ソフトマシニングの代表的な材料
| 材料 | ソフトマシニング時の一般的な状態 | 使用する理由 | 加工特性 |
|---|---|---|---|
| 炭素鋼 | 焼なましまたは焼ならし状態 | 経済的で入手しやすい | 安定した切削、適度な工具摩耗 |
| 合金鋼 | プリハードンまたは焼なまし状態 | 熱処理後に高い強度が得られる | 切削力はやや高いが、管理可能 |
| アルミニウム | 受入れ状態(追加の熱処理前) | 軽量で加工しやすい | 切削抵抗が非常に低く、高速加工が可能 |
| 黄銅 | 受入れ状態 | 精密部品に適し、良好な表面仕上げが得られる | 被削性に優れ、工具摩耗が少ない |
これが、製造におけるソフトマシニングの実用的な側面です。切削が難しくなる前に材料を加工することで、効率と予測可能性を維持します。
材料の状態が被削性に与える影響
材料の種類も重要ですが、その状態はさらに重要です。
ソフトマシニングでは、通常、焼なましまたは焼ならし状態の材料を加工します。硬さと内部応力が低減されているため、切削が滑らかで安定します。工具寿命が長くなり、不安定化を招かずに送り速度を高められます。
同じ材料でも、熱処理を受けると条件は一変します。硬さが増し、切りくずの制御が難しくなり、工具摩耗が加速します。これが、ソフトマシニングとハードマシニングの違いとして現れます。
同じ材料でも、状態によって挙動が変わります。例えば、焼なましした合金鋼はきれいに切削できますが、焼入れ後は、低い切削速度と高剛性の段取りが必要です。アルミニウムは加工しやすいままですが、切削条件を管理しないと、軟らかさによって構成刃先が生じる場合があります。
したがって、ソフトマシニングとは何かを定義することは、実際には材料の状態を定義することです。材料がまだ加工に適した状態にあるため、この工程は成立します。その状態が変われば、加工方法全体を適応させる必要があります。
ソフトマシニングの工程管理パラメータ
ソフトマシニングのパラメータは、切削だけを制御するものではありません。熱処理後の部品の安定性と、仕上げ工程にどれだけ作業を残すかも左右します。
速度、工具寿命、後工程の精度のバランスを取ります。加工条件を高めすぎると応力や変形を生じ、控えめにしすぎると効率が低下します。
切削速度・送り速度・切込み深さ
この3つが、ソフトマシニング工程でどの程度積極的に材料を除去するかを決めます。ただし、それぞれが独立して作用するわけではありません。材料の状態と加工形状に基づいて、組み合わせて調整します。
| パラメータ | 管理する内容 | 高すぎる場合 | 低すぎる場合 | 目標とする状態 |
|---|---|---|---|---|
| 切削速度 | 被削材に応じた主軸回転数 | 熱の蓄積、工具摩耗の増加 | 効率の低下、一部材料での構成刃先 | 温度を管理した安定した切削 |
| 送り速度 | 1回転当たりの工具移動量 | 表面のむしれ、切削力の増加 | 切削ではなくこすれが発生し、切りくず生成が不良になる | 一定の切りくず負荷と円滑な材料除去 |
| 切込み深さ | 1パスでの材料除去量 | 工具のたわみ、振動、寸法変動 | パス数の増加、サイクルタイムの浪費 | 安定性を損なわない、バランスの取れた材料除去 |
実際には、最良の条件は最も高負荷な条件ではありません。切削力を予測可能に保ち、ワーク、工具、治具が安定した状態から外れない条件です。
公差・表面仕上げ・寸法安定性
ここで、製造におけるソフトマシニングに工程全体を見据えた判断が必要になります。
まだ最終公差を追い込む段階ではありませんが、この段階での加工が、後の仕上げの容易さを決めます。
| 管理項目 | 影響する内容 | ソフトマシニングでの実務上の考え方 |
|---|---|---|
| 公差 | 熱処理前の寸法精度 | 最終寸法は通常、後工程で達成 |
| 表面仕上げ | 接触品質と応力分布 | 重要箇所を中仕上げし、応力集中を防ぐ |
| 寸法安定性 | 熱処理中の部品の挙動 | 均一な材料除去によって変形リスクを低減 |
よくある誤りは、ソフトマシニング工程で最終公差を達成しようとすることです。熱処理によって寸法が変わるため、通常は逆効果になります。
必要なのは、一貫性です。均一な取り代、安定した形状、不要な応力を生じさせない表面を確保します。
ソフトマシニングで使用する工具とツーリングシステム
ソフトマシニングの工具選定では、極端な硬さに耐えることよりも、工程を安定させながら材料を効率よく除去することを重視します。ハードマシニングより柔軟性はありますが、どのような工具でもよいわけではありません。この段階で工具や治具の選択を誤ると、後に変形、びびり痕、仕上げ代の不均一として現れます。
一般的な切削工具材料
ソフトマシニング工程の工具選定は、材料の状態、切削速度、コスト管理に基づいて行います。材料がまだ軟らかいため、多くの加工で超高硬度の工具は必要ありませんが、安定した性能は必要です。
| 工具材料 | 主な用途 | ソフトマシニングに適している理由 |
|---|---|---|
| 高速度工具鋼(ハイス、HSS) | 低速加工、穴あけ、単純な形状 | 靭性が高く、条件変動に対応しやすく、一般加工で経済的 |
| 超硬合金(ソリッドまたはインサート) | フライス加工、旋削、高速粗加工 | 高い切削速度と優れた耐摩耗性 |
| コーティング超硬合金(TiN、TiAlNなど) | 合金鋼、長時間の生産 | 摩擦を低減し、工具寿命と表面品質を向上 |
現在、製造現場のソフトマシニングでは、高速化と一貫性の向上が可能な超硬工具が主流です。ハイスは、サイクルタイムよりもコストを重視する単純な段取りや少量加工で、引き続き使用されています。
ツールホルダー・治具・ワーク保持システム
切削工具は、単独では機能しません。ソフトマシニングでは、工具と部品の保持方法が、工具自体と同じくらい重要になることがよくあります。
| システム | 工程内の役割 | 管理する内容 |
|---|---|---|
| ツールホルダー(ERコレット、ハイドロチャック、焼ばめ) | 切削工具を主軸に固定 | 振れ、振動、工具の安定性 |
| ワーク保持装置(バイス、チャック、コレットシステム) | 加工中の部品を保持 | 部品の動き、繰返し精度、位置合わせ |
| 治具(専用またはモジュール式) | 複雑な部品の位置決めと支持 | 工程間での一貫した位置決め |
ソフトマシニング工程では、剛性が重要です。切削力はハードマシニングより小さくても、ワーク保持が不適切であれば、たわみや寸法のばらつきが生じます。
例えば、長い軸を加工するときに適切な支持がなければ、切削負荷でわずかにたわみます。初期の測定では問題がなくても、熱処理後には、その小さな誤差の修正が難しくなります。
ツールホルダーも、想定以上に重要です。過大な振れは工具寿命を短くし、表面仕上げに影響します。特に、最終精度に向けて準備する中仕上げ段階では重要です。
ソフトマシニングの利点と制約
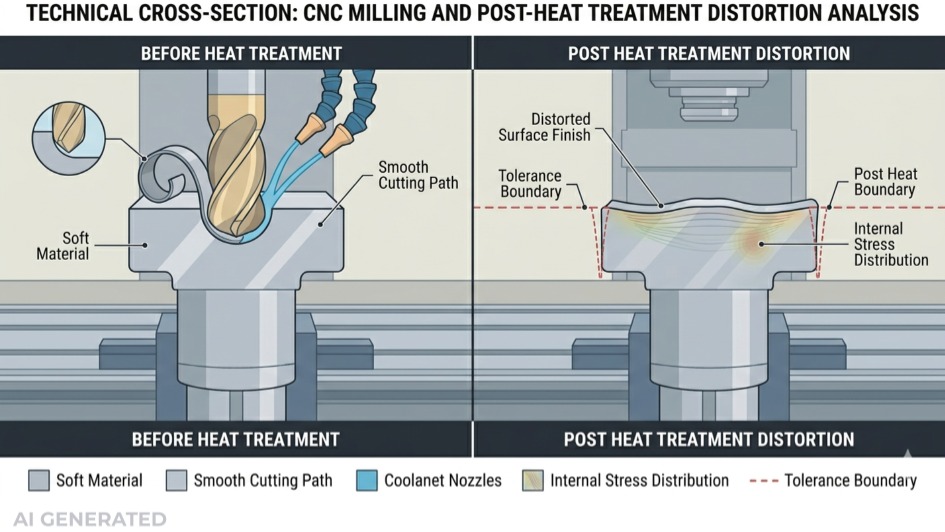
熱処理前後の金属ワークの切削を比較する図
ここで挙げる利点には、それぞれ成立条件があります。これは単なる注意書きではなく、この加工の特性です。
材料は軟らかい状態の方が加工しやすいものの、熱処理後の寸法変化は想定する必要があります。
プリハードン材は良好に切削でき、切削速度を高めたり、切込みを深くしたりできます。
その後、熱処理によって形状が変化します。内部応力が不均一に解放され、部品にわずかな反りが生じ、時間をかけて加工した面も、加工直後とまったく同じ位置にはなくなります。これは不具合ではなく、想定される現象です。工程全体を、この変化を前提として組み立てます。ただし、ソフトマシニングで最終形状が完成すると考えていると、予想外の結果になります。
初期段階で柔軟性を確保し、後工程で形状を確定する
複雑な形状は、軟らかい状態の方が加工しやすくなります。工具の能力限界に達することなく、条件を調整し、形状を繰り返し検討し、変更できます。このため、ソフトマシニングは開発や初期生産で有効です。
注意すべき点は、表面の健全性です。この段階の加工は、熱処理時の材料の挙動に影響します。不均一な材料除去や不良な表面状態は応力集中を招き、後に変形として現れる場合があります。想定していなかった箇所に影響することもあります。
この工程で得られる実際の価値
ソフトマシニングは、大部分の材料を除去する段階で、速度と柔軟性を提供します。準備工程として扱えば有効に機能しますが、完成工程として扱うと問題が生じます。
ソフトマシニングとハードマシニングの比較
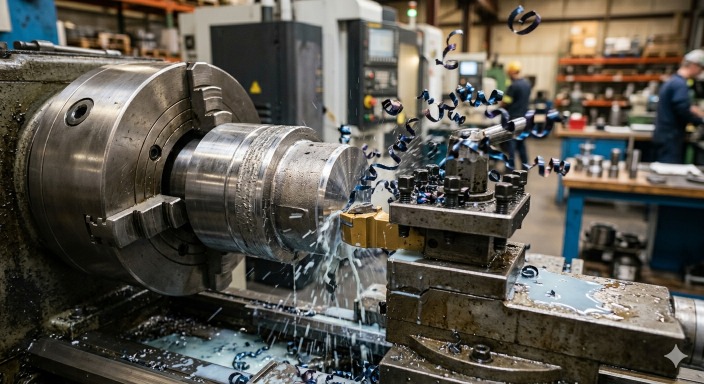
(AI生成)旋盤またはフライス盤で切削される金属ワーク
ソフトマシニングとハードマシニングの違いは、硬さだけではありません。どの段階で材料を切削するか、材料がどのように反応するか、その段階で何を達成するかが異なります。
一方は部品を効率よく成形する工程であり、もう一方は、より厳しい条件で高精度に仕上げる工程です。
材料の状態と実施時期の違い
加工の実施時期が、工程の性質を決めます。
| 比較項目 | ソフトマシニング | ハードマシニング |
|---|---|---|
| 材料の状態 | 熱処理前(焼なましまたは焼ならし状態) | 熱処理後(焼入れ状態) |
| 実施時期 | 製造の初期段階 | 最終または最終に近い段階 |
| 目的 | 大部分の材料除去、形状の形成 | 最終寸法と表面仕上げの達成 |
| 加工特性 | 切削力が小さく、切削が安定 | 切削力が大きく、振動の影響を受けやすい |
ソフトマシニングとは何か。前述のとおり、切削しやすく、加工条件の許容範囲が広い材料を扱うことです。ハードマシニングでは、同じ材料でも切削抵抗が大きくなり、各パラメータがより重要になります。
コスト・工具摩耗・精度・用途の違い
| 比較項目 | ソフトマシニング | ハードマシニング |
|---|---|---|
| 工程当たりのコスト | 低い(材料除去が速い) | 高い(切削が遅く、専用工具が必要) |
| 工具摩耗 | 低~中程度 | 大きく、特に焼入れ鋼で顕著 |
| 精度 | 中程度(仕上げ用の取り代を残す) | 高い(最終公差を達成する段階) |
| 表面仕上げ | 中仕上げ | 精密仕上げで、機能面が対象となることが多い |
| 代表的な用途 | 粗加工、中仕上げ、各種形状の形成 | 最終加工、精密形状、厳しい公差 |
製造におけるソフトマシニングでは、速度と効率を重視します。部品が加工しやすい間に、大部分の材料を除去します。
実際には、ソフトマシニングとハードマシニングは、競合する選択肢ではありません。通常は、同じ製造工程を構成する二つの段階です。ソフトマシニングで熱処理前に大部分の材料を除去し、その後、最終公差、幾何精度、表面品質を管理する必要がある箇所に、ハードマシニングや研削を適用します。
ソフトマシニングでよくある課題と対策
ソフトマシニング工程は、焼入れ材の切削に比べて安定していますが、段取りを管理しなければ問題は発生します。多くの問題は、材料の挙動と工程のばらつきに起因します。
変形・バリ・寸法ばらつきの管理
ソフトマシニングでは、材料は切削しやすい一方、変形もしやすくなります。
薄肉部や長い形状は、切削力でたわむ場合があります。工具経路が正しくても、寸法にばらつきが生じます。対策は明確です。切削負荷を下げ、部品を適切に支持し、重要な形状を最後に加工する順序を組みます。
バリもよくある問題で、特にアルミニウムや低炭素鋼で発生します。材料がきれいにせん断されず、流動すると生じます。通常は、鋭利な工具、適切な切削速度、軽い仕上げ切削で対処できます。
寸法のばらつきは、不均一な材料除去に起因することがよくあります。部品の一方を大きく削り、他方を削らないと、内部応力が再分布します。バランスの取れた加工は、部品の安定性維持に役立ちます。
工具寿命と工程の一貫性の向上
製造現場のソフトマシニングでは、一般に工具寿命は良好ですが、ばらつきが生じることはあります。
不安定な段取り、過大な振れ、不十分な切りくず排出は、工具寿命を急速に短くします。摩耗が始まると、寸法が変動し、表面仕上げも悪化します。
対策は複雑ではありません。高剛性の工具保持を使用し、切削条件を一定に保ち、時間短縮のためだけに工具を安定範囲以上で使用しないことです。最高速度よりも、一貫性が重要です。
安定したソフトマシニング工程は、挙動を予測できる部品を生みます。熱処理前に必要なのは、この状態です。
ソフトマシニングの代表的な用途
ソフトマシニングは、熱処理後にも正確な形状が必要な部品で広く使用されます。材料が最終的な硬さに達する前に、形状形成の大部分を行います。
自動車・産業用・一般機械部品
自動車や産業機器の生産では、熱処理後に強度が必要な部品に対して、ソフトマシニングが標準的に行われます。
エンジン部品、変速機部品、産業用機構部品は、通常、最初に軟らかい状態で加工します。これにより、焼入れ前に材料を迅速に除去し、一貫した形状を形成できます。
軸・歯車・ハウジング・精密部品
ソフトマシニング工程で製造される代表的な部品には、軸、歯車、ハウジングがあります。
軸は、焼入れ前に粗加工と中仕上げを行い、その後、研削で最終寸法に仕上げます。多くの歯車は、軟らかい状態で歯切りしてから熱処理し、精度や表面品質に応じて、後で歯面研削などの仕上げを行います。ハウジングや精密部品も、同じ考え方に基づきます。
これが、製造におけるソフトマシニングの役割です。部品を効率よく形成しながら、本当に精度が必要な箇所を最終的に仕上げる余地を残します。
試作と少量生産
ソフトマシニングは、生産効率と同じくらい工程の柔軟性が重要な、試作や少量生産にも適しています。
切削しやすい材料を扱うため、工具摩耗や長いサイクルタイムに悩まされることなく、工具経路の変更、寸法の微調整、部品の再製作を行えます。
これは試作で重要です。形状を素早く調整し、同じ日に別の部品を製作できます。まだ焼入れ材や複雑な仕上げ工程に制約されていないため、ソフトマシニングにはこの柔軟性があります。
多くのソフトマシニングの現場では、特殊な工具は必要ありません。標準的な超硬工具で対応でき、治具も単純にできます。
少量生産では、これがコスト抑制につながります。少数の部品を作るために、多額の工具投資をする必要がありません。加工し、調整し、次へ進めます。そのため、ソフトマシニングは初期段階の開発でよく検討されます。
ソフトマシニングは高コストか
通常は高コストではなく、特に粗加工と中仕上げでは経済的です。
ソフトマシニングのコスト要因
ソフトマシニング工程のコストは、機械稼働時間、工具、段取りによって決まります。材料が切削しやすいため、加工が速く、工具摩耗も小さくなります。その結果、粗加工と中仕上げの部品当たりコストを比較的低く保てます。
コストを考えるうえで重要なのは、その後の工程です。熱処理と仕上げ加工が、総費用に加わります。
ソフトマシニングとハードマシニングのコスト比較
ソフトマシニングとハードマシニングでは、コストの違いが明確です。
熱処理を行う部品の工程では、切削速度が高く、工具摩耗が少ないため、大量の材料除去には通常、ソフトマシニングの方が経済的です。ハードマシニングは加工速度が遅く、より高剛性の段取りが必要で、工具の消耗も増えます。
ただし、一方でもう一方を不要にするわけではありません。ソフトマシニングは、高コストな仕上げ段階の作業量を減らします。そこから、全体のコスト上の利点が生まれます。
ソフトマシニングとほかの製造方法の比較
| 製造方法 | 適した用途 | 主なトレードオフ |
|---|---|---|
| ソフトマシニング | 少量から中量、柔軟な形状対応 | 段取りが速く、柔軟性が高いが、成形より材料ロスが多い |
| 鋳造 | 比較的大量の複雑形状 | 機械加工量を減らせるが、金型費とリードタイムが大きい |
| 鍛造 | 単純な形状の高強度部品 | 材料特性に優れるが、設計の柔軟性が限られる |
| 積層造形 | 複雑な内部形状、少量生産 | 材料ロスが少ないが、速度が遅く、部品当たりのコストが高い |
製造におけるソフトマシニングは、これらの中間に位置します。鋳造や鍛造のような初期費用をかけずに柔軟性を得られ、多くの標準的な形状では、積層造形より実用的です。
ソフトマシニングに適した部品の設計方法
良い設計は、ソフトマシニング工程を高速かつ安定させ、熱処理後の手直しへの依存を減らします。不適切な設計は逆の結果を招き、あらゆる作業が高コストになる仕上げ段階へ問題を持ち越します。
形状・取り代・各加工部の設計上の考慮事項
製造におけるソフトマシニングでは、材料を円滑に除去でき、熱処理後の挙動を予測しやすい形状が望まれます。
この段階では、最終寸法ではなく、管理された余剰材料を前提として設計します。重要な面に加工取り代を残し、後で変形を補正できるようにします。
可能な限り、鋭い内側コーナーを避けます。応力が集中し、熱処理中に変形する場合があるためです。長い工具突出しや不安定な段取りを使わずに工具が届くよう、各形状へのアクセスを確保します。
ソフトマシニングとは何かを理解すれば、後で部品が変化することを前提に設計できます。この考え方によって、初期段階での過剰な仕上げを防げます。
熱処理後の手直しを減らす方法
ソフトマシニング工程に一貫性がないと、手直しが発生します。
最初の管理点は、均一な材料除去です。一方を大きく削り、他方を削らないと、熱処理中に部品が変形します。バランスの取れた加工は、このリスクを低減します。
ソフトマシニングサービスを利用すべき場合とサプライヤーの選び方
熱処理前に効率よく部品形状を形成したい場合や、設計の柔軟性がまだ必要な場合に、ソフトマシニングサービスを利用します。工程管理が最終精度に直接影響するため、サプライヤーの選定が重要です。
ソフトマシニングが適している場合
後で熱処理を行う部品、形状がまだ変更される部品、低コストで迅速な材料除去が必要な場合に適しています。
二次加工なしで厳しい公差を満たす完全な仕上げ部品が必要な場合には、最適な方法ではありません。
CNC加工能力と熱処理の連携
能力のあるサプライヤーは、切削だけでなく、ソフトマシニング工程全体を理解しています。
熱処理と仕上げ加工を連携して計画できることが必要です。
良好な製造現場のソフトマシニングでは、粗加工、中仕上げ、熱処理後の加工を、一つの工程として計画します。
公差管理と品質管理の能力
ソフトマシニングとハードマシニングでは、公差管理の考え方が異なります。サプライヤーは、熱処理前と熱処理後の公差を明確に区別する必要があります。
また、変形リスクを評価し、仕上げに適した取り代を残す必要があります。これがなければ、焼入れ後に部品が仕様範囲を外れます。
リードタイムとコストの考慮事項
ソフトマシニングは通常、個々の加工は速いものの、総リードタイムは熱処理と仕上げ工程によって決まります。
良いサプライヤーは、機械加工と熱処理の間に遅延が生じないよう、工程順序を最適化します。コスト効率は、単に速く切削することではなく、手直しを減らすことから生まれます。
熱処理前のソフトマシニングが必要な部品では、適切な材料や工具経路の選択と同じくらい、優れた工程管理能力を持つサプライヤーの選定が重要です。JLCCNCは、ソフトマシニング、熱処理の調整、最終加工を一連の工程として計画し、変形リスク、手直し、総生産コストの低減を支援します。設計データをJLCCNCへアップロードして、製造性の検討と、実生産に向けた見積もりをご利用ください。
精密CNC加工サービス
専門的な製造技術、短納期、確かな品質保証。
ソフトマシニングは、単にCNC加工の容易な段階ではありません。熱処理前に、コスト、形状、変形管理を計画する段階です。適切に活用することで、仕上げ時間を短縮し、予測可能性を高め、総製造コストを削減できます。
ソフトマシニングに関するよくある質問
Q: ソフトマシニングとは何ですか?
熱処理前の、材料がまだ切削・成形しやすい状態で行う機械加工です。
Q: ソフトマシニングとハードマシニングの違いは何ですか?
ソフトマシニングは比較的軟らかい状態で部品形状を形成し、ハードマシニングは熱処理後に仕上げを行います。
Q: ソフトマシニングでよく使用される材料は何ですか?
プリハードン状態または焼なまし状態の炭素鋼、合金鋼、アルミニウム、黄銅などです。
Q: ソフトマシニングの主な加工方法は何ですか?
熱処理前の旋削、フライス加工、穴あけ、中仕上げなどです。
Q: 熱処理前にソフトマシニングを行うのはなぜですか?
材料が硬くなって加工しにくくなる前に、切削を高速化し、工具摩耗を抑え、形状を適切に管理できるためです。
学び続ける
皿穴:用途・記号・図面指示
(AI生成)精密加工された皿穴に収まり、表面と面一になった皿ねじ 皿ねじを使用する機械図面には、ほぼ必ず皿穴が見られます。単純に見えますが、生産現場では必ずしもそうではありません。わずかな誤りが、後になってはめあい不良、締結部品の緩み、部品が面一に収まらないといった問題につながります。 皿穴のような形状を扱う場合、細部の違いによって、部品が円滑に組み立てられるか、後で問題が生じるかが決まります。JLCCNCでは、日々精密部品を加工しているため、図面のどの点が適切に機能し、どの点が生産上の問題につながるかを把握しています。本ガイドは、その実務を反映したものです。皿穴の図面指示が実際の加工にどう反映されるか、皿穴記号の読み方、現場での部品品質を左右する判断について解説します。 皿穴の重要ポイント • 皿穴は締結部品を着座させるための形状であり、単なる面取りではありません。 • 皿穴記号は形状の種類を示しますが、ねじが実際に正しく着座するかどうかは、直径と角度によって決まります。 • 部品が検査に合格しても、組立時に皿穴の問題が現れる場合があります。 • 皿穴を使用する主な目的は、ねじ頭を表面と面一に収......
CNC平面研削:加工工程・研削盤の種類・精度管理
平面研削は、高い精度と良好な表面仕上げを備えた平面を形成するCNC加工です。切削工具ではなく、研削砥石によって材料を除去します。研削方法や研削盤の種類については、JLCCNCのCNC研削盤ガイドをご覧ください。 平面研削の重要ポイント 平面研削は通常、主要な材料除去工程ではなく、精度を補正する工程です。フライス加工で目標に近づけても、必要な精度に届かない場合に使用されます。 研削を行う主な理由は、機能上の要件であることがよくあります。面を平坦に着座させ、適切にシールし、不均一な接触を生じさせずに荷重を支える必要がある場合などです。 生産現場の研削品質は、機械の名称だけでは決まりません。段取りの安定性、砥石の状態、熱管理が、計画上の加工方法以上に重要になることがよくあります。 部品が図面上の寸法を満たしていても、研削面が不安定であったり熱の影響を受けていたりすると、十分な性能を発揮できない場合があります。 誤差の許容範囲が小さくなるほど、平面研削のコストは高くなります。薄い部品、硬い材料、厳しい平面度要件では、高速で管理しやすい加工を行う余地が小さくなります。 本記事では、次の内容を解説します。 C......
ソフトマシニング:定義・加工方法・用途・ハードマシニングとの違い
重要ポイント • ソフトマシニングは、最終熱処理前の、材料がまだ加工しやすい状態で行う機械加工です。 • 大部分の材料を除去し、基本形状を形成するとともに、後の仕上げ加工に向けて管理された取り代を残すために使用されます。 • ハードマシニングと比べ、ソフトマシニングは初期段階の材料除去に効率的であり、ハードマシニングは最終精度の確保を重視します。 • 熱処理後の部品の挙動を予測可能に保つうえで、取り代、応力分布、基準面の安定性が主な管理要素となります。 • ソフトマシニングは、熱処理を行う機械部品、試作品、少量生産に広く使用されています。 ソフトマシニングとは? (AI生成)CNC旋盤で軟質状態の鋼製軸を加工し、切りくずが円滑に生成される様子 熱処理を行う多くの部品では、最終的な硬さに達する前に、大部分の材料を除去します。 ソフトマシニングとは、一般に、最終熱処理前の比較的軟らかく切削しやすい状態でワークを機械加工することです。熱処理前であることは、加工条件を大きく変えます。材料を切削しやすく、工具寿命が長くなり、無理な負荷をかけずに加工を高速化できます。 目的は、材料がまだ加工しやすい間に、主要......
CNCポストプロセッサとは?CAM工具経路を実機対応のGコードへ変換する仕組み
CNC加工では、CAMで工具経路を生成しただけでは、機械で実行できるプログラムが完成したことにはなりません。デジタル上の工具経路計画と実機での動作をつなぐ役割を担うのが、ポストプロセッサです。 機械、制御装置、軸構成によって動作指令の解釈が異なるため、同じCAMファイルを変換せずに異なるシステムで直接使用することはできません。 ポストプロセッサの重要ポイント ポストプロセッサは、CNC工具経路を生成するものではありません。CAMの出力を、制御装置が実行できる指令へどのように構成するかを定義します。 同じCAMプログラムでも、制御装置の書式、機械の運動学的構成、ポストプロセッサの設定によって、実機の動作が変わる場合があります。 アラーム、動作エラー、表面仕上げ不良などの出力に起因する問題は、工具経路の加工方法ではなく、ポスト処理に関係していることがあります。 すべての機械に対応する万能なCNCポストプロセッサはありません。機械と制御装置の組合せごとに、適切な出力ロジックが必要です。 CAM工具経路からCNCのGコードへの変換フロー CNCポストプロセッサとは CNCポストプロセッサは、CAMの工具経......
ブランチャード研削:加工方法・用途・適用場面
ブランチャード研削の重要ポイント ブランチャード研削は、切断や熱処理後の大型平板部品から余分な取り代を除去し、面を平らに整える初期工程です。 表面仕上げよりも高い材料除去率を重視するため、通常は円弧状の研削模様が残り、平面度のばらつきもある程度生じます。 厳しい平面度や滑らかな接触面が求められる、最終的な精密仕上げ面には適していません。 部品の状態と必要な精度に応じて、平面研削やCNC仕上げ加工の前に使用されます。 ブランチャード研削は、切断後に余分な厚みや表面の凹凸が残る大型プレートに広く適用されます。フライス加工や軽い研削を何度も繰り返して修正する代わりに、少ないサイクルでプレートを使用可能な厚さに近づけます。部品を回転テーブル上に保持し、立軸に取り付けた砥石で表面を研削するため、接触面積が大きく、一般的な平面研削よりも高い材料除去率が得られます。 技術的には、最終仕上げではなく、初期段階のCNC研削工程として使用されるのが一般的です。より厳しい精度が求められる工程に入る前に、スケールやのこ切断痕を除去し、厚さを目標寸法に近づけます。完全に平坦な面にはならず、表面には円弧状の模様が残りますが、......
CNCローレット加工ガイド:種類・模様・設計のポイント
CNCローレット加工の重要ポイント CNCローレット加工は、摩擦力や抜け止めが必要な箇所に使用されます。代表的な用途には、グリップ、つまみねじ、圧入接合部があります。 模様は任意に選ぶものではありません。主なローレットの種類は、平目、綾目、斜目の3つです。標準的なローレット模様の中では、綾目は複数の方向に滑り止め効果を発揮するため、一般的なグリップに適しています。平目は、主に軸方向の動きに関わる用途で使用されます。 ローレット加工は寸法を変化させます。形成されるローレットの凹凸によって材料が外側へ押し出され、外径が増加します。特にはめあいが厳しい場合は、加工前にこの変化を考慮する必要があります。 加工上の制約を理解することが重要です。材料、工具の状態、送り条件によって、模様がどれだけ鮮明に形成されるかが決まります。軟らかい金属は転造に適しており、硬い材料では、一貫した品質を得るために切削ローレット加工が必要になることがよくあります。 設計意図は早い段階で明確にする必要があります。グリップ性能、ピッチ、深さは、使用者の操作方法に合わせます。しまりばめに用いる場合は、相手部品を損傷させずに保持できる模......