この記事のポイント
- タップ加工は、あらかじめ加工した下穴にめねじを形成する加工方法です。
- 下穴径は、ねじの品質に直接影響します。
- タップの選定は、材質、ねじの要求事項、穴形状に応じて行います。
- リジッドタッピングは、ねじピッチに合わせて主軸回転と送りを同期させ、ねじ精度と工具負荷を管理します。
- タップ加工が適さない場合は、ねじ切りフライス加工も選択肢となります。
めねじは小さな要素に見えますが、加工部品を組み立てる際の締結の確実性を左右します。タップ加工では、CNC工作機械のタッピングサイクル、または手作業によって、タップでめねじを形成します。仕上がりは、下穴の準備、工具選定、切削条件、材料特性、部品設計に左右されます。
機械加工におけるタップ加工とは?
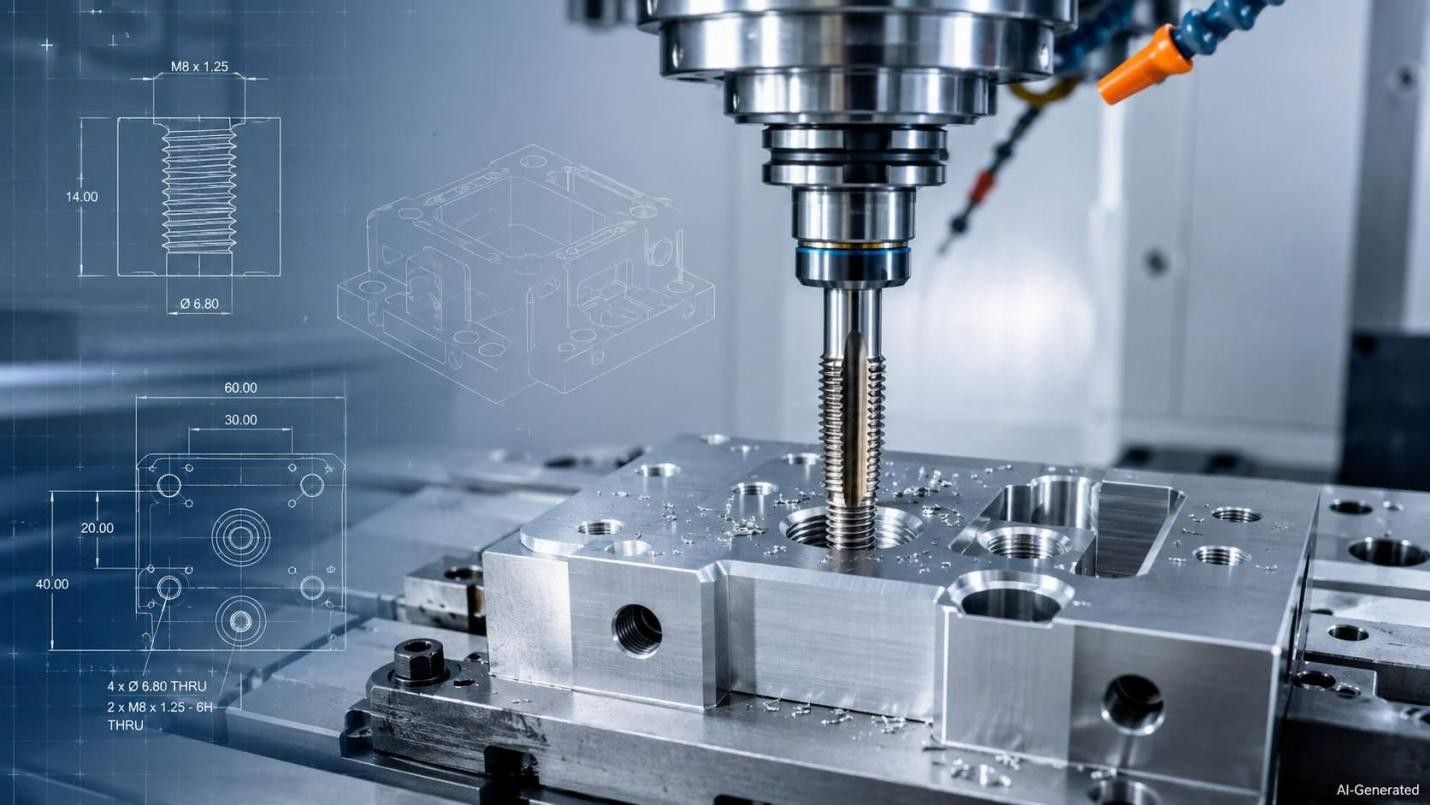
タップ加工は、あらかじめ設けた穴にタップを使用し、切削または塑性変形によってめねじを形成する加工方法です。通常、ドリルなどで所定の下穴径に加工してから、必要なねじ形状を形成します。タップが穴内を進むにつれて、切削刃または成形部によって、指定された締結部品に適合するねじが作られます。
タップ穴の代表的な用途
タップ穴は、CNC加工部品にねじ、ボルト、スタッドなどの締結部品を取り付けるために使用します。組立や保守時に締結部品を取り付けたり取り外したりする必要がある、ハウジング、ブラケット、プレート、マニホールドなどに広く用いられます。
CNCタップ加工の工程
タップ加工前の下穴準備
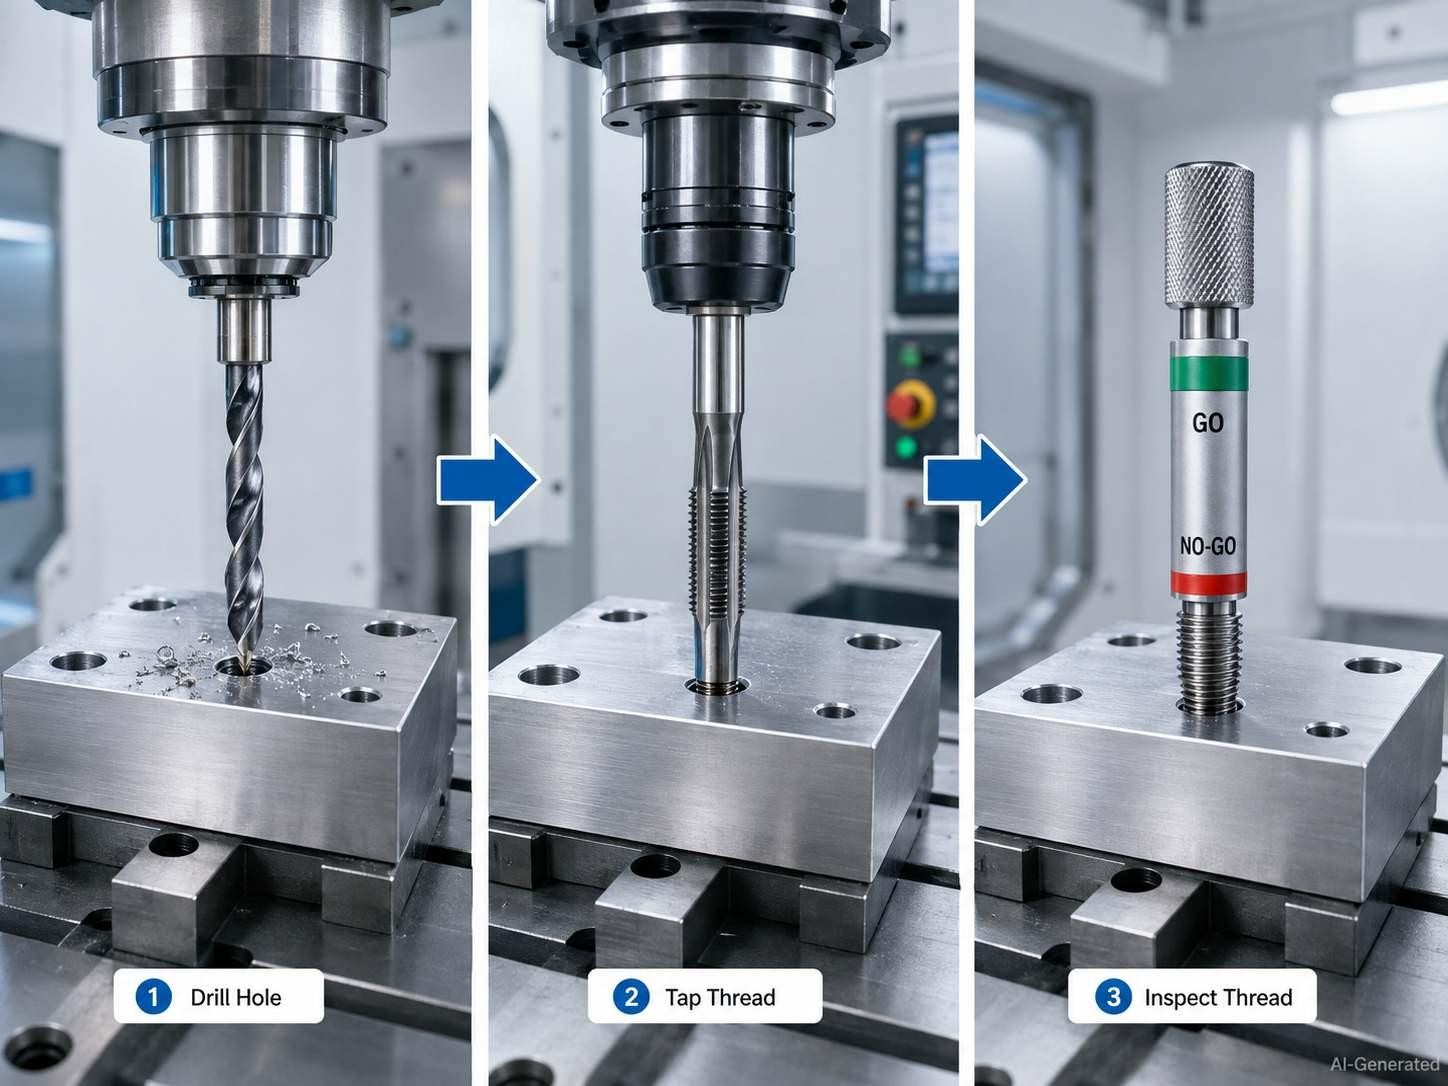
タップ加工前に、穴を指定された下穴径と十分な深さに加工します。下穴径は、ねじ山のひっかかり率とタッピングトルクに直接影響します。止まり穴では、有効ねじ部より下に、タップの食付き部と切りくずを収める空間を確保する必要があります。
CNCによるタップ加工
CNCタップ加工では、主軸を回転させながら、ねじピッチに対応する送り速度でZ軸を移動させます。リジッドタッピングでは、切削から逆転・戻り動作まで主軸回転と送りを同期させるため、ホルダの軸方向フロートに依存せず、タップをねじのリードに沿って移動させることができます。
ねじ検査と品質管理
検査では、加工したねじが図面要求事項を満たしているかを確認します。めねじの機能上の合否を確認するため、通り側・止まり側のねじプラグゲージが一般的に使用されます。有効ねじ深さ、有効径、位置、その他の図面要求事項は、必要に応じて別途寸法検査を行います。図面や工程規格で指定されている場合は、めねじ内径の確認も必要です。
CNCタップ加工におけるねじ仕様と材質の検討
ねじサイズと規格
CNCタップ加工は、多くの一般的なメートルねじとインチねじに対応できます。ただし、各機械・部品で加工できる範囲は、ピッチ、公差等級、タップ径、主軸の能力、使用可能な工具によって決まります。メートルねじ(Mねじ)は、ねじ山角度60°の対称形状を持ちます。一般用のメートル締結ねじでは、めねじに6H、おねじに6gの公差域クラスがよく使用されます。ASME B1.13Mでは、従来インチねじのクラス2A/2Bが使われてきた用途との関係を扱っていますが、両者の公差体系は寸法的に同一ではありません。
材質と形状による制約
材料特性は、タッピングトルク、切りくずの生成、発熱、潤滑条件、工具寿命に影響します。アルミニウムでは溶着やバリが発生することがあります。オーステナイト系ステンレス鋼では切削負荷が増えやすく、タップが穴内で擦れたり停留したりすると、加工硬化を生じる場合があります。
CNC加工で使用するタップの種類
切削タップ
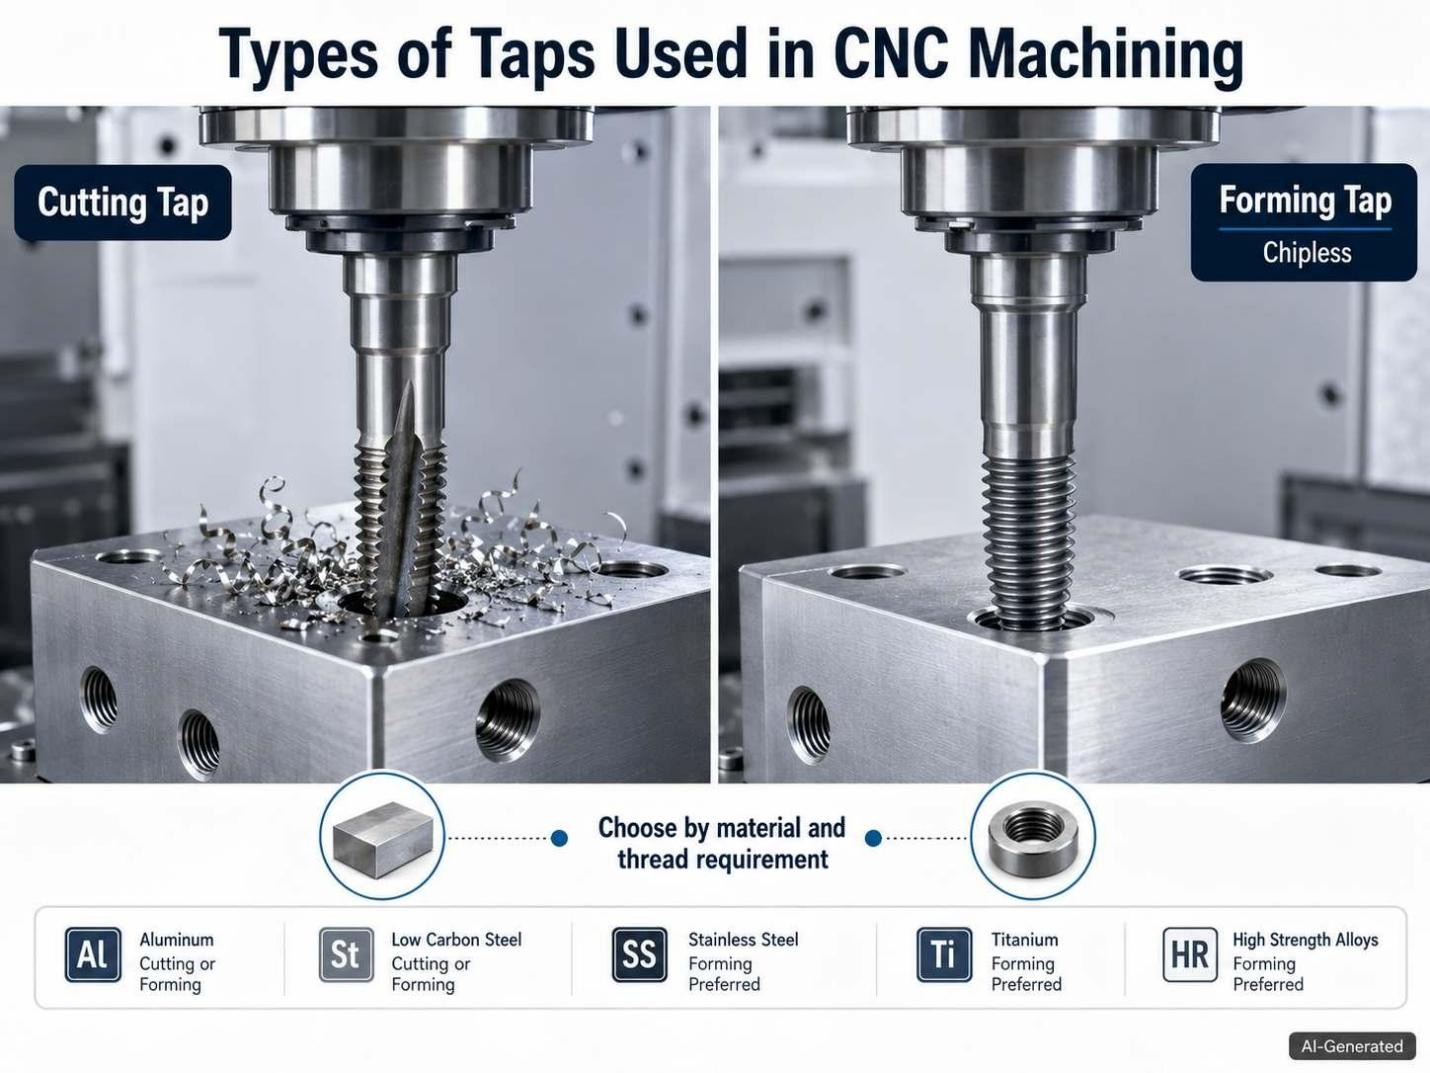
切削タップは、材料を削り取ってねじ山を形成するため、加工中に切りくずが発生します。穴の種類と切りくずの特性に応じて、タップの形状を選びます。ポイントタップは一般に切りくずを前方へ押し出すため、通り穴に用いられます。スパイラルタップは切りくずを穴の入口側へ排出し、止まり穴に適しています。
転造タップ
転造タップは、切りくずを出して切削する代わりに、延性のある材料を塑性変形させてねじ山を形成します。そのため、同じ呼びのねじでも、切削タップより大きな下穴が必要です。下穴径は成形トルクと仕上がるねじ形状に直接影響するため、厳密に管理する必要があります。
適切なタップの選定
タップは、穴形状と工作物の材料特性に応じて選定します。ポイントタップ、スパイラルタップ、転造タップ、その他の形状を詳しく比較する場合は、JLCCNCのCNC加工用タップの種類を解説したガイドをご覧ください。
材質別のタップ加工
アルミニウム部品のタップ加工
アルミニウムでは、バリや切りくずの付着が生じることがあります。特に、潤滑条件や工具形状が合金に適していないと、切れ刃に溶着が発生しやすくなります。したがって、タップ形状と切りくずの排出方法は、具体的なアルミニウム合金と穴の条件に合わせて選定します。材質に適した切削条件を使用することで、刃先摩耗やねじの損傷を低減できる場合があります。
ステンレス鋼・硬質合金のタップ加工
ステンレス鋼は加工硬化しやすい材料です。また、硬さの高い鋼では、刃先摩耗とタッピングトルクが増加します。対象の合金に適したタップを選び、工具メーカーが推奨する切削速度、送り、潤滑条件に従うことで、工程の安定性を高められます。加工硬化しやすいステンレス鋼では、擦れを避け、一定の送りを維持することが特に重要です。
樹脂部品のタップ加工
エンジニアリングプラスチックは、加工負荷によって軟化、膨張、弾性回復が生じるため、金属とは異なる挙動を示します。切れ味のよい工具を使用し、発熱を抑えることで、ねじの変形や寸法過大を防ぎます。
CNCタップ加工を考慮した設計
タップ加工前の下穴径
下穴径は、ねじサイズ、ピッチ、タップの方式に合わせて設定します。従来のタップ下穴径表では、ねじ山のひっかかり率を約75%とすることが多い一方、近年の工具推奨条件では、特別な重要要求のないねじに対して約60~70%を採用し、タッピングトルクの低減と工具寿命の向上を図る場合があります。必要な値は、ねじ仕様、材質、工具メーカーの推奨条件、機能要求に基づいて決定します。切削タップと転造タップでは、必要な下穴径が異なる場合があります。
有効ねじ深さ
有効ねじ深さは、一律の基準ではなく、締結部品、作用荷重、材料強度、組立要件に応じて指定します。止まり穴の下穴深さでは、タップの食付き部と、有効ねじ部より下に必要なねじ未加工の逃げも考慮する必要があります。
止まり穴と通り穴
通り穴では、切りくずを穴の反対側へ排出できます。一方、止まり穴では切りくずが内部に残りやすいため、穴底から切りくずを排出するのに適したタップ形状が必要です。この違いは、工具選定と加工可能なねじ深さに影響します。
タップ穴周辺の最小肉厚
タップ穴の周囲には、加工時や使用時に部品の縁が欠けたり、局所的に変形したりしないよう、十分な材料が必要です。必要な穴中心から端部までの距離は、ねじサイズと周辺形状によって異なるため、すべての部品に一律の値を適用すべきではありません。締結部に大きな荷重が作用する場合は、図面または適用される設計規格に従います。

精密CNC加工サービス
タップ穴を持つ部品を設計されていますか?JLCCNCは、CADファイルと図面からねじ部の仕様を確認し、生産前にCNC加工の見積もりをご案内できます。
CNCタップ加工の切削速度と送り
タップ加工の条件は、ねじピッチと直接関係します。リジッドタッピングでは、主軸回転と軸方向の送りを、ねじ形状に合わせて同期させる必要があります。通常、主軸回転速度はタップメーカーの推奨切削条件から選定し、プログラム上の送り速度は主軸回転速度とねじピッチから計算します。
切削速度と主軸回転速度
タップ加工の速度は、通常、SFMまたはm/minの周速、あるいは特定のタップに対する推奨主軸回転速度で指定されます。適切な値は、ねじサイズだけでなく、タップの設計と工作物に左右されます。同じ合金でも、高速度工具鋼製タップ、粉末ハイス製タップ、超硬タップでは、適用できる切削速度が大きく異なる場合があります。
生産では、工具メーカーが推奨する切削条件の範囲内から開始します。その後、実際のねじ検査結果と機械負荷を基に工程を評価し、異常な切りくずや工具摩耗の進行にも注意します。例えば、グーリング(Guhring)は、鋼、ステンレス鋼、アルミニウム合金、チタン、ニッケル合金などの材料群別に切削タップのデータを公開しており、推奨条件はタップの材種によっても異なります。
メートル系の単位では、切削速度から主軸回転速度を次の式で求められます。
主軸回転速度(min⁻¹)=[切削速度 × 1000]/[π × タップ径]
切削速度の単位はm/min、タップ径の単位はmmです。
例えば、M8 × 1.25のタップを500 min⁻¹で回転させると、公称切削速度は約12.6 m/minになります。ここでの500 min⁻¹は計算例であり、実際の生産に用いる回転速度は、選定したタップメーカーのデータに基づいて決定します。
タップ加工の送り速度
フライス加工とは異なり、タップ加工の送りは、通常、一般的な1刃当たりの送り量から選ぶものではありません。標準的な1条ねじでは、主軸1回転当たりの軸方向送り量が、ねじピッチと一致します。
送り速度 = 主軸回転速度 × ねじピッチ
M8 × 1.25のねじを500 min⁻¹で加工する場合:
送り速度 = 500 × 1.25 = 625 mm/min
1/4-20 UNCでは、ピッチは1/20 = 0.05 in/revです。主軸回転速度が1000 min⁻¹の場合:
送り速度 = 1000 × 0.05 = 50 in/min
制御装置には、加工するねじの正しいピッチを設定する必要があります。リジッドタッピングで送りが合っていないと、タップの擦れ、過負荷、ねじとの同期ずれを引き起こす場合があります。
生産時のタップ加工条件の設定
プログラム上の主軸回転速度は、工程条件の一部にすぎません。下穴径は、ねじ山のひっかかり率とタッピングトルクに直接影響し、特に指定範囲の下限に近い場合は影響が大きくなります。工具の振れと主軸の同期も重要です。止まり穴では、食付き部や切削部が穴底に干渉しないようにしながら、必要な有効ねじ深さを確保する必要があります。
クーラントやタッピング用潤滑剤は、タップメーカーの推奨条件と工作物の状態に合わせて選定します。ステンレス鋼では、切れ刃が正常に材料を除去できず擦れると加工硬化が生じる場合があります。アルミニウムでは、刃先の溶着を抑えるため、異なるタップ形状や潤滑方法が必要になることがあります。
生産では、回転速度と送りをそれぞれ独立して変更するのではなく、初品の状態を確認します。プログラム上の回転速度と送りを、実際の下穴径、ねじゲージの検査結果、主軸負荷と照合することが有効です。タッピングトルクを取得できる場合は、異常な加工状態を検出するための追加情報として活用できます。
最終的な切削条件は、具体的な工具と材質に対応するタップメーカーの推奨条件に従います。公開されている値は条件設定の出発点であり、実際の工作機械、工作物、穴形状で工程を検証することに代わるものではありません。
タップ加工とねじ切りフライス加工:どちらを選ぶべき?
| 比較項目 | タップ加工 | ねじ切りフライス加工 |
|---|---|---|
| 工具 | ねじ仕様に対応する専用タップ | スレッドミル |
| ねじの形成方法 | 一連の連続した動作で切削または塑性変形によって形成 | らせん状の工具軌跡に沿って材料を除去 |
| 穴の種類 | タップ形状に応じて、通り穴・止まり穴に対応 | 止まり穴・通り穴のどちらにも適している |
| ねじサイズ | 通常、ねじ仕様ごとに専用タップが必要 | 適切な工具なら、対応範囲内の複数のねじ径を加工できる |
| 切りくずの排出 | 止まり穴では難しい場合がある | 一般に切りくずを管理しやすい |
| 工具折損 | 折れたタップの除去が難しい場合がある | 重大な工具折損のリスクを低減できる場合がある |
| 生産効率 | 同一仕様のねじを繰り返し加工する場合に速い | 柔軟性が高いが、通常は追加のCNCプログラミングが必要 |
| 特に適した用途 | 大量生産、一般的なねじ仕様 | 難削材、大径ねじ、高価な部品、柔軟性が求められる用途 |
ねじ切りフライス加工とタップ加工の比較では、タップ加工は、ねじ仕様に対応した工具を下穴内へ軸方向に送る方法です。同じ仕様のねじを繰り返し加工する場合は、速く加工できることが一般的です。一方、適切なスレッドミルは、必要なねじ山形状、ピッチ、工具形状が適合していれば、設計上の対応範囲内で複数のねじ径を加工できます。らせん軌跡に沿って材料を段階的に除去するため、一般的なタップと比べて、切りくずの管理や重大な工具折損リスクの低減に有利となる場合があります。また、CNCの工具軌跡によって、加工するねじ径を調整できます。
CNCタップ加工でよくある不具合と対処方法
下穴径が不適切
下穴が小さすぎると、タッピングトルクと折損リスクが増加します。一般的なタップ加工の指針では、ねじ山のひっかかり率を約75%から100%へ高めても、ねじ強度の向上は小さい一方、必要なトルクは大幅に増えるとされています。ただし、この関係はねじ形状、材質、加工条件によって異なります。ひっかかり率は、無条件に最大化するのではなく、用途に応じて指定します。
切りくずの排出が不十分
止まり穴に残った切りくずは、ねじ面の損傷やタップの詰まりを引き起こす場合があります。穴の種類と材質に合った溝形状を選び、十分な潤滑と切りくずの排出を確保します。ポイントタップは通り穴で切りくずを前方へ押し出し、スパイラルタップは止まり穴から切りくずを排出しやすくします。
切削条件が不適切
リジッドタッピングでは、指定した主軸回転速度に対して、送りをねじピッチに一致させる必要があります。ねじの変形、過大なトルク、工具折損のリスクを低減するため、生産前に、主軸回転速度、1回転当たりの送り、タッピング深さ、同期、戻り動作の設定を確認します。
タップの摩耗・折損
刃先の摩耗は、トルクの増加とねじ品質の低下につながります。また、芯ずれ、過大な振れ、不適切な工作物の保持、同期誤差、過大なタッピングトルク、不適切な切削条件なども、タップの損傷原因となります。想定寿命に達する前に摩耗を確認し、折損が繰り返される場合は、主軸と送りの同期を確認します。
精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
CNCタップ加工に関するよくある質問
タップ加工前に必要な下穴径はどのくらいですか?
必要な下穴径は、ねじサイズとピッチ、タップの種類、目標とするねじ山のひっかかり率によって決まります。多くの切削タップの用途では、工具メーカーが60~70%程度を推奨することがありますが、具体的な工具メーカーの下穴径表を優先します。
CNC工作機械では、どのくらい深い穴をタップ加工できますか?
最大加工深さは、タップ形状、工作物の材質、機械能力、穴の設計によって決まります。止まり穴では、切りくずとタップの食付き部のために、有効ねじ部より下に確保する空間が特に重要です。
止まり穴もタップ加工できますか?
はい。タップ形状と穴深さによって、切りくずの排出と食付き部のための空間を十分に確保できれば加工できます。切りくずを穴底から入口側へ排出する必要がある場合は、スパイラルタップがよく使用されます。
タップ加工の代わりに、ねじ切りフライス加工を選ぶべきなのはどのような場合ですか?
大径ねじ、難削材、高価な部品、タップ折損リスクの低減が重要な用途では、ねじ切りフライス加工を検討できます。適切な1本の工具で複数のねじ径を加工できる場合には、柔軟性の面でも有利です。
まとめ:機械加工におけるタップ加工
安定したタップ加工は、適切な下穴の準備と、タップの動きをねじ形状に同期させる工程から始まります。加工部品のねじ仕様は、材質と穴の加工方法に適合させる必要があります。深穴や止まり穴では、異なるタップ加工方法が必要になる場合があります。
タップ穴を持つ部品について、JLCCNCは生産前にCADファイルと図面からねじ部の仕様を確認できます。ファイルをアップロードして、CNC加工の見積もりをご依頼ください。