樹脂用ねじインサート:種類と用途の総合ガイド
1 min
- 樹脂用ねじインサートとは?
- 樹脂用ねじインサートの種類
- 樹脂用圧入式インサート
- 樹脂用セルフタッピング式インサート
- 樹脂用熱圧入式・超音波圧入式インサート
- 成形時埋込式とコイル式
- 樹脂用ねじインサートの選び方
- ねじインサートの設計上の注意点
- CNC加工した樹脂部品へのねじインサート
- 3Dプリント品・射出成形品へのねじインサート
- 樹脂用ねじインサートでよくある失敗
- 樹脂用ねじインサートに関するよくある質問
要点
- ねじインサートは、樹脂部品に繰り返し使用できる金属製のめねじを形成し、樹脂への直接タップ加工に比べ、保持力と組み立ての再現性を改善できます。
- 代表的な種類は、圧入式、セルフタッピング式、熱圧入式、超音波圧入式、成形時埋込式で、材料と生産条件に応じて使い分けます。
- 熱圧入式は熱可塑性樹脂やFDM造形品に広く使われます。加熱による取り付けが適さない場合は、圧入式やセルフタッピング式が選択肢となります。
- 性能は、樹脂のグレード、インサート形状、穴寸法、ボス形状、取り付け工程によって決まります。
- 穴径、公差、取り付け条件、ボス寸法は、必ずインサートメーカーの指定に従ってください。
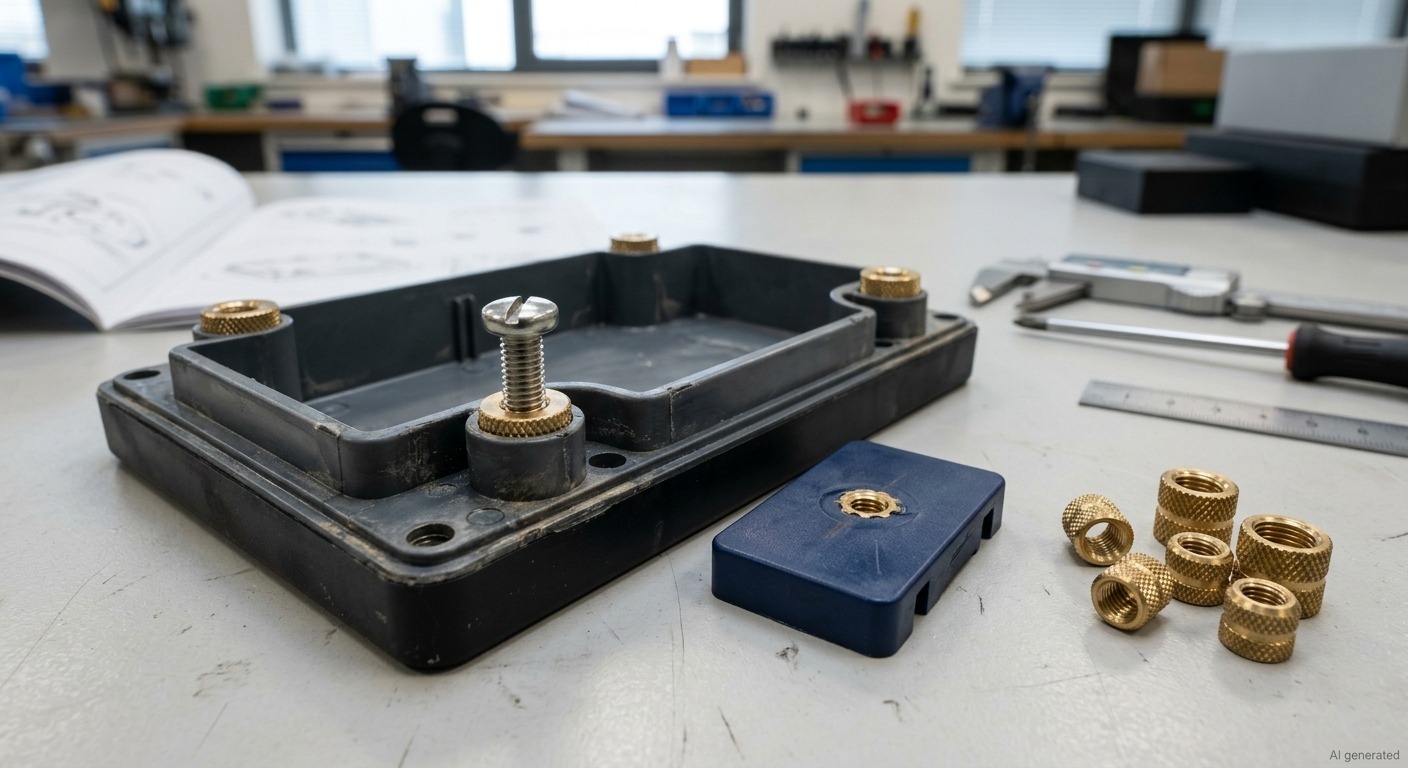
ねじインサートを使用した樹脂部品の例
樹脂のねじ山は、荷重条件によって破損することがあります。設計だけでなく、材料特性にも関わる問題です。一般に樹脂は金属よりせん断強度が低く、樹脂ボスに直接加工したねじは、引抜き荷重や締付けトルクへの耐性が限られます。一度組み立てた後に分解しない部品では、直接加工したねじで十分な場合もあります。一方、繰り返し組み立てる部品、大きな締結荷重を受ける部品、締付けトルクの確実な管理が必要な部品では、樹脂用ねじインサートが有効です。
ねじインサートは、ねじのかみ合い部分を樹脂から、一般に黄銅などの金属に置き換えます。インサート本体は、ローレット、加熱による樹脂の流動、機械的な変形、成形時の埋め込みによって周囲の樹脂に保持されます。ねじは金属同士でかみ合い、締結荷重はインサート外周の比較的広い接触面に分散されます。適切に設計・施工することで、安定した繰り返し締結が可能になります。
JLCCNCでは、CNC加工する樹脂部品に、指定寸法と公差に基づくインサート用の穴や関連形状を加工します。CADファイルや図面をお送りいただき、製造見積もりと製造性の確認をご利用ください。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
樹脂用ねじインサートとは?
樹脂用ねじインサートは、樹脂部品に組み込み、一般的な小ねじやボルトに対応する耐久性のあるめねじを形成する金属製部品です。黄銅が一般的ですが、性能や使用環境に応じてステンレス鋼、鋼、アルミニウムも使用されます。ローレット、リブ、フランジなどの外周形状や、加熱時の樹脂の流動によって本体を保持し、内側のねじで締結部品と金属同士のかみ合いを形成します。
樹脂部品にねじインサートを使う理由
樹脂に直接加工したねじは、目標の締付け力に達する前にねじ山が破損したり、繰り返しの組み立てで摩耗したり、過大な締付けトルクでボスにき裂が生じたりする場合があります。
適切なねじインサートは、これらのリスクを低減できます。外周面で樹脂と接触して荷重を分散することで引抜き抵抗を高め、金属製ねじによって繰り返し締結時の摩耗を抑えます。ただし、締付けトルクは金属ねじの強度だけでなく、樹脂側の保持力とボス強度にも制限されます。インサートを使用しても、過大な荷重や締め過ぎによる破損がなくなるわけではありません。
ねじインサートによる補強の仕組み
補強の仕組みは種類によって異なりますが、目的は共通しています。取り付け方法に適した外周形状で、締結荷重を周囲の樹脂へ伝達します。直接タップ加工したねじより広い接触面に荷重を分散し、金属製めねじで適切な締付け力を確保します。
樹脂用ねじインサートの主な用途
保守のために繰り返し開閉する電子機器ケース、振動を受ける自動車内装部品、締付けトルクの管理が必要な医療機器筐体などに使われます。積層間の接着がねじ強度に影響する3Dプリントの機能試作・実用部品や、締結の信頼性が必要な射出成形部品にも適しています。
樹脂用ねじインサートの種類
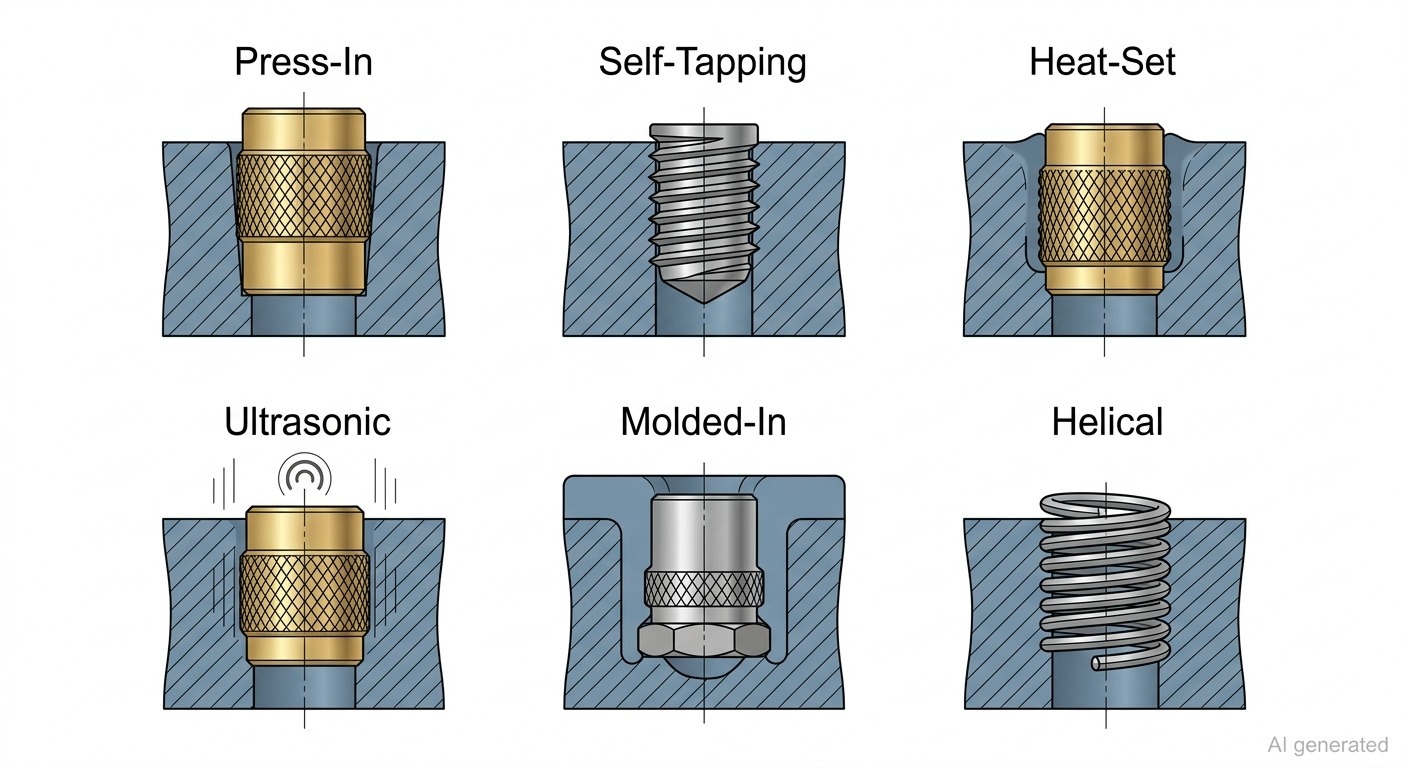
代表的な樹脂用ねじインサート
| 種類 | 取り付け方法 | 代表的な用途 | 保持力の傾向(条件による) | 生産規模の目安 |
|---|---|---|---|---|
| 圧入式 | 軸方向の押込み力 | 比較的軟らかく延性のある樹脂 | 中程度 | 少量~中量生産 |
| セルフタッピング式 | 回転によるねじ込み | 軟質~中程度の剛性の樹脂 | 中程度~高い | 少量~中量生産 |
| 熱圧入式 | 加熱+軸方向の押込み力 | 熱可塑性樹脂、FDM造形品 | 高い | 少量~大量生産 |
| 超音波圧入式 | 振動+軸方向の押込み力 | 熱可塑性樹脂 | 高い | 中量~大量生産 |
| 成形時埋込式 | 成形時に組み込む | 成形部品 | 高い | 大量生産 |
| コイル式 | 専用タップ穴へのねじ込み | ねじ補修、適合する切削加工部品 | 用途・条件による | 少量~中量生産 |
圧入式インサート
圧入式:しまりばめ、ローレット、リブを利用し、軸方向に押し込んで取り付けます。比較的軟らかく延性のある樹脂に適し、取り付け時に加熱、振動、回転トルクを必要としません。
セルフタッピング式インサート
セルフタッピング式は、準備した下穴へ回転させながら挿入し、樹脂との機械的なかみ合いを形成します。
熱圧入式インサート
熱圧入式は、熱可塑性樹脂を軟化・流動させて埋め込む方式です。加熱したインサートを押し込むと周囲の樹脂が軟化し、所定位置に挿入できます。その後、外周のローレット形状に沿って樹脂が固まり、本体を保持します。
成形時埋込式インサート
射出成形前に金型内へ配置し、成形時に樹脂で包み込みます。インサート形状、樹脂、成形条件が適切であれば、高い引抜き抵抗と回り止め性能を得られます。
コイル式インサート
ワイヤをコイル状に成形したインサートです。代表的なブランド名にヘリコイルがあります。専用のタップ穴に組み込み、金属製の耐摩耗性に優れためねじを形成します。樹脂への適用は製品仕様に従って確認します。
超音波圧入式インサート
機能は熱圧入式に似ていますが、加熱工具の代わりに超音波振動を用います。インサートと樹脂の接触部に局所的な発熱を生じさせ、熱可塑性樹脂を軟化させて挿入します。
樹脂用圧入式インサート
圧入式の仕組み
インサートの外周形状と下穴のしまりばめを利用します。メーカーの指定に従い、穴径を最大外径より小さく設定して、挿入時に樹脂を変形させます。外周ローレットや縦リブが接触を増やし、引抜きと回転への抵抗を高めます。
軸方向の押込み力だけで取り付けられ、手動アーバープレス、小型卓上プレス、少量製作では適切な治具を使った万力などを利用できます。加熱源、振動装置、回転工具が不要なため、単純な少量組み立てで経済的な場合があります。
適した樹脂材料
挿入時に割れずにインサート周囲で変形できる、延性のある熱可塑性樹脂に適しています。設計によっては、ポリエチレン、ポリプロピレン、軟質PVC、一部のTPUに対応できます。未充填ポリスチレンや高充填複合材料など、硬く脆い材料では、押込み時に周囲が割れるおそれがあります。
圧入式の用途
組み立て・分解の回数が少ない民生用電子機器、軟質熱可塑性樹脂の自動車内装パネル、加熱で変形しやすい包装部品や薄肉部品などに使われます。最大保持力より取り付け速度とコストを重視する製品にも適しています。
利点と制約
利点は、取り付けが簡単で必要設備が少なく、一部の熱に弱い樹脂に対応できることです。十分な延性がある材料では短時間で取り付けられます。
制約は、条件によって熱圧入式や成形時埋込式より引抜き抵抗が低くなることです。回り止め性能はローレット形状としめしろに左右され、硬く脆い材料には適さない場合があります。持続荷重下でクリープする材料では保持力が低下するおそれがあります。
樹脂用セルフタッピング式インサート
セルフタッピング式の仕組み
樹脂にかみ合う外側のねじと、締結ねじを受ける内側のめねじを備えます。下穴へねじ込む際に、製品の設計に応じて樹脂を切削または塑性変形させ、外側のねじとのかみ合いを形成します。
専用の取り付け工具などを使い、電動ドライバや手動工具でねじ込みます。挿入深さと着座を確認しながら、取り付けトルクを管理します。
引抜き抵抗は、外側のねじと樹脂に形成したねじの機械的なかみ合いによって得られます。回り止め性能には、そのかみ合いに加え、ねじ面の接触による摩擦も寄与します。
利点と制約
加熱が不要で、構成によっては熱圧入式より短時間で取り付けられます。適した軟質~中程度の剛性の熱可塑性樹脂では良好な保持力が得られ、規格サイズの選択肢も豊富です。
保持力は樹脂と製品形状に依存し、熱圧入式より低い場合があります。硬く脆い材料ではねじ込み時に割れるおそれがあります。特に薄肉・低強度の樹脂では、メーカー推奨の取り付け条件に従ってください。ねじ形成力で割れる薄肉ボスには適しません。
セルフタッピング式の用途
ABSやポリカーボネート製の電子機器・家電筐体、自動車内装部品、破損した樹脂ねじの補修などに使われます。加熱設備がなく、圧入式より高い保持力を必要とする場合にも候補となります。
樹脂用熱圧入式・超音波圧入式インサート
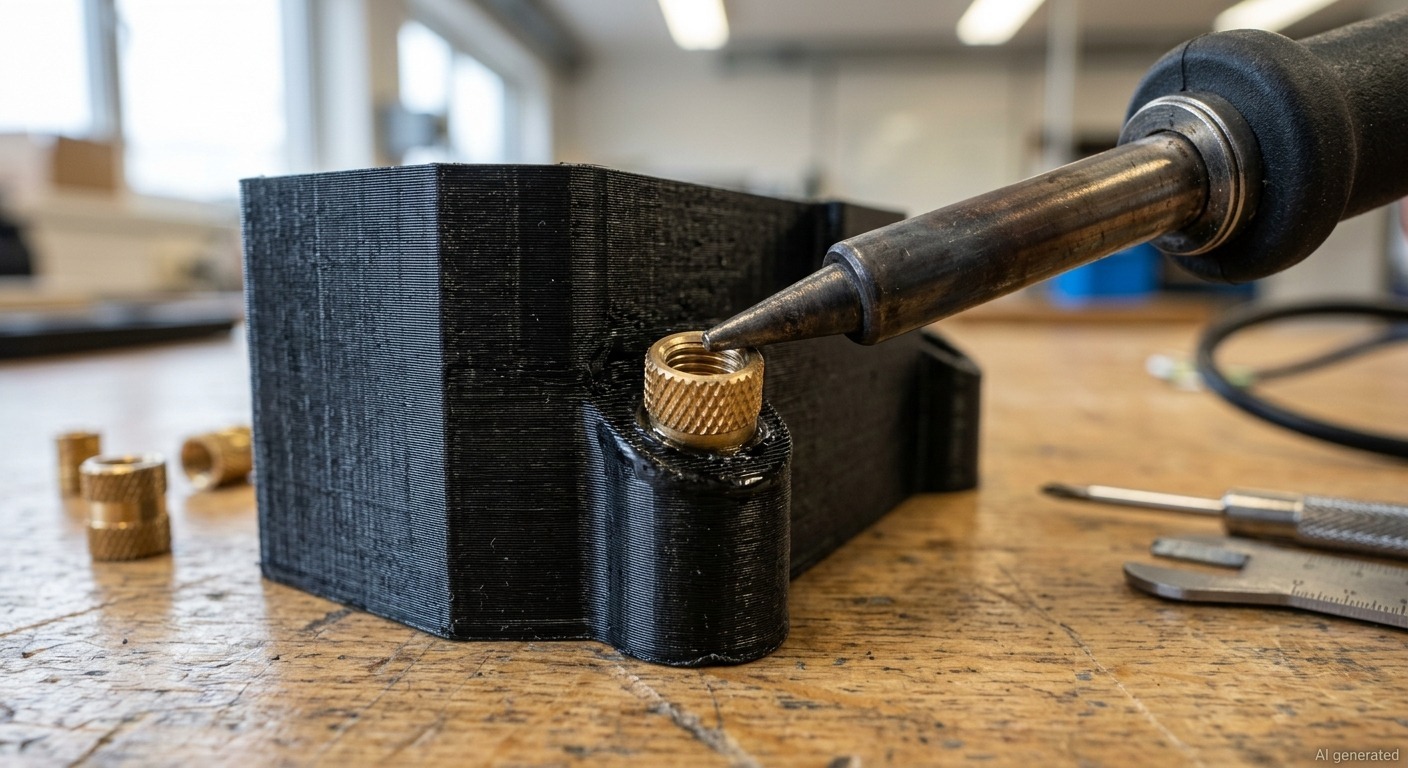
黄銅製の熱圧入式ねじインサート
熱圧入式インサート
熱圧入式は、機能試作、3Dプリント部品、熱可塑性樹脂の組み立てに広く使われます。一般的な手順は次のとおりです。
- メーカー指定の径で下穴を加工または成形する
- 専用チップ付きの温度調節式はんだごて、熱圧入装置など、指定の方法でインサートを加熱する
- 軸方向の力を加え、加熱したインサートを穴に挿入する
- ローレット周囲の樹脂が固まるまで、所定位置を保持する
- 冷却後に締結荷重を加える
軟化した樹脂が外周形状に沿って流れ込み、機械的なかみ合いと保持力を形成します。菱目ローレット、縦ローレット、アンダーカットなどがあり、樹脂との組み合わせによって保持特性が変わります。
温度管理は重要です。低過ぎると樹脂が十分に流れず保持力が低下し、高過ぎると局所的な熱劣化や空隙が生じ、ボスの強度を損なう場合があります。
超音波圧入式インサート
熱圧入式と同一または類似の形状を使用する場合がありますが、取り付け方法が異なります。超音波装置がホーンを介して高周波振動(20~40 kHzが代表例)を加え、インサートと樹脂の接触部を発熱・軟化させます。振動と押込みによって、外周形状の周囲に樹脂を流動させて挿入します。
熱圧入と超音波圧入の比較
| 比較項目 | 熱圧入 | 超音波圧入 |
|---|---|---|
| 設備費 | 低い(はんだごて)~中程度(熱圧入装置) | 高い(超音波圧入装置) |
| 取り付け速度 | 中程度、各インサートの加熱時間が必要 | 速い(圧入時間0.5~1秒の例もあるが、条件による) |
| 工程の再現性 | 手作業では作業者の影響が大きい | 適切に設定した装置で高い再現性を得やすい |
| 適した生産規模 | 少量~中量生産、試作 | 大量生産 |
| 材料への適合調整 | 温度と押込み条件の管理が必要 | 振動エネルギーと押込み条件の調整が必要 |
| 3Dプリント部品への適用 | 広く使用される | 適切な支持と条件の検証が必要 |
適した熱可塑性樹脂
熱圧入式と超音波圧入式は、樹脂の軟化・溶融特性とメーカーの施工条件が適合すれば、多くの熱可塑性エンジニアリングプラスチックに使用できます。加熱で軟化しない熱硬化性樹脂には通常適用できません。エラストマーは一律に除外せず、熱可塑性かどうかと保持性能を確認します。
FDMで造形したABS、PLA、PETG、ナイロンなどに耐久性のあるねじ接合を形成する方法として、熱圧入式が広く使われます。造形形状と施工条件が適切であれば、周囲の樹脂が外周形状に沿って流れ込み、良好な保持力が得られます。
成形時埋込式とコイル式
成形時埋込式インサート
射出前に金型内に配置し、樹脂が周囲へ流れ込むことで成形部品と一体化します。成形後の挿入工程は不要です。
成形時に樹脂が外周形状の細部まで入り込むことで、高い引抜き抵抗を得られる場合があります。ただし、すべての条件で他方式を上回るとは限らず、インサート形状、樹脂、成形条件に依存します。
各成形サイクルの前に配置する必要があり、工程と管理が複雑になります。配置不良は不適合品の原因となります。製造時点で部品を用意して成形工程へ組み込む必要があり、この方式のまま成形後に追加することはできません。
コイル式インサート
ヘリコイルなどのコイル式インサートは、ステンレス鋼のワイヤを用い、専用タップで加工した穴へ取り付けます。一般的なサイズを一段階大きくしたタップではなく、選定したインサートに対応する専用ねじ寸法が必要です。取り付け工具で挿入し、下穴側のねじに保持させ、締結ねじ用の精密なめねじを形成します。
CNCでタップ穴を加工する場合は、CNC用タップの種類と選定ガイドをご覧ください。工具形状、止まり穴での注意点、材料に適したタップの選定を解説しています。
コイル式はねじ補修や繰り返し使用するねじ部に用いられますが、樹脂への適合性は製品仕様で確認する必要があります。CNC加工品では専用のタップ穴を加工しやすい一方、保持力は樹脂側のねじ強度にも制限されます。
成形時埋込式と後付け式の比較
| 比較項目 | 成形時埋込式 | 後付け式(各方式) |
|---|---|---|
| 引抜き抵抗 | 高い保持力を得られる場合がある | 方式・材料・施工条件による |
| 工程の複雑さ | 金型内への配置管理が必要 | 別工程で取り付ける |
| 設計の柔軟性 | 金型と成形条件による制約がある | 加工・造形後に取り付け可能 |
| 試作への適性 | 金型などの準備が必要 | 適した方式を選べば良好 |
| 大量生産時のコスト | 自動化と成形サイクルによる | 取り付け方式と設備による |
| 後付け・補修 | 成形時埋込方式では不可 | 形状と方式が適合すれば可能 |
樹脂用ねじインサートの選び方
樹脂材料
樹脂材料によって適用できる方式が絞られます。加熱で軟化する熱可塑性樹脂には熱圧入・超音波圧入が候補となり、PEやPPなどの延性がある樹脂には圧入式が適する場合があります。硬く脆い材料では、ねじ込みや押込みによる割れを避ける方式を検討します。ただし、熱圧入には熱可塑性であることが必要で、成形時埋込式も樹脂と工程への適合確認が必要です。
引抜き荷重とトルクの要求
必要な引抜き荷重、締付けトルク、取り付けトルクを区別して定義します。メーカーが対象樹脂で公表する保持性能を確認し、使用条件に適した安全率を設定してください。原文の例は構造用接合で2.0~3.0、重要度の低い筐体締結で1.5~2.0ですが、普遍的な推奨値ではありません。荷重、クリープ、温度、製品要求に応じた検証が必要です。
取り付け方法
使用可能な設備に合わせて選定します。温度調節式はんだごてによる熱圧入は試作・少量製作に適しています。生産量が増えた場合は専用装置や自動化を検討します。超音波装置は、短い施工時間と設備投資の回収が見込める場合に有効です。圧入式はプレス、セルフタッピング式は適切なドライバと治具を使用します。
生産数量とコスト
| 数量の目安(選定例) | 候補となる方式 |
|---|---|
| 1~50個(試作) | 専用チップ付きはんだごてによる熱圧入 |
| 50~500個 | 熱圧入装置、またはセルフタッピング式 |
| 500~5,000個 | 熱圧入装置、数量と工程によって超音波圧入 |
| 5,000個以上 | 超音波圧入、設計と成形工程が適合すれば成形時埋込式 |
製造方法
製造方法:樹脂部品の製造工程に適したインサートと施工方法を選びます。FDM部品には熱圧入式が一般的です。CNC加工品では下穴形状を調整しやすく、射出成形品では適合する後付け式や成形時埋込式を選べます。
組み立て・分解の頻度
一度だけ組み立てる部品では、比較的簡単な方式で要求を満たす場合があります。保守のために繰り返し分解する部品では、金属ねじの耐久性に加え、インサートの保持力、緩み、樹脂のクリープも確認します。熱圧入式、コイル式、圧入式、セルフタッピング式の適否を、実際の組み立てサイクルで評価してください。
ねじインサートの設計上の注意点
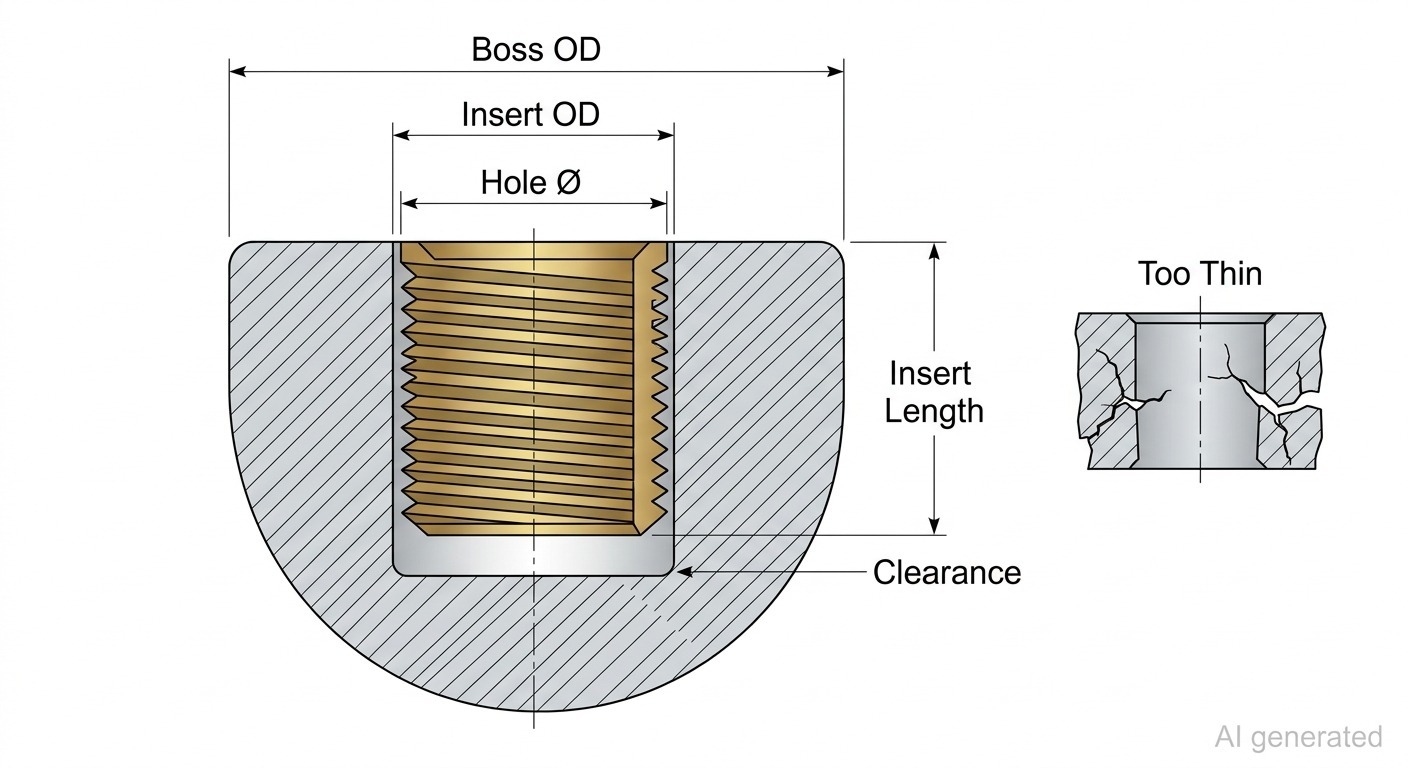
樹脂ボスに取り付けた黄銅製ねじインサート
穴径と公差
各製品にはメーカー指定の穴径と公差があります。小さ過ぎると挿入時にボスが割れ、大き過ぎると保持力が不足するため、特に重要な設計項目です。
熱圧入式の穴径は外径より小さくする場合がありますが、差を一律に0.1~0.2 mmと設定してはいけません。セルフタッピング式ではねじ形成に必要なかみ合い量を、圧入式では適切なしめしろを確保し、いずれも製品と樹脂に対応する指定寸法を使用します。
同じインサートでも樹脂によって推奨穴径が異なる場合があります。対象樹脂に対するメーカーのデータシートを確認してください。
穴深さとインサート長さ
穴深さには、インサート長さに加え、押し出された樹脂やねじ先端に必要な余裕を確保します。原文には0.5~1.0 mmの余裕の例がありますが、実際はメーカー指定に従います。底付きすると本体が突出し、相手部品との接触や締付け力に影響します。
止まり穴の深さは、インサート長さとメーカー指定の底部余裕から決めます。貫通穴では、インサート長さと部品厚さの関係を確認します。
止まり穴では、深さと切りくずの排出余裕が特に重要です。止まり穴加工ガイドでは、設計と加工上の注意点を詳しく解説しています。
ボス径と肉厚
挿入時と使用時の荷重に耐えられる肉厚を確保します。メーカー推奨のボス寸法を基に、樹脂と荷重条件に対する妥当性を検証してください。以下は原文の寸法例であり、メーカー指定の最小値や推奨値を代替するものではありません。
| インサート外径 | ボス外径の例①(普遍的な最小値ではない) | ボス外径の例②(個別の検証が必要) |
|---|---|---|
| 4.0 mm | 8.0 mm | 9.0~10.0 mm |
| 5.0 mm | 10.0 mm | 11.0~12.5 mm |
| 6.0 mm | 12.0 mm | 13.5~15.0 mm |
| 8.0 mm | 16.0 mm | 18.0~20.0 mm |
ねじサイズ
締結ねじの要求に合わせてサイズを選び、保持面積を増やすためだけに大型化しないでください。小さ過ぎるボスにM4を使うより、適切なボスにM3を使う方が有利な場合があります。必要な締付け力を満たすねじを選び、そのサイズに合わせてボスを設計します。
ローレット形状
外周形状によって保持特性が変わります。菱目ローレットは引抜きと回転への抵抗を両立しやすく、縦ローレット、アンダーカット、リブなどは荷重方向と施工方法に合わせて選定します。アンダーカットは樹脂を形状内に保持して引抜き抵抗を高めますが、樹脂の流動を適切に管理する必要があります。
取り付け力と温度
熱圧入温度は、メーカーの工程推奨と樹脂の軟化・溶融特性に基づいて設定します。過度な熱劣化を生じず、外周形状の周囲へ樹脂を適切に流動させる温度が必要です。
CNC加工した樹脂部品へのねじインサート
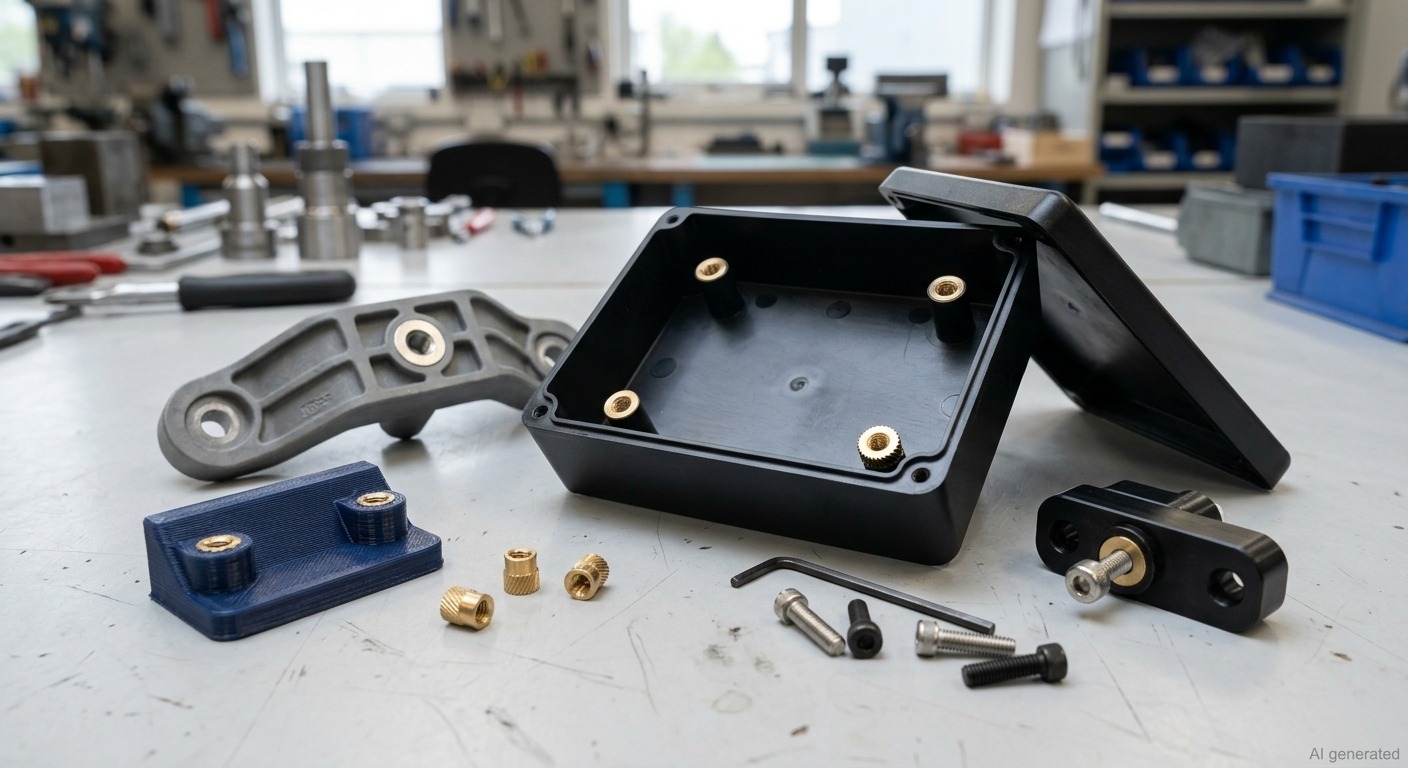
樹脂用ねじインサートの代表的な用途
インサート用の穴の準備
CNC加工では、インサート用穴の寸法と公差を管理できます。材料選定、工具、冷却、対応公差など、樹脂の加工特性については、樹脂のCNC加工ガイドをご覧ください。
多くの3Dプリント工程より穴寸法を管理しやすい場合がありますが、必要な径と公差は、選定したインサートのメーカー仕様に基づいて設定します。
POMやナイロンに熱圧入式を用いる場合、指定径の穴と入口の面取りによって挿入しやすくできます。面取りは位置合わせを助けますが、寸法と有無はメーカー指定に従ってください。
コイル式の専用タップ加工は、樹脂に適した工具と条件でマシニングセンタ上で行えます。鋭利な工具と管理された条件によって、むしれや表面損傷を抑えます。
インサート用穴のCNC加工公差
CNC加工は多くの積層造形工程より厳密で再現性のある穴寸法に対応できます。ただし、実現可能な公差は材料、機械、工具、穴形状、工程条件によって異なります。適切な指定と検査によって、穴ごとのばらつきを抑え、安定した取り付けにつなげます。
対象となるCNC加工樹脂
POM、ナイロン(PA6、PA12)、PEEK、ポリカーボネート、HDPEなどが候補です。POMやナイロンには適合する熱圧入式、コイル式、セルフタッピング式を選べます。PEEKでは高い施工温度が必要になる場合がありますが、ビカット軟化温度だけでなく、メーカー指定と溶融・劣化特性に基づいて設定します。HDPEには圧入式やセルフタッピング式が候補となりますが、クリープによる保持力低下も評価します。
CNC加工とほかの樹脂製造方法の比較
CNC加工品では、適した方式に合わせて下穴を管理しやすくなります。ただし、成形時埋込式は切削加工後に取り付ける方式ではありません。3Dプリント品では熱圧入式が広く使われ、射出成形品では後付け式や成形時埋込式を選べます。少量の精密治具、計測機器筐体、機能試作では、CNC加工と適切なねじインサートの組み合わせが有効です。
精密なインサート用穴、ボス、ねじ形状が必要な場合、JLCCNCは図面に基づいて樹脂部品を加工し、指定したインサートに適した形状を準備します。CADファイルをアップロードして、技術的な確認と見積もりをご利用ください。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
3Dプリント品・射出成形品へのねじインサート
3Dプリント部品用のねじインサート
FDM部品では熱圧入式が一般的です。直接加工したねじは、ねじ方向と荷重方向によって積層間の接着強度の影響を受け、信頼性が低下する場合があります。
CADでメーカー指定の穴径を設け、専用チップ付き温度調節式はんだごてや熱圧入装置を使用します。加熱したインサートで周囲の樹脂を軟化させ、適切な軸方向の力で挿入します。外周形状に樹脂が流れ込むことで、直接タップ加工したFDMねじより繰り返し締結に強い金属ねじを形成できます。
SLSやMJFのナイロン部品は、一般的なFDM品より均一な特性を得やすい場合があります。ただし、材料、造形方向、工程条件による差は残ります。
射出成形部品用のねじインサート
射出成形品では、樹脂と形状に適合する後付け式、または成形時埋込式を選択できます。生産量、組み立ての柔軟性、成形後の追加取り付けが必要かどうかによって判断します。
セルフタッピング式と熱圧入式はいずれも、施工条件が材料・形状に適合すれば使用できます。大量生産では、超音波圧入が安定したサイクル時間と工程管理に役立つ場合があります。
製造方法に応じた選定例
| 製造方法 | 候補となる方式 | 注意点 |
|---|---|---|
| FDM方式の3Dプリント | 主に熱圧入式、条件が適合すればコイル式 | 圧入式では積層割れや保持力を検証する |
| SLS/MJF方式の3Dプリント | 熱圧入式、適したグレードでは圧入式 | セルフタッピング式はかみ合いと割れを検証する |
| CNC加工樹脂 | コイル式、熱圧入式、圧入式、セルフタッピング式 | 材質と形状に適合する方式を選ぶ |
| 射出成形(少量) | 熱圧入式、セルフタッピング式、圧入式 | 成形時埋込式は金型と工程費用を考慮する |
| 射出成形(大量) | 成形時埋込式、超音波圧入式、自動熱圧入 | 手動熱圧入は工程時間と再現性を評価する |
樹脂用ねじインサートでよくある失敗
不適切な穴径
下穴径の誤りは、取り付け不良の代表的な原因です。小さ過ぎる穴は過大な挿入力を必要とし、圧入式ではボス割れ、熱圧入式では着座不良を生じる場合があります。大き過ぎる穴はしめしろやかみ合いを減らし、引抜き抵抗を低下させます。
対象樹脂に対するメーカー指定の穴径で加工してください。インサートの呼び外径ではなく、データシートの推奨下穴寸法を使用します。
ボス径の不足
小さ過ぎるボスは、挿入時の周方向応力や使用時の引抜き荷重に耐える樹脂量が不足し、割れや抜けの原因となります。必要な寸法はインサート形状、樹脂グレード、肉厚、荷重によって異なります。一律の比率を用いず、メーカー推奨と用途に基づいて設計します。
不適切な穴深さ
止まり穴の底部余裕が不足すると、インサートの着座や押し出された樹脂の逃げを妨げます。問題は底が平らなこと自体ではなく、必要な空間が不足することです。底部割れや突出を避けるため、メーカー指定の穴深さと余裕を確保してください。
過大な取り付けトルク
セルフタッピング式は、ねじ込みトルクが過大だと樹脂側のねじ山を破損させます。保持力を失った場合は、メーカー推奨の補修方法に従い、適切な補修用インサートや部品交換を検討します。単純に穴を広げて同じ部品を再使用しないでください。トルク管理工具を使い、推奨値に設定します。
不適切な方式の選択
硬く脆い樹脂への圧入は、ボス割れを生じる場合があります。加熱で軟化しない熱硬化性樹脂には、熱圧入式は通常適しません。POMなどにセルフタッピング式を使用する場合も、下穴径と施工トルクの管理が必要です。対象樹脂の特性に合わせて選定します。
信頼性のあるねじ接合には、インサートの選定だけでなく、穴径、ボス形状、材料、加工精度も重要です。これらを組み合わせて、要求される性能を確保します。
樹脂用ねじインサートに関するよくある質問
Q:樹脂用ねじインサートとは何ですか?
樹脂部品に組み込み、小ねじに対応する耐久性のある金属製めねじを形成する部品です。適切な設計と施工によって、直接タップ加工した樹脂ねじより保持力や繰り返し締結性を改善できます。圧入式、セルフタッピング式、熱圧入式、超音波圧入式、成形時埋込式、コイル式などがあります。
Q:熱圧入式はすべての樹脂に使用できますか?
過度に劣化せず軟化・溶融できる熱可塑性樹脂が対象です。樹脂グレードと施工温度が、メーカー指定の工程条件に適合する必要があります。
Q:圧入式とセルフタッピング式の違いは何ですか?
圧入式は、外周形状と穴のしまりばめを利用し、回転させずに軸方向の力で取り付けます。セルフタッピング式は、回転させて樹脂にねじを形成するため、工具とトルク管理が必要です。圧入式は工程が簡単で、セルフタッピング式は適した樹脂では高い引抜き抵抗を得られる場合があります。実際の性能は製品形状と樹脂グレードによって変わります。
Q:樹脂用ねじインサートのサイズは、どのように選びますか?
必要な締結ねじに合わせて内ねじを選びます。樹脂筐体ではM2~M8などが使われますが、用途によって異なります。使用できるボス深さを確認し、樹脂、荷重、施工方式に対するメーカー推奨を満たす長さと外径を選定します。加工前に穴径と公差を確認してください。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......