リベットの種類:用途・材質・選定ガイド
1 min
- リベットとは?
- リベットの種類
- リベットの頭部形状
- リベットの種類別比較
- リベットの材質
- リベットの代表的な用途
- 適切なリベットの選び方
- リベット接合部品の設計指針
- リベット接合部品の製造上の注意点
- リベットの施工方法
- リベット施工でよくある誤り
- リベットに関するよくある質問
要点
- 主なリベットの種類には、中実リベット、ブラインドリベット、半中空リベット、中空リベット、打込みリベット、割りリベットがあります。施工時のアクセス性、材料の適合性、接合部の要求事項に応じて選定します。
- 図面では、頭部形状、材質、径、締結板厚や軸長などを、適用規格に従って指定し、リベットを識別します。
- リベットの種類によって施工方法が異なります。接合部の両側に工具を配置するものもあれば、片側から施工できるものもあります。
- 異種金属接触腐食を防ぐため、リベットの材質と母材の適合性を確認します。アルミニウム板にはアルミニウム製、ステンレス鋼にはステンレス鋼製を基本とし、異種材料の組み合わせでは使用環境と防食対策を検討します。
- リベットは、溶接による変形を避けたい場合、振動によるねじ締結の緩みが懸念される場合、接合部の両側にアクセスできない場合、板金部品を迅速に組み立てたい場合などに使用されます。
リベットは、古くから金属の接合に使用されてきました。ブルックリン橋や航空機の胴体をはじめ、身近なノートパソコンのヒンジにも使われることがあります。華やかな部品ではなく、締結後の調整や取り外しを前提としない点が特徴です。適切に選定・施工されたリベットは、振動に強く、せん断荷重を確実に伝達する恒久的な接合を形成します。また、ねじ締結で起こり得る回転による緩みを生じにくい構造です。
ただし、リベットには多くの種類があり、それぞれ異なる材料、施工条件、構造上の要求に対応するよう設計されています。種類や材質の選定を誤ると、使用中の接合不良や、修理のためにリベットを破壊して除去する必要が生じます。種類、用途、適切な選定方法を理解することが、必要な性能を満たすリベット接合の基本です。
適切なリベットの選定だけで、接合の信頼性が決まるわけではありません。穴の品質、板厚、製造方法も接合性能に影響します。リベット締結前に、部品の穴位置と組立時の適合状態を要求どおりに仕上げる必要があります。設計要件に応じて、CNC加工や板金加工が用いられます。組立前のリベット接合部品の製造については、板金加工の各種工程もご参照ください。
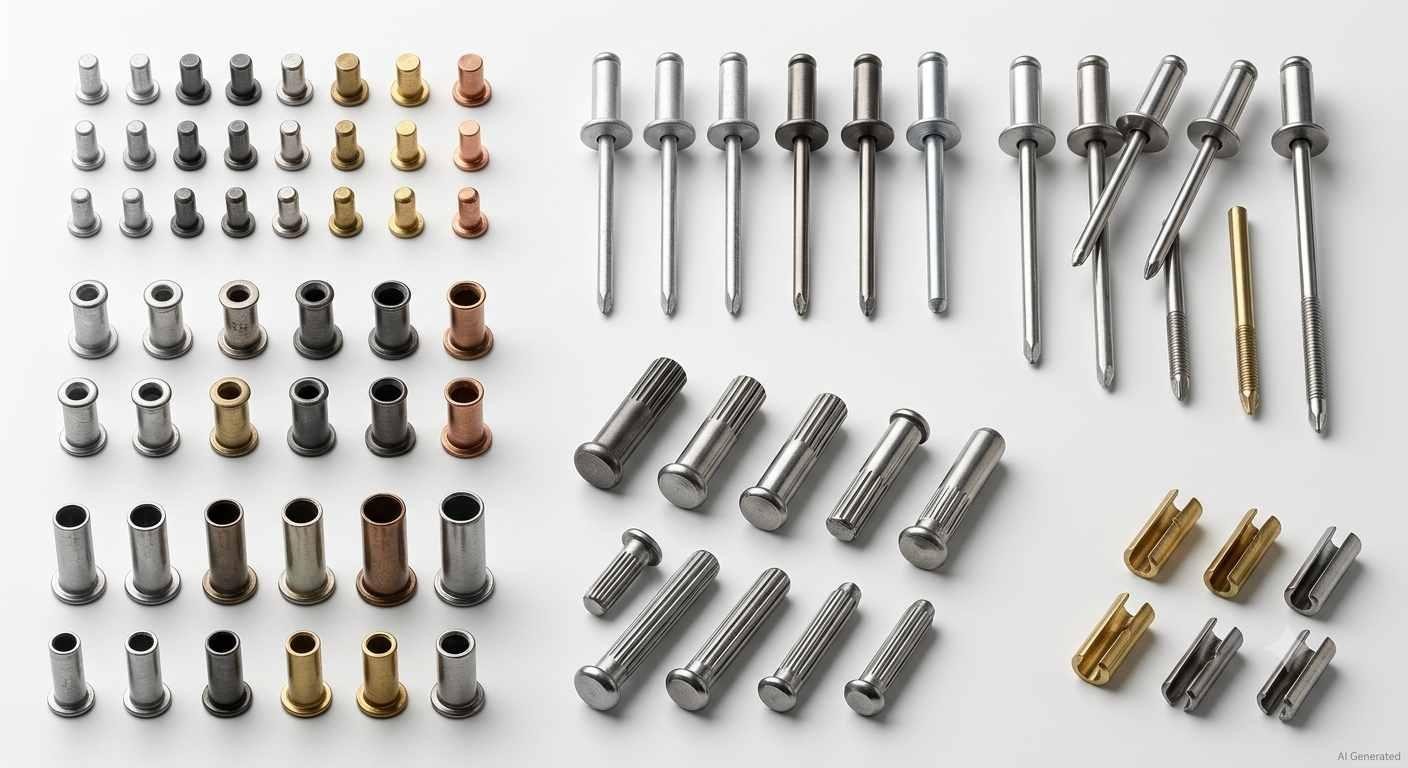
各種リベットの外観
リベットとは?
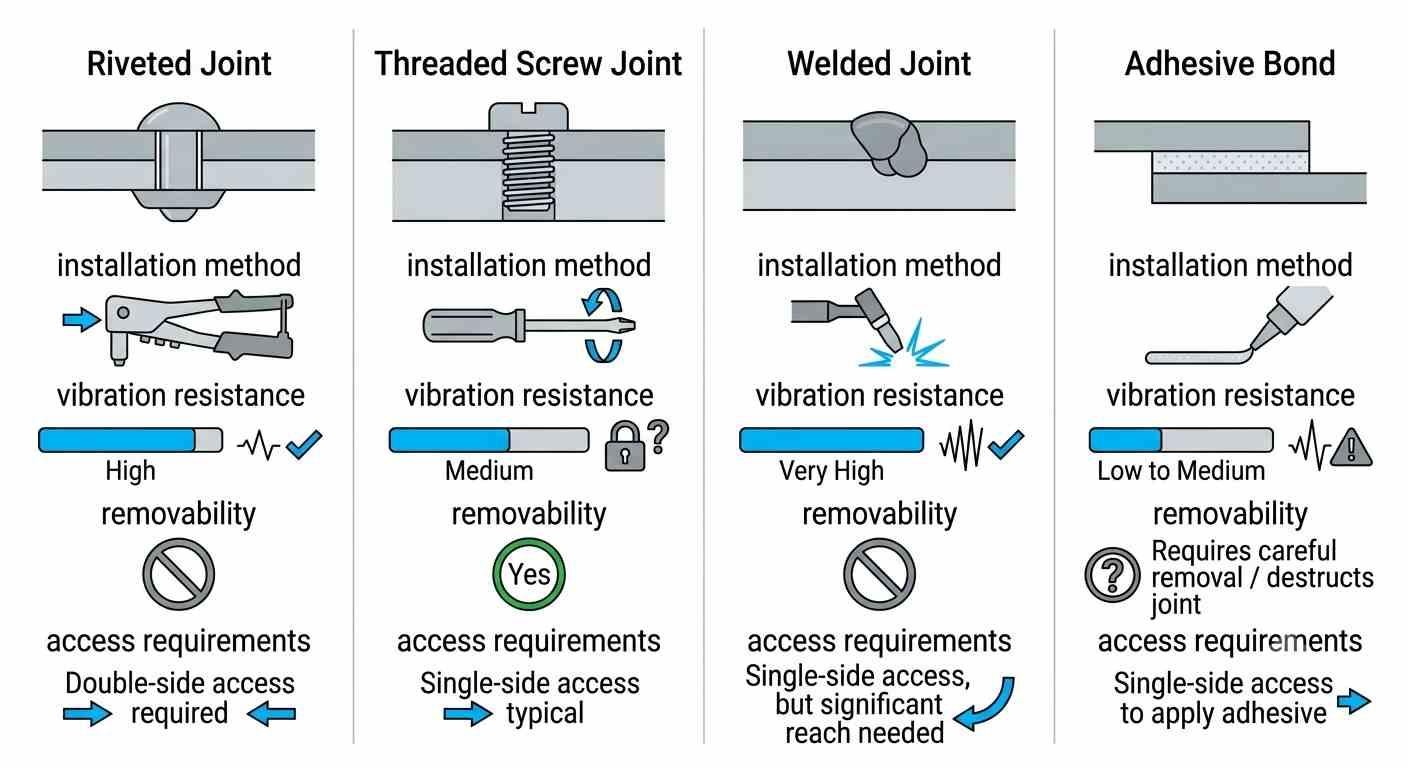
代表的な4種類の接合方法の比較
リベットは、片端に成形済みの頭部を持つ円筒状の軸からなる、恒久的な機械式締結部品です。2枚以上のワークの穴を合わせて挿入し、反対側の端部を変形させて第二の頭部を形成することで、接合部を締め付けます。リベットの基本と適切な除去方法については、こちらのガイドをご覧ください。
軸端を塑性変形させる「かしめ」により、取り外しを前提としない接合が形成されます。これが、ねじ締結との基本的な違いです。かしめ後に分解するには、通常、ドリルなどでリベットを除去する必要があります。この恒久性は、リベットの主な特長であると同時に、利点と制約の両方になります。
リベット接合を採用する理由
リベット接合は、特定の使用条件においてねじ締結より適しており、その条件を理解することが採用判断に役立ちます。
代表的な理由は、振動への強さです。ねじ締結部品は、接着剤、緩み止め座金、緩み止め機構などを使用しない場合、繰り返し荷重で緩むことがあります。リベットは、変形させた軸端で機械的に固定されるため、回転による緩みを生じにくくなっています。航空機の構造接合でリベットが使用される理由の一つも、この特性です。
薄板の組立も主な用途です。十分なねじのかみ合い長さを確保できない薄板でも、板金用のリベット、特にブラインドリベットや半中空リベットを使えば、適切な接合が可能です。
接合部の裏側が閉じられている場合、片側施工ができることが、溶接や貫通ボルトよりリベットを選ぶ理由になります。ブラインドリベットは片側から施工でき、閉じた構造物に有効な機械式締結部品です。その他の締結部品や方法については、板金部品の締結方法をご参照ください。
プラスチックと金属、薄い金属と複合材料などの異種材料接合にも、低いかしめ力で施工できるリベットが適しています。溶接では材料同士の溶接適合性が、ねじ締結では十分なかみ合い長さが必要になります。
リベットの種類
1. 中実リベット(ソリッドリベット)
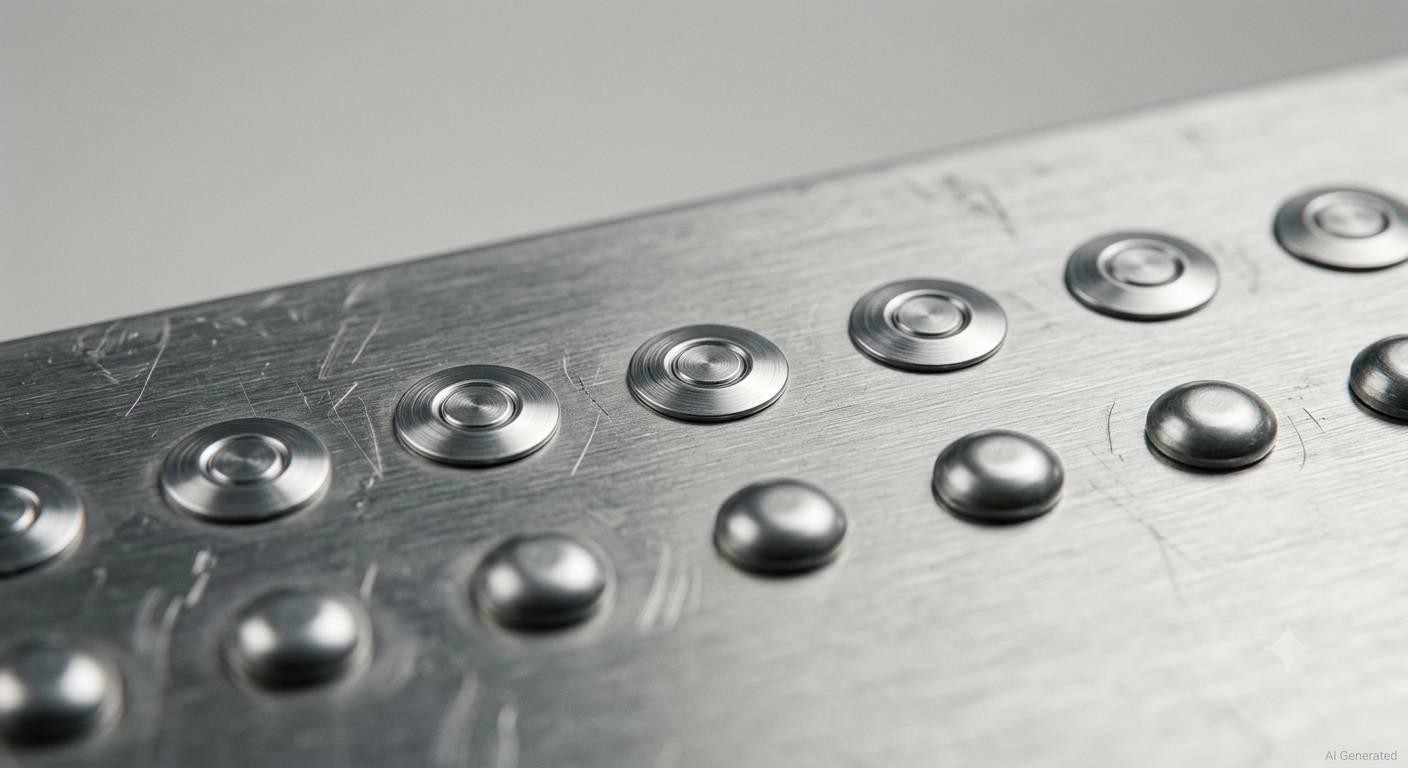
中実リベット
中実リベットは、構造用途で高い強度を得られる従来型リベットの一つです。成形済みの頭部と中実の円筒状軸を備えています。ワークに挿入し、反対側に配置した当て金で支えながら、リベットハンマーや空圧式リベットガンで軸端をかしめます。
中実リベットの施工には、接合部の両側へのアクセスが必要です。一方に施工工具を、もう一方にかしめ時の反力を受ける当て金を配置します。この条件により使用箇所は制限されますが、両側にアクセスできる場合は、高い強度と信頼性を持つ接合を形成できます。
航空宇宙構造、航空機の胴体、翼パネル、操縦翼面では、中実リベットが主要な構造締結部品として使用されます。航空宇宙用途では、2117や2024系のアルミニウム合金製リベットが用いられ、調質や施工条件は適用規格に従って選定します。鋼製の中実リベットは、高いせん断強度が求められる橋梁、重機フレーム、鋼構造の接合などに使用されます。
2. ブラインドリベット(POPリベット)
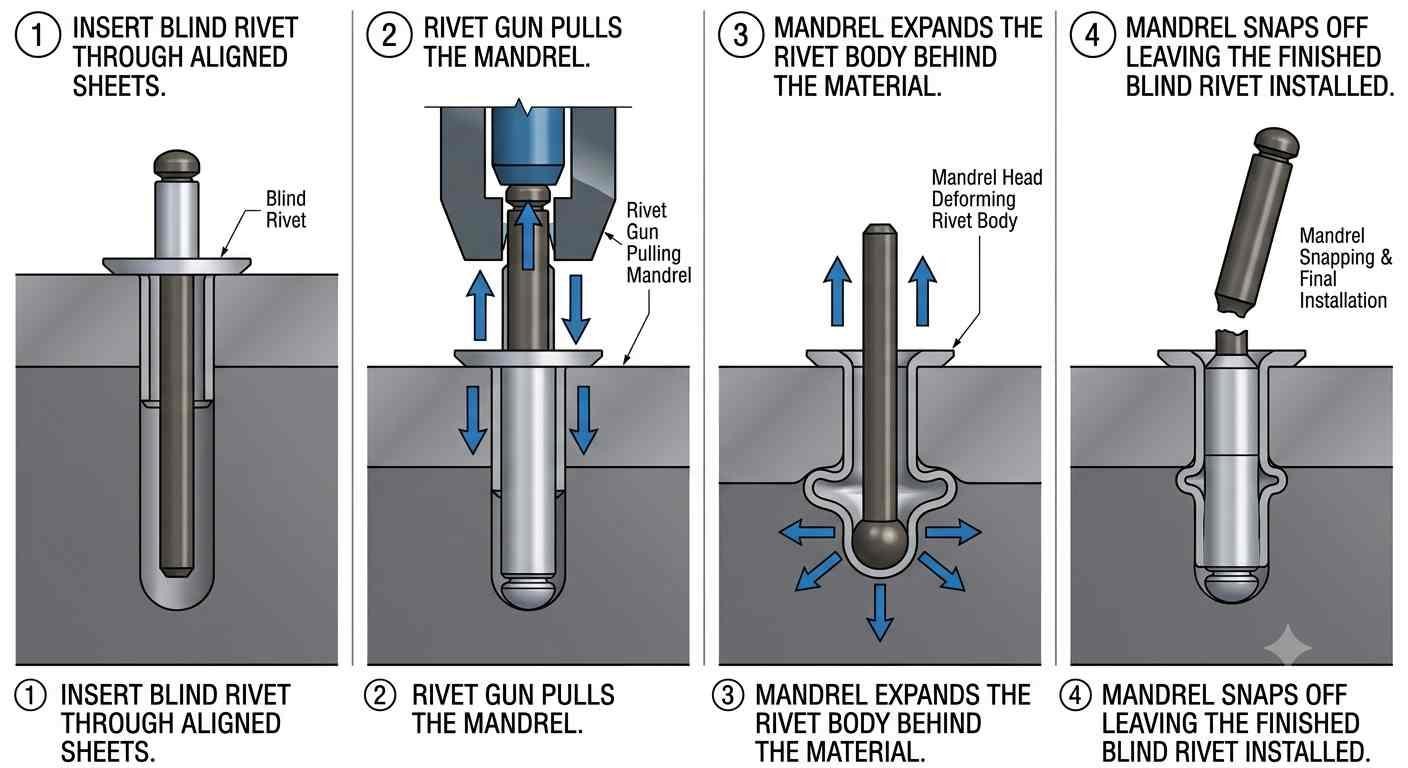
ブラインドリベット
ブラインドリベットは、片側から施工できるため、一般的な製造・組立で広く使用されています。裏側に工具を配置する必要はありません。中空のリベット本体と、その中心を通るマンドレル(引き軸)で構成されます。施工工具で本体を手前側に押さえながらマンドレルを引くと、マンドレルの頭部が本体を変形させ、裏側に膨らみを形成します。所定の破断位置でマンドレルが切れ、変形した本体が接合部を固定します。
ブラインドリベットは「POPリベット」と呼ばれることもありますが、POPは商標です。電子機器筐体、自動車のボディパネル、空調ダクト、看板、トレーラーの車体、船舶用金具など、幅広い分野で使用されています。
用途に合わせた各種製品があります。ラージフランジ型は、薄い材料や軟らかい材料に対して締付け荷重を広い面積に分散します。クローズドエンド型は、本体の端部が閉じており、リベット内部からの流体の通過を抑えます。マルチグリップ型は、1種類の長さで幅広い締結板厚に対応できます。
3. 半中空リベット
半中空リベットは、軸端に部分的な穴を設けた構造です。軸端の中空部分を外側に広げてかしめるため、中実リベットのように軸端全体を押しつぶす必要がありません。裏側に広く均一なかしめ部を形成し、締付け荷重を分散できます。
中実リベットより小さいかしめ力で施工できます。中空部分を巻き広げて成形するため、大きな施工力で損傷しやすい材料の組立に適しています。この特性から、革、布、プラスチックパネル、薄い金属板などに使用されます。
接合強度に加え、外観や低い施工力が重視されるヒンジの組立、バッグの金具、ベルトの固定、軽荷重の板金部品などに広く使用されます。
4. 中空リベット(管状リベット)
中空リベットは、軸全体が中空の管状構造です。施工時に端部を外側に巻き広げ、裏側にかしめ部を形成します。半中空リベットと同様の方法ですが、一般に、より小さい力で成形できます。
接合部の外観を重視する用途に使用されます。裏側の巻き広げたかしめ部は、中実リベットのかしめ部より形状を均一に仕上げやすいのが特徴です。衣料用金具、靴、革製品、スポーツ用品、装飾部品など、接合機能と見た目の両方が求められる用途に適しています。
5. 打込みリベット(ドライブリベット)
打込みリベットは、頭部側に短いピンが突出しています。ピンをハンマーで本体内に打ち込むことで、軸端が裏側で広がり、接合部を固定します。裏側に工具を配置する必要はありません。
銘板、化粧パネル、軽量な装飾部品など、片側からの施工が必要で、高い接合強度より施工速度を重視する用途に使用されます。ハンマーで施工できる簡便なリベットであり、空圧工具を使用できない現場での修理や組立にも適しています。
6. 割りリベット(スプリットリベット)
割りリベットは、軸端が二股に分かれた構造です。施工時に二股の脚を広げ、材料の裏面に沿って折り曲げることで固定します。用途によっては、薄く軟らかい材料を直接貫通させられるため、下穴を設けずに使用できる場合があります。
製本、革製品の組立、布製品、繊維系材料の接合などに使用されます。脚を広げても割れにくい軟質材料に適しており、構造用金属接合には向きません。脚の断面が小さいため金属接合で得られる強度は限られますが、布、革、紙などの用途では効率よく施工できます。
リベットの頭部形状
施工方法が同じでも、頭部形状は異なります。頭部形状は、表面への納まり、荷重の分散、面一仕上げの可否に影響します。製作図面では、通常、リベットの種類と頭部形状の両方を指定します。
1. 丸頭
丸頭リベットは、施工後も表面から頭部が突出します。座面が広く、締付け荷重を分散しやすいため、面一仕上げを必要としない一般的な構造接合に適しています。
2. ユニバーサルヘッド
ユニバーサルヘッドは、比較的低い頭部形状と良好な機械的強度を両立しています。従来の丸頭より突出量を抑えながら十分な座面を確保できるため、航空宇宙分野の規格で広く採用されています。
3. 皿頭
皿頭リベットは、施工後に周囲の表面と面一になります。頭部の突出が空力性能、シール面、部品間のクリアランスに影響する場合に選ばれます。通常は施工前に皿もみが必要で、母材の一部を除去するため、板厚と強度を確認したうえで、面一仕上げが必要な箇所に使用します。
4. 平頭
平頭リベットは、薄い材料や軟らかい母材に対し、広い座面を確保できます。面一仕上げよりも局部的な面圧の低減が重視される用途や、穴周辺に集中荷重を加えにくいワークに適しています。
リベットの種類別比較
次の表は、リベットの構造別の比較です。頭部形状は、表面の要求事項と図面指示に応じて別途選定します。強度は一般的な傾向であり、実際には材質、径、製品仕様、接合条件によって異なります。
| リベットの種類 | 必要なアクセス | 強度の傾向 | 適した材料 | 主な用途 | 施工工具 |
|---|---|---|---|---|---|
| 中実リベット | 両側 | 高い | 金属、複合材料 | 航空宇宙、橋梁、構造接合 | リベットガン+当て金 |
| ブラインドリベット(POP) | 片側のみ | 中~高 | 金属、プラスチック、複合材料 | 一般製造、筐体 | リベッター(手動・空圧式) |
| 半中空リベット | 両側 | 中 | 薄い金属板、革、プラスチック | ヒンジ、金具、軽荷重の組立品 | プレス、かしめ工具 |
| 中空リベット | 両側 | 低~中 | 革、軟質材料 | 衣料、装飾金具 | プレス |
| 打込みリベット | 片側 | 低~中 | 薄いパネル、化粧部材 | 銘板、化粧パネル | ハンマー |
| 割りリベット | 通常は両側(裏側で脚を広げる) | 低 | 革、布、紙 | 製本、軟質材料製品 | プレス、手動かしめ工具 |
中実リベットは、構造用金属接合で高い強度を得られる選択肢です。片側施工で汎用性が高いのはブラインドリベットです。軟質材料には、中空リベット、半中空リベット、割りリベットなど、材料に適した低い施工力の製品を検討します。構造要件、材料、施工時のアクセス条件を種類に合わせることが、選定の基本です。
適切なリベットの選定に加え、穴径、穴間隔、縁端距離、板厚も接合性能を左右します。JLCCNCは、穴位置と公差を管理した精密CNC加工部品・板金部品を製造し、信頼性の高いリベット組立を支援します。CADファイルをアップロードして、無料の技術レビューとお見積もりをご依頼ください。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
リベットの材質
リベットの材質は、強度、耐食性、母材との適合性、費用に影響します。異種金属接触腐食を防ぐため、接合する母材に適した材質を選定します。異なる金属が電気的に接触し、水分や塩分を含む電解質が存在すると、電池作用により電位の低い側の金属が腐食しやすくなります。
アルミニウム製リベット
アルミニウムは、航空宇宙や一般的な板金用途で広く使用されるリベット材です。軽量で耐食性があり、アルミニウム母材との適合性に優れます。同系統のアルミニウム製リベットと板材を組み合わせることで、異種金属接触腐食のリスクを低減できます。
代表的な合金には、成形性に優れ航空宇宙分野で広く使われる2117系、高いせん断強度が必要な箇所に用いられる2024系、マグネシウム合金の接合に用いられる5056、汎用用途の6061などがあります。調質、表面処理、施工前の熱処理条件は、適用規格とメーカーの仕様に従って確認してください。
鋼製リベット
鋼製リベットは、構造用途でアルミニウム製より高い強度を得られます。炭素鋼製リベットは、鋼の高いせん断強度と引張強度が必要な大型構造物や重機などに使用されます。炭素鋼は湿潤環境で腐食するため、用途に応じた亜鉛めっきなどの表面処理、塗装、またはステンレス鋼の採用を検討します。
鋼構造の接合、重機フレーム、アルミニウム製では必要な強度を満たせないインフラ用途などに使用されます。
ステンレス鋼製リベット
ステンレス鋼製リベットは、強度と耐食性を兼ね備え、船舶、食品加工設備、屋外、薬品環境など、炭素鋼では腐食が懸念される用途に適しています。304系と316系が広く用いられ、316系は塩化物環境に対する耐食性に優れるため、船舶関連用途で検討されます。
中実型とブラインド型の両方があり、耐食性と構造性能を必要とする幅広い用途に対応できます。
銅製・黄銅製リベット
銅製・黄銅製リベットは、導電性、外観、特定の環境での耐食性が必要な用途に使用されます。銅製は革製品や伝統工芸品などに用いられます。黄銅製は、外観や耐食性を重視する電子機器、船舶用金具、装飾部品などに使用され、アルミニウム製より高い費用でも採用される場合があります。
リベットの代表的な用途
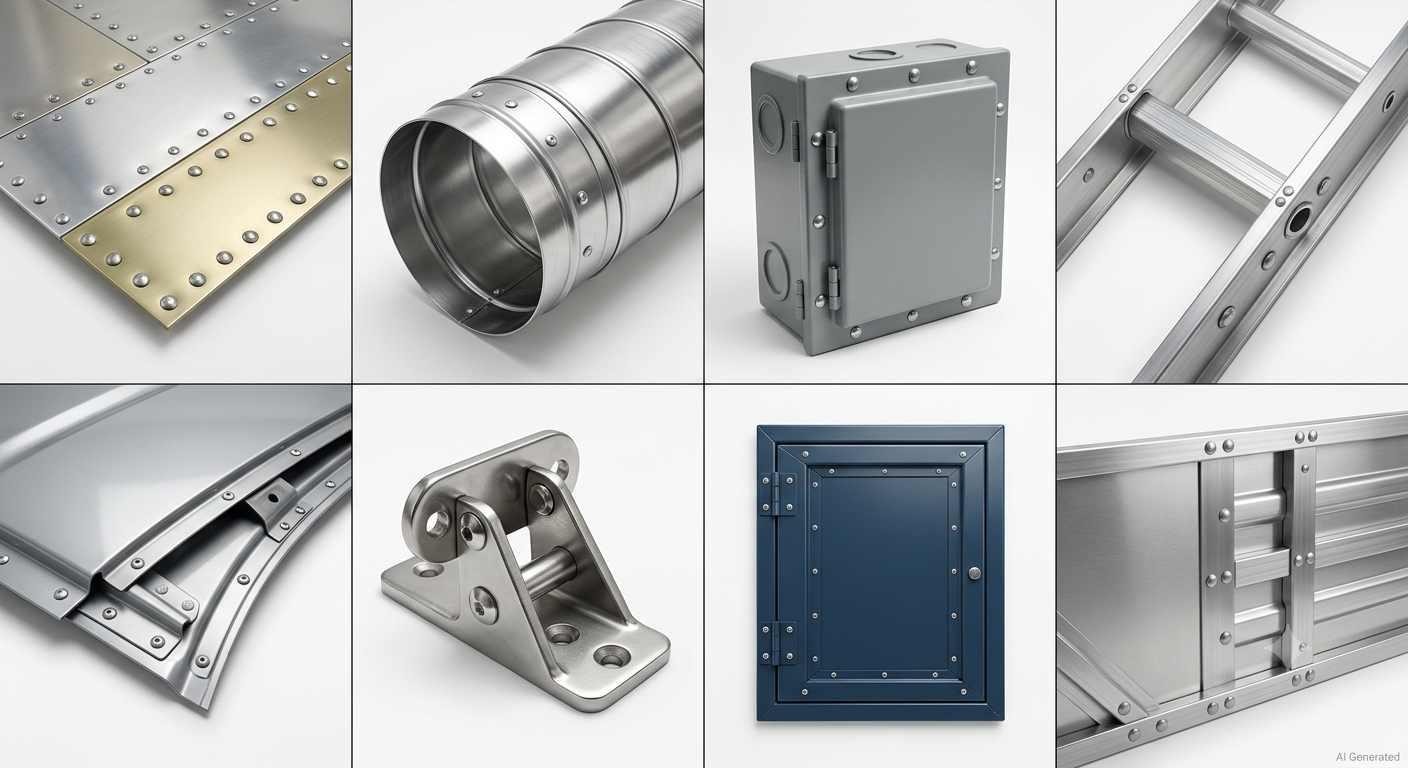
リベットの主な使用例
板金部品の組立
板金部品では、組立後に裏側へアクセスできなくなることが多く、両側施工が難しいため、ブラインドリベットが広く使われます。空調ダクト、電子機器筐体、家電のハウジング、自動車のボディパネルなどでは、片側から板金パネルを迅速に接合できます。
板金製ヒンジの組立には、低い施工力でヒンジ形状への影響を抑えられる半中空リベットも使用されます。
航空宇宙構造
航空宇宙分野は、中実リベット、特に2117や2024系のアルミニウム合金製リベットの代表的な用途です。航空機の胴体、翼の外板、隔壁、操縦翼面などで主要な構造締結部品として使用されます。適切に施工された接合部は、繰り返し荷重に対して良好な疲労性能を発揮します。
航空宇宙用の特殊リベットには、外板と面一にして空気抵抗を抑える皿頭型や、アルミニウム製では強度が不足する用途向けの高強度チタン製などがあります。
自動車部品
自動車製造では、接合用途に応じて各種リベットが使用されます。セルフピアシングリベットは、下穴を設けずに手前側の板を貫通し、裏側の板内で脚部を広げて固定する専用の方式です。生産速度を重視する大量生産の車体組立で広く使用されています。ブラインドリベットは、化粧パネル、内装部品、裏面へのアクセスが制限される組立品に使用されます。また、アルミニウム車体では、溶接に代わる接合手段として構造用リベットが用いられます。
電子機器・筐体
電子機器筐体、コンピューターのシャーシ、サーバーラック、機器パネルなどでは、ブラインドリベットが広く使用されます。パネルの固定、ヒンジの接合、PCB取付ブラケットの組立、ラックシャーシの製作など、片側施工や耐振動性が求められる用途に適しています。
適切なリベットの選び方
母材との適合性
リベットの材質は、母材との電気化学的な適合性を確認して選定します。アルミニウム板に鋼製リベットを使用すると、水分などが存在する環境では、穴周辺のアルミニウムに異種金属接触腐食が生じるおそれがあります。可能な限り母材と同系統の材料を選び、異種金属を接合する場合は、使用環境、接触面積比、絶縁、表面処理などを検討してください。単に電位の高い金属を選ぶだけでは、防食対策になりません。
締結板厚とグリップ範囲
リベットには、適切に締結できる材料の総厚さが指定されています。例えば、グリップ範囲が3~6 mmのブラインドリベットは、総厚さ2 mmや10 mmの接合には適しません。範囲外では、裏側の成形が不適切になったり、十分に変形する前にマンドレルが破断したりする場合があります。中実リベットでも、総板厚に対して適切な軸長と、かしめに必要な突出量を確保します。
図面や製品仕様では、リベットの種類に応じてグリップ範囲、締結板厚、軸長などを指定します。実際の重ね合わせ厚さを確認し、適合する長さのリベットを選定してください。
必要な強度
せん断強度と引張強度は、リベットの種類、径、材質によって異なります。構造用途では、必要な接合強度を定め、選定した製品と径の公表強度に基づいて必要本数を算出し、接合形状に対して妥当か確認します。
非構造用途の接合、化粧部材の固定、装飾金具、軽量パネルの組立では、荷重を支える構造接合ほど厳密な強度検討を必要としない場合があります。アクセス性、施工速度、工具などの実用条件が、種類の選定を左右することも多くなります。
施工時のアクセス性
アクセス性は、使用可能なリベットの種類を決める重要な条件です。組立中に接合部の両側へアクセスできれば、幅広い種類を検討できます。裏側が閉じられている場合は、ブラインドリベットや、軽荷重用途の打込みリベットなど、片側施工が可能な製品を選定します。各締結位置のアクセス条件を、種類を指定する前に確認してください。
リベット接合部品の設計指針
信頼性の高いリベット組立は、部品設計から始まります。周囲の材料、穴形状、部品の位置合わせが適切であって初めて、リベットは必要な荷重を伝達できます。リベットを正しく選んでも、穴位置や部品形状が不適切だと、組立時に不具合が生じます。
穴径と穴位置
リベット穴には、挿入に必要なクリアランスを確保しつつ、軸を適切に支持できる寸法が必要です。穴が大きすぎると、部品間の動きが増え、接合のばらつきにつながります。小さすぎると、挿入できなかったり、リベットを損傷したりするおそれがあります。
特に複数の板金部品を組み合わせる場合、穴位置も重要です。穴がずれていると、リベット施工時に部品を無理に合わせることになり、不要な応力や薄板の変形を生じる場合があります。
CNC加工部品では、正確な穴位置によって相手部品との位置合わせを維持できます。板金加工では、曲げによって周辺形状の最終位置が変わるため、曲げ工程を考慮して穴を配置します。
縁端距離と板厚
リベット穴が部品の端に近すぎると、周囲の材料が弱くなることがあります。施工時にリベットが広がる力で、端部の変形や薄板の局部的な割れが生じるおそれがあります。
板厚も選定に影響します。薄いアルミニウムパネルに適したリベットでも、厚い組立品には適合しない場合があります。製造前に、接合するすべての部品の総厚さを、指定されたグリップ範囲と照合します。
曲げを伴う板金部品では、リベット穴を曲げ線に近づけすぎないようにします。フランジ幅には、曲げ加工とリベット施工の両方に必要なスペースを確保してください。
公差と組立時の適合
リベット組立では、すべての形状に極めて厳しい寸法公差を指定するより、穴位置を安定して管理することが重要です。相手部品同士を、組立時に正しく位置合わせできることが主な要件です。
CNC加工や板金加工では、穴位置、穴径のばらつき、バリを管理することで施工不良を防ぎやすくなります。打抜き穴やドリル穴の周囲にバリがあると、頭部の着座を妨げ、部品間の接触が不均一になる場合があります。
組立順序を考慮する
設計を確定する前に、施工方法を検討します。組立後に裏側へアクセスできなくなる場合は、ブラインドリベットが適することがあります。一方、中実リベットでは、施工工具を両側に配置できる必要があります。
リベット施工前の部品の位置決め方法も検討します。位置決め穴、タブ、仮固定用の基準などを設けることで、組立を簡単にし、生産時のばらつきを抑えられます。
CNC加工部品・板金部品では、リベット接合の設計と製造工程が密接に関係します。生産に進む前に、穴位置、板厚、アクセス条件をまとめて確認してください。
リベット接合部品の製造上の注意点
リベット接合には、正確な穴形状と、組立部品同士の適切な位置合わせが必要です。CNC加工・板金加工では、選定したリベットの仕様に従い、穴径、穴位置、穴縁の品質を管理します。JLCCNCは、加工時の穴位置、エッジ品質、部品寸法を管理し、リベット組立の要求事項に対応します。
穴径と穴位置の精度
穴径は、選定したリベットに対して推奨されるクリアランスに合わせます。大きすぎる穴は接合部の動きを増やして強度を低下させる場合があり、小さすぎる穴は施工を妨げます。
CNC加工部品・板金部品では、穴位置を安定して管理することも重要です。穴のずれは、組立の難しさや荷重分布の不均一につながります。
例えば、曲げ加工したアルミニウム筐体をブラインドリベットで組み立てる場合、成形後の穴位置が重要です。穴が曲げ部に近すぎると、板の変形によって組立時の位置合わせが難しくなる場合があります。
穴縁の品質とバリ管理
バリや穴縁の損傷は、リベット施工を妨げ、接合部周辺の応力集中につながります。穴あけ、打抜き、切削加工後にバリを除去することで、適切な着座と安定した組立品質を確保しやすくなります。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
リベットの施工方法
手動施工
中実リベットは、リベットハンマーと当て金で手動施工できます。一方の作業者が当て金を軸端側に保持し、もう一方が頭部側をハンマーで打撃します。現場修理や少量組立では実用的ですが、均一な接合を得るには技能が必要です。打撃が過剰だと頭部が変形し、不足するとかしめが不十分になります。
手動式ブラインドリベッターは、レバー操作でマンドレルを引き、リベット本体を変形させます。少量作業や、空圧工具を使えない現場での施工に適しています。
空圧式施工
空圧式工具は、対応するリベットの施工速度を大きく高めます。中実リベットでは、当て金で裏側を支えながら、空圧式リベットガンで頭部に制御された高頻度の打撃を加えます。熟練した作業者が適切な工具を使用すれば、手動ハンマーより効率よく施工できます。実際の速度は、リベットと作業条件によって異なります。
空圧式ブラインドリベッターは、手動工具より迅速かつ安定した施工に適しています。必要なマンドレル引張力を確保しやすく、作業者の操作によるばらつきを抑えられます。
自動リベット施工
航空宇宙分野をはじめとする大量生産では、穴あけ、リベット挿入、かしめを、プログラムされた工程で自動実行するシステムが使用されます。自動化により再現性を高め、作業者の技能によるばらつきを抑えられます。また、専用の装置構成により、胴体内部など手作業が難しい箇所に対応できる場合があります。
リベット施工でよくある誤り
不適切な材質の選定
アルミニウム板に鋼製リベットを使用したり、ステンレス鋼の構造にアルミニウム製リベットを使用したりすると、水分などが存在する環境で異種金属接触腐食が生じるおそれがあります。腐食が進むまで見つけにくく、修理ではリベットを除去して周囲の母材の損傷を確認する必要があるため、費用と手間がかかります。
不適切な軸長・締結板厚の選定
中実リベットが短すぎると、第二の頭部を形成するための突出量が不足します。長すぎると、かしめ時に軸端が不規則に折れ曲がる場合があります。ブラインドリベットでは、実際の総板厚が指定のグリップ範囲から外れると、本体の変形やマンドレルの破断が適切に進まず、締付け力や接合強度が不足するおそれがあります。
不十分な穴の準備
穴径が大きすぎると、施工前や施工中に軸が動き、接合位置の精度や荷重伝達の安定性が低下します。バリや欠けのある穴縁は、頭部の着座を妨げ、接合面での応力集中につながります。施工前にすべての穴のバリを除去し、穴径をリベットの仕様と照合してください。
不適切な施工力
中実リベットの施工力が小さすぎると、軸端のかしめや穴壁への密着が不十分となり、必要な締付け力を得られません。力が大きすぎると、頭部が変形したり、軟質材料では頭部がワークを突き抜けたりするおそれがあります。リベットの種類と径に合った工具・金型を使用し、施工条件を適切に管理します。
リベットに関するよくある質問
Q:リベットにはどのような種類がありますか?
主な種類は、中実リベット(高強度の構造用途、両側施工)、ブラインドリベットまたはPOPリベット(片側施工、一般製造で広く使用)、半中空リベット(軸端の一部が中空で、低い力で施工)、中空リベット(軸全体が中空)、打込みリベット(ピンを打ち込んで片側施工)、割りリベット(脚を広げて軟質材料を固定)です。材料の組み合わせ、アクセス条件、必要な強度に応じて選定します。
Q:中実リベットとブラインドリベットの違いは何ですか?
中実リベットは、施工時に両側へアクセスし、裏側に当て金を配置する必要があります。高い接合強度を得やすい構造です。ブラインドリベットは、マンドレルを引いて本体を裏側で広げるため、片側から施工できます。裏側にアクセスできない組立では、ブラインドリベットが適しています。実際の強度は、材質、径、製品仕様によって異なります。
Q:最も強いリベットはどれですか?
中実リベットは、一般に高い接合強度を得られ、航空宇宙を含む構造用途で広く使用されています。ブラインドリベットにも、マンドレルの保持機構などを備えた高強度の構造用製品があります。最も適した製品は、種類だけでなく、材質、径、メーカーの定格強度、接合条件で判断してください。
Q:ブラインドリベットは何に使われますか?
裏側が閉じている、またはアクセスできないリベット接合に使用されます。電子機器筐体、自動車のボディパネル、空調ダクト、トレーラーの車体、船舶用金具などが代表例です。中実リベットより迅速に施工できる場合が多く、裏側にアクセスできる組立でも大量生産で採用されます。
Q:適切なリベットはどう選びますか?
母材との適合性、施工時のアクセス性、総板厚とグリップ範囲、必要な強度の4点を確認します。母材と材質の組み合わせによる腐食リスクを検討し、片側・両側施工を選び、実際の重ね合わせ厚さに適した長さを選定します。構造接合では、定格せん断強度などと接合部の荷重を照合します。メーカーの製品仕様と識別情報を確認してください。
Q:アルミニウム製リベットを鋼に使用できますか?
アルミニウム製リベットと鋼製母材の組み合わせでは、水分があると異種金属接触腐食により、アルミニウム側が腐食するおそれがあります。アルミニウムと鋼を接合する場合は、絶縁、表面処理、適合する締結システムなどでリスクを低減します。
Q:リベットのグリップ範囲とは何ですか?
グリップ範囲は、所定のリベットで適切に締結できる材料の総厚さの範囲です。例えば、3~6 mmのブラインドリベットは、接合する材料の総厚さが3~6 mmの場合に使用します。範囲外で使用すると、本体の成形不良、締付け力の不足、マンドレルの不適切な破断などが生じるおそれがあります。
Q:ねじよりリベットを選ぶべきなのはどのような場合ですか?
振動による回転緩みを抑えたい場合、十分なねじのかみ合い長さを確保できない薄板を接合する場合、恒久的な接合が必要な場合、片側からしか施工できない場合などです。大量生産では、ねじ締結より短時間で組み立てられる場合もあり、板金組立品や筐体で広く使用されます。ただし、リベット接合でも疲労や損傷への検討は必要です。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
リベットの種類と選定:まとめ
リベットに多くの種類があるのは、すべての接合条件に対応できる単一の方式がないためです。中実リベットは航空宇宙などの構造接合を支え、ブラインドリベットは幅広い製造用途で片側施工を可能にします。半中空・中空リベットは、薄い材料や軟らかい母材への施工に適しています。打込み・割りリベットは、それぞれ特定のアクセス条件や材料に対応します。
種類と識別方法に加え、材質、グリップ範囲、施工条件を理解することが、適切な選定の基本です。材質が正しくても種類が不適切なら問題が生じ、種類が正しくても材質が不適切なら必要な性能を得られません。
JLCCNCは、リベットの仕様に合わせた穴形状を備えるCNC加工部品・板金部品を製造し、適切な組付けと安定した組立品質を支援します。製造データをアップロードして、技術レビューとお見積もりをご依頼ください。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......