この記事のポイント
- ブローチ加工は、多数の切れ刃を持つブローチを使用し、所定の内面形状または外面形状を形成する切削加工です。
- 多くの場合、1回の連続したストロークで所定の形状を加工できます。
- 代表的な方式には、内面ブローチ加工、外面ブローチ加工、引きブローチ加工、押しブローチ加工、ロータリーブローチ加工があります。
- 内面ブローチ加工は、キー溝、内スプライン、多角形穴の加工によく用いられます。
- 同一形状を繰り返し生産する場合に、特に高い効果を発揮します。
- ブローチ加工とフライス加工を比較する際は、専用工具による生産性と加工の柔軟性が主な判断基準となります。
- 材料と部品形状が適していれば、さまざまな金属に適用できます。
ブローチ加工とは?
ブローチ加工は、ブローチと呼ばれる多数の切れ刃を備えた切削工具を使用し、材料を段階的に除去して、精密な内面形状や外面形状を形成する加工方法です。一般的な直線運動によるブローチ加工では、1ストロークで最終形状まで加工できるため、一定の形状を繰り返し生産する用途に適しています。
主な制約は、工具の汎用性です。ブローチは特定の形状に合わせて設計されるため、工具を適切に準備すれば安定した加工結果を得られます。一方、部品形状や生産要件が変わる場合は、一般にCNCフライス加工のほうが対応しやすくなります。
ブローチが材料を削り取る仕組み
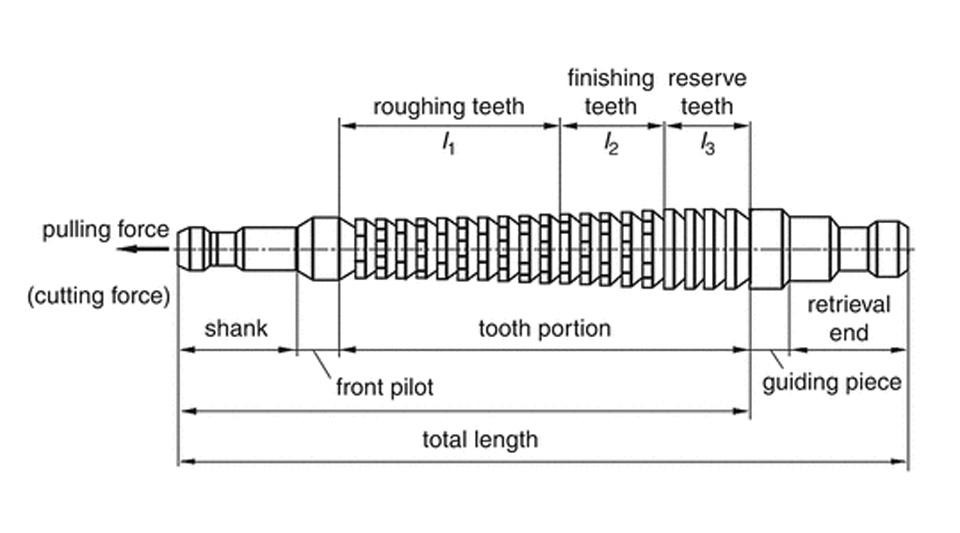
ブローチには、工具の長手方向に沿って、段階的に寸法が大きくなる複数の切れ刃が配置されています。
最初の切れ刃が少量の材料を除去し、後続の切れ刃が、1刃当たりの切込み量に相当する所定の加工代を順次削り取ります。荒刃で大部分の材料を除去した後、仕上げ刃で最終形状と寸法を整えます。このように、荒加工から仕上げ加工までを連続して行い、所定の形状に仕上げます。
加工の流れを簡略化すると、次のようになります。
工作物 → 荒刃 → 中間刃 → 仕上げ刃 → 完成形状
重要なのは、加工代の全量を1枚の切れ刃で除去するのではなく、多数の切れ刃に分担させる点です。
隣接する切れ刃間の高さ方向または半径方向の増分を、刃上がり量(rise per tooth)といいます。この値によって各刃が除去する材料の量が決まり、工作物の材質、加工形状、許容される切削負荷に応じて設定します。
例えば、単純な内面キー溝では、最初の刃は材料にわずかに切り込みます。その後の刃がキー溝を段階的に深くし、仕上げ刃が最終的な幅と深さを形成します。
この段階的な切削作用が、ブローチ加工の基本原理です。
また、これがブローチを特定の形状に合わせて設計する理由でもあります。最終形状を生成するために必要な情報の多くが、各刃の形状と寸法の変化に組み込まれているためです。
ブローチ加工の主な種類
ブローチ加工は、加工箇所、工具に作用する荷重、工具の運動方式によって分類されます。これらの分類は互いに重なる場合があります。例えば、内スプラインを引きブローチ加工で形成することもあれば、小さな六角穴をロータリーブローチ加工で形成することもあります。
内面ブローチ加工と外面ブローチ加工
内面ブローチ加工は、あらかじめ設けた穴の内側に、キー溝、スプライン、四角穴、六角穴などを形成する方法です。下穴には、ブローチを挿入して通過させるために必要な寸法が求められます。
外面ブローチ加工は、部品の外側から材料を除去し、平面、溝、セレーション、所定の外形などを形成する方法です。基本的な違いは、穴の内側を加工するか、外側の表面を加工するかにあります。
引きブローチ加工と押しブローチ加工
引きブローチ加工では、工具を工作物に通して引き抜きます。ブローチには引張荷重が作用するため、比較的長い工具を使用でき、段階的に寸法が大きくなる多数の刃を配置できます。このため、量産加工で広く用いられています。
押しブローチ加工では、工具を工作物に押し込んで加工します。圧縮荷重は工具の座屈リスクを高め、特に細長い工具ではその影響が大きいため、押しブローチは一般に短く設計されます。
ロータリーブローチ加工
ロータリーブローチ加工では、専用ホルダによってブローチの軸を傾け、制御された首振り運動を生じさせます。これにより、CNC旋盤やマシニングセンタで、六角穴や四角穴などの多角形形状を加工できます。
小さな六角穴や四角穴などの加工によく用いられ、専用の直線式ブローチ盤を使用せずに、CNC旋盤で加工できることが特徴です。
ブローチ加工の用途
ブローチ加工は主に、複数の部品に対して、所定の内面形状や外面形状を高い精度で繰り返し形成するために使用されます。
通常の穴あけやフライス加工では加工が難しい、または効率が低い形状でも、ブローチの刃形で直接形成できる場合には、特に有効です。
内面キー溝・内スプライン・多角形穴
内面キー溝は、ブローチ加工の代表的な用途の一つです。
キー溝では、幅、深さ、穴に対する位置を適切に管理する必要があります。ブローチ加工では、必要な刃形と刃上がり量を備えた専用工具によって、これらの寸法を形成します。
キー溝や精密な溝の加工について、ブローチ加工とフライス加工を比較する場合は、工具、加工方法、公差を解説したCNCによる溝のフライス加工のガイドも参考になります。
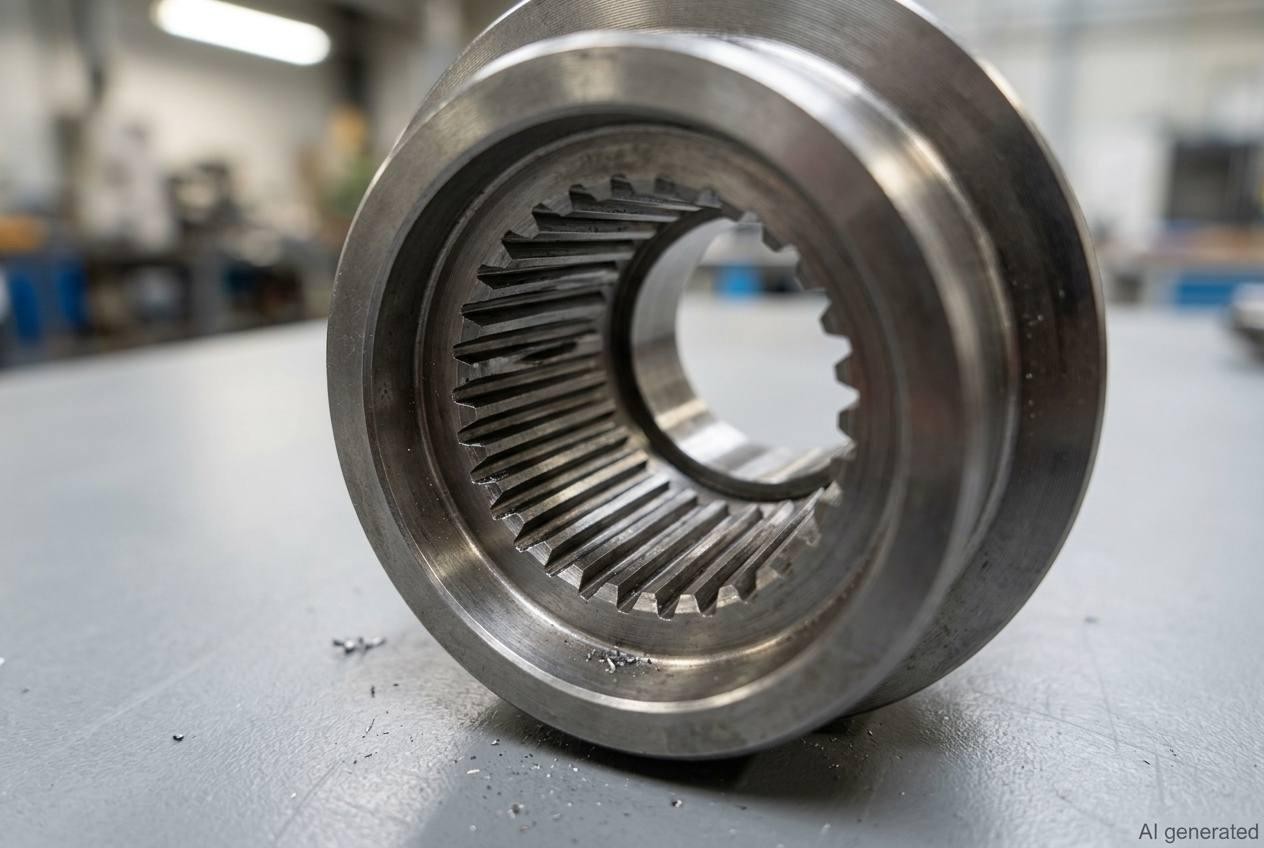
スプラインも重要な用途です。内スプラインは、穴の円周上に多数の歯形を持つため、通常の加工方法では効率よく形成することが難しい場合があります。
ブローチ加工では、所定の順序で配置された切れ刃によって、スプライン全体の歯形を形成できます。
多角形穴の加工も一般的です。要求される形状に合わせてブローチを設計することで、四角穴、六角穴など、円形以外の内面形状を加工できます。
これらの用途には、必要な形状が明確に定義されており、同じ形状を安定して再現する必要があるという共通点があります。
外形・外面の加工
外面ブローチ加工は、部品の外側に所定の形状を形成する場合に使用します。
代表的な加工対象は次のとおりです。
- 外面の平面部
- セレーション
- 外スプライン
- 溝
- 輪郭形状を持つ面
同じ形状を形成するために複数回のフライス加工経路をプログラムする代わりに、専用ブローチの切れ刃に必要な形状を直接組み込むことができます。
工具と段取りが適切に設定されれば、高い再現性で加工できます。
ブローチ加工のメリットと制約
ブローチ加工は、同一形状を繰り返し生産する場合に最も効果を発揮します。工具の長手方向に沿って切れ刃の寸法が段階的に大きくなるため、材料を所定の量ずつ除去でき、最終形状は主としてブローチ自体の形状によって決まります。このため、キー溝や内スプラインなどの量産加工では、安定した結果を得やすくなります。
ブローチ加工のメリット
高い再現性:ブローチ、工作物の保持方法、機械を適切に設定すれば、工具経路に起因するばらつきを抑えながら、同一形状を繰り返し加工できます。生産ロット全体で一定のはめあいを維持する必要があるキー溝やスプラインの加工に適しています。
効率的な切削:複数の切れ刃が切削負荷を分担し、各刃が加工代の一部を除去します。そのため、一般的な押しブローチや引きブローチでは、複数回のフライス加工で形状を作り込む代わりに、1ストロークで加工を完了できます。
必要な形状が工具に組み込まれているため、作業者による工具位置決めの影響を比較的受けにくいことも特徴です。大量生産では、加工時間の短縮と工程管理の簡素化につながる場合があります。
ブローチ加工の制約
設計改訂によってキー溝の幅、スプラインの歯形、仕上がり内径が変わると、プログラムの変更だけでは対応できず、専用ブローチの交換が必要になる場合があります。工具は特定の形状専用であり、新しい形状には別のブローチが必要になることがあります。少量生産では、工具費が加工時間の短縮によるメリットを上回る場合があります。
部品形状も適用を制限します。内面ブローチ加工では通常、工具を挿入できる大きさの下穴が必要です。また、工作物には、切削力を受けても変形しない十分な剛性が求められます。止まり穴の内面形状は、一般的な貫通式のブローチ加工には適していません。ただし、ロータリーブローチ加工では、一部の止まり穴の多角形形状を加工できます。
一般的な直線式ブローチ加工では、ストローク方向に工具を進入させることができ、加工面が工具の移動を妨げない形状が適しています。工具が加工部を通過できない形状では、別の加工方法が必要になる場合があります。
例えば、数千個の軸部品に同じキー溝を繰り返し加工する場合は、専用ブローチの導入が合理的になることがあります。一方、複数の異なるキー溝寸法を少量ずつ加工する場合は、CNCフライス加工のほうが対応しやすいことが一般的です。
加工設計上の注意点
内面ブローチ加工の下穴は、単なる工具の逃げではなく、加工工程の設計に関わる重要な要素です。下穴の直径、真直度、深さ、入口の面取りは、ブローチの切込み状態、切削力、切りくずの排出、工具寿命に影響します。薄肉部や支持が不十分な部分は、加工負荷によってたわむ可能性があるため、治具と部品形状によって、切削箇所の周囲を十分に支持する必要があります。
ブローチ加工は、すべての案件に適しているわけではありません。特に試作品、少量生産、設計変更が多い部品、CNC加工で製作しやすい形状では、別の方法が適する場合があります。JLCCNCは、専用ブローチの導入が経済的に見合わない部品に対し、CNCフライス加工とCNC旋削を提供しています。
CADファイルをアップロードいただくと、形状、公差、生産要件について技術的な確認を行えます。

精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
ブローチ加工に適用できる材料
ブローチ加工は、炭素鋼、合金鋼、ステンレス鋼、アルミニウム合金、黄銅、青銅、鋳鉄など、幅広い金属に適用できます。
硬さ、延性、被削性、加工硬化特性は、切削力と工具寿命に影響するため、材料選定が重要です。
合金の種類だけでなく、材料の状態も重要です。熱処理された鋼、加工硬化しやすいステンレス鋼、工具摩耗を生じやすい鋳鉄などでは、ブローチの刃形、切削条件、工具材質をそれぞれ調整する必要があります。
| 材料 | ブローチ加工における特性 | 主な注意点 |
|---|---|---|
| 炭素鋼 | 一般に被削性は良好 | 鋼種と硬さによって切削力が変わる |
| 合金鋼 | 多くの鋼種に適用可能 | 硬さが工具負荷に大きく影響する |
| ステンレス鋼 | 適切な工具を使用すれば加工可能 | 加工硬化によって切削が難しくなる場合がある |
| アルミニウム合金 | 一般に切削しやすい | 軟質材では切りくずの処理に注意が必要 |
| 黄銅 | 一般に被削性が非常に良好 | 合金の種類に適した刃形を選ぶ |
| 青銅 | 一般に切削加工が可能 | 合金の種類によって加工特性が大きく異なる |
| 鋳鉄 | ブローチ加工が可能 | 材料の摩耗作用と黒鉛組織が工具摩耗に影響する |
ブローチ加工とフライス加工:どちらを選ぶべき?
同じ所定の形状を繰り返し生産する場合は、一般にブローチ加工が適しています。一方、試作品、少量生産、複雑な形状、設計変更の可能性がある部品では、通常、CNCフライス加工のほうが適しています。
ブローチ加工は、専用工具で一定の形状を繰り返し作ることに適しており、CNCフライス加工は、プログラムによって形状を変更できる柔軟性に優れています。
ただし、どちらか一方が常に優れているわけではありません。
最適な方法は、形状、生産数量、工具に関する要件、加工時間、設計変更の可能性によって決まります。
| 比較項目 | ブローチ加工 | CNCフライス加工 |
|---|---|---|
| 工具 | 専用ブローチ | 汎用切削工具 |
| 工具の初期費用 | 特殊形状では高くなる | 通常は比較的低い |
| 形状への対応力 | 限定的 | 非常に高い |
| 設計変更への対応 | 工具の改造・交換が必要になる場合がある | 通常はプログラムの変更で対応 |
| 同一部品の繰り返し生産 | 非常に適している | 非常に適している |
| 単品製作 | 実用的でない場合が多い | 非常に適している |
| 複雑な三次元形状 | 対応範囲が限定的 | 非常に適している |
| 内面キー溝 | 非常に適している | 加工可能 |
| 内スプライン | 適した歯形では非常に有効 | 加工可能だが、工程が複雑になる場合が多い |
| 多角形穴 | 非常に適している | 加工可能 |
| 段取りの柔軟性 | 比較的低い | 比較的高い |
| 所定形状の加工時間 | 非常に短くなる場合が多い | 形状と工具経路によって異なる |
| 特に適した用途 | 一定の形状を繰り返し生産する用途 | 柔軟な対応が求められる生産 |
形状が固定され、繰り返し生産によって専用工具への投資を回収できる場合は、ブローチ加工を選びます。柔軟性、少量生産、複雑な形状、頻繁な設計変更への対応を重視する場合は、CNCフライス加工が適しています。
フライス加工の各方式については、フライス加工の種類を解説したガイドをご覧ください。
ブローチ加工に関するよくある質問
ブローチ加工はCNC加工ですか?
ブローチ加工は切削加工の一種ですが、必ずしもCNC加工とは限りません。従来のブローチ盤は、専用の機械式または油圧式駆動機構を使用します。一方、ロータリーブローチ加工は、CNC旋盤やマシニングセンタでも実施できます。
ブローチ加工には下穴が必要ですか?
内面ブローチ加工では通常、工具の挿入と切削に必要な空間を確保するため、事前に加工した下穴が必要です。内面のロータリーブローチ加工でも下穴が必要であり、下穴径、深さ、入口の面取りをブローチの形状に合わせて設定します。外面ブローチ加工では、下穴は不要です。
ブローチ加工はフライス加工より速いですか?
繰り返し生産する形状がブローチ加工に適していれば、1回の連続したストロークで加工を完了できるため、フライス加工より速くなる場合があります。一方、少量生産や、高価な専用ブローチが必要になる形状では、フライス加工のほうが短時間で対応できる場合があります。
複雑な内面形状もブローチ加工できますか?
はい。スプライン、キー溝、セレーション、多角形穴など、さまざまな所定の内面形状を加工できます。ただし、工具を加工箇所に進入させることができ、ブローチの切削運動に適した形状であることが実用上の条件となります。
まとめ:ブローチ加工が適している場合
ブローチ加工は、固定された形状を繰り返し、安定して生産する場合に最も効果を発揮します。必要な形状が工具に組み込まれているため、工具と段取りを適切に設定すれば、多くの場合、1ストロークで加工を完了できます。
同じキー溝、スプライン、多角形形状を持つ量産部品では、フライス加工より短い時間で、安定した加工結果を得られる場合があります。一方、生産数量が少ない場合や設計変更が見込まれる場合は、専用工具を交換する代わりに工具経路を変更できるCNCフライス加工のほうが、一般に実用的です。
したがって、加工方法の選定では、設計の安定性と、専用ブローチの導入に見合う生産数量があるかどうかが大きな判断基準となります。一定の形状を繰り返し生産する場合はブローチ加工が有利になる一方、試作品や少量生産では、柔軟に対応できる加工方法が適していることが一般的です。
JLCCNCは、専用ブローチの使用が最適とはいえない精密加工部品に対し、CNCフライス加工を提供しています。技術チームが部品形状と図面要求事項を確認し、適切な加工方法を検討します。
CADファイルをアップロードして、技術確認と見積もりをご依頼ください。
精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。