アルミニウムとステンレス鋼:板金材料にはどちらが適している?
2 min
- アルミニウムとステンレス鋼:比較表
- 板金用途におけるアルミニウムとステンレス鋼の主な違い
- アルミニウムとステンレス鋼の重量比較
- アルミニウムとステンレス鋼の強度比較
- アルミニウムとステンレス鋼の耐食性
- アルミニウムとステンレス鋼のコスト比較
- 設計・製造で実際に生じる加工上の問題
- 板金分野におけるアルミニウムとステンレス鋼の用途
- 板金用途でアルミニウムとステンレス鋼を選ぶ方法
- よくある質問:板金用途におけるアルミニウムとステンレス鋼
補足
• アルミニウムとステンレス鋼のどちらが適しているかは、一概には決められません。重量、強度、腐食環境、加工方法、総費用によって最適な材料が異なります。
• アルミニウムは大幅に軽く、切削加工が容易で、コストも低くなることが多いため、筐体、パネル、軽量化が重要な板金部品に適しています。
• ステンレス鋼は、材料自体の強度と剛性が高く、海洋、化学、食品加工などの厳しい環境で優れた耐食性を発揮します。
• 同じ体積で重量を比較すると、アルミニウムはステンレス鋼より約66%軽く、密度はおよそ3分の1です。
• 強度を比較すると、一般にステンレス鋼の方が高強度・高剛性ですが、比強度が重視される用途では、アルミニウムも有力な選択肢になります。
• コストを比較すると、通常、アルミニウムは初期の材料費と加工費が低い一方、厳しい使用環境では、ステンレス鋼の方が長期的な経済性に優れる場合があります。
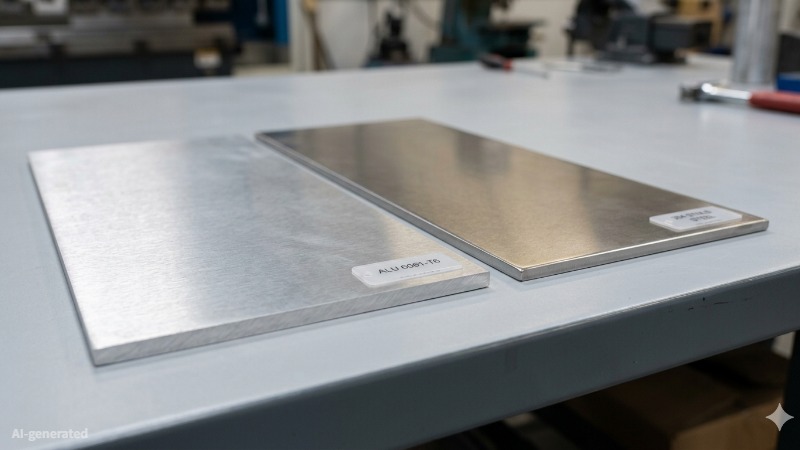
(AI生成)ヘアライン仕上げのアルミニウム板とステンレス鋼板を並べた比較
どちらが優れているかという問いに、あらゆる用途で共通する答えはありません。一つの答えにまとめてしまうと、アルミニウムとステンレス鋼の違いを単純化しすぎることになります。「より良い」材料とは、実際には、対象部品の荷重、使用環境、許容重量、製造コストの条件を満たせる材料です。
選定を誤ると、筐体を過剰な仕様にして必要な費用の3倍をかけたり、使用開始から6か月で破損する構造用ブラケットを製作したりすることになりかねません。
本ガイドでは、板金用途におけるアルミニウムとステンレス鋼の実際の設計・製造上の違いを解説します。曖昧な一般論ではなく、対象部品に適した判断を行うための情報を紹介します。
JLCCNCが重視するのは、金属を切断することだけでなく、その前後の工程を理解することです。曲げ加工中に部品が変形しないか。溶接後も公差を維持できるか。「コスト削減」のための材料選定が、後工程で問題を生まないかを確認します。
ここで重要になるのが、経験に基づく工程管理です。JLCCNCでは、最初から製造を考慮して部品をレビューし、材料、形状、仕上げが、CAD上の想定だけでなく実際の使用条件にも適合するよう確認します。
高精度板金加工
専門技術による製造、短納期、確かな品質。
アルミニウムとステンレス鋼:比較表
| 特性 | アルミニウム(5052/6061) | ステンレス鋼(304/316) |
|---|---|---|
| 密度 | 2.7 g/cm³ | 7.9~8.0 g/cm³ |
| 重量差 | ステンレス鋼より約66%軽い | アルミニウムの約3倍の重量 |
| 引張強さ | 合金により130~310 MPa | 鋼種により480~620 MPa |
| 降伏強さ | 90~275 MPa | 170~310 MPa |
| 耐食性 | 良好、自然酸化皮膜による | 非常に良好、クロムを含む不動態皮膜による |
| 海水・海洋環境 | 中程度(5052は6061より良好) | 非常に良好(316) |
| 熱伝導率 | 150~200 W/m·K | 15~25 W/m·K |
| 被削性 | 非常に良好 | 中程度、加工硬化への配慮が必要 |
| 成形性・曲げ加工性 | 非常に良好 | 良好、スプリングバックが比較的大きい |
| 溶接性 | 良好(TIG/MIG) | 良好~非常に良好 |
| 材料費 | 低い | アルミニウムの2~4倍 |
| 代表的な板金用途 | 筐体、パネル、航空宇宙、電子機器 | 構造用ブラケット、食品設備、船舶、薬品にさらされる用途 |
板金用途におけるアルミニウムとステンレス鋼の主な違い
(AI生成)ステンレス鋼板を切断するCNCレーザー切断機
まず密度を比較すると、多くの選定条件が見えてきます。
アルミニウムの密度は2.7 g/cm³です。
ステンレス鋼の密度は7.9 g/cm³です。
板金でいえば、板厚2mmのアルミニウムパネルは、板厚0.7mmのステンレス鋼パネルとほぼ同じ重量になります(同じ面積・板厚なら、質量は約3分の1です)。
航空宇宙、自動車、持ち運びや移動を伴う製品では、この差が、ほかの特性を検討する前に材料選定を決めることもあります。
強度では鋼が圧倒的に有利だと思われがちですが、実際はそれほど単純ではありません。
304ステンレス鋼の引張強さは480~620 MPaで、一般的なアルミニウム合金の130~310 MPaを上回ります。ただし、多くの板金設計では、引張強さだけを指標にするのは適切ではありません。
6061-T6アルミニウムは比強度に優れていますが、ステンレス鋼の代替として使用できるかどうかは、剛性、許容たわみ、形状、荷重条件によって決まります。
引張強さが480~620 MPaということは、130~310 MPaの材料よりも、はるかに大きな引張応力に耐えられることを意味します。
この差が重要かどうかは、重量が必須の設計制約なのか、単なる希望条件なのかによって変わります。
重量が主要な制約でなければ、ステンレス鋼は材料自体の強度と剛性で有利なことが多くあります。軽量化が重要なら、アルミニウムの競争力が大きく高まります。
耐食性については、使用環境が決め手になります。
どちらの材料も、表面に保護皮膜を形成します。
アルミニウムは、酸化皮膜を形成します。
ステンレス鋼は、酸化クロムを主成分とする皮膜を形成します。
どちらも、屋内や比較的穏やかな屋外環境では、大きな保守負担なく良好な状態を維持します。
しかし、厳しい環境では、性能の差が大きくなります。
海水、塩化物、高湿度にさらされる環境では、316ステンレス鋼が安定した性能を発揮します。一般的なアルミニウム合金では、同様には対応できません。船舶用金具、食品加工設備、化学用途の筐体では、ステンレス鋼の追加費用に見合う価値があります。
少なくとも材料価格の比較は、比較的単純です。
アルミニウム板は、1kgあたり2~5米ドルです。
ステンレス鋼板は、鋼種によって1kgあたり4~12米ドルで、316は高い価格帯に位置します。詳しくは、304と316の比較をご覧ください。
大型パネルの量産や軽量構造物では、材料選定の初期段階で想像する以上に、この差が総費用へ大きく影響します。
板金加工におけるアルミニウムの概要
アルミニウムが板金加工に適しているのは、複数の有用な特性を兼ね備えているためです。軽量で、成形性と被削性が良好で、価格も比較的手頃です。一般的な板金用途で、この組合せに匹敵する材料は多くありません。
5052アルミニウムは、板金加工で最もよく使用される合金の一つです。筐体、パネル、成形部品などに使用されます。多くの用途で、6061より成形性が高く、溶接後の耐食性も予測しやすいため、成形や溶接を行う板金部品によく選ばれます。引張強さは210~260 MPa程度で、多くのパネルや筐体に十分対応できます。
6061-T6は、成形性より強度を重視する場合の選択肢です。引張強さ276 MPa、降伏強さ241 MPaで、構造用ブラケット、取付プレート、荷重を支えるパネルに適しています。ただし、曲げ半径に十分な余裕を設けないと割れが生じるおそれがあります。また、溶接後に熱処理を行わない場合、熱影響部の強度が低下します。採用前に理解しておく必要があります。
被削性は、製造上の大きな利点です。アルミニウムは高速で切削でき、工具寿命が長く、サイクルタイムも短くなります。大量生産では、部品単価に直接反映されます。
重量比較だけでアルミニウムが常に有利と判断する前に、ヤング率にも注目してください。アルミニウムは約69 GPa、ステンレス鋼は約193 GPaです。アルミニウムパネルは、荷重に対して大きくたわみます。支持間隔の広い大型パネルでステンレス鋼と同等の剛性を得るには、リブや板厚の増加が必要です。通常、軽量性の利点がなくなるわけではありませんが、その差は小さくなります。
板金加工におけるステンレス鋼の概要
ステンレス鋼は、アルミニウムでは対応が難しい用途で価値を発揮します。大きな構造荷重、厳しい腐食環境、高い使用温度、衛生上の規制がある用途などが該当します。
304は、多くの筐体、ブラケット、食品設備、建築用途で標準的な鋼種です。引張強さは約480~515 MPaで、良好な成形性を備え、多くの環境で塗装なしでも安定した耐食性を発揮します。曲げ加工時のスプリングバックはアルミニウムより大きく、金型や曲げ代の計算で補正する必要があります。採用を妨げる問題ではありませんが、加工時に初めて気付くのではなく、設計段階で考慮すべき事項です。
316は、モリブデンを添加した鋼種です。304より20~30%高価ですが、海洋、化学処理、医療、沿岸建築など、実際に塩化物へさらされる用途では、追加費用に見合います。塩化物の多い環境では304に孔食が生じやすい一方、316は大幅に高い抵抗性を持ちます。316が必要な箇所に304を指定することは、コスト削減ではなく、耐用年数の問題につながります。
ステンレス鋼の溶接には、アルミニウム以上に注意が必要です。溶接部の耐食性を損なう鋭敏化、つまり結晶粒界への炭化物析出を防ぐため、入熱を管理する必要があります。低炭素タイプの304Lや316Lは、このリスクを減らせるため、溶接品質が重要な場合に指定する価値があります。
加工硬化も、見落とされやすい点です。304と316は、切削や成形中に急速に硬化します。適切な工具と条件で管理できますが、量産途中で問題に気付くのではなく、あらかじめ考慮する必要があります。
主な違いの一覧
| 条件・要件 | アルミニウムを選ぶ場合 | ステンレス鋼を選ぶ場合 |
|---|---|---|
| 重量が重要 | 大幅に軽く、移動や取付けが容易 | 重く、安定性は増すが、荷重も増加 |
| 使用環境 | 通常の屋内や穏やかな屋外環境に対応 | 海水、薬品、常時高湿度の環境に適している |
| 量産時のコスト | 通常、量産コストが低い | 切削・加工費が高い |
| 必要強度 | 中程度の荷重に適している | 同じ板厚で、より大きな荷重に対応 |
| 温度 | 約150~200°C未満で使用可能 | 高温で強度を維持しやすい |
| 表面の耐久性 | 長期的な耐摩耗性には塗装やアルマイト処理が必要 | 材料自体の耐久性が高く、塗装が不要 |
| 加工速度 | 切削・成形が速い | 加工が遅く、工具への負担が大きい |
| 小ロット製作 | 過度な最適化が必ずしも経済的とは限らない | コストより性能を重視する場合に合理的 |
ここまでで両者の違いは明確になりますが、実際の部品に当てはめる際には、さらに具体的な検討が必要です。
アルミニウムとステンレス鋼の重量比較
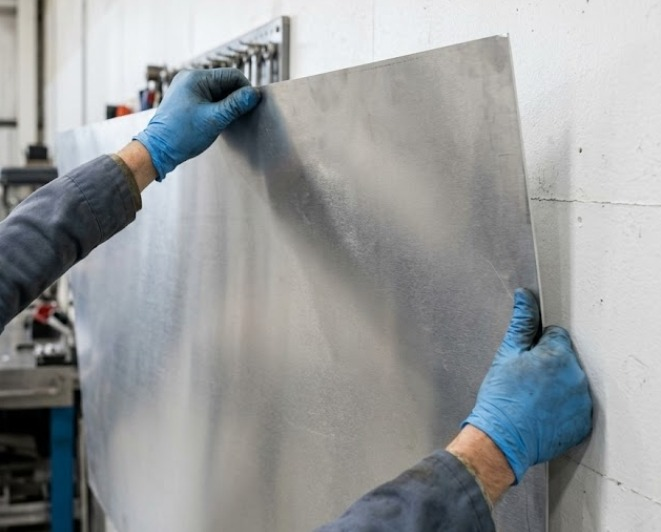
(AI生成)大型の薄いアルミニウムパネルを持つ作業者
比較表の密度(アルミニウム2.7 g/cm³、ステンレス鋼7.9 g/cm³) を、実際の筐体や構造用パネルに当てはめてみましょう。1m × 1m、板厚2mmのアルミニウム板は約5.4kgです。同じ寸法の板厚2mmのステンレス鋼板は15.8kgになります。これは、抽象的な材料特性の違いではありません。現場で1人で運べるか、2人作業や吊上げ補助が必要かを左右する差です。
密度の違いとその意味
約3倍の重量差は、部品自体だけでなく、輸送費、設置工数、支持構造の要件、可動用途では組立品を動かすためのエネルギーにも影響します。
出荷する製品、筐体、機器ハウジング、パネルでは、アルミニウムの軽量性が輸送費を直接削減します。100個の筐体を生産する場合、アルミニウム製と同等のステンレス鋼製では、出荷ごとの輸送費に大きな差が生じる可能性があり、製品の販売期間を通じて積み重なります。
固定構造物、壁面取付パネル、天井吊下げ筐体、機器フレームでは、支持構造が板金部品の重量を支える必要があります。ステンレス鋼のパネル群を支えるために、より重い下地フレームが必要になると、材料選定時に見込んだコスト上の利点が失われる場合があります。外装材の重量が、その背後の支持構造の重量を左右します。
可動組立品、ロボットアーム、駆動パネル、車両部品では、不要な質量が増えるほど、加速と減速に必要なエネルギーも増加します。繰返し動作の多い用途では、長期的に消費電力と駆動部品の摩耗に影響します。
製造と設置への影響
重量は、製造の各段階における取扱いに影響します。
大型のアルミニウム板は、プレスブレーキやレーザー切断テーブルで、1人の作業者でも取り扱えます。
同じ板厚の大型ステンレス鋼板は、機械的な補助や2人作業が必要になり、大量生産では作業の流れとサイクルタイムに影響します。
溶接時の変形にも、質量が影響します。
ステンレス鋼は、溶接時に熱が局所的に蓄積します。
薄板は、特に長い継ぎ目の溶接で、想定以上に早く変形します。
局所的な熱の集中によって薄いステンレス鋼板が変形するため、同等のアルミニウム加工より、治具での固定時間や溶接後の修正が増えます。
軽量設計が特に重要な用途
航空宇宙・航空機部品では、構造重量が1kg増えるごとに搭載可能重量が減るため、重量が主要な制約となります。
携帯機器や手持ち型筐体では、使用者の疲労や人間工学的要件が設計を左右するため、軽量性が重要です。
電気自動車や電池駆動システムでは、質量が航続距離や稼働時間に直接影響します。
耐震性が求められる用途でも、外装材を軽量化することで、地震時に支持構造へ作用する横方向の荷重を減らせます。
これらの条件に該当しない用途、例えばコンクリート床にボルト固定する産業用筐体や、移動させない食品加工用の作業面では、重量差の重要性は下がり、耐食性や表面仕上げの耐久性が優先されます。
アルミニウムとステンレス鋼の強度比較
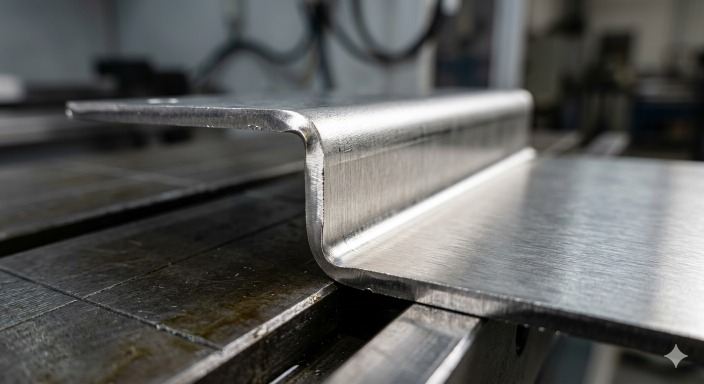
(AI生成)鋭い90度曲げを持つステンレス鋼製の構造用ブラケット
重量と強度は関連しますが、同じものではありません。この関係の捉え方が、材料選定の誤りにつながることがあります。前述のとおり、ステンレス鋼は材料自体の引張強さが高い材料です。ただし、板金用途での意味は、その部品に実際にどのような強度が必要かによって変わります。
強度と剛性の違い
引張強さと剛性は異なる特性ですが、板金材料の指定時に混同されることがよくあります。
引張強さは、材料が破断するまでに耐えられる引張応力を表します。
ステンレス鋼の引張強さ480~620 MPaは、アルミニウムの130~310 MPaを大きく上回ります。この点では、ステンレス鋼が明確に優位です。
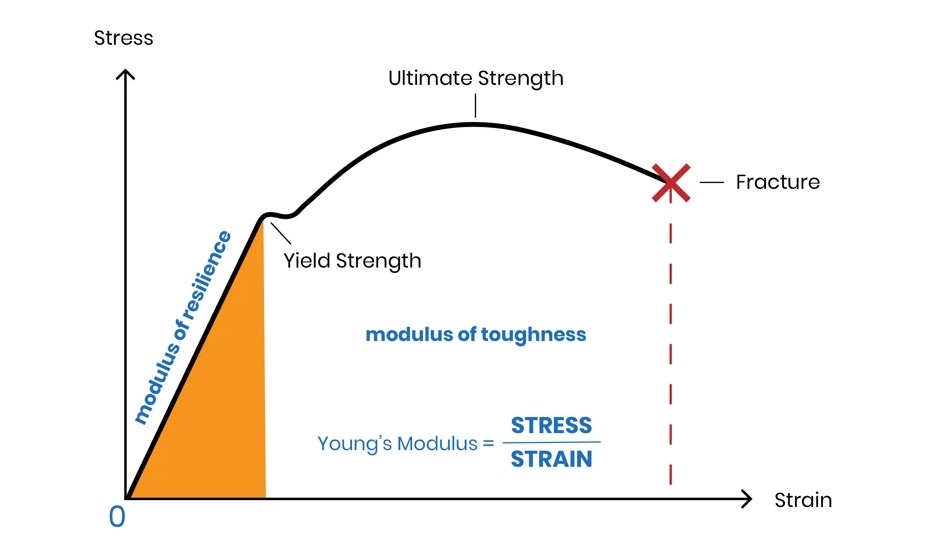
(ServiceThread)ヤング率の図解
剛性は、ヤング率などに関係し、破断に至る前にどの程度たわむかを表します。
ステンレス鋼のヤング率は、約193 GPaです。
アルミニウムは約69 GPaです。同じ板厚では、ステンレス鋼の剛性はアルミニウムの約2.8倍になります。
板金でいえば、同じ荷重を加えた場合、アルミニウムパネルは同等のステンレス鋼パネルの約3倍たわむことを意味します。
支持間隔の広い大型パネル、筐体のふた、点検カバー、機器の前面パネルでは、同じ板厚のステンレス鋼では避けられる、オイルキャニングと呼ばれる表面の波打ちが生じる場合があります。
アルミニウムの低い剛性への対策は、通常、板厚を増やすか、端部にリブや折返しを設けることです。
板厚3mmのアルミニウムパネルは、板厚2mmのステンレス鋼パネルと同等の剛性を得られます。必要な板厚は形状と荷重条件によりますが、厚くすることで剛性の差を補えます。この場合も、アルミニウム板は8.1kg/m²、ステンレス鋼板は15.8kg/m²であり、板厚を増やしてもアルミニウムの方が軽量です。
薄板用途での性能
薄板、通常0.5~1.5mmでは、強度と剛性の違いが特に重要になります。
薄いステンレス鋼板は、同じ薄さのアルミニウムより、成形時や使用中に形状を維持しやすい材料です。
厳しい寸法公差が求められる精密筐体では、薄いアルミニウムよりも、ステンレス鋼の方が平坦度と端部形状を安定して維持できます。
薄いアルミニウム板は、成形や取扱い中に変形する場合があります。
薄いアルミニウム板では、合金選定で対応します。板厚1.0mmの5052-H32は、軽負荷の筐体用途に適しています。H32調質は、良好な成形性を保ちながら、多くのパネル用途に十分な強度を確保します。
アルミニウムで0.8mm未満にすると、薄いステンレス鋼よりも、取扱い時の損傷や変形のリスクが高くなります。
ブラケット、取付プレート、荷重を支えるフレームなどの構造用板金部品では、剛性より降伏強さの差が重要になります。降伏強さは、荷重を除いても元に戻らず、永久変形が始まる応力です。304ステンレス鋼の170~310 MPaに対し、6061-T6アルミニウムは241~276 MPaで、実際には近い範囲にあります。
これが、引張強さ全体では差があっても、6061-T6が構造用ブラケットで良好な性能を発揮する理由の一つです。
高強度が必要な用途での使い分け
次のような板金部品では、ステンレス鋼が適切な選択肢です。
標準的な板厚で大きな構造荷重を支える場合。
板厚を増やす余地がなく、薄肉構造が必要な場合。
耐衝撃性が重要な場合。
耐衝撃性と靭性が重要な場合は、ステンレス鋼がよく選ばれます。ただし、実際の性能は鋼種と状態によって異なります。また、アルミニウム合金が軟化し始める150~200°Cを超える高温で使用する場合も、ステンレス鋼が有利です。
アルミニウムも、合金と調質を荷重条件に適切に合わせれば、高強度用途に対応できます。
構造用ブラケットには6061-T6。
成形筐体には5052-H32。
比強度が主要な設計要件となる航空宇宙や高性能構造用途には、7075-T6が使用されます。
7075-T6の引張強さは503 MPaに達し、密度が3分の1未満でありながら、一部のステンレス鋼種に匹敵します。軽量化が重要な構造用途では、非常に有力な組合せです。
避けるべきなのは、合金と調質が荷重要件を満たすか確認せずに、軽量性だけで高強度用途にアルミニウムを指定することです。逆に、重量制約のある用途で、比強度を計算せず「強そうだから」という理由でステンレス鋼を指定することも適切ではありません。
どちらもよくある誤りであり、部品の破損や、必要以上の費用につながります。
アルミニウムとステンレス鋼の耐食性
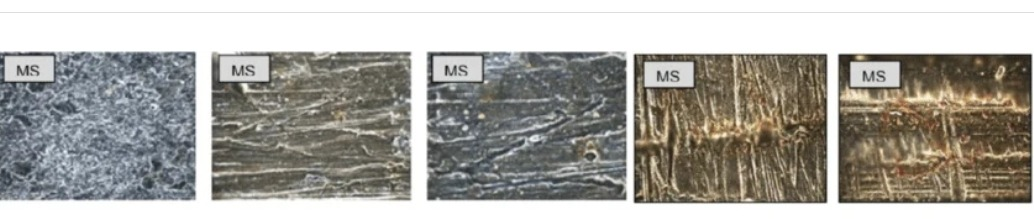
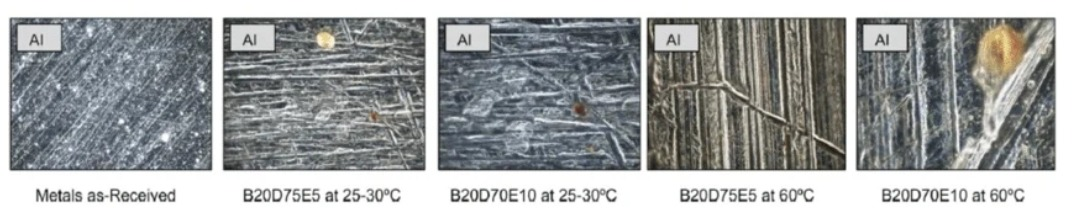
(ResearchGate)アルミニウムと軟鋼の腐食形態
耐食性は、アルミニウムとステンレス鋼の選定で、特に誤解されやすい要因です。どちらも腐食に抵抗しますが、その仕組みと、腐食が問題となる環境は大きく異なります。
アルミニウムが腐食を抑える仕組み
アルミニウムには、鉄のような赤さびは生じません。表面が酸素とほぼ瞬時に反応し、薄い酸化アルミニウム皮膜を形成して、下地の金属への腐食の進行を防ぎます。この皮膜には自己修復性があり、傷が付いても、空気中で数秒以内に再形成されます。
このため、多くの屋内、屋外、中程度の湿度の環境では、保守を行わなくても優れた耐食性を発揮します。アルマイト処理は、この酸化皮膜を人工的に厚くすることで、耐久性を高めると同時に着色仕上げも可能にします。
弱点は塩化物です。海水や沿岸環境では、塩化物イオンが酸化皮膜を破壊し、孔食を引き起こします。孔食は局所的な腐食で、構造上の問題が大きくなるまで目視で発見しにくい場合があります。5052は6061より抵抗性が高いため、海洋向け板金用途でアルミニウムを採用する場合は、5052がよく選ばれます。
ステンレス鋼がさびを防ぐ仕組み
ステンレス鋼の耐食性は、少なくとも10.5%含まれるクロムによって得られます。クロムは鋼の表面に不動態酸化皮膜を形成し、下地の鉄の酸化とさびの発生を防ぎます。表面が損傷すると腐食が進行する炭素鋼とは異なり、ステンレス鋼の不動態皮膜も、酸素のある環境で自己修復します。
304は、多くの屋内・屋外環境に安定して対応します。アルミニウムとの耐食性の差が特に大きくなるのは、海洋環境や薬品にさらされる用途です。316はモリブデンを添加することで、304や一般的なアルミニウム合金に孔食を引き起こす塩化物に対する抵抗性を高めています。海水への浸漬、化学処理設備、沿岸建築用途では、316が適切な仕様です。
使用環境に基づく選定
電子機器筐体、機器パネル、屋内建築部材など、乾燥した屋内環境では、どちらも良好な性能を発揮し、耐食性は大きな選定差になりません。前節までに説明したコストと重量が重要になります。
沿岸部を除く一般的な産業環境や都市環境など、穏やかな屋外条件では、どちらも十分に対応できます。アルミニウムは、アルマイト処理や粉体塗装によって耐用年数を大きく延ばせます。ステンレス鋼は、表面処理なしでも対応できます。
海洋、沿岸、化学、食品加工、高湿度の産業環境では、両者の耐食性の差が明確になります。316ステンレス鋼が信頼性の高い選択肢です。アルミニウムで長寿命を得るには、海洋用途の5052や5083など、慎重な合金選定と保護塗装が必要です。
アルミニウムとステンレス鋼のコスト比較
材料価格表だけを見れば、コスト比較は単純に思えます。しかし、加工、仕上げ、耐用年数を含めると、検討は複雑になります。
材料費の違い
アルミニウム板の一般的な市場価格は、5052と6061で約2~5米ドル/kgです。
ステンレス鋼板は、304で4~8米ドル/kg、316で6~12米ドル/kgです。
材料費だけなら、アルミニウムは304より40~60%安価で、316と比べると、さらに大きな差があります。
大型の筐体、パネル、外装材では、この材料費の差が急速に積み重なります。50個の筐体を製作する場合、アルミニウムと304ステンレス鋼では、加工を始める前から、材料費だけで数千米ドルの差になる場合があります。
製造・加工費
材料費は、総費用の一部にすぎません。加工特性が、総費用に大きく影響します。
アルミニウムは、レーザーやウォータージェットで速く切断でき、切削時の工具摩耗が少なく、曲げ時に必要なスプリングバック補正も小さくなります。板金部品の大量生産では、サイクルタイムの短縮と工具摩耗の低減が、そのまま部品単価の低減につながります。
ステンレス鋼は、切削や成形中に加工硬化し、工具摩耗が増え、表面損傷を防ぐための慎重な条件管理が必要です。曲げ加工では、大きなスプリングバックを考慮する必要があり、段取り時間が増え、厳しい公差の成形部品では不良リスクも高まります。
仕上げ費用も異なります。
アルミニウムは、屋外での耐久性確保に、通常、アルマイト処理や粉体塗装を施し、処理方法に応じて3~8米ドル/m²が加わります。
ステンレス鋼は、多くの用途で無被覆のまま使用でき、意匠性を高める場合も、ヘアライン仕上げや研磨により、継続的な塗膜保守費用をかけずに対応できます。
長期的な経済性
定期的な再塗装が必要な屋外アルミニウムパネルなど、塗膜の保守費用が継続的に発生する用途では、ステンレス鋼の低い保守負担によって、10~15年の使用期間中に初期費用の差が縮まったり、逆転したりする場合があります。
航空宇宙、自動車、携帯機器など、重量が運用コストを左右する用途では、アルミニウムの軽量性による生涯のエネルギー費や燃料費の削減が、初期の材料価格差を大幅に上回る場合があります。
コスト上の最適解は、用途ごとに異なります。
多くの加工用途では、初期費用はアルミニウムが有利です。
アルミニウムに継続的な表面保護が必要な厳しい環境では、総保有コストでステンレス鋼が有利になります。
設計・製造で実際に生じる加工上の問題
アルミニウム加工でよくある問題
アルミニウムは、ステンレス鋼より切断や成形が容易ですが、製造中には特有の問題も生じます。
軟らかい表面は、輸送や取扱い中にへこみやすく、特に大型の筐体パネルや外観部品では注意が必要です。薄いアルミニウム板は、熱が材料全体へ速く伝わるため、粉体塗装や溶接中に変形する場合もあります。
ねじ部の強度も、見落とされやすい問題です。組立と分解を繰り返すと、アルミニウムに直接加工したねじ山は、ステンレス鋼より早く損傷することがあります。特に5052などの軟らかい合金では注意が必要です。
レーザー切断したアルミニウムには、合金や切断条件によってバリや酸化物の残留が生じる場合があり、アルマイト処理や粉体塗装前の外観に影響します。
ステンレス鋼加工でよくある問題
ステンレス鋼には、異なる加工上の課題があります。
304と316は、切削や成形中に急速に加工硬化します。切断端部が硬化すると、工具摩耗が急増し、曲げ挙動も予測しにくくなります。
プレスブレーキ成形時のスプリングバックも、よくある問題です。ステンレス鋼はアルミニウムより曲げ後の戻りが大きいため、段取り時に補正量を慎重に管理する必要があります。
研磨したステンレス鋼の表面では、特に薄板と高出力切断システムの組合せで、レーザーの反射が問題になる場合があります。
切断後の端部が硬いため、バリ取りや表面仕上げにも、一般にアルミニウムより時間がかかります。
板金分野におけるアルミニウムとステンレス鋼の用途
(AI生成)研磨仕上げのステンレス鋼製筐体
アルミニウム板の代表的な用途
最大限の強度や表面硬さよりも、軽量性、良好な耐食性、加工効率の組合せを重視する用途では、アルミニウム板が広く使用されています。
電子機器筐体や機器ハウジングは、板金分野でアルミニウムが特に強みを持つ用途です。良好に切削加工でき、EMIシールドや表面耐久性のためのアルマイト処理にも適し、ラックマウント機器や携帯機器の重量を抑えられます。多くの1U・2Uサーバー筐体、計器ハウジング、制御パネルでは、これらの理由で5052や6061が標準的に使用されます。
軽量構造パネル、航空機の内装パネル、車体部品、建築用外装材では、重量と剛性のバランスが設計の成立性を左右するため、アルミニウムを使用します。強度比較で説明したとおり、7075-T6は、軽量性を維持しながら、ステンレス鋼と強度面で競合する構造用途にも対応します。7075は、高強度と軽量性が必要な航空宇宙・構造用途に使用されますが、成形性が低いため、一般的な成形板金部品では使用頻度が低くなります。
そのほか、空調・換気用ダクト、標識、船舶の内装金具、消費者向け製品の筐体など、屋内または穏やかな屋外環境で、軽量性とコスト効率が求められる用途にも広く使用されます。
ステンレス鋼板の代表的な用途
ステンレス鋼板は、表面の健全性、構造荷重、厳しい環境条件によって、アルミニウムでは対応が難しい用途に使用されます。
食品加工設備や製薬設備では、洗浄薬剤への暴露条件に応じて304または316が使用され、ほぼステンレス鋼が中心となります。表面の衛生要件、強い洗剤による頻繁な洗浄、法規制への適合が求められるためです。アルミニウムの酸化皮膜は、繰返しのアルカリ洗浄に対して、ステンレス鋼の不動態皮膜ほどの耐久性を持ちません。
産業機器のフレーム、構造用ブラケット、荷重を支える筐体では、板厚あたりの強度が重要で、重量が制約にならない場合にステンレス鋼を使用します。板厚2mmのステンレス鋼製ブラケットは、板厚を増やさずに、同じ厚さのアルミニウム製より大きな荷重を支えられます。
船舶用金具、沿岸部の建築部材、化学処理容器、医療機器ハウジングでは、耐食性の節で説明した塩化物への抵抗性から、316がよく選ばれます。こうした環境では、適切に塗装したアルミニウムでも安定して実現しにくい耐用年数が得られるため、ステンレス鋼の追加費用に見合います。
それぞれが最も性能を発揮する条件
アルミニウムは、重量が設計を左右し、使用環境が穏やかで、サイクルタイム短縮の効果が出る程度の生産数量があり、初期材料費を抑えたい場合に適しています。電子機器、航空宇宙、自動車、携帯機器、管理された環境で使用する一般産業用筐体などが該当します。
ステンレス鋼は、使用環境が厳しい、標準的な板厚で大きな構造荷重を支える必要がある、塗装なしで表面品質を維持したい、衛生・法規制への対応が必要といった場合に適しています。食品、医療、船舶、化学、重工業用途などが該当します。
中程度の荷重、屋内環境、コスト重視など、どちらも対応できる用途では、前述のコストと重量の比較に基づき、生産数量、目標重量、仕上げ要件で判断します。
板金用途でアルミニウムとステンレス鋼を選ぶ方法
軽量用途に適した選択
アルミニウムです。軽量化が中心となる用途では、有力な選択肢になります。前述の密度差、2.7 g/cm³と7.9 g/cm³により、同じ板厚のステンレス鋼板は2.5~3倍の重量になります。航空宇宙用パネル、携帯用筐体、車体部品、質量が性能や輸送費に影響する組立品では、アルミニウムが標準的に選ばれます。
アルミニウムの中でも合金選定が重要です。成形筐体やパネルには5052-H32、軽量な構造用ブラケットには6061-T6、厳しい構造用途で最大限の比強度が必要なら7075-T6が適しています。
強度と耐久性に適した選択
標準的な板厚で材料自体の強度を重視するなら、ステンレス鋼です。引張強さ480~515 MPaの304は、同じ板厚のアルミニウムでは限界に近い構造用ブラケット、フレーム、荷重を支える筐体に対応できます。
ただし、軽量性が重要な構造用途では、板厚を増やせるなら引張強さ276 MPaの6061-T6も有力です。また、引張強さ503 MPaの7075-T6は、密度が3分の1未満でありながら、一部のステンレス鋼種に匹敵します。
衝撃、繰返し荷重、150°Cを超える高温に耐える必要がある場合は、ステンレス鋼の耐久性上の利点が決定的になります。
耐食性に適した選択
耐食性の節で説明したとおり、使用環境によって異なります。海洋、沿岸、化学、食品加工などの厳しい環境には、316ステンレス鋼が信頼性の高い選択肢です。穏やかな屋外環境や一般産業環境では、アルマイト処理や粉体塗装を施したアルミニウムが、低コストで良好な性能を発揮します。屋内ではどちらも十分に対応できるため、重量とコストで判断します。
材料選定は、多くの開発チームが想定するより早い段階から、製造コストに影響します。
設計にアルミニウムとステンレス鋼のどちらが適しているか判断に迷う場合は、JLCCNCのエンジニアが、見積もり前に形状、曲げ要件、溶接方法、生産環境を確認します。
高精度板金加工
専門技術による製造、短納期、確かな品質。
よくある質問:板金用途におけるアルミニウムとステンレス鋼
Q:アルミニウムはステンレス鋼より安価ですか?
多くの場合は安価です。切削や成形が速いため、コスト面ではアルミニウムが有利になります。ただし、厳しい環境では、耐久性に優れたステンレス鋼の方が、長期的に経済的になる場合があります。
Q:屋外使用には、どちらが適していますか?
屋外での耐食性は、暴露条件によって異なります。厳しい環境ではステンレス鋼、特に316が優れています。一方、一般的な条件では、適切な仕上げを施したアルミニウムも良好に使用できます。
Q:アルミニウムにも、ステンレス鋼のようにさびが生じますか?
アルミニウムには、鉄のようなさびは生じず、代わりに保護性の酸化皮膜を形成します。ステンレス鋼はさびにくい材料ですが、アルミニウムは異なる仕組みで自然に腐食を抑えます。
Q:切削や曲げが容易なのは、どちらですか?
アルミニウムは硬さが低く延性が高いため、切削や曲げが大幅に容易です。ステンレス鋼は強度が高い一方、加工は難しくなります。
Q:板金筐体には、アルミニウムとステンレス鋼のどちらが適していますか?
要件によって異なります。軽量性とコストを重視する筐体にはアルミニウム、強度と耐久性を重視する場合にはステンレス鋼が適しています。両者の重量差は、設計上の重要な要因です。
Q:アルミニウムには、構造部品でステンレス鋼を置き換えられる強度がありますか?
可能な場合もありますが、常に置き換えられるわけではありません。アルミニウムは材料自体の強度では劣る一方、比強度に優れています。軽量構造には適していますが、大きな荷重や厳しい耐衝撃性が求められる用途には適しません。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......