MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
1 min
- MIG溶接とTIG溶接:主な違い(簡易比較)
- MIG溶接とは?
- TIG溶接とは?
- MIG溶接とTIG溶接:どちらが適しているか
- MIG溶接とTIG溶接:技術的な比較
- アルミニウムおよびその他の材料におけるMIG溶接とTIG溶接
- MIG溶接とTIG溶接の強度:知っておくべきポイント
- MIG溶接・TIG溶接でよくある問題
- MIG溶接とTIG溶接のメリット・デメリット
- MIG溶接とTIG溶接の選び方
- 実際の用途と活用事例
- 溶接・CNC加工・板金加工の比較
- よくある質問
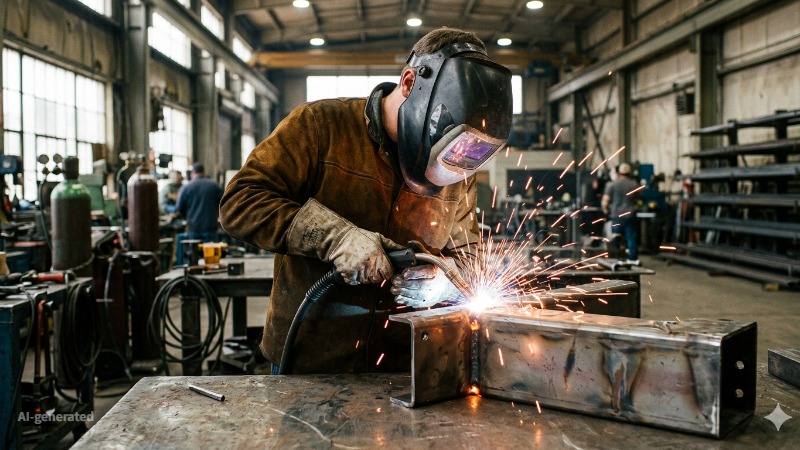
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者
溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。
MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。
金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。
JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援しています。特に複雑な金属組立品では、機械加工と溶接、その他の加工工程を組み合わせるプロジェクトが数多くあります。
アルミニウム部品を使用するプロジェクトでは、アルミニウムのCNC加工と材料選定に関する記事もご参照ください。
MIG溶接とTIG溶接:主な違い(簡易比較)
MIG溶接とTIG溶接の主な違いは、加工速度と制御性にあります。MIG溶接は連続送給ワイヤによって高速かつ効率的に溶接できる一方、TIG溶接は溶加材を手動で供給することで、優れた精度と溶接品質を実現します。
比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
電極の種類と送給機構 | 溶接トーチから自動送給される消耗性ワイヤ電極を使用し、ワイヤが溶加材と導電体の両方の役割を担う | 非消耗性のタングステン電極を使用し、必要に応じて溶加材を手動で供給する |
溶接速度と生産性 | 連続ワイヤ送給により溶接速度が高く、長い溶接線や生産現場に適する | 溶加材を手動で供給するため処理速度は低いが、精密作業に適する |
入熱制御と精度 | 入熱制御性は中程度。安定したアークによって均一な溶接を行えるが、細かな調整には限界がある | 入熱制御性に優れ、薄い材料や、アルミニウムなど入熱管理が重要な金属に適する |
習得のしやすさと必要技能 | 比較的習得しやすく、初心者や大量生産に適する | 高度な技能と協調動作が必要で、通常は経験豊富な溶接作業者が担当する |
総合すると、MIG溶接とTIG溶接の選定では、生産効率と精度のどちらを重視するかが判断の中心になります。MIG溶接は高速・大量生産用途に適し、TIG溶接は薄い材料や重要部品で、美しく高品質な溶接を実現することに優れています。
MIG溶接とは?
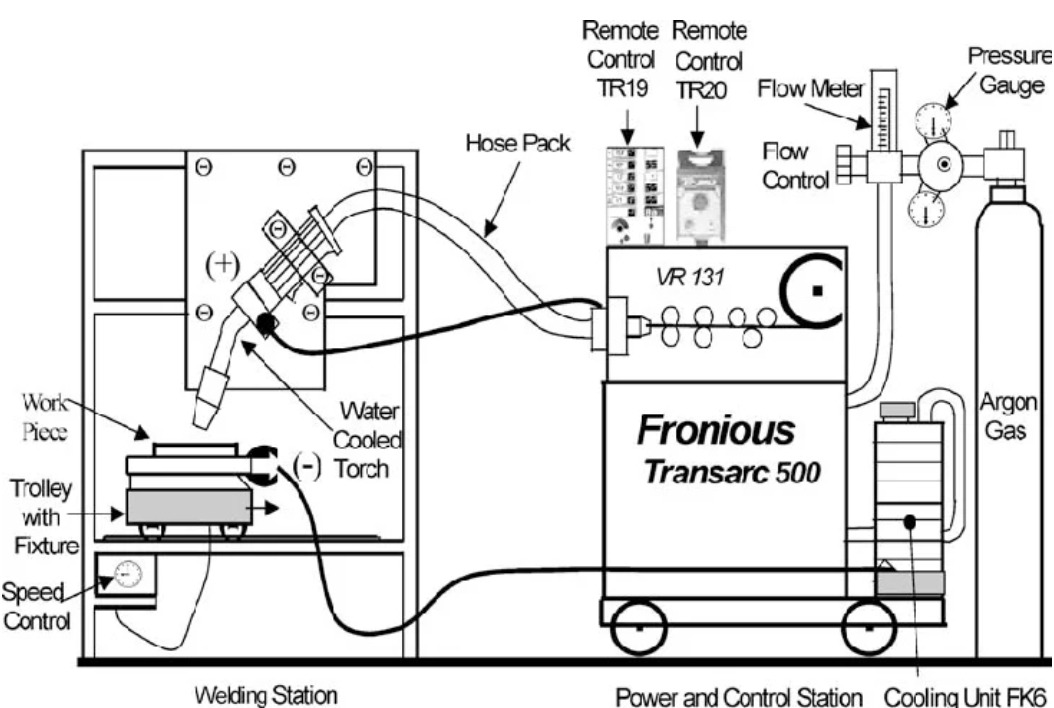
(ResearchGate)MIG溶接の模式図
MIG溶接という名称は、ワイヤ送給式のガスシールドアーク溶接全般を指して使われることがありますが、より広い技術的な総称はGMAWです。厳密には、MIG溶接ではアルゴンなどの不活性シールドガスを使用し、活性ガスを含む混合ガスを使用する場合はMAG溶接に分類されます。この工法では、溶接トーチからワイヤ電極を連続送給し、シールドガスで溶融金属を汚染から保護します。
構成は比較的シンプルで、製造業で最も広く使用される溶接方法の一つです。
MIG溶接の工程と概要
MIG溶接では、ワイヤ電極が溶加材と導電体の両方の役割を担います。アークが発生すると、ワイヤが溶融池へ溶け込み、母材同士を接合します。
アルゴンや混合ガスなどのシールドガスが、溶接中の酸化を防ぎます。
溶接部が凝固すると、接合部は構造体の一部となります。
後工程では、機械加工、研磨、各種表面処理を行う場合があります。金属加工部品には、均一な工業製品としての外観を得るため、最終的に外観仕上げを施すこともあります。
MIG溶接に適した材料
MIG溶接は、幅広い金属に対応できます。
MIG溶接で最も一般的に使用される材料は鋼ですが、適切なシールドガスとワイヤを使用すれば、ステンレス鋼やアルミニウムも良好に溶接できます。
代表的な用途には、機器ハウジング、フレーム、機械用ガードなどがあります。
MIG溶接したアルミニウム部品の中には、その後の仕上げ工程で加工痕を除去し、外観を改善するものもあります。
構造部品では、機械加工の精度が溶接前の組み付け精度に大きく影響します。詳しくは、CNC加工の公差と精度に関する解説をご覧ください。
まず溶接を行い、その後に表面仕上げを行います。
代表的な用途(産業設備・自動車・金属加工)
MIG溶接は、製造業のさまざまな現場で使用されています。
自動車の生産ラインでは、シャシー構造の製作に広く使用されます。金属加工工場では、構造用フレームや機械ベースの製作に活用されています。板金組立品でも、その加工速度がメリットとなります。
溶接や機械加工の後に、外観仕上げを施す場合もあります。金属製品の製造は、溶接だけで完了することはほとんどありません。
メリット・デメリットの概要
MIG溶接には、明確なメリットがあります。
高い加工速度、良好な溶込み、比較的容易な技能習得です。
ただし、この工法にも制約があります。
溶接外観は、必ずしもTIG溶接ほど美しく仕上がるとは限りません。スパッタの除去が必要になる場合もあります。薄い材料では、入熱を適切に管理しないと反りが生じる可能性があります。
TIG溶接とは?
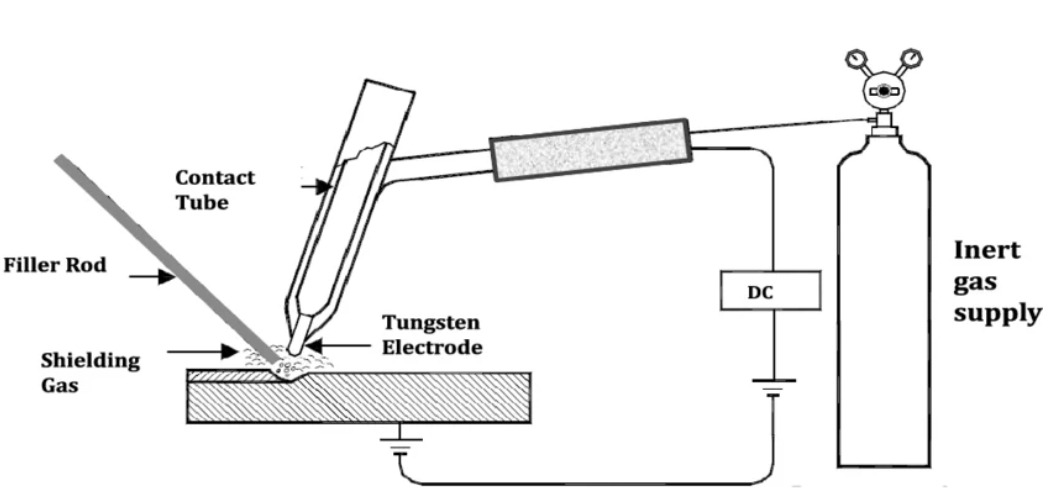
(ResearchGate)TIG溶接の模式図
TIG溶接は、Tungsten Inert Gas溶接の略称です。タングステン電極を使用してアークを発生させ、シールドガスによって溶融金属を汚染から保護します。
MIG溶接とは異なり、電極自体は溶接部に溶け込みません。電極はアークを発生させる役割のみを担います。溶加材が必要な場合は、別途、手動で供給します。
作業者は入熱をより精密に制御できます。また、溶加材を供給するタイミングと量を細かく調整できます。
TIG溶接の工程とMIG溶接との違い
TIG溶接では、非消耗性のタングステン電極を使用してアークを発生させます。作業者は片手でトーチを保持し、もう一方の手で溶加棒を供給します。
これが、MIG溶接との基本的な違いです。
MIG溶接では、溶加ワイヤが溶接トーチから自動送給されます。TIG溶接では、溶接作業者が各要素を制御します。
トーチ角度、入熱、溶加材の供給タイミングなどです。
この高い制御性によって、TIG溶接では非常に美しい溶接ビードが得られます。これは、後工程で表面仕上げを行う金属加工部品にとって重要です。
わずかな溶接不良でも、均一な金属のヘアライン仕上げを損なう可能性があります。
適した材料(アルミニウム・ステンレス鋼・特殊合金)
TIG溶接は幅広い金属に対応でき、特に精密な入熱制御が必要な材料に適しています。
アルミニウムのMIG溶接とTIG溶接を比較すると、交流TIG溶接は制御性に優れ、酸化皮膜の除去にも役立つため、薄肉部品ではTIG溶接が選ばれることが多くなります。ステンレス鋼も代表的な適用材料で、スパッタの少ない美しい溶接が可能です。
より特殊な材料にも、TIG溶接のメリットがあります。チタン、マグネシウム、ニッケル合金などがその例です。
TIG溶接されたアルミニウム部品の多くは、その後に外観仕上げを行います。
良好な溶接品質は、仕上げ後の部品全体に滑らかで連続した外観を与えるうえで役立ちます。
精密部品・薄板での代表的な用途
TIG溶接は、速度よりも精度が重視される用途で多く使用されます。
薄板部品や航空宇宙部品がその例です。医療機器、小型ブラケット、計測機器用ハウジングも、TIG溶接の代表的な用途です。
メリット・デメリットの概要
TIG溶接には、いくつかのメリットがあります。
優れた入熱制御、非常に美しい溶接外観、薄い材料でも高い接合強度を得られることです。
一方、トレードオフもあります。
MIG溶接よりも加工速度が低く、作業者には高い技能が求められます。溶接量が多い場合は、生産コストが増加することがあります。
MIG溶接とTIG溶接:どちらが適しているか
あらゆる条件で優れている単一の溶接方法はありません。MIG溶接とTIG溶接のどちらが適しているかは、材質、板厚、溶接外観の要求、生産量によって決まります。
MIG溶接は、連続送給されるワイヤ電極によって溶接速度と溶着速度を高められるため、一般に厚い材料、長い溶接線、大量生産に適しています。比較的習得しやすいため、一般的な金属加工、構造物の製作、多くの自動車用途において実用的な選択肢となります。
TIG溶接は、入熱と溶加材の供給をより精密に制御できるため、一般に薄い材料、アルミニウム、ステンレス鋼、外観が重要な部品に適しています。加工速度が低く、高い技能を必要とするものの、精度と表面外観が求められる部品では、より美しい溶接と良好な仕上がりを得やすくなります。
要点として、速度と生産性を重視する場合はMIG溶接、精度と溶接品質を重視する場合はTIG溶接が適していることが多くなります。最適な選択は、作業ごとの具体的な要件によって決まります。
MIG溶接とTIG溶接:技術的な比較
比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
速度と効率 | ワイヤを連続送給するため、長い溶接線を短時間で施工できる。アルミニウムの溶接も速く、生産現場や大型案件に適する。 | 溶加材を手動で供給するため、加工速度は低い。特に薄い金属で高い制御性を得られるが、作業時間を要する。 |
精度と仕上がり | スパッタが多く、除去作業が必要。自動化によって改善できるが、TIG溶接ほどきれいには仕上がらない。 | スパッタが少なく、細く美しいビードが得られる。外観が良好で、研削量も少ない。外観や厳しい公差が重要な場合に適する。 |
強度と疲労特性 | 多くの用途で十分な強度を得られる。複雑な形状では、高速溶接によって残留応力が大きくなる場合がある。 | 適切に施工すれば、精密な入熱制御と溶加材供給によって、滑らかなビード形状と溶接不連続部の低減が期待できるため、疲労特性が重要な用途で有利になる場合がある。 |
コストと作業工数 | 段取りが比較的簡単で、加工速度が高い。部品1個当たりの作業時間を短縮できる。 | トーチの位置・角度と溶加材の供給に、より細かな注意が必要。特に複雑な部品では、1個当たりの作業工数が多くなる。 |
習得難易度 | 比較的習得しやすく、初心者でも短期間で安定した結果を得やすい。 | 安定した手の動き、フットペダルとの協調、ガス流量の管理が必要。熟練者でも、薄い金属を適切に溶接するには練習を要する。 |
実際の用途 | 自動車ボディパネル、シャシー、建築用梁、作業速度を重視する趣味の製作など。 | 航空宇宙、構造用アルミニウム部品、精度や耐疲労性が必要な用途。細かな制御を重視する趣味の製作にも適する。 |
機械加工、金属加工、溶接が必要な部品を設計されている場合は、当社のエンジニアが設計内容を確認し、最適な製造方法をご提案します。
アルミニウムおよびその他の材料におけるMIG溶接とTIG溶接
項目 | MIG溶接 | TIG溶接 |
|---|---|---|
アルミニウムのMIG溶接・TIG溶接における留意点 | MIG溶接は、連続ワイヤ送給によって高い溶着速度と生産性を得られるため、厚肉のアルミニウム部材や長い溶接線で選ばれることが多くなります。実際のアルミニウムMIG溶接では、軟らかいアルミニウムワイヤを鋼ワイヤのように安定して送給することが難しいため、スプールガンやプッシュプルガンなど、専用性の高い送給装置が通常必要です。また、多くのアルミニウムMIG溶接では、100%アルゴンのシールドガスを使用します。 | TIG溶接は、薄いアルミニウム部品、外観を重視する溶接、変形の抑制が重要な用途で選ばれることが多くなります。アルミニウムの酸化皮膜は母材よりもはるかに高い温度で溶融するため、アルミニウムのTIG溶接では一般に交流を使用し、そのクリーニング作用によって溶接中に酸化皮膜を除去します。加工速度は低いものの、入熱と溶接ビードの外観をより細かく制御できます。 |
ステンレス鋼およびその他の金属 | MIG溶接は、外観よりも速度を重視する厚肉のステンレス鋼部品に適しています。多くの金属加工工場では、構造用鋼材や産業用部品に使用しています。 | TIG溶接は、ステンレス鋼に美しいビードを形成できます。アークを安定して制御でき、表面品質と耐食性の維持に役立ちます。 |
薄い材料と厚い材料 | 材料が厚くなるほど、MIG溶接の実用性が高まります。連続ワイヤ送給により、深い継手を短時間で充填できます。 | TIG溶接は、薄い金属で優れた性能を発揮します。集中したアークによって、溶け落ちを防ぎ、熱の広がりを抑えやすくなります。 |
材料ごとの課題と適切な施工方法 | アルミニウムのMIG溶接では、溶け落ち、気孔、送給不良のリスクを低減するため、ワイヤ送給、溶接速度、シールドガスの被覆範囲を適切に管理する必要があります。アルミニウムワイヤは軟らかいため、送給の信頼性を高める目的で、スプールガンやプッシュプルシステムが多く使用されます。表面の汚染や酸化皮膜は溶接品質を低下させるため、溶接前の適切な清掃も重要です。 | アルミニウムのTIG溶接では、通常、交流を使用して、母材よりもはるかに融点の高い表面酸化皮膜の除去を促します。このため、薄いアルミニウムや外観が重要な溶接に特に有効ですが、MIG溶接よりも加工速度が低く、作業工数も多くなります。 |
MIG溶接とTIG溶接の強度:知っておくべきポイント
実際の答えは、多くの比較記事が示すほど複雑ではありません。両工法とも、適切に条件を設定し、適切な継手設計に適用すれば、想定される使用要件に対して十分な強度を持つ溶接部を形成できます。多くの実用場面では、工法の名称そのものよりも、溶接品質と施工方法が重要です。
MIG溶接とTIG溶接の強度差が、工法だけで決まることはほとんどありません。入熱制御、溶込み、溶加材の選定、作業者の技量が影響します。
重要なのは、どちらの工法が強いかではなく、その溶接が用途に適しているかです。
代表的な金属における強度特性
軟鋼では、溶接条件を適切に選定することで、MIG溶接は高い溶着効率と、構造物の製作に十分な溶込みを実現できます。
そのため、構造物の製作では広く使用されています。
TIG溶接でも同程度の強度を得られますが、溶加材を手動で供給するため、通常はより多くの時間がかかります。
ステンレス鋼やアルミニウムでは、TIG溶接の方が美しいビードと精密な入熱制御を実現しやすく、適切に施工すれば、外観上の溶接不良のリスクを低減できます。
ただし、強度を大きく左右するのは、溶接方法そのものよりも溶接品質です。
構造部品と精密部品で異なる強度要件
大型の構造組立品では、生産能力と溶込みが重視されます。MIG溶接は、こうした製造条件に適しています。
連続ワイヤ送給によって溶融池を安定させ、長い溶接線に沿って高速に施工できます。
一方、精密組立品では、求められる条件が異なります。
薄い材料、厳しい公差、外観に現れる溶接部などの条件から、TIG溶接が選ばれることが多くなります。入熱をより細かく管理できるためです。
疲労性能と溶接品質に影響する要因
疲労強度は、溶接品質の均一性に大きく左右されます。
微小な欠陥、気孔、融合不良、アンダーカットなどは応力集中部となり、繰り返し荷重によって亀裂が発生する起点になる可能性があります。
MIG溶接とTIG溶接のどちらも、溶接条件を適切な範囲に維持すれば、優れた疲労性能を実現できます。
TIG溶接は、ビード形状と溶込みをより精密に制御できるため、疲労特性が特に重要な用途で、わずかに有利になる場合があります。
この制御性は、振動、温度サイクル、繰り返し機械荷重を受ける組立品で有効です。
管理された条件下では、MIG溶接とTIG溶接で同程度の引張強度を得られます。
ただし、次のような適性があります。
- MIG溶接:厚肉部材で深い溶込みを得る用途に適する
- TIG溶接:疲労特性が重要な継手や精密継手に適する
強度は、工法よりも溶接品質に大きく左右されます。
MIG溶接・TIG溶接でよくある問題
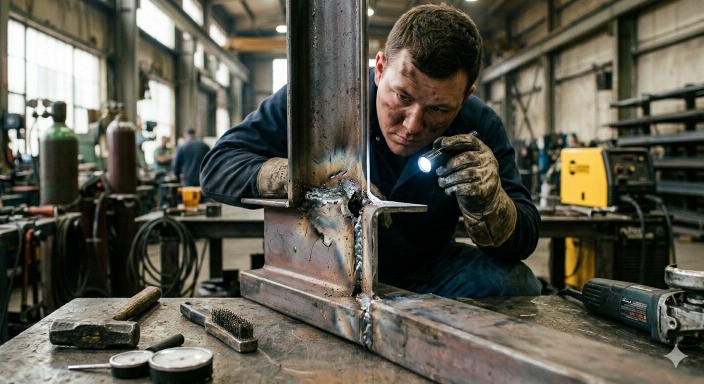
(AI生成画像)産業用の作業場で位置ずれのある溶接継手を確認する溶接作業者。代表的な溶接ミスを示しています。
溶接部に不具合が生じた場合、工法そのものが本当の原因であることは通常ありません。MIG溶接とTIG溶接のどちらも、非常に強固な接合部を形成できます。問題の原因は、アークを発生させる前の準備や設定にあることが多くなります。
不適切な溶接条件、材料の汚れ、施工技術の不足が、溶接不良の代表的な原因です。
こうした小さな要因が、短時間で重なって問題になります。
準備と設定を適正化すれば、両工法とも本来の性能を発揮できます。
不適切な設定と入熱制御
溶接条件は、材料の厚さに合わせる必要があります。電圧、電流、ワイヤ送給速度は相互に関係しており、どれか一つが不適切でも、溶接品質が低下します。
入熱が過大だと、薄肉部で溶け落ちが発生します。入熱が不足すると、溶込み不良が生じます。どちらも、信頼性の高い継手にはなりません。
入熱管理の誤りは、変形の原因にもなります。薄板部品は冷却中にわずかに反ることがあり、すぐには気付かない場合もあります。
溶接条件をわずかに調整するだけで、これらの問題を防げることも多くあります。
不適切な電極・溶加材の選定
溶加材は、母材に適合している必要があります。適合していない場合、溶接外観が良好でも、長期使用時に問題が生じる可能性があります。
不適切な溶加材は、接合部を脆くすることがあります。特にステンレス鋼の組立品では、耐食性も低下する可能性があります。
ステンレス鋼部品は、その代表例です。溶加材が適合していないと、周囲の金属が十分な強度を維持していても、溶接部が弱点になります。
表面外観が均一でも、実際の使用時の耐久性を決めるのは、内部を含む溶接品質です。
材料の適合性を、常に最優先で確認する必要があります。
不十分な継手準備
清浄な金属ほど、良好に溶接できます。これは、溶接作業者が初期に学ぶ基本原則です。
油、塗膜、酸化物、わずかな汚染でも、溶接金属と母材の適切な融合を妨げる可能性があります。
アルミニウムは、表面に酸化皮膜が速やかに形成されるため、特に注意が必要です。多くの溶接作業者は、溶接を始める前に、機械的な清掃や化学処理によって酸化皮膜を除去します。
準備を省けば数分は短縮できますが、不良溶接の修正には、それ以上の時間がかかります。
溶接操作の誤り(角度・速度・アーク長)
設備と設定が適切でも、施工技術は依然として重要です。
トーチ角度は溶込みに影響します。溶接速度はビード形状に影響し、アーク長は溶融池の安定性を左右します。
移動が速すぎると、十分に融合しません。遅すぎると、不要な箇所に熱が蓄積します。
経験豊富な溶接作業者は、溶融池を観察しながら、その都度調整します。十分な経験を積むことで、こうした判断が自然にできるようになります。
MIG溶接とTIG溶接のメリット・デメリット
溶接方法 | メリット | デメリット |
|---|---|---|
MIG溶接 | 溶着速度が高く、比較的習得しやすい。厚い材料や生産現場の溶接に適する | スパッタが多く、入熱の精密制御には限界がある。溶接後の清掃・仕上げが必要になる場合がある |
TIG溶接 | 入熱制御に優れ、非常に美しい溶接ビードが得られる。薄い金属や精密組立品に適する | 加工速度が低く、高い技能が必要。溶接量が多い場合、生産性が低くなる |
MIG溶接とTIG溶接の選び方
溶接方法は、部品、材質、生産上の目標に基づいて選定します。
プロジェクトの目標と材質
まず、使用する金属を確認します。
厚い鋼製フレームやブラケットを溶接する場合は、通常、MIG溶接が適しています。溶加材を速やかに溶着させ、構造継手に必要な溶込みを得られます。
薄いアルミニウム部品やステンレス鋼部品を溶接する場合は、TIG溶接の方が高い制御性を得られます。入熱を直接調整できるため、変形しやすい材料で有効です。
技能水準と教育に関する検討
チームの経験も重要です。
経験の浅い溶接作業者は、通常、MIG溶接をより短期間で習得できます。ワイヤが自動送給されるため、主に溶接速度とトーチ角度を管理します。
TIG溶接の習得には、より多くの時間がかかります。片手でトーチ、もう一方の手で溶加棒を操作し、ペダルやトーチスイッチで入熱を制御します。
そのため、企業ではTIG溶接を経験豊富な作業者に担当させることが多くなります。
生産性と精度の要求
MIG溶接はワイヤを連続送給するため、長い溶接線を中断せずに施工できます。フレーム、支持部材、機器ベースの溶接に有効です。
TIG溶接では、入熱と溶加材の供給を細かく調整できます。薄いパネルや狭い継手の溶接に役立ちます。
完成品で溶接部が外観に現れる場合は、TIG溶接の方が美しいビードを得やすくなります。
コストと時間効率のトレードオフ
溶接コストは、作業時間に大きく左右されます。
MIG溶接は通常、継手をより短時間で仕上げられます。作業時間が短いほど、生産現場でのコストを抑えられます。
TIG溶接には、より多くの時間がかかります。熟練作業者の人件費も高くなります。それでも、精度や溶接外観が重要な場合には、TIG溶接が選ばれます。
実際の用途と活用事例
MIG溶接とTIG溶接の違いは、各産業の実際の用途で、それぞれがどのように使用されているかを見ると、より明確になります。
自動車・輸送機器産業
MIG溶接は、高い加工速度と良好な溶込みにより、自動車製造におけるシャシー、フレーム、構造部品に広く使用されています。TIG溶接は、高性能部品、排気システム、アルミニウム部品などに採用され、美しい溶接と優れた入熱制御によって、耐久性と外観を向上させます。
航空宇宙・高精度製造分野
TIG溶接は、欠陥を抑えた優れた溶接品質を実現できるため、航空宇宙分野や高精度製造で広く採用されています。アルミニウム、チタン、その他の熱管理に注意を要する合金製部品では、精密な入熱制御と優れた疲労性能がメリットとなります。
建設・大型構造物の製作
建設や大型構造物の製作では、生産性と強度を最優先する鋼構造物、支持梁、大型組立品にMIG溶接が選ばれます。その効率性は、長い溶接線や高い生産能力が求められるプロジェクトに適しています。
DIY・趣味の溶接製作
DIYでは、準備と操作が比較的容易なMIG溶接が、最初の選択肢になることが多くあります。TIG溶接は、溶接外観と細かな制御が重要な、特注の金属アート、オートバイ部品、薄いアルミニウム部品の製作などに取り組む、経験豊富な愛好家に好まれます。
溶接組立品を含むプロジェクトでは、JLCCNCが、材質、部品形状、生産量に基づいて、最も実用的な製造方法の検討を支援します。実際の多くのプロジェクトでは、構造性能と寸法精度の両方を実現するため、溶接とCNC加工、板金加工、表面仕上げを組み合わせます。当社のエンジニアリングチームが、特注金属部品や組立品に適した工程の組み合わせをご提案します。
溶接・CNC加工・板金加工の比較
製造方法 | 製造における役割 | 使用する場面 |
|---|---|---|
溶接 | 金属部品を接合し、最終的な組立品にする | 部品の切断、機械加工、成形後に使用する |
CNC加工 | 厳しい公差に対応する精密部品を製作する | 極めて高い寸法精度が必要な場合に使用する |
板金加工 | 平板からパネル、筐体、ハウジングを成形する | 大型構造物の製作で、溶接と組み合わせて使用することが多い |
複合加工 | 機械加工、成形、溶接を一連の製造工程に組み合わせる | 精密部品と溶接構造の両方が必要な組立品に使用する |
材質と強度に基づくMIG溶接・TIG溶接の最終的な推奨
多くの鋼構造物の製作では、MIG溶接によって十分な強度と高い生産性を得られます。
アルミニウム、ステンレス鋼パネル、薄肉部品では、TIG溶接の方が入熱を精密に制御できるため、通常は良好な結果を得られます。
製造方法についてさらに詳しく知る
特注部品の設計では、溶接をCNC加工や板金加工と組み合わせることがよくあります。これらの工程を組み合わせることで、精密部品を製作し、完成品へと組み立てられます。
よくある質問
Q: TIG溶接はMIG溶接よりも強度が高いですか?
適切な溶接条件と十分な継手準備のもとで施工すれば、どちらの工法でも高強度の溶接部を形成できます。
Q: 初心者にはどちらの溶接方法が適していますか?
ワイヤが自動送給されるため、多くの初心者はMIG溶接をより短期間で習得できます。
Q: どちらの溶接方法が速いですか?
溶加材を連続送給するため、生産現場では通常、MIG溶接の方が高速です。
Q: MIG溶接でアルミニウムを溶接できますか?
はい。適切なワイヤ、シールドガス、設備設定を使用すれば、MIG溶接でアルミニウムを溶接できます。
Q: 薄い金属に最適な溶接方法は何ですか?
入熱をより精密に制御できるため、薄い金属にはTIG溶接が適しています。
Q: アルミニウムにはMIG溶接とTIG溶接のどちらが適していますか?
特に薄い材料では、TIG溶接の方が美しいアルミニウム溶接部を得やすくなります。
Q: TIG溶接は、なぜMIG溶接よりも高価なのですか?
TIG溶接は、より多くの作業時間を要し、高度な技能が必要となるためです。
Q: 構造部品には、どちらの溶接方法が高い強度を得られますか?
MIG溶接は、高い溶接強度と生産性を確保できるため、構造組立品に広く使用されています。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......