板金筐体設計:材質・板厚・製造の完全ガイド
1 min
- 板金筐体設計とは
- 板金筐体設計における重要な検討事項
- 特注板金筐体の設計手順
- 板金筐体の材料選定
- 板金筐体の板厚の選び方
- 板金ボックスの構造設計要素
- 熱管理と換気設計
- IP等級に対応する板金筐体のシール設計
- 表面仕上げと防食
- 特注板金筐体における製造性を考慮した設計
- よくある質問
板金筐体設計とは
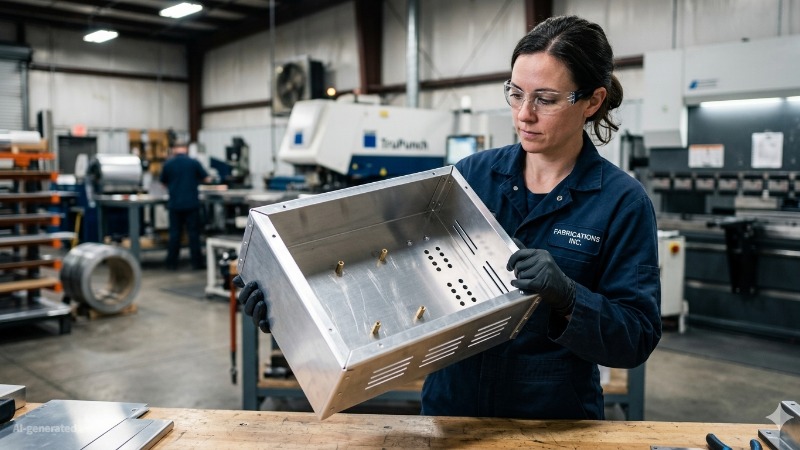
(AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。
筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。
これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。
自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれます。
筐体設計の多くは、製造性に関する基本原則が考慮されていないために、加工段階で問題が生じます。加工工程やコストを左右する要因について詳しくは、CNC加工と従来の製造方法の比較ガイドをご覧ください。
板金筐体を設計する多くの企業は、最終的に同じ課題に直面します。CAD上では成立する設計でも、実際の部品にするには、精密な切断、正確な曲げ、信頼性の高い表面仕上げが必要です。
そこで力を発揮するのが、JLCCNCです。JLCCNCは、エンジニア、スタートアップ、ハードウェア企業に向けて、専門的な特注板金加工、CNC加工、短納期製造サービスを提供しています。初期試作から量産まで、製造プラットフォームを通じて、筐体設計を迅速かつ確実に完成した金属部品へと具現化します。
電子機器用ハウジング、産業用制御ボックス、特注板金筐体のいずれを製作する場合でも、経験豊富な加工パートナーと協力することで、リードタイムと設計上の負担を大幅に削減できます。
板金加工における筐体とは
板金加工における筐体とは、板材を成形して製作する金属製ハウジングです。
通常、工程は平板から始まります。レーザー切断機やタレットパンチプレスでブランクを作製し、取り付け穴、通気スロット、ケーブル開口部などを加工します。その後、プレスブレーキでプログラムされた曲げ線に沿って板材を曲げ、筐体の壁面を形成します。
この段階で部品は箱状になりますが、加工はまだ完了していません。設計に応じて追加工程を行います。PEMインサートなどの締結部品を板材に圧入する場合もあれば、パネル同士を溶接する場合もあります。耐久性と外観を向上させるため、粉体塗装、アルマイト処理、ビーズブラストを施す部品もあります。
エンジニアは、電子回路と並行して筐体を設計することがよくあります。内部の取り付け位置によって回路基板の配置が決まり、クリアランスによって空気の流れや放熱性が左右されます。ケーブルの配索も、筐体内のレイアウトに依存します。
金属製ハウジングは、最終的に製品の物理的な構造を規定します。
板金筐体設計の種類と例
製造しやすい実用的な構造として、加工現場ではいくつかの筐体形式が繰り返し採用されています。
代表的な設計の一つが、折り曲げ式ボックス筐体です。1枚の板材を複数回曲げ、底面と側壁を形成します。取り外し可能なふたは、後からねじで取り付けます。この構造は、組立作業を減らしながら、高い剛性を確保できます。
もう一つは、上下2分割のクラムシェル型筐体です。成形した2つの部品を組み合わせて、ハウジング全体を構成します。内部の電子機器へ容易にアクセスする必要がある場合に適しています。
ネットワークやデータインフラでは、ラックマウント筐体がよく使用されます。機器ラックに用いられる標準幅に対応し、取り付けフランジによってラックフレームへ直接ボルト固定できます。
大型の産業機器では、溶接筐体を使用する場合があります。締結部品の代わりに角部を溶接し、密閉構造を形成します。これにより、屋外や振動の大きい環境での耐久性が向上します。
選定は主に、組立時のアクセス性、強度要件、生産コストによって決まります。
産業分野における板金筐体の用途
板金筐体は、非常に幅広い技術機器に使用されています。
工場では、産業用制御盤に使用されます。制御盤には、PLC、配電部品、モータードライブなどが収納されます。筐体は電子機器を粉じんや機械的損傷から保護し、適切な電気的接地を確保します。
パワーエレクトロニクスでも、金属製ハウジングが広く使用されています。蓄電池システム、インバーター、EV充電器は、動作中に熱と電気的ノイズを発生させます。筐体は放熱を助けるとともに、周囲の電子機器を電磁干渉から保護します。
通信インフラも、金属製ハウジングを必要とします。ネットワークスイッチやサーバー機器は通常、規格化された機器ラックに対応するラックマウント式の板金筐体に収納されます。
医療機器でも使用されます。診断装置、監視装置、実験室用機器には、繊細な電子機器を保護し、正確な位置関係を維持できる剛性の高いハウジングが必要です。
Grand View Researchの市場調査によると、世界の板金加工市場は拡大を続けており、産業用ハードウェアに使用される加工部品の中でも、電子機器用ハウジングが大きな割合を占めています。電子システムの複雑化と普及が進むにつれ、筐体設計には、明確に定められた保護規格や性能基準への適合が、ますます求められています。
多くの産業用途や屋外用途では、粉じんの侵入や水への暴露に対する保護を確保するため、IP65やIP67などの保護等級に対応した筐体が必要です。同時に、電磁両立性(EMC)の要求も厳しくなっており、導電性材料、接地設計、開口部の適切な設計によるEMIシールドが求められます。
製造精度も重要な役割を果たします。一般的な板金筐体設計では、ISO 2768などの普通公差規格を適用し、曲げ公差、穴位置、平面度が、最終的な組立性や密閉性能に影響します。これらの要求が組み合わさることで、現代の板金筐体設計は、単なる構造設計にとどまらず、システムの信頼性と規格適合性を支える重要な要素となっています。
板金筐体設計における重要な検討事項
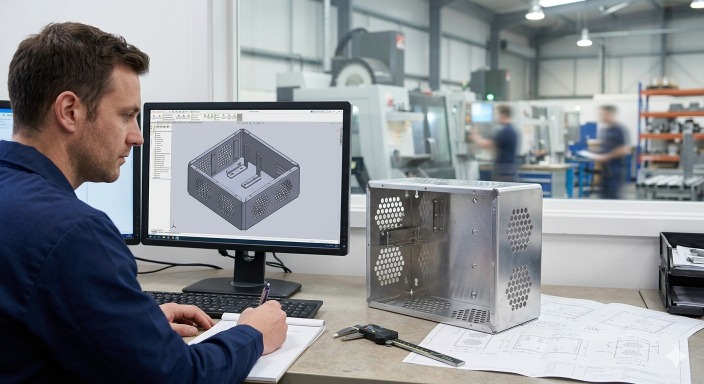
(AI生成画像)金属製筐体の試作品の横で、板金筐体の設計を確認するエンジニア。
板金筐体の設計は、図面上では単純に見えます。電子機器を囲む金属製の箱にすぎないように思えるかもしれません。しかし実際には、現実の制約を考慮しないと、多くの問題が生じます。
エンジニアは、筐体内部に何を収納するか、どの程度の構造強度が必要か、技術者がどのように組み立てるか、金属製ハウジングが電気的特性にどのような影響を与えるかを検討する必要があります。優れた板金筐体設計は、組立を容易にし、システムを長年にわたって保護します。
加工開始後に筐体の問題を修正すると、費用が高くなります。そのため、これらの設計判断は、通常、製品開発の早い段階で行います。
内部部品のレイアウトとスペース計画
まず、内部レイアウトを検討します。すべての板金筐体ボックスには、回路基板、電源、コネクター、ケーブルを適切に収納する必要があります。
スペースの確保は、想定以上に重要です。大型コネクターには、ケーブルを曲げるための空間が必要です。パワーエレクトロニクス部品の周囲には、空気が流れる空間を確保する必要があります。ドライバーの作業スペースといった小さな要素も、組立時間に影響します。
コネクターやケーブル引込口を配置する際は、ケーブルの曲げ半径に関する要件を考慮してください。選定したケーブルのデータシートで最小曲げ半径を確認し、ケーブルが筐体壁に無理に押し付けられることなく曲がるだけのクリアランスを確保します。試作組立時には、実際に使用するコネクターとケーブルで、このスペースを検証してください。
取り付け用の締結部品も、事前の計画が必要です。エンジニアは、基板をシャシーへ確実にねじ固定できるよう、板金筐体にねじインサートやスペーサーを直接取り付けることがよくあります。
レイアウトに余裕がないと、組立作業が難しくなり、配線が乱れ、冷却性能も低下します。整理された内部レイアウトは、板金筐体設計の製造性と保守性を高めます。
構造強度と耐衝撃性
板金筐体は、取り扱い、設置、日常使用に耐える必要があります。補強が不足していると、薄い金属パネルはたわんだり、へこんだりする可能性があります。
実際には、強度の多くは曲げ形状によって得られます。端部のフランジはパネルの剛性を高め、角部の折り曲げは板金筐体ボックス全体の剛性を向上させます。
材料選定も重要です。軽量性が重要な場合はアルミニウムが適し、衝撃や振動への耐性が求められる場合は鋼が適しています。
産業機器では、この使い分けがよく見られます。制御盤や電気キャビネットには、過酷な環境で使用されるため、比較的厚い鋼板が採用されることがよくあります。
強固な板金筐体設計は、内部の電子機器を機械的応力から保護します。
組立・保守時のアクセス性
技術者は、板金筐体の内部で作業する必要があります。コネクターや締結部品へのアクセスを妨げる設計では、組立速度が直ちに低下します。
取り外し可能なカバーは、大きな効果があります。多くの板金筐体ボックスには、取り外せるふたや前面アクセスパネルが設けられ、内部部品へ容易にアクセスできます。
締結部品の配置も重要です。基板や配線を取り付けた後でも、ねじに工具が届く必要があります。そうでなければ、ねじ1本にアクセスするために、他の部品を取り外すことになります。
保守性も考慮すべき要素です。ネットワーク機器、電源、制御システムには、更新や点検が必要になることがよくあります。実用的な板金筐体設計では、筐体を開けて主要部品へ素早くアクセスできます。
特注板金筐体の設計手順
特注板金筐体の設計では、部品を囲む箱を作る以上の検討が必要です。体系的に進めることで、機能性、製造性、経済性を備えた筐体を実現できます。
1. 要件の定義
まず、用途に関する要件を明確にします。使用環境、必要な保護レベル(IP等級など)、熱条件、適合すべき規格を検討します。プリント基板、電源、コネクターなどの内部部品と、その寸法、重量、配置上の制約を整理します。
これらの要件を早期に把握することで、板金筐体の設計工程の後半に大規模な設計変更が発生するのを防げます。
2. 材料の選定
環境条件と機械的要件に基づいて材料を選定します。アルミニウムは、軽量で熱特性に優れた筐体に広く使用されます。冷間圧延鋼板は、屋内用途で強度と経済性を確保でき、ステンレス鋼は腐食性環境や屋外環境に適しています。
材料選定は、加工工程、表面仕上げの選択肢、総コストにも影響します。
3. 板厚の選定
パネル寸法、荷重要件、想定される機械的応力に基づいて、適切な筐体板厚を決定します。大型パネルや振動を受ける筐体では、厚い材料や追加の補強が必要になる場合があります。
板厚と、曲げやリブなどの構造形状を適切に組み合わせることで、不要な重量やコストを増やさずに剛性を確保できます。
4. 構造の設計
製造性を考慮しながら、筐体形状を設計します。曲げ線、角部構造、締結部品の位置、アクセスパネルを定義します。組立、ケーブル配索、保守のために十分なスペースを確保してください。
PEMインサートなどの標準締結部品を採用し、亀裂や変形を防ぐために曲げ加工のガイドラインに従います。適切な構造設計は、強度と生産効率の両方を向上させます。
5. DFMによる検証
生産に移行する前に、製造性を考慮した設計(DFM)の原則に基づいて設計を検証します。曲げ半径、穴の公差、材料の適合性、組立の実現性を確認します。
多くのメーカーは、潜在的な問題を早期に特定するため、DFMのフィードバックを提供しています。加工前にこれらの問題へ対応することで、コストを削減し、リードタイムを短縮し、製品全体の品質を向上させられます。
板金筐体の材料選定
材料 | 板金筐体への適用条件 | 主な特性 | 代表的な用途 |
|---|---|---|---|
冷間圧延鋼板製筐体 | コストを重視し、板金筐体を屋内や管理された環境で使用する場合に適しています。工場内、電気室、サーバーラック内に設置する機器に適します。 | 強度と剛性が高く、曲げ・溶接が容易で、経済的。通常、防食のために粉体塗装や塗装が必要。 | 産業用制御盤、電子機器シャシー、サーバー機器、屋内用電気キャビネット。 |
ステンレス鋼製筐体 | 板金筐体ボックスが、水分、薬品、屋外暴露などの厳しい環境に耐える必要がある場合に選定します。 | 優れた耐食性、高い機械的耐久性、衛生的な表面。軟鋼よりも機械加工が難しく、価格も高い。 | 食品加工機器、舶用電子機器、屋外電気ボックス、医療機器。 |
アルミニウム製板金筐体 | 軽量性を重視する場合や、厚い被覆を施さずに材料自体の耐食性を活かした板金筐体設計が必要な場合に適しています。 | 軽量で耐食性に優れ、機械加工・成形が容易。熱伝導率が高く、放熱に適する。 | 民生用電子機器ハウジング、EV充電設備、通信機器、航空宇宙用電子機器。 |
亜鉛めっき鋼板・特殊材料 | 亜鉛めっき鋼板は、半屋外環境や湿気にさらされる産業施設で使用する板金筐体に防食性能を提供します。 | 鋼の強度と、亜鉛被覆による耐食性を兼備。被覆があるため、溶接はやや難しい。特殊材料には、被覆鋼板や銅合金などがある。 | 電気接続箱、屋外制御盤、空調機器筐体。 |
特注筐体の材料選定のポイント | 特注板金筐体の設計では、通常、使用環境、重量制限、腐食への暴露条件、加工コストを考慮して材料を選定します。 | 使用環境に材料を適合させる。腐食の厳しい条件にはステンレス鋼、軽量システムにはアルミニウム、強度と経済性には鋼を選定。 | 特注電子機器ハウジング、産業機器筐体、特殊な機械組立品。 |
板金筐体の板厚の選び方
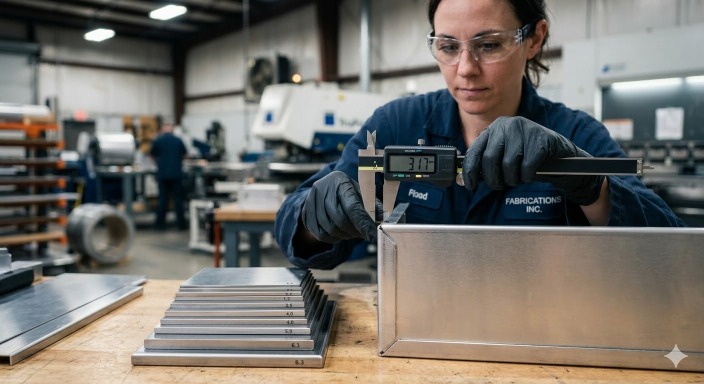
(AI生成画像)デジタルノギスで板金筐体パネルの厚さを測定する技術者。
板厚は、筐体設計で最初に直面する大きな課題の一つです。強度、重量、効率よく製造できるかどうかを決める基礎条件となります。薄すぎると、筐体全体の剛性が不足し、輸送中にたわみや、板面が反転するような面ひずみが生じます。厚すぎると、不要な材料費と重量が増えるだけでなく、曲げ加工も必要以上に難しくなります。
多くのエンジニアは、筐体の支持間隔と内部部品の重量を基準に板厚を決定します。大きな平板パネルでは、荷重によるたわみや振動を防ぐため、厚みを増やす必要があります。実際には、板厚はパネルの支持間隔と、支持されていない平坦部の面積に大きく左右されます。小型筐体なら板厚1.5 mmで十分な剛性を感じられても、同じ材料の大型パネルでは、曲げや補強がないと、たわみや面ひずみが生じる場合があります。パネルの剛性は、支持されていない部分の長さに強く影響されます。大型パネルでは、板厚を増やすか、リブや曲げなどの補強形状を追加する必要があることがよくあります。加工設備への適合も考慮しなければなりません。厚板はプレスブレーキに大きな加圧能力を要求し、曲げ半径も大きくなるため、注意しなければ内部クリアランスが不足します。一般に、電子機器ハウジングには軽量化のため薄い板材が使用され、過酷な環境で使用される高耐久の産業用シャシーには、厚い板材が採用されます。
板金筐体の一般的な板厚範囲
多くの板金筐体の板厚は、一定の範囲に収まります。電子機器ハウジングには薄い板材が多く使用され、産業機器には厚いパネルが必要です。ただし、適切な板厚は、筐体寸法、支持されていないパネルの長さ、目標剛性、地域ごとの材料規格にも左右されるため、これらの数値は一般的な目安です。
材料 | 一般的な板厚範囲 | 板金筐体での代表的な用途 |
|---|---|---|
アルミニウム | 1.0 mm~3.0 mm | 電子機器、通信機器、EV充電装置向けの軽量な板金筐体ボックス |
冷間圧延鋼板 | 1.2 mm~2.5 mm | 産業用制御盤、電気キャビネット、ラック筐体 |
ステンレス鋼 | 1.0 mm~2.0 mm | 屋外用または耐食性を重視する板金筐体 |
重工業用途向け鋼板 | 2.5 mm~4.0 mm | 床置きキャビネット、機械制御システム、大型電気機器筐体 |
小型の電子機器ハウジングでは、通常、これらの範囲の薄い側を使用します。大型キャビネットや振動の大きいシステムでは、厚い側を選定することが多くなります。
強度と重量のトレードオフ
板厚は、構造剛性に直接影響します。厚いパネルは、薄いパネルよりも曲げや振動に対する抵抗が高くなります。これは、板金筐体が変圧器や電源などの重量部品を支持する場合に重要です。
同時に、重量も増加します。板厚を2倍にすると、特に大型パネルでは、板金筐体ボックスの重量が大幅に増えます。これは、壁面取り付け、輸送、設置における課題となります。
エンジニアは、構造設計によって剛性とのバランスを取ります。フランジ、リブ、折り曲げ端部は、板厚を増やさずに剛性を高められます。合理的な板金筐体設計では、厚い材料に頼るのではなく、形状によって強度を確保することがよくあります。
用途に基づく板厚の選定
最適な板厚は、板金筐体の使用方法によって決まります。
小型の電子機器ハウジングには、通常、薄いアルミニウム板を使用します。こうしたシステムでは、大きな構造強度よりも、重量と熱特性が重視されます。
産業用制御盤には、通常、厚めの鋼板を使用します。筐体は内部部品を支持し、周囲の機器からの振動に耐える必要があります。
屋外筐体では、中程度の板厚のステンレス鋼や被覆鋼板を使用することがよくあります。これらの板金筐体ボックスには、耐食性と構造安定性の両方が求められます。
大型の床置きキャビネットでは、厚い鋼板と補強パネルを組み合わせる場合があります。重量のある電気機器を収納した際の、パネルのたわみを防ぐためです。
最終的な板厚は、通常、用途上の要件によって決定されます。
板厚がコストに与える影響
板厚は、製造コストに直接影響します。
厚い板材は、原材料の使用量を増やします。大型の板金筐体では、総表面積に応じて材料使用量が増えるため、わずかな板厚の増加でもコストが上昇する可能性があります。
加工費も上がる場合があります。厚い材料には、高い切断出力、大きなプレスブレーキ加圧能力、場合によっては追加の機械加工工程が必要です。
重い板金筐体ボックスでは、梱包の強化や輸送重量の増加により、輸送・取り扱いコストも高くなります。
調達担当者は、コストと性能を慎重に比較します。目標は、不要な材料費を増やすことなく、板金筐体設計に必要な強度を確保できる板厚を選ぶことです。
板金ボックスの構造設計要素
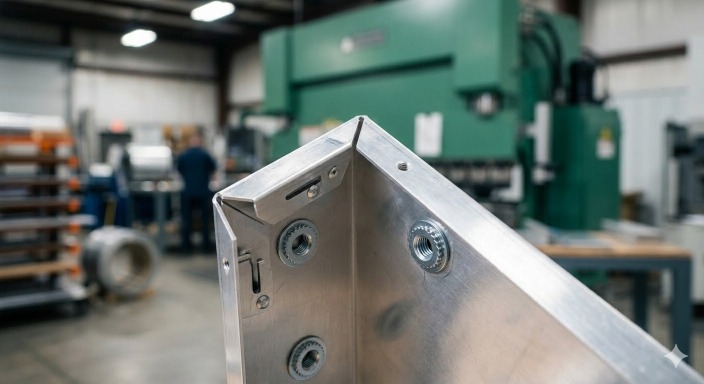
(AI生成画像)曲げ部、フランジ、圧入された締結部品など、板金筐体の構造要素の拡大図。
板厚を決定した後、板金筐体の次の課題となるのが構造です。平板で構成する金属製の箱は単純に見えますが、実際の使用環境では、大型パネルにたわみ、振動、ねじれが生じやすくなります。優れた筐体設計は、形状と締結部品によって、これらの問題を解決します。
ここでは、細部が重要になります。曲げ線、締結部品の位置、補強形状は、それぞれ板金筐体ボックスの荷重下での挙動を変えます。適切であれば、筐体は強固で安定したものになります。不適切であれば、パネルのがたつき、角部の反り、組み付けにくい部品が生じます。
板金筐体設計における構造要素の多くは、金属の剛性を高めること、または組立・保守を容易にすることの、いずれかを目的としています。
曲げ半径と板金成形のガイドライン
板金筐体では、曲げ形状を設けることで強度が増します。平板はたわみやすいものの、フランジや折り曲げ端部を設けると、パネルの剛性が大きく向上します。
ただし、曲げには守るべき条件があります。一般的な目安はRi≈1tですが、最小曲げ半径は、材質、調質、圧延方向、金型によって異なります。アルミニウムでは、特に硬質材の亀裂を防ぐため、大きめの曲げ半径(Ri ≥ 1.5t)が推奨されることがよくあります。曲げ半径を小さくしすぎると、金属に亀裂が生じたり、不均一に伸びたりします。アルミニウムでは、特に厚い板材で、この問題が生じやすくなります。
曲げ方向も重要です。加工業者は通常、曲げ線が金属の圧延方向と平行になることを避け、圧延方向を横切る向きに配置します。これにより、破断の可能性を低減し、端部を良好な状態に保ちます。
これらの制約は、板金筐体設計全体に影響します。曲げ半径は、内部クリアランス、取り付け位置、パネルのはめ合いを左右します。これを見落とすと、生産の後半になって部品同士の干渉が判明することがあります。
締結部品・リベット・PEMインサート
締結部品は、板金筐体ボックスを組み立て、内部部品を固定します。課題は、高い締結強度を確保しつつ、組立作業が遅く複雑にならないようにすることです。
ねじ付きのPEMインサートは、こうした問題の多くを解決します。小型の圧入締結部品によって、薄い板金に耐久性のあるねじ部を設けられます。そのため、母材のねじを損傷させることなく、パネルを繰り返し取り外せます。
リベットは、恒久的な接合が適した箇所で使用されます。施工が速く、安価で、高い強度を得られます。板金筐体の内部ブラケットや補強板の固定によく使用されます。
ねじの選定も、想定以上に重要です。締結部品が多すぎると組立時間が増え、少なすぎると運転中にパネルが振動する可能性があります。
整理された板金筐体設計では、通常、強度と組立の容易さを両立させます。
ヒンジ・アクセスパネル・取り付け部
筐体は、いずれ誰かが開けて作業する必要があります。当然のことに思えますが、多くの板金筐体では、保守性が後回しにされています。
アクセスパネルは、この問題を解決します。取り外し可能なふたや側面パネルにより、板金筐体ボックス全体を分解せずに、内部部品へアクセスできます。
大型の電気キャビネットや制御盤には、ヒンジ式の扉が設けられます。筐体の他の構造部分を維持したまま、迅速に点検できます。
取り付け部も同様に重要です。内部のブラケット、スタッド、レールは、回路基板、電源、冷却部品を支持します。早期に計画しなければ、後になって無理な変換ブラケットを設計に追加することになります。
適切な筐体レイアウトは、保守時のアクセスを簡単で分かりやすいものにします。
剛性と耐振動性を確保する設計
大型の金属パネルは、太鼓の膜のように振る舞います。ファン、モーター、周囲の機械から振動を受けると、共振し始めます。その騒音や動きは、やがて締結部品の緩みや内部部品への応力につながります。
エンジニアは通常、板厚を増やすのではなく、形状によって対処します。小さなリブ、折り曲げ端部、プレス成形形状は、板金筐体の面全体の剛性を高めます。浅いエンボスでも、大きな平坦部を分割し、パネルの振動を抑制できます。
角部の構造も影響します。折り曲げた角部や溶接継ぎ目は、機器フレームに取り付けた際に、板金筐体ボックスがねじれるのを防ぎます。
目標は、周囲に振動などがある環境でも、筐体の剛性を保つことです。構造が適切であれば、板金筐体設計全体が、より静かで強固になり、設置時にも扱いやすくなります。
構造剛性は、曲げ前の部品の切断方法にも左右されることがあります。レーザー切断の精度は、曲げ位置の整合性と穴位置に直接影響します。詳しくは、レーザー切断とプラズマ切断の比較をご覧ください。
熱管理と換気設計
熱は、電子機器を徐々に劣化させます。板金筐体の内部では、設計で意図的に放熱経路を設けなければ、熱が逃げません。電源、コンバーター、プロセッサーは、いずれも筐体内部の空気へ熱を放出します。
小型筐体は、想定以上に短時間で温度が上昇します。電子部品が高密度に配置された密閉型の板金筐体ボックスでは、数分で安全な動作温度を大きく超える可能性があります。そのため、熱設計は通常、内部レイアウトと並行して、板金筐体設計の早い段階から行います。
筐体内部の熱は、主に2つの方法で管理します。空気の流れによって外へ排出する方法と、筐体構造そのものを通じて熱を拡散する方法です。
通気スロットによる自然冷却
板金筐体で最も簡単な冷却方法は、自然な空気の流れを利用することです。金属に設けた通気スロットから暖かい空気を排出し、下方から冷たい空気を取り込みます。
空気は温まると自然に上昇します。設計では、この性質を利用します。吸気口は通常、板金筐体ボックスの下部付近に配置し、排気スロットは上部付近に設けます。これにより、筐体内部を通る自然対流の経路が形成されます。
通気孔のパターン設計は、想定以上に重要です。開口部を大きくすると通気性は向上しますが、パネルの強度とEMIシールド性能が低下します。電磁干渉に敏感な用途では、ハニカムベント、導電性メッシュ、EMIガスケットを使用する場合があり、シールド要件に応じて開口寸法や配置パターンを管理することがよくあります。板金筐体設計では、通常、通気性と構造強度のバランスを取ります。
小さなスロットパターンでも、適切に配置すれば、内部温度を大幅に低減できます。
ファンとヒートシンクによる能動冷却
電力密度が高くなると、自然な空気の流れだけでは対応できなくなります。高性能な電子機器には、強制空冷が必要です。
ファンは、板金筐体の内部に冷たい空気を取り込み、熱い空気を速やかに排出します。課題は、空気が無秩序に循環するのではなく、実際に発熱部品へ届くよう、流路を管理することです。
ヒートシンクは、別の側面から放熱を助けます。金属製のフィンを発熱部品へ直接取り付け、伝熱面積を増やします。多くのシステムでは、ヒートシンクを板金筐体ボックス自体に接触させ、筐体を補助的な熱拡散部材として利用します。
目標は、温度が信頼性へ影響する水準まで上がる前に、繊細な部品から熱を逃がすことです。
筐体の材質自体も、冷却に影響します。アルミニウムは鋼よりも熱伝導率がはるかに高いため、電子機器ではアルミニウム製板金筐体が広く使用されています。
IP等級に対応する板金筐体のシール設計
IP等級の保護性能を持つ板金筐体を設計するには、シール部の細部に十分な注意が必要です。一般的な筐体とは異なり、IP等級に対応する設計では、規定の試験条件下で、粉じん、湿気、水の侵入を防ぐ必要があります。
信頼性の高いシール設計は、通常、すべてのパネル接合部に連続したシール経路を確保することから始まります。カバー、扉、合わせ面の隙間は、ガスケットを適切に圧縮できるよう、小さく均一に保つ必要があります。設計では、ねじを締め付けた際に均等に圧縮される、発泡材、シリコーン、ゴムなどのガスケットがよく使用されます。
締結部品の配置は、シール性能に大きく影響します。ねじの間隔が広すぎると、パネルの一部がわずかに変形し、シールが途切れて異物の侵入を許す可能性があります。締結部品を均等に配置することで、シール面全体に均一な圧力を維持できます。
ケーブル引込口も、不具合が生じやすい箇所です。IP等級に対応する板金筐体では通常、密閉型のケーブルグランドやグロメットを使用し、配線周囲からの浸水を防ぎます。同様に、通気開口部では、通気性と侵入保護を両立させるため、ルーバー、メッシュスクリーン、ラビリンス構造などの保護形状を慎重に設計する必要があります。
パネルの剛性も、シールの信頼性に影響します。薄いパネルや支持が不足したパネルは、機械的応力や温度変化によってたわみ、時間の経過とともにガスケットの圧縮量が減る可能性があります。エンジニアは、安定したシールを維持するため、大型パネルを補強したり、板厚を増やしたりします。
適切に設計されたシールシステムは、実際の使用環境で長期耐久性を維持しながら、板金筐体に必要なIP等級への適合を確保します。
表面仕上げと防食
無処理の金属は、実際の環境で長期間良好な状態を保てるとは限りません。表面仕上げは、板金筐体を腐食から保護するとともに、外観と耐久性を向上させます。
材質や使用環境に応じて、さまざまな仕上げ方法があります。耐食性を重視するもの、耐摩耗性を高めるもの、外観に現れる機器を美しく仕上げるものなどがあります。
鋼製筐体の粉体塗装
粉体塗装は、鋼製の板金筐体で最も一般的な仕上げ方法の一つです。
金属表面に乾燥した粉体を付着させ、炉内で焼き付けます。粉体が溶融し、板金筐体ボックス全体に耐久性の高い保護層を形成します。
粉体塗装は、一般的な塗装よりも、耐擦傷性、耐食性、耐薬品性に優れています。また、大量生産でも均一な色調を実現できます。
産業用制御盤や電気キャビネットでは、粉体塗装を施した鋼製筐体がよく使用されます。
アルミニウム製筐体のアルマイト処理
アルミニウム製筐体では、塗装の代わりにアルマイト処理を行うことがよくあります。
アルマイト処理は、アルミニウム表面に自然に形成される酸化皮膜を厚くする処理です。板金筐体の耐食性を高め、表面を硬化させます。
この皮膜は染色にも適しているため、塗膜を形成せずに、着色したアルミニウム製筐体を製作できます。
多くの電子製品では、耐久性と外観品質の両方を目的として、アルマイト処理した板金筐体ボックスを使用しています。
屋外用途向けの亜鉛めっき
亜鉛めっきは、鋼に亜鉛を被覆して保護します。亜鉛層が徐々に犠牲腐食することで、その下の鋼を腐食から守ります。
そのため、亜鉛めっきした板金筐体は、水分への暴露を避けられない屋外環境に適しています。
電気接続箱、屋外制御盤、インフラ設備では、長期耐久性を確保するため、亜鉛めっき鋼板がよく使用されます。
特注板金ボックスの仕上げに関する留意点
特注板金筐体の設計では、仕上げ方法の選定が耐久性とコストの両方に影響します。
粉体塗装は、防食性能と色調管理に役立ちます。アルマイト処理はアルミニウムの耐久性を高め、亜鉛めっきは屋外環境で鋼を保護します。
各仕上げ方法は、加工にも影響します。被覆の種類によっては、処理中に特定の表面や接地点をマスキングする必要があります。
エンジニアは通常、板金筐体設計と材料選定を完了した後に、表面仕上げ工程を最終決定します。
特注板金筐体における製造性を考慮した設計
特注板金筐体は、CAD上では完璧に見えても、製造が難しい場合があります。優れたエンジニアは、最初から加工工程を考慮して筐体を設計します。
小さな設計判断が、コストと生産速度を大きく左右します。部品点数の削減、単純な曲げ形状、締結部品の標準化は、いずれも加工を容易にします。
製造しやすい設計は、生産規模が拡大しても、板金筐体ボックスのコストを適正に保ちます。
部品点数と溶接箇所の削減
部品が増えるたびに、組立時間も増加します。
設計者は、別体のブラケットや補強部品を溶接する代わりに、板金筐体自体に必要な構造を成形することで、複雑さを減らすことがよくあります。
多くの場合、折り曲げ形状によって溶接継ぎ目を置き換えられます。溶接を減らすことで、変形を抑え、加工を簡素化できます。
簡素化された板金筐体設計は、通常、強度が高く、品質の安定した部品につながります。
構成部品と締結部品の標準化
標準化された締結部品を使用すると、加工と組立の両方を迅速化できます。
多くの特注板金筐体では、一般的なねじ寸法や標準PEMインサートを使用します。これにより、加工業者は特殊な締結部品ではなく、既存の工具を活用できます。
標準化は、保守も容易にします。技術者は、一般的な工具や交換部品を使用して、板金筐体ボックスを整備できます。
適切な製造工程の選定
筐体設計によって、適した加工方法は異なります。
レーザー切断は、複雑な形状や少量生産に適しています。板金筐体に同じ形状が多数繰り返される場合は、タレットパンチ加工が効率的になります。
筐体形状の多くは、プレスブレーキによる曲げ加工で形成されます。曲げ順序は、後の組立のしやすさを左右することがよくあります。
適切な工程を選定することで、板金筐体設計を実際の生産に適したものにできます。
よくある質問
Q: 特注ボックスの板金筐体の板厚は、どのように選べばよいですか?
パネル寸法、内部部品の重量、振動への暴露条件、板金筐体に必要な構造剛性に基づいて、板厚を選定します。
Q: 筐体の板金加工には、どの材料が適していますか?
冷間圧延鋼板、ステンレス鋼、アルミニウムが最も一般的です。強度、耐食性、製造性のバランスに優れているため、筐体用板金に広く使用されています。
Q: 板金筐体でIP等級に対応する密閉性を確保するには、どうすればよいですか?
圧縮式ガスケット、密閉型ケーブルグランド、厳密に管理したパネル公差を採用し、板金筐体ボックスの適切な密閉性を維持します。信頼性の高いIP等級対応設計には、連続したシール経路、適切な締結部品の間隔、シールを損なう扉やカバーの変形を防ぐための十分なパネル剛性も必要です。
Q: 板金ボックスの構造設計で、よくある誤りは何ですか?
板金筐体設計でよくある問題には、大きすぎる平坦なパネル、不適切な締結部品の配置、曲げ半径の制約の見落とし、補強不足などがあります。
Q: 一つの筐体設計を複数の用途に使用できますか?
はい。取り付け位置、通気方法、パネル構成に柔軟性を持たせれば、モジュール式の板金筐体を複数の用途に対応させられます。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......