板金曲げ加工:種類・工程・加工機・材料
1 min
- 板金曲げ加工とは?
- 板金曲げ加工の実際の流れ
- 板金曲げ加工の種類
- 板金曲げ加工機
- 板金曲げ加工に使用する材料
- 曲げ品質を左右する技術的要因
- 利点と制約
- 用途
- CNC板金曲げ加工
- 板金曲げ加工の設計上の注意点
- 板金曲げ加工に関するよくある質問
重要なポイント
- 板金曲げ加工は、曲げ線に沿って材料の降伏強さを超える応力を与え、永久変形を生じさせる加工です。熱応力を発生させずに材料の連続性を維持できるため、曲げ部は溶接継手よりも優れた疲労強度を示すことがよくあります。
- 生産現場で主に使用される板金曲げ加工は、エアベンディング、ボトミング、コイニングの3種類で、それぞれ柔軟性と精度のバランスが異なります。
- スプリングバックは最終的な曲げ角度に影響するため、加工条件の設定時に考慮する必要があります。
- 曲げ代とKファクターによって、曲げ加工前に必要なブランク材の展開長さが決まります。
- CNCプレスブレーキは、高精度な多段曲げ加工の標準的な設備となっており、プログラムされた加工順序に従って、バックゲージの位置決めとパンチの押込み深さを自動制御します。
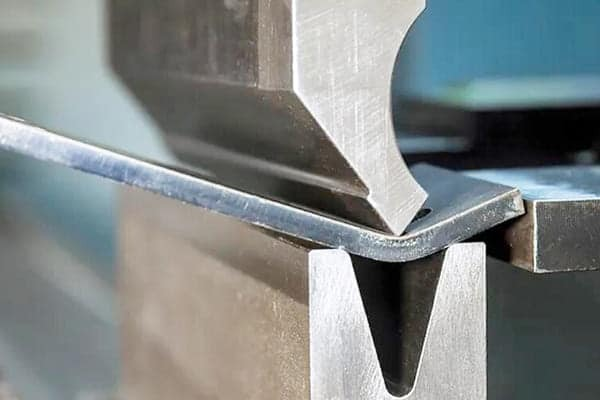
(Runsom)板金曲げ加工
筐体、ブラケット、パネル、チャンネルなど、身の回りにある板金部品の多くは、もともと平らな金属板でした。それらを立体形状に変えるのが、板金曲げ加工です。材料の除去も溶接も必要なく、形状ごとに複雑な専用金型を用意する必要もありません。適切な位置に制御された力を加えることで、金属を所定の形状に変形させ、その形を維持させます。
原理は単純ですが、実際の加工には細かな配慮が必要です。スプリングバック、圧延方向、曲げ代の計算、最小フランジ長さ、複雑な部品の曲げ順序など、さまざまな要因が加工結果に影響するため、工程を正しく理解することが重要です。本ガイドでは、曲げ加工用の部品を設計する方にも、図面が製造現場から繰り返し差し戻される理由を知りたい方にも役立つ内容を解説します。
板金曲げ加工とは?
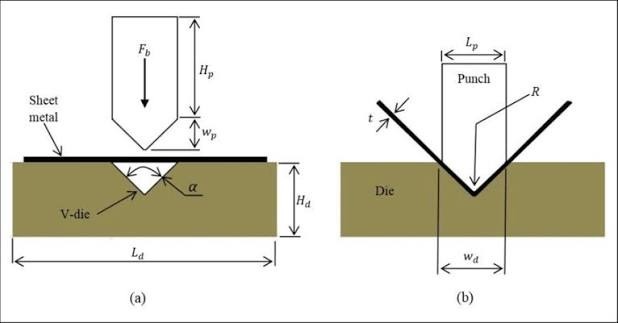
(ResearchGate)板金曲げ加工の模式図
板金曲げ加工とは、直線状の曲げ線に沿って力を加え、平らな金属板を所定の角度を持つ形状に永久変形させる成形加工です。切削加工とは異なり、材料を削り取りません。また、溶接のような接合部もありません。材料は曲げ部の両側で連続しており、内側は圧縮され、外側は引き伸ばされます。応力が降伏強さを超えると、変形が永久に残ります。
この最後の点が重要です。材料の変形には、荷重を取り除くと元に戻る弾性変形と、元に戻らない塑性変形があります。板金曲げ加工は、塑性変形を利用します。その領域に達するだけの力が必要です。加える力が不足すると、金属は一時的に曲がっても、荷重を取り除いた際に元に戻ってしまいます。
曲げ加工中に金属内部で起こること
曲げ部の断面を考えてみましょう。板厚の内部には、圧縮も引張りも生じない中立軸があります。曲げ部の内側には圧縮応力が、外側には引張応力が作用します。
この二つの領域は、異なる挙動を示します。外側の表面は引き伸ばされ、ひずみが大きくなりすぎると割れが生じます。そのため、最小曲げ半径は重要な設計要件です。内側の表面には主に圧縮ひずみが、外側の表面には引張ひずみが生じます。小さな曲げ半径での表面割れでは、引張ひずみが特に重要になります。展開形状の計算で重要なのは、曲げによって中立軸が円弧を描き、その円弧長によって加工前に必要な板材の長さが決まることです。
中立軸は、板厚の正確な中央に位置するわけではなく、曲げの内側へ移動します。その移動量は、材料、板厚に対する曲げ半径の比率、曲げ加工方法によって異なります。この位置を数値化したものがKファクターです。Kファクターの設定によって、正しく仕上がる展開形状になるか、常に寸法がずれる展開形状になるかが変わります。
曲げ加工で形成できる代表的な形状
フランジ、チャンネル、U字断面、箱形形状、段曲げ、ヘミング。これらはすべて、同じ基本的な曲げ加工を異なる順序で行うことで形成できます。単純なL字ブラケットなら曲げは1回、筐体なら4回です。折返しフランジを持つ複雑な構造用チャンネルでは、プレスブレーキで6~8回の連続した加工が必要になる場合があり、各工程でバックゲージに対する部品の位置決めを変えます。
特注板金部品の曲げ加工をご検討中ですか?
JLCCNCは、アルミニウム、ステンレス鋼、冷間圧延鋼板、亜鉛めっき鋼板を対象に、レーザー切断と曲げ加工を含む特注板金加工を提供しています。部品は、生産基準に基づいて製造可能性を確認します。
高精度板金加工
専門技術による製造、短納期、確かな品質。
板金曲げ加工の実際の流れ
板材の準備
まず、板材から切り出した平らなブランク材を用意します。現在の板金加工では、穴や切欠きをあらかじめすべてレーザー切断したブランク材を使用することが一般的です。プレスブレーキで加工する前の切断方法、加工精度、切断品質に影響する要因については、こちらのガイドをご覧ください。 板金切断ガイド。
展開形状の寸法には、すべての曲げ箇所の曲げ代をあらかじめ反映しておく必要があります。後から検討すればよいものではありません。展開寸法を誤ると、そのロットのすべての部品で、曲げ加工後の寸法が不正確になります。
曲げ加工前に、切断端部のバリを確認します。ダイとの接触面にバリがあると、板材が正しく着座せず、曲げ角度がばらつきます。事前にバリ取りを行うことで、多くの問題を防げます。詳しくは、板金のバリ取りガイドをご覧ください。
パンチとダイの選定
特に重要なのが、ダイの開口幅の選定です。多くのエアベンディングでは、内側曲げ半径をVダイの開口幅から経験則で推定します。特定の材料や加工条件では、V/6程度が目安となることがあります。実際の結果は、材料、板厚、金型、曲げ条件によって異なります。 ダイの開口幅は、板厚、必要な曲げ半径、フランジ形状、機械の加圧能力に基づいて選定します。
パンチの形状は、部品の形状に応じて選びます。標準パンチは、多くの一般的な加工に対応します。グースネックパンチは、複雑な多段曲げ部品で、すでに成形したフランジとの干渉を避けるために使用します。Rパンチは、角張った曲げではなく、滑らかな曲面を形成します。ヘミングパンチは、端部の折返しや密着した折曲げ部の形成に使用します。
曲げ荷重の付加
パンチが下降して板材に接触し、ダイの中へ押し込みます。エアベンディング、ボトミング、コイニングのどの方法を使用するかによって、パンチの停止位置が異なります。必要な荷重は、材料強度、板厚、曲げ長さ、ダイの開口幅によって決まります。
曲げ荷重は、一般に材料強度、板厚、曲げ長さ、ダイの開口幅から推定します。選定した金型と材料に対して、プレスブレーキメーカーの曲げ荷重表、または妥当性が確認された計算方法を使用してください。
曲げ加工後の検査
初品の曲げ角度、フランジ長さ、全体寸法を確認します。角度が目標から外れている場合は、ロットの加工を始める前にスプリングバックの補正量を調整します。寸法測定によって、展開形状が適切であったかも確認します。厳しい公差が求められる加工では、手作業による測定に代わり、三次元測定機(CMM)を使用します。
板金曲げ加工の種類
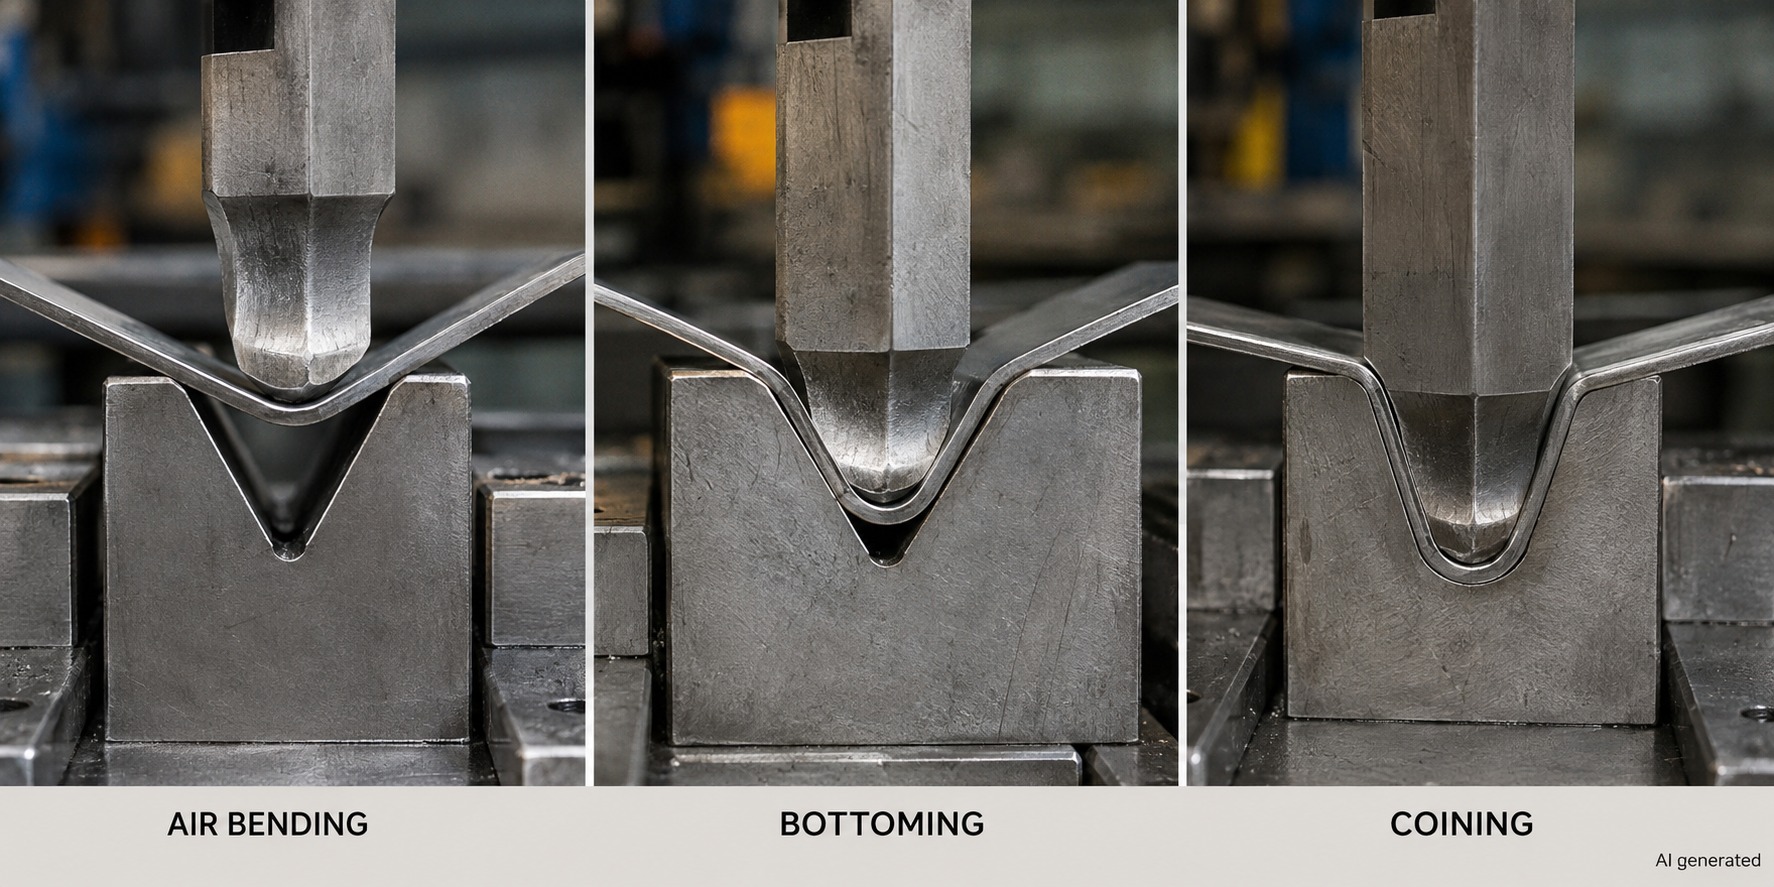
エアベンディング、ボトミング、コイニング
| 加工方法 | 金型との接触状態 | 精度 | スプリングバック | 柔軟性 | 適した用途 |
|---|---|---|---|---|---|
| エアベンディング | 部分接触、3点接触 | 中程度 | 大きい | 高い、1種類のダイで多様な角度に対応 | 一般板金加工、試作 |
| ボトミング | ダイ面に全面接触 | 高い | 小さい | 中程度 | 量産部品、高精度な角度加工 |
| コイニング | パンチが材料表面に食い込む | 非常に高い | なし | 低い | 高精度加工、小さな曲げ半径 |
| U曲げ | Uダイに全面接触 | 中程度 | 中程度 | 低い | チャンネル、U字形状 |
| ロール曲げ | ロールとの連続接触 | 中程度 | 小さい | 高い | 管、円すい、大きな曲げ半径 |
| 押さえ曲げ | 曲げダイの側面に接触 | 中程度 | 中程度 | 中程度 | 端部フランジ |
エアベンディング
エアベンディングは、現在の板金曲げ加工の大部分を占め、ボトミングと合わせて約90%に達します。パンチが板材に力を加え、選定した金型に押し当てる、または金型間へ押し込みます。必要な荷重は、材料強度、板厚、曲げ長さ、金型形状、曲げ加工方法によって異なります。
エアベンディングの大きな特徴は、パンチの下降量を変えるだけで、1種類の90°ダイから、90°をわずかに下回る角度から180°までの曲げ角度を得られることです。角度ごとにダイを交換する必要はありません。多品種・小ロットの加工現場では、この柔軟性が大きな利点となり、案件ごとの金型交換を減らせます。
一方、スプリングバックは大きくなります。材料をダイ面に完全に押し付けないため、パンチを引き上げた後の角度変化が大きくなる場合があります。一般的な対策は、スプリングバック量を見込んで余分に曲げることです。例えば、戻り後に90°を得たい場合は、87°まで曲げます。適切な補正量を決めるには、初品での試し曲げ、または材料特性の十分な把握が必要です。
ボトミング
ボトミングは、板材をダイ面に完全に押し付ける方法です。パンチの押込み深さで角度を制御するエアベンディングとは異なり、ダイの角度が最終的な部品角度を直接決めます。金型形状が部品形状に強く反映されることで、スプリングバックが大幅に抑えられ、生産ロット全体で安定した角度を得られます。
一方、角度に応じた専用金型が必要です。90°用と120°用のダイは別の工具です。部品に両方の角度がある場合、それぞれのダイが必要になります。エアベンディングなら、同じVダイで押込み深さを変えるだけで両方に対応できます。一定の角度を持つ部品を大量生産する場合は、専用金型を用意する負担よりも、ボトミングの精度上の利点が大きくなります。多品種・小ロットでは、エアベンディングの柔軟性が優位になります。
コイニング
コイニングでは、パンチが板材の表面にわずかに食い込むほど強く加圧し、材料を十分に塑性変形させることで、弾性的なスプリングバックをほぼゼロにします。金型、材料、機械の条件が適切に管理されていれば、極めて安定した曲げ角度を実現できます。
一方、必要な荷重は大幅に増加します。同じ材料と板厚でも、エアベンディングの数倍の荷重が必要になる場合があります。十分な加圧能力を持つ機械、適切なダイ、そしてこの精度が必要な明確な理由が求められます。一般的な板金加工では、ボトミングや、適切に調整したエアベンディングで十分です。コイニングは、毎回確実に同じ結果が求められ、ばらつきが許容されない用途に適しています。
U曲げ
U曲げは、U字形のパンチとダイを使用し、1回の加工でU字断面を形成する方法です。一般的な加工ではV曲げより柔軟性が低いものの、同じチャンネル形状を大量生産する場合には効率的です。標準的なU字断面は、V曲げを2回行って製作することもできます。この方法なら、固定形状のUダイを使用せずに、曲げ半径やフランジ長さを柔軟に設定できます。
ロール曲げ
ロール曲げは、プレスブレーキによる曲げとは異なる加工です。角度のある折曲げではなく、連続した曲面、管、円すい、円筒部分、大きな半径を持つ曲面パネルを形成します。板材を3本のロールの間に通し、一般に2本の駆動ロールと、位置調整可能な1本の成形ロールを使用します。成形ロールの位置によって仕上がりの半径を制御し、押込みを深くするほど曲率が大きくなります。
ロール曲げの制約の一つは、板材の端部が平らに残りやすいことです。両端の数センチメートルは成形ロールと十分に接触しないため、成形品の両端に直線部分が残ります。端まで曲面が必要な場合は、事前にプレスブレーキで端部を曲げておく必要があります。
押さえ曲げ
板材を曲げダイに押さえ付けて固定し、パンチをダイの側面に沿って下降させ、フランジを形成します。内側曲げ半径は、ダイの形状によって決まります。比較的単純な加工方法で、均一な端部フランジを製作する自動加工ラインでよく使用されます。ただし、適合するパンチとダイを使用したプレスブレーキ曲げほど、端部品質を精密に管理できるわけではありません。
板金曲げ加工機
プレスブレーキ
プレスブレーキは、板金曲げ加工の中心となる機械です。剛性の高いフレーム、パンチを取り付けた油圧式または電動式のラム、ダイを設置する固定ベッド、バックゲージシステムで構成されます。能力は、トン数(最大加圧力)とベッド長で表され、100トン・3mの機械で、一般的な板金加工の大部分に対応できます。
通常の加工では、パンチとダイが直接接触することはありません。両者の間には加工する板材があり、パンチが最下点に達した際の間隔によって、最終的な曲げ形状が決まります。
CNCプレスブレーキ
CNCプレスブレーキは、プログラムされたラムの動作とバックゲージの位置決めによって、曲げ加工の一連の動作を自動化します。複数の曲げ、異なるフランジ長さ、厳しい寸法要件を持つ部品で特に有効です。
これにより、複雑な多段曲げ部品を実用的に生産できます。CNCがなければ、各曲げで作業者がバックゲージを手動調整し、パンチの押込み深さを判断して、角度を確認する必要があります。CNCでは、これらの条件をプログラム時に一度設定し、すべての部品に同じ動作を適用します。初品検査は引き続き必要で、その結果に基づいてプログラムを微調整します。その後は、設定に従って機械を稼働させます。
特に重要なバックゲージについて、補足します。バックゲージは、各曲げで板材を位置決めするCNC制御のストッパーです。複雑な多段曲げ部品では、工程ごとに自動的に位置を変え、1mm未満の精度で安定して位置決めします。生産ロット全体で寸法の再現性を確保するうえで、重要な構成要素です。
油圧プレスブレーキ
高い加圧能力を持つプレスブレーキの多くは油圧式です。油圧シリンダーで力を発生させるため、厚板の加工に必要な大きな荷重を継続的に加える用途に適しています。現在の油圧機では、油圧システムをCNCで制御し、精密な位置決めを行います。油圧プレスブレーキは、ストローク全域で大きな力を発生できます。これは、板材がダイに接触する過程で必要荷重が変化することのある、長い曲げ線の加工に役立ちます。
ロール曲げ機
プレスブレーキとは別の種類の機械で、通常は3本のロールを使用します。動力で回転する駆動ロールと、位置によって曲げ半径を制御する調整可能な成形ロールを備えています。CNC制御では半径をプログラムでき、部品の長さ方向に半径を変化させて複雑な曲面形状を作ることもできます。管、円すい、曲線状の構造部材、プレスブレーキでは1回の加工で形成できない大きな半径の形状に使用します。
板金曲げ加工に使用する材料
| 材料 | 曲げ荷重の相対値 | 最小曲げ半径の目安 | 主な注意点 |
|---|---|---|---|
| 軟鋼 | 1倍(基準) | 板厚と同程度 | 加工しやすく、適用可能な加工条件の範囲が広い |
| ステンレス鋼 | 約1.7倍 | 板厚の1~2倍 | 加工硬化し、想定以上の荷重が必要になる |
| アルミニウム(軟質材) | 約0.5倍 | 板厚と同程度 | 圧延方向が重要で、曲げ線を圧延方向と平行にするのを避ける |
| アルミニウム(6061-T6) | 約0.65倍 | 板厚の2~3倍 | 延性が低く、小さな曲げ半径では割れが生じる |
| 銅 | 約0.5倍 | 板厚未満も可能 | 延性が非常に高く、成形しやすい |
| 黄銅 | 約0.5倍 | 板厚と同程度 | 加工性が良好で、外観面の加工痕対策が必要 |
| 亜鉛めっき鋼板 | 約1倍 | 板厚と同程度 | 小さな曲げ半径では亜鉛皮膜に割れが生じる場合がある |
アルミニウム
板金曲げ加工に適しており、必要な荷重は鋼の約半分です。曲げ加工性は、合金の種類と調質によって大きく変わります。6061-T6のような硬い調質材では、軟質のアルミニウムよりも大きな曲げ半径と慎重な管理が必要です。一部のアルミニウム合金や調質材では、曲げ線を圧延方向と平行にすると、特に小さな曲げ半径で割れのリスクが高まります。曲げ線を圧延方向と直角にすると、繊維状の組織に沿って裂けるのではなく、組織を横切って曲げるため、より安定した結果が得られます。
特に6061-T6では、最小曲げ半径を厳守する必要があります。T6調質では延性が低いため、軟質のアルミニウム合金なら問題なく加工できる半径でも、割れが生じます。小さな曲げ半径を採用する前に、対象となる合金と調質の材料仕様を確認してください。
ステンレス鋼
より大きな荷重、厳密な精度管理、表面への配慮が必要です。ステンレス鋼は一般に軟鋼より大きな曲げ荷重を必要としますが、実際の比率は鋼種、板厚、金型、材料強度によって異なります。304や316などのオーステナイト系鋼種は、曲げ加工中に加工硬化します。加工の進行に伴って材料が硬くなり、金型の摩耗とスプリングバックの両方に影響します。ヘアライン仕上げ面や研磨面には金型との接触痕が残るため、曲げ加工中の表面保護が必要です。
軟鋼
曲げ加工の基準となる材料です。曲げ荷重表も、軟鋼を基準に作成されています。一般的な板金曲げ材料の中で特に加工しやすく、適度な延性、予測しやすいスプリングバック、幅広い加工条件を備えています。プレスブレーキの操作を習得する場合や、新しい加工条件を調整する場合は、軟鋼から始めるとよいでしょう。
銅と黄銅
どちらも良好な曲げ加工性を備えています。銅は延性が高く、材質、調質、板厚、表面状態によっては、比較的小さな曲げ半径にも対応できます。完成部品で主に注意すべきなのは、表面の加工痕です。軟らかい銅や黄銅の表面には金型との接触痕が残り、外観部品では問題になります。接触面が軟質の金型や保護フィルムを使用することで対処できます。
曲げ品質を左右する技術的要因
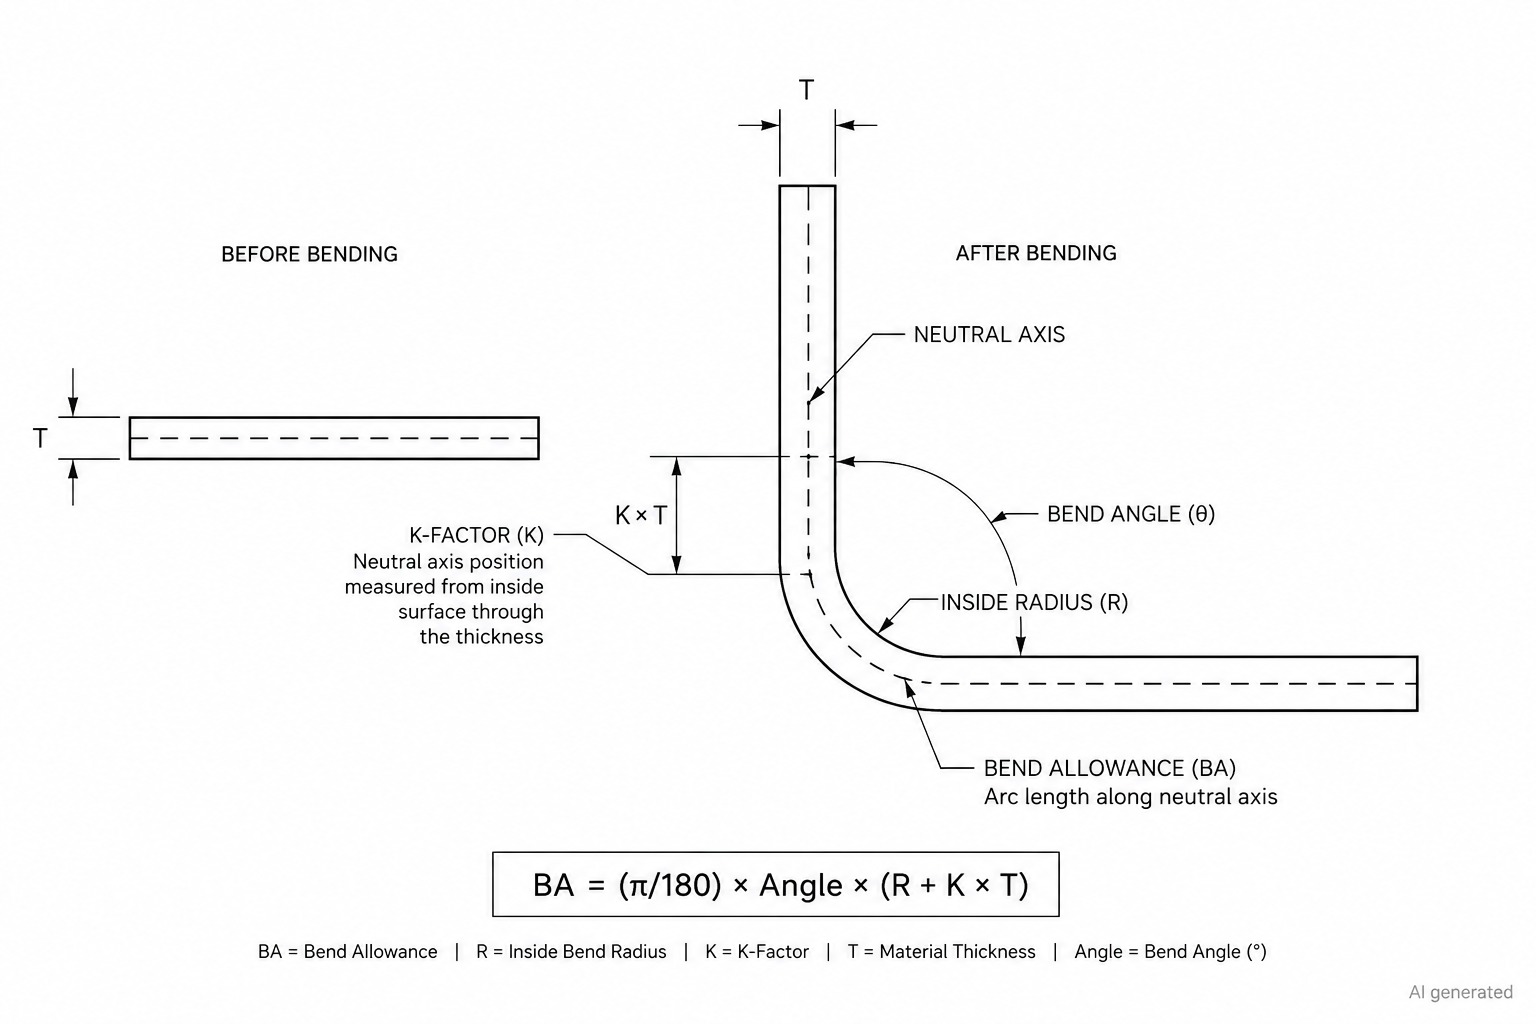
曲げ代とKファクターの模式図
スプリングバック
スプリングバックは避けられないため、補正する必要があります。曲げ荷重を取り除くと、変形のうち弾性変形に相当する部分が回復します。部品がどの程度戻るかは、材料の降伏強さとヤング率の関係、曲げ半径、板厚、曲げ加工方法によって異なります。
高強度材料ほど、スプリングバックは大きくなります。内側曲げ半径が大きい場合は、小さい場合より戻り量が大きくなります。また、エアベンディングはボトミングより、ボトミングはコイニングより、スプリングバックが大きくなります。
実際の補正では、目標よりも余分に曲げ、スプリングバックによって所定の角度に戻るようにします。適切な補正量を求めるには、生産現場で最も一般的な初品の試し曲げと測定、または高度な材料モデリングが必要です。材料の供給元と加工工程が安定している現場では、経験に基づいて信頼性の高い補正値を蓄積できます。材料の供給元やロットが変わった場合は、補正値の再確認が必要になることがあります。
曲げ代とKファクター
これは、ブランク材に必要な展開長さを決める計算です。板材を曲げると、中立軸は円弧を描きます。その円弧は、曲げ部の内側より長く、外側より短くなります。展開形状では、各曲げ部について、この円弧長である曲げ代を考慮する必要があります。
Kファクターは、板厚内の中立軸の位置を表します。K = 0.5であれば、中立軸は板厚の正確な中央にあります。一般的な材料のエアベンディングでは、通常0.3~0.45程度となり、中立軸は曲げの内側に寄ります。
90°までの曲げに対する曲げ代の計算式:
BA = (π/180) × 曲げ角度 × (内側曲げ半径 + K × 板厚)
板金設計機能を備えたCADソフトウェアであれば、この計算を自動的に行います。これは、板金設計機能の主要な役割の一つです。手作業で展開形状を作成する場合は、推測ではなく、材料と加工方法に合わせて検証されたKファクター表を使用してください。Kファクターを誤ると、ロット内のすべての部品に同じ寸法誤差が生じます。
圧延方向
板材を製造する圧延工程によって、材料組織に方向性が生まれます。曲げ線がこの方向と平行か直角かによって、曲げ挙動が変わります。曲げ線が組織の方向を横切る直角方向の曲げでは、伸びがより多くの結晶粒界に分散され、安定した良好な結果が得られます。平行方向の曲げでは、特に硬い材料、高強度合金、小さな曲げ半径で、組織に沿って割れるリスクがあります。
部品形状が許す限り、曲げ線が圧延方向を横切るように設計してください。箱形筐体のように四辺すべてを曲げる部品では、二つの曲げ線が圧延方向と平行になることは避けられません。これらの箇所では、余裕のある曲げ半径を設定してください。
ダイの開口幅と後工程への影響
Vダイの開口幅は、想像以上に多くの要素を左右します。エアベンディングでは、実現できる内側曲げ半径(おおよそV/6)を決めます。また、最小フランジ長さにも影響します。板材はダイの開口部をまたいで支持される必要があり、フランジが短すぎると開口部に落ち込みます。必要な曲げ荷重にも影響し、開口幅を広げると荷重は減りますが、曲げ半径は大きくなります。そのため、ダイの選定では、角度だけを見ればよいわけではありません。開口幅は、曲げ半径、フランジ長さ、必要荷重にも影響します。
切断精度の低いブランク材は、端部の変形、寸法誤差、バリなど、成形段階で初めて明らかになる問題を引き起こすことがあります。後工程に影響する前に確認したい、板金切断でよくある9つの問題と対処方法を、こちらのガイドで解説しています。 板金切断でよくある9つの問題と解決策
利点と制約
曲げ加工が適している理由
曲げ加工では、材料を除去しません。曲げ部でも板材の連続性が保たれるため、溶接継手に伴う強度や変形の問題の一部を避けられます。入熱による材料の変形、母材とは特性の異なる溶加材、接合部の気孔といった問題もありません。
金型と加工条件が確立すれば、高い生産効率を実現できます。CNCプレスブレーキは、プログラムと段取りを整えることで、多段曲げ部品を効率よく製作できます。異なる部品への切替えも速く、バックゲージのプログラム変更と、必要に応じたダイ交換で対応できます。平らなブランク材を板上に効率よく配置できるため、輪郭間の無駄が少なく、材料の歩留まりにも優れています。
曲げ加工の制約
対応できる形状には限界があります。平面に展開できない部品は、曲げ加工だけでは製作できません。複雑な三次元曲面、アンダーカット、材料を複数方向に同時に変形させる必要がある形状には、深絞り、ハイドロフォーミング、プレス成形などの別の加工方法が必要です。
最小フランジ長さは、設計時に見落とされやすい重要な制約です。フランジが短すぎると、曲げ加工中に適切な支持状態を維持できない場合があります。部品の再設計が適切なこともあれば、フランジを長めに設け、曲げ加工後に切り詰める方法が適することもあります。
スプリングバックは、特に高強度材料で加工を複雑にします。超高強度鋼で安定した角度を得るには、大きな荷重を使用するコイニングか、信頼性の高いスプリングバックデータに基づいて十分に検証されたエアベンディング工程が必要です。
用途
| 用途 | 代表的な形状 | 曲げ加工を使用する理由 |
|---|---|---|
| 電気筐体 | 箱形断面、フランジ付きパネル | 一体構造、高強度、密閉されたコーナー |
| ブラケット・取付金具 | L字断面、Z字断面、チャンネル | 形状によって構造剛性を確保できる |
| 自動車の車体構造 | 複雑な多段曲げ断面 | 軽量で効率的な構造断面を形成できる |
| バスバー・ケーブルトレイ | 銅・アルミニウムの成形形状 | 断面が連続し、接合部の抵抗がない |
| 産業用ガード・ハウジング | パネル形状、チャンネル断面 | 迅速な製造、良好な表面品質 |
| 航空宇宙用リブ・ブラケット | アルミニウムの精密な多段曲げ形状 | 材料の利用効率が高く、切削による廃材がない |
CNC板金曲げ加工
CNCプレスブレーキは、複雑な板金部品で実用的に実現できる加工の範囲を広げました。CNC導入前は、角度やフランジ長さの異なる6回の連続曲げを行う場合、それぞれに手動での設定が必要でした。そのたびに、バックゲージの位置や加圧条件がわずかに異なり、結果がばらつく可能性がありました。
CNC曲げ加工は、曲げ順序、ワークの位置決め、機械設定を事前にプログラムできるため、多段曲げの生産で特に有効です。オフラインプログラミングでは、製造前に金型の接近可能性や干渉の有無もシミュレーションできます。ただし、実際の材料と機械の段取りに対してプログラムが適切かを確認するため、初品検査は引き続き必要です。
試作や小ロットでは、短期間で対応できます。新しい部品のプログラムは、数日ではなく数時間で作成できます。初品の確認と調整も、その日のうちに行えます。量産では、高い再現性により、部品ごとに角度を測定する時間を減らせます。ばらつきを補うために常時測定するのではなく、工程管理のために定期測定を行います。
適切な金型、材料管理、加工条件を用い、十分に保守されたCNCプレスブレーキでは、±0.5°程度の角度公差を実現できる場合があります。図面でISO 2768が指定されている場合、個別の公差指定がない長さ寸法には、該当する普通公差を基準として適用できます。
板金曲げ加工の設計上の注意点
最小曲げ半径
多くの一般的な板金材料では、内側曲げ半径を板厚程度にすることが設計の出発点になります。ただし、適切な最小半径は、合金、調質、板厚、圧延方向、金型、曲げ加工方法によって異なります。銅や軟質アルミニウムなどの延性が高い材料では、さらに小さな半径も可能ですが、対象の材料と調質で検証する必要があります。高強度合金で小さな曲げ半径を採用する際は、確認せずに加工可能と判断しないでください。
穴を曲げ線から離す
変形を防ぐため、穴や長穴は曲げ領域から十分に離してください。一般的な初期目安は、形状の端部を曲げ線から「板厚+内側曲げ半径」以上離し、そのうえで材料と金型に照らして距離を確認することです。曲げ部に近い長穴や切欠きは、角部に応力が集中して裂けが生じる可能性があるため、さらに注意が必要です。設計上可能な限り、これらの形状を曲げ線から離してください。
曲げ逃げ
曲げ線が直角方向の端部や形状と交わる箇所には、曲げ逃げを設けます。曲げ逃げがないと、境界部分の材料が適切に変形できず、裂けたり、隣接する形状が大きく変形したりします。曲げ逃げの寸法は、板厚、曲げ半径、金型、隣接形状に合わせて設定します。まずは、材料が裂けず、隣接する端部を変形させずに曲がるための十分な隙間を確保してください。応力集中を抑えるため、曲げ逃げの内側コーナーには小さな丸みを付けます。経験豊富な設計者が自然に行う配慮の一つであり、その重要性は、曲げ逃げを設けない場合の不具合を経験するとよく分かります。
これらの細部は、複数の曲げ、穴、フランジ、取付部が同じ部品内で組み合わさる場合に、特に重要になります。材料、板厚、製造上の注意点を含む板金筐体設計については、こちらのガイドをご覧ください。 板金筐体設計ガイド
最小フランジ長さ
エアベンディングで実現できる最小フランジ長さは、おおよそダイの開口幅の半分です。板材がV溝をまたぎ、十分に支持されるだけの長さが必要です。実務上の目安として、フランジ長さは板厚の4倍以上とし、使用するダイの開口幅に対応した曲げ荷重表で確認してください。大型で重い部品の短いフランジは、特に加工が難しくなります。曲げ加工中に作業者が部品を支える必要が生じることがあり、コスト増加につながります。
曲げ順序を早い段階で検討する
複数の曲げがある部品では、設計を確定する前に加工順序を計画してください。各曲げは、それ以前に形成した形状が金型へのアクセスやバックゲージとの間隔を妨げない状態で実行できる必要があります。単純な部品なら直感的に判断できますが、折返しフランジや、異なる方向を向く近接した曲げを持つ複雑な部品では、十分な検討が必要です。オフラインプログラミングソフトウェアは加工順序をシミュレーションして干渉を検出できますが、使用しない場合も、設計段階で順序を一つずつ確認してください。
ほぼ対称な部品
些細に思えるかもしれませんが、製造現場では実際に問題になります。ほぼ対称なブラケットは向きを間違えやすく、曲げ方向を逆にすると、設計した部品の鏡像になってしまう場合は特に注意が必要です。機能に影響せず対称形にできるなら、対称にしてください。対称にできない場合は、明確に偏心した穴、異なるフランジ長さ、見やすいマーキングなどによって、非対称であることを分かりやすくします。曲げ方向を作業者の推測に任せないでください。
適切な曲げ加工方法、材料、金型、曲げ形状の選定は、完成部品の品質を大きく左右します。すでに設計データをお持ちの場合、JLCCNCは、レーザー切断から曲げ加工までの板金加工に対応します。一般的な材料を取り扱い、製造対応板厚は0.5~6 mmです。
JLCCNCに設計データをアップロードして、特注板金部品の見積もりをご確認ください。
高精度板金加工
専門技術による製造、短納期、確かな品質。
板金曲げ加工に関するよくある質問
Q:板金曲げ加工とは何ですか?
板金曲げ加工は、制御された曲げ線に沿って材料の降伏強さを超える応力を与え、平らな金属板を角度のある形状に永久変形させる成形加工です。材料は除去されず、曲げ部の内側は圧縮され、外側は引き伸ばされることで、平らな板材から剛性を持つ立体形状が形成されます。代表的な用途は、筐体、ブラケット、チャンネル、構造用断面部品で、金属加工品を使用するほぼすべての産業で活用されています。
Q:板金曲げ加工には、どのような種類がありますか?
主な方法は、エアベンディング(最も一般的で、板材をダイに完全には押し付けず、パンチの押込み深さで角度を制御するため、スプリングバックが大きい)、ボトミング(板材をダイ面に完全に押し付けるため、精度が高く、スプリングバックが小さい)、コイニング(最も高精度で、スプリングバックがほぼなく、エアベンディングの5~8倍の荷重が必要)です。そのほか、チャンネル形状用のU曲げ、連続した曲面を形成するロール曲げ、単純な端部フランジ用の押さえ曲げがあります。
Q:板金曲げ加工には、どのような機械を使用しますか?
主に使用するのはプレスブレーキで、手動式、油圧式、CNC式があります。現在の精密板金加工では、プログラムされた順序に従ってパンチの押込み深さとバックゲージ位置を自動制御するCNCプレスブレーキが主流です。ロール曲げ機は、角度のある曲げではなく連続した曲面を形成する設備で、プレスブレーキとは別の種類の機械です。
Q:どのような材料を曲げ加工できますか?
軟鋼、ステンレス鋼、アルミニウム、亜鉛めっき鋼板、銅、黄銅は、いずれも一般的な板金曲げ材料です。それぞれ、必要な荷重と最小曲げ半径が異なります。軟鋼は最も加工しやすい材料です。ステンレス鋼には、軟鋼の約1.7倍の荷重が必要です。6061-T6のような硬い調質のアルミニウムは延性が低く、小さな曲げ半径では割れが生じます。
Q:最小曲げ半径はどのくらいですか?
すべての板金材料に共通する最小曲げ半径はありません。多くの一般的な材料では、内側曲げ半径を板厚程度にすることが初期の目安になりますが、必要な半径は、合金、調質、板厚、圧延方向、曲げ加工方法によって異なります。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......