板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
1 min
- 板金のバリ取り方法(簡易比較)
- 板金のバリ取りとは何か、その重要性
- 板金の切断工程でバリが発生する原因
- 板金のバリ取り方法とそれぞれの利点・制約
- 金属のバリ取り方法:板金向けの実践的な手法
- アルミニウムおよびその他の材料のバリ取り
- 板金のバリ取りで考慮すべき重要な要素
- バリ取り前にバリの発生を抑える方法(DFMのポイント)
- 製造分野におけるバリ取りの代表的な用途
- 板金加工・バリ取りサービス
- まとめ:適切なバリ取り工程の選定
- 金属のバリ取りに関するよくある質問
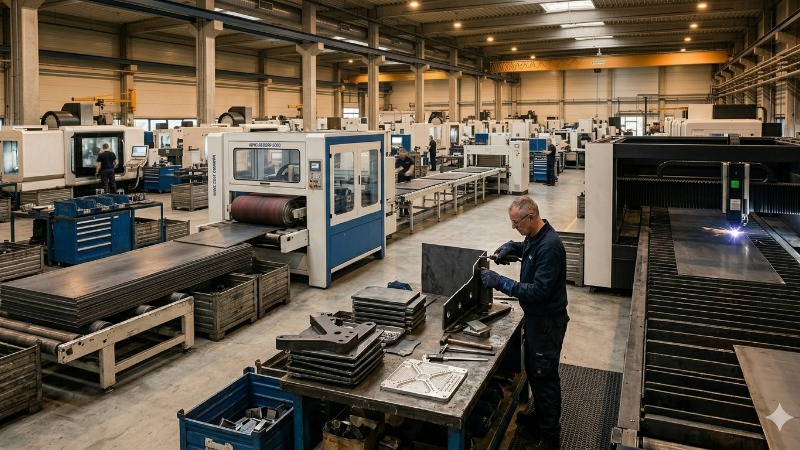
(AI生成画像)板金製造のワークフロー
本ガイドでは、次の内容を解説します。
- 板金のバリ取りとは何か、その重要性
- バリが発生する主なメカニズム
- バリ取り方法とそれぞれの利点・制約
- 各種金属のバリを効果的に除去する方法
- バリの発生を抑える設計上のポイント
板金のバリ取り方法(簡易比較)
方法 | 適した用途 | 処理速度 | 特徴 |
|---|---|---|---|
手作業 | 小規模な加工 | 低速 | 精密な処理が可能で、導入コストが低い |
研磨ベルト | 平坦な板材 | 高速 | 均一な仕上がり |
ブラシ | 軽微なバリ | 高速 | アルミニウムのバリ取りに適する |
振動バレル | 小型部品 | 中速 | 一括処理が可能 |
熱的バリ取り | 内部のバリ | 高速 | 設備導入・段取りコストが高い |
電解バリ取り | 精密加工 | 中速 | 工具が接触しない |
板金のバリ取りとは何か、その重要性
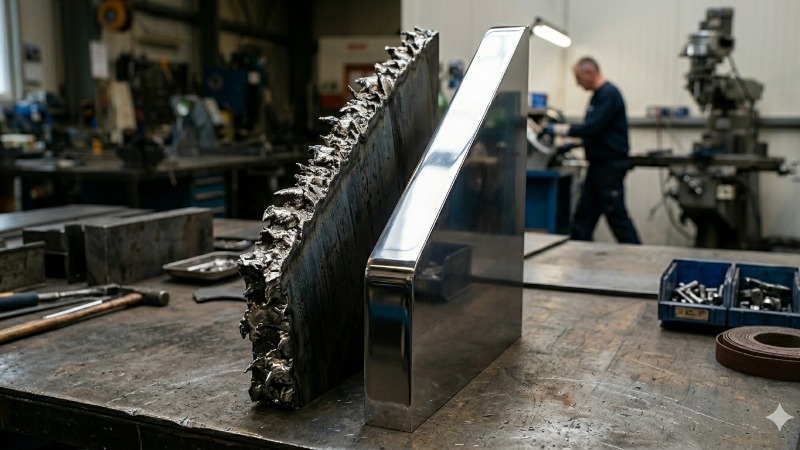
(AI生成画像)粗い金属端部と滑らかな金属端部の比較
板金のバリ取りの定義
板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛り上がりとして現れます。目的は、寸法を変えたり表面仕上げを損なったりせず、端部の形状を維持しながらバリを除去することです。
バリについて詳しくは、機械加工で発生するバリの解説をご覧ください。
実際のバリ取り工程では、研磨ベルト、ブラシ、バレル研磨用メディア、手工具などを使用します。それぞれの方法は、特定のバリ寸法や材料の種類に適しています。
例えば、アルミニウム板金のバリ取りでは、材料が塑性変形しやすいため、端部のめくれを防ぐ目的で、低い加工圧力と細かい砥粒を使用する必要があります。一方、鋼では、より強い条件で処理できます。
エンジニアは、板厚、公差、ロット数に基づいて方法を選定します。大量生産ラインでは自動化システムを使用し、少量加工では手工具を使用することが一般的です。
安全性・組立性・製品品質への影響
バリは組立不良の原因になります。適切なはめ合いを妨げ、公差の累積を増大させます。端部をきれいに仕上げることで、これらの問題を改善できます。また、取り付け時に引っ掛かりや摩擦が生じる箇所も減らせます。
未処理の端部は、作業者の切創や、繊細な部品の損傷を引き起こす可能性があります。早い段階で金属のバリ取りを行うことで、こうしたリスクを低減できます。
表面品質も向上します。滑らかな端部では、塗料やコーティングの密着性が高まります。これにより手直しを減らし、耐食性を改善できます。航空宇宙部品や医療機器部品では、端部の状態が規格適合性に直接影響します。
板金のバリ取り工程を省略すると、後工程で不具合が生じ、手直し、廃棄、納期遅延につながります。適切に管理されたバリ取り工程は、こうした損失を防ぎます。
バリ取りが特に重要となる産業分野
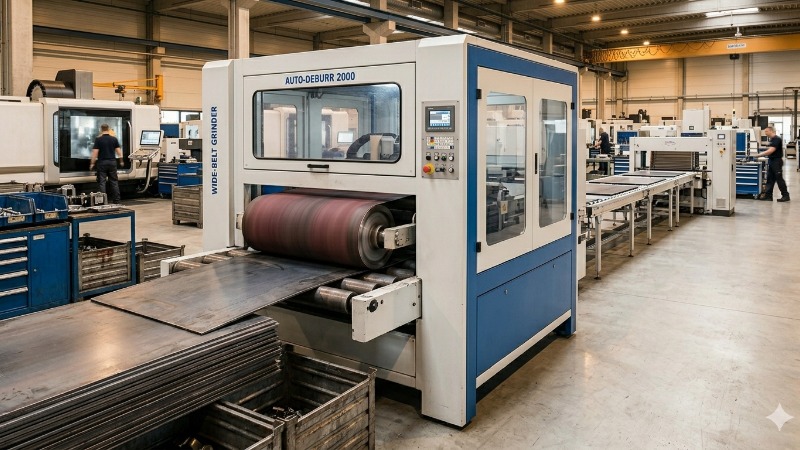
(AI生成画像)稼働中のバリ取り機
適切に管理された板金のバリ取り工程は、単に部品の外観を整えるためのものではありません。わずか1片の金属片によって、5万米ドルの組立品に重大な故障が発生するのを防ぐための工程です。
当社が対応する産業分野では、バリは単なる厄介な突起ではなく、重大なリスク要因です。
航空宇宙:単に公差を満たすだけでなく、飛行中に鋭利な端部を起点とする局所的な亀裂が発生しないようにする必要があります。
医療・電子機器:わずかな不具合も許されません。手術器具に残るバリは衛生上の問題となります。筐体内部の微小な金属片は、短絡を引き起こすおそれがあります。
自動車・消費財:部品が一度で正確に組み付けられなければ、組立ラインが停止します。さらに、消費者が鋭利な端部でけがをした場合、ブランドの信頼を大きく損なう問題に発展します。
多くの加工現場では、バリ取りを後回しにし、勤務時間の終わりに経験の浅い作業者が手工具で行う補助的な作業として扱っています。こうした対応が、品質のばらつきにつながります。
JLCCNCでは、単に研磨して削り落とすだけではありません。部品の合金種と形状に合わせて、バリ取り方法を選定します。目標は、開梱後すぐに組み立てられる部品を提供することです。長年の経験から、仕上げ工程に数分を追加することで、お客様の数日分の手直しを削減し、作業者の手の安全も確保できると考えています。
板金の切断工程でバリが発生する原因
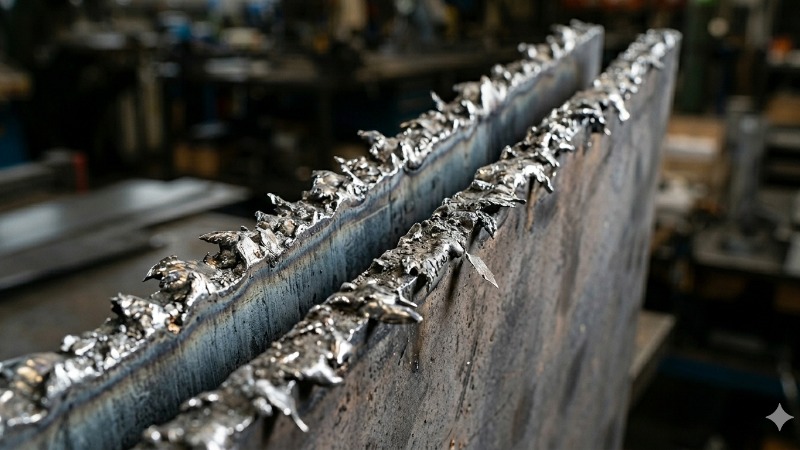
(AI生成画像)バリが残った粗い金属端部
切断・機械加工中にバリとドロスが発生する仕組み
理想的には、切削工具がメスのように合金を滑らかに切断できればよいのですが、実際の金属は簡単にはきれいに分離しません。材料は明確に破断する代わりに、伸びたり、引き裂かれたり、押し出されたりすることが多く、端部にバリが残ります。
バリは通常、切削工具によって材料が設計形状の外側へ押し出される、機械的な材料変位によって発生します。一方、ドロスは、溶融または酸化した材料が表面で再凝固することで形成され、レーザー切断などの熱切断工程で多く発生します。
これらの欠陥は、外観だけの問題ではありません。切断中の応力、熱、摩擦に対する材料の挙動によって生じる形状上の結果です。金属の種類、板厚、工具の状態は、発生するバリの大きさや種類に直接影響します。部品公差を損なわずに適切なバリ取り方法を選定するには、これらの違いを理解することが不可欠です。
レーザー切断の影響
レーザー切断は、仕上げ不要の工法として紹介されることがありますが、実際の加工現場では必ずしもそうではありません。ファイバーレーザーを最適に調整しても、局所的な熱影響部は発生します。レーザー切断における熱影響部(HAZ)を抑える方法については、詳しいガイドをご用意しています。
レーザービームが切断輪郭を溶融させる際、少量の溶融金属が切断出口側で再凝固し、極めて薄く鋭い突起となることがあります。一般的な作業場の照明では見落としやすいものの、その部品を精密なハウジングに組み込んだり、粉体塗装を施したりする段階で、大きな問題になります。
対処方法として、強い研削は必要ありません。レーザー切断面では、軽く均一にエッジを落とすことが目標です。当社では、専用のバリ取りメディアや手持ち式のセラミックブレードを使用し、母材を削り込んだり、部品の外形寸法を変えたりすることなく、再凝固した材料を除去します。
ウォータージェット切断の影響
ウォータージェット切断は、熱影響部(HAZ)が発生しないことで知られていますが、端部が完全に仕上がるわけではありません。高圧による機械的な加工のため、アルミニウムなどの軟質金属では、端部のめくれが発生することがあります。切断出口側でガーネット砥粒が完全に切り抜く代わりに、最後の数ミクロンの金属が下方へ折れ曲がったり、押し延ばされたりすることがあります。
対処方法として、硬化したスラグを除去するわけではないため、強い研削は不要です。通常は、中粒度のバリ取りホイールで軽く処理するか、振動バレル研磨を行うことで、部品寸法に影響を与えずに、折れ曲がった端部を除去できます。
詳しくは、レーザー切断とウォータージェット切断の比較をご覧ください。
機械的な切断と変形
パンチプレスやフライス加工では、金属に力を加え、破断させることで加工します。
硬質合金(鋼・ステンレス鋼):端部で破断しやすく、鋭く脆いバリが発生します。未処理のままでは、のこぎりの刃のように危険な状態になります。
軟質合金(銅・アルミニウム):材料が押し延ばされやすくなります。フライス用インサートの切れ味がわずかに低下しただけでも、摩擦熱によって金属が粘りを持つ状態になります。切りくずとして分離する代わりに、金属が端部へめくれ込み、脆いバリよりも除去しにくい、フランジ状のバリが形成されます。
熱・摩擦・材料挙動
高精度なCNC加工でも、工具摩耗やびびり振動によって、端部に微小なバリが発生します。切削時に生じる熱は、特にアルミニウムなどの材料を軟化させ、バリがきれいに分離せずに押し延ばされる原因となります。
適切な工具管理、切削条件の最適化、冷却方法の選定により、発生源でバリを抑制できます。
バリとドロスの違い
比較項目 | バリ | ドロス |
|---|---|---|
発生原因 | 機械的な材料変位 | 溶融または酸化した材料 |
発生箇所 | 切断・打ち抜き部品の端部 | 切断面や溶融層の表面 |
大きさ・形状 | 小さく鋭い突起 | 薄片状または不規則な付着物 |
除去方法 | バリ取り、やすりがけ、ブラッシング | はつり・研削 |
板金のバリ取り方法とそれぞれの利点・制約
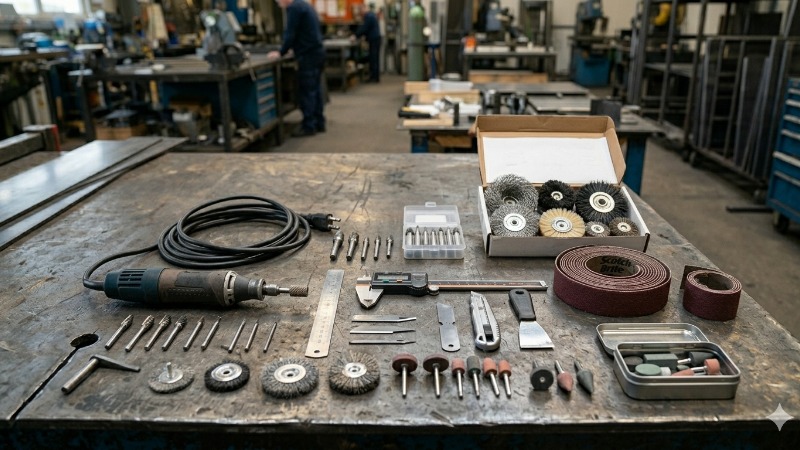
(AI生成画像)各種バリ取り工具
バリ取りにおけるコストと効率のトレードオフ
板金のバリ取りでは、コストと効率を両立できない場合があります。高速な方法は処理時間を短縮できる一方、初期投資が高くなったり、端部の精度が低下したりする可能性があります。低速な方法は細かな制御がしやすいものの、人件費が増加します。
手作業によるバリ取りは、導入コストが最も低く、小ロットや複雑な形状に適しています。ただし、時間がかかり、作業者の技能に大きく左右されます。そのため、生産規模の拡大にはあまり適していません。
研磨ベルトやブラシシステムなどの機械的な方法は、処理速度と品質の安定性を向上させます。中量から大量の生産に適していますが、機械の段取りが必要で、複雑な細部を同じ精度で処理できない場合があります。
振動バレル研磨などの一括処理は、大量の小型部品に対して高い効率を発揮します。一方、端部の鋭角性が失われやすく、厳しい公差の管理が難しくなります。
熱的バリ取りや電解バリ取りなどの高度な方法は、高精度な処理が可能で、他の方法では届かない内部のバリも除去できます。ただし、設備費が高く、段取りも複雑なため、通常は高付加価値製品や大量生産用途で採算が合う方法です。
これらの要素のバランスは、部品要件、生産量、許容公差によって決まります。多くの場合、最適なバリ取り方法は、最も速い方法や最も安い方法ではなく、手直しを最小限に抑えながら、安定した品質を実現できる方法です。
手作業によるバリ取り
手作業による板金のバリ取りでは、やすりやスクレーパーなどの手工具を使用します。端部を細かく調整できます。一方、処理に時間がかかり、作業者の技能に依存するため、大ロットには適していません。
機械によるバリ取り
機械によるバリ取りでは、ベルト式やブラシ式などの装置を使用します。中量から大量の部品を高速に処理できます。一方、細かな端部の制御には限界があり、部品の種類ごとに段取りが必要です。
バレル研磨
小型ブラケットが500個ある場合、通常は作業者が1個ずつ手作業でバリ取りを行うのではなく、振動バレル研磨機で処理します。セラミック製や樹脂製のメディアで部品を擦り合わせ、一括で仕上げる方法です。条件を設定すれば、連続して処理を進められます。
注意すべき点は、端部の鋭角性が失われることです。図面で鋭角部に±0.005の厳しい公差が指定されている場合、バレル研磨によって角が丸くなる可能性があります。大量処理には優れていますが、局所的な精密制御には向いていません。
熱的バリ取り・電解バリ取り
マニホールド内部や交差穴など、ブラシが入らない箇所にバリが残る場合があります。
熱的バリ取り:制御された燃焼によってバリを除去する、短時間の熱エネルギー処理です。瞬間的な高熱により、表面積の大きいバリを気化させ、質量の大きい部品本体はそのまま維持します。
電解バリ取り(ECD):めっきとは逆の原理を利用し、塩水系の電解液中でバリを溶解除去します。特に、内部形状や工具が届きにくい箇所に有効です。
どちらも費用が高く、大がかりな段取りが必要です。航空宇宙部品や医療機器部品を大量生産する場合を除き、専用治工具や薬液処理の負担により、一般的な受託加工では過剰な設備となることがあります。
湿式バリ取りと乾式バリ取り
湿式と乾式のどちらを選ぶかは、通常、合金の種類と、清掃・後処理に許容できる負担によって決まります。
湿式バリ取り:部品に水やクーラントを供給し、摩擦熱によって金属が押し延ばされるのを防ぎます。これは、アルミニウムの処理に広く用いられる方法です。アルミニウムを乾式で速く研磨しすぎると、熱によってバリが粘りを持ち、分離せずに端部へめくれ込んでしまいます。また、水が微細な切りくずを洗い流すため、次の組立工程に向けて部品を清浄に保てます。
乾式バリ取り:炭素鋼では、処理が速く、段取りも容易です。処理後の乾燥が不要で、未処理鋼材の急速な発錆を防ぐうえでも有利です。一方、粉じんが発生します。十分な集じん設備がなければ、乾式バリ取り作業によって、1時間ほどで作業場のあらゆる表面に微細な金属粉が付着することがあります。
詳しくは、バリ取り工具のガイドをご覧ください。
バリ取り方法の比較:使い分けの基準
板金に適したバリ取り方法は、部品寸法、材質、バリの種類、生産量によって決まります。それぞれの方法には適した条件があり、選定を誤ると、不要なコストや端部品質のばらつきにつながります。
代表的なバリ取り方法と使用場面を、実務的な観点から比較します。
方法 | 適した対象 | 処理速度 | 使用場面 |
|---|---|---|---|
手作業によるバリ取り | 小ロット、複雑な形状 | 低速 | 試作、厳しい公差、工具が届きにくい端部 |
研磨ベルト | 平坦な板材、均一な端部 | 高速 | 大型パネル、均一な端部仕上げ |
ブラシによるバリ取り | 軽微なバリ、軟質金属 | 高速 | アルミニウムのバリ取り、塗装前の表面仕上げ |
振動バレル研磨 | 小型部品、一括処理 | 中速 | 大量生産、端部の精度要件が厳しくない用途 |
熱的バリ取り | 内部のバリ | 高速 | 複雑な内部形状、交差穴 |
電解バリ取り | 精密部品 | 中速 | 繊細な部品、機械的応力を加えられない用途 |
金属のバリ取り方法:板金向けの実践的な手法
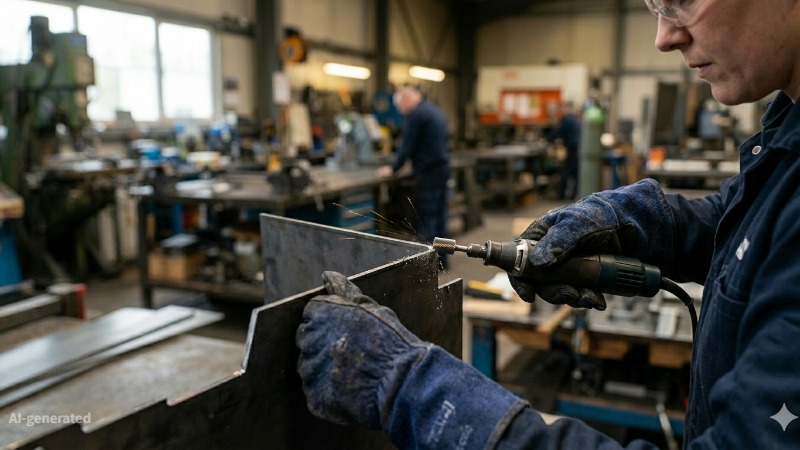
(AI生成画像)手作業による金属端部のバリ取り
板金のバリ取り手順
手順1:バリの種類を確認する(めくれバリ、破断バリ、ドロス)
手順2:材質と形状に応じてバリ取り方法を選定する
手順3:手作業または機械で、除去量を管理しながら端部を処理する
手順4:端部品質を検査し、公差への適合を確認する
手作業用バリ取り工具と使用場面
やすり、スクレーパー、バリ取りブレードなどの手工具は、小ロットや狭い箇所の処理に適しています。端部を直接確認しながら調整できます。工具のアクセスが限られる場合や、軽い力で処理する必要がある場合に使用します。新しい部品や繊細な部品のバリ取り方法を検討する際にも有効です。
機械を使用したバリ取り技術
機械は、繰り返し作業を安定した品質で処理できます。研磨ベルト、ブラシ、回転式システムは、平坦な部品や形状が均一な部品の端部を整えます。設定は、材質とバリの大きさに応じて調整します。アルミニウムのバリ取りには軽い条件が適し、硬い金属にはより高い加工圧力を適用できます。これにより、生産量が増えても、バリ取り工程の安定性を維持できます。
部品寸法に応じた適切な方法の選定
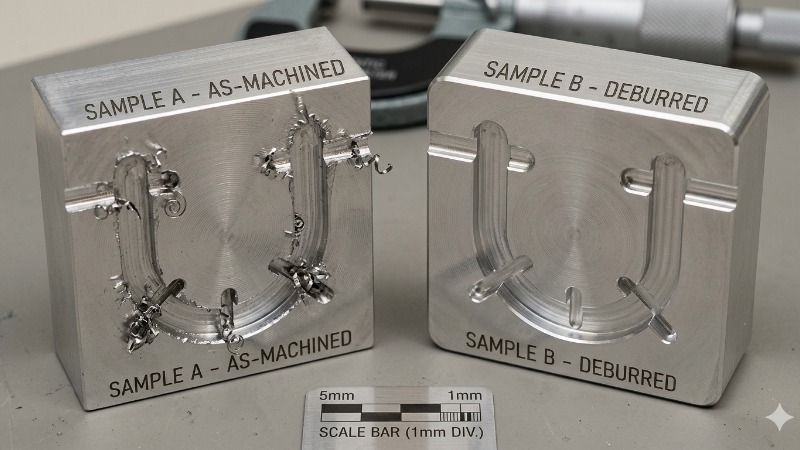
(AI生成画像)CNC加工したアルミニウムブロックの比較
小型部品は、手工具や一括処理で扱いやすくなります。大型の板材には、ベルト式やブラシ式のシステムが適しています。薄い部品は、端部の変形を防ぐため、軽い条件で処理する必要があります。厚い部品では、より大きな除去量に対応できます。寸法に適した方法を選ぶことで、形状を損なわずに効率よく金属のバリ取りを行えます。
端部の損傷や公差外れを防ぐポイント
まず軽い条件で処理し、必要な場合にのみ加工圧力を上げます。厳しい公差には細かい砥粒を使用します。端部が不均一にならないよう、一定の動きを維持します。最後にまとめて確認するのではなく、工程中にも部品を検査します。サンプルで試加工することで、板金のバリ取り方法が適切かどうかを確認できます。
アルミニウムおよびその他の材料のバリ取り
バリ取り方法は、金属の種類によって異なります。適切な方法を選ぶことで、端部をきれいに整え、部品精度と滑らかな表面を維持できます。
アルミニウムのバリ取りにおける課題
アルミニウムは軟らかいため、端部のバリが分離せず、押し延ばされたり折れ曲がったりすることがあります。バリは折り返されやすく、工具からの熱によってめくれ込むこともあります。軽い力で処理し、工具と部品の接触状態に注意しなければ、形状が変わってしまいます。
アルミニウムに適したバリ取り方法
軽い力での処理が最も適しています。軟らかいブラシ、細粒度の研磨ベルト、不織布研磨パッドを使用します。一定の速度で動かし、加工圧力を低く保ち、端部を頻繁に確認します。最初に数個の部品で試加工することで、損傷を与えずに処理できるかを確認できます。
ステンレス鋼およびその他の金属に関する 留意点
ステンレス鋼などの硬い金属では、小さく剛性の高いバリが発生します。より強い工具や大きな加工力を適用できますが、工具の摩耗も速くなります。工具を定期的に点検することで、処理の均一性を維持できます。目標は、強度や精度を損なわずに、端部をきれいに仕上げることです。
反りと表面損傷の防止
加工圧力の管理が重要です。過大な力は、薄い部品を曲げたり、公差外れを引き起こしたりする可能性があります。工具を滑らかに動かし、薄肉部を支持しながら、端部を均等に処理します。これにより、表面の平滑性と端部の均一性を維持できます。
板金のバリ取りで考慮すべき重要な要素
バリ取りは、設計と工程に関する判断を早期に行うことで、より効果的に実施できます。材質、形状、仕上げ要件に配慮することで、端部の清浄性、部品精度、表面の平滑性を確保できます。
板厚に関する要件
板厚は、工具と加工圧力を選定する基準になります。極薄板は荷重によってたわむため、軽い条件での処理が適しています。多くの用途では、板厚が約0.05インチ(約1.2 mm)以上の板材の方が、安定してバリ取りしやすくなりますが、これは工法と材質によって異なります。厚い部品では、より強い条件で処理できますが、公差を維持するためには、動きを適切に制御する必要があります。
形状と部品の複雑さ
単純な形状は処理しやすく、直線状の端部は一定の動作で均一に仕上げられます。複雑な部品、角部、スロット、内部の切り抜き部にはバリが残りやすく、手工具や段階的な処理が必要になることがあります。細密な形状や壊れやすい部分では、端部の損傷を防ぐため、特に慎重な作業が必要です。
部品寸法による制約
寸法は、部品の取り扱い方法と機械選定に影響します。大型の板材は、特に直線送り式の装置で処理する際、適切に支持する必要があります。小型部品は、固定が不十分だと位置がずれ、端部の均一性に影響します。適切な治具で部品を安定させることで、均一な結果を得られます。
表面処理工程との適合性
塗膜や処理皮膜を適切に密着させるには、端部が清浄かつ滑らかである必要があります。バリが残っていると、被覆の不均一や密着不良が生じる可能性があります。
粉体塗装前に軽いブラッシングを行うと、表面を均一に整えられます。硬質アルマイトや導電性アルマイトでは、端部の粗さが処理結果に影響するため、丁寧なバリ取りによって、意図した仕上がりを確保します。
バリ取り前にバリの発生を抑える方法(DFMのポイント)
設計や加工段階での小さな変更によって、端部をきれいに保ち、不良を減らせます。この段階で部品を適切に扱うことで、後工程の時間を節約できます。
切削条件の最適化
材質に合わせて、切削速度、送り、工具角度を調整します。一般に、低速で安定した切削は、端部をきれいに仕上げ、不良を減らすことにつながります。
適切な材質と板厚の選定
切断加工に適した金属を選定します。薄板は曲がりやねじれが生じやすいため、板厚を0.05インチ超に保つことで、端部を安定させられます。
適切な工具と鋭利な刃先の使用
鋭利な工具はきれいに切断できますが、摩耗した工具は端部を引き裂き、バリを大きくします。定期的なメンテナンスにより、端部品質を安定させられます。
十分な端部間隔を確保した設計
穴、曲げ部、端部の間に十分な間隔を設けます。狭い箇所では金属が挟み込まれ、大きなバリが発生しやすくなります。
曲げ加工における圧延方向の管理
金属の圧延方向に沿って曲げます。これに逆らって曲げると、亀裂や端部の不均一が生じる可能性があります。
二次加工の最小化
切断や打ち抜きを追加すると、バリも増えます。工程を集約することで、取り扱い回数を減らし、元の端部の状態を維持できます。
端部品質要件の早期指定
設計段階で、バリの許容値、公差、端部の仕上げを指定します。仕様を早期に明確化することで、手直しを減らし、適切な組立を実現できます。
製造分野におけるバリ取りの代表的な用途
自動車・金属加工:
パネル、ブラケット、フレームの端部を整え、組立不良を防ぎます。
航空宇宙・精密部品:
精密部品のバリを除去し、所定の公差を維持します。
電子機器・小型部品:
微小部品の端部を仕上げ、適切な組み付けを確保し、損傷を防ぎます。
一般的な板金製造:
金属板を滑らかに仕上げることで、取り扱い上の問題を減らし、表面品質を向上させます。
板金加工・バリ取りサービス
JLCCNCは、実用的なエンジニアリングと、現場に根差した仕上げ技術を組み合わせています。当社のチームは、CADデータだけでなく、実際の使用条件に適合するよう、切断、曲げ、端部仕上げの各工程を計画します。
特注加工とバリ取りの対応能力
板金の切断、成形、仕上げを一貫して行います。切断や曲げの直後にバリを除去することで、想定外の干渉なく部品を組み付けられるようにします。これにより、組立品の確実なはめ合いと品質の均一性を維持します。
対応材料と表面仕上げの選択肢
アルミニウム、ステンレス鋼、軟鋼に対応しています。バリ取り後は、必要な性能や外観に応じて、ブラッシング、粉体塗装、アルマイト処理を行えます。
品質管理と基準
すべての部品を、加工およびバリ取り後に測定します。端部、寸法、表面状態をお客様の図面と照合し、要件への適合を確認してから出荷します。
短納期生産と見積もり
端部がきれいに仕上がり、そのまま組み立てられる板金部品をお求めですか。
JLCCNCは、切断、成形、バリ取りの一貫サービスを提供し、試作から量産まで安定した端部品質を確保します。
CADファイルをアップロードしてお見積もりをご依頼ください。製造前にバリ取り要件も確認できます。
まとめ:適切なバリ取り工程の選定
バリ取り工程の要点
バリ取りは、切断、打ち抜き、成形後に残る鋭利な端部や余分な金属を除去する工程です。それぞれの方法には、適したバリ寸法、材質、部品公差があります。
材質と用途に適した方法の選定
バリ取り方法は、材質と部品設計に基づいて選定する必要があります。アルミニウムなどの軟質金属には軽い加工圧力が適し、硬い金属にはより大きな加工力を適用できます。部品寸法と公差要件も、方法を選ぶ基準となります。
効率と品質のトレードオフ
高速な技術は処理時間を短縮できますが、追加の段取りが必要になる場合があります。時間をかけた手作業では、端部をより精密に仕上げられます。目標を達成するために、生産速度と品質のバランスを取ることが重要です。
最終的な推奨事項
バリ取りは、設計段階から計画する必要があります。端部の仕上げとバリの許容値を早期に明確化し、適切な工具を使用して、部品を定期的に検査してください。これにより、安全で均一な、組立に適した端部を確保できます。
金属のバリ取りに関するよくある質問
Q: 最適なバリ取り方法は何ですか?
すべての条件に適した単一の方法はありません。通常は、材質、バリの大きさ、部品の使用方法に応じて決まります。
Q: すべての金属を同じ方法でバリ取りできますか?
同じ方法が適しているとは限りません。アルミニウムには軽い力での処理が必要ですが、鋼には比較的大きな加工圧力を適用できます。
Q: 小型部品や繊細な部品は、どのようにバリ取りすればよいですか?
軽い力で慎重に処理します。通常は、細かなブラシや軽い手作業で、部品を損傷させずに端部を整えられます。
Q: すべての板金部品にバリ取りが必要ですか?
部品によって異なります。端部がはめ合い、安全性、表面仕上げに影響する場合は、通常、バリ取りを行うことが有効です。
Q: バリ取りと研磨の違いは何ですか?
バリ取りは、金属部品の鋭利な端部やバリを除去し、安全性と適切なはめ合いを確保する工程です。一方、研磨は、外観の向上や塗装前の下地調整を目的として、表面全体を滑らかに整える工程です。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......