金属レーザー切断:仕組み・種類・対応材料
1 min
- 金属レーザー切断とは?
- 金属レーザー切断の工程
- 金属切断に使用されるレーザーの種類
- レーザー切断できる金属
- 金属レーザー切断における材料別の比較
- 金属レーザー切断の品質に影響する要因
- 金属レーザー切断の利点と制約
- 金属レーザー切断の用途
- 金属レーザー切断の設計指針
- 金属レーザー切断とその他の金属切断方法の比較
- 特注部品向けのCNC金属レーザー切断
- 金属レーザー切断に関するよくある質問
重要なポイント
- ファイバーレーザーは、効率が高く、高反射金属にも対応できるため、産業用の金属切断に広く使用されています。
- 金属レーザー切断は、集光したレーザービームとアシストガスを使用し、形状ごとの専用パンチやダイを用いずに、輪郭を精密に加工します。
- 主な対象材料は、炭素鋼、ステンレス鋼、アルミニウム、銅、黄銅、チタンで、材料ごとに適切な加工条件が異なります。
- 切断品質は、材料、板厚、レーザー出力、切断速度、焦点位置、アシストガス、機械構成によって決まります。
- レーザー切断は、複雑な輪郭、試作品、特注部品、専用金型への投資が採算に合わない生産に特に適しています。
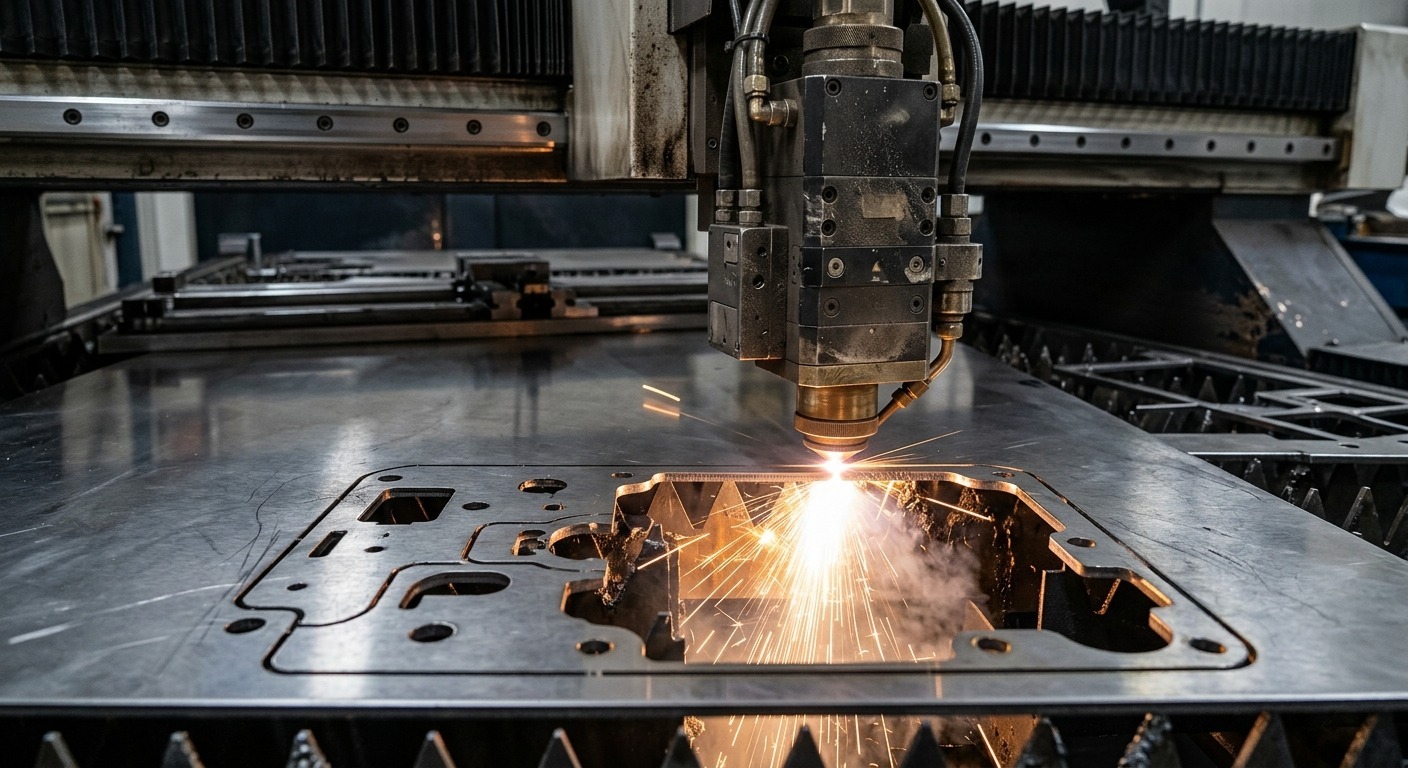
ファイバーレーザーによるステンレス鋼板の切断
現在では、多くの板金部品を、輪郭形状に合わせた専用金型なしで製作できます。金属レーザー切断機は2D CADファイルを読み込み、必要な輪郭、穴、長穴、そのほかの形状を板材から直接切り出します。
そのため、レーザー切断は特注部品、試作品、小ロット生産に特に適しています。形状を変更する場合も、新たなパンチやダイを製作せずに、切断プログラムの更新で対応できます。
レーザー切断による特注部品をお探しですか?
DXFファイル、STEPファイル、図面をお持ちですか?JLCCNCは、レーザー切断、曲げ加工、仕上げを含む特注板金加工を提供し、製造基準に基づいて部品を検査しています。
高精度板金加工
専門技術による製造、短納期、確かな品質。
金属レーザー切断とは?
金属レーザー切断は、集光したレーザービームによって金属の微小な領域にエネルギーを集中させ、その部分を急速に加熱して溶融、蒸発、または燃焼させる熱的な材料除去加工です。用途に応じて酸素、窒素、圧縮空気などの高圧アシストガスを使用し、溶融物や燃焼生成物を切断部から吹き飛ばすことで、幅が狭く、端面のきれいな切断溝を形成します。
レーザー切断と、そのほかの板金切断方法を比較したい場合は、各方法と一般的な加工精度をまとめた板金切断ガイドをご覧ください。
金属レーザー切断の仕組み
材料、レーザーの種類、アシストガスによって、切断の仕組みは次の三つに分けられます。
溶融切断は、不活性ガスである窒素を使用し、化学反応を伴わずに溶融金属を切断溝から排出します。切断に必要なエネルギーは、すべてレーザーが供給します。酸化皮膜のない切断面が得られるため、酸化が表面品質や後工程の仕上げに影響するステンレス鋼やアルミニウムの用途で重要です。
反応切断(酸素切断)は、アシストガスに酸素を使用し、切断中に金属との発熱反応を起こします。この化学反応がレーザーのエネルギーを補うため、特に軟鋼では、切断速度の向上と厚板への対応が可能になります。一方、切断面に酸化皮膜が形成されるため、塗装や溶接の前に除去が必要になる場合があります。
蒸発切断は、材料を溶融させるのではなく直接蒸発させる方法で、主に極薄材や一部の非金属に適用されます。金属レーザー切断では、比較的使用される機会の少ない方法です。
レーザー切断が非接触加工である理由
レーザー切断では、物理的な工具が金属に接触しません。工具がワークを押し付けたり、刃先が荷重でたわんだり、パンチが板材に衝撃を加えたりすることはありません。エネルギーは集光した光として供給され、アシストガスは圧力によって供給されます。この特性には、実務上いくつもの利点があります。薄板をたわませたり微細形状を変形させたりする切削抵抗がなく、工具摩耗によって切断形状が経時変化することもありません。また、工具の状態変化に起因する段取りごとのばらつきも生じません。
金属レーザー切断におけるCNCの役割
CNCシステムは、デジタルのCAD輪郭データを各軸の協調動作に変換します。切断ヘッド、または機械構成によってはワークを、プログラムされた経路に沿って移動させると同時に、レーザー出力、パルス周波数、切断速度、焦点位置、ガス圧力を制御します。
現在の金属レーザー切断機では、これらの条件が統合的に制御されます。作業者が加工区間ごとに出力を手動調整する必要はありません。直線、曲線、内側コーナー、小径穴など、形状に応じて機械が加工条件を自動調整できます。形状ごとに必要な条件が異なるため、こうした調整によって切断面の品質を一定に保ちます。
金属レーザー切断の工程
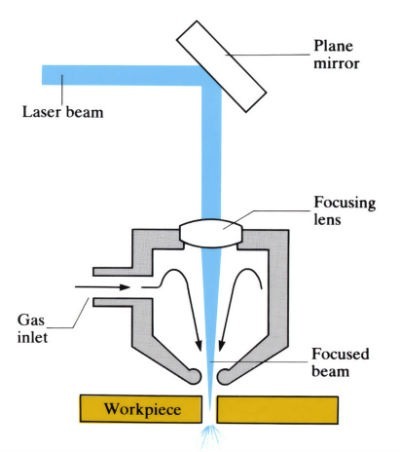
(オープン大学)金属レーザー切断の模式図。
CAD設計とファイルの準備
工程はCAD設計から始まります。金属レーザー切断では、通常、切断後の平板形状を表す2D輪郭データを作成します。多くの機械ではDXFまたはDWG形式を使用します。曲げ加工を施す板金部品の3D CADモデルは、レーザー切断の前に平らなブランク形状へ展開する必要があります。多くのCADソフトウェアでは、適切な曲げ代を設定することで、この展開を自動的に行えます。
次に、ネスティングソフトウェアで定尺板上に複数の部品を配置し、材料の無駄を減らして歩留まりを高めます。適切にネスティングされた板厚3mmのステンレス鋼板には、同じロットの異なる部品を数十個配置し、機械を停止させずに一連のサイクルで切断できる場合があります。配置が悪ければ材料を無駄にしますが、適切なネスティングは、材料費の比重が大きい部品のコスト削減に大きく寄与します。
機械の段取りと材料の位置決め
金属板を切断テーブルに載せます。一般に、材料を支持しながら、切断溝の下へレーザービームとアシストガスを通せるスラット式のベッドを使用します。固定された基準ストッパーに合わせて板材を位置決めし、板材の端部やほかの形状に対して、指定された位置に切断輪郭が配置されるようにします。
薄板では、通常、追加のクランプを使用せずに平らに載せられます。レーザー切断では機械的な切削抵抗がほぼ発生しないため、板材の自重で十分な安定性が得られます。非常に厚い鋼板では、材料の移動を防ぐために磁気式または機械式の押さえを使用します。ただし、非接触加工であるため、ワークの固定要件は機械加工よりも大幅に簡素です。
レーザーの集光とピアシング
輪郭の切断を始める前に、各輪郭の開始点で材料を板厚方向に貫通させる必要があります。このピアシングでは、高い出力を使用し、必要に応じてパルス条件も調整します。切断光学系の汚染やワーク表面の損傷につながる過剰なスパッタを抑えながら、きれいな開始穴を形成します。
レーザービームの焦点は、切断する材料と板厚に合わせ、通常は材料表面または表面からわずかに下の位置に精密に設定します。焦点位置は、金属レーザー切断で特に影響の大きい条件の一つです。焦点が表面から上下に大きくずれると、切断溝が広がり、切断面の品質と切断効率が低下します。現在の機械は、切断ヘッドの静電容量式高さセンサーによって板材表面の変化を検出し、ヘッドと板材の距離を自動的に一定に保ちます。
切断と材料除去
切断ヘッドは、設定された速度でプログラムされた輪郭に沿って移動し、レーザー出力とパルス周波数の制御によって、切断溝へのエネルギー供給を安定させます。直線部分は、材料と板厚に応じた最高速度で切断できます。曲線や微細形状では、形状の変化に対応して寸法精度を保つため、速度を下げる必要がある場合があります。CNC制御は、コーナーや曲率が変化する部分で速度を自動調整できます。
穴、長穴、内部の切抜き形状などは、通常、外形より先に切断します。これにより、部品が早い段階で落下せず、切断中の支持状態を維持できます。
アシストガスと切断品質
アシストガスには、複数の役割があります。主な役割は、切断溝から溶融物を吹き飛ばすことです。そのほか、集光光学系をスパッタから保護し、切断部を冷却します。酸素を使用する場合は、酸化反応によって切断に必要なエネルギーを補います。
窒素切断では、ステンレス鋼やアルミニウムで特にきれいな切断面が得られます。酸化がなく、変色が少ないため、切断直後から金属光沢のある端面になります。一方、同等の材料を酸素アシストで切断する場合と比べ、速度が遅く、より高いレーザー出力を必要とします。軟鋼の酸素切断は高速で、厚板にも対応できますが、切断面に黒色や青色の酸化皮膜が生じます。酸化が許容されない場合は、粉体塗装や溶接の前に除去が必要です。
圧縮空気は、切断面に求められる品質が中程度の薄い軟鋼や、一部のアルミニウム用途で、コストとのバランスを取るために使用されます。切断性能は窒素と酸素の中間で、ガス費用はいずれよりも大幅に低くなります。
検査と後処理
切断後は、通常、部品を2D輪郭データと照合し、ノギス、ゲージ、または高精度が必要な場合は三次元測定機(CMM)を使用して、重要形状の寸法を確認します。切断面の品質は、目視と触診によるバリの有無の確認で評価します。
レーザー切断した金属部品の一般的な後処理には、バリ取り(切断面下端の薄いスラグや微小なバリの除去)、窒素切断を使用しなかった場合の酸化皮膜の除去、曲げ、溶接、粉体塗装、組立などの後工程に向けた準備が含まれます。
金属切断に使用されるレーザーの種類
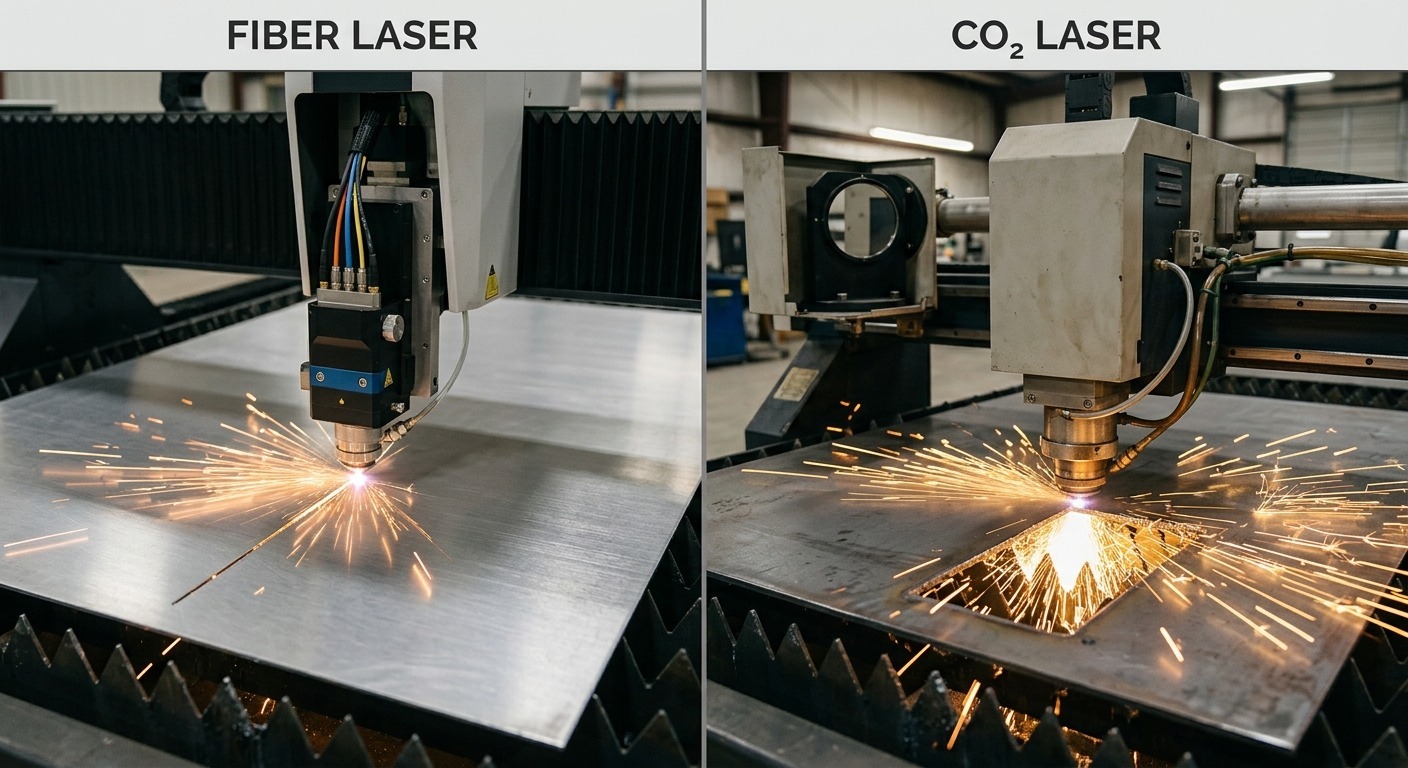
ファイバーレーザーとCO₂レーザーの切断システムの比較
金属レーザー切断機では、主に三つのレーザー技術が使用されています。それぞれ特性が異なり、適した用途も異なります。
ファイバーレーザー切断
ファイバーレーザーは、添加元素を含む光ファイバーを増幅媒質としてレーザービームを発生させ、光ファイバーケーブルを通じて切断ヘッドへ伝送します。波長は約1 µmで、CO₂レーザーの約10分の1と短く、金属に効率よく吸収されます。
この高い吸収率により、CO₂レーザー機では損傷の原因となる高反射金属(アルミニウム、銅、黄銅)を切断でき、薄板から中厚板で高速な加工が可能です。同等の切断性能に対する消費電力も少なくなります。また、光路がファイバー内に収められているため、光軸調整の保守がほぼ不要です。
新規に導入される金属切断機では、ファイバーレーザーがCO₂レーザーの大部分を置き換えています。特に、薄板から中厚板の鋼材(20mm未満)、アルミニウム、高反射金属では、現在の標準技術となっています。高出力のファイバーレーザーシステム(12~30 kW)は、従来CO₂レーザーが得意としていた厚い軟鋼にも対応しています。
CO₂レーザー切断
CO₂レーザーは、混合ガスを電気的に励起してレーザービームを発生させ、複数のミラーを介して切断ヘッドへ伝送します。波長10.6 µmの光は有機材料に効率よく吸収されるため、木材、アクリル、プラスチックの切断に優れています。また、多くの金属にも、加工に必要な程度に吸収されます。
厚い軟鋼(20mm超)では、酸素アシストを使用したCO₂レーザーが、従来、同等出力のファイバーレーザーより良好な切断面を実現していました。ただし、高出力ファイバーレーザーの進歩により、その差は大幅に縮まっています。金属レーザー切断に加えて非金属の加工も多い工場では、現在もCO₂レーザー機が使用されています。
Nd:YAGレーザーとその他のレーザー技術
Nd:YAGレーザーは、ファイバーレーザーに近い1.06 µmの波長を発生し、金属への吸収性に優れています。ただし、金属切断用途の多くでは、連続発振ではなくパルス発振で使用されます。一般的な板金レーザー切断よりも、精密な微細切断、微細穴加工、特殊用途で使用されます。
ディスクレーザーや直接半導体レーザーは、特定の用途で効率上の利点を持つ新たな技術ですが、金属レーザー切断の生産現場では、ファイバーレーザーが引き続き主流です。
金属切断におけるファイバーレーザーとCO₂レーザーの比較
| 比較項目 | ファイバーレーザー | CO₂レーザー |
|---|---|---|
| 波長 | 約1 µm | 10.6 µm |
| 金属への吸収率 | 高い | 低い |
| 薄板の切断速度 | 速い | 遅い |
| 厚鋼板(>25mm) | 高出力機では競争力がある | 従来から優位性がある |
| 高反射金属 | 対応可能:銅、黄銅、アルミニウム | 対応に制約があり、反射によるリスクがある |
| 電気光変換効率 | 25~35% | 8~15% |
| ビーム伝送 | 光ファイバー | ミラー方式 |
| 保守負担 | 小さい | 大きい(ミラーの光軸調整) |
| 非金属の切断 | 限定的 | 対応可能:アクリル、木材など |
| 設備導入費 | 同程度から高め | 旧型システムでは低い |
レーザー切断できる金属
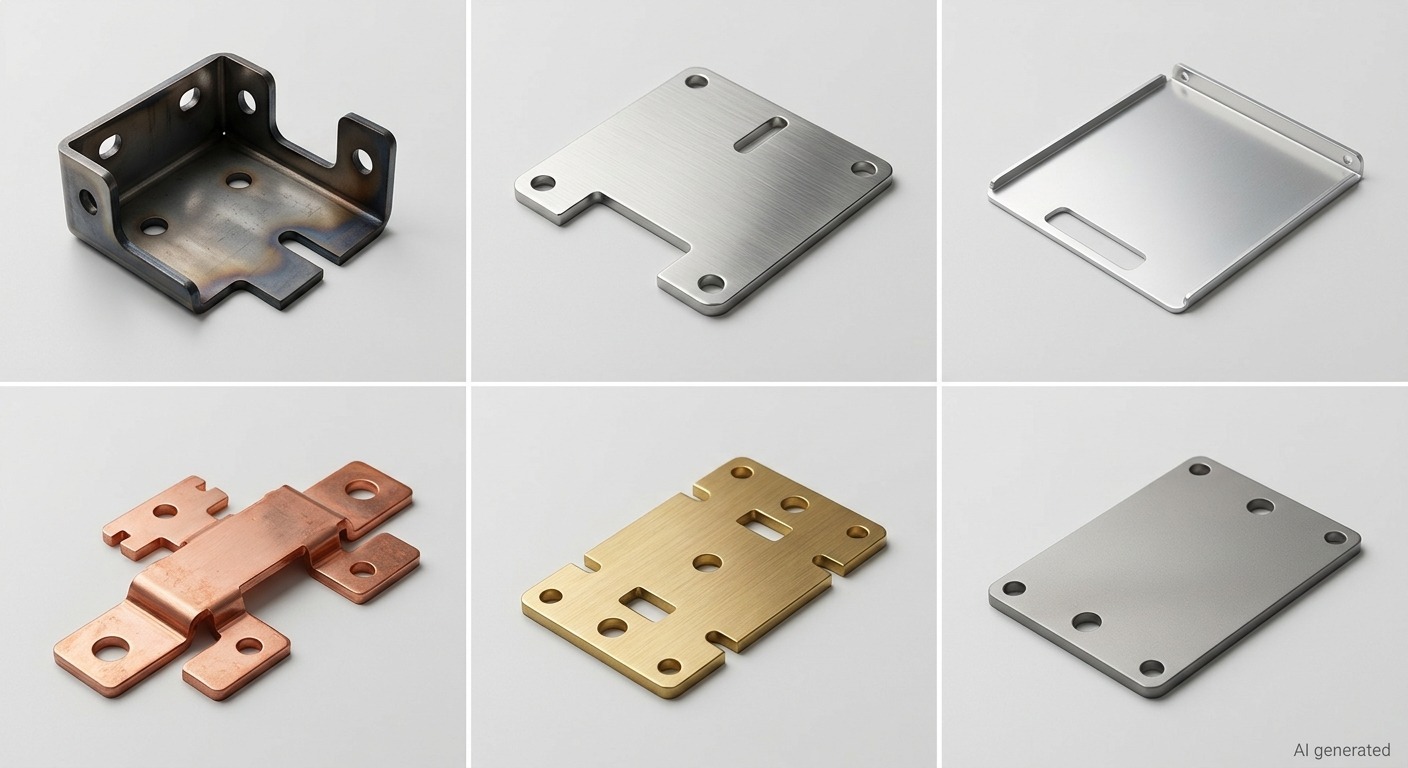
レーザー切断で製作した金属部品
炭素鋼と軟鋼
軟鋼は、量産のレーザー切断で最もよく使用される材料の一つです。効率よく切断でき、幅広い板厚で良好な切断面が得られます。鉄を主成分とするためレーザーエネルギーの吸収性が良好で、酸素アシストによる反応切断を使用すれば、高出力機では25mm以上の板厚にも対応できます。
炭素含有量の高い鋼種(中炭素鋼、高炭素鋼)も軟鋼と同様に切断できますが、熱影響部が硬化する場合があります。切断面付近に後工程で切削や穴あけを行う場合は、この点が重要になります。
ステンレス鋼
ステンレス鋼のレーザー切断では、切断面の酸化を抑えるために窒素アシストを使用することが一般的です。外観や後工程の仕上げ要件から酸化を避けたい場合、窒素は、酸化皮膜のない光沢のある切断面を得るのに役立ちます。
現在のファイバーレーザー切断機では、薄板から約20mmまでのステンレス鋼をきれいに切断でき、多くの用途で後処理を最小限に抑えられる切断面が得られます。
アルミニウム
アルミニウムは熱伝導率と反射率が高く、旧来のCO₂レーザーシステムでは加工が難しい材料でした。反射したレーザーエネルギーが光学部品を損傷し、切断を不安定にするおそれがありました。ファイバーレーザーでは、この反射エネルギーが発振器へ戻るのではなく伝送ファイバー内で吸収されるため、現在の機械ではアルミニウムのレーザー切断が実用化されています。
アルミニウムは熱伝導率が高く、切断部から熱が急速に逃げるため、同じ板厚の鋼と比べ、安定した切断品質を保つには、出力を上げるか切断速度を下げる必要があります。
銅と黄銅
高反射金属、特に銅は、CO₂レーザー切断機では実用的な加工がほぼ困難でした。ファイバーレーザー切断では銅や黄銅を日常的に加工できますが、反射率と熱伝導率が高いため、同じ板厚の鋼よりも高いレーザー出力を必要とします。
レーザー切断した銅や黄銅は、電気部品、装飾部品、熱交換器のフィンなど、精密な輪郭が求められる部品に使用されます。
チタンと特殊金属
チタンは、反射率が比較的低く、熱伝導率も適度であるため、レーザーエネルギーが効率よく吸収され、良好に切断できます。高温で酸素と反応しやすいため、チタンのレーザー切断では、通常、酸素ではなくアルゴンや窒素などをアシストガスとして使用します。
ニッケル合金、工具鋼、そのほかの特殊金属も、適切な条件でレーザー切断できます。ただし、材料によっては専用の加工条件の開発が必要であり、標準サービスの対象外となる場合があります。
金属レーザー切断における材料別の比較
| 材料 | 主な特性 | レーザー切断時の検討事項 | 主な用途 |
|---|---|---|---|
| 炭素鋼 | 鉄含有量が高く、吸収性が良好 | 酸素アシストによる反応切断、ファイバーレーザーで高速切断が可能 | 構造部品、ブラケット、フレーム、パネル |
| ステンレス鋼 | クロムを含む合金で、耐食性に優れる | 酸化皮膜のない切断面には窒素アシストが必要、ガス費用が高い | 食品加工、医療、建築、筐体 |
| アルミニウム | 反射率と熱伝導率が高い | ファイバーレーザーが必要、厚板には高出力が必要、窒素または空気アシストを使用 | 航空宇宙用パネル、電子機器筐体、自動車部品 |
| 銅 | 反射率が非常に高く、導電性に優れる | ファイバーレーザーと高出力が必要、加工条件の慎重な管理が必要 | 電気部品、熱交換器、高周波シールド |
| 黄銅 | 銅と亜鉛の合金で、反射率は中程度 | ファイバーレーザーが適している、良好な切断面、亜鉛ヒュームの管理が必要 | 装飾部品、継手、電気コネクター |
| チタン | 比強度が高く、高温で反応しやすい | 不活性ガスアシスト、エネルギー吸収性が良好、慎重な熱管理が必要 | 航空宇宙構造部品、医療用インプラント、船舶用金具 |
金属レーザー切断の品質に影響する要因
材料の種類と板厚
材料の組成によって、レーザーエネルギーが切断にどれだけ効率よく利用されるか、また、切断溝から熱がどれだけ速く逃げるかが決まります。厚板は薄板よりも高いレーザー出力、低い切断速度、慎重なガス管理を必要とします。これらの条件の相互作用によって、良好な切断面が得られるか、ドロス、切断条痕、寸法のばらつきが発生するかが決まります。
レーザー出力
レーザー出力を高くしても、必ずしも切断品質が向上するわけではありません。加工条件に応じて、同じ速度でより厚い材料を切断したり、同じ板厚をより高速に切断したりできます。適切なレーザー出力は、必要な速度で材料を確実に切断しながら、指定された切断面の品質を満たすように設定します。
切断速度
速度が遅すぎると、入熱が過剰になり、熱影響部の拡大、材料の変形、薄板の焼損が生じる可能性があります。速すぎると、切断不良、切断面の粗い条痕、切断面下端へのドロスの付着が発生します。材料と板厚の組合せに適した切断速度には、実加工試験によって決まる範囲があります。機械メーカーが提示する初期条件を基に、用途に合わせて最適化します。
ドロス、粗い切断面、反り、寸法のばらつきは、多くの場合、加工条件や材料の特性に原因があります。代表的な問題と対策については、板金切断のトラブル対策ガイドをご覧ください。
焦点位置
最適な焦点位置は、材料、板厚、切断条件によって異なります。焦点位置は、切断溝の形状と切断面の品質に影響します。自動焦点調整機能を備えた機械では、板厚の変化に対応できます。
アシストガス
ガスの種類、圧力、ノズル形状によって、溶融物を切断溝からどれだけ効果的に排出できるかが決まります。ガス圧力が不足すると、切断面にドロスが残ります。薄板で圧力が過剰になると、乱流によって切断品質が低下する場合があります。ノズル径、ノズルと板材の距離、ガス圧力が相互に影響し、切断溝でのアシストガスの流れを決めます。
切断溝幅
切断溝幅は、材料、板厚、レーザーシステム、切断条件によって異なります。CAMシステムは、加工経路の生成時に切断溝幅を考慮し、指定した形状が必要な完成寸法に対応するよう補正します。
熱影響部
レーザー切断溝に隣接する領域は、切断中に高温となるため、材料組織の変化、炭素鋼の局所的な硬化、ステンレス鋼の変色が生じる場合があります。熱影響部(HAZ)は、切断速度、レーザー出力、板厚、熱特性によって変わります。切断速度を上げると単位長さあたりの入熱を抑えられる場合がありますが、実際の熱影響部は加工条件全体によって決まります。
金属レーザー切断の利点と制約
高い精度と再現性
材料、板厚、機械、加工条件によりますが、適切な形状では約±0.1~0.2 mmの寸法精度を実現できます。 加工条件を慎重に最適化することで、さらに高い精度を達成できる場合もあります。CNC制御の非接触加工であるため、生産ロット全体で安定した結果を得られます。形状ごとの専用金型を使用する機械的加工とは異なり、パンチやダイの摩耗によって切断形状が変わることはありません。
高速切断と効率的な生産
現在の高出力ファイバーレーザーは、薄い軟鋼を高速で切断できます。ただし、実際の速度は、鋼種、板厚、レーザー出力、形状、切断品質の要件によって異なります。切断速度が低くなる厚いステンレス鋼でも、金型の段取りが不要なため、小・中ロットでは、ほかの方法よりも総作業時間を短縮できる場合が多くあります。
複雑な形状と微細形状への対応
内部の穴、斜めの長穴、複雑な曲線輪郭、微細形状を、形状ごとの専用金型に交換することなく、同じCNCプログラムで切断できます。この形状対応力により、ほかの方法では多数の専用金型が必要になる特注品や試作品で、金属レーザー切断が特に有効になります。
工具摩耗が少なく、物理的な切削抵抗がない
レーザー切断は、形状ごとの専用パンチやダイを必要としないため、試作品、特注部品、生産要件が変わる用途に適しています。
材料と板厚の制約
金属レーザー切断には、実用上の板厚の上限があります。切断能力は、レーザー出力、機械構成、材料の種類、必要な切断面品質によって大きく変わります。高出力ファイバーレーザーシステムは、低出力機よりも大幅に厚い鋼、ステンレス鋼、アルミニウムを切断できます。その対応範囲を超える板厚では、プラズマ切断やウォータージェット切断の方が実用的になります。非常に反射率の高い材料の厚板は、ファイバーレーザーシステムでも加工が難しい対象です。
熱影響部と切断面の品質
熱影響部は、熱切断に伴って生じるものです。一般的な構造部品や筐体では、通常0.1~0.5mm程度の熱影響部の幅は、ほとんど問題になりません。切断面に後から機械加工を施す用途では、炭素鋼の熱硬化部が工具摩耗の原因になる場合があります。外観が重視されるステンレス鋼部品では、切断面付近の焼け色を除去する必要がある場合もあります。
金属レーザー切断の用途
ブラケットと取付プレート
特注ブラケット、取付プレート、構造用接合部品は、レーザー切断で広く生産されている金属部品です。穴位置の精度、複雑な輪郭への対応、CNCによる高い再現性を兼ね備えているため、金属レーザー切断はこれらの部品に適した方法です。一般に、軟鋼やステンレス鋼を平板の状態で切断した後、曲げ加工によって最終形状に仕上げます。
筐体とパネル
電気筐体、機器パネル、保護カバーには、コネクター、スイッチ、締結部品用の正確な穴配置と、外観やシールの適合性を確保するきれいな端面が必要です。金属レーザー切断は、これらを一つの工程で加工できます。端面の平面度や穴位置が密閉性に影響するガスケット付き筐体にも、必要な精度で対応します。
自動車部品
自動車向けの板金レーザー切断は、試作車体パネルや構造用ブラケットから、量産のシート部品、遮熱板、車室内の構造部品まで、幅広い用途に使用されます。車両開発で必要となる多種の部品を効率よく加工でき、部品ごとの専用金型に投資せずに量産へ移行できるため、自動車分野に適しています。
航空宇宙部品
航空宇宙分野のレーザー切断には、構造用リブや桁、点検パネル、ブラケット、チタンやアルミニウムの薄肉構造部品などの用途があります。材料の無駄が少ないこと、寸法精度が高いこと、軽量なチタンやアルミニウムを切断できることが、航空宇宙分野の要求に適しています。
電子・電気部品
EMIシールド、バスバー、コネクターハウジング、ヒートシンク部品、プリント基板の取付金具などは、電子機器の製造でよく使用されるレーザー切断金属部品です。電気用途の銅やアルミニウムのレーザー切断には、ファイバーレーザー技術が必要です。
産業機械部品
産業設備の安全ガード、ハウジング、フレーム、特注金具は、金属レーザー切断に適した用途です。一般に軟鋼やステンレス鋼を使用し、小ロットで製作されます。生産ロットごとに設計が変わる場合もあり、ほかの加工方法では多くの専用金型が必要になります。
金属レーザー切断の設計指針
穴径と形状寸法
一般的な設計の目安は、最小穴径を板厚程度にすることです。ただし、実際の限界は、材料、板厚、レーザーシステム、必要な穴品質によって異なります。精密なはめあいが必要な穴(軸受穴や、すきまの小さい締結部品用の穴)は、わずかに大きめに設計し、レーザー切断後に機械加工で最終寸法に仕上げます。
形状間の最小間隔
形状同士が近すぎる箇所、幅の狭いタブ、穴の間の薄い残肉部は、隣接する切断によって過剰な熱を受け、変形したり、形状を維持できなくなったりします。穴同士、または穴と外形の間隔は、少なくとも板厚以上とし、厚板や熱に敏感な材料では、さらに大きくすることが望まれます。
切断溝幅と寸法精度
厳しい公差が求められる形状では、切断溝幅を考慮して設計します。切断溝に相当する材料が端部から除去されるため、それに合わせて加工経路を設定します。組み合わせて使用する部品では、両方に一貫した切断溝幅の補正を行うことで、それぞれの切断による残存寸法に左右されず、設計意図どおりの適合状態を実現できます。
鋭角コーナーと微細形状
レーザー切断では、外側の鋭角コーナーを加工できます。内側コーナーには、レーザービーム径と切断時の動作特性に応じて、通常0.1~0.3mm程度の小さな丸みが残ります。完全に角の立った内側コーナーが必要な場合は、小さな逃げ切込みを設けるか、後工程でのフライス加工を計画します。
板厚に合わせた設計
金属レーザー切断で実現できる形状は、形状寸法と板厚の関係によって決まります。例えば、板厚10mmの材料に幅2mmのタブを設けるように、厚板に非常に細い形状を作ると、切断中に形状が失われたり、熱によって大きく変形したりします。切断する材料の板厚に見合った形状寸法を設定してください。
熱変形の低減
薄板の大型平板部品は、板全体で多数の切断を行うことによる蓄熱で変形する場合があります。中心から外側へ向かって切断する順序にする、切断後に手作業で切り離すタブ(マイクロジョイント)を残す、窒素アシストを使用して入熱を抑えるといった方法が有効です。変形が厳しく制限される薄板部品では、ウォータージェット切断の方が要件に適していないかも検討してください。
金属レーザー切断とその他の金属切断方法の比較
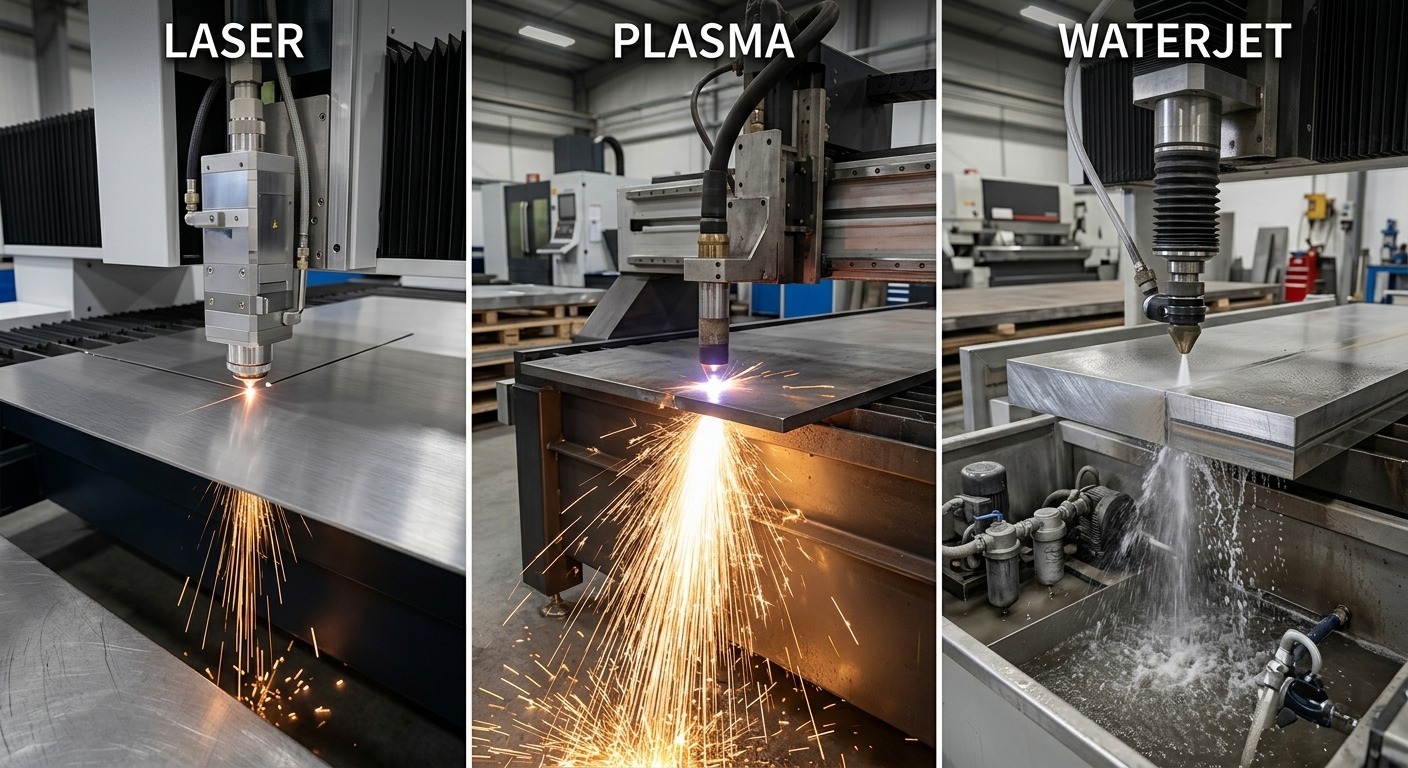
レーザー切断、プラズマ切断、ウォータージェット切断の比較
| 比較項目 | レーザー切断 | プラズマ切断 | ウォータージェット切断 | 機械的切断(打抜き・のこ切断) |
|---|---|---|---|---|
| 加工精度 | ±0.1~0.2mm | ±0.5~1.0mm | ±0.1~0.3mm | ±0.1~0.5mm |
| 切断面の品質 | 非常に良好 | 中程度 | 非常に良好 | 良好(打抜き) |
| 最大板厚 | 鋼板25~30mm | 50mm以上 | 200mm以上 | 材料による |
| 熱影響部 | 小さい | 大きい | なし | なし |
| 切断速度 | 非常に速い(薄板~中厚板) | 速い | 遅い | 速い(打抜き) |
| 複雑形状への対応 | 非常に優れる | 良好 | 非常に優れる | 制約がある(パンチ形状に依存) |
| 専用金型の必要性 | 不要 | 不要 | 不要 | 必要(パンチ・ダイ) |
| 段取り費用 | 低い | 低い | 低い | 高い(金型費用) |
| 運転コスト | 中程度 | 低い | 高い | 大量生産では低い |
| 高反射金属への対応 | 可能(ファイバーレーザー) | 不可 | 可能 | 可能 |
レーザー切断とプラズマ切断
プラズマ切断は、レーザーよりも厚い材料に対応でき、運転コストも低い一方、切断面が粗く、熱影響部が大きくなります。寸法精度よりも切断速度や対応板厚を重視する構造部材の加工には、プラズマ切断が適しています。切断面の品質、厳しい公差、微細形状が必要な部品には、金属レーザー切断の方が適しています。
レーザー切断とウォータージェット切断
ウォータージェット切断は、研磨材を含む水流で熱を加えずに材料を除去するため、熱影響部が発生しません。熱に敏感な材料や、材料組織の変化を許容できない部品では、この特性が重要です。薄板から中厚板の金属では、レーザー切断よりも大幅に遅く、研磨材の消費やポンプの保守による運転コストも高くなります。非常に厚い材料、熱に敏感な材料、熱影響部を許容できない部品には、ウォータージェット切断が適しています。
入熱が問題になる場合は、切断速度が遅くても、ウォータージェット切断の方が適していることがあります。詳しい比較については、ウォータージェット切断とレーザー切断の比較ガイドをご覧ください。
レーザー切断と機械的切断
打抜きやのこ切断は、金型・工具への投資を十分に償却できる大量生産や、非常に単純な輪郭の加工では、1個あたりのコストを抑えられます。
特注部品向けのCNC金属レーザー切断
CADファイルからレーザー切断部品へ
DXFまたはSTEPファイルをCAMソフトウェアに読み込むと、ピアシング位置、切断経路の順序、進入・退出動作、材料と板厚に基づく加工条件を含む切断プログラムが生成されます。加工方針を確認した後、製造を開始します。
ファイルから部品へ迅速に移行できることは、特注加工におけるCNC金属レーザー切断の実用的な利点の一つです。設計変更は、金型の改造ではなく、CADファイルの修正で対応できます。
試作向けのCNCレーザー切断
レーザー切断による試作品は、形状ごとの専用金型を必要としないため、短期間で製作できることが多くあります。ただし、納期は加工業者、材料、数量、仕上げ要件によって異なります。
量産部品向けのCNCレーザー切断
レーザー切断は、CNCの再現性によって、生産ロット全体で最初の部品と同じ寸法を維持できるため、量産にも対応しやすい加工方法です。ネスティングの最適化により、大判の板材や多数の部品でも材料の歩留まりを高められます。形状の多様性や生産数量の面から、プレス金型や打抜き金型への投資が採算に合わない部品では、かなり多い数量でもレーザー切断がコスト競争力を維持できます。
レーザー切断と板金加工の組合せ
レーザー切断は、通常、板金加工の最初の工程です。平らな輪郭をレーザーで切り出した後、プレスブレーキで曲げ、溶接または締結を行い、最後に表面仕上げを施します。レーザー切断による穴位置や輪郭寸法の精度は、その後の曲げ精度や組立時の適合性にも影響します。切断精度の低いブランク材は後工程の各段階で組付け不良を招きますが、正確に切断されたブランク材は、後工程全体を円滑にします。
金属レーザー切断に関するよくある質問
Q:金属レーザー切断とは何ですか?
金属レーザー切断は、CNC制御の熱加工です。集光したレーザービームで、プログラムされた経路に沿って金属を溶融または蒸発させ、アシストガスで溶融物を排出して、きれいな切断溝を形成します。物理的な工具がワークに接触しない非接触加工であり、複雑な輪郭を±0.1~0.2mmの公差で、一度の自動加工によって切断できます。
Q:金属レーザー切断はどのような仕組みですか?
集光したレーザービームが金属を溶融または蒸発させ、アシストガスが切断溝から溶融物を排出します。CNC制御によって、切断経路、出力、速度、焦点位置、ガス供給を協調させます。
Q:レーザーで切断できる金属には、どのようなものがありますか?
ファイバーレーザー技術は、CO₂レーザー機が苦手とする高反射金属(銅、黄銅、アルミニウム)にも対応します。実用上の制約となるのは板厚(標準的な設備では、多くの金属で20~25mmまで)と、非常に反射率の高い銅合金の厚板です。
Q:金属切断には、どの種類のレーザーが最適ですか?
現在、金属レーザー切断の多くの用途では、ファイバーレーザーが標準です。CO₂レーザーよりも金属に効率よく吸収され、高反射材料にも対応し、運転コストと保守負担を抑えられます。非金属の切断も行う工場では、CO₂レーザーにも役割があります。金属切断を主な目的とする場合は、ファイバーレーザーが実用的な選択肢です。
Q:レーザーでは、どのくらいの厚さの金属を切断できますか?
標準的な金属レーザー切断機では、軟鋼で20~25mm、ステンレス鋼で15~20mm、アルミニウムで12~15mmまで対応します。高出力ファイバーレーザーシステム(15~30 kW)では、さらに厚い材料にも対応でき、特に高出力の商用システムでは、軟鋼30mm、ステンレス鋼25mmの切断が可能です。これらの範囲を超える板厚では、通常、プラズマ切断やウォータージェット切断の方が実用的です。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......