ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
1 min
- ビーズブラストとは
- ビーズブラストと他の表面仕上げ方法の比較
- ビーズブラストの工程
- ビーズブラスト用メディアの種類
- 表面粗さ(Ra)と質感
- 金属部品のビーズブラスト仕上げ
- ビーズブラスト仕上げのメリット
- ビーズブラストに適した材料
- ビーズブラストサービスの選び方
- ビーズブラストに関するよくある質問
ビーズブラストとは
(AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。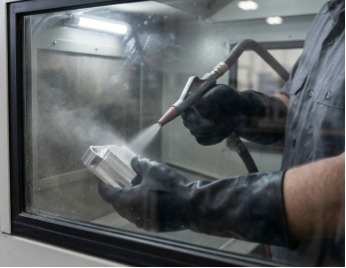
定義と目的
機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。
こうした表面の問題に対処するため、ビーズブラストが広く使用されています。
ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。
ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。
材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。
この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。
2024年に公表された製造業の表面仕上げに関する報告によると、つや消しのブラスト仕上げは、光の反射や指紋を目立ちにくくするため、民生用電子機器のアルミニウム製ハウジングの35%以上に採用されています。
多くのメーカーは、安定した表面品質と再現性を確保するため、ビーズブラストを外部委託しています。表面の均一性が製品の印象に直接影響する外観部品では、特に重要です。 そこで力を発揮するのがJLCCNCです。機械加工と表面仕上げを一貫して提供し、生産ロット全体で安定した均一なビーズブラスト面を実現できるよう支援します。
電子機器分野のお客様から、工具の加工経路が目立つCNC加工済みアルミニウム製ハウジングの一括処理をご依頼いただいたことがあります。条件を管理したビーズブラスト仕上げを施すことで、表面が均一になり、アルマイト処理に適した状態に整いました。最終的な部品は、生産ロット全体で統一感のある外観に仕上がりました。
以下では、メディアの種類、投射圧力、表面粗さによって、この仕上がりをどのように管理するかを解説します。
ビーズブラストの代表的な用途
ビーズブラスト処理した金属は、幅広い産業で使用されています。
民生用電子機器
ノートパソコン、タブレット、音響機器のアルミニウム製ハウジングでは、アルマイト処理の前にビーズブラスト仕上げを施すことがよくあります。つや消しの質感により、大量生産でも均一な外観を得られます。
医療器具
手術器具や診断機器では、光の反射を抑え、滅菌後も均一な外観を保つ整った表面を得るため、ビーズブラストを使用します。
自動車部品
内装用の金属装飾部品、ブラケット、精密機械加工部品には、加工痕を目立たなくするため、ビーズブラストがよく使用されます。
航空宇宙用部品
航空機の内装部品や計測機器ハウジングでは、コーティング前に管理された表面の質感を得るため、ビーズブラストを使用します。
産業機器
制御パネル、機械加工したブラケット、機械組立品では、表面の均一性を高め、軽微なバリを除去するため、ビーズブラストがよく使用されます。
この仕上げは、特にアルミニウムとステンレス鋼に適しています。どちらもガラスビーズの衝撃によって、均一なビーズブラストの質感を形成できます。
ビーズブラストと他の表面仕上げ方法の比較
仕上げ方法によって、得られる質感は異なります。
ビーズブラストと、その他の代表的な仕上げ方法を比較します。
方法 | 仕上がり | 代表的な用途 |
|---|---|---|
ビーズブラスト | 均一なつや消し面 | 機械加工部品の外観仕上げ |
サンドブラスト | 粗い質感の表面 | さびの除去、強力な表面清掃 |
研磨 | 滑らかで光沢のある表面 | 装飾部品 |
ブラッシング | 一方向にそろった筋目 | ステンレス鋼パネル |
加工痕を目立たなくし、滑らかなつや消し外観を得たい場合に、ビーズブラストを選定します。
ビーズブラストとサンドブラスト
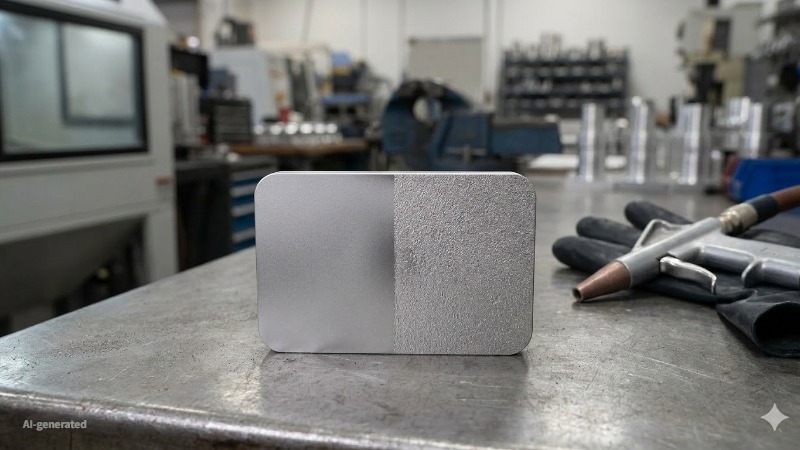
(AI生成画像)ガラスビーズブラスト仕上げとサンドブラスト仕上げの拡大比較
ビーズブラストとサンドブラストは、よく混同されます。どちらも圧縮空気によって研磨メディアを表面に投射する方法です。
ただし、仕上がりは大きく異なります。
ビーズブラストは、外観仕上げを主な目的とします。サンドブラストは、強力な表面清掃や下地処理を主な目的とします。
ガラスビーズは、管理されたつや消しのビーズブラスト仕上げを形成します。一方、砂状の粒子は表面を切削し、粗い質感を生み出します。
この違いを理解することで、部品に適した工法を選定できます。
外観と材料除去量の違い
両工法の主な違いは、投射メディアにあります。
比較項目 | ビーズブラスト | サンドブラスト |
|---|---|---|
メディアの種類 | ガラスビーズ、セラミックビーズ | けい砂、アルミナ |
粒子形状 | 球状 | 角状 |
表面への作用 | 表面を打撃し、微小な塑性変形を与える | 表面を切削する |
加工の強さ | 低~中 | 高 |
球状ビーズは、金属表面をわずかに変形させます。角状の研磨材は、切削作用によって材料を除去します。
この違いにより、ビーズブラスト処理した金属は滑らかな外観を保つ一方、サンドブラスト面はより粗く見えます。
部品に適した仕上げの選定
最終的な表面の質感も異なります。
特性 | ビーズブラスト仕上げ | サンドブラスト面 |
|---|---|---|
外観 | つや消しで均一 | 粗く、粒状感がある |
表面粗さ | Ra約0.8~3.2 µm | Ra 6 µmを超えることが多い |
材料除去量 | ごくわずか | 多い |
代表的な用途 | 外観仕上げ | 塗装前処理、さびの除去 |
管理されたつや消し外観と、最小限の材料除去量を求める場合は、ビーズブラストを選定します。
塗装やコーティングの前に、さび、スケール、厚い被膜を除去する必要がある場合は、サンドブラストを選定します。
どちらも製造において重要な役割を担います。主な違いは、表面品質と加工の強さにあります。
ビーズブラストの工程
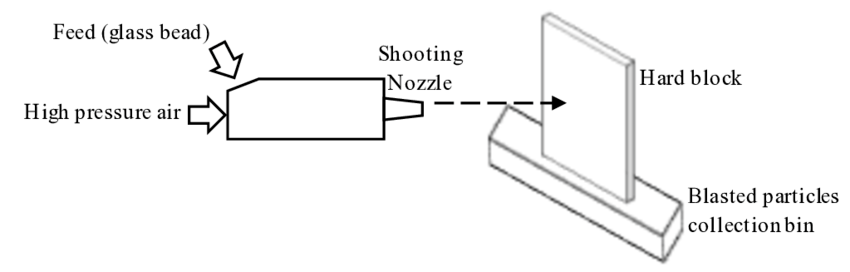
(ResearchGate)
作業の流れ
ビーズブラストの工程自体はシンプルです。ただし、仕上がりは工程管理に大きく左右されます。
空気圧、メディアの粒径、投射距離を管理します。これらの変数が、最終的な表面外観を決定します。
多くの加工現場では、同様の手順を採用しています。
まず部品を検査します。油分や異物を除去した後、部品をブラストキャビネット内に設置します。
作業者は、投射ノズルを部品表面へ向けます。管理された圧力で、ガラスビーズを金属に衝突させます。
部品の向きを変えながら、表面全体を均一に処理します。
処理後は部品を取り出し、仕上がりを検査します。表面には、均一でつや消しのビーズブラストの質感が得られている必要があります。
設備と工具(ブラストキャビネット・エアコンプレッサー・ノズル・メディア・集じん装置)
ビーズブラストには、複数の設備が必要です。
ブラストキャビネット
内部でブラスト処理を行う密閉型の設備です。メディアの外部への飛散を防ぎ、作業者を保護します。
エアコンプレッサー
圧縮空気によって投射メディアを加速します。
ブラストガンとノズル
ガラスビーズを処理面に向けて投射します。
ガラスビーズメディア
球状のビーズによって、ビーズブラスト仕上げを形成します。
集じん装置
ブラスト処理では微細な粒子が発生します。集じんによって、キャビネット内部の視界を確保します。
小規模な製造現場では、手動式キャビネットが一般的です。大型工場では、生産量に対応するため、自動ブラストシステムを使用することがよくあります。
ビーズブラストの主要条件(圧力・メディア・距離)
最終的なビーズブラストの質感は、複数の変数によって決まります。
空気圧
圧力を高めると衝突エネルギーが増し、表面はやや粗くなります。
メディアの粒径
小さいビーズはきめ細かなつや消し面を形成し、大きいビーズは凹凸の強い質感を生み出します。
投射距離
距離を短くするとビーズの投射流が集中し、表面への衝撃が強くなります。
投射角度
表面に対して正面から投射すると、均一に仕上げやすくなります。
材料の種類
アルミニウムは柔らかなつや消し面となり、ステンレス鋼はやや明るいブラスト面となります。
精密部品を仕上げる際は、これらの条件を慎重に管理します。わずかな調整でも、最終的な表面外観が変わることがあります。
ビーズブラストは、アルミニウム、ステンレス鋼、チタン製部品によく使用されます。
Abrasive Engineering Societyの表面仕上げ技術者David Davidson氏は、次のように説明しています。
「ガラスビーズブラストは、大きな材料除去を伴わずに表面層を改質するため、精密部品の外観仕上げに有効です。」
ビーズブラスト用メディアの種類
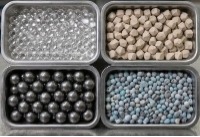
(AI生成画像)ガラスビーズ、セラミックビーズ、スチールショット、樹脂製ブラストメディアなど、各種投射メディア
ビーズブラストの仕上がりは、メディアと加工条件によって決まります。どちらかを変えると、仕上がりも変化します。
主に管理する変数は4つです。メディアの種類、粒径、空気圧、目標とする表面粗さです。
これらの設定によって、ビーズブラスト処理した金属の外観と触感が決まります。
わずかな変更でも、最終的なビーズブラストの質感が変わることがあります。そのため、経験豊富な作業者は、生産ロットを処理する前に条件を試験します。
部品の材質と求める仕上がりに応じて、投射メディアを選定します。
ガラスビーズ
ガラスビーズは、最も一般的なビーズブラスト仕上げに使用されます。滑らかなつや消しの質感を形成し、アルミニウム製筐体、ステンレス鋼部品、機械加工された民生製品などに使用されています。
ビーズは球状です。表面を切削するのではなく、打撃によって微小な塑性変形を与えます。部品の寸法を維持できます。
セラミックビーズ
セラミックメディアは、ガラスよりも長寿命です。繰り返し投射しても、その形状を維持します。
メディアの耐久性が重要となる自動ブラストシステムでは、セラミックビーズがよく使用されます。
スチールショット
鋼製メディアは、より大きな衝突エネルギーを与えます。スケールや頑固な表面汚染の除去に使用されます。
仕上がりが粗くなるため、きめ細かなビーズブラストの質感を求める場合は、通常、スチールショットを使用しません。
樹脂製メディア
樹脂製ビーズは、損傷しやすい材料に適しています。母材を傷めずに、被膜や塗装を除去します。
航空宇宙分野の整備現場では、アルミニウム構造物の清掃に、樹脂メディアによるブラストを使用することがよくあります。
金属の種類に応じた粒径の選定
粒径は、最終的な表面の質感に直接影響します。
小さいビーズはきめ細かなビーズブラスト仕上げを形成し、大きいビーズは、よりはっきりした凹凸を生み出します。
処理する金属に合わせて、ビーズの粒径を選定する必要があります。
細粒ビーズ
アルミニウム製ハウジングや精密機械加工部品によく使用されます。滑らかなつや消し外観を形成します。
中粒ビーズ
やや凹凸の強いビーズブラストの質感を形成します。ステンレス鋼部品では、この粒径範囲がよく使用されます。
粗粒ビーズ
より深い凹凸を形成します。構造部品や産業用部品によく使用されます。
アルミニウムは、ブラストによって速やかに表面が変化します。ステンレス鋼では、同様の表面外観を得るために、やや高いエネルギーが必要です。
多くの加工現場では、ロット全体を処理する前に、サンプル部品で粒径を確認します。
推奨空気圧と流量
空気圧は、投射メディアの衝突エネルギーを左右します。
圧力を高めると表面変形が大きくなり、圧力を下げると穏やかな仕上がりになります。
多くのビーズブラスト処理は、40~80 PSIで行われます。
代表的な設定は、次のとおりです。
材料 | 一般的な圧力範囲 |
|---|---|
アルミニウム | 40~60 PSI |
ステンレス鋼 | 50~70 PSI |
炭素鋼 | 60~80 PSI |
メディアの供給流量も一定に保つ必要があります。流量が低下すると、仕上がりにむらが生じます。
表面処理設備メーカーによる2025年の製造工程調査では、圧力変動は、生産現場におけるビーズブラスト仕上げのばらつきの最も一般的な原因の一つであると報告されています。
ビーズブラストの表面粗さ(Ra)と均一性を確保するポイント
エンジニアは、技術図面でビーズブラスト仕上げを指示する際、表面粗さを指定することがよくあります。
ビーズブラスト処理した金属の代表的な値は、次の範囲です。
仕上げの種類 | 一般的なRa値 |
|---|---|
細粒ビーズブラスト | 0.8~1.6 µm |
標準的なビーズブラスト仕上げ | 1.6~3.2 µm |
粗目のビーズブラスト仕上げ | 3.2~6.3 µm |
いくつかの重要な要素を管理することで、表面粗さを安定させられます。
清浄で破砕されていない投射メディアを使用します。割れたビーズは、表面の不均一を引き起こすためです。
圧力変動は衝突エネルギーを変化させるため、空気圧を安定させます。
ノズル距離を一定に保ちます。作業者は通常、ノズルを表面から約100~200 mm離して保持します。
精度が重要な場合は、表面粗さ測定機でも部品を検査します。これにより、最終的なビーズブラスト仕上げが、要求されたRa仕様を満たしていることを確認できます。
表面粗さ(Ra)と質感
図面でビーズブラストを指定することは、管理された表面状態を要求することを意味します。目的は、加工痕を目立たなくし、均一なつや消し面を形成し、部品の寸法を公差内に維持することです。
この仕上げは、アルミニウム製ハウジング、ステンレス鋼製ブラケット、計測機器本体、多くの機械加工された民生製品に使用されています。
ビーズブラスト仕上げは、金属表面の光の反射と、手で触れたときの感触を変えます。鋭い反射ではなく、柔らかく光を拡散する外観となり、どの角度から見ても均一に見えます。
この均一性は、生産において重要です。寸法が正しくても、部品ごとに光の反射が異なると、仕上げにばらつきがあるように見えます。
多くの金属製外観部品で、こうした理由からビーズブラストが使用されます。微細な工具痕を目立たなくし、機械加工で残った軽微な表面のばらつきをなじませます。
ビーズブラストの質感とは
(ResearchGate)
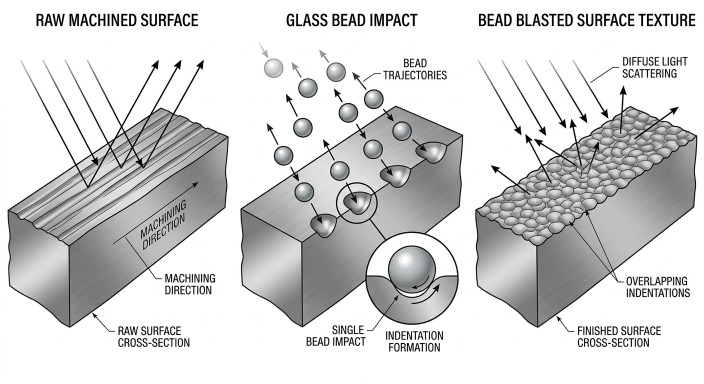
ビーズブラスト処理した金属を拡大して観察すると、表面には無数の微細な衝突痕があります。ガラスビーズが表面に衝突するたびに、小さな丸みのあるくぼみが形成されます。
これらのくぼみが、部品の表面全体で重なり合います。
その結果、きめ細かなビーズブラストの質感が生まれます。目では滑らかに見えても、表面全体には微視的な変形が存在します。
この微小なピーニング作用によって、金属の光学的な挙動が変わります。光は一方向に反射するのではなく、さまざまな方向に散乱します。これにより、ビーズブラスト特有のつや消し外観が得られます。
ビーズブラスト仕上げは、方向性のある筋目が見えず、柔らかく均一な質感を持つため、通常は外観から識別できます。
これは、一方向に加工筋が並ぶブラシ仕上げとは異なります。
機能面では、ビーズブラストは触感も向上させます。つや消しの質感は、光の反射を抑え、計測機器のハウジングや工具のハンドルなど、手で持つ製品のグリップ性を高めます。
ただし、この質感によって表面積もわずかに増加します。用途によっては、塗膜の密着性や汚染物質の残留に影響する場合があります。
エンジニアは、アルマイト処理、塗装、不動態化処理の前にブラストを指定する際、こうした点も考慮します。
ビーズブラストの表面粗さと均一性
ビーズブラストの質感は、表面粗さの値によって評価します。
多くの技術図面では、表面の輪郭における高さ変動の平均を表すRa(算術平均粗さ)を用いて粗さを指定します。
ビーズブラストの表面粗さは、メディアの粒径や空気圧などの加工条件に応じて、一般的なRa範囲に収まります。
アルミニウム部品は、ビーズの衝撃によって変形しやすいため、通常、この範囲の低い側の値になります。
ステンレス鋼は、同じ投射条件では、一般にやや高い粗さ値を示します。
均一性は、作業者の技術と工程管理に大きく左右されます。
次の3つの要素を管理することで、均一なビーズブラスト処理面を得られます。
ノズル距離。 通常、ノズルは表面から約100~200 mm離して保持します。
投射範囲の重ね方。 作業者は、むらを防ぐため、投射範囲を重ねながらノズルを移動させます。
メディアの状態。 摩耗したビーズは不規則な形状に割れ、質感のばらつきを引き起こします。
加工現場では、表面粗さ測定機で仕上がりを確認することがよくあります。測定によって、Ra値が仕様を満たしているかを確認します。
金属部品のビーズブラスト仕上げ
(AI生成画像)工具の加工経路と金属光沢が見える、CNC加工直後のアルミニウム表面の拡大図
この仕上げは、追加の表面処理に向けた下地調整にもなります。均一な皮膜外観を得やすくするため、多くのメーカーは、アルマイト処理前にアルミニウムへビーズブラストを施します。
ブラストによる材料除去量はわずかです。寸法精度を維持できるため、エンジニアは精密部品の外観面にビーズブラストを指定することがよくあります。
表面処理設備メーカーによる2024年の業界レポートでは、特に電子機器や計測機器に使用されるアルミニウム製筐体やステンレス鋼部品を中心に、ブラスト処理が機械加工後の仕上げ工程の3分の1以上で採用されていると報告されています。
ビーズブラスト仕上げのメリット
大きな材料除去を伴わずに、管理された外観面を得たい場合に、ビーズブラスト仕上げを選定します。
主なメリットは、次のとおりです。
表面外観の改善と光の反射の抑制
加工痕が目立ちにくくなり、部品全体の表面が均一に見えます。つや消しのビーズブラストの質感は、光を散乱させます。機器パネル、計測機器ハウジング、光学機器で重要な特性です。
軽微なバリの除去とコーティング前処理の改善
ブラストは、機械加工で残った小さなバリや鋭利な端部を滑らかにします。多くのコーティングは、ブラスト面により均一に密着します。ビーズブラストの後に、アルマイト処理や粉体塗装を行うことがよくあります。均一な触感と最小限の寸法変化
部品を手に持ったとき、表面が滑らかに感じられます。手持ち製品の使い心地を向上させます。
ガラスビーズは、表面を切削するのではなく、打撃によって微小な塑性変形を与えます。精密部品の寸法を公差内に維持できます。
こうした特性により、エンジニアは外観面にビーズブラストを頻繁に指定します。
ビーズブラストに適した材料
金属の種類によって、ビーズブラストへの反応は異なります。硬さ、延性、表面の化学的性質が、ビーズによる表面変形に影響します。
以下の表では、代表的な金属のビーズブラスト時の挙動と、仕上げ時の注意点を示します。
アルミニウム・ステンレス鋼・黄銅・銅・チタン・炭素鋼
材料 | ビーズブラストに対する挙動 | 一般的な圧力範囲 | 表面の仕上がり | 技術上の留意点 |
|---|---|---|---|---|
アルミニウム(6061、7075) | ガラスビーズの衝撃によって変形しやすい | 40~60 PSI | きめ細かなつや消しのビーズブラストの質感 | ブラストによって表面が変化しやすい。過剰な処理では、白く曇った外観になる場合がある。皮膜外観を整えるため、アルマイト処理前によく使用される。 |
ステンレス鋼(304、316) | 表面が硬いため、高めの衝突エネルギーが必要 | 50~70 PSI | やや明るいつや消し仕上げ | 医療器具や産業用部品に広く使用される。ビーズブラストによって加工痕を目立たなくし、光の反射を抑える。 |
黄銅 | 延性のある合金で、均一に処理しやすい | 40~60 PSI | サテン調の金属質感 | 装飾金具によく使用される。複雑な形状でも、均一な表面の質感を得られる。 |
銅 | 軟らかく、延性が高い | 35~55 PSI | 柔らかなつや消し仕上げ | 過度の変形を避けるため、低めの圧力が必要。保護コーティング前に処理することが多い。 |
チタン | 高強度で、適度な延性を持つ | 60~80 PSI | 均一なつや消しグレー仕上げ | 航空宇宙部品や医療部品に広く使用される。アルマイト処理やコーティング前の表面外観を改善する。 |
炭素鋼 | 表面の変形抵抗が高い | 60~80 PSI | やや粗いつや消しの質感 | 産業用部品に使用される。塗装や粉体塗装の前にブラスト処理することが多い。 |
投射条件は、必ずサンプル部品で確認してください。表面の変化は、合金組成、機械加工後の状態、ビーズの粒径によって異なります。
材料別の処理のポイント
過剰な加工を避けながら均一に仕上げるには、材料に応じてビーズブラスト条件を微調整する必要があります。
アルミニウムでは、過度の表面変形や白く曇った外観を避けるため、低めの空気圧と細粒のガラスビーズを使用します。ブラストによって表面が変化しやすいため、投射時間を短くすることで、きれいなつや消し仕上げを維持できます。
ステンレス鋼は硬いため、通常、やや高い圧力と中粒のビーズが必要です。表面の明るさにむらが生じないよう、ノズル距離を一定に保つことが重要です。
黄銅と銅には、適度な圧力と細粒メディアが適しています。これらの軟質金属は変形しやすく、過剰に処理すると、意図しない質感の変化や細かな表面形状の損失につながる可能性があります。
チタンでは、均一なつや消しグレー仕上げを得るため、高めの圧力と管理された投射時間が必要になることがよくあります。特に航空宇宙用途や医療用途では、汚染を避けるよう注意する必要があります。
炭素鋼では、コーティングの下地処理として、高めの圧力と大きめのメディアを使用できます。ただし、残留メディアや粉じんが密着性に影響しないよう、ブラスト後に適切な清掃を行うことが重要です。
ビーズブラストサービスの選び方
適切な材料を選び、ビーズブラスト条件を定めた後は、安定した結果を提供できる製造パートナーを選定します。表面仕上げの品質は、材料の挙動だけでなく、工程管理、設備の安定性、生産経験にも左右されます。信頼できるサプライヤーは、すべてのロットで、外観と機能の両方の要件を満たすビーズブラスト部品の実現を支援します。
迅速な見積もりとDFMフィードバック
優れたビーズブラストサービスでは、CADファイルに基づいて、迅速かつ正確な見積もりが提供されます。さらに重要なのは、工程の早い段階で、製造性を考慮した設計(DFM)に関するフィードバックを得られることです。これには、材料選定、達成可能な表面粗さ(Ra)、ブラストの均一性に影響する形状についての提案が含まれます。早期のフィードバックは、手直しを防ぎ、最終的なビーズブラスト仕上げを期待どおりにするために役立ちます。
繰り返しの試作・調整への対応
多くのプロジェクト、特に製品開発や試作では、設計を確定するまでに複数回の改良が必要になることがあります。対応力のあるサプライヤーは、メディアの種類、圧力、目標とする表面仕上げなど、ビーズブラスト条件の迅速な調整に対応できる必要があります。この柔軟性によって、量産へ移行する前に、異なる質感を評価し、外観を最適化できます。
生産能力と信頼性
均一なビーズブラスト仕上げを得るには、生産量が変わっても、安定した工程管理を維持する必要があります。小ロットでも大量生産でも、サプライヤーは一貫した表面品質を保つ必要があります。信頼できる生産能力は、納期の見通しを立てやすくし、遅延リスクも低減します。特に、アルマイト処理やコーティングなどの後工程がある部品では、表面の均一性が最終的な仕上がりに直接影響するため、重要です。
ビーズブラストに関するよくある質問
Q: アルミニウム部品に最適なメディアは何ですか?
ガラスビーズが適しています。材料を大きく除去せずに、きめ細かなつや消しのビーズブラスト仕上げを得られます。
Q: ビーズブラストで耐食性は向上しますか?
ビーズブラスト自体が耐食性を高めるわけではありません。アルマイト処理や不動態化処理などに向けて、表面を整える工程です。
Q: ステンレス鋼で均一なビーズブラストの質感を得るには、どうすればよいですか?
空気圧を安定させ、粒径のそろったビーズを使用し、処理中のノズル距離を一定に保ちます。
Q: ビーズブラストは、黄銅のような軟質金属にも適していますか?
はい。黄銅はビーズブラストに適しており、適度な圧力で処理すると、均一なサテン調の質感を得られます。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......