板金のヘミング加工を解説:種類・フランジ設計・用途
1 min
- 板金のヘミング加工とは?
- 板金のヘミング加工工程
- 板金ヘミングの種類
- オープンヘムとクローズドヘムの主な違い
- ヘミング加工と他の板金端部仕上げの比較
- ヘムフランジの設計上の留意点
- 板金のヘミング加工のメリット
- ヘミング加工でよくある不良と対策
- よくある質問
板金のヘミング加工とは?
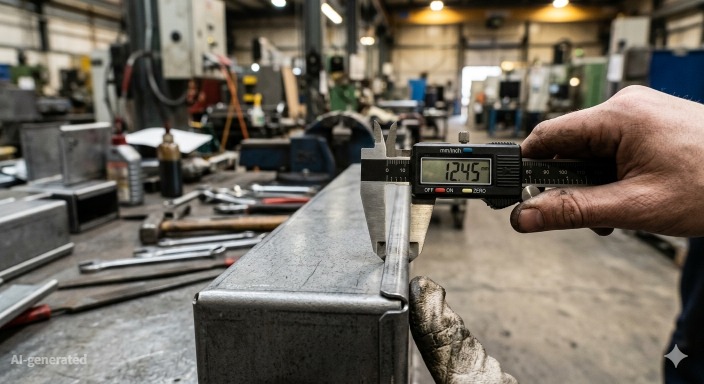
(AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。
薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。
ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。
ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。
板金ヘミング加工の技術的な定義
(ResearchGate)
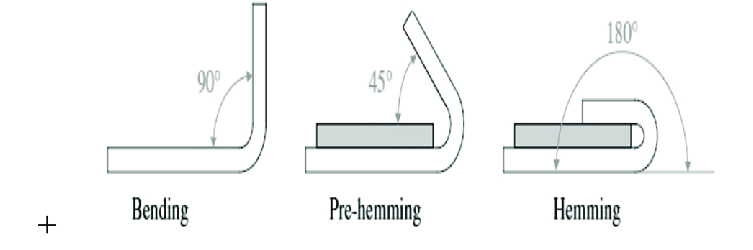
板金のヘミング加工とは、金属板の端部を折り返し、補強された端部を形成する成形加工です。
通常、加工は2段階で行います。
まず、プレスブレーキを使用し、板金の端部を約30~45度まで予備曲げします。
次に、工具でさらに成形し、折り返した端部を板面に密着するまで押しつぶします。
こうして形成されたヘムフランジは、パネル端部の剛性を高め、鋭利な端部の露出を低減します。
設計要件に応じて、折り返し部にわずかな隙間を残す場合と、完全に閉じる場合があります。
板金のヘミング加工工程
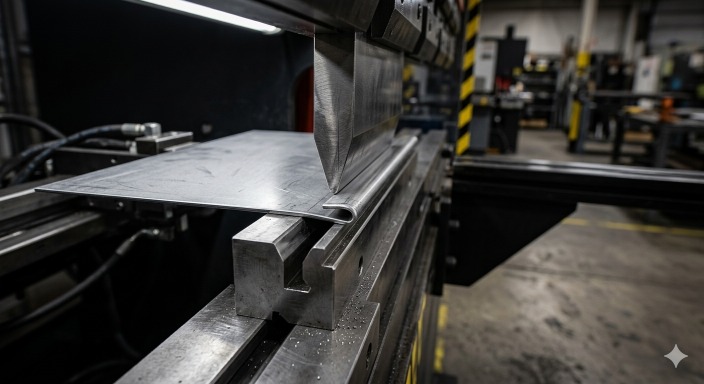
(AI生成画像)金属加工工場のプレスブレーキで行われる板金のヘミング加工。パンチとダイの間で端部が折り返される様子。
ヘミング加工は、板金の曲げ加工と同じ機械的原理に基づいています。板金部品の端部を内側へ折り返すことで、ヘムを形成します。一般的には、プレスブレーキ、ヘミング金型、専用ヘミング加工機を使用します。目的は、材料に亀裂を発生させずに、パネル端部へ密なヘムフランジを形成することです。
多くの加工現場では、ヘミング工程を仕上げ工程として扱います。切断と主要な曲げ加工を先に行い、ヘミング加工は終盤に実施します。折り返した端部によってパネルの剛性が高まり、その後の成形が制限されるためです。
加工方法は、部品寸法、生産量、設備によって決まります。少量から中量の生産にはプレスブレーキが対応します。自動車工場では、大型パネルに自動ヘミングシステムを使用することがよくあります。
ヘミング加工の手順
標準的な板金ヘミング加工は、2段階の成形工程で行います。
第1段階では、プレスブレーキで端部を約30~45度まで曲げます。この工程で、最終的な折り返しに向けて材料を成形します。
第2段階では、フランジが板面に平らに重なるまで、工具でさらに曲げます。これにより、最終的なヘム形状が形成されます。
機械によっては、予備曲げ、中間曲げ、最終押しつぶしの3段階に分けて加工する場合もあります。
段階的に加工することで、材料に加わるひずみを抑えます。これは、ステンレス鋼のような硬い金属を扱う際に重要です。
一般的な工程の流れは、次のとおりです。
レーザー切断または打ち抜きによって、板金ブランクを切り出します。
部品形状を構成する主要な曲げ加工を行います。
プレスブレーキでヘムフランジを予備曲げします。
フランジを押しつぶし、ヘムを完成させます。
この順序により、成形中の部品を安定させ、端部付近の変形を防ぎます。
ダイヘミング
ダイヘミングは、組み合わせた金型を使用し、所定のキャビティ内で板金端部を折り返す方法です。上型がフランジをダイ内へ押し込み、閉じた状態に成形します。
この方法は、大量生産で使用されます。高速で均一な端部を形成できるため、自動車の車体パネルによく採用されます。
金型によって、設計で採用するヘムの種類に応じた最終形状を管理します。金型を製作すれば、各パネルに対して同じ動作を繰り返せます。
ダイヘミングのメリットは、次のとおりです。
高い寸法精度
安定した端部品質
量産に適した短いサイクルタイム
一方、金型費用がかかります。専用のヘミング金型には、機械加工と段取りの時間が必要です。
ローラーヘミング
ローラーヘミングは、固定金型の代わりに回転工具を使用します。ローラーがパネルに沿って移動しながら、板金端部を徐々に折り返します。
自動車工場では、ドアやボンネットなどの大型車体パネルに使用します。ロボットアームが端部に沿ってローラーを案内し、ヘムを徐々に閉じていきます。
段階的な成形動作によって、材料に生じる応力を低減します。これにより、薄い板金パネルの表面ひずみを防ぎやすくなります。
ローラーヘミングは、長い曲線状の端部を持つ部品に適しています。ローラーが輪郭に追従し、連続動作でヘムフランジを形成します。
力を徐々に加えるため、表面保護に注意が必要な、被覆材や塗装済みパネルにも適しています。
板金ヘミングの種類
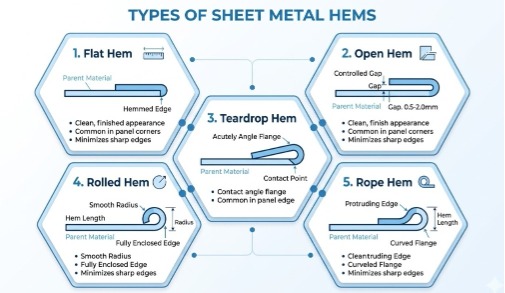
加工業者は、板厚、曲げ半径の制約、完成部品の機能に応じて、さまざまなヘムの種類を選定します。剛性を重視する形状もあれば、安全性や外観を改善する形状もあります。
ヘミング加工では、板金端部を折り返し、コンパクトなフランジを形成します。この折り返し形状によって、ヘムの種類が決まります。以下に、実際の加工における各形状の特徴をまとめます。
代表的な板金ヘムの種類
ヘムの種類 | 形状 | 一般的な隙間 | 用途 | 主なメリット |
|---|---|---|---|---|
クローズドヘム(フラットヘム) | 端部を完全に折り返し、板面に密着させる | 隙間がごく小さい、またはほぼ閉じている | 家電用パネル、自動車の車体パネル、筐体 | 端部の剛性を最大限に高め、美しい外観を得られる |
オープンヘム | 端部を折り返し、内部に小さな隙間を残す | 小さな隙間が残る | 一般的な金属加工、比較的厚い板金部品 | 成形しやすく、亀裂のリスクを低減できる |
ティアドロップヘム | 端部を丸みのある涙滴状に折り返す | 曲面状の内部隙間 | 自動車用パネル、装飾用金属部品 | 被覆を保護し、材料に生じる応力を低減できる |
ロールドヘム | 端部を比較的大きな円形ループ状に巻く | 大きな丸い隙間 | 安全性が求められる端部、ハンドル、構造部の端部 | 滑らかな端部と高い耐久性を得られる |
ロープヘム(芯金入りヘム) | ワイヤや棒材を端部で密に巻き込む | ワイヤ径によって決まる | 空調ダクト、金属容器、産業用パネル | 非常に強固な補強端部を形成できる |
この表を参考に、部品設計と板厚に最適なヘムフランジを選定できます。
オープンヘムとクローズドヘムの主な違い
加工で最も一般的な2つの形状が、オープンヘムとクローズドヘムです。違いは、折り返した端部を板面にどの程度密着させるかにあります。
比較項目 | クローズドヘム | オープンヘム |
|---|---|---|
端部形状 | 完全に押しつぶした折り返し | 隙間を残した折り返し |
内部クリアランス | ごくわずか | 管理された小さな隙間 |
強度 | 端部の剛性が高い | 剛性がやや低い |
成形難易度 | より大きな成形力が必要 | 成形しやすい |
適した材料 | 薄い金属板 | 中程度から厚めの金属板 |
亀裂リスク | 曲げ半径が小さすぎると高くなる | 内部に隙間があるため低い |
代表的な用途 | 家電、自動車用パネル | ブラケット、キャビネット、産業用部品 |
クローズドヘムは、外観と剛性が重視される製品に使用されます。自動車のドアや家電用パネルでは、この形状がよく採用されます。
オープンヘムは、折り返し内部に小さな隙間を残します。この隙間によって成形応力を低減し、厚い材料や被覆鋼板を加工する際の亀裂を防ぎます。
板金のヘミング加工を採用する部品では、板厚、曲げ半径、加工現場で使用できる成形設備に合わせて、ヘムの種類を選定する必要があります。
ヘミング加工と他の板金端部仕上げの比較
板金の端部仕上げには、複数の方法があります。ヘミング加工は、その一つです。加工図面では、カーリング加工や単純な端部曲げも使用されます。
それぞれの方法で、端部形状の変化が異なります。各工法の特性を理解することで、部品設計に適した方法を選定できます。
ヘミング加工とカーリング加工
板金のヘミング加工は、パネルの端部を折り返す方法です。設計に応じて、折り返した端部を板面に密着させるか、わずかな隙間を残します。
カーリング加工は、端部を押しつぶす代わりに、円形のループ状に成形します。
丸みのある端部が必要な部品で、カーリング加工がよく使用されます。金属容器、空調ダクト、安全ハンドルなどでは、丸い断面形状によって鋭利な面をなくせるため、巻き加工した端部が採用されます。
ヘミング加工は、補強とパネル剛性の向上を重視します。カーリング加工は、滑らかで丸い端部の形成を重視します。
比較項目 | ヘミング加工 | カーリング加工 |
|---|---|---|
端部形状 | 平らに折り返した端部 | 円形に巻いた端部 |
代表的な用途 | パネル、筐体、家電部品 | ダクト、容器、ハンドル |
端部の剛性 | 二重構造によって高くなる | 中程度 |
端部の安全性 | 良好 | 丸い形状により非常に良好 |
成形方法 | プレスブレーキまたはヘミング金型 | ロール加工または専用成形工具 |
パネルや構造用板金部品を設計する場合、通常、板金のヘミング加工によって、より強固な端部を得られます。
ヘミング加工と単純曲げ
単純曲げは、板金端部に1回の曲げを加える方法です。材料を一度曲げ、所定の角度で開いた状態にします。
ヘミング加工では、さらに成形工程を追加します。端部を板面側へ完全に折り返し、ヘムフランジを形成します。
部品を手に取ると、その違いが分かります。
単純に曲げた端部は薄く、柔軟性が残ります。一方、ヘミング加工した端部は厚みがあり、剛性が高く感じられます。
比較項目 | ヘミング加工 | 単純曲げ |
|---|---|---|
端部構造 | 端部を内側へ折り返す | 1回の曲げ |
端部の剛性 | 高い | 低い |
端部の安全性 | 切断端部を折り返し内部に隠す | 切断端部が露出したまま |
代表的な用途 | 家電用パネル、キャビネット、自動車部品 | ブラケット、構造上必要な曲げ部 |
端部の補強や安全な取り扱いが必要な場合、通常はヘミング加工を選定します。端部仕上げが重要ではない単純な曲げ形状には、単純曲げが適しています。
設計に板金のヘミング加工を含む場合、正確な成形と金型の適切な設定が、部品品質を大きく左右します。経験豊富な加工パートナーと協力することで、その工程を円滑に進められます。板厚、成形の複雑さ、端部仕上げといった設計上の選択は、加工コストに直接影響します。
板金のヘミング加工を採用すべき場面
板金のヘミング加工は、材料自体の板厚を増やさずに、パネル端部の補強、剛性の向上、安全な取り扱いが必要な場合に適しています。家電用パネル、自動車の車体パネル、金属製キャビネット、筐体などに広く使用され、ヘムフランジが構造的な支持機能を果たすとともに、鋭利な端部を隠します。
オープンヘム、クローズドヘム、ティアドロップヘム、ロールドヘムといったヘムの種類は、板厚、曲げ半径の制約、剛性・安全性・外観などの機能要件に応じて選定します。板金のヘミング加工は、単純曲げだけでは十分な端部強度を得られない場合や、亀裂のリスクがある薄板から中厚板に、特に推奨されます。また、単純な曲げよりも端部長さや平面度を管理しやすいため、組立品の寸法精度を維持する目的でも使用されます。
ヘムフランジの設計上の留意点
板金のヘミング加工では、亀裂、ひずみ、閉じ不足を防ぎ、端部を正しく成形するために、適切なヘムフランジ設計が不可欠です。さまざまなヘムの種類を検討する場合でも、特定のヘムフランジを最適化する場合でも、フランジ長さ、曲げ半径、板厚、ヘムの展開補正量といった主要条件が、ヘミング中の材料挙動に直接影響します。
フランジ長さ
フランジ長さは、板金のヘミング加工で最も重要な要素の一つです。材料を折り返し、安定したヘムフランジを形成できるかどうかを左右します。一般的な目安として、最小フランジ長さは板厚の約3倍、推奨範囲は板厚の4~6倍です。ヘムの種類によって微調整が必要になる場合もありますが、長さが不足すると、成形不足や工具干渉が発生しやすくなります。
曲げ半径
曲げ半径は、板金のヘミング加工中に亀裂を防ぐうえで重要です。一般的な目安は、内側曲げ半径を板厚の約1倍とすることですが、硬い材料では、より大きな半径が必要になる場合があります。曲げ半径は折り返し時の材料ひずみを左右するため、密に閉じるヘム形状では、特に適切な選定が重要です。
板厚
板厚は、成形力、曲げ特性、適切なヘムの種類の選定など、板金ヘミング加工全体の挙動に影響します。薄い材料はクローズドヘムに成形しやすく、厚い材料では、応力を低減して亀裂を防ぐために、オープンヘムが適していることがよくあります。板厚とヘムフランジ形状を適合させることで、製造性と品質の安定性を向上させられます。
ヘムの展開補正量
板金のヘミング加工では、曲げ部に沿って材料が伸び、部品の最終寸法に影響します。ヘムの展開補正量は、切断前の展開形状を調整し、この変化を補正するものです。適切な補正量を設定することで、成形後のヘムフランジが寸法要件を満たします。多くのCADシステムでは、材料特性、曲げ半径、選択したヘムの種類に基づいて、この値を自動計算します。
曲げ半径と板厚を適切に組み合わせることで、板金のヘミング加工において、均一で美しい端部を形成できます。
材料選定も、ヘミング加工の性能に影響します。延性、圧延方向、硬さによって、折り返し中の材料挙動が変わります。
板金のヘミング加工のメリット
エンジニアは、実際の問題を解決しない工程を追加することは、ほとんどありません。板金のヘミング加工が採用されるのは、単純な端部の折り返しによって、取り扱い、組立、長期使用における部品性能を向上できるためです。
ヘムは、薄く露出した端部を、補強された外周部へ変えます。一つの成形工程によって、安全性、剛性、パネルの仕上がりを改善できます。
人が触れる部品、取り付ける部品、大量に輸送する部品では、この小さな形状が明確な効果をもたらします。
端部の安全性
切断した板金の端部は鋭利です。未処理のパネルを扱う作業者にとって、注意すべき点です。
ヘムは、この危険を取り除きます。ヘミング加工によって端部を内側へ折り返し、露出していた切断面を折り返し内部に隠します。取り付け作業者は安全に部品を扱え、組立担当者は、鋭利な端部に手袋が引っ掛かることなくパネルを移動できます。
これは、キャビネット、家電ハウジング、電気機器筐体など、作業者が金属表面に直接触れる用途で、特に重要です。
設計者は、ヘミングを部品に組み込まれた安全機能として扱うことがよくあります。保護部品や二次的な仕上げ工程を追加する代わりに、ヘムフランジによって成形段階で問題を解決します。
構造強度
薄板の端部は、容易に曲がります。その端部をヘムに折り返すと、断面形状が変わります。
折り返しによって、パネル外周の剛性が向上します。エンジニアは、この効果を端部に補強リブを追加することに例える場合があります。
部品を手に取ると、その違いがすぐに分かります。大型の板金パネルも、ヘムを閉じることで、より高い剛性を感じられます。
この剛性向上は、輸送や設置にも役立ちます。パネルが形状を維持しやすくなり、端部の変形に対する抵抗が高まります。
多くの設計では、板金のヘミング加工によって、元の板厚を維持したまま剛性を高められます。
外観の向上
お客様は、意識していなくても、製品の端部から印象を受けます。
切断したままの端部には、工具痕や鋭い形状変化が見られます。ヘムは、滑らかで連続した、整った外周形状を形成します。
メーカーは、民生製品でもこの細部を重視します。家電、電子機器ハウジング、自動車用パネルでは、完成部品の外観を整えるため、ヘミングした端部がよく使用されます。
適切に設計されたヘムフランジは、レーザー切断や打ち抜きなどの前工程で生じた、軽微な切断不良を隠す効果もあります。
外観に現れるパネルでは、この単純な成形工程によって、見た目と製品の品質感の両方を向上させられます。
ヘミング加工でよくある不良と対策
ヘミング加工は単純に見えますが、設計や金型が不適切だと、目に見える不良が発生します。多くの問題は、材料特性、曲げ半径の選定、フランジ長さの不足に起因します。
ヘミング不良の多くは、一般的な曲げ加工と共通する成形上の問題から生じます。板金曲げ加工でよくある不良のガイドでは、成形中に亀裂やしわが発生する原因を解説しています。
代表的な問題を理解することで、初回の生産から正しく成形できる部品を設計しやすくなります。
代表的なヘミング不良と予防方法
不良 | 発生する現象 | 主な原因 | 実用的な対策 |
|---|---|---|---|
亀裂 | ヘムの曲げ外側表面に沿って、小さな亀裂が発生する | 曲げ半径が小さすぎる、または材料が硬すぎる | 曲げ半径を大きくする、ヘムフランジを長くする、または延性の高い材料を選定する |
ひずみ | ヘミング後にパネル端部が反る、または平面度が低下する | 成形圧力の不均一、または不適切なフランジ形状 | 金型の位置合わせを調整し、フランジ寸法が一定であることを確認する |
ヘムの不均一 | 端部全体でヘムが均等に閉じない | フランジ長さのばらつき、または不適切な金型設定 | フランジ幅を一定に保ち、プレスブレーキの校正状態を確認する |
多くの不良は、工程の立ち上げ時に現れます。金型とヘムの種類を板厚および形状に適合させれば、高い再現性を得られます。
経験豊富な加工業者は、最初に試作部品でヘムを確認することがよくあります。この短時間の試加工によって、本格生産前に板金ヘミング加工の条件が適切であることを確認できます。
よくある質問
Q: オープンヘムとクローズドヘムの違いは何ですか?
オープンヘムは、折り返し内部に小さな隙間を残します。クローズドヘムは、折り返した端部を完全に押しつぶし、板面に密着させます。
Q: ヘムフランジの最小長さはどのくらいですか?
多くの設計では、最小フランジ長さを板厚の約3倍に設定します。
Q: すべての板金材料にヘミング加工を行えますか?
ほとんどの板金材料に対応できます。ステンレス鋼などの硬い材料では、大きめの曲げ半径と慎重な金型設定が必要です。
Q: ヘミング加工に適した板厚はどのくらいですか?
ヘミング加工は、薄い金属板に最も適しています。一般に板厚3 mm未満の薄板に使用されますが、金型や設計によっては、より厚い材料にも対応できます。
Q: ヘミング加工は、通常の曲げよりも強度が高くなりますか?
はい。ヘムは端部を二重構造にするため、1回の曲げと比較して剛性が高くなります。
Q: 板金におけるヘムの展開補正量とは何ですか?
ヘムの展開補正量とは、板金のヘミング加工中に生じる材料変形を考慮し、展開形状に加える補正です。端部を折り返した後のヘムフランジ寸法を、正確に仕上げるために設定します。
Q: ヘミング加工は、通常の曲げよりも強度が高くなりますか?
はい。ヘムは端部を二重構造にするため、1回の曲げと比較して剛性が高くなります。
Q: ヘミング加工とカーリング加工の違いは何ですか?
板金のヘミング加工は、端部を折り返して平らな、またはわずかに開いたヘムを形成し、剛性と安全性を高めます。カーリング加工は、端部を丸いループ状に成形する方法で、主に剛性の向上ではなく、滑らかで安全な端部を形成することを目的とします。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......