板金加工とは?完全ガイド
1 min
- 板金加工とは?完全ガイド
- 板金加工とは?
- 板金加工の流れ:平らな板材から完成部品まで
- 板金加工の主要な加工方法
- 一般的な板金材料
- 板金加工とCNC機械加工の比較
- 主な産業分野と用途
- 板金加工パートナーの選び方
- よくある質問
板金加工とは?完全ガイド
CADファイルから、作業台に置かれた実用的な筐体が完成するまでの間に、平らな金属板は切断、曲げ、接合、仕上げを経て、機能を持つ製品へと変わります。これが板金加工です。初めて部品を発注する方には、必要以上に難しく感じられる言葉かもしれません。「板金加工に何が含まれるか」を5人に尋ねれば、5通りの答えが返ってくるでしょう。レーザー切断を思い浮かべる人もいれば、溶接を考える人、工場でプレスブレーキを操作する作業者を想像する人もいます。
どれも間違いではありませんが、板金加工の一部にすぎません。板金加工は単一の加工方法ではなく、平らな板材を立体的な部品に変える一連の加工技術の総称です。必要な工程は、製作するものによって異なります。単純なL字ブラケットなら、切断と1回の曲げだけで済む場合があります。一方、サーバーシャーシでは、切断、複数回の曲げ、継ぎ目の溶接、粉体塗装、十数か所のねじ穴加工が必要になることもあります。同じ材料から始まっても、製造工程は大きく異なります。
本ガイドでは、板金加工の基本、平らな板材から完成部品に至るまでの工程、各加工技術の役割を解説します。各工程をさらに詳しく知りたい方のために、関連ガイドへのリンクも紹介します。
板金部品を短納期で製作したいですか?
基本的な解説に入る前に、部品の製造をご検討中であれば、JLCCNCにお任せください。当社は毎週数千件の展開形状を加工しており、短納期の板金加工に加え、複雑な複合組立品に対応するCNC機械加工も提供しています。
高精度板金加工
専門技術による製造、短納期、確かな品質。
板金加工とは?
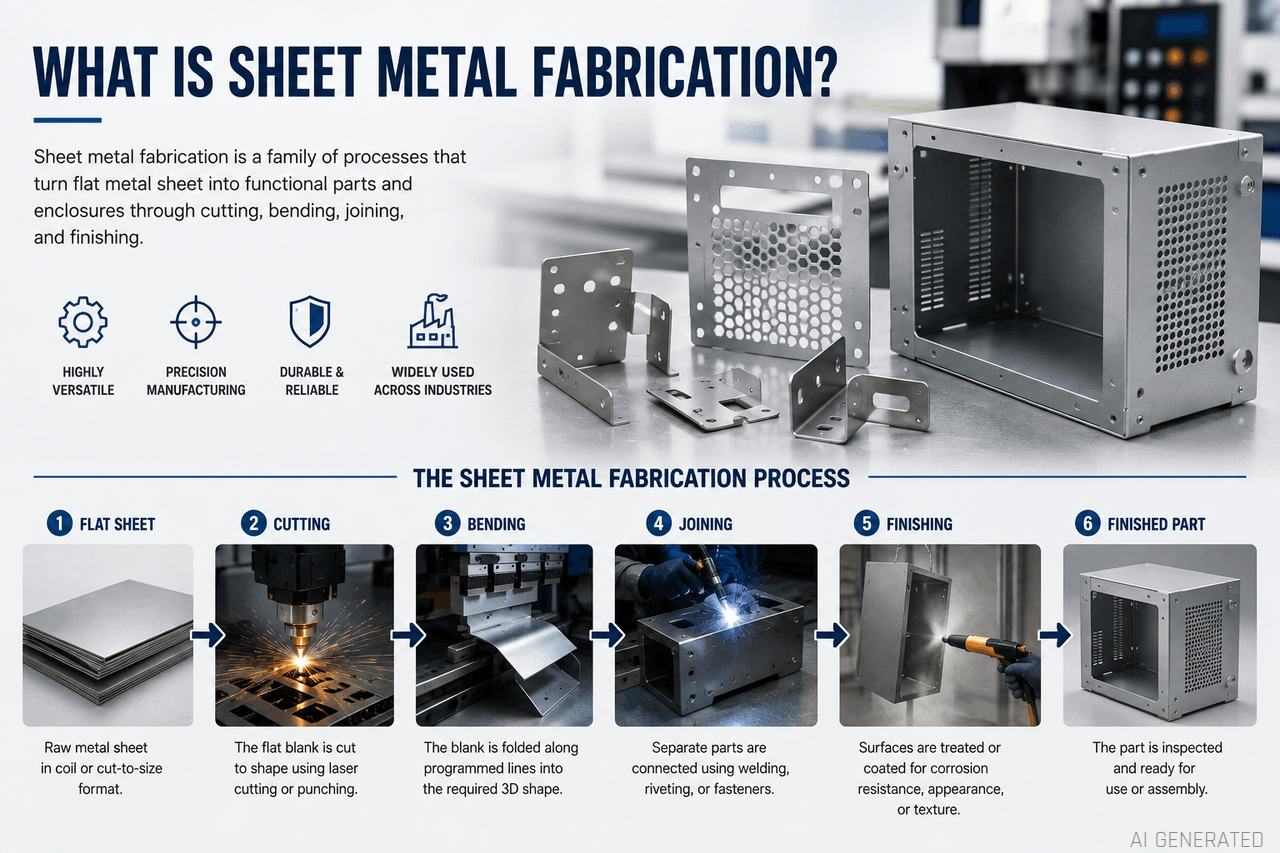
板金加工とは、切断、曲げ、接合、仕上げを組み合わせ、平らな金属板を機能的な部品や筐体に加工することです。対象となる板厚は加工業者によって定義が異なりますが、一般に6mm未満です。「板金」という名称は、原材料の形態を示しています。つまり、溶解や鋳造を行わずに切断や曲げができる厚さまで、圧延された金属板を使用します。
この違いは、思う以上に重要です。板金部品は、塊から削り出すのではなく、板材を成形して製作します。CNC機械加工のブラケットは、金属のブロックから不要な部分を除去し、最終形状に仕上げます。一方、板金ブラケットは、平らなブランク材を曲げ、打ち抜き、接合して形を作ります。彫刻よりも、鋼板を使った折り紙に近い加工です。この方法の違いが、コストの差にもつながります。板金加工は、無垢材からの削り出しと比べて材料の廃棄がはるかに少ないため、ほぼあらゆる産業で、筐体、パネル、ブラケット、シャーシの標準的な製造方法となっています。
板金加工の流れ:平らな板材から完成部品まで
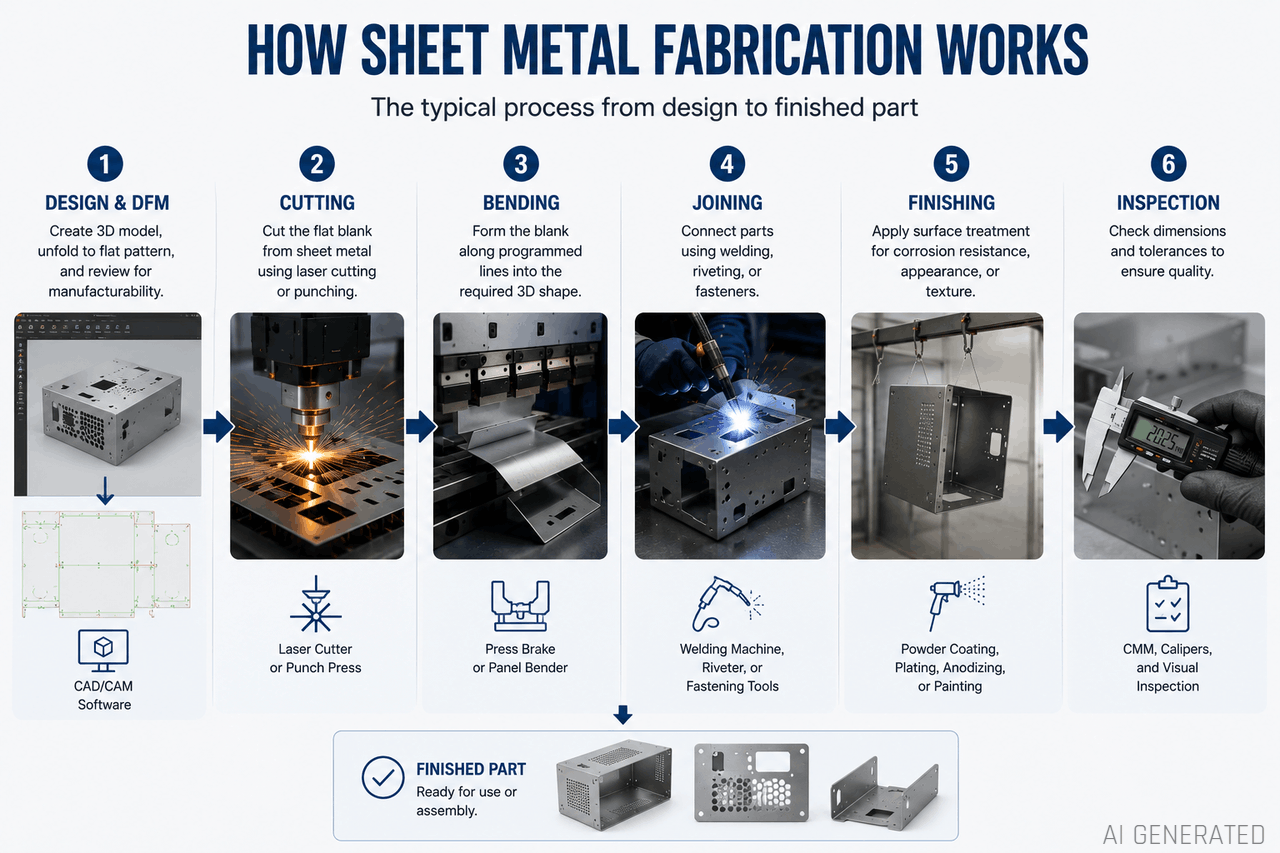
板金部品は、単純なものでも複雑なものでも、基本的には同じ流れに沿って製作されます。工程の順序が変わることはほとんどありません。異なるのは、各工程を繰り返す回数と、それぞれに求められる精度です。
| 工程 | 作業内容 | 主な設備・手法 |
|---|---|---|
| 設計・DFM | 3Dモデルから展開形状を作成し、曲げ半径、穴位置、材料に応じた最小寸法要件を確認する | CAD/CAMソフトウェア、DFMレビュー |
| 切断 | 板材から所定の形状のブランク材を切り出す | レーザー切断機、パンチプレス、ウォータージェット切断機 |
| 曲げ | プログラムされた曲げ線に沿ってブランク材を曲げ、立体形状に成形する | プレスブレーキ、パネルベンダー |
| 接合 | 個別の部品を接合し、一つの組立品にする | 溶接、リベット接合、締結部品 |
| 仕上げ | 耐食性、外観、表面の質感を整えるための処理を施す | バリ取り、粉体塗装、アルマイト処理、めっき |
| 検査 | 図面に基づき、寸法と公差への適合を確認する | 三次元測定機(CMM)、ノギス、目視検査 単純な曲げブラケットであれば、これらのうち3工程だけで完成する場合もあります。粉体塗装を施す溶接筐体では、6工程すべてが必要となり、検査を複数回行うこともあります。バリ取りの漏れや、曲げ角度が規定値から0.5度外れるといった問題があれば、仕上げ工程に進む前にロットを手直しします。このような確認と修正の繰り返しは通常の工程の一部であり、それ自体が異常を意味するわけではありません。初期段階のDFMレビューが後工程の時間を大きく節約できるのは、このためです。 |
板金加工の主要な加工方法
上記の各工程は、それぞれが専門分野であり、単独で一つのガイドになるほど奥深い内容を持っています。ここでは、各工程の概要と、詳しい解説を確認できるガイドを紹介します。
切断は、平らなブランク材の外形を作る工程です。レーザー切断は、幅広い板厚で加工速度と切断面の品質に優れているため、広く使用されています。ただし、プラズマ切断やウォータージェット切断にも適した用途があります。プラズマ切断は、レーザー切断の効率が低下する厚板に、ウォータージェット切断は、レーザーの熱で損傷するおそれがある材料に適しています。板金加工におけるレーザー切断技術のガイドでは、各切断方法がどのような場合に適しているかを詳しく解説しています。
曲げは、プレスブレーキのパンチとダイの間に板材を配置し、平らなブランク材を立体形状に加工する工程です。曲げ半径、板厚、圧延方向の関係は、設計時に問題が生じやすいポイントの一つです。材料が耐えられる範囲より小さな曲げ半径を指定すると、きれいに曲がらず、曲げ線に沿って割れが発生します。曲げ・成形技術ガイドでは、各種の曲げ加工方法と、それぞれに適した用途を解説しています。
接合は、複数の成形部品を一つの組立品にまとめる工程です。溶接は、最も高い強度を持つ恒久的な接合が可能ですが、熱管理が不十分だと、薄板に反りが生じることがあります。リベット接合やねじ締結は、熱による問題を回避でき、強度面で一定の制約がある代わりに、作業速度と加工結果の予測しやすさに優れています。良好な溶接が難しい異種金属を接合する場合にも有効です。PEMナット、スペーサー、スタッドなどの圧入も重要な締結工程です。溶接による変形を生じさせずに、薄板に強度と信頼性の高いねじ部を設けられます。 各方法の長所と制約については、板金溶接および板金の接合方法のガイドをご覧ください。
仕上げは、初期試作で省略されやすく、その結果、量産時に問題につながることがある工程です。切断や曲げを行っただけの金属には、鋭利な端部や目立つ工具痕が残り、材料によっては腐食も発生しやすくなります。バリ取り、粉体塗装、アルマイト処理、めっきは、それぞれ異なる問題に対応する処理です。板金の仕上げガイドでは、用途に適した仕上げ方法を解説しています。
一般的な板金材料
材料の選択は、実現できる曲げ半径、腐食対策の必要性、溶接性、コストなど、その後のほぼすべての判断に影響します。冷間圧延鋼板は、耐食性よりコストを重視する汎用筐体やブラケットの標準的な選択肢です。ステンレス鋼は高価ですが、耐食性が不可欠な食品加工、医療、屋外用途で、その価値を発揮します。アルミニウムは、鋼より軽く、自然に形成される酸化皮膜による耐食性を備える一方、比較的軟らかく、材質によっては単位重量あたりの価格が高くなるなど、異なる特性を持ちます。亜鉛めっき鋼板は、通常の鋼板に亜鉛皮膜を設けたものです。この皮膜によって、めっきのない鋼板とは溶接や仕上げの特性が変わるため、個別に理解しておくことが重要です。
材料を検討中であれば、板金材料としてのアルミニウムとステンレス鋼の比較および板金材料の種類で、用途に合った材料の選び方を詳しく解説しています。
用途に最も適した材料が分からない場合は、JLCCNCにCADファイルをアップロードして、無料のDFMレビューと専門家による材料選定のアドバイスをご利用ください。
板金加工とCNC機械加工の比較
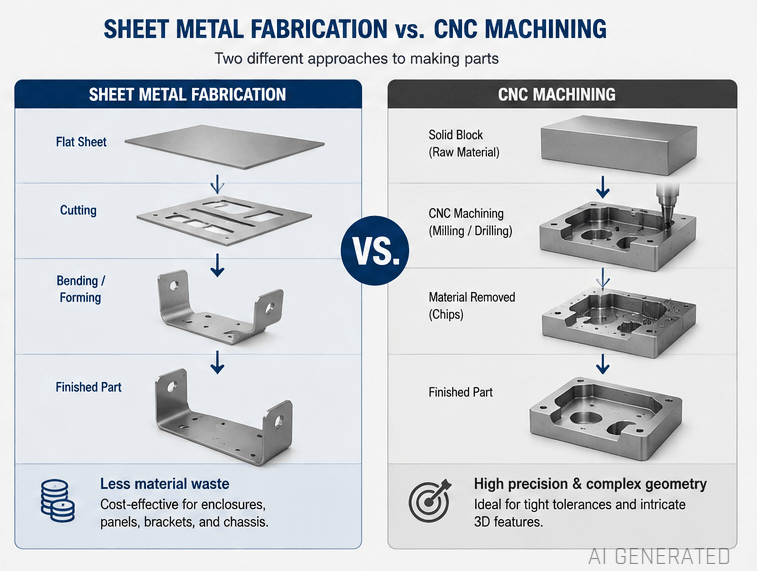
板金加工とCNC機械加工は、筐体、ブラケット、パネルなど、対応する用途が重なるため、よく比較されます。ただし、実現方法は異なり、選択を誤ると、不要なコストがかかったり、必要な機能を満たせない部品になったりします。
板金加工は、板厚が均一な、大型で薄肉の部品に適しています。筐体、シャーシ、パネルなど、平らな板材を箱形やブラケット形状に曲げて作る部品が代表例です。材料の大部分を削り取るのではなく、成形して形を作るため、廃材が少なく、量産では迅速かつ低コストに製造できます。
CNC機械加工は、厳しい公差、複雑な内部形状、板金では成形できない形状が必要な場合に適しています。深いポケット、ねじ付きボス、精密な取付面などがその例です。多くの場合、1個あたりの加工費は高くなりますが、曲げ加工したタブでは必要な公差を維持できないような部品では、機械加工が唯一の現実的な選択肢になります。
実際の製品では、両方の加工方法を併用することもよくあります。主要構造には板金シャーシを使用し、精度が必要な箇所には、CNC機械加工したブラケットや取付プレートをボルトで固定します。板金加工とCNC機械加工の詳細比較では、両方の加工方法を一つの組立品に組み合わせる方が合理的な例も含め、選定の考え方を詳しく解説しています。
主な産業分野と用途
板金加工は、板状の構造部品や保護部品が必要な、ほぼあらゆる分野で使用されています。電子機器筐体やサーバーシャーシでは、軽量でコスト効率の高い外装を実現するために活用されています。空調・換気システムのダクト類も、そのほとんどが板金製です。自動車の車体パネル、産業機器のカバー、制御盤、建築用外装材も、切断、曲げ、接合、仕上げという共通の基本工程で製造されます。各産業の要求に応じて、公差、材料、生産数量が調整されます。
板金加工パートナーの選び方
設計が完成したら、次に考えるべきは、どの業者に製造を依頼するかです。発注前には、ウェブサイトに掲載しているだけでなく、実際にどの材料と板厚を在庫しているか、製造後ではなく製造前に問題を発見できるよう、見積もり前にDFMチェックを実施しているか、試作数量から本格的な量産まで、数量に応じて価格がどう変わるかを確認するとよいでしょう。試作と量産の一方には強くても、もう一方では割高になる業者もあります。
JLCCNCでは、板金加工とCNC機械加工を同じプラットフォームで提供しています。これは、前述の複合組立品で特に役立ちます。CNC機械加工した取付部を備える板金筐体でも、2社への分割発注や、それぞれの輸送手配は必要ありません。
展開形状を実際の製品にしませんか? 今すぐCADファイルをアップロードすると、材料と仕上げの選択肢を確認しながら即時見積もりを取得できます。また、製造現場に進む前に、設計の修正が必要な箇所も確認できます。
高精度板金加工
専門技術による製造、短納期、確かな品質。
よくある質問
板金加工と金属加工の違いは何ですか?
金属加工は、板金加工に加えて、鋳造、鍛造、機械加工なども含む、より広い分類です。板金加工は、金属のブロックや溶融材料ではなく、平らな板材を成形する加工を指します。
どのくらいの厚さまで「板金」に含まれますか?
統一された境界はありませんが、多くの加工業者は、板厚が約6mmまでの材料を板金として扱います。それを超えると、プレスブレーキでの加工時の挙動が変わり、厚板加工の領域と重なり始めます。
板金加工はCNC機械加工より安価ですか?
薄肉の筐体、ブラケット、パネルなど、板金加工の強みを生かせる部品では、通常、材料の廃棄がはるかに少ないため安価になります。厳しい公差や複雑な立体形状が必要な部品では、板金だけでは形状を実現・維持できず追加工が必要になるため、機械加工単体の費用が高くても、結果的にはCNC機械加工の方が経済的になることがあります。
板金設計で最もよくある誤りは何ですか?
板厚に対して小さすぎる曲げ半径を指定することです。CAD上では見落としやすく、ソフトウェアでは問題なく表示されても、実際の金属では、曲げ部に割れが生じたり、過度に薄肉化したりして、その形状を実現できない場合があります。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......