鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
1 min
- 焼なましとは
- 焼ならしとは
- 焼なましと焼ならしの比較
- 焼なましと焼ならしの仕組み
- 熱処理が鋼の特性へ与える影響
- CNC加工における焼なましと焼ならし
- CNC加工前の熱処理に関する検討事項
- 焼なましを使用する場合
- 焼ならしを使用する場合
- 焼なまし・焼ならしの選定表
- 焼なまし・焼ならしが適用される一般的な鋼種
- 焼なましと焼ならしのまとめ
- 焼なましと焼ならしに関するよくある質問
焼なましと焼ならしの比較
焼なましと焼ならしの概要
| 製造上の比較項目 | 焼なまし | 焼ならし |
|---|---|---|
| 冷却方法 | 炉内で徐冷する | 炉から取り出し、空気中で冷却する |
| 一般的な処理結果 | 鋼が軟化し、内部応力が低減する | 鋼の強度が向上し、結晶粒組織がより均一になる |
| CNC加工時の特性 | 切削抵抗が小さく、切りくずを形成しやすい | 切削抵抗はやや大きいが、材料特性の均一性に優れる |
| 加工時の工具寿命 | 硬さが低いため、一般に長くなりやすい | 鋼種によっては、やや短くなる場合がある |
| 加工中の寸法変化 | 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい | 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある |
| 重荒加工への適性 | 非常に優れる | 良好 |
| 厳しい公差を持つ部品への適性 | 変形管理が重要な場合によく選定される | 強度要件をより重視する場合に使用される |
| 表面品質 | 一般に良好な仕上げ面を得やすい | 良好。ただし、硬さと合金成分によって異なる |
| 熱処理後の強度 | 低い | 高い |
| 延性 | 高い | 焼なまし鋼より低い |
| 一般的な製造用途 | 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 | シャフト、歯車、構造部品、鍛造品、溶接構造物 |
| エンジニアが選定する主な理由 | 加工難易度を下げ、変形を最小限に抑えるため | 使用前に機械的性質を改善するため |
| 生産上のトレードオフ | 加工しやすいが、最終強度は低い | 強度に優れるが、加工負荷は大きい |
焼なましと焼ならしは、CNC加工、製缶・成形、検査、最終組立の前に行われる2種類の熱処理です。どちらも鋼を変態温度域より高い温度まで加熱しますが、冷却方法の違いによって、組織と性能に大きな差が生じます。
焼なましでは、炉内で管理された徐冷を行います。その結果、鋼は軟化し、内部応力が低減します。
焼ならしでは、加熱後に空気中で冷却します。そのため、より微細な結晶粒組織が形成され、強度と硬さが向上します。
大型の溶接構造物では、機械加工前の応力低減が有効です。一方、構造用鋼部品では、焼ならしによって得られる機械的性質のバランスが必要になる場合があります。
本記事では、焼なましと焼ならしの違い、および各処理が製造時の鋼部品へ与える影響について、次の項目を解説します。
- 焼なましと焼ならしの処理方法
- 冷却方法の違い
- 材料の硬さと強度の変化
- 被削性への影響
- 結晶粒組織と材料状態
- 各処理の一般的な用途
- CNC加工部品に適した処理の選び方
焼なましとは
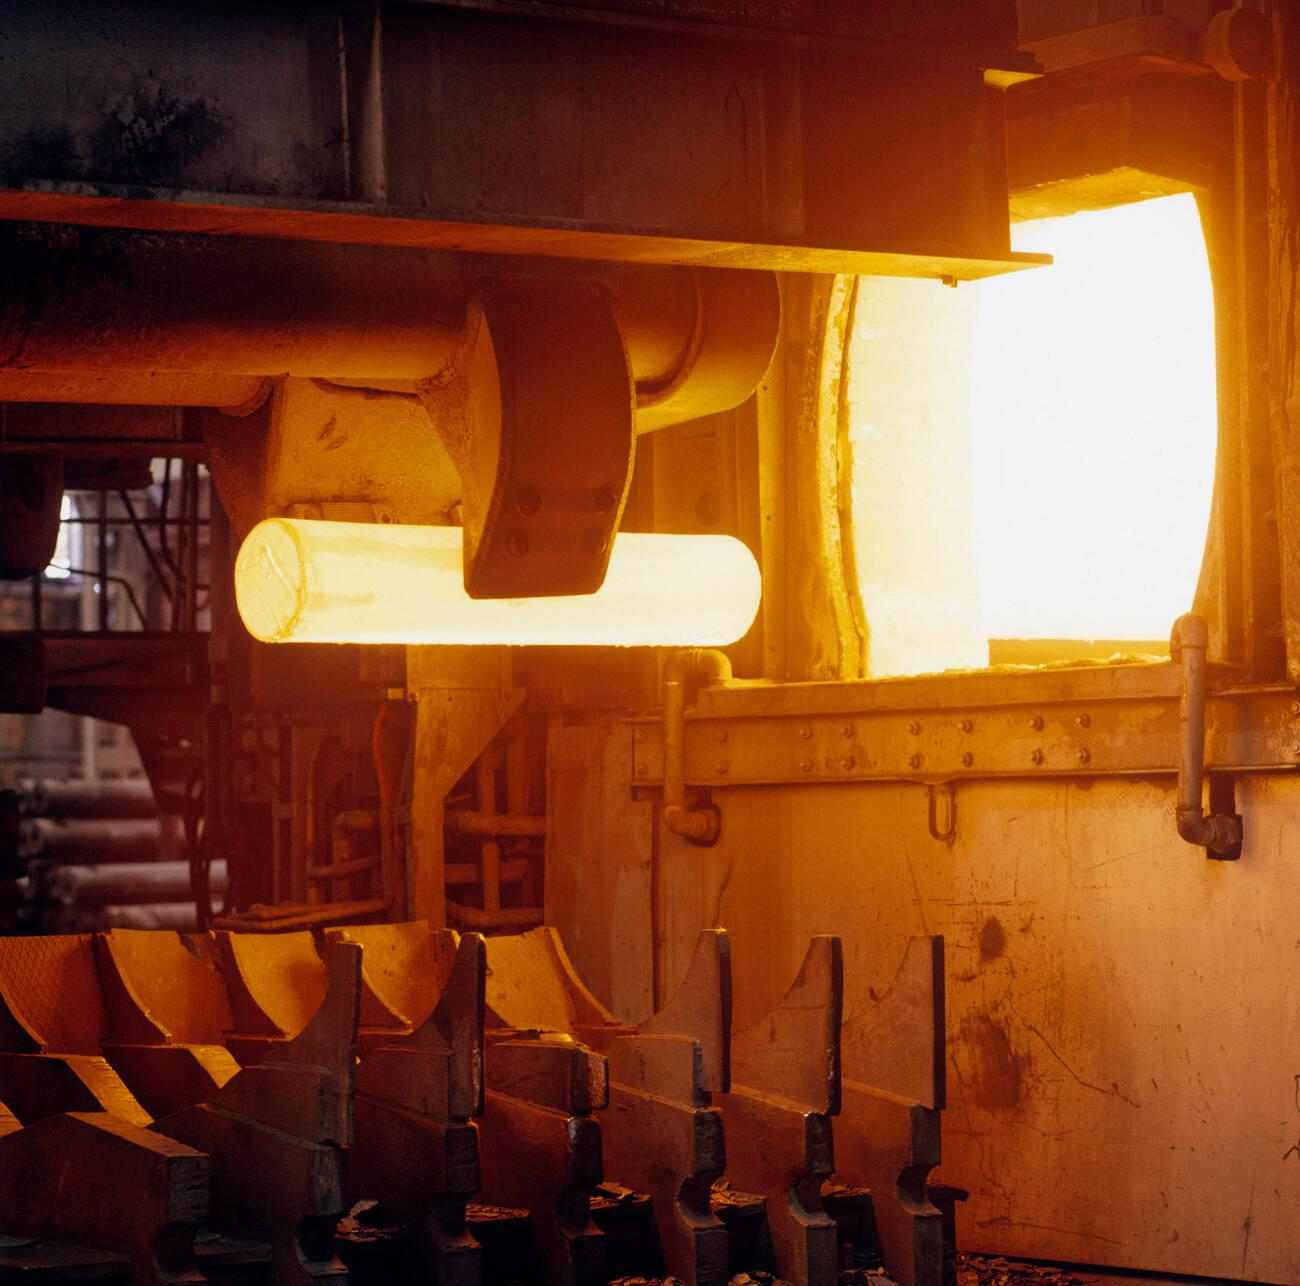
焼なまし炉で処理される鋼スラブ(Alamy)
焼なましは、機械加工、成形、検査などの前に鋼を軟化させ、延性を高め、内部応力を低減するために行う熱処理です。
焼なましの主な目的:
- 硬さを低下させ、機械加工を容易にする
- 曲げ加工や成形加工に必要な延性を向上させる
- 鍛造、圧延、鋳造、溶接、機械加工で生じた応力を除去する
- 材料組織をより均一にする
- 仕上げ加工と最終検査前の寸法安定性を向上させる
多くの鋼棒、鍛造品、鋳造品、溶接部品は、軟化によって加工、成形、検査が容易になるため、量産前に焼なましされます。
焼ならしとは
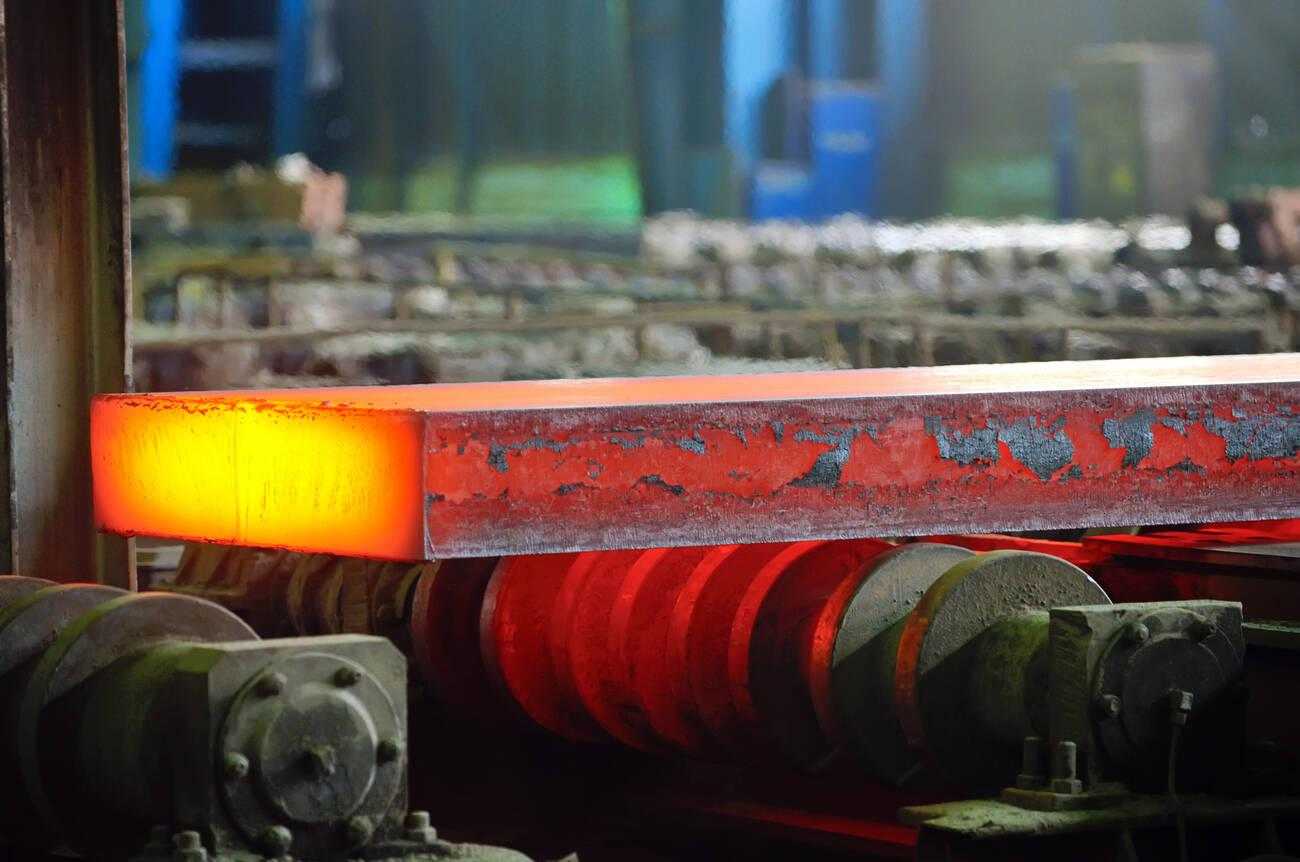
鋼の焼ならし(Alamy)
焼ならしも熱処理方法の一つです。結晶粒組織、強度、延性を改善するために行います。鋼を変態温度より高い温度まで加熱した後、静止空気中で自然冷却します。
焼ならしの主な目的:
- 鋼の結晶粒組織を微細化する
- 強度と硬さを高める
- 耐摩耗性を向上させる
- より均一な金属組織を形成する
- 前工程に起因する材料特性のばらつきを低減する
焼ならしが一般的に行われる工程:
- 鍛造後
- 鋳造後
- 熱間圧延後
- その他の高温製造工程後
製造面では、次のような特徴があります。
- 焼ならし鋼は、一般に焼なまし鋼より強度と硬さが高い
- 硬さが高くなるため、機械加工時の切削抵抗も増加する
- 強度向上は、構造部品や荷重支持部品に有利である
- 部品全体で、より一貫した機械的性質を得やすい
- 多くの機械部品は、仕上げ加工と実使用の前に焼ならしされる
焼ならしは主に鋼へ適用されますが、「金属の焼ならし」という表現が、鉄系合金に対する結晶粒微細化熱処理を広く指す場合もあります。
焼なましと焼ならしの比較
どちらの処理でも、鋼を変態温度域より高い温度まで加熱します。ただし、両者の主な違いは冷却工程にあります。この違いにより、結晶粒組織、硬さ、被削性、寸法挙動、最終的な機械的性質が変化します。
| 比較項目 | 焼なまし | 焼ならし |
|---|---|---|
| 主な目的 | 軟化と応力低減 | 結晶粒の微細化と材料特性の改善 |
| 冷却環境 | 炉内冷却 | 静止空気中での冷却 |
| 冷却速度 | 非常に遅い | 炉内冷却より速い |
| 結晶粒組織 | 比較的粗い | 比較的細かい |
| 硬さ | 低い | 高い |
| 強度 | 低い | 高い |
| 延性 | 高い | 焼なまし鋼と比較して中程度 |
| 残留応力の低減 | 大きい | 部分的 |
| 機械加工特性 | 切削抵抗が小さい | 切削抵抗が大きい |
| 加工時の工具負荷 | 小さい | 大きい |
| 応力除去後の寸法安定性 | 一般に大きく向上する | 向上するが、焼なましほどではない |
| 鍛造部品への適用 | 大規模な機械加工前によく選定される | 強度を重視する用途によく選定される |
| 溶接構造物への適用 | 応力低減を目的として広く使用される | 応力除去目的では比較的少ない |
| 構造用鋼部品への適用 | 比較的少ない | 広く使用される |
| 処理後の材料状態 | 軟らかい | 強度が高い |
製造現場では、どちらか一方が常に優れているわけではありません。処理前の材料状態、加工要件、寸法管理目標、完成部品に要求される機械的性質に基づいて選定します。したがって、エンジニアは硬さだけを比較するのではなく、製造工程全体を評価します。
焼なましと焼ならしの仕組み
両処理の加熱工程は似ていますが、冷却工程によって鋼内部に異なる結果が生じます。材料から熱が失われる速度は、結晶粒の成長、相の分布、硬さ、応力状態、その後の製造工程における材料挙動に影響します。
変態温度以上への加熱
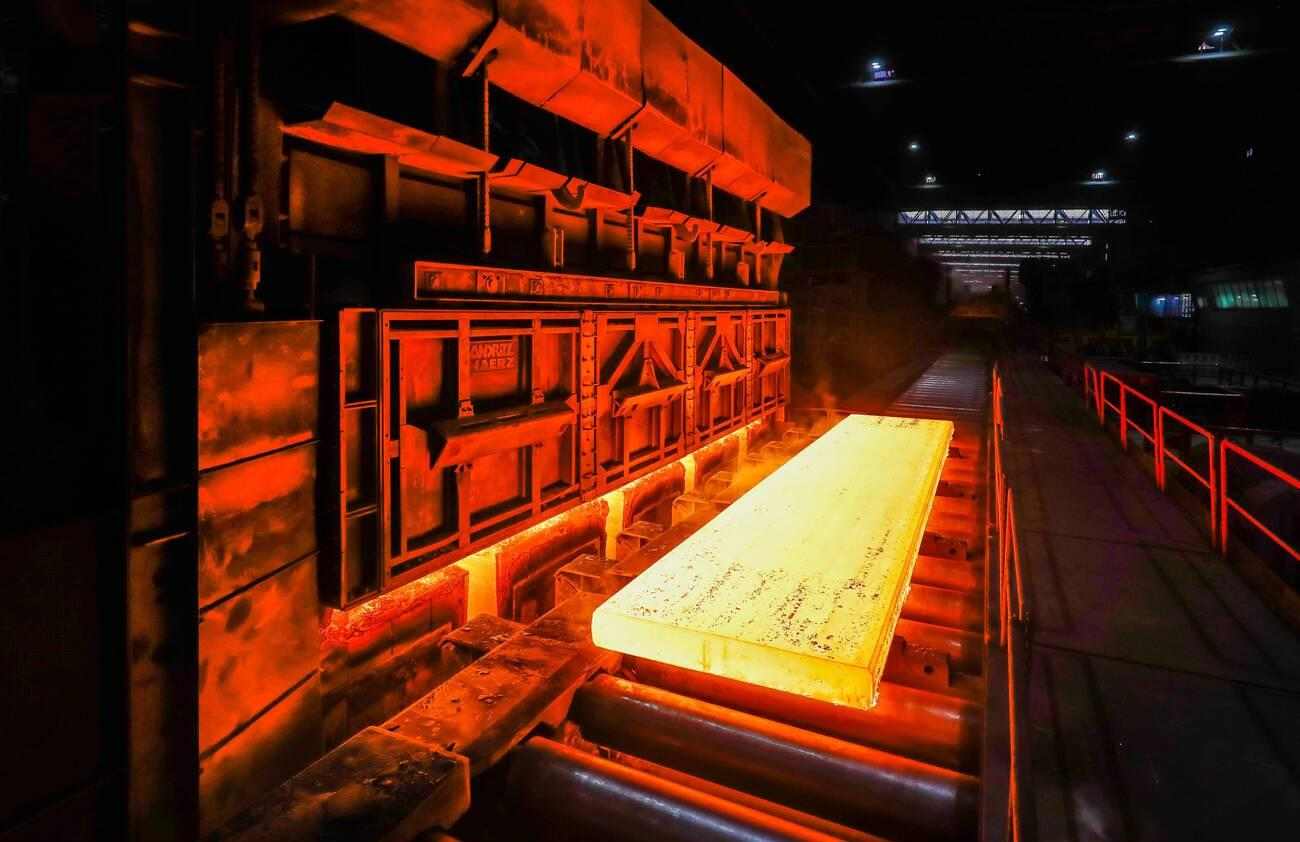
熱間圧延工場における鋼スラブの焼なまし(Alamy)
一般に、焼なましと焼ならしでは、鋼を臨界変態温度より高い温度まで加熱します。この段階で、既存の金属組織がオーステナイトへ変化し、その後の冷却で形成される最終組織の基礎となります。
加熱サイクルは、材料の断面全体にわたって慎重に管理する必要があります。大型鍛造品、厚板、重量鋳造品では、内部温度を表面温度と均一にするため、十分な保持時間が必要です。加熱が不均一になると、熱処理後にも組織のばらつきが残る可能性があります。
製造面では、この工程によって過去の加工履歴の影響も低減されます。圧延、鍛造、溶接、以前の熱サイクルによる影響の一部が、冷却工程の前にリセットされます。
焼なましにおける炉内冷却
加熱工程の完了後、材料を炉内に残したまま、長時間かけて徐々に温度を低下させます。
鋼から熱がゆっくり失われるため、組織変態は管理された条件下で進行します。これにより、材料内部に比較的大きなフェライト領域とパーライト領域が形成されます。処理後の組織は一般に硬さが低く、延性が高くなります。
緩やかな温度低下によって、表面と中心部の温度勾配も抑えられます。そのため、冷却工程中に内部応力が大幅に低減します。
機械加工では、この軟化状態によって切りくずが滑らかに形成され、切削負荷も低減する傾向があります。大型鍛造ブロック、溶接構造物、鋳造部品では、加工時の材料挙動を予測しやすくするため、大量の材料を除去する前に焼なましを行うことがあります。
焼ならしにおける空冷
焼ならしでは、加熱後に材料を炉から取り出し、静止空気中で冷却します。
炉内冷却より冷却速度が速いため、変態後の組織形成も変化します。焼なましで形成される粗い組織とは異なり、より微細で均一な結晶粒組織が形成されます。
この微細組織によって、焼なまし材より硬さと強度が高くなります。また、鋳造や鍛造などの前工程によって局所的な組織ばらつきが生じた部品でも、全体の均一性を改善できます。
焼ならし後の鋼は、通常の切削加工が可能な状態を維持しながら結晶粒組織が改善されるため、多くのメーカーが仕上げ加工前に焼ならしを行っています。
冷却速度が金属組織へ与える影響
焼なましと焼ならしの最も大きな違いは、加熱工程ではなく冷却工程で生じます。
冷却速度が遅い場合、原子は変態中に再配列するための時間を十分に得られます。その結果、より大きな組織領域が形成され、全体として軟らかい材料状態になります。焼なましでは、管理された炉内冷却によってこの状態を作ります。
冷却速度が速くなると、変態は短時間で進行します。結晶粒の成長が抑えられ、より微細な組織が形成されます。焼ならしでは、空冷によってこの状態を作ります。
この組織差は、硬さだけでなく、切削抵抗、荒加工後の寸法変化、後工程の熱処理への反応、疲労特性、部品全体の特性均一性にも影響します。
そのため、エンジニアは冷却工程を単なる熱処理の終了工程ではなく、重要な製造変数として評価します。製造上の焼なましと焼ならしの実質的な違いは、多くの場合、この冷却段階で生まれます。
熱処理が鋼の特性へ与える影響
焼なましと焼ならしは、冷却中の組織を制御することで鋼の挙動を変化させます。その影響は、強度、硬さ、変形特性、実使用時の荷重応答に現れます。
強度と降伏特性
焼ならしでは、空冷によって緻密な結晶粒組織が形成されるため、強度が向上します。この組織は荷重による塑性変形に対する抵抗が大きく、降伏開始応力も高くなります。
焼なましでは、炉内徐冷によって大きな結晶粒が形成されるため、強度は低くなります。材料は比較的小さな荷重で降伏しやすくなるため、機械加工での材料除去には有利です。
硬さと耐摩耗性
焼ならし鋼は、より高い硬さを示します。速い冷却によって結晶粒成長が抑制され、緻密な組織が形成されるためです。この組織は、表面圧痕や摺動接触に対する抵抗に優れます。
焼なまし鋼は、より軟らかい状態になります。徐冷中に大きな結晶粒が形成され、表面の抵抗が低下するため、機械加工時に切削工具が比較的小さな抵抗で材料へ切り込めます。
延性と成形性
焼なましでは、内部組織が安定して緩和されることで延性が向上します。破断するまでに大きく伸びることができ、曲げや成形加工へ対応しやすくなります。
焼ならし材は、焼なまし材と比較すると延性が低くなります。結晶粒の微細化によって強度が高まるため、外力による塑性変形が制限されます。
衝撃靱性と疲労強度
多くの炭素鋼と合金鋼では、微細な結晶粒を持つ焼ならし組織の方が、良好な衝撃特性を示す場合があります。応力が大きな領域へ集中せず、小さな結晶粒へ分散されるためです。
また、多くの炭素鋼と合金鋼では、微細な結晶粒によって繰返し応力が均一に分散されるため、焼ならしによって疲労特性が改善する場合があります。ただし、疲労特性は、表面状態、残留応力、材料清浄度などの影響も受けます。
CNC加工における焼なましと焼ならし
焼なましと焼ならしは、切削負荷に対する鋼の挙動を管理するため、機械加工前に行われる熱処理です。各処理によって形成される組織が異なるため、加工応答、工具との相互作用、量産時の安定性も異なります。
被削性と切削抵抗
焼なまし鋼は、軟らかい金属組織によって材料除去時の抵抗が小さくなるため、一般に切削抵抗が低くなります。また、断面厚さが変化する部品でも、切削力を比較的安定させやすくなります。
焼ならし鋼は、微細化された組織が硬く、変形に対する抵抗も大きいため、通常は高い切削抵抗を必要とします。断続切削や輪郭が変化する部分では、切削力の変動がより顕著になる場合があります。
工具摩耗と工具寿命
焼なまし状態では、突発的な刃先応力よりも、連続した切りくず接触によって摩耗が進行する傾向があります。安定した加工では、工具劣化も比較的緩やかに進みます。
焼ならし鋼では、局所的な応力が大きいため、切れ刃周辺へ摩耗が集中します。特に、高速仕上げ加工やコーナ部の切削では、早い段階で摩耗が現れる場合があります。
切りくず形成と表面品質
焼なまし材では、破断しにくい長い切りくずが形成され、工具の溝に沿って連続的に流れる傾向があります。切りくず排出性は、切りくずの破断よりも工具形状の影響を強く受けます。
焼ならし材では、緻密な組織によって短く分断された切りくずが形成されやすくなります。切りくずの分断作用が強くなるため、表面品質は送りの安定性から大きな影響を受けます。
加工中の寸法安定性
焼なまし材は、切削前に内部応力が低減されているため、大量の材料を除去する際も比較的予測しやすい挙動を示します。荒加工工程を通して形状を安定させやすくなります。
焼ならし材は、それ以前の加工履歴と残留応力の分布によっては、完全焼なまし材よりも、非対称な重切削中に大きく変形する場合があります。この影響は、応力再分布後の薄肉部や長尺形状で特に現れやすくなります。
CNC加工前の熱処理に関する検討事項
JLCCNCでは、量産開始前に適切な材料選定と熱処理条件を検討し、CNC加工を支援しています。熱処理の選択は、切削特性、寸法管理、完成部品の安定性へ直接影響します。エンジニアリングチームがDFM段階で材料状態を確認し、ロットや形状が変化しても加工性能を予測可能な状態に保ちます。
特に、安定した切削条件や内部応力の低減を必要とする合金鋼について、機械加工前に焼なましが必要かを検討します。これにより、加工上の問題を減らし、量産時の形状精度を確保しやすくなります。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
焼なましを使用する場合
CNC加工前の被削性改善
切削能率を重視し、大規模な機械加工を行う場合は、加工前に焼なましが選ばれます。硬さを下げることで切削抵抗を低減し、工具寿命を改善し、荒加工から仕上げ加工まで安定した切削条件を維持できます。
例:CNC加工用金型ブロック
大型金型ブロックは、荒加工前に焼なましされることがあります。キャビティ加工では材料除去量が多くなるため、硬さを低減することで切削負荷を抑え、寸法安定性を向上できます。ブロック内部から材料を除去した際に生じる変形のリスクも低減できます。
成形・曲げ加工前の材料準備
焼なましによって延性が向上すると、割れを発生させずに鋼を曲げ、プレス、絞り、成形しやすくなります。大きな塑性変形を伴う製造工程の前に、焼なましを行うことがあります。
残留応力の除去
溶接、鍛造、鋳造、それ以前の機械加工によって、材料内部に応力が残る場合があります。焼なましはこれらの応力を低減し、その後の製造工程で発生する変形リスクを抑えます。
例:溶接構造の機械ベース
大型の溶接機械フレームや設備ベースは、製缶後に焼なましされることがあります。溶接残留応力は、仕上げ加工中や組立後に部品を変形させる可能性があります。応力除去焼なましを行うことで、重要表面の加工前に寸法安定性を向上できます。
前工程で低下した延性の回復
圧延や線引きなどの冷間加工は、硬さを増加させる一方で延性を低下させます。焼なましによって延性を回復し、次の製造工程に必要な加工性を改善できます。
焼ならしを使用する場合
焼ならしは、鋳造、鍛造、溶接後の鋼について、管理された結晶粒組織を得る必要がある場合に使用します。部品を変態温度域より高い温度まで加熱した後、静止空気中で冷却します。これにより、圧延まま材や鋳放し材より均一な内部組織が得られます。
結晶粒組織の微細化
鋳造や重鍛造では、冷却が不均一になるため、結晶粒径も不均一になりやすくなります。焼ならしでは、鋼種に応じて通常850~950℃程度の臨界温度域以上へ加熱し、その後空冷することで新しい結晶粒を形成し、組織を整えます。
その結果、特に内部と表面で冷却速度が異なる厚肉部品や不規則形状部品でも、断面全体で結晶粒分布が均一になります。
例:鍛造シャフト
大型鍛造シャフトは、鍛造後に焼ならしされることがあります。この処理によって断面全体の結晶粒組織を微細化し、仕上げ加工または後続熱処理前の材料均一性を改善できます。
機械的強度の向上
焼ならし後の空冷では、炉内徐冷と比較して微細なパーライト組織が形成されます。多くの中炭素鋼と合金鋼では、焼なまし状態より降伏強さと引張強さが高くなります。
部品へ高い荷重支持能力を持たせながら、最終仕上げ前の被削性も維持する必要がある場合に、この状態が選定されます。
例:歯車素材
歯車素材は、機械加工前に焼ならしされることがあります。焼なまし鋼より強度を高めながら、実用的な被削性を維持できるため、最終熱処理前の中間状態として適しています。
後続熱処理のための準備
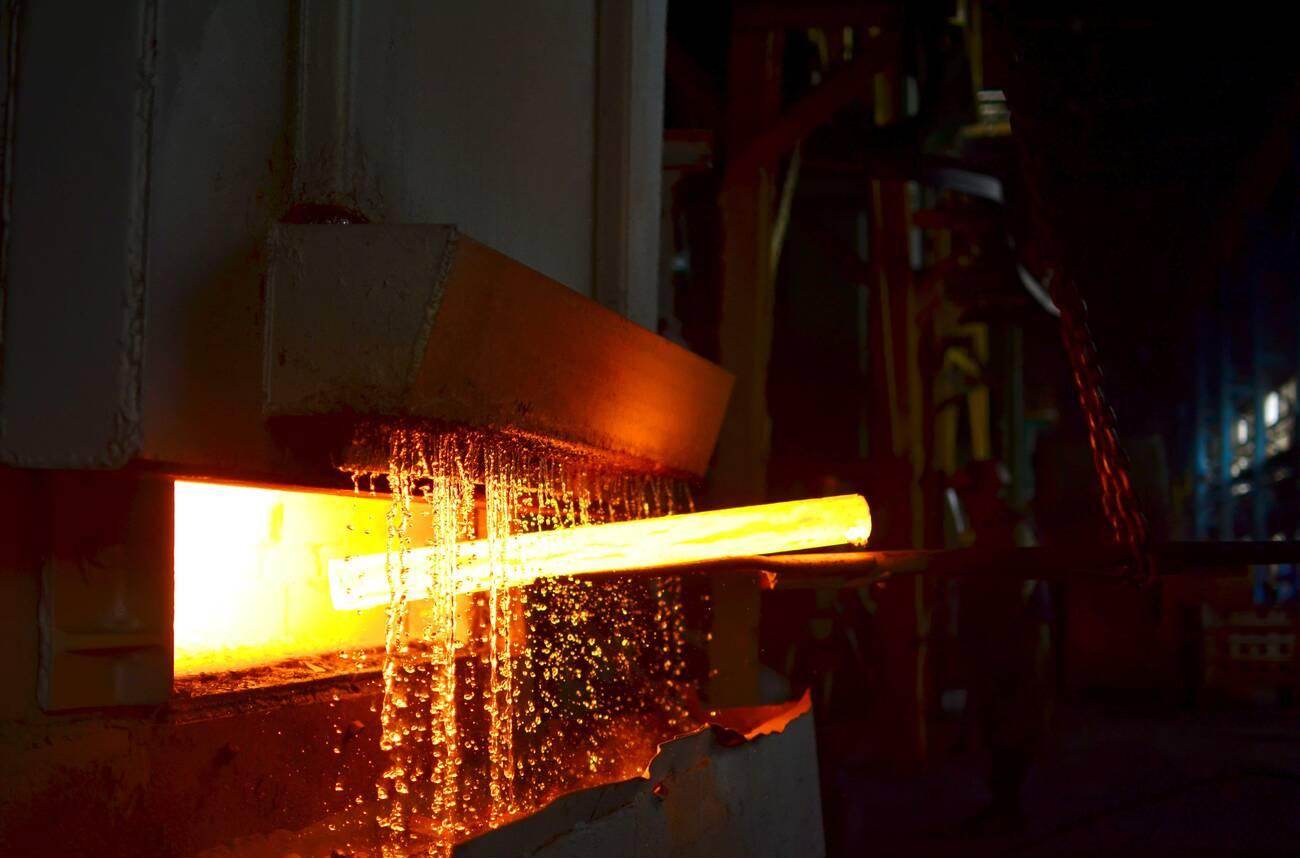
工場の工業炉における高温鋼材の焼入れ(Alamy)
焼ならし鋼は、焼入れ・焼戻しなどの硬化処理前の中間状態としてよく使用されます。
均一な金属組織により、後続熱処理におけるばらつきを低減できます。特に、シャフト、歯車、構造用荷重支持部品など、断面全体で均一な硬さが必要な部品に有効です。
鋳造品・鍛造品の材料均一性向上
鋳鋼には通常、偏析領域や不均一な冷却組織が存在します。鍛造品にも、方向性を持つメタルフローが形成される場合があります。
焼ならしによって断面全体に均一な金属組織を形成することで、これらの差を低減し、機械加工と後工程における材料挙動を予測しやすくできます。
焼なまし・焼ならしの選定表
焼なましと焼ならしのどちらか一方が、あらゆる用途で優れているわけではありません。適切な処理は、製造上の優先事項が、被削性、寸法安定性、残留応力の低減、強度、後続熱処理への準備のどれであるかによって決まります。
次の表は、一般的な技術目標と、それに対応する熱処理方法をまとめたものです。
| 製造目標 | 推奨処理 |
|---|---|
| 被削性の最大化 | 焼なまし |
| 切削抵抗の最小化 | 焼なまし |
| 残留応力の低減 | 焼なまし |
| 荒加工中の寸法安定性向上 | 焼なまし |
| 強度の向上 | 焼ならし |
| 結晶粒組織の微細化 | 焼ならし |
| 鍛造品・鋳造品の組織均一化 | 焼ならし |
| 焼入れ・焼戻し前の準備 | 焼ならし |
焼なまし・焼ならしが適用される一般的な鋼種
炭素含有量と合金元素は、硬さ、結晶粒組織、加工時および使用時の安定性を左右するため、鋼種によって熱処理への反応が異なります。
低炭素鋼
一般に炭素量が約0.25%未満の低炭素鋼は、もともと比較的軟らかく、延性にも優れています。多くの量産用途では、溶接や成形後に追加の応力除去が必要な場合に限り、焼なましを行います。
被削性を主な目的とする場合、低炭素鋼へ焼ならしを行う例は比較的少なくなります。ただし、材料特性の均一性を改善する必要がある構造用途では、焼ならしが使用される場合があります。
中炭素鋼
炭素量が約0.25~0.60%の中炭素鋼では、用途に応じて両方の処理が広く使用されます。
重切削時の加工性向上と工具負荷低減を重視する場合は、焼なましを選定します。シャフト、歯車、機械的荷重を受ける部品など、加工後にも比較的高い強度が必要な場合は、焼ならしを使用します。
合金鋼部品
合金鋼は、クロム、モリブデン、ニッケルなどの元素を含むため、熱処理へより強く反応します。
焼ならしは、機械加工または最終熱処理の前に組織の均一性を向上させるために使用されます。厚肉部や複雑形状について、精密加工前に内部応力を低減する必要がある場合は、焼なましが選定されます。
鍛造・鋳造鋼部品
鍛造品と鋳造品には通常、凝固または塑性変形に起因する不均一なメタルフローと残留応力が存在します。
加工能率と寸法安定性を優先する場合は、焼なましが一般的です。実使用時の荷重へ対応する前、または後続熱処理の前に、より均一な内部組織が必要な場合は焼ならしを使用します。
量産では、加工しやすい材料状態が必要なのか、処理後の機械的応答を均一にする必要があるのかに基づいて選定します。
焼なましと焼ならしのまとめ
製造において、焼なましと焼ならしは、通常、競合する熱処理ではありません。製造工程の異なる段階で、それぞれ異なる目的のために選定されます。
焼なましは、加工能率、応力除去、寸法安定性を優先する場合によく選ばれます。焼ならしは、実使用または後続熱処理の前に、微細な結晶粒組織と高い機械的性能が必要な場合に使用されます。
各材料状態が、切削挙動、材料特性、後工程へ与える影響を理解することで、不要な製造コストを回避し、生産上のリスクを低減できます。
特定の熱処理状態を必要とする鋼製CNC加工部品をご検討の場合は、CADファイルをJLCCNCへアップロードしてください。製造開始前に、エンジニアリングチームが材料状態、被削性、生産要件を確認します。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
焼なましと焼ならしに関するよくある質問
Q:焼なましと焼ならしの違いは何ですか?
主な違いは、鋼を加熱した後の冷却方法です。焼なましでは炉内でゆっくり冷却し、硬さを低下させて延性を高めます。焼ならしでは空気中で冷却し、結晶粒を微細化して強度を向上させます。そのため、焼なまし鋼は成形や機械加工を容易にする目的で選ばれ、焼ならし鋼はより優れた機械的性能が必要な場合に適しています。
Q:焼ならし材は焼なまし材より強度が高いですか?
一般に、焼ならし鋼は焼なまし鋼より強度と硬さが高くなります。空冷による速い冷却で結晶粒組織が微細化されるためです。焼なましが材料の軟化と内部応力の除去を重視するのに対し、焼ならしは強度、靱性、寸法安定性のバランスを改善します。
Q:焼なましによって被削性は向上しますか?
焼なましは、材料硬度を下げ、残留応力を除去することで被削性を向上させるために広く使用されています。材料が軟らかくなると切削工具への負荷が減り、加工が安定し、工具摩耗も抑えられます。特に、鍛造、圧延、以前の熱処理によって硬化した鋼に有効です。
Q:鋼へ焼ならしを行う理由は何ですか?
焼ならしは、鋼の内部組織を改善し、材料全体で一貫した機械的性質を得るために行います。結晶粒の微細化、組織の不均一性低減、鋳造・鍛造・溶接で生じた応力の低減に役立ちます。機械加工または最終熱処理前の準備工程としても使用されます。
Q:焼ならし鋼は機械加工できますか?
はい。焼ならし鋼は十分に機械加工でき、各種機械部品に広く使用されています。焼なまし鋼より硬いものの、良好な切削性能を維持しながら、より高い強度と安定性を得られます。被削性と機械的性質のバランスが必要な部品では、焼ならし状態で加工することがあります。
Q:より微細な結晶粒組織が得られるのは、どちらですか?
一般に焼ならしです。鋼を炉内で徐冷せず空気中で冷却するため、より微細な結晶粒組織が形成されます。微細な結晶粒は、強度、靱性、組織の均一性を向上させるため、焼ならし鋼は構造部品や荷重支持部品に適しています。
Q:CNC加工前に鋼を焼なましすべきですか?
鋼種、部品形状、加工要件によって異なります。硬い材料や大量の材料除去を必要とする部品では、焼なましによって硬さと切削抵抗を低減し、加工を容易にできます。一方、材料がすでに十分な被削性を持ち、完成部品に高い強度が必要な場合は、焼ならし状態で加工する方が適していることがあります。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......