加工におけるびびり振動:原因・影響・低減方法
1 min
- 加工におけるびびり振動とは?
- 加工でびびり振動が発生する主な原因
- びびり振動の確認方法
- びびり振動が加工性能へ与える影響
- 加工中のびびり振動を低減する方法
- CNC加工工程別に見るびびり振動
- 量産前にびびり振動を防止する方法
- 加工におけるびびり振動 FAQ
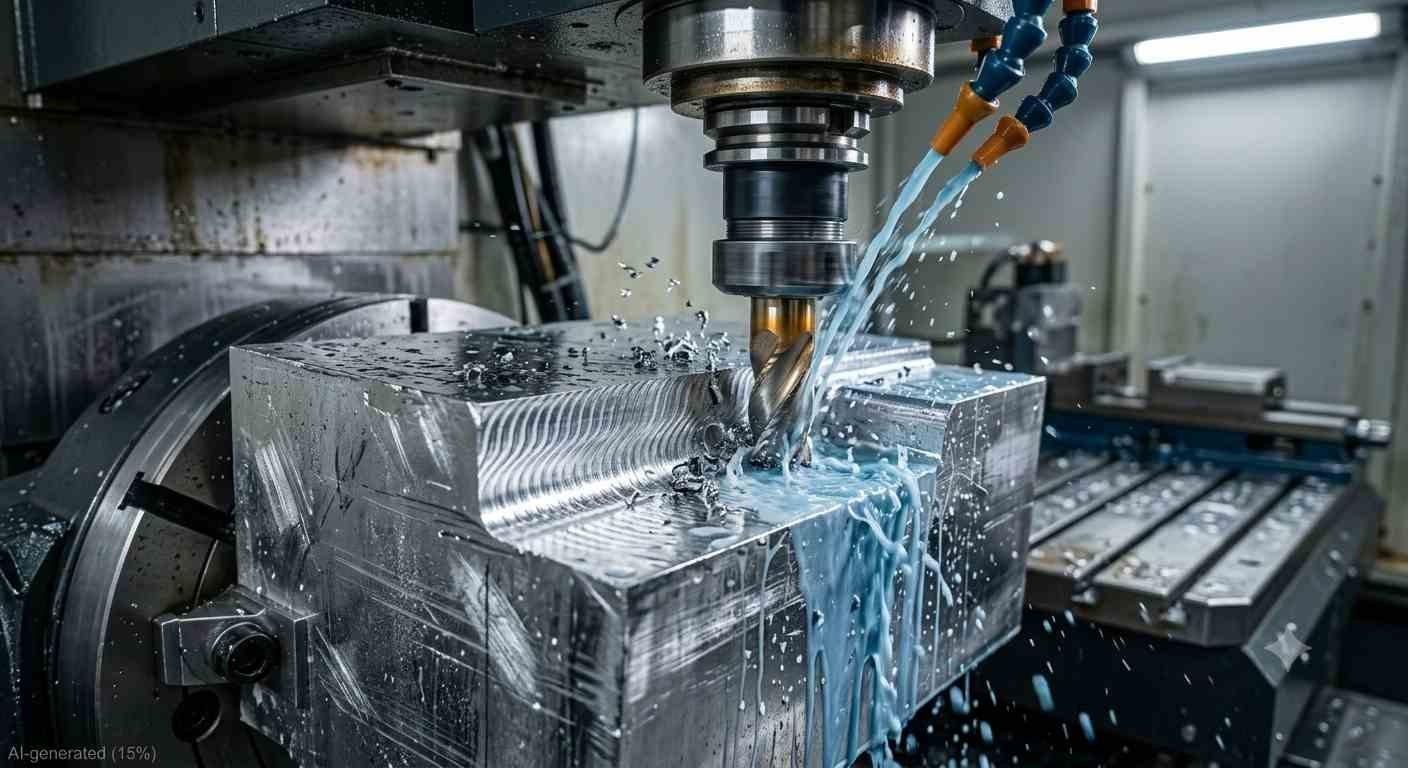
CNCフライス加工中に発生したびびり痕
びびり振動 簡易診断チェックリスト
| 症状 | 主な原因 | 最初に行う対策 |
|---|---|---|
| 高音の異常音が発生する | 再生びびり振動 | 主軸回転速度を±15%変更する |
| 深いポケット加工時のみ発生する | 工具突き出し量が大きすぎる | 工具長を短くする |
| 薄肉部品で発生する | ワーク剛性不足 | 固定方法を改善する |
| 工具交換後に発生する | 振れ量またはホルダーの問題 | 工具ホルダーを確認する |
| 仕上げ加工時のみ発生する | 切込み不足による擦れ加工 | 送り速度または回転速度を調整する |
最初は小さな振動音でした。 しかし、次第に高音の異常音へ変化し、前回の加工ではRa 0.8μmだった表面が、今回は波状のびびり痕だらけになっている。 工具寿命も大幅に低下し、良品加工から何が変わったのか分からない――。
加工におけるびびり振動は、経験豊富な加工技術者であれば音だけで判断できる一方、初心者にとっては原因特定に時間がかかる代表的な問題です。
しかし、びびり振動は偶然発生するものではありません。 切削力、工具、ワーク固定、加工条件が相互作用することで発生する、物理的に予測可能な現象です。
単純に加工条件を変更して試行錯誤するのではなく、 なぜびびり振動が発生するのかを理解すること が、安定した加工品質を実現するための重要なポイントです。
びびり振動は、単一の原因によって発生することは少なく、 工具選定、ワーク固定、加工戦略、工程設計など複数の要因が組み合わさって発生します。
JLCCNCでは、すべての CNC加工 プロジェクトに対して、量産前にエンジニアリングレビューを実施し、 加工不安定要因を早期に特定することで、びびり振動の防止、表面品質向上、不要な加工時間の削減をサポートしています。

高精度CNC加工サービス
高品質な製造、短納期対応、品質保証を提供します。
加工におけるびびり振動とは?
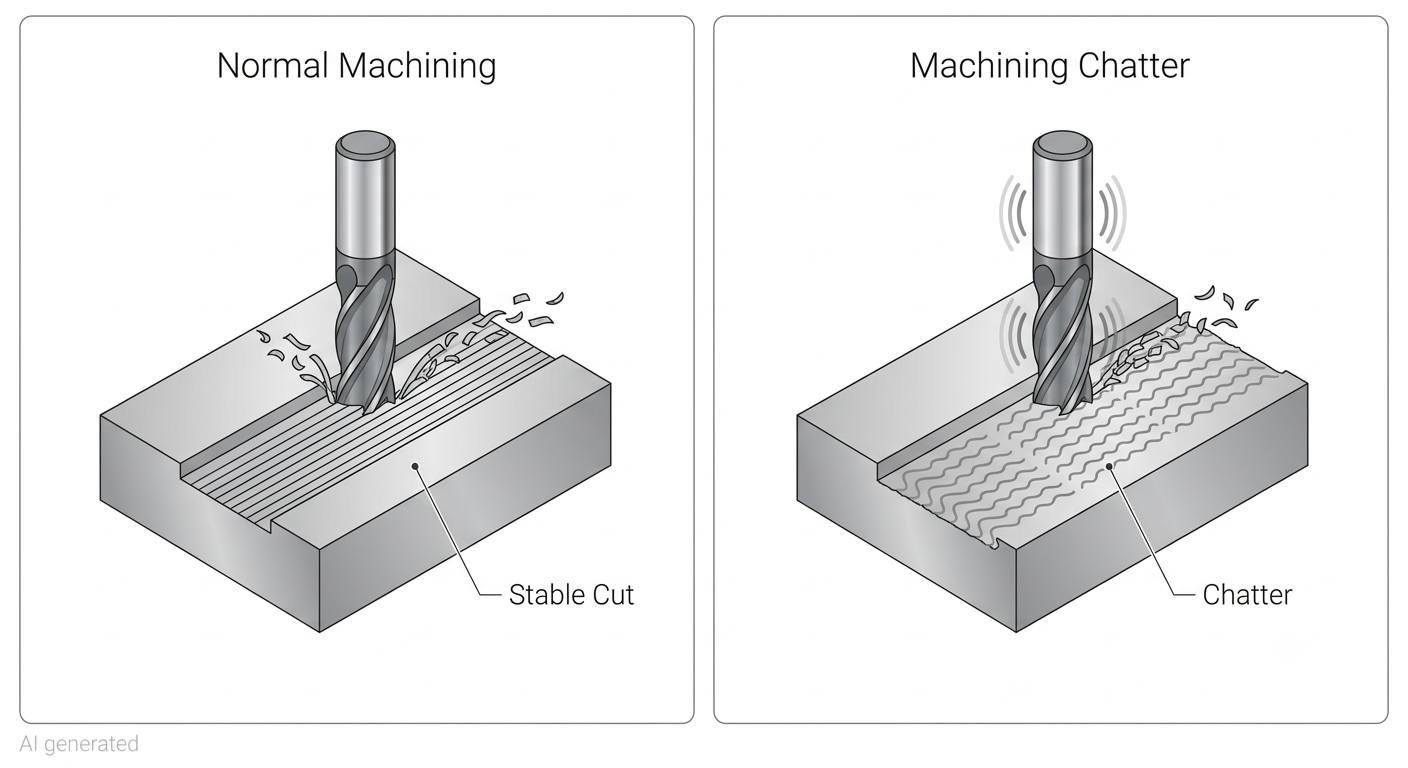
安定したCNC切削加工とびびり振動発生時の比較
加工におけるびびり振動とは、切削工具とワークの動的な相互作用によって発生する自励振動です。 切削中に発生する微小な振動が減衰せず、逆に増幅されることで、加工システム全体に不安定な振動が発生します。
びびり振動と通常の機械振動の違い
工作機械は、常にある程度の振動を発生しています。
主軸ベアリングの回転、モーターの動作、クーラントポンプの作動などによる振動は、通常の加工環境では低い振幅で安定しており、加工品質に大きな影響を与えません。
しかし、加工におけるびびり振動は、それらとは異なり、 時間の経過とともに振動が成長する という特徴があります。
切削力による小さな変動が工作機械システムの固有振動数を刺激すると、工具は振動しながらワーク表面を加工します。
その結果、工具が次の切削周期で波状の加工面を再び切削することになり、切削厚さが変化します。
この変化した切削厚さによって切削力が変動し、さらに振動が大きくなります。
このサイクルが繰り返されることで、びびり振動は自己増幅し、 最終的には工具損傷、表面品質低下、または加工条件変更が必要な状態になります。
通常の機械振動は一定範囲内で安定しますが、 びびり振動は加工システムへエネルギーが供給され続けることで成長します。
切削中にびびり振動が発生する仕組み
加工におけるびびり振動の主な原因は、 再生びびり振動(Regenerative Chatter) と呼ばれる現象です。
工具がワークを切削すると、振動によって加工面に波状の痕跡が残ります。
次の切削周期や工具通過時に、その波状面を再び切削することで、切込み量が変化し、切削力も変動します。
その結果、
- 切削力の変化
- 工具振動の増加
- 加工面の波形増加
- さらなる切削力変動
という循環が発生し、振動がさらに増幅されます。
この現象が発生するかどうかは、 切削力の変化による振動エネルギーと、機械・工具・ワーク固定部が持つ減衰性能のバランスによって決まります。
工作機械、治具、ワーク、工具が十分な剛性と減衰性能を持っている場合、 振動エネルギーは素早く吸収され、びびり振動は発生しません。
一方で、剛性不足や減衰不足がある場合、 振動が成長し、加工不安定状態になります。
つまり、多くのびびり振動問題の本質は、 加工システム全体の剛性と減衰不足 にあります。
加工でびびり振動が発生する主な原因
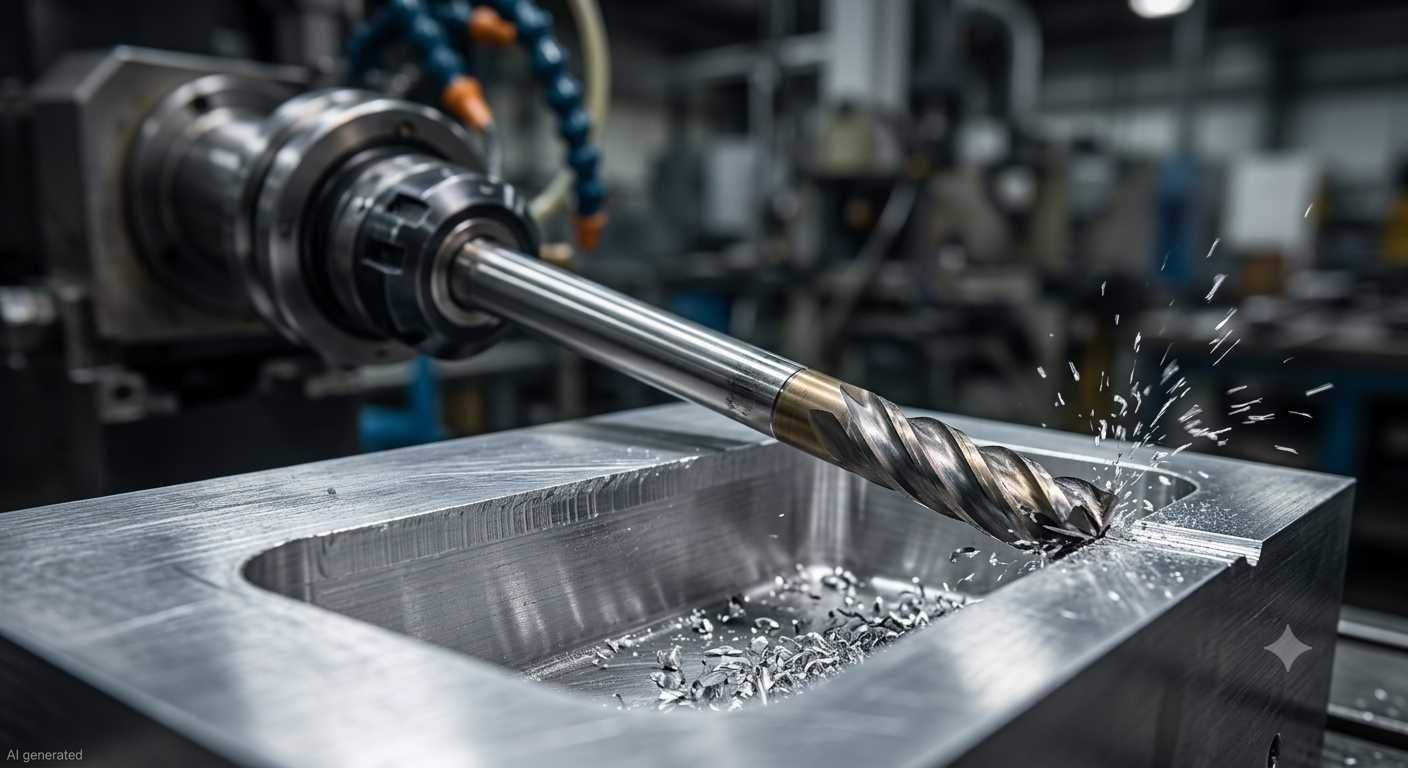
深いポケット加工で使用されるロングリーチエンドミル
工作機械の剛性と動的安定性
高剛性の工作機械は、振動エネルギーを熱や内部応力として吸収し、 振動の増幅を抑制します。
一方、剛性が不足した工作機械では、 主軸、テーブル、機械構造部が切削力によって微小変形し、 その変形がびびり振動につながります。
特に、主軸ベアリングの摩耗、コラム接続部の緩み、摺動面の劣化などがある古い工作機械では、 新品時には問題なく加工できた条件でも、びびり振動が発生しやすくなります。
また、びびり振動では静的剛性よりも動的剛性が重要です。
手で押した際には十分に頑丈に感じる機械でも、 切削力によって励起される特定周波数域で動的性能が不足している場合があります。
そのため、主軸回転速度を変更した際に突然びびり振動が発生することがあります。 これは、工具の切削周波数が工作機械・工具・ワークシステムの共振周波数付近に到達するためです。
また、多くの振動問題は治具設計から発生しています。 適切な CNCクランプ方法 を採用することで、加工システム全体の剛性を大きく向上できます。
工具形状・突き出し量・工具摩耗
工具の突き出し量は、加工におけるびびり振動の最も直接的な原因の一つであり、 同時に改善しやすい要素でもあります。
工具ホルダーから突出する長さが長くなるほど、切削力による工具のたわみが大きくなります。 このたわみが再生びびり振動の発生源となり、振動増幅サイクルのきっかけになります。
例えば、工具径に対して4倍の突き出し量を持つ工具は、 同じ工具でも2倍の突き出し量の場合と比較して、びびり振動が発生しやすくなります。 これは片持ち梁として考えた場合、工具のたわみ量が長さの3乗に比例して増加するためです。
同じ切削力が作用した場合でも、工具突き出し量が長くなるほど変形量は急激に増加し、 加工安定性が低下します。
一方、摩耗した工具は異なるメカニズムによってびびり振動を引き起こします。
切れ味が低下した工具は、材料を切削するのではなく、擦りや押しつぶし作用が増加します。 その結果、切削力が不規則に変化し、剛性の高い加工システムでも振動を励起する可能性があります。
工具摩耗と加工システムの柔軟性が組み合わさると、 新品工具では安定していた加工条件でも、びびり振動が発生しやすくなります。
また、 荒加工と仕上げ加工 の違いを理解することも重要です。
それぞれの加工工程では工具形状、切削条件、加工戦略が異なるため、 適切な工具選択によって振動リスクを低減できます。
ワーク固定と部品剛性
加工対象となるワーク自体も、加工システム全体の動的特性を構成する重要な要素です。
強固な治具にしっかり固定されたワークは高い動的剛性を持ち、 切削力による変形を抑制できます。
一方、2点のみで固定され中央部に大きな未支持領域があるワークでは、 切削力によってワークが変形し、その変形が工具振動と同様に再生びびり振動のサイクルを引き起こします。
特に薄肉部品は、ワーク固定によるびびり振動問題が発生しやすい代表例です。
薄肉構造では固有振動数が低く、減衰性能も小さいため、 特定の主軸回転速度では比較的小さな切削力でも共振状態となる可能性があります。
薄肉部品で発生するびびり振動の多くは、 工作機械や工具ではなく、部品自身の剛性不足が主な原因となっています。
切削条件と主軸回転速度
主軸回転速度は、びびり振動発生と最も密接に関係する加工条件の一つです。
安定限界解析(Stable Lobe Analysis)の観点では、 特定の主軸回転速度において工具の切削周期が加工システムの固有振動数と一致すると、 振動が増幅され、不安定領域に入ります。
このような条件では、切込み量を小さくしてもびびり振動が発生する場合があります。
一方、不安定領域の間には安定加工領域が存在します。 その領域では、同じ切込み量でもびびり振動を発生させずに加工できます。
そのため、主軸回転速度を上げることで、逆にびびり振動が解消される場合があります。
これは加工負荷を単純に低減したのではなく、 工具の切削周波数が不安定領域から安定領域へ移動したためです。
適切な主軸回転速度では、同じまたはそれ以上の切削量でも、 より良好な表面品質を得られる場合があります。
切込み量(DOC)と送り速度も、びびり振動発生に影響します。
深い切込みは切削力を増加させ、振動を増幅するエネルギーを増やします。
しかし、その関係は単純な比例関係ではありません。
安定した主軸回転速度では大きな切込みでも安定加工できる一方、 不安定な回転速度では軽切削でもびびり痕が発生する可能性があります。
材料特性と切削条件
切削抵抗が大きい材料や加工硬化を起こしやすい材料は、 一般的にびびり振動が発生しやすい傾向があります。
特にステンレス鋼やチタン合金は、加工硬化特性によって切削抵抗が変化しやすく、 びびり振動が発生しやすい代表的な材料です。
加工硬化では、工具先端の前方材料が硬化することで切削抵抗が増加し、 急激な切削力変化が発生します。
この切削力変化が振動を励起し、びびり振動につながります。
また、ドライ加工では切削液による減衰効果が得られないため、 加工システムの振動特性に影響する場合があります。
切削液は加工領域における温度安定化だけでなく、 わずかな振動減衰効果も持っています。
ただし、びびり振動を根本的に制御する主要因は、 切削液ではなく、工作機械剛性、工具剛性、加工条件の最適化です。
びびり振動の確認方法
加工面に発生するびびり痕
加工面に現れるびびり痕は、びびり振動を判断する最も明確な特徴です。
びびり痕は、加工面上に規則的な波状パターンとして現れます。 肉眼で確認できる場合もありますが、詳細確認にはルーペなどの観察器具が必要になる場合があります。
びびり痕の間隔は、振動周波数と工具・ワーク間の相対速度によって決まります。
通常の送りマークとの違いは、パターンの方向と規則性です。
- 送りマーク:工具経路方向に沿って発生し、送り量と一致する間隔を持つ
- びびり痕:送り方向と異なる方向に現れ、一定間隔の波形パターンを形成する
また、振動中の工具が切削ではなく擦り作用を起こすため、 びびり痕は光沢のある焼けたような外観になる場合があります。
異音と過大な振動による判別
びびり振動が発生すると、特徴的な異音が発生します。
経験のある加工技術者であれば、高音の金属音、うなり音、断続的な異常音によって、 びびり振動の発生を判断できる場合があります。
発生する音の周波数は、びびり振動の周波数に対応しており、 一般的には工作機械や工具条件によって100~5000Hz程度の範囲で発生します。
低周波のびびり振動では周期的な打撃音として聞こえ、 高周波のびびり振動では連続した高音の金属音として現れることがあります。
また、加工中に主軸、工具、またはワークが目視できるほど振動している場合、 すでに加工面にはびびり痕が発生しており、工具摩耗も急速に進行しています。
加工状態の変化による兆候
安定した加工条件であったにもかかわらず、以下のような変化が発生した場合、 びびり振動が発生し始めている可能性があります。
- 主軸負荷や切削動力が予想以上に変動する
- 加工寸法に工具たわみによるばらつきが発生する
- 同一部品内で表面仕上げ品質が均一にならない
- 加工中の切削音が周期的に変化する
これらは、びびり振動が明確な異音として現れる前段階で確認できる重要な兆候です。
びびり振動と他の加工不良の違い
加工面に現れるすべての波状模様が、びびり振動によるものとは限りません。
例えば、以下のような加工不良は外観が似ていますが、原因は異なります。
- 構成刃先: 工具刃先に材料が付着することで、不規則な表面欠陥が発生する
- 送りマーク: 工具経路に沿って規則的に発生する加工痕
- 熱変形: 加工中の温度変化によって寸法が変化する現象
一方、真のびびり振動には、 規則的な波形パターン、異音、主軸回転速度との関連性 という特徴があります。
主軸回転速度を10~15%変更した際に、 びびり状態が変化する場合は、振動共振による可能性が高くなります。
びびり振動が加工性能へ与える影響
表面仕上げと寸法精度への影響
びびり振動は、加工面品質へ大きな影響を与えます。
びびり痕が発生した加工面では、理論上の送り条件で期待される表面粗さを満たすことができません。
特にRa 1.6μm以下など高い表面品質が要求される部品では、 びびり痕による表面粗さ増加が許容範囲を超える可能性があります。
また、表面品質だけでなく寸法精度にも影響します。
振動している工具は、プログラムされた加工経路からずれた軌跡を形成するため、 完成寸法が設計値より大きく、または小さくなる場合があります。
さらに、その変化量は加工面全体で一定ではないため、 厳しい公差が要求される部品では検査不合格につながります。
工具摩耗と工具寿命への影響
びびり振動は、主に2つのメカニズムによって工具摩耗を加速させます。
1つ目は、切削刃への衝撃負荷です。
通常の安定した切削では、工具は連続的に材料を除去します。 しかし、びびり振動が発生すると、工具は振動周波数に合わせてワーク表面へ繰り返し衝突します。
この衝撃によって刃先には通常加工以上の負荷が加わり、 刃先欠損やチッピングが発生しやすくなります。
2つ目は、切削温度変化による熱的ストレスです。
びびり振動によって切削厚さが変動すると、切削温度も周期的に変化します。 その結果、工具には熱疲労が発生し、逃げ面摩耗や刃先損傷が進行します。
安定した加工条件では45分使用できる工具でも、 強いびびり振動状態では8~10分程度で寿命に達する場合があります。
さらに、摩耗は均一ではなく、 振動状態によって特定の刃先部分へ集中する傾向があります。
生産性と加工時間への影響
びびり振動が発生すると、加工条件を安全側へ下げる必要があります。
- 切込み量を減らす
- 送り速度を下げる
- 加工回数を増やす
これらの対策は加工安定性を向上させますが、 同時に加工時間を増加させます。
例えば、安定した条件では12分で荒加工できる部品でも、 びびり回避のため保守的な条件へ変更すると25分以上必要になる場合があります。
量産工程では、この差が大きな加工コスト増加につながります。
工作機械の信頼性と工程安定性への影響
強いびびり振動は、工具やワークだけでなく工作機械本体にも影響します。
振動による繰り返し荷重は、 主軸ベアリング、コラム接続部、摺動面などへ負荷を与え、機械摩耗を加速させます。
びびり振動を継続的に発生させている工作機械では、 ベアリング劣化や加工精度低下が早まる可能性があります。
また、工程が不安定な状態では、 同じ加工条件・同じプログラムでも完成品品質が一定になりません。
量産加工で求められる高い再現性を実現するためには、 びびり振動を適切に管理することが重要です。
加工中のびびり振動を低減する方法
工作機械と加工セットアップの剛性を高める
加工におけるびびり振動を低減する最も基本的な方法は、 加工システム全体の減衰性能と剛性を向上させることです。
まず確認すべきポイントは工具の突き出し量です。
必要な加工深さを確保できる範囲で、 可能な限り短い工具とホルダーの組み合わせを使用する ことが重要です。
工具の突き出し長さをわずか10mm短縮するだけで、 加工時のたわみが大幅に低減され、これまで解決できなかったびびり振動が改善される場合があります。
また、加工形状が許す場合は、より大径の工具を使用することで工具剛性を高めることができます。
工具ホルダーについても確認が必要です。
- 摩耗した工具ホルダーを交換する
- 主軸テーパー部の汚れや異物を確認する
- ホルダーが正しく装着されているか確認する
これらの確認により、工具と主軸間で発生する不要な振動を低減できます。
ワーク側では、切削力による移動や変形が発生しないよう、 適切な固定力を確保する必要があります。
ただし、過剰なクランプ力は薄肉部品の変形を引き起こすため、 部品形状に応じた適切な固定方法が重要です。
大きなワークや薄肉部品では、補助支持を追加することで未支持部分の振動を抑制できます。
工具突き出し量を低減し、適切な工具を選択する
工具交換が可能な場合、 工具突き出し量の短縮は、びびり振動対策として最初に検討すべき方法です。
例えば、工具突き出し量を工具径比で5倍から3倍へ短縮すると、 同じ切削力に対する工具たわみは大幅に低減されます。
この変更だけで、加工安定性が大きく改善される場合があります。
工具ホルダーの種類も、びびり振動へ影響します。
油圧チャックや焼きばめホルダーは、 同じ工具長で比較した場合、コレットチャックよりも高い動的バランスと低い振れ量を実現できます。
特に長い工具突き出しが避けられない加工では、 内部ダンパーを搭載した防振工具ホルダーが有効です。
また、可変ピッチエンドミルや可変ねじれ角エンドミルは、 再生びびり振動の発生メカニズムを抑制するために利用されます。
通常の工具では、各刃が前の刃が残した波状加工面を同じ位相で切削することで振動が増幅されます。
一方、可変形状工具では刃の切削タイミングが変化するため、 振動増幅サイクルが形成されにくくなります。
加工条件変更だけでは改善できないびびり振動問題では、 可変ねじれ角工具が有効な解決策となる場合があります。
主軸回転速度・送り速度・切込み量を最適化する
主軸回転速度の変更は、びびり振動を低減する最も迅速な方法の一つです。
これは、工具の切削周波数と加工システムの固有振動数との関係を変化させ、 安定領域へ移動させるためです。
例えば、8000rpmでびびり振動が発生している場合、 7000rpmまたは9000rpmへ変更することで安定加工できる可能性があります。
安定領域と不安定領域の移動に必要な変更量は、 一般的に主軸回転速度の10~20%程度であり、大幅な条件変更は必要ありません。
切込み量を減らすことは一般的な対策ですが、 必ずしも最も効果的な方法とは限りません。
切込み量を減らすことで切削力は低下しますが、 主軸回転速度が不安定領域にある場合、軽切削でもびびり振動が発生する可能性があります。
そのため、回転速度と切込み量を組み合わせて調整することが、 より安定した改善につながります。
また、送り速度を上げることでびびり振動が改善される場合もあります。
高い送り速度では、切削厚さが増加し、 工具刃先による擦れ作用が減少します。
その結果、切削力変動が小さくなり、 加工動特性が改善される場合があります。
安定した工具経路と最新加工戦略を利用する
アダプティブ加工や高効率ミーリング(HEM)は、 工具の切削負荷を一定に保つことで、びびり振動を抑制できます。
従来の加工では、コーナー部や工具全幅切削時に切削負荷が急増し、 振動を誘発する場合があります。
一方、高効率加工では工具接触角を一定に維持するため、 切削力変動を低減できます。
一定した切削負荷は、動的な振動励起を減少させ、 びびり痕の発生リスクを低下させます。
薄肉形状を加工する場合は、 片面を完全加工してから反対面へ移るのではなく、 両面を交互に加工する方法が有効です。
これにより、加工中の壁面剛性を維持し、 薄肉部品特有の振動を抑制できます。
加工結果の確認と試加工による検証
びびり振動対策の効果を確認するには、 実際に試加工を行い、加工結果を評価することが重要です。
加工条件を変更した後は、いきなり量産加工へ移行するのではなく、 試験加工によって以下の項目を確認してください。
- 加工面にびびり痕が発生していないか
- 表面粗さが要求仕様を満たしているか
- 加工音が安定しているか
- 工具摩耗が過度に進行していないか
- 寸法精度が図面要求を満たしているか
加工条件変更によって理論上は安定化が期待できても、 実際の加工環境では想定と異なる結果になる場合があります。
そのため、びびり振動の原因を正しく特定し、 最も影響の大きい要素から改善することが重要です。
多くのびびり振動問題は、切削開始後ではなく、 加工前の工程設計段階で予防することが可能です。
JLCCNCでは、加工開始前に各プロジェクトの加工方法を確認し、 潜在的な加工リスクを事前に評価しています。
CADデータをアップロードいただくことで、 お見積もりとエンジニアによる加工レビューをご利用いただけます。
高精度CNC加工サービス
高品質な製造、短納期対応、品質保証を提供します。
CNC加工工程別に見るびびり振動
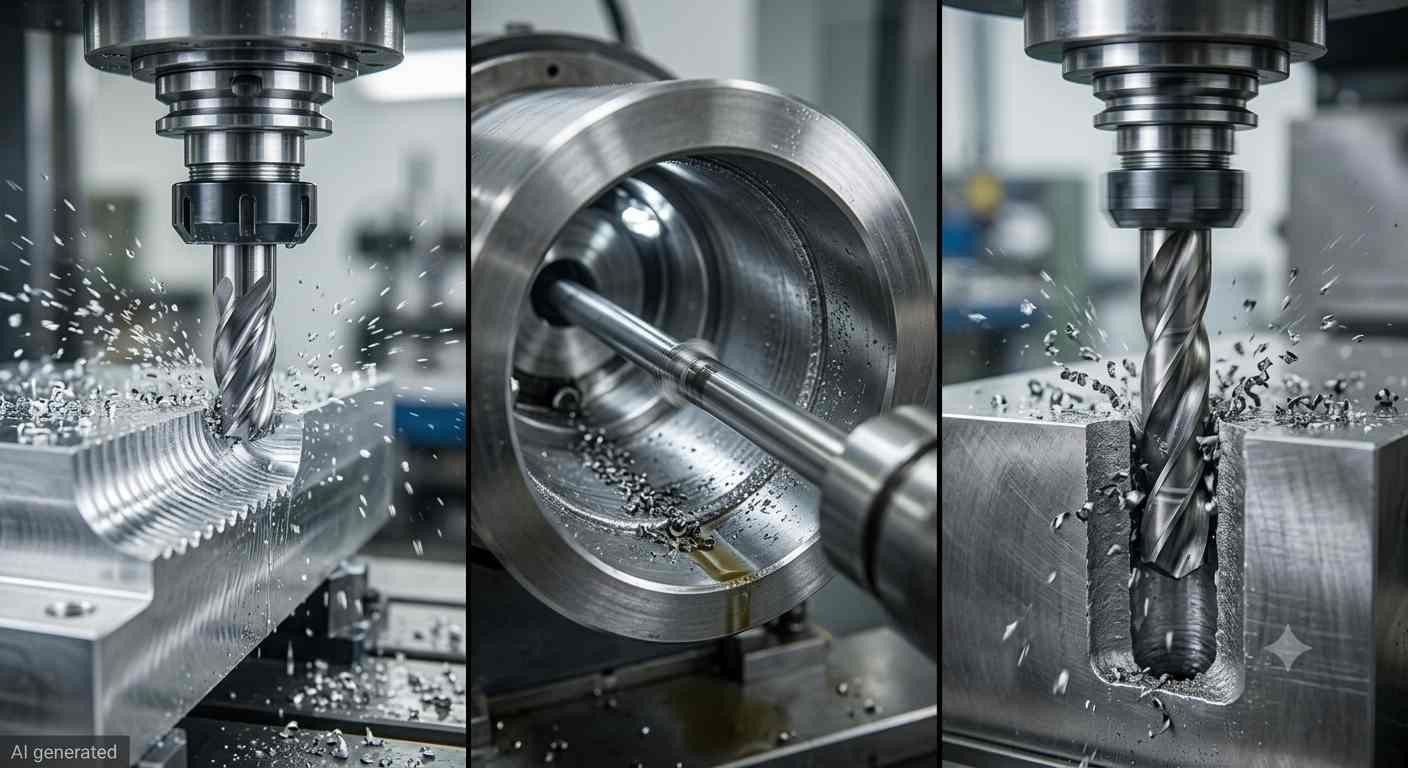
フライス加工、ボーリング加工、穴あけ加工におけるびびり振動
フライス加工(ミーリング)
フライス加工におけるびびり振動は、 最も一般的に発生する加工トラブルの一つです。
これは、フライス加工が断続切削であることが大きな理由です。
工具の各刃が周期的に切削へ入り、また離れることで、 一定周期の切削力変化が発生し、工作機械や工具の固有振動を励起する可能性があります。
特に以下のような条件では、びびり振動が発生しやすくなります。
- 深いポケット加工で使用するロングリーチエンドミル
- 薄いフランジ部品へのフェイスミル加工
- 支持が弱い面へのボールエンドミル加工
フライス加工で発生するびびり痕は、 一般的に送り方向と交差する規則的な波形として現れます。
特にポケット壁面では工具接触条件が一定になるため、 びびり痕を確認しやすくなります。
旋削加工
旋削加工におけるびびり振動は、 主に工具突き出し量やワーク剛性不足によって発生します。
例えば、細長いシャフト加工では、 中央部分の径方向剛性が低く、切削力によってワークが振動しやすくなります。
その結果、シャフト表面に螺旋状のびびり痕が発生する場合があります。
深穴加工で使用されるボーリングバーの振動も、 旋削加工でよく見られる問題です。
ボーリングバーは深い穴へ到達するために長い突き出しが必要となり、 工具剛性が低下します。
このような場合には、 内部ダンパーを搭載した防振ボーリングバーが一般的な対策となります。
穴あけ加工・ボーリング加工
深穴加工では、 ドリルの振れ(Whirl)によってびびり振動が発生する場合があります。
ドリルは2枚の切れ刃による切削力の不均衡によって中心からずれ、 設定した穴中心周辺を回転するような挙動を示します。
その結果、穴形状にローブ状の真円度誤差が発生し、 穴内壁にびびり痕が残ることがあります。
深穴加工でのびびり振動対策として、以下の方法が有効です。
- 初期数径分を案内するパイロット穴加工
- 切りくず排出と切削負荷低減を目的としたペック加工
- 工具内部給油による冷却・切りくず排出改善
量産前にびびり振動を防止する方法
部品設計段階で剛性を高める
加工時のびびり振動を防ぐには、加工条件だけでなく、 部品設計の段階から振動リスクを低減することが重要です。
薄肉構造は、加工中に振動が発生しやすい代表的な形状です。
機能上許容される場合は、壁厚を増やすことで部品の固有剛性を向上させ、 切削時の振動を抑制できます。
また、薄肉部へリブ構造を追加することで、 重量増加を抑えながら局所的な剛性を高めることができます。
さらに、治具で支持しやすい加工基準面を設計することで、 切削力によるワーク変形を防ぎ、びびり振動の発生リスクを低減できます。
特に未支持部分が大きい部品では、 ワーク変形がびびり振動の主な原因になるため、 設計段階での支持方法検討が重要です。
安定した切削工具とホルダーを選択する
量産加工を開始する前に、 びびり振動防止を考慮した工具選定を行う必要があります。
重要なポイントは以下の通りです。
- 加工形状へ到達できる最短の工具長を選択する
- 工具長に対して十分な動的剛性を持つホルダーを使用する
- 材料と加工工程に適した工具形状を選択する
これらの判断を加工前に行うことで、 加工後にびびり振動を修正するのではなく、 初期段階から安定した加工条件を構築できます。
CAMツールパスを加工前に最適化する
CAMで作成する工具経路も、 びびり振動の発生に大きく影響します。
高効率ミーリング(HEM)やアダプティブ加工では、 工具の切削負荷を一定に維持することで、 急激な切削力変化を防ぎます。
また、以下のような加工条件は、 びびり振動を誘発する可能性があります。
- 工具全幅切削による急激な負荷増加
- コーナー部での切削量急増
- 薄肉部への長いラジアル切込み
- 加工済み面への過度な再切削
加工前には、単に工具経路を確認するだけでなく、 振動が発生しやすい条件が含まれていないかを確認することが重要です。
一定した工具負荷を維持する加工戦略を採用することで、 加工安定性を向上させ、びびり痕の発生を抑制できます。
量産前に加工プロセスを検証する
新規加工案件では、 最初の試作品加工によって量産前にびびり振動リスクを確認できます。
初回加工では、やや保守的な切削条件から開始し、 以下の項目を確認してください。
- 加工面にびびり痕がないか
- 要求される表面粗さを満たしているか
- 寸法精度が仕様範囲内か
- 工具摩耗が想定範囲内か
試加工による確認コストは、 びびり振動によって大量の不良品が発生するリスクと比較すると非常に小さいものです。
加工プロセス全体を量産前に確認することは、 優れた DFM(Design for Manufacturing:製造性考慮設計) の重要な要素です。
加工におけるびびり振動 FAQ
Q:加工におけるびびり振動とは何ですか?
びびり振動とは、切削工具とワーク間の動的相互作用によって発生する自励振動です。
切削による振動が減衰するのではなく、加工システムへ供給されるエネルギーによって増幅されることで発生します。
びびり振動は、加工面のびびり痕、表面品質低下、工具寿命低下、加工不安定化の原因となります。
Q:びびり振動が発生する主な原因は何ですか?
主な原因には以下があります。
- 工作機械や治具の剛性不足
- 工具突き出し量過大
- ワーク固定不足による変形
- 不安定な主軸回転速度と切込み条件
- 工具摩耗
- 切削抵抗が変化しやすい材料特性
実際の加工では、単一原因ではなく複数の要因が組み合わさって発生することが多くあります。
Q:通常の振動とびびり振動の違いは何ですか?
工作機械では、運転中に一定レベルの振動が発生することがあります。
通常の振動は安定した状態を維持しますが、 びびり振動は切削プロセスによってエネルギーが供給され続けることで徐々に増幅します。
そのため、びびり振動は加工条件を変更しない限り、時間とともに悪化する特徴があります。
Q:びびり痕は表面仕上げにどのような影響を与えますか?
びびり痕は加工面に規則的な波形パターンを形成し、表面粗さ(Ra、Rz)を大きく悪化させます。
理論上設定した送り速度や切削条件が適切であっても、びびり振動が発生すると要求される表面仕上げ品質を満たせない場合があります。
特に高い表面品質が求められる精密部品では、 びびり痕が原因で検査不合格となる可能性があります。
Q:びびり振動を低減するにはどうすればよいですか?
びびり振動を低減するには、発生原因に応じた対策を行うことが重要です。
- 工具突き出し量を短くする
- ワーク固定剛性を向上させる
- 主軸回転速度を10~20%変更して安定領域を探す
- 切込み量を調整する
- 可変ねじれ角工具や防振工具を使用する
- 工具負荷が一定になるCAM加工戦略を採用する
重要なのは、すべての加工条件を同時に変更するのではなく、 最も可能性の高い原因から順番に改善することです。
Q:なぜびびり振動は工具寿命を短くするのですか?
びびり振動が発生すると、工具刃先には通常の連続切削とは異なる衝撃荷重が加わります。
振動する工具は、加工面へ周期的に衝突するため、 刃先欠損やチッピングが発生しやすくなります。
さらに、切削厚さの変動によって切削温度も変化し、 機械的・熱的負荷が増加することで工具摩耗が加速します。
Q:びびり振動はフライス加工と旋削加工のどちらで発生しやすいですか?
びびり振動は両方の加工方法で発生しますが、 特にフライス加工では発生頻度が高い傾向があります。
これは、フライス加工が断続切削であり、 工具刃が周期的に切削へ出入りすることで振動を励起しやすいためです。
また、旋削加工では深穴ボーリングや細長いワーク加工において、 工具やワークの剛性不足によるびびり振動が発生しやすくなります。
Q:主軸回転速度はびびり振動に影響しますか?
はい。 主軸回転速度は、びびり振動発生に大きく影響する重要な加工条件です。
主軸回転速度によって工具刃の切削周波数が変化し、 加工システムの固有振動数と一致すると振動が増幅されます。
そのため、主軸回転速度を10~20%変更することで、 不安定領域から安定加工領域へ移動できる場合があります。
Q:アダプティブ加工や高効率加工はびびり振動低減に役立ちますか?
はい。
アダプティブ加工や高効率ミーリング(HEM)は、 工具接触角を一定に保ち、切削負荷の急激な変化を抑制します。
切削力が安定すると、加工システムへ与える動的な刺激が減少し、 びびり振動の発生リスクを低減できます。
特にポケット加工やスロット加工では、 従来加工で発生しやすい急激な切削負荷変化を防ぐ効果があります。
高精度CNC加工サービス
高品質な製造、短納期対応、品質保証を提供します。
びびり振動に関するまとめ
加工におけるびびり振動は、 単一の加工条件によって発生する問題ではなく、 加工システム全体の安定性によって決まる現象です。
発生原因を正しく特定できれば、 多くの場合、工具選択、固定方法、加工条件など比較的小さな変更によって改善できます。
工具突き出し量の短縮、加工剛性の向上、 主軸回転速度の最適化、適切な工具経路の選択など、 基本的な対策を組み合わせることで安定した加工状態を実現できます。
量産前に加工安定性を確認することで、 後工程でのトラブル対応時間を削減し、 びびり振動による不良発生リスクを低減できます。
特に高い表面品質や厳しい公差が要求される精密部品では、 加工開始前の工程評価が非常に重要です。
JLCCNCでは、量産前に加工方法を評価し、 部品形状に適した加工プロセスを提案することで、 安定したCNC加工をサポートしています。
CADファイルをアップロードしていただくことで、 お見積もりおよびエンジニアによる加工レビューをご利用いただけます。
学び続ける
CNC加工における工具オフセットとは?種類・設定方法・ベストプラクティス
CNC工具オフセット設定と測定表示 重要ポイント CNCオフセットは、プログラム上の指令と実際の工具位置を正確につなぐ重要な設定です。 工具長データはZ軸方向の加工深さ制御に使用されます。 工具径データは輪郭加工時の寸法精度を維持します。 ジオメトリ値は工具の測定基準となる基本データを定義します。 摩耗補正値は量産加工中の微調整に利用されます。 正確なデータ確認により、本加工前の不良リスクを低減できます。 適切なオフセット管理は、工具・治具・加工部品を保護します。 CNC加工 において、工具オフセットはプログラムされた加工経路を高精度な部品へ変換するための重要な設定要素です。 送り速度、主軸回転速度、加工時間を検討する前に、CNC制御装置は工具刃先の正確な位置情報を必要とします。 正確な工具データが設定されていることで、設計図面で要求された位置へ工具エッジを正しく配置できます。 CNC加工における工具オフセットとは? 工具オフセットとは、CNC制御装置内に保存される補正値であり、取り付けられた工具の刃先または先端位置をプログラム上の基準位置に対して補正するためのデータです。 なぜCNC加工機にはオ......
加工におけるびびり振動:原因・影響・低減方法
CNCフライス加工中に発生したびびり痕 びびり振動 簡易診断チェックリスト 症状 主な原因 最初に行う対策 高音の異常音が発生する 再生びびり振動 主軸回転速度を±15%変更する 深いポケット加工時のみ発生する 工具突き出し量が大きすぎる 工具長を短くする 薄肉部品で発生する ワーク剛性不足 固定方法を改善する 工具交換後に発生する 振れ量またはホルダーの問題 工具ホルダーを確認する 仕上げ加工時のみ発生する 切込み不足による擦れ加工 送り速度または回転速度を調整する 最初は小さな振動音でした。 しかし、次第に高音の異常音へ変化し、前回の加工ではRa 0.8μmだった表面が、今回は波状のびびり痕だらけになっている。 工具寿命も大幅に低下し、良品加工から何が変わったのか分からない――。 加工におけるびびり振動は、経験豊富な加工技術者であれば音だけで判断できる一方、初心者にとっては原因特定に時間がかかる代表的な問題です。 しかし、びびり振動は偶然発生するものではありません。 切削力、工具、ワーク固定、加工条件が相互作用することで発生する、物理的に予測可能な現象です。 単純に加工条件を変更して試行錯誤す......
CNC加工におけるチップシンニング:計算式・送り速度・計算ツール
ポイントまとめ チップシンニングは、ラジアル切込み量が小さい場合に実際の切りくず厚さを低下させる現象です。 目標とする切削負荷を維持するには、1刃あたり送り量を調整する必要があります。 計算式では、工具径、ステップオーバー、工具の切削接触角度を考慮します。 チップシンニング計算ツールを使用することで、送り速度補正を加工前に算出できます。 この方法は、フルスロット加工ではなく、部分的な切削幅を使用する加工に適しています。 チップシンニングとは、工具のステップオーバー(横方向切込み)が小さい場合に発生する現象で、設定された1刃あたり送り量よりも実際の切りくず厚さが薄くなることを指します。 この現象を理解することで、プログラマーは適切な送り速度を設定し、目標となる切削負荷を維持できます。 低ラジアル切込みによる薄い切りくずを伴うCNCフライス加工 チップシンニングとは? チップシンニングとは、ラジアル方向の切込み量が制限されることで、実際の未変形切りくず厚さがプログラムされた1刃あたり送り量より小さくなる現象です。 工具回転時の切りくず厚さ 各切削刃は円弧状の軌跡を描きながら材料を除去します。 その接触......
GD&Tにおける面輪郭度(Profile of a Surface):記号・公差・実例
要点まとめ 面輪郭度は、面の形状を制御する幾何公差であり、データムを指定することで面の方向や位置も管理できます。 面輪郭度記号は、三次元形状に対する幾何的な管理範囲を示します。 基準寸法は、理論上正確な輪郭形状を定義します。 データム参照は、管理対象となる領域の方向や位置を決定します。 検査では、加工された面形状を理論形状と比較して評価します。 加工部品の面輪郭度を三次元測定機で検査 面輪郭度の要求事項を理解することで、設計者は複雑な形状を1つのGD&T指示で定義でき、設計意図と製造・検証工程を効果的につなげることができます。 GD&Tにおける面輪郭度とは? GD&T(幾何寸法公差)における面輪郭度とは、理論上正確な輪郭形状を基準として、その周囲に設定される三次元の公差域を定義する幾何公差です。 加工後の形状が設計上の理論輪郭からどの程度ずれることが許容されるかを管理します。 面輪郭度で管理できる項目 データム参照の有無によって、面輪郭度は形状のみを管理する場合と、面の方向や位置まで管理する場合があります。 そのため、曲面、滑らかな接続部、自由曲面など複雑な形状の管理に適しています。 面輪郭度記号......
アクリル板の切断:加工方法・工具・作業のポイント
要点 アクリル板の適切な切断方法は、板厚、切断面の要求品質、生産数量によって異なります。 薄いアクリル板の直線切断には、専用のアクリルカッターで溝を付けて折る方法が使用できます。適用できる板厚は、材料と工具の仕様を確認します。 12 mm程度までの中厚板には、適した細目の鋸刃と適切な速度を用いた切断が有効です。 12 mmを超える厚板や複雑な形状では、CNCルーターやCO₂レーザーなどを、設備の対応板厚に応じて検討します。 割れを抑えるには、切断線の近くを適切に支持し、材料に適した刃と送り速度を使用します。支持位置は、板厚や工具条件に合わせて決めます。 CNC加工とレーザー切断は、数量が多い部品や精密加工で有力な選択肢です。 保護フィルムを早く剥がすと、表面傷やマーキング不良のリスクが高まります。ただし、レーザー加工ではフィルムの適合性を別途確認します。 CNCルーターによるアクリル板の切断 プレキシガラス(アクリル板、PMMA)は、適切な工具と方法を用いることで、きれいに切断できます。軽量で透明性が高く、扱いやすい材料ですが、工具選定、切断速度、支持方法が不適切だと、割れ、欠け、切断面の溶融が発......
スポットフェイスと深座ぐりの違い:用途と選定ガイド
スポットフェイスと深座ぐりの比較早見表 スポットフェイスと深座ぐりは、いずれも穴の周囲に設ける加工形状です。スポットフェイスは、ボルトや座金のための平坦な座面を形成します。一方、深座ぐりは、ねじ頭部を部品表面と面一、または表面より低い位置に収めるための円筒状のくぼみを形成します。 両者の主な違いを、次の表に示します。 比較項目 スポットフェイス(座面加工) 深座ぐり(カウンターボア) 主な目的 平坦な座面を形成する 締結部品の頭部を収める平底のくぼみを形成する 加工深さ 浅い 通常、スポットフェイスより深い 材料除去量 座面を形成するための必要最小限 頭部を収めるために必要な量 締結部品の位置 頭部は部品表面より上に残る 頭部を表面と面一、または表面より低く収める 代表的な締結部品 ボルト、ナット、座金 六角穴付きボルトなど 主な用途 鋳物、鍛造品、粗い表面 精密組立品、機械部品 加工時間 比較的短い 切削深さが大きいため、比較的長い 代表的な図面指示 スポットフェイス(SF) 深座ぐり(⌴) 図面では、座ぐり記号に略号「SF」を組み合わせ、浅い座面加工のみが必要であることを示す場合があります。適......