CNCクランプ方式:種類、配置、加工安定性
1 min
- CNCクランプとは
- 一般的なCNCクランプと治具方式
- クランプ配置と支持の原則
- 切削抵抗とワーク保持の相互作用
- CNCクランプの選び方
- 部品種類別のクランプ選定
- CNCクランプでよくある間違いと対策
- クランプが加工精度へ与える影響
- CNCクランプ段取りの最適化チェックリスト
- CNCクランプのまとめ
- CNCクランプに関するよくある質問
CNCクランプの要点
- CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。
- クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。
- 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。
- メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。
- 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。
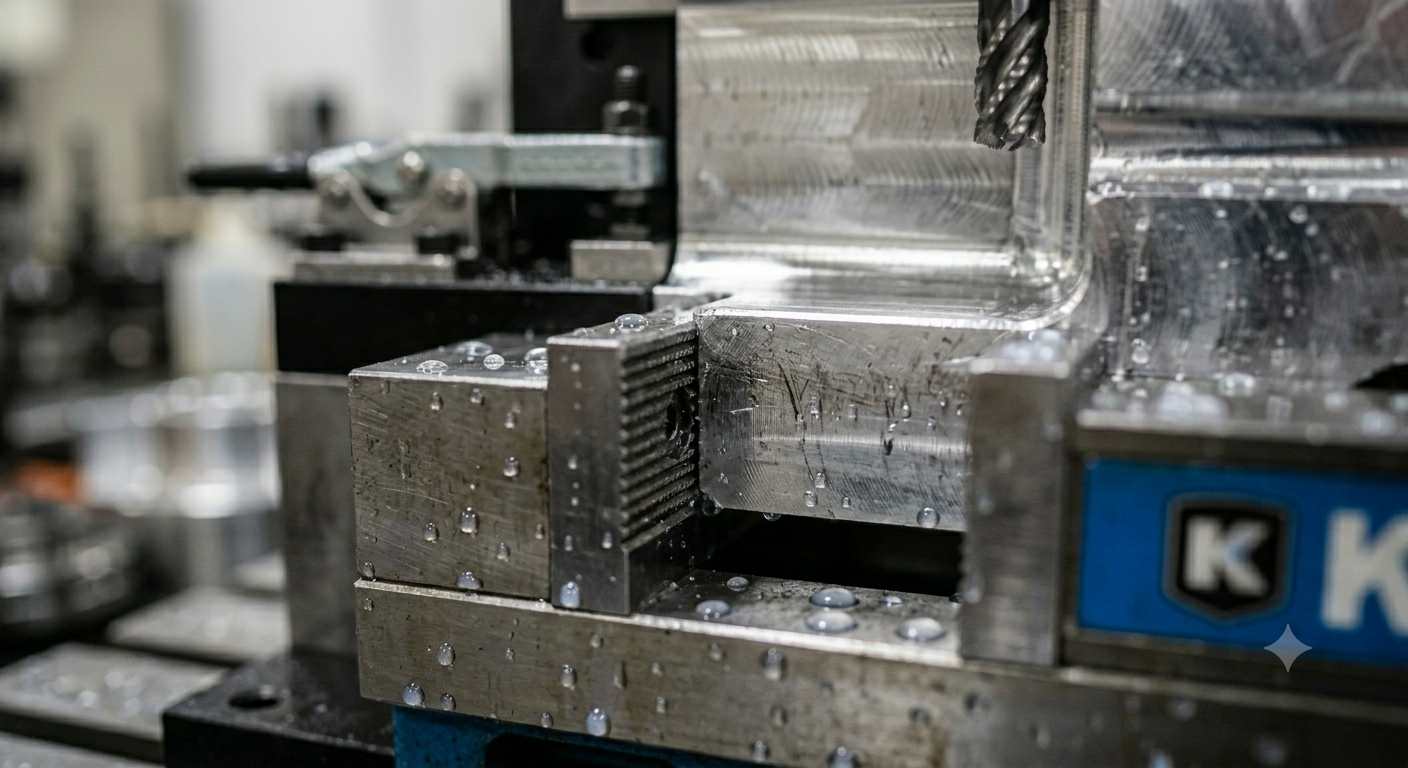
(AI生成)金属ワークを固定するCNCマシンバイス
機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。
クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加し、薄肉部が変形しようとする状況でも、部品を所定位置に維持できることです。
CNCクランプとは
CNCクランプとは、加工プログラムが前提とする寸法基準と幾何学的基準を維持しながら、切削抵抗によるワークの移動を防ぐため、治具または工作機械のテーブルへワークを機械的または空気圧で固定することです。
実際のCNCクランプでは、複数の目的を同時に達成する必要があります。ワークは切削抵抗に耐え、切削工具の接近を妨げず、クランプ圧によって変形せず、段取りを繰り返すたびに同じ位置へ再現できなければなりません。
一般的なCNCクランプと治具方式
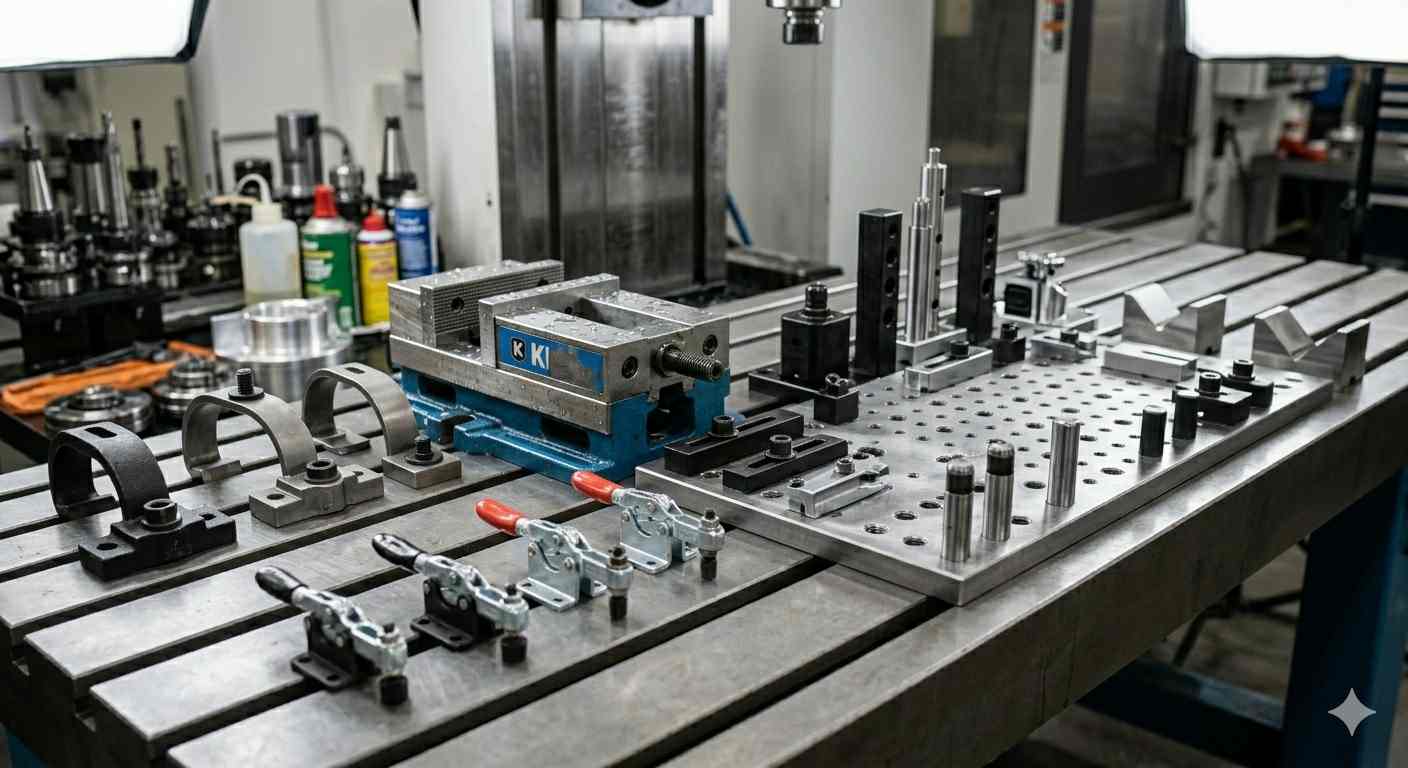
(AI生成)各種CNCクランプシステム
メカニカルクランプ:ストラップ、トー、エッジクランプ
ストラップクランプ、トークランプ、エッジクランプは、一般的な機械加工で最も広く使用されるCNCクランプです。
ストラップクランプは、汎用機械加工で最も用途が広く、一般的に使用されるCNCクランプです。クランプバーをワーク表面へ渡し、テーブルに取り付けたスタッドで締付け力を加え、ステップブロックの高さをワークの厚さに合わせて調整します。柔軟性が高く、低コストで、標準的な工作機械テーブルと互換性があるため、CNC加工で最も広く普及しているワーク保持方法の一つです。
トークランプは、ワーク上面ではなく側面または端部へ作用します。上面全体を加工できることが最大の利点です。上面全域へ工具を接近させる必要がある加工では、横方向から作用するトークランプが標準的に使用されます。ただし、側面からのクランプは水平方向の力を発生させます。その力に抵抗する位置へストッパを配置しなければ、ワークが横方向へ移動する可能性があります。
エッジクランプは、モジュール式治具において、位置決めと締付けを1つの要素で行います。ワークへクランプ力を加えながら、固定ストッパへ押し付けます。システムを構築した後は、高い一貫性と再現性を確保でき、段取りも迅速です。基本的なストラップクランプより単価は高くなりますが、量産では段取り時間の短縮によって導入コストを回収できます。
真空クランプ
真空クランプは、密閉された接触面へ作用する大気圧との差を利用してワークを保持します。ワーク上方にクランプ本体がないため、工具の接近性に優れています。広い表面を遮ることなく加工する必要がある平板部品によく使用されます。
真空クランプは、十分なシール面積を持つ平坦な部品に最適です。保持力は大気圧による限界があるため、高負荷の荒加工や断続切削では、真空保持に加えて機械的な支持が必要になる場合があります。
マグネットクランプ
マグネットクランプは、ワーク材料そのものを介して保持力を発生させます。治具が磁界を形成し、強磁性体のワークを吸着します。材料全体を介して保持するため、加工面の大部分を開放でき、治具との干渉を低減できます。部品を置いてマグネットを作動させるだけなので、段取りも迅速です。
明確な制約は、強磁性材料にしか使用できないことです。アルミニウム、チタン、銅、多くのエンジニアリングプラスチックは非磁性材料であり、磁力による保持はできません。表面への工具接近が重要な鋼や鋳鉄の研削・フライス加工では、マグネットチャックが標準的に使用されます。一方、多様な材料を扱うCNC加工では、強磁性材料専用の特殊な保持方法です。
永久磁石式チャックでは、組立や検査前に残留磁気を除去する脱磁処理が必要になる場合があります。永電磁チャックでは、短時間の電気パルスで磁界を設定し、通電を継続しなくても保持できます。逆方向のパルスで解除できるため、量産環境でより安全かつ制御しやすい方式です。
油圧・空圧クランプ
油圧・空圧式CNCクランプは、流体圧力を利用して、一定かつ制御可能な締付け力を加えます。機械式クランプをトルクレンチで締める方法とは異なり、サイクルごとの力を数パーセント以内で再現できます。同じ段取りを数百回繰り返す量産では、この一貫性がロット全体の寸法再現性に影響します。
油圧クランプは、加工負荷が大きく、治具スペースが限られている場合に適しています。小型のアクチュエータから大きな保持力を発生できるため、大型鋼製部品や重荒加工に有効です。
空圧システムは保持力が比較的小さい一方、作動速度に優れています。機械制御装置や工場エアへ容易に組み込めるため、ワーク交換時間が重要な自動生産設備では空圧クランプが適しています。
油圧・空圧クランプ治具は、再現性の高い締付け力が必要な量産環境で広く使用されています。
モジュール式治具システム
モジュール式CNCクランプ治具は、標準化されたグリッドプレート、高精度に配置されたねじ穴、クランプ、ストッパ、サポートなどの共通部品を使用します。専用治具を新規製作しなくても、異なる部品に合わせて構成を変更できます。
多くのCNC治具用クランプは、加工案件間で迅速に構成を変更できるよう、モジュール式治具システムに対応しています。専用治具の製作費を回収できない少量から中量生産では、専用治具と比較して段取り時間を大幅に短縮できます。
モジュール式システムの精度は、主にグリッド精度によって決まります。高品質なシステムでは、構成部品を±0.005~0.010mm以内で位置決めでき、一般的な量産加工には十分です。これを上回る治具再現性が必要な部品では、モジュールシステムの精度等級にかかわらず、高精度位置決めピンと管理された基準面を備えた専用治具が適しています。
クランプ配置と支持の原則
切削抵抗を効果的に受ける方法
クランプは単に部品を下方向へ押さえるだけでなく、切削抵抗のベクトルに対抗する必要があります。正面フライス加工では、主な切削抵抗が治具へ向かって下方向に作用するため、部品の浮き上がりを防止できるクランプ構成であれば対応できます。
側面フライス加工では、支配的な切削抵抗が水平方向へ作用します。正面加工に適したクランプ構成でも、ワークを横方向へ押す力に対しては、ほとんど抵抗できない場合があります。
効果的なクランプ配置では、主要な切削抵抗と反対方向へ拘束を設けます。加工中にX方向の水平力が発生する場合、必要なのはX方向の移動を防ぐストッパまたはクランプです。垂直クランプの本数を増やしても、水平方向の力へ直接対抗することはできません。
予定している加工で発生する主要な切削抵抗の方向を理解し、その力を直接受ける位置へワーク保持部品を配置することが、安定した加工治具設計の基本です。
過拘束・拘束不足を防ぐ
拘束が不足した段取りには、切削抵抗によって動かされる自由度が残っています。部品ががたつき、移動し、振動します。加工プログラムはワークが固定されていることを前提としているため、実際に固定されていなければ加工結果が不安定になります。この不良は後から見れば明らかですが、手で押したときに部品が固定されているように感じられると、段取り時に見落とされやすくなります。
過拘束は見つけにくいものの、同様に重大な問題です。部品を安定させるために必要な数を超えてクランプを追加しても、必ずしも剛性は向上しません。むしろ複数の力が競合し、部品を本来とは異なる形状へ変形させます。クランプを解除すると部品は元へ戻ろうとします。
精密部品が機上測定では合格していても、クランプ解除後の測定で不合格になる場合、クランプによる変形が原因であることが少なくありません。
支持点を効果的に配置する
ワーク下側の支持点は、切削力とクランプ力による下方向のたわみを防ぎます。支持点は位置決め要素ではなく、部品の横方向位置を決めるものではありません。支持されていない区間が荷重によって曲がることを防ぐ役割があります。
大型の平板部品や薄肉構造では、支持点の位置によって、加工中に部品が平面を維持できるか、クランプによって反りが固定されてしまうかが決まります。
基本原則は、支持点をクランプの作用点へできる限り近づけ、切削抵抗が大きく作用する領域の真下へ配置することです。クランプ直下に支持点を設ければ、クランプ力は支持されていない区間を曲げるモーメントではなく、高剛性の支持部へ向かう下向き荷重として作用します。
3-2-1位置決め原則の適用
3-2-1原則は、すべての治具設計における理論的基礎です。3点で一次基準面を形成し、3自由度、すなわちZ方向の並進、X軸回りの回転、Y軸回りの回転を拘束します。
一次基準面と直角な面に配置した2点で二次基準面を形成し、さらに2自由度、すなわちX方向の並進とZ軸回りの回転を拘束します。3つ目の面に配置した1点で第三次基準を形成し、残るY方向の並進自由度を拘束します。6つの拘束点によって6自由度を規制し、ワークの位置を完全に決定します。
実際には、3つの一次支持点が治具の基準面を形成し、通常は部品の底面を3つの支持パッドへ載せます。2つの二次ストッパで部品の一辺を位置決めし、1つの第三次ストッパで隣接する辺を位置決めします。その後、クランプによってワークを6つすべての位置決め点へ押し付けます。
クランプ自体が新たな位置決め作用を与えないことが重要です。クランプが位置決め要素を兼ねると、締付けサイクルごとに位置ばらつきが発生します。
実際の加工現場での事例
薄肉アルミニウム筐体を荒フライス加工する際、標準的なストラップクランプで固定しました。
クランプ解除後に寸法を検査したところ、壁面に0.18mmの偏差が確認されました。
段取りをソフトジョーと分散支持へ変更した結果、変形量は0.03mm未満まで低減しました。
切削抵抗とワーク保持の相互作用
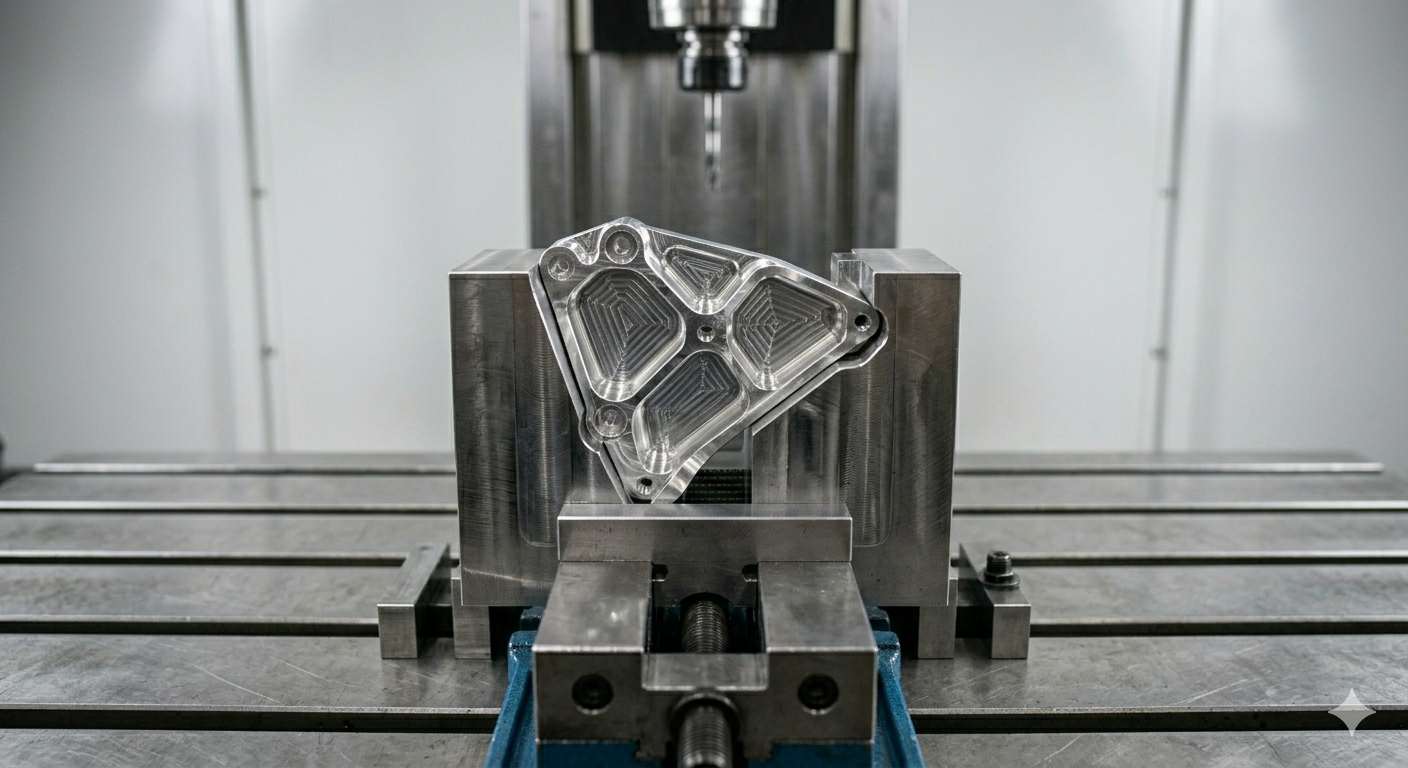
(AI生成)固定された複雑な薄肉CNC部品
クランプ力と切削抵抗のバランス
切削抵抗に耐えるために必要なクランプ力は、推測ではなく、切削条件、材料、工具形状から計算できます。
必要な切削力は、材料によって大きく異なります。ステンレス鋼、チタン、焼入れ合金は、一般にアルミニウムよりもはるかに大きな切削抵抗を発生させるため、より強力なワーク保持と高剛性の治具構造が必要です。アルミニウム向けに最適化したクランプ構成でステンレス鋼を高負荷荒加工すると、ワークが移動する可能性があります。
実務上は、断続切削中の動的な力の変動も考慮し、最大切削抵抗に対して1.5~2.5倍の安全率を持つクランプ力を確保します。
主軸内部から高圧クーラントを供給する場合、多くの段取りで見落とされる追加の力が発生します。小型、軽量、または真空保持された部品では、治具剛性に余裕がないと、高圧クーラントによってワークが移動する場合があります。
びびりの発生と治具剛性
びびりは再生型の振動です。切削工具がワーク・治具系の固有振動を励起し、次の切削パスで前回形成された波状面を切削することで、さらに大きな振動が発生します。一度始まると振動が自己増幅し、加工面が損なわれ、工具も損傷します。
びびりを抑えるうえで、治具剛性は最も重要な要素です。治具が柔軟でワークが振動する状態では、高剛性に保持されたワークよりもびびりが発生しやすくなります。
質量による減衰の追加、重量のある治具、鋳鉄製バックプレートの使用、切削周波数域に固有振動数を持たない治具設計などによって、びびりの発生を抑えられます。
構造的に剛性が不足した治具は、クランプ力を増やすだけでは改善できません。一方、高剛性治具へ適切なクランプ力を加えれば、幅広い切削条件でびびりに対する安定性を確保できます。
薄肉部品の変形
薄肉部は切削抵抗によってたわみます。切削工具が接触すると壁面が工具から逃げる方向へ変形し、プログラムで設定した量より少ない材料しか除去できません。工具が通過すると壁面が元の形状へ戻ります。
その結果、対象箇所の寸法が意図した値より大きくなり、加工面にはプログラム経路に対して凸状の誤差が生じます。これはたわみに起因する寸法誤差であり、部品形状と切削抵抗から予測可能です。
ワーク保持では、適切な支持によってこの問題へ対処します。薄肉ポケットへ低融点合金またはワックスを充填してから外壁を加工すると、壁面全体を連続的に支持してたわみを防止できます。
また、両側から交互に少量ずつ加工し、一度に全深さまで除去しないことで、壁面の負荷を均衡させ、各時点での実質的なたわみを最小化できます。これらの方法は最初の切削前に計画する必要があるため、初品不良後のトラブル対応ではなく、段取り検討段階で決定すべき事項です。
高速フライス加工における動的安定性
主軸回転数が高くなるほど、治具の動特性が重要になります。静的な荷重では剛性が十分に見える段取りでも、切削周波数がワーク保持系の固有振動数と一致すると振動する可能性があります。
治具剛性を高め、支持されていない区間を短くすることが、加工安定性を改善する一般的な方法です。
刃先の接触周波数が治具・ワーク系の固有振動数へ近づくと、静的剛性が十分に見える場合でも共振が発生し、振動を引き起こす可能性があります。
CNCクランプの選び方
CNCクランプを選定する際は、まず段取りを不安定にする可能性が最も高い要因を把握します。
部品によっては、切削抵抗による移動が最大の問題となります。ステンレス鋼部品の荒加工では、治具が十分な剛性を持ち、切削領域の近くを支持していなければ、ワークを安定して保持できない場合があります。このような加工では、工程全体を通して大きな切削負荷へ耐えられるワーク保持システムが必要です。
一方、薄肉アルミニウムハウジング、電子機器用筐体、軽量構造部品では、滑る前に変形することが問題になります。クランプ力を増やすと保持の安全性は高まっても、同時に寸法精度が低下する場合があります。このような部品では、移動防止より変形管理へ多くの検討時間を要することがあります。
工具接近性もクランプ選定へ影響します。5軸加工や深いキャビティ加工では、保持力が不足するより先に、治具部品が工具動作を制限することがあります。機械テーブル上では高剛性に見える段取りでも、重要形状へ工具を接近させるために再設計が必要になる場合があります。
生産数量も重要です。試作加工にはモジュール式治具で十分な場合があります。生産数量が増加すると段取り効率の重要性が高まり、専用治具を導入する合理性も高くなります。
目的はクランプ力を最大化することではありません。不要な工程ばらつきを生じさせる治具関連の問題を防ぎながら、加工中を通してワークを安定させることが目的です。
部品種類別のクランプ選定
| ワークの種類 | 主なクランプ上の課題 | 推奨する保持方法 | 重要な考慮事項 |
|---|---|---|---|
| 薄肉部品 | クランプ圧で壁面がたわみ、加工後に復元して寸法誤差が発生する | 複数の低荷重クランプ、分散クランプ、真空治具 | 広い範囲へ力を分散し、集中荷重を避ける |
| 大型・重量部品 | 大きな質量を支持しながら、長い区間のたわみを防ぐ | T溝テーブル固定、ストラップクランプ、ステップブロック、重荷重用サポート | クランプ力を増やすだけでなく、支持と剛性を重視する |
| 不規則形状・複雑形状 | 平坦面が少なく、クランプ接触位置が安定しない | 専用ソフトジョー、形状適合ネスト、専用治具、真空治具 | 治具を部品形状へ適合させ、安定性と再現性を高める |
| 厳しい公差を持つ精密部品 | クランプによる変形が公差範囲を超える可能性がある | ゼロポイントクランプ、高精度プルスタッドシステム、精密治具 | 段取りばらつきを抑え、変形を寸法誤差の要因から排除する |
| 量産部品 | 多数の加工サイクルで位置決めを再現する必要がある | 量産専用治具、油圧・空圧クランプ | 再現性、段取り速度、工程の一貫性を優先する |
| 多面加工が必要な部品 | 再配置によって位置合わせ誤差が発生する | 5軸加工用治具、イケール治具、モジュール式ワーク保持システム | 単一かつ再現性の高いデータムを維持しながら、工具接近性を最大化する |
| 軟質材料(プラスチック、アルミニウム、複合材料) | クランプ圧による圧痕と変形 | ソフトジョー、真空治具、低荷重クランプ | 切削抵抗に耐えるために必要な最小限の力だけを使用する |
| 硬質材料(鋼、鋳鉄、チタン) | 高い切削抵抗に対応できる強い拘束が必要 | メカニカルクランプ、油圧治具、重荷重用バイス | 部品を変形させず、加工負荷を上回る保持力を確保する |
CNCクランプでよくある間違いと対策
| よくある間違い | 発生する状態 | 加工への影響 | 対策 |
|---|---|---|---|
| 過大なクランプ力 | ワーク固定に必要な力を超えて締め付ける | ワークの変形、薄肉部のたわみ、接触箇所への応力集中、アルミニウムやプラスチック部品の永久変形 | 切削抵抗へ安全に耐えるために必要な最小限のクランプ力を使用する。締めすぎるのではなく、計算または試験で保持力を検証する |
| 不適切なクランプ位置 | 切削領域から離れた位置へクランプを配置する | 安定性の低下、振動の増加、曲げモーメントの増大、加工中のワーク移動 | 切削抵抗が発生する領域のできるだけ近くへクランプを配置し、切削領域周辺の安定性を優先する |
| 支持点の不足 | ワークをクランプしているが、下側の支持が不足している | 部品のたわみ、反り、平面度不良、寸法誤差、不均一な表面品質 | 適切な位置へ支持点を配置し、クランプと併用する。特に大型・薄肉部品では、支持されていない区間を最小化する |
| 工具経路との干渉 | クランプ本体がカッターまたは機械軸の動作を妨げる | 工具衝突、治具損傷、機械停止、不良品、安全上のリスク | CAMシミュレーションで治具とクランプの位置を確認する。段取り全体をモデル化し、量産加工前にクリアランスを検証する |
不適切なクランプは、変形、振動、高額な不良品の原因となります。JLCCNCでは、安定した段取りと一貫した部品品質を確保するため、量産前にエンジニアが治具と加工要件を評価します。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
クランプが加工精度へ与える影響
寸法精度
加工中にワークを動かすあらゆる要因が、寸法誤差の原因になります。クランプによる変形、段取り間の治具再現性、切削抵抗による動的な移動は、検査結果に工程ばらつきとして現れる寸法変動を発生させます。
ゼロポイントシステム、一貫した締付けトルク、標準化された段取りなどによってクランプの再現性を改善すれば、このばらつきを直接低減できます。部品自体が加工しやすくなるわけではありませんが、寸法ばらつきへ影響していた段取り変動が解消されます。
表面品質
ワーク・治具系の振動は、加工面へ直接現れます。びびり痕、不十分なクランプによる微振動、共振による表面のうねりは、いずれもワーク保持の問題が表面品質不良として現れたものです。
表面品質は、切削条件だけでなく、ワーク保持の安定性にも左右されます。治具剛性が不足すると、加工条件が適切に見える場合でも、振動によってびびり痕、うねり、不均一な表面状態が発生します。
量産における再現性
量産加工では、段取りサイクルごとに同じワーク位置を再現する必要があります。加工プログラムが同じでも、クランプ位置、締付け力、位置決め面の接触状態が変化すると、寸法ばらつきが発生します。量産現場では、この再現性の問題を排除しなければなりません。
締付け順序とトルク、支持点位置、位置決め面の接触確認が標準化されたCNCクランプ治具では、サイクルごとに同じワーク位置を再現できます。
この標準化がなければ、寸法変動には加工工程のばらつきと段取りばらつきの両方が含まれます。管理された実験を行わなければ、両者を区別することは困難です。
クランプによる変形
よくある検査上の問題として、クランプ中は公差内であっても、解除後に弾性回復によって仕様外となることがあります。多くの場合、原因はクランプによる弾性変形です。加工中は部品が応力を受けた状態に保持され、クランプを解除すると元の形状へ戻ろうとします。
この問題は、過大な力で固定した薄肉アルミニウム部品や、部品剛性では耐えられない曲げモーメントを生じさせるクランプ形状で特に発生しやすくなります。
CNCクランプ段取りの最適化チェックリスト
| 最適化項目 | 重要な理由 | 推奨方法 |
|---|---|---|
| 工具経路作成前にクランプを計画する | クランプと工具の干渉や、その後の段取り再設計を防止できる | 最初に治具を設計し、確定したクランプ位置を避けるよう工具経路を作成する |
| 加工中のクランプ移動を最小限にする | クランプの移動によってワーク位置がずれ、寸法誤差が発生する可能性がある | 可能な限り、クランプを移動せずに各段取りを完了する。追加の工具接近が必要な場合は、別工程として設定する |
| 工具接近性を確認する | 工具、ホルダ、治具部品間の衝突を防止できる | 加工前にドライランを行い、切削工具とツールホルダの両方についてクリアランスを確認する |
| 量産前に段取りを検査する | 不良品を発生させる前に、位置合わせとワーク保持の問題を発見できる | 最初の切削前に、データム、クランプ方向、位置決め面の接触、支持点の接触状態を確認する |
CNCクランプのまとめ
加工の成否は、クランプの種類だけで決まるものではありません。クランプ位置、支持方法、部品形状、切削抵抗の方向は、クランプ方式そのものよりも加工安定性へ大きく影響する場合があります。
ワーク保持上の制約は、通常、加工中ではなく工程設計時に特定します。薄肉部、限られた工具接近性、複数の段取りを必要とする部品では、量産前に治具を検討する必要があります。
JLCCNCでは、加工開始前に段取り関連のリスクを低減するため、製造性評価の一環として治具とワーク保持の要件を確認しています。
CADファイルをアップロードすると、プロジェクト固有の製造性評価と見積もりをご利用いただけます。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
CNCクランプに関するよくある質問
Q:クランプと治具による位置決めの違いは何ですか?
治具はワークを位置決めし、工作機械に対して部品が空間内のどこにあるかを決定します。クランプは、切削抵抗に対して、その位置へ部品を保持します。正確な加工には両方が必要です。正しく位置決めされていても固定されていない部品は切削中に移動します。反対に、正しく位置決めせず強固に固定した部品は、誤った位置で高精度に加工されます。
Q:薄肉部品には、どのクランプが適していますか?
分散荷重型クランプ、幅広のストラップクランプ、広い接触面を使用する真空クランプ、部品形状に合わせたソフトジョーなどが適しています。これらは可能な限り広い範囲へ力を分散し、薄肉部では耐えられない局所的な応力集中を防ぎます。平坦な薄肉部品では、機械式クランプのような点荷重を発生させず、接触面全体へ均一な保持力を加えられる真空クランプが最適な場合があります。
Q:マグネットクランプはすべての材料に使用できますか?
いいえ。マグネットクランプは、主に鋼と鋳鉄などの強磁性材料にのみ使用できます。アルミニウム、チタン、銅、黄銅、多くのエンジニアリングプラスチックは非磁性材料であるため、磁気ワーク保持システムでは固定できません。鋼や鋳鉄部品の研削・フライス加工にはマグネットチャックが適していますが、非鉄材料には機械式、真空式、または油圧式クランプが必要です。
Q:クランプ力は表面品質へどのように影響しますか?
クランプ力が不足すると、ワークが移動・振動し、表面に不規則な工具痕が現れます。クランプ力が過大になると部品が変形し、解除後の表面形状がプログラム形状と一致しなくなります。適切なクランプでは、安全率を持って切削抵抗へ耐えられる力を確保しながら、局所変形を防ぐよう荷重を分散します。これにより、切削条件本来の表面品質を得られます。
Q:不規則形状の部品には、クランプをどのように配置しますか?
部品輪郭に合わせて加工したソフトジョー、形状適合ネスト治具、非平面へ対応できる調整式支持システムなどを使用します。目的は、部品外周へ接触面積を最大限に分散し、切削抵抗が作用するすべての部分の下へ支持を設けることです。量産では、サイクルごとに構成が変わる調整式システムよりも、形状に沿った接触面を持つ専用治具の方が高い再現性を得られます。
Q:CNCクランプでよくある間違いは何ですか?
切削領域から離れた位置へクランプを配置すること、薄肉部品へ過大な力を加えること、クランプ間の支持点を設けないこと、最初の切削前に工具経路とクランプのクリアランスを確認しないこと、加工途中でクランプを移動した後にワーク位置を再確認しないことなどです。最も一般的な間違いは、治具を先に設計せず、工具経路を作成した後で治具を検討することです。
Q:CNC治具における3-2-1位置決め原則とは何ですか?
3点で通常は底面となる一次基準面を形成し、3自由度を拘束します。二次基準面の2点で、さらに2自由度を拘束します。3つ目の面に配置した1点で、最後の並進自由度を拘束します。6つの点で6自由度を拘束し、部品位置を完全に決定します。その後、クランプによって部品を6つすべての位置決め点へ押し付けます。6自由度を十分に拘束しない段取りでは、切削抵抗によってワークが動く余地が残ります。一方、高剛性治具でも必要以上の拘束を加えるとワークが過拘束となり、変形リスクが高まります。
Q:クランプはフライス加工時の工具たわみへどのように影響しますか?
影響は間接的ですが重要です。高剛性に保持されたワークは、工具をプログラム経路から押し離す切削抵抗へ安定して対抗できます。切削抵抗によるワークの移動と工具たわみは、完成部品上では同様の形状誤差として現れます。ワーク保持を改善すれば、完成部品上で工具たわみと誤認される可能性のあるワーク移動を低減できます。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......