CNC加工における切込み深さ:定義、計算方法、工程最適化
1 min
- CNC加工における切込み深さとは
- 軸方向切削と半径方向切削
- CNC加工で切込み深さが重要な理由
- 切込み深さの決定方法
- 切込み深さの計算方法
- 加工方法別の切込み深さ
- エンドミルの切込み深さに関する目安
- 材料別の一般的な切込み深さ
- 切込み深さと加工方法
- 不適切な切込み深さによって発生する問題
- 切込み深さとその他の切削条件の違い
- 切込み深さのまとめ
- 切込み深さに関するよくある質問
切込み深さに関する要点
- 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。
- 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。
- 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。
- 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。
- 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。
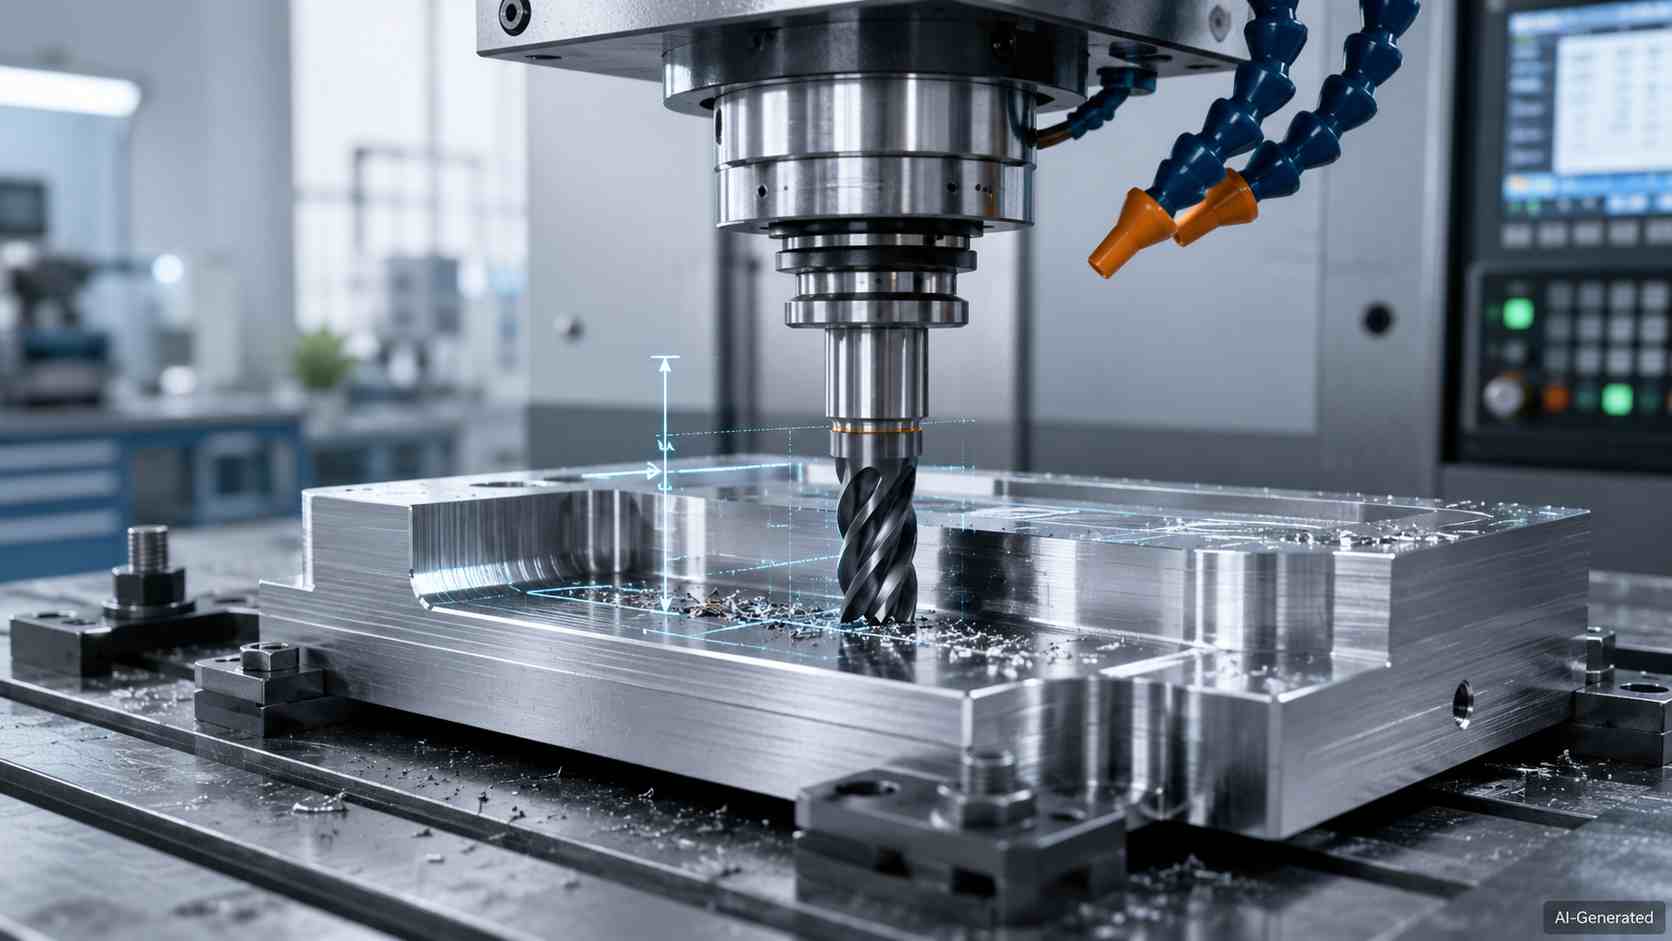
金属部品に対する切込み深さを示すCNCフライス工具
CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。
切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。
CNC加工における切込み深さとは
切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さです。カッターが次のパスへ移動する前に除去する量を、加工プログラムで設定します。
切込み深さの測定方法
切込み深さは、ミリメートルまたはインチで表します。通常は、工具の切削方向に沿って、加工前の表面から加工後の表面までの距離を測定します。
切削幅(ステップオーバー)との違い
ステップオーバーとも呼ばれる切削幅は、工具の横方向の接触量を示します。切削幅が横方向への工具接触を表すのに対し、切込み深さは下方向または軸方向への工具接触を表します。フライス加工では、この2つを区別して管理します。
軸方向切削と半径方向切削
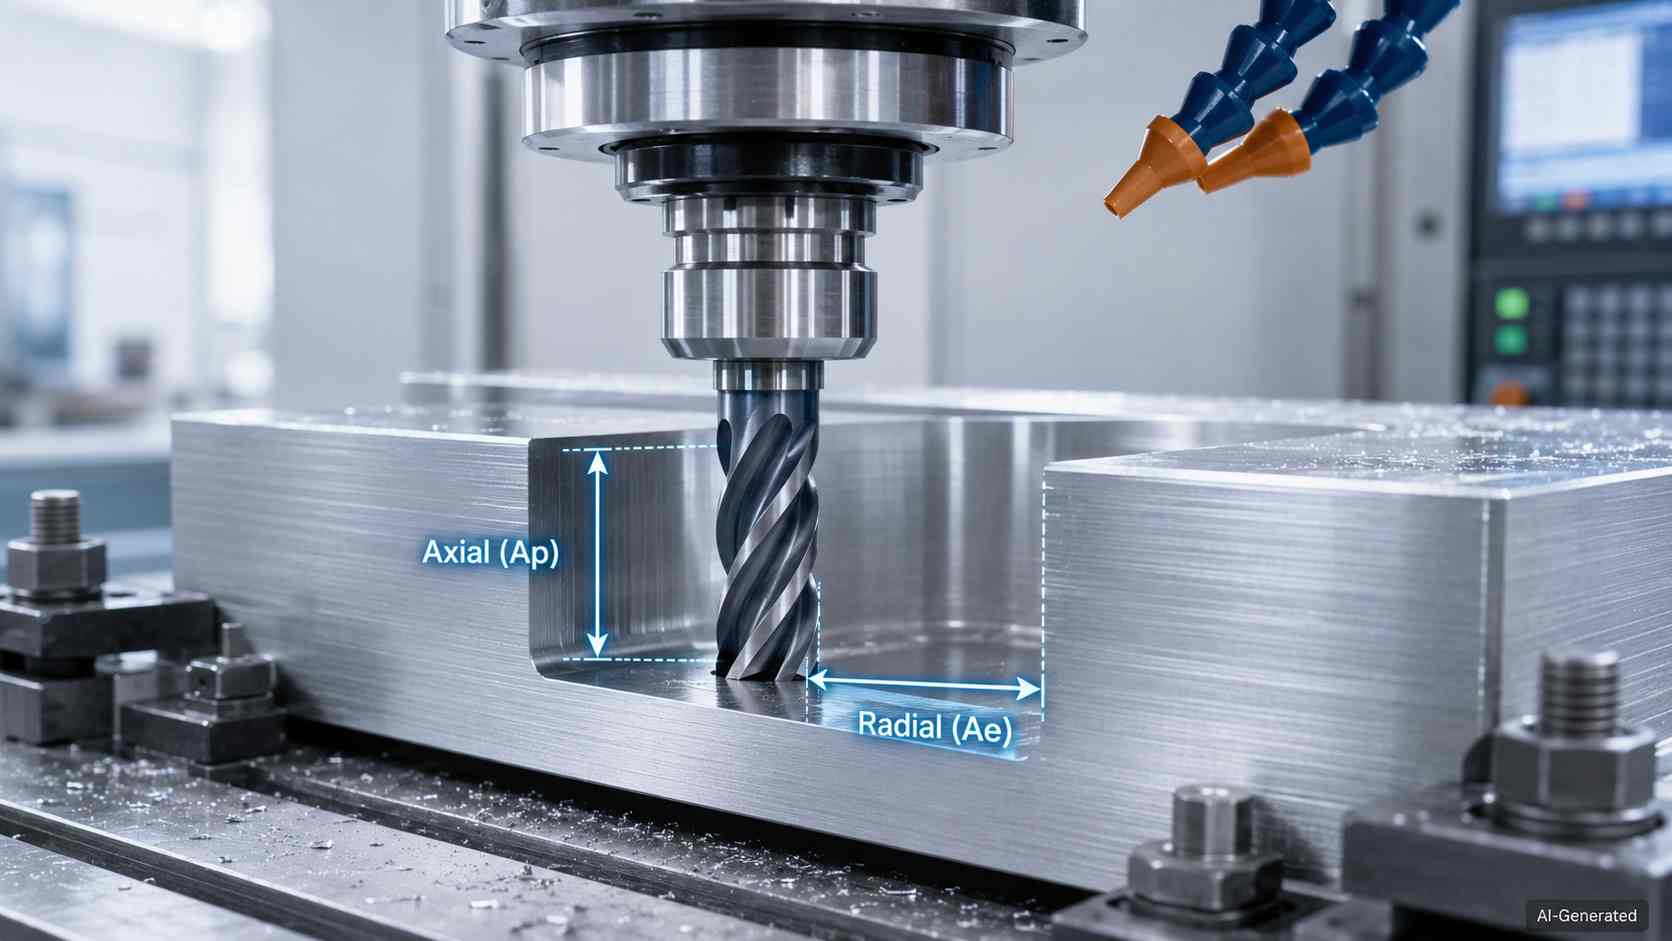
CNCフライス加工における軸方向・半径方向の切込み深さ
軸方向切込み深さ(Ap)とは
フライス加工における軸方向切込み深さ(Ap)は、工具軸に沿ってカッターが材料へどの程度深く接触するかを表します。加工資料では、軸方向切削深さとも呼ばれます。
半径方向切込み深さ(Ae)とは
半径方向切込み深さ(Ae)は、カッター径に対する横方向の接触量を表します。隣接する工具パス間で、切れ刃が材料へ横方向にどの程度入り込むかを示す値です。
軸方向・半径方向切込みの相互作用
ApとAeの組み合わせによって、カッターとワークの接触面積が決まります。したがって、切込み深さは単一の数値だけでなく、工具が軸方向と半径方向の2方向から、どのように材料へ接触するかを考慮して設定する必要があります。
CNC加工で切込み深さが重要な理由
材料除去率と生産性
1パス当たりの材料除去量を増やせば、工具経路を追加することなく生産性を高められます。ただし、主軸、クーラント、段取りを安定した運転範囲内に維持する必要があります。
切削抵抗と工作機械への負荷
切込み深さを増やすと、工具、主軸、工作機械構造へ加わる負荷も増加します。そのため、高負荷切削では、主軸負荷が問題を早期に把握するための重要な指標となります。
工具寿命と摩耗
切込み深さが増加すると、発熱と工具摩耗も増加します。設定値が工具の許容範囲を超えると、インサートやエンドミルが早期に摩耗する可能性があります。
表面品質と寸法精度
切込み深さは、表面品質と寸法精度にも影響します。工具接触量が過大になると、工具たわみ、振動、熱負荷が増加し、重要形状に工具痕、寸法変動、幾何学的誤差が発生する可能性があります。
切込み深さの決定方法
ワーク材料の特性
材料特性は、切込み深さを決定する主要因の一つです。アルミニウムでは比較的深い切込みを使用できますが、ステンレス鋼、チタン、焼入れ鋼では、加工を安定させるために切込み量を抑える必要があります。
工具径と工具形状
工具径と工具形状も、許容される切込み深さに影響します。エンドミルの一般的な切込み目安は初期値として利用できますが、実際の試し加工条件は、工具径、刃数、刃先処理、工具突出し量、コーティングに基づいて決定します。
外周フライス加工の仕上げでは、半径方向切込みを工具径の3~5%程度に設定する場合があります。一方、高負荷荒加工では、工具径の30~50%に達することがあります。
工作機械の剛性と利用可能な出力
工具だけでなく、工作機械の能力も切込み深さの上限を決定します。主軸出力、送り軸の駆動能力、ツールホルダの把握力、コラム剛性によって、選択した切削条件で安定して加工できるかが決まります。
ワーク保持の安定性
ワーク保持の安定性も、許容できる工具接触量を制限します。薄肉部、長い突出し形状、ジョー、クランプ、バイスの接触状態などによって、部品が耐えられる切削負荷は異なります。
切込み深さ、送り速度、切削速度のバランス
プログラマーは、送り速度および切削速度と合わせて切込み深さを調整します。切りくず形状、主軸振動のフィードバック、試し加工のデータを確認し、最終的な切削条件を決定します。
切込み深さの計算方法
フライス加工における計算
フライス加工では、1回の加工パスにおける加工前の表面と加工後の表面との垂直距離を、切込み深さとして測定します。
たとえば、ワーク表面がZ0で、工具がZ-2mmまで加工する場合、切込み深さは2mmです。
DOC = |Zinitial − Zfinal|
各記号の意味:
- DOC:切込み深さ
- Zinitial:加工前の表面位置
- Zfinal:加工後の表面位置
旋削加工における計算
旋削加工では、ワーク直径の変化から切込み深さを計算します。
DOC = (Dinitial − Dfinal) / 2
各記号の意味:
- DOC:切込み深さ
- Dinitial:加工前の直径
- Dfinal:加工後の直径
たとえば、シャフト径を50mmから46mmへ加工する場合:
DOC = (50 − 46) / 2 = 2mm
この加工パスでは、工具がワーク表面から半径方向に2mmの材料を除去します。
材料除去率との関係
切込み深さは、各パスで接触する材料量を決定するため、材料除去率(MRR)へ直接影響します。切込み深さを増やせば生産性を向上できますが、工作機械の出力、工具剛性、切りくず排出が安定した運転範囲内にあることが条件です。
フライス加工における簡易的なMRRの計算式は、次のとおりです。
MRR = Ap × Ae × 送り速度
各記号の意味:
- MRR:材料除去率
- Ap:軸方向切込み深さ
- Ae:半径方向切込み深さ
- 送り速度:工具の1分当たりの送り量
加工方法別の切込み深さ
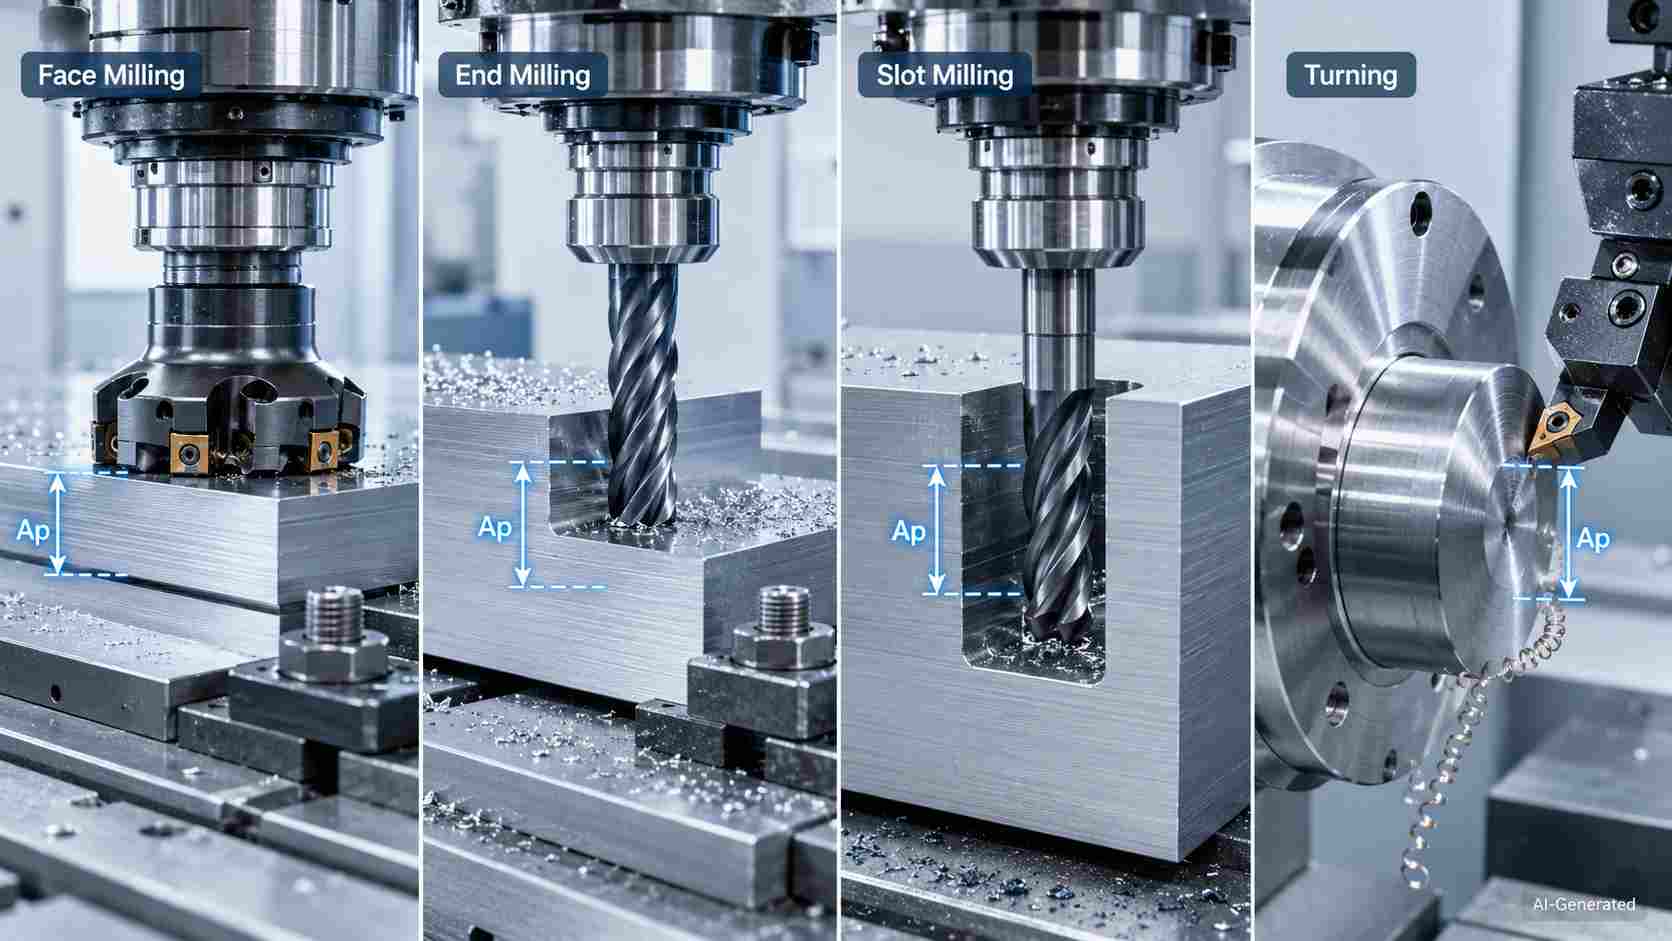
フライス加工と旋削加工におけるCNC切込み深さ
正面フライス加工
正面フライス加工では、カッターが広い平面を走査するため、切込み深さを比較的小さく設定する場合があります。これにより、インサートへ過大な負荷を与えず、均一な平面を形成できます。
エンドミル加工
エンドミル加工では、ポケット、壁面、輪郭などを加工する際、軸方向と半径方向の切込みを総合的に検討します。それぞれの形状に対して、工具突出し量、コーナ形状、刃部周辺の取り代に適した工具接触量を設定する必要があります。
溝加工
溝加工では、工具の全幅が材料へ接触するため、狭い溝を加工する際は、軸方向切込みと切りくず排出へ特に注意する必要があります。
CNC旋盤加工
CNC旋盤では、工具を半径方向へ送り込み、外径または内径から環状に材料を除去します。部品の要求公差に応じて、荒加工と仕上げ加工の切込み量を分けて設定します。
エンドミルの切込み深さに関する目安
一般的な経験則
エンドミルの切込み深さに関する経験則は、保証値ではなく、初期設定の目安です。実際の工作機械上で検証すべき参考値として使用してください。
溝加工の場合、一般的なエンドミルでは、Apを工具径Dの0.05~0.2倍に設定する場合があります。一方、荒加工または中仕上げ用工具では、Apを最大1D程度まで設定できる場合があります。
仕上げ加工では、軸方向切込みを工具径のごく一部に設定します。荒加工では、工具設計、工作機械の剛性、加工方法によって、工具径に近い値、または工具径を超える軸方向切込みを使用できる場合があります。
工具径が重要な理由
一般に、大径工具は芯厚と剛性に優れているため、より大きな切込み深さを使用できます。一方、細径工具では、工具突出し量を短くし、負荷の小さい進入条件を使用する必要があります。
全幅切削と小さな半径方向切込み
全幅切削では、工具の広い範囲が材料へ接触します。一方、半径方向切込みを小さくすると、切れ刃がより狭い範囲で材料を切削し、切りくずも排出しやすくなります。
推奨値を調整すべき場合
工具突出し量が長い場合、材料が凝着しやすい場合、ポケットが深い場合、または部品の壁面がたわみ始める場合は、切込み深さを調整してください。
試し加工による条件検証
試し加工では、切りくずの色、主軸音、切れ刃の状態、実測した部品の変形や寸法変化を確認できます。これらの情報に基づき、本加工前に選択した条件が適切かを検証します。
材料別の一般的な切込み深さ
工具径と加工方法によって実用上の限界が決まりますが、最終的に許容できる切込み深さは材料特性から大きな影響を受けます。以下の値は、CNCフライス加工における一般的な初期設定の目安です。試し加工と工具メーカーの推奨条件に基づいて検証してください。
| 材料 | 荒加工時の一般的な軸方向切込み(Ap) | 注意事項 |
|---|---|---|
| アルミニウム合金 | 0.5D~2D | 切削抵抗が比較的小さいため、深い切込みに対応しやすい |
| 軟鋼 | 0.5D~1D | 工具剛性と主軸出力によって異なる |
| ステンレス鋼 | 0.3D~1D | 切削抵抗と発熱が大きいため、工具接触量を抑える場合が多い |
| チタン合金 | 0.2D~0.8D | 発熱と工具摩耗を管理するため、安全側の条件を使用する |
| 焼入れ鋼(45HRC超) | 0.05D~0.2D | 工具寿命と工作機械の安定性が主な制約となる |
Dは工具径を表します。
たとえば、直径10mmのエンドミルでアルミニウムを荒加工する場合、軸方向切込みを5~20mmに設定できる場合があります。一方、同じ工具でチタンを加工する場合は、工具経路と工作機械の能力に応じて2~8mm程度となります。
推奨切込み深さは、あくまで初期設定の目安です。薄肉部では軸方向切込みを小さくする必要があり、深いポケットではカッターの横方向移動量が制限される場合があります。CADファイルをアップロードいただければ、加工チームが条件を確認し、最初の試し加工前に切込み量を調整できます。

精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
切込み深さと加工方法
材料除去量を最大化する荒加工
荒加工では、大量の取り代を効率よく除去することを優先します。切込み深さへ多くの加工負荷を持たせながら、その後の寸法仕上げに必要な安全な仕上げ代を残します。
中仕上げ加工
中仕上げは荒加工後に行い、不均一に残された取り代を整えます。最終仕上げパスを開始する前に、次の工具経路で除去する材料量を均一にします。
表面品質を重視する仕上げ加工
仕上げ加工では切込みを浅くし、慎重な条件を使用します。大量の材料除去ではなく、要求される表面状態、寸法精度、エッジ形状を実現することが目的です。
高能率加工
最新のアダプティブミーリングでは、小さな半径方向切込みと大きな軸方向切込みを組み合わせることがあります。これにより、切りくず負荷を一定に維持しながら、材料除去率を向上できます。
不適切な切込み深さによって発生する問題
過度な工具たわみ
切削抵抗が工具の剛性で支えられる限界を超えると、工具へ過大な負荷が加わります。その結果、切れ刃が加工経路から逃げる方向へたわみ、テーパ状の壁面や寸法不良が発生します。
びびりと振動
工具接触が不安定になると、びびりが発生する可能性があります。繰り返される振動によって加工面へびびり痕が残り、段取り全体から大きな異音が発生します。
工具の早期摩耗
切込み深さが過大になると応力が増加し、刃先の欠け、擦過領域、不均一な摩耗が発生します。これにより、インサートまたはカッターの寿命が短くなる可能性があります。
生産性の低下と過大なサイクルタイム
切込み深さを過度に小さくすると、残った材料を除去するために多くのパスが必要になります。その結果、サイクルタイムが長くなり、部品1個当たりのコストが増加します。
切込み深さとその他の切削条件の違い
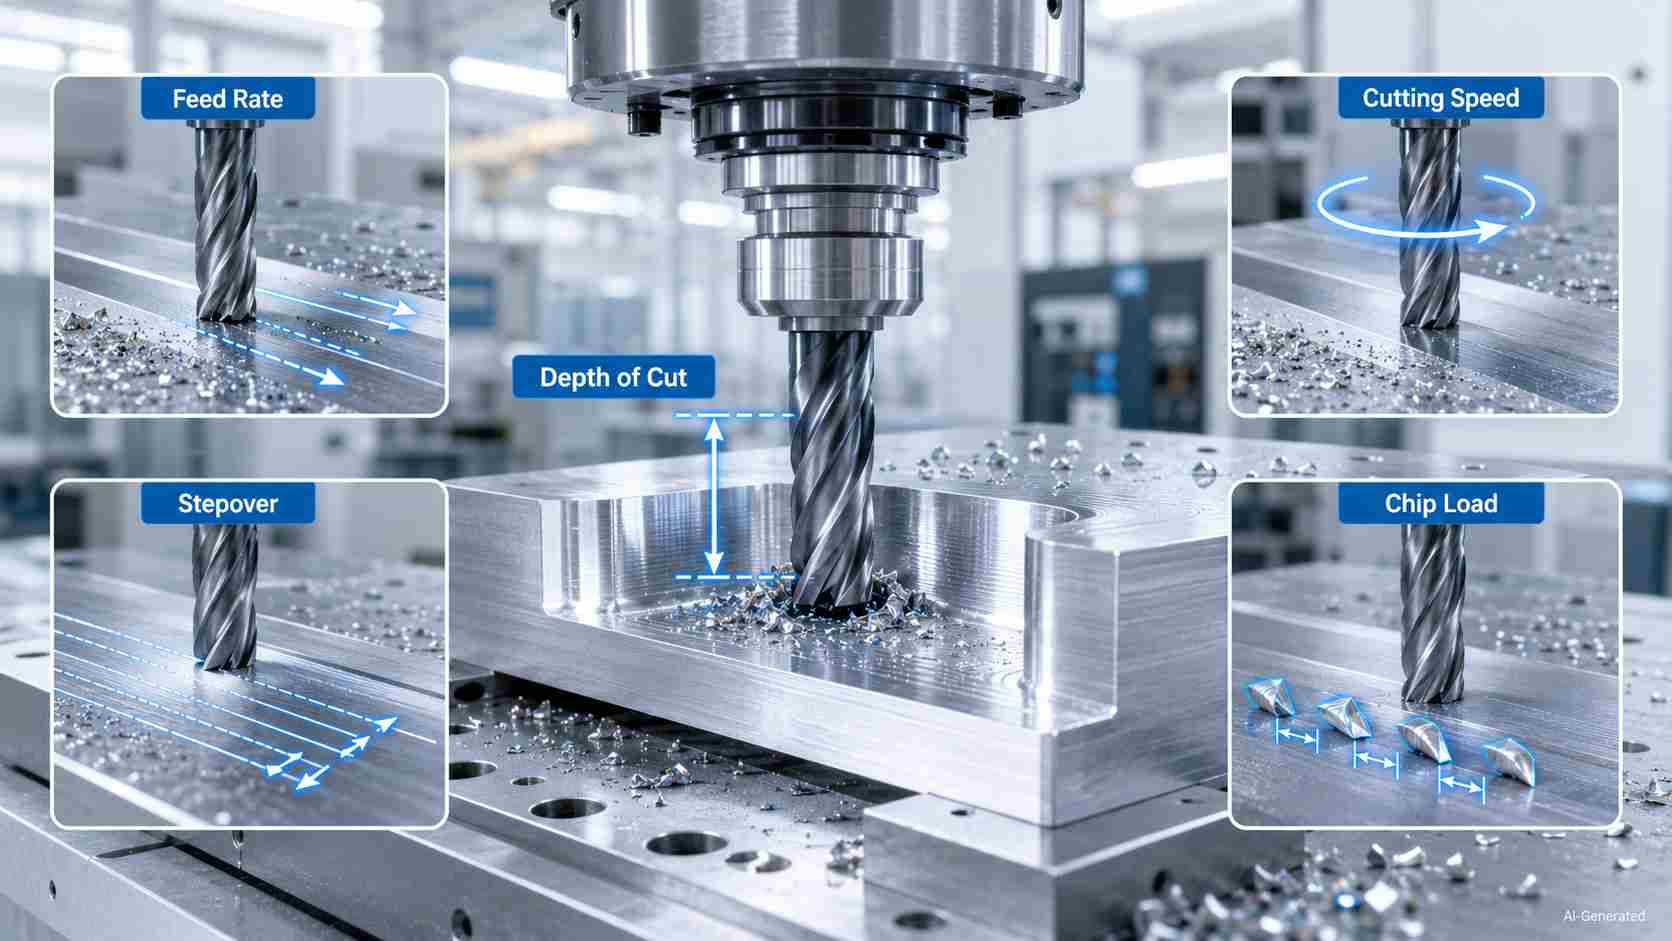
CNC加工における切込み深さ、送り速度、切削速度、ステップオーバー、切りくず負荷
切込み深さと送り速度
送り速度は、1分当たりまたは1刃当たりの工具移動量を決定します。一方、工具接触量は、各パスで切れ刃が受け持つ材料量を決定します。
切込み深さと切削速度
切削速度は、切れ刃における工具とワークの相対的な表面速度を表します。切込み深さを大きくしたまま切削速度を上げると、送り速度や主軸負荷が許容範囲内に見えても、発熱と工具摩耗が増加する場合があります。
切込み深さとステップオーバー
ステップオーバーは、工具経路に対する横方向の間隔であり、下方向への切込みではありません。垂直方向の切込み量が変わらなくても、ステップオーバーによって工具接触率が変化し、切りくず厚さも変化します。
切込み深さと切りくず負荷
切りくず負荷は、各切れ刃が受け持つ材料量を表し、送り速度、刃数、主軸回転数と関係します。切込み深さを変更した場合は、他の条件を推測で維持するのではなく、それに合わせて調整する必要があります。
切込み深さのまとめ
切込み深さは、表から単純に選べる固定値ではありません。同じ工具を使用しても、アルミニウムで良好に機能する設定が、ステンレス鋼やチタンにはまったく適さない場合があります。
安定した加工を実現するには、工作機械、工具、ワーク保持が継続して対応できる切込み深さを選定する必要があります。適切なバランスを確保できれば、不要な工具摩耗や工程の不安定化を防ぎながら、効率よく材料を除去できます。
JLCCNCは、試作品および量産部品向けのCNC加工サービスを提供しています。CADファイルをアップロードすると、即時見積もりと製造性評価をご利用いただけます。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
切込み深さに関するよくある質問
Q:CNC加工における切込み深さとは何ですか?
切込み深さとは、CNC工具が1回の加工パスで除去する材料の深さを示すプログラム設定値です。加工段取りに応じて、ミリメートルまたはインチで指定します。
Q:エンドミルの最大切込み深さはどの程度ですか?
最大切込み深さは、工具径、刃長、材料硬度、工作機械の安定性によって異なります。多くのエンドミルでは、軸方向切込みが刃長を超えることはありません。工具と工作機械の剛性が十分であれば、荒加工で深い切込みを使用できる場合があります。ただし、推奨値を超えると、工具たわみ、びびり、表面品質の低下を招く可能性があります。使用するエンドミルのメーカー推奨条件と試し加工によって、必ず検証してください。
Q:軸方向切削とは何ですか?
軸方向切削とは、工具軸に沿って材料を除去する加工です。フライス加工では、軸方向切込み深さ(Ap)が、1回のパスでカッターをワークへどの程度深く接触させるかを決定します。
Q:軸方向切込みと半径方向切込みの違いは何ですか?
軸方向切込みは、カッターの中心軸に沿った工具接触量です。半径方向切込みは、カッター幅方向の工具接触量です。フライス加工では、この2方向の接触量を個別に管理します。
Q:切込み深さは工具寿命へどのように影響しますか?
切込み深さを大きくすると、刃先へ作用する圧力と熱が増加し、工具が早く摩耗する可能性があります。切込みを小さくすれば工具寿命を延ばせる場合がありますが、小さすぎる切込みでは擦過が発生することもあるため、適切な値を選定する必要があります。
Q:一般的なエンドミルの切込み深さはどの程度ですか?
一般的な値は、工具径、刃長、材料、ツールホルダ、段取りによって異なります。そのため、すべての加工へ適用できる単一の値ではなく、工具カタログの推奨条件と実際の試し加工を重視してください。
Q:切込み深さを増やせば、必ず生産性が向上しますか?
いいえ。切込みを深くすれば1パス当たりの材料除去量は増加しますが、安定性の低下、発熱、工具への過大な負荷によって加工停止や検査時間が増えると、生産性向上の効果が失われる可能性があります。
Q:切込み深さとステップオーバーの違いは何ですか?
ステップオーバーは、隣接する工具経路間の横方向間隔を表します。切込み深さは、工具がワークへ進入する深さを表します。
Q:加工者は適切な切込み深さをどのように決定しますか?
材料特性、工具径、工具突出し量、ツールホルダの把握力、工作機械の能力、治具支持、要求公差を確認し、量産へ適用する値を決定します。
Q:荒加工と仕上げ加工では異なる切込み深さを使用しますか?
はい。荒加工では材料除去量を最大化するため、一般に大きな切込み深さを使用します。仕上げ加工では表面品質と寸法精度を高めるため、小さな切込み深さを使用します。
学び続ける
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......
CNCクランプ方式:種類、配置、加工安定性
CNCクランプの要点 CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。 クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。 メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。 (AI生成)金属ワークを固定するCNCマシンバイス 機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。 クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加......
コンターミリング:工具経路、曲面加工、CNCプログラミングのポイント
コンターミリングの概要と要点 CNC工作機械では、外周、内周、曲面、複雑形状のコンターミリングが可能です。 加工結果は、工具形状、工具経路、切削条件、プログラム検証の精度によって左右されます。 高い寸法精度を得るには、工具接触量、パス間隔、工具動作、段取りを適切に管理する必要があります。 平面形状、自由曲面、深い形状、多軸加工など、さまざまな加工へ適用できます。 材料特性、工具突出し量、振動、工具たわみ、サイクルタイムは加工の安定性に影響します。 金型、航空宇宙部品、医療部品、産業機器部品などに広く使用されています。 曲面金属ワークをコンターミリングするCNC工作機械 現代の機械部品では、大きさだけでなく、その形状によって性能が向上する場合があります。コンターミリングは、複数軸を協調制御した切削動作により、このような設計形状をCNC加工で実現します。 コンターミリングとは コンターミリングとは、カッターが指定された輪郭、境界、またはプログラムされた経路に沿って移動し、部品形状を形成するCNCフライス加工です。加工方法に応じて、二次元の輪郭、段差を持つ三次元形状、複数の工具動作によって形成する自由曲......
GD&Tの平面度:平面度公差と記号をわかりやすく解説
要点 GD&Tの平面度は、寸法公差とは独立して、表面が理想的な平面からどの程度ずれてよいかを規制する幾何公差です。データムは参照しません。 平面度のGD&T記号は単純な平行四辺形で、データム文字を伴わず、幾何公差記入枠内に単独で示されます。 平面度公差は、互いに平行な2平面からなる三次元公差域を定義し、対象表面上のすべての点がその間に収まる必要があります。 機械加工における平面度は、最終仕上げ工程だけでなく、切削抵抗、ワーク保持、熱膨張、残留応力の影響も受けます。 表面の平面度は、シール面、取付面、2つの部品を隙間なく密着させる必要がある接合面で特に重要です。 (AI生成)定盤上で行う機械加工済み金属プレートの平面度検査 部品を定盤の上に置き、軽く揺らすことで平面度を確認できます。ただし、これは定性的な確認方法であり、GD&Tに準拠した測定方法の代わりにはなりません。部品が定盤上でがたつく場合、寸法限界を満たしていても、その部品は平らではありません。GD&Tの平面度は、通常の寸法公差では検出できないことが多い、このような問題を管理するための幾何公差です。 その他の幾何公差記号について詳しくは、CN......
CNC加工におけるプランジミーリング:メリット、工具選定、切削条件
プランジミーリングの要点 プランジミーリングは、工具の側面切削を主体とせず、カッターをZ軸方向へ送り込んで材料を除去する加工方法です。 切削抵抗の多くを主軸方向へ作用させるため、工具のたわみを低減できます。 深いポケット、キャビティ、ロングリーチ形状、重荒加工などに広く使用されます。 大量の材料を除去する場合は刃先交換式プランジカッター、小さな形状にはセンターカット対応エンドミルが一般的です。 送り速度と切削速度は、工具形状、被削材、切込み深さ、工作機械の剛性によって異なります。 深い形状で切りくず排出が不十分になると、発熱、工具摩耗、加工安定性の低下を招きます。 プランジミーリングは主に荒加工に使用され、最終寸法と表面品質を得るため、通常は一般的なミーリングによる仕上げ加工を行います。 深いポケット、鍛造面、大きな取り代は、荒加工を複雑にする要因です。工具の突出し量が長くなるほど、主軸出力よりも半径方向の切削抵抗が大きな問題となることがあります。 プランジミーリングは、従来とは異なる方法で材料を除去します。あらかじめ設定した複数の位置で工具をワークへ送り込み、プランジ動作を繰り返して加工します。......