フランジ加工:CNC加工工程と特注製作ガイド
1 min
- フランジ加工とは?
- CNCで加工できるフランジ形状
- CNCフランジ加工に使用する材料
- フランジ加工の工程
- フランジ加工で重視するポイント
- 特注フランジの製造
- CNC加工を考慮したフランジ設計
- フランジ加工の検査と品質管理
- 特注フランジの見積依頼(RFQ)に必要な情報
- フランジ加工に関するよくある質問
- フランジ加工のまとめ
要点
- フランジ加工では、端面、内径、溝、穴、ねじ、ハブ、段差などを形成できます。
- 材料は、被削性、耐食性、重量、機械的性能に影響します。
- データムとの関係やフランジ形状は、密封性、位置合わせ、組み立てに影響します。
- 特注製作は、非標準の接続部、試作品、少量生産に対応します。
- 検査では、寸法、幾何特性、表面状態、図面要求への適合を確認します。
- 見積依頼(RFQ)には、設計データ、相手部品の情報、数量、機能上の要求を含めます。
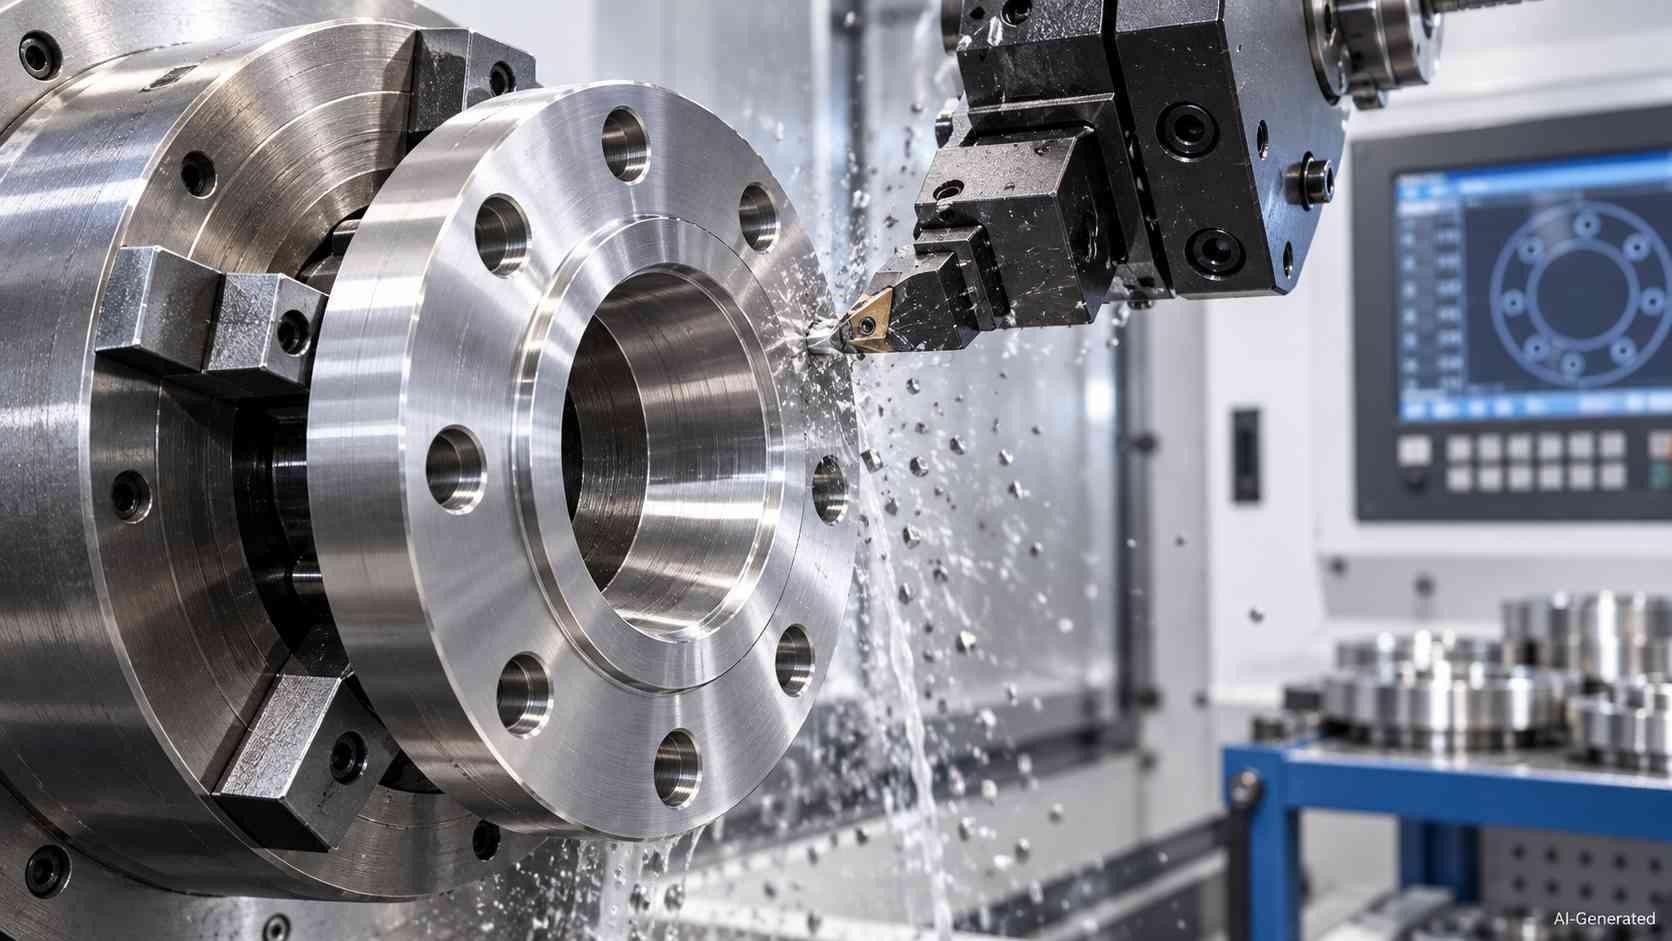
精密金属フランジのCNC加工
フランジは一見単純な部品ですが、その性能は複数の形体が適切に機能することで成り立ちます。ガスケットを用いる接合部では、シール面の形状と表面状態が、指定された密封機能に適合している必要があります。取付部や変換アダプターとして使用する場合は、内径、ボルト穴配置、位置決め面によって、必要な位置合わせと荷重の伝達経路を確保します。フランジ加工では、図面やCADモデルに基づいてCNC設備でこれらの形体を製作し、用途に応じた形状と公差の要求を満たします。本記事では、加工可能な形状、材料、製造工程、設計上の注意点、検査、特注製作、見積依頼に必要な情報を解説します。
フランジ加工とは?
フランジ加工とは、フランジやその素材にCNC加工を施し、図面または適用規格で定められた寸法と公差に従って、端面、内径、ボルト穴配置、溝、ねじ、その他の接続形状を形成することです。代表的な形状には、シール面、中央開口部、ボルト穴のピッチ円、凹部、肩部、ねじ接続部などがあり、相手部品との接合、位置決め、密封に用いられます。
機械加工フランジと規格フランジの違い
機械加工フランジは、切削加工などによって所定の寸法に仕上げたフランジです。一方、市販の規格フランジは、一般的な用途に対する寸法や定格の規定に従います。両者は相反する分類ではなく、規格フランジにも機械加工が施されます。特注の機械加工フランジでは、部品や接続部に合わせてカタログ寸法とは異なる形状を製作できます。管フランジおよびフランジ付き管継手に適用されるASME B16.5-2025は、NPS 1/2~NPS 24を対象に、圧力・温度定格、材料、寸法、公差、表示、試験などの要求事項を定めています。特注部品を同規格に適合すると表記するには、種類、サイズ、圧力クラス、材料、フランジ面の形式、寸法、表示、適用される試験要求への適合を確認する必要があります。規格フランジに似た外観であっても、非標準の接続部にASMEの圧力定格がそのまま適用されるとは限りません。
CNCで加工できるフランジ形状
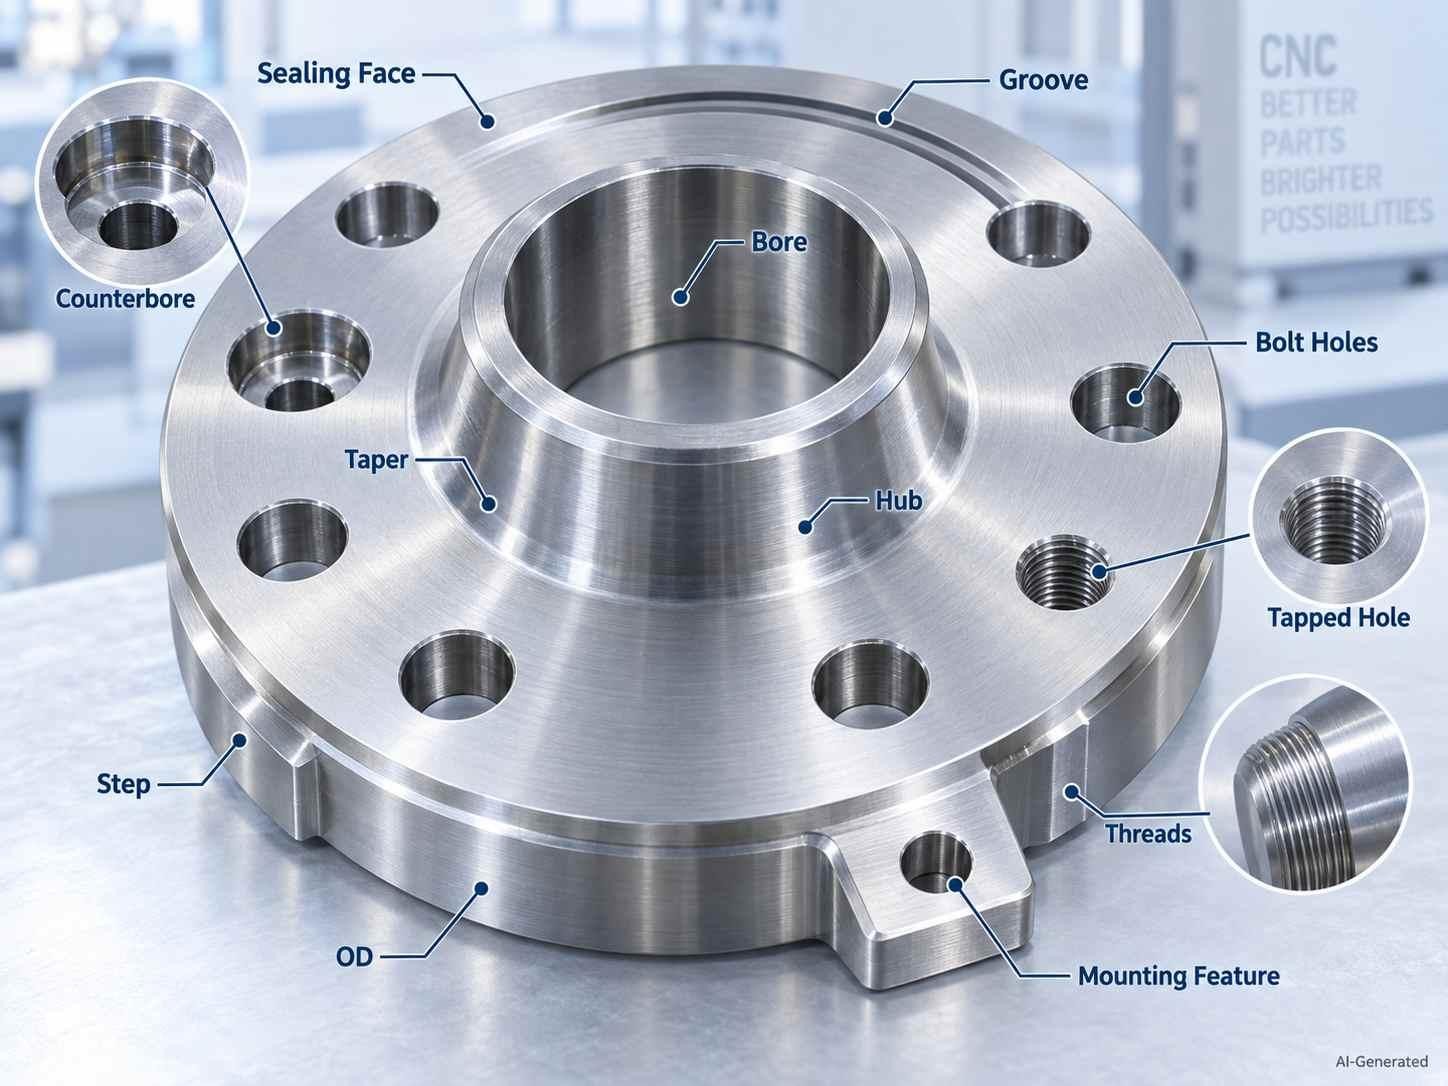
CNC加工するフランジの各部形状
シール面と溝
CNC加工では、平面形または突起形のシール面、同心円状の凹部、環状溝など、設計で指定されたシール形状を形成できます。広く開放された面は工具が届きやすい一方、狭い溝や深い溝では工具の突き出しを長くする必要が生じます。その結果、工具剛性が低下し、たわみや切りくず排出不良のリスクが高まる場合があります。
内径・テーパ・ねじ
内部形状には、テーパ、ねじ、ストレート内径、段付き内径などがあります。深さが大きい、径が小さい、内部で形状が急変する場合は、工具の到達性が制限され、長い突き出しが必要になることがあります。
ボルト穴配置・座ぐり・タップ穴
ボルト穴のピッチ円上には、貫通穴、座ぐり穴、座面加工、タップ穴などを組み合わせて配置できます。穴の数、径、間隔、深さは、工具選定と各部の加工方法に影響します。
外径・ハブ・段差・取付形状
外周側には、外径、ハブ、肩部、段差、平面部、取付ボスなどを形成できます。径の変化が大きい場合や形状同士が近接する場合は、工具の到達性を確保するため、別の工具や追加の段取りが必要になることがあります。
CNCフランジ加工に使用する材料
ステンレス鋼・炭素鋼
耐食性が重要な用途ではステンレス鋼が広く選ばれます。一方、強度、使用温度、圧力条件、コストのバランスを重視する場合は、炭素鋼や合金鋼が用いられます。鋼種と供給時の状態は、切削特性や加工の安定性にも影響します。ステンレス鋼では、多くの炭素鋼よりも慎重な切削条件の管理が必要になる場合があります。
軽量な取付・変換用フランジに適したアルミニウム
アルミニウムは、軽さ、耐食性、良好な被削性が求められる取付フランジや変換用フランジに適しています。合金組成によって強度、加工性、使用時の性能が変わるため、重量と使用条件のバランスを踏まえて選定します。
特殊用途の金属・エンジニアリングプラスチック
重量、耐食性、電気的特性、荷重条件などに応じて、チタンやエンジニアリングプラスチックなどを使用する場合もあります。工具、切削条件、寸法安定性、仕上げの要求は材料によって大きく異なるため、加工計画の早い段階で材料仕様を確定することが重要です。
フランジ加工の工程
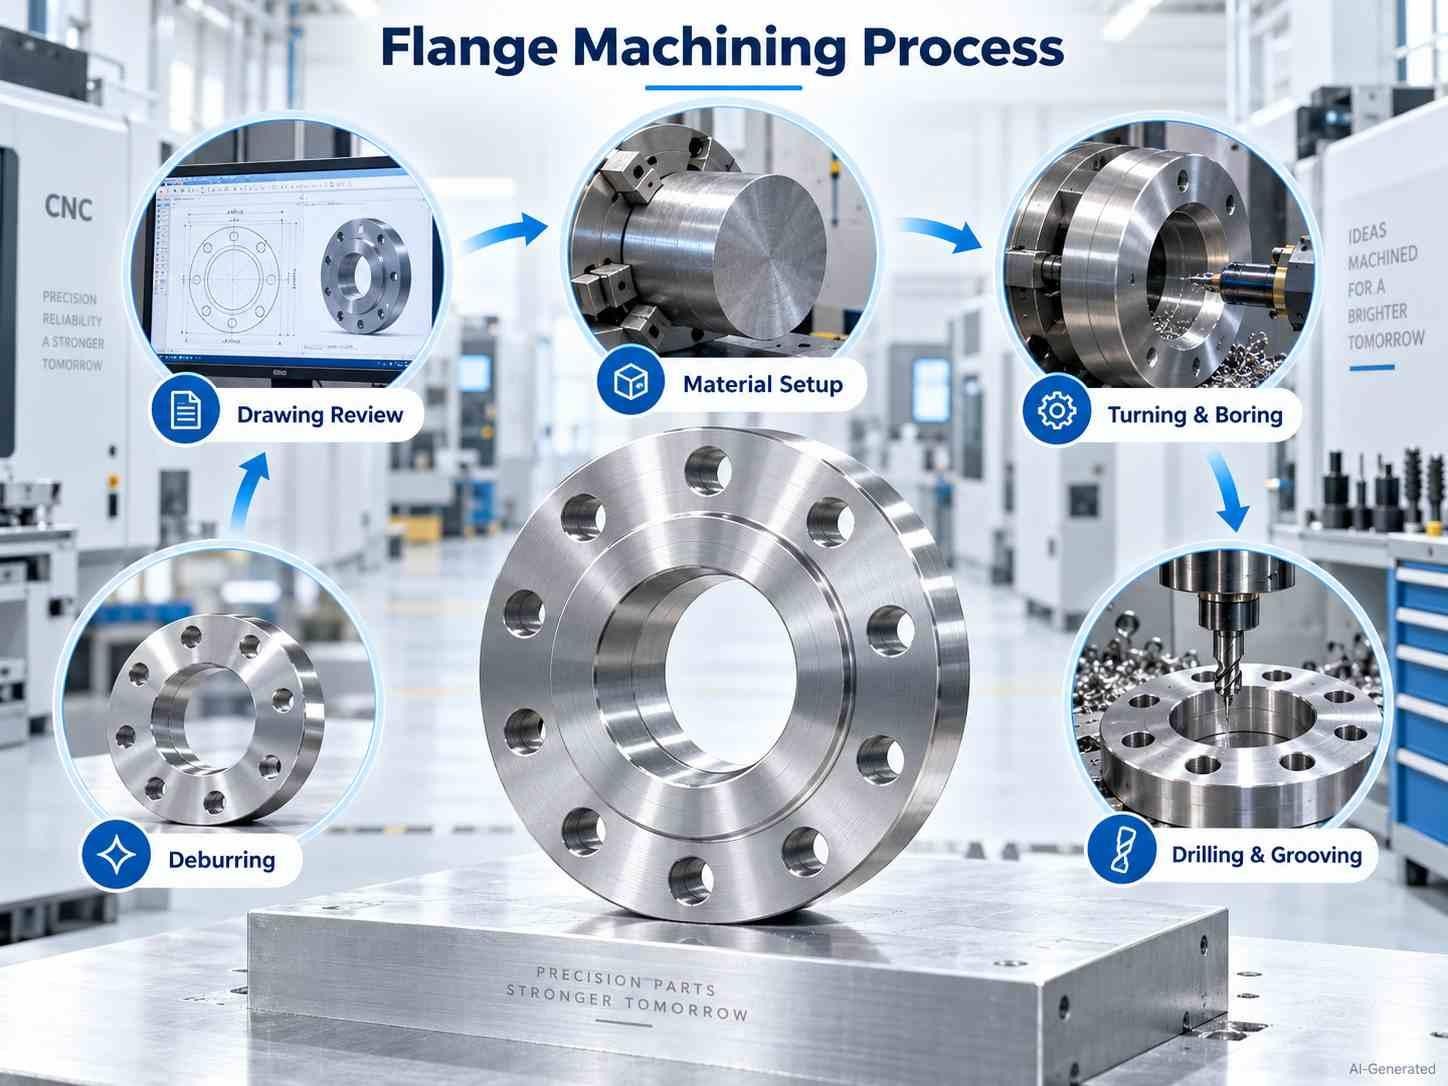
図面確認からバリ取りまでのCNCフランジ加工工程
図面確認と加工計画
工程は、図面やCADモデルの確認から始まります。形状、形体間の関係、素材の形態、生産数量を評価し、特注フランジに適した加工順序、設備、工具の到達性、段取り回数を検討します。
素材の準備とワークの固定
加工代を確保した素材を準備します。ワークの固定では、加工する面へのアクセスを妨げずに部品を支持する必要があります。直径、厚さ、材料特性、ロット数量によって、チャック、治具、段取り方法を選定します。
CNC旋削・端面加工・内径加工
外径、ハブ、肩部、段付き形状などの回転対称形状は、一般にCNC旋削加工で形成します。端面加工では必要なフランジ面を形成し、ボーリングでは内径の加工や仕上げを行います。一度の段取りで加工を完了できるか、追加工程が必要かは、部品形状と要求公差によって決まります。
穴あけ・ねじ加工・溝加工
選定した工程順序に従い、ボルト穴、ねじ、溝、凹部を加工します。順序は、データムの設定方針、ワークの固定、工具の到達性、機械構成、関連する形体間で維持すべき公差によって決まります。
バリ取りと最終仕上げ
主要な機械加工の後、加工端部や穴のバリを除去します。指定された表面処理、マーキング、二次仕上げを行い、最終検査を経て出荷します。
フランジ加工で重視するポイント
内径・フランジ面・データムの関係
図面には、内径、フランジ面、ボルト穴配置が、指定されたデータムに対してどのような関係にあるかを明示します。この関係によって、部品の位置決め、姿勢、検査、組み立ての方法が決まります。重要な接続部では、各部の寸法公差を個別に厳しくするだけでなく、形体間の関係を管理することが重要です。
ボルト穴配置と位置精度
ボルト穴の径、間隔、ピッチ円上の位置は、締結部品が適切に通るか、締付け荷重が意図どおりに分布するかに影響します。穴位置の誤差は、組み立てを難しくしたり、相手部品との間でボルトがスムーズに通らなくなったり、接合部に意図しない負荷を生じさせたりする原因となります。
フランジ面の平面度と表面性状
シール面は、選定したガスケットと接合部の設計に対応する平面度と表面性状の要求を満たす必要があります。規格に基づくガスケット付き配管接合では、適用規格とともにフランジ面の形式、必要な仕上げ、セレーションのパターンを指定します。ガスケットや接合部の設計と切り離して、表面粗さだけを選定してはいけません。特注のシール接合では、シールの種類、接触形状、必要な平面度、表面性状、合否判定方法を図面で定義します。
フランジ面と内径軸の直角度・位置合わせ
直角度は、内径から設定したデータム軸などに対して、フランジ面の姿勢を管理します。偏差が大きいと、相手部品が意図しない角度で取り付き、組み立て時の位置合わせや接合面の接触状態に影響する場合があります。この関係が機能上重要な場合は、一般的な寸法公差だけに頼らず、図面にデータム構成と幾何公差を明示します。

高精度CNC加工サービス
加工用のフランジ図面をお持ちですか?JLCCNCでは、設計の製造性を確認し、プロジェクトに合わせた見積もりを提供します。CADファイルをアップロードして、CNC加工の即時見積もりと、エンジニアによる製造性を考慮した設計(DFM)のフィードバックをご利用ください。
特注フランジの製造
特注フランジが必要になるケース
市販の規格品では、独自の接続部、既存設備、限られた取付スペース、特殊な機能形状に対応できない場合、特注フランジが有効です。CNC加工によって、用途に必要な寸法と形体間の関係を持つフランジを製作できます。
図面・CADモデルに基づく製作
要求を整理した後、図面や3D CADモデルで製造仕様を定義します。CNC加工では、この形状データに基づき、想定するアセンブリに適合する非標準寸法や接続形状を製作できます。
試作・少量生産
CNC加工は、多くの大量生産向け成形方法で必要となる専用金型を要しないため、フランジの試作や少量生産に適しています。
CNC加工を考慮したフランジ設計
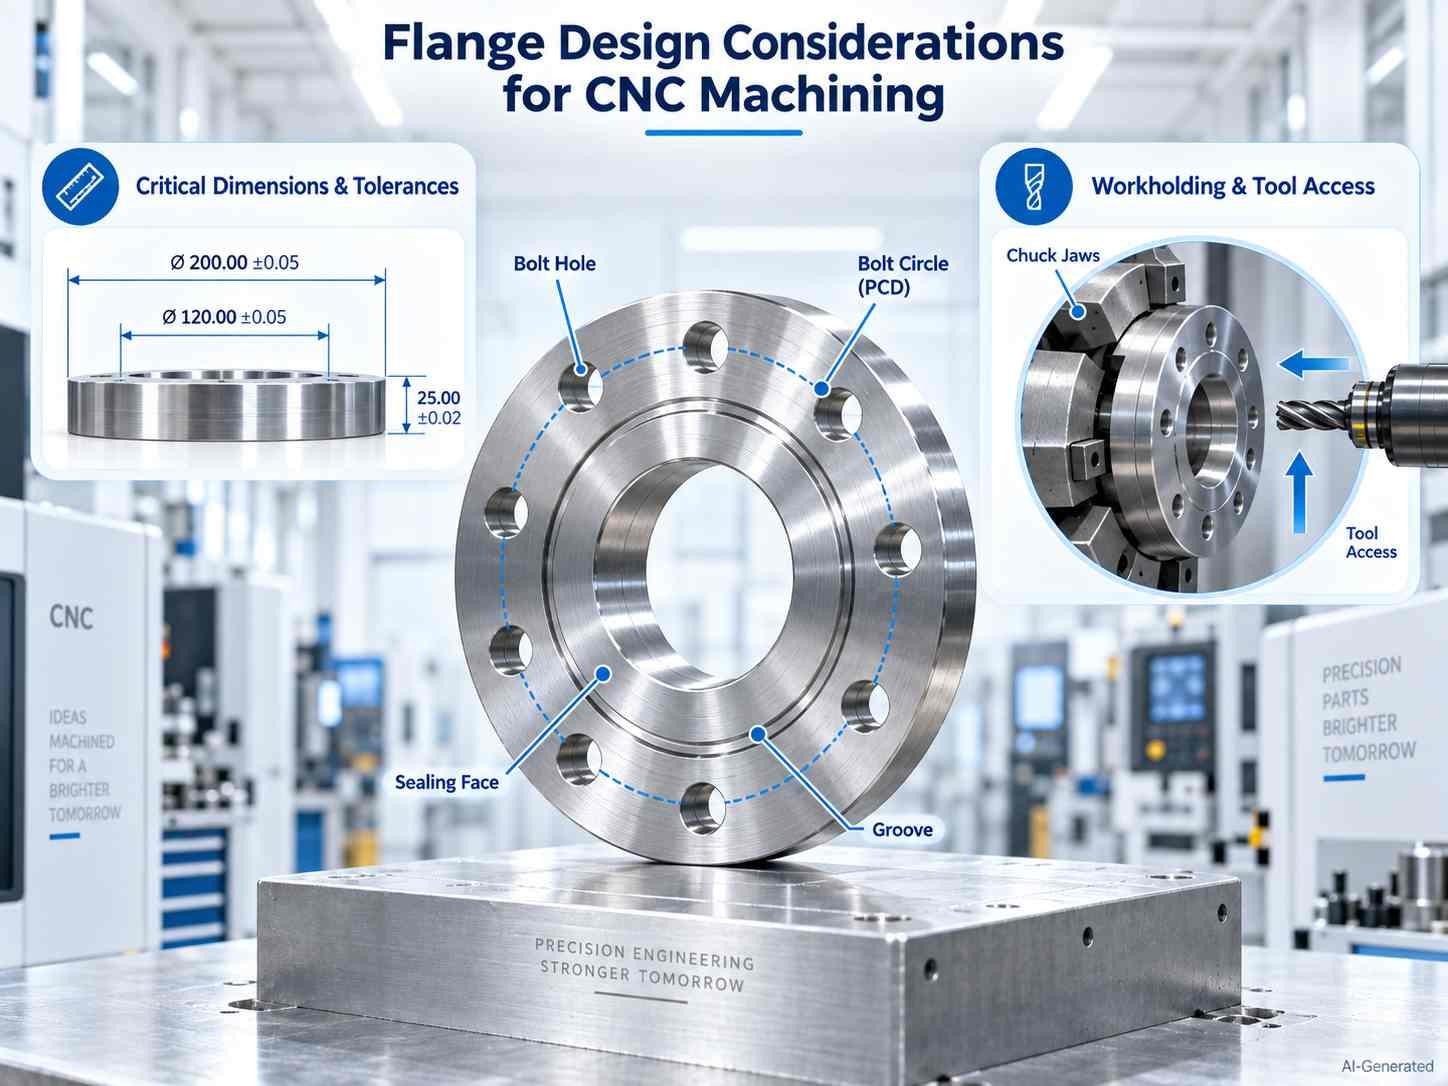
フランジの設計寸法・ボルト穴配置・工具の到達性
重要寸法と公差を明確にする
加工開始前に、外径、内径、厚さ、ハブ寸法、データム参照、シール部や接続部の公差を図面に示します。設計意図を明確にすることで、重要でない形体に不要な高精度を要求することを避けられます。
ボルト穴配置とシール形状を指定する
ボルト穴のピッチ円直径、穴数、穴径、角度間隔、座ぐり、タップ穴の位置、シール面形状、必要な表面性状を定義します。これらの情報によって、相手部品との接合と密封の方法が決まります。
ワークの固定と工具の到達性を考慮する
外径、ハブ、裏面、凹部の周囲に、確実な固定と工具の到達に必要な形状・空間を確保します。深いポケット、狭い肩部、把持部の近くに密集した形状は、工具のアクセスを制限し、段取りを難しくする場合があります。
薄肉フランジと加工変形
薄肉フランジは、厚い部品よりも固定圧力、切削力、残留応力の影響を受けやすくなります。剛性の高い部品では問題のない締付け力でも、薄いフランジでは変形を生じ、固定を解除した後の平面度に影響する場合があります。重要なシール面では、平面度を単独の要求として扱わず、加工順序と支持方法を図面公差と合わせて検討する必要があります。
フランジ加工の検査と品質管理
寸法・幾何特性の検査
重要な接続部では、内径測定、フランジ面の平面度・直角度、ボルト穴配置、表面粗さなどを検査します。データムに基づく位置の検証や、内径、フランジ面、ボルト穴配置の幾何学的関係の確認が必要な場合は、三次元測定機(CMM)を使用できます。
表面性状とシール面の検査
シール部の検査では、指定された表面粗さ、加工目の方向、その他の表面状態を確認します。平面度が機能上重要な場合は、表面粗さを平面度の代わりとせず、図面で定義された幾何公差への適合も検証します。
図面・仕様への適合確認
加工後の品質管理では、完成部品を図面注記、公差、参照仕様、その他の合否判定要求と照合します。これにより、納品するフランジが設計上の要求全体に適合していることを確認します。
特注フランジの見積依頼(RFQ)に必要な情報
必要な設計データ
寸法入りの図面と、可能であればSTEPなどの3D CADモデルを用意します。図面の改訂番号、材料の種類・グレード、公差、表面の要求、参照規格・仕様を含め、製造側が正しい設計条件に基づいて見積もりできるようにします。
機能と相手部品の情報
相手部品、密封方法、使用環境、フランジに影響する接続条件を説明します。圧力保持や真空密封に用いる接合部では、使用流体、設計圧力・温度、適用規格または圧力クラス、フランジ面の形式、ガスケットの種類、ボルト締結の要求、漏れ試験・圧力試験・水圧試験の条件も提示します。こうした情報によって、製造側はすべての寸法を同等に扱うのではなく、機能上重要な特性を把握できます。
生産に関する要求
注文数量、試作か量産か、希望材料、仕上げ、必要書類、納期の希望を明記します。これにより、供給側は想定する製造範囲に沿った見積回答を作成できます。
フランジ加工に関するよくある質問
Q:CNC加工機で特注フランジを製作できますか?
できます。図面やCADデータに基づいて、非標準の外径、内径、ボルト穴配置など、用途に合わせた接続形状を持つ特注フランジを製作できます。
Q:どのような種類のフランジをCNC加工できますか?
取付フランジ、変換用フランジ、閉止フランジ、ねじ込みフランジなど、幅広い形状の製作・追加工に対応できます。加工可能かどうかは、名称だけでなく、図面、材料、要求公差、工具の到達性によって決まります。
Q:CNCフランジ加工には表面処理も含まれますか?
自動的に含まれるわけではありません。機械加工は所定の形状を形成する工程です。不動態化処理、アルマイト処理、めっき、コーティングなどは、材料と使用環境に応じて別途指定する仕上げ工程です。
Q:CNCフランジ加工では、どの程度の公差に対応できますか?
対応可能な公差は、サイズ、形状、材料、設備能力、図面要求によって異なります。すべてのフランジに共通する公差値はありません。規格化された管フランジでは、ASME B16.5などの適用規格で定める寸法公差にも従う必要があります。
Q:ボルト穴と内径の位置関係は、どのように管理しますか?
図面で、内径とフランジ面に対するボルト穴配置を検証するためのデータム構成と幾何公差を定義します。検査でも同じデータム構成を用い、部品の位置決めと形体間の関係を一貫して評価します。
Q:CNC加工はフランジの試作や少量生産に適していますか?
適しています。専用金型を用いずに設計データから形状を加工できるため、開発用部品、交換部品、少量生産に実用的な方法です。
Q:特注の機械加工フランジを圧力用途に使用できますか?
使用できる場合もありますが、適否は適用する法規・規格、材料、圧力・温度条件、フランジ面、ガスケット、ボルト締結、必要な試験によって決まります。特注図面だけで圧力定格が確定するわけではありません。
Q:フランジのシール面には、どのような情報を指定しますか?
フランジ面の形式、ガスケットまたはシールの種類、接続形状、必要な平面度、表面性状、適用規格または合否判定方法を指定します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
フランジ加工のまとめ
フランジ加工では、完成した部品が相手部品と確実に機能することが重要です。適切な加工方法は、フランジ形状、材料、図面で定義された要求によって決まります。規格フランジが用途に適合しない場合、CNC加工は、試作、交換部品、少量生産向けの特注接続部を製作する実用的な方法です。
特注フランジをご検討の場合は、図面とCADファイルをJLCCNCにお送りください。プロジェクトに合わせた設計確認と見積もりを行います。CADファイルをアップロードして、1米ドルから、最短3日の納期に対応するCNC加工の見積もりをご利用ください。価格と納期は、部品仕様や注文条件によって異なります。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......