GD&Tの平面度:平面度公差と記号をわかりやすく解説
2 min
- GD&Tにおける平面度とは
- 平面度のGD&T記号と図面の読み方
- GD&T規格における平面度公差
- CNCフライス加工で平面度を実現する方法
- 製造現場における平面度の測定
- GD&T平面度とその他の幾何公差の違い
- CNC製造における平面度の重要性
- GD&Tの平面度に関するよくある質問
要点
- GD&Tの平面度は、寸法公差とは独立して、表面が理想的な平面からどの程度ずれてよいかを規制する幾何公差です。データムは参照しません。
- 平面度のGD&T記号は単純な平行四辺形で、データム文字を伴わず、幾何公差記入枠内に単独で示されます。
- 平面度公差は、互いに平行な2平面からなる三次元公差域を定義し、対象表面上のすべての点がその間に収まる必要があります。
- 機械加工における平面度は、最終仕上げ工程だけでなく、切削抵抗、ワーク保持、熱膨張、残留応力の影響も受けます。
- 表面の平面度は、シール面、取付面、2つの部品を隙間なく密着させる必要がある接合面で特に重要です。
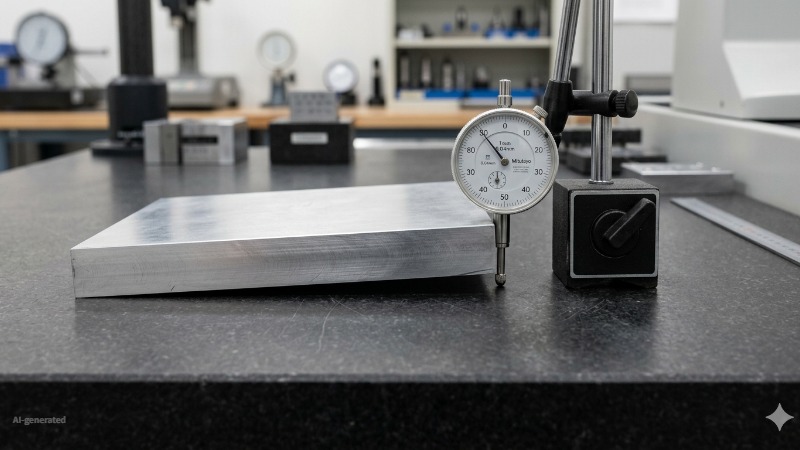
(AI生成)定盤上で行う機械加工済み金属プレートの平面度検査
部品を定盤の上に置き、軽く揺らすことで平面度を確認できます。ただし、これは定性的な確認方法であり、GD&Tに準拠した測定方法の代わりにはなりません。部品が定盤上でがたつく場合、寸法限界を満たしていても、その部品は平らではありません。GD&Tの平面度は、通常の寸法公差では検出できないことが多い、このような問題を管理するための幾何公差です。
その他の幾何公差記号について詳しくは、CNC加工におけるGD&Tのガイドをご覧ください。
本ガイドでは、GD&Tにおける平面度の意味、記号の読み方、公差域の仕組み、実際のCNC加工で厳しい平面度公差を実現するための要点をわかりやすく解説します。
GD&Tにおける平面度とは
GD&T平面度の定義
GD&Tの平面度は、表面全体が理想的な平面からどの程度変動してよいかを規制する形状公差です。表面の位置、角度、部品の大きさは評価対象とせず、その表面自体がどの程度平らであるかだけを評価します。
平面度公差は、対象表面をちょうど挟み込める2つの平行平面の間隔として表されます。対象表面を間隔0.05mmの2平行平面内に収められる場合、その表面の平面度偏差は0.05mmです。公差について詳しくは、CNC加工公差と部品精度への影響をご覧ください。
平面度公差の目的
寸法公差は、対象物の大きさを示すものです。しかし、その表面が平らであるかどうかまでは示しません。たとえば、全測定箇所で厚さ10.00mm±0.05mmを満たすプレートでも、ポテトチップのように湾曲している可能性があります。個々の厚さ測定値がすべて合格していても、表面そのものが平らとは限りません。
GD&Tの平面度公差は、この不足を補います。厚さ、長さ、幅とは別に、表面全体がどの程度上下に変動しているかを独立して評価します。
製造において平面度が重要な理由
2つの部品を隙間なくボルト締結する場合、互いにシールする場合、または一方の上にもう一方を設置する場合、いずれも適切な平面度が必要です。ポンプハウジングの接合面が平らでなければ、ボルトをどれほど強く締めても漏れが発生します。取付プレートが反っていると、一方の角を締めた際に反対側の角が浮き上がり、そこへ取り付けた部品にもねじれが生じます。
機械加工における平面度は、単なる品質確認項目ではありません。平面度不良の部品は、組立後に設計意図とは異なる挙動を示し、振動、漏れ、不均一な摩耗、応力集中など、後から原因を特定しにくい問題を引き起こします。
平面度のGD&T記号と図面の読み方
GD&T平面度記号の意味
GD&Tの平面度記号は、細い平行四辺形、つまり横に少し傾いた扁平な長方形のような形状です。幾何公差記入枠の最初の区画に配置され、その後に公差値が続きます。
平面度記号は、真直度と同様に、データム文字を伴わないため識別しやすい記号です。平面度は形状公差であり、他の形体との関係ではなく、対象表面そのものを評価します。したがって、平面度にはデータムを使用しません。平面度の指示にデータム参照が含まれている場合は、図面の誤り、またはGD&T規則の誤解である可能性があります。
平面度指示の読み方
確認すべき点を理解すれば、GD&Tの平面度指示は比較的簡単に読み取れます。
ステップ1:平面度記号を確認します。幾何公差記入枠の最初の区画にある平行四辺形の記号です。
ステップ2:記号の後に記載された数値を確認します。これが平面度公差で、通常はミリメートル単位です。「平面度記号|0.05」と記載されている場合、対象表面は間隔0.05mmの平面度公差域内に収まる必要があります。
ステップ3:引出線が指している箇所を確認します。引出線が接続されている表面が、平面度の管理対象です。
表面へ適用する平面度には、データムや実体公差方式の修正記号を使用しません。平面度は、最大実体公差方式(MMC)や最小実体公差方式(LMC)などの修正記号を使用しない形状公差です。形体寸法とは独立した、一定幅の公差域を定義します。
平面度公差域の考え方
GD&Tの表面平面度における公差域は、公差値だけ離れた2つの平行平面です。たとえば、完全に平行で間隔が正確に0.03mmの2枚の仮想的な平らなガラス板を想像してください。管理対象となる表面全体が、この2枚のガラス板の間に収まる必要があります。
よくある誤解の一つは、この2つの仮想境界平面が基準データムに固定されていると考えることです。実際には、平面度公差域は自由に移動および傾斜できます。測定したすべての点を収めるために必要な間隔が最小となるよう、2つの平行平面を配置して平面度を評価します。
GD&T規格における平面度公差
平面度公差の定義
GD&T規格(ASME Y14.5)では、平面度公差は、部品上のその他の形体、寸法、データムから独立して評価される、理想平面に対する表面の最大許容変動量として定義されます。概念的に最も理解しやすい幾何公差の一つであり、広く指定されている形状公差でもあります。
厳しい平面度公差と緩い平面度公差
| 平面度公差 | 一般的な用途 | 実現可能な加工方法 |
|---|---|---|
| 0.5mm以上 | 重要度の低い表面、外観面 | 標準フライス加工、切削加工のまま |
| 0.1~0.25mm | 一般的な取付面、ブラケット | 仕上げパスを含む標準CNCフライス加工 |
| 0.025~0.1mm | シール面、ガスケット接触面 | 精密フライス加工、慎重な段取り |
| 0.01~0.025mm | 精密接合面、軸受面 | 平面研削 |
| 0.005~0.01mm | 高精度光学面、計測基準面 | 精密研削、ラッピング |
| 0.005mm未満 | 基準面、ゲージブロック | ラッピング、オプチカルフラット |
機械加工における一般原則として、平面度公差が厳しくなるほど、最終仕上げパスの切削条件だけでなく、熱の影響、ワーク保持による変形、残留応力を厳密に管理する必要があります。
機械製図上の要件
GD&Tの平面度を明確に指示するには、平面度記号、公差値、管理対象表面を明確に示す引出線の3つが必要です。基本的な平面度管理には、データムも修正記号も必要ありません。
設計者が不必要に仕様を複雑にしてしまう例として、「安全のため」に機能上必要な値より厳しい平面度を指定することがあります。4本のねじで固定され、シール機能を必要としないブラケットの取付面に、通常0.01mmの平面度は必要ありません。多くの場合は0.1mmで十分であり、その方が大幅に製造しやすく、コストも低くなります。
厳しい平面度公差は、シール面、精密接合面、光学基準面など、実際にその精度が必要な表面に限定して指定してください。
CNCフライス加工で平面度を実現する方法
(AI生成)アルミニウムブロックの平面を正面フライス加工するCNC段取り
CNCフライス加工における平面度
正面フライスで表面を一度加工すれば、外観上は平らに見えます。しかし、「平らに見える」ことと「測定して0.02mmの平面度を満たす」ことは異なります。CNCフライス加工で得られる平面度は、主軸の回転精度、テーブルの平面精度、一定の重なりを持つ工具経路、切削中にワークが移動または変形しないことなどに左右されます。
剛性の高い段取りで鋭利な正面フライスを使用して1回の加工を行った場合、数百ミリメートル程度の範囲では、一般に0.05~0.15mm程度の平面度を得られます。フライス加工だけでこれより厳しい平面度を得るには、浅い切込み量と低い送り速度による仕上げパス、振れを確認した工具などが必要です。これらのわずかな不均一が、そのまま平面度偏差として現れます。
研削加工における平面度
GD&Tの平面度公差が、フライス加工で安定して実現できる範囲を下回る場合、たとえば0.01mm以下の場合は、通常、研削加工を使用します。平面研削では、切削抵抗を抑えた浅い加工を一定量ずつ行い、幾何学的に安定した基準運動を利用するため、より高い平面度を実現できます。
平面研削では、表面全体からごく少量の材料を均一に除去します。フライス加工と比較して、砥石からワークを押し離す力が小さいため、フライス加工では難しい平面度を安定して実現できます。
ワーク保持と治具の影響
部品が石定盤上では完全に平らでも、治具へ固定した瞬間に変形することがあります。クランプ力が不均一な場合や、薄肉部を圧縮するように固定した場合、切削中に部品が変形します。クランプを解除すると材料が元の形状へ戻ろうとするため、新たに加工した表面も変形します。
厳しい表面平面度が要求される場合は、単に強く固定するのではなく、クランプ前に部品が治具へ適切に着座していることを確認する必要があります。また、薄肉部を湾曲させるような少数箇所への集中荷重を避け、クランプ力を均等に分散させることが重要です。
熱と残留応力に関する考慮事項
切削直後の温かい状態では平面度を満たしていた部品でも、室温まで冷却すると測定結果が変化する場合があります。部品の一部が他の部分より早く冷えるなど、冷却が不均一になると、場所ごとに異なる収縮が生じ、表面がわずかに変形します。
前工程で生じた残留応力も、同様の影響を与えます。部品の片側を高負荷で荒加工した後に仕上げると、荒加工によって解放された応力により、仕上げパスが適切に行われていても、その後、部品がわずかに反る場合があります。
厳しい平面度公差を実現するには、荒加工と仕上げ加工の間に部品を静置して安定させ、一定温度で測定することが重要です。これにより、実際には温度変化に起因する測定値を追い続けることを防げます。
工程能力と平面度管理
加工方法ごとに、現実的に実現できる平面度は異なります。公差と加工方法を適切に組み合わせることで、仕様不足による機能不良と、過剰仕様による不要なコスト増加の両方を防げます。
実用的な目安として、標準的な3軸フライス加工では、数百ミリメートル程度までの部品に対し、0.05~0.1mmの平面度を安定して実現できます。仕上げパスを慎重に行えば、0.02~0.05mmも実現可能です。平面研削では0.005~0.02mmまで対応でき、0.005mm未満では通常、ラッピングまたは特殊仕上げが必要になります。
要求公差がこの範囲のどこに該当するかを確認すれば、フライス加工だけで対応できるか、製造工程の初期段階から二次加工を計画すべきかを判断できます。
JLCCNCでは、厳しい平面度、平行度、直角度を含むGD&T要件に対応した精密CNC部品を製造しています。試作品から量産品まで、加工前にエンジニアが部品を確認し、公差上の問題が高額な不良品につながる前に対策できるようサポートします。

精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
製造現場における平面度の測定
(iStock)三次元測定機による測定
定盤とハイトゲージを使用する方法
最も簡単な平面度確認方法は、校正済みの定盤、つまり非常に平らな基準面に部品を置き、ハイトゲージまたはダイヤルゲージを使用して表面上の複数箇所を測定する方法です。最大測定値と最小測定値の差を平面度偏差として評価します。
この方法は迅速で、定盤以外に高価な設備を必要とせず、0.05mm以上の比較的緩い平面度公差に適しています。公差が厳しくなると、測定点数や指示値の読取り精度など、手作業による測定の限界が影響します。
三次元測定機(CMM)
三次元測定機は、表面上の格子状に配置した複数点を測定し、すべての測定点から基準となる平面を算出したうえで、各点の最大偏差を報告します。再現性があり、測定結果を記録でき、手動測定のように検査担当者の技量へ大きく依存しないため、精密部品の表面平面度を検証する標準的な方法です。
測定点が多いほど、表面形状を詳細に把握できます。9点のみを測定するCMMプログラムでは、25点を測定するプログラムなら検出できる局所的なくぼみを見逃す可能性があります。重要な平面度を検査する場合は、表面の機能範囲と、その加工方法で局所的な変動が発生する可能性に応じて測定点密度を設定する必要があります。
レーザー・光学測定システム
工作機械のベッド、大型プレート、構造部品などの広い表面には、レーザー平面度測定システムが使用されます。離散的な測定点だけでなく、表面全体を走査して偏差マップを作成するため、点測定では測定位置の間に隠れてしまう局所的な高低差も検出できます。
オプチカルフラットと呼ばれる高精度な平面ガラス基準器は、通常0.001mm未満の極めて厳しい平面度公差に使用されます。干渉縞を利用して対象部品とオプチカルフラットを直接比較します。この方法は一般的な量産部品ではなく、基準器や光学部品などに使用される専門的な測定方法です。
GD&T平面度とその他の幾何公差の違い
平面度と真直度
平面度は三次元空間における表面全体を管理しますが、真直度は個々の線要素または軸線を管理します。
| 比較項目 | 平面度 | 真直度 |
|---|---|---|
| 管理対象 | 表面全体(二次元領域) | 線要素または軸線(一次元) |
| 公差域 | 2つの平行平面 | 2つの平行直線、または軸線の場合は円筒 |
| データム | 不要 | 不要 |
真直度の仕組みと適用箇所について詳しくは、GD&Tの真直度記号、公差、適用例をご覧ください。
平面度と平行度
平面度は対象表面そのものが平らであるかを評価します。一方、平行度は、対象表面が平らであり、かつ別の基準面に対して平行であるかを評価します。
| 比較項目 | 平面度 | 平行度 |
|---|---|---|
| データム | 不要 | 必要 |
| 評価する内容 | 「この表面自体は平らか」 | 「この表面は平らで、かつ基準面と平行か」 |
| 平面度との関係 | 独立した形状管理 | 対象面の形状も同時に規制する |
平面度と直角度
平面度は対象表面そのものの形状を管理しますが、直角度はデータムに対する対象表面の角度を管理します。
| 比較項目 | 平面度 | 直角度 |
|---|---|---|
| データム | 不要 | 必要 |
| 評価する内容 | 「この表面自体は平らか」 | 「この表面はデータムに対して90°か」 |
| 平らな表面でも不合格になるか | 該当なし | はい。表面が平らでも傾いていれば直角度不良となる |
CNC製造における平面度の重要性
組立時のはめあいと機能
2つの平らな部品をボルトで締結したとき、両方の表面が実際に平らでなければ隙間なく密着しません。一方の部品がわずかに反っている場合、ボルトを締めることで部品が相手側の形状へ強制的に変形し、設計で想定していない応力が発生するか、一部のボルトが強く締まっていても別の箇所に隙間が残ります。いずれの場合も、組立品は設計者が想定したとおりには機能しません。
シール面と接触面
平面度が最も直接的に機能へ影響するのが、シール面です。ガスケットが吸収できる変形量には限界があります。接合面にガスケットでは埋められない大きなくぼみがあると、そこが漏れ経路になります。
フランジ面、ポンプハウジング、バルブボディなど、2つの表面同士またはガスケットを介して密封する箇所では、平面度公差がシール性能を直接左右します。
精密工学上の要件
光学部品用マウント、計測治具、基準面などでは、機械加工における平面度は組立のためだけに必要なのではありません。表面そのものが信頼できる基準であることが求められます。
他の部品を測定するための既知の平面基準として使用する治具ベースは、測定対象よりも厳しい公差で実際に平らでなければ、基準面として役立ちません。
厳しい平面度が求められるシール面、取付プレート、精密接合部品が必要ですか?
JLCCNCは、高度なCNC加工、精密検査、GD&Tを重視した製造工程を組み合わせ、部品が単なる寸法値だけでなく、実際の機能要件を満たせるよう支援します。試作品から量産品まで、短納期かつ明確な価格体系で高精度部品を提供します。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
GD&Tの平面度に関するよくある質問
Q:GD&Tの平面度とは何ですか?
GD&Tの平面度とは、部品の寸法とは独立して、データムを参照せずに、表面全体が理想的な平面からどの程度ずれてよいかを規制する幾何公差です。
Q:GD&Tの平面度記号はどのような形ですか?
細い平行四辺形の記号です。幾何公差記入枠の最初の区画に配置され、その後に公差値が続きます。データム参照文字は含まれません。
Q:平面度公差はどのように定義されますか?
平面度公差は、公差値だけ離れた2つの平行平面によって構成される公差域を定義します。管理対象表面上のすべての点が、この2平面の間に収まる必要があります。これらの平面は他の形体へ固定されず、対象表面を最も適切に挟み込める位置と方向へ自由に配置されます。
Q:CNC加工における平面度はどのように測定しますか?
一般的な公差には、定盤とハイトゲージまたはダイヤルゲージを使用します。精密公差には、多点測定と平面計算を行う三次元測定機を使用します。大型表面にはレーザー走査、最も厳しい基準器レベルの公差にはオプチカルフラットを使用します。
Q:平面度と表面粗さの違いは何ですか?
平面度は、表面全体が反っている、うねっている、ねじれているといった、表面の全体形状を評価します。表面粗さ(Ra)は、より微小な尺度における表面の凹凸、つまり表面がどの程度粗いか、滑らかであるかを評価します。粗い表面でも平面度が良好な場合があり、滑らかな表面でも平面度が悪い場合があります。両者は互いに独立した特性です。
Q:CNCフライス加工では、どの程度の平面度公差を実現できますか?
標準的な3軸CNCフライス加工では、一般的な部品寸法に対して0.05~0.1mmの平面度を安定して実現できます。慎重な仕上げパス、鋭利な工具、適切なワーク保持を使用すれば、0.02~0.05mmも実現可能です。0.02mmより厳しい公差では、通常、二次工程として平面研削またはラッピングが必要です。
学び続ける
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......
CNCクランプ方式:種類、配置、加工安定性
CNCクランプの要点 CNCクランプは、切削抵抗に対してワークを確実に保持すると同時に、過度な締付けや不適切な配置による変形を防ぐ必要があります。 クランプの本数よりも、切削抵抗の方向に対するクランプ位置の方が重要です。 3-2-1位置決め原則は、ワークを過拘束することなく、安定性と再現性に優れたワーク保持を実現する理論的基礎です。 メカニカル、真空、マグネット、油圧などのクランプ方式は、それぞれ異なる材料、形状、生産数量に適しています。 一般的なクランプ不良の多くは、装置そのものではなく、最初の切削前に決定された配置と締付け順序に起因します。その影響は工程全体へ波及し、加工精度の低下につながります。 (AI生成)金属ワークを固定するCNCマシンバイス 機械加工で発生する問題の多くは、切削そのものではなく、CNCワーク保持から始まります。 クランプ力が不足すると、切削中にワークが移動します。反対に、強く締めすぎると、加工を開始する前からワークが変形する可能性があります。したがって、効果的なCNCクランプは、単に大きな保持力を加えることではありません。重要なのは、工具がワークへ接触し、切削負荷が増加......
コンターミリング:工具経路、曲面加工、CNCプログラミングのポイント
コンターミリングの概要と要点 CNC工作機械では、外周、内周、曲面、複雑形状のコンターミリングが可能です。 加工結果は、工具形状、工具経路、切削条件、プログラム検証の精度によって左右されます。 高い寸法精度を得るには、工具接触量、パス間隔、工具動作、段取りを適切に管理する必要があります。 平面形状、自由曲面、深い形状、多軸加工など、さまざまな加工へ適用できます。 材料特性、工具突出し量、振動、工具たわみ、サイクルタイムは加工の安定性に影響します。 金型、航空宇宙部品、医療部品、産業機器部品などに広く使用されています。 曲面金属ワークをコンターミリングするCNC工作機械 現代の機械部品では、大きさだけでなく、その形状によって性能が向上する場合があります。コンターミリングは、複数軸を協調制御した切削動作により、このような設計形状をCNC加工で実現します。 コンターミリングとは コンターミリングとは、カッターが指定された輪郭、境界、またはプログラムされた経路に沿って移動し、部品形状を形成するCNCフライス加工です。加工方法に応じて、二次元の輪郭、段差を持つ三次元形状、複数の工具動作によって形成する自由曲......
GD&Tの平面度:平面度公差と記号をわかりやすく解説
要点 GD&Tの平面度は、寸法公差とは独立して、表面が理想的な平面からどの程度ずれてよいかを規制する幾何公差です。データムは参照しません。 平面度のGD&T記号は単純な平行四辺形で、データム文字を伴わず、幾何公差記入枠内に単独で示されます。 平面度公差は、互いに平行な2平面からなる三次元公差域を定義し、対象表面上のすべての点がその間に収まる必要があります。 機械加工における平面度は、最終仕上げ工程だけでなく、切削抵抗、ワーク保持、熱膨張、残留応力の影響も受けます。 表面の平面度は、シール面、取付面、2つの部品を隙間なく密着させる必要がある接合面で特に重要です。 (AI生成)定盤上で行う機械加工済み金属プレートの平面度検査 部品を定盤の上に置き、軽く揺らすことで平面度を確認できます。ただし、これは定性的な確認方法であり、GD&Tに準拠した測定方法の代わりにはなりません。部品が定盤上でがたつく場合、寸法限界を満たしていても、その部品は平らではありません。GD&Tの平面度は、通常の寸法公差では検出できないことが多い、このような問題を管理するための幾何公差です。 その他の幾何公差記号について詳しくは、CN......
CNC加工におけるプランジミーリング:メリット、工具選定、切削条件
プランジミーリングの要点 プランジミーリングは、工具の側面切削を主体とせず、カッターをZ軸方向へ送り込んで材料を除去する加工方法です。 切削抵抗の多くを主軸方向へ作用させるため、工具のたわみを低減できます。 深いポケット、キャビティ、ロングリーチ形状、重荒加工などに広く使用されます。 大量の材料を除去する場合は刃先交換式プランジカッター、小さな形状にはセンターカット対応エンドミルが一般的です。 送り速度と切削速度は、工具形状、被削材、切込み深さ、工作機械の剛性によって異なります。 深い形状で切りくず排出が不十分になると、発熱、工具摩耗、加工安定性の低下を招きます。 プランジミーリングは主に荒加工に使用され、最終寸法と表面品質を得るため、通常は一般的なミーリングによる仕上げ加工を行います。 深いポケット、鍛造面、大きな取り代は、荒加工を複雑にする要因です。工具の突出し量が長くなるほど、主軸出力よりも半径方向の切削抵抗が大きな問題となることがあります。 プランジミーリングは、従来とは異なる方法で材料を除去します。あらかじめ設定した複数の位置で工具をワークへ送り込み、プランジ動作を繰り返して加工します。......