この記事のポイント
- ヘリカル加工は、XY平面内の円弧補間とZ軸方向の移動を同時に行い、穴などの円形形状を形成する加工方法です。
- CNCでは、XY平面内の円運動とZ軸方向の移動を連動させるヘリカル補間によって、この動きを実現します。
- 仕上がり穴径は、工具径と工具中心の軌跡によってプログラム上で設定します。実際の加工結果は、工具の状態や切削条件にも左右されます。
- ヘリカルピッチは、工具中心が円軌道を1周する間に、工具がZ軸方向へ進む距離を表します。
- 穴加工、穴の拡径、内径加工、円形ポケット、座ぐり穴などに広く用いられます。
- ねじ切りフライス加工でも同様のらせん軌跡を使用し、ねじのリードに合わせて工具を軸方向へ移動させます。
- 工具の刃形、穴径、加工深さ、工具の到達長さ、切込み状態、送り速度、主軸回転速度を、それぞれの加工に適合させる必要があります。
- ヘリカル加工とCNCドリル加工の選択は、主に穴の形状、深さ、使用工具、生産要件によって決まります。
ヘリカル加工は、フライス工具を円軌道に沿って移動させながら、Z軸方向へ徐々に送り、穴や円形形状を形成するCNC加工の手法です。これらの動きを組み合わせることで、らせん状の工具軌跡を生成します。
工具径より大きな穴の加工、既存穴の拡径、適切な工具を用いた内径加工やめねじ加工に有効です。仕上がり径は、工具径だけでなく、工具径とプログラムで指定する工具軌跡によって決まります。
この加工の基本となるCNCの動作が、ヘリカル補間です。XY平面内の円運動とZ軸方向の移動を同時に制御し、指定されたらせん軌跡を維持します。
この記事では、ヘリカル加工の原理、CNCのヘリカル補間、工具、プログラミング、用途、加工時の重要な検討事項を解説します。
ヘリカル加工とは?
ヘリカル加工は、フライス工具をプログラムで指定したらせん軌跡に沿って移動させ、円形形状を形成するCNC加工の方法です。工具は加工形状の周囲を回りながら軸方向へ進み、必要な切込み深さまで材料を除去します。
固定径の工具だけで形状を決めるのではなく、CNC補間によって形成する穴やその他の円形形状の加工・拡径によく用いられます。
ヘリカル加工とヘリカル補間の違い
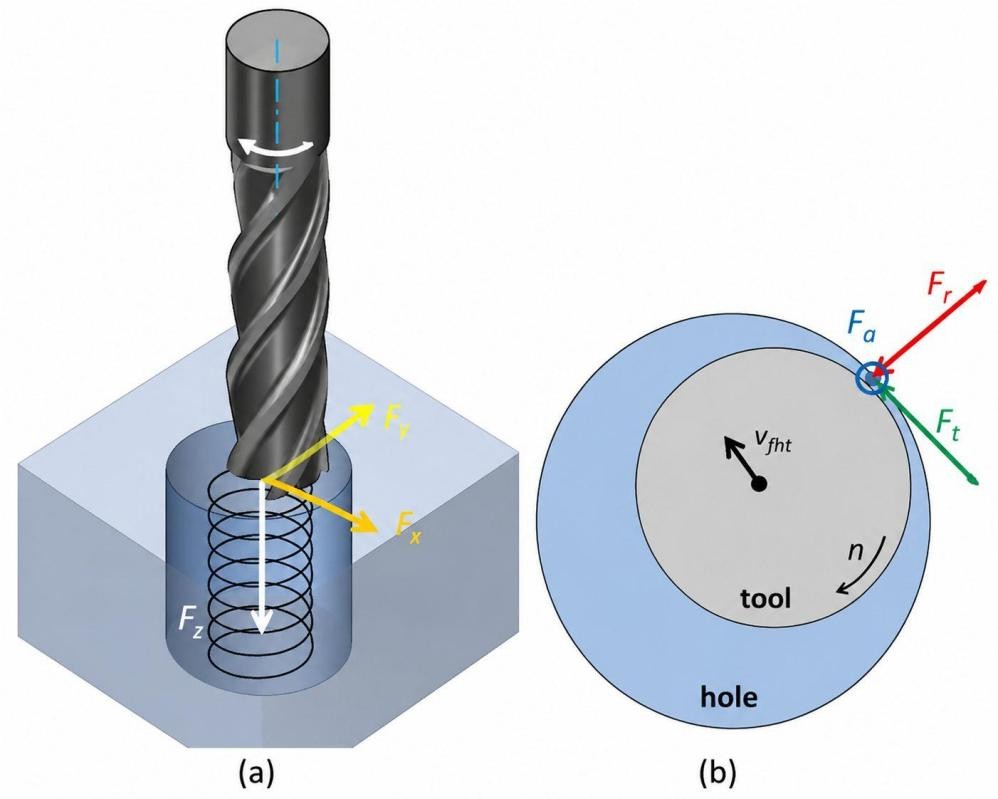
ヘリカル補間は、らせん軌跡を生成するために、各軸を連動させるCNCの制御方式です。円弧補間と、軸方向の直線移動を同時に行います。
加工の用語として、ヘリカル加工は加工方法そのものを指し、ヘリカル補間はCNC制御装置でプログラムする工具の動作を指します。この動作を用いた用途の一つが、フライス工具による穴加工です。
CNCにおけるヘリカル加工の仕組み
CNCのヘリカル加工では、2種類の動きを組み合わせます。工具が指定された円軌道に沿って移動すると同時に、軸方向へ移動します。制御装置はこれらを同期させ、工具が工作物内を連続したらせん軌跡に沿って進むように制御します。
工具軌跡は、補間指令に基づいてCNC制御装置で直接生成することも、CAMソフトウェアで作成し、ポストプロセッサを通じて機械用のNCプログラムとして出力することもできます。いずれの場合も、円運動と軸方向の移動を同時に連動させる必要があります。
CNC工作機械と制御装置に必要な機能
CNC工作機械には、加工平面内の動きと第三軸の動きを連動させる機能が必要です。一般的な立形フライス盤では、XY平面内で円運動を行い、Z軸で軸方向の移動を行います。
CNC制御装置は、必要な補間機能に対応し、プログラムされた各軸の動きを一つの連続した軌跡として処理する必要があります。CAMソフトウェアで工具軌跡を計算し、制御装置に対応した軸移動指令を出力することも可能です。
円運動と軸方向の移動
円弧補間によって、加工形状の中心を回る工具軌跡を設定します。同時に、軸方向へ指定された距離だけ移動させます。
円運動を完了してから軸方向へ移動するのではなく、両方の動きを同時に行います。この連動動作によって、円軌道がらせん軌跡になります。
ヘリカルピッチと工具軌跡
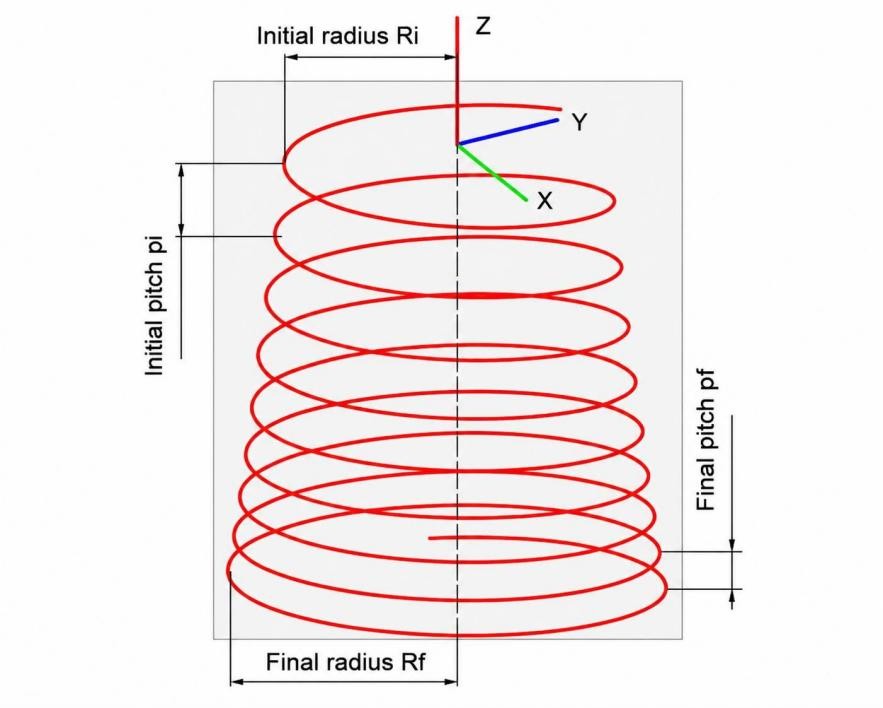
ヘリカルピッチは、工具中心が円軌道を1周する間に、工具が軸方向へ進む距離です。例えば、1周の間にZ軸方向へ2 mm移動する場合、ヘリカルピッチは1周当たり2 mmです。
CAMソフトウェアは、必要な加工深さとピッチに基づいて、指定深さに達するまでの連続したヘリカル軌跡を生成できます。この軌跡では、円運動を維持しながら、材料内を徐々に軸方向へ進みます。
ヘリカル加工の主な用途
ヘリカル加工は、手持ちのフライス工具の径では直接形成できない円形形状を加工する際によく使用されます。代表例は、直径10 mmのエンドミルで直径25 mmの穴を加工する場合です。CNCの工具軌跡によって必要な穴径を形成するため、工具径を仕上がり穴径に合わせる必要はありません。
この特徴により、穴加工と穴の拡径に特に有効です。また、円軌道と深さ方向の移動を組み合わせて加工する、座ぐり穴や円形ポケットにも適用できます。
ヘリカル加工は、部品の特定の形状を形成するためのCNCフライス加工の戦略の一つです。正面フライス加工、エンドミル加工、溝加工、輪郭加工などとの違いを理解することで、各形状に適した方法を選定できます。
穴加工と穴の拡径
ドリル加工とヘリカル加工では、穴の形成方法が異なります。ヘリカル加工では、工具中心の軌跡によって仕上がり径を設定します。必要な穴径に対応する標準径の工具がない場合に有効です。
例えば、直径12 mmのエンドミルを穴中心から所定の半径位置に配置することで、直径30 mmの穴を加工できます。工具は円軌道に沿って移動しながら、材料内を軸方向へ進みます。
同じ方法で、既存の穴を拡径することもできます。既存穴によって工具の進入空間を確保し、補間軌跡に沿って穴壁の材料を除去します。ドリルで加工した下穴が、指定された仕上がり径より小さい場合に有効です。
寸法や幾何公差が指定された穴では、プログラム上の工具軌跡が公称径を定めます。ただし、実際の仕上がりは、工作機械の動き、工具の状態、工作物の保持方法などに左右されるため、加工後の形状を検査する必要があります。
円形ポケットと座ぐり穴
貫通穴ではなく、一定の直径と深さを持つ円形ポケットも、ヘリカル加工で形成できます。工具は指定された円形の境界を維持しながら、深さ方向へ段階的に進みます。
座ぐり穴は、その具体的な用途の一つです。形状寸法、深さ、使用工具に応じて、ヘリカル補間や円形ポケット加工の戦略で形成できます。座ぐり穴は、締結部品の頭部を収めるための円筒状のくぼみです。図面要求に応じて、既存穴の周囲に加工することも、一連の加工工程の中で形成することもあります。工具軌跡によって座ぐり径を設定し、底面より下の材料を除去せずに、指定深さまで加工します。
したがって、単純な穴の拡径とは加工の流れが異なります。座ぐり加工では、既存の小径穴を残し、その周囲に大径のくぼみを形成します。
ねじ切りフライス加工と関連用途
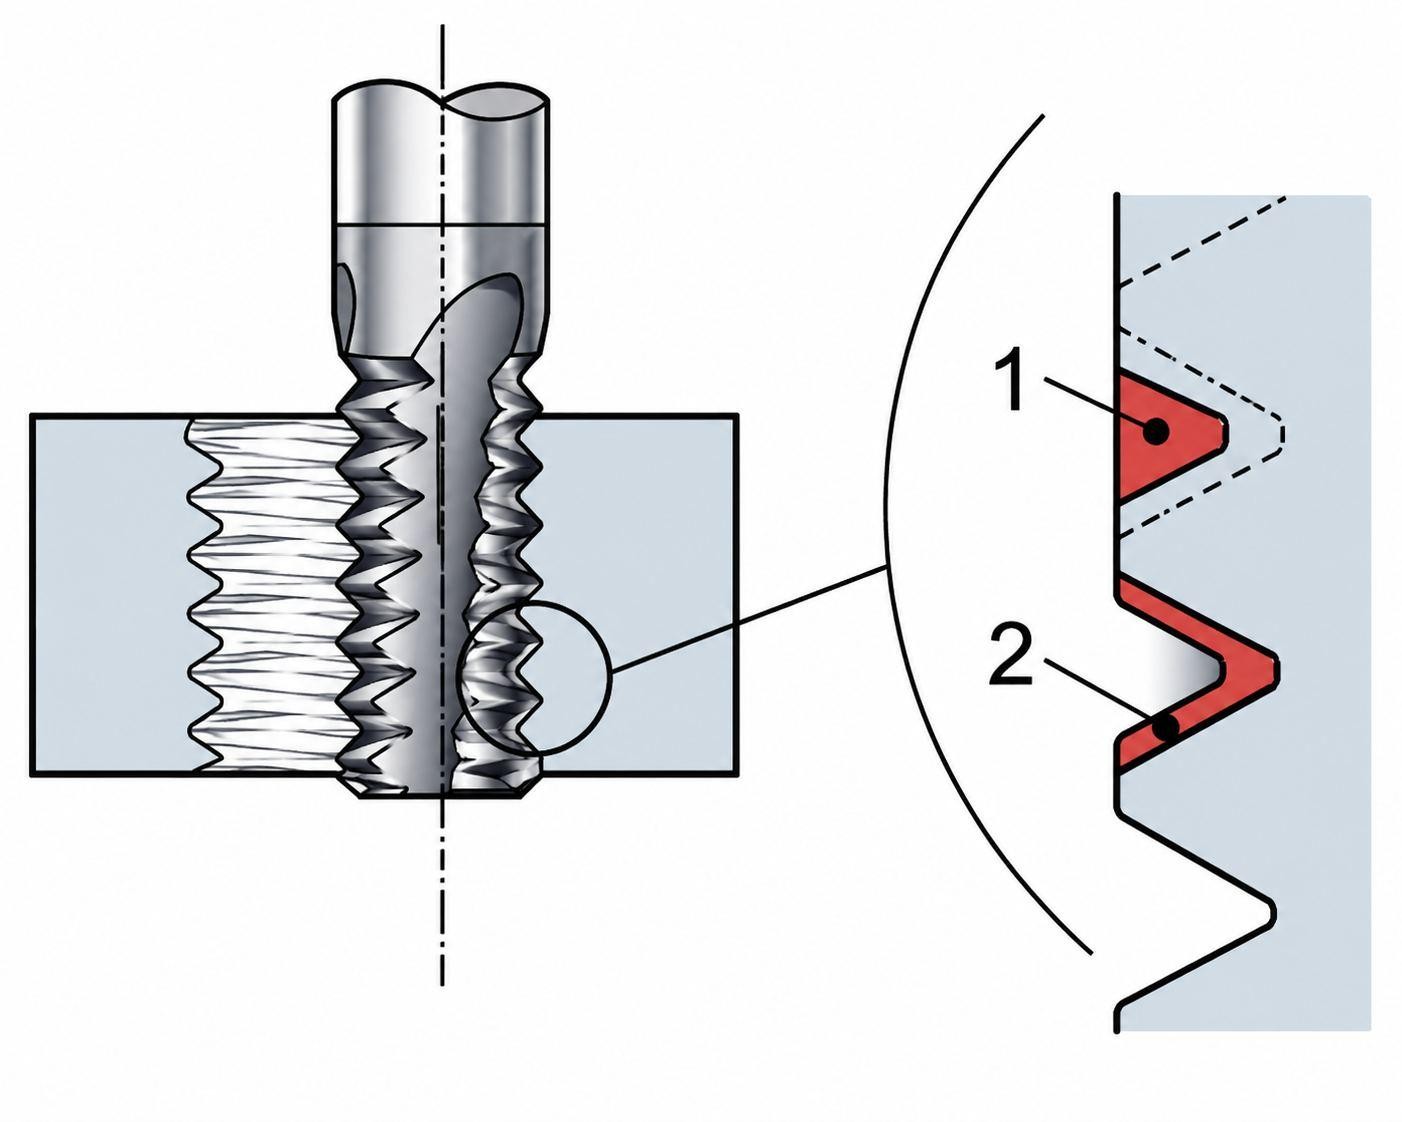
通常の穴加工と異なり、ねじ切りフライス加工では、正しいねじ形状を生成するため、指定されたねじのリードに合わせて軸方向の移動を同期させます。1条ねじでは、リードはピッチと一致します。
例えば、めねじ用のスレッドミルを、ねじの内径より小さい工具外径で下穴内へ進入させ、所定のねじ加工位置へ移動した後、必要な周回数だけらせん軌跡に沿って加工します。この工具軌跡は、単なる円筒面ではなく、ねじ形状に基づいて設定します。
ねじ切りフライス加工を、工具だけを交換した通常の穴加工として扱うことはできません。工具の刃形、プログラム上の径、軸方向の移動量、ねじのリードを、すべて指定されたねじに対応させる必要があります。

精密CNC加工サービス
特定の部品形状にヘリカル加工をご検討ですか?JLCCNCは、図面要求事項と加工条件を確認し、適切なCNC加工方法を検討できます。CADファイルをアップロードして、加工見積もりをご依頼ください。
ヘリカル加工の幾何学的関係と計算
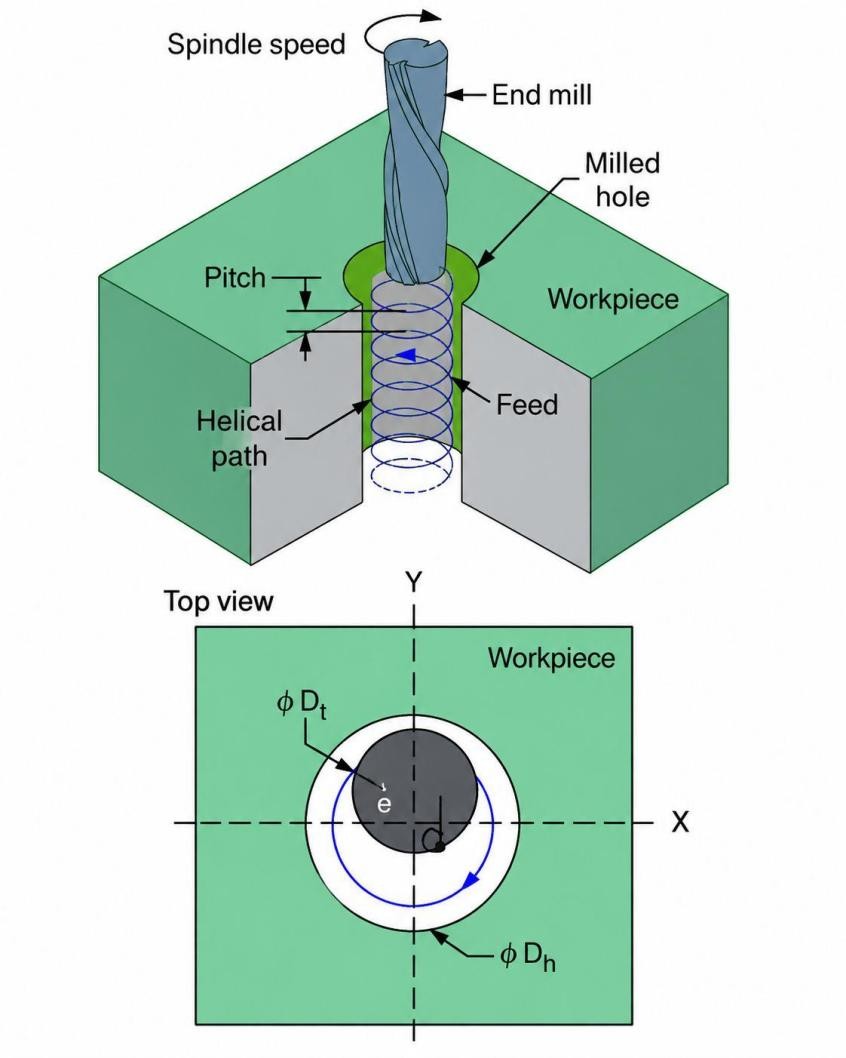
ヘリカル加工の幾何学的関係は、仕上がり穴径、工具径、工具中心の軌道径という3つの寸法から検討します。これらによって、必要な穴径を形成するために工具中心をどこに移動させるかが決まります。
軸方向の移動は、ヘリカルピッチによって別途設定します。これは、工具中心が円軌道を1周する間のZ軸方向の移動量です。半径方向と軸方向の寸法を組み合わせることで、実際のらせん軌跡が決まります。
工具径と工具中心の軌道
ヘリカル加工では、工具中心が仕上がり穴径の円周上を直接移動するわけではありません。CNC制御装置は、穴中心から所定の距離だけ離れた位置に工具中心を配置します。
内側の円形形状では、次の関係が成り立ちます。
工具中心の軌道径 = 仕上がり穴径 − 工具径
例えば、直径10 mmのエンドミルで直径30 mmの穴を加工する場合、工具中心の軌道径は20 mmです。
30 mm − 10 mm = 20 mm
したがって、工具中心は穴の軸線を中心とする半径10 mmの円軌道を移動します。この位置設定の誤りは仕上がり穴径に直接影響するため、生産加工では、工具径補正、工具の振れ、機械の位置決め精度を考慮する必要があります。
CAMソフトウェアは、通常、選択した工具と加工形状に基づいて、このオフセットを自動計算します。手動でプログラムする場合も、補間座標を入力する前に同じ関係を計算する必要があります。
ヘリカルピッチとランピング角度
ヘリカルピッチは、工具中心が円軌道を1周する間に、工具が軸方向へ進む距離です。
1周の間にZ軸方向へ2 mm移動する場合、ヘリカルピッチは次のとおりです。
ピッチ = 2 mm/周
一定のピッチで深さ10 mmまで加工する場合、必要な周回数は5周です。
周回数 = 10 ÷ 2 = 5周
ランピング角度は、加工平面に対するらせん軌跡の傾斜角です。工具中心の円軌道半径をR、1周当たりの軸方向移動量をPとすると、次の式で表せます。
θ = arctan[P /(2πR)]
ここで、Pは1周当たりの軸方向移動量、2πRは工具中心が1周する間に加工平面内で移動する距離です。
この角度は、らせん軌跡の幾何学的な傾斜を表すものです。すべての加工に共通する許容限界ではありません。適切な軌跡は、工具の刃形、工作物の材質、工作機械、工具メーカーの推奨条件によって異なります。
ヘリカル加工の計算例
直径10 mmのエンドミルで、直径30 mm、深さ10 mmの穴を加工する場合を考えます。プログラム上のピッチは、1周当たり2 mmとします。
工具中心の軌道径は、次のとおりです。
30 mm − 10 mm = 20 mm
工具はこの円軌道を移動しながら、1周ごとに2 mm下降します。
必要な周回数は、次のとおりです。
10 mm ÷(2 mm/周)= 5周
実際には、プログラム上の工具軌跡は理論上の形状を定義するものです。仕上がり穴径には、工具の振れ、工具摩耗、機械精度、切削条件も影響します。
ヘリカル加工とドリル加工:どちらを選ぶべき?
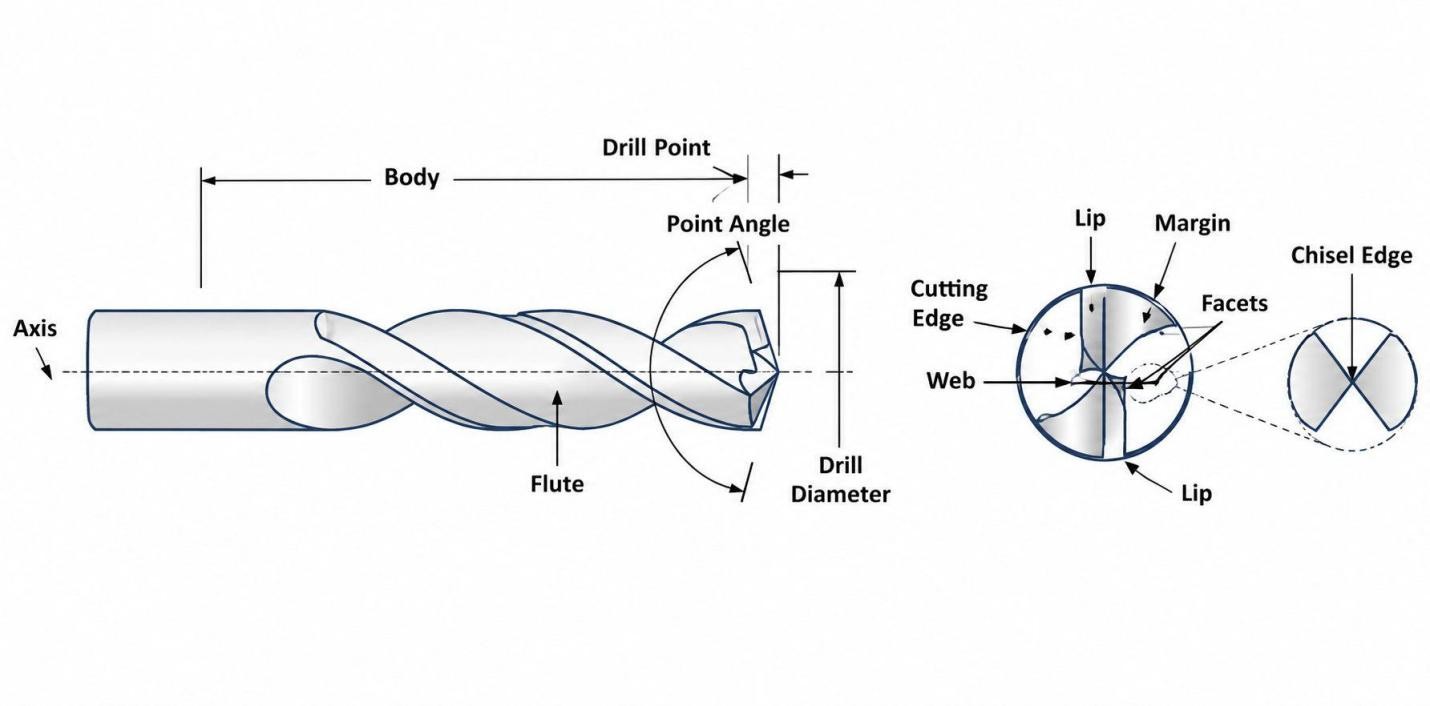
標準的な穴では、通常、ドリル加工のほうが簡単です。ヘリカル加工は、大径穴、穴の拡径、同じ工具で異なる穴径を加工する場合に有効です。
一定径の穴を繰り返し加工する場合、特に大量生産では、一般にドリル加工が適しています。一方、手持ちの工具より大きな穴を加工する場合、既存穴を拡径する場合、1本のフライス工具で複数の穴径に対応する場合には、ヘリカル加工が有効です。
適切な方法は、穴径、深さ、公差要求、生産数量によって決まります。
| 比較項目 | ヘリカル加工 | ドリル加工 |
|---|---|---|
| 穴径と工具径 | 工具径 < 仕上がり穴径 | ドリル径 ≈ 仕上がり穴径 |
| 穴の拡径 | 適している | 一般的な用途ではない |
| 大径穴 | 小径・中径の工具で大きな穴径を形成できる | 大径ドリルが必要 |
| 工具径の使い分け | 1本の工具で複数の穴径に対応できる | 穴径ごとに異なるドリルが必要になることが一般的 |
| 加工深さ | 工具の到達長さと刃長による制限がある | 適切な工具を使用すれば深穴加工に適している |
| 切削時の動作 | 円弧補間と軸方向の移動を組み合わせる | 軸方向へ切削する |
| 切りくずの排出 | 工具の溝とクーラントの流れによって排出 | ドリルの溝を通じて排出 |
| 加工時間 | 一般に工具軌跡が長い | 同一穴の繰り返し加工では一般に短い |
| 穴の種類・数量 | 異なる穴径が混在する場合に有効 | 同一穴径の繰り返し加工で効率が高い |
| 既存穴への適用 | 拡径できる | 通常、拡径目的では使用しない |
| 機械の動き | XY平面内の円運動とZ軸方向の移動 | 主軸回転と軸方向の送り |
| 代表的な加工 | フライス工具による穴加工、拡径、座ぐり加工 | 貫通穴・止まり穴の穴あけ |
ヘリカル加工の工具と切削条件
工具径によって補間加工できる範囲が決まり、刃長と工具突出し量によって実用的な加工深さが決まります。工具軌跡を作成する前に、これらの寸法が仕上がり穴の条件に適合しているかを確認します。
切削条件は、工作物の材質に対応した工具メーカーのデータを基に設定します。ヘリカルピッチと半径方向の切込みは、互いに独立した値として選ぶのではなく、同じ工具軌跡の計算の中で併せて検討する必要があります。
ヘリカル加工用工具の選定
工具は仕上がり形状の内側に収まり、補間のために半径方向へ移動できる余裕を確保する必要があります。例えば、直径12 mmの工具は仕上がり穴径より大きいため、ヘリカル補間で直径10 mmの穴を加工することはできません。
逆に、工具径より大きな穴を加工できることが、この方法の利点です。直径12 mmの工具で直径30 mmの穴を加工する場合、工具中心は直径18 mmの円軌道を移動します。したがって、補間軌跡をプログラムする前に、工具径と仕上がり径を明確にする必要があります。
工具の刃形も、加工する材質に合わせます。同じ公称径でも、アルミニウム用工具とステンレス鋼用工具では、溝の設計などが異なる場合があります。
最小穴径と工具の到達長さ
内径のヘリカル加工では、仕上がり穴壁との位置関係と必要な空間を確保しながら工具を回転させる必要があるため、工具径が加工可能な穴径の下限を決める基本要素となります。
穴が深くなると、工具の到達長さを別途検討する必要があります。例えば、刃長20 mmの工具で深さ30 mmの穴を加工する場合、必要な軌跡全体を切削できる刃長がないため、単に深さ30 mmまでプログラムすればよいわけではありません。
指定深さでも、工具ホルダが工作物と干渉しないことが必要です。したがって、使用する工具の長さは、最も長い工具を選ぶのではなく、加工深さと進入条件に基づいて決定します。
送り速度・主軸回転速度・切込み状態
主軸回転速度と送り速度は、選定した工具と材質に対応する工具メーカーのデータを基に設定します。補間加工ではドリル加工と工具の切込み状態が異なるため、ドリル加工の条件をそのまま適用してはいけません。
直径12 mmの工具で直径30 mmの穴を加工する例では、直径18 mmの工具中心軌道によって、工具の半径方向の位置が決まります。プログラム上の軌跡を変えると、工具の切込み状態と仕上がり径も変わります。
軸方向の切込みは、らせん軌跡によって生じます。ピッチが1.5 mm/周なら、工具は1周ごとに1.5 mm進み、2 mm/周なら軸方向の移動量が増えます。適切な値は、工具メーカーの推奨条件と実際の工作物に応じて判断します。
工具の剛性とホルダの安定性
工具突出し量は、必要な穴深さに照らして検討します。同じ工具でも、ホルダから長く突き出した状態と、短い突出し量で使用する状態では、切削時の条件が異なります。
例えば、深さ10 mmの穴に対して突出し量を50 mmにすると、必要な長さを大きく超える部分が支持されない状態になります。余分な突出しは穴の形状形成に寄与せず、切削力の影響を受ける工具部分を長くします。
したがって、ホルダも加工段取りの重要な要素です。形状が許す限り、短く剛性の高い工具構成が望まれます。深穴では、必要な到達長さと工具剛性、メーカーが推奨する適用範囲のバランスを取る必要があります。
生産加工での活用
部品に複数の穴径があり、各径に対応する専用ドリルを用意することが合理的でない場合、生産加工ではヘリカル加工が選ばれることがあります。
ヘリカル加工の精度と、よくある不具合への対処
ヘリカル加工した穴の不具合は、測定した形状と切削状態に基づいて確認します。穴径、真円度、穴壁の仕上がり、工具の状態から、それぞれ異なる原因を推定できます。
穴径・真円度・表面仕上げ
仕上がり径が常に指定値より大きい、または小さい場合は、まず工具軌跡と工具の状態を確認します。穴の周方向の位置によって寸法が変わる場合は、工具の振れ、ホルダ、機械の段取りを確認します。
補間中に工具が安定した位置を維持できないと、真円度が悪化する場合があります。びびり振動では、穴壁に繰り返し模様が現れ、表面の仕上がりも不均一になることがあります。
表面の傷は、切りくずの再切削によっても生じます。深い穴では、工具と穴壁の間に残った切りくずが、加工面を傷つける場合があります。
工具のたわみと振れ
工具突出し量が長いほど、切削力によって工具が指定軌跡からたわみやすくなります。その結果、穴全体に一様な寸法誤差が生じるのではなく、一部の径が小さくなったり、大きくなったりする場合があります。
工具の振れは、周方向の切削を不均一にします。特定の切れ刃が他の刃より多くの材料を除去すると、穴壁にばらつきが生じ、その刃の摩耗も進みやすくなります。
穴の周方向で測定径が変わる場合は、CNCプログラムを変更する前に、工具の振れを確認することが有効です。
切りくずの排出と工具摩耗
穴内に残った切りくずは、次の周回で再び切削される場合があります。その結果、表面仕上げの悪化、切削負荷の増加、切れ刃の損傷が生じる可能性があります。
加工を継続するにつれて、工具摩耗の影響も大きくなります。摩耗した工具では、仕上がり径が変化し、新しい工具とは異なる穴壁の仕上がりになる場合があります。
穴径の増加、表面仕上げの悪化、目視で確認できる刃先摩耗など、複数の症状が同時に現れた場合は、プログラム上の形状を変更する前に、工具の状態を確認します。
原因を調べる際は、症状と原因を分けて考えます。穴の測定、穴壁の確認、工具とホルダの点検、切りくずの排出状態の確認という順に調査することで、切削条件や段取りに起因する問題を、工具軌跡の補正だけで対処することを避けられます。
ヘリカル加工に関するよくある質問
工具径より大きな穴を加工できますか?
はい。工具中心が穴中心の周囲を円軌道に沿って移動するため、工具径より大きな穴を加工できます。例えば、直径10 mmのエンドミルで、適切な工具中心軌道を設定すれば、直径20 mmの穴を加工できます。
ヘリカル加工とヘリカル補間は同じですか?
両者は密接に関係していますが、指す内容が異なります。ヘリカル加工は加工方法を指し、ヘリカル補間はCNC制御装置でプログラムする、円運動と軸方向移動を連動させた動作を指します。
ヘリカル加工には3軸CNC工作機械が必要ですか?
基本的なヘリカル加工は、2軸による円運動と第三軸による同時の軸方向移動で行えるため、標準的な3軸CNCフライス盤で対応できます。加工形状の方向が複雑な場合には、追加軸が必要になることがあります。
ヘリカル加工でどのくらい深い穴を加工できますか?
加工可能な深さは、工具の刃長、到達長さ、ホルダの干渉回避、工具剛性、穴形状、工作物の材質、メーカーの推奨条件によって決まります。深穴では、過大な突出し量を避けながら、必要な深さに到達できる工具構成が求められます。
ヘリカル加工に適用できる材料は何ですか?
アルミニウム、炭素鋼、ステンレス鋼、鋳鉄、各種工業用合金などに適用できます。工具の刃形と切削条件は、具体的な材質と工具に合わせて選定します。
ヘリカル加工が最適ではないのはどのような場合ですか?
同じ穴を大量に加工する場合は、必要な径の専用ドリルを使用することで、加工時間を短縮できることがあります。また、切りくずの排出や工具の到達長さの面で専用ドリルが有利な深穴では、ドリル加工のほうが適する場合があります。
精密CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
まとめ:ヘリカル加工が適している場合
ヘリカル加工は、フライス工具で円形形状を形成する実用的な方法です。特に、必要な径が工具径より大きい大径穴、穴の拡径、円形ポケット、座ぐり穴に適しています。
また、CNCプログラムによって、工具中心の軌跡、穴径、軸方向の移動量、加工深さを設定できます。工具軌跡を作成する前に、これらの関係を確認する必要があります。
同じ径の穴を繰り返し加工する場合は、ドリル加工のほうが簡単なことが多くなります。一方、部品に異なる穴径がある場合、既存穴を拡径する場合、対応する大径ドリルを使用せずに大きな円形形状を形成する場合には、ヘリカル加工が適しています。
JLCCNCは、精度が求められる穴、内径、ポケット、座ぐり穴、その他の補間加工形状を持つ部品のCNC加工に対応しています。図面、材質、形状寸法、生産要件に応じて、適切な加工方法を選定できます。
CADファイルをアップロードし、穴形状、公差、材質、加工要件の確認と、CNC加工の見積もりをご依頼ください。