インボリュート歯車:歯形設計・作図・CNC加工
1 min
- インボリュート歯車とは
- CNC加工を考慮したインボリュート歯車の設計方法
- インボリュート歯車設計の主要パラメータ
- インボリュート歯形の作図方法
- インボリュート歯車の計算式
- インボリュート歯車の利点
- インボリュート歯車の製造方法
- インボリュート歯車製造における加工上の課題
- インボリュート歯車の材料と熱処理
- CNC加工分野におけるインボリュート歯車の用途
- インボリュート歯車の設計・製造で押さえるべきこと
- インボリュート歯車に関するよくある質問
インボリュート歯車の重要ポイント
- インボリュート歯形は、一定の角速度比で動力を伝達できる歯形です。
- 中心距離がわずかに変化しても、適切なかみ合いが維持される範囲では角速度比が変わりません。
- 加工技術と工具の標準化が進んでいるため、産業用の平歯車やはすば歯車に広く採用されています。
- 歯車図面では、モジュール、圧力角、基準円直径、歯数などを明確に指定する必要があります。
- 歯形精度は、組立後のバックラッシ、歯当たり、運転状態に影響します。
- 歯車製造では、歯切り、熱処理、仕上げ加工などを用途に応じて組み合わせます。
- 歯面の表面性状と歯形精度は、摩耗や運転騒音を左右します。
- 外径測定だけでは歯車性能を評価できないため、歯形やピッチなどの検査が必要です。
- 設計条件によって、使用工具、加工方法、製造難易度が変わります。
- 安定した加工条件と工程管理が、複数の部品にわたる歯形の均一性を支えます。
歯車の不具合は、外径や歯数だけで決まるものではありません。騒音、歯当たりの偏り、かみ合い不良、早期摩耗といった問題は、組立後に明らかになることが多く、簡易的な検査では見つけにくい歯形のわずかな誤差が原因となる場合があります。
インボリュート歯車は、回転中に一定の角速度比で動力を伝達できることから、現代の機械で広く使用されています。平歯車やはすば歯車として、歯車装置、ロボット、CNC機械、産業用動力伝達機構などに採用されています。設計には、歯形の生成、寸法計算、CADモデリング、適切な製造方法の選定が必要です。
製造の観点では、歯車の加工は単に外周へ等間隔に歯を設ける作業ではありません。歯のピッチ、歯形、歯切り方法、熱処理、仕上げ工程が、実際の運転性能に影響します。
本記事では、CNC加工の観点から、インボリュート歯車の歯形設計、CADでの生成方法、加工方法、最終品質を左右する製造上のポイントを解説します。
インボリュート歯車とは
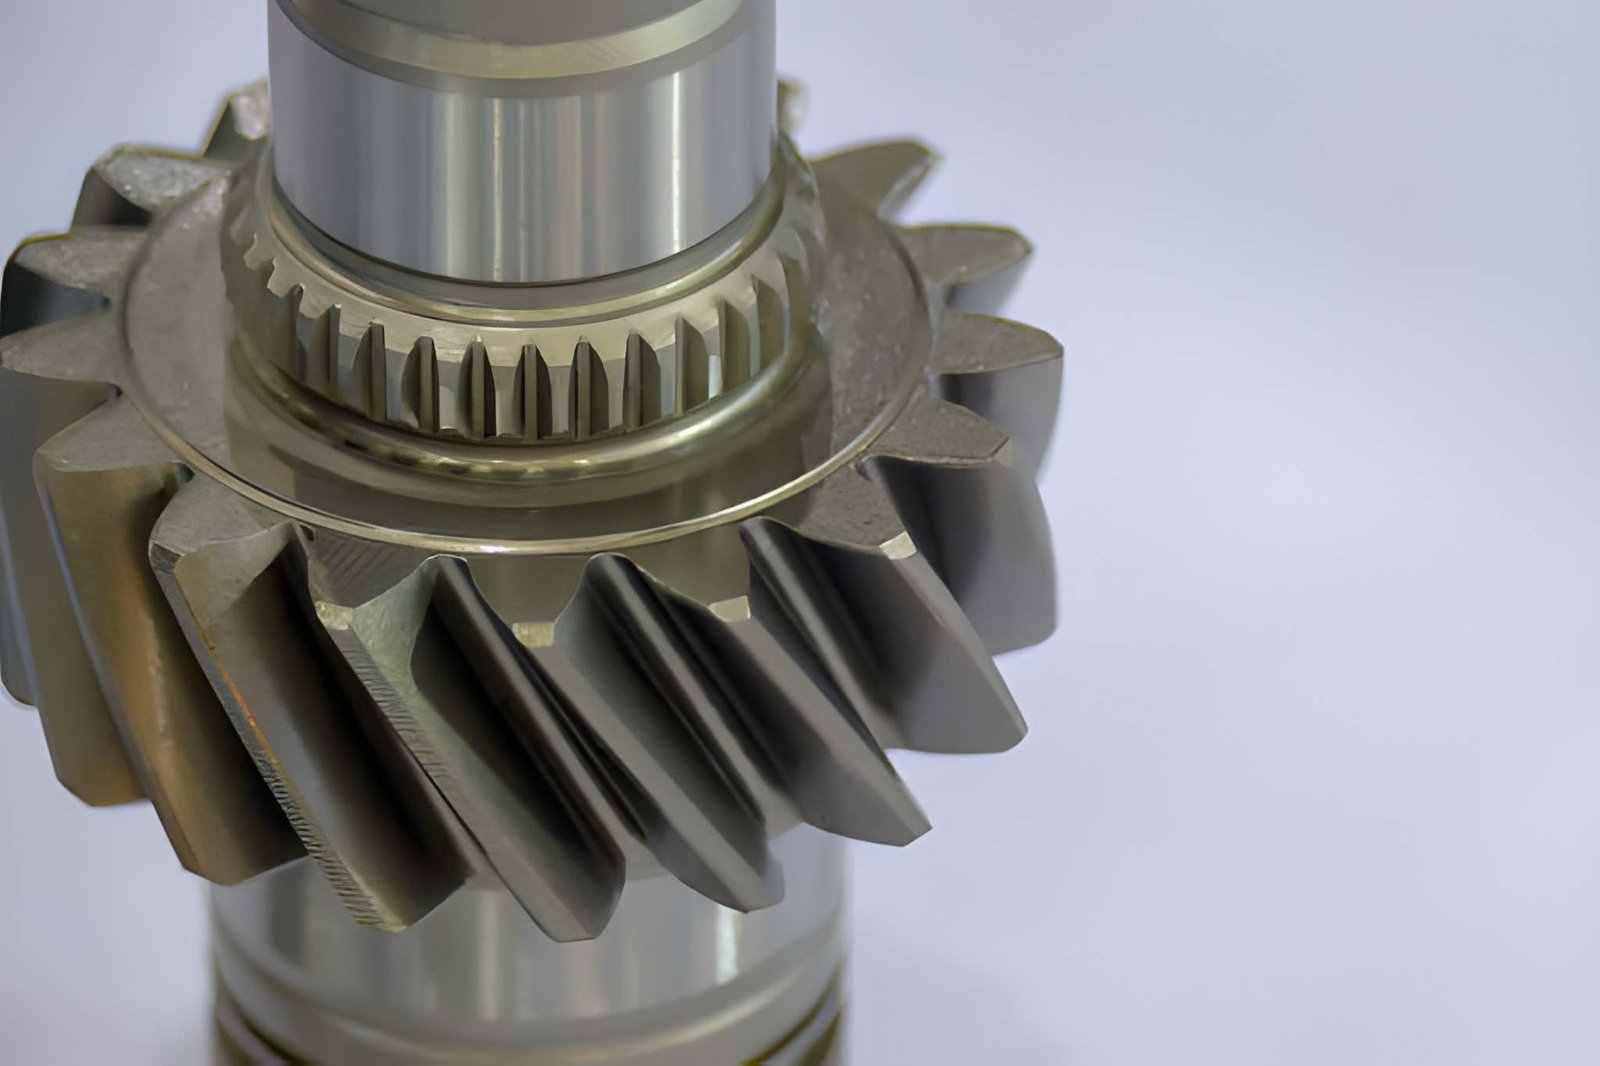
動力伝達用歯車部品の拡大写真。歯の形状と金属表面の状態を確認できます。(iStock)
インボリュート歯車は、基礎円に巻き付けた糸を、たるませずにほどくときの糸の先端の軌跡である「インボリュート曲線」を歯形に用いた歯車です。この歯形により、適切なかみ合い条件下で一定の角速度比を保ちながら回転を伝達できます。
CADでは一般に、モジュール、圧力角、歯数などの設計値から、基準円直径を含む歯車形状をパラメトリックに生成します。
これらの寸法は、組立後のかみ合い状態を規定し、バックラッシ、荷重分布、運転特性に影響します。
インボリュート歯車が産業界の標準となった理由
インボリュート歯車が普及した大きな理由は、標準的な加工方法で安定して製造しやすいことです。ホブ切り、歯車形削り、歯車研削、CNC加工などに対応しており、特に創成加工では、同じモジュールと圧力角に対応する工具を複数の歯数の歯車に使用できます。
また、中心距離が多少変化しても、適切なかみ合いが維持される範囲では角速度比が変わりません。ただし、バックラッシやかみ合い圧力角は変化するため、中心距離の管理が不要になるわけではありません。この特性は、部品加工や組立に伴う寸法ばらつきへの対応を容易にします。
インボリュート歯形とその他の歯形の違い
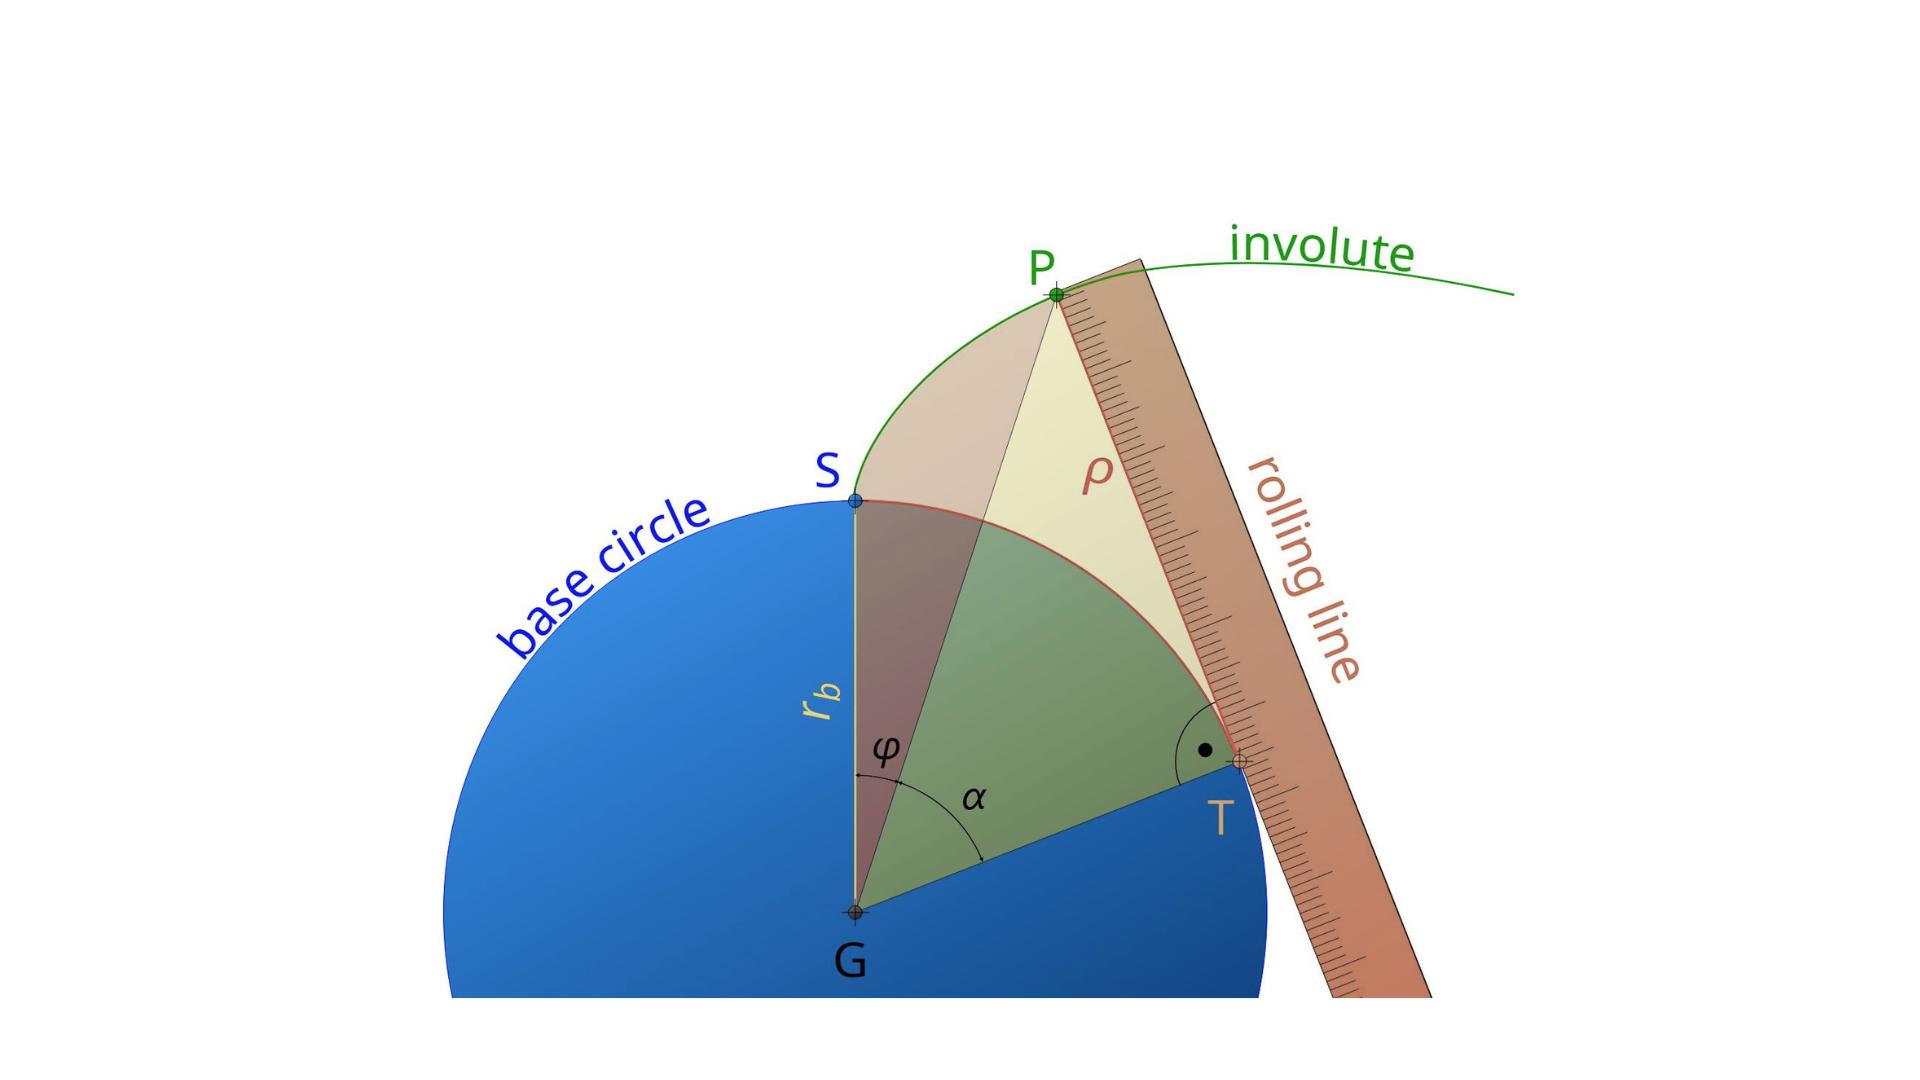
インボリュート歯形の幾何学的構成を示す図。(Capolight Electronics Projects)
歯形が異なると、回転に伴う接触位置や運動の伝達特性も変わります。インボリュート歯形は、製造の標準化と安定したかみ合いに適しています。一方、その他の歯形は、用途ごとの要求に応じて選定されます。
| 比較項目 | インボリュート歯形 | その他の歯形 |
|---|---|---|
| 回転中のかみ合い | 作用線に沿って接触点が移動し、一定の角速度比を維持できる | 接触特性は歯形の種類によって異なる |
| 中心距離の変化への対応 | わずかな変化があっても角速度比を維持できる | 中心距離の変化に対する感度は歯形によって異なる |
| 歯切り方法 | 標準的なホブ、ピニオンカッタ、CNC加工に対応しやすい | 歯形に応じた専用工具が必要になる場合がある |
| 生産準備 | 共通規格に基づく工具と工程を複数の歯車に展開しやすい | 歯形の違いに応じて工具や段取りの変更が必要になる場合がある |
| 交換部品への対応 | モジュール、圧力角、歯数などの仕様を標準化しやすい | 個別の歯形形状との適合確認が必要になる場合がある |
| 主な用途 | 歯車装置、減速機、機械駆動系、自動車部品 | 時計、特殊な運動伝達機構、用途専用の機構など |
| 製造時の検査 | 一般的な歯車測定機に対応しやすい | 設計に応じた測定方法が必要になる場合がある |
CNC加工を考慮したインボリュート歯車の設計方法
歯車設計では、歯形を描く前に使用条件を整理します。低速の割出し機構、コンベヤ用減速機、12,000 min−1で回転するサーボ用歯車装置では、同じインボリュート歯形を採用していても、回転速度、トルク、発熱、加工工程によって設計上の優先事項が異なります。
トルク、回転速度、歯数比を設定する
まず、歯車が装置内でどのように動作するかを明確にします。伝達トルク、軸の回転速度、稼働率、衝撃荷重、正逆転の頻度などが、基本形状を決める条件となります。
負荷が小さく、位置決め精度の要求も比較的緩やかな自動化治具では、小さな歯や比較的大きなバックラッシを許容できる場合があります。一方、主軸やサーボ軸を駆動する歯車装置では、繰り返しの加減速によって歯面荷重が変化し、特に反転時にバックラッシの影響が現れやすくなります。
歯数比は装置寸法にも影響します。大きな減速比を一組の歯車だけで実現しようとすると、直径や歯数の差が過大になるため、複数段の歯車列が適する場合があります。
モジュール、歯数、圧力角を選定する
モジュールと歯数は、歯の大きさと歯車全体の寸法を決めます。他の条件が同じであれば、モジュールを大きくすると歯が厚くなり、負荷能力の向上が期待できますが、工具寸法、素材径、加工時間も増加する傾向があります。
歯数が少ない歯車では、切下げに注意が必要です。標準的な圧力角20°の並歯では、歯数が約17枚を下回ると切下げが生じやすくなり、必要に応じて転位による補正を検討します。小型歯車では、仕上げ加工や熱処理後の修正加工による歯元断面の減少にも注意します。
圧力角は、歯形と荷重伝達の両方に影響します。20°は工具の入手性や設計・検査の標準化という点で広く採用されています。高負荷用途では歯元強度を高めるために25°を採用する場合もありますが、同じ接線力に対する半径方向の分力が増えるため、軸や軸受への荷重も確認する必要があります。
小モジュールの歯車では、加工管理も厳しくなります。例えばモジュール0.5の歯車は、モジュール3の歯車に比べて歯溝が狭く、バリや工具のたわみの影響を受けやすくなります。
中心距離と干渉条件を確認する
歯形が適切でも、軸間距離やすきまを十分に検討していなければ、組立後に不具合が生じる可能性があります。
中心距離は、バックラッシ、かみ合い圧力角、かみ合い率などに影響します。設計値からのずれによって接触範囲や荷重分担が変わるため、軸受やハウジングを含めた寸法管理が必要です。
小型の歯車配置や歯数比の大きい組合せでは、干渉の確認が特に重要です。CAD上で回転できても、実際には熱処理変形や加工誤差によって歯元干渉やすきま不足が生じる場合があります。
はすば歯車では、歯面荷重に加えて軸方向のスラスト力が発生します。ねじれ角が大きくなるほど、軸受の選定とハウジングの剛性も重要になります。
加工方法と熱処理工程を決める
製造方法は、図面を確定する前に検討します。CAD上では簡単に作成できる形状でも、繰り返し生産には不向きな場合があります。
試作段階では設計変更に対応しやすいCNCフライス加工が選ばれることがあります。生産数量が増えると、外歯の平歯車やはすば歯車では、加工時間を短縮しやすいホブ切りが有利になる場合があります。
内歯車、歯部に近接する肩部、工具の接近が制限される形状では、歯車形削りなどを検討します。また、熱処理後に歯面研削を行う場合は、あらかじめ適切な研削代を確保する必要があります。
熱処理では歯形に変形が生じる可能性があります。浸炭焼入れを行う歯車では、要求精度に応じて熱処理後の研削仕上げを検討します。小型歯車は、わずかな変形でも歯の寸法に対する影響が大きくなるため、特に注意が必要です。
精度と表面粗さの要求を明確にする
すべての歯車に、研削仕上げを前提とした高精度が必要なわけではありません。コンベヤや一般産業用減速機では、使用条件によっては、ホブ切りによるISO 7級または8級程度の精度が適する場合があります。適用規格と等級は図面で明確に指定します。
サーボ駆動系、ロボット関節、高速伝達機構では、歯形やピッチをより厳密に管理する必要があります。回転速度が高くなると歯面の表面粗さも重要になり、潤滑条件と併せて騒音や摩耗への影響を評価します。
要求公差は、使用する測定設備で検証できることが前提です。図面で高い精度を指定しても、適切に測定できなければ品質を保証できません。
コスト、納期、測定のしやすさを両立する
歯車の製造コストは、材料費だけでは決まりません。高精度部品では、検査時間、仕上げ加工、工具摩耗、段取りの安定性が大きな割合を占めることがあります。
小型のアルミニウム製試作歯車は切削時間が短くても、歯溝が狭いために、拡大観察によるバリ取りや検査に時間がかかる場合があります。一方、大径の焼入れ歯車では、保持剛性、研削代、熱処理変形の管理が課題になります。
測定子が歯面に接近できるかどうかも、設計の実現性を左右します。狭い歯溝、奥行きの深い内歯車、歯部に近接した肩部などは、測定や歯形走査を難しくするため、CAD段階で検査方法まで検討しておくことが重要です。
インボリュート歯車設計の主要パラメータ
歯車性能の基本となるのは、歯の大きさ、ピッチ、かみ合いを規定する設計値です。これらの値は、強度、加工方法、組立適合性、運転特性に影響します。
モジュール、ダイヤメトラルピッチ、歯の大きさ
インボリュート歯車の寸法計算と幾何学的関係を示す図。(tec-science)
モジュールとダイヤメトラルピッチは、いずれも歯の大きさを表す指標です。メートル系ではモジュール、インチ系ではダイヤメトラルピッチを用います。モジュールは値が大きいほど歯が大きくなりますが、ダイヤメトラルピッチは値が大きいほど歯が小さくなります。
歯の大きさは加工にも影響します。小モジュールの歯車では、小型工具と精密な加工管理が必要です。歯溝が広い歯車は、工具や測定子の接近が比較的容易になる一方、歯車全体が大きくなると設備能力や保持方法の検討が必要になります。
歯数と切下げの制約
歯数が少ないと、歯切り時に歯元付近へ切下げ(アンダーカット)が発生する場合があります。歯元の材料が余分に除去されると、歯の強度が低下し、かみ合いにも影響します。
標準的な圧力角20°の並歯インボリュート歯車では、歯数が約17枚を下回ると切下げが生じやすくなります。必要に応じて適切な正転位を与え、歯元の不要な削り取りを抑えます。
バックラッシと中心距離の管理
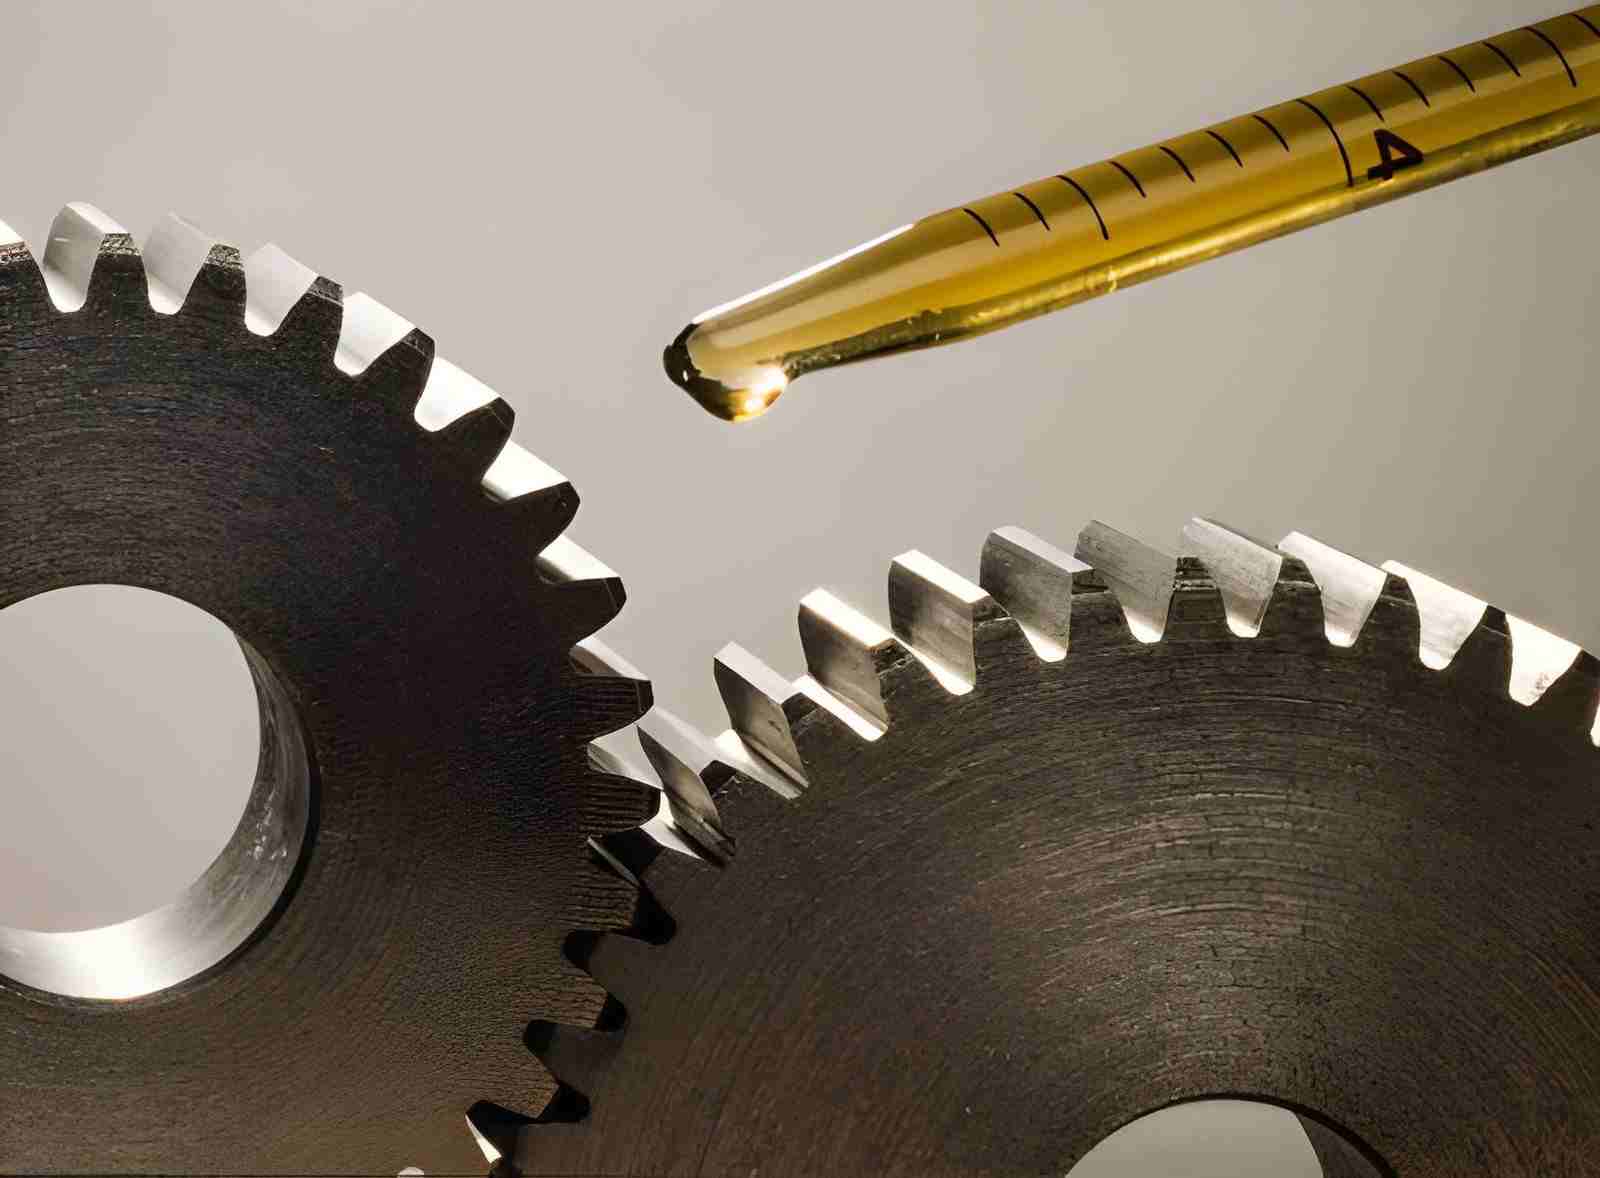
摩擦と摩耗を抑えるため、かみ合うインボリュート歯車に潤滑油を供給している様子。(iStock)
バックラッシは、かみ合う歯の間に設ける回転方向の遊びです。適切なバックラッシは、加工・組立誤差や熱膨張を吸収し、歯のかみ込みを防ぐために必要です。
バックラッシが小さすぎると、発熱や騒音、かみ込みにつながる可能性があります。大きすぎると、反転時の空動きが増え、駆動系の位置決め精度に影響します。
平歯車とはすば歯車の設計上の違い
平歯車は、歯すじが軸に平行な歯車です。形状が比較的単純なため、加工や検査を行いやすいという利点があります。
はすば歯車は、歯すじが軸に対してねじれた歯車です。歯幅方向に接触が徐々に進むため、適切に設計すると滑らかなかみ合いと良好な荷重分担が得られます。一方、ねじれ形状への加工対応と、軸方向に発生する力への対策が必要です。
インボリュート歯形の作図方法
歯車図面は、歯を手作業で描くのではなく、設計値に基づいて作成するのが一般的です。モジュール、圧力角、基準円直径、歯数などが、歯形とかみ合いの条件を規定します。製造用モデルでは、通常、これらの値から歯形をパラメトリックに生成します。
基礎円からインボリュート曲線を生成する
インボリュート曲線は、歯先円ではなく基礎円を基準に生成します。基礎円に巻き付けた糸を張ったままほどくとき、その先端が描く軌跡がインボリュート曲線となり、相手歯車と接触する歯面の基本形状を構成します。
従来は幾何学的な作図によって曲線を求めていましたが、現在はCADへ設計パラメータを入力し、自動生成する方法が一般的です。
CADソフトで歯形を作成する
CADでは、歯車設計機能、スクリプト、歯形生成ツールなどを使用してインボリュート歯形を作成できます。通常は、モジュール、歯数、圧力角、歯幅などを入力して形状を生成します。
生成後も、製造前の確認は必要です。取り込んだモデルに面の欠落、輪郭の隙間、不連続な曲線などがあると、加工データの作成や実加工で問題になる場合があります。
CNC加工に向けたパラメトリックモデリング
パラメトリックモデリングでは、歯車の各寸法を関連付けて定義します。歯数やモジュールを変更すると、関連する寸法と形状も連動して更新されます。
歯数比、中心距離、歯形が試作段階で変わる場合でも、設計変更を反映しやすくなります。
歯車の作図・モデリングで起こりやすい誤り
モジュールの入力間違いや圧力角の不一致は、かみ合い不良の原因になります。見た目が合っていても、歯形条件が一致していなければ、組立後に正常に動作しない可能性があります。
頂げきの不足、歯形定義の不備、中心距離の誤りも、加工や組立に支障を及ぼします。初期の外観確認だけで済ませず、歯切り条件と検査方法を含めて確認することが重要です。
インボリュート歯車の計算式
歯車の形状とかみ合いは、基本的な寸法関係から求められます。以下では、主に標準的な外歯平歯車の関係式を示します。転位歯車やはすば歯車では、転位係数、ねじれ角、歯直角・軸直角の区別などを考慮する必要があります。
基礎円直径の計算式
基礎円直径は、基準円直径と圧力角から求めます。
db = d × cos α
db:基礎円直径d:基準円直径α:基準圧力角
基準円直径が同じ場合、圧力角が大きいほど基礎円直径は小さくなります。基礎円の大きさは歯面形状を規定し、特に歯数の少ない歯車では、歯元形状や有効なインボリュート領域の確認が重要です。
基準円直径の計算式
基準円直径は、歯車の寸法とかみ合い条件を定義する基本寸法です。平歯車では、次式で求めます。
d = m × z
d:基準円直径(mm)m:モジュール(mm)z:歯数
インチ系では、モジュールの代わりにダイヤメトラルピッチを用います。
圧力角と荷重の関係
圧力角は、かみ合う歯の間で力が伝わる方向を規定します。産業用歯車では、20°が広く採用されています。
25°の圧力角では、一般に歯元を厚くできるため、高負荷用途で有利になる場合があります。ただし、同じ接線力に対する半径方向の分力が増えるため、軸や軸受の負荷も併せて検討します。
中心距離の計算式
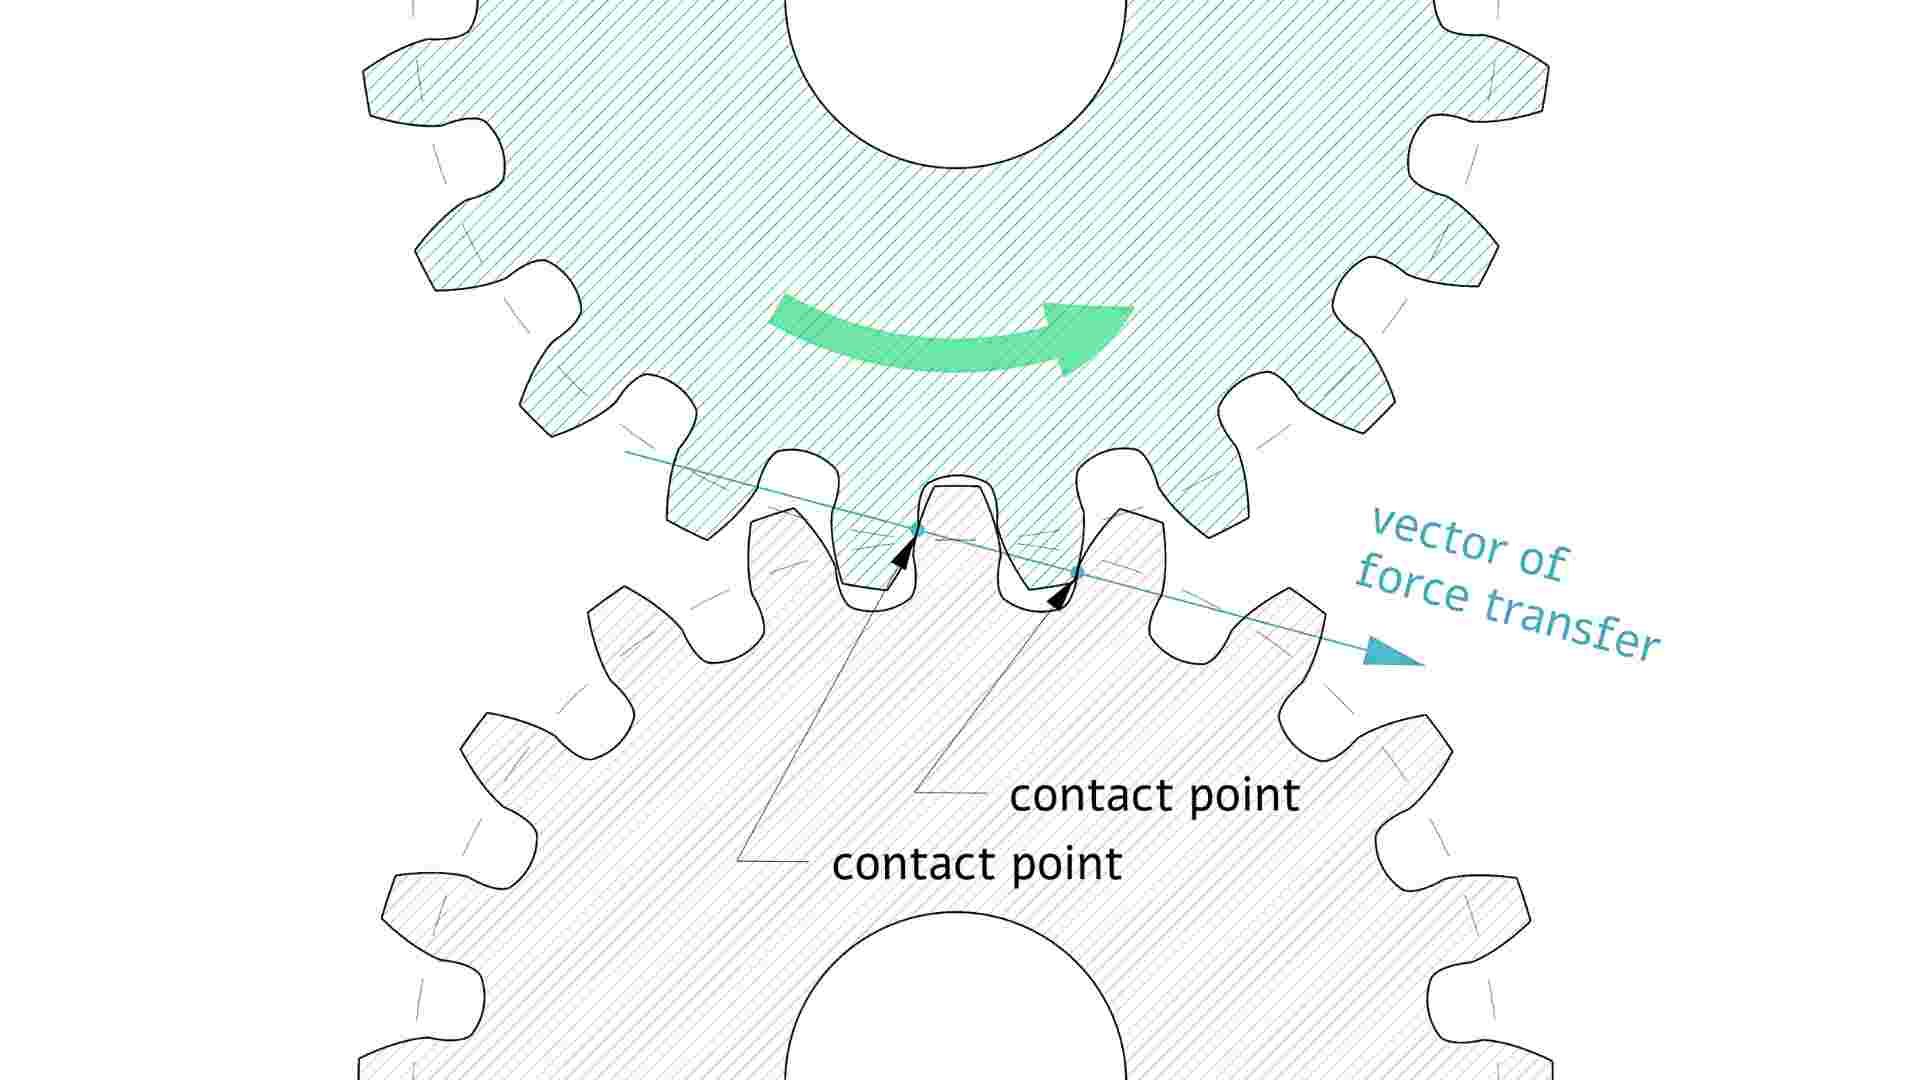
インボリュート歯車の接触点と力の伝達方向を示す図。(lcamtuf’s thing)
中心距離は、かみ合う2つの歯車の軸間距離です。標準的な無転位の外歯平歯車対では、次式で求めます。
a = (d1 + d2) / 2
a:中心距離d1:歯車1の基準円直径d2:歯車2の基準円直径
実際の中心距離が変化すると、バックラッシやかみ合い圧力角なども変化します。
歯数比と減速比の計算式
駆動歯車と従動歯車の歯数比から、回転速度の関係を求められます。
i = z2 / z1 = n1 / n2
i:減速比として表した歯数比z1:駆動歯車の歯数z2:従動歯車の歯数n1:駆動歯車の回転速度n2:従動歯車の回転速度
この式は回転速度の大きさの関係を示します。減速比が大きいほど出力回転速度は低下し、伝達損失を考慮したうえで出力トルクが増加します。
インボリュート歯車の利点
インボリュート歯車は、機械用歯車装置、減速機、コンベヤ、自動車、産業設備などに使用されています。運転性能だけでなく、製造や組立のしやすさにも利点があります。
かみ合い中に一定の角速度比を維持できる
理想的なインボリュート歯形では、接触点が作用線上を移動し、かみ合いの途中でも一定の角速度比が維持されます。実際の運転では、歯形誤差、弾性変形、組立誤差などによる伝達誤差を管理することが重要です。
わずかな中心距離の変化に対応しやすい
加工、軸受の取付け、組立の各工程で、中心距離を完全に一定に保つことは容易ではありません。インボリュート歯車は、適切なかみ合いが維持される範囲であれば、中心距離が多少変化しても角速度比を維持できます。ただし、バックラッシやかみ合い率への影響は確認が必要です。
加工と工具の標準化に適している
ホブ、ピニオンカッタ、歯車測定機、CADの歯形生成機能などは、インボリュート歯形を前提とするものが広く普及しています。共通する仕様の歯車に工具や工程を展開しやすく、生産計画を立てやすい点が利点です。
適切な設計によって滑らかな運転を実現しやすい
歯車の荷重分布や摩耗は、歯形だけでなく、歯すじ精度、軸の平行度、ハウジング剛性、潤滑条件にも左右されます。インボリュート歯形を基本として、かみ合い率や必要な歯面修整を適切に設定することで、歯当たりの偏りを抑え、安定した運転を目指せます。
互換性の確保と量産への展開が容易
モジュール、圧力角、歯数などを標準化すると、交換部品や異なる製造ロット間での適合性を管理しやすくなります。ただし、互換性の確保には、転位係数、歯厚、ねじれ角、精度、取付寸法なども一致している必要があります。
インボリュート歯車の製造方法
歯車の加工方法は、生産数量、要求精度、歯車の種類、材質、熱処理状態などに応じて選定します。
量産に適したホブ切り
ホブ切りは、外歯の平歯車やはすば歯車に広く使用される創成加工法です。中量から大量生産で効率を確保しやすいという特徴があります。
段取りが安定すれば短い加工時間で繰り返し生産できるため、歯車装置、変速機、産業用駆動系の部品に適しています。
内歯車・外歯車に対応する歯車形削り
内歯車や、歯部の近くに肩部がある形状では、ホブの接近が制限される場合があります。このような形状では、ピニオンカッタなどを用いた歯車形削りを検討します。
加工時間がホブ切りより長くなる場合がありますが、ホブでは加工しにくい形状に対応できます。ただし、カッタの往復運動に必要な逃げも確保する必要があります。
試作・特注歯車に適したCNCフライス加工
試作歯車では、量産仕様が確定するまでに複数回の設計変更が行われることがあります。CNCフライス加工は、CADデータを基に加工経路を変更できるため、設計変更に柔軟に対応できます。
開発部品、小ロット品、特注機械部品など、生産速度より柔軟性を重視する用途で有効です。必要な精度や歯溝形状に応じて、工具と加工方法を選定します。
高精度用途に向けた歯車研削
熱処理によって、歯形や寸法に変化が生じる場合があります。歯車研削では、歯面から少量の材料を除去し、歯形や歯すじの誤差を修正します。
精密歯車装置、サーボ系、高速回転機構では、歯面研削によって要求精度を確保し、運転時の振動や騒音の低減を図ります。
板厚方向に歯形が一定の平歯車では、ワイヤ放電加工によって金属板から試作する方法もあります。大量生産の効率よりも形状の再現性を重視する場合に、選択肢となります。JLCCNCでは、試作や特注機械向けの小ロット歯車加工について相談できます。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
インボリュート歯車製造における加工上の課題
歯車の誤差は、加工中には把握しにくいことがあります。歯当たりやかみ合いの問題が、検査や組立試験で初めて明らかになる場合もあります。
歯形精度の維持
歯車では、同じ基本歯形が全周にわたって繰り返されます。工具位置や取付け状態のわずかな変化でも、歯形やピッチに誤差が生じ、かみ合いに影響する可能性があります。
小モジュールの歯車では、歯の寸法に対して加工誤差の占める割合が大きくなるため、より厳密な管理が必要です。
工具摩耗と歯形誤差
切れ刃が摩耗すると、加工される歯形や歯面の状態が変化します。連続生産では、工具摩耗に伴う寸法や歯形の変化に注意が必要です。初期の部品が合格していても、その後の部品で誤差が増える場合があります。
バリの発生と歯端部の品質
歯切り後には、工具の抜け側や歯先、歯幅方向の端部などにバリが発生することがあります。組立前に、必要なバリ取りやエッジ処理を行います。
小さなバリでも、相手歯車との接触を妨げたり、測定や組立確認に影響したりするため、確実な除去が必要です。
表面粗さと歯面接触の品質
歯面は動力を伝達すると同時に、相手歯面と転がり・滑りを伴う接触を繰り返します。
歯面が粗いと、潤滑状態や摩擦、摩耗に影響します。高速歯車装置や精密駆動系では、歯形精度と併せて表面粗さも適切に管理することが重要です。
歯車の検査・測定方法
外径と歯数だけでは、歯車性能を十分に評価できません。基本寸法が図面どおりでも、歯形やピッチに問題があれば、運転時に騒音や歯当たりの偏りが生じる可能性があります。
製造時には、要求仕様に応じて、歯形、歯すじ、振れ、ピッチの測定や、歯当たり検査などを組み合わせます。
インボリュート歯車の材料と熱処理
歯車材料は、形状だけでなく使用条件に基づいて選定します。回転速度、衝撃荷重、伝達トルク、耐摩耗性、製造コストなどを総合的に検討します。
炭素鋼・合金鋼の歯車
AISI 1045などの中炭素鋼は、中程度の負荷で使用する一般機械用歯車に用いられます。コンベヤ駆動系、機械用減速機、産業設備などで、加工性と強度のバランスを取りやすい材料です。
より高い負荷がかかる用途では、AISI 4140、4340、8620なども候補になります。4140や4340は調質などと組み合わせて使用され、8620は浸炭焼入れ用鋼として用いられます。必要な歯面硬さ、芯部の靱性、部品寸法に応じて材料と熱処理を選定します。
アルミニウム歯車と軽量化用途
アルミニウム歯車は、比較的低トルクの機構で採用されます。試験治具、ロボットの試作機構、試作品、CNC加工用のワーク保持治具など、耐摩耗寿命より軽量化を優先する用途で検討されます。
焼入れ鋼に比べて加工しやすい一方、歯面が軟らかいため、繰り返し荷重下で摩耗が進みやすい点に注意が必要です。
熱処理と表面硬化
歯面には繰り返し接触荷重が作用するため、材料と使用条件によっては硬化処理が必要です。耐摩耗性が不足すると、運転に伴って歯面が摩耗し、歯形が変化します。
一般的な工程では、粗加工や歯切りの後に熱処理を行い、要求精度に応じて重要部位の仕上げ加工や歯面研削を実施します。
荷重条件に応じた材料選定
低速・低負荷の検査装置と、高負荷の歯車装置では、適した材料が異なります。高トルクや衝撃荷重に対しては、材料強度、焼入れ性、靱性、熱処理後の耐摩耗性を考慮します。
負荷の小さい機構では、コスト、加工時間、軽量化を優先できる場合があります。
表面硬化と全体焼入れの違い
浸炭焼入れなどの表面硬化処理は、歯面の硬さと芯部の靱性を両立するために用いられます。高負荷用途では、硬い表面で接触荷重や摩耗に対応し、靱性を持つ芯部で歯の破損を抑えます。
全体焼入れは、断面内部まで硬化させる方法です。実際の硬化状態は、材料の焼入れ性と部品寸法に左右されます。通常は焼戻しと組み合わせ、必要な強度と靱性を確保します。
CNC加工分野におけるインボリュート歯車の用途
インボリュート歯車は、標準的な加工・検査方法を適用しやすく、さまざまな機械システムで使用されています。小型の位置決め駆動系から大型の産業用減速機まで、基本的なかみ合い原理を共通化できます。
高速動力伝達機構
電動機、ポンプ、圧縮機、産業用歯車装置などでは、高回転でも安定した動力伝達が求められます。こうした用途では、わずかな歯形誤差が、回転速度の上昇とともに振動や運転騒音として現れやすくなります。
外観よりも、歯形精度や歯面の仕上げ状態が重視されます。毎分数千回転で連続運転する歯車装置と、断続的に低速運転するコンベヤ用減速機では、要求条件が異なります。
精密運動機構
サーボ駆動系、CNC回転軸、ロボット関節などでは、方向反転時の位置決め再現性が重要です。
このような機構では、バックラッシの管理が特に重要になります。ピッチ誤差や歯形誤差も、割出し応答や繰り返し反転時の運動精度に影響します。
産業設備と特注機械
減速機、コンベヤ、包装設備、専用自動化装置などでは、交換部品の調達や再製作のしやすさも重視されます。標準仕様のインボリュート歯車は、こうした保守面の要求にも対応しやすい歯車です。
非標準の機構では、CADパラメータの変更とCNC加工を組み合わせ、中心距離、減速比、ハウジング寸法などの設計変更に対応できます。特に、量産前の試作・評価段階で有効です。
インボリュート歯車の設計・製造で押さえるべきこと
インボリュート歯車は、CNC加工、ホブ切り、歯車形削り、歯車研削など、幅広い製造方法に対応しています。工具と工程を標準化しやすく、異なる歯数や寸法の歯車にも展開しやすいことが、広く採用される理由の一つです。
実際の品質は、理論上の歯形だけでなく、歯切り、熱処理、仕上げを通じた形状管理に左右されます。工具摩耗、取付け精度、機械剛性などによるわずかな誤差が、組立後の騒音、歯当たりの偏り、早期摩耗につながる場合があります。
モジュール、圧力角、歯数などの設計値は、工具の選択や加工時間にも直結します。条件によっては、標準的なホブ切りでは対応しにくくなり、CNCフライス加工や追加の仕上げ工程が必要になります。
JLCCNCでは、加工前に工具の接近性、適切な加工方法、加工の安定性などの観点から歯車形状を確認します。試作から生産ロットまで、無料のDFM(製造性検討)を通じて、製造上の課題を早期に把握し、加工に適した設計を支援します。
高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質管理。
インボリュート歯車に関するよくある質問
インボリュート歯形とは何ですか?
基礎円に巻き付けた糸を張ったままほどくときに、糸の先端が描くインボリュート曲線を用いた歯形です。適切なかみ合い条件下では、一定の角速度比で回転を伝達できます。
インボリュート歯車がサイクロイド歯車より広く使われる理由は何ですか?
中心距離が多少変化しても角速度比を維持でき、加工工具や検査方法の標準化が進んでいるためです。サイクロイド歯形には用途に応じた利点がありますが、一般的な産業用動力伝達では、製造・組立・互換性の面からインボリュート歯形が広く採用されています。
インボリュート歯車と平歯車の違いは何ですか?
インボリュートは歯の断面形状を表し、平歯車は歯すじが軸に平行な歯車の種類を表します。分類の観点が異なり、一般的な平歯車の多くはインボリュート歯形を採用しています。
インボリュート歯車は、なぜ多くの機械に使われているのですか?
ホブ、ピニオンカッタ、CNC加工設備などに対応し、共通する設計条件の下で工具や工程を標準化しやすいためです。幅広い寸法や生産数量に対応できることも利点です。
インボリュート歯車の主な利点は何ですか?
一定の角速度比で動力を伝達できること、わずかな中心距離の変化に対応しやすいこと、加工と検査を標準化しやすいことです。騒音や摩耗を抑えるには、歯形精度、歯当たり、組立精度、潤滑条件も適切に管理する必要があります。
インボリュート歯形はどのように生成しますか?
CADの歯車設計機能や歯形生成ツールへ、モジュール、圧力角、歯数などを入力して生成します。数学的に求めたインボリュート曲線を基に、歯厚、歯先、歯元などの形状を定義します。
インボリュート歯形はどのように作図しますか?
基準円直径と圧力角から基礎円を求め、そこからインボリュート曲線を生成します。その後、歯厚、歯先円、歯元形状などを定義し、歯数に応じて円周方向へ配置します。CADのパラメトリック機能を利用すると、こうした作業を効率化できます。
CNC機械でインボリュート歯車を高精度に加工できますか?
可能です。形状や要求精度に応じて、CNCフライス加工、CNCホブ切り、歯車形削り、歯車研削などを選定します。達成精度は、加工方法、工具状態、機械剛性、取付け精度、熱処理、検査体制によって異なります。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......