機械加工における荒加工と仕上げ加工:違い、加工方法、用途
2 min
- 荒加工とは
- 仕上げ加工とは
- 荒加工から仕上げ加工までの一般的な工程
- 荒加工と仕上げ加工の主な違い
- CNC加工における荒加工
- CNC加工における仕上げ加工
- 仕上げ代:どの程度の材料を残すべきか
- 荒加工と仕上げ加工が部品品質に与える影響
- 荒加工と仕上げ加工が加工コストに与える影響
- 製造条件別の荒加工と仕上げ加工
- 荒加工と仕上げ加工でよくある間違い
- 荒加工と仕上げ加工のまとめ
- 荒加工と仕上げ加工に関するよくある質問
荒加工・中仕上げ・仕上げ加工の比較
一般的な表面粗さの範囲は、材料、工具、工作機械の剛性、切削方法によって異なります。
| 比較項目 | 荒加工 | 中仕上げ | 仕上げ加工 |
|---|---|---|---|
| 主な目的 | 材料除去量の最大化 | 仕上げ代の均一化 | 最終寸法と表面品質の確保 |
| 切込み量 | 2~8mm | 0.5~2mm | 0.1~0.5mm |
| 送り速度 | 高い | 中程度 | 低い |
| 表面粗さ | Ra 3.2~12.5µm | Ra 1.6~3.2µm | Ra 0.4~1.6µm |
| 寸法公差 | 粗い(±0.5~1mm) | 中程度(±0.1~0.3mm) | 厳しい(±0.01~0.05mm) |
| 工具摩耗 | 大きい | 中程度 | 小さい |
| サイクルタイム | 最も長い | 中程度 | 1パス当たりでは最も短い |
| 工具の種類 | 高強度のコーティングインサート | 中仕上げ用工具 | 鋭利な高精度仕上げ工具 |
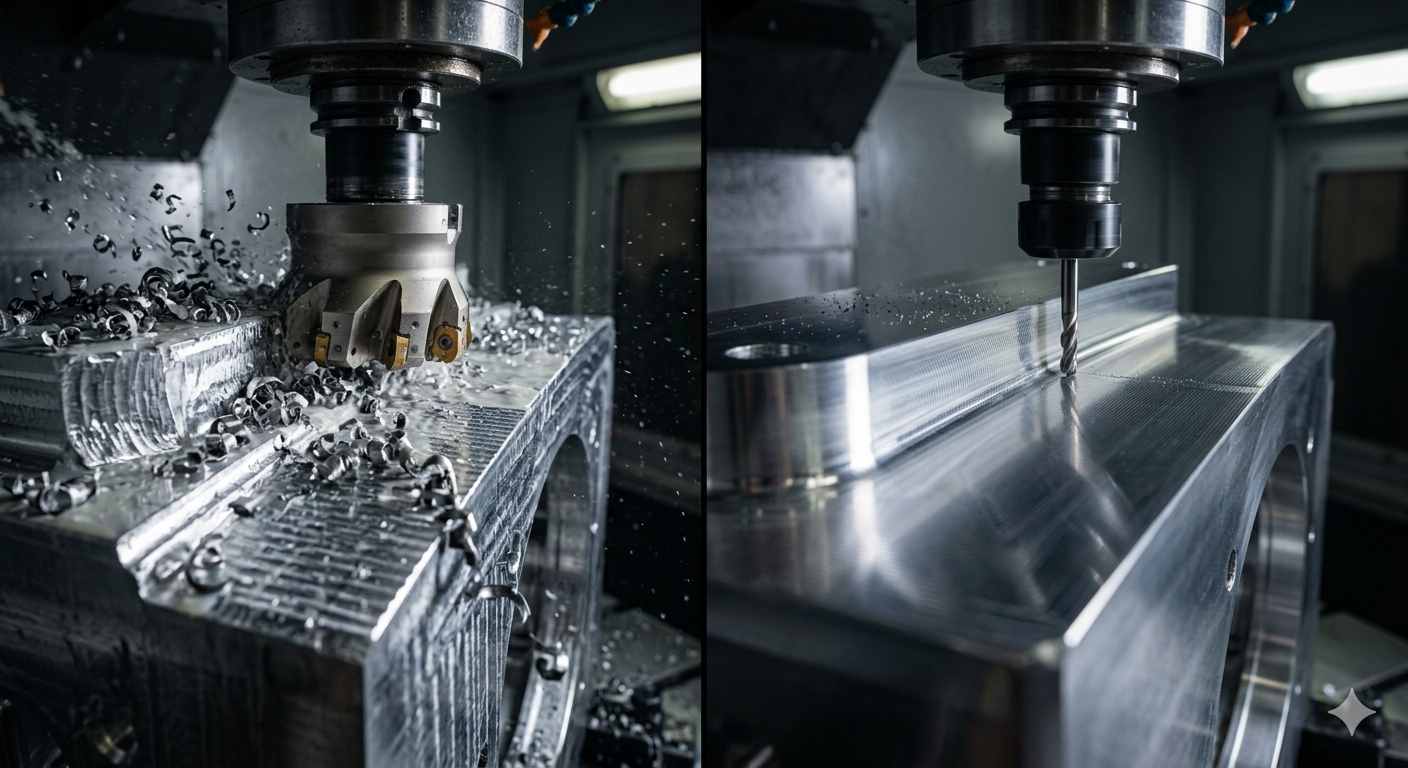
(AI生成)滑らかな加工面を形成するCNC荒加工と高精度仕上げ加工
2つの加工工程で、1つの部品を完成させます。どちらか一方だけでは、適切な加工は成立しません。
荒加工では、表面品質や厳密な寸法精度よりも加工速度を優先し、素材を最終形状に近づけます。その後、仕上げ加工によって荒加工後の取り代を除去し、図面で指定された寸法、公差、表面品質を実現します。この2工程の目的を混同し、荒加工中に仕上げまで行おうとしたり、仕上げるべき段階で荒加工条件を使用したりすると、サイクルタイムの増加、表面品質の低下、工具の早期破損、検査不合格などの問題が発生します。
荒加工と仕上げ加工がそれぞれ何を目的とし、どのような違いがあるのかを理解することは、あらゆるCNC加工において合理的な工程設計を行うための基礎となります。
荒加工とは
荒加工とは、最短時間で最大量の材料を除去することに重点を置いた最初の加工工程です。荒フライス加工では、加工面の外観や厳密な寸法精度よりも、素材を完成形状に近い状態までいかに速く加工できるかが重視されます。
荒加工では、大きな切込み量、高い送り速度、そして表面品質よりも工具寿命と材料除去率を重視した切削速度を使用します。荒加工後の表面には、明確な工具痕やステップオーバーによる段差が残り、すべての加工面には仕上げ工程で除去するための取り代が意図的に残されます。
荒加工の役割は、高負荷の材料除去を効率的に行うことです。荒加工で短縮された時間は、そのまま生産性の向上につながります。CNC加工のコストは、余分な材料を除去する時間に大きく左右されるため、最適化された荒加工方法は加工費へ直接影響します。部品全体に均一かつ管理された取り代を残すことで、その後の仕上げ加工を予測可能かつ高精度に実施できます。
仕上げ加工とは
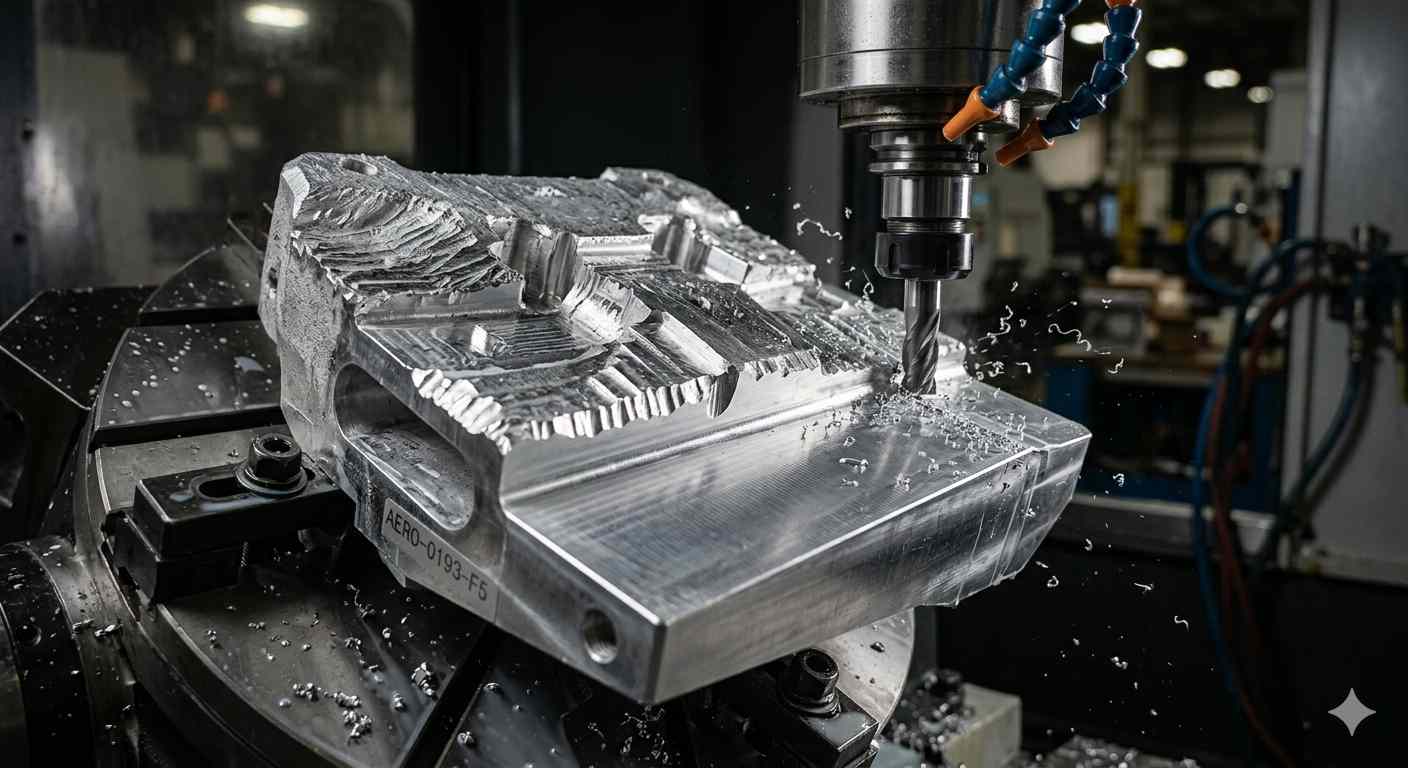
(AI生成)中仕上げ工程へ移行するアルミニウム部品のCNC加工
仕上げ加工とは、部品を指定された最終寸法、公差、表面粗さへ仕上げる最終切削工程です。荒加工が速度を優先するのに対し、仕上げ加工では精度を優先します。切込み量を大幅に小さくし、送り速度を下げ、材料除去能力よりも表面品質に適した工具形状を選択します。
同じ部品の荒加工と仕上げ加工を適切に行うには、それぞれ異なる考え方が必要です。仕上げ加工が総加工時間に占める割合は小さい場合が多いものの、その良否が部品の検査合否を決定します。荒加工が完璧でも、仕上げ工程でびびり、工具たわみ、不適切な加工条件、仕上げ代不足などが発生すれば、部品が不良となる可能性があります。
仕上げ加工では、荒加工後に残された管理された取り代を正確かつ均一に除去し、最終寸法と要求される表面品質を同時に実現します。
中仕上げとは
中仕上げは、目的と加工条件の両面において荒加工と仕上げ加工の中間に位置します。最大速度で大量の材料を除去する工程でも、最終寸法を直接狙う工程でもありません。荒加工後に不均一に残った取り代を整え、仕上げ工具が均一な層を除去できる状態を作る工程です。
荒フライス加工では、工具が効率よく届かない隅部に多くの取り代が残り、工具が安定して通過した平面部には少ない取り代しか残らないなど、残存量が不均一になることがあります。この状態から直接仕上げ加工を行うと、仕上げ工具に加わる切りくず負荷が変動し、工具たわみ、びびり、不均一な表面品質が発生します。中仕上げによってこれらの不均一を除去し、一定量の取り代を残すことで、仕上げ加工を正確かつ安定して実施できます。
形状が単純で公差に余裕のある部品では、中仕上げを省略できる場合があります。一方、高精度部品、複雑形状、厳しい表面粗さが要求される部品では、中仕上げが一度で良好な仕上げ結果を得るための重要な工程となります。
荒加工、中仕上げ、仕上げ加工の適切なバランスは、図面だけで決まるものではありません。材料特性、形状、公差、生産数量も加工方法に影響します。カスタムCNC部品では、これらの要素を早期に検討することで、サイクルタイムを短縮し、不要な加工費を回避できます。
JLCCNCのエンジニアリングチームは、量産開始前に実用的な荒加工・仕上げ加工方法を選定できるよう、見積もり段階で加工工程を検討します。
CADファイルをアップロードすると、製造性評価と即時見積もりをご利用いただけます。

精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
荒加工から仕上げ加工までの一般的な工程
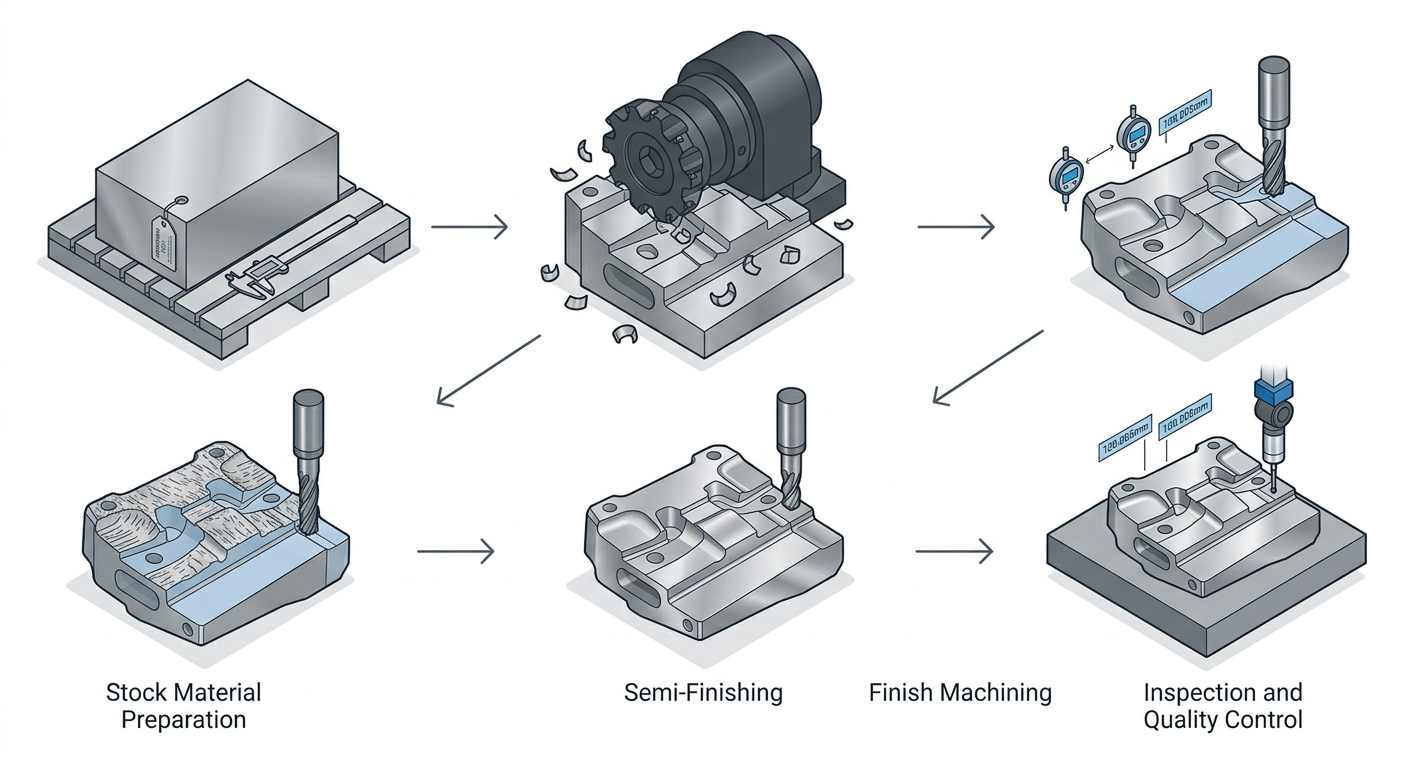
(AI生成)加工工程図
素材の準備
荒加工を開始する前に、加工プログラムが想定する状態へ素材を準備する必要があります。これには、適切な寸法、ワーク保持に適した表面状態、場合によっては応力除去が含まれます。特に、厳しい最終公差が求められるアルミニウム部品や鋼部品で、圧延または前工程による大きな内部応力が残っている場合は、応力除去が重要です。大きな残留応力を持つ材料を荒加工すると、材料除去に伴って部品寸法が変化し、仕上げ加工だけでは完全に修正できなくなります。
荒加工工程
荒加工では、素材を概略形状まで加工します。加工者またはプログラマーは、過度な工具たわみ、工具摩耗、またはワーク保持の不安定を引き起こさない範囲で、工作機械、工具、固定条件が許容できる最大の材料除去率を設定します。一般的なCNC部品では、その後の工程に備えて通常0.3~1.5mmの取り代を残します。金型、鍛造品、変形しやすい部品では、さらに大きな取り代を設定する場合があります。
複雑な部品では、加工時間の大部分が荒加工に費やされます。深いポケット、大面積、材料体積の大幅な削減は、すべてこの工程で行われます。荒加工を効率化・高速化することで、総サイクルタイムと部品コストを直接削減できます。
中仕上げ工程
必要に応じて、荒加工後に中仕上げを行い、残された取り代を均一にします。荒フライス加工による段差、荒加工では完全に除去できなかった隅部、取り代が不均一な部分をこの工程で修正します。加工条件は荒加工ほど高負荷ではなく、仕上げ加工ほど細かくもありません。目的は最終寸法ではなく、取り代の均一化です。
仕上げ加工工程
仕上げ加工では、中仕上げ面を最終寸法と要求表面粗さへ仕上げます。切込み量は0.1~0.5mmまで小さくし、送り速度は使用する工具形状で目標表面粗さが得られる値まで下げます。切削速度も、荒加工工具ではなく、使用する仕上げ用インサートまたはエンドミルに合わせて調整します。
仕上げ工具には、鋭利な切れ刃と高い形状精度が必要です。また、良好な状態の工具を使用しなければなりません。摩耗した仕上げ工具は表面品質を不安定にし、寸法精度を維持できない可能性があります。
検査と最終品質管理
仕上げ加工後、部品が図面要求を満たしているか測定します。重要寸法は、マイクロメータ、三次元測定機、シリンダゲージなどの適切な測定機器で確認し、Ra値は表面粗さ測定機で検証します。
公差外の寸法が見つかった場合は、追加の仕上げ加工で修正できるか、部品を不良と判断すべきかを評価します。段取りを解除した後ではなく、部品を治具に固定したまま工作機械上で問題を確認することが望まれます。
荒加工と仕上げ加工の主な違い
加工目的
荒加工と仕上げ加工の目的は大きく異なります。この2つを同じ種類の加工として扱うことが、多くの加工トラブルの根本原因となります。
両者の違いを簡潔に表すと、荒加工は生産性を重視する工程であり、仕上げ加工は品質を重視する工程です。荒加工に仕上げ条件を使用すれば遅く非効率になり、仕上げ加工に荒加工条件を使用すれば精度と表面品質が低下します。
材料除去率とサイクルタイム
荒加工は、一連の加工工程の中で最も高い材料除去率(MRR)を実現します。荒加工のMRRは、仕上げ加工の10~50倍に達する場合があります。たとえば切込み量3mm、1刃当たり送り0.3mmの荒加工は、切込み量0.1mm、1刃当たり送り0.05mmの仕上げ加工よりも、1分当たりにはるかに多くの材料を除去します。
これは意図された違いです。大きな材料除去を必要とする部品では、荒加工が加工時間の大部分を占め、仕上げ加工は総サイクルタイムの比較的小さな割合に抑える必要があります。
切削条件
荒フライス加工の条件は、工具強度と工作機械の出力範囲内で切りくず負荷を最大化するよう設定します。大きな切込み量と切削幅を使用し、高能率加工では異なる切削幅を採用する場合もあります。送り速度は、工具を過負荷にすることなく十分に切削させられる値へ設定します。
仕上げ加工の条件は、表面品質と寸法精度を制御するために設定します。軽い切削によって切削力の変動を抑え、工具たわみと寸法誤差を低減します。
寸法精度と表面粗さ
荒加工後の一般的な表面粗さはRa 3.2~12.5µmで、基準寸法に対する精度は通常±0.3~1mm程度です。標準的なCNC仕上げ加工では、Ra 0.4~1.6µm、寸法精度±0.01~0.05mmを目標とします。
これらは重複する性能範囲ではなく、まったく異なる加工区分です。そのため、それぞれ異なる加工条件、工具、工程設計が必要になります。
CNC加工における荒加工
一般的な荒加工方法
アダプティブ加工は、一定の工具接触角と低い半径方向切削負荷を特徴とするCAM荒加工方法で、トロコイド加工や高能率ミーリング(HEM)と多くの原理を共有しています。
工具進入時に過負荷となり、その後の切削中に負荷が低下する従来の全幅切削とは異なり、アダプティブ加工では、高速で小さなステップオーバーを用いた曲線状の工具経路によって、加工中の工具接触角を一定に保ちます。これにより、工具へ安定した切りくず負荷を加えられます。
その結果、工具寿命、切削速度、熱管理が大幅に改善します。半径方向の切込みは小さくなりますが、軸方向には刃長を有効活用できるため、適切な形状では従来の荒加工よりも総合的に高速です。
全幅に近いステップオーバーと中程度の切込み量で平行加工を行う従来型の荒加工は、単純形状や開放された領域に適しています。広い平面や単純な輪郭では、アダプティブ加工による複雑な工具経路を追加しなくても効率的に荒加工できます。
高能率ミーリング(HEM)は、長い刃長、小さな半径方向切込み、非常に高い切削速度を組み合わせ、工具温度を管理しながら材料除去率を最大化します。特に、高い切削速度を利用でき、熱の影響が比較的小さいアルミニウムや軟質金属で有効です。
荒加工用工具の選定
荒加工には高強度の工具が必要です。フライス加工では、高い切りくず負荷に対する剛性を確保するための太い芯径、材料に応じた中~高ねじれ角、耐熱性に優れたコーティングを持つ超硬エンドミルが使用されます。鋼にはTiAlNコーティング、アルミニウムにはノンコートまたはZrNコーティングが一般的です。
大容量の荒加工では、刃先形状と材種を工具本体から独立して最適化でき、超硬ソリッド工具の再研磨よりも交換が容易な刃先交換式工具がよく使用されます。
荒加工用工具に良好な表面品質は求められません。高い切りくず負荷に耐え、熱を適切に処理し、加工途中で交換することなく部品全体を荒加工できるだけの形状安定性が求められます。
一般的な荒加工条件
実際の荒加工条件は、材料、工具径、工作機械の剛性、切削方法によって異なります。たとえばアルミニウムは被削性が高いため、一般にチタンや焼入れ鋼よりも高負荷で加工できます。
高性能な3軸マシニングセンタでアルミニウムを荒加工する場合:切削速度200~600m/min、1刃当たり送り0.05~0.15mm。軸方向切込みは、アダプティブ加工では工具径の1.5~5倍、従来加工では0.5~1倍。半径方向切込みは、従来加工では工具径の40~80%、アダプティブ加工では5~15%が目安です。
S45C相当材などの鋼を荒加工する場合:切削速度80~150m/min、1刃当たり送り0.03~0.1mm、軸方向切込みは工具径の0.5~2倍。従来加工における半径方向切込みは工具径の30~60%が目安です。
これらは初期設定の目安です。実際の条件は、工作機械の剛性、主軸出力、ワーク保持方法、使用工具の仕様に合わせて調整する必要があります。
荒加工でよく発生する課題
荒加工中のびびりは、切削条件だけでなく、ワーク保持または段取り剛性の不足によって発生する場合が多くあります。工具の突出し量が長い、不十分なクランプ、薄肉形状などが、荒加工中のびびりを引き起こす主な物理的要因です。
チタン、ステンレス鋼、ニッケル合金などの熱伝導率が低い材料では、荒加工時に熱が蓄積します。クーラント方法が適切でなければ、工具とワーク表面の両方が損傷します。難削材や深いキャビティの荒加工では、切りくず排出と工具寿命を改善できる主軸内部給油が適しています。
長い工具を使用する深いポケット加工では、工具たわみによってポケット底部がわずかに過大寸法になる場合があります。その後の仕上げ加工で修正する必要がありますが、たわみによる過大寸法が仕上げ代を超えると、壁がすでに薄くなりすぎており、部品が不良となる可能性があります。
荒加工方法は加工方式によって大きく異なるため、工程設計ではCNCフライス加工とCNC旋削の違いを理解することが重要です。
CNC加工における仕上げ加工
一般的な仕上げ加工方法
輪郭仕上げでは、一定の小さなステップオーバーで部品形状に沿って工具を移動させ、最終表面を形成します。角形部品、ポケット、溝、平面では、1回または狭い間隔の複数パスにより、非常に小さな半径方向切込みで加工します。工具は各形状の境界へ正確に沿い、仕上げ代をきれいに除去します。
等高線仕上げは、仕上げ工具が3D表面の輪郭に沿って移動し、隣接する工具経路間に残る小さな稜線であるカスプ高さを制御する方法です。3D表面では、カスプ高さが実質的な表面品質を決定します。カスプを小さくするには、ステップオーバーを狭くし、パス数と加工時間を増やす必要がありますが、より滑らかな表面が得られます。必要なステップオーバーは、工具半径と要求Ra値に基づいて算出します。
特に厳しい表面粗さが要求され、1回の仕上げパスでは十分な品質が得られない場合は、重複する複数の微細仕上げパスを使用します。パスを追加するごとに除去量を小さくし、工具、材料、加工条件の組み合わせで実現可能なRa限界へ近づけます。
仕上げ工具の選定
仕上げ工具は、材料除去に対する耐久性よりも表面品質を重視して設計されています。鋭利な切れ刃、振れ、直径、形状に関する高い工具精度、耐熱性だけでなく最終表面に適したコーティングが必要です。
3D曲面の仕上げにはボールエンドミル、底面仕上げにはスクエアエンドミル、隅部形状が重要な場合には大きなコーナRを持つエンドミルを使用します。
旋削仕上げ用のワイパーインサートは、刃先に平坦部を持ち、一般的なインサートと同じ送り速度でも大幅に優れた表面品質を実現できます。また、表面品質を維持したまま送り速度を高くすることも可能です。表面品質とサイクルタイムの両方が重要な量産旋削では、ワイパーインサートが標準的に使用されます。
表面粗さと公差の要件
仕上げ加工では、図面で指定されたRa値と寸法公差を実現します。標準的なCNCフライス加工では、適切な仕上げ条件と鋭利な工具を使用することでRa 0.8~1.6µmを実現できます。Ra 0.4µmを実現するには、加工条件を慎重に最適化し、良好な状態の非常に鋭利な工具を使用する必要があります。フライス加工だけでRa 0.4µm未満を実現することは難しく、通常は研削などの追加工程が必要です。
±0.025mm以下の厳しい寸法公差を仕上げ加工で実現するには、工程内測定と工具補正が必要です。工作機械の熱的状態、前回の補正後に進行した工具摩耗、材料のスプリングバックなどは、通常発生する寸法変動の要因です。厳しい公差の形状では、これらを積極的に管理する必要があります。
仕上げ加工でよく発生する課題
仕上げ加工における工具たわみは、荒加工よりも深刻な影響を与えます。荒加工中に0.02mmたわんだ場合は、わずかな取り代が残り、仕上げ加工で除去できます。一方、仕上げ加工中に同じ0.02mmのたわみが発生すると、完成寸法が基準値から0.02mmずれます。公差内に収まる場合でも、そのずれは計画されたものではありません。
荒加工では問題がなかった表面でも、仕上げ加工でびびりが発生する場合があります。仕上げ工具は切込み量に対して長く細い場合が多く、軽い切りくず負荷で発生する振動数も荒加工とは異なるためです。一般的な初期対策は、主軸回転数の変更、工具突出し量の短縮、びびりが発生しにくいダウンカット方向での仕上げ加工です。
仕上げ代:どの程度の材料を残すべきか
仕上げ代が重要な理由
仕上げ代とは、仕上げ加工で除去するために、荒加工または中仕上げ後の各表面へ意図的に残す材料量です。この量は任意に設定するものではありません。
仕上げ代が少なすぎると、荒加工による工具痕を除去できず、荒加工後の形状誤差も修正できません。反対に多すぎると、仕上げ工具が実質的に再度荒加工を行うことになり、切削力と工具たわみが増加して、目的とする表面粗さと公差を実現できなくなります。
適切な仕上げ代の設定は、荒加工と仕上げ加工を独立した2工程ではなく、一貫した加工工程としてつなぐために最も重要な判断の一つです。
CNCフライス加工の一般的な仕上げ代
標準的な鋼およびステンレス鋼のフライス加工面では、片側0.3~0.8mmが一般的で、汎用加工では片側0.5mmがよく使用されます。アルミニウムは被削性が高く、荒加工後に修正すべきばらつきが小さいため、片側0.2~0.5mmが一般的です。
精密穴、高精度ショルダ、厳しい公差のポケットなどでは、通常、片側0.2~0.3mmが適しています。これにより、仕上げ工具へ一定の軽い切りくず負荷を与えながら、再荒加工のような高負荷を避けられます。
アダプティブ加工による荒フライスは、従来の荒加工より均一な取り代を残しやすいため、修正すべきばらつきが小さく、仕上げ代を若干小さくできる場合があります。
CNC旋削の一般的な仕上げ代
旋削加工では、直径に対する仕上げ代は、鋼で通常0.3~0.8mm、アルミニウムで0.2~0.5mmです。これは片側ではなく、直径全体の値です。
軸受取付部、精密ジャーナル、はめあい径などの厳しい公差を持つ旋削形状では、通常、直径で0.2~0.3mmの仕上げ代を使用します。これにより、大きな取り代による送り方向の切削力変動を防ぎ、全周にわたって均一な切りくずを生成できます。
仕上げ代に影響する要因
薄肉部品や剛性の低い形状では、仕上げ加工で材料を除去するとスプリングバックによって部品がわずかに変形します。仕上げ代はこの変形も考慮して設定する必要があります。仕上げ代を大きくすれば、スプリングバックによる形状誤差を修正できる余地が増えます。
荒加工中の工具摩耗も残存取り代の均一性に影響します。摩耗した荒加工工具は、鋭利な工具とは異なる取り代分布を残します。荒加工工具の寿命を管理し、一定の間隔で交換することで、部品ごとの仕上げ代を安定させられます。
素材の表面状態も重要です。スケール、鋳肌、大きな表面凹凸を持つ素材では、すべての不均一部分を除去して清浄な金属面を得るため、より大きな取り代が必要になる場合があります。
荒加工と仕上げ加工が部品品質に与える影響
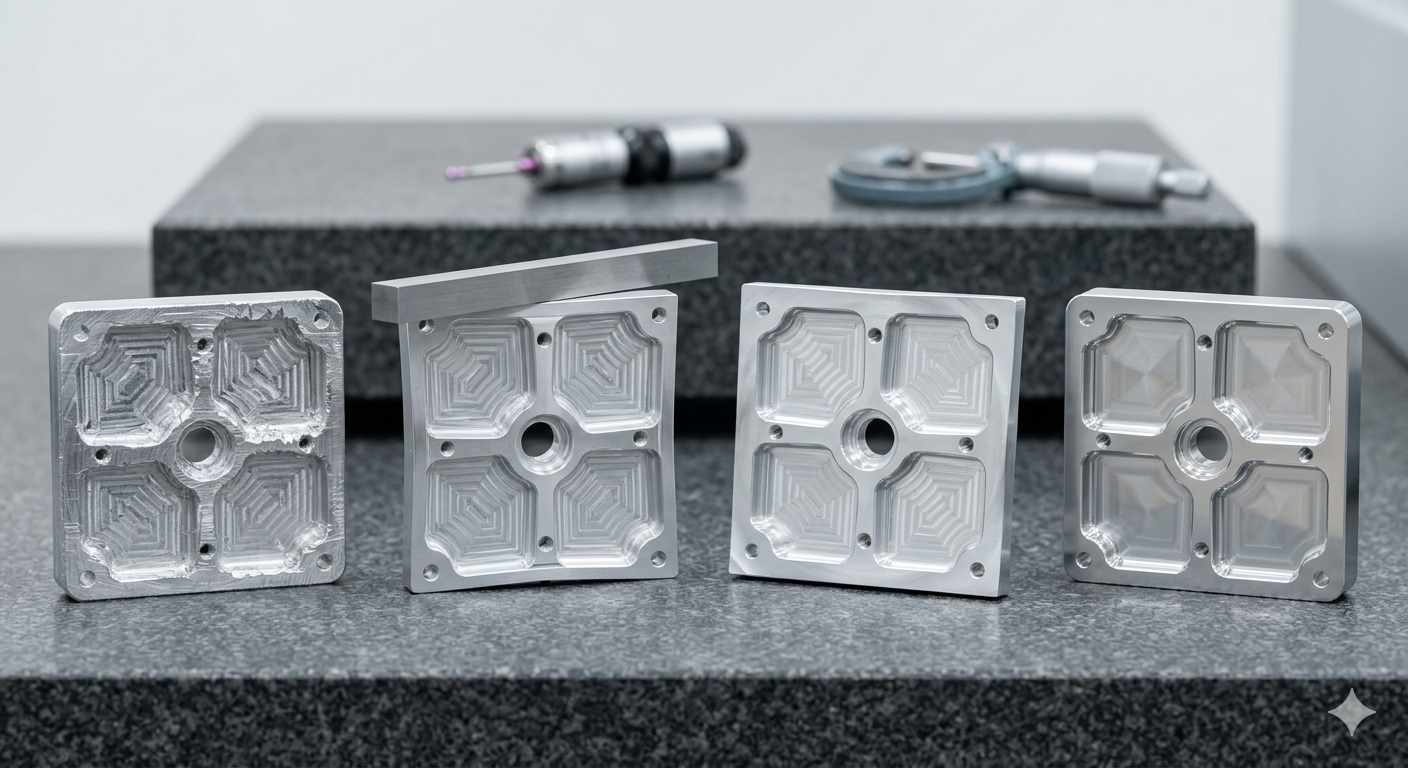
(AI生成)CNC加工された4つのアルミニウム部品
表面品質
荒加工は、仕上げ加工で除去すべき表面を形成します。均一な取り代を残す荒加工方法では、仕上げ工程の切削条件、切りくず負荷、切削力、工具たわみを一定にでき、安定した表面品質を得られます。
一方、不均一な取り代、全幅切削による硬い境界部、または切削ではなく擦過によって加工硬化した表面を残す荒加工方法は、仕上げ工具の負担を増やし、表面品質のばらつきを大きくします。
寸法精度
完成部品の寸法精度は主に仕上げ加工で決まりますが、その前提条件は荒加工によって形成されます。残留応力の解放、非対称な材料除去、過度な発熱によって荒加工中に部品が変形すると、仕上げ工具が加工する形状そのものが変化します。
たとえばポケットの片側から非対称に材料を除去すると、応力の再分布によって部品がわずかに反ります。その状態では、仕上げ加工が変化し続ける形状を追従することになります。
残留応力と部品変形
荒加工は残留応力を導入すると同時に、既存の残留応力を解放します。圧延または鍛造によって応力が釣り合っていた部品を一方向から強く荒加工すると、応力が非対称に解放され、部品が反ったりねじれたりします。
このため、高精度部品では「荒加工、応力除去、仕上げ加工」という順序が標準的に採用されます。応力による変形を荒加工と応力除去の段階で発生させ、仕上げ加工中の変形を抑えます。
工程の一貫性
明確に定義された荒加工・仕上げ加工工程は、再現性の高い工程です。荒加工方法、工具、切削条件、仕上げ代を文書化し、一貫して運用すれば、仕上げ工程へ渡される状態も安定します。残存取り代、表面状態、熱的状態が均一になり、完成部品の寸法と表面品質も安定します。
最も効率的な加工プロジェクトは、仕上げ加工の瞬間だけで決まるものではありません。適切な工具計画、加工工程、DFMレビューを量産開始前に行うことが成功の鍵となります。
荒加工と仕上げ加工が加工コストに与える影響
工具消費
荒加工は、切りくず負荷、切削温度、加工負荷が高いため、仕上げ加工よりも工具を早く消耗します。量産現場では、特に難削材において、荒加工工具の消費が大きなコスト要因となります。
経済性を考慮すると、交換に時間がかかる超硬ソリッド工具よりも、交換間隔を管理しやすい刃先交換式インサートなどの耐久性に優れた荒加工工具が有利な場合があります。また、鋼やステンレス鋼の荒加工で工具寿命を大幅に延ばせる主軸内部給油への投資も合理的です。
仕上げ加工は切りくず負荷と温度が低いため、一般に工具1本当たりの寿命は長くなります。ただし、仕上げ工具の状態は表面品質と寸法精度へ直接影響します。もう1回加工できる程度の軽い摩耗でも、Ra値が規格をわずかに超える可能性があります。交換頻度が低くても、仕上げ工具はより厳格な品質管理を必要とします。
機械加工時間
大きな材料除去を必要とする部品では、荒加工が機械加工時間の大部分を占めます。より優れた加工方法、高い切削速度、工作機械と工具が許容する範囲での高負荷条件によって荒加工を最適化することが、総サイクルタイムの短縮に最も大きく貢献します。
仕上げ加工が総加工時間に占める割合は小さいものの、寸法精度と表面品質を損なわずに短縮することは容易ではありません。
表面粗さの要件
厳しい表面粗さは、仕上げ加工時間を増加させます。Ra 0.8µmではなくRa 0.4µmを実現するには、送り速度を下げた追加の軽切削が必要になる場合があります。除去する材料量がわずかでも、追加パスによってサイクルタイムは増加します。
量産では、この追加時間が実際のコストとなります。そのため、Ra 0.4µmが機能上本当に必要なのか、Ra 0.8µmでも用途を満たせるのかを検討する必要があります。
公差要件
厳しい公差は、低速な加工条件、工程内測定、工具補正、初品不良リスクの増加を通じて仕上げコストを高めます。±0.025mmの公差を持つ部品は、同じ部品を±0.1mmで製造する場合よりも高コストです。より狭い公差範囲へ安定して収めるには、慎重な加工、確認、補正が必要になるためです。
材料の種類
チタン、ニッケル基超合金、焼入れ鋼などの難削材は、工具摩耗率が高く、切削速度が低く、工程管理も厳しくなるため、荒加工と仕上げ加工の両方でコストが増加します。
荒加工から仕上げ加工までの基本的な順序は同じですが、すべての加工条件を低く設定する必要があり、工具消費量も増加するため、アルミニウムのような加工しやすい材料と比較してコストが大幅に高くなります。
製造条件別の荒加工と仕上げ加工
| 製造条件 | 荒加工方法 | 仕上げ加工方法 | 最優先事項 |
|---|---|---|---|
| 試作・少量生産 | 不良リスクを抑えるため、余裕のある荒加工代を設定します。プログラミング時間を短縮するため、中仕上げを省略する場合があります。 | 速度より精度を重視した安全性の高い仕上げ条件を使用します。 | 最初の加工で正しい部品を完成させること。 |
| 大量生産 | 最適化されたアダプティブ荒加工によって材料除去率と設備稼働率を最大化します。 | 工具寿命管理と自動摩耗補正を組み込んだ、再現性の高い仕上げ工程を使用します。 | 数千個の部品にわたる最短サイクルタイムと安定品質。 |
| 金型製造 | 高能率荒加工によって工具負荷を管理しながら、焼入れ鋼を大量に除去します。 | 中仕上げで複雑な面を整えた後、ボールエンドミルと狭いステップオーバーによる精密仕上げを行います。 | 複雑形状の実現と手作業による研磨の最小化。 |
| 航空宇宙・精密部品 | 発熱、工具摩耗、残留応力を慎重に管理しながら、材料の限界内で高能率荒加工を行います。 | 工程内測定、工具補正、包括的な検査を伴う精密仕上げを行います。荒加工と仕上げ加工の間に応力除去を実施する場合があります。 | 厳しい公差、寸法安定性、工程信頼性。 |
荒加工と仕上げ加工でよくある間違い
仕上げ代が不足している
荒加工で材料を除去しすぎ、0.3mmではなく0.05mmしか残さなかった場合、仕上げ工具が除去できる材料はほとんどありません。一見すると仕上げ時間を短縮できるように見えますが、実際には問題が発生します。
仕上げ工具が荒加工後の形状誤差を修正できず、仕上げ中の工具たわみがそのまま最終寸法へ影響します。また、わずかな変位でも部品が過小寸法になる危険があります。十分な仕上げ代を残すことで、仕上げ工程は高精度で清浄な結果を得られます。
仕上げ加工で材料を除去しすぎる
中仕上げと仕上げを1回の加工へまとめようとして重切削を行うと、仕上げ工程を設ける意味が失われます。大きな仕上げ切込みでは、中仕上げと同程度の切削力と工具たわみが発生するため、表面品質と寸法精度も中仕上げ相当にとどまります。
厳しい公差と良好なRa値が必要な部品には、その目的に合わせた条件で適切な軽切削を行う必要があります。
両工程に同じ加工方法を使用する
仕上げ工具で荒フライス加工を行うと、高価な鋭利工具が重切削によって急速に摩耗し、加工速度も低下します。反対に、荒加工と同じ高負荷条件で仕上げ加工を行うと、荒加工面とほとんど変わらない表面になります。
荒加工と仕上げ加工では目的が異なるため、それぞれ異なる工具と加工条件が必要です。工程全体へ同じ条件を使用することは、見かけ上の効率化にすぎず、荒加工と仕上げ加工のどちらでも良好な結果を得られません。
工具たわみと部品剛性を無視する
たわみは、荒加工と仕上げ加工の両方に影響する見えにくい変数です。荒フライス加工では、たわみによって実際の切込み量がプログラム値と異なり、残される仕上げ代が変化します。仕上げ加工では、たわみによって完成寸法がプログラム値からずれます。
工具突出し量を最小限に抑え、ワーク支持を最大化し、各形状へ届く最短の工具を使用するよう加工工程を設計することで、たわみを管理できます。たわみが無視できるほど小さいことを期待するだけでは、安定した加工にはなりません。
荒加工と仕上げ加工のまとめ
仕上げ加工中に現れる問題の多くは、それ以前の工程ですでに始まっています。不均一な取り代、過度な工具たわみ、不適切な荒加工方法、仕上げ代不足などは、最終加工を必要以上に難しくします。
安定した加工工程は段階的に構築されます。荒加工が基礎を作り、必要に応じて中仕上げが取り代を均一にします。その後、仕上げ加工によって、前工程の問題を補正するのではなく、予測可能な量の材料を除去します。
カスタムCNC部品で最良の結果を得るには、工作機械が切削を開始する前の工程設計が重要です。工具選定、仕上げ代、加工順序は、サイクルタイム、寸法精度、総生産コストのすべてに影響します。
JLCCNCでは、量産開始前に潜在的な製造上の問題を特定できるよう、見積もり段階で加工方法を検討しています。
CADファイルをアップロードすると、JLCCNCのエンジニアによるDFMフィードバックとCNC加工の即時見積もりをご利用いただけます。
精密CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
荒加工と仕上げ加工に関するよくある質問
Q:荒フライス加工とは何ですか?
荒フライス加工とは、高い送り速度と大きな切込み量を使用して、ワークから大部分の材料を除去する最初の高負荷フライス工程です。すべての加工面に管理された取り代を残し、その後の仕上げ加工で除去します。荒フライス加工では、表面品質や寸法精度よりも材料除去率を優先します。
Q:機械加工における仕上げ加工とは何ですか?
仕上げ加工とは、荒加工で残された管理された取り代を除去し、部品を指定された最終寸法、公差、表面粗さへ仕上げる最終切削工程です。荒加工よりも小さな切込み量、低い送り速度、鋭利な工具を使用し、速度よりも精度と表面品質を優先します。
Q:荒加工と仕上げ加工の違いは何ですか?
荒加工と仕上げ加工では、目的と加工条件が異なります。荒加工は高負荷条件で材料除去率を最大化し、概略寸法と粗い表面を形成します。仕上げ加工は軽く精密な切削によって最終寸法精度と表面品質を実現します。荒加工が基本形状を作り、仕上げ加工が図面仕様を完成させます。
Q:荒加工と仕上げ加工に同じ切削工具を使用できますか?
技術的には可能ですが、通常は最適ではありません。荒加工では、高い切りくず負荷と熱によって工具が急速に摩耗します。一方、仕上げ加工には、良好な表面品質を得るための鋭利で高精度な切れ刃が必要です。荒加工で摩耗した工具を仕上げに使用すると、表面品質が低下し、寸法が公差外となる可能性があります。良好な状態の専用仕上げ工具を使用することで、より優れた安定した結果を得られます。
Q:仕上げ加工用にどの程度の材料を残すべきですか?
CNCフライス加工では、標準的な鋼で片側0.3~0.8mm、アルミニウムで片側0.2~0.5mmが目安です。CNC旋削では、鋼で直径0.3~0.8mm、アルミニウムで直径0.2~0.5mmが目安です。荒加工によって均一な取り代が残されている場合、厳しい公差の形状には各範囲の小さい側の値が適しています。
Q:荒加工後に仕上げ加工が必要なのはなぜですか?
荒加工後の表面粗さは一般にRa 3.2~12.5µm、寸法ばらつきは±0.3~1mm程度であり、多くの工業用途には粗すぎ、精度も不足しています。仕上げ加工では、荒加工で残された材料を管理された精密工程で除去し、指定されたRa値と寸法公差を実現します。仕上げ加工を行わなければ、部品は表面品質と寸法の両方で要求を満たせない可能性があります。
Q:荒加工と仕上げ加工は加工コストへどのように影響しますか?
荒加工は、主に材料除去時間と工具消費を通じて加工コストへ影響します。仕上げ加工は、公差、表面粗さ、検査、工程管理の要件を通じてコストへ影響します。
Q:表面品質へ最も大きな影響を与えるのはどの工程ですか?
表面品質へ最も大きな影響を与えるのは仕上げ加工です。仕上げ加工で形成されたRa値が、そのまま完成部品の表面粗さとなります。荒加工面は仕上げ加工で完全に除去されるため、最終的な表面粗さへ直接は残りません。ただし、荒加工は仕上げ工程へ渡す取り代の均一性と表面状態を決めるため、最終表面品質へ間接的に影響します。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......