板金成形:加工工程・種類・材料・用途
1 min
- 板金成形とは?
- 板金成形の工程
- 板金成形の種類
- 板金成形機と設備
- 板金成形に使用する材料
- 板金成形の品質に影響する要因
- 板金成形でよくある不具合
- 板金成形の用途
- 板金成形の利点と制約
- CNC板金成形
- 板金成形の設計上の注意点
- 板金成形に関するよくある質問
重要なポイント
- 板金成形は、材料を除去せずに金属を成形する加工です。金属を塑性変形させて新たな形状に仕上げますが、質量は基本的に変わりません。
- 主な板金成形方法には、曲げ、深絞り、プレス加工、ロール成形、引張成形、ハイドロフォーミング、スピニング加工があり、それぞれ適した部品形状、生産数量、材料要件が異なります。
- 割れや過度な板厚減少を生じずに変形できる性質である「成形性」は、板金成形で最も重要な材料特性です。成形性は、合金、調質、板厚によって大きく異なります。
- スプリングバック、しわ、破断、板厚減少は、生産で特に問題となる不具合です。いずれも材料特性、金型形状、加工条件に関係しており、設計段階で対策を検討する必要があります。
- CNC制御の成形設備により、手動の段取りでは安定して実現できなかった複雑な多工程成形を、量産でも高い再現性で行えるようになりました。
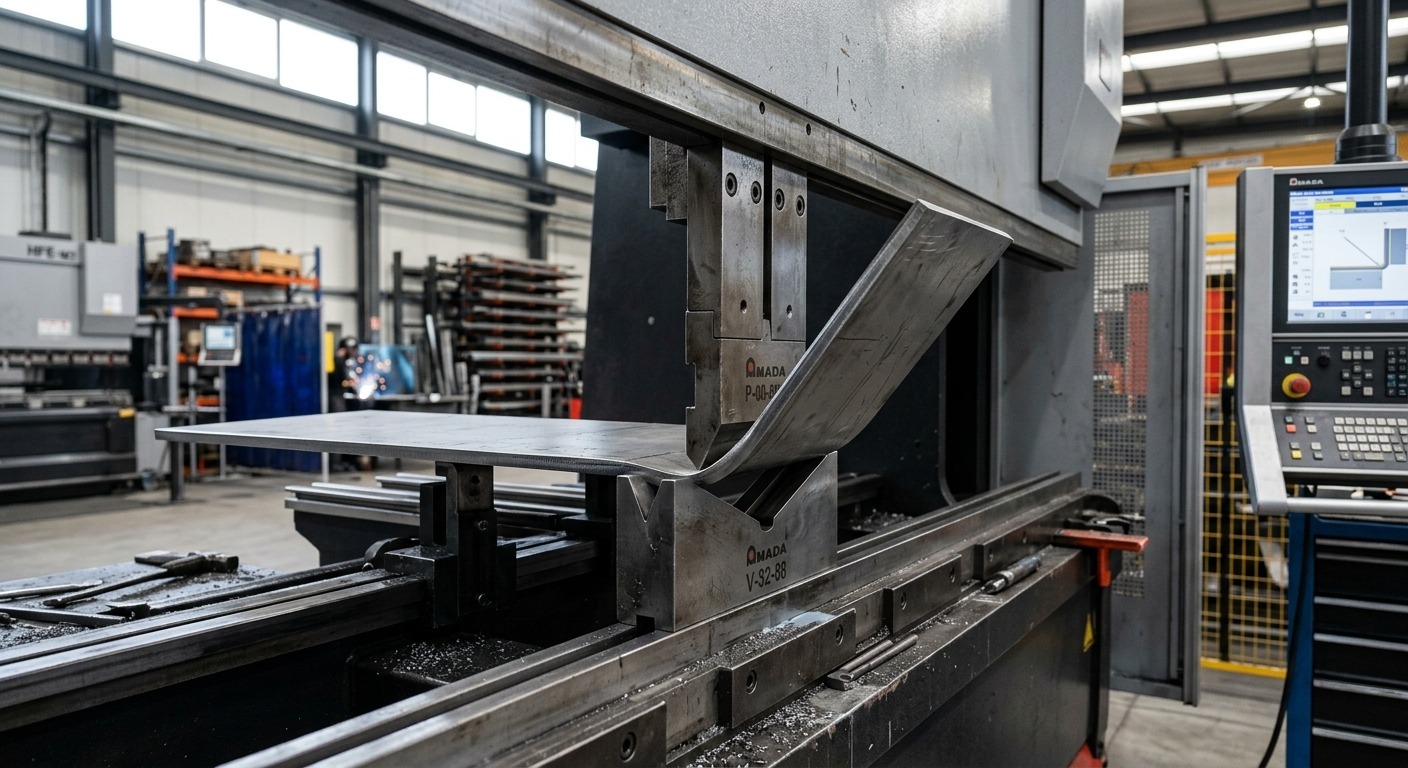
近代的な加工工場における板金成形
現代の生活で身の回りにある製品の多くは、平らな金属板から作られています。自動車の車体パネル、洗濯機の外装、天井裏を通るダクト、データセンターのサーバーラックに収められた筐体。これらはすべて、何らかの板金成形工程を経て、平らなブランク材から現在の形状に仕上げられています。
板金成形の特徴であり、理解しておくと役立つのが、加工方法の多様性です。曲げ加工は成形の一種ですが、深絞り、プレス加工、ハイドロフォーミング、ロール成形、スピニング加工も含まれます。各方法は仕組みが異なり、適した形状や、材料ごとの加工結果も異なります。本ガイドでは、それぞれの違いと、加工方法を選ぶ理由を解説します。
板金成形とは?
板金成形とは、機械的な力を加え、平らな金属板を立体部品に変える製造方法です。材料を除去したり、別々の部品を接合したりせず、金属の質量や組成を大きく変えることなく形状を変化させます。平らな状態の素材が、成形された状態で取り出されます。その間に行われるのが、制御された塑性変形です。
これが基本原理です。永久的な変形を生じさせるには、材料に降伏強さを超える応力を与える必要があります。それ未満では、金属は弾性変形し、荷重を取り除くと元に戻ります。降伏強さを超えると変形が永久に残り、金属は新しい形状を維持します。すべての板金成形方法は、部品を使用不能にする割れ、破断、過度な板厚減少を防ぎながら、この変形を正確かつ繰り返し実現するための加工技術です。
板金成形の仕組み
成形では、制御された力を加えて板材を弾性域を超えて変形させる一方、ひずみを材料の成形限界内に収めます。金型形状、材料特性、潤滑、加工条件によって材料の流動が決まり、割れ、しわ、過度な板厚減少などの不具合が生じるかどうかが変わります。局所的な曲げ、深絞りにおける材料の流動、圧力を利用した成形など、加工方法ごとに変形の制御方法が異なります。
板金成形と板金加工の違い
これらの言葉は同じ意味で使われることがありますが、区別する必要があります。板金加工は、より広い分類です。切断(レーザー切断、プラズマ切断、打抜き)、接合(溶接、リベット接合)、仕上げ(塗装、バリ取り)、そして成形を含みます。板金成形は、その中でも塑性変形によって板材の形状を変える加工を指します。ブラケットを曲げる作業は成形です。ブランク材のレーザー切断は板金加工ですが、成形ではありません。曲げた二つの部品を溶接する作業も、板金加工ですが、成形ではありません。
板金成形と金属切断の違い
成形と切断には、重要な違いがあります。切断は、材料を除去して形状を作ります。例えば、レーザーは材料を除去し、必要な輪郭を形成します。成形は、材料を除去せずに形状を作るため、加工前後で質量は変わらず、形だけが変わります。この違いは、材料の歩留まり、構造の一体性、各方法で実現できる形状に影響します。成形したコーナーは材料の連続性を保ち、別途接合する必要がないため、構造を簡素化し、その箇所の溶接を省略できる場合があります。
板金の曲げ加工や成形をご検討中ですか?
JLCCNCは、試作品から量産部品まで、板金の曲げ・成形サービスを提供しています。CNC制御設備により、さまざまな材料や形状で、再現性の高い加工を実現します。
製作したい部品はありますか?JLCCNCに設計データをアップロードして、次の板金加工プロジェクトの見積もりをご確認ください。
精密板金
専門技術による製造、短納期、確かな品質。
板金成形の工程
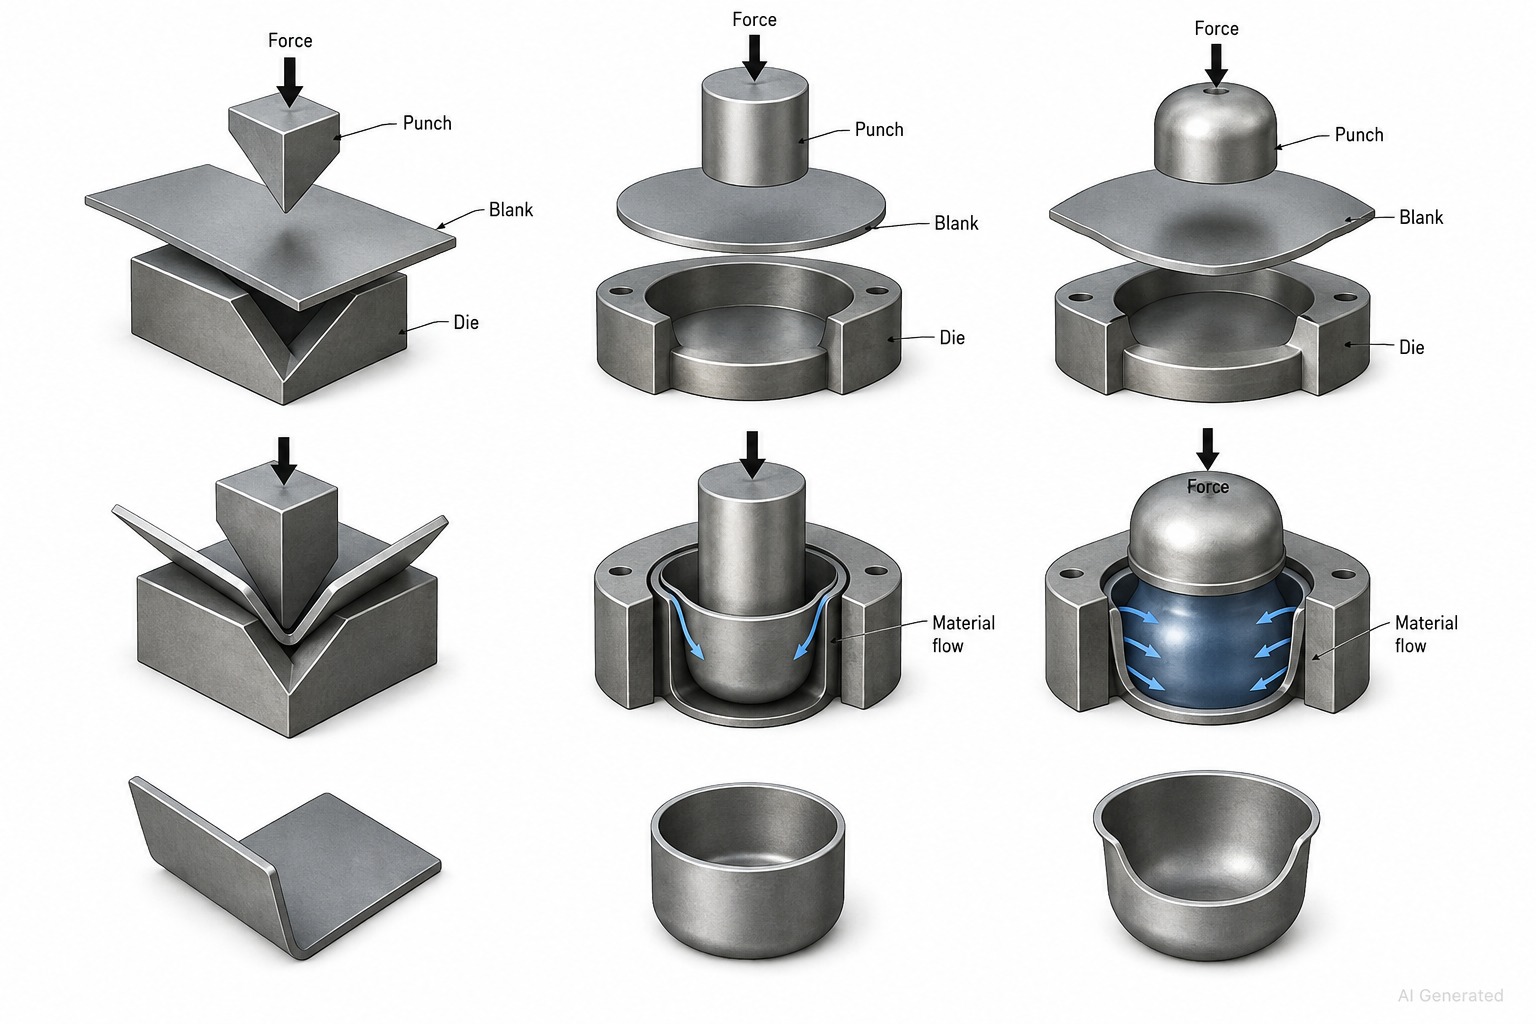
板金成形の基本的な力学。
部品設計と材料選定
必要な形状と併せて、材料と成形方法を選定します。成形性、板厚、曲げや絞りの要件、生産数量は、いずれも加工方法の選定に影響します。製造中の成形不良を減らすため、部品設計を確定する前に、これらの制約を明確にしてください。
ブランク材の準備
形状、材料、生産数量に応じて、レーザー切断、ウォータージェット切断、打抜き、せん断によって板材からブランク材を切り出します。単純な長方形のブランク材には、迅速で安価なせん断が適しています。切欠きを含む複雑な輪郭では、レーザー切断が標準的です。ブランク寸法は、成形中の材料の伸び、圧縮、移動を考慮して設定する必要があります。特に深絞りでは、ブランク寸法が、良好に成形できるか破断するかを直接左右します。
工具と金型の段取り
パンチ、ダイ、絞りリング、しわ押さえ、成形ロールなどの工具は、ブランク材を位置決めし、成形荷重を加えます。段取りの品質は、部品品質に直接影響します。ダイの位置合わせが不適切だと、寸法がばらつきます。板厚に対して金型のクリアランスが不足すると、刃先部で割れが生じます。複雑な成形では、製造を始める前に、潤滑剤の塗布状態、しわ押さえ力、パンチとダイのクリアランスも確認します。
板材の成形
実際の成形動作は、加工方法によって大きく異なります。プレスブレーキの1ストロークは1秒未満で行われます。深絞りでは、全工程で荷重を精密に管理しながら、数秒かけてパンチを移動させる場合があります。ロール成形ラインは、高速で連続稼働します。共通するのは、制御された一定の力を加える必要があることです。荷重がばらつけば、部品もばらつきます。
検査と仕上げ
成形後は、部品が寸法要件を満たしているか確認します。単純な曲げには、デジタル角度計やノギスを使用します。複雑な絞り部品やプレス部品では、重要形状の検査に三次元測定機(CMM)が必要になる場合があります。表面については、加工条件の問題を示す割れ、板厚減少、しわ、工具痕がないかを確認します。
成形後の一般的な工程には、バリ取り、トリミング(特に絞り部品では、変形したブランク端部を切りそろえる必要があります)、一部の材料でスプリングバックを低減するための熱処理、組立や塗装前の表面仕上げが含まれます。
板金成形の種類
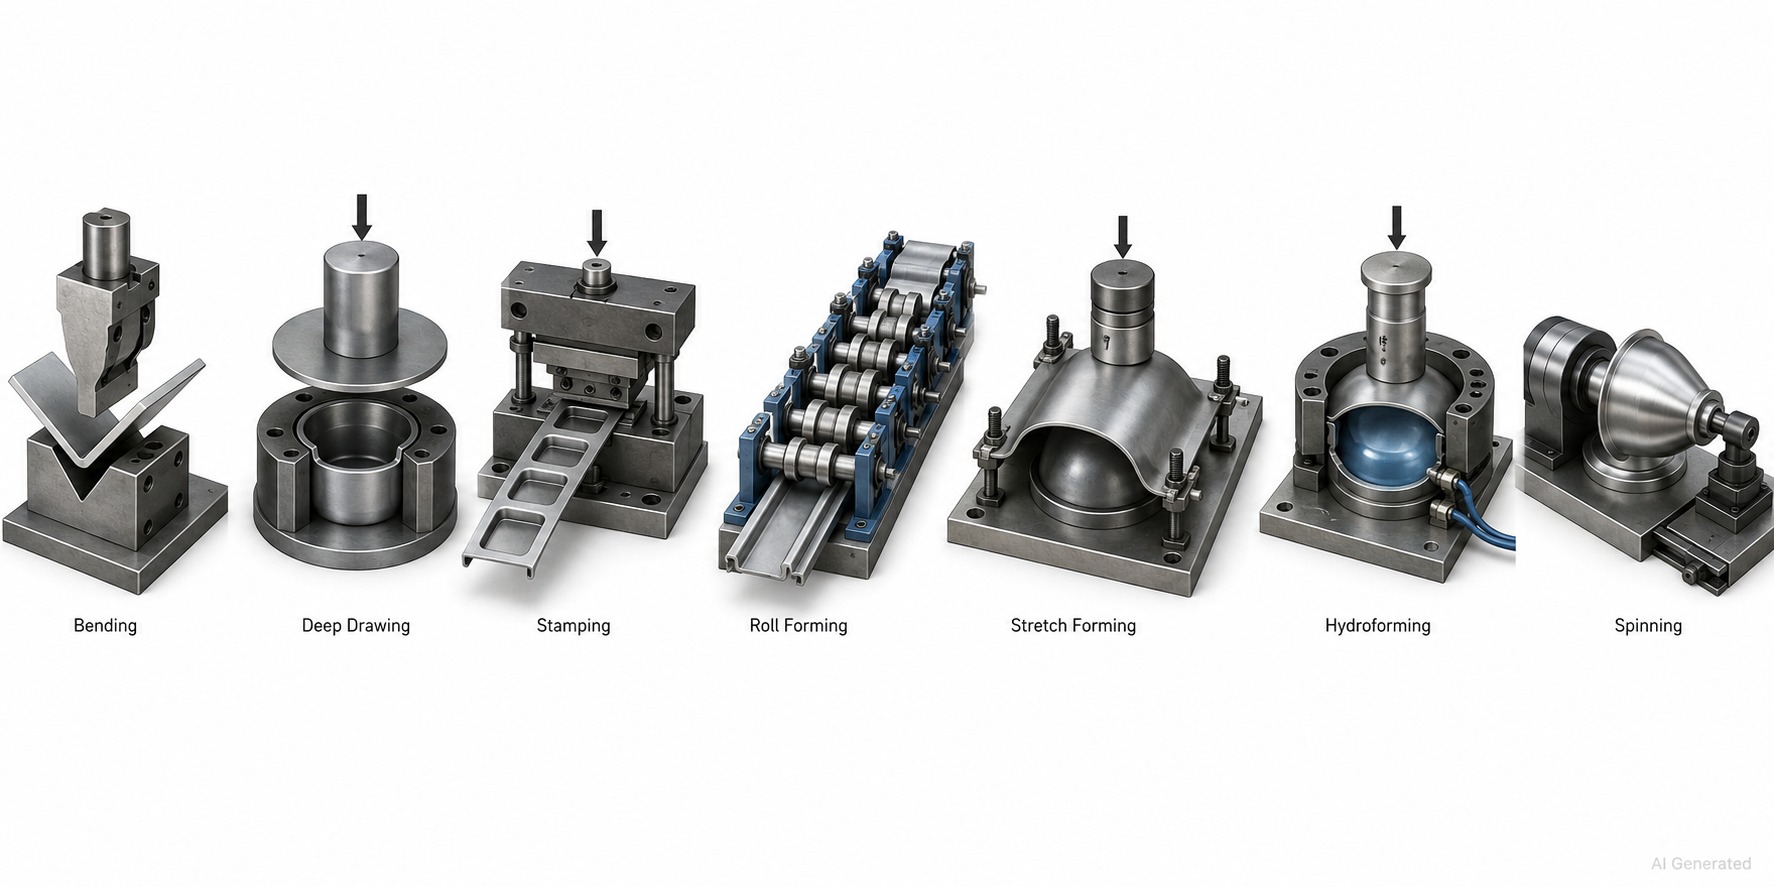
主要な7種類の板金成形方法
| 加工方法 | 基本原理 | 部品形状 | 適した生産数量 | 金型費用 |
|---|---|---|---|---|
| 曲げ | 曲げ線に沿って角度を付ける | フランジ、チャンネル、ブラケット、箱形部品 | 少量から大量まで | 低~中 |
| 深絞り | パンチでブランク材をダイのキャビティ内へ引き込む | カップ、缶、ハウジング、シェル | 中~大量 | 高 |
| プレス加工 | 一組の金型で、1ストロークにより複雑な形状を打ち抜く・成形する | 複雑な平面・立体部品 | 大量 | 高 |
| ロール成形 | 連続するロールスタンドで段階的に曲げる | 断面が一定の長尺形材 | 大量 | 中 |
| 引張成形 | 張力を加えながら板材を金型に押し付ける | 緩やかな曲面を持つ大型パネル | 中量 | 中 |
| ハイドロフォーミング | 液圧で板材を金型に沿って成形する | 複雑な曲面、管 | 中量 | 中~高 |
| スピニング加工 | 回転するブランク材をマンドレルに押し付ける | 回転対称形状 | 少~中量 | 低 |
曲げ
一般的な板金加工で最もよく使用される成形方法です。パンチとダイで板材を直線に沿って変形させ、フランジ、チャンネル、箱形部品、ブラケットなど、角度を持つ形状を形成します。部品の輪郭ごとに高価な専用金型を必要としないため、単品試作から大量生産まで幅広く対応できます。
主な曲げ加工方法であるエアベンディング、ボトミング、コイニングは、加工の柔軟性、寸法精度、スプリングバックの抑制のバランスが異なります。エアベンディングは、同じVダイで多様な角度に対応します。ボトミングは、材料をダイ面に完全に押し付け、精度を高めます。コイニングは、スプリングバックを大幅に抑えられますが、はるかに大きな成形荷重が必要です。
深絞り
深絞りは、パンチを使用して平らなブランク材をダイのキャビティ内へ引き込み、カップ、シェル、中空の立体部品に成形する方法です。パンチが下降すると、材料はブランク材の外周からダイのキャビティへ向かって流入し、形状の変化に合わせて円周方向に圧縮され、半径方向に引き伸ばされます。
一般にブランク径をパンチ径で割った値で表す絞り比は、1回の工程で絞りを完了できるかどうかを判断する重要な要素です。絞り比が大きすぎると、材料はダイ内へ流入せず、パンチ肩部で破断します。工程間に焼なましを行いながら段階的に複数回絞ることで、1回では成形できない深い部品を製作できます。
深絞りは、円筒形ハウジング、飲料缶、薬きょう、キッチンシンク、自動車用燃料タンクの量産を可能にしています。適合するパンチとダイ、しわ押さえ、絞りリングなど、金型への投資は大きくなりますが、金型費用を償却した後は、量産時の部品単価を非常に低く抑えられます。
プレス加工とプレス成形
プレス加工は、外形打抜き、穴抜き、曲げ、絞り、コイニングなど、複数の板金加工を一組の金型に組み込み、1回のプレスストローク、または帯材を金型内へ送りながら段階的に実行する方法です。穴、複数の曲げ、成形形状を持つ複雑な部品が、完成した状態でプレスから取り出されます。サイクルタイムが1秒未満となることもあります。
プレス金型の費用は高く、特に自動車量産用の複雑な順送金型には、多額の初期投資が必要になる場合があります。生産数量が金型投資に見合う場合にのみ、経済性が成立します。一定の数量を下回る場合は、1個あたりの加工費が高くても、CNCプレスブレーキによる曲げとレーザー切断の方が、同じ部品を経済的に製作できます。
ロール成形
ロール成形は、平らな帯材を複数のロールスタンドに通し、各対のロールによって、最終断面へ向けて少しずつ曲げていく方法です。最後のロールスタンドを通過すると、チャンネル、山形、Z形、ハット形、複雑な構造用断面など、所定の断面形状に仕上がります。
ロール成形は、連続的かつ高速に加工できます。コイル材から一定断面の形材を高速で製造するため、構造用形材、窓枠、ドア枠、棚用形材など、同じ断面が続く長尺製品に適しています。異なる形状への切替えにはロール一式の交換が必要で、段取り替えに時間がかかるため、本質的に大量生産向けの加工方法です。
引張成形
引張成形は、ブランク材の端部をクランプで固定し、張力を加えながら金型に押し付ける方法です。成形中に板材を張った状態に保つことで、しわを防ぎます。そのため、航空機の胴体外板、自動車の車体パネル、建築用外装材など、曲率が緩やかで、しわが重大な欠陥となる大型曲面パネルに適しています。
ただし、鋭い曲げや深い形状には適していません。複雑な立体形状よりも、広い面積にわたる緩やかな曲面の成形に向いています。
ハイドロフォーミング
板材のハイドロフォーミングでは、ブランク材を成形ダイに配置し、背面から液圧を加えてダイのキャビティ内へ押し込みます。液体が表面全体に均一な圧力を加えるため、複雑な形状でも、固体のパンチを使用する場合より板厚減少を均一にし、良好な表面品質を得られます。
チューブハイドロフォーミングは、関連するものの異なる加工です。金属管の両端に軸方向の力を加えながら内部を加圧し、金型のキャビティに沿って管を膨張させます。
ハイドロフォーミングは、表面仕上がりに優れ、板厚減少のばらつきが少ない複雑な曲面を形成できます。複雑な曲面の表面品質と寸法精度が重視される航空宇宙、自動車、建築分野で有効です。
スピニング加工
スピニング加工は、円形のブランク材をマンドレルとともに回転させ、成形工具で材料を少しずつマンドレルの表面に押し付ける方法です。専用のパンチとダイを使用せずに、円すい、半球、円筒、複雑なラッパ形状などの回転対称部品を製作できます。
工具がマンドレルと成形ローラーという単純な構成であるため、少量生産や、プレス金型では費用が過大になる大径部品で経済的です。調理器具、照明用反射板、管楽器のベル、航空宇宙用ノーズコーンなどが、スピニング加工で製作されています。
板金成形機と設備
| 機械 | 加工方法 | 加圧方式 | CNC対応 | 生産数量 |
|---|---|---|---|---|
| プレスブレーキ | 曲げ | 油圧式・電動式ラム | あり | 少量から大量まで |
| 油圧プレス | プレス加工、絞り | 油圧シリンダー | あり | 中~大量 |
| 機械プレス | プレス加工 | フライホイール・クランクシャフト | 限定的 | 大量 |
| ロール成形機 | ロール成形 | 連続ロール | あり | 大量 |
| ハイドロフォーミングプレス | ハイドロフォーミング | 液圧と機械的加圧 | あり | 中量 |
| スピニング旋盤・CNCスピニング機 | スピニング加工 | 回転と工具の押付け力 | あり | 少~中量 |
プレスブレーキ
プレスブレーキは、パンチとダイを使用し、直線に沿って角度を付ける板金曲げ加工の標準的な機械です。CNCプレスブレーキは、パンチの押込み深さとバックゲージ位置を自動制御し、複雑な多段曲げ部品でも、生産ロット全体で角度とフランジ長さを一定に保ちます。金型を交換すれば1台で多様な部品を加工できるため、一般的な板金加工で最も汎用性の高い成形機です。
油圧プレスと機械プレス
油圧プレスは、ラムのストローク全域で、制御された荷重を継続的に加えられます。絞りの全工程で安定したしわ押さえ力が重要となる深絞りに適しています。機械プレスは、フライホイールとクランクシャフト機構によって、ストロークの下端付近で大きな力を発生させます。同じ加圧能力の油圧プレスよりも高速で、高速プレス加工に適しています。
パンチとダイ
プレスを使用する板金成形には、適合するパンチとダイが必要です。パンチが成形荷重を加え、ダイが材料を押し付ける形状を規定します。一般に板厚の5~15%程度とされるパンチとダイのクリアランスは、材料のせん断、曲げ、絞りの挙動を左右します。クリアランスが不適切だと、バリ、割れ、寸法精度の低下が生じます。
ロール成形機
複数対のロールを並べ、各対で帯材を最終断面へ向けて少しずつ曲げます。ロール成形機の仕様は、ロールスタンド数、対応できる最大帯材幅と板厚、ライン速度で表されます。新しい断面形状に対応するには、ロール一式の設計・製作と、各ロールスタンドの調整が必要です。初期作業の負担は大きいものの、大量生産によって償却できます。
ハイドロフォーミング設備
ハイドロフォーミングプレスは、高圧液体システム、成形ダイ、型締め力を加えるプレスで構成されます。成形圧力は、加工方法と設備によっては数百MPaに達します。板材のハイドロフォーミングでは、ゴム製ダイヤフラム、または液体との直接接触によってブランク材に圧力を伝えます。従来のプレスより設備費が高いため、複雑形状への対応、均一な圧力、優れた表面品質といった利点が、その費用に見合う用途で使用されます。
CNC成形設備
現在、新しい板金成形設備の多くはCNC制御を標準装備しています。CNCプレスブレーキ、CNCロール成形ライン、CNCハイドロフォーミングプレス、CNCスピニング旋盤などが該当します。共通する利点は、安定した再現性、プログラム条件に基づく自動設定、作業者の技能への依存低減、3D部品モデルから直接成形プログラムを生成するCAD/CAMシステムとの連携です。
板金成形に使用する材料
| 材料 | 成形性 | 相対的な強度 | スプリングバック | 代表的な加工方法 | 主な注意点 |
|---|---|---|---|---|---|
| 軟鋼 | 非常に良好 | 中 | 中程度 | すべての加工方法 | 汎用性が最も高い基準材料 |
| ステンレス鋼(304) | 良好 | 中~高 | 大きい | 曲げ、絞り、プレス加工 | 加工硬化し、大きな荷重が必要 |
| アルミニウム(3003、5052) | 非常に良好 | 低~中 | 小~中 | すべての加工方法 | 圧延方向が重要 |
| アルミニウム(6061-T6) | 限定的 | 高 | 大きい | 曲げ(大きな半径) | 小さな半径では割れが生じる |
| 銅 | 非常に良好 | 低 | 小さい | すべての加工方法 | 延性が非常に高く、加工痕が付きやすい |
| 黄銅 | 良好 | 低~中 | 小さい | 曲げ、絞り、スピニング加工 | 精密部品に適している |
| 亜鉛めっき鋼板 | 良好 | 中 | 中程度 | 曲げ、プレス加工 | 小さな半径では亜鉛皮膜に割れが生じる |
| チタン | 限定的 | 高 | 非常に大きい | 特殊な成形方法 | 熱間成形が必要になることが多い |
炭素鋼と軟鋼
板金成形の基準となる材料です。軟鋼は、同じ板厚で比較した場合、良好な成形性、適度な強度、予測しやすいスプリングバック、低コストを高い水準で両立しています。ほかの材料を比較する際の基準であり、成形荷重表、最小曲げ半径、推奨金型クリアランスは、軟鋼を出発点として調整されます。
炭素含有量の高い鋼種や構造用鋼も、変形量が小さい範囲では軟鋼に近い成形挙動を示しますが、強度が高くなるにつれてスプリングバックが増え、延性が低下します。
ステンレス鋼
代表的なオーステナイト系鋼種である304や316は、成形性が良好ですが、変形に伴って著しく加工硬化します。成形工程を重ねるたびに材料が硬くなるため、必要な成形荷重が変わり、後続の加工が難しくなる場合があります。この加工硬化が有利に働くこともあります。絞り加工したステンレス部品は、加工による硬化によって、元の板材より強度が大幅に高くなります。
ステンレス鋼のスプリングバックは軟鋼より大きいため、曲げでは大きめの過曲げ補正が必要で、ほかの成形方法でも慎重な工程管理が求められます。
アルミニウム
合金の種類が多く、成形性も大きく異なります。3003や5052-H32などの比較的軟らかい材料は成形性に優れ、曲げや絞り、複雑な成形に対応できます。6061-T6のような硬い材料は成形性が低く、小さな半径では割れが生じます。多くのアルミニウム合金では、曲げ線を圧延方向と平行にするよりも、圧延方向を横切る向きにすることで割れのリスクを減らせます。ただし、適切な方向は、合金、調質、必要な曲げ半径によって異なります。
アルミニウムは密度が低く、軽量化が重要な用途に適しています。ただし、同じ板厚での強度が低いため、構造要件を満たすには厚い板材が必要になることが多く、軽量化の利点が一部相殺されます。
銅と銅合金
銅は、一般的な金属の中でも特に成形性に優れています。割れを生じにくく、小さな曲げ半径に対応し、深絞りでも良好に成形できます。黄銅(銅と亜鉛の合金)は、純銅より延性がやや低いものの、加工性は良好で、精密成形部品に適しています。いずれも工具との接触で加工痕が付きやすいため、外観が重視される部品では注意が必要です。
亜鉛めっき鋼板
鋼の母材は、軟鋼と同様に成形できます。ただし、亜鉛皮膜による制約が加わります。小さな曲げ半径では、亜鉛層に割れや剥離が生じ、防食機能が損なわれる場合があります。鋼種とめっき仕様に適した曲げ半径を使用し、小さな半径での曲げは事前に検証して、亜鉛皮膜の割れや剥離を最小限に抑えてください。
板金成形の品質に影響する要因
板厚
板厚は、成形荷重、実現できる最小半径、必要な金型クリアランス、絞り加工時の板厚減少の生じやすさに影響します。成形荷重表、ダイの開口幅、最小フランジ長さなど、板金成形のあらゆる条件は板厚に応じて変わります。正確な板厚を把握せずに成形条件を指定することは、母材を知らずに溶接条件を指定するようなものです。
材料強度と延性
破断せずに変形できる性質である延性は、成形で重要な特性です。高強度と高延性は、必ずしも両立しません。高強度鋼は、名称から受ける印象とは異なり、強度は高くても、成形性は低くなります。破断するまでに材料が許容できるひずみ量が、実現可能な成形方法を制限します。
圧延方向
板材には、圧延工程によって生じる組織の方向性があります。圧延方向と直角に成形すると、結晶粒界が破断するまでに許容できる変形量が大きくなり、成形性が向上します。圧延方向と平行に成形すると、結晶粒界に沿って変形が集中し、特に硬い材料では割れのリスクが高まります。
曲げ半径と成形半径
曲げ半径が小さくなるほど、曲げ部外側の表面ひずみは大きくなります。板厚と延性によって決まる最小半径を下回ると、外側表面のひずみが材料の破断ひずみを超え、割れが生じます。絞り加工でも同様に、ダイ肩半径とパンチ肩半径が局所的なひずみ状態を左右し、材料が円滑に流動するか、破断するかを決めます。
スプリングバック
成形荷重を取り除くと、変形のうち弾性変形成分が回復します。部品は元の形状へ戻ろうとし、その量は、材料の降伏強さとヤング率の比、成形半径、成形方法によって異なります。高強度鋼は戻り量が大きく、アルミニウムは中程度、銅や軟質黄銅は小さくなります。
スプリングバックは、金型設計で補正する必要があります。余分に曲げる、ボトミングやコイニングのように戻りを抑える方法を使用する、予想される戻り量を見込んだ金型形状にするといった対策があります。
成形荷重
各成形工程では、材料強度、板厚、形状に応じた荷重が必要です。必要荷重を過小評価し、十分な力を発生できない機械を指定すると、成形不良や金型の損傷につながります。一般的な成形では、確立された計算方法を使用し、機械と金型を選定する前に必要荷重を推定できます。
工具と金型の形状
ダイ肩半径、パンチ肩半径、金型クリアランス、しわ押さえ形状、ドロービードの配置は、すべて成形中の材料流動に影響します。絞りダイの肩半径が小さすぎると、材料が破断します。大きすぎると、しわが生じやすくなります。しわ押さえ力が低すぎるとしわが発生し、強すぎると材料流動が妨げられ、破断リスクが高まります。これらの関係を適切に調整することが、板金成形金型の設計における中心的な課題です。
板金成形でよくある不具合
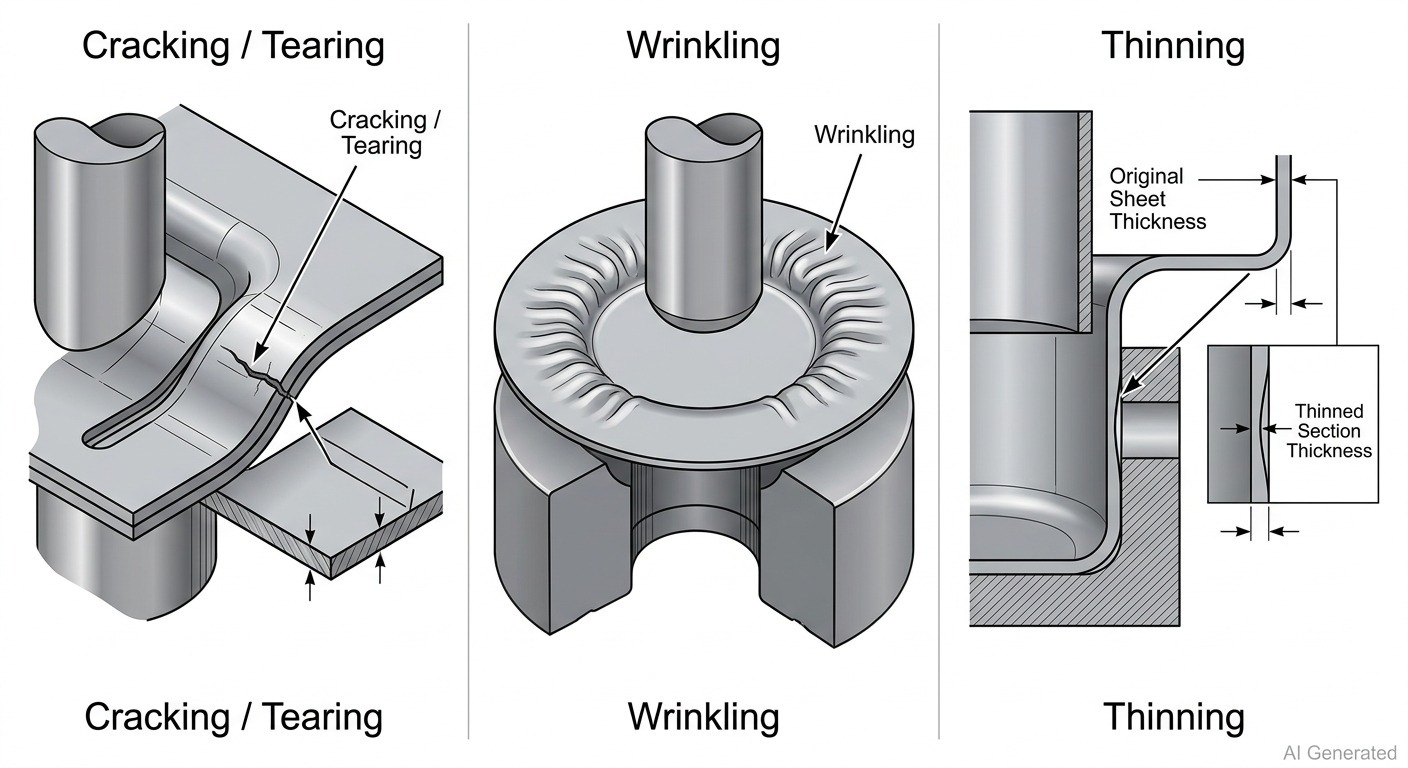
板金成形における主要な3つの不具合
| 不具合 | 原因 | 予防策 |
|---|---|---|
| 割れ・破断 | ひずみが材料の延性限界を超える | 成形半径を大きくする、絞り比を下げる、工程間で焼なましを行う |
| しわ | 支持されていない領域での圧縮による不安定変形 | しわ押さえ力を高める、ドロービードを追加する、金型形状を調整する |
| スプリングバック | 成形後の弾性回復 | 過曲げを行う、ボトミング・コイニングを使用する、金型に戻り補正を織り込む |
| 板厚減少 | 絞り領域での過度な引張変形 | 絞り比を下げる、しわ押さえ力を最適化する、潤滑を改善する |
| ひずみ・形状変形 | 成形後の残留応力の不均衡 | 金型設計のバランスを取る、応力除去を行う、工程順序を最適化する |
| 工具痕 | 金型と成形部品の表面接触 | 金型表面を研磨する、潤滑を改善する、保護皮膜を使用する |
割れと破断
成形した板金部品の割れは、通常、ひずみが最大となる箇所に生じます。小さな曲げ半径の外側、深絞りでのパンチ肩部との接触箇所、深絞りダイの肩部などです。根本原因は共通しており、局所的なひずみが、材料が破断せずに塑性変形できる限界を超えたことにあります。
対策は、ひずみを減らす方向と、材料を変更する方向に分かれます。前者には、半径の拡大、絞り比の低減、複数工程への分割があります。後者には、より延性の高い材料の選定、工程間の焼なましによる延性の回復、調質の変更があります。
しわ
しわは、板材の圧縮応力が、支持されていない領域の座屈抵抗を超えると発生します。深絞りでは、材料が内側へ流入する際にブランク材のフランジが円周方向に圧縮されます。十分なしわ押さえ力がないと、座屈してしわになります。曲げ加工でも、曲線状の端部に沿って形成するフランジに余分な材料があると、同様にしわが生じます。
一般的な対策は、しわ押さえ圧力を高める、材料流動に制御された抵抗を与えるドロービードを設ける、圧縮を受ける未支持領域を小さくするよう形状を変更することです。
板厚減少
板金成形では、材料が引き伸ばされる箇所で、ある程度の板厚減少が生じます。問題となるのは、過度で不均一な板厚減少によって、構造上許容できる厚さを下回ることです。深絞り部品では、パンチ肩部とダイ肩部に板厚減少が集中します。特定の箇所だけが過度に引き伸ばされるのではなく、材料が円滑に流動するように、成形荷重のバランスを取る必要があります。
成形部品の割れ、しわ、形状変形、角度不良への対処については、板金の曲げ・成形でよくある不具合と予防策を詳しく解説したガイドをご覧ください。
板金成形の用途
| 産業分野 | 代表的な部品 | 成形方法 | 成形を使用する理由 |
|---|---|---|---|
| 自動車 | 車体パネル、燃料タンク、構造用断面部品 | プレス加工、深絞り、ロール成形 | 大量生産、複雑形状、軽量で効率的な構造 |
| 航空宇宙 | 胴体外板、リブ、ブラケット | 引張成形、ハイドロフォーミング、曲げ | 厳しい公差、大型曲面、軽量化 |
| 電子機器 | 筐体、シャーシ、ブラケット | 曲げ、プレス加工 | 精度、再現性、表面品質 |
| 産業機器 | ガード、ハウジング、ダクト | 曲げ、ロール成形、プレス加工 | 効率的な構造、迅速な生産 |
| 家電 | 洗濯機ドラム、オーブン本体、冷蔵庫内箱 | 深絞り、プレス加工 | 複雑形状の大量生産 |
| 空調・換気設備 | ダクト、継手、ハウジング | ロール成形、曲げ | 長尺形状、迅速な生産 |
自動車部品
ボンネット、ドア、フェンダー、ルーフなどの車体パネルは、高強度鋼やアルミニウムから順送金型でプレス加工され、各サイクルは数秒で行われます。深絞りでは、燃料タンク、オイルパン、ホイールハウスを製作します。ロール成形では、ドアやサイドシルの構造用断面部品を製作します。主要な外装車体パネルの多くは、板金成形によって製造されています。
この分野では、生産数量が経済性を左右します。ドアのアウターパネル用プレス金型には、数十万米ドルかかります。しかし、数十万台の車両に費用を分散すれば、部品1個あたりの負担は小さくなります。この数量では、ほかの製造方法は大幅に高コストになります。
航空宇宙部品
航空宇宙分野では、精度、表面品質、板厚減少の均一性が生産速度より重視される、大型で緩やかな曲面を持つ胴体外板パネルに、引張成形やハイドロフォーミングを使用します。CNCプレスブレーキによる曲げでは、リブ、フレーム、ブラケットを製作します。一般的な材料はアルミニウム合金とチタンです。いずれも鋼より成形が難しいものの、重量と性能の要件を満たすために必要とされます。
電子機器と筐体
サーバーシャーシ、電気筐体、計器パネル、電子機器ハウジングの多くは、CNCプレスブレーキで曲げ加工した板金で作られています。精密な穴配置を曲げ前にレーザー切断し、成形した筐体が、単一の材料で構造剛性とEMIシールドを確保します。コーナー部で追加の締結を必要としません。板金成形は、単品試作から数千個の量産まで、幅広い数量に対応できます。
板金成形の利点と制約
利点
材料の歩留まりに優れています。切削加工とは異なり、成形中にブランク材から材料を除去しません。トリミングした部分を除けば、成形後の部品は元のブランク材と同じ質量です。
構造効率にも優れています。チャンネル、各種断面形状、絞り形状などは、材料の量を増やすのではなく、形状によって剛性を高めます。曲げ成形したチャンネルは、同じ材料重量の平板よりも、曲げに対してはるかに高い抵抗を示します。
プレス加工やロール成形では、高い生産性を実現できます。金型の段取りが完了すれば、プレスやロールラインから高速で部品を連続生産できます。これは、自動車や消費者向け製品の製造に必要な経済性を支えます。
複雑な形状でも、接合を省略できます。深絞りハウジングは、連続した一枚の金属から作られるため、溶接部や締結部品がなく、接合部に起因する潜在的な不具合箇所もありません。
制約
プレス加工や深絞りの金型費用は高額です。特注の順送金型や絞り金型は、数万~数十万米ドルかかり、製作に数週間~数か月を要します。金型費用を、許容できる部品単価の範囲に償却できる生産数量がある場合にのみ、投資が合理的になります。
形状にも制約があります。部品は平らな板材から製作できる必要があり、材料が不自然に増えたり消えたりせずに、成形工程で実現できる形状でなければなりません。平らなブランク材から成形できない非常に複雑な立体形状には、鋳造、機械加工、積層造形が必要です。
材料上の制約もあります。超高強度鋼、脆い合金、一部の調質状態のチタンなど、板材としての成形性が低い材料もあります。これらには、熱間成形やハイドロフォーミングなどの特殊な方法が必要となるか、そもそも板金成形に適さない場合があります。
スプリングバックの補正が必要です:特に高強度材料では、除荷後の最終寸法が金型形状と異なる場合があります。
CNC板金成形
CNC制御により、板金成形は、作業者の技能と段取り経験に大きく依存する工程から、機械がプログラムされた成形順序を安定して自動実行する工程へと変わりました。加工条件を記録しておけば、数か月後でも呼び出して再現できます。
複雑な部品のCNC成形
曲げ箇所同士に厳密な寸法関係がある多段曲げ部品では、CNCプレスブレーキ制御の利点が特に大きくなります。曲げごとのバックゲージ位置をプログラムすることで、手動機では時間とばらつきの原因となる工程間の測定や手動調整を省けます。オフラインプログラミングソフトウェアは、3D CAD形状から成形順序全体を生成し、シミュレーションで工具干渉を確認して、機械用プログラムを出力します。作業者はプログラムを読み込み、初品を加工します。
試作と量産のCNC成形
CNCプレスブレーキ成形は、一般に専用金型ではなく標準金型を使用するため、試作でも経済的です。新しい部品も、曲げ順序のプログラム、標準金型の段取り、加工、検査、調整を行い、設計から初品まで数時間で進められます。試作品を製作したCNCプログラムを、そのまま量産部品にも使用できます。プレス金型を導入するほどの生産数量がない案件では、同じ設備と金型で試作と量産に対応できます。
精度と再現性
現在のCNCプレスブレーキは、標準的な生産で日常的に±0.5°の角度公差を維持できます。寸法公差は、図面要件と選定した成形方法の能力に応じて指定する必要があります。初品検証を行い、エアベンディングではなくボトミングやコイニングを使用することで、より厳しい公差を達成できます。CNCロール成形は、手動のロール成形では実現できなかった、長尺部品全体での厳しい断面公差を安定して維持できます。
板金成形の設計上の注意点
材料と板厚の選定
材料と板厚は、詳細形状を設計した後ではなく、その前に選定する必要があります。成形方法によって、どちらにも制約が生じます。必要な曲げ半径で割れる材料や、設備能力を超える成形荷重が必要な板厚を選ぶと、詳細設計の完了後に部品を再設計することになります。まず成形要件に適した材料を選び、その制約内で部品形状を設計してください。
最小成形半径
一般的な板金材料の一部では、板厚程度の曲げ半径を初期の目安にできます。ただし、適切な最小半径は、合金、調質、板厚、圧延方向、成形方法によって異なります。硬い材料や高強度材には、より大きな最小半径が必要です。絞り部品のダイ肩半径とパンチ肩半径は、推測ではなく、材料特性と絞り形状に基づいて決める必要があります。小さすぎると破断し、大きすぎると絞り形状の制御性が低下します。
成形部付近の穴と形状
曲げ部や絞り部に近すぎる穴や切抜きは、材料の変形に伴って形状が崩れます。変形を抑えるため、穴や切抜きは曲げ線から十分に離してください。一般的には、板厚と内側曲げ半径に基づいて距離を設定し、対象の材料と金型で検証します。絞り加工で引き伸ばされる領域の形状は、特に影響を受けやすくなります。板厚減少と材料の横方向への移動によって、位置がずれ、形状も変化します。
曲げ逃げと成形逃げ
フランジの端部で曲げ線が直角方向の端部や成形済みの形状と交わると、材料が裂けずに変形するための空間が不足します。曲げ線の両端に小さな長方形の切欠きである曲げ逃げを設けることで、境界部分の材料を適切に分離できます。幅は板厚より大きくし、深さは曲げ線を少なくとも板厚分超える寸法にします。応力集中を抑えるため、逃げの内側コーナーには小さな丸みを付けてください。
公差とスプリングバック
成形板金部品の設計公差は、使用する加工方法で実現可能な値にする必要があります。エアベンディングの角度公差は通常±0.5~1°です。絞り深さは、材料と絞り比に応じて±0.5~1mm程度変動します。ボトミングやコイニングを指定せずに、例えば曲げ角度±0.1°といった厳しい公差を記載しても、加工能力が向上するわけではなく、初品検査で不適合になるだけです。
スプリングバックの補正は、図面注記を追加するだけでなく、金型に織り込む必要があります。成形後に90°が必要なら、単に90°に設定して結果を期待するのではなく、戻り量を考慮して90°を実現する金型または加工条件を設計しなければなりません。
成形順序
複数の曲げ、絞り後のトリミング、追加の成形形状など、複数工程が必要な部品では、加工順序が重要です。先に形成した形状が、後工程で工具を接近させられる範囲を制限します。ある曲げによって、後続工程でバックゲージを使用できなくなることもあります。絞り形状が、追加工用金型への位置決めを妨げる場合もあります。こうした問題は、静的な3D CADモデルでは分かりにくくても、製造現場では実際に発生します。プレスに部品を持ち込んだ後ではなく、設計中に工程順序を検討してください。
単純な曲げや成形ブラケットから、より複雑な板金形状まで、JLCCNCはCADデータから完成部品まで対応します。今すぐJLCCNCに設計データをアップロードして、板金部品の見積もりをご依頼ください。
精密板金
専門技術による製造、短納期、確かな品質。
板金成形に関するよくある質問
Q:板金成形とは何ですか?
板金成形は、材料を除去せず、制御された塑性変形によって平らな金属板を立体部品にする加工です。代表的な方法には、曲げ、深絞り、プレス加工、ロール成形、ハイドロフォーミングがあります。
Q:板金成形には、どのような種類がありますか?
主な方法は、曲げ、深絞り、プレス加工、ロール成形、引張成形、ハイドロフォーミング、スピニング加工です。最適な方法は、部品形状、材料、公差、生産数量によって異なります。
Q:板金成形には、どのような機械を使用しますか?
一般的な材料には、軟鋼、ステンレス鋼、アルミニウム合金、銅、黄銅、亜鉛めっき鋼板、チタンがあります。成形性は、合金、調質、板厚、成形方法によって異なります。
Q:板金成形には、どのような材料を使用できますか?
主な材料は、軟鋼(汎用性と成形性に最も優れる)、ステンレス鋼(成形性は良好だが、大きな荷重が必要)、アルミニウム合金(軟質材は成形性に優れるが、6061-T6などの硬い調質材では制約がある)、銅(非常に優れた成形性)、黄銅(精密部品に適した良好な加工性)、亜鉛めっき鋼板(軟鋼と同様に成形できるが、小さな半径では亜鉛皮膜の保護に配慮が必要)です。重要なのは材料の延性です。成形には破断を伴わない塑性変形が必要なため、材料は加工中に生じるひずみに耐えられなければなりません。
Q:板金成形と曲げ加工の違いは何ですか?
板金成形は、板材を塑性変形させる加工方法全体を指します。曲げ加工はその一種で、角度を付ける変形を行います。一方、深絞りやハイドロフォーミングは、より複雑な立体形状を形成します。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......