タップ穴とねじ穴の違い:加工方法と設計ガイド
1 min
- はじめに
- タップ穴とは
- ねじ穴とは
- ねじ穴の加工方法
- ねじ穴の図面指示と仕様
- CNC加工におけるねじ穴の設計
- ねじ穴加工でよくある不具合と対策
- タップ穴とねじ穴に関するよくある質問
要点
- タップ穴は、タップを用いて加工したねじ穴です。「ねじ穴」は、タップ加工、ねじ切りフライス加工、塑性加工などによって形成された、めねじを持つ穴全般を指します。
- めねじの加工方法には、切削タップ加工、ねじ切りフライス加工、盛上げタップによる塑性加工があります。材料、ねじサイズ、穴形状、生産要件に応じて選定します。
- ねじ穴の図面指示には、ねじサイズ、ピッチ、規格、公差等級、有効ねじ深さを明記します。
- 手直しや組立時の不具合を防ぐため、ねじサイズ、深さ、周囲の肉厚、工具のアクセス性を加工前に検討します。
タップ穴は、ねじ穴の一種です。「タップ穴」はめねじの加工方法を示し、「ねじ穴」は加工後のめねじ形状を示します。
| 比較項目 | タップ穴 | ねじ穴 |
|---|---|---|
| 意味 | タップで加工しためねじ穴 | めねじを持つ穴の総称 |
| 加工方法 | タップ加工 | タップ加工、ねじ切りフライス加工、塑性加工 |
| 主な用途 | ボルト、ねじなどの締結部品の取り付け | めねじを必要とする各種部品 |
| CNCプログラミング | 一般にタップ加工サイクルを使用 | ねじの種類と生産要件に応じて加工方法を選定 |
はじめに
CNC加工部品では、ハウジング、ブラケット、プレート、シャフト、カバー、組立部品などにめねじが広く使用されています。図面には、めねじの仕様として「M6 × 1.0」などが記載されることがあります。一方、単にねじ穴と記載されている場合もあります。設計者や調達担当者にとって重要なのは、図面に示されたねじの要求仕様です。ねじサイズ、ピッチ、公差等級、有効ねじ深さ、止まり穴か貫通穴かといった条件は、加工方法や検査方法に影響します。
本記事では、次の内容を解説します。
- タップ穴とねじ穴の違い
- CNC加工で用いられる主なめねじ加工方法
- 加工時や組立時の不具合を防ぐための設計上のポイント
タップ穴とは
タップ穴(出典:ScienceDirect)
タップ穴とは、タップを用いてめねじを形成した穴です。切削タップは材料を削り取ってねじ山を形成し、盛上げタップは材料を塑性変形させてねじ山を形成します。タップは下穴の軸に沿って進み、穴の内面にめねじを加工します。これにより、相手側の締結部品を部品本体に直接ねじ込むことができます。
タップ穴はタップで加工したねじ穴を指します。一方、ねじ穴は、加工方法を問わず、めねじを持つ穴全般を指します。したがって、タップ穴はすべてねじ穴に含まれますが、すべてのねじ穴がタップ加工で作られるわけではありません。
タップ穴の加工手順
手回しタップ用の切削工具(出典:iStock)
通常は、必要なタップ下穴径で穴をあけることから始めます。その後、タップを穴の軸に合わせ、下穴に送り込んでめねじを形成します。
CNC加工部品における基本的な手順は、次のとおりです。
- 指定されたタップ下穴径で穴をあけます。
- 必要に応じて穴の入口を面取りします。
- 材料とタップに適した切削油剤を使用します。
- 指定されたねじ深さまでタップ加工を行います。
- タップを抜き、穴を清掃します。
- 適切なゲージで加工後のねじを検査します。
タップ下穴径は、ねじ径、ピッチ、ねじ山形状、必要なひっかかり率によって異なります。ねじの呼び径だけから推定するのではなく、適用するねじ規格や工具メーカーの技術資料に基づいて選定してください。
止まり穴では、ドリル先端部と穴底の不完全ねじ部に必要な深さも考慮する必要があります。図面で指定するねじ深さと、下穴全体の深さを混同しないことが重要です。
タップ穴の主な用途
タップ穴は、ナットを別途使用せず、締結部品を加工部品に直接ねじ込む場合によく用いられます。
CNC加工部品における代表的な用途は、次のとおりです。
- カバーやブラケットを取り付けるアルミニウム製ハウジング
- 固定・位置決め用の治具プレート
- カバーや付属部品を取り付けるモーター・ギヤボックスのハウジング
- ねじ付きポートを必要とするマニホールドやブロック
加工業者が適切な加工方法を選定できるよう、ねじ仕様には、必要なねじサイズ、ピッチ、有効ねじ深さ、および必要に応じた公差等級を明記します。
ねじ穴とは
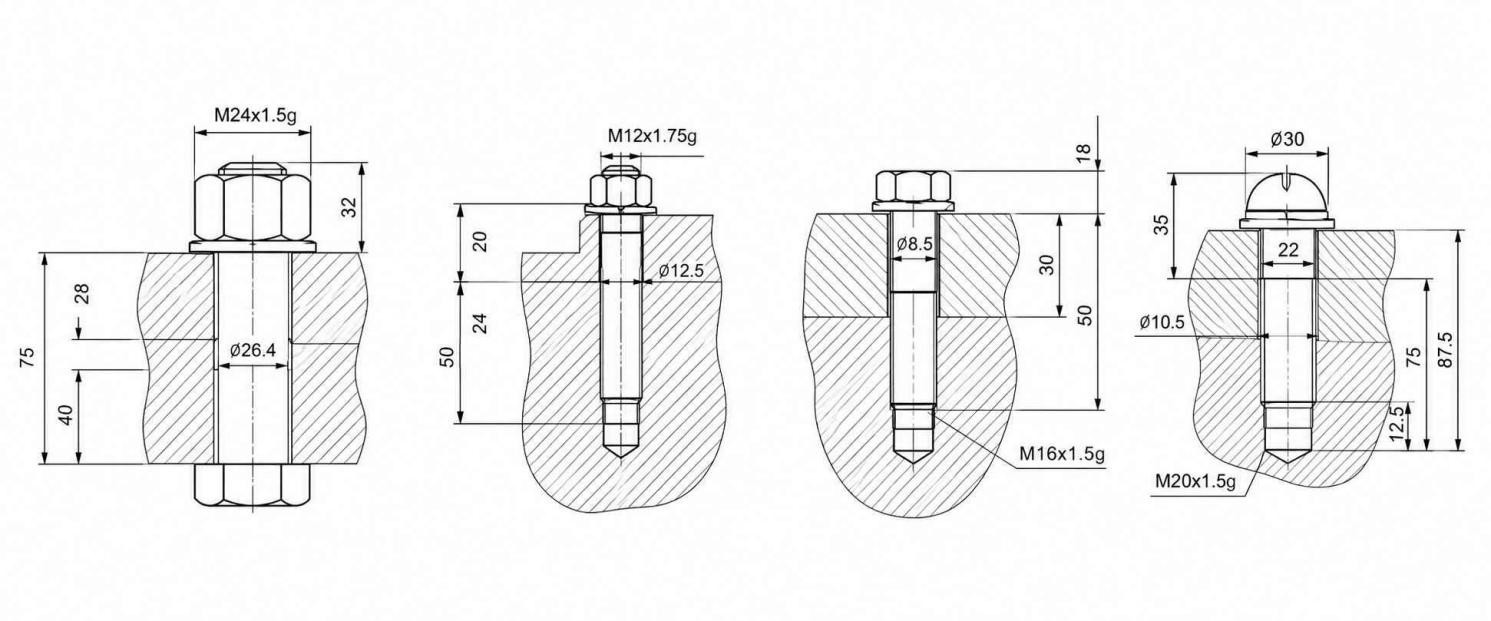
ねじ穴の技術図(出典:Shutterstock)
ねじ穴とは、内面にらせん状のねじ山が形成された穴です。ねじ、ボルト、スタッドなどのねじ付き部品を、部品本体に締結できます。この名称は完成した穴の形状を表しており、特定の加工方法を指すものではありません。
めねじは、さまざまな方法で加工できます。タップ加工は代表的な方法の一つですが、ねじ切りフライス加工や盛上げタップによる塑性加工でもねじ穴を形成できます。
加工方法は、材料、ねじサイズ、穴形状、生産要件などに応じて選定します。
ねじ穴の加工方法
めねじは、切削タップ加工、ねじ切りフライス加工、盛上げタップによる塑性加工で形成できます。選定には、材料、ねじサイズ、穴深さ、部品形状、生産数量、要求されるねじの仕上がりを考慮します。
切削タップによるめねじ加工
鋼材へのタップ加工(出典:iStock)
タップ加工は、CNC加工部品のめねじ加工で広く用いられる方法です。切削タップの刃が下穴に沿って材料を削り取り、ねじ山形状を形成します。
切削タップ加工は、幅広いねじサイズと適合する材料において、標準的なめねじの加工に使用されます。CNC工作機械では、リジッドタップ加工サイクルにより、主軸回転と送りをねじのピッチに合わせて同期させることができます。
止まり穴では、ドリル先端部、タップの食付き部、不完全ねじ部、および必要な有効ねじ深さを考慮して、十分な穴深さを確保します。
複雑なねじ形状に適したねじ切りフライス加工
ねじ切りフライス加工では、回転する工具をらせん状の工具経路に沿って移動させ、めねじを形成します。タップとは異なり、工具径を加工するねじ穴の径に一致させる必要はありません。
ねじ切りフライス加工は、大径のめねじ、難削材、ねじ部に交差穴などがある形状、ねじ位置や加工の柔軟性が重視される用途に適しています。
ねじ切りフライス加工は、長いタップをねじ部全体にわたって進入させる必要がなく、工具をねじ部に出入りさせられるため、止まり穴でも有効です。工具と加工経路によっては、1本のねじ切りフライスで異なるねじ径を加工でき、一部の生産条件では必要な工具数を減らせます。
適した材料に用いる盛上げタップ加工
盛上げタップ加工では、材料を削り取るのではなく、塑性変形させてめねじを形成します。盛上げタップが材料を押し広げ、ねじ山形状に成形します。
この方法は、加工時の圧力に耐えられる延性のある材料に適しています。アルミニウムや一部の鋼種でも、十分な延性があり、下穴径と工具の使用条件がメーカーの推奨条件を満たしていれば、盛上げタップ加工を適用できます。
ねじ形成時に切りくずが発生しないため、生産加工で有効な場合があります。下穴径は切削タップ用の下穴径とは異なるため、工具メーカーの指定に従う必要があります。
適切なねじ加工方法の選び方
被削性のよい材料に標準的なねじを加工する場合、一般にタップ加工が最も簡便な選択肢です。CNC加工でタップ加工とねじ切りフライス加工のどちらを選ぶかは、ねじサイズ、材料、穴形状、生産数量、工作機械の能力によって異なります。
| 加工方法 | 主な用途 | 主な検討事項 |
|---|---|---|
| 切削タップ加工 | 標準的なめねじ | 一般的なねじサイズを効率よく加工できる |
| ねじ切りフライス加工 | 大径ねじ、加工が難しいねじ、交差穴などでねじ部が途切れる形状 | 適切な工具経路と機械制御が必要 |
| 盛上げタップ加工 | 冷間塑性加工に適した延性のある材料 | 適切な下穴径と成形条件が必要 |
図面には、ねじサイズ、ピッチ、規格、公差等級、有効ねじ深さを明記します。加工業者は、実際の部品、CNC加工能力、生産要件に基づいて適切なねじ加工方法を選定できます。
ねじ穴の図面指示と仕様
ねじ穴の図面指示は、加工担当者にねじの仕様と必要な深さを伝えるものです。ねじサイズ、ピッチ、必要に応じた公差、有効ねじ深さなど、要求されるめねじを特定するための情報を記載します。
ねじサイズとピッチ
ねじサイズはねじの呼び径を示します。ピッチは、隣接するねじ山間の軸方向の距離を示します。
例:
- M6 × 1.0:呼び径6 mm、ピッチ1.0 mm
- M10 × 1.5:呼び径10 mm、ピッチ1.5 mm
- 1/4-20 UNC:呼び径1/4インチ、1インチ当たり20山
メートルねじでは、通常、ピッチをミリメートルで表示します。インチねじでは、TPI(1インチ当たりのねじ山数)を使用します。
ねじ深さと穴深さ
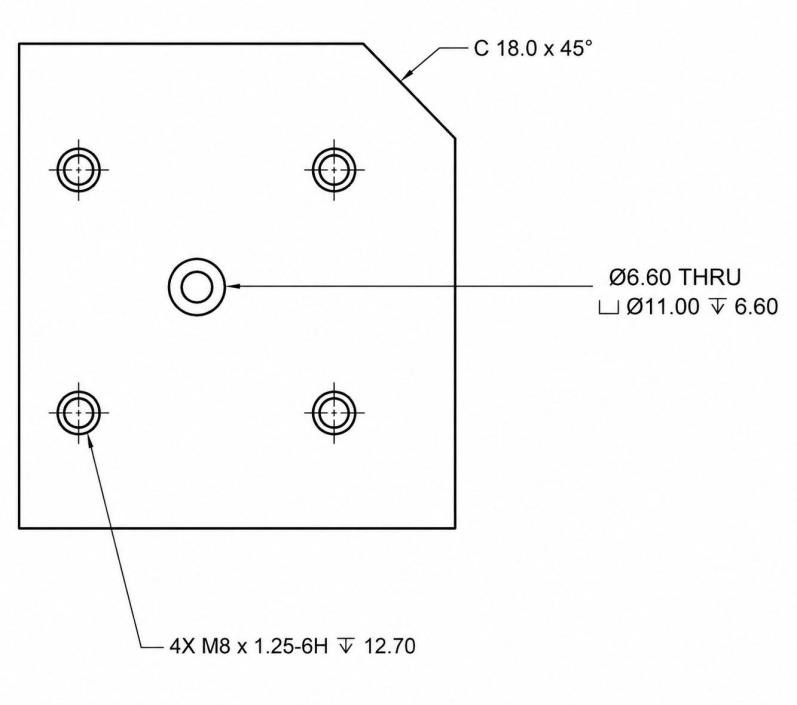
ねじ穴の図面指示(出典:Siemens Community)
指定されたねじ深さは、必要な有効ねじの深さを示します。止まり穴における下穴全体の深さとは異なります。
例:
M8 × 1.25 - 12 DEEP
この例では、12 mmという寸法が、必要な有効ねじ深さを示しています。
ドリル先端部と穴底の不完全ねじ部に必要な空間を確保するため、通常、下穴は有効ねじ深さよりも深く加工する必要があります。
貫通穴でめねじが部品を貫通する場合、図面では「THRU」と指示することがあります。
ねじの公差等級
ねじの公差指定は、めねじに許容される寸法範囲と、相手側のおねじとのはめあいを定めます。
メートルねじでは、次のようにめねじを指定することがあります。
M8 × 1.25 - 6H
インチねじのめねじでは、次のような等級を使用することがあります。
1/4-20 UNC-2B
必要な公差等級は、設計要件と適用するねじ規格に基づいて決定します。一般的な締結用ねじと精密なねじ接合では、要求される仕様が異なります。
ねじ穴の図面指示例
代表的な図面指示の例を示します。
メートルねじの止まり穴:
4X M6 × 1.0 - 10 DEEP
4か所の穴に、M6 × 1.0のめねじを有効ねじ深さ10 mmで加工することを示します。
メートルねじの貫通穴:
M10 × 1.5 THRU
M10 × 1.5のめねじが部品を貫通することを示します。
公差等級を指定したメートルねじ:
M8 × 1.25 - 6H
呼び径、ピッチ、めねじの公差等級を指定しています。
インチねじ:
1/4-20 UNC-2B
呼び径1/4インチ、1インチ当たり20山、めねじの公差等級2BのUNCねじを指定しています。

高精度CNC加工サービス
ねじ付き部品の製造をご検討中ですか?CADモデルと2D図面をアップロードして、技術レビューをご依頼ください。
CNC加工におけるねじ穴の設計
ねじ穴の寸法は、締結部品、接合部に作用する荷重、部品形状、材料を考慮して決めます。加工後に穴を変更すると周囲の形状に影響する可能性があるため、加工前に検討することが重要です。
適切なねじサイズを選ぶ
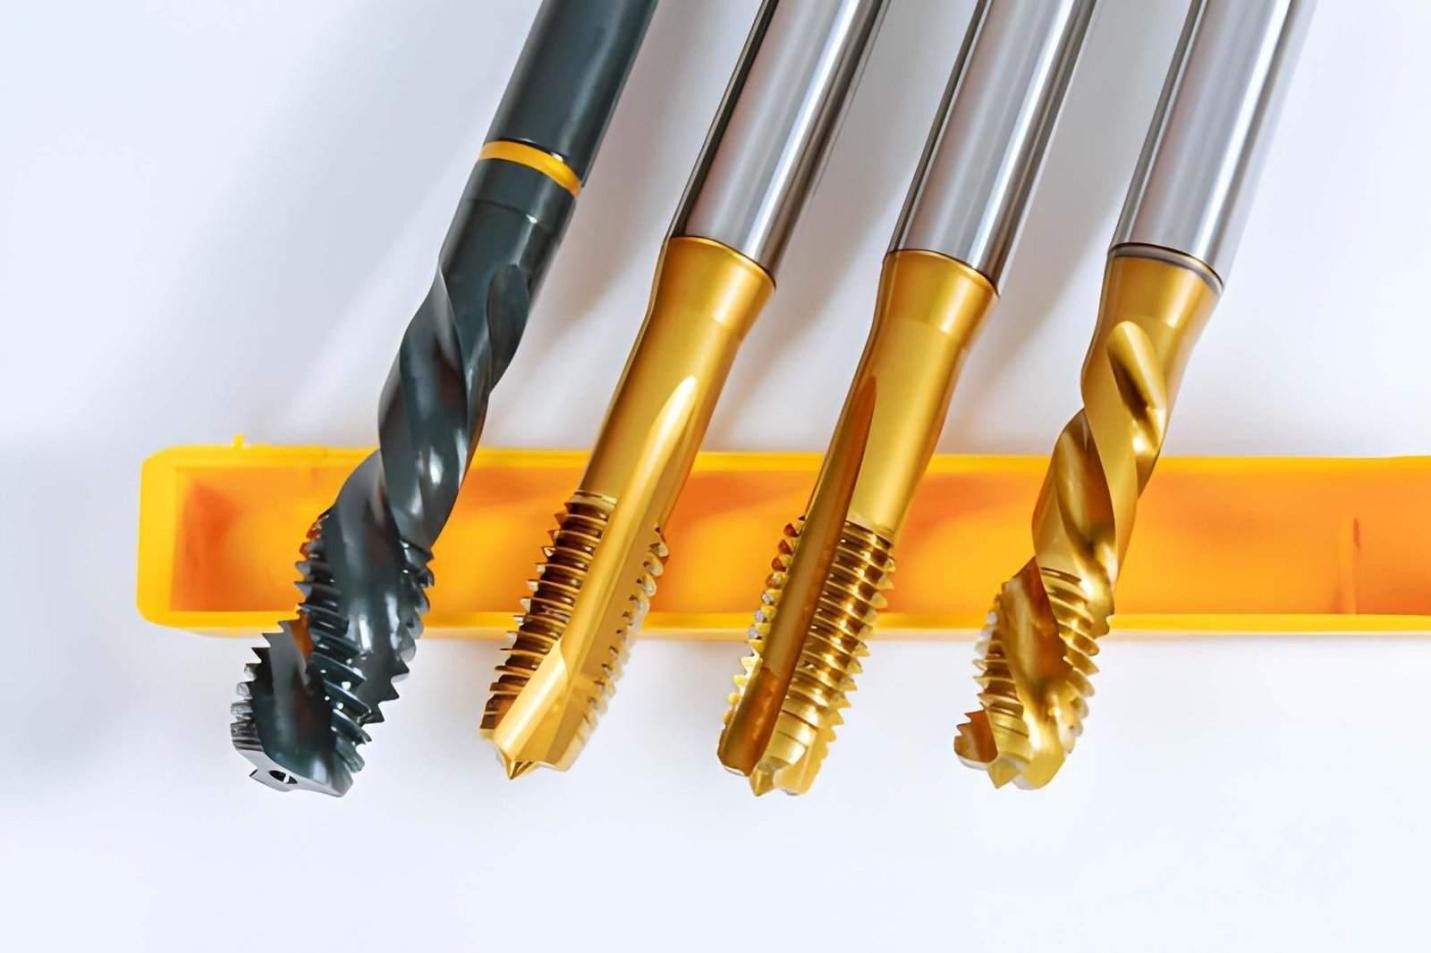
金属のねじ加工用タップセット(出典:iStock)
締結部品のサイズと接合部に作用する荷重に基づいて、ねじサイズを選定します。
大きなねじを選ぶ前に、穴の周囲に確保できるスペースを確認します。
例えば、小型のカバーやブラケットにはM6が適する場合がありますが、より大きな接合部にはM8、M10、あるいはそれ以上のサイズが必要になることがあります。
部品が作用荷重に耐えられるよう、ねじ穴の周囲に十分な肉厚を確保できるサイズを選定します。
適切なねじ深さを決める
必要なねじのかみ合い長さは、材料と接合部に作用する荷重によって異なります。接合部の設計によっては、アルミニウム合金で必要なねじ強度を確保するために、鋼よりも長いかみ合い長さが必要になる場合があります。
止まり穴では、有効ねじ深さと下穴全体の深さを別々に指定します。
ねじ穴の周囲に十分な肉厚を確保する
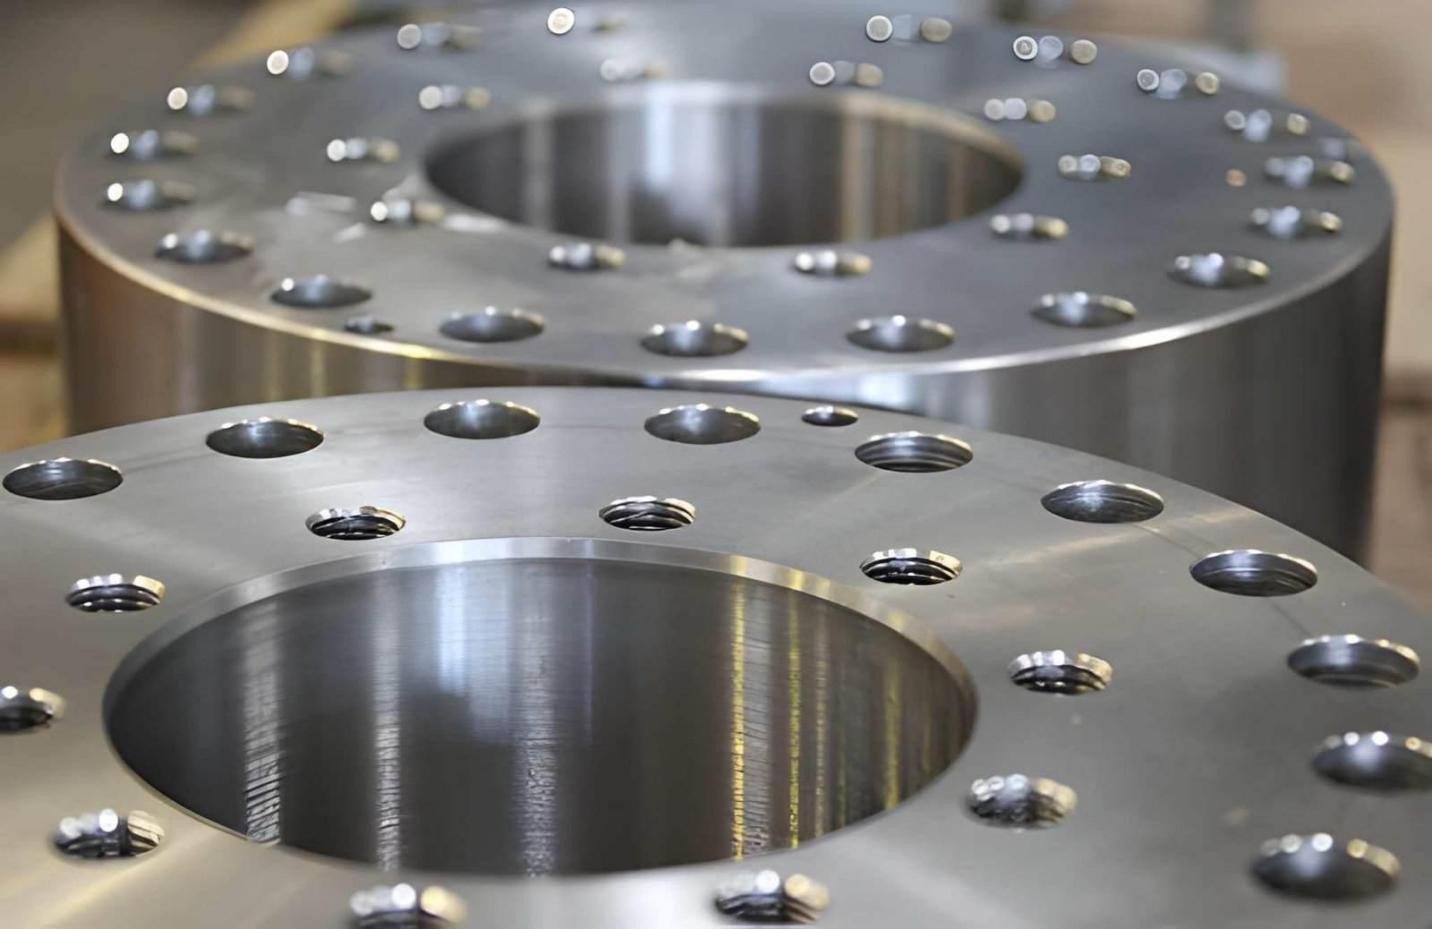
ねじ穴を備えた大型加工部品(出典:iStock)
ねじ穴と周囲の端面、ポケット、溝、他の穴との間には、十分な肉厚を確保します。穴が端面に近すぎると、残る断面が小さくなり、部品の強度が低下する可能性があります。製作図面に示された穴中心から端面までの距離だけでなく、ねじ山形状の外周から測った最小肉厚も確認してください。
穴の位置と工具のアクセス性を考慮する
タップやねじ切りフライスが穴の軸方向から進入できる位置に、ねじ穴を配置します。穴位置を確定する前に、周囲の壁、ボス、ポケット、クランプ、隣接形状を確認します。組立上は問題のない位置でも、必要な工具が届きにくい場合があります。
材料特性に合わせてねじ仕様を決める
ねじの設計は、材料の強度と延性に合わせて行います。一般に、鋼は多くのアルミニウム合金より高いめねじ強度を得られますが、実際の性能は材料の種類とねじ設計によって異なります。
頻繁に組立・分解するアルミニウム部品では、母材に直接加工しためねじだけを使用するより、ねじインサートを使用したほうが適切な場合があります。
盛上げタップ加工に適した材料についても、採用前に、メーカーが推奨する工具の使用条件と下穴径を確認してください。
製造上の注意点
CNC加工部品の図面では、単に「ねじ穴」と記載するのではなく、要求されるねじ仕様を明確にします。加工方法自体が設計上の要求でない限り、通常は加工業者が部品と工程の要件に応じて、切削タップ加工、ねじ切りフライス加工、盛上げタップ加工を選定できます。
ねじ穴加工でよくある不具合と対策
ねじ加工の不具合を調査する際は、穴、工具、機械の位置設定、図面の要求事項の順に確認します。
タップ下穴径の誤り
タップ下穴径は、ねじ山を形成する際に切削タップが除去する材料の量を左右します。
- 下穴が小さすぎる場合:タップ加工の負荷が増え、タップが折損するおそれがあります。
- 下穴が大きすぎる場合:加工後のねじのひっかかり率が低下します。
- 下穴径が不適切な場合:ねじの呼び径が正しくても、指定されたゲージによる検査に合格しない場合があります。
対象のねじと材料に対して推奨されるタップ下穴径を使用します。重要な箇所では、タップ加工を始める前に下穴径を測定してください。
ねじ山の形成不良
タップの切削が不均一な場合は、タップの状態、主軸回転速度、送り速度、潤滑、切りくずの排出状態を確認します。
例えば、M8 × 1.25をリジッドタップ加工する場合、送りはピッチ1.25 mmに対応させる必要があります。主軸回転と送りの同期が不適切だと、ねじを損傷するおそれがあります。
外観だけで判断せず、指定された通り・止まりねじゲージで加工後のねじを検査します。
ねじの損傷・不完全ねじ
穴の入口と止まり穴の底部に、不完全ねじやねじの損傷がないかを確認します。
主な原因は、次のとおりです。
- タップの摩耗
- 止まり穴内の切りくず詰まり
- 穴深さの不足
- タップ軸と穴軸のずれ
- 過大なタップ加工負荷
摩耗したタップは交換し、穴内の切りくずを除去してから加工を再開します。止まり穴では、有効ねじ部の終端が下穴の底に達しないよう、十分な余裕を確保します。
ねじ穴の位置ずれ
ねじサイズが正しくても、穴位置が誤っている場合があります。適切な検査方法を用いて、図面のデータムを基準に穴位置を確認します。複数のねじ穴を配置する場合は、穴相互の位置関係と、一次データムに対する配置を確認します。
複数の穴に同じ方向・量の位置ずれがある場合は、工具を変更する前に、ワーク座標系のオフセットとCNCプログラムの座標を確認します。
ねじ仕様の取り違え
図面の指示を誤って解釈すると、加工自体は正しくても、組立に適合しないねじになる場合があります。
プログラミング前に、次の項目をすべて確認します。
ねじサイズ → ピッチ → 規格 → 公差等級 → 有効ねじ深さ → 貫通穴・止まり穴の区別
例えば、M8 × 1.25とM8 × 1.0には互換性がありません。必要なねじ規格や公差等級が図面に明記されていない場合は、加工前に要求仕様を確認してください。
タップ穴とねじ穴に関するよくある質問
Q:タップ穴とねじ穴は同じですか?
タップ穴は、タップで加工したねじ穴です。「ねじ穴」はより広い意味の用語で、ねじ切りフライス加工などで形成しためねじ穴も含みます。盛上げタップで加工した穴も、タップ穴とねじ穴の両方に該当します。
Q:タップ加工を使わずにねじ穴を作れますか?
はい。ねじ切りフライス加工では、フライス工具で材料を削り取り、切削タップを使わずにめねじを形成できます。なお、盛上げタップ加工も切削タップを使用しませんが、材料を塑性変形させるタップ加工の一種です。加工方法は、材料、ねじ仕様、穴形状、生産要件に応じて選定します。
Q:CNC工作機械でねじ穴を加工できますか?
CNC工作機械では、リジッドタップ加工、ねじ切りフライス加工、盛上げタップ加工が広く用いられています。選択した加工方法に適した主軸制御、工具、プログラム、ワークの固定が必要です。
Q:タップ穴とねじインサートの違いは何ですか?
タップ穴は、母材に直接めねじを加工したものです。ねじインサートは、あらかじめ加工した穴に取り付け、めねじを設けるための別部品です。
アルミニウムなどの比較的軟らかい材料では、頻繁に組立・分解する箇所にインサートを使用することで、ねじの耐久性を高められます。
Q:ねじ穴の図面指示とは何ですか?
ねじ穴の図面指示は、製作図面上で必要なねじ仕様を定めるものです。通常、呼び径、ピッチ、ねじ規格、公差等級、有効ねじ深さを記載します。
例:
M8 × 1.25 - 6H, 12 DEEP
呼び径8 mm、ピッチ1.25 mm、めねじの公差等級6H、有効ねじ深さ12 mmのメートルねじを指定しています。
Q:ねじ加工に必要な下穴径はどのように決めますか?
必要な下穴径は、ねじ仕様と、切削加工か塑性加工かによって異なります。切削タップ加工では、通常、対象のねじに対して推奨されるタップ下穴径を使用します。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
タップ穴とねじ穴の違い:まとめ
タップ穴は、ねじ穴の一種です。「タップ穴」はめねじを形成する加工方法を示し、「ねじ穴」は加工方法にかかわらず、完成しためねじを持つ穴を指します。
CNC加工部品では、部品とねじの要求仕様に応じて加工方法を選定します。標準的なねじにはタップ加工が広く用いられますが、材料や形状によっては、ねじ切りフライス加工や盛上げタップ加工が適している場合があります。
加工前に、必要なねじ仕様と有効ねじ深さを図面に明記します。必要に応じて、ねじ規格と公差等級も指定してください。
ねじ付き部品の製造をご検討中の方は、CADモデルと2D図面をJLCCNCにアップロードし、技術レビューをご依頼ください。加工前にねじ仕様と製造性を確認することで、潜在的な問題を早期に把握できます。
JLCCNCは、実際の部品要件に基づいてDFM(製造性を考慮した設計)のフィードバックとお見積もりを提供し、製造開始前に加工方針を確認します。
学び続ける
CNC加工におけるフライス加工の種類:加工方法・用途・違い
フライス加工で押さえておきたいポイント フライス加工の主な違いは、工具が材料にどのように切り込み、切削力が部品と主軸にどのように伝わるかにあります。 同じCNCフライス盤でも、工具の種類、工具経路の戦略、段取りの剛性によって、まったく異なる加工を行えます。 全幅の溝加工、深いポケット加工、薄肉部の仕上げ加工では、同じ工具と材料を使用しても、切削条件が大きく異なります。 加工の安定性には、通常、加工方法の名称そのものよりも、工具の切削関与の状態が大きく影響します。 生産加工では、最大の切削力よりも、安定した切りくず排出と工具負荷の管理が重要になることがよくあります。 最適なフライス加工戦略は、通常、工具の突出し量を短く保ち、加工全体を通して工具を安定させ、負荷を一定に維持できる方法です。 (AI生成画像)CNCフライス加工でアルミニウムブロックを切削する超硬エンドミル フライス加工の種類を紹介するガイドの多くは、名称と定義を列挙しています。しかし、ある加工方法が特定の作業に適し、別の方法が適さない理由を理解するには、それだけでは十分ではありません。正面フライス加工と外周刃によるフライス加工の違いは、......
CNC制御装置とは?種類・ソフトウェアと動作原理
押さえておきたいポイント • 制御装置は、達成可能な位置決め精度、輪郭加工性能、繰返し精度に大きく影響します。ただし、実際の機械精度は、機械構造、フィードバック機器、熱安定性、サーボ調整、機械の状態にも左右されます。 • CNC制御装置は種類によって適した用途が異なり、ステッピングモータを用いたオープンループ方式は軽負荷作業に、閉ループのサーボ方式は生産現場の精密加工に適しています。 • 主要なCNC制御プラットフォームには、FANUC、Siemens、三菱電機、HEIDENHAIN、Haasがあり、それぞれ機能、プログラミング環境、システム連携に異なる強みがあります。制御装置と機械本体は同一のものではなく、機械の機械的品質にかかわらず、制御装置の能力が機械で達成できる性能の上限を決めます。 CNC制御装置は、Gコードを読み取り、工具の動きを計算し、機械の各軸、主軸、補助システムへリアルタイムに指令を送るハードウェアとソフトウェアのシステムです。CNC工作機械の頭脳として、運動、フィードバック、機械のシーケンス制御を協調させ、高精度な部品を製造します。 適切な制御装置を選定すれば、機械は仕様どおり......
CNC製造における溝加工:種類・工具・高精度加工の課題
溝加工で押さえておきたいポイント CNCによる溝加工は、機械部品のOリング装着溝、止め輪溝、軸受の位置決め部、逃げ部などに広く使用されます。 溝幅と溝深さは、単なる加工寸法ではなく、通常は機能要件に基づいて決定されます。 内径溝や深溝の加工では、標準的な切削工具ではなく、専用の溝入れ工具が必要になることがよくあります。 生産現場では、溝幅と底面の精度を維持するため、複数回に分けて切削する方法が一般的です。 溝が深くなるほど切りくずの排出空間が限られるため、切りくず処理が重要になります。 Oリング溝やシール溝では、わずかな寸法変化が密封性能に影響するため、通常はより厳密な検査が行われます。 工具の突出し長さは溝加工の安定性に直接影響し、特に内径溝加工では重要です。 旋盤とフライス盤による溝加工では、溝の向きや工具の進入性に応じて切削条件が異なります。 鋭利なエッジは組立や部品の取り扱いに影響するため、溝加工後にバリ取り工程を追加することが一般的です。 溝形状は、組立品のはめあい、動作、密封性能に直接関わるため、最終検査の重要な確認箇所となることがよくあります。 機械加工部品には、止め輪、Oリング、シ......
文字の切削加工とは:CNCによる文字彫刻の仕組みと加工方法
CNC文字加工の重要ポイント 文字の切削加工は、プログラムされた工具経路に沿って、部品表面に文字、数字、記号を直接彫り込むCNC加工です。 部品識別、規格・法規に対応する表示、ブランド表示、機能表示など、幅広い用途に使用されます。 書体、工具寸法、加工深さ、材料が、文字の仕上がりを左右します。 ラベルや印刷とは異なり、材料自体に凹形状を形成するため、耐久性の高い表示が可能です。 文字の最小形状は、使用する工具径や刃先形状で再現できる大きさに設計する必要があります。 工業用の文字を彫刻したCNC切削アルミニウムパネル。(AI生成画像) 文字の切削加工(Text Milling)は、部品表面に文字、数字、記号を直接彫り込むCNC加工です。印刷ラベルや表面のみに施すマーキングとは異なり、材料に加工形状を形成するため、摩耗、洗浄、厳しい使用環境に対して高い耐久性を持たせられます。シリアル番号、部品識別、操作パネル、工業用銘板、製品のブランド表示などに使用されます。本記事では、その仕組み、一般的な彫刻やレーザーマーキングとの違い、品質を左右する設計・工具条件を解説します。 CNCによる文字彫刻は、機械の銘板......
外周刃によるフライス加工と正面フライス加工:CNC加工における主な違い
外周刃によるフライス加工と正面フライス加工の比較 比較項目 外周刃によるフライス加工 正面フライス加工 主に使用する切れ刃 工具の外周刃 主切れ刃と、仕上げ面を形成する正面側の切れ刃 切削力の特徴 工具とワークに作用する半径方向の力が重要となる 切込み角や工具形状に応じて、軸方向と半径方向の分力が変わる 形成する面 工具軸に平行な面、側壁、溝、輪郭など 工具軸に垂直な平面 代表的な工具 エンドミル、平フライス、サイドカッタ、メタルソー 正面フライス、シェル形正面フライス、フライカッタ 主軸の向き 立て形・横形の両方に対応 加工面に対して主軸を垂直に配置する 表面仕上げ 側壁や輪郭面の仕上げに適する 広い平面を均一に仕上げやすい 主な用途 ポケット側壁、溝、輪郭、曲面など 広い平面、基準面の加工 切りくず厚さの変化 アップカットでは薄い状態から厚くなり、ダウンカットでは厚い状態から薄くなる 工具位置、切込み角、切削幅によって変化する 主軸への半径方向荷重 側面切削では大きくなりやすい 工具形状と切削条件に依存する 主軸への軸方向荷重 ねじれ角や加工条件によって発生する 工具の切込み角などによって大き......
プラスチック溶接とは:主な工法・接合技術・産業用途を解説
プラスチック溶接の重要ポイント 一般的なプラスチック溶接の対象は、加熱すると軟化し、冷却すると再び固化する熱可塑性樹脂です。熱硬化性樹脂は硬化後に再溶融しないため、通常は同じ方法では溶接できません。 強固な接合を得るには、接合面の清浄度、材料の適合性、適切な入熱、冷却条件の管理が重要です。 すべての用途に最適な溶接方法はありません。材料、接合部の形状、生産数量、使用時の荷重に応じて選定します。 適合する材料を適切な条件で溶接すると、材料や接合形状、評価条件によっては、母材強度の80~100%に相当する接合強度が得られる場合があります。 熱風によるプラスチック溶接を行う作業者。(AI生成画像) プラスチック溶接は、主に熱可塑性樹脂の接合面を加熱して軟化させ、圧力を加えた状態で冷却・固化させる接合方法です。代表的な方法には、熱風溶接、熱板溶着、超音波溶着、振動溶着、レーザー溶着があります。また、関連する接合方法として、溶剤で接合面を軟化させる溶剤接合も用いられます。タンク、配管、筐体、医療機器、産業用樹脂部品などに広く採用されています。 溶接部に不具合が生じた場合、原因は樹脂そのものだけでなく、継手設......