トロコイドミリング完全ガイド:高能率CNC加工を徹底解説
1 min
- トロコイドミリングとは
- トロコイドミリングの仕組み
- トロコイドミリングのメリットと制約
- トロコイドミリングと従来型ミリングの比較
- 送り・回転数・切削条件
- トロコイドミリングのプログラミング
- トロコイドミリングに適した部品設計
- トロコイドミリングの主な用途
- まとめ
- トロコイドミリングに関するよくある質問
要点
- トロコイドミリングは、工具の円運動と連続的な送り運動を組み合わせた加工方法です。
- 工具径の全幅で切削するのではなく、通常は工具径の5~20%を径方向に切り込みます。
- 小さな接触角を維持することで、溝加工やポケット荒加工における切削抵抗の変動を抑えられます。
- 径方向切込みを小さくすることで、一般的な溝加工よりも大きな軸方向切込みを設定できる場合があります。
- CAMソフトウェアが、選択した加工条件に基づいて円弧状の工具経路を自動計算します。
- チタン、ステンレス鋼、焼入れ鋼など、加工難度の高い材料に広く用いられます。
- トロコイドミリングは、主に中仕上げ・仕上げ工程の前に行う荒加工です。
一般的な溝加工では、工具がコーナー、狭いポケット、限られた加工領域に進入するにつれて、工具の接触状態が絶えず変化します。こうした変化は、特に全幅切削時に主軸負荷と切削抵抗を増大させます。
トロコイドミリングでは、これとは異なる工具経路を使用します。連続した直線パスで加工する代わりに、工具を前進させながら、重なり合う円弧に沿って移動させます。工具の一部だけを常に切削に関与させるため、加工中の接触角を比較的一定に保つことができます。
この加工方法は、最新のCAMシステムに動的な工具経路生成機能が導入されたことで普及しました。現在では、深溝、ポケット荒加工、焼入れ鋼、ステンレス鋼、チタン合金など、工具に大きな負荷がかかる加工で広く使用されています。
トロコイドミリングとは
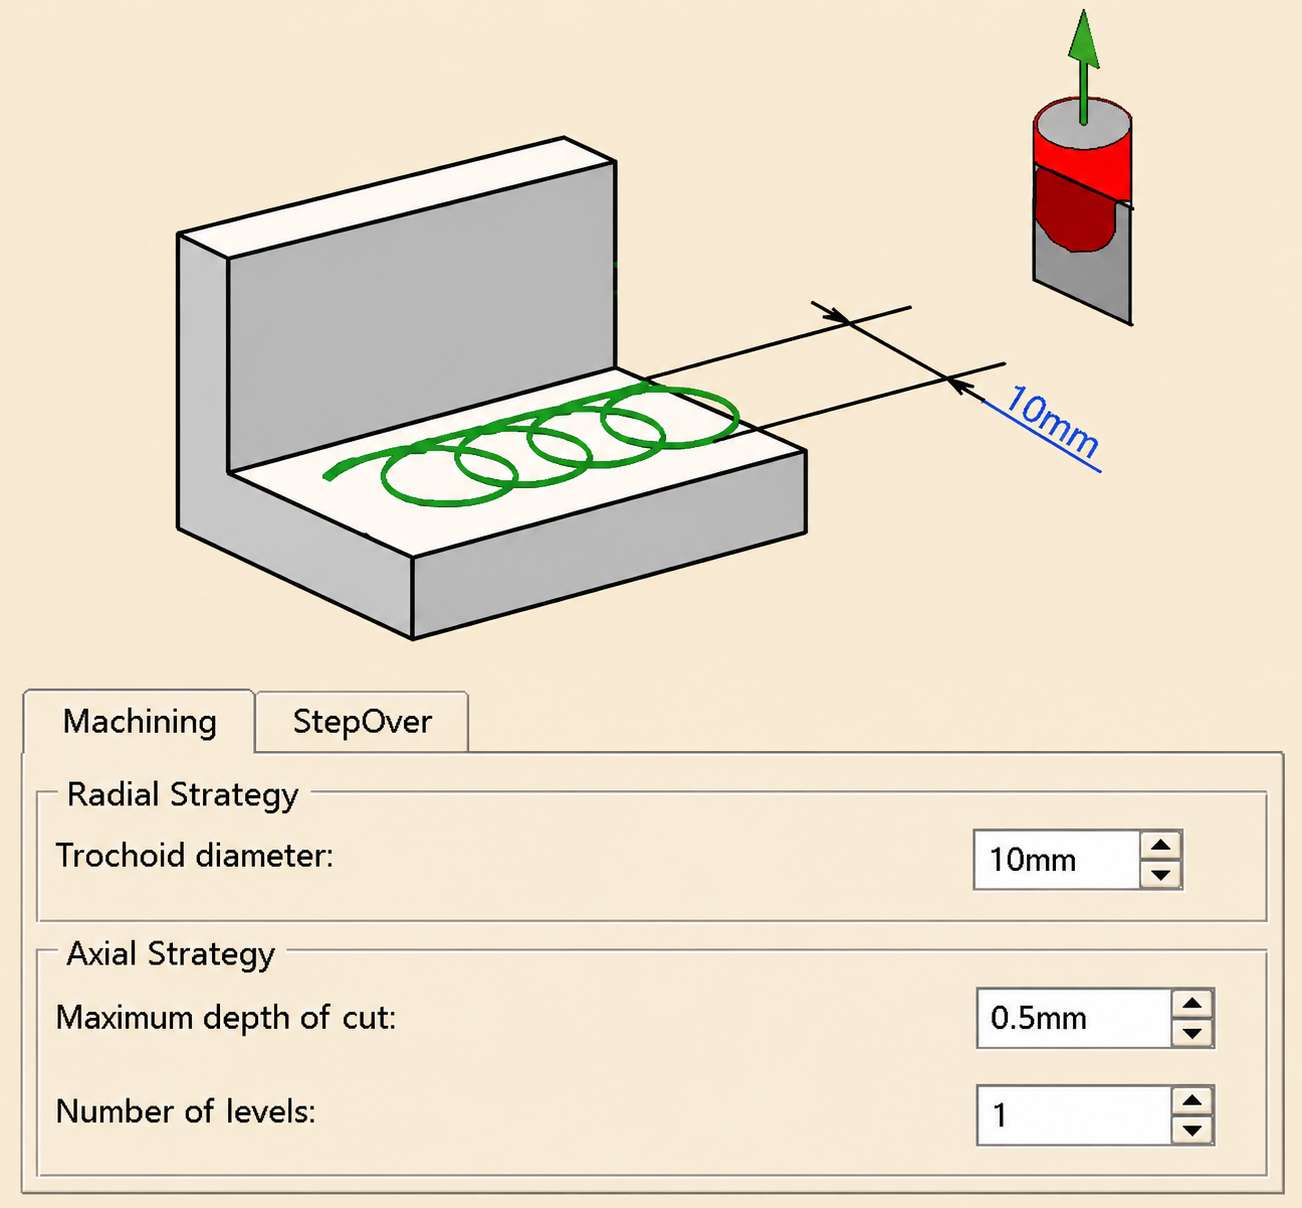
トロコイドミリング(CATIADOC)
トロコイドミリングとは、加工サイクル全体を通して径方向の工具接触量を抑えながら、重なり合う円弧状の工具経路によって材料を除去するCNC加工方法です。
トロコイドミリングを使用する理由
トロコイドミリングは、一般的な溝加工では加工が不安定になる場合や、工具への負荷が過大になる場合によく選択されます。ループ状の動きによって径方向切込みを比較的小さく維持できるため、コーナーへの進入時や深いキャビティの加工時に生じる急激な負荷上昇を抑えられます。工具が材料に深く食い込まないため、切りくずの排出性が向上し、切れ刃への熱の集中も軽減されます。
特に、発熱や切削圧力の上昇によって加工が難しくなるステンレス鋼などの合金を荒加工する際に、効果を実感しやすい方法です。実際の加工では、プログラマーがCAM上で加工条件を設定し、ソフトウェアがその条件に基づいてループ状の工具経路を生成します。
トロコイドミリングの仕組み
トロコイドミリングは、円弧補間と加工経路に沿った連続送りを組み合わせた加工方法です。
一定の径方向切込み
- 工具は、通常、工具径の5~20%に設定された径方向ピッチでワークに切り込みます。
- CAMシステムは、工具が設定経路に沿って前進する間、接触角をほぼ一定に維持します。
- 工具中心は設定されたX・Y座標に沿って移動し、工具の接触状態は比較的均一に保たれます。
- 接触角を一定に保つことで、溝、ポケット、内コーナー通過時の急激な負荷変動を低減できます。
工具の円運動
- 工具は送り方向へ前進しながら、重なり合う円弧に沿って移動します。
- X軸とY軸の動きを組み合わせ、ワーク上に連続したトロコイド経路を生成します。
- 各円弧ループで少量の材料を除去した後、工具は次の切削位置へ移動します。
- 工具径の全幅を材料に接触させることなく、加工領域全体を徐々に切削します。
安定した切りくず生成と熱管理
- 接触角を小さく抑えることで、工具1回転あたりの切りくず厚さをより均一にできます。
- 各円弧パスの後に切りくずが切削領域から排出されるため、切りくずの再切削を抑制できます。
- 熱が一点に集中せず、切れ刃のより広い範囲に分散されます。
- 安定した切削状態により、長時間の荒加工における工具たわみを抑えられます。
トロコイドミリングのメリットと制約
トロコイドミリングでは、加工サイクルの大部分で工具の接触状態を比較的一定に保てます。荒加工時の切削負荷を低減できる一方、適切なプログラミングと十分な工作機械性能が必要です。最適な加工方法は、部品形状、材料、切削工具、生産目的によって異なります。
切削抵抗の低減
工具径の全幅で切削する代わりに、小さな径方向ピッチで材料を除去します。接触角の変化が少ないため、工具経路全体で切削抵抗をより安定させることができます。重切削状態への移行が少なくなるため、長い溝や深いポケットで特に効果的です。
工具寿命の延長と優れた熱管理
1回転中に各切れ刃がワークと接触する時間が短くなります。切りくずが切削領域から排出されやすくなり、切削熱の大部分を工具外へ運び出します。工具の一部に摩耗が集中せず、切削負荷が各切れ刃により均等に分散されます。
プログラミングの複雑化
- トロコイド工具経路は、選択した加工方法に基づいてCAMソフトウェアが自動生成します。
- 工具経路を生成する前に、送り速度、径方向ピッチ、切込み深さ、工具接触量を一体的に設定する必要があります。
- 円弧半径とピッチによって、連続する工具ループの間隔と重なり量が決まります。
- NCプログラムのポスト処理前に、生成された工具経路に不要なエアカットがないか確認します。
- 急激な方向転換、過剰な退避、非効率な工具移動がある場合は、加工条件を調整します。
トロコイドミリングによって加工効率が向上するかどうかは、工具経路だけでなく部品にも左右されます。深い閉鎖型ポケット、材料の種類、機械剛性、生産数量などが、実用上のメリットを決定する要因です。JLCCNCでは見積もり時にこれらの要素をCADモデルとあわせて確認し、生産開始前に適切な加工方法を検討します。

高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
トロコイドミリングが適さないケース
トロコイドミリングは、すべての加工に適しているわけではありません。以下のような場合は、一般的な工具経路のほうが加工時間を短縮でき、工程も簡素化できます。
- 広い平面の正面フライス加工:直線的な工具経路のほうが、少ない機械動作で直接材料を除去できます。
- 軽切削による仕上げ加工:仕上げ加工では、大量の材料除去よりも、安定した表面品質と正確な最終寸法が重視されます。
- 取り代の少ない浅いポケット:追加の円運動による加工上のメリットがほとんどありません。
- 単純な開放輪郭:標準的な輪郭フライス加工またはポケット加工で効率よく加工できます。
- 先読み機能が限られた旧式CNC工作機械:工具方向が頻繁に変化すると送り速度が不安定になり、加工時間が増える可能性があります。
- 加工クリアランスが限られる部品:特に、隣接する形状や壁に接触せずに円弧経路を完了できない場合には適しません。
トロコイドミリングと従来型ミリングの比較
どちらも同じ材料を除去しますが、工具がたどる経路は異なります。従来型ミリングは主に直線パスを使用するのに対し、トロコイドミリングでは加工中に重なり合う円弧を連続して生成します。
この違いは、荒加工時の工具接触量、主軸負荷、加工時間、工具摩耗に影響します。
工具接触量と切削抵抗
従来型ミリングでは、特に全幅での溝加工や内コーナー加工において、工具接触量が大きく変化することがあります。工具が材料に深く入り込むほど、切削抵抗は増大します。トロコイドミリングは工具経路全体で径方向切込みを制限するため、切削負荷が安定し、急激な抵抗変化を抑えられます。この違いは、深溝や難削材の加工で特に顕著になります。
発熱と工具摩耗
従来型ミリングでは、工具のより広い部分がワークに接触し続けるため、熱が急速に蓄積します。切削温度の上昇は、特に長時間の荒加工で刃先摩耗を加速させます。トロコイドミリングでは、切削負荷を切れ刃の広い範囲に分散し、各接触の間に工具を冷却する時間を確保できます。また、切りくずが切削領域から排出されやすくなるため、工具周辺への熱の蓄積も抑えられます。
適切な加工方法の選び方
次の加工にはトロコイドミリングが適しています。
- 工具が長い距離にわたって切削を続ける深溝
- 切りくず排出スペースが限られる狭いポケット
- ステンレス鋼、チタン、工具鋼など、切削負荷が高くなる材料
- 仕上げ前に大量の材料を除去する重荒加工
- 径方向切込みを小さくすることで効果が得られる小径エンドミル
次の加工には従来型ミリングが適しています。
- 正面フライス加工などの広い開放面
- 切込みの浅い軽荒加工
- 最終的な表面粗さと寸法精度が求められる仕上げパス
- 直線的な工具経路で加工できる単純形状
- 連続した円運動を必要としない形状
送り・回転数・切削条件
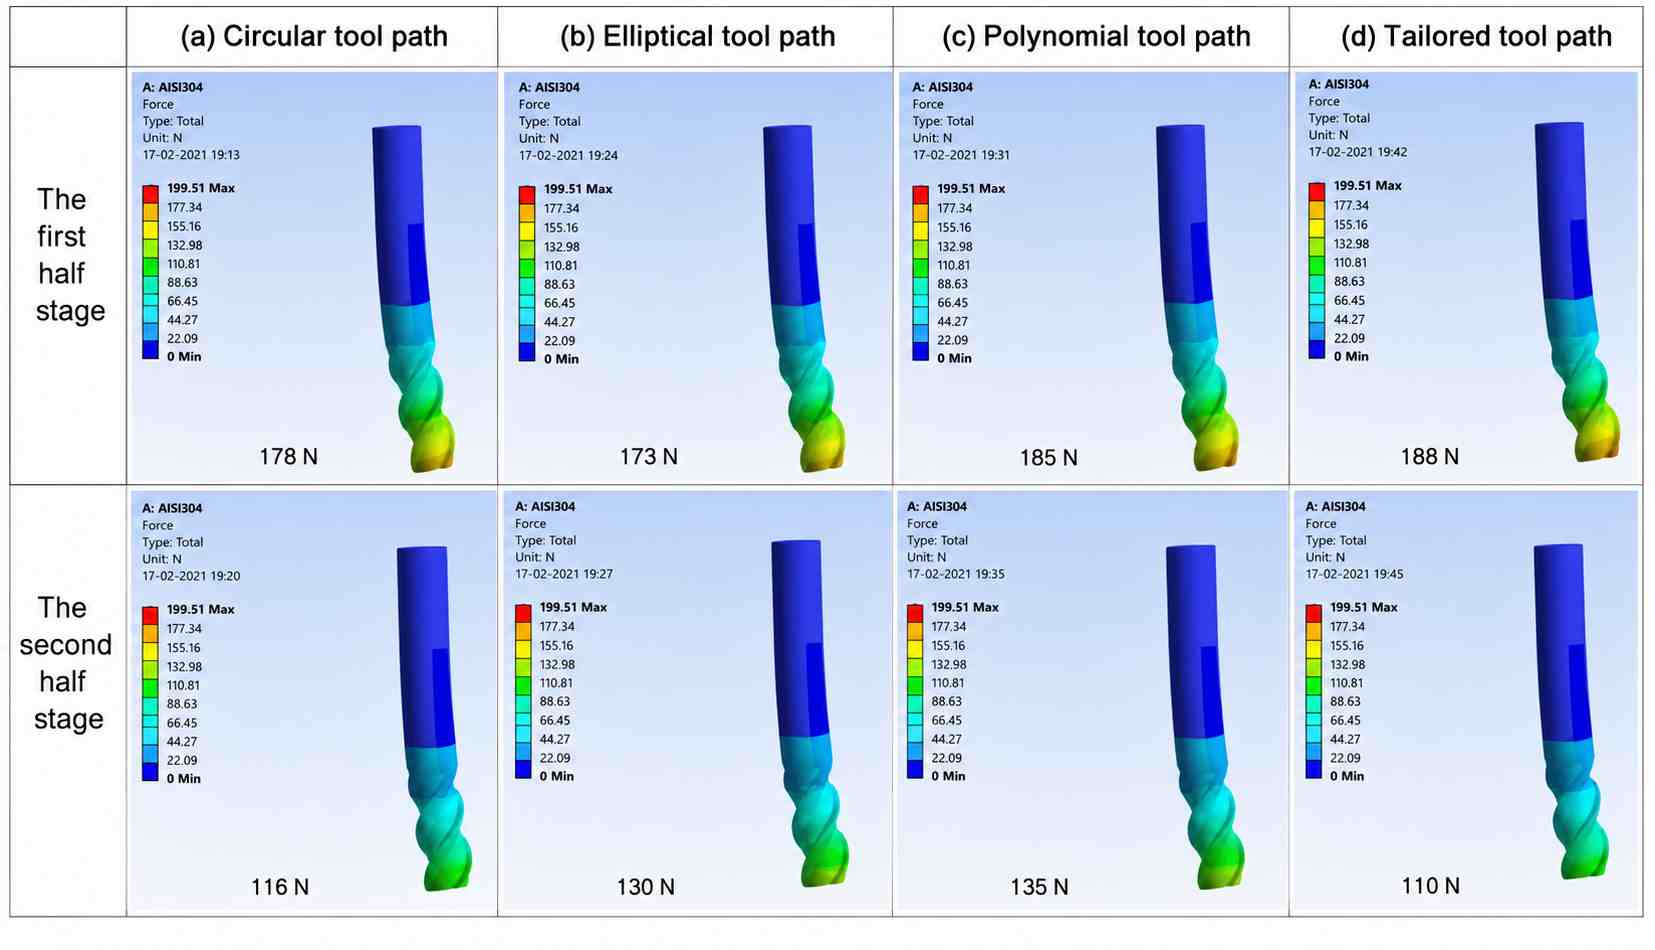
曲率変化に基づくトロコイドミリング工具経路の最適化(ScienceDirect)
トロコイドミリングでは、各切削条件のバランスが重要です。送り速度、主軸回転数、径方向切込み、軸方向切込みは、それぞれが加工サイクル中の工具負荷に影響するため、相互に調整する必要があります。
送り速度と主軸回転数
径方向切込みを意図的に小さくするため、径方向の切りくず厚さが薄くなる「チップシンニング」が生じることがあります。そのため、機械剛性、主軸出力、工具安定性が許す範囲で、必要な一刃当たり送り量を確保するために送り速度を上げる場合があります。
- まず工具メーカーが推奨する切削条件から開始します。
- 切りくずが安定して生成されていることを確認してから送り速度を上げます。
- 高回転時に送り速度を下げすぎると、切削ではなく擦過が発生する可能性があるため注意します。
- 送り速度と切込み深さを同時に上げる前に、主軸出力を確認します。
径方向切込み幅
- 多くのトロコイド工具経路では、径方向切込みを工具径の5~20%に設定します。
- ピッチを大きくすると、工具接触量と工具経路全体の主軸負荷が増加します。
- ピッチを小さくすると工具負荷は低下しますが、総加工距離が長くなります。
- 工具径と除去する取り代に応じてピッチを選定します。
軸方向切込み深さ
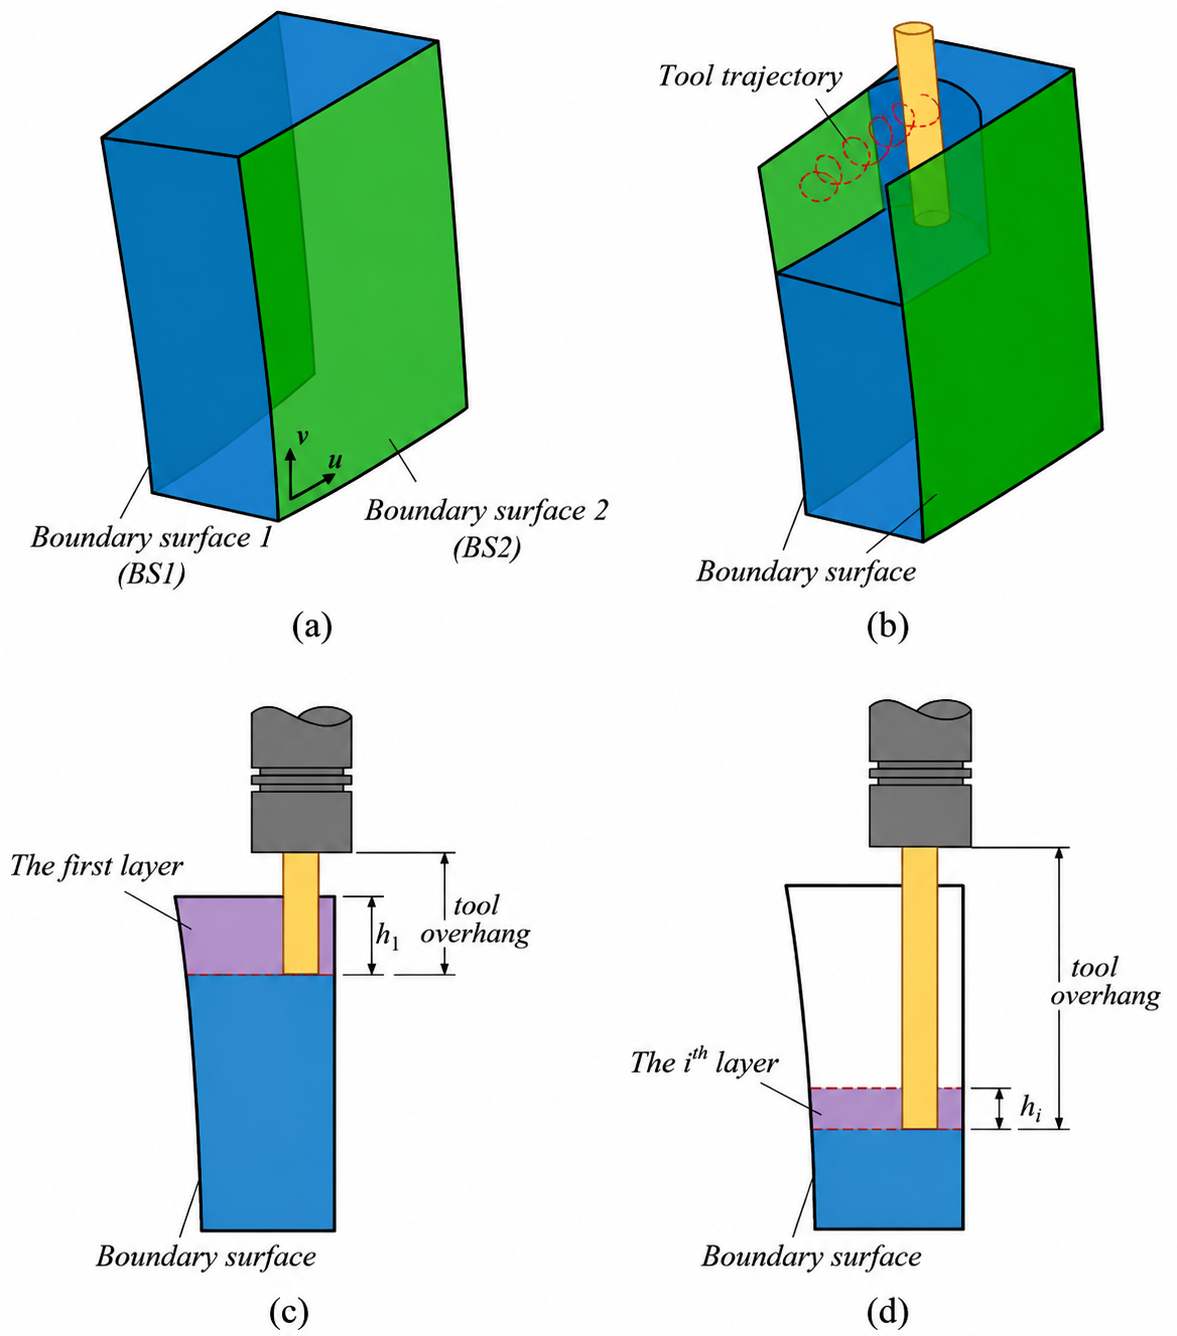
深い自由曲面3D溝を加工するための、可変深さ・多層5軸トロコイドミリング法(ScienceDirect)
- 切込み深さは、使用可能な刃長の範囲内に設定します。
- 深切込みには、高剛性ホルダー、短い工具突出し量、確実なワーク保持が必要です。
- 荒加工中に振動が発生した場合は、切込み深さを小さくします。
- 1パスで最終寸法まで加工せず、仕上げ工程用の取り代を少量残します。
生産性と工具寿命のバランス
- 1つの条件を大幅に変更するのではなく、複数の切削条件を適度に調整して材料除去量を増やします。
- 初回生産後に工具摩耗を確認し、必要に応じて加工条件を最適化します。
- 過度に高い加工条件よりも、安定した切削状態のほうが工具寿命を予測しやすくなります。
- 実績のある切削条件を記録し、同じ工具経路を将来の生産ロットに再利用できるようにします。
| 切削条件 | 加工への主な影響 | 低すぎる場合 | 高すぎる場合 |
|---|---|---|---|
| 送り速度(F) | 一回転当たりの切りくず負荷と材料除去量を制御します。 | 切りくずが薄くなりすぎ、擦過と発熱が増加します。 | 切削抵抗が増加し、工具摩耗や工具たわみが生じる可能性があります。 |
| 主軸回転数(RPM) | 工具刃先の切削速度を決定します。 | 切削速度の低下により、生産性や表面品質が低下する可能性があります。 | 刃先に過剰な熱が発生し、摩耗が加速します。 |
| 径方向切込み幅(Ae) | 工具接触量と接触角を制御します。 | 各パスの除去量が減り、材料除去率が低下します。 | 接触量と切削抵抗が増え、トロコイドミリングの利点が小さくなります。 |
| 軸方向切込み深さ(Ap) | Z軸方向の切込み深さを決定します。 | 最終深さに達するまでに、より多くの加工パスが必要です。 | 剛性が不足すると、工具たわみ、振動、主軸負荷が増加します。 |
| 一刃当たり送り量(Fz) | 各切れ刃が除去する材料量を決定します。 | 工具が効率よく切削せずに擦れ、不要な熱が発生します。 | 切れ刃に過大な負荷がかかり、欠けや破損のリスクが高まります。 |
| 工具接触角 | 工具経路中の切削抵抗分布に影響します。 | 1パス当たりの除去量が減り、加工時間が長くなります。 | 特にコーナーや狭い溝で、切削抵抗の変動が大きくなります。 |
| 工具突出し量 | 工具剛性と加工安定性に影響します。 | 突出し量が短いほど、剛性が高まり、切削状態が安定します。 | 突出し量が長いと、振動、工具たわみ、寸法ばらつきが増加します。 |
| クーラント/エアブロー | 切削領域から熱と切りくずを除去します。 | 工具周辺に切りくずが堆積し、再切削が増える可能性があります。 | 切りくずが十分に排出されている場合、過剰なクーラント圧力は通常不要です。 |
トロコイドミリングのプログラミング
多くのトロコイド工具経路は、手作業ではなくCAMソフトウェアで作成します。プログラマーが加工形状、切削工具、加工条件を選択すると、ソフトウェアが円弧状の工具運動を計算します。NCプログラムを工作機械へ転送する前に、工具がワーク内を安全に移動することを工具経路全体で確認する必要があります。
アダプティブ工具経路
CAMシステムは、単純な直線パスではなく、工具接触量を制御しながら工具経路を生成します。径方向ピッチ、切込み深さ、送り速度、接触角を組み合わせて、最終的な工具運動を決定します。1つの条件を変更すると工具経路全体に影響するため、これらの値は相互に確認する必要があります。
進入・離脱・リンク動作
工具は通常、垂直に直接突っ込むのではなく、ランプ、ヘリカル、円弧リードインで材料に進入します。リンク動作は、不要なエアカットを最小限に抑えながら、1つの切削経路と次の経路を接続します。滑らかな進入・離脱経路により、各加工パスの開始時と終了時に発生する急激な工具負荷も低減できます。
工具経路のシミュレーションと検証
プログラムをCNC工作機械へ送る前に、全体のシミュレーションを実行します。工具接触量、早送り動作、進入位置、退避高さ、ワークおよび治具周辺の工具クリアランスを確認してください。また、残り代が加工方針と一致していること、深いポケット、コーナー、狭い溝に削り残しがないことも確認します。
トロコイドミリングに適した部品設計
トロコイド加工に適した部品設計は、工具が各形状内をどのように移動するかを理解することから始まります。工具寸法に適合し、連続的な工具移動が可能な形状ほど、一般に加工しやすくなります。設計段階でこれらの点を検討することで、CADモデルを製造工程へ移行した後のプログラム変更を減らせます。
ポケット形状
ポケット幅は、工具が円運動を完了できる十分な広さを確保する必要があります。極端に狭いポケットは工具経路を制限し、トロコイドミリングの効果を低下させます。深いポケットでは、荒加工中の切りくず排出に必要なクリアランスも確保してください。
工具アクセス性
可能な限り、すべての加工形状に標準エンドミルでアクセスできるよう設計します。深いキャビティ、狭い開口部、長い工具突出し量は工具剛性を低下させ、たわみを増大させます。一般に、短く剛性の高い工具のほうが良好な切削状態を得られます。
コーナーRの設計
内コーナーを鋭角に指定するのではなく、工具径に適したコーナーRを設けます。適切なコーナーRがあれば、各コーナーで大幅に減速することなく、滑らかな工具経路を維持できます。また、不要な二次加工の削減にもつながります。
連続工具経路を考慮した形状配置
加工方向が共通する形状は、1本の連続工具経路で接続しやすくなります。独立したポケット、不要な壁、急激な方向転換を減らすことで、加工手順を簡素化できます。連続工具経路により、形状間の退避動作や非切削移動も削減できます。
トロコイドミリングの主な用途
トロコイドミリングは、従来型ミリングでは工具に高い負荷がかかる加工に選択されます。工具経路全体で接触状態をより一定に保てるため、加工スペースが限られる形状、切込みが深い形状、難削材で特に大きな効果を得られます。
深溝と狭いポケット
深溝では、加工サイクルの大部分で工具が材料に接触するため、全幅切削による加工が難しくなります。トロコイドミリングは、小さな円弧パスで材料を除去し、工具が溝内を進む際の負荷を低減します。同じ方法は、切りくず排出スペースの少ない狭いポケットにも有効です。
高硬度材・難削材
焼入れ鋼、工具鋼、ステンレス鋼、チタン、ニッケル合金などは、荒加工時に高い切削負荷が発生します。トロコイド工具経路では径方向切込みを小さく維持し、加工サイクル全体で切れ刃に加わる力を低減します。長時間の加工においても、より安定した切削状態を実現できます。
薄肉部品
薄肉部は、荒加工時に過大な切削力が加わると変形する可能性があります。トロコイドミリングは、一度に工具が接触する材料量を抑え、残存壁へ伝わる力を低減します。多くの場合、荒加工後に別工程で仕上げるため、少量の取り代を残します。
高能率荒加工
全幅切削を何度も繰り返す代わりに、複数の深いパスで大量の取り代を除去できます。工具は連続した円弧経路をたどりながら、残りの材料を徐々に除去します。後工程に均一な取り代を残せるため、この方法は中仕上げ・仕上げ工程の前に広く使用されています。
まとめ
トロコイドミリングは、深溝、狭いポケット、難削材を含む加工に適した実用的な荒加工方法です。工具経路全体で工具接触量を制御することにより、切削抵抗を低減し、熱をより均等に分散させ、高負荷な加工でも安定した材料除去を実現します。
安定した加工を実現するには、トロコイド工具経路を選択するだけでは不十分です。工具選定、切削条件、ワーク保持、CAMプログラミングのすべてが加工結果に影響します。工程設計時にこれらの要素を検討することで、安定した加工プロセスと予測可能な部品品質を実現できます。
トロコイドミリングは、加工戦略を構成する要素の1つにすぎません。工具選定、ワーク保持、加工順序、CAMプログラミングも最終結果を左右します。JLCCNCでは見積もり時に、これらの要素を部品形状とあわせて確認し、プロジェクトに適した加工方法を検討します。
深溝、狭いポケット、難削材を含む設計の場合は、CADファイルをアップロードして図面レビューをご依頼ください。JLCCNCが加工方法を検討し、生産開始前に製造上のフィードバックをご提供します。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
トロコイドミリングに関するよくある質問
Q:トロコイドミリングとは何ですか?
トロコイドミリングは、工具接触量を制御しながら、重なり合う円弧状の工具経路によって材料を除去するCNC荒加工方法です。一般的な全幅切削と比べて切削抵抗を低減できます。
Q:トロコイドミリングは従来型ミリングとどのように異なりますか?
従来型ミリングでは、特に溝加工やコーナー加工において、工具のより広い部分が材料に接触することがあります。トロコイドミリングは工具経路全体で径方向切込みを制限するため、切削負荷をより一定に保てます。
Q:トロコイドミリングとアダプティブミリングは同じですか?
厳密には同じではありません。トロコイドミリングは円弧運動を用いる特定の切削方法であり、アダプティブミリングは工具負荷を一定に保つよう工具経路を調整する、より広義のCAM加工方法です。多くのCAMシステムでは、アダプティブ荒加工の一部としてトロコイド状の動きを生成します。
Q:トロコイドミリングに最も適した材料は何ですか?
ステンレス鋼、チタン、工具鋼、焼入れ鋼、ニッケル合金など、荒加工時に高い切削負荷が発生する材料に広く用いられます。また、深溝や狭いポケットを含むアルミニウム部品にも有効です。
Q:送り速度と主軸回転数はトロコイドミリングにどのような影響を与えますか?
送り速度、主軸回転数、径方向切込み、軸方向切込みは相互に関連するため、総合的に選定する必要があります。1つの条件を変更すると、加工サイクル全体の一刃当たり送り量、工具接触量、切削状態に影響します。
Q:トロコイド工具経路はどのようにプログラミングしますか?
多くのCAMシステムでは、プログラマーが加工形状、切削工具、加工条件を選択すると、トロコイド工具経路が自動生成されます。完成した工具経路は、ポスト処理前にシミュレーションで検証します。
Q:トロコイドミリングで工具寿命は延びますか?
工具接触量が安定し、切削抵抗が低下するため、荒加工時の工具寿命が延びる場合があります。ただし、最終的な結果は、切削工具、加工条件、ワーク材料、機械の安定性によって異なります。
Q:トロコイドミリングはどのような場合に使用すべきですか?
深溝、狭いポケット、難削材、従来型ミリングでは工具接触量が大きくなる形状の荒加工に適しています。単純形状や仕上げ加工には、通常、別の加工方法を使用します。
Q:トロコイドミリングと高能率ミリング(HEM)の違いは何ですか?
トロコイドミリングは、径方向切込みを比較的小さく維持しながら、重なり合う円運動で材料を除去する特定の工具経路です。高能率ミリング(HEM)は、工具負荷を一定に保ち、材料除去効率を高めることを目的とした、より広義の加工アプローチです。
多くの最新CAMシステムでは、必要に応じてトロコイド状またはアダプティブ工具経路を用いてHEMを実現し、形状の変化に合わせて工具経路を自動調整します。そのため、トロコイドミリングは完全に独立した加工法というより、広義のHEMを構成する工具経路の1つと考えられています。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......