放電加工(EDM)とは?仕組みを解説
1 min
- 放電加工(EDM)とは?仕組みと用途を解説
- 放電加工とは?
- 切削加工ではなく放電加工を選ぶ理由
- 放電加工の仕組み
- 放電加工の3種類
- 放電加工に適した材料
- 放電加工の主な用途
- よくある誤解:放電加工は単に「遅くて高価」な方法ではない
- よくある質問
放電加工(EDM)とは?仕組みと用途を解説
金型メーカーが焼入れ工具鋼にキャビティを加工する場合、超硬エンドミルでも工具摩耗が問題になることがあります。また、医療機器メーカーがチタン部品に幅0.05 mmの溝を加工する場合、一般的な回転工具では対応が難しくなります。材料の硬さ、形状の微細さ、あるいはその両方によって、切削加工だけでは要求を満たしにくいケースがあります。こうした課題に対応するのが放電加工(EDM)です。機械的な力で削る代わりに、放電によって導電性材料を除去します。
放電加工は、実際の装置を見るまでイメージしにくい加工方法かもしれません。切削加工のように切りくずが飛び散るのではなく、加工槽内のワークから、指定された形状に沿って少しずつ材料が除去されていきます。加工槽の中で何が起きているのかを理解すると、放電加工が単に時間のかかる切削加工ではなく、フライス加工や旋削加工とは異なる加工方法である理由が分かります。
高精度な放電加工部品が必要ですか?
チタン製医療機器部品の微細な溝を加工するワイヤ放電加工から、焼入れ工具鋼のキャビティを加工する形彫り放電加工まで、JLCCNCは設備と加工ノウハウを活用して対応します。放電加工と3軸・4軸・5軸CNC加工を組み合わせ、図面要求に沿った複雑な部品を製作します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
放電加工とは?
放電加工(Electrical Discharge Machining:EDM)は、物理的な切削工具ではなく、制御された放電によってワークから材料を除去する非接触の加工方法です。工具に相当する電極とワークの間には加工液があり、微小なすきまを隔てて短時間の放電が繰り返されます。各放電では局所的に高温が発生し、ごく少量の材料が溶融・蒸発して除去されます。加工液は加工くずの排出と加工の安定化を助けます。この作用を毎秒数千回以上繰り返すことで、電極形状や移動軌跡に応じた形状を形成します。
基本的な条件は、ワークに導電性があることです。放電加工は金属や一部の導電性セラミックスに適用できますが、一般的な樹脂、ガラス、多くの複合材料など、電流が流れない材料には通常の放電加工を適用できません。
切削加工ではなく放電加工を選ぶ理由
放電加工が選ばれる理由は、加工速度の高さではありません。同じ体積の材料を除去する場合、多くのケースでフライス加工や旋削加工より時間がかかります。その一方で、次のような利点があります。
材料の硬さによる制約が小さい。放電加工は機械的に削るのではなく、放電によって材料を除去します。そのため、焼入れ工具鋼や超硬合金など、切削工具が急速に摩耗する材料にも対応できます。ただし、材料によって加工速度や加工面の状態は異なり、硬さ以外の熱的・電気的特性も加工条件に影響します。
回転工具では加工しにくい形状に対応できる。小さな内隅R、狭く深い溝、複雑な3次元キャビティなどでは、工具径や工具の到達性が切削加工の制約となります。放電加工は、これらの制約を軽減できます。ただし、内角を完全なゼロRにできるわけではなく、ワイヤ径、電極の形状、放電ギャップなどに応じた最小内隅Rが残ります。
機械的な加工力が極めて小さい。電極がワークに接触して切削することがないため、薄肉部品や繊細な形状で、切削抵抗によるたわみやびびりを抑えられます。一方、放電による熱影響や、加工に伴う残留応力の解放による変形は別途考慮する必要があります。
もちろん、制約もあります。放電加工は一般に加工時間が長く、部品単価が高くなりやすいうえ、導電性材料に限られます。特定の加工課題に適した方法であり、フライス加工や旋削加工を全面的に置き換えるものではありません。
放電加工の仕組み
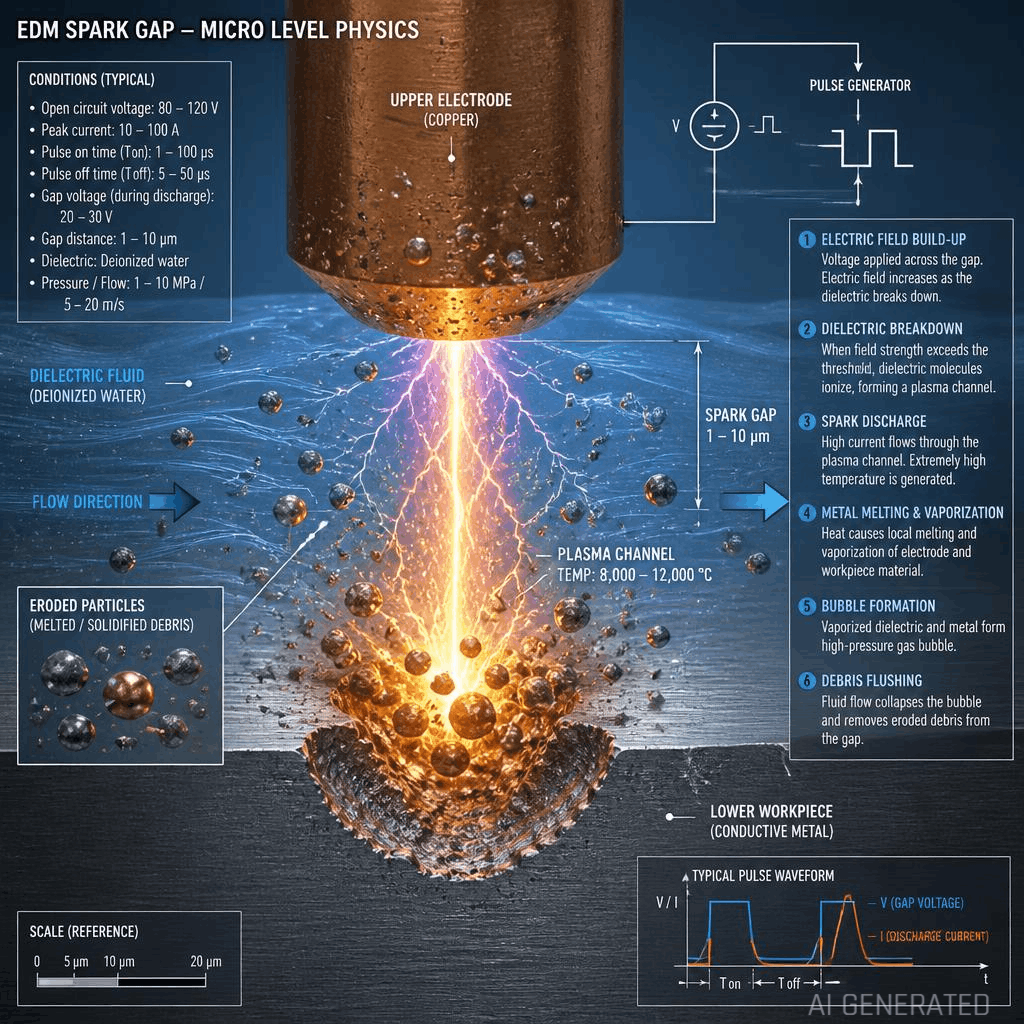
放電ギャップ。電極とワークは接触せず、通常は1 mm未満の微小なすきまを保ちます。ギャップが適切でないと、安定した放電が発生しなかったり、短絡が起きたりします。そのため、加工機の制御装置は加工中も極間の状態を監視し、ギャップを調整します。最初に設定すれば、そのまま維持されるものではありません。
加工液。ワイヤ放電加工では脱イオン水、形彫り放電加工では専用の油系加工液が一般的です。加工液には、放電前に極間の絶縁を保つこと、加工くずを排出して後続の放電への影響を抑えること、電極とワークを冷却することの三つの役割があります。加工くずの排出が不十分だと、放電が不安定になり、加工品質にばらつきが生じます。放電条件だけでなく、加工液の供給・排出状態も重要です。
材料除去速度。1回の放電で除去される材料はごくわずかです。このため、放電加工は一般的な切削加工よりも材料除去に時間がかかり、加工速度よりも精度や難削材への対応力を重視して選ばれます。パルス周波数、放電電流、電圧などの条件には相互関係があります。一般に、1パルス当たりのエネルギーを高めると加工速度は上がりますが、加工面は粗くなります。エネルギーを抑えると良好な面粗さを得やすくなる一方、加工時間は長くなります。
電極消耗。電極も放電にさらされるため、加工中に消耗します。銅やグラファイトが電極材として選ばれる理由の一つは、適切な加工条件下で電極消耗を抑えられることです。電極の消耗率は、材質、極性、パルス条件などによって変わります。特に形彫り放電加工のように電極形状の精度が重要な場合、長時間の加工に伴う消耗を見込んだ電極設計や消耗補正が不可欠です。
再凝固層(白層)。放電加工は材料を溶融・蒸発させて除去するため、溶融した材料の一部が加工面で急速に凝固し、薄い再凝固層を形成します。この層は材質や加工条件によって硬化・脆化し、微小き裂を含む場合があります。高い応力が作用する航空宇宙部品や医療機器部品では、要求仕様に応じて、加工後に化学エッチングや研磨などで除去することがあります。
放電加工の3種類
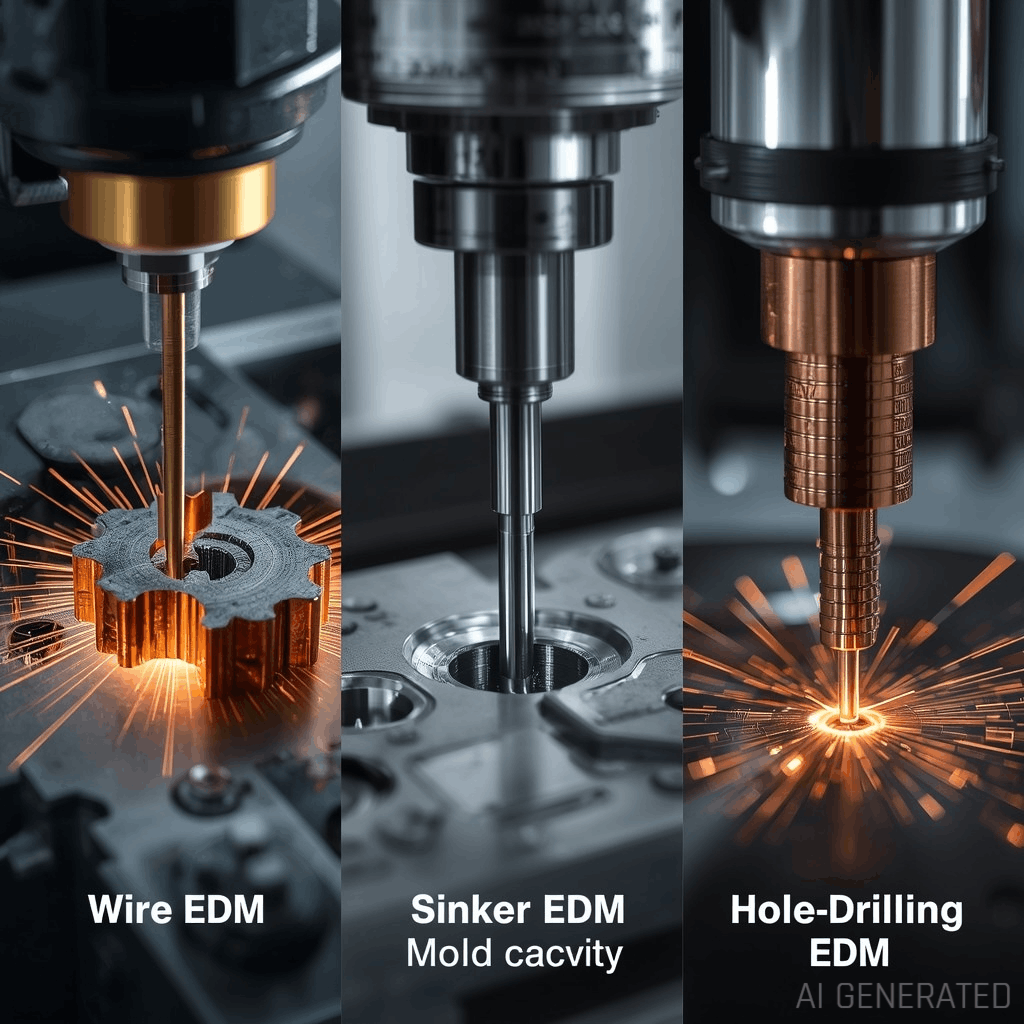
放電加工は単一の加工方式ではありません。同じ放電による材料除去の原理を、異なる電極や設備構成に適用した加工方法の総称です。それぞれ、得意とする形状が異なります。
ワイヤ放電加工は、連続的に供給される細いワイヤを電極として使用し、主に材料を貫通する輪郭形状を加工します。帯鋸による切断に似たイメージですが、ワイヤはワークに接触せず、より厳しい寸法公差に対応できます。板材や押出材などの複雑な輪郭、溝、貫通形状に適しています。テーパ加工にも対応できます。加工の仕組み、精度、段取りについては、ワイヤ放電加工の総合ガイドで詳しく解説しています。
形彫り放電加工は、ラム式放電加工や型彫り放電加工とも呼ばれます。所定の形状に加工した電極をワークに近づけ、放電ギャップを保ちながら送り込み、電極形状を反転させたキャビティを形成します。電極を物理的に押し付けるわけではありません。金型のキャビティや深いポケット、ワイヤでは形成できない複雑な3次元の非貫通形状に適しています。加工プロセスと電極設計については、形彫り放電加工ガイドをご覧ください。
細穴放電加工は、回転する管状電極を使用し、電極の内部から加工液を高圧で供給して、小径の穴を加工します。通常のドリル加工が難しい、小径でアスペクト比の高い深穴にも対応できます。また、適切な電極と加工条件を選ぶことで、高価な部品に残った折損タップやドリルの除去にも利用されます。詳しくは、細穴放電加工ガイドと、細穴放電加工と一般的なドリル加工の比較をご覧ください。
三つの加工方法の違いを詳しく比較したい場合は、放電加工の3種類を解説したガイドも参考にしてください。
放電加工に適した材料
放電加工は、工具鋼、ステンレス鋼、チタン、超硬合金、各種の導電性合金などに適用できます。焼入れによって切削加工が難しくなった材料にも対応できるため、金型製造で広く活用されています。工具鋼を焼入れした後に、精密なキャビティや細部形状を加工できることが大きな利点です。ただし、加工速度と加工品質は材料特性によって異なります。一般的な樹脂、非導電性セラミックス、ガラスなどは電流が流れないため、通常の放電加工には適していません。
放電加工の主な用途
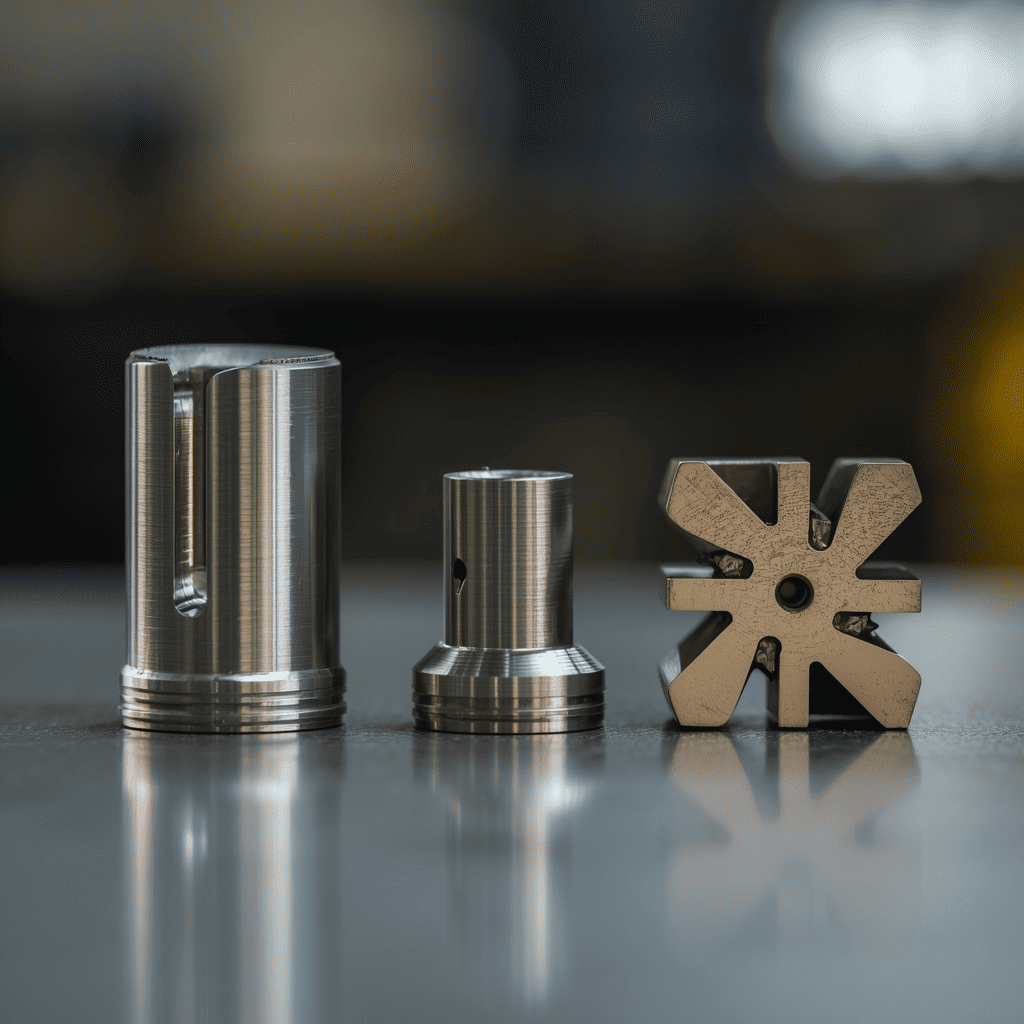
金型製造は、放電加工の代表的な用途です。形彫り放電加工では、射出成形金型やプレス金型に必要な精密形状を焼入れ工具鋼に加工します。航空宇宙分野では、細穴放電加工によるタービンブレードの冷却穴や、切削加工が難しい超耐熱合金の加工に利用されます。医療機器製造では、ワイヤ放電加工や微細放電加工により、手術器具やインプラントに必要な微細・精密形状を製作します。微細形状への対応については、微細放電加工ガイドをご覧ください。工具・金型の修理では、部品内部に残った折損タップ、ドリル、締結部品の除去に放電加工を利用します。周囲の母材も導電性である場合は加工対象になり得るため、母材への影響を抑えるには、適切な電極寸法と位置決め、加工条件の管理が必要です。
よくある誤解:放電加工は単に「遅くて高価」な方法ではない
放電加工を単に「時間がかかり、費用も高い方法」と捉え、常に切削加工を優先すると、部品によっては適切な加工方法を選べません。焼入れ工具鋼のキャビティ、小さな内隅R、繊細な薄肉形状では、切削加工の段取りが難しいだけでなく、工具摩耗、工具折損、部品変形によって要求を満たせない場合があります。比較すべきなのは加工速度だけではありません。その材料と形状に対して、放電加工の能力が必要かどうかを判断することが重要です。
JLCCNCでは、放電加工とCNCフライス加工・旋削加工を組み合わせて提供しています。例えば、モールドベースを切削加工で製作し、焼入れ後のキャビティや切削工具が届きにくい細部を放電加工で仕上げるなど、両方の加工を必要とする部品に一括して対応します。
高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
よくある質問
放電加工はCNCフライス加工より速いですか?遅いですか?
同じ体積の材料を除去する場合、一般に放電加工のほうが時間がかかります。切削加工のように材料をまとめて削るのではなく、微小な放電による材料除去を繰り返すためです。加工速度よりも、硬い材料や微細形状への対応力を重視して選ばれます。
放電加工で非金属材料を加工できますか?
金属か非金属かではなく、導電性があるかどうかで決まります。一部の導電性セラミックスなどは加工できますが、一般的な樹脂、ガラス、多くのセラミックスは導電性がないため、通常の放電加工には適していません。
ワイヤ放電加工と形彫り放電加工の違いは何ですか?
ワイヤ放電加工は、連続的に供給されるワイヤ電極で、主に貫通する輪郭形状を加工します。形彫り放電加工は、成形した電極を放電ギャップを保ちながら送り込み、電極形状に対応するキャビティを形成します。金型キャビティや、ワイヤでは加工できない複雑な非貫通ポケットなどに使用されます。
放電加工では、なぜ加工液を使うのですか?
放電前に極間の絶縁を保つこと、加工くずを排出して後続の放電への影響を抑えること、加工中に電極とワークを冷却することが主な役割です。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......