ベアリング完全ガイド:種類・用途・材料・選定方法
1 min
- ベアリングとは?仕組みと役割
- ベアリングの分類方法
- ベアリングの種類と用途
- 玉軸受ところ軸受の主な違い
- 適切なベアリングの選び方
- 代表的なベアリング材料と製造上の注意点
- ベアリングアセンブリに使用されるCNC加工部品
- ベアリングの故障原因と保守のポイント
- ベアリングの種類に関するよくある質問
ベアリング(軸受)は小さな機械要素ですが、機械システムの信頼性を左右する重要な役割を担っています。選定を誤ると、摩擦や振動の増加、早期摩耗、予期しない設備停止につながる可能性があります。
本ガイドでは、代表的なベアリングの種類、用途、プロジェクトに適したベアリングの選び方を解説します。機械設計者はもちろん、機械の仕組みを学びたい方にも役立つ内容です。
ベアリングとは?仕組みと役割
ベアリングは、部品間の動きを適切に案内しながら摩擦を低減する重要な機械要素です。自動車部品、産業機械、CNC工作機械、モーター、その他の精密機器など、回転運動を伴うシステムに広く使用されています。
ベアリングがなければ、可動部で過大な摩擦、発熱、摩耗が発生し、機械の性能と寿命が大幅に低下します。荷重を支持しながら正確な運動を維持することで、機械システムの円滑かつ効率的な動作を実現します。
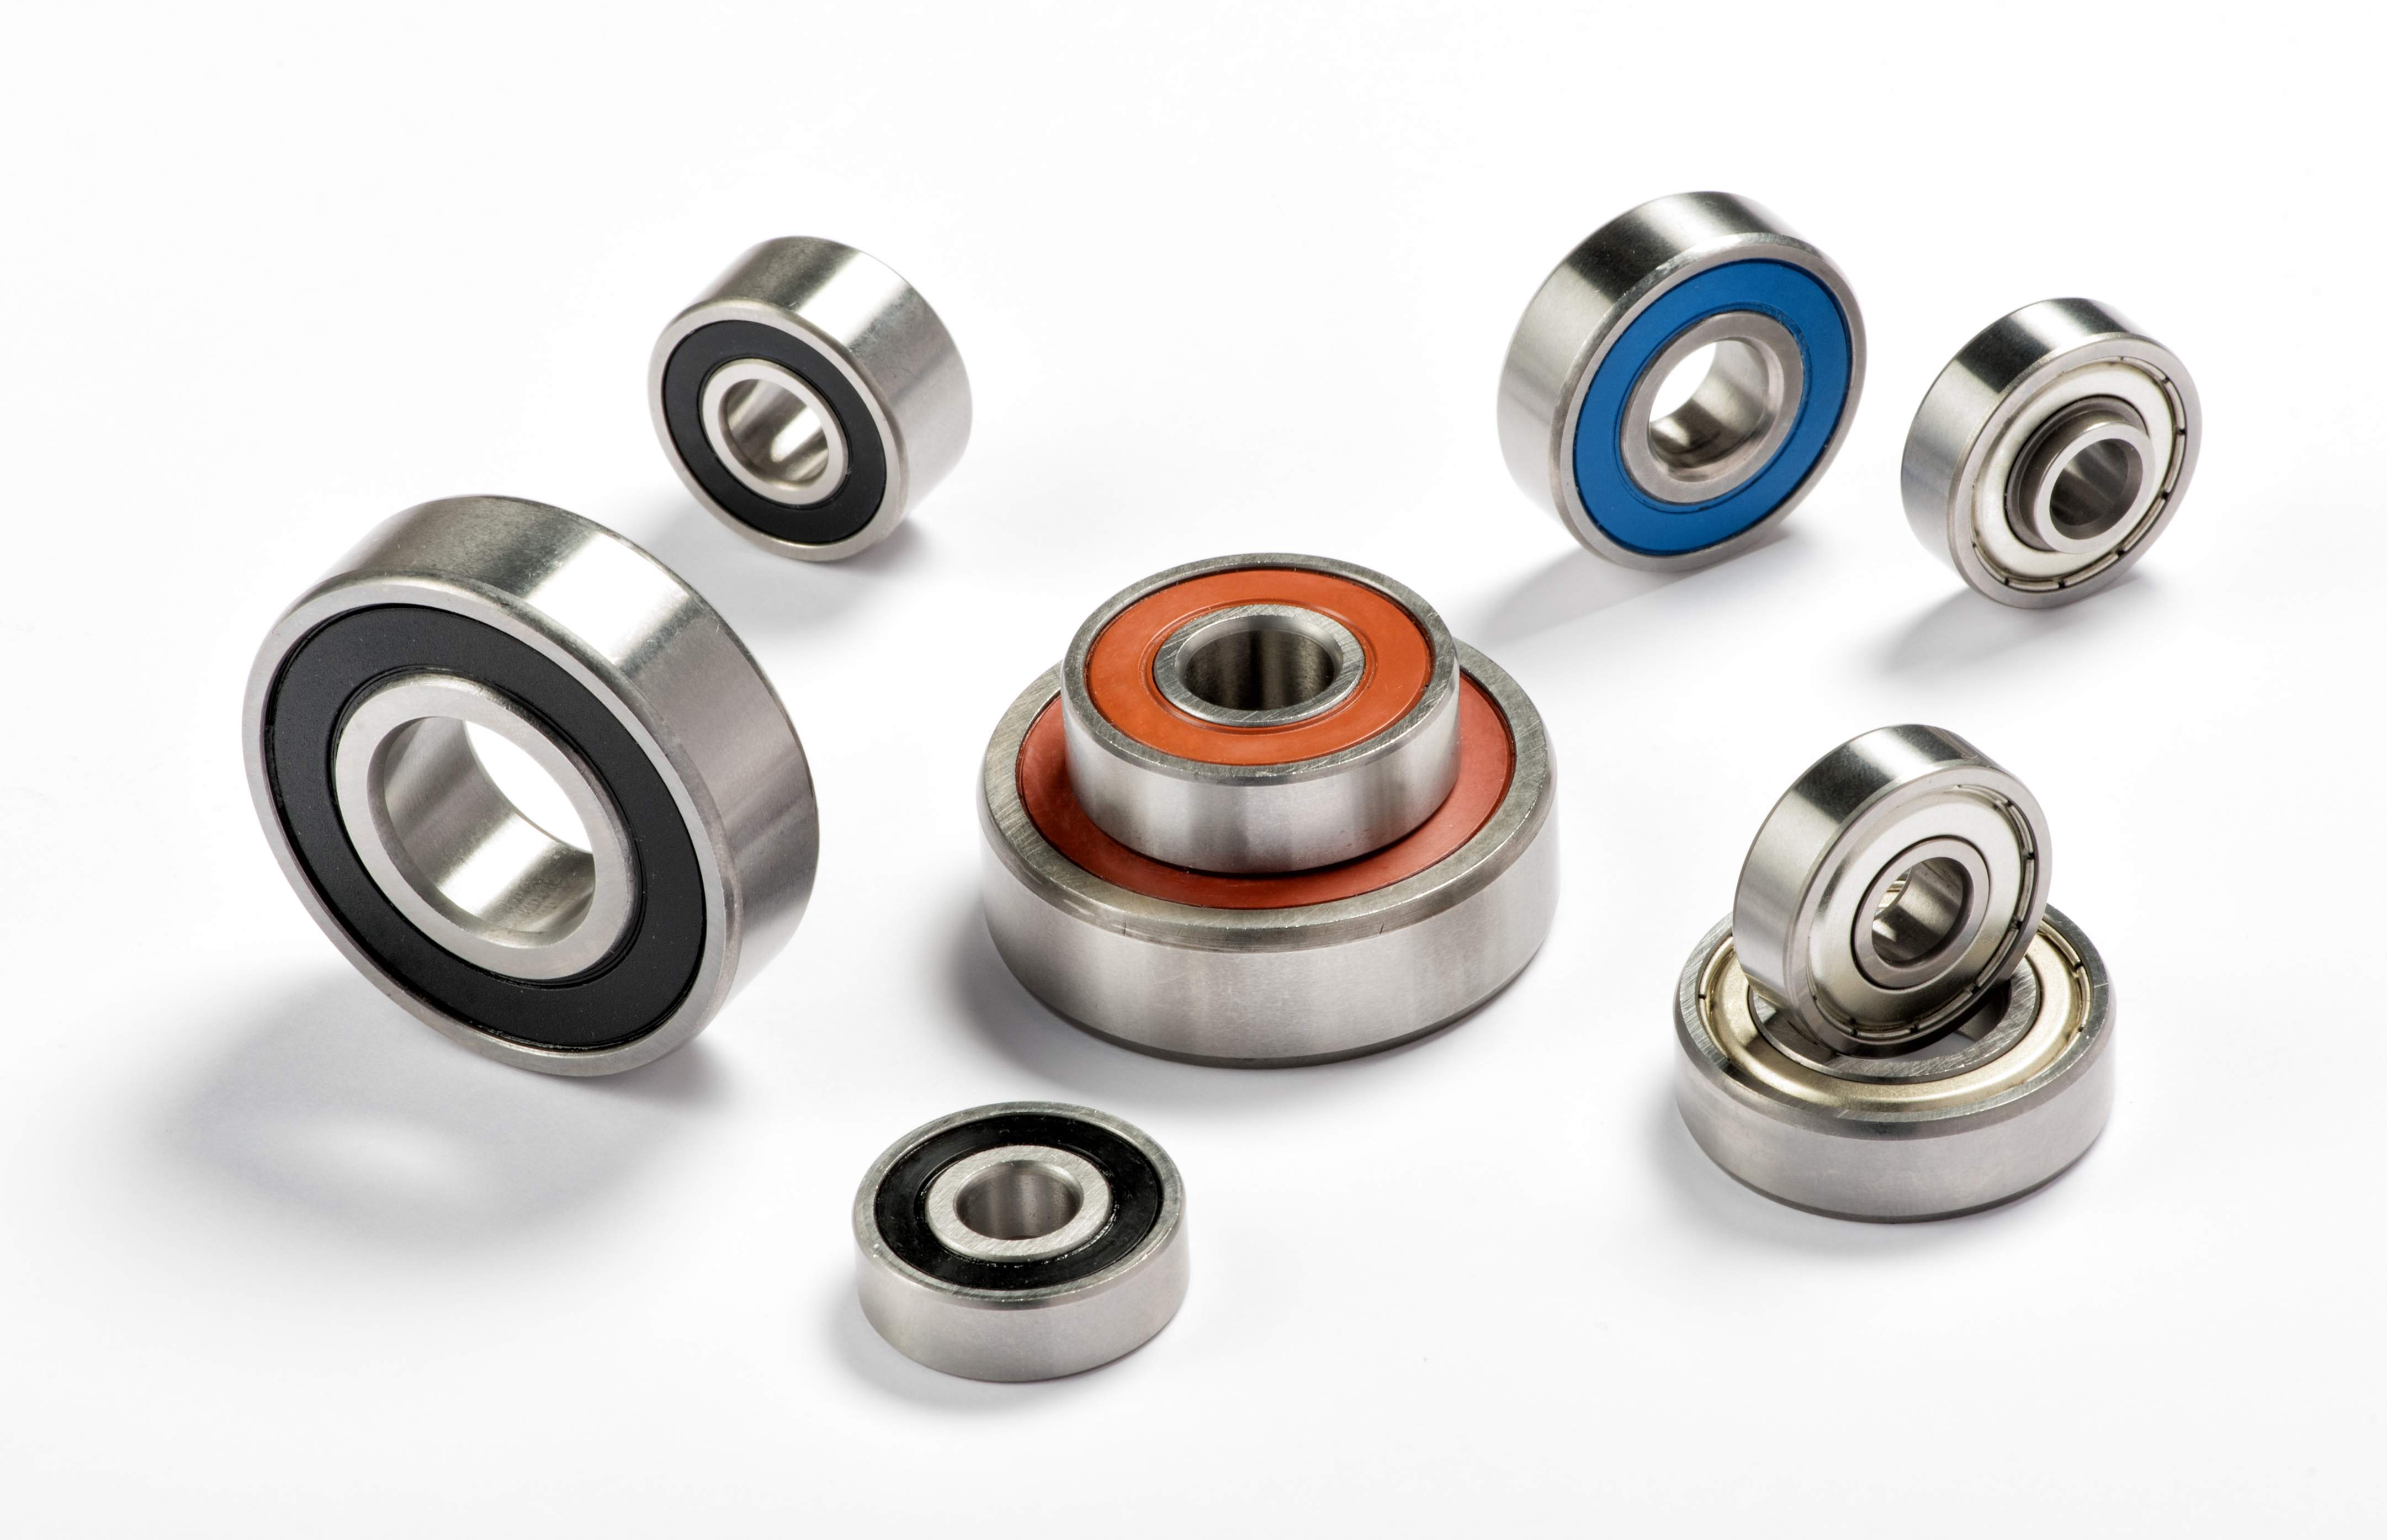
ベアリングの定義
ベアリングとは、可動部品を支持し、その間の相対運動を可能にする機械要素です。一般に、接触面間の摩擦を低減する目的で使用されます。
多くの用途では、回転軸を支持しながら、できるだけ小さな抵抗で回転させるために使用します。2つの面を直接滑らせる代わりに、転動体や専用に設計された摺動面を利用して摩擦を減らし、運動効率を高めます。
ベアリングが支持する主な荷重には、次の種類があります。
- ラジアル荷重:軸方向に対して垂直に作用する荷重
- アキシアル荷重:軸方向に沿って作用する荷重
- 複合荷重:ラジアル荷重とアキシアル荷重が同時に作用する荷重
ベアリングの種類によって、適した使用条件は異なります。たとえば、玉軸受は高速回転用途に広く使用され、ころ軸受はより大きな荷重を支持する用途に適しています。
ベアリングの主な構成部品
一般的な転がり軸受は、摩擦を低減しながら運動を支持する複数の主要部品で構成されています。
| 構成部品 | 機能 |
|---|---|
| 内輪 | 回転軸に取り付けられ、転動体が走行する軌道面を形成します。 |
| 外輪 | ハウジングに取り付けられ、ベアリング全体を支持します。 |
| 転動体 | 摩擦を抑えながら、内輪と外輪の間で荷重を伝達します。 |
| 保持器 | 転動体を等間隔に保持し、転動体同士の接触を防ぎます。 |
| シール | 潤滑剤を保持し、ほこり、水分、異物の侵入を防ぎます。 |
これらの部品の相互作用によって、負荷容量、許容回転速度、回転精度、寿命などの性能が決まります。
たとえば、CNC工作機械の主軸に使用される精密軸受には、極めて高い製造精度が必要です。わずかな寸法誤差でも、回転精度や加工品質に影響するためです。
ベアリングが摩擦を低減して運動を支持する仕組み
ベアリングは、すべり接触を転がり接触へ置き換えることで摩擦を低減します。一般的なすべり機構では、2つの面が直接こすれ合うため、摩擦、発熱、摩耗が大きくなります。
転がり軸受では、玉やころが内輪と外輪の軌道面の間を転がります。転がり摩擦はすべり摩擦より小さいため、シャフトを少ないエネルギー損失で回転させることができます。
転動体は保持器によって等間隔に配置され、滑らかな運転状態が維持されます。精密研削された軌道面も、連続運転中の安定した回転に寄与します。
ベアリングは摩擦を減らすだけでなく、機械的荷重を支持し、可動部品間の位置関係を維持します。シャフトの動きを正確に保つ必要があるCNC工作機械などの精密機器では、特に重要です。
適切なベアリングを使用すると、次の効果を得られます。
- 摩擦と発熱の低減
- 回転精度の向上
- 部品摩耗の低減
- 機械寿命の延長
このため、ベアリングの選定は機械設計における重要事項です。適切な種類は、荷重方向、回転速度、設置スペース、使用環境などによって決まります。
ベアリングの分類方法
ベアリングは、内部構造、支持する荷重の種類、対応する運動形式などによって分類できます。基本的な分類を理解すると、具体的な製品を選定する前に、適切な種類を絞り込みやすくなります。
転動体による分類
最も一般的なのは、ベアリング内部の転動体による分類です。
玉軸受(ボールベアリング)は、球状の転動体によって可動部品間の摩擦を低減します。高速回転と中程度の荷重を必要とする用途に広く使用されます。
ころ軸受(ローラーベアリング)は、円筒ころ、円すいころ、球面ころなどを使用します。ころと軌道面の接触面積が玉軸受より大きいため、より大きな荷重を支持できます。
荷重方向による分類
ベアリングは、支持する荷重の方向でも分類できます。
ラジアル軸受は、軸に対して垂直に作用する荷重を支持します。モーター、工作機械、回転機器などに広く使用されます。
スラスト軸受は、軸方向に作用するアキシアル荷重を支持します。部品に押し引き方向の力が加わる用途に使用されます。
複合荷重用軸受は、ラジアル荷重とアキシアル荷重を同時に支持でき、複雑な運転条件に適しています。
運動形式による分類
支持する運動の種類によって分類することもできます。
回転軸受は最も一般的で、シャフトや部品を低摩擦で回転させます。玉軸受やころ軸受が代表例です。
直動軸受は、回転ではなく直線運動を支持します。自動化設備、CNC工作機械、精密位置決めシステムなどに使用されます。
最適なベアリングは、必要な運動形式、荷重条件、速度、使用環境によって異なります。これらの分類は、具体的なベアリング形式を選定するための出発点となります。
ベアリングの種類と用途
ベアリングには多くの設計形式があり、それぞれ特定の荷重条件、回転速度、使用環境に合わせて最適化されています。一般的には、転動体に基づいて玉軸受と、ころ軸受に大別されます。
適切な種類を選ぶには、負荷容量、回転速度、設置スペース、精度要件、使用条件などを考慮する必要があります。
玉軸受(ボールベアリング)
玉軸受は、内輪と外輪の軌道面の間に球状の転動体を配置し、摩擦を低減しながら回転運動を支持します。摩擦が小さく高速回転に対応できるため、最も広く使用されるベアリングの1つです。
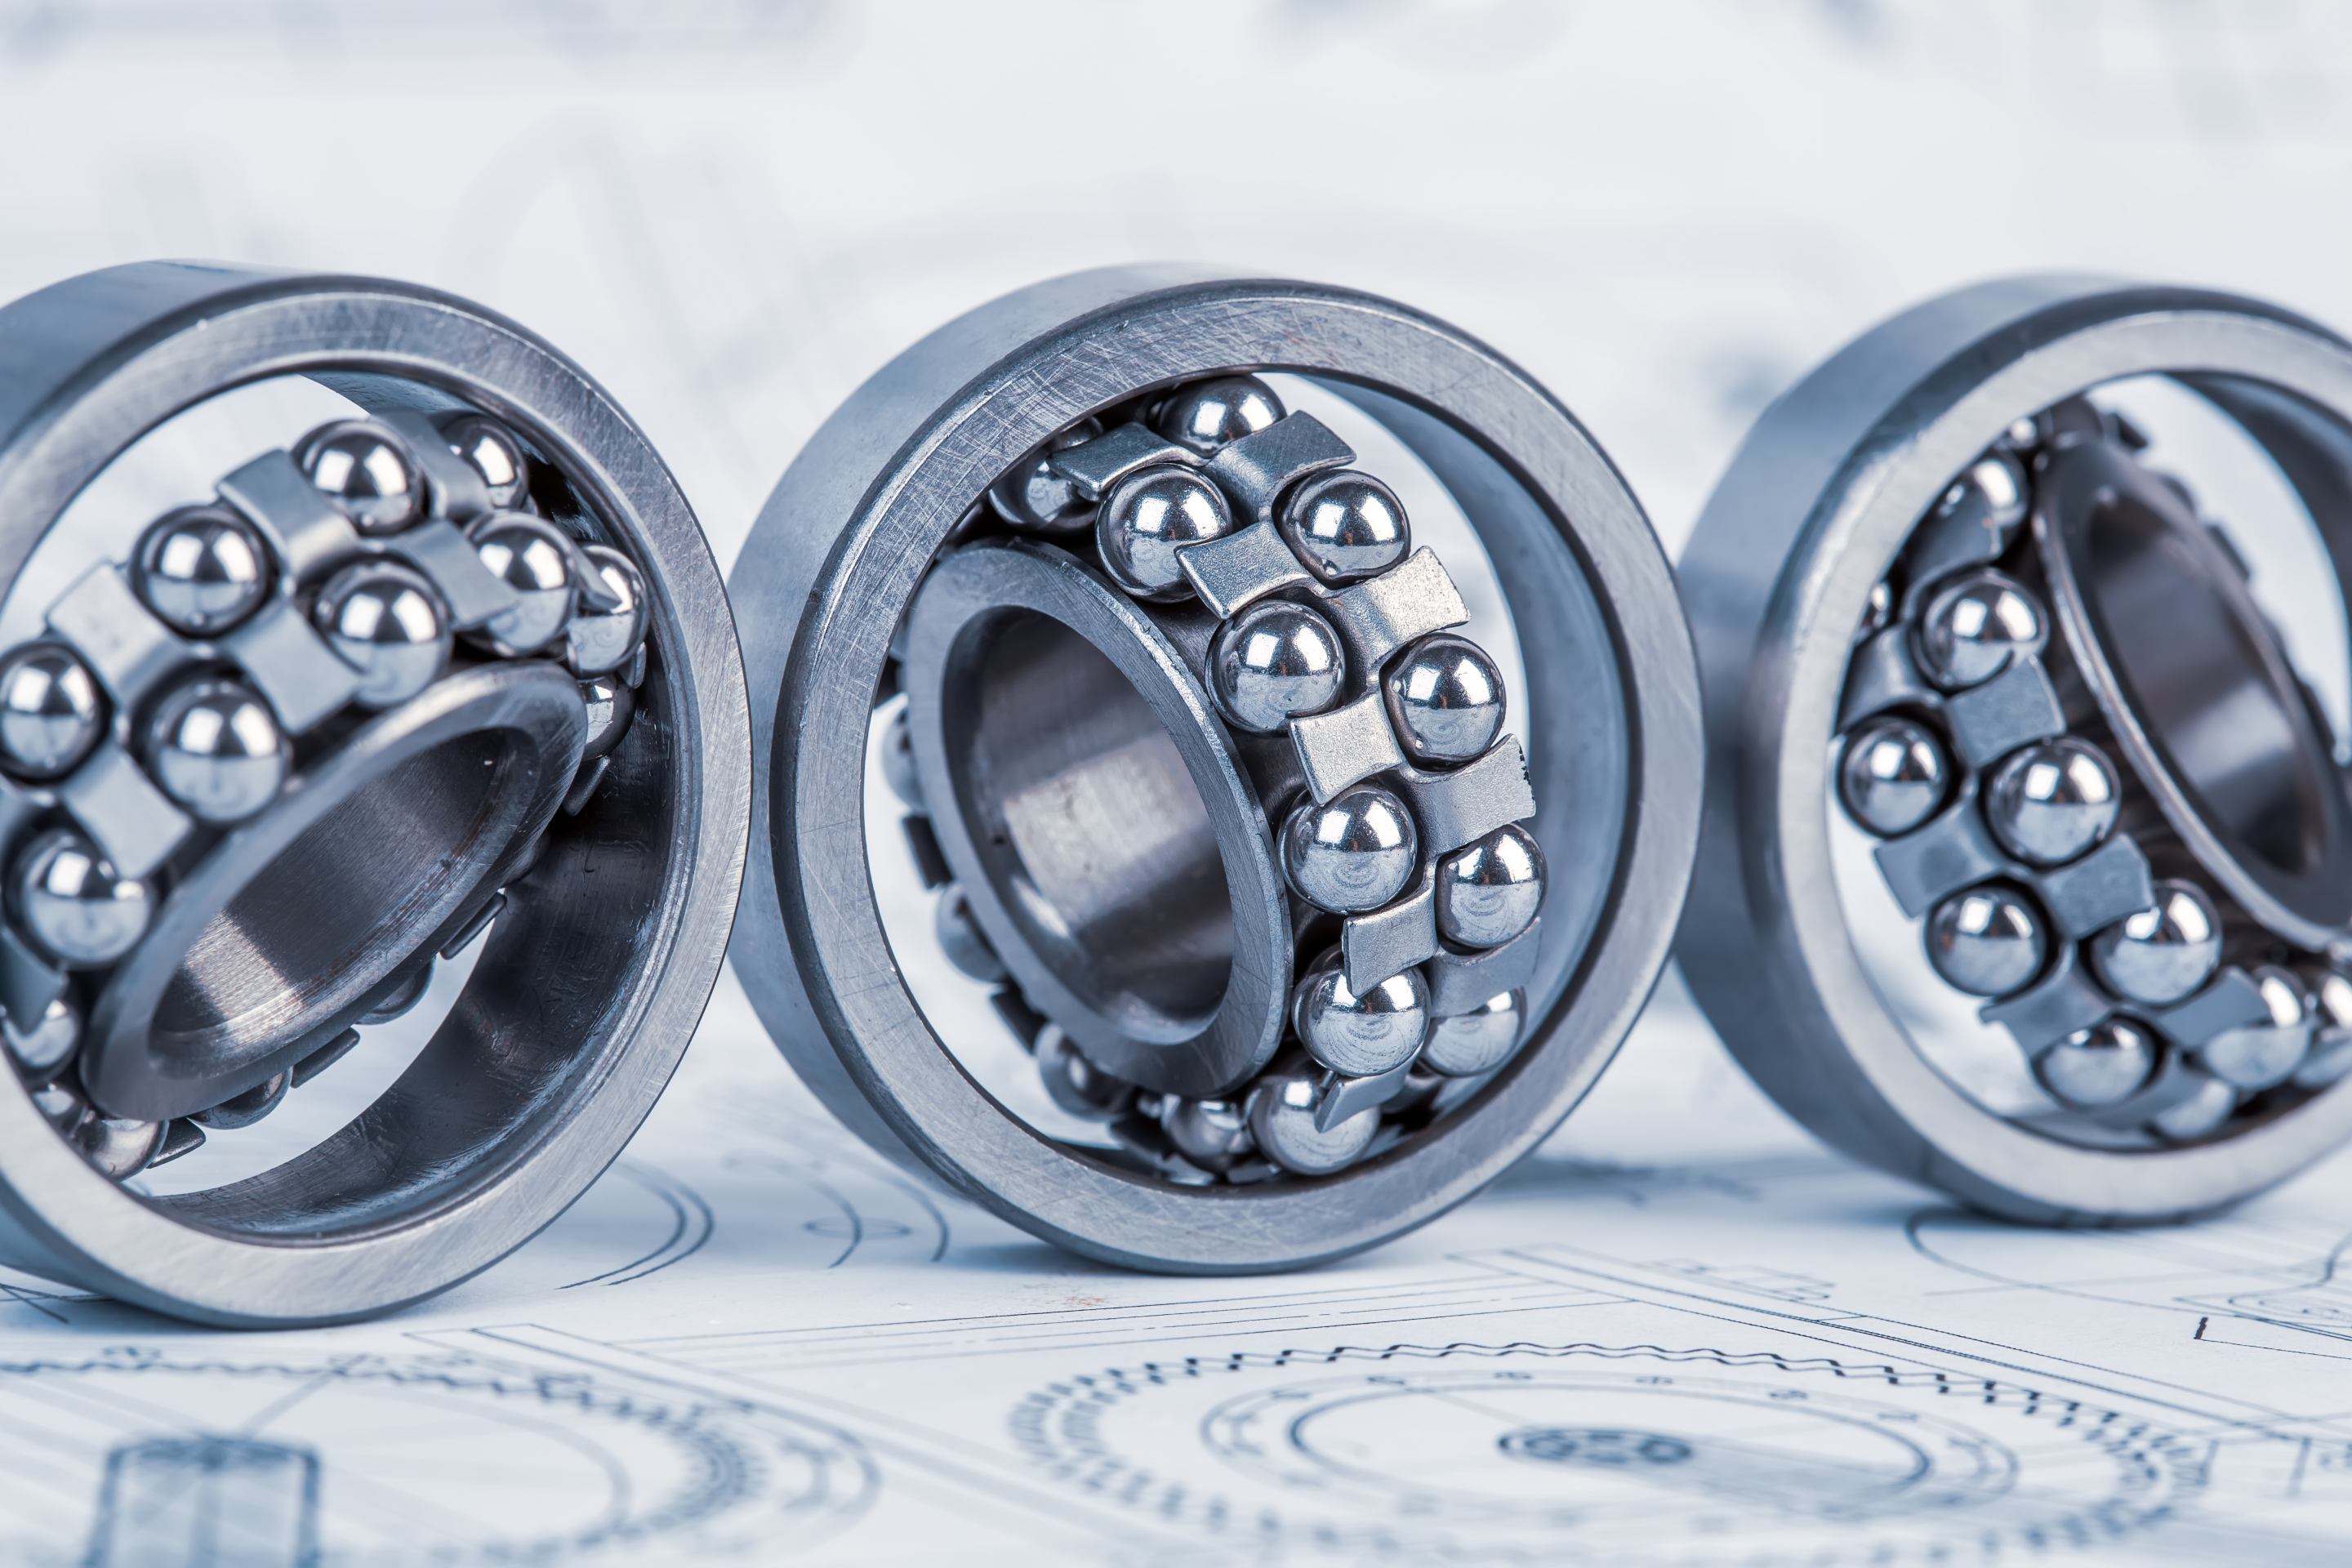
電動モーター、CNC工作機械の主軸、自動車部品、一般産業機器などに使用されています。
深溝玉軸受
深溝玉軸受は、最も一般的な玉軸受です。ラジアル荷重と中程度のアキシアル荷重を支持でき、高速回転にも対応します。
主な用途は次のとおりです。
- 電動モーター
- 家電製品
- ポンプ
- 一般機械
構造が単純で保守性と汎用性に優れているため、幅広い用途に適しています。
アンギュラ玉軸受
アンギュラ玉軸受は、ラジアル荷重とアキシアル荷重の複合荷重を支持するよう設計されています。軌道面に接触角が設けられているため、一般的な玉軸受より大きなアキシアル荷重に対応できます。
主な用途は次のとおりです。
- CNC工作機械の主軸
- 高速回転機器
- 精密機械
CNC用途では、主軸精度を維持し、加工中の振動を抑えるために使用されます。
自動調心玉軸受
自動調心玉軸受は、シャフトとハウジング間のわずかな心ずれを吸収できます。曲面状の軌道面により、シャフトがわずかにたわんだ状態でも運転を継続できます。
主な用途は次のとおりです。
- 農業機械
- 産業機器
- 芯出し精度を維持しにくい装置
ころ軸受(ローラーベアリング)
ころ軸受は、玉の代わりに円筒形または特殊形状のころを使用します。ころと軌道面の接触面積が大きいため、玉軸受より大きな荷重を支持できます。
最高回転速度よりも負荷容量を重視する大型機械、自動車システム、産業機器などに使用されます。
円筒ころ軸受
円筒ころ軸受は、円筒形のころによって大きなラジアル荷重を支持します。玉軸受より高い負荷容量を持ちながら、良好な高速回転性能も備えています。
主な用途は次のとおりです。
- ギヤボックス
- 電動モーター
- 産業機械
連続的なラジアル荷重を受ける装置に適しています。
円すいころ軸受
円すいころ軸受は、角度を持つころによってラジアル荷重とアキシアル荷重の両方を支持します。複数方向から力が作用する用途に適しています。
主な用途は次のとおりです。
- 自動車のホイールハブ
- トランスミッション
- 重機
複合荷重を支持できるため、車両で最も一般的に使用されるベアリングの1つです。
自動調心ころ軸受
自動調心ころ軸受は、大きな荷重を支持しながら、シャフトとハウジング間の心ずれを許容できるよう設計されています。
主な用途は次のとおりです。
- 鉱山機械
- 大型産業機械
- 重荷重コンベヤー
振動や心ずれが発生しやすい過酷な環境に適しています。
針状ころ軸受
針状ころ軸受は、細長いころを使用し、コンパクトな構造で高い負荷容量を実現します。
主な用途は次のとおりです。
- 自動車用トランスミッション
- 小型機械アセンブリ
- 設置スペースが限られる用途
断面高さが小さいため、設置スペースに制約がある場合に適しています。
その他のベアリング
玉軸受ところ軸受のほかにも、特定の運動要件に対応する特殊なベアリングがあります。
すべり軸受
すべり軸受は、転動体を使用せず、すべり接触によって運動を支持します。構造が単純で、転がり軸受が適さない用途にも使用できます。
主な用途は次のとおりです。
- 自動車のサスペンション
- 産業機器
- 低速回転装置
低コストで衝撃荷重に対応しやすいことから採用されます。
直動軸受
直動軸受は、回転運動ではなく直線運動を支持します。可動部品間の摩擦を低減し、正確な直線移動を案内します。
主な用途は次のとおりです。
- CNC工作機械
- 自動化設備
- 精密位置決めシステム
高精度で再現性のある直線運動が必要なシステムに不可欠です。
軸受ユニット
軸受ユニットは、ベアリングとハウジングを一体化した構造で、取付作業を簡素化し、芯出しを容易にします。
主な用途は次のとおりです。
- コンベヤーシステム
- 農業機械
- 産業機器
設置と保守が容易なため、一般的な機械アセンブリに広く使用されています。
玉軸受ところ軸受の主な違い
玉軸受ところ軸受のどちらが適しているかを判断できるよう、主な違いを比較します。
負荷容量の比較
最も大きな違いは負荷容量です。ころ軸受は点接触ではなく線接触となるため、より大きな荷重を支持できます。同程度の寸法で比較した場合、ころ軸受の負荷容量は玉軸受を大幅に上回ることがあります。重機や高荷重用途では、一般にころ軸受が適しています。
許容回転速度の比較
高速回転性能では玉軸受が優れています。接触面積が小さく摩擦が少ないため、ころ軸受より高い回転速度に対応できます。毎分10,000回転のような高速モーターでは、一般に玉軸受が適しています。
摩擦と効率の違い
摩擦と効率の面でも、玉軸受が有利です。接触面積が小さいため摩擦と発熱が少なく、エネルギー効率を高められます。省エネルギー性や発熱抑制が重要な用途に適しています。
用途の違い
高速回転で荷重が軽~中程度の場合は玉軸受、大きな荷重を比較的低速で支持する場合はころ軸受が基本的な選択肢となります。
| 比較項目 | 玉軸受 | ころ軸受 |
|---|---|---|
| 接触形式 | 点接触 | 線接触 |
| 負荷容量 | 比較的小さい | 大きい |
| 許容回転速度 | 高い | 比較的低い |
| 摩擦 | 小さい | 比較的大きい |
| 耐衝撃性 | 比較的低い | 高い |
| 適した用途 | 高速回転・軽~中荷重 | 重荷重機械 |
中程度の荷重がかかる一般用途では、玉軸受で十分な性能を得られる場合が多くあります。一方、重機、自動車、産業機械などでは、ころ軸受が広く使用されています。
適切なベアリングの選び方
適切なベアリングを選ぶには、寸法だけでなく、荷重条件、回転速度、設置スペース、使用環境などを考慮する必要があります。
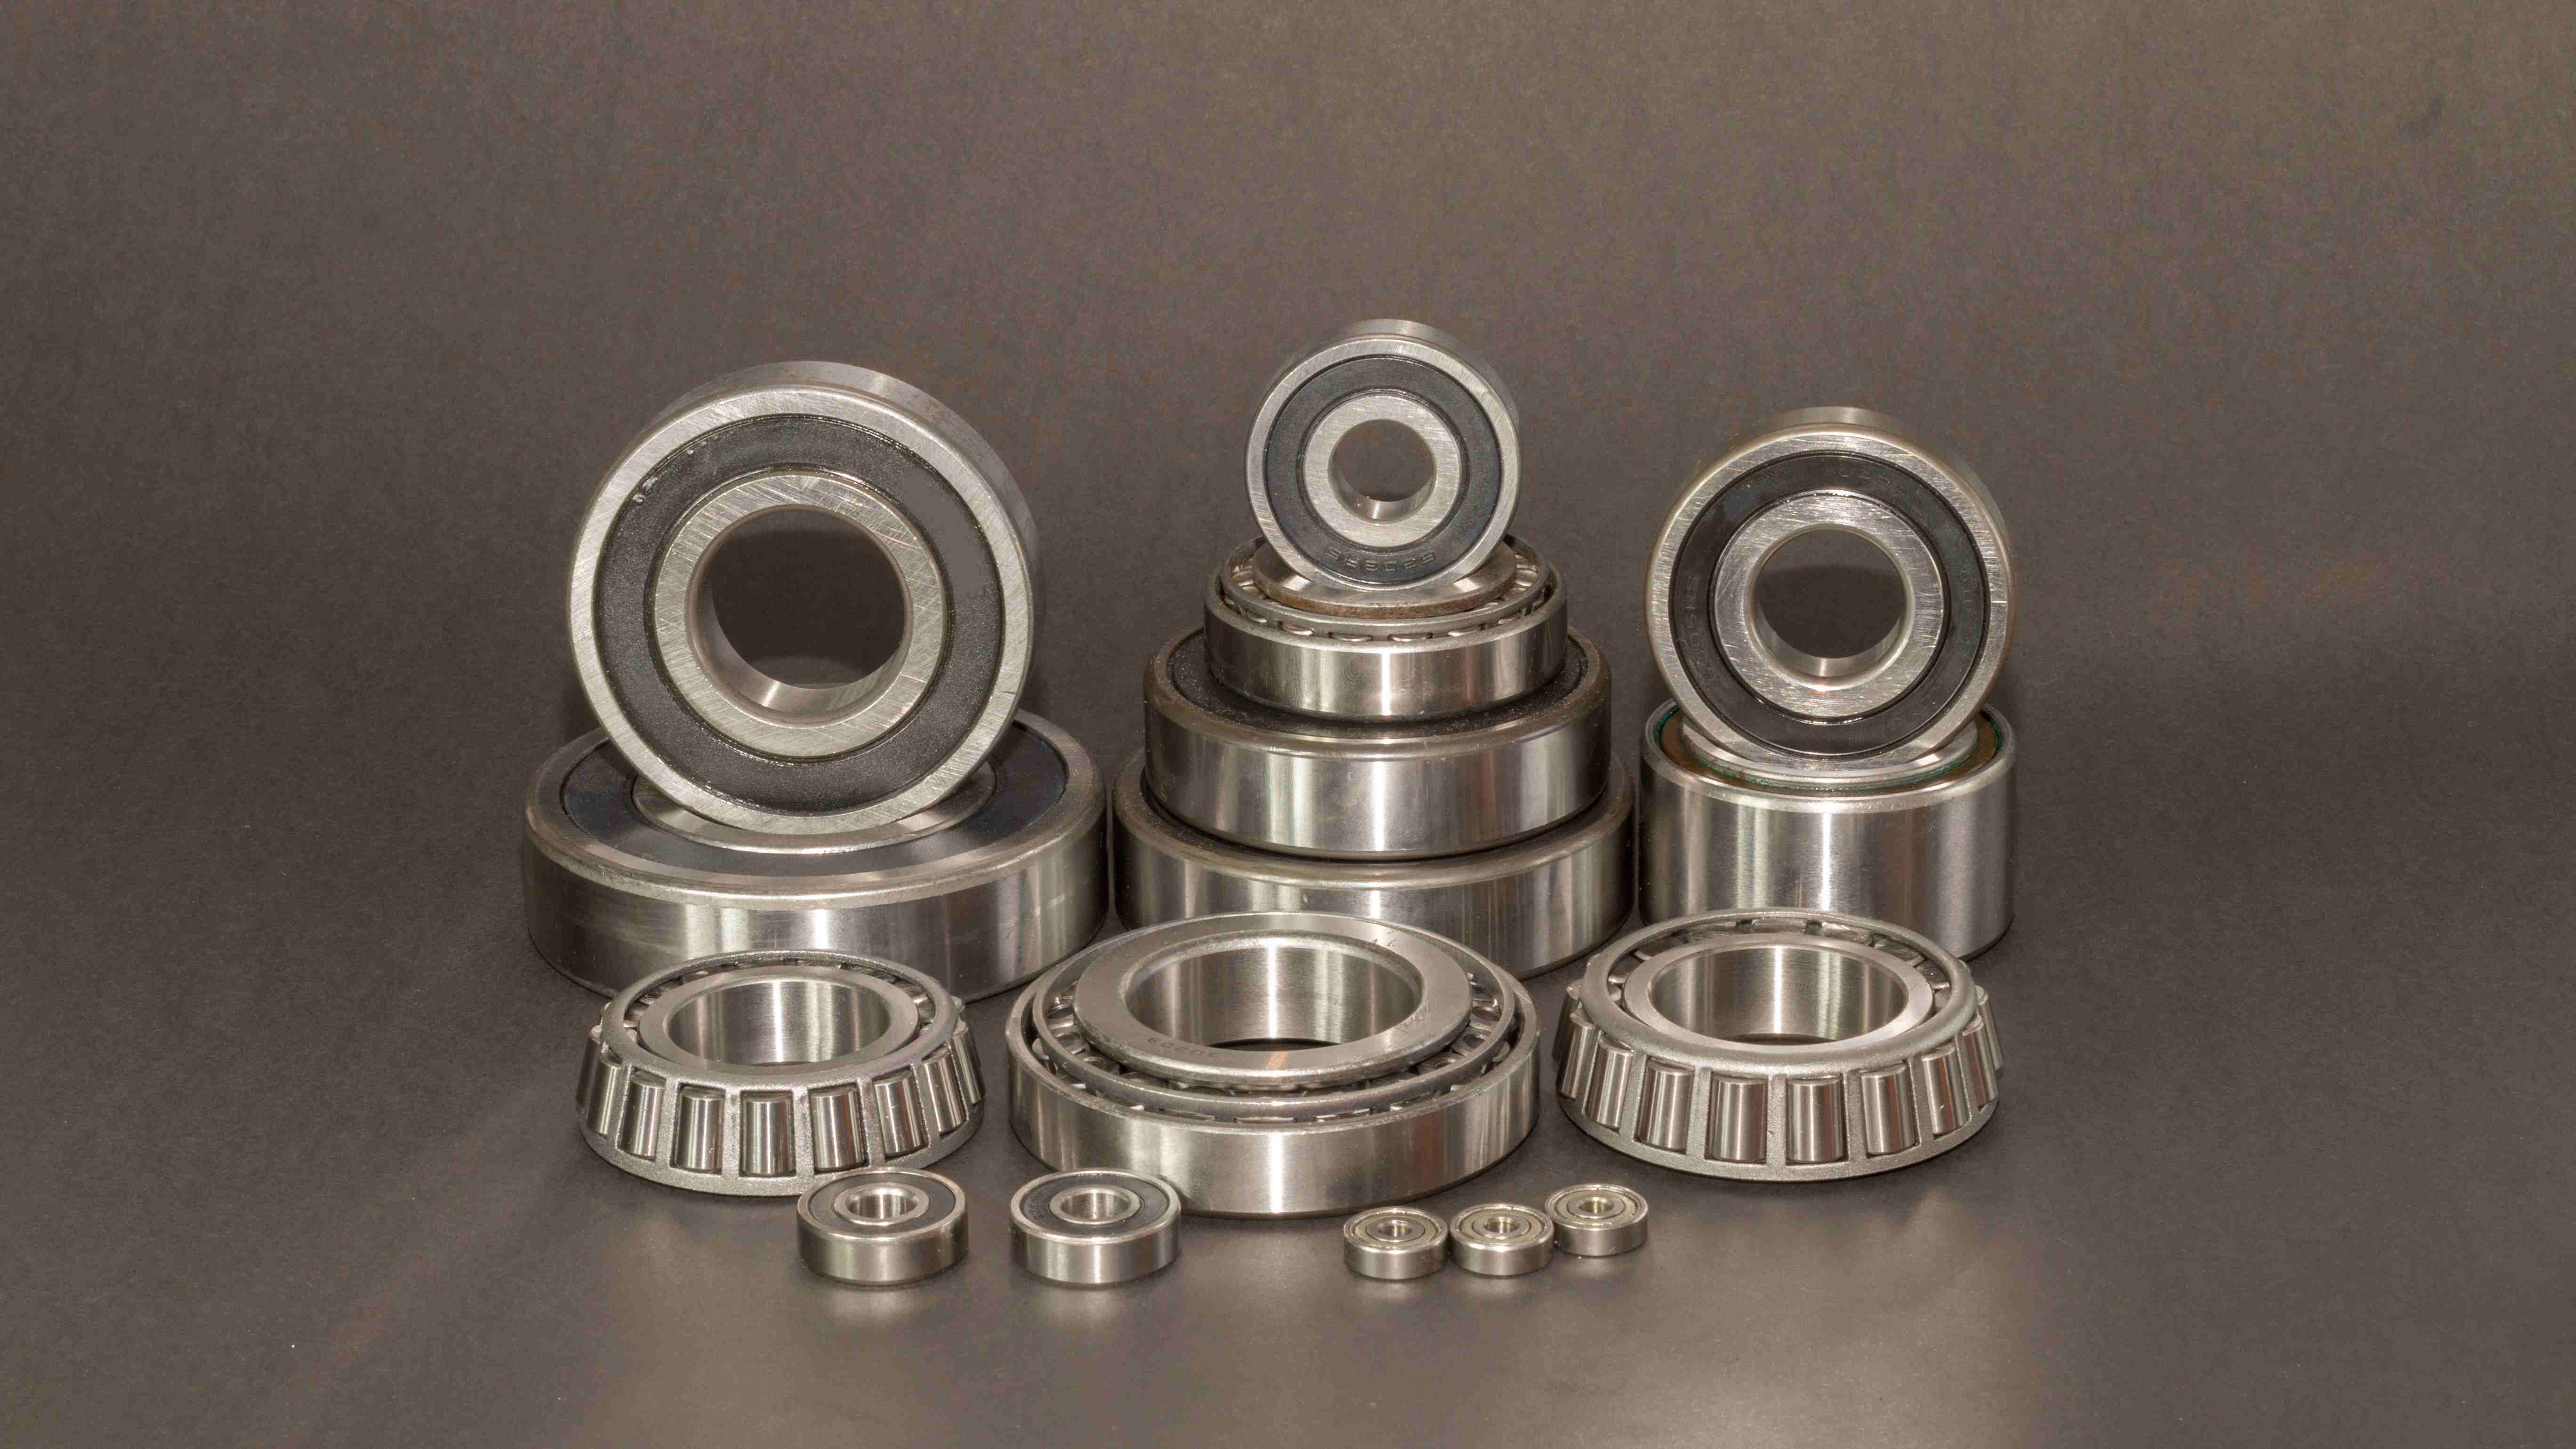
適切な選定によって摩擦を低減し、機械の信頼性と寿命を向上できます。一般に、次の要因を検討します。
荷重と回転速度
最初に、ベアリングが支持する荷重と運転速度を確認します。
- ラジアル荷重:軸に対して垂直に作用する荷重
- アキシアル荷重:軸方向に作用する荷重
- 複合荷重:ラジアル荷重とアキシアル荷重が同時に作用する荷重
玉軸受は摩擦が小さいため、中程度の荷重を受ける高速回転用途に適しています。ころ軸受は接触面積が大きく、高い負荷容量を持つため、重荷重用途に適しています。
- ラジアル荷重:深溝玉軸受、円筒ころ軸受、針状ころ軸受
- アキシアル荷重:スラスト玉軸受、スラストころ軸受
- 複合荷重:アンギュラ玉軸受、円すいころ軸受
アキシアル荷重が比較的小さい場合は、深溝玉軸受でも支持できることがあります。
運転速度も重要です。高速用途では、過熱や早期摩耗を防ぐため、摩擦が小さく、適切な潤滑と精度等級を備えたベアリングが必要です。
設置スペースと取付条件
利用可能な設置スペースは、ベアリング選定に大きく影響します。
スペースが限られる場合は、針状ころ軸受などのコンパクトな形式によって、取付寸法を大きくせずに高い負荷容量を確保できます。十分なスペースがある場合は、より大型のベアリングによって耐久性や負荷性能を高められます。
確認項目
- シャフト径
- ハウジング寸法
- 取付構造
- 取付け・交換の容易さ
ベアリングは、正しい芯出しと支持状態を維持しながら、機械構造内へ適切に取り付けられなければなりません。
使用環境と潤滑
使用環境は、ベアリングの性能と寿命に直接影響します。温度、ほこり、水分、薬品への曝露などを考慮して選定してください。
- 密封形軸受は、ほこりや水分の侵入を抑制します。
- 腐食環境では、特殊材料や表面処理が必要になる場合があります。
- 高温環境では、専用の潤滑剤と耐熱材料が必要です。
潤滑は摩擦を低減し、発熱を制御して早期摩耗を防ぐために重要です。適切な潤滑剤は、回転速度、温度、荷重条件に応じて選定します。
精度と寿命の要件
必要な精度と耐久性は、用途によって異なります。
CNC工作機械、ロボット、産業用自動化設備などには、位置決め精度と滑らかな運動を維持するため、高精度軸受が必要です。
ベアリング寿命に影響する主な要因は次のとおりです。
- 適切な負荷条件
- 正しい取付け
- 芯出し精度
- 潤滑品質
- 運転条件
重要な用途では、高品質なベアリングを選び、正しく取り付けることで、設備停止時間と保守費用を大幅に削減できます。
最適な選択は、性能要件、運転条件、用途のバランスによって決まります。設計段階で適切な種類を選定することが、機械の信頼性とシステム全体の性能向上につながります。
代表的なベアリング材料と製造上の注意点
ベアリングに使用する材料は、負荷容量、耐摩耗性、使用温度、寿命に直接影響します。速度、荷重、環境、保守要件に応じて、必要な材料特性は異なります。
一般的なベアリングには焼入れ鋼が使用されますが、特殊用途ではステンレス鋼、セラミックス、樹脂、複合材料なども使用されます。
軸受鋼と金属材料
多くの転がり軸受には、硬度、耐疲労性、耐久性のバランスに優れた高強度軸受鋼が使用されます。
高炭素クロム軸受鋼
高炭素クロム軸受鋼は、最も広く使用されるベアリング材料の1つです。高硬度、優れた耐摩耗性、良好な転がり疲労強度を備えています。
主な用途は次のとおりです。
- 電動モーター
- 産業機械
- 自動車部品
- 汎用ベアリング
高い強度と長寿命が必要な標準用途に適しています。
ステンレス鋼
ステンレス鋼製ベアリングは、最大負荷容量より耐食性を重視する用途に使用されます。
- 食品加工設備
- 医療機器
- 海洋環境
- 化学処理装置
一般的な軸受鋼より、水分や腐食に対する耐性に優れています。
セラミックス
セラミックベアリングでは、転動体またはベアリング全体に窒化ケイ素などを使用します。
メリット
- 低摩擦
- 高い許容回転速度
- 優れた耐熱性
- 優れた耐食性
高速精密機器、航空宇宙用途、先端機械などに使用されます。
樹脂・複合材料
樹脂製および複合材料製ベアリングは、軽量性、耐食性、自己潤滑性が重要な用途に使用されます。
エンジニアリングプラスチック
PEEK、PTFE、ナイロンなどは、軽量で低摩擦のベアリング材料として使用されます。
- 医療機器
- 食品加工設備
- 化学環境
- 低荷重用途
樹脂製ベアリングは、用途によっては従来の潤滑剤を使用せずに運転でき、保守負担を軽減できます。
複合材料
複合材料製ベアリングは、複数の材料を組み合わせ、耐摩耗性の向上や摩擦の低減など、特定の性能を実現します。
- 産業機械
- 自動車システム
- 潤滑が困難な用途
ただし、一般に金属製ベアリングより負荷容量が小さいため、実際の運転条件に合わせた材料選定が必要です。
表面品質と寸法要件
ベアリング性能は、材料だけでなく製造精度にも左右されます。滑らかな運転と長寿命を実現するには、精密加工と適切な表面処理が不可欠です。
表面粗さ
ベアリングの接触面には、適切に管理された表面粗さが必要です。表面品質が不十分だと、摩擦、発熱、摩耗が増加します。
適切な表面品質による効果
- 摩擦の低減
- 潤滑性能の向上
- 振動の抑制
寸法精度と公差
ベアリングは、シャフト、ハウジング、周辺部品との精密なはめあいで使用されます。わずかな寸法誤差でも、荷重分布や性能に影響します。
重要な寸法項目は次のとおりです。
- シャフト径
- ハウジング穴径
- 芯出し精度
- 組立すきま
CNC工作機械や産業機器などの精密用途では、わずかな公差不良でもベアリング寿命が低下するため、支持部品の高精度な製造が重要です。
適切な材料選定と精密加工を組み合わせることで、想定した運転条件下で信頼性の高い性能を得られます。
ベアリングアセンブリに使用されるCNC加工部品
ベアリング自体は精密部品ですが、その性能は、ベアリングを支持・接続する周辺部品の精度にも大きく左右されます。多くの機械システムでは、ハウジング、シャフト、取付構造などの専用加工部品と組み合わせて使用されます。
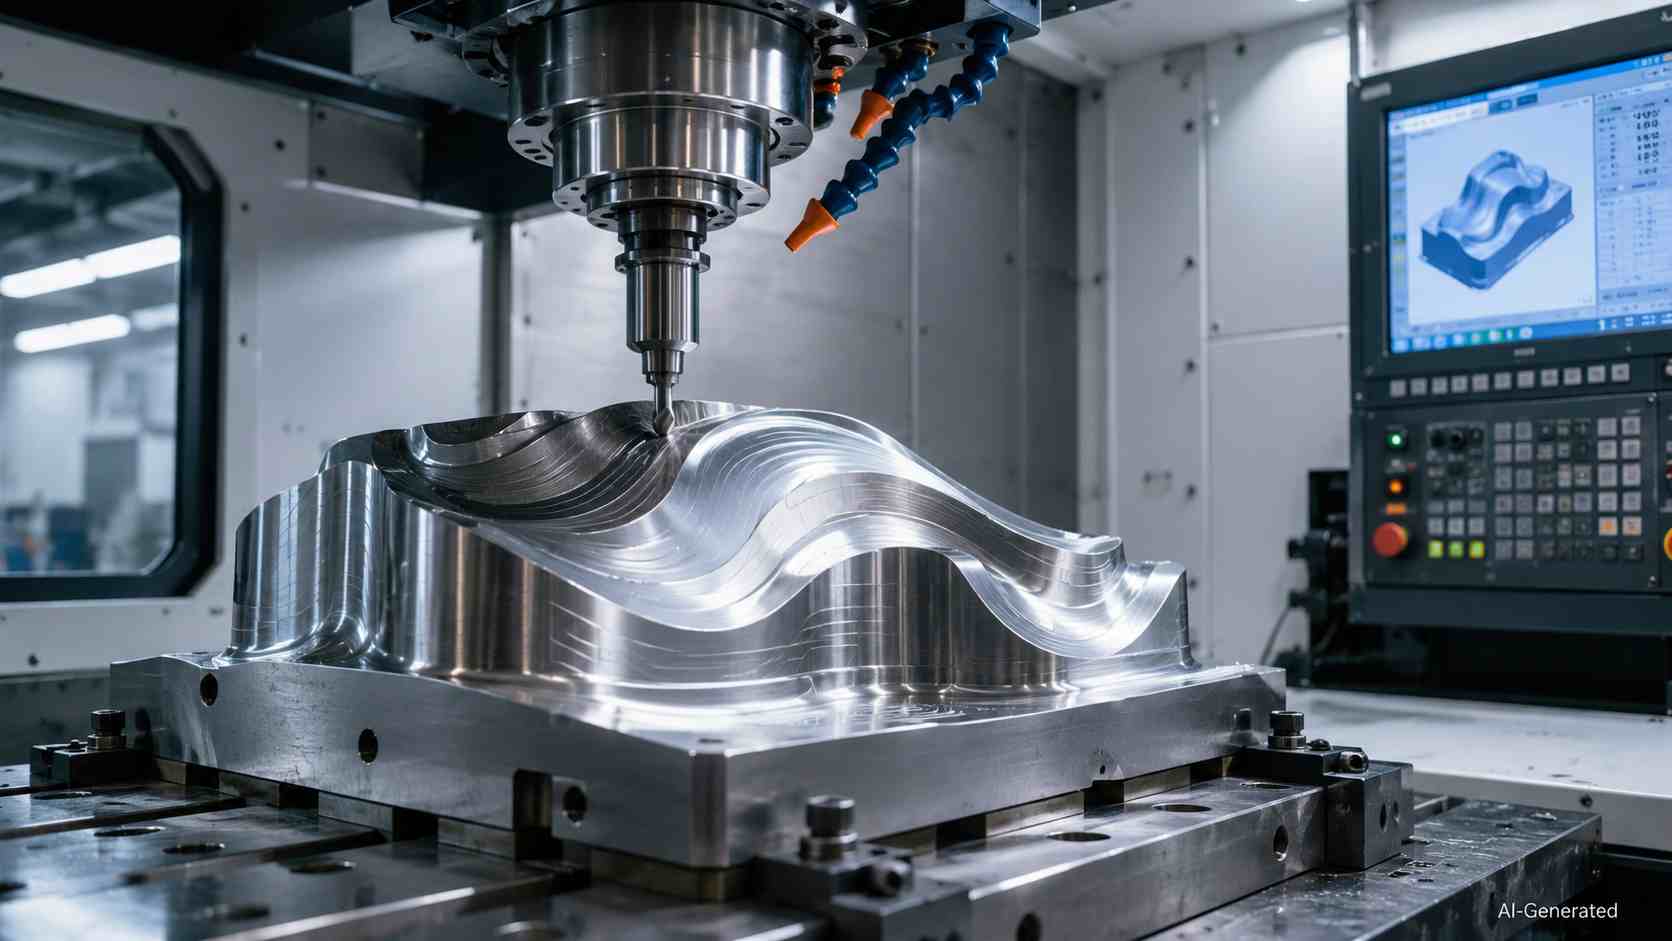
CNC加工は、信頼性の高いベアリングアセンブリに必要な寸法精度、表面品質、設計自由度を実現できるため、これらの支持部品の製造に広く利用されています。
ベアリングハウジングと取付部品
ベアリングハウジングは外輪を確実に保持し、運転中の正しい芯出しを維持します。
ハウジング穴には高い加工精度が必要です。
- 穴径が大きすぎると、ベアリングとハウジングの間に不要な動きが生じます。
- 穴径が小さすぎると、過大な応力や摩擦が発生します。
- 芯ずれがあると、ベアリングの摩耗が加速します。
CNC加工を使用すれば、専用機械、試作品、少量生産用のベアリングハウジングを、正確な寸法と安定した公差で製造できます。
代表的な加工部品は次のとおりです。
- ベアリングハウジング
- 取付ブラケット
- サポートブロック
- 保持部品
- 専用治具
これらの部品は、ベアリングの滑らかな運転と期待寿命の確保に役立ちます。
精密シャフトと回転部品
シャフトもベアリングアセンブリの重要部品です。シャフト径、表面粗さ、芯出し形状は、ベアリング性能に直接影響します。
CNC加工シャフトは、次の要件を持つ用途に使用されます。
- 正確なベアリングはめあい
- 高精度な回転芯出し
- 専用寸法
- 機械的信頼性の向上
標準部品では設計要件を満たせない産業機器、自動化システム、回転機械などで広く使用されています。
ベアリングと組み合わせるその他の精密部品には、次のものがあります。
- スペーサー
- ブッシュ
- カップリング部品
- 位置合わせ部品
これらの部品の精度は、振動の低減、効率向上、ベアリングの早期故障防止に役立ちます。
ベアリング関連部品のCNC加工要件
厳しい寸法公差
ベアリングのはめあいには精密な寸法管理が必要です。穴径、シャフト径、芯出し形状のわずかなばらつきでも、荷重分布や運転性能に影響します。
表面品質
ベアリング周辺部品の接触面には、過大な摩擦や摩耗を防ぐため、適切な表面品質が必要です。適切な加工方法によって、信頼性の高い組立てに必要な仕上げを実現します。
材料選定
CNC加工されるベアリング関連部品の代表的な材料は次のとおりです。
- 軽量構造用のアルミニウム
- 強度と耐久性に優れる鋼・ステンレス鋼
- 特定用途向けの真鍮・エンジニアリングプラスチック
最適な材料は、荷重、環境、耐食性、運転条件によって異なります。
試作・少量生産
CNC加工は、高額な金型を使用せずに専用部品を短期間で製作できるため、製品開発に特に適しています。
試作や小ロットでは、本格的な量産へ移行する前に、設計検証、試験、修正を行えます。
JLCCNCは、各種アセンブリに使用される精密機械部品のCNC加工サービスを提供しています。アルミニウム、鋼、ステンレス鋼、樹脂などに対応し、試作および少量生産に必要な高精度部品の製造を支援します。
高精度CNC加工サービス
プロフェッショナルな製造、短納期、確かな品質保証。
ベアリングの故障原因と保守のポイント
高品質なベアリングでも、選定、取付け、保守が不適切であれば早期に故障します。多くの故障は、潤滑不足、異物混入、芯ずれ、過大荷重など、複数の要因が組み合わさって発生します。
代表的な故障原因を理解することで、寿命を延ばし、設備停止時間を短縮し、予期しないトラブルを防止できます。
摩耗と潤滑不良
潤滑は、摩擦を低減し、ベアリング表面を保護するために重要です。潤滑剤の不足や不適切な選定は、摩擦、過熱、摩耗の増加につながります。
- 潤滑不足:転動体と軌道面が直接接触し、摩耗が増加します。
- 不適切な潤滑剤:使用するグリースや油が、温度、速度、荷重条件に適合しない場合があります。
- 異物混入:ほこり、水分、粒子が内部へ侵入すると、表面が損傷し寿命が短くなります。
定期的な潤滑状態の確認と適切な密封によって、滑らかな運転と長寿命を維持できます。
芯ずれと取付不良
信頼性を確保するには、正しい取付けが不可欠です。わずかな芯ずれでも荷重分布が不均一になり、構成部品に大きな応力が発生します。
- 取付時に不適切な力を加える
- シャフトまたはハウジングのはめあいが不適切
- シャフトとベアリングの芯がずれている
これらの問題は、振動、異音、過熱、早期故障の原因となります。
適切な公差で精密加工されたシャフトとハウジングを使用することで、正しい取付状態と芯出しを確保できます。
過負荷と運転条件
ベアリングには、許容荷重、許容回転速度、使用環境の上限があります。これらを超えると、寿命が大幅に短くなります。
- 過大なラジアル荷重またはアキシアル荷重
- 許容値を超える高回転
- 衝撃荷重や振動
- 極端な温度または腐食環境
実際の運転条件に適した種類を選ぶことが重要です。重荷重にはころ軸受、高速回転かつ中程度の荷重には玉軸受が一般に適しています。
適切な選定、正しい取付け、定期的な保守を組み合わせることで、機械の信頼性を高め、予期しない故障を低減できます。
ベアリングの種類に関するよくある質問
Q:ベアリングにはどのような種類がありますか?
主な種類には、玉軸受、ころ軸受、すべり軸受、直動軸受があります。それぞれ異なる荷重、速度、運動形式に対応するよう設計されています。
Q:最も大きな荷重を支持できるベアリングはどれですか?
ころ軸受は点接触ではなく線接触となるため、一般に玉軸受より大きな荷重を支持できます。自動調心ころ軸受は大きなラジアル荷重に、スラストころ軸受は大きなアキシアル荷重に使用されます。
Q:玉軸受ところ軸受の違いは何ですか?
玉軸受は軽~中荷重の高速回転用途に適し、ころ軸受は比較的低速で大きな荷重を支持する用途に適しています。最適な種類は、機械要件と運転条件によって異なります。
Q:高速回転に適したベアリングはどれですか?
深溝玉軸受やアンギュラ玉軸受などの玉軸受は、摩擦が小さいため高速回転用途に広く使用されています。
Q:適切なベアリングを選ぶにはどうすればよいですか?
荷重方向、回転速度、設置スペース、使用環境、必要寿命に基づいて選定します。適切な選択によって性能を向上し、早期故障を防止できます。
Q:1台の機械で複数種類のベアリングを使用できますか?
はい。機械内部の各部品では必要な負荷容量や回転速度が異なるため、多くの機械で複数種類のベアリングを組み合わせて使用します。
Q:ベアリングの一般的な寿命はどのくらいですか?
寿命は、荷重、回転速度、潤滑、芯出し、使用環境などによって異なります。適切な選定と保守によって、寿命を大幅に延ばすことができます。
Q:CNC工作機械ではどのようなベアリングが使用されますか?
高速主軸にはアンギュラ玉軸受、精密な直線運動部には直動軸受や直動案内が一般的に使用されます。これらは、加工精度と滑らかな動作の維持に役立ちます。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......